

تُعدّ اللحام بالليزر عملية لحام عالية الكفاءة تستخدم شعاع ليزر عالي الطاقة لصهر المواد والحصول على وصلات دقيقة. ورغم استخدام معدات لحام ليزر متطورة في الغالب، إلا أن عيوب اللحام قد تحدث نتيجةً لضبط غير صحيح للمعايير، أو تلوث المواد، أو عدم استقرار العملية، مما يؤدي إلى هدر المواد، وزيادة إعادة العمل، وانخفاض كفاءة الإنتاج.
ستقوم هذه المقالة بتحليل أكثر خمسة عيوب شيوعًا في لحام الليزر بشكل منهجي، وستقدم حلولًا واضحة وقابلة للتنفيذ لمساعدة المستخدمين على تحديد الأسباب الجذرية بسرعة، وتحسين معايير العملية، وتحسين جودة اللحام وكفاءة الإنتاج.
تعتمد جودة اللحام بالليزر على معايير العملية، وإعداد المواد، وغاز الحماية، وحالة المعدات. استكشف آلات اللحام بالليزر لدينا لمقارنة خيارات المعدات المناسبة لمختلف المواد والسماكات ومتطلبات الإنتاج.
ما هي عيوب اللحام بالليزر؟
عيوب اللحام بالليزر هي مشكلات تنشأ أثناء عملية اللحام نتيجةً لعدم تطابق معايير العملية، وظروف المواد، وعوامل أخرى، مما يؤدي إلى ضعف تكوين خرزة اللحام أو انخفاض جودة اللحام. يمكن أن تؤثر هذه العيوب على قوة اللحام، وكفاءة الإحكام، وجودة السطح، وتمثل مخاطر جسيمة على الجودة تتطلب رقابة صارمة في الإنتاج الصناعي.
في الإنتاج الفعلي، تشمل عيوب اللحام بالليزر الشائعة المسامية، والتشقق، وعدم الانصهار، والتآكل، وتناثر المعدن. يرتبط كل عيب بأسباب محددة في العملية، مثل عدم استقرار الطاقة، أو انزياح البؤرة، أو عدم كفاية غاز الحماية، ويمكن حلها بسرعة من خلال تحسين العملية.
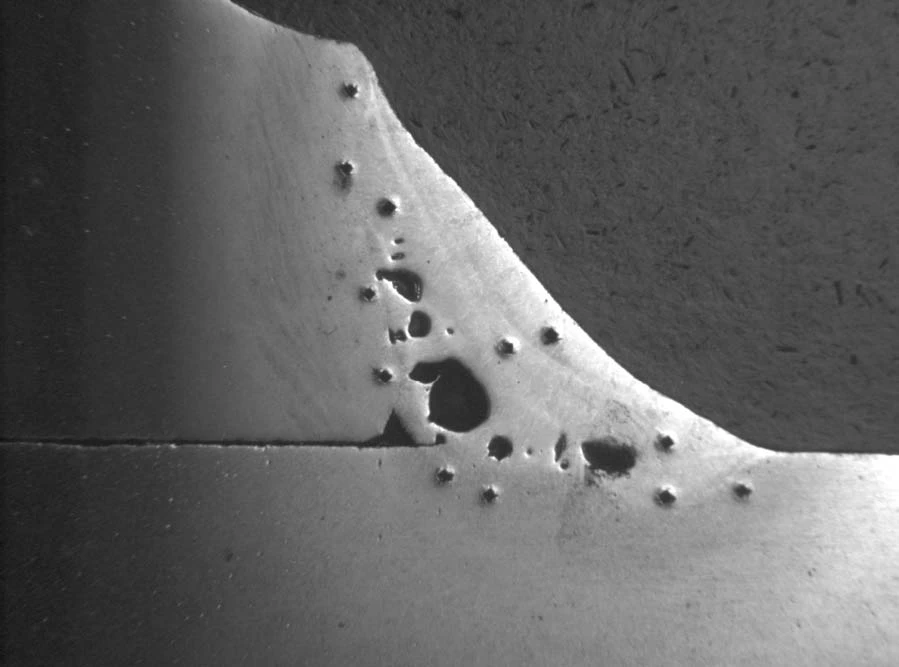
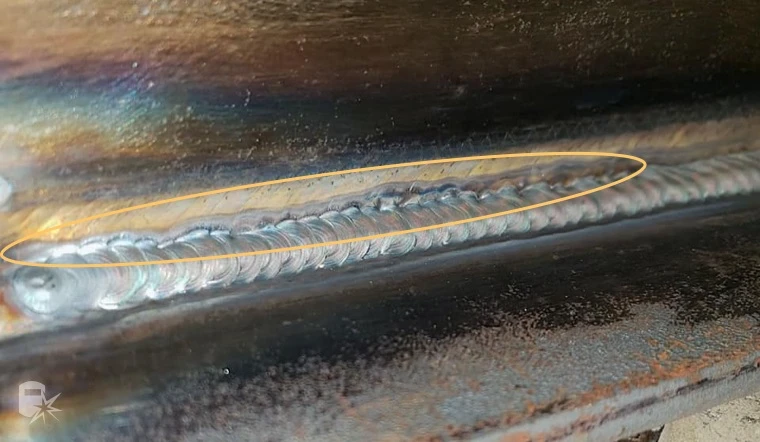
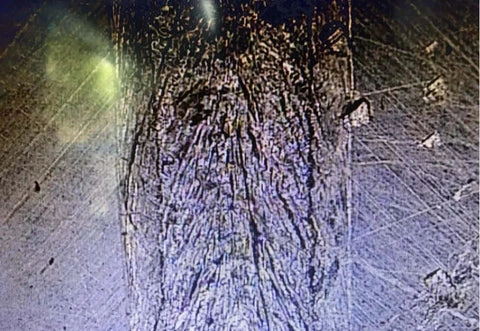
خمسة عيوب شائعة في لحام الليزر (الأسباب والحلول)
المسامية
تُعدّ المسامية أكثر عيوب اللحام شيوعًا في اللحام بالليزر. وهي تشير أساسًا إلى ثقوب مجهرية تتشكل داخل أو على سطح اللحام نتيجة عدم خروج الغازات الموجودة في حوض اللحام المنصهر بالسرعة الكافية أثناء عملية اللحام. تُقلّل هذه الثقوب من قوة وصلة اللحام، ومقاومتها للتسرب، وعمرها الافتراضي.
يرتبط تكوين المسامية عادةً بالعوامل الرئيسية التالية:
عدم كفاية التحكم في غاز الحماية: قد يؤدي اختيار نوع الغاز بشكل غير صحيح أو معدلات تدفق غير مستقرة إلى اختلاط الأكسجين والنيتروجين وغازات أخرى من الهواء في حوض المعدن المنصهر، مما يؤدي إلى تكوين فقاعات.
تأثير حالة وخصائص المادة: بعض المعادن (مثل سبائك الألومنيوم) حساسة للغازات، ويمكن أن يؤثر وجود طبقات الأكسيد أو الشوائب على سطح المادة على استقرار حوض الصهر.
التحضير غير الكافي قبل اللحام: يتبخر الزيت أو الرطوبة أو البقايا عند درجات الحرارة العالية؛ إذا لم تتمكن الغازات من الخروج بسلاسة، فإنها تُحاصر داخل اللحام.
يكمن مفتاح حل مشكلات المسامية في تهيئة بيئة لحام مستقرة وقابلة للتحكم. أولًا، تأكد من تنظيف المادة جيدًا قبل اللحام لإزالة الزيت وطبقات الأكسيد والرطوبة. ثانيًا، اختر غازًا واقيًا مناسبًا للمادة وحافظ على معدل تدفق ثابت (مثلًا، 15-25 لتر/دقيقة) لمنع تدفق الغاز المضطرب أو التغطية غير الكافية. بالإضافة إلى ذلك، من خلال ضبط طاقة الليزر وسرعة اللحام بشكل مناسب، تأكد من أن حوض اللحام المنصهر يحافظ على سيولة جيدة لتسهيل خروج الغاز.
تكسير
يشير التصدع إلى تشكل الشقوق في منطقة اللحام أو المنطقة المتأثرة بالحرارة أثناء عملية اللحام أو التبريد. ويؤدي ذلك إلى انخفاض كبير في قوة الهيكل، كما أنه عرضة للانتشار تحت تأثير الأحمال أو الإجهاد. ويُلاحظ هذا النوع من التصدع عادةً في لحام سبائك الألومنيوم والفولاذ عالي الكربون.
عادة ما تحدث التشققات بسبب العوامل التالية:
الإجهاد الحراري المفرط: قد يؤدي إدخال طاقة اللحام بشكل غير صحيح إلى ارتفاع درجة الحرارة الموضعي أو تركيز الإجهاد، مما ينتج عنه انكماش غير متساوٍ للمادة وزيادة احتمالية التشقق. تساعد ليزرات الألياف ذات الموجة المستمرة في التحكم بعمليات التسخين والتبريد، وبالتالي منع تشكل الشقوق.
خصائص المواد: الفولاذ عالي الكربون وبعض السبائك حساسة بطبيعتها للتشقق الحراري وعرضة للتشقق أثناء اللحام.
يعتمد التحكم في الشقوق بشكل أساسي على تنظيم مدخلات الحرارة وعملية التبريد. يمكن تقليل تركيز الإجهاد عن طريق التسخين المسبق للمادة أو تقليل معدل التبريد. ويُعدّ ضبط معايير العملية للمواد المختلفة، ومطابقة طاقة الليزر مع سرعة اللحام، وتجنب إدخال طاقة زائدة، وتحسين استقرار اللحام، أمورًا أساسية.
في الإنتاج الفعلي، يمكن أن يؤدي اتباع الأساليب الموحدة لتشخيص أعطال لحام الليزر إلى تقليل العيوب مثل التشققات وتعزيز موثوقية اللحام.
عرض بسعر أقل
يُعدّ التآكل الجانبي عيبًا شائعًا في اللحام بالليزر، ويتسم بوجود أخدود أو ترقق موضعي عند حافة اللحام. يُقلل هذا العيب من مساحة المقطع العرضي الفعّالة، مما يؤدي إلى تركيز الإجهاد عند نقاط التحميل، ويُضعف قوة الهيكل الملحوم ومقاومته للإجهاد.
يرتبط التآكل الجانبي عادةً بمعايير العملية والتحكم في الشكل:
سرعة اللحام العالية للغاية: لا يمكن لحوض اللحام المنصهر أن يتدفق مرة أخرى لملء الحواف في الوقت المناسب، مما يؤدي إلى حدوث انبعاجات في الحواف.
مدخلات الطاقة العالية: يتم انصهار المعدن أو تآكله بشكل مفرط عند حواف اللحام، مما يؤدي إلى تشكيل "تقويض".
عدم كفاية التعبئة والاستقرار: يؤثر عدم تطابق تغذية السلك أو التقلبات في حوض اللحام المنصهر على استمرارية شكل حبة اللحام.
للتخفيف من التآكل الجانبي، يجب الحفاظ على استقرار حوض اللحام المنصهر وتوفير سعة تعبئة كافية. يتيح خفض سرعة اللحام بشكل مناسب وقتًا كافيًا لإعادة تدفق المعدن، بينما تساعد إعدادات معلمات العملية الصحيحة على منع احتراق الحواف. بالإضافة إلى ذلك، يُحسّن إدخال سلك اللحام فور الحاجة والحفاظ على الاستقرار من انتقال اللحام، مما ينتج عنه حافة لحام أكثر سلاسة واستمرارية.
عدم الانصهار
يشير مصطلح "انعدام الانصهار" إلى حالة أثناء اللحام بالليزر لا تتشكل فيها رابطة معدنية فعّالة بين معدن اللحام والمادة الأساسية، أو حيث لا تندمج طبقات اللحام المتعددة بشكل كامل. ورغم أن المظهر السطحي قد يبدو طبيعيًا، إلا أن هناك في الواقع مناطق غير مندمجة داخل اللحام. يُضعف هذا الأمر قوة الوصلة بشكل عام، مما يجعلها عرضة للانفصال أو حتى الكسر تحت تأثير الأحمال أو الاهتزازات أو الإجهاد.
عندما تكون طاقة الليزر منخفضة للغاية، لا يمكن صهر المادة بالكامل؛ وبالمثل، فإن عدم محاذاة نقطة التركيز يمنع تركيز الطاقة في منطقة الانصهار الفعالة، مما يعيق التمدد السليم لحوض المعدن المنصهر. بالإضافة إلى ذلك، فإن سرعة اللحام المفرطة تقلل من زمن تأثير الحرارة، مما يمنع حوض المعدن المنصهر من التبلل والالتصاق بالمعدن الأساسي بشكل كافٍ. علاوة على ذلك، يمكن أن تؤدي فجوات التجميع أو عدم استواء سطح قطعة العمل إلى تقليل فعالية الانصهار، مما يؤدي إلى ضعف الالتصاق الموضعي.
أثناء عملية تصحيح الأخطاء الفعلية، يعزو العديد من المستخدمين خطأً عدم الاندماج إلى عدم كفاية الطاقة، ولكن المشكلة غالباً ما تكمن في انحراف موضع التركيز.
يمكن تحسين عمق الاختراق الفعال عن طريق ضبط موضع البؤرة. في الوقت نفسه، يتيح رفع طاقة الليزر وخفض سرعة اللحام وقتًا كافيًا لحوض المعدن المنصهر لإتمام عمليتي الانتشار والترطيب. في حالات ظروف التجميع غير الملائمة، يلزم إجراء محاذاة أكثر دقة أو استخدام تغذية سلكية مناسبة لضمان الحصول على خرزة لحام أكثر استمرارية وتقليل ظهور المناطق غير المنصهرة.
ترشيش
يشير مصطلح "التناثر" إلى ظاهرة في لحام الليزر حيث يُقذف المعدن المنصهر بسرعة عالية من منطقة اللحام، مُشكلاً جزيئات معدنية دقيقة على سطح قطعة العمل أو حولها. ورغم أن هذا لا يؤثر بالضرورة بشكل مباشر على قوة اللحام الداخلية، إلا أنه يُضعف جودة السطح ويزيد من تكاليف التنظيف والمعالجة اللاحقة.
يرتبط حدوث التناثر عادةً بثبات حوض الاستحمام والتحكم في الطاقة:
مدخلات الطاقة أو الطاقة المفرطة: تؤدي الزيادات السريعة في درجة الحرارة المحلية إلى تبخر عنيف للمعدن، مما يجعل التناثر الشبيه بالنفث أكثر احتمالاً.
عدم استقرار حوض الانصهار (تذبذب ثقب المفتاح): قد يؤدي ازدياد تذبذب حوض الانصهار أثناء اللحام إلى دفع المعدن خارج منطقة اللحام، مما يؤدي إلى تكوين جزيئات.
اضطراب غاز الحماية: يمكن أن يؤدي تدفق الغاز غير المنتظم أو غير الموجه بشكل صحيح إلى تعطيل استقرار حوض الانصهار، وزيادة اضطراب السطح، وتفاقم التناثر.
تعتمد عملية الحد من تناثر المعدن المنصهر بشكل أساسي على الحفاظ على استقرار حوض اللحام والتحكم فيه. ويؤدي خفض كثافة الطاقة بشكل مناسب إلى منع الغليان المفرط لحوض اللحام وتقليل قذف المعدن. في الوقت نفسه، يساعد تحسين معايير اللحام على استقرار "ثقب المفتاح". أما فيما يتعلق بالحماية بالغاز، فإن ضمان تغطية تدفق الغاز بشكل منتظم لمنطقة اللحام يقلل من تأثير الاضطرابات الخارجية على حوض اللحام ويحسن جودة سطح اللحام.
من خلال تعديل العملية بشكل مناسب لتشخيص أعطال لحام الليزر، يمكن التحكم بشكل فعال في عيوب لحام الليزر الليفي، مما يؤدي إلى تحسين جودة مظهر المنتج النهائي.
جدول مقارنة عيوب اللحام بالليزر
أثناء اللحام بالليزر الليفي، غالباً ما ترتبط أنواع مختلفة من عيوب اللحام بآليات تكوين متباينة ونقاط حساسة للعملية. وبمقارنة مواقع هذه العيوب وأسبابها وتأثيراتها على أداء اللحام، يمكن تحديد مصدر المشكلة بسرعة، مما يُحسّن كفاءة تشخيص الأعطال أثناء اللحام بالليزر.
| نوع العيب | المدينة المنورة - بجوار المسجد النبوي | السبب الرئيسي | التأثير على أداء اللحام | المواد الحساسة | حساسية العملية |
|---|---|---|---|---|---|
| المسامية | حول سطح اللحام | الغاز المحصور في حوض منصهر | يقلل من القوة، والإحكام، وعمر الإجهاد | الفولاذ المقاوم للصدأ، سبائك الألومنيوم | غاز الحماية وحالة السطح |
| تكسير | معدن اللحام / المنطقة المتأثرة بالحرارة | الإجهاد الحراري أثناء التبريد | خطر الانهيار الهيكلي، وانتشار الشقوق | الفولاذ عالي الكربون، سبائك الألومنيوم | معدل التبريد وتكوين المادة |
| عرض بسعر أقل | طرف اللحام (حافة اللحام) | الطاقة الزائدة أو عدم كفاية ملء الحواف | ترقق المقطع، تركيز الإجهاد عند الحواف | صفائح رقيقة، لحامات عالية السرعة | مطابقة سرعة وقوة اللحام |
| عدم الانصهار | واجهة اللحام بالمعدن الأساسي | مدخلات الطاقة غير كافية أو اختراقها | ضعف الترابط، انخفاض قدرة التحميل | ألواح سميكة، لحام متعدد الطبقات | القوة، وموضع التركيز، والسرعة |
| ترشيش | حول سطح اللحام | تذبذب غير مستقر في حوض الصهر أو ثقب المفتاح | تلوث الأسطح، ارتفاع تكلفة التنظيف | معادن مختلفة | مسام اللحام/السطح الداخلية |
كيفية تحديد كل عيب من عيوب اللحام بالليزر
أثناء عملية اللحام الفعلية، قد تبدو عيوب اللحام بالليزر متشابهة ظاهريًا، لكن أسبابها الكامنة وإجراءات تصحيحها تختلف تمامًا. في حال تشخيص العيب بشكل خاطئ، قد تؤدي محاولات إصلاح اللحام بالليزر اللاحقة إلى تعديلات غير صحيحة، مما يتسبب في تكرار المشكلة أو حتى تفاقمها. لذا، من الضروري تحديد نوع العيب بدقة.
المسامية: تظهر هذه الظاهرة على شكل فراغات دقيقة أو تشبه خلايا النحل داخل اللحام، والتي يصعب عادةً اكتشافها مباشرةً على السطح، وتتطلب قطعًا أو اختبارات غير متلفة للتأكد من وجودها. وتنتج أساسًا عن عدم خروج الغازات من حوض اللحام المنصهر في الوقت المناسب، وغالبًا ما ترتبط بعدم استقرار غاز الحماية أو تلوث سطح المادة. وهي عيب شائع في اللحام الداخلي بالليزر.
التشقق: يظهر عادةً على شكل شقوق خطية في منطقة اللحام أو المنطقة المتأثرة بالحرارة، وقد يمتد على طول اتجاه الإجهاد. ويصاحبه أحيانًا تغير طفيف في اللون أو تراكب في البنية المجهرية. غالبًا ما يرتبط هذا العيب بعدم انتظام إطلاق الإجهاد الحراري أو بحساسية المادة للتشقق الحراري، وهو أكثر شيوعًا في الفولاذ عالي الكربون وسبائك الألومنيوم.
التآكل السفلي: يظهر على شكل انخفاضات مستمرة أو "ترقق" موضعي عند حواف اللحام، مع وجود تشوهات عند طرف اللحام يمكن رؤيتها بالعين المجردة. يتميز بتكوين غير مكتمل لخرزة اللحام، وعادة ما يكون سببه زيادة الحرارة المدخلة أو سرعة اللحام المفرطة، مما يمنع ملء المعدن عند الحافة في الوقت المناسب.
عدم الانصهار: على الرغم من أن السطح قد يبدو طبيعيًا، إلا أن هناك مناطق داخلية لم يندمج فيها معدن اللحام بشكل كامل مع المعدن الأساسي؛ ويتطلب هذا عادةً فحصًا مقطعيًا للتأكد. يحدث هذا العيب عادةً في ظروف الطاقة غير الكافية، أو انزياح البؤرة، أو عند لحام الصفائح السميكة، ويُعتبر عيبًا في لحام الليزر ذو مخاطر هيكلية عالية.
التناثر: يتميز هذا العيب بوجود جزيئات معدنية دقيقة تلتصق بالمنطقة المحيطة باللحام، وهو عيب مرئي خارجيًا يمكن عادةً تحديده دون الحاجة إلى إجراء اختبارات. ويرتبط تكوّنه بعدم استقرار حوض اللحام المنصهر أو بتقلبات الطاقة الموضعية، والتي قد تنتج عن إعدادات غير صحيحة للمعايير.
بمقارنة الخصائص المذكورة أعلاه، يمكن التمييز بسرعة أكبر بين أنواع عيوب اللحام بالليزر المختلفة. وهذا يساعد على تجنب التشخيص الخاطئ أثناء تحديد سبب العيب، مما يحسن كفاءة تعديلات العملية ويعزز استقرار اللحام.
كيفية إصلاح أعطال ماكينة اللحام بالليزر
في الإنتاج الفعلي، نادراً ما تنتج عيوب اللحام بالليزر عن عامل واحد؛ بل هي ناتجة عن التأثيرات المشتركة لحالة المعدات، ومعايير العملية، وخصائص المواد. لذلك، عند تشخيص أعطال ماكينة اللحام بالليزر، من الضروري إجراء فحص منهجي خطوة بخطوة.
تحقق من معلمات الليزر
تُحدد طاقة الليزر وسرعة اللحام وموضع البؤرة بشكل مباشر توزيع الطاقة المُدخلة، وهي العوامل الرئيسية المؤثرة على جودة اللحام. قد يؤدي نقص الطاقة إلى عدم اكتمال الانصهار، بينما قد يتسبب فرط الطاقة في تناثر المعدن أو حدوث تآكل. يجب ضبط هذه المعايير لتتناسب مع سُمك المادة ومتطلبات عملية اللحام.
مراقبة سلوك حوض الذوبان
يُعدّ استقرار حوض الانصهار أمرًا بالغ الأهمية لمنع معظم عيوب اللحام بالليزر. فإذا كان حوض الانصهار يتذبذب بشكل ملحوظ أو كان "ثقب المفتاح" غير مستقر، فهذا يشير عادةً إلى توزيع غير متساوٍ للطاقة أو إعدادات غير صحيحة للمعلمات، مما يستدعي تعديلًا متزامنًا للطاقة والسرعة.
فحص حالة المادة والسطح
تؤثر طبقات الزيت أو الأكسيد أو الرطوبة على سطح المادة بشكل مباشر على استقرار حوض الانصهار، وتزيد من خطر المسامية أو عدم الانصهار. إضافةً إلى ذلك، تختلف حساسية المواد المختلفة للحرارة، لذا يجب اتخاذ التدابير المناسبة للتخفيف من هذه التأثيرات.
تقييم نظام الغاز الواقي
يؤثر نوع غاز الحماية ومعدل تدفقه واستقرار تغطيته على فعالية عزل حوض المعدن المنصهر عن الهواء المحيط. وقد يؤدي عدم استقرار تدفق الغاز أو عدم كفاية التغطية إلى مشاكل مثل المسامية والتناثر. لذا، من الضروري تحسين جودة غاز الحماية باستخدام غاز عالي النقاء والحفاظ على تدفق مستمر ومنتظم.
إذا استمرت عيوب اللحام بعد ضبط المعايير والغاز، فافحص رأس اللحام والمكونات البصرية ونظام التبريد ووحدة تغذية السلك. راجع دليلنا لصيانة لحام الليزر الليفي للاطلاع على إجراءات الفحص والصيانة الدورية.
فحص حالة تشغيل المعدات
تؤثر استقرارية خرج الليزر، ونظافة المسار البصري، وحالة تشغيل نظام تغذية السلك، جميعها على جودة اللحام النهائية. فعندما تتعطل معدات لحام الليزر الليفي أو تُظهر تقلبات كبيرة، قد تحدث حالات توقف متقطعة ومشاكل أخرى حتى مع ضبط المعايير بشكل صحيح.
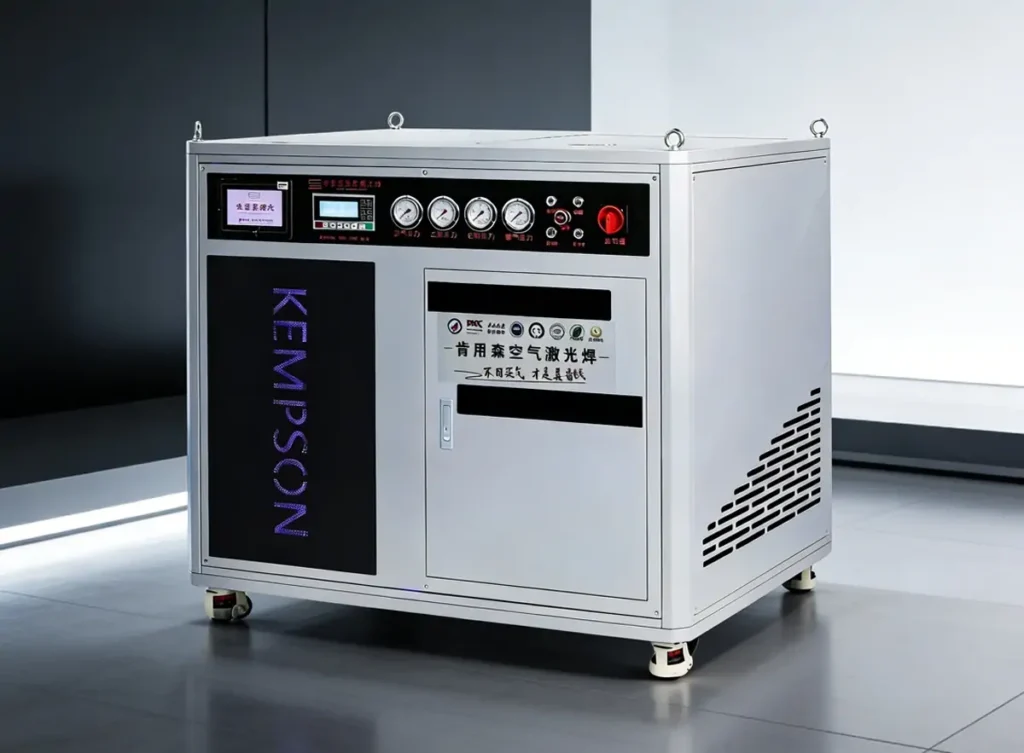
لذا، من الضروري اختيار ماكينات لحام ليزرية يدوية عالية الأداء أو ماكينات لحام ليزرية آلية ، وإجراء فحوصات وصيانة دورية لمعدات الليزر لتحسين استقرار العملية. إذا كنت ترغب في معرفة المزيد حول كيفية فحص وصيانة ماكينة اللحام الليزرية، فراجع هذه المقالة: صيانة ماكينات اللحام الليزرية الليفية: إطالة عمر الماكينة.
عند استمرار عدم استقرار الإخراج، أو انحراف التركيز، أو عدم انتظام تشكيل اللحام، افحص رأس اللحام ومكوناته الاستهلاكية. اقرأ دليلنا حول مشاكل رأس اللحام بالليزر وكيفية استكشاف الأعطال وإصلاحها للاطلاع على الأعطال الشائعة وطرق الفحص.
دراسة حالة حقيقية
واجه أحد العملاء المتخصصين في تصنيع الفولاذ المقاوم للصدأ مشكلة المسامية الشديدة أثناء اللحام. بعد استخدام ماكينة اللحام بالليزر المبردة بالهواء من شركة كيمبسون بقدرة 2000 واط ، قام العميل بتحسين تدفق غاز الحماية ومعايير اللحام. وشكّل نظام توليد الغاز المدمج في الماكينة جزءًا من الحل، وأظهرت النتائج انخفاضًا في المسامية بنسبة تزيد عن 80%.
خاتمة
يتطلب تصحيح عيوب اللحام بالليزر فهمًا دقيقًا لمعايير العملية، وحالة المواد، وغاز الحماية، وحالة المعدات. ويُعد الفحص الدوري وتكوين المعدات المناسب أمرًا ضروريًا لضمان أداء لحام مستقر.
إذا كنت تقوم بتقييم المعدات لخط الإنتاج الخاص بك، فاستكشف حلول آلات اللحام بالليزر الليفي لدينا أو اتصل بفريق KEMPSON مع ذكر نوع المواد وسمكها وتصميم الوصلة ومتطلبات الإنتاج.
الأسئلة الشائعة
كيف أعرف ما إذا كانت معايير اللحام بالليزر صحيحة؟
يمكن تحديد ذلك من خلال مراقبة استقرار حوض اللحام المنصهر وشكل خرزة اللحام. إذا كانت خرزة اللحام متصلة ولا تظهر عليها أي تناثر أو تآكل واضح، فهذا يشير عادةً إلى أن المعايير متطابقة بشكل جيد. أما إذا تكررت عيوب اللحام بالليزر، فستحتاج إلى إعادة ضبط الطاقة والسرعة وموضع التركيز.
ما هي أسرع طريقة لحل مشاكل لحام الليزر؟
قم بتشخيص الأعطال بالترتيب التالي: المعايير، المواد، الغاز، والمعدات. تنشأ معظم مشاكل اللحام بالليزر من عدم تطابق الطاقة أو السرعة، يليها تلوث المواد أو حالة المعدات.
لماذا تحدث عيوب اللحام بالليزر حتى مع الآلات الجديدة؟
حتى مع استخدام أحدث المعدات، قد تحدث عيوب في لحام الليزر إذا كانت إعدادات المعلمات غير مناسبة، أو كان سطح المادة غير نظيف، أو كان غاز الحماية غير مستقر. يُعد أداء المعدات أساسًا، لكن تحسين العملية هو المفتاح. لاختيار المعدات المناسبة، قارن بين آلات لحام الليزر المحمولة لدينا بناءً على سُمك المادة، وتصميم الوصلة، وسرعة اللحام، ومتطلبات الإنتاج.
كيف يمكن تقليل المسامية في اللحام بالليزر بشكل فعال؟
يكمن المفتاح في التحكم في ظروف الغاز والمادة. إن تحسين نقاء واستقرار غاز الحماية، مع ضمان التنظيف المناسب قبل اللحام، يمكن أن يعزز فعالية تقليل المسامية.
ما هي المواد الأكثر عرضة للتشققات الناتجة عن اللحام بالليزر؟
تعد سبائك الألومنيوم والفولاذ عالي الكربون أكثر عرضة للتشقق، وهو ما يرتبط بخصائص التمدد الحراري للمواد وإجهادات الانكماش الناتجة عن التبريد.
هل يمكن للأتمتة أن تقلل من عيوب لحام الألياف الليزرية؟
نعم. يمكن لآلات اللحام بالليزر الآلية تحسين استقرار المعلمات وقابلية التكرار، مما يقلل من عيوب لحام الليزر الليفي، مع نتائج ملحوظة بشكل خاص في الإنتاج الضخم.
هل يؤثر نوع غاز الحماية على جودة اللحام بالليزر؟
نعم. تتطلب المواد المختلفة أنواعًا مختلفة من الغازات (مثل الأرجون والنيتروجين وما إلى ذلك)، ويؤثر اختيار الغاز ومعدل التدفق بشكل مباشر على استقرار حوض الصهر.







