في مجال التصنيع الصناعي، يُعدّ اللحام بالقوس الكهربائي واللحام بالليزر من الخيارات الشائعة. يتميز اللحام بالقوس الكهربائي بانخفاض تكلفة المعدات اللازمة له وتعدد استخداماته، بينما يوفر اللحام بالليزر مزايا من حيث الكفاءة والدقة والأتمتة. ونظرًا لاختلاف ملاءمة هاتين الطريقتين لظروف إنتاجية مختلفة، فمن المهم اختيار معدات الليزر المناسبة بناءً على متطلبات الإنتاج.
ستحلل هذه المقالة لحام القوس الكهربائي مقابل لحام الليزر من منظور المبادئ والمزايا والعيوب والتطبيقات والتكاليف، مع توضيح نطاقات التطبيق الخاصة بكل منهما لمساعدة الشركات على اختيار حل اللحام الأنسب.
ما هو اللحام القوسي؟
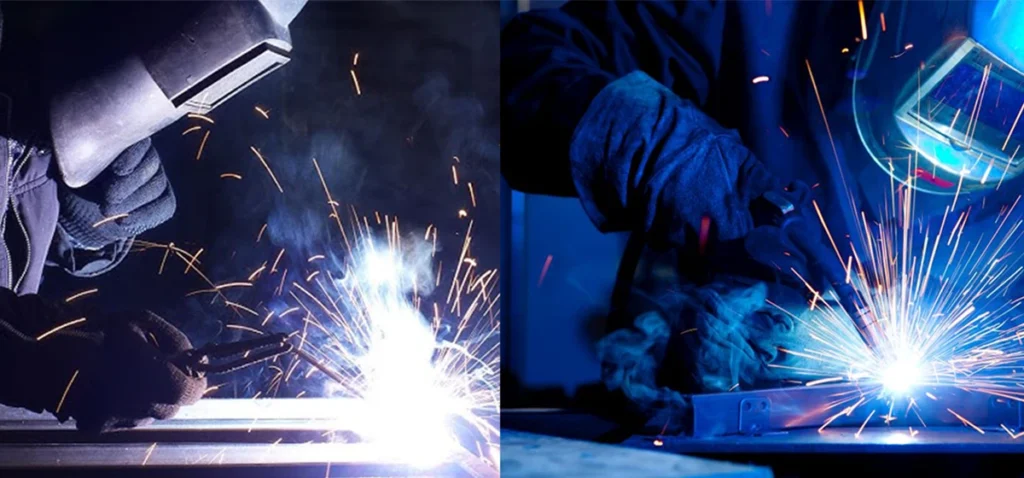
اللحام بالقوس الكهربائي هو عملية ربط معادن تحوّل الطاقة الكهربائية إلى طاقة حرارية عن طريق تكوين قوس كهربائي مستقر بين قطب كهربائي وقطعة العمل، مما يؤدي إلى تسخين منطقة الوصل وصهرها موضعيًا. يشكّل المعدن المنصهر حوض لحام يتصلب تدريجيًا مع حركة القوس، ليُشكّل في النهاية خرزة لحام تربط المواد. وبفضل درجات الحرارة العالية للقوس، يمكن صهر المعدن بسرعة. هذه الطريقة مناسبة لمجموعة واسعة من المواد وبسماكات مختلفة، وتُستخدم على نطاق واسع في التصنيع الصناعي.
أثناء عملية اللحام، يُضخ معدن الحشو عبر سلك اللحام أو الأقطاب الكهربائية، بينما يعمل غاز الحماية أو التدفق على عزل الوصلة عن الغلاف الجوي لمنع الأكسدة والمسامية. يؤثر كل من التيار والجهد وسرعة اللحام بشكل مباشر على عمق الاختراق وتكوين خرزة اللحام، مما يجعلها معايير أساسية للتحكم في جودة اللحام.
عمليات اللحام الشائعة
يمكن تصنيف لحام القوس الكهربائي إلى الأنواع التالية بناءً على طرق تغذية السلك وآليات الحماية:
اللحام MIG (اللحام بالقوس المعدني بالغاز، GMAW): تستخدم هذه العملية تغذية سلكية مستمرة مع غاز واقٍ، مما يوفر كفاءة عالية ويجعلها مناسبة للإنتاج الضخم وتصنيع الصفائح ذات المقياس المتوسط والرفيع.
لحام TIG (لحام التنجستن بالغاز الخامل، GTAW): يستخدم قطبًا كهربائيًا غير قابل للاستهلاك، مما ينتج عنه تكوين خرزة لحام مستقرة ولحامات عالية الجودة. ويُستخدم عادةً في اللحام الدقيق لمواد مثل الفولاذ المقاوم للصدأ وسبائك الألومنيوم.
اللحام القوسي اليدوي (SMAW): يستخدم قضيب لحام كقطب كهربائي. يتميز الجهاز ببساطته، ويوفر قدرة عالية على التكيف مع مختلف البيئات، مما يجعله مناسبًا لأعمال البناء والصيانة الخارجية.
اللحام بالقوس المغمور (SAW): يتم اللحام تحت طبقة من التدفق، مع إخفاء القوس عن الأنظار. يوفر هذا النوع من اللحام اختراقًا عميقًا وهو مناسب للحام المستمر للصفائح السميكة واللحامات الطويلة.
مزايا اللحام بالقوس الكهربائي
توفر عملية اللحام بالقوس الكهربائي مزايا عديدة، مما يجعلها خيارًا شائعًا في مختلف الصناعات. فيما يلي أهم فوائدها:
منخفضة التكلفة: يتميز هذا الجهاز ببنية بسيطة ولا يتطلب أنظمة مساعدة معقدة، مما يؤدي إلى انخفاض تكاليف الشراء والصيانة الإجمالية. وهو مناسب للنشر السريع في المصانع الصغيرة والمتوسطة الحجم.
نطاق واسع من التطبيقات: يمكنها لحام المعادن الشائعة بكفاءة عالية، مثل الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والفولاذ السبائكي، والألومنيوم. كما تتميز بقدرة عالية على التكيف مع البيئات الخارجية؛ إذ يمكن إجراء لحام القوس المعدني اليدوي (SMAW) حتى في ظروف الرياح أو الغبار أو بدون غاز واقٍ.
قدرة لحام قوية للهياكل ذات الألواح السميكة: من خلال اللحام متعدد المراحل أو مجموعات من تقنيات القوس المختلفة، يمكن تحقيق أعماق اختراق كبيرة، مما يجعلها مناسبة لتصنيع الألواح متوسطة إلى سميكة (6 مم وما فوق) والمكونات الهيكلية الثقيلة.
تتوفر أوضاع لحام متعددة: يمكن إجراء اللحام بالقوس الكهربائي في أوضاع مختلفة - مسطحة، أفقية، رأسية، وعلوية - حسب الحاجة، مع التكيف بمرونة مع الظروف المختلفة في الموقع.
عيوب اللحام بالقوس الكهربائي
منطقة متأثرة بالحرارة كبيرة (HAZ): بسبب ارتفاع درجات حرارة القوس الكهربائي ومدخلات الحرارة المشتتة، من المحتمل أن تتشكل منطقة متأثرة بالحرارة واسعة (HAZ)، مما يؤدي إلى التشوه أو الالتواء أو زيادة الإجهاد المتبقي في قطع العمل ذات المقياس الرقيق.
متطلبات المهارة العالية: تتطلب عمليات مثل TIG و MIG مشغلين مهرة للتحكم في التيار وطول القوس وسرعة تغذية السلك؛ وغالبًا ما يكافح المبتدئون لتحقيق جودة لحام متسقة بسرعة.
مخاطر السلامة العالية: يُولّد القوس الكهربائي درجات حرارة عالية وإشعاعًا، مما قد يُسبب تلفًا للعين أو الجلد. كما يُنتج احتراق التدفق أو انصهار المعادن متعددة الطبقات أبخرة سامة تُشكل خطرًا على اللحامين والبيئة.
المعالجة المكثفة بعد اللحام: غالباً ما تظهر اللحامات تناثراً أو قشوراً أو تكويناً غير متساوٍ، مما يتطلب عادةً الطحن أو التنظيف أو المعالجة الثانوية، ويصعب دمجها في الأنظمة الآلية.
سرعة اللحام البطيئة نسبيًا: تُعدّ طرق اللحام مثل لحام القوس الكهربائي بالغاز الخامل (TIG) أو اللحام اليدوي بالقوس الكهربائي بطيئة عمومًا، وتتطلب وقتًا طويلًا لإتمام عملية اللحام. بالنسبة للقطع السميكة، قد يكون من الضروري إجراء عدة تمريرات لتحقيق اختراق كامل، مما يزيد من تكاليف اللحام.
تطبيقات اللحام بالقوس الكهربائي
تُستخدم لحام القوس الكهربائي على نطاق واسع في العديد من التطبيقات، وخاصة في تصنيع المعادن، والصناعات الميكانيكية، وصيانة المباني. وفيما يلي أبرز تطبيقاته:
- تصنيع وتشكيل المعادن: يستخدم في لحام الهياكل الفولاذية والمكونات الميكانيكية والإطارات المعدنية المختلفة، مثل هياكل المصانع ودعامات المعدات.
- الآلات الثقيلة والمعدات الهندسية: تستخدم على نطاق واسع في تصنيع المكونات الهيكلية للحفارات والرافعات ومعدات التعدين، وذلك بالاعتماد على قدرتها العالية على الاختراق.
- البناء والبنية التحتية: يستخدم في المشاريع الهندسية مثل الجسور والمباني ذات الهياكل الفولاذية ودعامات الأنابيب، لأنه مناسب تمامًا لبيئات البناء في الموقع.
- خطوط الأنابيب وأوعية الضغط: تستخدم في صناعات البترول والكيماويات لتوصيلات خطوط الأنابيب ولحام أوعية الضغط، وخاصة في السيناريوهات التي تتطلب قوة لحام عالية.
- عمليات الإصلاح والصيانة: مناسبة لإصلاح المعدات، وتعزيز الهياكل، والإصلاحات الطارئة في الموقع، خاصة عندما لا يمكن تحريك قطعة العمل.
ما هو اللحام بالليزر؟
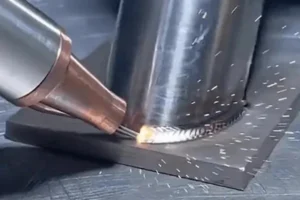
اللحام بالليزر عملية لحام دقيقة تستخدم شعاع ليزر عالي الكثافة لربط المواد. عند تركيزه، يُولّد شعاع الليزر طاقة عالية للغاية (بكثافة طاقة تصل إلى 10⁵–10⁷ واط/سم²)، مما يؤدي إلى انصهار المعدن أو حتى تبخره موضعيًا في وقت قصير جدًا. ينتج عن ذلك بركة منصهرة تتصلب بسرعة، مما يؤدي إلى لحام كثيف. نظرًا لتركيز الحرارة، تكون المنطقة المتأثرة بالحرارة صغيرة، ويقل تشوه اللحام إلى أدنى حد، مما يجعله مناسبًا للتطبيقات التي تتطلب دقة عالية. ما هو اللحام بالليزر وكيف يعمل؟ - دليل شامل
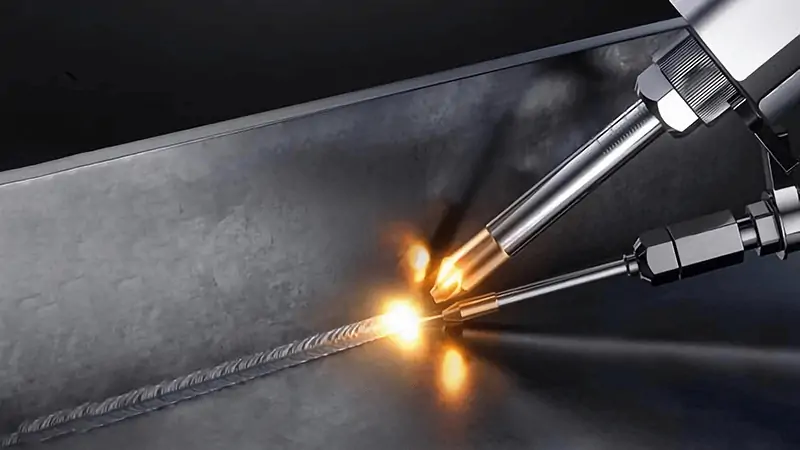
أثناء عملية اللحام، تؤثر قدرة خرج الليزر وموضع التركيز وسرعة اللحام على عمق الاختراق وجودة اللحام. وبحسب المتطلبات، يمكن اختيار عملية اللحام باستخدام سلك التغذية أو بدونه، وتُستخدم غازات واقية (مثل الأرجون أو النيتروجين) لتقليل الأكسدة.
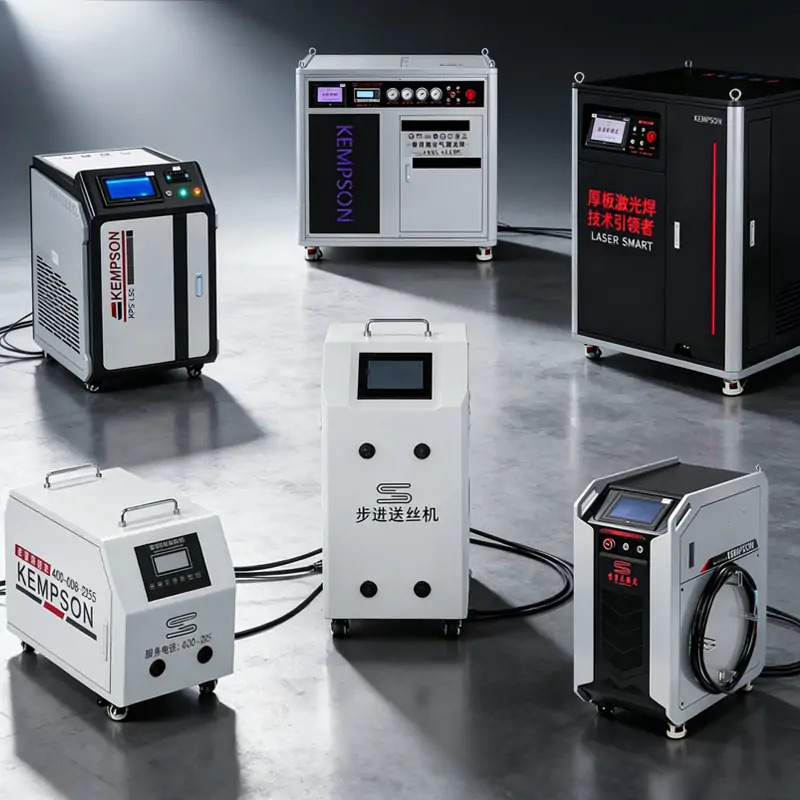
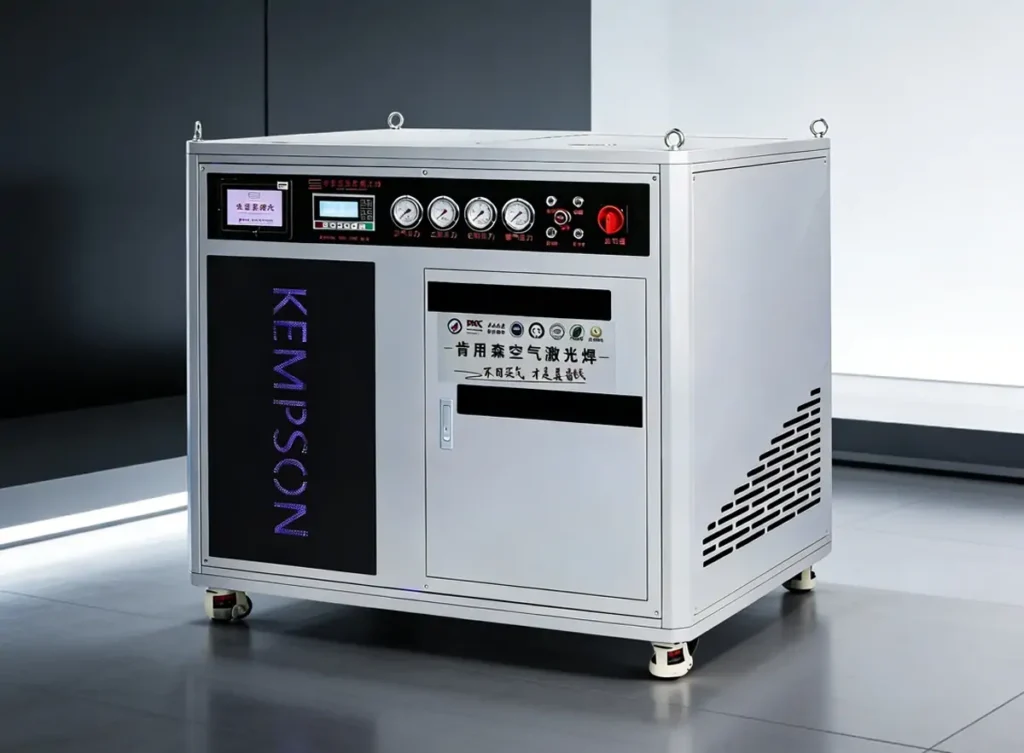
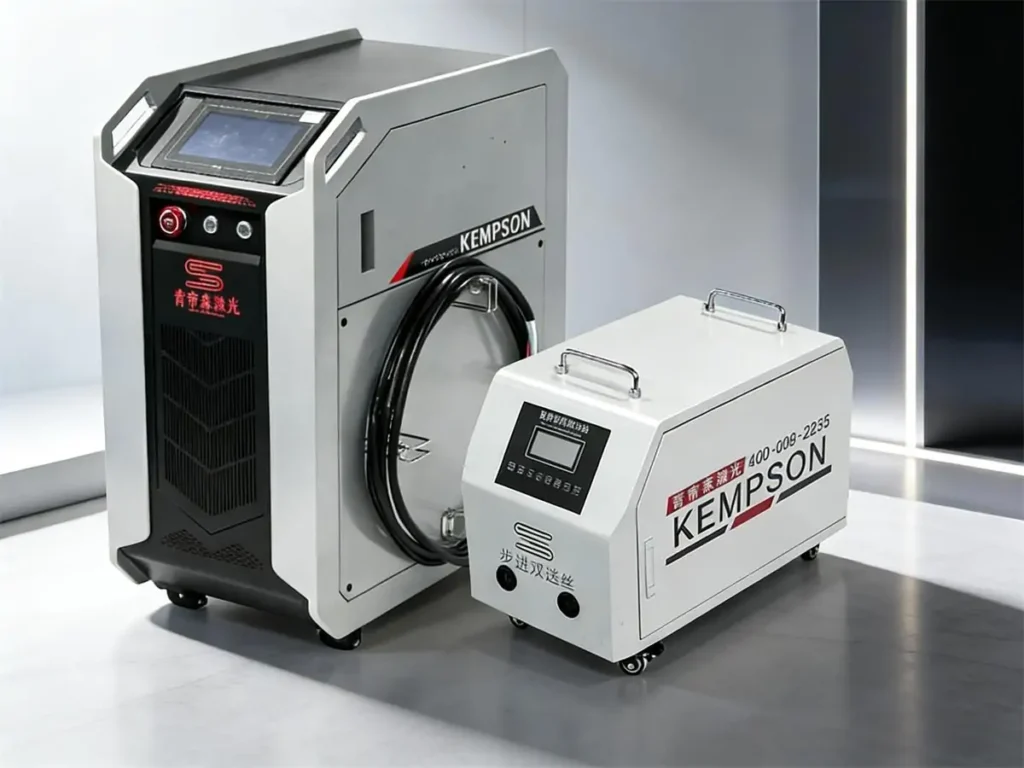
تتكون المعدات الشائعة بشكل أساسي من آلات لحام الليزر الليفي ، وهي مناسبة لمواد مثل الفولاذ المقاوم للصدأ والفولاذ الكربوني وسبائك الألومنيوم، وتستخدم على نطاق واسع في خطوط الإنتاج الآلية والتصنيع الدقيق.
أنواع اللحام بالليزر الشائعة
يمكن تصنيف عمليات اللحام بالليزر الشائعة على النحو التالي، وذلك تبعاً لنوع مصدر الليزر وطريقة التطبيق:
لحام الألياف الليزرية: يُعدّ هذا النوع من اللحام الحل السائد حاليًا، إذ يتميز بكفاءة تحويل كهروضوئية عالية (حوالي 30-40%) وجودة شعاع ممتازة. وهو مناسب للحام عالي السرعة وخطوط الإنتاج الآلية، ويُستخدم على نطاق واسع في معالجة الفولاذ المقاوم للصدأ والفولاذ الكربوني وسبائك الألومنيوم.
لحام ثاني أكسيد الكربون بالليزر: كان شائع الاستخدام في بداياته، إذ يوفر معدلات امتصاص عالية للمواد غير المعدنية. مع ذلك، ونظرًا لحجم معداته الكبير وتكاليف صيانته المرتفعة، يجري استبداله تدريجيًا بليزر الألياف.
اللحام بالليزر المحمول: يتميز هذا الجهاز بسهولة التشغيل، وهو مناسب للإنتاج بكميات صغيرة إلى متوسطة الحجم وللعمل في الموقع. تتجاوز سرعة اللحام فيه سرعة طرق اللحام التقليدية بمرتين إلى خمس مرات، مما يجعله مثالياً للصفائح الرقيقة والمتوسطة السماكة.
اللحام الليزري الآلي: بالاقتران مع الروبوتات أو منصات الحركة، تتيح هذه الطريقة اللحام عالي الدقة على دفعات وهي مناسبة للإنتاج القياسي في صناعات مثل السيارات والإلكترونيات.
اللحام بالليزر المتذبذب: تعمل هذه الطريقة، من خلال تذبذب رأس اللحام، على زيادة عرض اللحام (حتى 2-8 مم) وتحسين قابلية التكيف مع الفجوات. وهي شائعة الاستخدام مع سبائك الألومنيوم وقطع العمل ذات فجوات التجميع الكبيرة.
مزايا اللحام بالليزر
سرعة لحام عالية، مناسبة للإنتاج الآلي: تتيح طاقة الليزر المركزة التسخين والتبريد السريعين، بسرعات لحام أسرع من 2 إلى 5 مرات من سرعات اللحام القوسي التقليدي. كما يسهل دمجها مع الروبوتات وأنظمة التحكم الرقمي الحاسوبي، مما يتيح إنتاج دفعات مستقرة ويحسن كفاءة الإنتاج الإجمالية.
دقة عالية، منطقة متأثرة بالحرارة ضئيلة: بقعة الليزر صغيرة للغاية (قطرها حوالي 0.2-0.6 مم)، مما يؤدي إلى تركيز مدخلات الحرارة وإنشاء منطقة متأثرة بالحرارة ضيقة، مما يقلل بشكل فعال من التشوه والإجهاد المتبقي.
لحامات عالية الجودة، مما يقلل من خطوات المعالجة اللاحقة: تعمل عملية اللحام بدون تلامس على التخلص من الاتصال المادي المباشر بين رأس اللحام وقطعة العمل، مما ينتج عنه لحامات ذات مظهر جمالي نظيف وناعم وينتج عنه الحد الأدنى من التناثر، وبالتالي تقليل الحاجة إلى الطحن والتنظيف اللاحقين.
توافق قوي مع المواد: فهو يلحم بشكل موثوق مواد مثل الفولاذ المقاوم للصدأ والفولاذ الكربوني وسبائك الألومنيوم، ويدعم مجموعة واسعة من التطبيقات من الصفائح الرقيقة إلى الألواح متوسطة السماكة (0.5-10 مم)، مما يلبي متطلبات التصنيع الدقيق الحديث والإنتاج متعدد الصناعات.
عيوب اللحام بالليزر
ارتفاع تكاليف المعدات: يُعدّ الاستثمار الإجمالي في معدات اللحام بالليزر (الليزر الليفي، وأنظمة التبريد، والأنظمة البصرية) مرتفعًا، مما يتطلب استثمارًا رأسماليًا أوليًا كبيرًا. وهذا ما يجعلها مناسبة لسيناريوهات الإنتاج واسعة النطاق أو ذات القيمة المضافة العالية.
متطلبات دقة التجميع العالية: حجم بقعة الليزر صغير (حوالي 0.2-0.6 مم)، مما يجعلها حساسة للفجوات بين قطع العمل. يمكن أن تؤثر أخطاء التجميع المفرطة على تكوين خرزة اللحام، مما يستلزم استخدام لحام الليزر المتذبذب لتحسين دقة المعالجة.
قدرة محدودة على لحام الصفائح السميكة: بالنسبة للتطبيقات التي تتضمن صفائح بسمك يزيد عن 8-12 مم، تنخفض كفاءة اللحام أحادي المرور، مما يتطلب عادةً عمليات متعددة المرور أو عمليات هجينة.
متطلبات السلامة الصارمة: أشعة الليزر عبارة عن حزم عالية الطاقة (الفئة 4)، مما يستلزم اتخاذ تدابير وقائية صارمة (مثل نظارات السلامة والملابس الواقية) لمنع إصابة المشغلين.
تطبيقات اللحام بالليزر
تُستخدم اللحام بالليزر على نطاق واسع في مختلف الصناعات، وخاصة في الإنتاج الآلي والتشغيل الدقيق.
- صناعة السيارات: تستخدم في لحام هياكل السيارات، وصواني البطاريات، والمكونات، بسرعات لحام تصل إلى 1-5 متر/دقيقة، مما يجعلها مناسبة للإنتاج الآلي بكميات كبيرة.
- الفولاذ المقاوم للصدأ وتصنيع المعادن: يستخدم في لحام الخزائن وأدوات المطبخ والأنابيب والمكونات الهيكلية ذات الصفائح الرقيقة، مما ينتج عنه لحامات دقيقة بأقل قدر من التشوه، وبالتالي تقليل الحاجة إلى عمليات الطحن اللاحقة.
- الإلكترونيات والتصنيع الدقيق: يتم تطبيقها على المكونات الهيكلية الصغيرة مثل المكونات الإلكترونية وأغلفة الأجهزة الدقيقة، مما يوفر دقة عالية وسرعات عالية ومناطق متأثرة بالحرارة ضئيلة.
- صناعة الطاقة الجديدة: تستخدم في لحام بطاريات الطاقة ومعدات تخزين الطاقة والموصلات، حيث تكون هناك حاجة إلى استقرار عالٍ وأداء إحكام ممتاز.
- تصنيع الأجهزة المنزلية والأدوات المعدنية: مناسب لمعالجة الأبواب والنوافذ وهياكل الأجهزة والمكونات المعدنية الزخرفية، مما يعزز الجودة الجمالية وكفاءة الإنتاج.
- صناعة المجوهرات والساعات: مثالية لإصلاح وتصنيع أجزاء المجوهرات والساعات المعقدة، وتصميم الأنماط المعقدة، وتجميع المكونات الصغيرة.
اللحام بالقوس الكهربائي مقابل اللحام بالليزر: الاختلافات الرئيسية
تتناول المقارنة التالية بين اللحام بالقوس الكهربائي واللحام بالليزر جوانب مثل مصادر الطاقة، ومعايير العملية، ومراقبة الجودة، والتكلفة:
| عنصر المقارنة | لحام القوس | اللحام بالليزر |
|---|---|---|
| مصدر طاقة | تفريغ القوس الكهربائي | شعاع الليزر المركّز |
| دقة اللحام | دقة أقل، عرضة للأخطاء | دقة عالية، مثالية للأجزاء الصغيرة والمعقدة |
| سرعة اللحام | أبطأ (يدوي)، حوالي 0.2-1.0 متر/دقيقة | أسرع، حوالي 3-5 مرات من اللحام بالقوس الكهربائي |
| منطقة المتضررة الحرارة | واسع (حوالي ≥2-5 مم) | ضيق (حوالي 0.5-2 مم) |
| التحكم في التشويه | ارتفاع خطر التشوه والإجهاد المتبقي | انخفاض مدخلات الحرارة، تشويه ضئيل |
| طريقة التشغيل | يدوي بشكل أساسي | يدعم الأجهزة المحمولة والتشغيل الآلي |
| مظهر اللحام | بقع وبقايا خبث، وصلات غير متساوية | لحامات ناعمة ونظيفة وخالية من الخبث |
| سمك الماده | مناسب لجميع السماكات، وخاصة السماكات التي تزيد عن 6 مم | الأفضل للمواد متوسطة الرقة (0.5-8 مم) |
| سلامة | الحرارة العالية والإشعاع والأبخرة | يتطلب الحماية، ولكن بشكل أكثر تحكماً |
| الاستخدامات | لحام بسيط بكميات صغيرة | الإنتاج المعقد والدقيق والكمي |
| التوافق الآلي | يتطلب تكاملاً إضافياً | يتكامل بسهولة مع الروبوتات وخطوط الإنتاج |
| المعالجة البعدية | يتطلب الطحن والتنظيف | لا حاجة إلى معالجة لاحقة أو الحد الأدنى منها |
| معدات | معدات بسيطة ومنخفضة التكلفة | تكلفة أعلى، ملائمة للأتمتة |
| التكلفة الإجمالية | تكلفة المعدات منخفضة، وتكلفة العمالة عالية | ارتفاع التكلفة الأولية، وانخفاض التكلفة على المدى الطويل |
تعتبر عملية اللحام بالليزر أكثر ملاءمة للإنتاج عالي الدقة والكفاءة والتشغيل الآلي، بينما تظل عملية اللحام بالقوس الكهربائي مناسبة للتطبيقات منخفضة التكلفة والمرنة.
اللحام بالقوس الكهربائي مقابل اللحام بالليزر: مدى تعقيد مشاريع اللحام
يُعدّ اللحام بالقوس الكهربائي مناسبًا للغاية لمهام اللحام الصناعية الشاقة التي تتضمن هياكل بسيطة وأبعادًا كبيرة، مثل الهياكل الفولاذية ودعامات المعدات وتصنيع المعادن بشكل عام. ويركز هذا النوع من اللحام بشكل أساسي على قوة الوصلة وقابلية التكيف في الموقع، مع متطلبات محدودة نسبيًا لدقة اللحام، مما يجعله مناسبًا للألواح متوسطة إلى سميكة وقطع العمل ذات فجوات التجميع الكبيرة.
في الإنتاج الفعلي، يُعدّ اللحام بالقوس الكهربائي مناسبًا للبيئات الخارجية والقاسية، فضلًا عن أوضاع اللحام المختلفة. فهو يُتيح إمكانية إنشاء وصلات معقدة من خلال اللحام متعدد المراحل وتعديل المعايير، ولكنه يعتمد بشكل كبير على الخبرة والمهارة اليدوية، مما يجعله شائع الاستخدام في قطاعات البناء والصيانة والصناعات التحويلية الأساسية.
تعتمد عمليات اللحام بالقوس الكهربائي التقليدية، مثل MIG وTIG، بشكل كبير على إمداد مستمر بغاز واقٍ لحماية القطب الكهربائي وحوض اللحام من التلوث الجوي. عند الانتقال إلى التقنيات الحديثة، يبرز سؤال شائع: هل تحتاج لحامات الليزر إلى غاز أيضًا؟ الإجابة هي نعم. على الرغم من أن لحام الليزر يستخدم شعاعًا ضوئيًا عالي التركيز بدلًا من قطب كهربائي مادي، إلا أنه لا يزال يتطلب غازات واقية إضافية مثل الأرجون أو النيتروجين. يُعد هذا الغاز ضروريًا لمنع أكسدة المعدن المنصهر وحماية بصريات الليزر من التناثر، مما يعني أن إدارة الغاز تظل عاملًا مهمًا عند مقارنة إعدادات التشغيل لكلا الطريقتين.
على النقيض من ذلك، يُعدّ اللحام بالليزر مناسبًا للمشاريع ذات الهياكل المعقدة ومتطلبات الدقة العالية، مثل تجميعات الصفائح الرقيقة، والأجزاء الدقيقة، والمنتجات المصنعة بكميات كبيرة. يُمكّن شعاع الليزر المُركّز من التحكم في منطقة التأثير الحراري وإدخال الحرارة، مما يمنع التشوه الحراري وعيوب اللحام الناتجة عن التعرض المطوّل للحرارة. وهذا ما يجعله أكثر ملاءمةً لاحتياجات التصنيع الحديثة.
اللحام بالقوس الكهربائي مقابل اللحام بالليزر: توافق المواد
تختلف عمليات اللحام المختلفة في نطاق المواد القابلة للتطبيق وأداء المعالجة. يوضح الجدول التالي مدى توافق لحام القوس الكهربائي ولحام الليزر مع المواد المعدنية الشائعة:
| نوع المادة | لحام القوس | اللحام بالليزر |
|---|---|---|
| معدن الكربون | لحام مستقر وقابل للتطبيق على نطاق واسع | تشكيل لحام مستقر، مثالي للإنتاج الضخم |
| ستانلس ستيل | يتطلب اللحام المستقر التحكم في مدخلات الحرارة | لحامات دقيقة مع الحد الأدنى من الأكسدة |
| سبائك الألومنيوم | يتطلب مهارة عالية، وعرضة للانسداد. | تحسين الاستقرار باستخدام اللحام المتذبذب |
| الصلب المجلفن | عرضة للمسامية، تتطلب تلميعًا لاحقًا. | يمكن تقليل العيوب من خلال التحكم في المعلمات |
| المعادن غير المتشابهة | صعب، وغالباً ما يتطلب عمليات خاصة أو مواد حشو | يمكن ربط معادن مختلفة، ويتطلب ذلك تحكمًا دقيقًا |
| صفيحة رقيقة (≤3 مم) | مدخلات حرارية عالية، خطر الاحتراق أو التشوه | يتطلب اللحام المستقر التحكم في مدخلات الحرارة |
| صفيحة متوسطة السماكة (≥6 مم) | تم تحقيق ذلك من خلال اللحام متعدد المراحل | يتطلب ذلك عمليات متعددة الطبقات أو أنظمة عالية الطاقة |
دراسة حالة: واجهت شركة تصنيع متخصصة في مشعات السيارات تحديًا في لحام زعانف من سبائك الألومنيوم بإطار من الفولاذ الكربوني، وهو ما استلزم لحام معادن مختلفة. عند استخدامهم لحام TIG التقليدي، واجهوا مشاكل مثل ضعف قوة اللحام والتسريبات، مما أدى إلى ارتفاع معدلات إعادة العمل وعدم اتساق الجودة. بعد استخدام ماكينة اللحام بالليزر المحمولة المبردة بالماء من Kempson بقدرة 1500 واط ، تجاوزت النتائج التوقعات، حيث حسّنت بشكل ملحوظ جودة اللحام وكفاءة الإنتاج.
اللحام بالقوس الكهربائي مقابل اللحام بالليزر: تحليل شامل للتكاليف
عند النظر في إجمالي الاستثمار والاستخدام طويل الأجل، فإن اختلافات التكلفة بين اللحام بالقوس الكهربائي واللحام بالليزر تنعكس بشكل أساسي في الاستثمار في المعدات وتكاليف التشغيل وكفاءة الإنتاج الإجمالية:
تكاليف الاستثمار في المعدات: تتميز معدات اللحام بالقوس الكهربائي ببنية بسيطة واستثمار أولي منخفض، مما يجعلها مناسبة لإعدادات الإنتاج الأساسية؛ أما آلات اللحام بالليزر فتتضمن مصادر ليزر وأنظمة بصرية وأنظمة تبريد، مما يؤدي إلى استثمار إجمالي أعلى ويجعلها مناسبة لخطوط الإنتاج واسعة النطاق والآلية.
تكاليف التشغيل والمواد الاستهلاكية: تتطلب عملية اللحام بالقوس الكهربائي تكاليف أعلى لمواد اللحام والأقطاب الكهربائية والعمالة؛ بينما تستهلك عملية اللحام بالليزر بشكل أساسي الكهرباء وكمية صغيرة من غاز الحماية، مع الحد الأدنى من الاعتماد على المواد الاستهلاكية.
تكاليف العمالة: يعتمد اللحام بالقوس الكهربائي بشكل كبير على المشغلين، حيث يكون للعمال المهرة تأثير كبير؛ أما اللحام بالليزر فيتكامل بسهولة أكبر مع المعدات الآلية، مما يقلل الحاجة إلى التدخل اليدوي.
تكاليف المعالجة اللاحقة: تتطلب عملية اللحام بالقوس الكهربائي عادةً عمليات الطحن أو التنظيف أو إعادة العمل بعد اللحام؛ ينتج عن اللحام بالليزر ملامح خرزة لحام مستقرة، مما يؤدي إلى عدد أقل نسبيًا من خطوات المعالجة اللاحقة.
التكلفة الإجمالية طويلة الأجل (العائد على الاستثمار): اللحام بالقوس الكهربائي مناسب لسيناريوهات الاستثمار المنخفض ولكنه يتميز بتكاليف وحدة عالية في الإنتاج بكميات كبيرة؛ يتطلب اللحام بالليزر استثمارًا أوليًا أعلى ولكنه أكثر ملاءمة لتحقيق هياكل تكلفة وحدة مستقرة في الإنتاج عالي الإنتاجية.
بشكل عام، يتميز اللحام بالقوس الكهربائي بتكاليف أولية أقل ولكن بتكاليف عمالة ومعالجة لاحقة أعلى على المدى الطويل، في حين أن اللحام بالليزر يتطلب استثمارًا أوليًا أعلى ولكنه يوفر كفاءة اقتصادية فائقة على المدى الطويل في الإنتاج الآلي وعلى نطاق واسع.
دراسات حالة: واجهت شركة تصنيع معدات بيئية متخصصة في أنظمة معالجة مياه الصرف الصحي ارتفاعًا في تكاليف العمالة والمواد الاستهلاكية، بالإضافة إلى انخفاض كفاءة الإنتاج عند استخدام معدات اللحام القوسي التقليدية. بعد إدخال ماكينة اللحام بالليزر الليفي الصناعية المبردة بالماء من نوع Kempson 3500، حسّنت الشركة كفاءة الإنتاج الإجمالية، وقللت من إعادة العمل، وحققت لحامات عريضة ذات مظهر جمالي دون مشاكل ارتفاع درجة الحرارة، مما أدى إلى رضا العملاء بشكل كبير.
كيفية الاختيار: اللحام بالقوس الكهربائي مقابل اللحام بالليزر
في التطبيقات العملية، يعتمد اختيار طريقة اللحام المناسبة على مجموعة متنوعة من العوامل التي يجب أخذها في الاعتبار بشكل شامل.
اللحام بالقوس الكهربائي: يُستخدم في تطبيقات متنوعة مثل تصنيع المكونات الهيكلية، وصيانة المعدات، والإنشاءات في مواقع العمل، وخاصةً لحام الصفائح متوسطة إلى سميكة، أو في بيئات الإنتاج حيث يُعد الاستثمار في المعدات عاملاً أساسياً. يتميز هذا النوع من اللحام بقدرة عالية على التكيف مع بيئات التشغيل المختلفة، ويُستخدم على نطاق واسع في العمليات غير القياسية أو في الهواء الطلق.
اختيار اللحام بالليزر: مناسب للإنتاج الضخم، ومعالجة الصفائح الرقيقة، وتصنيع المكونات عالية الدقة، وخاصة في القطاعات الصناعية التي تتطلب جودة لحام عالية، وأقل قدر من التشوه، وإنتاج دفعات آلي.
باختصار، اللحام بالقوس الكهربائي متعدد الاستخدامات ومرن، بينما يعتبر اللحام بالليزر مثالياً لاحتياجات التصنيع القياسية وعالية الكفاءة.
يستطيع المستخدمون اختيار المعدات الأنسب بناءً على خصائصها واحتياجاتهم الخاصة. وبطبيعة الحال، لكلٍّ من الطريقتين مزاياها وعيوبها، ويمكن استخدامهما معًا من خلال اللحام الهجين بالليزر والقوس الكهربائي لتلبية متطلبات الإنتاج.
الأسئلة الشائعة
اللحام بالقوس الكهربائي مقابل اللحام بالليزر: أيهما أنسب للإنتاج الضخم؟
يُعدّ اللحام بالليزر أنسب للإنتاج الضخم لأنه يتكامل بسهولة مع المعدات الآلية، ويوفر دورة لحام مستقرة، ويتطلب خطوات معالجة لاحقة أقل. أما اللحام بالقوس الكهربائي، فيعتمد بشكل أكبر على العمل اليدوي، وهو أنسب للإنتاج بكميات صغيرة أو غير الموحد.
هل يمكن أن يحل اللحام بالليزر محل اللحام بالقوس الكهربائي بشكل كامل؟
لا، لا يمكنها أن تحل محلها تمامًا. اللحام بالليزر مناسب للصفائح الرقيقة والأجزاء الدقيقة وخطوط الإنتاج الآلية، بينما يظل اللحام بالقوس الكهربائي لا غنى عنه في الهياكل ذات الصفائح السميكة والإنشاءات الخارجية وحالات الصيانة.
ما هي طريقة اللحام الأنسب للحام سبائك الألومنيوم؟
يمكن استخدام كلتا الطريقتين مع سبائك الألومنيوم، لكن اللحام بالليزر مع تقنية المسح يوفر استقرارًا أكبر في لحام صفائح الألومنيوم الرقيقة. أما اللحام بالقوس الكهربائي، فيتطلب مهارة عالية من المشغل، وهو عرضة لمشاكل المسامية.
ما هي العوامل التي تحدد عادةً فترة استرداد تكلفة اللحام بالليزر؟
يعتمد ذلك بشكل أساسي على حجم الإنتاج وتكاليف العمالة ومتطلبات ما بعد المعالجة. في سيناريوهات الإنتاج الدفعي المستمر مع الاستخدام العالي للمعدات، ستكون فترة استرداد التكاليف أقصر.
لماذا لا يزال اللحام بالقوس الكهربائي شائع الاستخدام في الهياكل ذات الألواح السميكة؟
توفر عملية اللحام بالقوس الكهربائي اختراقًا عميقًا، مما يسمح بتشكيل وصلات الصفائح السميكة عبر عدة تمريرات. كما أنها لا تتطلب معدات كثيرة وتوفر مرونة أكبر في الهياكل الثقيلة ومشاريع البناء.
ما هي المتطلبات البيئية للحام بالليزر؟
يتطلب ذلك مصدر طاقة مستقر، وبيئة بصرية نظيفة، واحتياطات السلامة. بالإضافة إلى ذلك، يتطلب مستوى معيناً من دقة تجميع قطعة العمل لضمان جودة اللحام.
ما هي الاختلافات في تكاليف الصيانة بين اللحام بالقوس الكهربائي واللحام بالليزر؟
تتطلب عملية اللحام بالقوس الكهربائي بشكل أساسي استهلاك مواد اللحام والعمالة اللازمة للصيانة، بينما يركز اللحام بالليزر بشكل رئيسي على صيانة الأنظمة البصرية وأنظمة التبريد. ورغم أن استهلاك المواد اليومية ضئيل، إلا أن المتطلبات التقنية أعلى.