

جدول المحتويات
المقدمة
في مجال التصنيع الحديث، أصبحت آلة اللحام بالليزر حلاً أساسياً لتحسين كفاءة الإنتاج وجودة اللحام واتساقه. ويقوم العديد من المصنّعين حالياً بتقييم اللحام بالليزر الآلي مقابل اللحام بالليزر اليدوي عند تحديث عمليات الإنتاج، حيث يقدم كلا الخيارين مزايا واضحة حسب متطلبات التطبيق.
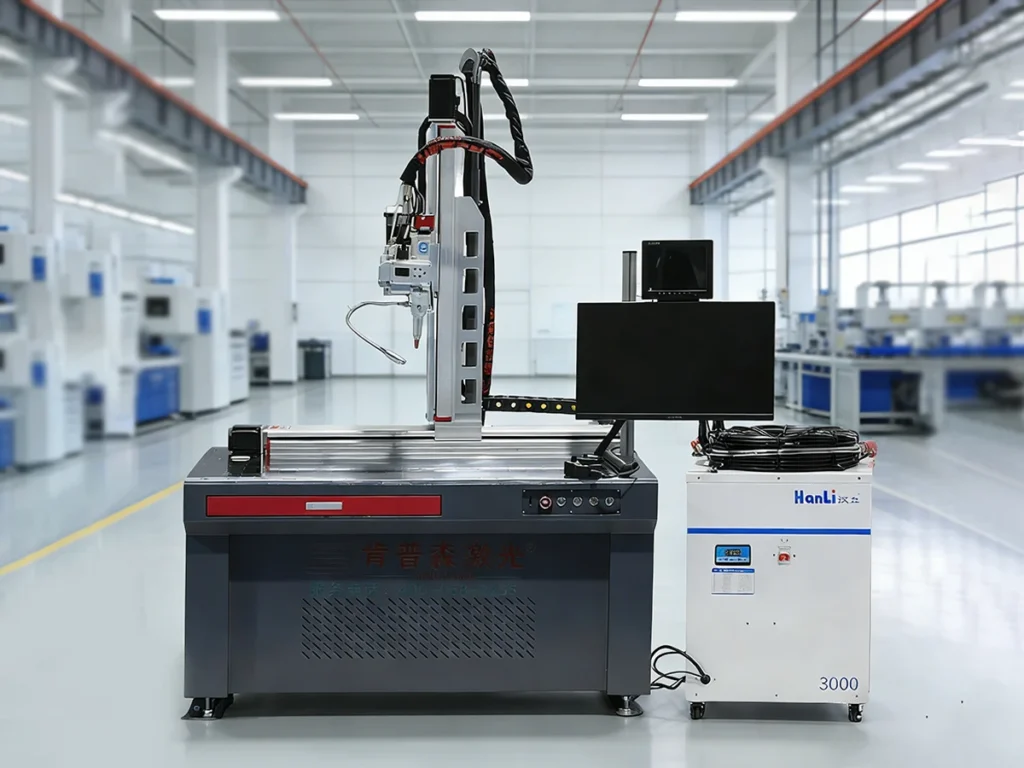
من جهة، تُستخدم آلة اللحام بالليزر الآلية على نطاق واسع في بيئات الإنتاج ذات الأحجام الكبيرة حيث تُعدّ الدقة والتكرار والاستقرار أمورًا بالغة الأهمية. ومن جهة أخرى، توفر آلة اللحام بالليزر المحمولة مرونة أكبر في إنتاج الدفعات الصغيرة، وأعمال الصيانة، والقطع المعقدة أو غير المنتظمة. في هذه المقالة، سنقارن بين هذين الحلين من جوانب متعددة، تشمل الأداء والتكلفة والتطبيقات ومتطلبات التشغيل، لمساعدتك على اتخاذ قرار مدروس يلبي احتياجاتك التصنيعية.
ما هي عملية اللحام بالليزر الآلي؟
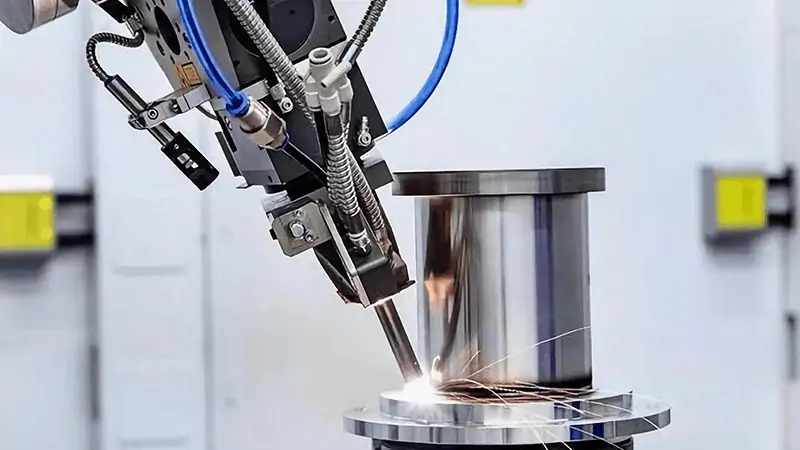
يشير مصطلح اللحام الليزري الآلي إلى نظام لحام ليزري يدمج تقنية الأتمتة لأداء مهام اللحام بأقل قدر من التدخل اليدوي. ويُستخدم هذا النظام على نطاق واسع في خطوط الإنتاج الصناعية التي تتطلب دقة عالية واتساقًا وكفاءة. وعادةً ما يُبنى هذا النوع من الأنظمة على منصات CNC أو أذرع روبوتية أو محطات عمل آلية مخصصة.
تتضمن عملية العمل الأساسية عادةً الخطوات التالية:
- يتم وضع قطعة العمل وتثبيتها باستخدام أدوات التثبيت أو نظام التغذية التلقائي.
- يقوم النظام بضبط معايير اللحام مثل الطاقة والسرعة والمسار من خلال التحكم الرقمي الحاسوبي أو البرمجة
- يتم توجيه شعاع الليزر بدقة إلى خط اللحام بواسطة ذراع روبوتية أو منصة متحركة
- يتم صهر المادة ودمجها تحت تأثير إشعاع الليزر عالي الطاقة.
- يُكمل النظام عملية التبريد وينتقل تلقائيًا إلى دورة اللحام التالية
ما هي عملية اللحام بالليزر المحمول باليد؟
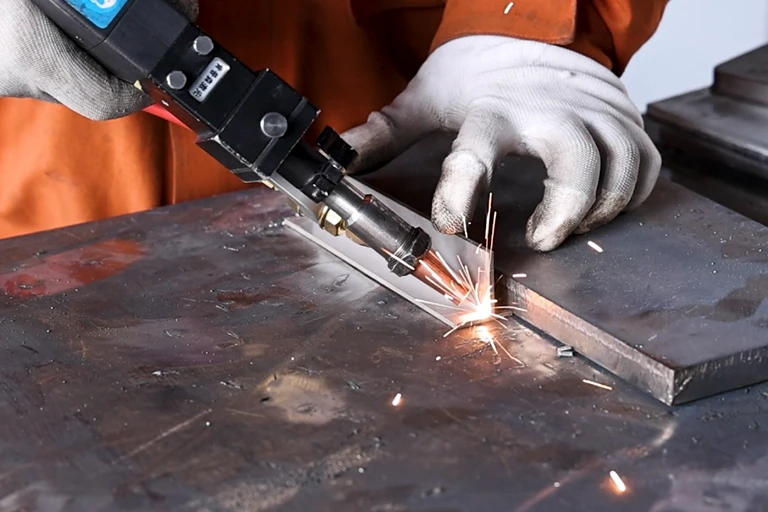
اللحام بالليزر اليدوي هو أسلوب لحام مرن، حيث يتحكم المشغل مباشرةً بمسدس لحام ليزري يدوي لأداء مهام اللحام. يُستخدم هذا الأسلوب عادةً في الإنتاج على نطاق صغير، وأعمال الصيانة، وقطع العمل غير المنتظمة أو المعقدة التي يصعب معالجتها باستخدام أنظمة التشغيل الآلي الثابتة. وبالمقارنة مع الأنظمة الآلية، يوفر هذا الأسلوب مرونة أكبر وسهولة في التشغيل.
تتلخص آلية العمل الأساسية فيما يلي:
- يقوم المشغل بتحضير قطعة العمل ووضعها في مكانها يدويًا
- يتم تشغيل آلة اللحام بالليزر، ويتم ضبط معايير مثل الطاقة والسرعة.
- يقوم المشغل بحمل مسدس اللحام ومحاذاة شعاع الليزر مع خط اللحام.
- يقوم شعاع الليزر بصهر المادة الأساسية لتشكيل حوض لحام ودمج الوصلة
- يتحرك المشغل على طول مسار اللحام حتى تكتمل عملية اللحام
مقارنة الأداء
عند مقارنة اللحام بالليزر الآلي باللحام بالليزر اليدوي، تكمن أهم الفروقات في أداء كل نظام في ظروف الإنتاج الفعلية. صُممت هاتان الطريقتان لتلبية احتياجات تصنيعية مختلفة؛ إحداهما تركز على الأتمتة عالية الإنتاجية والاتساق، والأخرى على المرونة والاستجابة السريعة للمهام المتنوعة. تُبرز المقارنة التالية الفروقات الرئيسية في أدائهما عبر عوامل تشغيلية حاسمة.
| عامل الأداء | اللحام بالليزر الآلي | لحام ليزر محمول |
| وضعية التشغيل | نظام تحكم رقمي/روبوتي بمسارات مبرمجة | التشغيل اليدوي بواسطة عامل اللحام |
| متطلبات مهارة المشغل | منخفض إلى متوسط (بشكل أساسي الإعداد/البرمجة) | متوسط إلى عالٍ (يتطلب خبرة في اللحام) |
| توافق قطعة العمل | أجزاء موحدة وقابلة للتكرار | قطع غيار غير منتظمة أو معقدة أو مصممة حسب الطلب |
| السعة الإنتاجية | إنتاج مستمر بكميات كبيرة | إنتاج دفعات منخفضة إلى متوسطة |
| الدقة والاتساق | مرتفع للغاية ومستقر | يعتمد على مهارة المشغل |
| جودة اللحام | موحد ومتحكم به بدرجة عالية | جيد، لكن قد يختلف قليلاً |
| مستوى أمان أعلى بفضل النظام المغلق/المتحكم فيه | أصغر حجماً وأكثر تحكماً بفضل الأتمتة | أكبر نسبياً وأقل اتساقاً |
| المرونة | منخفض (إعداد وبرمجة ثابتة) | عالي (محمول وقابل للتعديل) |
| مستوى الأمان | مستوى أمان أعلى بفضل النظام المغلق/المتحكم فيه | يتطلب الأمر حماية ووعيًا أكبر للمشغل |
صُممت أنظمة اللحام بالليزر الآلية للمصنّعين الذين يُعطون الأولوية للكفاءة والاتساق والإنتاج الضخم، حيث يُعد استقرار العملية أمرًا بالغ الأهمية. في المقابل، تُعدّ آلات اللحام بالليزر المحمولة يدويًا أنسب للعمليات المرنة ومهام الإصلاح وأعمال التصنيع المُخصصة، حيث تُعتبر قابلية التكيف وسهولة الاستخدام أكثر أهمية من الأتمتة الكاملة.
تحليل التكلفة والعائد على الاستثمار
عند تقييم اللحام بالليزر الآلي مقابل اللحام بالليزر اليدوي، يُعدّ هيكل التكلفة والعائد على الاستثمار من العوامل الرئيسية التي تؤثر بشكل مباشر على قرارات الشراء. ويختلف النظامان اختلافًا كبيرًا في الاستثمار الأولي، ونفقات التشغيل، وفوائد الإنتاجية على المدى الطويل.
1. الاستثمار الأولي
اللحام بالليزر الآلي
- يتطلب استثمارًا أوليًا أعلى نظرًا لأنظمة التحكم الرقمي الحاسوبي، وتكامل الروبوتات، والتجهيزات، وأنظمة التحكم.
- غالباً ما يشمل ذلك إعداد خط إنتاج كامل وتخصيصه
- مناسب للمصنعين الذين لديهم خطط إنتاج طويلة الأجل وعالية الحجم
لحام ليزر محمول
- تكلفة دخول أقل مع هيكل معدات أبسط
- متطلبات إعداد بسيطة ولا توجد أنظمة أتمتة معقدة
- أكثر سهولة في الاستخدام بالنسبة للورش الصغيرة أو المستخدمين المبتدئين
2. تكاليف التشغيل
اللحام بالليزر الآلي
- انخفاض تكاليف التشغيل على المدى الطويل بعد التركيب
- تقليل الاعتماد على العمل اليدوي
- استهلاك مستقر للطاقة وتحكم أمثل في العمليات
لحام ليزر محمول
- تكلفة تشغيل معتدلة تعتمد على استخدام العمالة
- زيادة الاعتماد على المشغلين المهرة
- زيادة التباين في استخدام الطاقة وكفاءة العمليات
3. توفير تكاليف العمالة
اللحام بالليزر الآلي
- يقلل بشكل كبير من متطلبات العمالة من خلال الأتمتة
- يمكن لمشغل واحد إدارة أنظمة متعددة
- مثالي لتقليل الاعتماد على القوى العاملة على المدى الطويل
لحام ليزر محمول
- يتطلب ذلك تدخلاً مستمراً من المشغل
- فوائد محدودة لتخفيض العمالة
- تعتمد الكفاءة بشكل كبير على خبرة المشغل
4. زيادة الإنتاجية
اللحام بالليزر الآلي
- إنتاجية عالية ومستمرة
- مناسب لبيئات التصنيع المستمرة على مدار الساعة طوال أيام الأسبوع
- يقلل من وقت التوقف عن العمل والانقطاعات اليدوية
لحام ليزر محمول
- إنتاجية متوسطة تعتمد على سرعة المشغل
- يُعد هذا المنتج مناسبًا بشكل أفضل لمهام الإنتاج الصغيرة أو المرنة.
- قد يختلف الناتج بناءً على عبء العمل وإرهاق المشغل
5. مقارنة الجدول الزمني للعائد على الاستثمار
اللحام بالليزر الآلي
- فترة استرداد أولية أطول بسبب ارتفاع التكلفة الأولية
- عائد استثمار قوي طويل الأجل مدفوع بالكفاءة وقابلية التوسع وتوفير تكاليف العمالة
- أكثر فعالية من حيث التكلفة في بيئات الإنتاج واسعة النطاق
لحام ليزر محمول
- عائد استثمار أولي أسرع بفضل انخفاض تكلفة الاستثمار
- الأفضل لتلبية احتياجات الإنتاج قصيرة الأجل أو المرنة
- يكون العائد على الاستثمار محدودًا في سيناريوهات التصنيع واسعة النطاق
بشكل عام، تتطلب أنظمة اللحام بالليزر الآلية استثمارًا أوليًا أعلى، لكنها توفر مزايا أكبر من حيث الكفاءة في التكلفة والإنتاجية على المدى الطويل. في المقابل، توفر آلات اللحام بالليزر المحمولة عوائق دخول أقل وعوائد أسرع على المدى القصير، مما يجعلها مناسبة لبيئات الإنتاج الصغيرة أو المرنة.
سيناريوهات التطبيق
في بيئات التصنيع العملية، يختلف استخدام اللحام بالليزر الآلي عن اللحام بالليزر اليدوي اختلافًا واضحًا باختلاف حجم الإنتاج ونوع قطعة العمل ومتطلبات العملية. صُمم كل نظام لتلبية احتياجات صناعية محددة، ويؤثر اختيار الحل الأمثل بشكل مباشر على الكفاءة والتحكم في التكاليف وجودة المنتج.
تطبيقات اللحام بالليزر الآلي
تُستخدم أنظمة اللحام بالليزر الآلية بشكل أساسي في بيئات الإنتاج عالية الحجم والدقيقة، حيث تُعدّ الاتساق والكفاءة من الأمور بالغة الأهمية. تشمل التطبيقات النموذجية ما يلي:
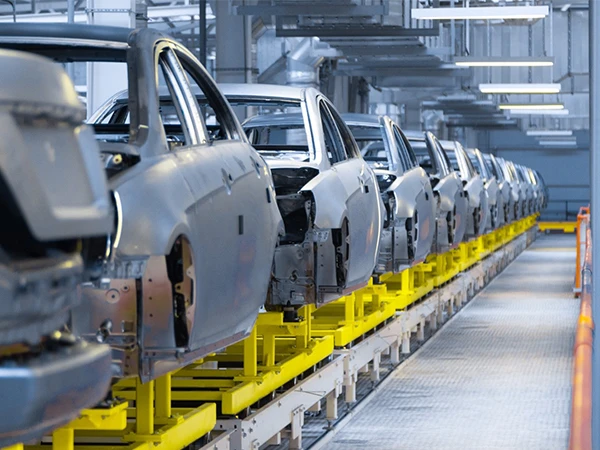
تصنيع السيارات
لحام هياكل الجسم والأقواس وأجزاء البطارية بقوة وصلات ثابتة وجودة تجميع متسقة.
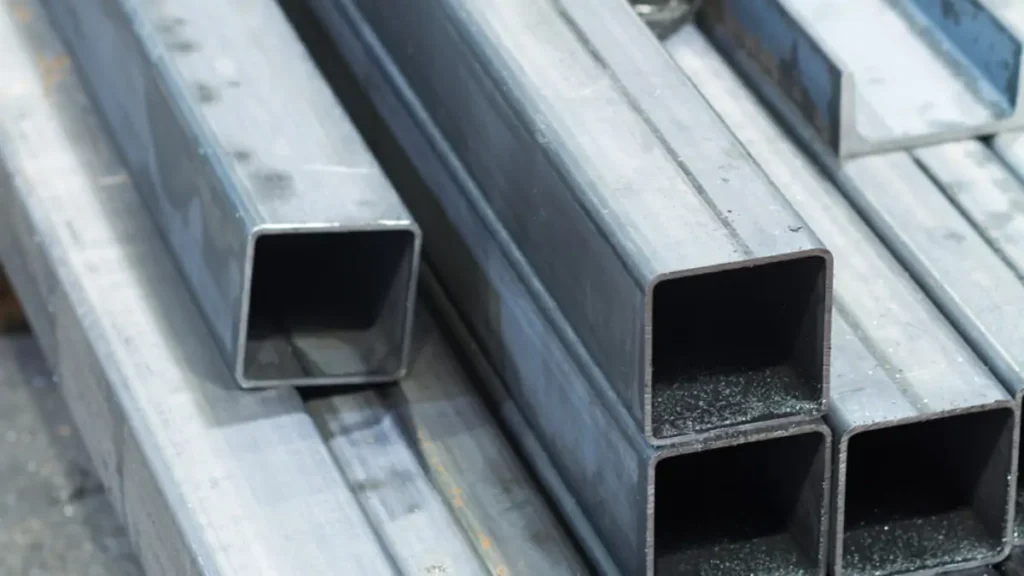
تصنيع الصفائح المعدنية
ربط الصفائح المعدنية الرقيقة للخزائن والعلب والأغلفة الكهربائية بوصلات نظيفة وتشوه منخفض.
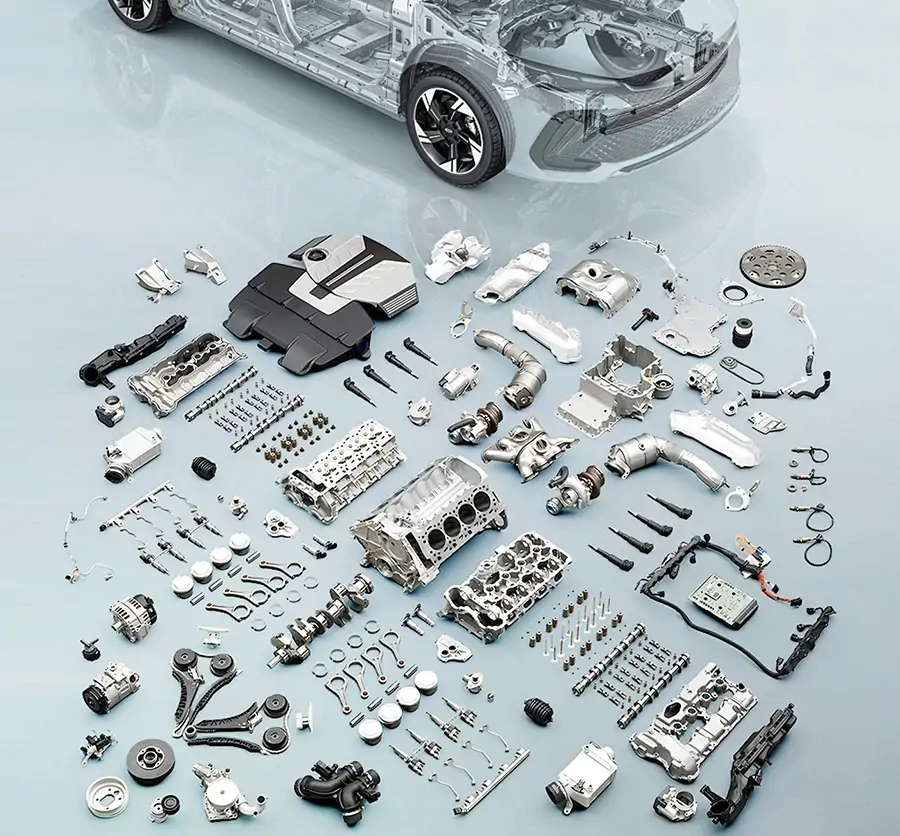
إنتاج الأجزاء الدقيقة
لحام عالي التكرار يحافظ على دقة الأبعاد عبر دفعات الإنتاج الكبيرة.
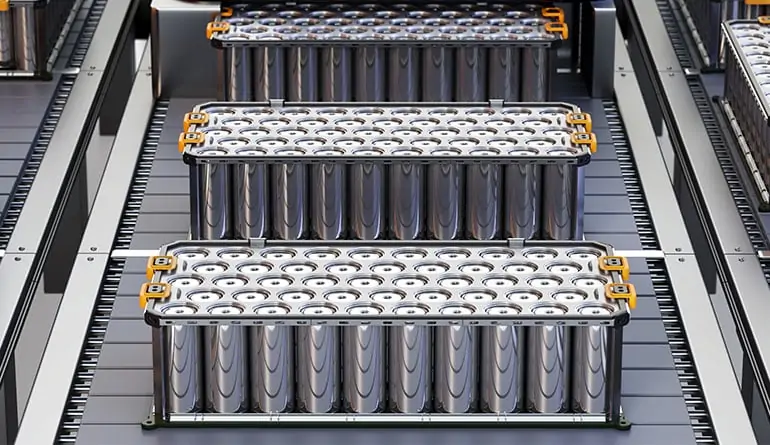
تخزين البطاريات والطاقة
لحام الألسنة، وقضبان التوصيل، وهياكل الوحدات النمطية مع أداء كهربائي وميكانيكي مستقر.
معدات صناعية
لحام المكونات القياسية بمعايير قابلة للتكرار للحصول على مخرجات موحدة.
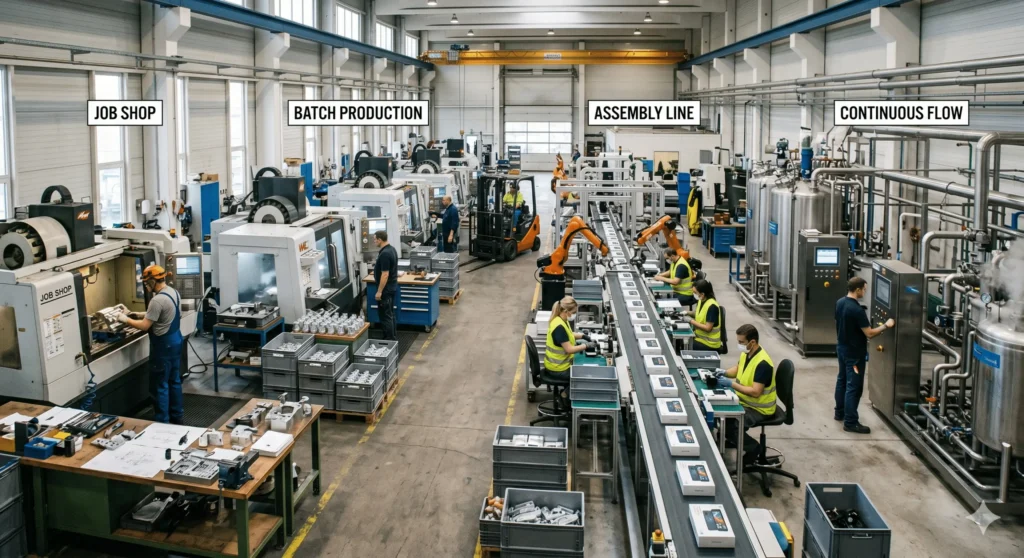
خطوط الإنتاج المستمرة
أداء لحام مستقر للتشغيل على مدار الساعة طوال أيام الأسبوع مع جودة إنتاج ثابتة.
تُظهر هذه السيناريوهات أن اللحام بالليزر الآلي يتم تطبيقه على نطاق واسع في بيئات الإنتاج عالية الكفاءة التي تتطلب جودة مستقرة وقابلية للتكرار وتشغيلًا مستمرًا.
تطبيقات اللحام بالليزر المحمول باليد
تُستخدم آلات اللحام بالليزر المحمولة على نطاق واسع في بيئات العمل المرنة ذات الإنتاج المنخفض والتي تركز على الإصلاح، حيث تكون القدرة على التكيف أهم من الأتمتة. تشمل التطبيقات النموذجية ما يلي:
إصلاح وصيانة ورش العمل
إصلاح المعادن وترميم المكونات في بيئات ورش العمل ذات احتياجات تشغيل مرنة.
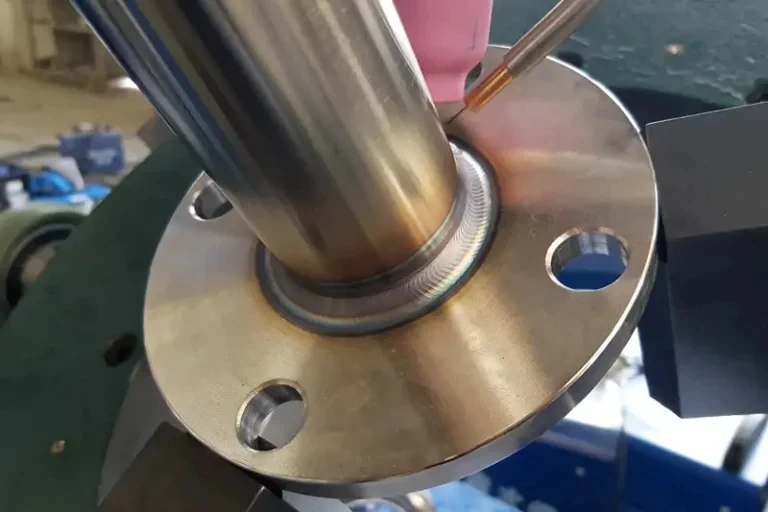
تصنيع الفولاذ المقاوم للصدأ
إنتاج منتجات من الفولاذ المقاوم للصدأ وهياكل معدنية مصممة حسب الطلب تتميز بمظهر لحام ثابت وقوة عالية.
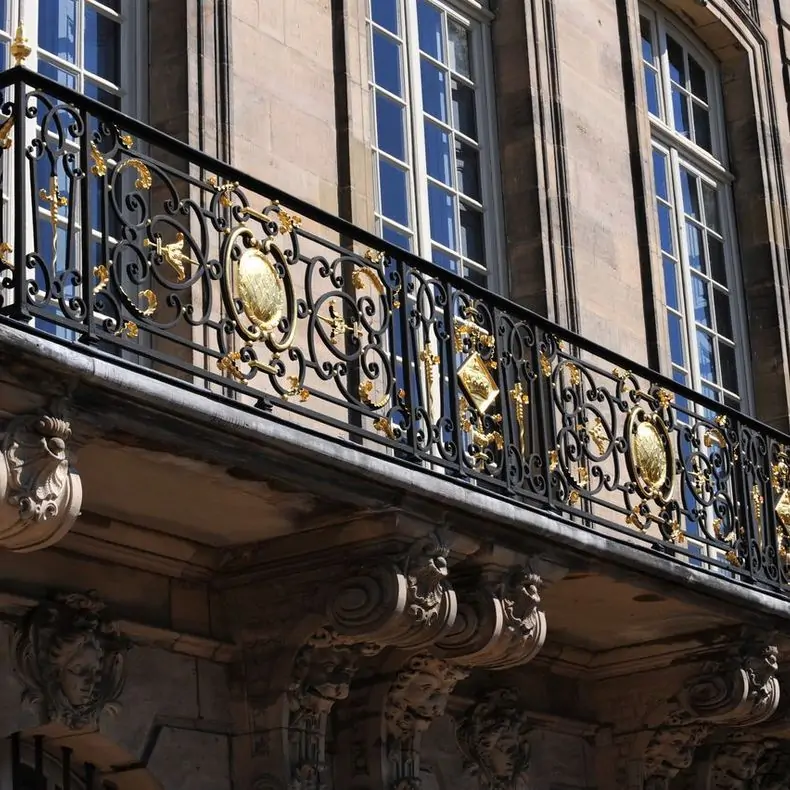
اللافتات والأعمال المعدنية الزخرفية
لحام اللافتات الإعلانية والهياكل الزخرفية بوصلات نظيفة ومتطلبات جودة سطح عالية.
إنتاج دفعات صغيرة ونماذج أولية
إنتاج بكميات صغيرة وتطوير النماذج الأولية مع تعديل مرن للعملية وتكرار سريع.
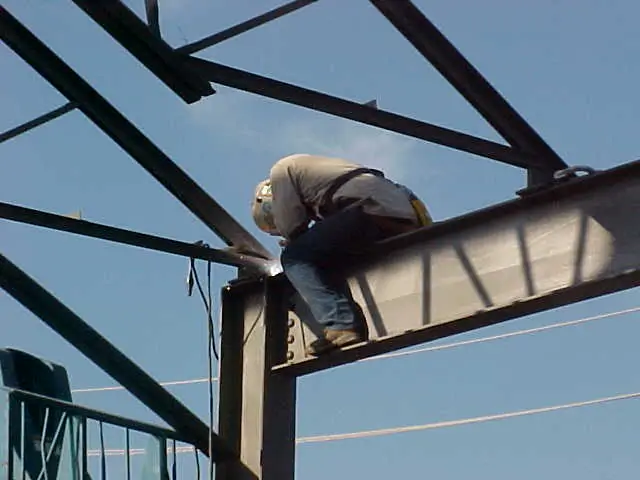
تركيب اللحام في الموقع
تتطلب أعمال اللحام والتركيب الميدانية في بيئات غير المصانع القدرة على التنقل والتكيف.
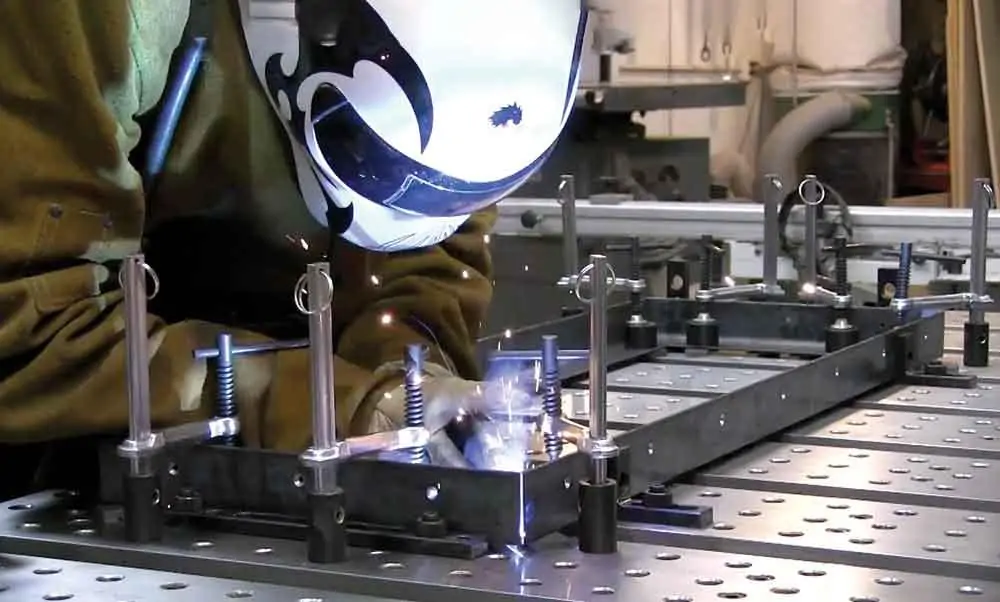
لحام القطع المعقدة
لحام الأجزاء غير المنتظمة أو التي يصعب تثبيتها والتي لا تناسب خطوط الإنتاج الآلية.
تُبرز هذه التطبيقات مرونة اللحام بالليزر المحمول باليد في أعمال الإصلاح والإنتاج المخصص وبيئات المعالجة غير القياسية، حيث تعتبر القدرة على التكيف وسهولة التشغيل أمراً بالغ الأهمية.
تُعدّ أنظمة اللحام بالليزر الآلية الأنسب للإنتاج الصناعي المعياري عالي الكفاءة، بينما تُعدّ آلات اللحام بالليزر المحمولة أكثر ملاءمةً للعمليات المرنة والمخصصة وعمليات الإصلاح. وقد يؤدي اختيار النظام الخاطئ إلى الإفراط في الاستثمار أو انخفاض كفاءة الإنتاج.
ملخص إيجابيات وسلبيات
عند مقارنة اللحام بالليزر الآلي باللحام بالليزر اليدوي، يُعدّ فهم مزايا وعيوب كل نظام أمرًا بالغ الأهمية لاتخاذ قرار استثماري صائب. صُممت كلتا الطريقتين لتلبية متطلبات إنتاجية مختلفة، ويتفاوت أداؤهما تبعًا لحجم التطبيق ومتطلبات التشغيل.
اللحام بالليزر الآلي
الايجابيات
دقة عالية وقابلية تكرار ممتازة في الإنتاج الضخم
جودة لحام مستقرة مع الحد الأدنى من التدخل البشري
كفاءة إنتاج عالية للتصنيع المستمر
انخفاض الاعتماد على العمالة على المدى الطويل
مناسب للدمج في خطوط الإنتاج الآلية
سلبيات
تكلفة استثمارية أولية مرتفعة (تكامل المعدات والأنظمة)
مرونة محدودة في التعامل مع قطع العمل غير المنتظمة أو المصممة حسب الطلب
يتطلب برمجة وإعداد النظام قبل التشغيل
زيادة في تعقيد عملية التركيب والتشغيل
أقل ملاءمة للإنتاج بكميات صغيرة أو الإنتاج القائم على الإصلاح
لحام ليزر محمول
الايجابيات
مرونة عالية لأشكال وأحجام قطع العمل المختلفة
انخفاض الاستثمار الأولي وسهولة الدخول إلى السوق
عملية تشغيل بسيطة ونشر سريع
مثالي لأعمال الإصلاح والإنتاج بكميات صغيرة
قدرة عالية على التكيف مع مهام اللحام في الموقع
سلبيات
يعتمد ذلك بشكل كبير على مهارة المشغل وخبرته
اتساق أقل مقارنة بالأنظمة الآلية
كفاءة محدودة في الإنتاج على نطاق واسع
زيادة مشاركة العمال أثناء العملية
قد تختلف جودة اللحام بين المشغلين
تُعد أنظمة اللحام بالليزر الآلية أكثر ملاءمة للمصنعين الذين يركزون على الكفاءة والاتساق والإنتاج على نطاق واسع، في حين أن آلات اللحام بالليزر المحمولة باليد أكثر ملاءمة للعمليات المرنة وأعمال الإصلاح والتصنيع بكميات منخفضة.
مقارنة التشغيل والصيانة
في التطبيقات الصناعية العملية، يلعب تعقيد التشغيل ومتطلبات الصيانة للحام الليزري الآلي مقارنةً باللحام الليزري اليدوي دورًا هامًا في الإنتاجية طويلة الأجل وموثوقية المعدات. فضلًا عن الأداء والتكلفة، تؤثر سهولة التشغيل واستقرار النظام بشكل مباشر على استمرارية الإنتاج والكفاءة الإجمالية.
نظام اللحام بالليزر الآلي
متطلبات التدريب: يحتاج المشغلون عادةً إلى تدريب منظم للتعامل مع برمجة النظام، وضبط المعلمات، ودمج خط الإنتاج. على الرغم من أن التشغيل اليومي مستقر نسبيًا، إلا أن المعرفة التقنية ضرورية للإعداد واستكشاف الأخطاء وإصلاحها.
تواتر الصيانة: عادةً ما تكون الصيانة مجدولة ووقائية. يلزم إجراء فحص دوري للأنظمة البصرية ومنصات الحركة ووحدات التبريد لضمان التشغيل المستقر على المدى الطويل.
توافر قطع الغيار: المكونات الأساسية مثل مصادر الليزر ووحدات التحكم CNC وأجزاء الروبوتات موحدة بشكل عام ولكنها قد تتطلب فترات انتظار أطول اعتمادًا على تكوين النظام والمورد.
مخاطر تعطل النظام: يكون التعطل نادرًا نسبيًا في ظل الصيانة المناسبة، ولكن عند حدوث مشكلات، قد يستغرق استعادة النظام وقتًا أطول بسبب تعقيد الأتمتة المتكاملة.
آلة لحام الليزر المحمولة
متطلبات التدريب: يتطلب تدريباً تقنياً أقل نسبياً. يمكن للمشغلين اكتساب الكفاءة بسرعة من خلال معرفة أساسية باللحام ومهارات تشغيل الآلات.
معدل الصيانة: الصيانة بسيطة وأقل تكرارًا، وتشمل بشكل أساسي تنظيف رأس اللحام وحماية العدسة وإجراء فحوصات روتينية للمعدات.
توافر قطع الغيار: قطع الغيار مثل الفوهات والعدسات والمواد الاستهلاكية متوفرة على نطاق واسع ويسهل استبدالها، مما يقلل من عوائق الصيانة.
مخاطر تعطل النظام: مخاطر التعطل منخفضة بشكل عام، وعندما تحدث المشكلات، عادة ما يكون تشخيصها وحلها سريعًا، مما يسمح بالتعافي السريع للعمليات.
تتطلب أنظمة اللحام بالليزر الآلية تدريبًا أكثر تنظيمًا وصيانة وقائية، لكنها توفر تشغيلًا مستقرًا طويل الأمد في بيئات إنتاج مضبوطة. في المقابل، تتميز آلات اللحام بالليزر المحمولة بسهولة تشغيلها وصيانتها، مما يجعلها أكثر ملاءمة لظروف ورش العمل المرنة وسريعة الوتيرة.
كيفية اختيار نظام اللحام بالليزر المناسب
إن اختيار اللحام بالليزر الآلي مقابل اللحام بالليزر اليدوي ليس مجرد قرار تقني، بل هو أيضاً قرار استراتيجي إنتاجي. يعتمد الاختيار الأمثل على حجم الإنتاج، وخصائص قطعة العمل، وتوقعات الاستثمار على المدى الطويل. يمكن أن يساعد الإطار التالي المكون من ثلاث خطوات في تبسيط عملية اتخاذ القرار.
مقياس الإنتاج
العامل الأول الذي يجب مراعاته هو حجم الإنتاج الإجمالي واستمرارية العمليات.
- الإنتاج الضخم ← نظام اللحام بالليزر الآلي
مناسب لخطوط الإنتاج المستمرة حيث تعتبر الكفاءة والاتساق واستقرار الإنتاج أموراً بالغة الأهمية. - إنتاج دفعات صغيرة ← آلة لحام ليزرية يدوية
أكثر ملاءمة لورش العمل المرنة، ومهام الإصلاح، واحتياجات التصنيع ذات الحجم المنخفض.
تعقيد المنتج
يلعب هيكل قطعة العمل وتعقيد مسار اللحام دورًا رئيسيًا في اختيار المعدات.
- أجزاء موحدة ← نظام آلي
الأفضل للتصاميم القابلة للتكرار والتي تتطلب دقة عالية وجودة لحام موحدة. - أجزاء غير منتظمة أو معقدة ← نظام محمول باليد
مثالية للأشكال غير القياسية، والتصنيع حسب الطلب، وتطبيقات اللحام في الموقع.
توقعات الميزانية والعائد على الاستثمار
غالباً ما تحدد القدرة الاستثمارية ودورة العائد المتوقع القرار النهائي.
- الاستثمار الصناعي طويل الأجل ← اللحام الآلي بالليزر
تكلفة أولية أعلى ولكن عائد استثمار أقوى على المدى الطويل من خلال الكفاءة وتوفير العمالة. - متطلبات تكلفة دخول منخفضة → لحام الليزر المحمول باليد
استثمار أولي أقل مع نشر أسرع واستخدام مرن.
إذا كان إنتاجك يركز على قابلية التوسع والأتمتة والكفاءة على المدى الطويل، فإن نظام اللحام بالليزر الآلي هو الخيار الأمثل عمومًا. أما إذا كانت عملياتك تتطلب المرونة وسرعة الإعداد والتحكم في التكاليف، فإن آلة اللحام بالليزر المحمولة غالبًا ما تكون الحل الأكثر عملية.
خاتمة
باختصار، يُمثل اللحام بالليزر الآلي مقابل اللحام بالليزر اليدوي نهجين مختلفين في معالجة المعادن الحديثة. صُممت الأنظمة الآلية للتصنيع عالي الإنتاجية والدقة مع كفاءة مستقرة على المدى الطويل، بينما توفر الحلول اليدوية المرونة وسرعة الإعداد وقابلية التكيف العالية لأعمال الإصلاح وإنتاج الدفعات الصغيرة. يساعد فهم هذه الاختلافات المصنّعين على اتخاذ قرارات أكثر استنارة بناءً على حجم الإنتاج وتعقيد المنتج واستراتيجية الاستثمار.
بصفتنا شركة رائدة في تصنيع معدات اللحام بالليزر، تلتزم كيمبسون بتوفير حلول لحام موثوقة وعالية الأداء مصممة خصيصًا لتلبية مختلف الاحتياجات الصناعية. بفضل قدراتنا الهندسية المتميزة ودعمنا للتخصيص، نساعد عملاءنا على تحسين كفاءة اللحام ونتائج الإنتاج. إذا كنتم تبحثون عن حل اللحام بالليزر الأمثل لتطبيقكم، فلا تترددوا في التواصل معنا للحصول على استشارة من خبرائنا وعرض أسعار مُخصص.

الأسئلة الشائعة
أي آلة لحام بالليزر أكثر فعالية من حيث التكلفة؟
يعتمد ذلك على حجم الإنتاج. فالأنظمة الآلية أكثر فعالية من حيث التكلفة للإنتاج الضخم على المدى الطويل، بينما توفر الآلات المحمولة كفاءة أفضل من حيث التكلفة للعمليات الصغيرة أو المرنة.
هل يمكن أن تحل اللحامات الليزرية المحمولة محل الأنظمة الآلية؟
لا. صُممت أنظمة اللحام بالليزر المحمولة لتوفير المرونة وأعمال الإصلاح، بينما صُممت الأنظمة الآلية للإنتاج بكميات كبيرة وبشكل متسق. وهي تلبي احتياجات تطبيقات مختلفة.
ما هي الصناعات التي تستخدم اللحام بالليزر الآلي؟
تُستخدم عملية اللحام بالليزر الآلي على نطاق واسع في صناعة السيارات، وتصنيع الصفائح المعدنية، وإنتاج البطاريات، وتصنيع المعدات الصناعية.
هل التدريب مطلوب للحام بالليزر اليدوي؟
التدريب الأساسي مطلوب، لكن فترة التعلم قصيرة نسبياً. يستطيع المشغلون عادةً أن يصبحوا ماهرين بعد تلقي تدريب عملي بسيط.
ما هو العمر الافتراضي لآلات اللحام بالليزر؟
مع الصيانة المناسبة، تدوم آلات اللحام بالليزر عادةً من 8 إلى 10 سنوات أو أكثر، وذلك حسب كثافة الاستخدام وبيئة التشغيل.
كيف تختلف الصيانة بين الأنظمة الآلية والأنظمة المحمولة؟
تتطلب الأنظمة الآلية صيانة وقائية مجدولة، بينما تحتاج الأجهزة المحمولة إلى صيانة أبسط وأقل تكرارًا تركز على المواد الاستهلاكية وتنظيف العدسات.
ما هي المواد التي يمكن لآلات اللحام بالليزر معالجتها؟
بإمكانها معالجة الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، والمعادن الشائعة الأخرى المستخدمة في التصنيع والتشكيل الصناعي.
هل اللحام بالليزر الآلي مناسب للورش الصغيرة؟
عموماً لا. إنه أكثر ملاءمة لبيئات الإنتاج واسعة النطاق أو المستمرة نظراً لمتطلبات الاستثمار والإعداد الأعلى.







