جدول المحتويات
المقدمة
تتطلب عملية لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ إحكامًا موثوقًا، وتحديدًا دقيقًا لموضع الأنابيب، ووصلات لحام مقاومة للتآكل للحفاظ على الأداء على المدى الطويل. تُعد لحامات TIG وMIG واللحام بالليزر من الطرق الشائعة الاستخدام، حيث تتناسب كل عملية مع ظروف تصنيع مختلفة.
سأتناول في هذه المقالة طرق لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ، والتحديات الشائعة في اللحام، والحلول العملية. يعتمد اختيار عملية اللحام على سمك المادة، وبنية المشعب، وحجم الإنتاج، ومتطلبات جودة اللحام.
ما هي عملية لحام مشعب المياه المصنوع من الفولاذ المقاوم للصدأ؟
مشعب الماء المصنوع من الفولاذ المقاوم للصدأ هو أحد مكونات توزيع السوائل، ويجمع بين أنبوب رئيسي ومخارج فرعية متعددة. يسمح تصميمه بدخول الماء أو سائل التبريد من مدخل واحد وتدفقه عبر عدة دوائر متصلة. ويُستخدم على نطاق واسع في أنظمة التبريد، والمبادلات الحرارية، والمعدات الصناعية، ووحدات التحكم في السوائل.
تُعدّ عملية اللحام عملية تصنيع أساسية لربط أنابيب التوزيع الرئيسية والفرعية في هيكل محكم الإغلاق. يجب أن تحافظ وصلات اللحام على مقاومة التسرب، ودقة تحديد مواقع الفروع، والحماية من التآكل. تستخدم مشعبات الفولاذ المقاوم للصدأ ذات الجدران الرقيقة عادةً مواد SS304 أو SS316L بسماكة أنابيب تتراوح بين 0.6 و1.5 مم.
تعتمد طريقة اللحام على بنية المشعب، وسماكة المادة، وحجم الإنتاج، ومتطلبات الجودة. تُعدّ عمليات اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) واللحام بالقوس المعدني المحمي بالغاز الخامل (MIG) واللحام بالليزر من العمليات الشائعة الاستخدام، وغالبًا ما يُختار اللحام بالليزر للتجميعات ذات الجدران الرقيقة والإنتاج المتكرر الذي يتطلب أداءً ثابتًا للحام.
طرق اللحام الشائعة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ
تشمل طرق اللحام الشائعة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ لحام TIG، ولحام MIG، واللحام بالليزر. وتعتمد العملية المناسبة على سمك المادة، وبنية المجمع، وحجم الإنتاج، ومتطلبات جودة اللحام.
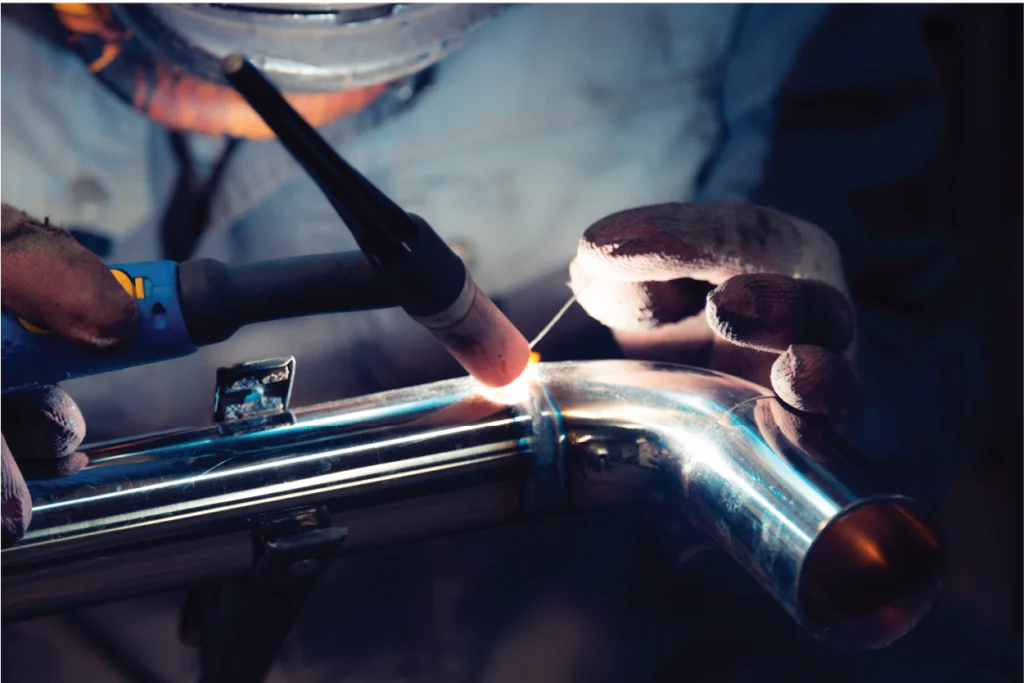
لحام TIG لمشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ
تُستخدم لحامات TIG على نطاق واسع في تصنيع مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ، حيث يُعد التحكم في اللحام والمظهر من الأمور بالغة الأهمية. فهي تُنتج لحامات نظيفة مع تحكم دقيق في كمية الحرارة المُدخلة، مما يجعلها مناسبة لتجميعات أنابيب الفولاذ المقاوم للصدأ.
- تشمل التطبيقات: إنتاج النماذج الأولية، والتصنيع بكميات صغيرة، والمشعبات ذات متطلبات المظهر العالية
- تشمل القيود ما يلي: انخفاض سرعة اللحام، وزيادة العمل اليدوي، والاعتماد الكبير على مهارة المشغل
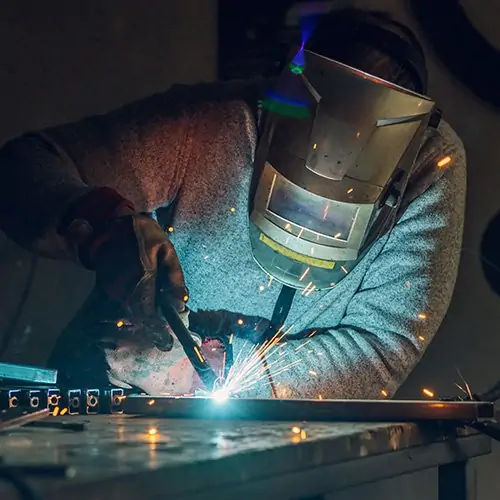
لحام MIG لمجمع مياه من الفولاذ المقاوم للصدأ
تُستخدم لحام MIG في تصنيع مشعبات الفولاذ المقاوم للصدأ التي تتطلب كفاءة إنتاجية أعلى وسهولة في التشغيل. وهي مناسبة للمواد السميكة وأعمال التصنيع العامة.
- تشمل التطبيقات: المكونات متوسطة السماكة، والتصنيع الصناعي العام، والتجميعات الهيكلية الكبيرة.
- تشمل القيود ما يلي: زيادة تناثر اللحام، تنظيف إضافي بعد اللحام، دقة أقل في وصلات الأنابيب الصغيرة
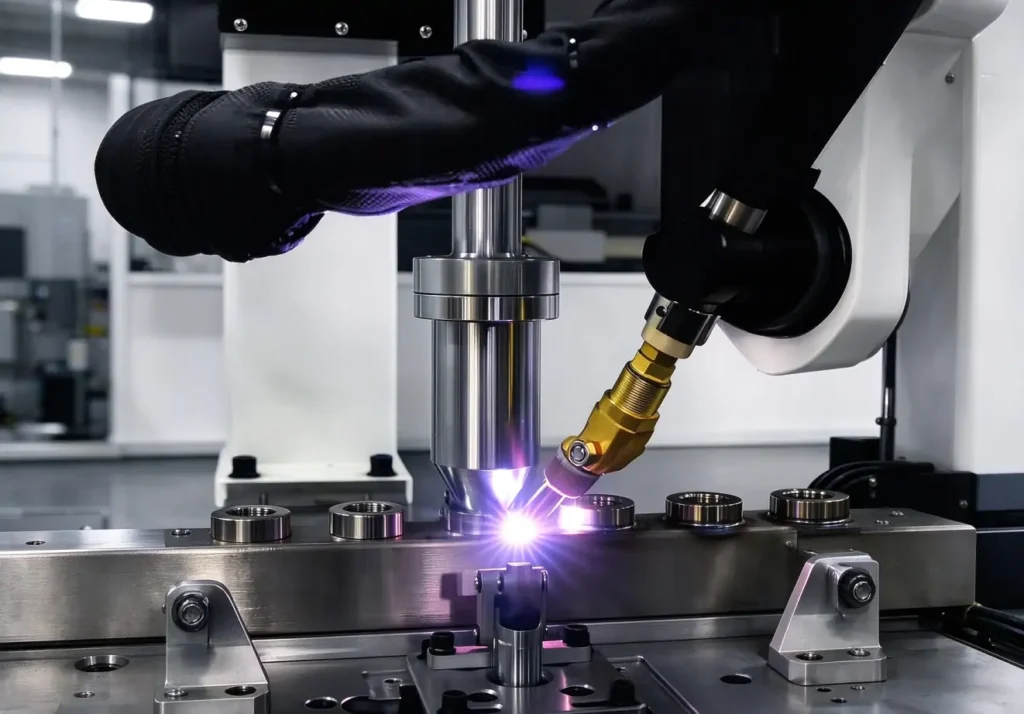
لحام ليزري لمجمع مياه من الفولاذ المقاوم للصدأ
تستخدم عملية اللحام بالليزر حرارة مركزة لتحقيق منطقة متأثرة بالحرارة أصغر وتشوه أقل. وهي مناسبة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ والتي تتطلب جودة لحام ثابتة وإمكانية تكرار الإنتاج.
تشمل التطبيقات: أنابيب الفولاذ المقاوم للصدأ ذات الجدران الرقيقة، مشعبات متعددة الفروع، الإنتاج على دفعات
تُستخدم آلات اللحام بالليزر ذات مشعب الماء بشكل شائع من قبل المصنعين الذين يحتاجون إلى جودة لحام قابلة للتكرار، ومدخلات حرارية مضبوطة، ونتائج إنتاج متسقة.
للتعرف على العملية التفصيلية وطرق اللحام المستخدمة في لحام مشعبات المياه، اقرأ المقال: كيفية لحام مشعب المياه: دليل طرق اللحام والعملية
التحديات الشائعة في لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ
تتضمن عملية لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ أنابيب ذات جدران رقيقة، ووصلات فرعية متعددة، ومتطلبات أبعاد دقيقة. وتتمثل أبرز مشكلات اللحام في أداء منع التسرب، والتحكم في التشوه، واتساق اللحام، ومقاومة التآكل.
1. تسرب اللحام
يؤثر تسرب اللحام على أداء منع التسرب في مشعبات المياه، وقد يتسبب في فقدان السوائل أثناء التشغيل. تشمل العيوب الشائعة ضعف الاختراق، والمسامية، وعدم اكتمال الاندماج، والتلوث داخل منطقة الوصلة.
الأسباب:
- تحضير غير سليم للمفاصل
- معايير اللحام غير الصحيحة
- حماية غير كافية بغاز التدريع
- سرعة اللحام المفرطة أو مدخلات الحرارة غير المستقرة
الحلول:
- نظف منطقة اللحام قبل المعالجة
- قم بمطابقة معايير اللحام مع سمك المادة وتصميم الوصلة.
- استخدم وسائل الحماية المناسبة من الغاز الواقي
- قم بإجراء اختبار الضغط أو اختبار التسرب بعد اللحام
2. تشوه اللحام وعدم محاذاة الأنابيب
تتأثر مشعبات المياه متعددة الفروع بتشوه اللحام. يمكن أن يؤدي تراكم الحرارة أثناء اللحام إلى تغيير موضع أنابيب الفروع وزاويتها ودقة أبعادها الإجمالية.
الأسباب:
- مدخلات حرارية عالية أثناء اللحام
- تسلسل لحام غير متساوٍ
- التسخين المتكرر للمفاصل المجاورة
- دعم غير كافٍ للتركيبات
الحلول:
- استخدم تجهيزات لحام مخصصة للحفاظ على وضع الأنابيب
- التحكم في كمية الحرارة المدخلة أثناء عملية اللحام
- تحسين تسلسل اللحام لتقليل تراكم الحرارة
- اختر عمليات ذات مدخلات حرارية منخفضة مثل اللحام بالليزر للهياكل ذات الجدران الرقيقة
3. جودة لحام غير متناسقة
تؤثر جودة اللحام بشكل مباشر على جودة الإنتاج على دفعات. وقد ينتج عن اللحام اليدوي اختلافات بين الوصلات بسبب طريقة تشغيل المشغل وتغييرات المعايير.
الأسباب:
- مستويات خبرة مختلفة للمشغلين
- سرعة لحام غير مستقرة
- تغير في إعدادات التيار أو الطاقة أو تدفق الغاز
الحلول:
- تحديد معايير اللحام الثابتة
- التحكم في سرعة اللحام ومدخلات الحرارة
- استخدم معدات اللحام الآلية للإنتاج المتكرر
4. انخفاض مقاومة التآكل بعد اللحام
قد تؤثر عملية اللحام على مقاومة الفولاذ المقاوم للصدأ للتآكل في منطقة اللحام والمنطقة المتأثرة بالحرارة. وقد يؤدي سوء حالة السطح إلى تقليل عمر الخدمة في التطبيقات المائية.
الأسباب:
- تلف طبقة التخميل المصنوعة من الفولاذ المقاوم للصدأ
- التعرض المفرط للحرارة
- التنظيف غير السليم بعد اللحام
الحلول:
- اختر أنواعًا مناسبة من الفولاذ المقاوم للصدأ مثل SS304L أو SS316L
- التحكم في مدخلات حرارة اللحام
- قم بتطبيق التخليل والتخميل عند الحاجة
- نظف منطقة اللحام قبل التجميع النهائي
5. رداءة جودة سطح اللحام
تتطلب تطبيقات مشعبات المياه عادةً أسطح لحام ناعمة لضمان تدفق السوائل والنظافة والمظهر الجيد. ويمكن أن تؤثر خرزات اللحام غير المتساوية أو علامات الأكسدة على جودة المنتج النهائي.
الأسباب:
- معايير اللحام غير المستقرة
- حماية غير كافية من الغاز
- المعالجة غير السليمة بعد اللحام
الحلول:
- الحفاظ على ظروف لحام مستقرة
- استخدم تدفق غاز واقٍ مناسب
- قم بإزالة آثار الأكسدة واللحام عن طريق التجليخ أو التلميع.
تواجه لحامات مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ مشاكل رئيسية تتمثل في التسرب والتشوه وعدم اتساق اللحام والتآكل. لذا، يتطلب الحفاظ على جودة الوصلة وأداء المنتج اتباع معايير لحام مناسبة، والتحكم الدقيق في أدوات التثبيت، والمعالجة اللاحقة للحام.
حلول لتحسين جودة لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ
تعتمد جودة لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ على طريقة اللحام، والتحكم في العملية، ودقة التثبيت، وظروف الإنتاج. ويساعد الإعداد الصحيح على التحكم في التسرب والتشوه واختلاف اللحام أثناء التصنيع.
اختر طريقة اللحام المناسبة
ينبغي أن تتناسب عملية اللحام مع بنية المشعب وسماكة المادة وحجم الإنتاج.
| متطلبات الإنتاج | الطريقة المناسبة |
|---|---|
| إنتاج النموذج الأولي | تيج لحام |
| إنتاج دفعة صغيرة | تيج لحام |
| مشعب من الفولاذ المقاوم للصدأ ذو جدار رقيق | اللحام بالليزر |
| إنتاج متسلسل | اللحام بالليزر |
تُعدّ لحام TIG مناسبة للإنتاج المرن والتعديل اليدوي. أما لحام الليزر فهو مناسب للهياكل ذات الجدران الرقيقة والإنتاج المتكرر حيث تكون جودة اللحام المطلوبة ضرورية.
التحكم في معلمات اللحام
تؤثر معايير اللحام بشكل مباشر على الاختراق، والحرارة المُدخلة، ومظهر اللحام. بالنسبة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ، تشمل المعايير الرئيسية ما يلي:
- طاقة أو تيار اللحام
- سرعة اللحام
- حماية تدفق الغاز
- التحضير المشترك
قد تؤدي الإعدادات غير الصحيحة إلى عدم اكتمال عملية اللحام، أو الاحتراق، أو التشوه المفرط، أو عيوب السطح. يجب أن تتوافق معايير التحكم مع نوع المادة، وسماكة الأنبوب، وتصميم الوصلة.
استخدم التركيبات المناسبة
تُستخدم أدوات التثبيت للحفاظ على موضع أنبوب التجميع والأنابيب الفرعية أثناء اللحام. وهي مهمة في مشعبات التوزيع متعددة الفروع حيث يكون التباعد بين الأنابيب ودقة الزوايا مطلوبين.
تشمل الوظائف الرئيسية ما يلي:
- تثبيت محاذاة الأنابيب أثناء اللحام
- الحد من التشوه الناتج عن الحرارة
- الحفاظ على وضعيات مشتركة ثابتة
تُستخدم التركيبات الصلبة بشكل شائع للمشعبات ذات نقاط التوصيل المتعددة لتقليل التغيرات في الأبعاد بعد اللحام.
تطبيق اللحام الآلي
تُستخدم عملية اللحام الآلي لإنتاج مشعبات المياه القياسية ذات مسارات اللحام المتكررة والتصاميم الثابتة.
- تتضمن التطبيقات المناسبة ما يلي:
- حجم الإنتاج العالي
- وصلات فروع متعددة
- التصنيع المستمر
تتحكم أنظمة اللحام CNC والروبوتية في مسارات اللحام ومعاييره، مما يقلل من التباين بين الأجزاء الفردية ويحسن من اتساق الإنتاج.
لماذا تُستخدم عملية اللحام بالليزر في إنتاج مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ؟
تُستخدم عملية اللحام بالليزر في إنتاج مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ عندما يحتاج المصنعون إلى التحكم في مدخلات الحرارة، وأداء لحام مستقر، ونتائج إنتاج متسقة.
- 1. سرعة لحام أعلى: يستخدم اللحام بالليزر مصدر حرارة مركزاً لإتمام وصلات الأنابيب في دورة زمنية أسرع. ويقلل من وقت اللحام اليدوي لإنتاج المشعبات المتكررة.
- 2. انخفاض مدخلات الحرارة: يوجه شعاع الليزر الطاقة إلى منطقة لحام صغيرة. وتحد هذه المنطقة المتأثرة بالحرارة من التأثير الحراري على أنابيب الفولاذ المقاوم للصدأ.
- 3. تقليل تشوه اللحام: يساعد انخفاض مدخلات الحرارة على التحكم في تشوه الأنابيب أثناء اللحام. وهذا أمر بالغ الأهمية للأنابيب ذات الجدران الرقيقة وهياكل المشعبات متعددة الفروع التي تتطلب دقة عالية في تحديد المواقع.
- 4. جودة لحام ثابتة: يستخدم اللحام بالليزر معايير لحام مُسبقة الضبط للطاقة والسرعة وحركة الشعاع. تقلل هذه العملية من الاختلافات الناتجة عن التشغيل اليدوي، وتحافظ على نتائج لحام متسقة.
- 5. تكامل الأتمتة: يمكن ربط أنظمة اللحام بالليزر بـ منصات CNC والمعدات الروبوتية. يناسب التحكم الآلي إنتاج مشعبات المياه المعيارية ذات مسارات اللحام المتكررة.
- 6. سطح لحام أنظف: ينتج عن خط اللحام الضيق وعملية اللحام المُحكمة أسطح لحام ناعمة. وقد يتطلب الأمر أعمال تجليخ وتشطيب أقل بعد اللحام.
كيفية اختيار طريقة اللحام المناسبة لمجمع المياه المصنوع من الفولاذ المقاوم للصدأ؟
تعتمد طريقة اللحام المناسبة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ على سمك المادة، وبنية المجمع، وحجم الإنتاج، ومتطلبات اللحام. ويُستخدم لحام القوس الكهربائي بالغاز الخامل (TIG) ولحام الليزر في ظروف إنتاج مختلفة.
| مستلزمات الإنتاج | طريقة اللحام الموصى بها |
|---|---|
| إنتاج النموذج الأولي | تيج لحام |
| إنتاج دفعة صغيرة | تيج لحام |
| مشعب من الفولاذ المقاوم للصدأ ذو جدار رقيق | اللحام بالليزر |
| لحام أنابيب متعددة الفروع | اللحام بالليزر |
| إنتاج بكميات كبيرة | اللحام بالليزر |
| مطلوب التعديل اليدوي | تيج لحام |
تُناسب لحام TIG التطبيقات التي تتطلب تشغيلاً مرناً وتحكماً يدوياً. أما لحام الليزر فيُناسب مشعبات الفولاذ المقاوم للصدأ ذات الجدران الرقيقة، والإنتاج المتكرر، والتطبيقات التي تتطلب اتساقاً ثابتاً في اللحام.
ينبغي أن يستند الاختيار إلى سمك الأنابيب، وتصميم الوصلات، وكمية الإنتاج، ومتطلبات الجودة بدلاً من سرعة اللحام وحدها.
تعرّف على الفروقات الدقيقة بين اللحام بالليزر ولحام TIG، ومتى تختار الطريقة الأنسب. للمزيد من التفاصيل، راجع: اللحام بالليزر مقابل لحام TIG في تصنيع مشعبات المياه
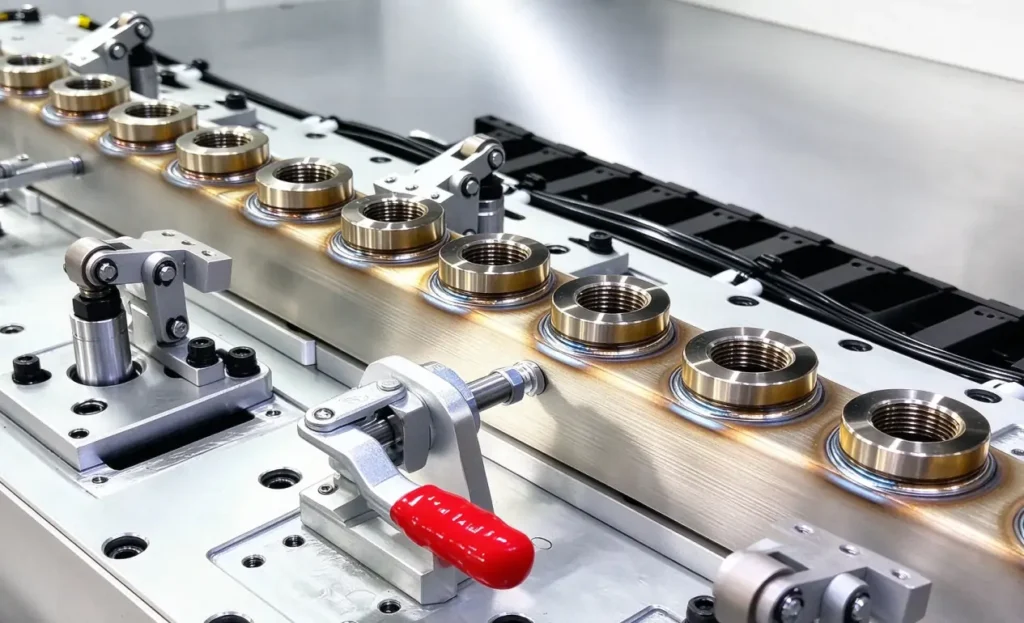
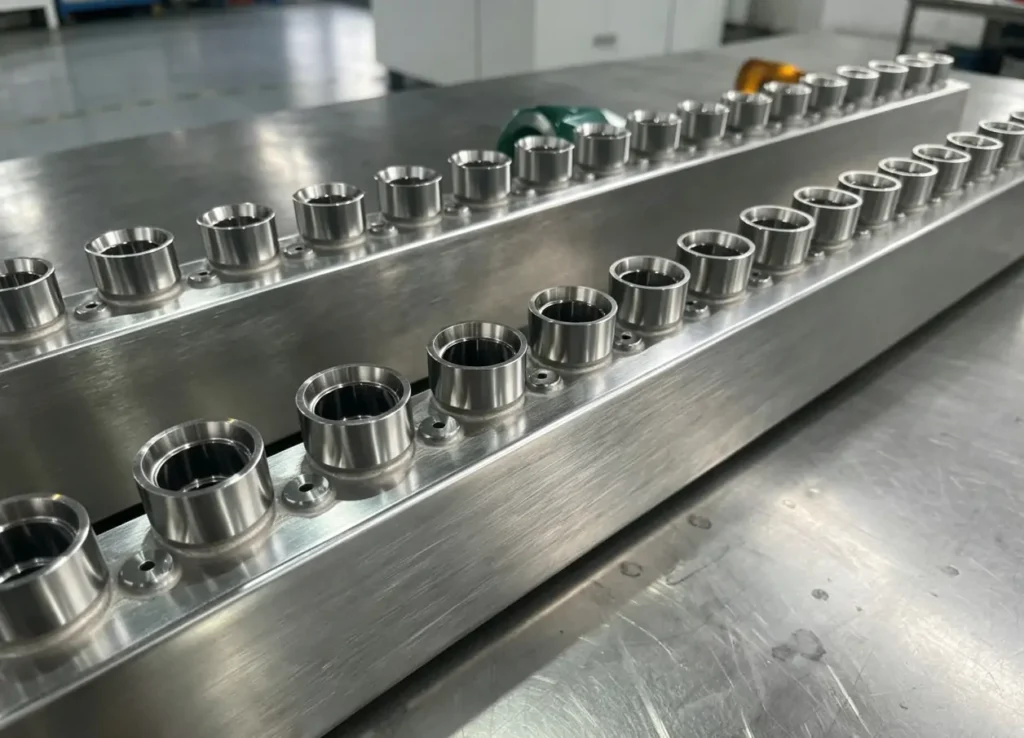
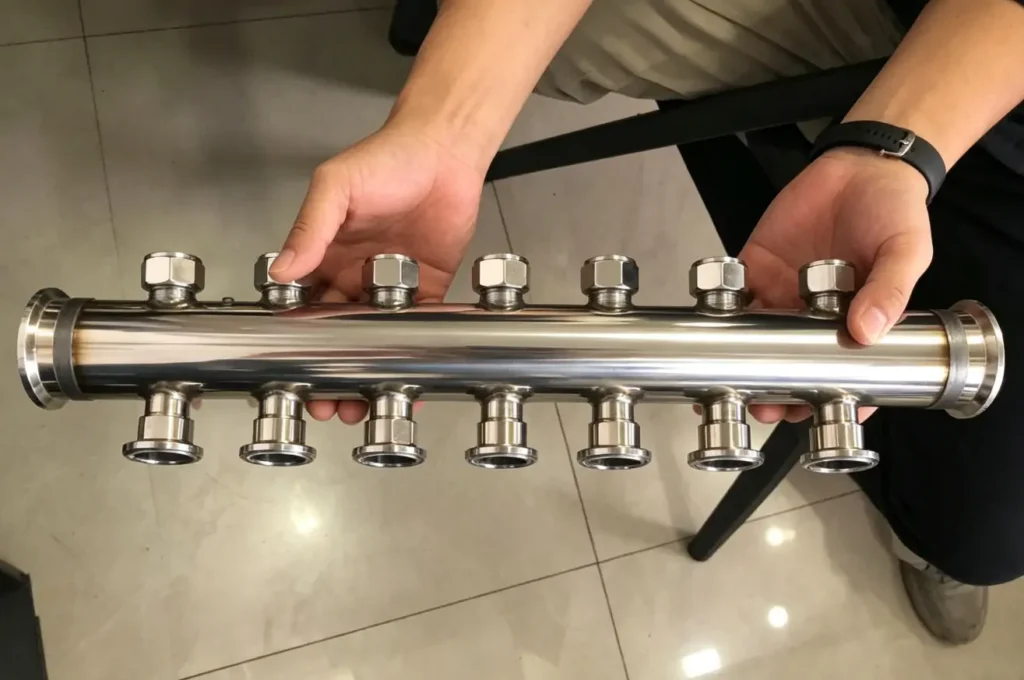
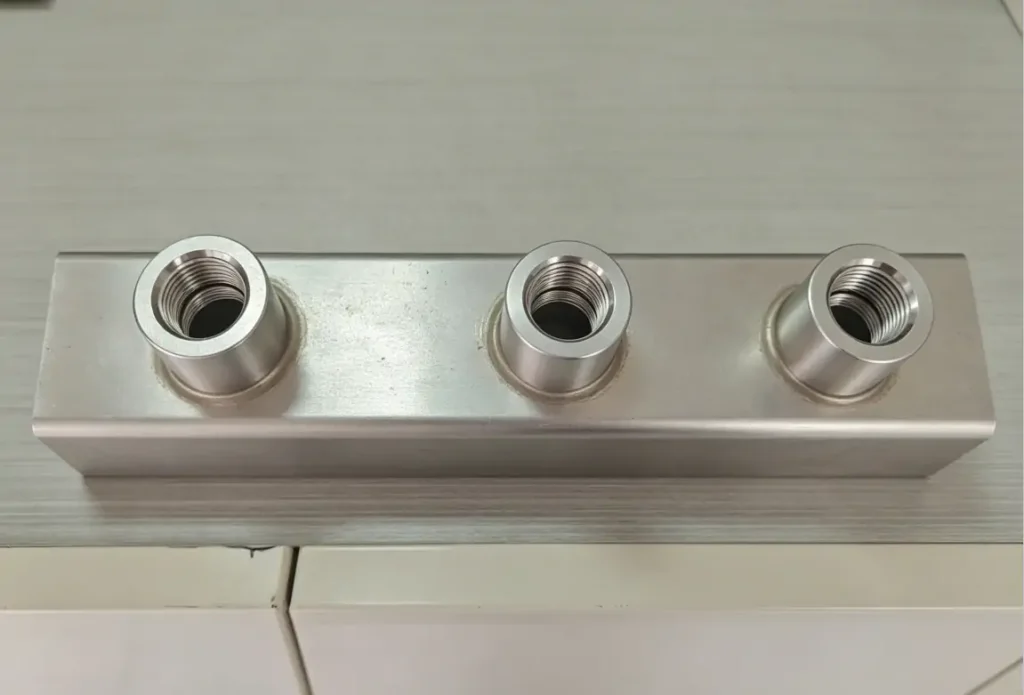
عرض نتائج اللحام بالليزر
خاتمة
تتضمن عملية لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ تحدياتٍ مثل التحكم في التسرب، ومحاذاة الأنابيب، والتشوه الحراري، وتجانس اللحام. ويجب اختيار طريقة اللحام وفقًا لسمك المادة، وتصميم المشعب، وحجم الإنتاج، ومتطلبات الجودة.
تُقدّم شركة كيمبسون حلولاً للحام بالليزر لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ، مع التركيز على جودة اللحام المستقرة، والتحكم في كمية الحرارة المُدخلة، وتقليل التشوه، وإمكانية إعادة الإنتاج. ويمكن تهيئة أنظمة اللحام بالليزر بخيارات طاقة ومواد وهياكل أنابيب مختلفة لتناسب ظروف التصنيع المحددة.
اتصل بنا لمناقشة متطلباتك الخاصة بلحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ وإيجاد حل مناسب للحام بالليزر.

الأسئلة الشائعة
ما هي طريقة اللحام المستخدمة في تصنيع مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ؟
تشمل طرق اللحام الشائعة لمجمعات المياه المصنوعة من الفولاذ المقاوم للصدأ لحام TIG، ولحام MIG، واللحام بالليزر. وتعتمد الطريقة المناسبة على سمك الأنبوب، وبنية المجمع، وحجم الإنتاج، ومتطلبات جودة اللحام.
هل يمكن لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ باستخدام لحام TIG؟
نعم. تُستخدم لحام TIG على نطاق واسع في تصنيع مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ، وخاصةً في النماذج الأولية، والإنتاج بكميات صغيرة، والتطبيقات التي تتطلب مظهرًا نظيفًا للحام. يوفر هذا النوع من اللحام تحكمًا جيدًا في اللحام، ولكنه يتميز بسرعة إنتاج أقل.
ما هي المشاكل الشائعة في لحام مشعبات الفولاذ المقاوم للصدأ؟
تشمل مشاكل اللحام الشائعة التسرب، والتشوه، وعدم اتساق جودة اللحام، وعيوب السطح. وترتبط هذه المشاكل عادةً بمعايير لحام غير مناسبة، أو إدخال حرارة زائدة، أو سوء تحضير الوصلة، أو عدم كفاية التحكم في عملية اللحام.
لماذا تتسرب مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ بعد اللحام؟
قد ينتج التسرب عن عدم اكتمال عملية اللحام، أو وجود مسامية، أو ضعف عملية الانصهار، أو التلوث، أو استخدام معايير لحام غير صحيحة. ويساعد التحضير السليم للوصلة، واستخدام غاز الحماية، والتحكم في المعايير، واختبار التسرب على منع تسرب اللحام.
كيف يمكن تقليل تشوه اللحام؟
يمكن تقليل تشوه اللحام من خلال التحكم في كمية الحرارة المُدخلة، واستخدام تجهيزات مناسبة، وتحسين تسلسل اللحام، واختيار عملية لحام ملائمة. يُستخدم اللحام بالليزر غالبًا في مشعبات الفولاذ المقاوم للصدأ ذات الجدران الرقيقة حيث يكون التحكم في التشوه ضروريًا.
هل اللحام بالليزر مناسب لمشعبات الفولاذ المقاوم للصدأ؟
نعم. يُعدّ اللحام بالليزر مناسبًا لمشعبات الفولاذ المقاوم للصدأ ذات الأنابيب الرقيقة الجدران، والوصلات المتفرعة المتعددة، ومتطلبات الإنتاج المتكررة. فهو يوفر مدخلات حرارية منخفضة، ومنطقة متأثرة بالحرارة صغيرة، وجودة لحام مستقرة.
ما هو سمك مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ التي يمكن لحامها بالليزر؟
يعتمد سُمك اللحام بالليزر على نوع المادة، وقوة الليزر، وتصميم الوصلة، ومعايير اللحام. تتضمن تطبيقات مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ عادةً أنابيب ذات جدران رقيقة يتراوح سُمكها بين 0.6 و1.5 مم، وتُحدد العملية النهائية بناءً على البنية المحددة.
هل يمكن أتمتة عملية لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ؟
نعم. يمكن أتمتة لحام مشعبات المياه المصنوعة من الفولاذ المقاوم للصدأ باستخدام أنظمة التحكم الرقمي الحاسوبي (CNC) أو المعدات الروبوتية أو آلات اللحام بالليزر المتخصصة. تساعد الأتمتة في الحفاظ على مسارات اللحام ومعاييره وجودته ثابتة في الإنتاج على دفعات.