

Pengelasan laser adalah proses pengelasan yang sangat efisien yang menggunakan sinar laser berenergi tinggi untuk melelehkan material dan menghasilkan sambungan yang presisi. Meskipun peralatan pengelasan laser canggih biasanya digunakan, cacat pengelasan masih dapat terjadi karena pengaturan parameter yang tidak tepat, kontaminasi material, atau ketidakstabilan proses, yang menyebabkan pemborosan material, peningkatan pengerjaan ulang, dan penurunan efisiensi produksi.
Artikel ini akan menganalisis secara sistematis lima cacat pengelasan laser yang paling umum dan memberikan solusi yang jelas dan dapat ditindaklanjuti untuk membantu pengguna dengan cepat mengidentifikasi akar penyebab, mengoptimalkan parameter proses, dan meningkatkan kualitas pengelasan serta efisiensi produksi.
Kualitas pengelasan laser bergantung pada parameter proses, persiapan material, gas pelindung, dan kondisi peralatan. Jelajahi mesin pengelasan laser kami untuk membandingkan pilihan peralatan untuk berbagai material, ketebalan, dan kebutuhan produksi.
Apa Itu Cacat Pengelasan Laser?
Cacat pengelasan laser adalah masalah yang muncul selama proses pengelasan karena ketidaksesuaian parameter proses, kondisi material, dan faktor lainnya, yang menyebabkan pembentukan manik las yang buruk atau penurunan kinerja pengelasan. Cacat ini dapat memengaruhi kekuatan las, kinerja penyegelan, dan kualitas permukaan, serta merupakan risiko kualitas kritis yang memerlukan kontrol ketat dalam produksi industri.
Dalam produksi sebenarnya, cacat pengelasan laser yang umum meliputi porositas, retak, kurangnya fusi, undercut, dan percikan. Setiap cacat berkaitan dengan penyebab proses tertentu, seperti daya yang tidak stabil, pergeseran fokus, atau gas pelindung yang tidak mencukupi, dan dapat dengan cepat diatasi dengan mengoptimalkan proses.
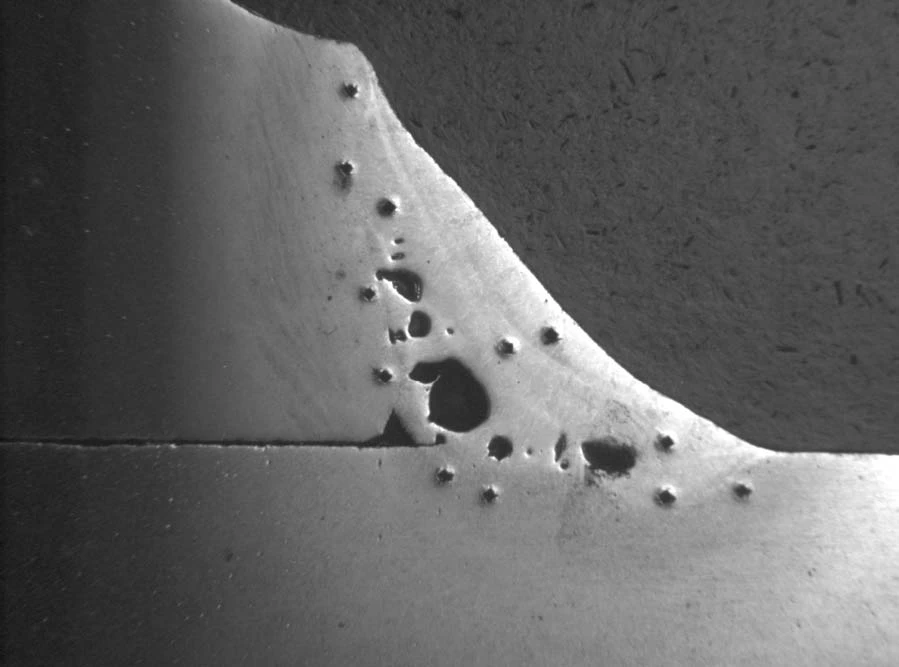
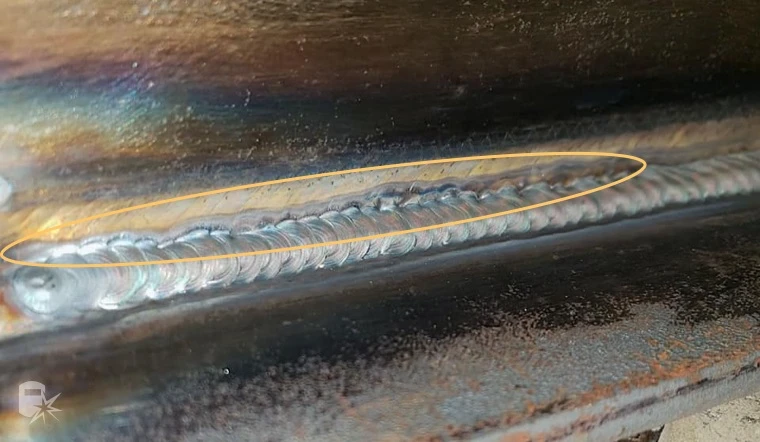
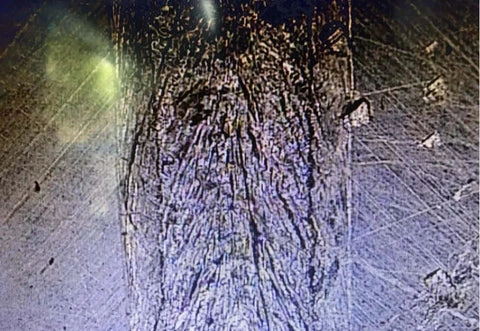
5 Cacat Umum Pengelasan Laser (Penyebab & Solusi)
kerenikan
Porositas adalah cacat pengelasan yang paling umum dalam pengelasan laser. Hal ini terutama mengacu pada lubang-lubang mikroskopis yang terbentuk di dalam atau di permukaan lasan akibat gas dalam kolam lelehan yang gagal keluar tepat waktu selama proses pengelasan. Lubang-lubang ini mengurangi kekuatan, kekedapan terhadap kebocoran, dan umur kelelahan sambungan las.
Pembentukan porositas biasanya berkaitan dengan faktor-faktor kunci berikut:
Kontrol gas pelindung yang tidak memadai: Pemilihan jenis gas yang tidak tepat atau laju aliran yang tidak stabil dapat memungkinkan oksigen, nitrogen, dan gas lain dari udara bercampur ke dalam kolam lelehan, membentuk gelembung.
Pengaruh Kondisi dan Sifat Material: Logam tertentu (seperti paduan aluminium) sensitif terhadap gas, dan keberadaan lapisan oksida atau pengotor pada permukaan material dapat memengaruhi stabilitas kolam lelehan.
Persiapan Pra-pengelasan yang Tidak Memadai: Minyak, uap air, atau residu menguap pada suhu tinggi; jika gas-gas tersebut tidak dapat keluar dengan lancar, gas-gas tersebut akan terperangkap di dalam lasan.
Kunci untuk mengatasi masalah porositas terletak pada pembentukan lingkungan pengelasan yang stabil dan terkontrol. Pertama, pastikan material dibersihkan secara menyeluruh sebelum pengelasan untuk menghilangkan minyak, lapisan oksida, dan kelembapan. Selanjutnya, pilih gas pelindung yang sesuai untuk material dan pertahankan laju aliran yang stabil (misalnya, 15–25 L/menit) untuk mencegah aliran gas turbulen atau cakupan yang tidak memadai. Selain itu, dengan menyesuaikan daya laser dan kecepatan pengelasan secara tepat, pastikan kolam lelehan mempertahankan fluiditas yang baik untuk memfasilitasi keluarnya gas.
Retak
Keretakan mengacu pada pembentukan retakan pada lasan atau zona yang terkena panas selama proses pengelasan atau pendinginan. Hal ini secara signifikan mengurangi kekuatan struktural dan rentan terhadap perambatan di bawah beban atau kondisi kelelahan. Hal ini umumnya diamati pada pengelasan paduan aluminium dan baja karbon tinggi.
Keretakan biasanya disebabkan oleh faktor-faktor berikut:
Tekanan termal berlebihan: Masukan energi pengelasan yang tidak tepat dapat menyebabkan pemanasan berlebih lokal atau konsentrasi tegangan, yang mengakibatkan penyusutan material yang tidak merata dan meningkatkan kemungkinan retak. Laser serat gelombang kontinu membantu mengontrol proses pemanasan dan pendinginan, sehingga mencegah pembentukan retakan.
Sifat material: Baja karbon tinggi dan paduan tertentu secara inheren sensitif terhadap retak akibat panas dan rentan retak selama pengelasan.
Pengendalian retak terutama bergantung pada pengaturan masukan panas dan proses pendinginan. Pemanasan awal material yang tepat atau pengurangan laju pendinginan dapat meminimalkan konsentrasi tegangan. Penyesuaian parameter proses untuk material yang berbeda, pencocokan daya laser yang tepat dengan kecepatan pengelasan, menghindari masukan energi yang berlebihan, dan meningkatkan stabilitas pengelasan adalah kuncinya.
Dalam produksi sebenarnya, mengikuti metode standar untuk mengatasi masalah pada mesin las laser dapat mengurangi cacat seperti retak dan meningkatkan keandalan pengelasan.
Meremehkan
Undercut adalah cacat umum dalam pengelasan laser, yang ditandai dengan alur atau penipisan lokal di tepi lasan. Cacat ini mengurangi luas penampang efektif, menyebabkan konsentrasi tegangan pada titik-titik penahan beban dan membahayakan kekuatan serta kinerja kelelahan struktur yang dilas.
Undercut biasanya berkaitan dengan parameter proses dan kontrol bentuk:
Kecepatan pengelasan yang terlalu tinggi: Kolam lelehan tidak dapat mengalir kembali untuk mengisi tepi tepat waktu, sehingga mengakibatkan lekukan pada tepi.
Input daya atau energi tinggi: Logam di tepi las meleleh atau terkikis secara berlebihan, membentuk "undercut" (celah bawah).
Pengisian dan stabilitas yang tidak memadai: Umpan kawat yang tidak sesuai atau fluktuasi pada kolam lelehan memengaruhi kontinuitas profil alur las.
Untuk mengurangi undercut, kolam lelehan harus dijaga tetap stabil dan memiliki kapasitas pengisian yang cukup. Mengurangi kecepatan pengelasan secara tepat memberikan waktu untuk reflow logam, sementara pengaturan parameter proses yang tepat membantu mencegah tembusan tepi. Selain itu, memasukkan kawat dengan cepat saat dibutuhkan dan menjaga stabilitas meningkatkan transisi pengelasan, menghasilkan tepi pengelasan yang lebih halus dan lebih kontinu.
Kurangnya Fusi
Kurangnya fusi mengacu pada situasi selama pengelasan laser di mana tidak terbentuk ikatan metalurgi yang efektif antara logam las dan material dasar, atau di mana beberapa lintasan pengelasan tidak sepenuhnya menyatu. Meskipun tampilan permukaannya mungkin normal, sebenarnya ada area yang tidak menyatu di dalam lasan. Hal ini melemahkan kekuatan keseluruhan sambungan, membuatnya rentan terhadap delaminasi atau bahkan patahan di bawah beban, getaran, atau kondisi kelelahan.
Ketika daya laser terlalu rendah, material tidak dapat meleleh sepenuhnya; demikian pula, titik fokus yang tidak sejajar mencegah energi terkonsentrasi di zona fusi yang efektif, menghambat perluasan kolam lelehan yang tepat. Selain itu, kecepatan pengelasan yang berlebihan memperpendek waktu yang dipengaruhi panas, mencegah kolam lelehan membasahi dan berikatan secara memadai dengan logam dasar. Lebih lanjut, celah perakitan atau kondisi permukaan yang tidak rata pada benda kerja dapat semakin mengurangi efektivitas fusi, menyebabkan ikatan yang buruk secara lokal.
Selama proses debugging, banyak pengguna secara keliru mengaitkan kurangnya fusi dengan daya yang tidak mencukupi, padahal masalahnya sering kali terletak pada penyimpangan posisi fokus.
Menyesuaikan posisi fokus dapat meningkatkan kedalaman penetrasi yang efektif. Bersamaan dengan itu, meningkatkan daya laser dan mengurangi kecepatan pengelasan memungkinkan kolam lelehan memiliki cukup waktu untuk menyelesaikan proses penyebaran dan pembasahan. Untuk kasus dengan kondisi perakitan yang buruk, penyelarasan yang lebih tepat atau pengenalan pemberian kawat yang sesuai diperlukan untuk memastikan hasil pengelasan yang lebih kontinu dan meminimalkan terjadinya area yang tidak menyatu.
Berhamburan
Percikan mengacu pada fenomena dalam pengelasan laser di mana logam cair terlempar dengan kecepatan tinggi dari zona pengelasan, membentuk partikel logam halus di atau di sekitar permukaan benda kerja. Meskipun hal ini tidak selalu secara langsung memengaruhi kekuatan internal lasan, hal ini mengganggu kualitas permukaan dan meningkatkan biaya pembersihan dan pasca-pemrosesan.
Terjadinya percikan biasanya berkaitan dengan stabilitas bak mandi dan pengendalian energi:
Input daya atau energi yang berlebihan: Peningkatan suhu lokal yang cepat menyebabkan penguapan logam yang hebat, sehingga percikan seperti semburan menjadi lebih mungkin terjadi.
Ketidakstabilan kolam lelehan (osilasi lubang kunci): Peningkatan osilasi kolam lelehan selama pengelasan dapat menyebabkan logam terdorong keluar dari zona pengelasan, membentuk partikel.
Gangguan gas pelindung: Aliran gas yang tidak merata atau tidak terarah dengan benar dapat mengganggu stabilitas kolam lelehan, meningkatkan turbulensi permukaan, dan memperburuk percikan.
Mengurangi percikan terutama melibatkan pemeliharaan kolam lelehan yang stabil dan terkontrol. Mengurangi kepadatan energi secara tepat mencegah pendidihan berlebihan pada kolam lelehan dan meminimalkan pelemparan logam. Secara bersamaan, mengoptimalkan parameter pengelasan membantu menstabilkan "lubang kunci". Mengenai pelindung gas, memastikan cakupan aliran gas yang seragam di atas area pengelasan mengurangi dampak gangguan eksternal pada kolam lelehan dan meningkatkan kualitas permukaan las.
Dengan menyesuaikan proses secara tepat untuk mengatasi masalah pada mesin las laser, cacat pengelasan laser serat dapat dikendalikan secara efektif, sehingga meningkatkan kualitas tampilan produk jadi.
Tabel Perbandingan Cacat Pengelasan Laser
Selama pengelasan laser serat, berbagai jenis cacat pengelasan sering kali berkaitan dengan mekanisme pembentukan yang berbeda dan titik-titik sensitif proses. Dengan membandingkan lokasi, penyebab, dan pengaruhnya terhadap kinerja pengelasan, seseorang dapat dengan cepat mengidentifikasi sumber masalah, sehingga meningkatkan efisiensi pemecahan masalah selama pengelasan laser.
| Jenis Cacat | Lokasi | Penyebab utama | Dampak pada Kinerja Pengelasan | Bahan Sensitif | Sensitivitas Proses |
|---|---|---|---|---|---|
| kerenikan | Di sekitar permukaan las | Gas terperangkap dalam kolam lelehan | Mengurangi kekuatan, daya rekat, dan daya tahan terhadap kelelahan. | Baja tahan karat, paduan aluminium | Gas pelindung dan kondisi permukaan |
| Retak | Logam las / zona yang terkena panas | Tekanan termal selama pendinginan | Risiko kegagalan struktural, perambatan retakan | Baja karbon tinggi, paduan aluminium | Laju pendinginan dan komposisi material |
| Meremehkan | Ujung las (tepi las) | Energi berlebihan atau pengisian tepi yang tidak memadai | Penipisan penampang, konsentrasi tegangan di tepi | Lembaran tipis, pengelasan kecepatan tinggi | Pencocokan kecepatan dan daya pengelasan |
| Kurangnya Fusi | Antarmuka las ke logam dasar | Masukan atau penetrasi energi tidak mencukupi | Ikatan yang buruk, kapasitas beban berkurang. | Pelat tebal, pengelasan multi-pass | Kekuatan, posisi fokus, dan kecepatan |
| Berhamburan | Di sekitar permukaan las | Fluktuasi kolam lelehan atau lubang kunci yang tidak stabil | Kontaminasi permukaan, biaya pembersihan lebih tinggi. | Berbagai logam | Pori-pori di dalam las/permukaan |
Cara Mengidentifikasi Setiap Cacat Pengelasan Laser
Selama proses pengelasan sebenarnya, berbagai cacat pengelasan laser mungkin tampak serupa, tetapi penyebab dan tindakan perbaikannya sangat berbeda. Jika cacat salah diidentifikasi, upaya pemecahan masalah pengelasan laser selanjutnya dapat mengakibatkan penyesuaian yang salah, yang menyebabkan masalah berulang atau bahkan memburuk. Oleh karena itu, sangat penting untuk mengidentifikasi jenis cacat secara akurat.
Porositas: Ini bermanifestasi sebagai rongga-rongga kecil atau seperti sarang lebah di dalam lasan, yang biasanya sulit dideteksi langsung di permukaan dan memerlukan pemotongan atau pengujian non-destruktif untuk konfirmasi. Pada dasarnya, ini disebabkan oleh gas dalam kolam lelehan yang gagal keluar tepat waktu, dan sering dikaitkan dengan gas pelindung yang tidak stabil atau kontaminasi permukaan material. Ini adalah cacat pengelasan laser internal yang umum.
Retak: Biasanya muncul sebagai retakan linier pada lasan atau zona yang terkena panas dan dapat memanjang searah tegangan. Kadang-kadang disertai dengan sedikit perubahan warna atau pelapisan mikrostruktur. Cacat ini sering terkait dengan pelepasan tegangan termal yang tidak merata atau kerentanan material terhadap retak termal dan lebih umum terjadi pada baja karbon tinggi dan paduan aluminium.
Undercut: Termanifestasi sebagai lekukan kontinu atau "penipisan" lokal pada tepi las, dengan kelainan pada ujung las yang terlihat dengan mata telanjang. Hal ini ditandai dengan pembentukan manik las yang tidak sempurna, biasanya disebabkan oleh masukan panas yang berlebihan atau kecepatan pengelasan yang berlebihan, yang mencegah logam tepi terisi tepat waktu.
Kurangnya Fusi: Meskipun permukaannya tampak normal, terdapat area di bagian dalam di mana logam las belum sepenuhnya menyatu dengan logam dasar; hal ini biasanya memerlukan pemeriksaan penampang untuk konfirmasi. Cacat ini umumnya terjadi dalam kondisi energi yang tidak mencukupi, pergeseran fokus, atau saat mengelas pelat tebal, dan dianggap sebagai cacat pengelasan laser dengan risiko struktural yang tinggi.
Percikan las: Ditandai dengan partikel logam halus yang menempel pada area di sekitar lasan, ini adalah cacat yang terlihat dari luar dan biasanya dapat diidentifikasi tanpa pengujian. Pembentukannya terkait dengan kolam lelehan yang tidak stabil atau fluktuasi energi lokal, yang mungkin disebabkan oleh pengaturan parameter yang tidak tepat.
Dengan membandingkan karakteristik yang dijelaskan di atas, seseorang dapat lebih cepat membedakan berbagai jenis cacat pengelasan laser. Hal ini membantu menghindari kesalahan diagnosis selama pemecahan masalah cacat, sehingga meningkatkan efisiensi penyesuaian proses dan meningkatkan stabilitas pengelasan.
Cara Memecahkan Masalah pada Mesin Las Laser
Dalam produksi sebenarnya, cacat pengelasan laser jarang disebabkan oleh satu faktor saja; melainkan, cacat tersebut merupakan hasil dari gabungan efek kondisi peralatan, parameter proses, dan sifat material. Oleh karena itu, ketika melakukan pemecahan masalah pada mesin las laser, perlu dilakukan investigasi sistematis langkah demi langkah.
Periksa Parameter Laser
Daya laser, kecepatan pengelasan, dan posisi fokus secara langsung menentukan profil masukan energi dan merupakan faktor utama yang memengaruhi kualitas pengelasan. Daya yang tidak mencukupi dapat menyebabkan kurangnya fusi, sementara daya yang berlebihan dapat menyebabkan percikan atau undercut. Parameter-parameter ini harus disesuaikan agar sesuai dengan ketebalan material dan persyaratan proses.
Amati Perilaku Kolam Lelehan
Kolam lelehan yang stabil sangat penting untuk mencegah sebagian besar cacat pengelasan laser. Jika kolam lelehan berfluktuasi secara signifikan atau "lubang kunci" tidak stabil, ini biasanya menunjukkan distribusi energi yang tidak merata atau pengaturan parameter yang tidak tepat, sehingga memerlukan penyesuaian daya dan kecepatan secara bersamaan.
Periksa Kondisi Material dan Permukaan
Minyak, lapisan oksida, atau kelembapan pada permukaan material secara langsung memengaruhi stabilitas kolam lelehan dan meningkatkan risiko porositas atau kegagalan fusi. Selain itu, material yang berbeda memiliki sensitivitas yang berbeda terhadap masukan panas, sehingga tindakan yang tepat harus diambil untuk mengurangi efek ini.
Evaluasi Sistem Gas Pelindung
Jenis, laju aliran, dan stabilitas cakupan gas pelindung memengaruhi efektivitas isolasi kolam lelehan dari udara sekitarnya. Aliran gas yang tidak stabil atau cakupan yang tidak memadai dapat dengan mudah menyebabkan masalah seperti porositas dan percikan. Oleh karena itu, perlu untuk meningkatkan kualitas gas pelindung dengan menggunakan gas dengan kemurnian tinggi dan menjaga aliran yang kontinu dan seragam.
Jika cacat pengelasan tetap ada setelah penyesuaian parameter dan gas, periksa kepala pengelasan, komponen optik, sistem pendingin, dan pengumpan kawat. Lihat panduan kami tentang perawatan mesin las laser serat untuk prosedur inspeksi dan perawatan rutin.
Memeriksa Status Operasional Peralatan
Stabilitas keluaran laser, kebersihan jalur optik, dan kondisi operasional sistem pengumpanan kawat semuanya memengaruhi kualitas pengelasan akhir. Ketika peralatan pengelasan laser serat optik mengalami malfungsi atau menunjukkan fluktuasi yang signifikan, penghentian sementara dan masalah lain dapat terjadi bahkan dengan parameter yang telah diatur dengan benar.
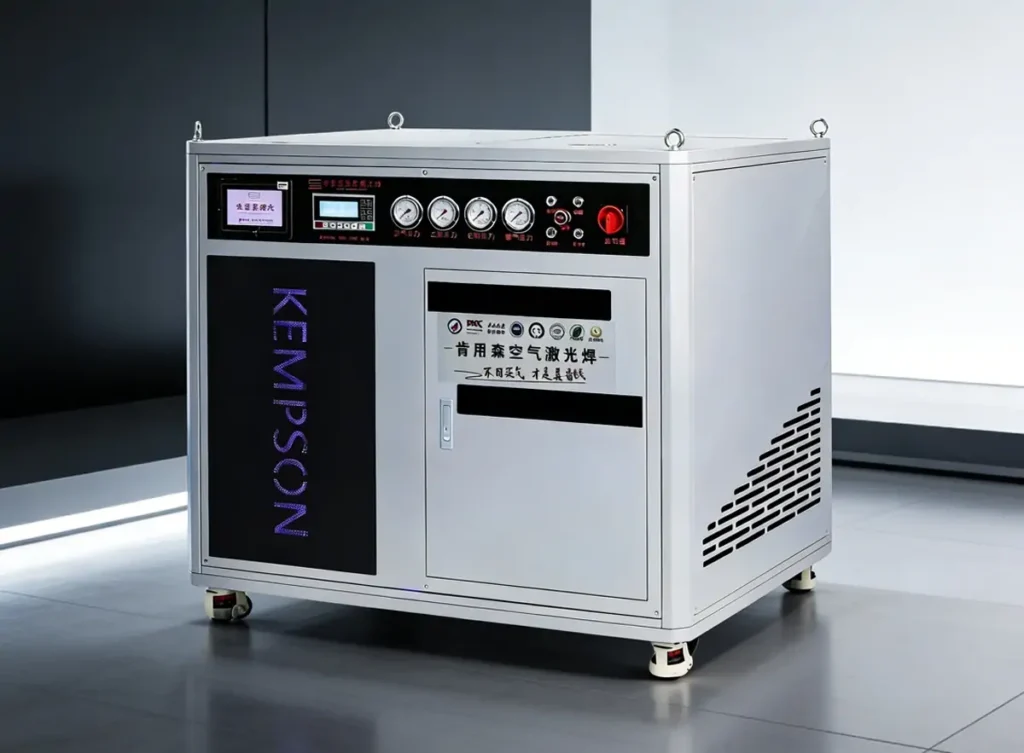
Oleh karena itu, perlu untuk memilih mesin las laser genggam berkinerja tinggi atau mesin las laser otomatis dan melakukan inspeksi dan perawatan rutin pada peralatan laser untuk meningkatkan stabilitas proses. Jika Anda ingin mempelajari lebih lanjut tentang cara memeriksa dan merawat mesin las laser, lihat artikel ini: Perawatan Mesin Las Laser Serat: Memaksimalkan Umur Mesin Anda.
Jika output tidak stabil, penyimpangan fokus, atau pembentukan las yang tidak konsisten terus terjadi, periksa kepala pengelasan dan komponen habis pakainya. Baca panduan kami tentang masalah kepala pengelasan laser dan pemecahan masalah untuk kesalahan umum dan metode pemeriksaan.
Studi Kasus Nyata
Seorang klien yang bergerak di bidang manufaktur baja tahan karat mengalami masalah porositas yang parah selama pengelasan. Setelah menggunakan mesin las laser berpendingin udara 2000W dari Kempson , klien tersebut mengoptimalkan aliran gas pelindung dan parameter pengelasan. Sistem pembangkit gas bawaan mesin tersebut menjadi bagian dari solusi, dan hasil yang dilaporkan menunjukkan pengurangan porositas lebih dari 80%.
Kesimpulan
Memperbaiki cacat pengelasan laser memerlukan pemahaman yang jelas tentang parameter proses, kondisi material, gas pelindung, dan status peralatan. Inspeksi rutin dan konfigurasi peralatan yang sesuai sangat penting untuk kinerja pengelasan yang stabil.
Jika Anda sedang mengevaluasi peralatan untuk lini produksi Anda, jelajahi solusi mesin las laser serat kami atau hubungi tim KEMPSON dengan jenis material, ketebalan, desain sambungan, dan persyaratan produksi Anda.
FAQ (Pertanyaan Umum)
Bagaimana saya tahu apakah parameter pengelasan laser saya sudah benar?
Hal ini dapat ditentukan dengan mengamati stabilitas kolam lelehan dan bentuk manik las. Jika manik las kontinu dan tidak menunjukkan percikan atau undercut yang jelas, ini biasanya menunjukkan bahwa parameter sudah sesuai. Jika cacat pengelasan laser sering terjadi, Anda perlu menyesuaikan daya, kecepatan, dan posisi fokus.
Apa cara tercepat untuk mengatasi masalah pada mesin las laser?
Lakukan pemecahan masalah berdasarkan urutan parameter, material, gas, dan peralatan. Sebagian besar masalah pengelasan laser berasal dari daya atau kecepatan yang tidak sesuai, diikuti oleh kontaminasi material atau kondisi peralatan.
Mengapa cacat pengelasan laser terjadi bahkan pada mesin baru?
Bahkan dengan peralatan baru, cacat pengelasan laser masih dapat terjadi jika pengaturan parameter tidak tepat, permukaan material tidak bersih, atau gas pelindung tidak stabil. Kinerja peralatan adalah fondasinya, tetapi optimasi proses adalah kuncinya. Untuk pemilihan peralatan, bandingkan mesin las laser genggam kami berdasarkan ketebalan material, desain sambungan, kecepatan pengelasan, dan persyaratan produksi.
Bagaimana cara mengurangi porositas pada pengelasan laser secara efektif?
Kuncinya adalah mengendalikan kondisi gas dan material. Meningkatkan kemurnian dan stabilitas gas pelindung, sambil memastikan pembersihan pra-pengelasan yang tepat, dapat meningkatkan efektivitas pengurangan porositas.
Material mana yang lebih rentan terhadap retak akibat pengelasan laser?
Paduan aluminium dan baja karbon tinggi lebih rentan terhadap keretakan, yang berkaitan dengan sifat ekspansi termal material dan tegangan kontraksi pendinginan.
Bisakah otomatisasi mengurangi cacat pengelasan laser serat optik?
Ya. Mesin las laser otomatis dapat meningkatkan stabilitas dan pengulangan parameter, sehingga mengurangi cacat pengelasan laser serat, dengan hasil yang sangat terlihat pada produksi massal.
Apakah jenis gas pelindung memengaruhi kualitas pengelasan laser?
Ya. Material yang berbeda membutuhkan jenis gas yang berbeda (seperti argon, nitrogen, dll.), dan pilihan gas serta laju alirannya secara langsung memengaruhi stabilitas kolam lelehan.







