Daftar Isi
Pengantar
Pengelasan laser pelat tipis banyak digunakan dalam fabrikasi lembaran logam, suku cadang otomotif, komponen presisi, dan aplikasi lain yang membutuhkan akurasi tinggi dan distorsi panas rendah. Karena struktur material yang tipis, masukan panas yang berlebihan atau pengaturan pengelasan yang tidak tepat dapat menyebabkan masalah seperti pembengkokan, penyusutan, dan deformasi, yang memengaruhi kualitas produk akhir. Mengetahui cara mengendalikan deformasi dalam pengelasan laser pelat tipis membantu produsen meningkatkan stabilitas pengelasan dan menjaga akurasi dimensi.
Pada artikel ini, kita akan membahas alasan utama di balik deformasi pengelasan pelat tipis dan memperkenalkan solusi praktis, termasuk penyesuaian parameter laser, kontrol masukan panas, penggunaan perlengkapan, urutan pengelasan, dan pemilihan peralatan. Kita juga akan membandingkan pengelasan laser dengan metode pengelasan tradisional dan menjelaskan bagaimana peralatan pengelasan laser yang tepat dapat membantu mencapai hasil yang lebih stabil dalam produksi. Artikel ini juga akan membahas tampilan las, kontrol panas, fabrikasi baja karbon, dan metode pengelasan industri modern, membantu Anda memahami dengan jelas solusi mana yang sesuai dengan kebutuhan produksi Anda.
Penyebab Deformasi pada Pengelasan Laser Pelat Tipis
Deformasi pengelasan laser pelat tipis terutama disebabkan oleh masukan panas yang tidak merata dan kekakuan material tipis yang rendah. Selama pengelasan, sinar laser menciptakan panas terkonsentrasi di area pengelasan, menyebabkan pemuaian dan penyusutan yang cepat. Tegangan termal yang dihasilkan dapat menyebabkan pembengkokan, perubahan bentuk, atau distorsi lokal setelah pendinginan.
1. Masukan Panas Berlebihan: Pengelasan laser menggunakan sumber panas terkonsentrasi. Jika daya laser terlalu tinggi atau kecepatan pengelasan terlalu lambat, lebih banyak panas masuk ke dalam material, meningkatkan tegangan termal dan risiko deformasi.
2. Distribusi Panas yang Tidak Merata: Area pengelasan memanas dan mendingin lebih cepat daripada material di sekitarnya. Perbedaan laju pendinginan menciptakan tegangan internal, yang dapat menyebabkan pelat tipis tersebut bengkok atau melengkung.
3. Sifat Material: Logam yang berbeda memiliki karakteristik termal yang berbeda. Aluminium memuai lebih banyak saat dipanaskan, sedangkan baja tahan karat menahan panas di sekitar area pengelasan, sehingga kedua material tersebut sensitif terhadap deformasi pengelasan.
4. Struktur Pelat Tipis: Pelat tipis memiliki kekuatan lentur yang lebih rendah dan tidak dapat secara efektif menahan tegangan pengelasan. Semakin tipis materialnya, semakin mudah mengalami deformasi selama pengelasan.
5. Parameter Pengelasan yang Tidak Tepat: Daya laser, kecepatan pengelasan, dan posisi fokus secara langsung memengaruhi deformasi. Pengaturan parameter yang salah dapat meningkatkan akumulasi panas dan mengurangi stabilitas pengelasan.
6. Fiksasi Benda Kerja yang Buruk: Tanpa penjepitan yang tepat, pelat tipis dapat bergeser atau berubah bentuk selama pengelasan. Perlengkapan yang sesuai membantu mempertahankan posisi yang benar dan mengurangi distorsi.
Dalam pengelasan laser pelat tipis, pengendalian deformasi terutama bergantung pada manajemen panas yang tepat, parameter pengelasan yang dioptimalkan, dan fiksasi benda kerja yang andal.
Bagaimana Pengelasan Laser Mengurangi Deformasi?
Pengelasan laser mengendalikan deformasi terutama melalui masukan panas yang lebih rendah, zona yang terpengaruh panas yang lebih kecil, dan kontrol proses yang akurat. Sinar laser mengirimkan energi langsung ke area pengelasan, mengurangi pengaruh panas pada material di sekitarnya. Dibandingkan dengan metode pengelasan tradisional, pengelasan laser menghasilkan tegangan termal yang lebih rendah dan stabilitas dimensi yang lebih baik, terutama untuk aplikasi pelat tipis.
- Input Panas Lebih Rendah — Pengelasan laser memusatkan energi laser pada sambungan las alih-alih memanaskan area benda kerja yang luas. Material di sekitarnya menerima lebih sedikit panas, sehingga mengurangi pemuaian dan penyusutan termal selama pengelasan.
- Zona yang Terpengaruh Panas Lebih Kecil — Sinar laser menciptakan zona yang terpengaruh panas yang sempit. Lebih sedikit material dasar yang terpapar suhu tinggi, yang mengurangi tegangan sisa setelah pendinginan dan membatasi distorsi pelat.
- Kontrol Parameter Pengelasan yang Presisi — Daya laser, kecepatan pengelasan, posisi fokus, dan pengaturan pulsa secara langsung menentukan masukan panas dan kedalaman penetrasi. Pengaturan parameter yang tepat menjaga kestabilan pengelasan dan mencegah panas berlebih pada material tipis.
- Kecepatan Pengelasan yang Cepat — Pengelasan laser menyelesaikan pengelasan dalam waktu pemrosesan yang lebih singkat. Material memiliki lebih sedikit waktu untuk mengakumulasi panas, sehingga mengurangi deformasi termal selama pengelasan berkelanjutan.
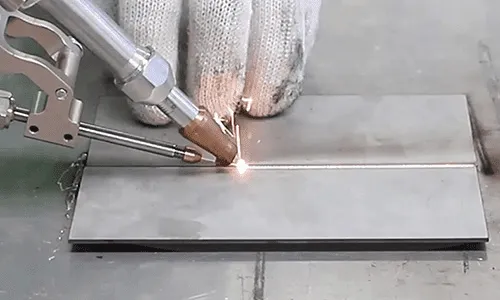
- Proses Pengelasan Tanpa Kontak — Pengelasan laser menggunakan sinar laser terfokus tanpa kontak fisik dengan benda kerja. Proses ini tidak menciptakan gaya mekanis tambahan pada pelat tipis, sehingga cocok untuk komponen logam presisi.
- Jalur Pengelasan yang Dioptimalkan — Urutan pengelasan memengaruhi distribusi panas pada pelat tipis. Pengelasan simetris dan pengelasan tersegmentasi mengurangi konsentrasi tegangan dan mengendalikan deformasi pada komponen besar atau kompleks.
- Dukungan Penjepit yang Tepat — Pelat tipis memerlukan posisi yang stabil selama pengelasan. Penjepit yang tepat mencegah pergerakan selama proses pengelasan dan menjaga benda kerja tetap berada dalam dimensi yang dibutuhkan.
- Pengendalian Tegangan Pasca-Pengelasan — Untuk komponen dengan persyaratan akurasi yang ketat, perlakuan penghilangan tegangan dapat diterapkan setelah pengelasan. Hal ini mengurangi tegangan internal yang tersisa dan meningkatkan stabilitas dimensi jangka panjang.
Deformasi pengelasan laser terutama dikendalikan oleh masukan panas, parameter pengelasan, fiksasi benda kerja, dan metode pengelasan. Untuk pengelasan pelat tipis, pemilihan peralatan yang sesuai dan pengaturan proses yang tepat merupakan faktor penting dalam menjaga kualitas las dan akurasi dimensi.
Video Pengelasan
6 Metode untuk Mengontrol Deformasi pada Pengelasan Laser Pelat Tipis
Deformasi pengelasan laser pelat tipis dapat dikendalikan dengan mengatur masukan panas, mengoptimalkan parameter pengelasan, dan menjaga posisi benda kerja yang akurat selama proses pengelasan.
1. Optimalkan Parameter Pengelasan Laser
Daya laser, kecepatan pengelasan, posisi fokus, dan gas pelindung secara langsung memengaruhi distribusi panas dan kualitas pengelasan. Pengaturan parameter yang tepat menjaga proses pengelasan tetap stabil dan mencegah masukan panas yang berlebihan.
2. Mengurangi Masukan Panas Pengelasan
Panas berlebih merupakan salah satu penyebab utama deformasi pelat tipis. Memilih daya laser yang sesuai, meningkatkan kecepatan pengelasan jika memungkinkan, dan menghindari penetrasi yang tidak perlu membantu mengendalikan tegangan termal selama pengelasan.
3. Gunakan Perlengkapan Pengelasan yang Tepat
Pelat tipis mudah bergeser selama pengelasan karena tegangan termal. Perlengkapan dan metode penjepitan yang tepat menjaga benda kerja tetap pada posisinya, mempertahankan akurasi sambungan, dan mengurangi perubahan bentuk setelah pengelasan.
4. Terapkan Urutan Pengelasan yang Tepat
Jalur pengelasan memengaruhi distribusi panas dan pelepasan tegangan. Pengelasan simetris, bagian pengelasan yang lebih pendek, dan urutan pengelasan yang seimbang mengurangi konsentrasi panas dan membatasi deformasi pada komponen tipis.
5. Pilih Peralatan Pengelasan Laser yang Sesuai
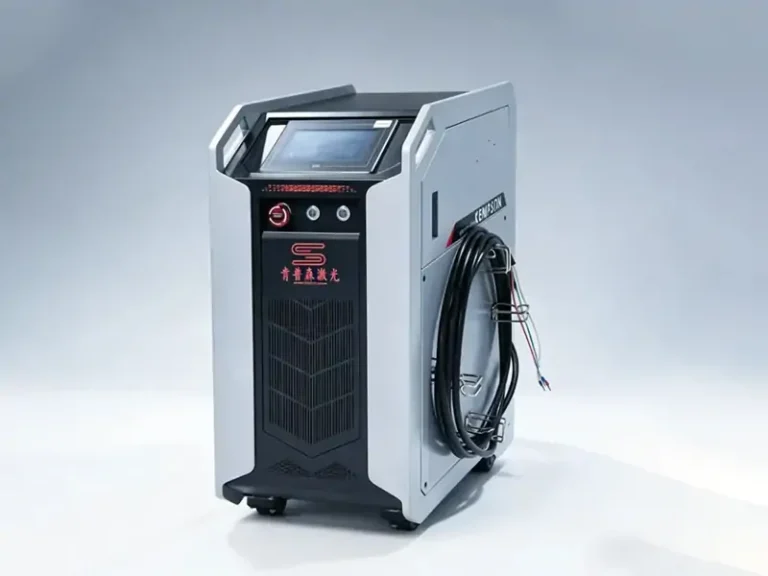
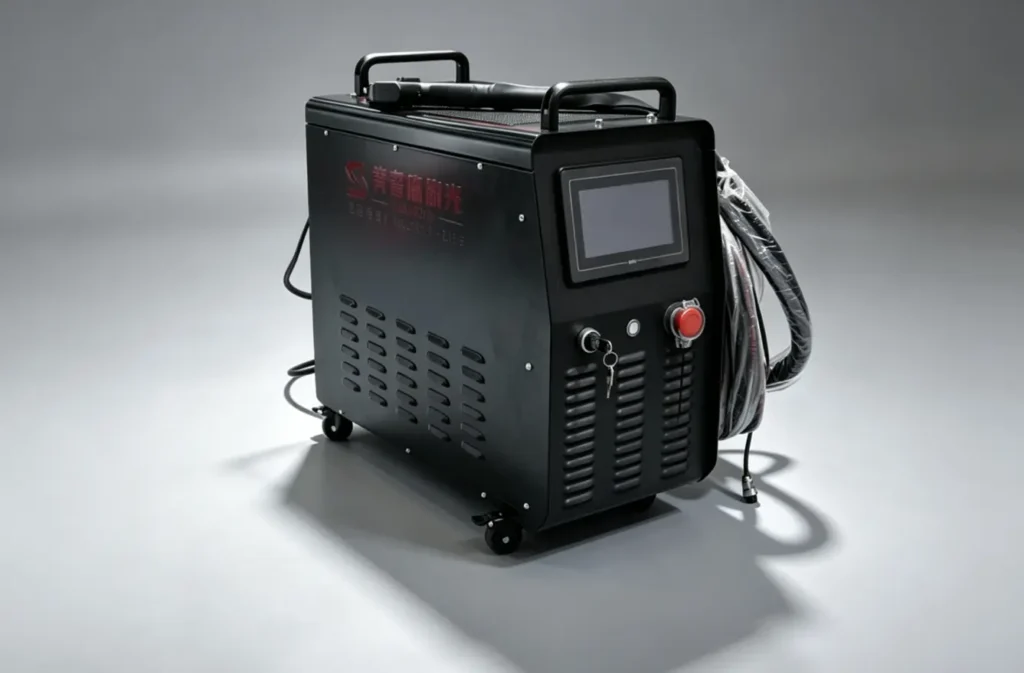
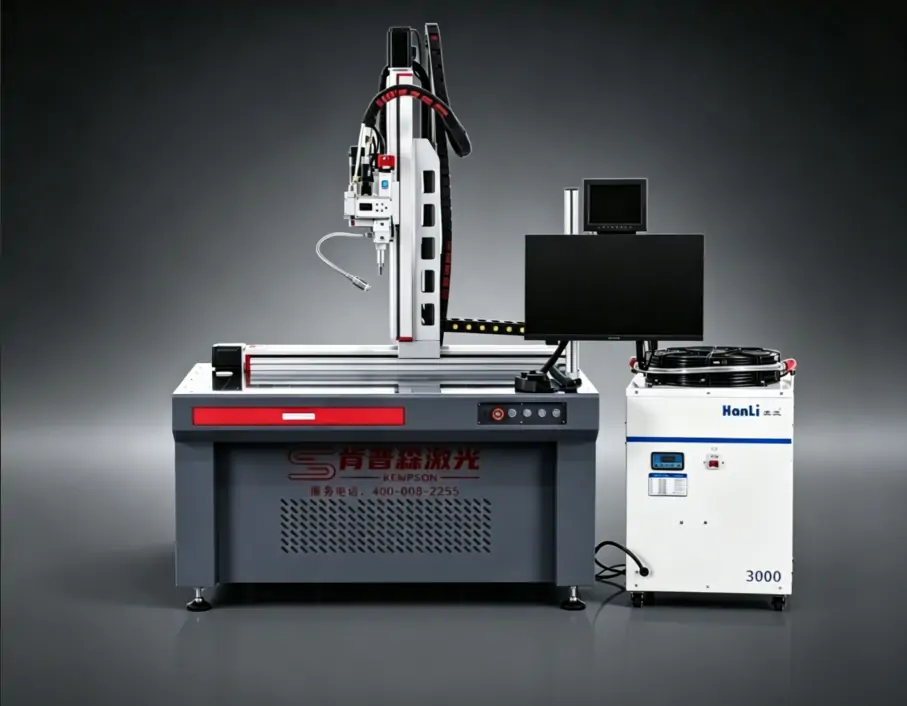
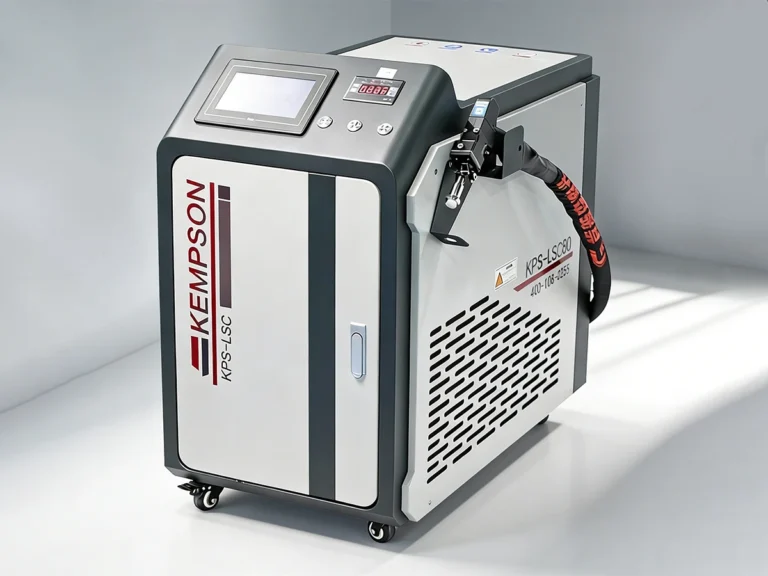
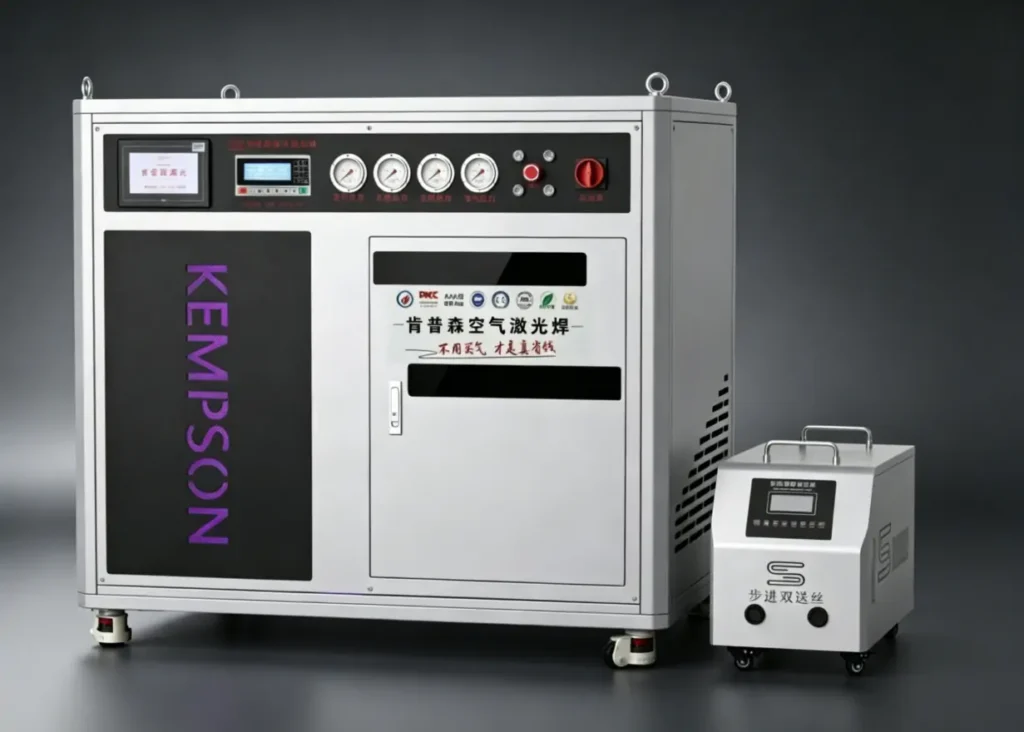
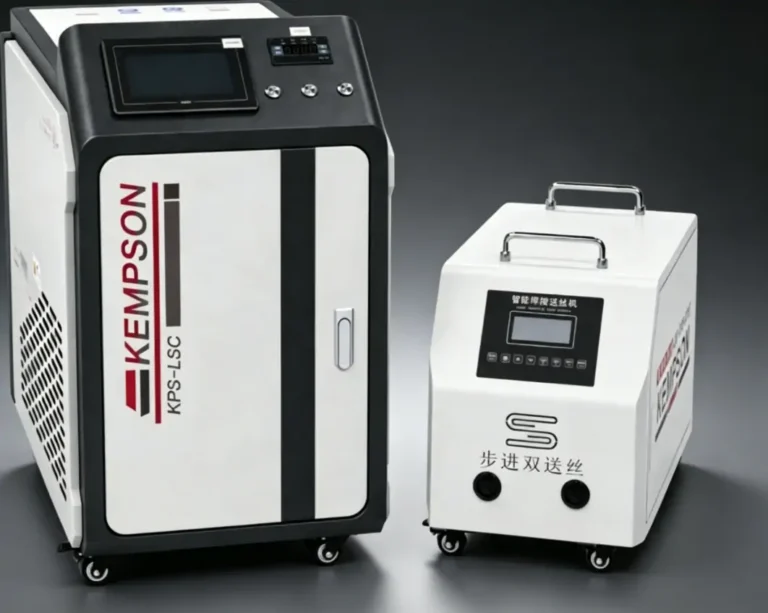
Pemilihan peralatan pengelasan laser memengaruhi stabilitas pengelasan dan kontrol deformasi. Mesin yang tepat harus memberikan keluaran laser yang stabil, penyesuaian parameter yang akurat, dan rentang daya yang sesuai dengan ketebalan material dan persyaratan produksi. Mesin pengelasan laser KEMPSON menawarkan opsi daya yang dapat disesuaikan dari 1500W hingga 6000W untuk berbagai aplikasi pengelasan logam tipis dan sedang.
6. Melakukan Pengujian Material dan Proses Sebelum Produksi
Pengujian pengelasan harus dilakukan sebelum produksi massal untuk memeriksa penetrasi las, tampilan, dan tingkat deformasi. Hasil pengujian dapat digunakan untuk menyesuaikan parameter pengelasan dan memastikan proses produksi sebelum pengoperasian penuh.
Deformasi dalam pengelasan laser lembaran tipis terutama bergantung pada masukan panas, parameter proses, kinerja peralatan, dan metode penjepitan benda kerja. Dengan mengendalikan faktor-faktor ini dengan tepat, pengelasan dapat distabilkan dan kemungkinan deformasi dapat dikurangi.
Pengelasan laser banyak digunakan, tetapi faktor apa saja yang memengaruhi kualitas pengelasannya? Untuk detail lebih lanjut, lihat: Apa Saja Faktor Utama yang Memengaruhi Kualitas Pengelasan Laser?
Pengelasan Laser vs Pengelasan Tradisional: Perbandingan Deformasi
Dalam manufaktur presisi, mengendalikan deformasi pengelasan seringkali lebih menantang daripada mencapai kekuatan pengelasan. Pengelasan laser mengurangi deformasi dengan mengendalikan masukan panas dan membatasi zona yang terkena panas, sementara metode pengelasan tradisional biasanya memasukkan lebih banyak panas ke dalam material di sekitarnya.
| Item Perbandingan | Pengelasan Laser | Pengelasan Tradisional (MIG/TIG) |
|---|---|---|
| Masukan Panas | Energi yang sangat terkonsentrasi dengan masukan panas yang lebih rendah. Masukan panasnya bisa sekitar 1/5–1/10 dari metode pengelasan tradisional dalam aplikasi yang sesuai. | Masukan panas yang lebih tinggi. Panas busur atau api menyebar ke area yang lebih luas di sekitar lasan. |
| Zona Terkena Dampak Panas (HAZ) | Zona yang terkena panas (HAZ) sangat kecil, biasanya sekitar 0.1–1 mm. Material dasar kurang terpengaruh oleh panas. | Zona yang terkena panas (HAZ) yang lebih besar, biasanya sekitar 2–10 mm, dengan risiko perubahan sifat material yang lebih tinggi. |
| Tingkat Deformasi | Deformasi rendah. Lembaran tipis seringkali hanya membutuhkan sedikit atau bahkan tidak memerlukan koreksi pasca-pengelasan. | Risiko deformasi lebih tinggi, terutama pada pelat tipis di mana pembengkokan dan distorsi permukaan dapat terjadi. |
| Stres Sisa | Tegangan sisa yang lebih rendah dengan distribusi yang lebih merata di sekitar area pengelasan. | Konsentrasi tegangan sisa yang lebih tinggi, yang dapat memengaruhi keandalan komponen dalam jangka panjang. |
| Kecepatan pengelasan | Kecepatan pengelasan tinggi, mengurangi waktu paparan panas dan penumpukan panas. | Kecepatan pengelasan lebih rendah dengan waktu masukan panas yang lebih lama. |
| Ketebalan yang sesuai | Keunggulan yang signifikan dalam pengelasan pelat tipis (0.1–3 mm). Pelat tebal mungkin memerlukan beberapa kali pengelasan. | Lebih umum digunakan untuk pelat tebal (lebih dari 5 mm), tetapi pengendalian deformasi lebih sulit. |
| Koreksi Pasca Pengelasan | Biaya koreksi rendah. Banyak aplikasi tidak memerlukan pelurusan tambahan. | Biaya perbaikan lebih tinggi. Proses tambahan seperti pelurusan mekanis mungkin diperlukan. |
Pengelasan laser menggunakan kontrol panas yang presisi untuk mengurangi deformasi pengelasan dan banyak digunakan untuk bagian berdinding tipis, komponen presisi, dan pengelasan logam yang berbeda. Metode pengelasan tradisional tetap praktis untuk banyak aplikasi pelat tebal karena biaya peralatannya yang lebih rendah, tetapi pengelasan laser memberikan kontrol deformasi dan akurasi pengelasan yang lebih baik.
Peralatan Pengelasan Laser Lembaran Tipis KEMPSON
Parameter Pengelasan Laser yang Direkomendasikan untuk Pelat Tipis
Parameter pengelasan untuk pelat tipis bergantung pada jenis material, ketebalan, desain sambungan, dan persyaratan produksi. Pengaturan daya laser, kecepatan pengelasan, dan posisi fokus yang tepat membantu mengontrol masukan panas dan menjaga kualitas pengelasan.
| Bahan | Rentang ketebalan | Daya Laser yang Direkomendasikan | Aplikasi |
| Besi tahan karat | 0.5 – 3 mm | 1000W–2000W | Pengelasan lembaran logam presisi, penutup, komponen. |
| Baja karbon | 1 – 5 mm | 1500W–3000W | Komponen struktural, fabrikasi, perakitan logam |
| Aluminium | 0.5 – 5 mm | 2000W–4000W | Struktur ringan, suku cadang otomotif, produk aluminium |
Catatan: Parameter di atas hanya sebagai referensi. Pengaturan pengelasan sebenarnya harus disesuaikan berdasarkan jenis material, struktur sambungan, dan kondisi produksi.
Aplikasi
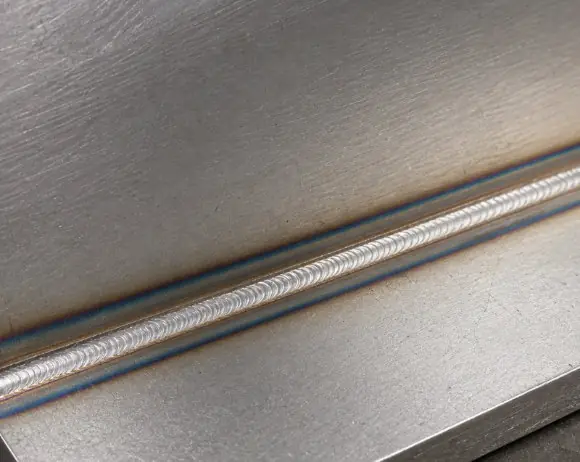
Pengelasan laser pelat tipis banyak digunakan di industri yang membutuhkan deformasi rendah, presisi tinggi, dan tampilan las yang bersih. Proses ini cocok untuk struktur ringan, komponen presisi, dan bagian lembaran logam dengan persyaratan dimensi yang ketat.
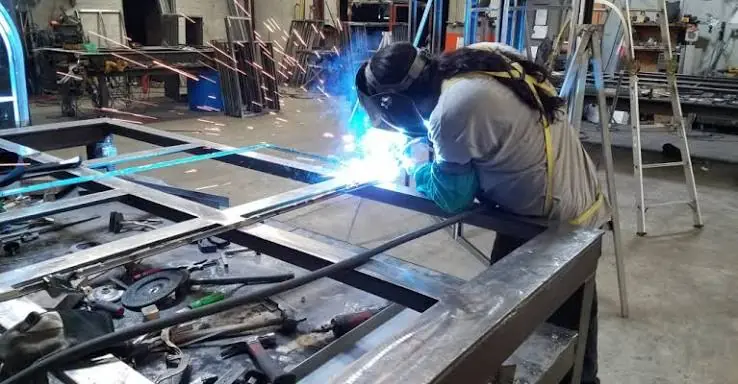
Fabrikasi Lembaran Logam
Kabinet, penutup, panel, dan komponen logam khusus dari baja tahan karat.
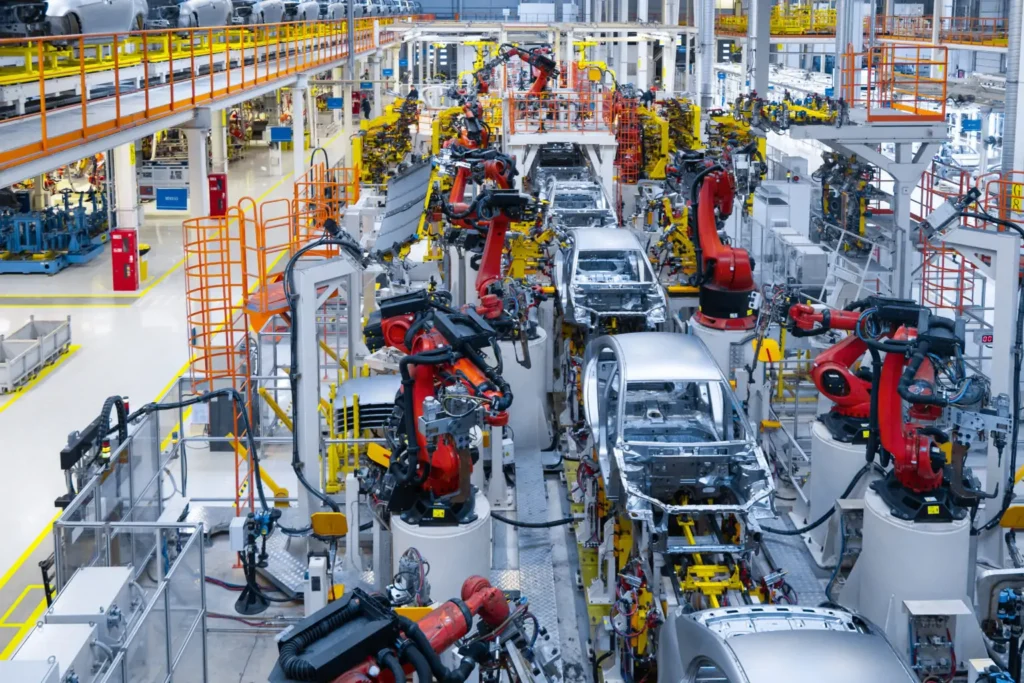
Industri otomotif
Komponen bodi kendaraan, wadah baterai, komponen knalpot, dan rakitan presisi.
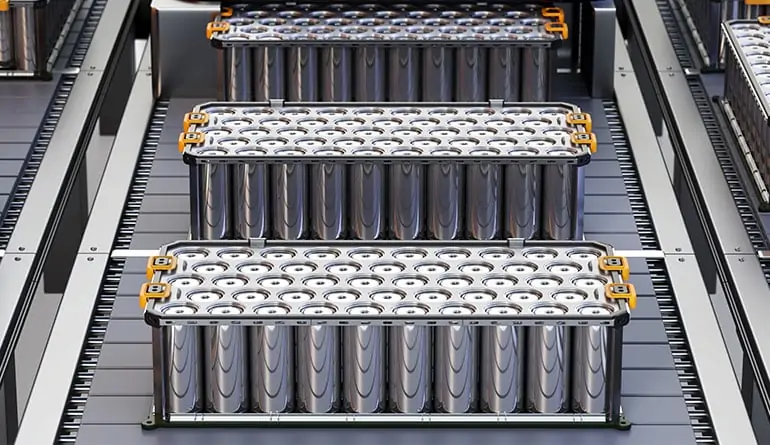
Elektronik dan Peralatan Listrik
Kotak baterai, wadah listrik, sensor, dan komponen elektronik.
Peralatan medis
Instrumen medis dan komponen logam presisi.
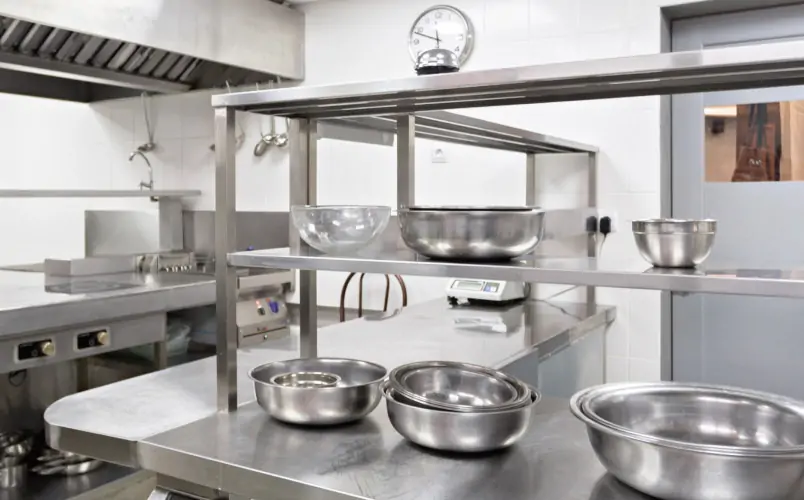
Peralatan Dapur dan Pengolahan Makanan
Bak cuci, lemari, wadah, dan peralatan pengolahan dari baja tahan karat.
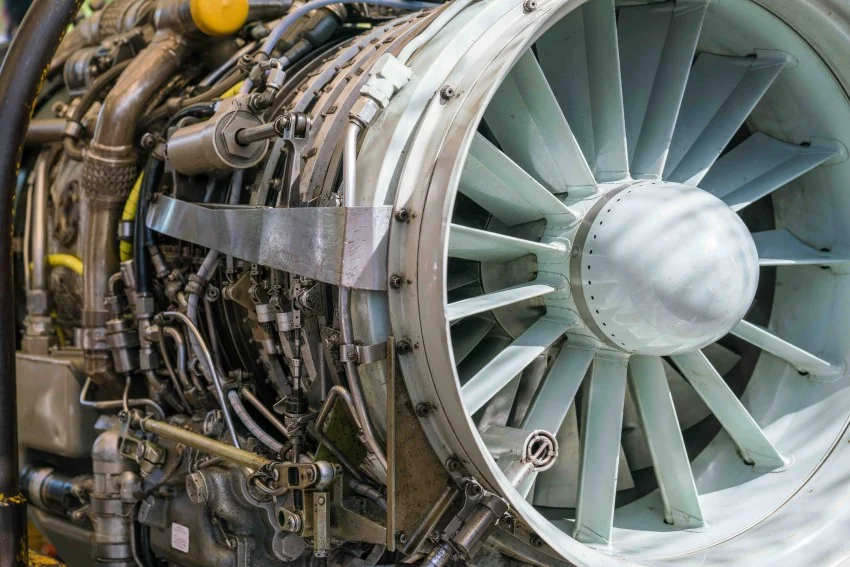
Komponen Dirgantara dan Presisi
Struktur ringan dan rakitan logam presisi.
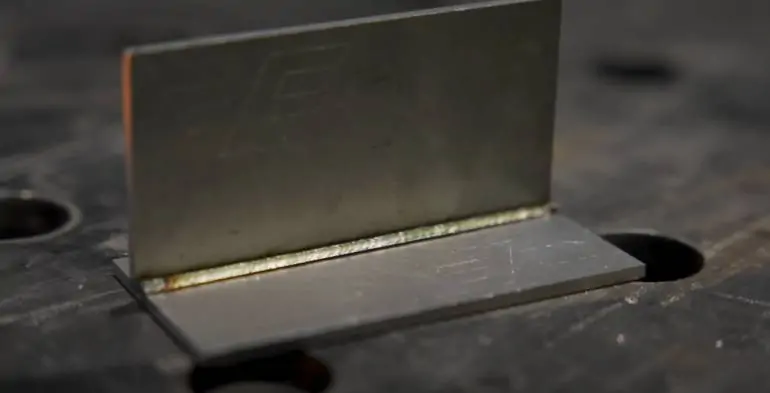
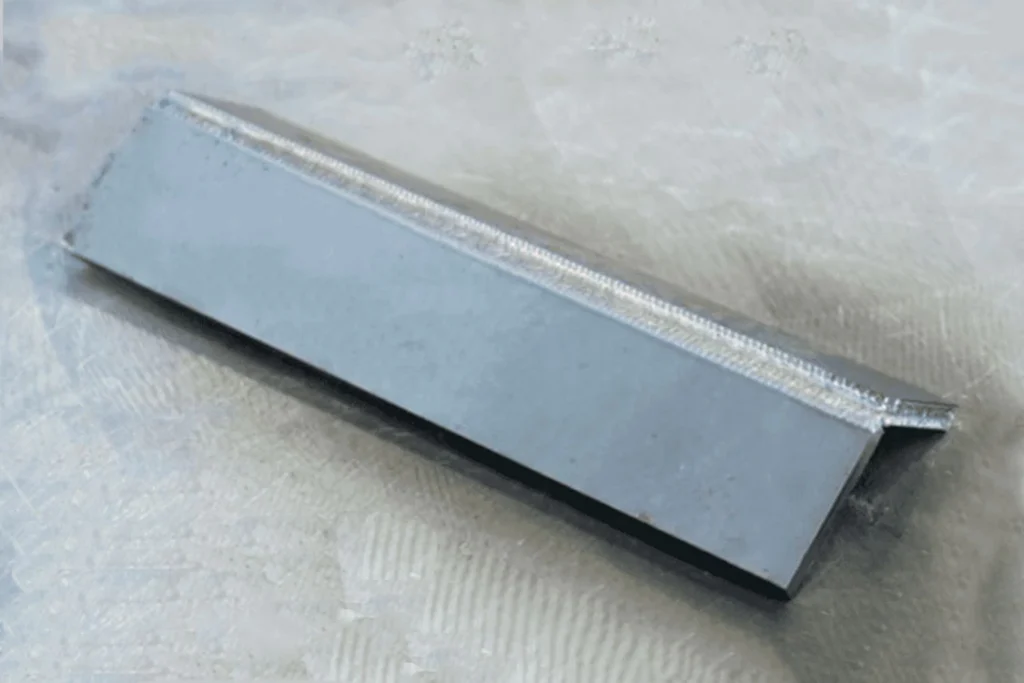
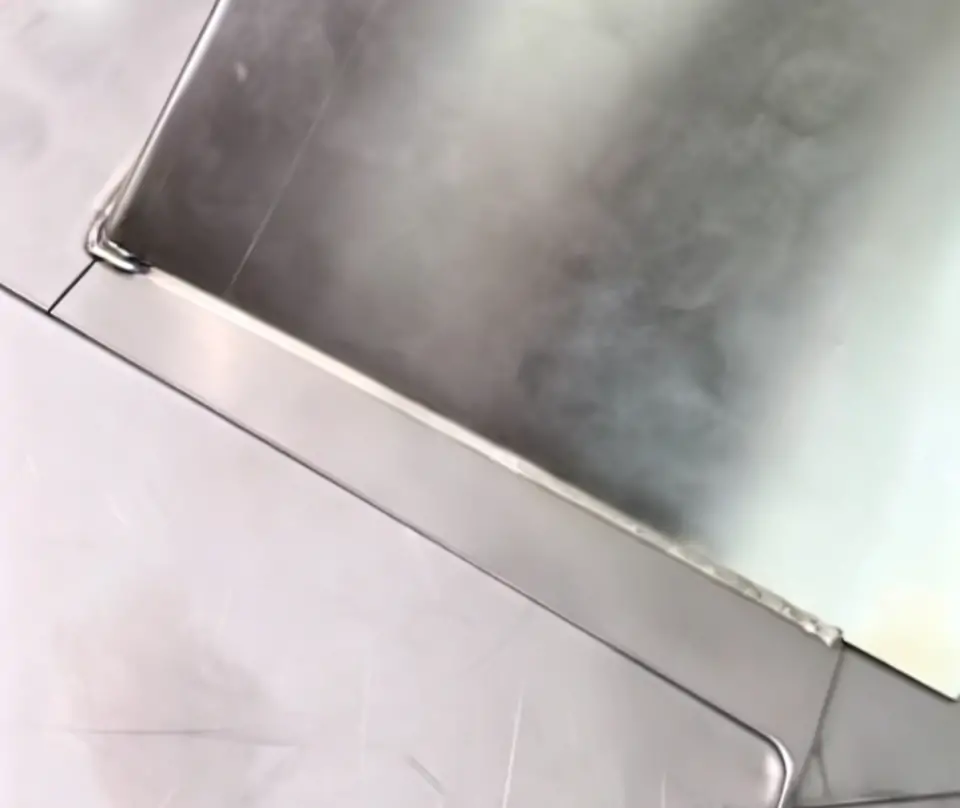
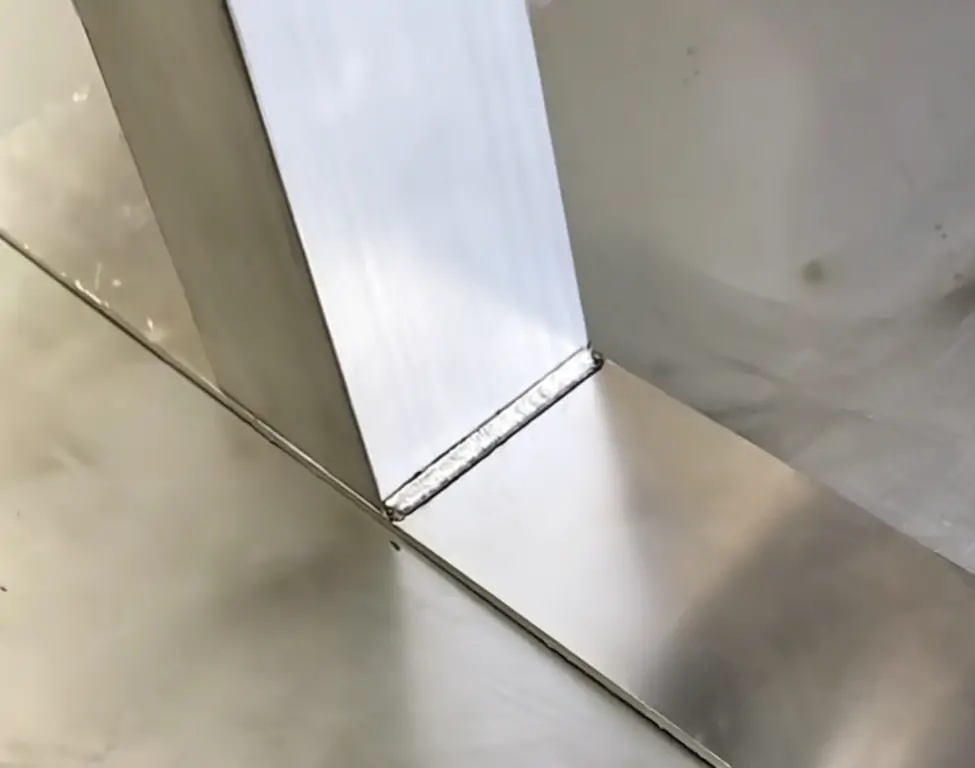
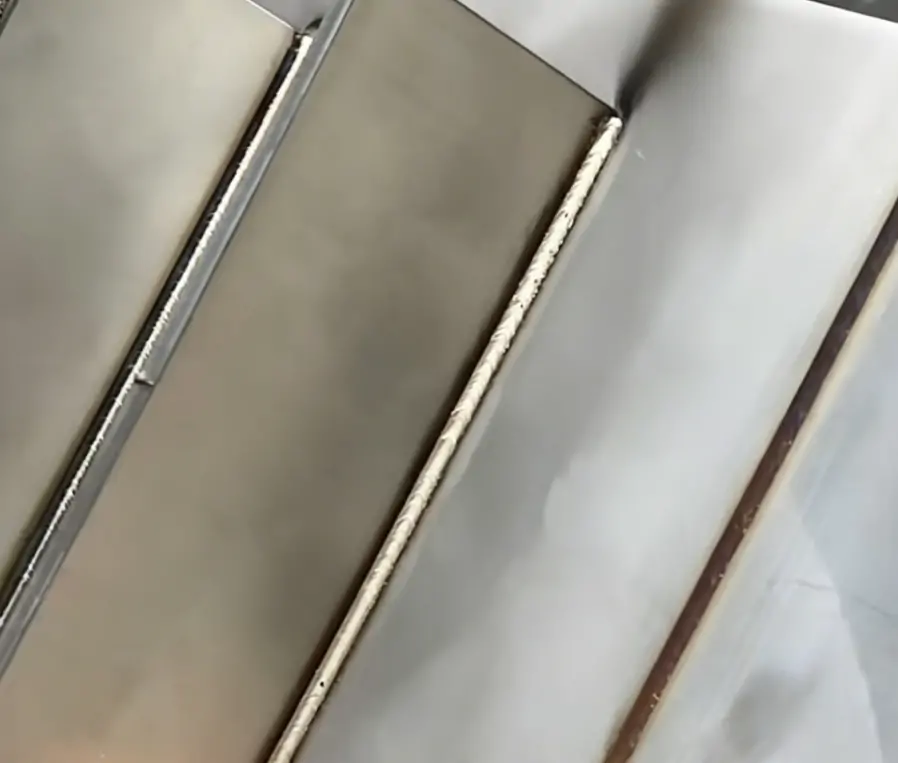
Hasil Pengelasan Lembaran Tipis
Kesimpulan
Deformasi pengelasan laser pelat tipis terutama berkaitan dengan masukan panas, parameter pengelasan, sifat material, dan posisi benda kerja. Daya laser, kecepatan pengelasan, dan urutan pengelasan perlu disesuaikan sesuai dengan material dan persyaratan pengelasan untuk mengendalikan deformasi selama produksi.
KEMPSON memproduksi mesin las laser dengan rentang daya dari 1500W hingga 6000W untuk pengelasan logam tipis dan sedang. Mesin ini digunakan untuk baja tahan karat, baja karbon, aluminium, dan aplikasi logam lainnya. KEMPSON menyediakan peralatan pengelasan, dukungan proses, solusi yang disesuaikan, dan garansi 3 tahun untuk pelanggan industri. Hubungi kami untuk solusi pengelasan laser.

FAQ (Pertanyaan Umum)
Mengapa pengelasan laser pelat tipis mengalami deformasi?
Deformasi pengelasan laser pelat tipis terutama disebabkan oleh pemanasan dan pendinginan yang tidak merata, yang menciptakan tegangan termal dan penyusutan material.
Bagaimana cara mengurangi deformasi pada pengelasan laser?
Deformasi dapat dikurangi dengan mengontrol daya laser, kecepatan pengelasan, masukan panas, urutan pengelasan, dan menggunakan perlengkapan yang tepat.
Apakah pengelasan laser menyebabkan deformasi yang lebih sedikit daripada pengelasan TIG?
Ya. Pengelasan laser biasanya menyebabkan deformasi yang lebih sedikit karena menggunakan masukan panas yang lebih rendah dan menciptakan zona yang terkena panas lebih kecil.
Berapa daya laser yang cocok untuk pengelasan pelat tipis?
Untuk pengelasan pelat tipis, mesin las laser 1500W-2000W umumnya digunakan, sedangkan material yang lebih tebal mungkin memerlukan daya yang lebih tinggi.
Material apa saja yang dapat dilas dengan deformasi rendah menggunakan laser?
Pengelasan laser dapat digunakan untuk baja tahan karat, baja karbon, aluminium, tembaga, dan bahan logam lainnya.
Bagaimana kecepatan pengelasan memengaruhi deformasi?
Kecepatan pengelasan yang lebih tinggi mengurangi penumpukan panas dan dapat membantu meminimalkan distorsi termal.
Bisakah pengelasan laser menghilangkan deformasi?
Tidak. Pengelasan laser mengurangi deformasi secara signifikan, tetapi penyesuaian parameter yang tepat dan desain perlengkapan tetap diperlukan.
Bagaimana KEMPSON membantu mengendalikan deformasi pengelasan?
KEMPSON menyediakan mesin las laser dengan kontrol daya yang presisi, solusi pengelasan yang disesuaikan, dukungan teknis, dan layanan garansi 3 tahun untuk aplikasi industri.