目次
イントロダクション
給水マニホールドは、空調設備、床暖房、配管システムなどで広く使用されており、溶接品質はシール性能と耐用年数に直接影響します。運転中、溶接部は継続的な水圧に耐える必要があるため、漏水防止と溶接の一貫性はメーカーにとって重要な要件となります。
従来型のTIG溶接は依然としてマニホールド製造に広く用いられていますが、熟練した作業員に大きく依存しています。溶接経験の差は品質の不安定さにつながり、また、熱入力、変形、研磨作業、生産効率はバッチ生産における共通の課題となっています。レーザー溶接は、熱入力が低く、溶接部が滑らかで、生産の一貫性が高いため、水マニホールド製造においてよりクリーンで安定したソリューションを提供します。
この記事では、レーザー溶接が給水マニホールドの製造にどのように利用されているか、2000W~3000Wのファイバーレーザー溶接機の利点、レーザー溶接とTIG溶接の違い、そして製造業者がさまざまなマニホールド設計や生産要件に適した溶接ソリューションを選択する方法について説明します。
水マニホールドレーザー溶接機とは何ですか?
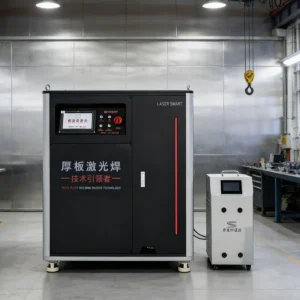
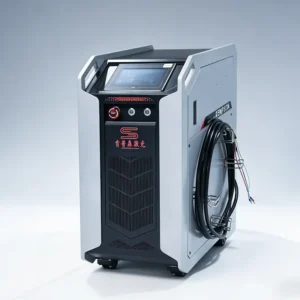
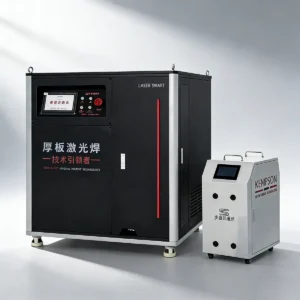
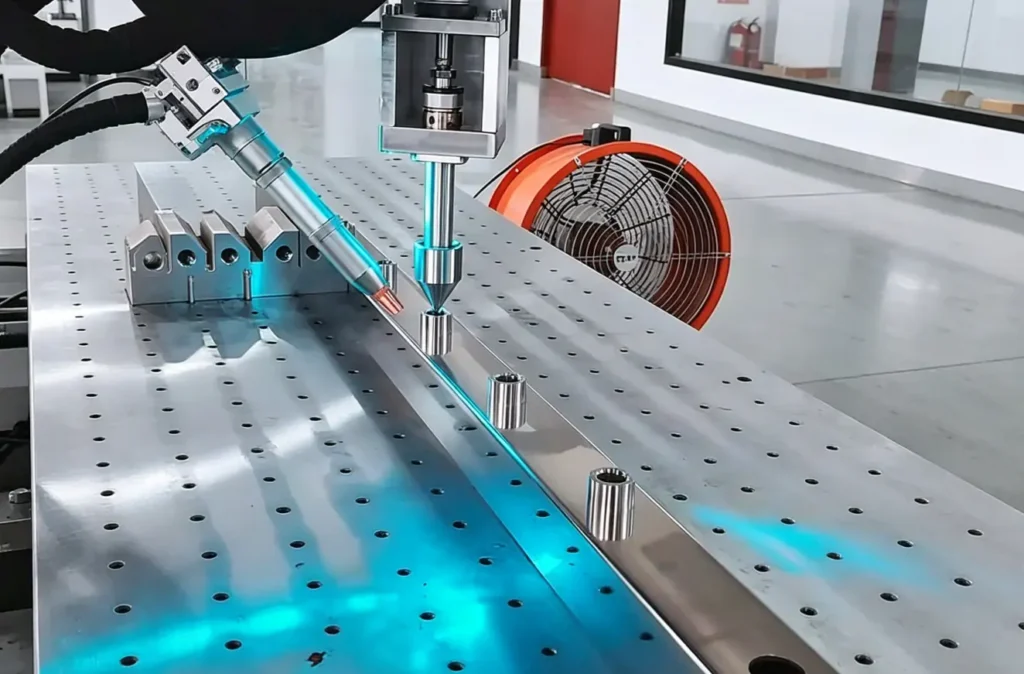
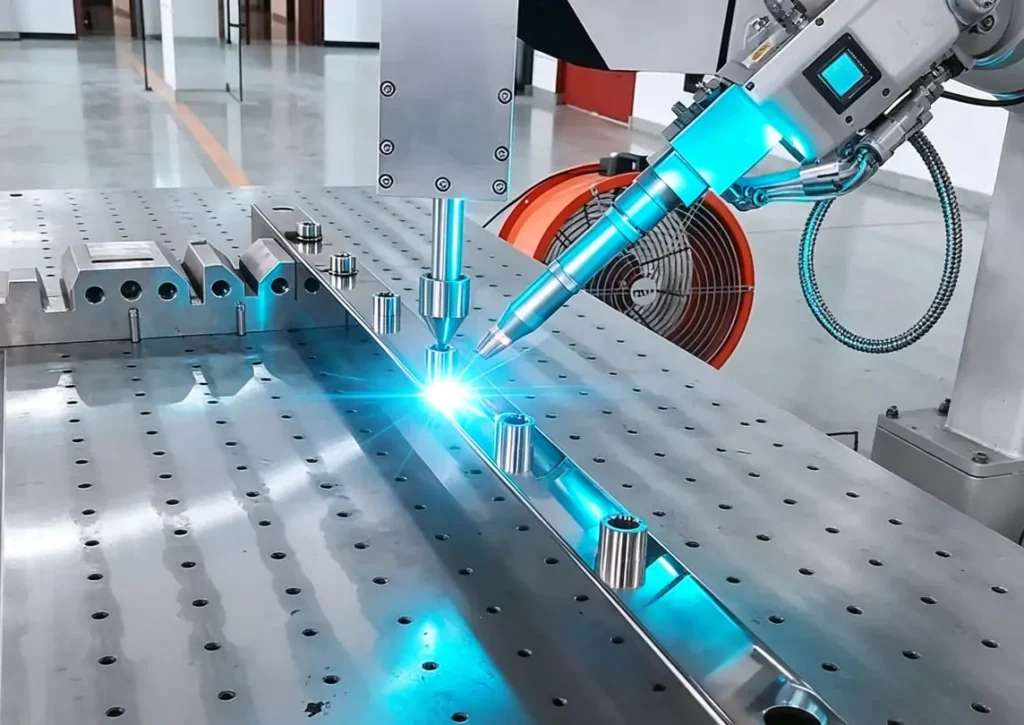
給水マニホールド用レーザー溶接機は、集束レーザービームを用いて給水マニホールドの構成部品を接合するために設計された特殊な溶接システムです。高エネルギーレーザーは安定した溶融池を生成し、主配管、分岐配管、バルブ本体、その他の接続部品を、溶接深さと入熱量を精密に制御しながら溶接します。
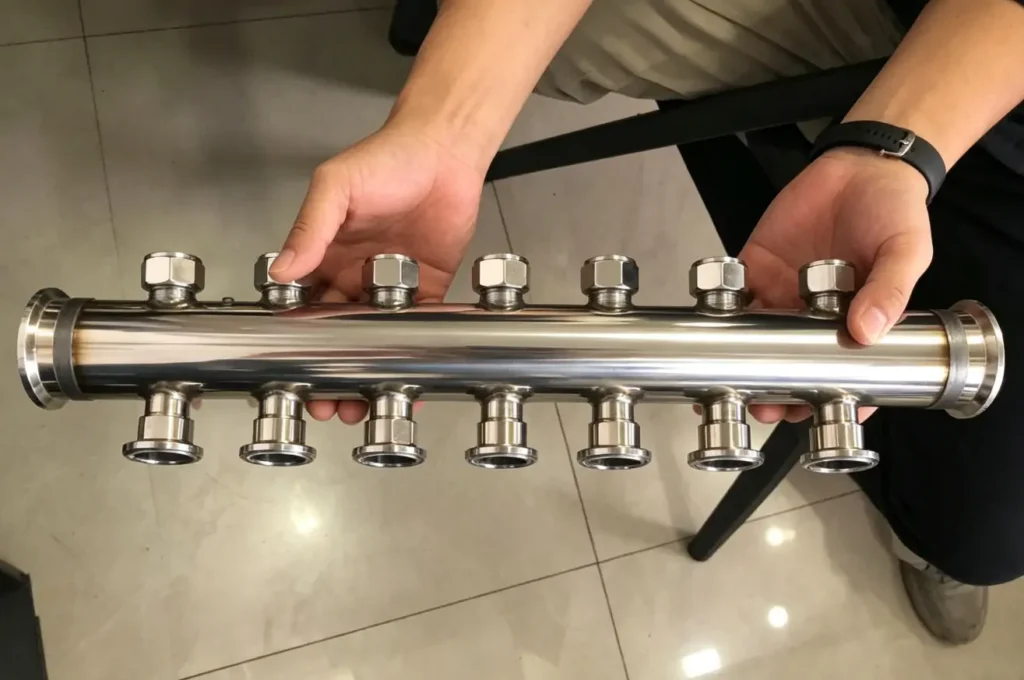
この装置は、ステンレス鋼製マニホールド、真鍮製マニホールド、暖房用マニホールド、空調用マニホールドなどに幅広く使用されています。従来の溶接プロセスと比較して、レーザー溶接は熱影響部が小さく、変形が少なく、溶接部がより滑らかです。これにより、シール性能が向上し、溶接後の仕上げ作業が軽減されます。
給水マニホールドの製造においては、材料の厚さ、溶接速度、生産要件に応じて、2000W~3000Wのファイバーレーザー溶接機が一般的に選定されます。特注の治具や自動溶接システムは、様々なマニホールド構造やバッチ生産のニーズに対応します。
給水マニホールドにレーザー溶接を用いる理由とは?
水配管マニホールドの製造において、溶接の一貫性はシール性能と製品の信頼性に直接影響します。レーザー溶接は、ステンレス鋼管、継手、複雑なマニホールドアセンブリにおいて、精密なエネルギー制御と再現性の高い溶接結果を実現します。
溶接品質の向上
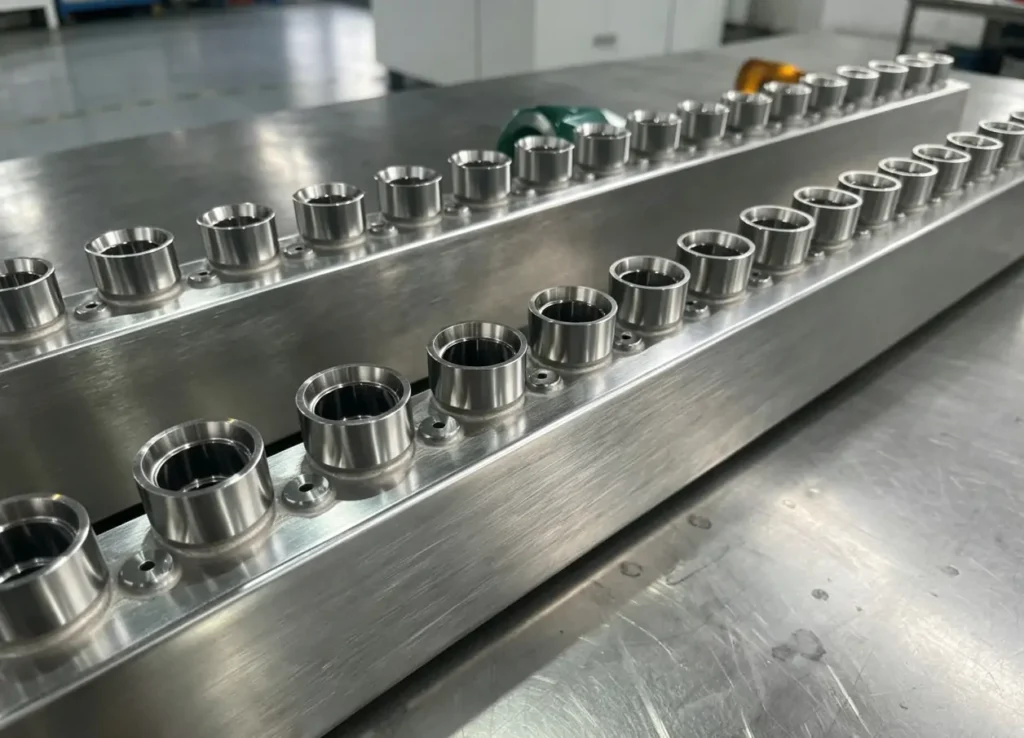
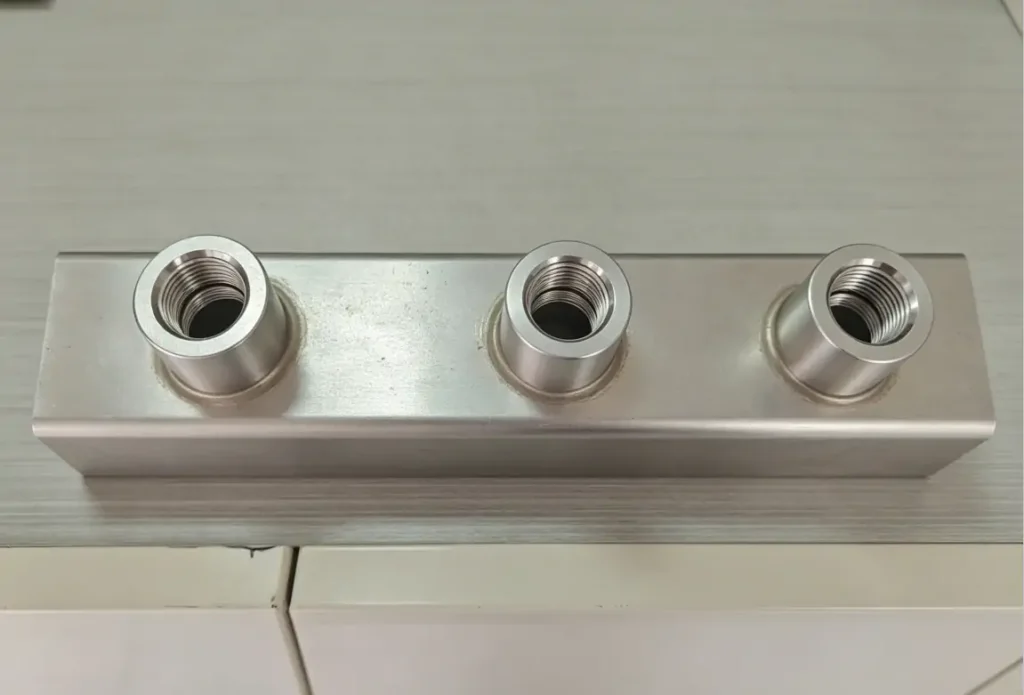
レーザー溶接は、熱影響部が小さい集中熱源を使用します。この溶接プロセスは、熱入力を制御し、変形を抑制し、滑らかで均一な溶接シームを生成します。ステンレス鋼マニホールドの溶接において、レーザー溶接は安定した溶け込み、きれいな外観、そして溶接後の研磨作業を軽減しながら、信頼性の高いシール性能を実現します。
より速い生産
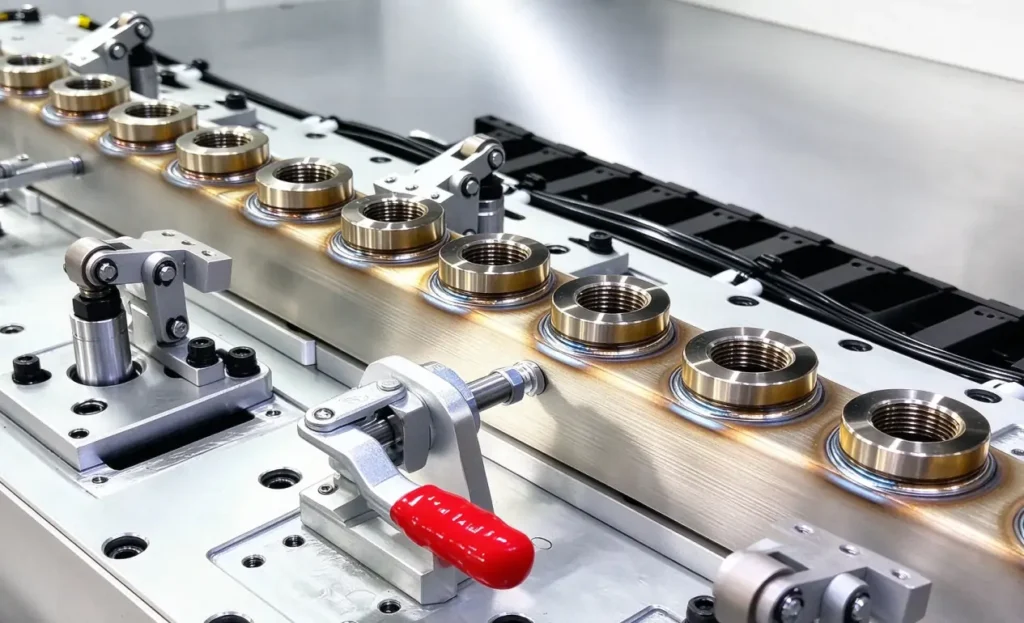
溶接前に、専用治具を用いてマニホールドパイプ、バルブ、継手を所定の位置に配置します。マルチステーションワークステーションにより、バッチ生産のための連続運転が可能です。
手動TIG溶接と比較して、自動レーザー溶接は作業者間のばらつきを低減し、生産ロット間で溶接品質を一定に保つことができる。
より簡単な操作
このシステムは、さまざまなマニホールドモデルの溶接パラメータを保存します。オペレーターは、パラメータを繰り返し調整することなく、生産に必要なプログラムを呼び出すことができます。
溶接設定を標準化することで、熟練溶接工への依存度を減らし、機械操作を簡素化できる。
クイックモデルチェンジ
モジュール式の固定具設計は、2方向、3方向、4方向、6方向、8方向のマニホールドなど、さまざまなマニホールド構造に対応します。
モデル変更時の治具交換にかかる時間が短縮されます。1つの溶接システムで、異なる生産注文に対応する複数のマニホールド仕様に対応できます。
給水マニホールド用レーザー溶接機(2000W vs 3000W)
適切なレーザー出力は、材料の厚さ、溶接速度の要件、および生産量によって異なります。給水マニホールドの溶接では、さまざまな生産条件に応じて、 2000Wと3000Wのファイバーレーザー溶接機が一般的に使用されています。
水マニホールド用2000Wレーザー溶接機
2000Wファイバーレーザー溶接機は、ステンレス鋼や真鍮部品を含む標準的な給水マニホールドの溶接に適しています。このレーザーシステムは、安定した出力、制御された熱入力、そして中量生産における標準サイズのマニホールドに対して均一な溶接シームを実現します。
こんな方へ:
- 標準ステンレス鋼マニホールド溶接
- 真鍮マニホールドの溶接
- 小ロットおよび中ロット生産
- 通常の肉厚部品
水マニホールド用3000Wレーザー溶接機
3000Wファイバーレーザー溶接機は、より高い溶接速度とより大きな生産能力を必要とする給水マニホールドメーカー向けに開発されました。高出力レーザーにより、より厚い材料、大型のマニホールド部品、および連続バッチ生産において、より強力な加工能力を実現します。
こんな方へ:
- 大量生産マニホールド
- より大型のステンレス鋼製マニホールド
- より厚い溶接部品
- 自動化された生産ライン
2000Wモデルは標準的な給水マニホールドの溶接に使用され、3000Wモデルはより大型の部品や高い生産要求に対応します。KEMPSONは、マニホールドのサイズ、材質、溶接要件に応じてレーザー出力をカスタマイズできます。
水マニホールドレーザー溶接機はどのように動作するのですか?
3000Wの給水マニホールド用レーザー溶接機は、集束レーザービームを用いてマニホールド部品を溶融接合します。レーザーエネルギーによって溶接箇所に制御された溶融池が形成され、主配管、分岐配管、バルブ本体、その他の継手間の接続が実現します。
溶接工程は主に5つのステップから構成されます。
- 1. 治具の位置決め — 給水マニホールド部品は、溶接前に専用の治具に取り付けられます。この治具により、溶接工程中にパイプと継手の位置がずれることなく保持されます。
- 2. レーザー集束 — 溶接ヘッドがレーザービームを接合部に集束させます。集中したエネルギーによって金属表面が溶融し、安定した溶融池が形成されます。
- 3. 連続レーザー溶接 — レーザー溶接ヘッドは、あらかじめ設定された溶接経路に沿って移動します。レーザー出力は連続溶接中も安定したエネルギーを維持し、ステンレス鋼や真鍮製のマニホールドに均一な溶接シームを形成します。
- 4.溶接検査 ― 完成した溶接部の外観、溶け込み具合、表面品質を検査します。生産管理には、目視検査または溶接監視システムを使用できます。
- 5. 圧力試験 — 溶接されたマニホールドは、シール性能を確認し、漏れの可能性のある箇所を検出するために、水圧下で試験されます。
3000Wレーザー溶接機は、精密な位置決め、安定したレーザー出力、および制御された溶接パラメータを組み合わせることで、給水マニホールドの製造を実現します。このプロセスは、一貫した溶接品質とバッチ生産を必要とする製造業者に適しています。
給水マニホールドの溶接に関する詳細な手順と溶接方法については、以下の記事をご覧ください。「給水マニホールドの溶接方法:溶接方法と手順ガイド」
水マニホールドレーザー溶接機の応用例
水配管用レーザー溶接機は、暖房、空調、配管システムにおけるステンレス鋼製および真鍮製の配管マニホールドの製造に使用されます。様々なマニホールド構造やバッチ溶接用途に適しています。
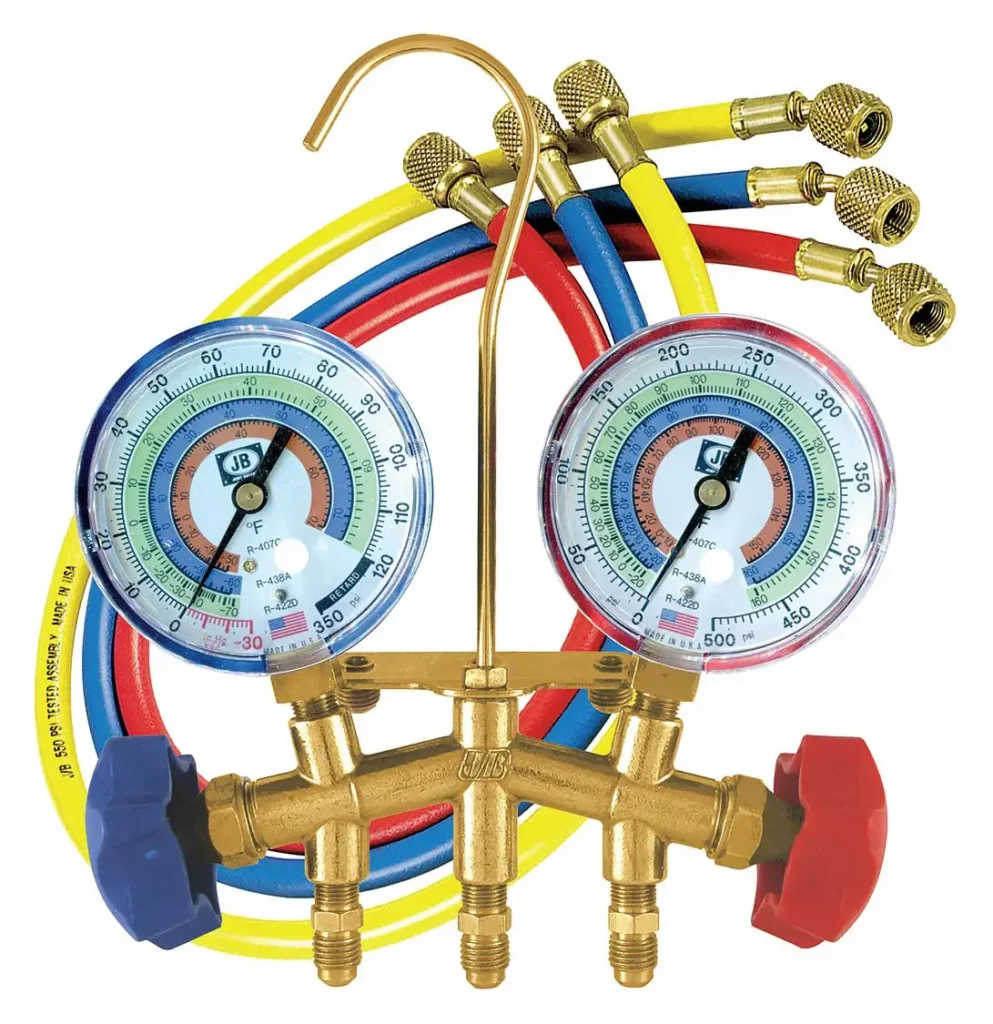
HVACマニホールド溶接
レーザー溶接は、安定した接合部と確実なシール性能が求められる空調マニホールドに使用されます。ステンレス鋼や真鍮製の空調部品に適しています。
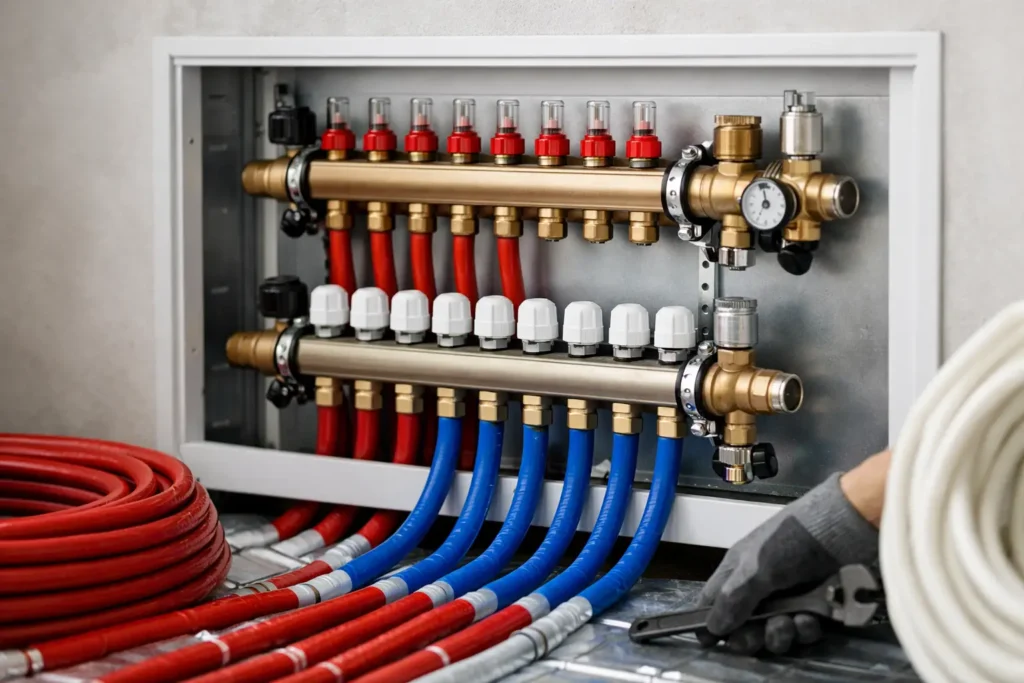
床暖房マニホールドの溶接
床暖房用マニホールドには複数の接続点があり、一貫した溶接品質が求められます。レーザー溶接は、2方向、3方向、4方向、6方向、8方向のマニホールドの製造に対応しています。
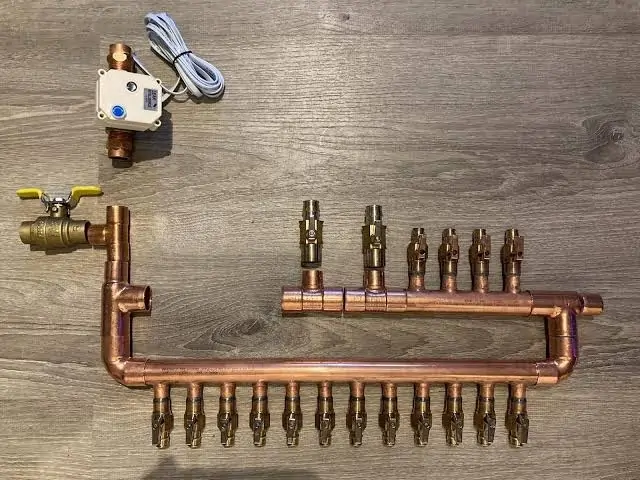
配管マニホールド溶接
レーザー溶接は、給水システムで使用される配管マニホールドに、きれいな溶接継ぎ目を提供します。外観の美しさと安定した溶接品質が求められる用途に適しています。
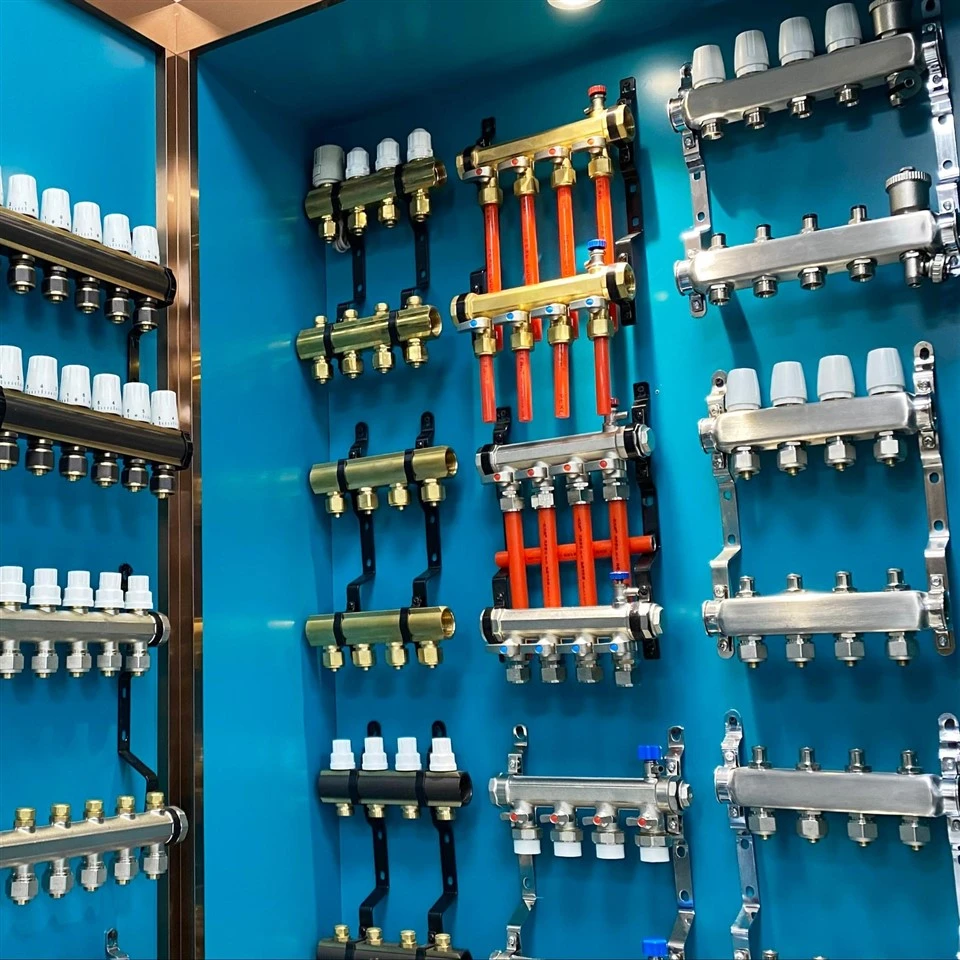
ステンレス鋼および真鍮製マニホールドの製造
本機はステンレス鋼および真鍮製マニホールドの製造に適しています。特注治具を使用することで、様々な生産モデルに合わせて異なるサイズや構造に対応できます。
ステンレス鋼製給水マニホールドの溶接に関するよくある質問と解決策については、「ステンレス鋼製給水マニホールドの溶接:方法、課題、および解決策」を参照してください。
3000Wウォーターマニホールドレーザー溶接機の特長
3000Wファイバーレーザー光源
多軸モーションシステム
回転溶接ヘッド
カスタマイズされた備品
自動溶接制御
産業用冷却・制御システム
水マニホールドにおけるレーザー溶接とTIG溶接の比較
給水マニホールドメーカーは、ステンレス鋼や真鍮部品の溶接に一般的にTIG溶接を使用しています。しかし、溶接部の外観、生産速度、ロット間の一貫性に対する要求が高まるにつれ、レーザー溶接がマニホールド製造における代替プロセスとして注目されるようになりました。
| Item | レーザー溶接 | TIG溶接 |
|---|---|---|
| 入熱 | 熱入力が少なく、熱影響部が小さい | 熱入力が大きいほど、熱影響部が大きくなる。 |
| 溶接部の変形 | 溶接後の変形が少ない | 薄肉部品では変形リスクが高まる |
| 溶接外観 | 滑らかで均一な溶接継ぎ目 | 溶接後の仕上げ作業がさらに必要になる場合があります。 |
| 溶接速度 | 溶接プロセスの高速化 | 溶接速度を落とす |
| オペレータースキル | 保存されたパラメータを使用した標準化された操作 | 溶接工の経験に大きく左右される |
| プロダクションモード | 自動バッチ生産に適しています | 手作業による生産により適している |
| 溶接の一貫性 | 生産バッチ間の安定した品質 | 品質はオペレーターのスキルによって異なる |
レーザー溶接は、溶接部の外観、シール性能、および生産の一貫性が重要な給水マニホールドの製造に適しています。TIG溶接は依然として手動溶接の一般的な方法ですが、レーザー溶接は、自動生産と安定した溶接品質を求めるメーカーにより適しています。
レーザー溶接とTIG溶接の違い、長所と短所についての詳細は、「レーザー溶接と従来型溶接:違い、利点、コスト、用途」という記事をご覧ください。
水マニホールド用レーザー溶接機の選び方
水マニホールド用レーザー溶接機の選定は、材質、製品構造、溶接要件、生産量によって決まります。適切な構成は、実際のマニホールドの種類と工場の生産条件に合致している必要があります。
- 1. 材質:レーザー出力と溶接構成を選択する前に、マニホールドの材質を確認してください。ステンレス鋼と真鍮は、給水マニホールドの製造によく使用される材料であり、異なる材料には適切な溶接パラメータが必要です。
- 2.厚み:材料の厚みは、レーザー出力の選択、溶接速度、および溶け込み深さに影響します。薄肉マニホールドは低出力で済む場合があり、一方、厚い部品はより高いレーザー出力を必要とします。
- 3.マニホールドのサイズ:マニホールドの長さ、直径、出口数、溶接位置は、機械構造と治具設計に影響を与えます。マニホールドが大きいほど、より広い作業領域と適切な可動範囲が必要になります。
- 4.生産能力:生産量によって必要な自動化レベルが決まります。バッチ生産では通常、自動ローディング、固定治具、繰り返し処理のための溶接プログラムの保存が必要となります。
- 5.自動化要件:製造業者は、生産ニーズに基づいてさまざまな自動化レベルを選択できます。選択肢には、手動ローディング、自動位置決め、マルチステーション溶接、統合生産システムなどがあります。
- 6.治具設計:治具設計は溶接精度と生産効率に直接影響します。特注の治具は、さまざまなマニホールドモデルに合わせて、パイプ、バルブ、継手を固定位置に保持します。
最適な給水マニホールド用レーザー溶接機は、材料の種類、部品サイズ、溶接厚さ、生産量、および自動化のニーズによって決まります。レーザー出力、治具設計、および制御システムは、マニホールドの構造と生産プロセスに基づいて選択されます。
レーザー溶接の成果事例集
結論
レーザー溶接は、溶接の均一性、外観、およびシール性能が重要な給水マニホールドの製造に用いられています。2000W~3000Wのファイバーレーザー溶接ソリューションは、標準的なマニホールド溶接から大量生産まで、さまざまな生産条件に対応します。
KEMPSON社の給水マニホールド用レーザー溶接機は、HVAC、暖房、配管用途における様々なマニホールド構造に対応するため、カスタマイズされた治具と自動化オプションを使用しています。
KEMPSONは、2000W~3000Wのファイバーレーザーシステム、自動溶接オプション、および生産サポートを備えた、カスタマイズされた給水マニホールドレーザー溶接ソリューションを提供しています。マニホールド溶接に関するご要望は、ぜひ当社までお問い合わせください。
FAQ
ステンレス鋼製給水マニホールドに最適な溶接方法はどれですか?
ステンレス鋼製給水マニホールドの溶接方法としては、レーザー溶接とTIG溶接が一般的です。レーザー溶接は入熱量が少なく、変形の少ない滑らかな溶接部が得られます。一方、TIG溶接は手作業による溶接や少量生産に適しています。
レーザー溶接機で給水マニホールドを溶接できますか?
はい。レーザー溶接機は、主配管、分岐配管、バルブ接続部、継手など、給水マニホールドの構成部品の溶接が可能です。溶接の均一性とシール性能が求められるステンレス鋼製および真鍮製のマニホールドの製造によく使用されます。
水マニホールドの溶接には、どのくらいのレーザー出力が必要ですか?
必要なレーザー出力は、材料の種類、厚さ、マニホールドの構造、および生産量によって異なります。2000Wのレーザー溶接機は標準的なマニホールド溶接に適しており、3000Wモデルはより高い生産速度と大規模な溶接作業に使用されます。
3000Wのレーザー溶接はステンレス鋼製マニホールドに適していますか?
はい。3000Wファイバーレーザー溶接機は、ステンレス鋼マニホールドの製造、特に大型部品、厚板材料、およびバッチ生産に適しています。最終的な出力選定は、溶接厚さと生産要件によって決まります。
レーザー溶接はマニホールドからの水漏れを防ぐことができるか?
レーザー溶接は、制御された溶け込み深さで、狭く均一な溶接継ぎ目を形成します。適切な溶接パラメータ、治具の位置決め、および溶接後の圧力試験は、給水マニホールド製造における漏洩リスクを低減するための重要な要素です。
水分配器用レーザー溶接機は、どのような材料を溶接できますか?
水配管用レーザー溶接機は、ステンレス鋼や真鍮など、一般的な配管材料の溶接が可能です。機械の構成と溶接パラメータは、材料特性と部品の厚さに基づいて選択されます。
溶接機は、異なるマニホールドサイズに合わせてカスタマイズできますか?
はい。給水マニホールド用レーザー溶接機には、2方向、3方向、4方向、6方向、8方向など、さまざまなマニホールド構造に対応したカスタム治具を取り付けることができます。治具を変更することで、異なるマニホールドモデルの製造が可能になります。
マニホールドの溶接において、レーザー溶接とTIG溶接の違いは何ですか?
レーザー溶接は、集中的な熱入力、高速な溶接速度、および自動化された処理を特徴としています。TIG溶接は、作業者のスキルに大きく依存し、一般的に手作業による生産に用いられます。どちらの方法が適しているかは、生産量、溶接要件、および自動化の必要性によって異なります。