

Лазерлік дәнекерлеу - материалдарды балқыту және дәл қосылыстарға қол жеткізу үшін жоғары энергиялы лазер сәулесін пайдаланатын жоғары тиімді дәнекерлеу процесі. Әдетте озық лазерлік дәнекерлеу жабдықтары қолданылғанымен, параметрлердің дұрыс орнатылмауы, материалдың ластануы немесе процестің тұрақсыздығы салдарынан дәнекерлеу ақаулары орын алуы мүмкін, бұл материалдың ысырап болуына, қайта өңдеудің жоғарылауына және өндіріс тиімділігінің төмендеуіне әкеледі.
Бұл мақалада лазерлік дәнекерлеудің ең көп таралған бес ақауы жүйелі түрде талданады және пайдаланушыларға түбірлік себептерді тез анықтауға, процесс параметрлерін оңтайландыруға және дәнекерлеу сапасы мен өндіріс тиімділігін жақсартуға көмектесетін анық, іс жүзінде қолдануға болатын шешімдер ұсынылады.
Laser welding quality depends on process parameters, material preparation, shielding gas, and equipment condition. Explore our лазерлік дәнекерлеу машиналары to compare equipment options for different materials, thicknesses, and production requirements.
Лазерлік дәнекерлеу ақаулары дегеніміз не?
Лазерлік дәнекерлеу ақаулары - дәнекерлеу процесінде процесс параметрлерінің, материал жағдайларының және басқа да факторлардың сәйкес келмеуіне байланысты туындайтын мәселелер, бұл дәнекерлеу түйіршігінің нашар қалыптасуына немесе дәнекерлеу өнімділігінің төмендеуіне әкеледі. Бұл ақаулар дәнекерлеу беріктігіне, тығыздау өнімділігіне және бетінің сапасына әсер етуі мүмкін және өнеркәсіптік өндірісте қатаң бақылауды қажет ететін маңызды сапа тәуекелдерін білдіреді.
Нақты өндірісте лазерлік дәнекерлеудің жиі кездесетін ақауларына кеуектілік, жарықшақтану, балқудың болмауы, кесілудің төмендеуі және шашыраңқылық жатады. Әрбір ақау тұрақсыз қуат, фокустық ығысу немесе қорғаныс газының жеткіліксіздігі сияқты нақты процестің себептеріне сәйкес келеді және процесті оңтайландыру арқылы тез шешілуі мүмкін.
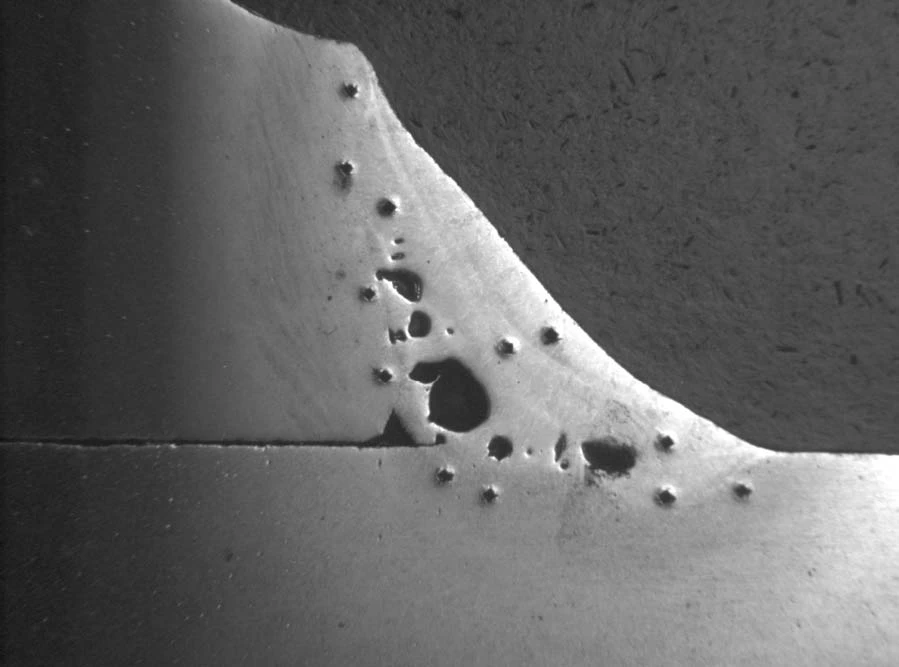
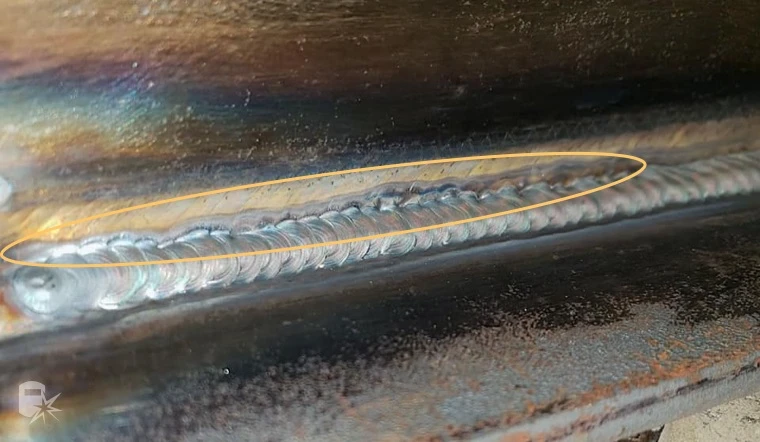
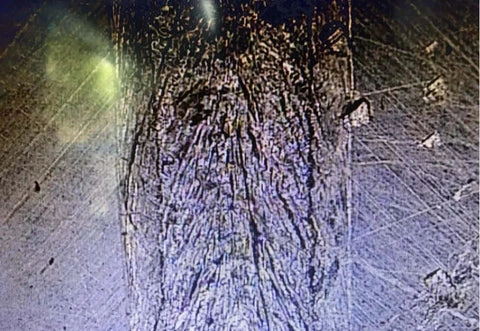
Лазерлік дәнекерлеудің 5 кең таралған ақауы (себептері және шешімдері)
Кеуектілік
Кеуектілік - лазерлік дәнекерлеудегі ең көп таралған дәнекерлеу ақауы. Бұл негізінен балқытылған бассейндегі газдардың дәнекерлеу процесінде уақтылы шықпауына байланысты дәнекерлеу жігінің ішінде немесе бетінде пайда болатын микроскопиялық тесіктерді білдіреді. Бұл тесіктер дәнекерленген қосылыстың беріктігін, ағып кету тығыздығын және шаршау мерзімін төмендетеді.
Кеуектіліктің қалыптасуы әдетте келесі негізгі факторлармен байланысты:
Қорғаныс газын дұрыс басқармау: Газ түрін дұрыс таңдамау немесе тұрақсыз ағын жылдамдығы ауадан оттегінің, азоттың және басқа да газдардың балқытылған бассейнге араласып, көпіршіктер түзуіне әкелуі мүмкін.
Материалдың жай-күйі мен қасиеттерінің әсері: Кейбір металдар (мысалы, алюминий қорытпалары) газдарға сезімтал, ал материал бетінде оксид қабаттарының немесе қоспалардың болуы балқытылған бассейннің тұрақтылығына әсер етуі мүмкін.
Дәнекерлеу алдындағы дайындықтың жеткіліксіздігі: Май, ылғал немесе қалдықтар жоғары температурада буға айналады; егер газдар тегіс шыға алмаса, олар дәнекерлеу ішінде қалып қояды.
Кеуектілік мәселелерін шешудің кілті тұрақты, басқарылатын дәнекерлеу ортасын құруда жатыр. Біріншіден, майды, оксид қабаттарын және ылғалды кетіру үшін дәнекерлеу алдында материалдың мұқият тазалануына көз жеткізіңіз. Содан кейін, материалға сәйкес келетін қорғаныш газды таңдап, турбулентті газ ағынын немесе жеткіліксіз жабуды болдырмау үшін тұрақты ағын жылдамдығын (мысалы, 15-25 л/мин) сақтаңыз. Сонымен қатар, лазер қуатын және дәнекерлеу жылдамдығын тиісті түрде реттеу арқылы, балқытылған бассейннің газдың шығуын жеңілдету үшін жақсы сұйықтықты сақтауын қамтамасыз етіңіз.
Крекинг
Жарылу дегеніміз - дәнекерлеу немесе салқындату процесінде дәнекерлеу немесе жылу әсер ететін аймақта жарықтардың пайда болуы. Ол құрылымның беріктігін айтарлықтай төмендетеді және жүктеме немесе шаршау жағдайында таралуға бейім. Ол көбінесе алюминий қорытпалары мен жоғары көміртекті болаттарды дәнекерлеу кезінде байқалады.
Әдетте, жыртылу келесі факторлардың әсерінен болады:
Шамадан тыс термиялық кернеу: Дұрыс емес дәнекерлеу энергиясының енгізілуі жергілікті қызып кетуге немесе кернеудің шоғырлануына әкелуі мүмкін, бұл материалдың біркелкі емес жиырылуына және жарылу ықтималдығын арттыруға әкеледі. Үздіксіз толқынды талшықты лазерлер қыздыру және салқындату процестерін басқаруға көмектеседі, осылайша жарықтардың пайда болуына жол бермейді.
Материалдың қасиеттері: Жоғары көміртекті болат және кейбір қорытпалар жылулық жарылысқа сезімтал және дәнекерлеу кезінде жарылуға бейім.
Жарықшақтарды бақылау, ең алдымен, жылу кірісін және салқындату процесін реттеуге негізделген. Материалды дұрыс қыздыру немесе салқындату жылдамдығын төмендету кернеу концентрациясын азайтуға мүмкіндік береді. Әр түрлі материалдар үшін процесс параметрлерін реттеу, лазер қуатын дәнекерлеу жылдамдығымен сәйкестендіру, шамадан тыс энергия кірісін болдырмау және дәнекерлеу тұрақтылығын жақсарту маңызды болып табылады.
Нақты өндірісте лазерлік дәнекерлеу құрылғыларының ақаулықтарын жоюдың стандартталған әдістерін қолдану жарықшақтану сияқты ақауларды азайтып, дәнекерлеу сенімділігін арттыра алады.
Астыңғы жағы
Астыңғы кесу - лазерлік дәнекерлеудегі жиі кездесетін ақау, ол дәнекерлеу жиегінде ойықтың пайда болуымен немесе жергілікті жұқарумен сипатталады. Бұл ақау тиімді көлденең қима ауданын азайтады, бұл жүктеме көтеру нүктелерінде кернеу концентрациясына әкеледі және дәнекерленген құрылымның беріктігі мен шаршау өнімділігін төмендетеді.
Кесу әдетте процесс параметрлерімен және пішінді басқарумен байланысты:
Дәнекерлеу жылдамдығы тым жоғары: Балқытылған бассейн шеттерін уақытында толтыру үшін кері ағып кете алмайды, бұл шеттердің ойылуына әкеледі.
Жоғары қуат немесе энергия шығыны: Дәнекерлеу жиектеріндегі металл шамадан тыс балқып немесе эрозияға ұшырап, «асты кесілген» жерді құрайды.
Толтыру мен тұрақтылықтың жеткіліксіздігі: Сымның сәйкес келмеуі немесе балқытылған бассейндегі ауытқулар дәнекерлеу түйіршігі профилінің үздіксіздігіне әсер етеді
Асқын кесілуді азайту үшін балқытылған бассейн тұрақты болуы және жеткілікті толтыру сыйымдылығы болуы керек. Дәнекерлеу жылдамдығын тиісті түрде азайту металлдың қайта ағуына уақыт береді, ал процесс параметрлерін дұрыс орнату жиектердің күйіп кетуіне жол бермейді. Сонымен қатар, қажет болған жағдайда сым беруді уақтылы енгізу және тұрақтылықты сақтау дәнекерлеу ауысуын жақсартады, нәтижесінде дәнекерлеу жиегі тегіс және үздіксіз болады.
Біріктірудің болмауы
Балқудың болмауы лазерлік дәнекерлеу кезінде дәнекерленген металл мен негізгі материал арасында тиімді металлургиялық байланыс түзілмейтін немесе бірнеше дәнекерлеу өткелдері толықтай бір-біріне балқымайтын жағдайды білдіреді. Беткі көрінісі қалыпты болуы мүмкін болса да, дәнекерлеуде шын мәнінде балқытылмаған аймақтар бар. Бұл қосылыстың жалпы беріктігін әлсіретеді, бұл оның жүктеме, діріл немесе шаршау жағдайларында деламинацияға немесе тіпті сынуға бейім етеді.
Лазер қуаты тым төмен болған кезде, материалды толығымен балқыту мүмкін емес; сол сияқты, дұрыс емес фокустық нүкте энергияның тиімді балқыту аймағында шоғырлануына кедергі келтіреді, бұл балқытылған бассейннің дұрыс кеңеюіне кедергі келтіреді. Сонымен қатар, шамадан тыс дәнекерлеу жылдамдығы жылудың әсер ету уақытын қысқартады, бұл балқытылған бассейннің негізгі металлмен жеткілікті түрде сулануына және байланысуына жол бермейді. Сонымен қатар, құрастыру саңылаулары немесе дайындаманың бетінің біркелкі емес жағдайлары балқыту тиімділігін одан әрі төмендетіп, жергілікті нашар байланысқа әкелуі мүмкін.
Нақты жөндеу кезінде көптеген пайдаланушылар біріктірудің болмауын қате түрде қуаттың жеткіліксіздігімен байланыстырады, бірақ мәселе көбінесе фокустық позицияның ауытқуында жатыр.
Фокустық позицияны реттеу тиімді ену тереңдігін арттыра алады. Сонымен қатар, лазер қуатын арттыру және дәнекерлеу жылдамдығын азайту балқытылған пулға жаю және сулау процестерін аяқтауға жеткілікті уақыт береді. Жинау жағдайлары нашар жағдайларда, дәнекерлеу түйіршігінің үздіксіздігін қамтамасыз ету және балқытылмаған аймақтардың пайда болуын азайту үшін дәлірек туралау немесе тиісті сым беруді енгізу қажет.
Шашырау
Шашыраңқылық лазерлік дәнекерлеудегі балқытылған металл дәнекерлеу аймағынан жоғары жылдамдықпен лақтырылып, дайындама бетінде немесе айналасында ұсақ металл бөлшектерін түзетін құбылысты білдіреді . Бұл дәнекерлеудің ішкі беріктігіне тікелей әсер етпесе де, беттің сапасына әсер етеді және тазалау және өңдеуден кейінгі шығындарды арттырады.
Шашыраудың пайда болуы әдетте ваннаның тұрақтылығымен және энергияны бақылаумен байланысты:
Шамадан тыс қуат немесе энергия шығыны: Жергілікті температураның күрт жоғарылауы металдың қатты булануын тудырады, бұл ағын тәрізді шашырау ықтималдығын арттырады.
Балқыту бассейнінің тұрақсыздығы (құлпының тесігінің тербелісі): Дәнекерлеу кезінде балқыту бассейнінің тербелісінің жоғарылауы металдың дәнекерлеу аймағынан шығып, бөлшектердің пайда болуына әкелуі мүмкін.
Қорғаныс газының бұзылуы: Біркелкі емес немесе дұрыс бағытталмаған газ ағыны балқыма бассейнінің тұрақтылығын бұзуы, беткі турбуленттілікті арттыруы және шашырауын күшейтуі мүмкін.
Шашырауды азайту, ең алдымен, балқытылған тоғанның тұрақты және бақыланатын күйін сақтауды қамтиды. Энергия тығыздығын тиісті түрде азайту балқытылған тоғанның шамадан тыс қайнауына жол бермейді және металлдың шығуын азайтады. Сонымен қатар, дәнекерлеу параметрлерін оңтайландыру «құлпының тесігін» тұрақтандыруға көмектеседі. Газды қорғауға келетін болсақ, дәнекерлеу аймағын біркелкі газ ағынымен жабуды қамтамасыз ету балқытылған тоғанға сыртқы әсерлердің әсерін азайтады және дәнекерлеу бетінің сапасын жақсартады.
Лазерлік дәнекерлеу құрылғысының ақауларын жою үшін процесті тиісті түрде реттеу арқылы талшықты лазерлік дәнекерлеу ақауларын тиімді басқаруға болады, осылайша дайын өнімнің сыртқы түрін жақсартуға болады.
Лазерлік дәнекерлеу ақауларын салыстыру кестесі
Талшықты лазермен пісіру кезінде әртүрлі пісіру ақауларының түрлері көбінесе әртүрлі түзілу механизмдеріне және процеске сезімтал нүктелерге сәйкес келеді. Олардың орналасқан жерін, себептерін және пісіру өнімділігіне әсерін салыстыру арқылы мәселенің көзін тез анықтауға болады, осылайша лазермен пісіру кезінде ақаулықтарды жою тиімділігін арттырады.
| Ақау түрі | орналасқан жері | Негізгі себеп | Дәнекерлеу өнімділігіне әсері | Сезімтал материалдар | Процесс сезімталдығы |
|---|---|---|---|---|---|
| Кеуектілік | Дәнекерлеу бетінің айналасында | Балқытылған бассейнде газ қалып қойды | Беріктік, тығыздау және шаршау мерзімін қысқартады | Тот баспайтын болат, алюминий қорытпалары | Қорғаныс газы және бетінің жағдайы |
| Крекинг | Металды дәнекерлеу / ыстыққа ұшыраған аймақ | Салқындату кезіндегі жылулық кернеу | Құрылымдық бұзылу қаупі, жарықшақтардың таралуы | Жоғары көміртекті болат, алюминий қорытпалары | Салқындату жылдамдығы және материалдың құрамы |
| Астыңғы жағы | Дәнекерлеу ұшы (пісіру шеті) | Шамадан тыс энергия немесе жиекті толтырудың жеткіліксіздігі | Қималарды жұқарту, шеткі нүктелердегі кернеу концентрациясы | Жұқа парақтар, жоғары жылдамдықты дәнекерлеу | Дәнекерлеу жылдамдығы мен қуатын сәйкестендіру |
| Біріктірудің болмауы | Металлдың негізге дәнекерлеу интерфейсі | Энергияның жеткіліксіз кірісі немесе енуі | Нашар байланыс, жүк көтергіштігінің төмендеуі | Қалың пластиналар, көп өтпелі дәнекерлеу | Қуат, фокустау орны және жылдамдық |
| Шашырау | Дәнекерлеу бетінің айналасында | Тұрақсыз балқытылған бассейн немесе кілт тесігінің ауытқуы | Беткі ластану, тазалау құнының жоғарылауы | Әртүрлі металдар | Ішкі дәнекерлеу/беткі тесіктер |
Лазерлік дәнекерлеудің әрбір ақауын қалай анықтауға болады
Нақты дәнекерлеу процесінде әртүрлі лазерлік дәнекерлеу ақаулары сыртқы түрі бойынша ұқсас болып көрінуі мүмкін, бірақ олардың негізгі себептері мен түзету шаралары мүлдем басқаша. Егер ақау дұрыс анықталмаса, кейінгі лазерлік дәнекерлеу ақауларын жою әрекеттері дұрыс емес реттеулерге әкелуі мүмкін, бұл қайталанатын немесе тіпті нашарлаған мәселелерге әкелуі мүмкін. Сондықтан ақау түрін дәл анықтау өте маңызды.
Кеуектілік: Бұл дәнекерлеу жігінің ішіндегі нүктелі немесе ұя тәрізді бос орындар ретінде көрінеді, оларды әдетте бетінде тікелей анықтау қиын және растау үшін кесуді немесе бұзбайтын сынақтан өткізуді қажет етеді. Бұл негізінен балқытылған бассейндегі газдардың уақытында шықпауынан туындайды және көбінесе тұрақсыз қорғаныш газымен немесе материалдың бетінің ластануымен байланысты. Бұл әдеттегі ішкі лазерлік дәнекерлеу ақауы.
Жарылу: Әдетте дәнекерлеу немесе жылу әсер ететін аймақта сызықтық жарықтар түрінде пайда болады және кернеу бағыты бойынша созылуы мүмкін. Кейде ол аздап түссізденумен немесе микроқұрылымдық қабаттасумен қатар жүреді. Бұл ақау көбінесе термиялық кернеудің біркелкі бөлінбеуімен немесе материалдың термиялық жарықшақтарға сезімталдығымен байланысты және жоғары көміртекті болат пен алюминий қорытпаларында жиі кездеседі.
Астыңғы кесу: Дәнекерлеу жиектерінде үздіксіз ойықтар немесе жергілікті «жіңішкеру» түрінде көрінеді, дәнекерлеу ұшындағы ауытқулар көзге көрінеді. Ол әдетте шамадан тыс жылу кірісінен немесе шамадан тыс дәнекерлеу жылдамдығынан туындайтын, жиек металының уақытында толтырылуына кедергі келтіретін дәнекерлеу түйіршігінің толық емес түзілуімен сипатталады.
Балқудың болмауы: Беті қалыпты болып көрінуі мүмкін, бірақ ішкі жағынан дәнекерлеу металы негізгі металлмен толық балқымаған аймақтар бар; мұны растау үшін әдетте көлденең қиманы тексеру қажет. Бұл ақау әдетте энергия жеткіліксіз болған жағдайда, фокустық ығысу кезінде немесе қалың пластиналарды дәнекерлеген кезде пайда болады және құрылымдық қаупі жоғары лазерлік дәнекерлеу ақауы болып саналады.
Шашыраңқылық: Дәнекерлеуді қоршаған аймаққа жабысатын ұсақ металл бөлшектерімен сипатталатын бұл сыртқы көрінетін ақау, оны әдетте тексерусіз анықтауға болады. Оның пайда болуы тұрақсыз балқытылған бассейнмен немесе жергілікті энергия ауытқуларымен байланысты, бұл параметрлердің дұрыс орнатылмауынан туындауы мүмкін.
Жоғарыда сипатталған сипаттамаларды салыстыру арқылы лазерлік дәнекерлеу ақауларының әртүрлі түрлерін тезірек ажыратуға болады. Бұл ақауларды жою кезінде қате диагноз қоюдың алдын алуға көмектеседі, осылайша процесті реттеу тиімділігін арттырады және дәнекерлеу тұрақтылығын арттырады.
Лазерлік дәнекерлеу машинасының ақауларын қалай жоюға болады
Нақты өндірісте лазерлік дәнекерлеу ақаулары сирек жағдайда бір фактордан туындайды; керісінше, олар жабдықтың жай-күйінің, технологиялық параметрлердің және материалдық қасиеттердің бірлескен әсерінен туындайды. Сондықтан, лазерлік дәнекерлеу аппаратының ақауларын жою кезінде жүйелі, кезең-кезеңмен зерттеу жүргізу қажет.
Лазер параметрлерін тексеру
Лазер қуаты, дәнекерлеу жылдамдығы және фокустық орналасуы энергия кірісінің профилін тікелей анықтайды және дәнекерлеу сапасына әсер ететін негізгі факторлар болып табылады. Қуаттың жеткіліксіздігі балқудың болмауына әкелуі мүмкін, ал шамадан тыс қуат шашырауға немесе кесілуге әкелуі мүмкін. Бұл параметрлер материалдың қалыңдығы мен технологиялық талаптарға сәйкес реттелуі керек.
Балқу бассейнінің мінез-құлқын бақылаңыз
Лазерлік дәнекерлеу ақауларының көпшілігінің алдын алу үшін тұрақты балқыту бассейні өте маңызды. Егер балқыту бассейні айтарлықтай ауытқып тұрса немесе «құлып тесігі» тұрақсыз болса, бұл әдетте энергияның біркелкі емес таралуын немесе параметрлердің дұрыс орнатылмауын көрсетеді, бұл қуат пен жылдамдықты бір уақытта реттеуді қажет етеді.
Материал мен бетінің жағдайын тексеру
Материал бетіндегі май, оксид қабаттары немесе ылғал балқыма бассейнінің тұрақтылығына тікелей әсер етеді және кеуектілік немесе балқудың болмауы қаупін арттырады. Сонымен қатар, әртүрлі материалдардың жылу ағынына сезімталдығы әртүрлі, сондықтан бұл әсерлерді азайту үшін тиісті шаралар қабылдау қажет.
Қорғаныс газ жүйесін бағалау
Қорғаныс газының түрі, ағын жылдамдығы және жабу тұрақтылығы балқытылған бассейнді қоршаған ауадан оқшаулау тиімділігіне әсер етеді. Тұрақсыз газ ағыны немесе жеткіліксіз жабу кеуектілік және шашыраңқылық сияқты мәселелерге әкелуі мүмкін. Сондықтан, жоғары тазалықтағы газды пайдалану және үздіксіз және біркелкі ағынды сақтау арқылы қорғау газының сапасын жақсарту қажет.
If welding defects persist after parameter and gas adjustments, inspect the welding head, optical components, cooling system, and wire feeder. See our guide to fiber laser welder maintenance for routine inspection and maintenance procedures.
Жабдықтың жұмыс күйін тексеру
The stability of laser output, the cleanliness of the optical path, and the operational condition of the wire feeding system all affect the final weld quality. When талшықты лазерлі дәнекерлеу жабдықтары malfunctions or exhibits significant fluctuations, intermittent shutdowns and other issues may occur even with properly set parameters.
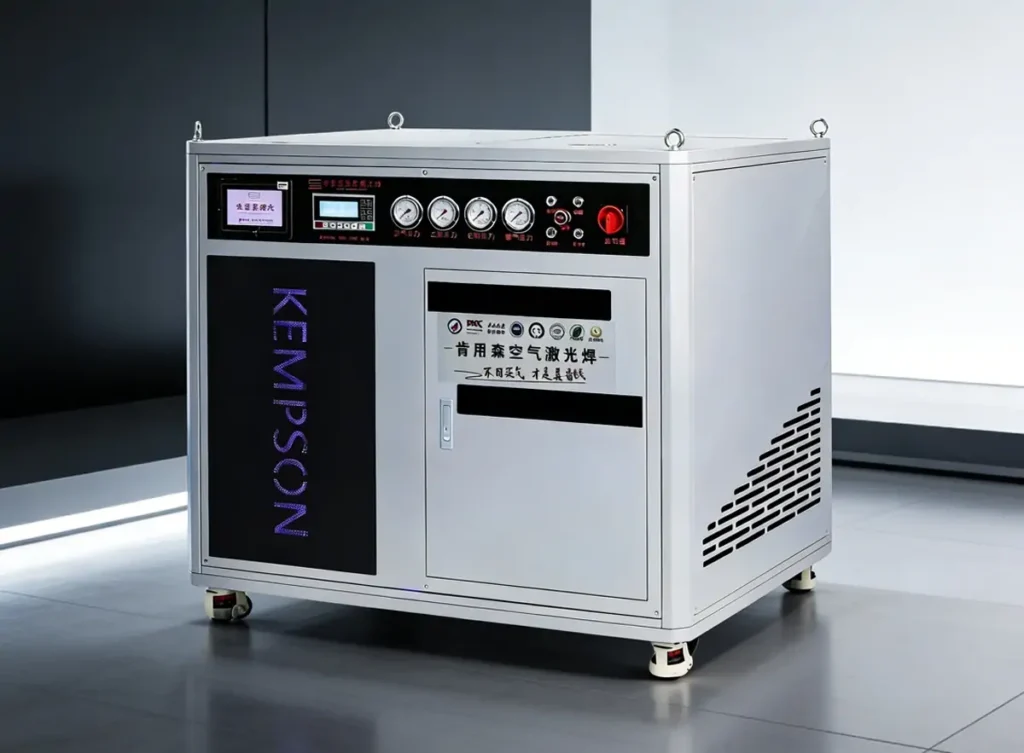
Сондықтан, жоғары өнімді қолмен ұсталатын лазерлік дәнекерлеу машиналарын немесе автоматтандырылған лазерлік дәнекерлеу машиналарын таңдап, процестің тұрақтылығын жақсарту үшін лазерлік жабдықты үнемі тексеріп, техникалық қызмет көрсету қажет . Егер сіз лазерлік дәнекерлеу машинасын қалай тексеру және техникалық қызмет көрсету туралы көбірек білгіңіз келсе, осы мақаланы қараңыз: Талшықты лазерлік дәнекерлеу машинасына техникалық қызмет көрсету: машинаның қызмет ету мерзімін барынша арттыру.
When unstable output, focus deviation, or inconsistent weld formation persists, inspect the welding head and its consumable components. Read our guide to laser welding head problems and troubleshooting for common faults and inspection methods.
Нақты жағдайды зерттеу
A client specializing in stainless steel manufacturing encountered severe porosity during welding. After introducing Kempson’s 2000 Вт ауамен салқындатылған лазерлік дәнекерлеу машинасы, the client optimized shielding gas flow and welding parameters. The machine’s built-in gas generation system formed part of the solution, and the reported results showed an over 80% reduction in porosity.
қорытынды
Correcting laser welding defects requires a clear understanding of process parameters, material conditions, shielding gas, and equipment status. Regular inspection and suitable equipment configuration are essential for stable welding performance.
If you are evaluating equipment for your production line, explore our fiber laser welding machine solutions or contact the KEMPSON team with your material type, thickness, joint design, and production requirements.
FAQ
How do I know if my laser welding parameters are correct?
Мұны балқытылған бассейннің тұрақтылығын және дәнекерлеу моншағының пішінін бақылау арқылы анықтауға болады. Егер дәнекерлеу моншағы үздіксіз болса және айқын шашыраңқылық немесе кесілу болмаса, бұл әдетте параметрлердің жақсы сәйкес келетінін көрсетеді. Егер лазерлік дәнекерлеу ақаулары жиі орын алса, қуатты, жылдамдықты және фокустық позицияны қайта реттеу қажет болады.
What is the fastest way to troubleshoot laser welder issues?
Параметрлер, материалдар, газ және жабдықтар ретімен ақаулықтарды жойыңыз. Лазерлік дәнекерлеу мәселелері көбінесе қуаттың немесе жылдамдықтың сәйкес келмеуінен, содан кейін материалдың ластануынан немесе жабдықтың жағдайынан туындайды.
Why do laser welding defects occur even with new machines?
Even with new equipment, laser welding defects can still occur if parameter settings are unreasonable, the material surface is not clean, or the shielding gas is unstable. Equipment performance is the foundation, but process optimization is the key. For equipment selection, compare our қолдық лазерлік дәнекерлеу машиналары based on material thickness, joint design, welding speed, and production requirements.
How can porosity in laser welding be effectively reduced?
The key is to control the conditions of the gas and the material. Improving the purity and stability of the shielding gas, while ensuring proper pre-weld cleaning, can enhance the effectiveness of porosity reduction.
Which materials are more prone to laser welding cracks?
Алюминий қорытпалары мен жоғары көміртекті болат крекингке көбірек ұшырайды, бұл материалдардың термиялық кеңею қасиеттерімен және салқындату кезіндегі жиырылу кернеулерімен байланысты.
Can automation reduce fiber laser welding defects?
Иә. Автоматтандырылған лазерлік дәнекерлеу машиналары параметрлердің тұрақтылығын және қайталануын жақсарта алады, осылайша талшықты лазерлік дәнекерлеу ақауларын азайтады, бұл әсіресе жаппай өндірісте айтарлықтай нәтиже береді.
Does the type of shielding gas affect laser welding quality?
Иә. Әртүрлі материалдар әртүрлі газ түрлерін (мысалы, аргон, азот және т.б.) қажет етеді, ал газ бен ағын жылдамдығын таңдау балқытылған бассейннің тұрақтылығына тікелей әсер етеді.







