Мазмұны
кіріспе
Металл түтіктерге арналған лазерлік кесу машинасын таңдағанда , жиі қойылатын сұрақтардың бірі - талшықты лазерді немесе CO2 лазерін пайдалану керек пе. Екі технология да металл түтіктерді кесе алады, бірақ олардың өнімділігі материалдың үйлесімділігі, кесу жылдамдығы, энергия тұтынуы және техникалық қызмет көрсету бойынша ерекшеленеді. Біздің тәжірибеміз бойынша, талшықты лазерлік технология көптеген металл түтіктерді кесу қолданбалары үшін, әсіресе тот баспайтын болатты, көміртекті болатты және алюминий сияқты шағылыстыратын металдарды өңдеу кезінде таңдаулы таңдауға айналды. Дегенмен, CO2 лазерлері әлі де белгілі бір металл кесу операцияларында қолданылады.
Бұл мақалада біз талшықты және CO2 лазерлік кесу технологияларын салыстырамыз, олардың жұмыс принциптерін, кесу өнімділігін, пайдалану шығындарын және өндірістік қажеттіліктеріңізге сәйкес келетін дұрыс шешімді таңдауға көмектесетін практикалық ойларды қарастырамыз.

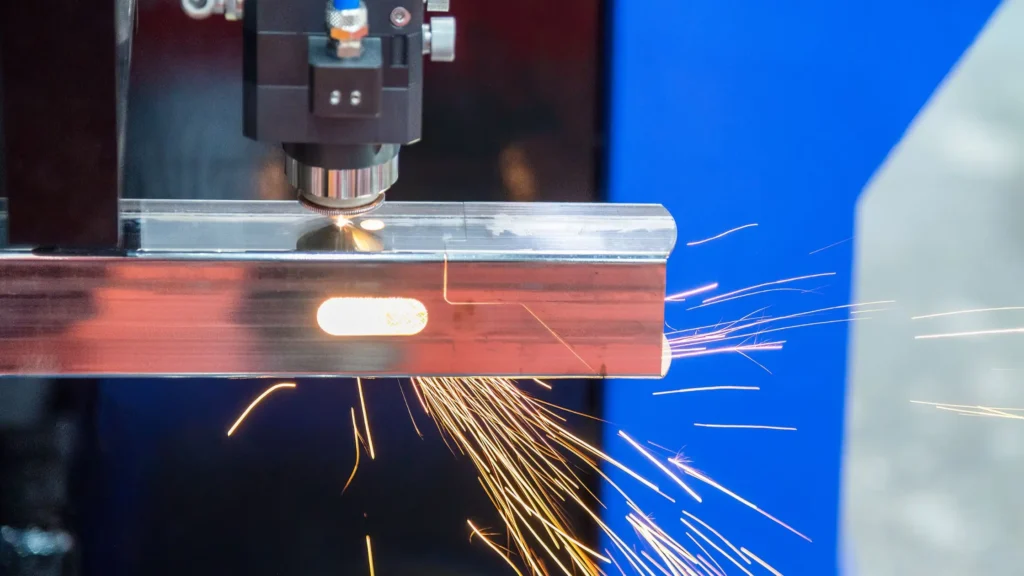
Талшықты және CO2 лазерлік кесудің айырмашылығы неде?
Талшықты және CO2 лазерлері лазер көзі, толқын ұзындығы және сәуленің берілуі бойынша ерекшеленеді. Талшықты лазерлер шамамен 1.06–1.08 мкм жұмыс істейді, ал CO2 лазерлері 10.6 мкм жұмыс істейді. Бұл металдың сіңірілуіне және кесу өнімділігіне әсер етеді. Екеуі де көміртекті болат пен тот баспайтын болат түтіктерді кесе алады, бірақ талшықты лазерлер шағылыстыратын металдарды тиімдірек өңдейді және оптикалық күтімді аз қажет етеді.

Талшықты лазерлік кесу қалай жұмыс істейді?
Талшықты лазер лазер сәулесін жасау үшін сирек кездесетін жер элементтерімен легирленген оптикалық талшықтарды, әдетте иттербиймен легирленген талшықтарды пайдаланады. Шамамен 1.06–1.08 мкм жылдамдықпен жұмыс істейтін сәуле сыртқы айна негізіндегі оптикалық жолсыз икемді талшықты-оптикалық кабель арқылы тікелей кесу басына өтеді.
Талшықты лазерлер көміртекті болатты, тот баспайтын болатты, алюминийді, мыс пен жезді кесуге жарамды. Түтік кескіш станоктарда CNC жүйесі тесіктерді, ойықтарды және күрделі түтік профильдерін өңдеу үшін кесу басының қозғалысын және патронның айналуын үйлестіреді.
CO2 лазерлік кесу қалай жұмыс істейді?
CO2 лазері өз сәулесін көмірқышқыл газы, азот және гелийден тұратын электрлік қоздырылған газ қоспасы арқылы жасайды. Сәуле шамамен 10.6 мкм жылдамдықпен жұмыс істейді және бірқатар айна арқылы кесу басына дейін жетеді.
CO2 лазерлері көміртекті болат және тот баспайтын болат түтіктерді кесе алады, бірақ алюминий, мыс және жезді осы толқын ұзындығында сіңірілуі төмен болғандықтан өңдеу қиынырақ. Оптикалық жүйе сонымен қатар айнаны үнемі тексеруді, тазалауды және сәулені туралауды қажет етеді.
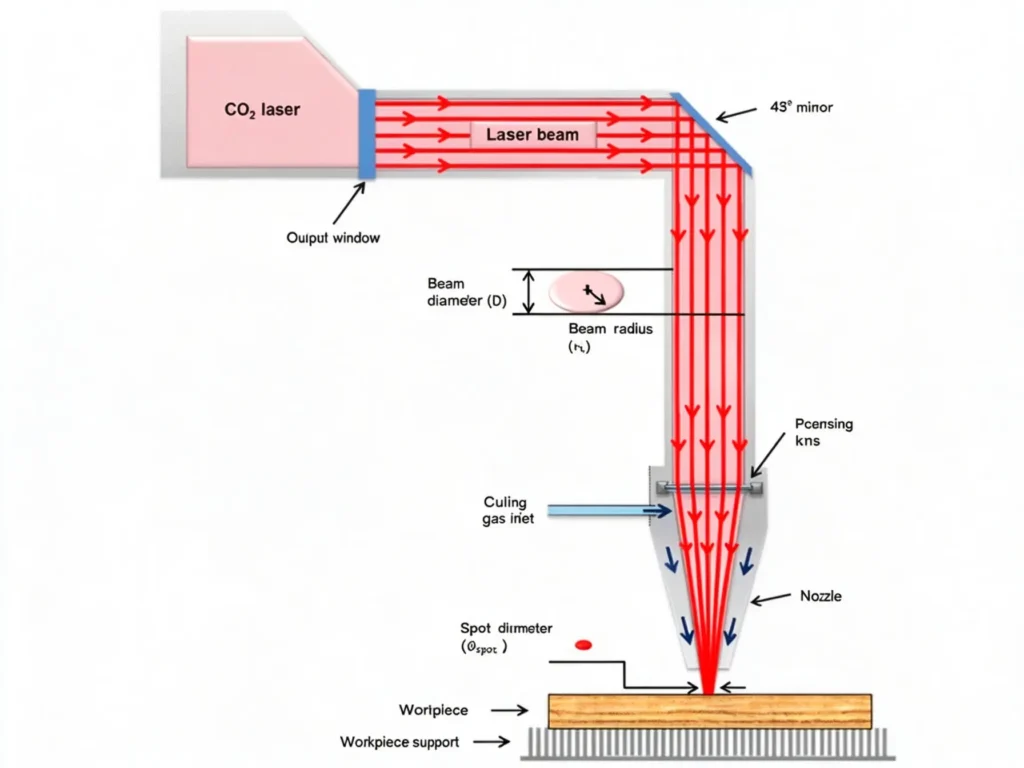
Талшықты лазер және CO2 лазері: негізгі техникалық айырмашылықтар
| салыстыру | Талшықты лазер | CO2 Лазерлік |
|---|---|---|
| Лазер көзі | Қатты денелі талшық | Газ қоспасы |
| Толқын ұзындығы | Шамамен 1.06–1.08 мкм | Шамамен 10.6 мкм |
| Сәулелік беріліс | Оптикалық талшықты | Айнаға негізделген оптикалық жол |
| Металл сіңіру | Көп таралған металдар үшін жоғары | Көптеген металдар үшін төмен |
| Шағылыстырғыш металдар | Жақсырақ | Күрделірек |
| Энергия тиімділігі | Жалпы жоғары | Жалпы төмен |
| Оптикалық техникалық қызмет көрсету | Сыртқы сәуле жолының айна туралануы жоқ | Айна мен оптикалық жолды күтіп ұстауды қажет етеді |
| Металл түтіктерді қолдану | Кеңінен қолданылады | Таңдалған металл кесу қолданбаларына жарамды |
Ескерту: Энергия тиімділігі электрлік-оптикалық түрлендіру тиімділігін білдіреді. Нақты өнімділік лазер көзінің дизайнына, номиналды қуатына және жұмыс жағдайларына байланысты өзгереді.
Металл түтіктерге арналған талшықты және CO2 лазерлік кесу: 6 айырмашылық
1. Материалдық үйлесімділік
Талшықты және CO2 лазерлері металдардың лазер энергиясын қаншалықты тиімді сіңіруімен ерекшеленеді. Талшықты лазерлер көміртекті болатпен, тот баспайтын болатпен, алюминиймен, мыспен және жез түтіктерімен жақсы жұмыс істейді. CO2 лазерлері көміртекті болат пен тот баспайтын болатқа жарамды, бірақ мыс пен жез сияқты жоғары шағылыстыратын металдармен үлкен қиындықтарға тап болады.
| Лазер түрі | Көміртекті болат | Тот баспайтын болат | алюминий | мыс | жез |
|---|---|---|---|---|---|
| Талшықты лазер | тамаша | тамаша | Жақсы жарасқан | Тиісті қорғаныспен жақсы үйлеседі | Тиісті қорғаныспен жақсы үйлеседі |
| CO2 Лазерлік | жарамды | жарамды | Күрделірек | Өте қиын | Өте қиын |
Нақты кесу нәтижелері лазер қуатына, түтік қабырғасының қалыңдығына, кесу басының қорғанысына және технологиялық процесс параметрлеріне байланысты.
2. Кесу жылдамдығы және өңдеу тиімділігі
Түтік кесу циклінің уақыты = Жүктеу + Орналастыру + Кесу + Айналдыру + Жүк түсіру
Талшықты лазерлер, әдетте, ұқсас өңдеу жағдайларында CO2 лазерлеріне қарағанда жұқа және орташа қабырғалы металл түтіктерді тезірек кеседі. Олардың жоғары металл сіңіруі кесу үшін қажетті энергияны азайтады. Нақты кесу жылдамдығы материалға, қабырға қалыңдығына, түтік диаметріне, лазер қуатына және кесу геометриясына байланысты.
Түтікшелерді өңдеу үшін жалпы цикл уақыты тиеуді, орналастыруды, патронды айналдыруды, кесуді және түсіруді де қамтиды. Тесік үлгілері, бұрыштық профильдер және қайталанатын тесу лазердің сызықтық кесу жылдамдығынан тыс өңдеу уақытын айтарлықтай арттыра алады.
3. Кесу сапасы және дәлдігі
Лазердің екі түрі де дұрыс конфигурацияланған кезде таза металл түтік кесулерін жасай алады. Талшықты лазерлер әдетте кішірек фокусталған нүктені ұсынады, бұл оларды тар кескіштерге, кішкентай тесіктерге және егжей-тегжейлі кесу профильдеріне жарамды етеді.
Кесу сапасы сонымен қатар фокустау орнына, көмекші газға, саптаманың күйіне, қабырға қалыңдығына және кесу жылдамдығына байланысты. Түтіктерді өңдеу кезінде патронды орналастыру және айналу дәлдігі тесіктердің туралануына, өлшемдік төзімділікке және кесу консистенциясына, әсіресе шаршы түтіктерде, бұрышты кесулерде және күрделі профильдерде әсер етеді.
4. Энергия тұтыну және пайдалану шығындары
Талшықты лазерлер, әдетте, CO2 жүйелеріне қарағанда аз электр энергиясын тұтынады және оптикалық күтімді аз қажет етеді. CO2 жабдықтары сонымен қатар лазерлік газды басқаруды және айна мен оптикалық компоненттерді үнемі күтіп ұстауды қажет етеді.
| Лазер түрі | Электр тұтыну | Лазерлік газ | Оптикалық техникалық қызмет көрсету | Шығын материалдар | Операциялық шығындар |
|---|---|---|---|---|---|
| Талшықты лазер | Жалпы төмен | CO2 лазерлік газ қоспасы қажет емес | Төменгі сәулелік жолға техникалық қызмет көрсету | Қорғаныш терезелер, саптамалар және басқа да бөлшектер | Жалпы төмен |
| CO2 Лазерлік | Жалпы жоғары | Лазерлік газ жүйесі қажет | Айна және оптикалық жолды күтіп ұстау | Айналар, линзалар, газға қатысты шығын материалдары және басқа да бөлшектер | Әдетте салыстырмалы металл кесу жұмыстары үшін жоғарырақ |
Өндіріс құнын есептеу үшін электр энергиясын, қосалқы газды, шығын материалдарын, техникалық қызмет көрсетуді және әрбір түтікке өңдеу уақытын ескеріңіз. Азот пен оттегі сияқты газды кесу CO2 лазер көзінде қолданылатын газ қоспасынан бөлек жүзеге асырылады.
5. Машина құрылымы және техникалық қызмет көрсету
Талшықты және CO2 түтік кескіш станоктарда әртүрлі лазерлік беру жүйелері қолданылады, бұл машинаның орналасуына және техникалық қызмет көрсету талаптарына әсер етеді.
Талшықты лазерлік түтік кесу машинасы:
- Талшықты-лазер көзі
- Талшықты-оптикалық кабель
- Лазерлік кескіш басы
- CNC басқару жүйесі
- Түтікше патрон және айналу жүйесі
- Конфигурацияға байланысты автоматты тиеу және түсіру жүйесі
CO2 лазерлік түтік кескіш машинасы:
- CO2 лазер көзі
- Лазерлік газ жүйесі
- Айнаға негізделген сәуле жеткізу жүйесі
- Кесу басы және оптикалық компоненттер
- Түтік қысқышы және айналдыру жүйесі
Талшықты жүйелерде сәуле беру жолы қарапайым, сыртқы айналар туралауды қажет етпейді. CO2 жүйелері үнемі оптикалық тексеруді, айнаны тазалауды және сәулені туралауды қажет етеді. Екі машина түрі де патронға, жетек жүйесіне, CNC басқару элементтеріне және механикалық компоненттерге техникалық қызмет көрсетуді қажет етеді.
6. Қолданылуы және өндіріске жарамдылығы
Талшықты лазерлер арнайы металл түтіктер өндірісінде, әсіресе әртүрлі металл материалдары, күрделі профильдер және жоғары өндіріс көлемдері қолданылатын жерлерде кеңінен қолданылады.
Талшықты лазерлік түтік кесу қолданбалары:
- Автокөлік шығару құбырлары және құрылымдық түтіктер
- Тот баспайтын болаттан жасалған жиһаз түтіктері
- Болат рамалар және металл профильдер
- Алюминий түтіктері мен профильдері
- Мыс және жез түтіктерінің компоненттері
- Өнеркәсіптік жабдықтың жақтаулары
CO2 лазерлік қолданбалары:
- Көміртекті болаттан жасалған түтіктерді кесу
- Тот баспайтын болаттан жасалған құбырларды өңдеу
- Қолданыстағы CO2 жабдықтарын пайдаланып металл жасау
- Металл және металл емес материалдарды қамтитын өндіріс, мұнда CO2 машинасы осы мақсаттарға арналған.
Талшықты лазерлік түтік кескіш машиналар, әдетте, жаңа металл түтік өндіріс желілері үшін ең қолайлы таңдау болып табылады. CO2 жүйелері нақты кесу талаптары мен қолданыстағы жабдықтары бар зауыттарға жарамды болып қала береді.
Түтік пішіндері талшық пен CO2 лазерлік кесуге қалай әсер етеді?
Түтік пішіні қысқышқа, айналуға, кесу жолдарына және машина конфигурациясына әсер етеді. Машина тиісті бекіткіштермен және қозғалысты басқару элементтерімен жабдықталған кезде талшықты және CO2 лазерлері әртүрлі металл түтік профильдерін өңдей алады.
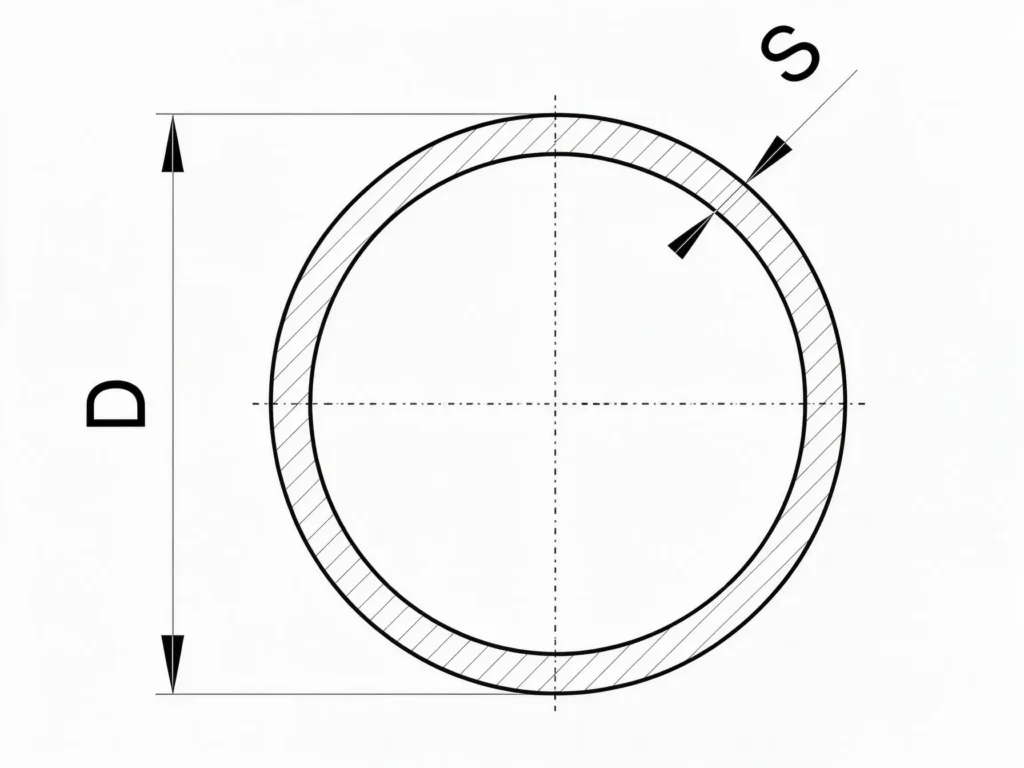
Дөңгелек түтік кесу
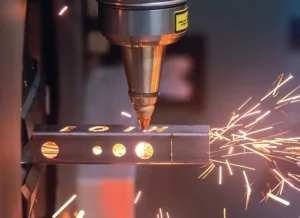
Дөңгелек түтіктер патронның ішінде айналады, ал кескіш басы түтік осі бойымен қозғалады. Жалпы операцияларға тесік кесу, ойық жасау, ұшын кесу және контурлы кесу жатады.
Кіші диаметрлі құбырлар дәл қысуды қажет етеді, ал үлкен диаметрлі және ауыр қабырғалы құбырлар жеткілікті патрон сыйымдылығын және дайындаманы тіреуішті қажет етеді.

Шаршы және тікбұрышты түтіктерді кесу
Шаршы және тікбұрышты түтіктер бірнеше беттерді кесуді қажет етеді. Әдеттегі операцияларға бүйірлік тесіктер, ойықтар, ойықтар және бұрыштық кесіктер жатады.
CNC жүйесі патронның айналуын кесу басының қозғалысымен үйлестіреді, бұл тесіктердің туралануын және әртүрлі беттердегі өлшемдік дәлдікті сақтау үшін қажет.

Арнайы пішінді түтік кесу
Сопақша, жалпақ, D-тәрізді және басқа да арнайы профильдер сәйкес келетін қысқыш бекіткіштер мен кесу жолдарын қажет етеді. Біркелкі емес көлденең қималар кесу басының орналасуына және дайындаманың тірегіне де әсер етеді.
Бұл профильдер үшін патронның қысу диапазонын, тірек құрылымын және CNC басқаруын түтіктің нақты өлшемдері мен кесу талаптарына сәйкес тексеріңіз.
Талшықты және CO2 лазерлік кесу: салыстыру кестесі
| Салыстыру факторы | Талшықты лазер | CO2 Лазерлік |
|---|---|---|
| Толқын ұзындығы | Шамамен 1.06–1.08 мкм | Шамамен 10.6 мкм |
| Лазерлік орта | Сирек кездесетін металдармен легирленген оптикалық талшық | СО2 газ қоспасы |
| Beam жеткізу | Талшықты-оптикалық кабель | Айнаға негізделген оптикалық жол |
| Көміртекті болат құбырлар | Кесудің кең ауқымына жарамды | жарамды |
| Тот баспайтын болаттан жасалған түтіктер | Кесудің кең ауқымына жарамды | жарамды |
| Алюминий түтіктер | Қолайлы бастапқы код пен процесс параметрлерімен жақсы үйлеседі | Күрделірек |
| Мыс және жез түтіктер | Тиісті кері шағылысу қорғанысы және өңдеу параметрлерімен үйлесімді | Өте қиын |
| Кесу жылдамдығы | Көптеген жұқа және орташа қабырғалы қолданбаларда әдетте жылдамырақ | Әдетте салыстырмалы қолданбаларда баяуырақ |
| Кесу дәлдігі | Жоғары, машина конфигурациясы мен процесс параметрлеріне байланысты | Жоғары, машина конфигурациясы мен процесс параметрлеріне байланысты |
| Энергия тиімділігі | Жалпы жоғары | Жалпы төмен |
| Оптикалық техникалық қызмет көрсету | Төменгі сәулелік жолға техникалық қызмет көрсету | Айна мен оптикалық жолды үнемі күтіп ұстауды қажет етеді |
| Автоматтандыру интеграциясы | Қазіргі заманғы түтік кесу желілеріне кеңінен интеграцияланған | Машина дизайнына байланысты |
| Металл құбырлар өндірісі | Қазіргі заманғы металл құбырлар өндірісі үшін кең таралған таңдау | Таңдалған қолданбаларда қолданылады |
Металл түтіктерді кесу үшін талшықты және CO2 лазерлерін қалай таңдауға болады
Талшықты және CO2 лазерлік кесу арасындағы таңдау түтік материалдарына, қабырға қалыңдығына, өндіріс көлеміне және қолданыстағы жабдыққа байланысты. Талшықты лазерлер көптеген жаңа металл түтік кесу желілері үшін ең қолайлы нұсқа болып табылады, ал CO2 лазерлері нақты қолданбалар мен қалыптасқан өндіріс жүйелеріне жарамды болып қала береді.
Талшықты лазерді таңдаңыз
- Бірнеше металл материалдары: көміртекті болат, тот баспайтын болат, алюминий, мыс немесе жез түтіктерді үнемі кесу.
- Шағылыстыратын металдар: Алюминий, мыс және жезді тиісті лазер көзі мен қорғаныс жүйесімен өңдеу.
- Жұқа және орташа қабырғалы құбырлар: жұқа және орташа қабырғалы металл құбырларды тез кесуді қажет ететін өндірістік тапсырыстарды өңдеу.
- Жоғары өндірістік өнімділік: үздіксіз өндірісте өңдеу уақытын және электр энергиясын тұтынуды азайту.
- Автоматтандырылған өңдеу: автоматты тиеу, түсіру және үздіксіз түтік беруді біріктіру.
- Бірнеше құбыр профильдері: дөңгелек, шаршы, тікбұрышты және таңдалған арнайы пішінді құбырларды кесу.
CO2 лазерін таңдаңыз
CO2 лазерлік түтік кескіш машинасы нақты өндіріс жағдайларында практикалық таңдау болып қала алады:
- Қолданыстағы жабдықтар: Сіздің зауытыңызда бұрыннан бар өндірістік процестері бар CO2 лазерлік жүйесі жұмыс істейді.
- Көміртекті болат және тот баспайтын болат: Машина сіздің кәдімгі түтік материалдарыңыз бен қалыңдықтарыңызға арналған кесу талаптарына сәйкес келеді.
- Тексерілген өндіріс процесі: Қолданыстағы кесу параметрлері сіздің нақты өнімдеріңіз үшін қолайлы нәтижелер береді.
- Аралас материал өндірісі: Сіздің зауытыңыз металл емес материалдарды да өңдейді, егер CO2 машинасы осы қолданбалар үшін жасалған және конфигурацияланған болса.
Машинаны таңдамас бұрын , түтік сызбаларын, материал сипаттамаларын, қабырға қалыңдығын және үлгі кесу талаптарын дайындаңыз. Бұл мәліметтер өндірушіге лазер көзін, патрон жүйесін, машина конфигурациясын және автоматтандыру опцияларын бағалауға мүмкіндік береді.
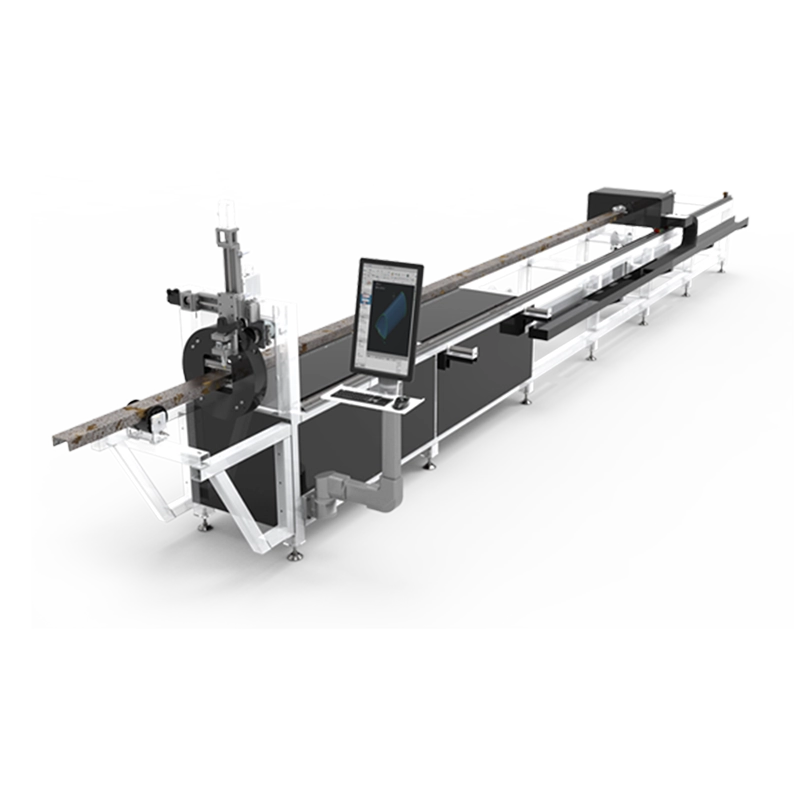
KEMPSON талшықты лазерлік түтік кескіш машинасы
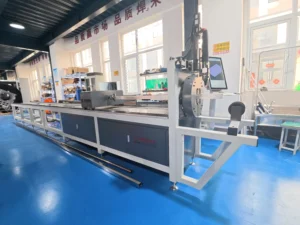
KEMPSON талшықты лазерлік түтік кескіш машиналары әртүрлі түтік материалдарына, өлшемдеріне, профиль пішіндеріне және өндіріс талаптарына сәйкес келеді.
Құрылғының конфигурациясы
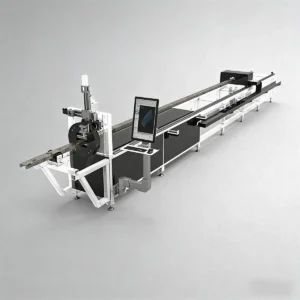
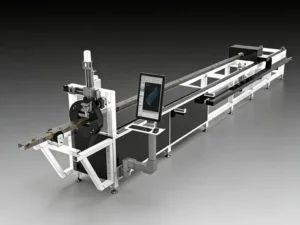
Машинаның негізгі компоненттеріне мыналар кіреді:
- Талшықты-лазер көзі
- Лазерлік кесу басы
- CNC басқару жүйесі
- Түтікше патрон және айналдыру жүйесі
- Автоматты тиеу және түсіру жүйесі




Түтік кесу қолданбалары
Машинаны әртүрлі металл түтік профильдерін кесуге конфигурациялауға болады, соның ішінде:
Дөңгелек болат құбырлар, шаршы құбырлар, тікбұрышты құбырлар, тот баспайтын болат құбырлар және алюминий профильдері
Теңшелген машина конфигурациясы
KEMPSON әрбір машинаны нақты өндірістік талаптарға сәйкес конфигурациялайды:
- Түтік өлшемдері: диаметрі, қабырға қалыңдығы және түтік ұзындығы.
- Материал және лазерлік қуат: Түтік материалы және қажетті кесу өнімділігі.
- Түтік профилі: Патрон түрі, қысқыш диапазоны және дайындама тірегі.
- Автоматтандыру: өндіріс көлемі, тиеу және түсіру талаптары.
- Кесу сынақтары: үлгі материалдар, дайындама сызбалары және кесу нәтижелері.
Түтік материалын, диаметрін, қабырға қалыңдығын, ұзындығын және кесу сызбаларын KEMPSON компаниясына жіберіңіз. Біздің инженерлік топ сіздің талаптарыңызды бағалайды және өндірістік қажеттіліктеріңізге сәйкес келетін талшықты лазерлік түтік кесу машинасының конфигурациясын ұсынады.
қорытынды
KEMPSON өнеркәсіптік металл бұйымдарын жасауға арналған талшықты лазерлік түтік кескіш станоктар шығарады. Компания жабдықты конфигурациялауды, OEM/ODM теңшеуін, үлгі кесуді және тапсырыс берушінің талаптарына негізделген техникалық бағалауды қамтамасыз етеді.
Шетелдік қызметтерге жабдықты орнату, операторды оқыту және сатудан кейінгі қолдау кіреді. Бізбен хабарласыңыз және машина конфигурациясын бағалау үшін түтік материалын, диаметрін, қабырға қалыңдығын және кесу сызбаларын біздің инженерлік топқа жіберіңіз.

FAQ
Талшықты және CO2 лазерлік кесудің негізгі айырмашылығы неде?
Негізгі айырмашылық - лазердің толқын ұзындығы мен сәуле генерациялау әдісі. Талшықты лазерлер шамамен 1.06–1.08 мкм оптикалық талшық көзін пайдаланады, ал CO2 лазерлері 10.6 мкм газ қоспасын пайдаланады. Олардың әртүрлі толқын ұзындықтары металдың сіңірілуіне, кесу өнімділігіне және оптикалық күтімге әсер етеді.
Металл түтіктерді кесуге арналған талшықты лазер CO2 лазеріне қарағанда жақсы ма?
Талшықты лазер қазіргі заманғы металл түтіктерді кесу үшін әдетте ең қолайлы таңдау болып табылады. Ол жоғары тиімділік пен алюминий, мыс және жез сияқты шағылыстыратын металдармен жақсы үйлесімділікті ұсынады. Нақты таңдау түтік материалына, қабырға қалыңдығына, өндіріс көлеміне және машина конфигурациясына байланысты.
CO2 лазері тот баспайтын болат пен көміртекті болат құбырларын кесе ала ма?
Иә, CO2 лазерлері тот баспайтын болаттан және көміртекті болаттан жасалған түтіктерді кесе алады. Кесу өнімділігі лазер қуатына, қабырға қалыңдығына, көмекші газға және өңдеу параметрлеріне байланысты. Сондай-ақ, машинада қажетті кесу операциялары үшін қолайлы патрон жүйесі және түтіктің айналуын басқару жүйесі болуы керек.
Талшықты лазер алюминий, мыс және жез түтіктерін кесе ала ма?
Иә, талшықты лазерлер алюминий, мыс және жез түтіктерін тиісті лазерлік қуат пен өңдеу параметрлерімен кесе алады. Бұл шағылыстыратын металдар тиісті кері шағылысу қорғанысын және оптикалық компоненттерді қажет етеді. Кесу нәтижелері материалдың сапасына, қабырға қалыңдығына, кесетін газға және машинаның конфигурациясына байланысты.
Металл түтіктерді кесу үшін қай лазер жылдамырақ?
Талшықты лазерлер көптеген жұқа және орташа қабырғалы металл түтіктерді кесу қолданбаларында әдетте жылдамырақ. Нақты жылдамдық материалға, қабырға қалыңдығына, түтік диаметріне, лазер қуатына және кесу геометриясына байланысты. Жүктеу, орналастыру, патронның айналуы және тесу уақыты да жалпы өндіріс цикліне әсер етеді.
Талшықты лазермен кесу CO2 лазермен кесуге қарағанда жиек сапасын жақсарта ма?
Барлық қолданыста бола бермейді. Лазердің екі түрі де дұрыс конфигурацияланған кезде таза кесу жиектерін шығара алады. Жиек сапасы материалға, қабырға қалыңдығына, фокустау орнына, кесу жылдамдығына, көмекші газға және саптаманың жағдайына байланысты. Кесу ені, сызаттардың пайда болуы және жылу әсер ететін аймақтар нақты кесу сынақтары арқылы бағалануы керек.
Талшықты лазерлік түтік кескіш машина CO2 лазерлік машинасына қарағанда арзанырақ па?
Талшықты лазерлік машиналар, әдетте, электр энергиясын тұтынуды және сәуле жолын күтіп ұстау шығындарын төмендетеді. CO2 жүйелері айнаға үнемі күтім жасауды және лазерлік газды басқаруды қажет етеді. Нақты пайдалану шығындарына қосалқы газ, шығын материалдары, техникалық қызмет көрсету және өңдеу уақыты да кіреді, сондықтан ұқсас өндіріс жағдайларындағы жалпы шығындарды салыстырыңыз.
Талшықты лазерлік түтік кескіш машинаны таңдағанда қандай факторларды ескеруім керек?
Алдымен түтік материалын, диаметрін, қабырға қалыңдығын және максималды өңдеу ұзындығын тексеріңіз. Сондай-ақ, лазер қуатын, түтік профильдерін, кесу талаптарын, күнделікті өндіріс көлемін және автоматтандыру қажеттіліктерін ескеріңіз. Машинаны конфигурациялау және кесуді бағалау үшін нақты түтік сызбаларын және үлгі сипаттамаларын беріңіз.