Conteúdo
Introdução
Um coletor de água é soldado unindo tubos e conexões em um conjunto selado com posicionamento preciso e solda de alta qualidade. O método de soldagem depende do material, da espessura da parede, do volume de produção e dos requisitos de acabamento superficial. Soldagem TIG, soldagem MIG e soldagem a laser são comumente utilizadas na fabricação de coletores de água em aço inoxidável.
Neste artigo, explicarei como soldar um coletor de água, abordando os principais requisitos de soldagem, os métodos de soldagem mais comuns e o processo completo de soldagem do coletor. O artigo também apresenta o posicionamento de dispositivos de fixação, a soldagem de tubos e conexões, o teste de vazamento e o acabamento superficial para ajudar os fabricantes a selecionar uma solução de soldagem adequada.
Quais são os requisitos de soldagem para um coletor de água?
A soldagem de coletores de água concentra-se em quatro áreas: vedação das juntas, seleção de materiais, precisão dimensional e qualidade da superfície da solda. Esses fatores afetam o controle de vazamentos, a precisão da montagem e o desempenho operacional a longo prazo.
- 1. Juntas soldadas estanques — Os coletores de água operam sob pressão de fluido, portanto, as soldas exigem penetração e fusão estáveis. Penetração deficiente ou fusão incompleta podem causar vazamentos. A soldagem de aço inoxidável geralmente requer proteção com gás de proteção para reduzir a oxidação e manter a qualidade da solda.
- 2. Seleção de Materiais para Soldagem de Coletores de Água — O aço inoxidável é comumente usado em coletores de água devido à sua resistência à corrosão e soldabilidade. O SS304 é adequado para aplicações gerais, enquanto o SS316 é usado para requisitos de maior resistência à corrosão.
- 3. Precisão Dimensional Durante a Soldagem — Tubulações com múltiplas ramificações exigem posicionamento preciso durante a montagem. Dispositivos de fixação para soldagem são utilizados para controlar o alinhamento dos tubos e reduzir a deformação. Coletores de precisão geralmente requerem tolerância de posicionamento das ramificações dentro de ±0.5 mm.
- 4. Qualidade da superfície da solda — As soldas devem estar isentas de trincas, porosidade e respingos excessivos. Sistemas de água com requisitos sanitários podem exigir polimento interno da solda para melhorar a limpeza da superfície.
Um processo adequado de soldagem de coletores de água depende de materiais apropriados, montagem precisa e parâmetros de soldagem controlados. Os métodos comuns incluem soldagem TIG, soldagem MIG e soldagem a laser.
Métodos comuns de soldagem para coletores de água
Os principais métodos de soldagem utilizados para coletores de água incluem soldagem TIG, soldagem MIG e soldagem a laser. O método adequado depende do material, da espessura do tubo, do volume de produção e dos requisitos de soldagem.
| Método de Soldagem | Vantagens | Limitações | Aplicações adequadas |
|---|---|---|---|
| Soldagem TIG | Solda limpa, baixa projeção, bom controle para aço inoxidável. | Velocidade lenta, requisitos de alta habilidade do operador | Produção de protótipos, tubos de pequeno diâmetro, altos requisitos de aparência |
| Soldagem MIG | Maior produtividade, operação mais fácil, adequado para materiais mais espessos. | Mais respingos, mais limpeza pós-soldagem, menor precisão para tubos pequenos. | Componentes de espessura média, peças de produção de grande porte |
| Soldagem a laser | Alta velocidade, pequena zona afetada pelo calor, baixa deformação, qualidade de solda consistente. | Maior investimento em equipamentos | Coletores de aço inoxidável, tubos de parede fina, produção automatizada |
Soldagem TIG para coletor de água
A soldagem TIG para fabricação de coletores de água utiliza um eletrodo de tungstênio com alimentação de arame de enchimento separada. O processo produz soldas limpas com bom controle em materiais de aço inoxidável. A largura da solda pode ser controlada entre 1 e 2 mm, tornando-a adequada para tubos de paredes finas e juntas de precisão.
As aplicações incluem a produção de protótipos, tubos de ramificação de pequeno diâmetro e coletores que exigem um acabamento de solda impecável.
Soldagem MIG para coletor de água
A soldagem MIG em manifold utiliza um eletrodo de arame alimentado continuamente com proteção de gás de proteção. Ela proporciona taxas de deposição mais altas do que a soldagem TIG e permite trabalhar com materiais mais espessos com menos passes.
É comumente utilizado para coletores de espessura média e peças de produção maiores. O processo produz mais respingos e requer limpeza adicional após a soldagem.
Soldagem a laser para coletor de água
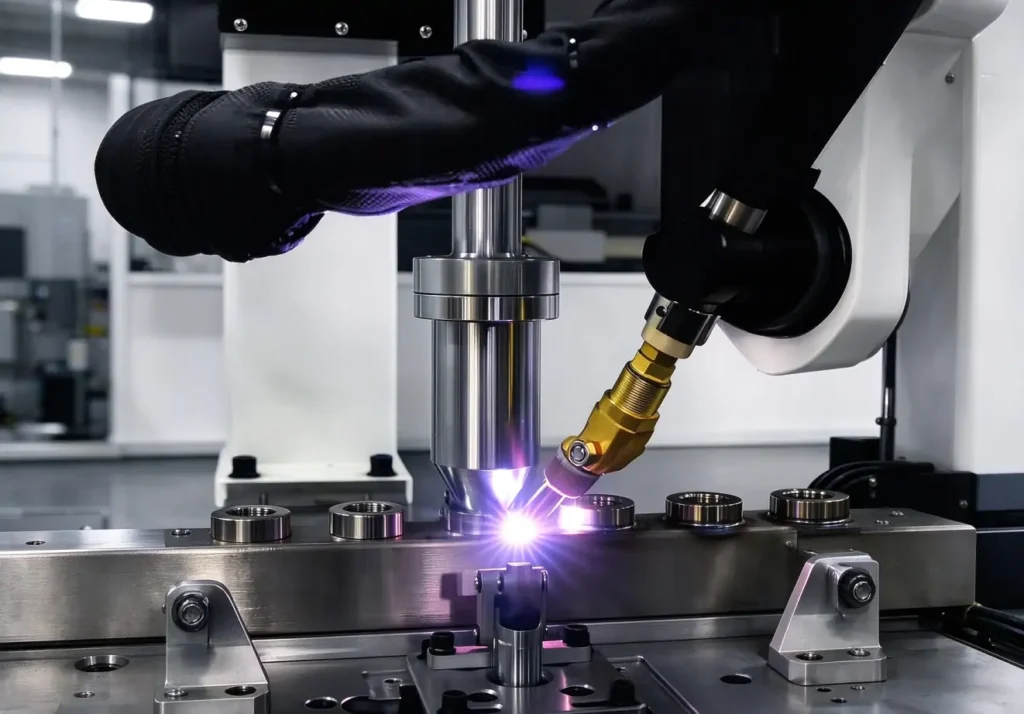
A soldagem a laser para a produção de coletores de água utiliza um feixe de laser focalizado com entrada de calor concentrada. O tamanho do ponto do laser é tipicamente de 0.1 a 0.3 mm, produzindo uma zona afetada pelo calor estreita e baixa deformação térmica.
O processo proporciona qualidade de solda estável, alta repetibilidade e boa compatibilidade com a produção automatizada. É adequado para coletores de água em aço inoxidável, conjuntos de tubos de parede fina e fabricação em grande volume.
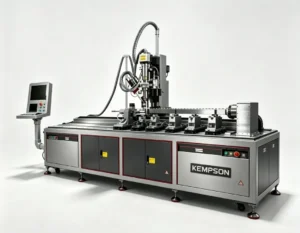
Para fabricantes que produzem coletores de água em lotes, uma máquina de soldagem a laser dedicada a coletores de água pode melhorar a consistência da soldagem e a eficiência da produção.
Perguntas frequentes e soluções para soldagem de coletores de água em aço inoxidável — consulte: Soldagem de Coletores de Água em Aço Inoxidável: Métodos, Desafios e Soluções
Processo de soldagem do coletor de água: guia passo a passo
O processo de soldagem de coletores de água inclui cinco etapas principais: preparação dos componentes, posicionamento dos dispositivos de fixação, soldagem de tubos e conexões, teste de vazamento e acabamento superficial. Cada etapa afeta a qualidade da solda, a precisão dimensional e o desempenho final do produto.
Etapa 1: Preparação de Componentes
Antes da soldagem, os tubos e conexões são preparados de acordo com o desenho de produção.
O processo de preparação inclui:
- Corte de tubos e conexões nas dimensões necessárias.
- Remoção de óleo, oxidação e contaminação superficial.
- Verificação do espaçamento, ângulos e dimensões gerais dos tubos.
- Preparar as bordas de soldagem de acordo com a espessura do material.
Para coletores de água em aço inoxidável, a área de junção deve estar limpa antes da soldagem para evitar defeitos como porosidade e fusão inadequada.
Etapa 2: Posicionamento do dispositivo
Os tubos e conexões são posicionados de acordo com o desenho de montagem e fixados antes da soldagem.
O processo inclui:
- Alinhando os tubos de ramificação com o cabeçalho.
- Utilizando dispositivos de fixação para soldagem a fim de evitar movimentos.
- Verificação do espaçamento dos tubos e dos ângulos de conexão.
A precisão da instalação afeta a qualidade final do coletor. Coletores de água de precisão geralmente exigem uma tolerância de posicionamento dos tubos de derivação de ±0.5 mm.
Etapa 3: Soldagem de tubos e conexões
Após o posicionamento, é realizada uma soldagem de fixação para manter o conjunto no lugar antes da soldagem final.
O processo de soldagem inclui:
- Soldagem por pontos para fixação de componentes
- Soldagem principal em torno das juntas dos tubos
- Ajuste dos parâmetros de soldagem de acordo com o material e a espessura.
Os parâmetros de soldagem incluem:
- Corrente de soldagem ou potência do laser
- Velocidade de soldagem
- fluxo de gás de proteção
Para coletores de aço inoxidável, a proteção com gás de proteção é necessária para reduzir a oxidação e manter a qualidade da solda. Os sistemas de soldagem a laser proporcionam entrada de calor estável e resultados de solda consistentes para produção repetida.
Etapa 4: teste de vazamento
Após a soldagem e o resfriamento, é realizado um teste de vazamento no coletor de água para verificar o desempenho da vedação.
Os métodos de teste comuns incluem:
- Teste de pressão de ar: usado para inspeção básica de vazamentos.
- Teste de pressão da água: teste hidráulico sob condições de pressão específicas.
- Teste de vazamento de hélio: usado em sistemas de refrigeração de alta exigência.
A inspeção centra-se em:
- Rachaduras de solda
- Porosidade
- Pontos de vazamento
- fusão incompleta
Os testes de vazamento confirmam que o coletor soldado pode operar sob as condições de pressão necessárias.
Etapa 5: Acabamento de Superfície
A etapa final remove as marcas de solda e melhora a condição da superfície.
O processo de acabamento inclui:
- Remoção da descoloração da solda
- Retificação e polimento de áreas de solda
- Limpeza de superfícies internas e externas
Para aplicações de água potável e refrigeração, as superfícies internas podem necessitar de polimento para reduzir os riscos de contaminação. O acabamento superficial também restaura a resistência à corrosão na área da solda.
Um processo completo de soldagem de coletores de água requer preparação precisa, parâmetros de soldagem controlados e inspeção adequada.
Soldagem TIG vs Soldagem MIG vs Soldagem a Laser para Coletor de Água
A soldagem TIG, a soldagem MIG e a soldagem a laser são métodos comuns para a fabricação de coletores de água. A escolha depende da espessura do material, da qualidade da solda, do volume de produção e dos requisitos de controle de deformação.
Comparação de métodos de soldagem de coletores de água
| Comparação | Soldagem TIG | Soldagem MIG | Soldagem a laser |
|---|---|---|---|
| Entrada de calor e HAZ | Maior entrada de calor, maior HAZ | Maior aporte de calor, maior risco de deformação | Baixa entrada de calor, pequena zona de risco. |
| Velocidade de soldagem | 0.5–2 m/h | Velocidade de alimentação do arame de até 8 m/min | Alta velocidade para produção contínua |
| Precisão de soldagem | Solda limpa, com poucos respingos. | Precisão moderada, mais respingos | Cordão de solda estreito, alta consistência |
| Requisito de lacuna | Suporte: | Suporte: | Rigoroso, geralmente dentro de 10% da espessura do material. |
| Espessura Adequada | Soldagem de parede fina de 0.3 a 3 mm | Componentes de espessura média | Tubos de parede fina e montagens de precisão |
| Completa | Dependente do operador | Fácil de padronizar | CNC e integração robótica |
| Aplicações de coletores de água | Protótipos, tubos pequenos, peças com foco na aparência | Componentes de espessura média e maiores | Coletores de aço inoxidável, conjuntos com múltiplas ramificações, produção em massa |
A soldagem TIG é adequada para protótipos e peças com foco na aparência. A soldagem MIG é adequada para componentes de espessura média que exigem maior produtividade. A soldagem a laser é adequada para coletores de aço inoxidável de parede fina com requisitos rigorosos de deformação e consistência.
Para conhecer as diferenças específicas entre soldagem a laser e soldagem TIG, e para saber quando escolher o método de soldagem apropriado, consulte: Soldagem a laser versus soldagem TIG para fabricação de coletores de água.
Qual método de soldagem é adequado para um coletor de água de aço inoxidável?
O método de soldagem mais adequado para um coletor de água em aço inoxidável depende da espessura do material, do volume de produção, dos requisitos de aparência da solda e das necessidades de automação.
- Soldagem TIG — A soldagem TIG é adequada para produção em pequena escala, fabricação de protótipos e coletores de água, onde a aparência e a precisão da solda são importantes. Ela proporciona bom controle em tubos de aço inoxidável de parede fina, mas requer operadores qualificados e mais trabalho manual.
- Soldagem MIG — A soldagem MIG é comumente usada para fabricação em geral e coletores de água de espessura média. Ela proporciona maior produtividade e operação mais fácil para componentes maiores, embora exija limpeza adicional após a soldagem.
- Soldagem a laser — A soldagem a laser é adequada para coletores de água de precisão, montagens de tubos de paredes finas e produção em massa. Ela proporciona baixa entrada de calor, pequena deformação e qualidade de solda estável para aplicações que exigem resultados consistentes.
A seleção deve ser baseada na espessura do tubo, nos requisitos de produção, na aparência da solda e no nível de automação, e não em um único fator de desempenho da soldagem.
Cada um desses métodos de soldagem possui suas próprias vantagens, não apenas em coletores de água, mas também em outras aplicações de soldagem. Para mais informações, consulte: Soldagem a laser vs. Soldagem tradicional: diferenças, vantagens, custos e aplicações.
A soldagem a laser pode ser usada na produção de coletores de água?
Sim, a soldagem a laser pode ser usada na produção de coletores de água em aço inoxidável. É adequada para fabricantes que exigem qualidade de solda consistente, menor deformação térmica, maior velocidade de produção e aparência de solda mais limpa.
A soldagem a laser utiliza calor concentrado para reduzir a zona afetada pelo calor e controlar a distorção durante a soldagem de tubos com múltiplas ramificações. O processo é comumente aplicado em coletores de aço inoxidável de paredes finas, componentes de refrigeração e conjuntos de tubos de precisão.
As máquinas de soldagem a laser para coletores de água são projetadas para fabricantes que exigem qualidade de soldagem repetível em conjuntos de tubos de aço inoxidável, com soluções disponíveis para diferentes volumes de produção e requisitos de soldagem.
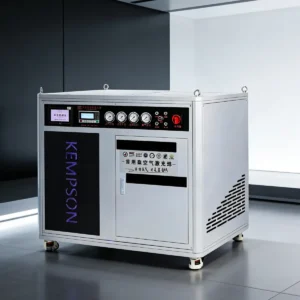
Máquina de soldagem a laser para coletores de água para produção industrial
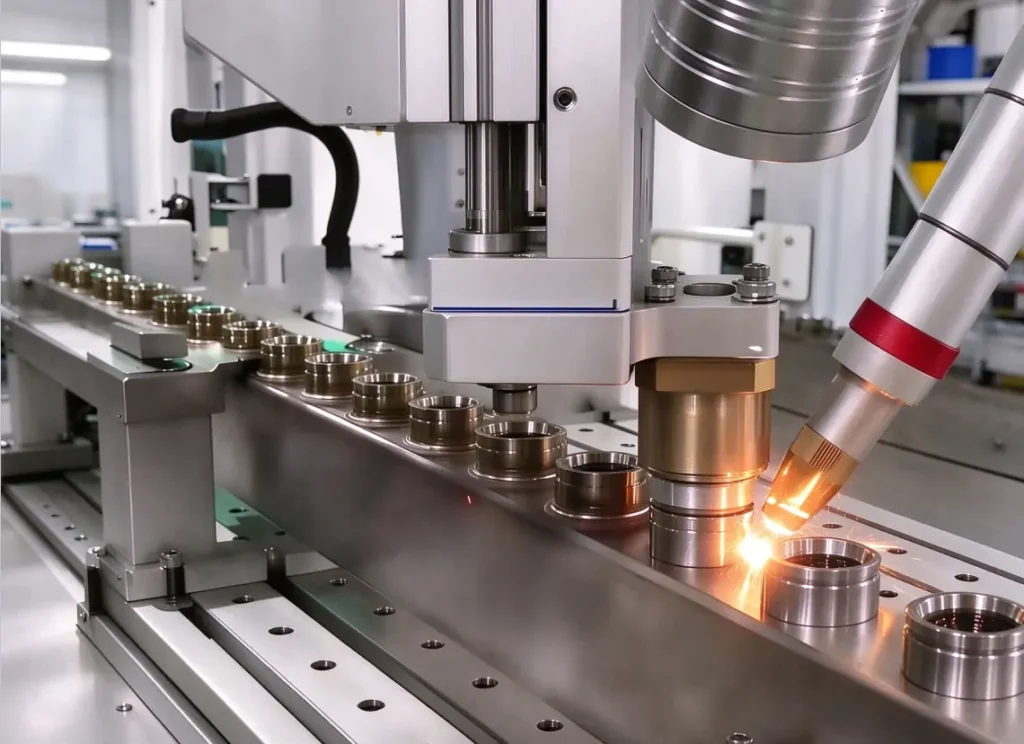
Uma máquina de soldagem a laser para coletores de água é projetada para soldar conjuntos de tubos de aço inoxidável com requisitos rigorosos de qualidade de solda, controle de deformação e consistência de produção. A máquina pode ser configurada para soldagem de aço inoxidável, aço carbono e alumínio, dependendo do tipo de material e dos requisitos do processo.
As aplicações incluem:
- coletores de água
- Tubos de resfriamento
- Componentes do trocador de calor
- Conjuntos de controle de fluidos
O sistema é adequado para soldagem de tubos com múltiplas ramificações, componentes de paredes finas e produção em lote, onde é necessário um desempenho de soldagem estável.
Conclusão
A soldagem de coletores de água exige a seleção adequada de materiais, posicionamento preciso, métodos de soldagem apropriados e inspeção confiável. As soldagens TIG, MIG e a laser atendem a diferentes requisitos de produção. Para coletores de água em aço inoxidável com tubos de parede fina, múltiplas conexões de ramificação e necessidades de produção em lote, a soldagem a laser proporciona qualidade de solda estável e entrada de calor controlada.
A KEMPSON fornece máquinas de soldagem a laser para coletores de água com configurações personalizadas de acordo com o tipo de material, estrutura da tubulação, espessura da solda e requisitos de produção. Com capacidade profissional de P&D, experiência em engenharia, certificações de produto e suporte para exportação, a KEMPSON oferece soluções completas de soldagem a laser para fabricantes em diversos setores.
Entre em contato conosco para discutir suas necessidades de soldagem de coletores de água e encontrar uma solução de soldagem a laser adequada para sua produção.
Perguntas frequentes
Qual método de soldagem é usado para coletores de água?
Os métodos de soldagem mais comuns para coletores de água incluem soldagem TIG, soldagem MIG e soldagem a laser. A soldagem TIG é adequada para precisão e produção em pequenos lotes, a soldagem MIG é usada para fabricação em geral e a soldagem a laser é indicada para coletores de aço inoxidável de paredes finas e produção em larga escala.
É possível soldar coletores de água de aço inoxidável com solda TIG?
Sim. A soldagem TIG é amplamente utilizada em coletores de água de aço inoxidável, especialmente em tubos de paredes finas e conexões de ramificação de pequeno diâmetro. Ela proporciona soldas limpas e com bom controle, mas exige operadores qualificados e apresenta menor velocidade de produção.
A soldagem a laser é adequada para coletores de aço inoxidável?
Sim. A soldagem a laser é adequada para coletores de aço inoxidável que exigem baixa entrada de calor, deformação limitada e qualidade de solda consistente. É comumente usada para conjuntos de tubos de parede fina, estruturas com múltiplas ramificações e aplicações de produção que requerem resultados de soldagem estáveis.
Qual é o processo de soldagem do coletor de água?
O processo de soldagem do coletor de água inclui a preparação dos componentes, o posicionamento dos dispositivos de fixação, a soldagem de tubos e conexões, o teste de vazamento e o acabamento da superfície. Cada etapa controla a qualidade da junta, a precisão dimensional e o desempenho final da vedação.
Como testar se há vazamentos em um coletor de água soldado?
Os coletores de água soldados são geralmente testados com testes de pressão de ar, testes de pressão de água ou testes de vazamento de hélio. A inspeção verifica a presença de trincas na solda, porosidade, fusão incompleta e pontos de vazamento antes que o coletor entre em operação.
Quais são as causas de vazamento na solda do coletor de água?
Vazamentos em soldas de coletores de água geralmente são causados por penetração incompleta, fusão deficiente, trincas na solda, porosidade, contaminação ou deformação excessiva da solda. A preparação adequada da junta, o controle dos parâmetros e a inspeção ajudam a reduzir os riscos de vazamento.
Qual a espessura máxima que a soldagem a laser suporta em coletores de água?
A soldagem a laser pode ser usada para coletores de água de paredes finas e montagens de tubos de precisão. A espessura adequada depende do tipo de material, da potência do laser, do projeto da junta e dos parâmetros de soldagem. As aplicações de coletores de aço inoxidável geralmente envolvem tubos de parede fina com cerca de 0.6 a 1.5 mm de espessura.
É possível automatizar a soldagem de coletores de água?
Sim. A soldagem de coletores de água pode ser automatizada com sistemas CNC, equipamentos de soldagem robótica ou máquinas de soldagem a laser dedicadas. A automação melhora a consistência da soldagem em montagens com múltiplas ramificações e na produção repetitiva.