Conteúdo
Introdução
A soldagem de coletores de água em aço inoxidável exige vedação confiável, posicionamento preciso dos tubos e juntas de solda resistentes à corrosão para manter o desempenho a longo prazo. Soldagem TIG, soldagem MIG e soldagem a laser são métodos comumente usados, cada processo adequado a diferentes condições de fabricação.
Neste artigo, apresentarei os métodos de soldagem de coletores de água em aço inoxidável, os desafios comuns de soldagem e soluções práticas. A seleção do processo de soldagem depende da espessura do material, da estrutura do coletor, do volume de produção e dos requisitos de qualidade da solda.
O que é soldagem de coletores de água em aço inoxidável?
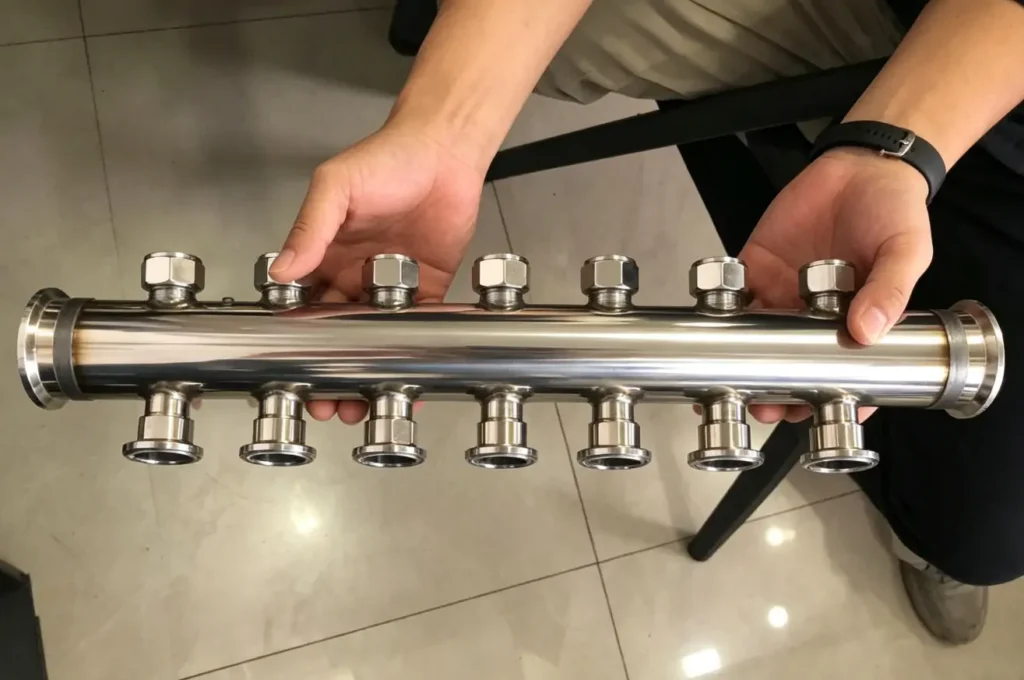
Um coletor de água em aço inoxidável é um componente de distribuição de fluidos que combina um tubo coletor principal com múltiplas saídas ramificadas. O projeto permite que água ou fluido refrigerante entre por uma entrada e flua através de vários circuitos interligados. É amplamente utilizado em sistemas de refrigeração, trocadores de calor, equipamentos industriais e conjuntos de controle de fluidos.
A soldagem é um processo de fabricação fundamental para conectar os tubos principais e os tubos de ramificação em uma estrutura selada. As juntas de solda devem garantir resistência a vazamentos, posicionamento preciso das ramificações e proteção contra corrosão. Os manifolds de aço inoxidável de parede fina geralmente utilizam materiais SS304 ou SS316L com espessura de tubo em torno de 0.6 a 1.5 mm.
O método de soldagem depende da estrutura do coletor, da espessura do material, do volume de produção e dos requisitos de qualidade. As soldagens TIG, MIG e a laser são processos comumente utilizados, sendo a soldagem a laser frequentemente escolhida para conjuntos de paredes finas e produção repetida que exigem desempenho de solda consistente.
Métodos comuns de soldagem de coletores de água em aço inoxidável
Os métodos de soldagem mais comuns para coletores de água em aço inoxidável incluem soldagem TIG, soldagem MIG e soldagem a laser. O processo mais adequado depende da espessura do material, da estrutura do coletor, do volume de produção e dos requisitos de qualidade da solda.
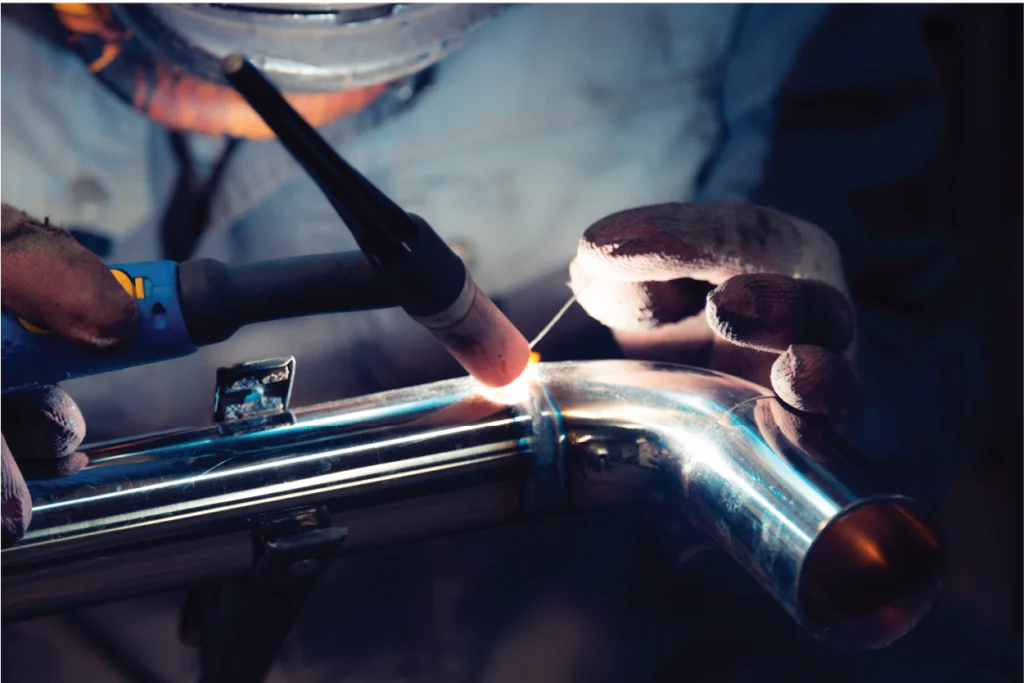
Soldagem TIG para coletores de água em aço inoxidável
A soldagem TIG é amplamente utilizada em coletores de água de aço inoxidável, onde o controle e a aparência da solda são importantes. Ela produz soldas limpas com bom controle da entrada de calor, tornando-a adequada para montagens de tubos de aço inoxidável.
- Aplicações incluem: Produção de protótipos, fabricação em pequenos lotes, manifolds com altos requisitos de aparência.
- As limitações incluem: menor velocidade de soldagem, operação mais manual e alta dependência da habilidade do operador.
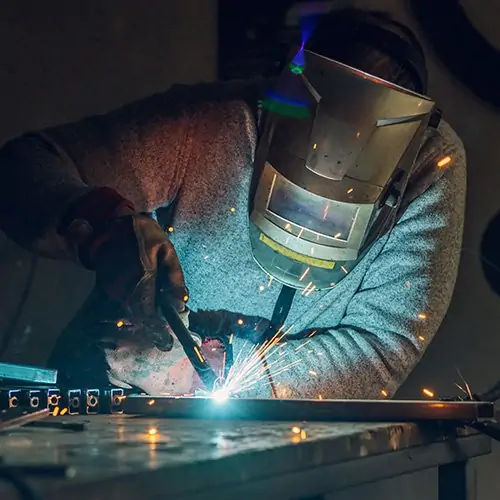
Soldagem MIG para coletor de água em aço inoxidável
A soldagem MIG é utilizada para coletores de aço inoxidável que exigem maior eficiência de produção e operação mais fácil. É adequada para materiais mais espessos e trabalhos gerais de fabricação.
- Aplicações incluem: Componentes de espessura média, Fabricação industrial em geral, Montagens estruturais de grande porte.
- As limitações incluem: maior projeção de respingos de solda, limpeza adicional após a soldagem e menor precisão em conexões de tubos de pequeno diâmetro.
Soldagem a laser para coletor de água em aço inoxidável
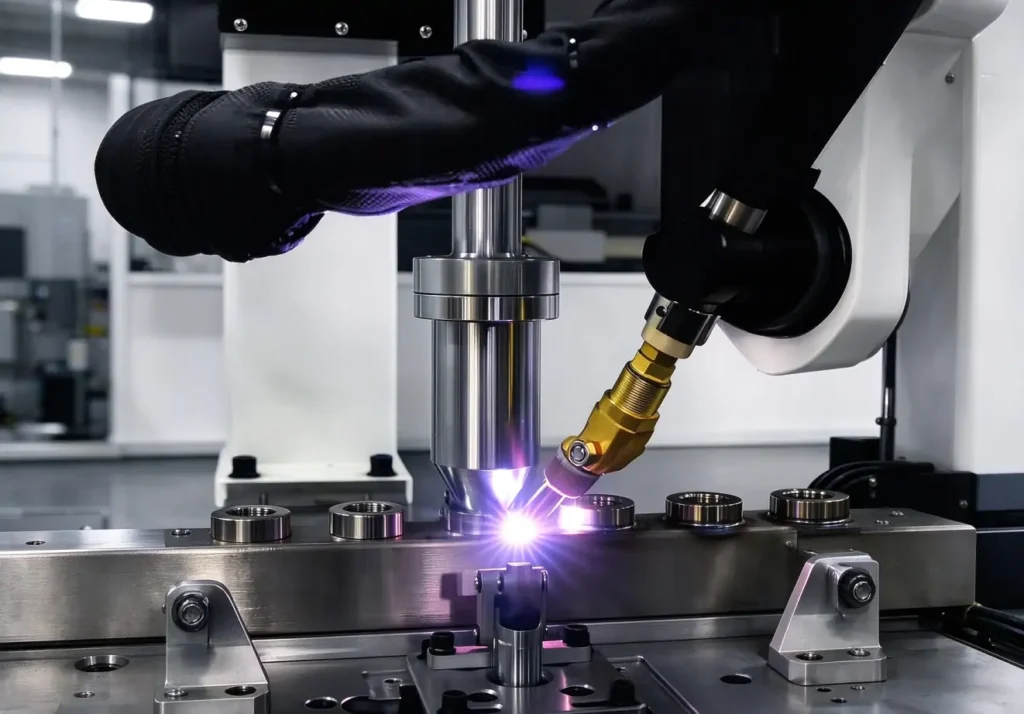
A soldagem a laser utiliza calor concentrado para obter uma zona afetada pelo calor menor e menor deformação. É adequada para coletores de água em aço inoxidável que exigem qualidade de solda estável e produção repetida.
Aplicações incluem: Tubos de aço inoxidável de parede fina, coletores com múltiplas ramificações, produção em lote.
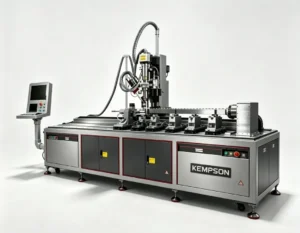
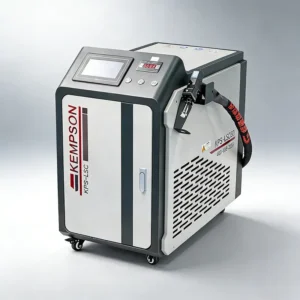
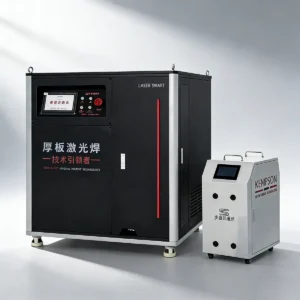
As máquinas de soldagem a laser com coletor de água são comumente utilizadas por fabricantes que exigem qualidade de soldagem repetível, entrada de calor controlada e resultados de produção consistentes.
Para aprender sobre o processo detalhado e os métodos de soldagem para coletores de água, leia o artigo: Como Soldar um Coletor de Água: Métodos de Soldagem e Guia de Processos
Desafios comuns na soldagem de coletores de água em aço inoxidável
A soldagem de coletores de água em aço inoxidável envolve tubos de paredes finas, múltiplas conexões de ramificação e requisitos dimensionais rigorosos. Os principais desafios da soldagem estão relacionados ao desempenho da vedação, controle de deformação, consistência da solda e resistência à corrosão.
1. Vazamento de solda
Vazamentos na solda afetam a vedação de coletores de água e podem causar perda de fluido durante a operação. Defeitos comuns incluem penetração deficiente, porosidade, fusão incompleta e contaminação na área da junta.
provoca:
- Preparação articular inadequada
- Parâmetros de soldagem incorretos
- Proteção insuficiente com gás de blindagem
- Velocidade de soldagem excessiva ou entrada de calor instável
Soluções:
- Limpe a área de soldagem antes do processamento.
- Ajuste os parâmetros de soldagem à espessura do material e ao projeto da junta.
- Utilize proteção adequada com gás de proteção.
- Realizar testes de pressão ou de vazamento após a soldagem.
2. Deformação de soldagem e desalinhamento de tubos
Os coletores de água com múltiplas ramificações são sensíveis à deformação durante a soldagem. O acúmulo de calor durante a soldagem pode alterar a posição, o ângulo e a precisão dimensional geral dos tubos de ramificação.
provoca:
- Alto aporte térmico durante a soldagem
- Sequência de soldagem irregular
- Aquecimento repetido das articulações próximas
- Suporte de fixação insuficiente
Soluções:
- Utilize dispositivos de soldagem específicos para manter o posicionamento da tubulação.
- Controle a entrada de calor durante o processo de soldagem.
- Otimize a sequência de soldagem para reduzir o acúmulo de calor.
- Selecione processos de baixa entrada de calor, como a soldagem a laser, para estruturas de paredes finas.
3. Qualidade inconsistente da solda
A consistência da solda afeta diretamente a qualidade da produção em lote. A soldagem manual pode gerar diferenças entre as juntas devido à operação do operador e às alterações nos parâmetros.
provoca:
- Níveis de experiência do operador diferentes
- Velocidade de soldagem instável
- Variações nas configurações de corrente, potência ou fluxo de gás.
Soluções:
- Estabelecer parâmetros fixos de soldagem
- Controle a velocidade de soldagem e a entrada de calor.
- Utilize equipamentos de soldagem automatizados para produção repetida.
4. Resistência à corrosão reduzida após a soldagem
A soldagem pode afetar a resistência à corrosão do aço inoxidável na área da solda e na zona afetada pelo calor. Condições superficiais inadequadas podem reduzir a vida útil em aplicações com água.
provoca:
- Danos à camada de passivação do aço inoxidável
- Exposição excessiva ao calor
- Limpeza inadequada após soldagem
Soluções:
- Selecione aços inoxidáveis adequados, como o SS304L ou o SS316L.
- Controle da entrada de calor na soldagem
- Aplicar decapagem e passivação quando necessário.
- Limpe a área de solda antes da montagem final.
5. Má qualidade da superfície de solda
Em aplicações de distribuição de água, é comum a necessidade de superfícies de solda lisas para garantir o fluxo do fluido, a limpeza e a boa aparência. Cordões de solda irregulares ou marcas de oxidação podem afetar a qualidade final do produto.
provoca:
- parâmetros de soldagem instáveis
- Proteção insuficiente contra gases
- Tratamento pós-soldagem inadequado
Soluções:
- Manter condições de soldagem estáveis
- Utilize um fluxo de gás de proteção adequado.
- Remova a oxidação e as marcas de solda por meio de esmerilhamento ou polimento.
A soldagem de coletores de água em aço inoxidável enfrenta principalmente problemas de vazamento, deformação, consistência da solda e corrosão. Parâmetros de soldagem adequados, controle de fixação e tratamento pós-soldagem são necessários para manter a qualidade da junta e o desempenho do produto.
Soluções para melhorar a qualidade da soldagem de coletores de água em aço inoxidável
A qualidade da soldagem de coletores de água em aço inoxidável depende do método de soldagem, do controle do processo, da precisão da fixação e das condições de produção. A configuração correta ajuda a controlar vazamentos, deformações e variações na solda durante a fabricação.
Selecione o método de soldagem adequado.
O processo de soldagem deve ser compatível com a estrutura do coletor, a espessura do material e o volume de produção.
| Requisitos de produção | Método adequado |
|---|---|
| Produção de protótipo | Soldagem TIG |
| Produção de pequenos lotes | Soldagem TIG |
| Coletor de aço inoxidável de parede fina | Soldagem a laser |
| Produção em massa | Soldagem a laser |
A soldagem TIG é adequada para produção flexível e ajustes manuais. A soldagem a laser é adequada para estruturas de paredes finas e produção repetitiva onde a consistência da solda é necessária.
Controlar parâmetros de soldagem
Os parâmetros de soldagem afetam diretamente a penetração, a entrada de calor e a aparência da solda. Para coletores de água em aço inoxidável, os principais parâmetros incluem:
- Potência ou corrente de soldagem
- Velocidade de soldagem
- fluxo de gás de proteção
- Preparação conjunta
Configurações incorretas podem causar fusão incompleta, perfuração, deformação excessiva ou defeitos na superfície. O controle dos parâmetros deve ser adequado à classe do material, à espessura do tubo e ao projeto da junta.
Use acessórios adequados
Os dispositivos de fixação mantêm a posição do tubo principal e dos tubos de derivação durante a soldagem. Eles são importantes para coletores com múltiplas ramificações, onde o espaçamento entre os tubos e a tolerância angular são necessários.
As principais funções incluem:
- Manter o alinhamento do tubo durante a soldagem.
- Deformação limitada causada pelo calor
- Manter posições articulares consistentes
Dispositivos de fixação rígidos são comumente usados em manifolds com múltiplos pontos de conexão para reduzir as alterações dimensionais após a soldagem.
Aplicar soldagem automatizada
A soldagem automatizada é utilizada na produção padronizada de coletores de água com trajetórias de soldagem repetidas e projetos fixos.
- As aplicações adequadas incluem:
- Alto volume de produção
- Múltiplas junções de ramificação
- Fabricação contínua
Os sistemas de soldagem CNC e robótica controlam os percursos e parâmetros de soldagem, reduzindo a variação entre peças individuais e melhorando a consistência da produção.
Por que a soldagem a laser é usada na produção de coletores de água em aço inoxidável?
A soldagem a laser é utilizada na produção de coletores de água em aço inoxidável quando os fabricantes necessitam de entrada de calor controlada, desempenho de solda estável e resultados de produção consistentes.
- 1. Maior velocidade de soldagem: A soldagem a laser utiliza uma fonte de calor concentrada para concluir juntas de tubos em um ciclo de tempo mais rápido. Isso reduz o tempo de soldagem manual para a produção repetida de manifolds.
- 2. Menor aporte térmico: O feixe de laser fornece energia a uma pequena área de soldagem. A zona afetada pelo calor reduzida limita o impacto térmico em tubos de aço inoxidável.
- 3. Menor deformação na soldagem: Uma menor entrada térmica ajuda a controlar a distorção da tubulação durante a soldagem. Isso é importante para tubos de paredes finas e estruturas de coletores com múltiplas ramificações e requisitos de posicionamento rigorosos.
- 4. Qualidade de solda estável: A soldagem a laser utiliza parâmetros predefinidos de potência, velocidade e movimento do feixe. O processo reduz as diferenças causadas pela operação manual e mantém resultados de solda consistentes.
- 5. Integração de Automação: Os sistemas de soldagem a laser podem ser conectados a plataformas CNC e equipamentos robóticos. O controle automatizado é adequado para a produção padronizada de coletores de água com trajetórias de soldagem repetidas.
- 6. Superfície de solda mais limpa: A estreita faixa de solda e o processo de soldagem controlado produzem superfícies de solda lisas. Menos trabalho de esmerilhamento e acabamento pode ser necessário após a soldagem.
Como escolher o método de soldagem correto para um coletor de água em aço inoxidável?
O método de soldagem adequado para coletores de água em aço inoxidável depende da espessura do material, da estrutura do coletor, do volume de produção e dos requisitos de soldagem. A soldagem TIG e a soldagem a laser são utilizadas para diferentes condições de produção.
| Requisitos de produção | Método de soldagem recomendado |
|---|---|
| Produção de protótipo | Soldagem TIG |
| Produção de pequenos lotes | Soldagem TIG |
| Coletor de aço inoxidável de parede fina | Soldagem a laser |
| Soldagem de tubos com múltiplas ramificações | Soldagem a laser |
| Produção de alto volume | Soldagem a laser |
| Ajuste manual necessário | Soldagem TIG |
A soldagem TIG é adequada para aplicações que exigem operação flexível e controle manual. A soldagem a laser é adequada para coletores de aço inoxidável de parede fina, produção repetitiva e aplicações que exigem consistência de solda estável.
A seleção deve ser baseada na espessura do tubo, no projeto da junta, na quantidade de produção e nos requisitos de qualidade, e não apenas na velocidade de soldagem.
Aprenda as diferenças específicas entre soldagem a laser e soldagem TIG e quando escolher o método apropriado. Para mais detalhes, consulte: Soldagem a laser vs. Soldagem TIG para fabricação de coletores de água
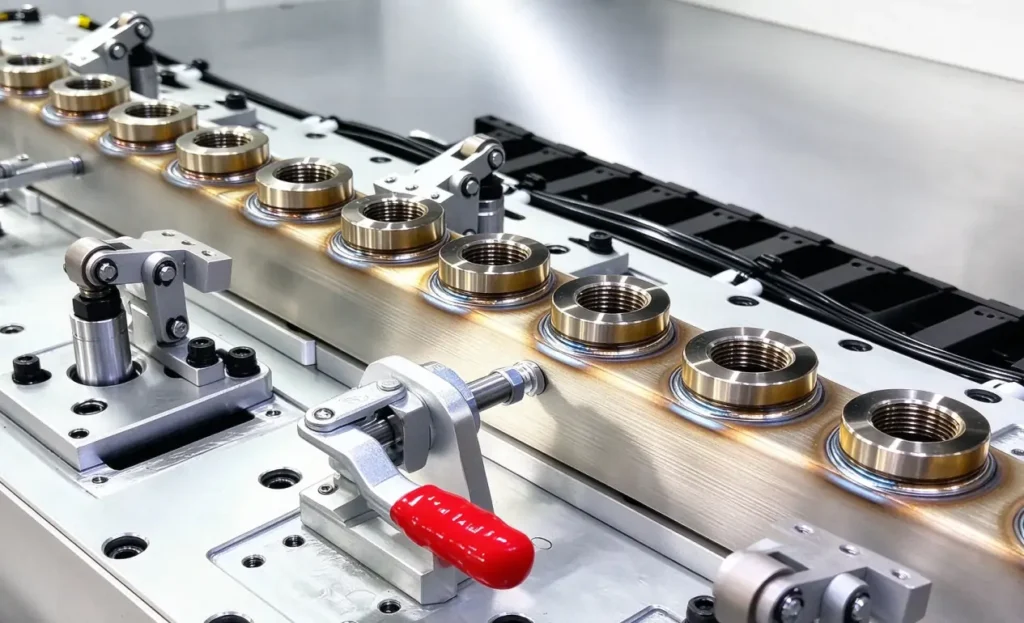
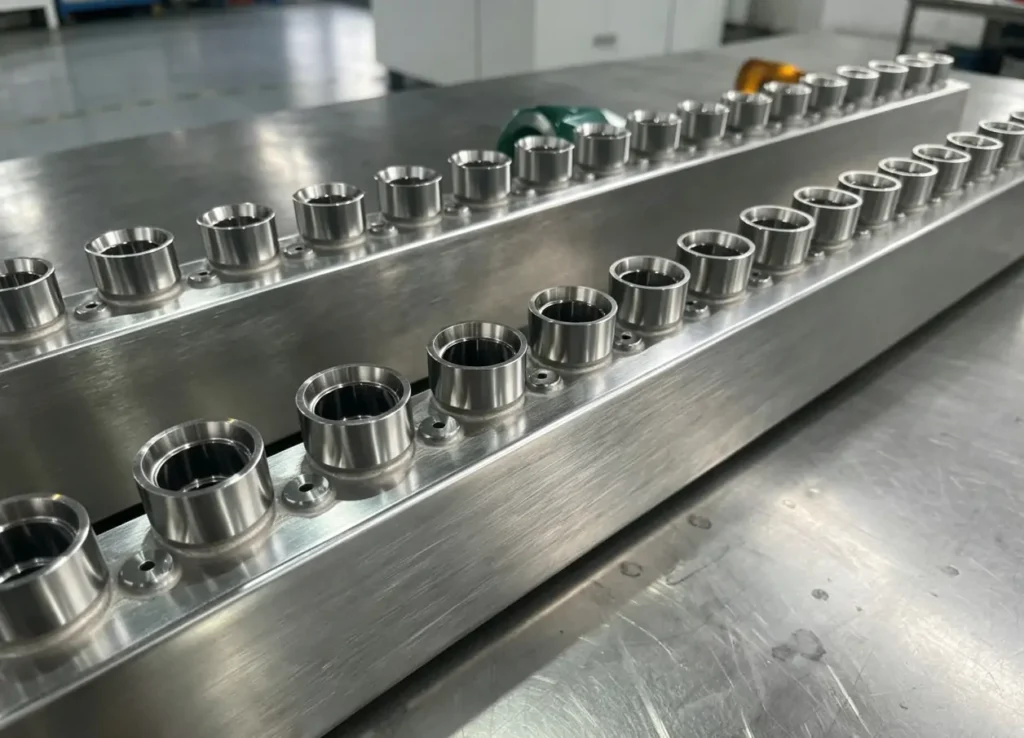
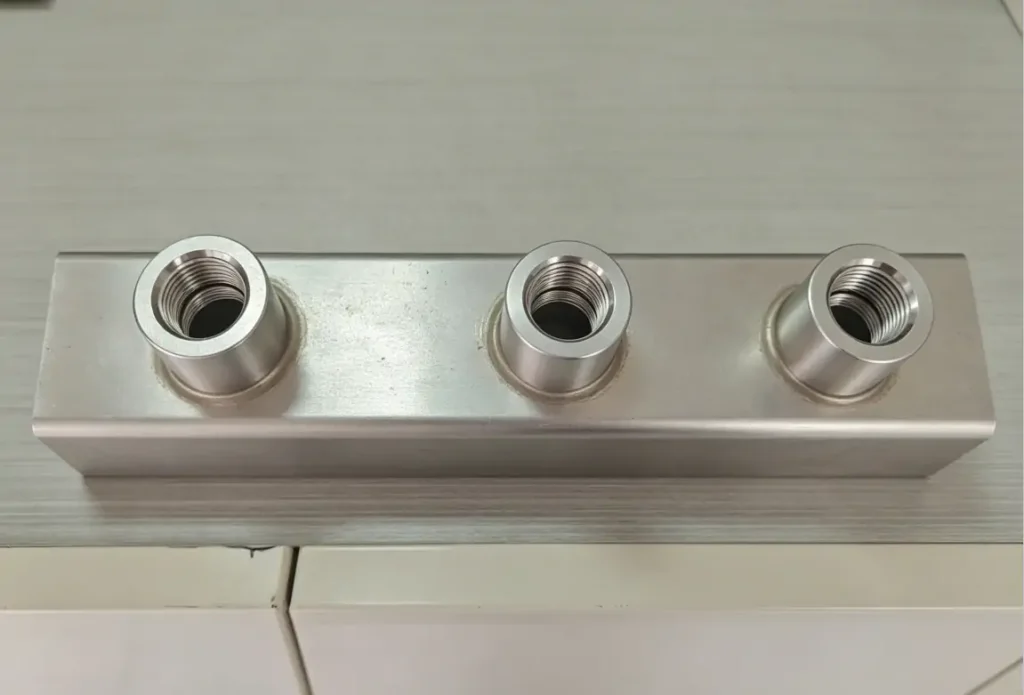
Apresentação dos resultados da soldagem a laser
Conclusão
A soldagem de coletores de água em aço inoxidável apresenta desafios como controle de vazamentos, alinhamento dos tubos, deformação térmica e consistência da solda. O método de soldagem deve ser selecionado de acordo com a espessura do material, o projeto do coletor, o volume de produção e os requisitos de qualidade.
A KEMPSON fornece soluções de soldagem a laser para coletores de água em aço inoxidável, com foco em qualidade de solda estável, entrada de calor controlada, menor deformação e produção repetível. Os sistemas de soldagem a laser podem ser configurados com diferentes opções de potência, materiais e estruturas de tubulação para atender às condições específicas de fabricação.
Entre em contato conosco para discutir suas necessidades de soldagem de coletores de água em aço inoxidável e encontrar uma solução de soldagem a laser adequada.
Perguntas frequentes
Qual método de soldagem é usado para coletores de água em aço inoxidável?
Os métodos de soldagem mais comuns para coletores de água em aço inoxidável incluem soldagem TIG, soldagem MIG e soldagem a laser. O método mais adequado depende da espessura do tubo, da estrutura do coletor, do volume de produção e dos requisitos de qualidade da solda.
É possível soldar coletores de água de aço inoxidável com solda TIG?
Sim. A soldagem TIG é amplamente utilizada em coletores de água de aço inoxidável, especialmente para protótipos, produção em pequenos lotes e aplicações que exigem um acabamento de solda limpo. Ela proporciona bom controle da solda, mas tem menor velocidade de produção.
Quais são os problemas comuns de soldagem em coletores de aço inoxidável?
Problemas comuns de soldagem incluem vazamentos, deformações, qualidade inconsistente da solda e defeitos superficiais. Esses problemas geralmente estão relacionados a parâmetros de soldagem inadequados, aporte térmico excessivo, preparação inadequada da junta ou controle insuficiente do processo.
Por que os coletores de água de aço inoxidável apresentam vazamentos após a soldagem?
Vazamentos podem resultar de penetração incompleta, porosidade, fusão deficiente, contaminação ou parâmetros de soldagem incorretos. A preparação adequada da junta, a proteção com gás de proteção, o controle dos parâmetros e os testes de vazamento ajudam a prevenir vazamentos na solda.
Como reduzir a deformação durante a soldagem?
A deformação por soldagem pode ser reduzida controlando a entrada de calor, utilizando dispositivos de fixação adequados, otimizando a sequência de soldagem e selecionando um processo de soldagem apropriado. A soldagem a laser é frequentemente utilizada em coletores de aço inoxidável de paredes finas, onde o controle da deformação é necessário.
A soldagem a laser é adequada para coletores de aço inoxidável?
Sim. A soldagem a laser é adequada para coletores de aço inoxidável com tubos de paredes finas, múltiplas conexões de ramificação e requisitos de produção repetitiva. Ela proporciona baixa entrada de calor, uma pequena zona afetada pelo calor e qualidade de solda estável.
Qual a espessura máxima que pode ser soldada a laser em coletores de água de aço inoxidável?
A espessura da soldagem a laser depende do tipo de material, da potência do laser, do projeto da junta e dos parâmetros de soldagem. Aplicações em coletores de água de aço inoxidável geralmente envolvem tubos de parede fina com cerca de 0.6 a 1.5 mm de espessura, sendo o processo final determinado pela estrutura específica.
É possível automatizar a soldagem de coletores de água em aço inoxidável?
Sim. A soldagem de coletores de água em aço inoxidável pode ser automatizada com sistemas CNC, equipamentos robóticos ou máquinas de soldagem a laser dedicadas. A automação ajuda a manter trajetórias de soldagem, parâmetros e qualidade consistentes para a produção em lote.