Содержание
Лазерная сварка с глубоким проплавлением — это высокоэнергетический процесс сварки, использующий сфокусированный лазерный луч для создания эффекта «замочной скважины», обеспечивающий полное сплавление с минимальной зоной термического воздействия и низкой деформацией. По сравнению с традиционной дуговой сваркой или сваркой кондукцией, она обеспечивает более глубокие сварные швы, более высокую скорость и превосходную прочность соединения, что делает ее идеальной для нержавеющей стали, углеродистой стали, алюминиевых сплавов и прецизионных металлических компонентов. Эта технология широко применяется в автомобилестроении, аэрокосмической отрасли, производстве аккумуляторов, металлообработке и тяжелой промышленности.
В этой статье мы подробно объясним принцип работы и определение глубокопроникающей лазерной сварки, проанализируем ее преимущества, сравним с кондуктивной сваркой, опишем подходящие материалы, представим типы оборудования и ключевые параметры, а также дадим рекомендации по выбору правильной системы лазерной сварки для вашего применения.
Что такое лазерная сварка с глубоким проникновением?
Глубокопроникающая лазерная сварка, также известная как лазерная сварка с образованием сквозного отверстия , — это метод точной сварки, основанный на использовании мощного лазерного луча для образования в металле сквозного отверстия. Это отверстие позволяет лазерной энергии проникать на всю толщину материала, обеспечивая глубокую лазерную сварку с узкими швами, минимальными зонами термического воздействия и превосходной механической прочностью.
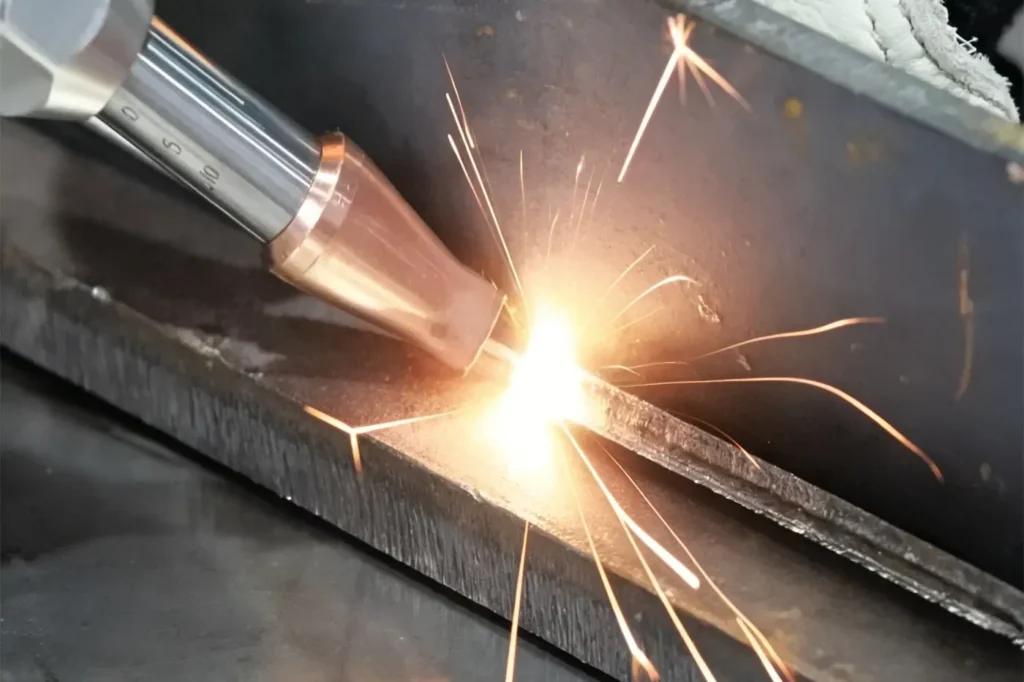
В отличие от традиционной дуговой сварки, которая нагревает поверхность и использует теплопроводность для сплавления металлов, высокомощная лазерная сварка непосредственно испаряет материал, обеспечивая проплавление на всю толщину за один проход. Это делает ее особенно подходящей для толстых металлических пластин в таких отраслях, как автомобилестроение, судостроение, аэрокосмическая промышленность и машиностроение, где необходимы прочные, точные сварные швы с минимальной деформацией.
Этот метод сочетает в себе скорость, точность и надежность, обеспечивая значительное преимущество перед традиционной сваркой в высокотехнологичных производственных процессах.
Для ознакомления с решениями для лазерной сварки толстостенных пластин , пожалуйста, перейдите по ссылке.
Как работает лазерная сварка с глубоким проникновением?
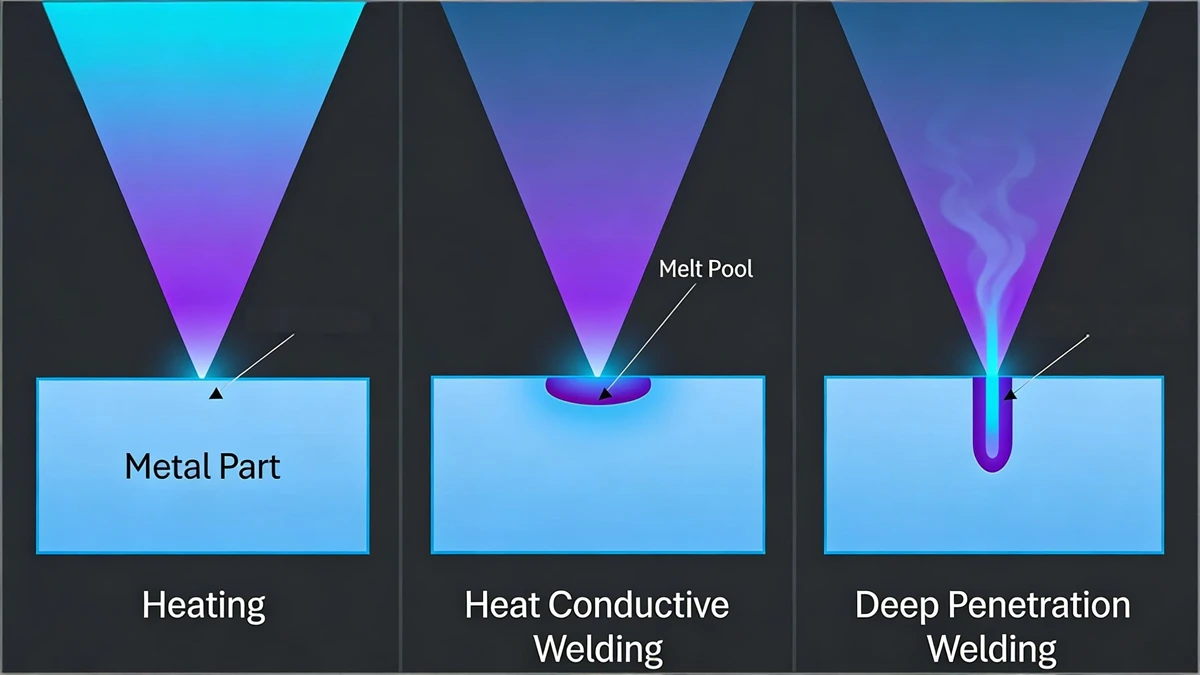
Лазерная сварка с глубоким проплавлением работает по механизму сварки в форме замочной скважины. В этом процессе высокоинтенсивный лазерный луч испаряет металл, создавая узкую, заполненную паром полость, известную как замочная скважина. Что такое «замочная скважина» в лазерной сварке? Это позволяет лазерному лучу проникать глубже в материал. Давление пара внутри замочной скважины приводит в движение поток расплавленного металла, создавая стабильную расплавленную ванну и позволяя лазеру проникать глубоко с минимальными искажениями.
Процесс основан на высокой плотности энергии, которая концентрирует мощность лазера в небольшом пятне, увеличивая плотность мощности и обеспечивая быстрое сваривание всей толщины за один проход. Правильная фокусировка и выравнивание луча имеют решающее значение для поддержания стабильности сварочной ванны и достижения стабильного качества сварного шва.
Ниже представлен упрощенный алгоритм действий:
- Лазерный луч попадает на металлическую поверхность.
- Сквозное отверстие образуется в результате испарения вещества.
- Давление пара обеспечивает циркуляцию расплавленного металла вокруг замочной скважины.
- Лазер перемещается вдоль шва, затвердевая глубокий сварной шов за отверстием типа «замочная скважина».
Сочетание лазерной сварки с образованием сквозного отверстия, лазерной обработки для глубокой сварки и точного контроля энергии и фокусировки позволяет получать высококачественные сварные швы как для толстых металлов, так и для прецизионных компонентов.
Глубокопроникающая и кондуктивная лазерная сварка
Глубокопроникающая лазерная сварка и кондуктивная лазерная сварка — два распространенных метода лазерной сварки, каждый из которых подходит для разных применений. Глубокопроникающая (сварка с образованием сквозного отверстия) сварка использует мощный, плотно сфокусированный лазерный луч для испарения металла и образования сквозного отверстия, обеспечивая полное слияние слоев за один проход. В отличие от этого, кондуктивная сварка основана на меньшей мощности и поверхностном нагреве, при этом энергия передается через материал, что приводит к неглубоким сварным швам и более медленной обработке толстых металлов.
Понимание различий помогает выбрать оптимальную технологию лазерной сварки для используемых материалов, их толщины и производственных требований. Оба метода широко используются в автомобильной, аэрокосмической, аккумуляторной промышленности и прецизионной металлообработке, но выбор зависит от желаемой глубины проплавления, скорости и качества сварного шва.
| Характеристика | Глубокопроникающая лазерная сварка (с образованием сквозного отверстия) | Кондуктивная лазерная сварка |
|---|---|---|
| Глубина сварки | 5.35-12 мм, в зависимости от материала и мощности | 0.5–3 мм, неглубокие, поверхностные сварные швы. |
| Зона термического влияния (ЗТВ) | Минимальные | Более значительные, более сильные тепловые деформации |
| Мощность лазера | 3000w-6000w | Низкая и средняя мощность |
| Скорость | Высокоскоростной однопроходный | Более медленный процесс, может потребоваться несколько проходов. |
| Подходящая толщина материала | Толстые металлы | Только тонкие листы |
| Качество сварки | Узкий, сильный, точный | Более широкие, менее однородные |
| Области применения | Автомобильная, аэрокосмическая, тяжелая промышленность | Электроника, тонкие металлические компоненты |
| Ключевые преимущества | Быстрые, с низким уровнем деформации, прочные соединения | Простая установка, низкая стоимость, бережное отношение к тонким материалам. |
Преимущества
Глубокое проплавление сварного шва: обеспечивает полное проплавление по всей толщине металла за один проход, что делает его идеальным для толстых металлических пластин в автомобильной, судостроительной, крановой и аэрокосмической отраслях.
Высокая скорость сварки: быстрая обработка сокращает время производства и повышает эффективность в массовом производстве и тяжелой промышленности.
Узкая зона термического воздействия: минимизирует термические повреждения и сохраняет свойства окружающих материалов, подходит для прецизионных компонентов и электроники.
Минимальные искажения: концентрированная энергия и механизм "замочной скважины" обеспечивают точность размеров для крупных конструкций и сложных узлов.
Высокая механическая прочность: обеспечивает плотные, однородные сварные швы с превосходной прочностью соединения, пригодные для применения в механических и конструкционных компонентах при высоких нагрузках.
Области применения
Лазерная сварка с глубоким проплавлением подходит для отраслей промышленности, требующих глубоких сварных швов, высокой прочности конструкций и высокой производительности. Благодаря высокой мощности лазерной сварки она позволяет надежно формировать сквозные отверстия и получать полностью проплавленные сварные швы в сложных промышленных условиях.
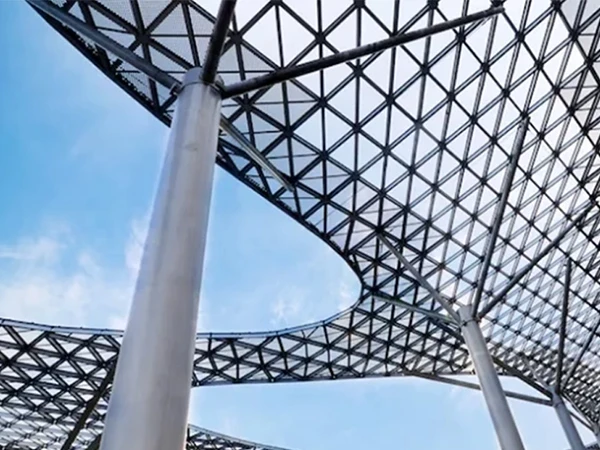
Автомобильное Производство
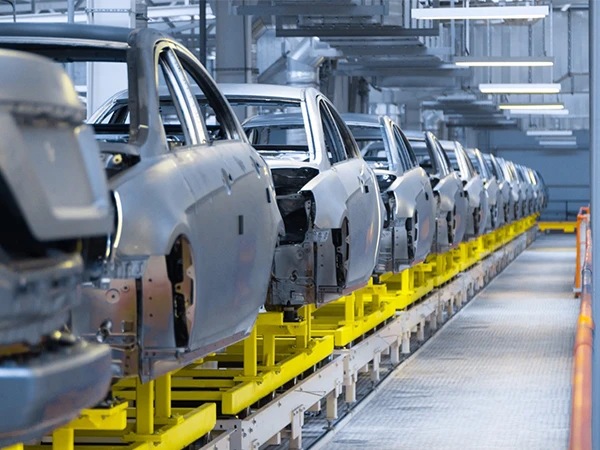
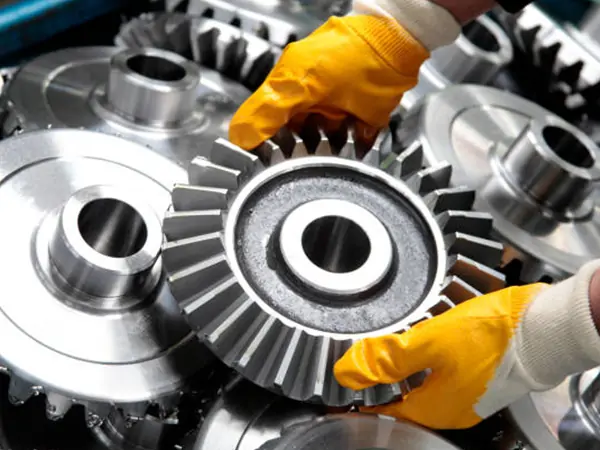
Используется для изготовления рам шасси, усиления конструкций, корпусов аккумуляторных батарей и компонентов трансмиссии. Технология глубокой лазерной сварки повышает прочность соединения, одновременно способствуя облегчению конструкции транспортных средств и высокоскоростным автоматизированным производственным линиям.
судостроение
Идеально подходит для сварки толстых стальных пластин, секций корпуса и палубных конструкций. Лазерная сварка с образованием сквозного отверстия минимизирует деформацию и повышает эффективность сварки при крупномасштабном судостроении.
Промышленное оборудование
Применяется в строительной технике, горнодобывающем оборудовании и промышленных рамах, где толстые материалы и высокие нагрузки требуют прочных и глубоких сварных швов.
Аэрокосмическая индустрия
Обеспечивает высокоточную сварку высокопрочных сплавов и конструкционных узлов с узкими зонами термического воздействия и строгими стандартами контроля качества.
Сосуды под давлением
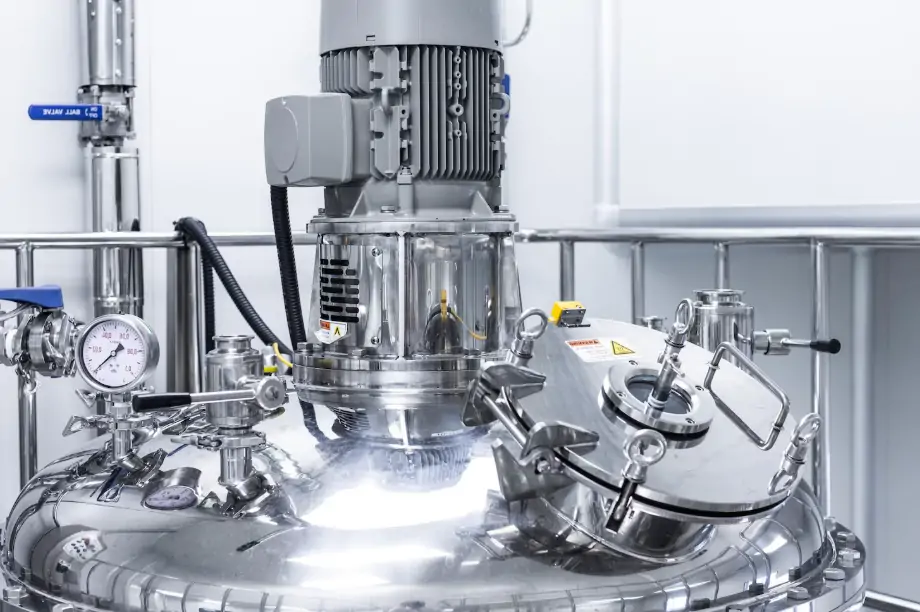
Обеспечивает сварные швы с полным проплавлением для резервуаров, трубопроводов и емкостей высокого давления, гарантируя превосходную механическую прочность и герметичность.
Компания Kempson предлагает решения для глубокой лазерной сварки промышленного класса, включая ручные лазерные сварочные аппараты , мощные волоконно-оптические лазерные сварочные системы, автоматизированные сварочные платформы и индивидуальные конфигурации. Наша инженерная команда обеспечивает оптимизацию параметров, поддержку интеграции и масштабируемые системы, адаптированные к глобальным производственным требованиям.
Подходящие материалы
Лазерная сварка с глубоким проплавлением очень эффективна для металлов, требующих полного проплавления по всей толщине, высокой прочности соединения и минимальной термической деформации . Правильный выбор мощности лазера, длины волны и фокусировки луча имеет решающее значение для достижения стабильного качества сварки и максимальной производительности.
| Материал | Характеристики сварки | Промышленное применение | Технические примечания |
|---|---|---|---|
| Нержавеющая сталь | Отличная свариваемость, стабильное образование сквозных отверстий. | Автомобильные запчасти, пищевое оборудование, несущие конструкции. | Минимальное разбрызгивание металла, чистый сварной шов. |
| Углеродистая сталь | Высокая проникающая способность, экономичность | Тяжелая техника, судостроение, строительство | Для предотвращения пористости требуется контроль параметров. |
| Алюминиевые сплавы | Легкий, высокая теплопроводность | Поддоны для электромобильных аккумуляторов, детали для аэрокосмической отрасли | Требуется большая мощность из-за тепловыделения. |
| Титановые сплавы | Высокое соотношение прочности к массе | аэрокосмические конструкции, медицинские приборы | Для предотвращения окисления требуется защитный газ. |
Факторы, влияющие на лазерную сварку с глубоким проплавлением.
На качество лазерной сварки с глубоким проплавлением напрямую влияют подводимая энергия, характеристики луча и состояние шва. Этот процесс основан на стабильном образовании сквозного отверстия и высокой плотности энергии, что требует точного контроля параметров сварки для обеспечения глубокого проплавления, низкой пористости и стабильной механической прочности. На качество сварки и стабильность производства влияют следующие технические факторы:
Плотность лазерного луча (концентрация энергии)
Плотность лазерного луча — это показатель того, насколько сконцентрирована энергия лазера на поверхности материала. Она определяется в основном фокусировкой луча и размером пятна, а также характеристиками моды луча. Стабильная и достаточно высокая плотность энергии имеет решающее значение для формирования и поддержания сквозного отверстия. Если луч нестабилен или плохо сконцентрирован, могут появиться дефекты, такие как поры, разрушение сквозного отверстия или неровные сварные швы.
Скорость сварки
Скорость сварки напрямую влияет на тепловое воздействие и глубину проплавления. Более низкие скорости увеличивают накопление тепла и могут расширить зону термического воздействия, что приводит к деформации. Однако чрезмерно высокие скорости могут уменьшить глубину проплавления и вызвать неполное сплавление. Правильная координация скоростей обеспечивает баланс между эффективностью и целостностью сварного шва.
Фокусное положение
Фокусное положение определяет, где энергия лазера концентрируется наиболее интенсивно. Точная регулировка фокуса необходима для поддержания стабильности лазерного отверстия и глубокого проникновения. Если фокус расположен слишком высоко или слишком низко относительно поверхности заготовки, плотность мощности снижается, что может привести к подрезу, недостаточному проникновению или чрезмерному разбрызгиванию.
Защитный газ
Защитный газ предохраняет расплавленную ванну от окисления и загрязнения во время сварки. Он также влияет на поведение плазмы и стабильность сварочной ванны. Недостаточная защита газом может привести к окислению, пористости или нестабильному формированию сварного шва. Выбор газа и стабильность потока особенно важны для реактивных металлов.
Подготовка и сборка стыков
Зазоры в стыке и состояние поверхности существенно влияют на стабильность сварки. Чрезмерные зазоры могут нарушить целостность расплавленной ванны и снизить прочность проплавления. Чистые, правильно выровненные стыки помогают обеспечить равномерное сплавление и механическую прочность.
Тип материала
Свойства материала играют решающую роль в лазерной сварке с глубоким проплавлением. Толщина, отражательная способность, теплопроводность, температура плавления и скорость охлаждения — все это влияет на стабильность процесса. Материалы с высокой отражательной способностью или высокой теплопроводностью требуют оптимизированного контроля энергии, в то время как выбор несовместимого материала может увеличить риск растрескивания, деформации или образования пор.
FAQ
Что такое эффект «замочной скважины» при лазерной сварке с глубоким проплавлением?
Эффект «замочной скважины» возникает, когда плотность мощности лазера превышает определенный порог (обычно >10^6 Вт/см²), в результате чего металл испаряется и образует небольшое отверстие или «замочную скважину», позволяющее энергии лазера проникать глубоко в материал.
В чём преимущества лазерной сварки с глубоким проплавлением?
Ключевые преимущества включают высокое соотношение глубины к ширине (до 10:1), минимальную термическую деформацию, исключительно высокую скорость сварки и возможность соединения толстых материалов за один проход.
В каких отраслях промышленности используется лазерная сварка с глубоким проплавлением?
Он широко используется в тяжелой промышленности, автомобилестроении (компоненты коробок передач и шасси), аэрокосмической отрасли и судостроении, где требуются высокопрочные сварные швы с глубокими швами.
Заключение
Лазерная сварка с глубоким проплавлением — это процесс сварки с высокой плотностью энергии, позволяющий получать высокопрочные и высокоточные сварные швы с полным проплавлением. Благодаря стабильному эффекту образования сквозного отверстия механические свойства сварного соединения приближаются к свойствам основного материала. Этот процесс особенно подходит для сварки толстых пластин и конструкционных элементов, отвечая строгим требованиям промышленного применения к надежности, точности размеров и долговременной стабильности.
Kempson — лидер в области технологии лазерной сварки толстолистового металла.
Мы максимально увеличиваем ценность сварки толстолистового металла на протяжении всего жизненного цикла, используя передовые лазерные системы, конфигурации промышленного класса и экспертную инженерную поддержку, тем самым внедряя инновации в отрасли сварки толстолистового металла. Это история нашего бренда: История бренда
Если вам необходимы толстые листы металла или у вас есть другие технические вопросы, пожалуйста, свяжитесь с нами для получения дополнительной информации.