การเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์ที่เหมาะสมเป็นหนึ่งในการตัดสินใจที่สำคัญที่สุดในการแปรรูปโลหะ ซึ่งส่งผลโดยตรงต่อคุณภาพการตัด ความแข็งแรงของการเชื่อม ประสิทธิภาพการผลิต และต้นทุนการดำเนินงานโดยรวม ไม่ว่าคุณจะทำงานกับสแตนเลส อลูมิเนียม หรือเหล็กกล้าคาร์บอน การเลือกระหว่างเลเซอร์ไฟเบอร์ 1500W และ 3000W ไม่ได้ขึ้นอยู่กับกำลังที่สูงกว่าเพียงอย่างเดียว แต่เป็นการจับคู่กำลังที่เหมาะสมกับความหนาของวัสดุและการใช้งานด้วย
ในคู่มือนี้ เราจะอธิบายความแตกต่างที่สำคัญระหว่างเลเซอร์ไฟเบอร์ 1500 วัตต์และ 3000 วัตต์ พร้อมให้ข้อมูลความหนาและความลึกในการเจาะทะลุสำหรับโลหะชนิดต่างๆ อย่างชัดเจน และนำเสนอขั้นตอนการเลือกใช้งานที่เป็นรูปธรรม เพื่อช่วยให้คุณตัดสินใจได้อย่างคุ้มค่าที่สุด โปรดอ่านต่อเพื่อค้นพบวิธีเพิ่มประสิทธิภาพการทำงานของเลเซอร์และเลือกกำลังวัตต์ที่เหมาะสมที่สุดสำหรับความต้องการในการผลิตของคุณ
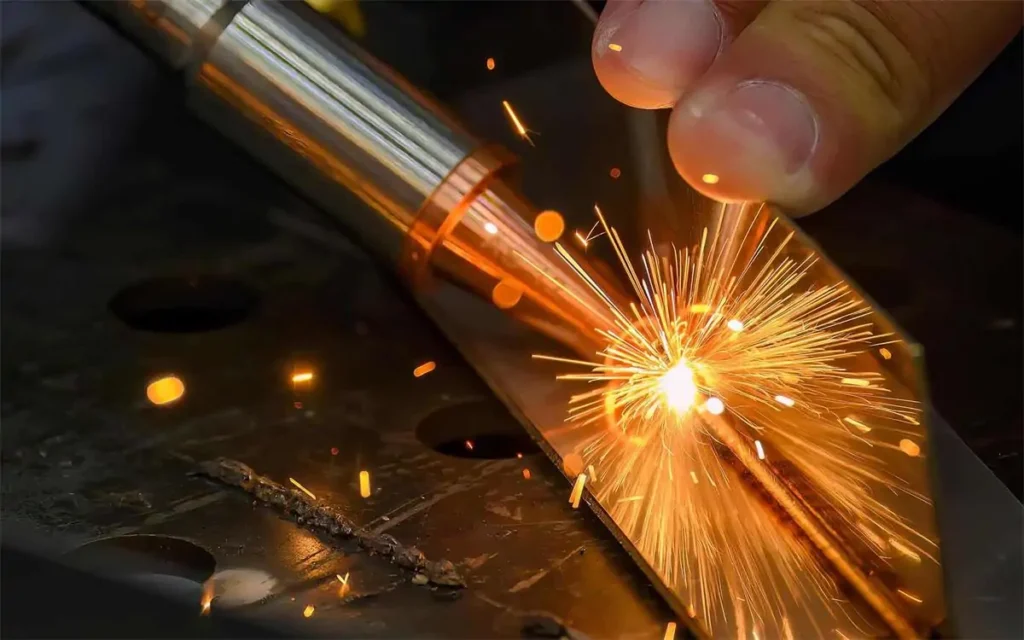
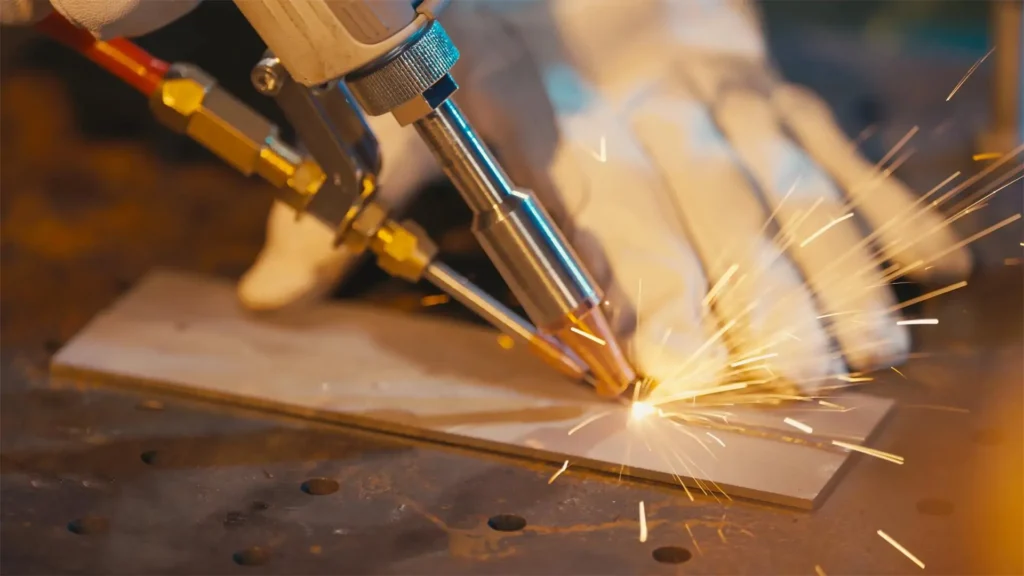
เหตุใดกำลังวัตต์ของเลเซอร์ไฟเบอร์จึงมีความสำคัญในกระบวนการแปรรูปโลหะ
กำลังวัตต์ของเลเซอร์ไฟเบอร์ (ในหน่วยวัตต์) ของเครื่องเชื่อมเลเซอร์ไฟเบอร์เป็นหนึ่งในพารามิเตอร์ที่สำคัญที่สุดในงานโลหะ มันส่งผลโดยตรงต่อความเร็วในการตัด ความสามารถในการทะลุทะลวง และประสิทธิภาพการผลิตโดยรวม กำลังที่สูงขึ้นหมายถึงพลังงานที่ส่งไปยังวัสดุมากขึ้น ทำให้เลเซอร์สามารถตัดโลหะที่หนาขึ้นหรือแปรรูปวัสดุที่มีความหนาเท่ากันได้เร็วขึ้น
อย่างไรก็ตาม กำลังไฟไม่ได้หมายความแค่ว่า “ยิ่งสูงยิ่งดี” เท่านั้น ต้องเลือกให้เหมาะสมกับชนิดของวัสดุ (สแตนเลส อลูมิเนียม เหล็กกล้าคาร์บอน) ความหนา และเป้าหมายการผลิต ระบบกำลังไฟต่ำ (เช่น 1500 วัตต์) เหมาะสำหรับการแปรรูปแผ่นโลหะบาง (0.5–2.5 มม.) และการทำงานที่คำนึงถึงต้นทุน ในขณะที่ระบบกำลังไฟสูง (เช่น 3000 วัตต์) ให้ประสิทธิภาพที่ดีกว่าสำหรับวัสดุที่มีความหนา 0.5–8 มม. และให้ผลผลิตที่สูงกว่า
จากมุมมองด้านการผลิต พลังงานเลเซอร์ส่งผลกระทบต่อสามมิติหลักดังนี้:
- ความเร็ว: กำลังที่สูงขึ้นหมายถึงความเร็วในการตัดที่เร็วขึ้นสำหรับวัสดุที่มีความหนาเท่ากัน
- การเจาะทะลุ: กำลังไฟที่สูงขึ้นช่วยให้สามารถตัดและเชื่อมได้ลึกยิ่งขึ้น
- ประสิทธิภาพ: กำลังไฟที่สูงขึ้นสามารถเพิ่มปริมาณงานได้ แต่ก็ทำให้ต้นทุนเริ่มต้นและต้นทุนการดำเนินงานสูงขึ้นด้วย
ผลกระทบของกำลังไฟฟ้าต่อประสิทธิภาพการตัด/เชื่อม (สรุป)
ความเร็วในการตัด:
กำลังวัตต์ของเลเซอร์ไฟเบอร์มีผลโดยตรงต่อความเร็วในการตัด โดยกำลังวัตต์ที่สูงขึ้นจะช่วยให้การประมวลผลเร็วขึ้นอย่างมาก โดยเฉพาะอย่างยิ่งเมื่อความหนาของวัสดุเพิ่มขึ้น แม้ว่าเลเซอร์กำลังต่ำและกำลังสูงจะทำงานได้ดีกับแผ่นวัสดุบาง แต่ระบบที่มีกำลังสูงกว่าสามารถเพิ่มผลผลิตได้อย่างมากโดยการลดเวลาในการตัดและรักษาความเร็วได้ในช่วงความหนาที่กว้างขึ้น
ความสามารถในการเจาะทะลุ:
เลเซอร์ไฟเบอร์ที่มีกำลังวัตต์สูงกว่าจะให้ความหนาแน่นของพลังงานที่สูงกว่า ทำให้ลำแสงสามารถทะลุทะลวงเข้าไปในวัสดุได้ลึกกว่า นั่นหมายความว่าเลเซอร์กำลังสูงสามารถตัดและเชื่อมโลหะที่หนากว่าได้อย่างมีประสิทธิภาพมากกว่า ในขณะที่ระบบกำลังต่ำเหมาะสำหรับงานแผ่นโลหะบางๆ ที่ไม่จำเป็นต้องทะลุทะลวงลึกมากนัก
ประสิทธิภาพการประมวลผล:
ในแง่ของประสิทธิภาพโดยรวม กำลังวัตต์ของเลเซอร์ไฟเบอร์ที่สูงขึ้นจะช่วยเพิ่มปริมาณงานโดยการลดเวลาในการทำงานแต่ละรอบ และทำให้สามารถผลิตได้อย่างต่อเนื่องในปริมาณมาก อย่างไรก็ตาม สำหรับวัสดุที่บาง กำลังวัตต์ที่สูงเกินไปอาจนำไปสู่การสิ้นเปลืองพลังงานโดยไม่จำเป็น ดังนั้นการเลือกกำลังวัตต์ที่เหมาะสมจะช่วยให้ได้ความสมดุลที่ดีที่สุดระหว่างประสิทธิภาพและต้นทุนการดำเนินงาน
| พารามิเตอร์ | ไฟเบอร์เลเซอร์ 1500W | ไฟเบอร์เลเซอร์ 3000W |
|---|---|---|
| ความหนาที่แนะนำ (ช่วงความหนาที่เหมาะสม) | 0.5 – 2.5 มม | 0.5 – 8 มม |
| วัสดุที่เหมาะสม | เหล็กกล้าไร้สนิม, เหล็กกล้าคาร์บอน, อลูมิเนียม (แผ่นบาง) | เหล็กกล้าไร้สนิม, เหล็กกล้าคาร์บอน, อลูมิเนียม (แผ่นบางและแผ่นบางปานกลาง) |
| ความเร็วในการตัด (≤2 มม.) | รวดเร็ว | เร็วขึ้น (เพิ่มขึ้นประมาณ 20–40%) |
| ความเร็วในการตัด (3–5 มม.) | ชะลอตัวลงอย่างมาก | ยังคงมีประสิทธิภาพและเสถียรภาพ |
| ความสามารถในการเจาะ | ออกแบบมาเพื่อการตัดแผ่นวัสดุบางโดยเฉพาะ | สามารถจัดการกับวัสดุที่มีความหนาได้ดีกว่าอย่างน่าเชื่อถือ |
| ความเสถียรในการประมวลผล | มีความเสถียรสำหรับแผ่นบาง | มีความเสถียรทั้งกับแผ่นบางและแผ่นบางปานกลาง |
| ประสิทธิภาพการผลิต | เหมาะสำหรับการผลิตในปริมาณน้อยถึงปานกลาง | เหมาะสำหรับการผลิตในปริมาณปานกลางถึงมาก |
| ต้นทุนเครื่องจักร | ระดับล่าง (ระดับเริ่มต้น) | สูงกว่า |
| การใช้พลังงาน | ลด | ระดับกลางถึงสูง |
| ประสิทธิภาพด้านต้นทุนโดยรวม | ผลตอบแทนการลงทุนสูงสำหรับการแปรรูปแผ่นโลหะบาง | ประสิทธิภาพการผลิตที่สูงขึ้นและขอบเขตการใช้งานที่กว้างขึ้น |
กำลังวัตต์ของเลเซอร์ไฟเบอร์ที่แนะนำสำหรับโลหะชนิดต่างๆ
การเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์ที่เหมาะสมนั้นขึ้นอยู่กับประเภทวัสดุ ความหนา และประสิทธิภาพการประมวลผลที่ต้องการเป็นอย่างมาก โลหะแต่ละชนิดมีคุณสมบัติทางกายภาพเฉพาะตัว เช่น การสะท้อนแสงและการนำความร้อน ซึ่งส่งผลโดยตรงต่อการดูดซับแสงเลเซอร์และประสิทธิภาพการตัดหรือการเชื่อม ดังนั้น การเลือกกำลังไฟแบบเดียวสำหรับทุกวัสดุจึงใช้ไม่ได้ผลในการผลิตจริง
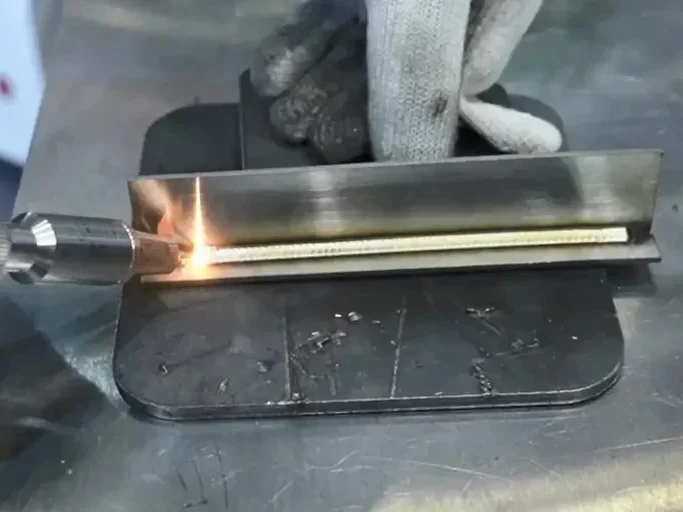
การเชื่อมด้วยเลเซอร์สแตนเลส
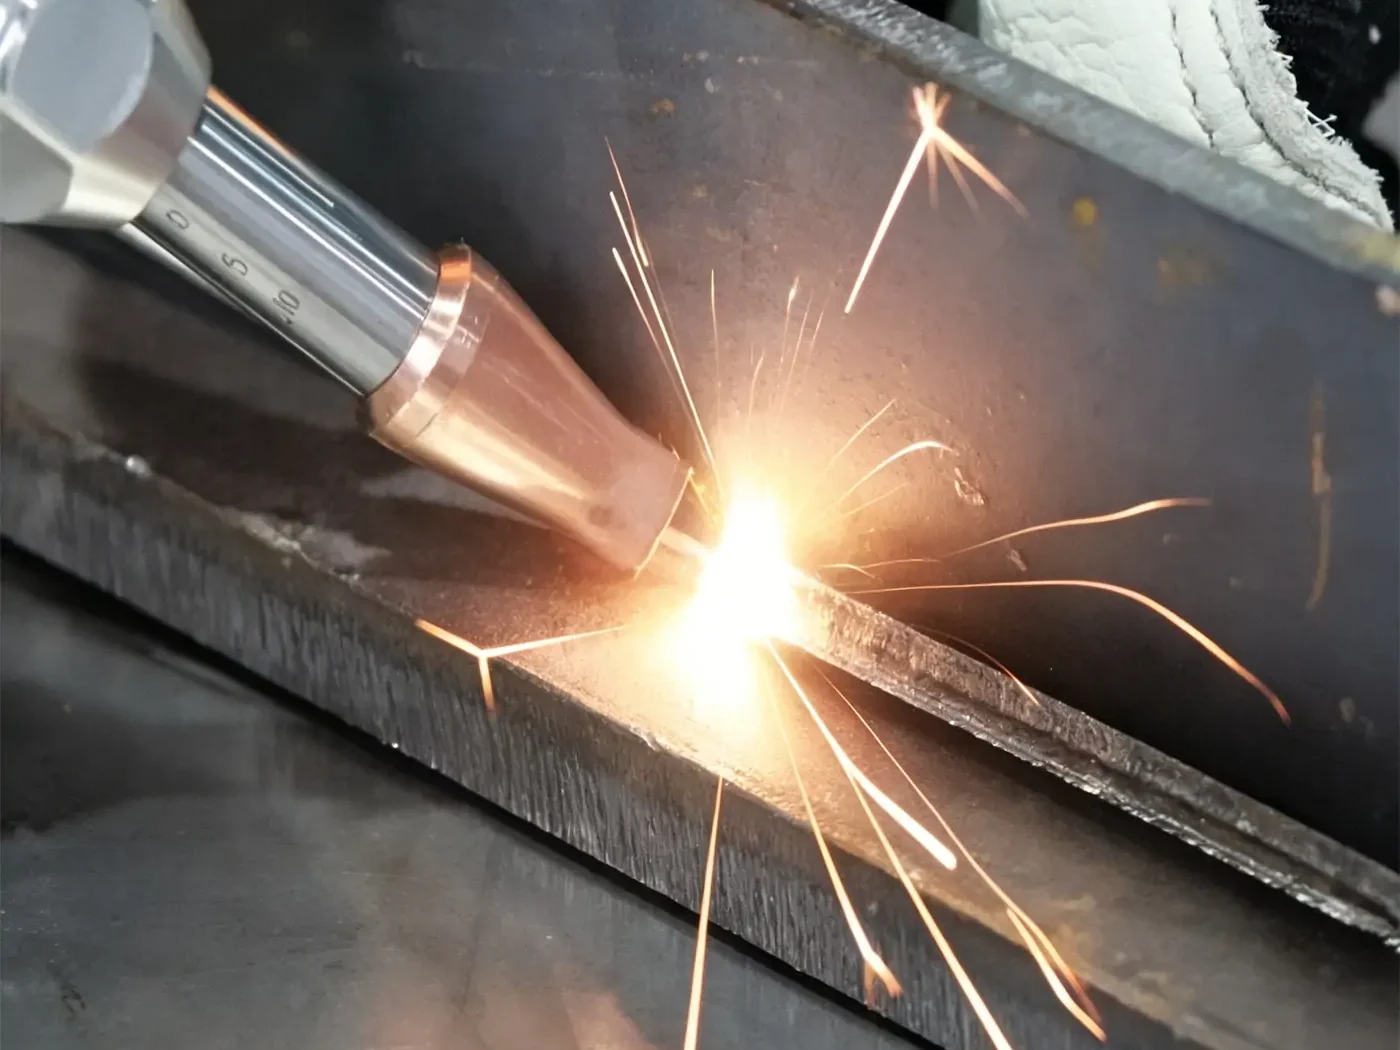
การเชื่อมด้วยเลเซอร์เหล็กกล้าคาร์บอน
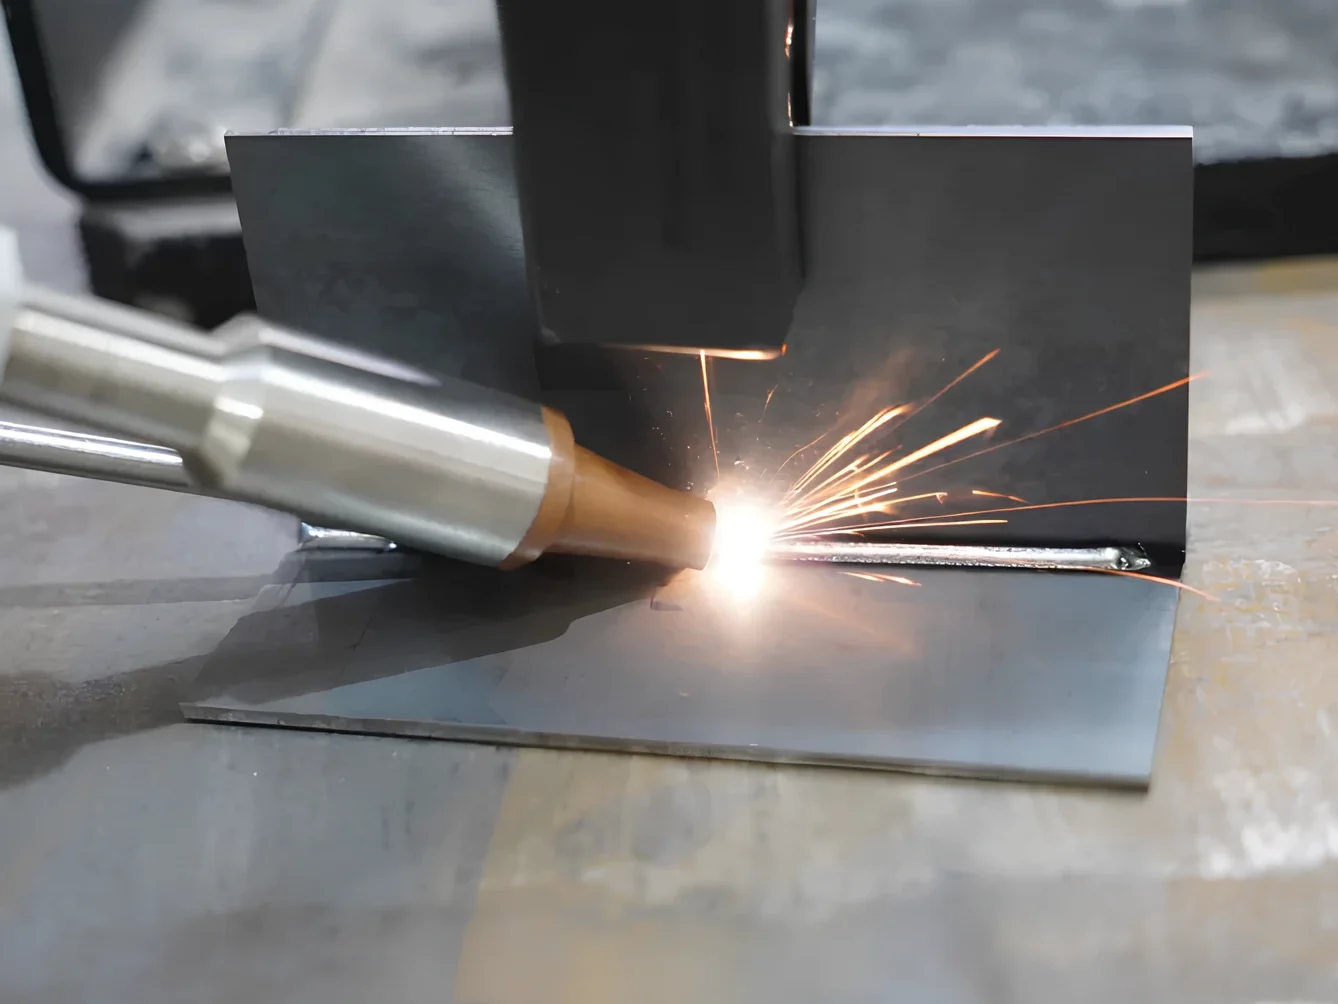
การเชื่อมด้วยเลเซอร์อลูมิเนียม
เหล็กกล้าไร้สนิม
เหล็กกล้าไร้สนิมมีการดูดซับแสงเลเซอร์ที่ดีและประสิทธิภาพการประมวลผลที่เสถียร ทำให้เหมาะสำหรับเลเซอร์ไฟเบอร์ทั้งขนาด 1500 วัตต์และ 3000 วัตต์ ขึ้นอยู่กับความหนาที่ต้องการ
อลูมิเนียม
อะลูมิเนียมมีค่าการสะท้อนแสงและการนำความร้อนสูง ทำให้การแปรรูปทำได้ยากขึ้นและโดยทั่วไปต้องใช้กำลังเลเซอร์สูงกว่า
เหล็กกล้าคาร์บอน
เหล็กกล้าคาร์บอนนั้นแปรรูปได้ง่ายกว่าเมื่อเทียบกับอะลูมิเนียม และรองรับช่วงการตัดที่หนากว่า โดยเฉพาะอย่างยิ่งเมื่อใช้เลเซอร์กำลังสูง
โลหะผสม
เมื่อเปรียบเทียบกับการเชื่อมโลหะชนิดเดียว การเชื่อมโลหะผสม เช่น โลหะต่างชนิดกันอย่างทองแดงและสแตนเลส หรือเหล็กและอะลูมิเนียม นั้นมีความท้าทายมากกว่าและต้องควบคุมปริมาณความร้อนอย่างแม่นยำเพื่อป้องกันการเกิดสารประกอบโลหะระหว่างกันที่เปราะบางและเพื่อให้มั่นใจถึงความแข็งแรงของรอยเชื่อม
เครื่องเชื่อมเลเซอร์ 3000 วัตต์ เหมาะสำหรับแผ่นโลหะที่มีความหนาปานกลางถึงหนามาก ความหนาที่เชื่อมได้ขึ้นอยู่กับวัสดุนั้นๆ สำหรับรายละเอียดเกี่ยวกับความหนาที่เชื่อมได้ของวัสดุต่างๆ โปรดดูที่: เครื่องเชื่อมเลเซอร์ 3000 วัตต์: เชื่อมได้หนาแค่ไหน?
ผลลัพธ์ของการเชื่อมไม่ได้ขึ้นอยู่กับกำลังไฟเพียงอย่างเดียว การตั้งค่าการเชื่อมต้องคำนึงถึงหลายปัจจัย สำหรับรายละเอียดเพิ่มเติม โปรดดูบทความ: การตั้งค่าเครื่องเชื่อมเลเซอร์ 3000W: กำลังไฟ ความเร็ว โฟกัส และคู่มือการป้อนลวด
วีดีโอ
คู่มือทีละขั้นตอน: วิธีเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์ที่เหมาะสม
การเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์ที่เหมาะสมนั้นขึ้นอยู่กับหลักการเดียวคือ: จับคู่ช่วงกำลังไฟที่มีประสิทธิภาพของเครื่องกับความต้องการในการผลิตจริงของคุณ ไม่ใช่ขีดจำกัดสูงสุด ต่อไปนี้คือคู่มือการเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์:
ขั้นตอนที่ 1: ระบุประเภทวัสดุ
ประเภทของวัสดุเป็นตัวกำหนดความต้องการพลังงานพื้นฐาน โดยเฉพาะอย่างยิ่งสำหรับโลหะสะท้อนแสง
- เหล็กกล้าไร้สนิม: กระบวนการผลิตมีเสถียรภาพ ใช้พลังงานปานกลาง
- เหล็กกล้าคาร์บอน: ตัดง่ายที่สุด ใช้งานได้กับกำลังไฟหลากหลายระดับ
- อะลูมิเนียม: สะท้อนแสงสูง → ต้องใช้กำลังไฟสูงขึ้นเพื่อให้การตัดมีเสถียรภาพและมีประสิทธิภาพดีขึ้น
ขั้นตอนที่ 2: กำหนดความหนาที่ต้องการ
ควรเลือกกำลังวัตต์ตามความหนาของวัสดุที่ใช้งานบ่อยที่สุด ไม่ใช่เลือกตามกำลังวัตต์สูงสุด
กำหนดความหนาสูงสุด (ขีดจำกัดความสามารถของเครื่องจักร)
เน้นช่วงความหนาที่ใช้กันทั่วไป (ประสิทธิภาพการผลิตที่แท้จริง)
หลักการเลือกโดยทั่วไป:
- 0.5–2.5 มม. → 1500 วัตต์ก็เพียงพอแล้ว
- 0.5–8 มม. → 3000 วัตต์ มีประสิทธิภาพมากกว่า
ขั้นตอนที่ 3: กำหนดประเภทการประมวลผล
โดยทั่วไป การตัดต้องใช้กำลังวัตต์ของเลเซอร์ไฟเบอร์ที่สูงกว่าเพื่อให้ได้ความเร็ว ในขณะที่การเชื่อมจะให้ความสำคัญกับการแทรกซึมที่เสถียร
- การตัดด้วยเลเซอร์: ความเร็วและความสามารถในการตัดความหนาเป็นสิ่งสำคัญ → จึงควรเลือกใช้กำลังวัตต์สูง
- การเชื่อมด้วยเลเซอร์ความลึกและความสม่ำเสมอในการเจาะทะลุมีความสำคัญมากกว่าพลังที่รุนแรง
- สำหรับการใช้งานที่หลากหลาย: ควรเลือกกำลังไฟที่สมดุล (เช่น 3000 วัตต์)
ขั้นตอนที่ 4: ประเมินปริมาณการผลิต
ยิ่งปริมาณการผลิตของคุณสูงเท่าไร กำลังวัตต์ที่สูงขึ้นก็ยิ่งมีค่ามากขึ้นเท่านั้น
- การผลิตแบบล็อตเล็ก/รับจ้างผลิต: การใช้พลังงานต่ำช่วยลดความเสี่ยงในการลงทุน
- การผลิตขนาดกลางถึงขนาดใหญ่: กำลังไฟที่สูงขึ้นช่วยเพิ่มประสิทธิภาพการผลิตและลดเวลาในการผลิต
- หลักการทำงานของเอาต์พุต: กำลังวัตต์สูงขึ้น = ผลิตชิ้นส่วนได้ต่อชั่วโมงมากขึ้น
ขั้นตอนที่ 5: สร้างสมดุลระหว่างงบประมาณและประสิทธิภาพ
ทางเลือกที่ดีที่สุดคือทางเลือกที่มีต้นทุนต่อชิ้นในระยะยาวต่ำที่สุด ไม่ใช่ทางเลือกที่มีราคาซื้อต่ำที่สุด
- ต้นทุนเริ่มต้น: 1500W ราคาประหยัดกว่า
- ต้นทุนการใช้งาน: กำลังวัตต์ที่สูงขึ้นจะสิ้นเปลืองพลังงานมากขึ้น
- ROI ระยะยาว:
- การใช้พลังงานต่ำ → ควบคุมต้นทุนสำหรับงานที่ไม่ซับซ้อน
- กำลังไฟฟ้าสูงขึ้น → ประสิทธิภาพสูงขึ้น และใช้งานได้หลากหลายมากขึ้น
กฎการตัดสินขั้นสุดท้าย
เลือกใช้กำลังไฟ 1500 วัตต์ สำหรับวัสดุบางๆ และการใช้งานที่คำนึงถึงต้นทุนเป็นหลัก
เลือก 3000W เพื่อประสิทธิภาพที่สูงขึ้น + การครอบคลุมความหนาที่กว้างขึ้น + การผลิตที่ปรับขนาดได้
ข้อผิดพลาดทั่วไปในการเลือกกำลังวัตต์ของเลเซอร์
การเลือกกำลังวัตต์ของเลเซอร์ไฟเบอร์ที่เหมาะสมนั้น ไม่ใช่แค่การเปรียบเทียบระดับกำลังเท่านั้น แต่ยังเกี่ยวกับการหลีกเลี่ยงข้อผิดพลาดในการเลือกที่พบได้ทั่วไป ซึ่งอาจส่งผลโดยตรงต่อคุณภาพการตัด ประสิทธิภาพ และอายุการใช้งานของอุปกรณ์ ผู้ใช้หลายคนมุ่งเน้นเฉพาะ "มันตัดได้หรือไม่" แทนที่จะพิจารณาว่า "มันตัดได้อย่างมีประสิทธิภาพแค่ไหน" ซึ่งมักนำไปสู่ประสิทธิภาพการผลิตที่ต่ำและต้นทุนระยะยาวที่สูงขึ้น ด้านล่างนี้คือข้อผิดพลาดในการเลือกกำลังเลเซอร์ที่พบบ่อย 3 ประการที่ควรหลีกเลี่ยง
1. เน้นเฉพาะความหนาของการตัดสูงสุด (โดยไม่คำนึงถึงประสิทธิภาพ)
ข้อผิดพลาดที่พบบ่อยคือการเลือกเครื่องเลเซอร์โดยพิจารณาจากความหนาในการตัดสูงสุดเพียงอย่างเดียว โดยไม่คำนึงถึงประสิทธิภาพในการทำงานในแต่ละวัน แม้ว่าเครื่องจักรจะสามารถตัดวัสดุหนาได้ในทางเทคนิค แต่เมื่อใกล้ถึงขีดจำกัดสูงสุด เครื่องอาจทำงานช้าและไม่มีประสิทธิภาพ ทำให้ผลผลิตโดยรวมลดลงและต้นทุนต่อชิ้นสูงขึ้น
2. การไม่คำนึงถึงค่าการสะท้อนแสงของวัสดุ (โดยเฉพาะอะลูมิเนียม)
ข้อผิดพลาดสำคัญอีกประการหนึ่งในการตัดด้วยเลเซอร์คือการประเมินค่าการสะท้อนแสงของวัสดุต่ำเกินไป โดยเฉพาะอย่างยิ่งเมื่อทำการตัดอะลูมิเนียมหรือโลหะที่มีการสะท้อนแสงสูง วัสดุเหล่านี้ต้องการกำลังเลเซอร์ที่สูงและเสถียรกว่า เพื่อให้มั่นใจได้ถึงการดูดซับที่สม่ำเสมอ ความเสถียรในการตัด และคุณภาพของขอบ การเลือกกำลังวัตต์ที่ไม่เพียงพออาจนำไปสู่การตัดที่ไม่เสถียรหรือต้องตัดซ้ำหลายครั้ง
3. การใช้กำลังไฟต่ำเพื่อบังคับการตัดแผ่นโลหะหนา
การพยายามตัดวัสดุหนาด้วยเลเซอร์ไฟเบอร์กำลังต่ำเป็นการเลือกกำลังเลเซอร์ไฟเบอร์ที่ผิดพลาดอย่างร้ายแรง แม้ว่าการตัดอาจยังคงทำได้ แต่จะเพิ่มภาระความร้อนให้กับเครื่องจักรอย่างมาก ลดคุณภาพการตัด ลดความเร็วในการผลิต และอาจทำให้อายุการใช้งานของส่วนประกอบสำคัญ เช่น แหล่งกำเนิดแสงเลเซอร์และหัวตัดสั้นลง
1500 วัตต์ หรือ 3000 วัตต์ – คุณควรเลือกอันไหนดี?
การเลือกใช้เลเซอร์ไฟเบอร์กำลัง 1500 วัตต์หรือ 3000 วัตต์นั้นขึ้นอยู่กับความหนาของวัสดุ ความต้องการในการผลิต และประสิทธิภาพที่คาดหวัง หากงานหลักของคุณเกี่ยวข้องกับวัสดุที่มีความหนาไม่เกิน 4 มม . งบประมาณจำกัด และการผลิตมีขนาดเล็กหรือเบาเครื่องเชื่อมเลเซอร์ไฟเบอร์ 1500 วัตต์จะเป็นตัวเลือกที่คุ้มค่าและใช้งานได้จริงสำหรับการแปรรูปแผ่นโลหะบางอย่างเสถียร
อย่างไรก็ตาม หากคุณทำการแปรรูปวัสดุที่มีความหนา 6 มม. ขึ้นไปเป็นประจำ ให้ความสำคัญกับความเร็วในการตัดและประสิทธิภาพการผลิตที่สูงขึ้นและทำงานในสภาพแวดล้อมทางอุตสาหกรรมหรือการผลิตจำนวนมากเครื่องเชื่อมเลเซอร์ไฟเบอร์ 3000 วัตต์จะเป็นการลงทุนที่ดีกว่า เนื่องจากมีช่วงการใช้งานที่กว้างกว่าและประสิทธิภาพสูงกว่าอย่างเห็นได้ชัด
นอกจากนี้ เรายังมีเครื่องเชื่อมเลเซอร์ขนาด 2000 วัตต์ ให้เลือกอีกด้วย คุณควรเลือกกำลังไฟเท่าใดนั้นขึ้นอยู่กับความต้องการใช้งานเฉพาะของคุณ เพื่อพิจารณาว่ากำลังไฟใดเหมาะสมที่สุด โปรดดูบทความ: เครื่องเชื่อมเลเซอร์ 2000 วัตต์ เทียบกับ 3000 วัตต์: คุณควรเลือกเครื่องใด?
กรณีศึกษาของเคมป์สันแสดงให้เห็นว่า
สรุป
การเลือกกำลังเลเซอร์ไฟเบอร์ระหว่าง 1500W และ 3000W ไม่ใช่แค่ทางเลือกทางเทคนิคเท่านั้น แต่เป็นการตัดสินใจเชิงกลยุทธ์ที่ส่งผลโดยตรงต่อประสิทธิภาพการผลิต คุณภาพการประมวลผล และต้นทุนการดำเนินงานในระยะยาว ดังที่เราได้กล่าวไปแล้ว วัสดุที่แตกต่างกัน เช่น สแตนเลส อลูมิเนียม และเหล็กกล้าคาร์บอน ต้องการระดับพลังงานที่แตกต่างกัน ขึ้นอยู่กับความหนาและความต้องการใช้งาน การเลือกกำลังเลเซอร์ให้เหมาะสมกับความต้องการในการผลิตจริง จะช่วยเพิ่มความเร็วในการตัด ความเสถียรในการเชื่อม และประสิทธิภาพโดยรวมได้อย่างมาก พร้อมทั้งหลีกเลี่ยงการลงทุนที่ไม่จำเป็น
หากคุณยังไม่แน่ใจว่ากำลังเลเซอร์ไฟเบอร์แบบใดเหมาะสมที่สุดสำหรับวัสดุและข้อกำหนดการผลิตของคุณ ทีมวิศวกรของ Kempsonพร้อมให้ความช่วยเหลือ เรานำเสนอโซลูชันการเลือกเลเซอร์ที่ปรับแต่งตามประเภทวัสดุ ช่วงความหนา และเป้าหมายการประมวลผลของคุณ เพื่อให้มั่นใจว่าคุณจะได้รับการติดตั้งที่มีประสิทธิภาพและคุ้มค่าที่สุด