สารบัญ
บทนำ
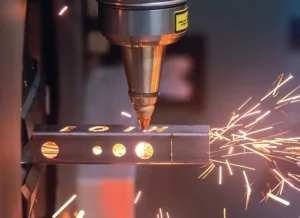
เครื่องตัดท่อด้วยเลเซอร์อาศัยการทำงานที่ประสานกันของแหล่งกำเนิดเลเซอร์ หัวตัด ระบบจับยึด ระบบลม ระบบระบายความร้อน และระบบควบคุม CNC การสะสมของฝุ่น ชิ้นส่วนออปติกที่ปนเปื้อน การหล่อลื่นไม่เพียงพอ หรือความผิดพลาดของระบบระบายความร้อน อาจส่งผลต่อความแม่นยำในการตัด ลดคุณภาพการตัด และทำให้เครื่องหยุดทำงานโดยไม่คาดคิด การตรวจสอบอย่างสม่ำเสมอและการบำรุงรักษาที่เหมาะสมจะช่วยรักษาระบบเหล่านี้ให้อยู่ในสภาพการทำงานที่ดี
ในคู่มือนี้ เราจะกล่าวถึงรายการตรวจสอบการบำรุงรักษาประจำวัน ข้อกำหนดการตรวจสอบตามระยะเวลา และปัญหาทั่วไปของเครื่องตัดเลเซอร์ท่อ พร้อมวิธีการแก้ไขปัญหาที่ใช้งานได้จริง นอกจากนี้ เรายังอธิบายวิธีการกำหนดตารางการบำรุงรักษา และระบุว่าเมื่อใดควรขอความช่วยเหลือทางเทคนิคจากผู้เชี่ยวชาญ

เหตุใดการบำรุงรักษาเครื่องตัดท่อด้วยเลเซอร์อย่างสม่ำเสมอจึงมีความสำคัญ?
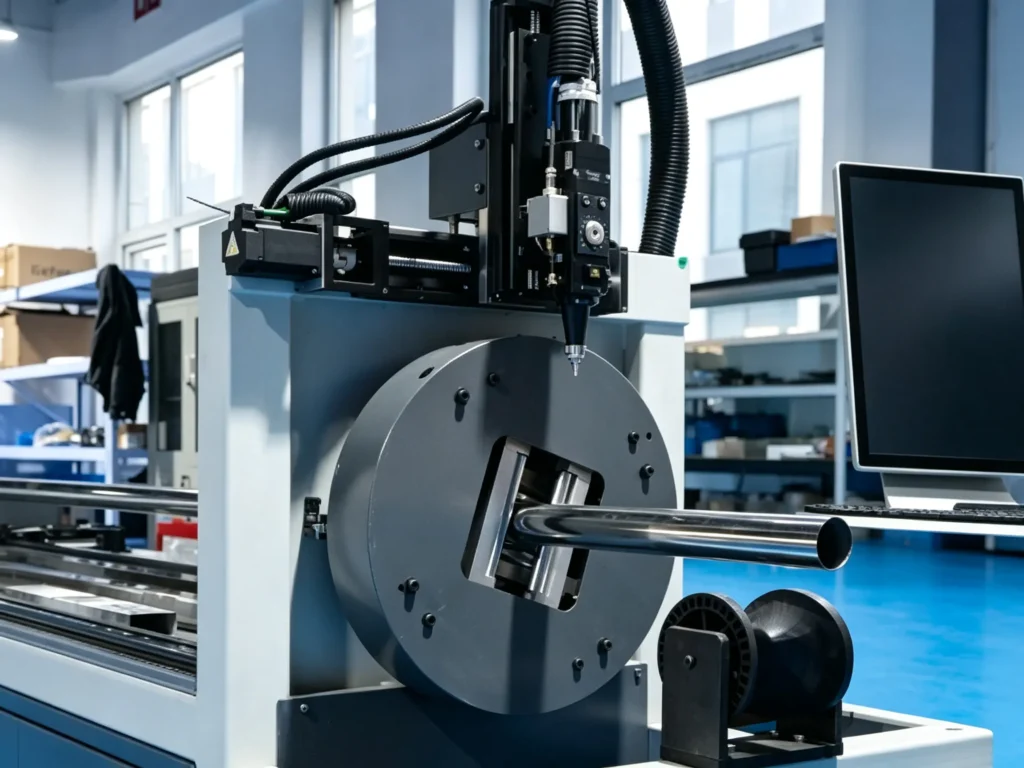
เครื่องตัดท่อด้วยเลเซอร์ทำงานโดยใช้ระบบหลายระบบร่วมกัน ฝุ่นละออง ชิ้นส่วนสึกหรอ การเชื่อมต่อหลวม และการหล่อลื่นที่ไม่ดี อาจส่งผลต่อผลลัพธ์การตัดและทำให้เครื่องจักรทำงานผิดปกติ การบำรุงรักษาอย่างสม่ำเสมอจะช่วยให้เครื่องจักรอยู่ในสภาพการทำงานปกติ
รักษาคุณภาพการตัดให้สม่ำเสมอ
สิ่งสกปรกบนกระจกป้องกันจะลดการส่งผ่านลำแสงเลเซอร์ หัวฉีดที่สึกหรอ ตำแหน่งโฟกัสที่ไม่ถูกต้อง และการยึดท่อที่ไม่มั่นคง อาจทำให้การตัดไม่สมบูรณ์ เกิดเสี้ยน และความผิดพลาดด้านขนาด
ลดระยะเวลาที่อุปกรณ์หยุดทำงาน
ความผิดพลาดของระบบระบายความร้อน การสึกหรอของหัวจับ ปัญหาการป้อนชิ้นงาน และความล้มเหลวของเซ็นเซอร์ อาจทำให้การผลิตหยุดชะงัก การตรวจสอบเป็นประจำจะช่วยให้ผู้ปฏิบัติงานตรวจพบการเชื่อมต่อที่หลวม การเคลื่อนไหวที่ผิดปกติ และสัญญาณเตือนของระบบก่อนที่จะนำไปสู่การหยุดทำงานของเครื่องจักร
ยืดอายุการใช้งานของชิ้นส่วนเครื่องจักร
กระจกป้องกัน รางนำทาง เฟือง และตลับลูกปืนจะสึกหรอระหว่างการใช้งาน การทำความสะอาด การหล่อลื่น การเปลี่ยนไส้กรอง และการตรวจสอบอย่างสม่ำเสมอจะช่วยลดการสะสมของสิ่งสกปรกและการสึกหรอที่ไม่จำเป็น
รายการตรวจสอบการบำรุงรักษาเครื่องตัดเลเซอร์ท่อประจำวัน
การบำรุงรักษาประจำวันครอบคลุมถึงหัวตัด ระบบระบายความร้อน ระบบจ่ายแก๊ส หัวจับชิ้นงาน ระบบส่งกำลัง ตู้ไฟฟ้า และระบบกำจัดเศษวัสดุ ตรวจสอบส่วนประกอบเหล่านี้ก่อนเริ่มการผลิต และตรวจสอบการปนเปื้อน การสึกหรอ การรั่วไหล การเชื่อมต่อหลวม และการทำงานที่ผิดปกติ
1. หัวตัดเลเซอร์และส่วนประกอบทางแสง
- ตรวจสอบกระจกป้องกันว่ามีฝุ่น คราบ รอยขีดข่วน หรือความเสียหายหรือไม่
- ตรวจสอบหัวฉีดว่ามีสิ่งอุดตัน เสียรูปทรง หรือมีเศษโลหะสะสมอยู่หรือไม่
- ตรวจสอบวงแหวนเซรามิกว่ามีรอยแตกหรือความเสียหายหรือไม่
- ตรวจสอบการเชื่อมต่อระหว่างหัวฉีดและหัวตัดว่าหลวมหรือไม่
หมายเหตุเกี่ยวกับการบำรุงรักษา: ทำความสะอาดหรือเปลี่ยนชิ้นส่วนเลนส์โดยใช้วัสดุและขั้นตอนที่ผู้ผลิตกำหนด ห้ามเช็ดเลนส์ด้วยผ้าธรรมดา
2. ระบบทำความเย็นและเครื่องทำความเย็นน้ำ
- ตรวจสอบระดับน้ำในเครื่องทำความเย็นและอุณหภูมิการทำงาน
- ตรวจสอบท่อระบายความร้อนและจุดเชื่อมต่อต่างๆ เพื่อหาการรั่วซึม
- ตรวจสอบคุณภาพน้ำหล่อเย็นและสภาพของตัวกรอง
- ตรวจสอบสัญญาณเตือนของเครื่องทำความเย็นและสภาวะการทำงานที่ผิดปกติ
หมายเหตุเกี่ยวกับการบำรุงรักษา: โปรดปฏิบัติตามข้อกำหนดของผู้ผลิตแหล่งกำเนิดแสงเลเซอร์และเครื่องทำความเย็นเกี่ยวกับชนิดของสารหล่อเย็น คุณภาพน้ำ อุณหภูมิในการทำงาน และช่วงเวลาการเปลี่ยนถ่าย
3. ระบบนิวแมติกและระบบจ่ายก๊าซตัด
- ตรวจสอบแรงดันของไนโตรเจน ออกซิเจน หรืออากาศอัดที่จ่ายเข้ามา
- ตรวจสอบท่อก๊าซและข้อต่อต่างๆ เพื่อหาจุดรั่วซึม
- ตรวจสอบตัวควบคุมแรงดันและตัวกรอง
- ตรวจสอบความเสถียรของแรงดันแก๊สระหว่างการตัด
หมายเหตุการบำรุงรักษา: รักษาระดับแรงดันแก๊สให้อยู่ในช่วงที่กำหนดสำหรับวัสดุ ความหนา และกระบวนการตัดที่เลือกใช้
4. ระบบจับยึดและป้อนท่อ
- ตรวจสอบปากจับชิ้นงานว่ามีการสึกหรอ เสียหาย หรือมีคราบโลหะสะสมหรือไม่
- ตรวจสอบการจับยึดและการคลายตัวของหัวจับ
- สังเกตการจับยึดท่อขณะหมุนหัวจับ
- ตรวจสอบลูกกลิ้งรองรับท่อและกลไกการป้อนท่อ
- กำจัดเศษโลหะและสิ่งสกปรกออกจากบริเวณที่หนีบ
หมายเหตุการบำรุงรักษา: ตรวจสอบสภาพหัวจับและแท่นรองท่อเมื่อทำการกลึงท่อที่มีขนาดเส้นผ่านศูนย์กลาง รูปทรง และความหนาของผนังแตกต่างกัน
5. รางนำทาง ระบบส่งกำลัง และระบบหล่อลื่น
- ตรวจสอบรางนำทางและตลับลูกปืนเชิงเส้นว่ามีฝุ่นและเศษสิ่งสกปรกหรือไม่
- ตรวจสอบเฟืองและตัวล็อกเฟืองว่ามีสิ่งสกปรกปนเปื้อนหรือสึกหรอหรือไม่
- ตรวจสอบระดับสารหล่อลื่นในระบบหล่อลื่นอัตโนมัติ
- โปรดสังเกตเสียงหรือการสั่นสะเทือนที่ผิดปกติขณะที่เครื่องจักรทำงาน
หมายเหตุการบำรุงรักษา: ใช้สารหล่อลื่นที่ระบุไว้ และปฏิบัติตามช่วงเวลาการทำความสะอาดและการหล่อลื่นที่ผู้ผลิตกำหนด
6. ตู้ไฟฟ้าและระบบควบคุม CNC
- ตรวจสอบแผงควบคุม CNC เพื่อดูสัญญาณเตือนและข้อความแสดงข้อผิดพลาดที่กำลังทำงานอยู่
- ตรวจสอบสายเคเบิลและขั้วต่อที่เข้าถึงได้ว่ามีร่องรอยความเสียหายที่มองเห็นได้หรือไม่
- ตรวจสอบระบบระบายอากาศและพัดลมระบายความร้อนของตู้ไฟฟ้า
- ตรวจสอบการทำงานของเซ็นเซอร์และสวิตช์จำกัด
หมายเหตุเกี่ยวกับการบำรุงรักษา: การตรวจสอบระบบไฟฟ้าภายในต้องดำเนินการโดยช่างเทคนิคที่มีคุณสมบัติเหมาะสม หลังจากตัดกระแสไฟฟ้าอย่างถูกต้องแล้ว
7. แท่นเครื่องและระบบกำจัดเศษวัสดุ
- กำจัดเศษโลหะที่สะสมอยู่บริเวณฐานเครื่องและหัวจับออกให้หมด
- ตรวจสอบพื้นที่เก็บรวบรวมตะกรันและเศษวัสดุ
- ตรวจสอบสายพานลำเลียงเศษไม้ว่ามีสิ่งกีดขวางหรือไม่
- ตรวจสอบฝาครอบป้องกันและตัวเครื่อง
- รักษาพื้นที่ขนถ่ายสินค้าให้โล่งสะอาด
หมายเหตุการบำรุงรักษา: กำจัดเศษโลหะออกจากหัวจับ รางนำทาง ตัวรองรับท่อ และบริเวณเก็บเศษโลหะ เพื่อป้องกันการขัดขวางการเคลื่อนที่ของเครื่องจักร
สรุปรายการตรวจสอบการบำรุงรักษาประจำวัน
| ตัวแทน | รายการตรวจสอบ | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| หัวตัด | หน้าต่างป้องกัน | ฝุ่นละออง คราบสกปรก รอยขีดข่วน |
| จมูกวัว | สภาพหัวฉีด | การสึกหรอ การอุดตัน การเสียรูป |
| Chiller | ระบบระบายความร้อน | อุณหภูมิ ระดับน้ำ การรั่วไหล |
| ระบบแก๊ส | การจัดหาก๊าซ | แรงดัน การรั่วไหล |
| เชย | ระบบหนีบ | การสึกหรอของขากรรไกร สภาพการจับยึด |
| ระบบเกียร์ | รางนำทางและชั้นวาง | เศษสิ่งสกปรก, สารหล่อลื่น, เสียงผิดปกติ |
| ตู้ไฟฟ้า | ระบบไฟฟ้า | สัญญาณเตือนภัย ระบบระบายอากาศ ความเสียหายที่มองเห็นได้ |
| สายพานลำเลียง | การกำจัดเศษซาก | สิ่งกีดขวาง เศษชิ้นส่วนสะสม |
หมายเหตุ: ขั้นตอนการบำรุงรักษาและช่วงเวลาการตรวจสอบควรเป็นไปตามคู่มือของผู้ผลิตเครื่องจักรและสภาพการใช้งานจริง
การบำรุงรักษาตามระยะเวลาสำหรับเครื่องตัดท่อด้วยเลเซอร์
การตรวจสอบประจำวันครอบคลุมสภาพการทำงานตามปกติ การบำรุงรักษาตามระยะเวลาจะเน้นที่การสึกหรอของกลไก ประสิทธิภาพของระบบ ความแม่นยำในการกำหนดตำแหน่ง และสภาพของชิ้นส่วน ตารางต่อไปนี้เป็นข้อมูลอ้างอิงสำหรับการตรวจสอบรายสัปดาห์ รายเดือน รายไตรมาส หรือรายปี
การบำรุงรักษารายสัปดาห์
- ทำความสะอาดพื้นผิวเครื่องจักรที่เข้าถึงได้ บริเวณหัวจับ และโซนเก็บเศษวัสดุ
- ตรวจสอบปากจับชิ้นงาน ตัวรองรับท่อ และลูกกลิ้งป้อนชิ้นงานว่ามีการสึกหรอหรือเสียหายหรือไม่
- ตรวจสอบการทำงานของระบบหล่อลื่นอัตโนมัติและระดับน้ำมันหล่อลื่น
- ตรวจสอบตัวกรองแก๊ส ตัวควบคุมแรงดัน และจุดเชื่อมต่อระบบลม
- ตรวจสอบบันทึกสัญญาณเตือนของเครื่องจักร CNC และจดบันทึกข้อผิดพลาดที่เกิดขึ้นซ้ำๆ ของเครื่องจักร
การบำรุงรักษารายเดือน
- ตรวจสอบรางนำทาง แร็ค เฟือง และชิ้นส่วนระบบส่งกำลังว่ามีการสึกหรอหรือไม่
- ตรวจสอบการทำงานของระบบระบายอากาศและพัดลมระบายความร้อนในตู้ไฟฟ้า
- ตรวจสอบรางสายเคเบิลและจุดเชื่อมต่อสายเคเบิลที่เคลื่อนไหวว่ามีรอยชำรุดหรือไม่
- ตรวจสอบตัวกรอง ท่อ และจุดเชื่อมต่อของระบบระบายความร้อน
- ตรวจสอบตำแหน่งของหัวจับและประสิทธิภาพการป้อนท่อ
การบำรุงรักษาประจำไตรมาสหรือประจำปี
- ตรวจสอบชิ้นส่วนระบบส่งกำลังเชิงกล ตลับลูกปืน และระบบขับเคลื่อนว่ามีการสึกหรอหรือไม่
- ตรวจสอบการจัดแนวและการวางตำแหน่งของเครื่องจักรให้ถูกต้องแม่นยำ
- ตรวจสอบแหล่งกำเนิดแสงเลเซอร์และหัวตัดตามข้อกำหนดของผู้ผลิต
- ตรวจสอบสภาพระบบระบายความร้อนและเปลี่ยนไส้กรองหรือวัสดุสิ้นเปลืองเมื่อจำเป็น
- จัดให้มีการตรวจสอบระบบไฟฟ้า เซอร์โวไดรฟ์ และระบบควบคุม CNC โดยผู้เชี่ยวชาญ
หมายเหตุเกี่ยวกับตารางการบำรุงรักษา:ช่วงเวลาเหล่านี้เป็นเพียงข้อมูลอ้างอิงทั่วไปสำหรับการบำรุงรักษา ไม่ใช่ข้อกำหนดตายตัวสำหรับเครื่องจักรทุกเครื่อง ความถี่ในการตรวจสอบจริงขึ้นอยู่กับชั่วโมงการทำงาน ปริมาณการผลิต สภาพแวดล้อมการทำงาน และคู่มือการบำรุงรักษาของผู้ผลิต
ปัญหาและวิธีแก้ไขที่พบได้ทั่วไปในเครื่องตัดเลเซอร์ท่อ
ปัญหาในการตัดท่อด้วยเลเซอร์อาจเกิดจากพารามิเตอร์การตัดที่ไม่ถูกต้อง ชิ้นส่วนทางแสงปนเปื้อน การสึกหรอทางกล การจ่ายก๊าซที่ไม่เสถียร หรือความผิดพลาดของระบบควบคุม ส่วนต่อไปนี้จะกล่าวถึงปัญหาการทำงานทั่วไป สาเหตุที่เป็นไปได้ และการตรวจสอบที่จำเป็นในการระบุแหล่งที่มาของความผิดพลาดแต่ละอย่าง
1. การตัดไม่สมบูรณ์หรือตัดไม่ขาด
เลเซอร์ไม่สามารถตัดผ่านผนังท่อได้ ทำให้เกิดส่วนที่ไม่ถูกตัดหรือขอบที่ไม่สมบูรณ์
สาเหตุที่เป็นไปได้:
- กำลังเลเซอร์หรือความเร็วในการตัดไม่ถูกต้อง
- ตำแหน่งโฟกัสไม่ถูกต้อง
- แรงดันก๊าซตัดไม่เพียงพอหรือไม่เสถียร
- กระจกป้องกันสกปรกหรือชำรุด
- พารามิเตอร์การตัดไม่เหมาะสมกับวัสดุหรือความหนาของผนัง
การแก้ไขปัญหา:
- ตรวจสอบกำลังเลเซอร์และพารามิเตอร์การตัด
- ตรวจสอบตำแหน่งโฟกัส
- ตรวจสอบกระจกป้องกันและหัวฉีด
- ตรวจสอบแรงดันแก๊สและความเสถียรของการจ่ายแก๊ส
- ปรับค่าพารามิเตอร์ตามวัสดุของท่อและความหนาของผนังท่อ
2. เสี้ยนมากเกินไปและคมตัดไม่เรียบ
อาจมีเสี้ยน เศษโลหะ หรือพื้นผิวขรุขระปรากฏอยู่ตามขอบที่ตัด
สาเหตุที่เป็นไปได้:
- ความเร็วในการตัดไม่ถูกต้อง
- ตำแหน่งโฟกัสไม่ถูกต้อง
- แรงดันแก๊สตัดไม่เพียงพอ
- หัวฉีดปนเปื้อนหรือชำรุด
- พารามิเตอร์การตัดไม่เหมาะสมกับวัสดุและความหนา
การแก้ไขปัญหา:
- ตรวจสอบความเร็วในการตัดและตำแหน่งโฟกัส
- ตรวจสอบหัวฉีดว่ามีสิ่งอุดตันหรือเสียหายหรือไม่
- ตรวจสอบแรงดันแก๊สตัด
- ทำการทดลองตัดและปรับพารามิเตอร์ตามผลการตัดที่ได้
3. ขนาดการตัดที่ไม่สม่ำเสมอหรือข้อผิดพลาดในการจัดตำแหน่ง
ขนาดการตัดเบี่ยงเบนจากค่าที่ตั้งโปรแกรมไว้ หรือตำแหน่งรูและร่องไม่สอดคล้องกัน
สาเหตุที่เป็นไปได้:
- หัวจับหลวมหรือการจับยึดไม่มั่นคง
- ท่อเสียรูปทรงหรือขาดการรองรับที่เพียงพอ
- การวัดความยาวท่อไม่ถูกต้อง
- การคลายตัวทางกลหรือการสึกหรอของระบบส่งกำลัง
- การปรับเทียบพิกัด CNC ไม่ถูกต้อง
การแก้ไขปัญหา:
- ตรวจสอบสภาพปากจับชิ้นงานและการยึดจับ
- ตรวจสอบการรองรับท่อและเสถียรภาพในการให้อาหาร
- ตรวจสอบการวัดท่อและการตั้งค่าตำแหน่งให้ถูกต้อง
- ตรวจสอบชิ้นส่วนระบบส่งกำลังว่ามีการสึกหรอหรือหลวมหรือไม่
- ตรวจสอบการสอบเทียบพิกัด CNC
4. ท่อเลื่อนหลุดหรือหัวจับไม่แน่น
ท่อจะเคลื่อนที่ภายในหัวจับในระหว่างการหมุนหรือการป้อน ทำให้ตำแหน่งและความแม่นยำในการตัดเปลี่ยนแปลงไป
สาเหตุที่เป็นไปได้:
- ปากจับชิ้นงานสึกหรอหรือชำรุด
- แรงกดในการหนีบไม่ถูกต้อง
- คราบน้ำมันหรือเศษโลหะบนพื้นผิวที่ใช้ยึด
- การตั้งค่าขากรรไกรไม่ถูกต้องสำหรับรูปทรงของท่อ
- ขนาดท่อที่อยู่นอกช่วงการจับยึดของหัวจับ
การแก้ไขปัญหา:
- ตรวจสอบปากจับชิ้นงานว่ามีการสึกหรอหรือปนเปื้อนหรือไม่
- ตรวจสอบแรงกดในการหนีบและสภาพการจับยึด
- ทำความสะอาดพื้นผิวที่ใช้หนีบ
- ตรวจสอบรูปทรงของปากจับสำหรับท่อทรงกลม ทรงสี่เหลี่ยม หรือรูปทรงอื่นๆ
- ตรวจสอบให้แน่ใจว่าขนาดท่ออยู่ในช่วงการหนีบที่กำหนดไว้
5. หัวตัดเลเซอร์ร้อนเกินไปหรือมีสัญญาณเตือน
หัวตัดจะส่งสัญญาณเตือนอุณหภูมิสูงหรือหยุดทำงานระหว่างการทำงาน
สาเหตุที่เป็นไปได้:
- ความผิดปกติของระบบระบายความร้อน
- การไหลของสารหล่อเย็นถูกจำกัด
- ท่อระบายความร้อนรั่ว
- ความผิดพลาดของเซ็นเซอร์หรือการเชื่อมต่อทางไฟฟ้า
- ความเสียหายของชิ้นส่วนหัวตัดภายใน
การแก้ไขปัญหา:
- ตรวจสอบอุณหภูมิและการไหลของน้ำหล่อเย็น
- ตรวจสอบท่อระบายความร้อนและจุดเชื่อมต่อต่างๆ
- ตรวจสอบบันทึกสัญญาณเตือนหัวตัด
- ตรวจสอบเซ็นเซอร์และการเชื่อมต่อที่สามารถเข้าถึงได้
- หยุดการทำงานและติดต่อฝ่ายสนับสนุนด้านเทคนิคหากสัญญาณเตือนยังคงดังอยู่
6. กำลังส่งของเลเซอร์ไม่คงที่ หรือประสิทธิภาพการตัดไม่คงที่
ประสิทธิภาพการตัดอาจผันผวนระหว่างการใช้งาน แม้ว่าพารามิเตอร์ที่ตั้งโปรแกรมไว้จะยังคงไม่เปลี่ยนแปลงก็ตาม
สาเหตุที่เป็นไปได้:
- สัญญาณเตือนจากแหล่งกำเนิดแสงเลเซอร์
- ชิ้นส่วนทางแสงปนเปื้อน
- สภาวะการระบายความร้อนไม่คงที่
- ความผันผวนของแหล่งจ่ายไฟ
- การเชื่อมต่อหลวมหรือเสียหาย
การแก้ไขปัญหา:
- ตรวจสอบบันทึกสัญญาณเตือนจากแหล่งกำเนิดแสงเลเซอร์
- ตรวจสอบกระจกป้องกันและส่วนประกอบทางแสง
- ตรวจสอบการทำงานของระบบระบายความร้อน
- ตรวจสอบสภาพของแหล่งจ่ายไฟ
- ติดต่อช่างผู้ชำนาญการหากพบปัญหาเกี่ยวกับแหล่งกำเนิดแสงเลเซอร์หรือความผิดปกติทางไฟฟ้าภายใน
7. การทำงานผิดปกติของระบบให้อาหารทางสายยางหรือระบบป้อนอาหารอัตโนมัติ
เครื่องจักรป้อนท่อไม่สม่ำเสมอ จัดวางวัสดุไม่ถูกต้อง หรือหยุดทำงานระหว่างการโหลดอัตโนมัติ
สาเหตุที่เป็นไปได้:
- ตัวรองรับท่อที่ไม่ตรงแนว
- พารามิเตอร์การให้อาหารไม่ถูกต้อง
- เซ็นเซอร์ทำงานผิดปกติ
- สิ่งกีดขวางทางกลไก
- ขนาดท่อไม่ถูกต้อง หรือตำแหน่งการบรรจุไม่ถูกต้อง
การแก้ไขปัญหา:
- ตรวจสอบการจัดแนวของลูกกลิ้งป้อนวัสดุและตัวรองรับท่อ
- ตรวจสอบค่าพารามิเตอร์การให้อาหาร
- ตรวจสอบสัญญาณเซ็นเซอร์และสวิตช์จำกัด
- กำจัดสิ่งกีดขวางทางกลไกออกไป
- ตรวจสอบให้แน่ใจว่าขนาดท่อและตำแหน่งการโหลดตรงกับการตั้งค่าของเครื่องจักร
8. สัญญาณเตือน CNC หรือการปิดเครื่องโดยไม่คาดคิด
เครื่องจักรหยุดทำงานโดยไม่คาดคิด หรือแสดงสัญญาณเตือนบนแผงควบคุม CNC
สาเหตุที่เป็นไปได้:
- สัญญาณเตือนเซอร์โวไดรฟ์
- การเปิดใช้งานสวิตช์จำกัด
- ความผิดพลาดในการเชื่อมต่อทางไฟฟ้า
- สัญญาณเตือนระบบทำความเย็นหรือระบบลม
- การเปิดใช้งานปุ่มหยุดฉุกเฉิน
การแก้ไขปัญหา:
- บันทึกรหัสและข้อความแจ้งเตือนไว้
- ตรวจสอบระบบเซอร์โว ระบบระบายความร้อน หรือระบบนิวแมติกที่เกี่ยวข้อง
- ตรวจสอบการเชื่อมต่อทางไฟฟ้าที่สามารถเข้าถึงได้
- ตรวจสอบสถานะสวิตช์จำกัดและปุ่มหยุดฉุกเฉิน
- โปรดปฏิบัติตามคู่มือการใช้งานระบบเตือนภัยของเครื่องก่อนเริ่มการทำงานใหม่
อย่ารีเซ็ตสัญญาณเตือนซ้ำๆ หรือข้ามระบบป้องกันความปลอดภัยโดยไม่ระบุสาเหตุของปัญหา
ปัญหาทั่วไปของเครื่องตัดเลเซอร์ท่อ: ตารางการแก้ไขปัญหาอย่างรวดเร็ว
| ปัญหาที่พบบ่อย | สาเหตุที่เป็นไปได้ | เช็คเบื้องต้น |
|---|---|---|
| การตัดที่ไม่สมบูรณ์ | พารามิเตอร์ การโฟกัส หรือแรงดันแก๊สไม่ถูกต้อง | ตรวจสอบการตั้งค่าการตัดและหัวฉีด |
| เสี้ยนมากเกินไป | ความเร็ว การโฟกัส หรือการจ่ายแก๊สไม่ถูกต้อง | ตรวจสอบสภาพการตัด |
| ข้อผิดพลาดมิติ | ปัญหาการลื่นไถลของหัวจับหรือการปรับเทียบ | ตรวจสอบการหนีบและการจัดวางตำแหน่ง |
| การลื่นไถลของท่อ | ปากคีบสึกหรอหรือการหนีบไม่ถูกต้อง | ตรวจสอบหัวจับและพื้นผิวท่อ |
| สัญญาณเตือนหัวตัด | ปัญหาเรื่องระบบระบายความร้อนหรือเซ็นเซอร์ | ตรวจสอบระบบระบายความร้อนและสัญญาณเตือน |
| การตัดที่ไม่มั่นคง | การปนเปื้อนทางแสง เลเซอร์ หรือความผิดพลาดของแหล่งจ่ายไฟ | ตรวจสอบสัญญาณเตือนและส่วนประกอบทางแสง |
| ภาวะป้อนอาหารล้มเหลว | เซ็นเซอร์ทำงานผิดปกติหรือมีสิ่งกีดขวางทางกลไก | ตรวจสอบระบบการโหลดและการป้อน |
| การปิดระบบ CNC | สัญญาณเตือนเซอร์โว สัญญาณเตือนไฟฟ้า หรือสัญญาณเตือนความปลอดภัย | ตรวจสอบรหัสสัญญาณเตือนและสถานะของระบบ |
วิธีป้องกันปัญหาการทำงานผิดพลาดที่พบบ่อยของเครื่องตัดเลเซอร์ท่อ
- ปฏิบัติตามตารางการบำรุงรักษาของผู้ผลิต: ปฏิบัติตามช่วงเวลาการบำรุงรักษาที่ระบุไว้ในคู่มือเครื่องจักร บันทึกการตรวจสอบ การหล่อลื่น และการเปลี่ยนชิ้นส่วน
- ใช้วัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ที่เหมาะสม: ใช้กระจกป้องกัน หัวฉีด วงแหวนเซรามิก ตัวกรอง สารหล่อลื่น และวัสดุสิ้นเปลืองของระบบระบายความร้อนที่เข้ากันได้กับรุ่นเครื่องจักร
- ตรวจสอบสัญญาณเตือนของเครื่องจักรและสภาวะการทำงาน: ตรวจสอบสัญญาณเตือนจากแหล่งกำเนิดเลเซอร์ เครื่องทำความเย็น เซอร์โวไดรฟ์ และระบบ CNC บันทึกข้อผิดพลาดที่เกิดขึ้นซ้ำๆ และตรวจสอบสาเหตุของข้อผิดพลาดเหล่านั้น
- รักษาเครื่องจักรและสภาพแวดล้อมการทำงานให้สะอาด: กำจัดฝุ่นโลหะ ตะกรัน และคราบน้ำมันออกจากหัวจับ รางนำ ระบบป้อนชิ้นงาน และบริเวณช่องระบายอากาศของตู้ไฟฟ้า
- ฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับขั้นตอนการตรวจสอบประจำวัน: ฝึกอบรมผู้ปฏิบัติงานให้ตรวจสอบเครื่องจักรก่อนเริ่มใช้งาน ระบุสภาวะผิดปกติระหว่างการทำงาน และปฏิบัติตามขั้นตอนการปิดเครื่องที่ถูกต้อง
ตารางการบำรุงรักษาเครื่องตัดเลเซอร์ท่อ
| ความถี่ในการบำรุงรักษา | งานบำรุงรักษาหลัก | บุคลากรที่มีความรับผิดชอบ |
|---|---|---|
| ก่อนแต่ละกะ | ตรวจสอบสัญญาณเตือนของเครื่องจักร หัวตัด ระบบระบายความร้อน ระบบจ่ายแก๊ส หัวจับ และสภาพโดยรวมของเครื่องจักร | ผู้ประกอบการ |
| ทุกวัน | กำจัดเศษโลหะ ตรวจสอบหัวฉีด และตรวจสอบปริมาณน้ำหล่อเย็นและก๊าซที่จ่าย | ผู้ประกอบการ |
| ทุกสัปดาห์ | ตรวจสอบปากจับชิ้นงาน ตัวรองรับท่อ ระบบหล่อลื่น และตัวกรอง | พนักงานปฏิบัติการ / ช่างเทคนิค |
| ทุกเดือน | ตรวจสอบชิ้นส่วนระบบส่งกำลัง ระบบระบายอากาศของตู้ไฟฟ้า และสภาพทางกลของเครื่องจักร | ช่างซ่อมบำรุง |
| รายไตรมาส | ตรวจสอบความแม่นยำในการกำหนดตำแหน่ง การสึกหรอของระบบส่งกำลัง และสภาพโดยรวมของระบบ | ช่างซ่อมบำรุง |
| ทุกๆปี | ดำเนินการตรวจสอบเครื่องจักรอย่างละเอียดและบำรุงรักษาตามกำหนดเวลาตามข้อกำหนดของผู้ผลิต | ช่างเทคนิคผู้มีคุณสมบัติ |
ปรับช่วงเวลาการบำรุงรักษาตามชั่วโมงการทำงาน วัสดุที่ใช้ตัด ปริมาณการผลิต และสภาพการทำงาน เครื่องจักรที่มีภาระงานสูงอาจต้องตรวจสอบบ่อยขึ้น
คุณควรติดต่อช่างเทคนิคเครื่องตัดเลเซอร์ท่อมืออาชีพเมื่อใด?
ควรติดต่อช่างเทคนิคผู้เชี่ยวชาญในสถานการณ์ต่อไปนี้:
- สัญญาณเตือนจากแหล่งกำเนิดแสงเลเซอร์หรือหัวตัดดังขึ้นซ้ำๆ
- มอเตอร์เซอร์โวหรือระบบขับเคลื่อนทำงานผิดปกติ
- ความแม่นยำในการตัดยังคงอยู่นอกเหนือค่าความคลาดเคลื่อนที่กำหนด หลังจากการตรวจสอบตามปกติ
- ระบบระบายความร้อนยังคงมีปัญหาอยู่แม้หลังจากตรวจสอบเบื้องต้นแล้ว
- พบความผิดปกติทางไฟฟ้าหรือสายไฟภายในชำรุด
- การเคลื่อนที่ของหัวจับไม่เสถียร หรือชิ้นส่วนระบบส่งกำลังเสียหาย
- ชิ้นส่วนสำคัญจำเป็นต้องได้รับการซ่อมแซม เปลี่ยนใหม่ หรือปรับเทียบใหม่
หยุดเครื่องก่อนทำการบำรุงรักษา ปฏิบัติตามขั้นตอนการปิดเครื่องและการตัดกระแสไฟของผู้ผลิต ห้ามเปิดพื้นที่ป้องกันเลเซอร์หรือสัมผัสชิ้นส่วนไฟฟ้าโดยปราศจากระยะห่างที่ปลอดภัยและคุณสมบัติที่เหมาะสม
สรุป
การบำรุงรักษาเครื่องตัดเลเซอร์ท่อครอบคลุมถึงการตรวจสอบประจำวัน การซ่อมบำรุงตามระยะ การแก้ไขปัญหา และการเปลี่ยนชิ้นส่วน การตรวจสอบหัวตัด หัวจับ ระบบระบายความร้อน ระบบจ่ายแก๊ส และชิ้นส่วนส่งกำลังอย่างสม่ำเสมอจะช่วยลดความผิดพลาดของอุปกรณ์และรักษาประสิทธิภาพการตัดให้อยู่ในระดับที่ต้องการ
KEMPSON เป็นผู้ผลิตอุปกรณ์เลเซอร์ที่ได้รับ การรับรองมาตรฐาน ISO 9001 , CEและ RoHS รวมถึงเทคโนโลยีที่จดสิทธิบัตร บริษัทฯ ให้บริการด้านการเลือกอุปกรณ์ คำแนะนำในการติดตั้ง การสนับสนุนทางเทคนิคจากระยะไกล และการรับประกันสามปี
หากต้องการสอบถามเกี่ยวกับอุปกรณ์ตัดท่อด้วยเลเซอร์ การบำรุงรักษา หรือการเลือกเครื่องจักรโปรดติดต่อ KEMPSONส่งข้อมูลจำเพาะของท่อและข้อกำหนดการผลิตของคุณมาให้เราเพื่อขอคำปรึกษาทางเทคนิค

คำถามที่พบบ่อย
เครื่องตัดเลเซอร์ท่อควรได้รับการบำรุงรักษาบ่อยแค่ไหน?
ตรวจสอบเครื่องจักรก่อนเริ่มงานทุกกะและทำความสะอาดทุกวัน ตรวจสอบหัวจับและระบบหล่อลื่นทุกสัปดาห์ ส่วนประกอบระบบส่งกำลังทุกเดือน และความแม่นยำของเครื่องจักรทุกปี ปรับช่วงเวลาการตรวจสอบตามชั่วโมงการทำงานและคู่มือของผู้ผลิต
ควรตรวจสอบอะไรบ้างก่อนเริ่มใช้งานเครื่องตัดเลเซอร์ท่อ?
ตรวจสอบหัวตัด กระจกป้องกัน ระบบระบายความร้อน แรงดันแก๊ส ปากจับชิ้นงาน และกลไกป้อนท่อ ตรวจสอบสัญญาณเตือนของเครื่องจักร CNC และแหล่งกำเนิดแสงเลเซอร์ก่อนเริ่มการผลิต
ปัญหาที่พบบ่อยที่สุดเกี่ยวกับเครื่องตัดเลเซอร์ท่อมีอะไรบ้าง?
ปัญหาที่พบบ่อย ได้แก่ การตัดไม่สมบูรณ์ เศษโลหะมากเกินไป ความผิดพลาดด้านขนาด การลื่นไถลของหัวจับ สัญญาณเตือนของระบบระบายความร้อน การปล่อยแสงเลเซอร์ไม่เสถียร ความผิดพลาดในการป้อนท่อ และเครื่อง CNC ปิดตัวลงโดยไม่คาดคิด
เหตุใดเครื่องตัดเลเซอร์ท่อจึงสร้างเสี้ยนมากเกินไป?
ครีบคมที่มากเกินไปอาจเกิดจากความเร็วในการตัด ตำแหน่งโฟกัส หรือแรงดันแก๊สที่ไม่ถูกต้อง หัวฉีดที่อุดตันหรือเสียหาย และพารามิเตอร์การตัดที่ไม่เหมาะสมกับวัสดุและความหนาของผนังก็อาจส่งผลต่อคุณภาพของคมตัดได้เช่นกัน
ทำไมเครื่องตัดเลเซอร์ท่อของฉันจึงตัดวัสดุไม่ขาด?
ตรวจสอบกำลังเลเซอร์ ความเร็วในการตัด ตำแหน่งโฟกัส และแรงดันแก๊สเสริม ตรวจสอบหัวฉีดและหน้าต่างป้องกันว่ามีสิ่งสกปรกหรือความเสียหายหรือไม่ ยืนยันว่าพารามิเตอร์การตัดเหมาะสมกับวัสดุและความหนาของผนัง
ควรเปลี่ยนกระจกป้องกันหัวตัดเลเซอร์บ่อยแค่ไหน?
ไม่มีระยะเวลาการเปลี่ยนชิ้นส่วนที่ตายตัวสำหรับเครื่องจักรทุกเครื่อง ควรเปลี่ยนกระจกป้องกันเมื่อพบสิ่งสกปรก รอยขีดข่วน หรือความเสียหายที่ส่งผลต่อประสิทธิภาพการตัด ปฏิบัติตามข้อกำหนดการตรวจสอบและการเปลี่ยนชิ้นส่วนของผู้ผลิตหัวตัด
คุณดูแลรักษาระบบหัวจับชิ้นงานบนเครื่องตัดเลเซอร์ท่ออย่างไร?
กำจัดเศษโลหะและน้ำมันออกจากปากจับชิ้นงาน ตรวจสอบการสึกหรอของปากจับ แรงกดในการจับยึด ความมั่นคงในการจับยึด และการเคลื่อนที่ของปากจับชิ้นงาน หล่อลื่นปากจับชิ้นงานตามคำแนะนำในการบำรุงรักษาของผู้ผลิตเครื่องจักร
ฉันจะลดเวลาหยุดทำงานของเครื่องตัดเลเซอร์ท่อได้อย่างไร?
ปฏิบัติตามตารางการบำรุงรักษาเชิงป้องกัน เปลี่ยนชิ้นส่วนที่สึกหรอตามกำหนดเวลา และบันทึกสัญญาณเตือนที่เกิดขึ้นซ้ำๆ ฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับการตรวจสอบประจำวัน และจัดให้มีการซ่อมบำรุงเป็นประจำโดยช่างเทคนิคที่มีคุณสมบัติเหมาะสม