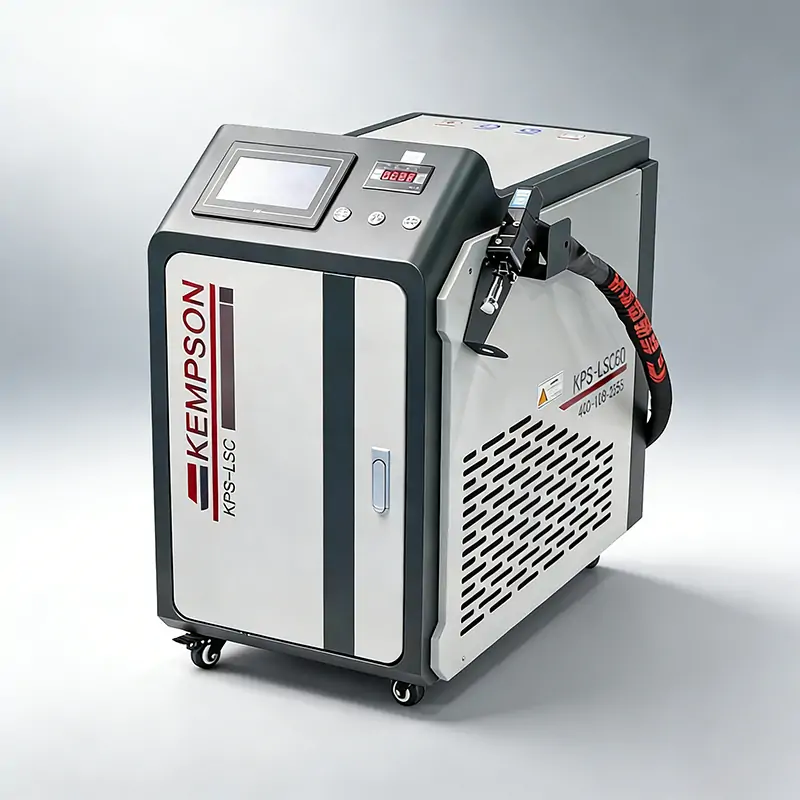
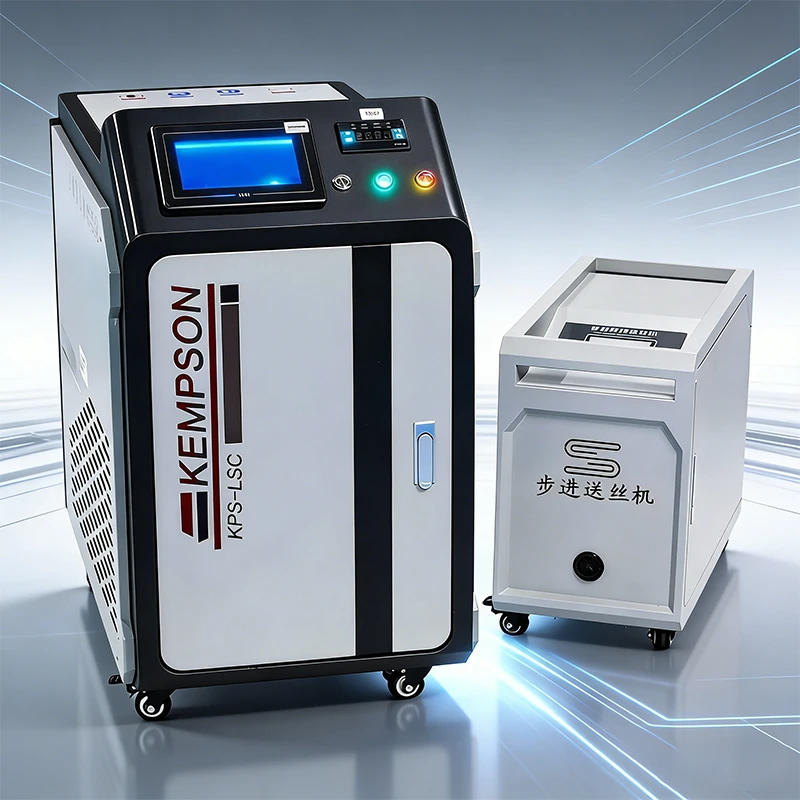
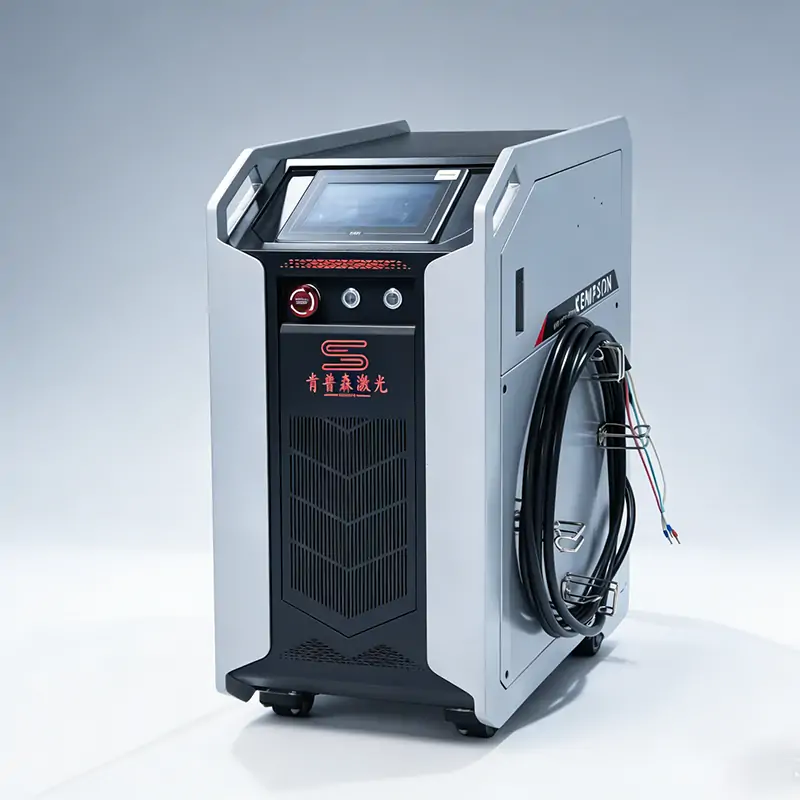
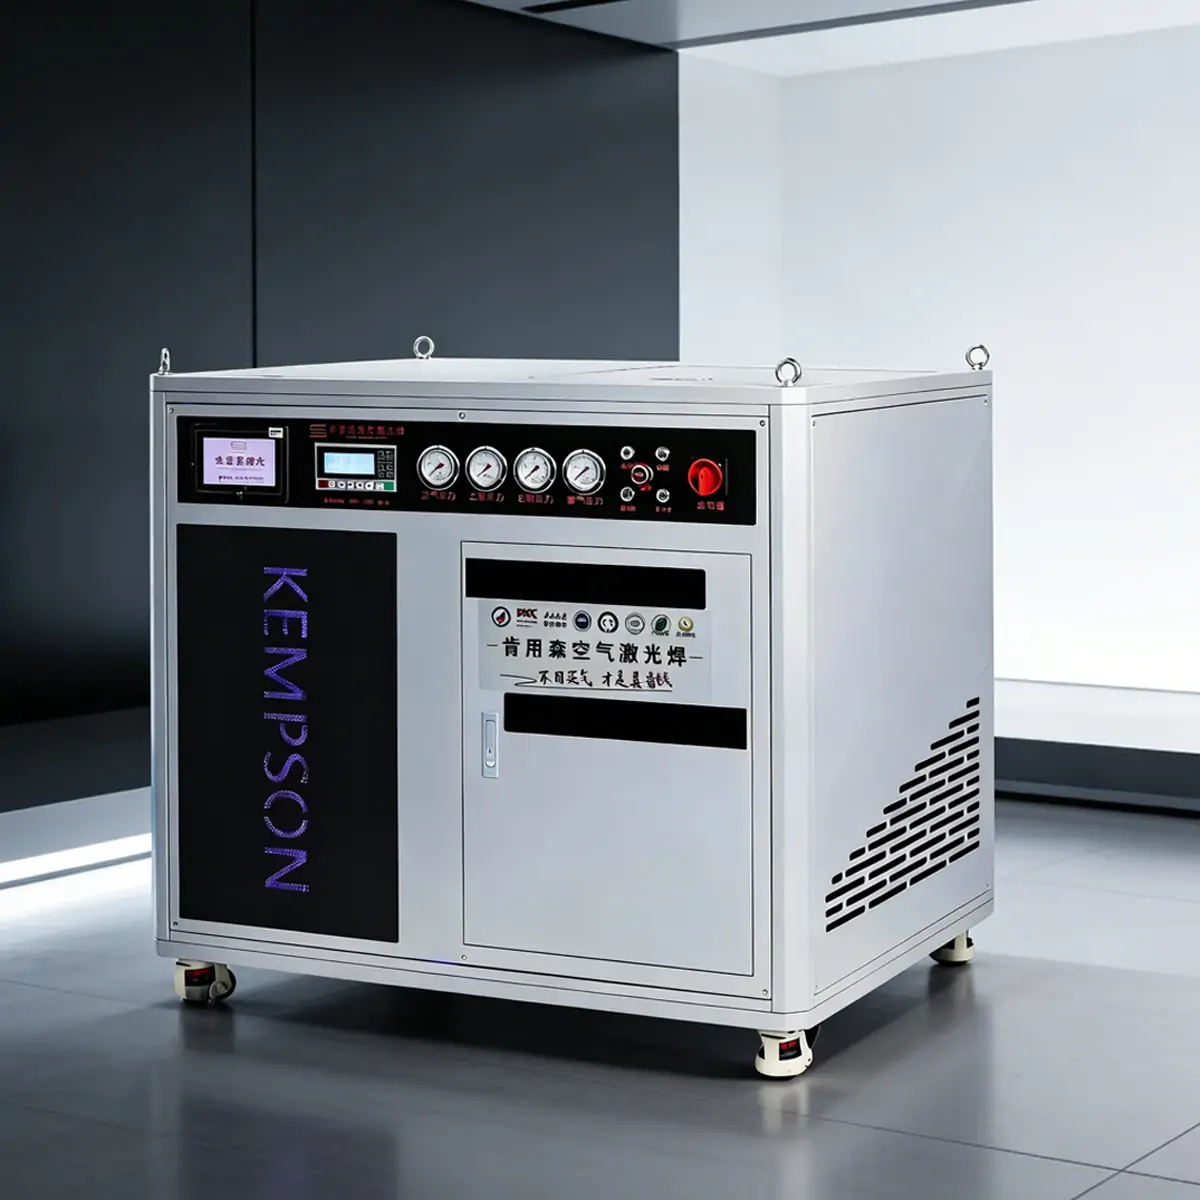
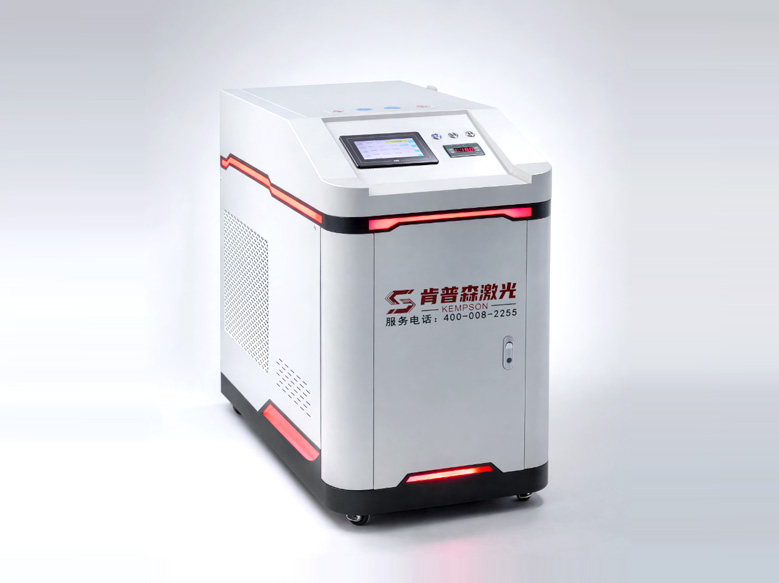
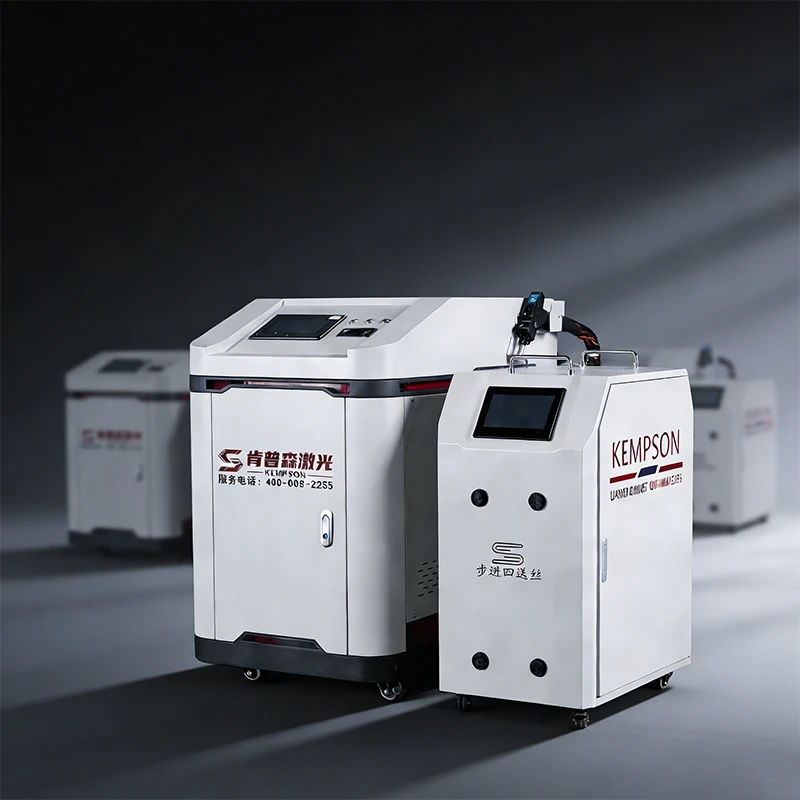
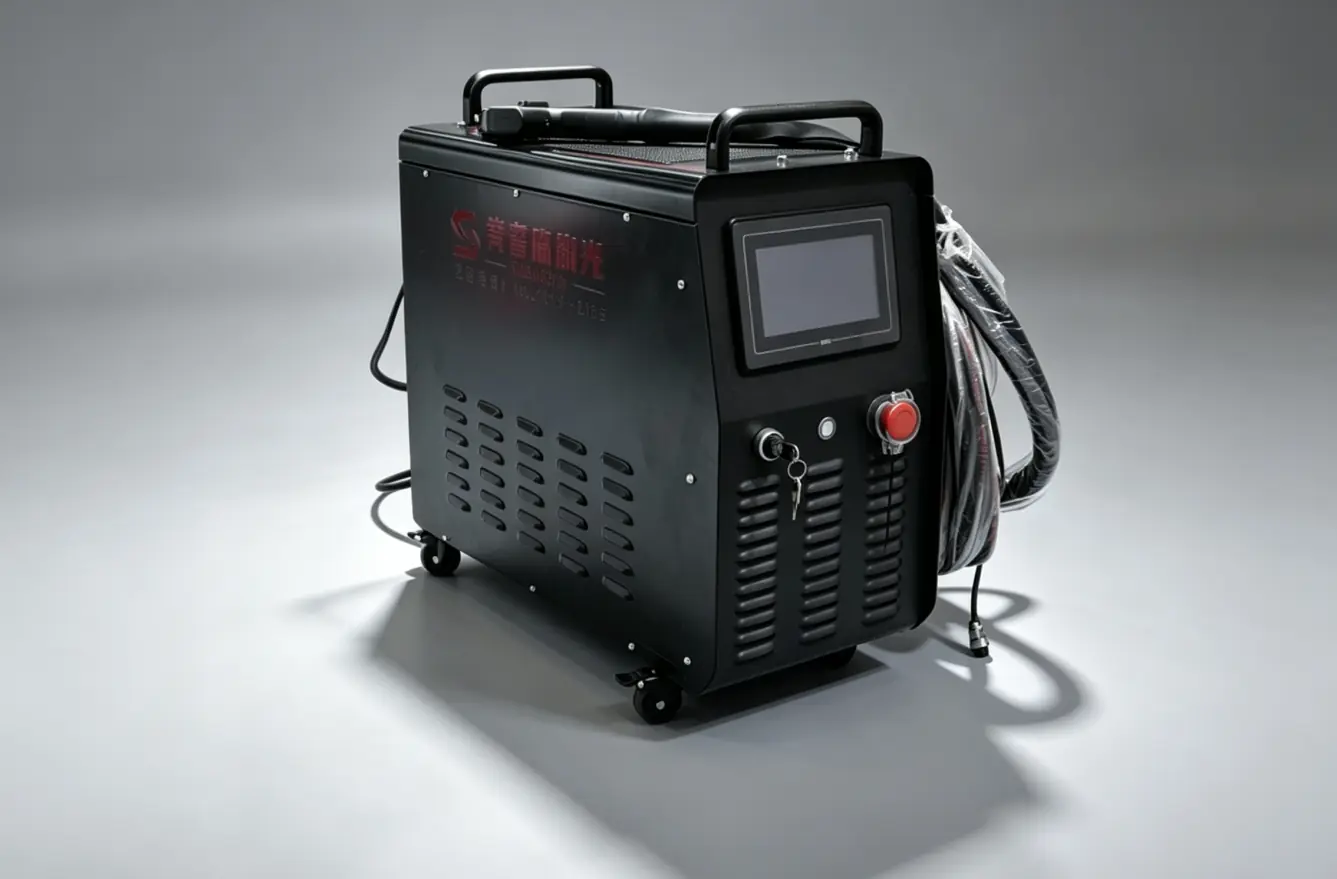
KEMPSON นำเสนอเครื่องเชื่อมเลเซอร์แบบพกพาสำหรับแผ่นโลหะบาง สำหรับงานแปรรูปโลหะที่ใช้ชิ้นงานหนา 0.5-5.5 มม. เปรียบเทียบตัวเลือกการระบายความร้อนด้วยอากาศ การระบายความร้อนด้วยน้ำ และการสร้างก๊าซปกคลุม เพื่อให้เหมาะสมกับวัสดุ การออกแบบรอยต่อ และรอบการผลิตของคุณ ตรวจสอบคุณภาพการเชื่อมที่ต้องการผ่านการทดสอบตัวอย่างที่เป็นตัวแทน
สามารถพูดคุยเกี่ยวกับอุปกรณ์มาตรฐานและตัวเลือก OEM/ODM สำหรับกำลังเลเซอร์ หัวเชื่อม ระบบควบคุม และข้อกำหนดในการบูรณาการได้ โปรดยืนยันระบบระบายความร้อน การจัดเรียงก๊าซ ชุดป้อนลวด และแหล่งจ่ายไฟสำหรับรุ่นที่เลือก
โปรดส่งเกรดวัสดุ ความหนาของแผ่นโลหะ แบบรอยต่อ ข้อกำหนดการตกแต่ง และเป้าหมายการผลิต เพื่อขอคำแนะนำในการกำหนดค่าและประเมินการเชื่อมตัวอย่าง
เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับแผ่นโลหะบาง ส่งลำแสงเลเซอร์ไฟเบอร์ที่โฟกัสผ่านหัวเชื่อมที่ควบคุมด้วยมือ สามารถนำไปทดสอบกับเหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และโลหะผสมอะลูมิเนียมบางชนิดที่ใช้ในตู้ โครง แผง และเฟอร์นิเจอร์โลหะได้
คอลเลกชันนี้เน้นที่ชิ้นงานที่มีความหนาตั้งแต่ 0.5 ถึง 5.5 มม. นี่เป็นช่วงการใช้งานเพื่อการประเมิน ไม่ใช่การรับประกันว่าทุกรุ่นจะสามารถเชื่อมวัสดุทุกชนิดในช่วงความหนานี้ได้ เกรดของวัสดุ การออกแบบรอยต่อ การประกอบ ความเร็ว ลวดเชื่อม และความลึกของการแทรกซึมที่ต้องการ จะเป็นตัวกำหนดค่าที่เหมาะสม
เริ่มจากรอยต่อการผลิตที่บางที่สุดและหนาที่สุด ใช้ข้อมูลการทดสอบเฉพาะการกำหนดค่าเพื่อกำหนดช่วงความหนาที่เหมาะสม จุดเลือกด้านล่างช่วยในการวางแผนการทดลองตัวอย่าง กำลังวัตต์ของเลเซอร์เพียงอย่างเดียวไม่ใช่ค่าความหนาที่รับประกันได้
| ตัวเลือกพลังงานเลเซอร์ | จุดเลือกแผ่นบาง | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| 1000W | ตรวจสอบว่ามีรุ่นที่เหมาะสมสำหรับการใช้งานกับวัสดุที่มีความหนาบางตามที่ต้องการหรือไม่ | การทำงานที่เสถียรด้วยกำลังไฟต่ำ การเข้าถึงจุดเชื่อมต่อ และการเจาะทะลุตามที่ต้องการ |
| 1500W | เปรียบเทียบระบบระบายความร้อนด้วยอากาศและระบบระบายความร้อนด้วยน้ำสำหรับรอบการผลิต | เกรดของวัสดุ ความหนาแผ่นขั้นต่ำ ความเร็ว และการบิดเบี้ยว |
| 2000W | ประเมินว่าข้อต่อส่วนใดต้องการพลังงานหรือความเร็วในการเคลื่อนที่เพิ่มเติม | ระยะขอบการเผาไหม้, การประกอบ, ความต้องการวัสดุอุด และข้อจำกัดด้านการระบายความร้อน |
| 3000W | ควรพิจารณาการกำหนดค่าดังกล่าวเฉพาะเมื่อการใช้งานและการทดลองนั้นเหมาะสมเท่านั้น | ช่วงการปรับแต่งที่มีประโยชน์ ความเข้ากันได้ของหัวเชื่อม และคุณภาพการเชื่อม |
ความหนาของแผ่นโลหะ ความลึกของการหลอม ความยาวของขาเชื่อม และความกว้างของแนวเชื่อม เป็นการวัดที่แตกต่างกัน ระบุว่าต้องการการเชื่อมทะลุเต็มหรือไม่ สำหรับงานที่อยู่นอกเหนือขอบเขตของหน้านี้ โปรดเปรียบเทียบโซลูชันการเชื่อมเลเซอร์แผ่นโลหะหนา ของเรา โดยใช้เกณฑ์การเชื่อมต่อและการยอมรับเดียวกัน
เลเซอร์ไฟเบอร์จะส่งพลังงานผ่านปืนเชื่อมแบบมือถือเพื่อหลอมวัสดุบริเวณรอยต่อ ความเร็วในการเคลื่อนที่ การโฟกัส การเคลื่อนที่ของลำแสง และลวดเชื่อมจะควบคุมบ่อหลอม จากนั้นรอยต่อจะแข็งตัวเมื่อหัวเชื่อมเคลื่อนที่ไปตามแนวรอยต่อ
พลังงานที่เข้มข้นสามารถจำกัดการกระจายความร้อนได้เมื่อเทียบกับพื้นฐานการเชื่อมแบบอาร์คที่เหมาะสม แต่การประกอบที่ไม่ดีหรือพลังงานที่มากเกินไปยังคงสามารถทำให้เกิดการบิดเบี้ยว รูพรุน หรือการไหม้ทะลุได้ ควรใช้การหนีบที่สม่ำเสมอ ขอบที่สะอาด วัสดุรองรับที่เหมาะสมในจุดที่จำเป็น และช่วงพารามิเตอร์ที่ได้มาตรฐาน
ก๊าสปกคลุมช่วยปกป้องบ่อหลอมโลหะ เลือกชนิดและอัตราการไหลของก๊าสให้เหมาะสมกับวัสดุและกระบวนการ ไนโตรเจนไม่ใช่สารทดแทนอาร์กอนได้ทุกอย่าง สำหรับภาพรวมของกระบวนการ โปรดอ่านวิธีการทำงานของการเชื่อมด้วยเลเซอร์แบบพกพา
การสาธิตของ KEMPSON เหล่านี้แสดงให้เห็นถึงการทำงานของอุปกรณ์และลักษณะของรอยเชื่อม โปรดตรวจสอบเกรดของวัสดุ ความหนา การเตรียมรอยต่อ การตั้งค่า และผลการตรวจสอบก่อนนำวิดีโอไปใช้เป็นหลักฐานแสดงถึงประสิทธิภาพการผลิต
 รับชมการสาธิตอุปกรณ์ระบายความร้อนด้วยน้ำได้ทาง YouTube ↗
 รับชมการสาธิตการเชื่อมแผ่นโลหะบางได้ทาง YouTube ↗
มูลค่าของเครื่องเชื่อมเลเซอร์แบบพกพาสำหรับแผ่นโลหะบางนั้นขึ้นอยู่กับกระบวนการผลิตโดยรวม เปรียบเทียบจำนวนชิ้นส่วนที่รับได้ต่อกะ การเตรียมงาน การเชื่อม การตกแต่ง การตรวจสอบ และการแก้ไขงาน กับกระบวนการปัจจุบันของคุณ
แหล่งความร้อนที่มีความเข้มข้นสูงสามารถช่วยรักษาความเรียบของแผงและกล่องหุ้มได้ ลำดับการหนีบ การยึดรอยต่อ ความเร็ว และการสะสมความร้อนยังคงมีความสำคัญ ตรวจสอบขนาดที่เสร็จสมบูรณ์รวมถึงลักษณะของรอยเชื่อมด้วย
สำหรับชิ้นงานขนาด 0.5 มม. ขั้นแรกให้กำหนดช่วงกระบวนการที่ทำซ้ำได้บนชิ้นงานตัวอย่าง การประกอบที่แน่นหนา การเคลื่อนที่ของหัวตัดที่เสถียร วัสดุรองรับที่เหมาะสม และการควบคุมพลังงานที่ป้อนเข้า มีความสำคัญมากกว่าการเลือกกำลังเลเซอร์สูงสุดที่มีอยู่
ความเร็วในการเคลื่อนที่ของเลเซอร์อาจสูงกว่าการเชื่อม TIG สำหรับรอยต่อบางประเภท แต่ไม่มีตัวคูณความเร็วคงที่ที่ใช้ได้กับทุกชิ้นงาน ควรวัดการตั้งค่า การวางตำแหน่ง การเชื่อม การจัดการลวด การตกแต่ง และการตรวจสอบบนชิ้นงานเดียวกันก่อนคำนวณต้นทุนที่ประหยัดได้
รอยเชื่อมที่แคบอาจลดคุณภาพการตกแต่งผิวชิ้นงานในรอยต่อที่เหมาะสม ตรวจสอบการเปลี่ยนสี ลักษณะพื้นผิว การเตรียมพื้นผิวเคลือบ และข้อกำหนดในการขัดเงา อย่าคิดว่ารอยเชื่อมทุกรอยสามารถใช้งานได้โดยไม่ต้องเจียร
การตั้งค่าพารามิเตอร์ล่วงหน้าช่วยให้สามารถตั้งค่าซ้ำได้เมื่อมีให้ใช้งาน แต่ผู้ปฏิบัติงานยังคงต้องได้รับการฝึกอบรมเกี่ยวกับการเตรียมรอยต่อ การควบคุมหัวตัด การตรวจสอบ และความปลอดภัยในการใช้เลเซอร์ กำหนดขีดจำกัดการยอมรับและตรวจสอบชิ้นส่วนการผลิตชุดแรกก่อนเริ่มการผลิตจำนวนมาก
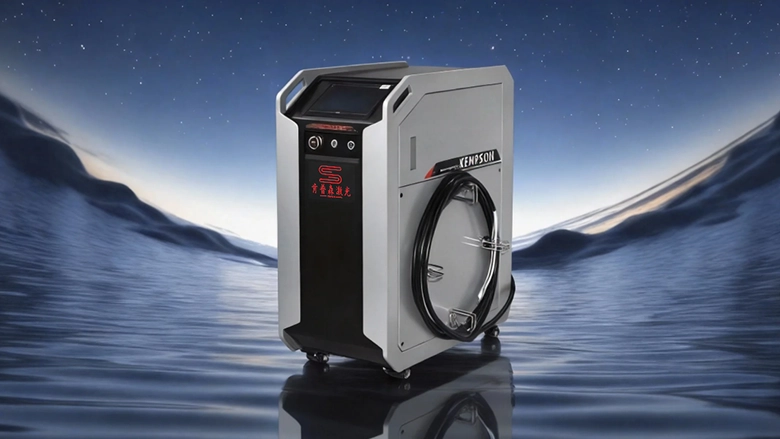
เปรียบเทียบการกำหนดค่า 1500W และ 2000W สำหรับการผลิตแผ่นโลหะบาง ซึ่งการเคลื่อนย้ายอุปกรณ์และพื้นที่ว่างมีความสำคัญ ตรวจสอบขีดจำกัดการทำงานในสภาพแวดล้อมปกติ ความสามารถในการระบายความร้อน และขนาดบรรจุภัณฑ์ที่เหมาะสมสำหรับรอบการผลิตของคุณ
ระบบระบายความร้อนด้วยอากาศไม่ได้กำหนดระดับความหนาหรือความเหมาะสมที่เป็นมาตรฐานสำหรับพื้นที่ทำงานกลางแจ้งที่ไม่สามารถควบคุมอุณหภูมิได้
ตัวเลือกขนาด 1500 วัตต์และ 2000 วัตต์ สามารถนำไปพิจารณาใช้สำหรับเวิร์กสเตชันแบบติดตั้งอยู่กับที่ ตู้โลหะแผ่น ราวกั้น และการผลิตซ้ำได้ การระบายความร้อนด้วยน้ำช่วยจัดการภาระความร้อน โดยขึ้นอยู่กับรอบการทำงานที่กำหนดและข้อกำหนดในการบำรุงรักษา
อย่าสันนิษฐานว่ามีการทำงานต่อเนื่องตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ การเจาะทะลุเต็มที่ในครั้งเดียว หรือไม่มีการตกแต่งขั้นสุดท้าย หากไม่มีหลักฐานเฉพาะเจาะจงสำหรับรูปแบบการใช้งานนั้นๆ
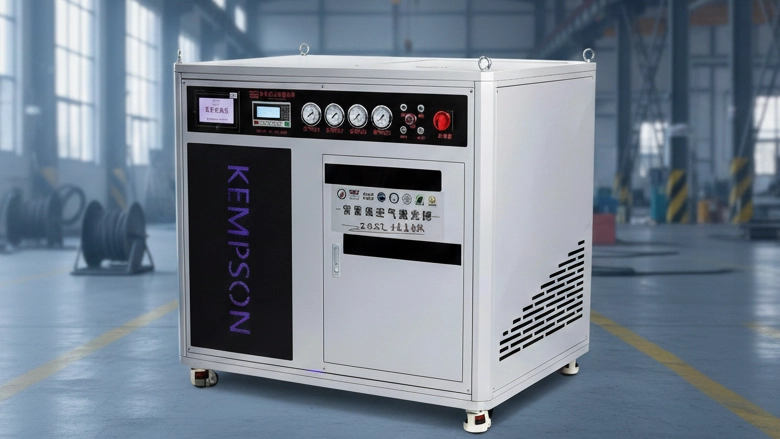
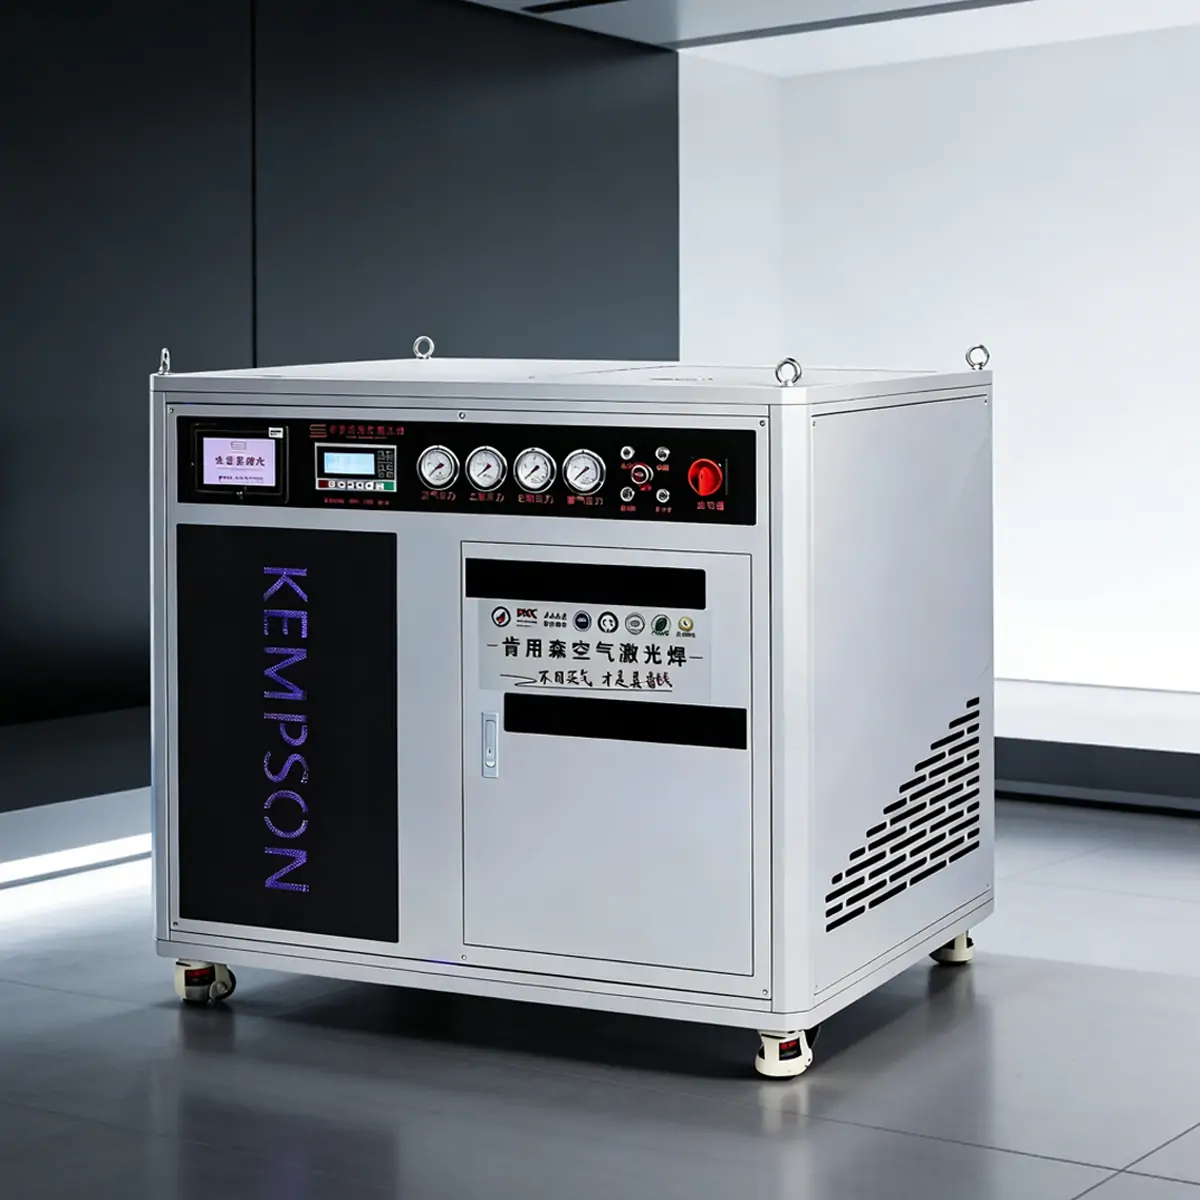
ผลิตภัณฑ์ในกลุ่มนี้มีให้เลือก 3 ขนาด คือ 1500 วัตต์ 2000 วัตต์ และ 3000 วัตต์ พร้อมระบบสร้างก๊าซป้องกัน ควรเปรียบเทียบกับตู้ อุปกรณ์ และงานแปรรูปโลหะแผ่นที่เกี่ยวข้อง หลังจากตรวจสอบการกำหนดค่าที่ให้มาแล้ว
เครื่องกำเนิดก๊าซไม่ได้ทำให้ก๊าซปกคลุมทุกชนิดสามารถใช้ทดแทนกันได้ หรือทำให้วัสดุทุกชนิดสามารถทะลุทะลวงได้ 8 มม.
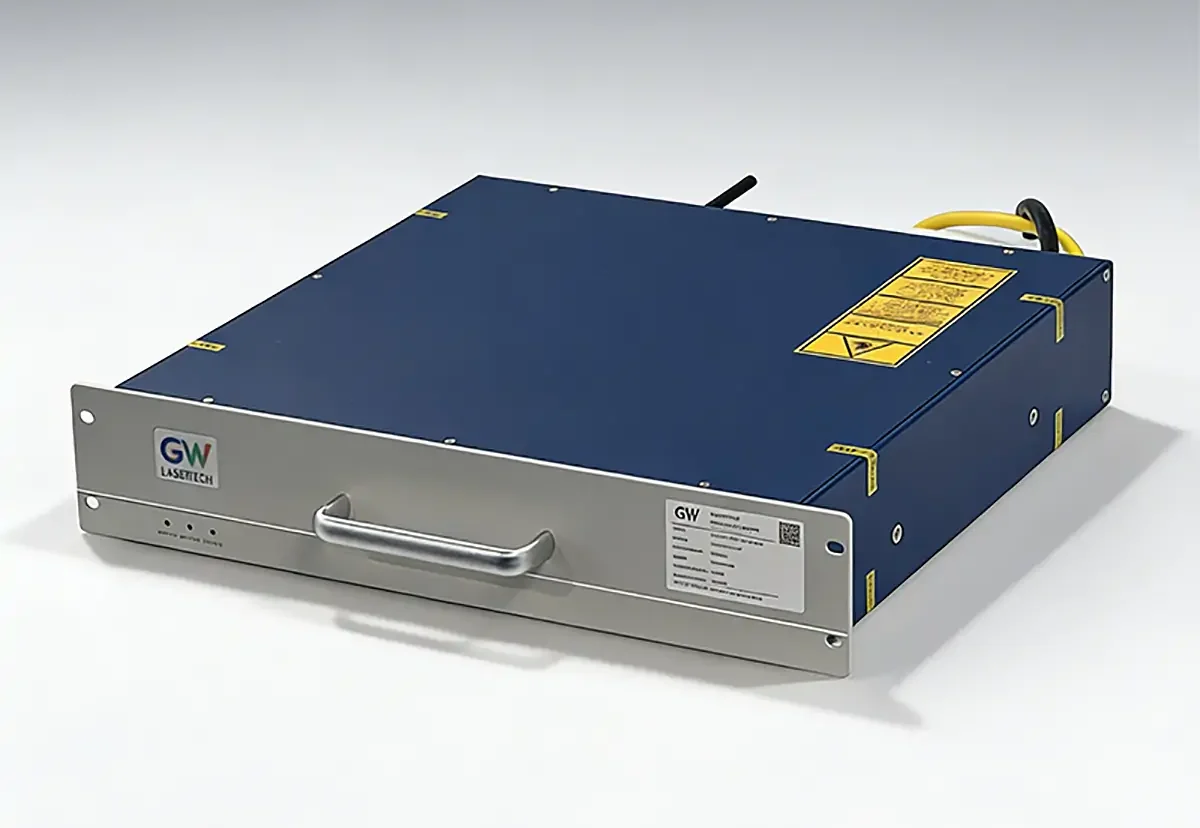
เครื่องกำเนิดไนโตรเจน (อุปกรณ์เสริม) สามารถจ่ายก๊าซปกคลุมสำหรับการเชื่อมที่เหมาะสมได้ โปรดตรวจสอบความบริสุทธิ์ของก๊าซที่ได้ อัตราการไหล ความดัน การตรวจสอบคุณภาพก๊าซ และข้อกำหนดการติดตั้งสำหรับระบบที่ต้องการอย่างละเอียด
ไนโตรเจนและอาร์กอนไม่สามารถใช้ทดแทนกันได้เสมอไป ตรวจสอบเกรดของวัสดุ คุณสมบัติการเชื่อม ขีดจำกัดการเปลี่ยนสี และกระบวนการที่ได้รับการอนุมัติก่อนเลือกใช้ก๊าซ อย่าคิดว่าเครื่องกำเนิดไนโตรเจนเหมาะสำหรับโลหะผสมอะลูมิเนียมทุกชนิดหรือขจัดความต้องการก๊าซภายนอกทั้งหมด
ตรวจสอบหัวเชื่อม หัวฉีด เครื่องป้อนลวด ลวดที่ใช้ได้ เลนส์ป้องกัน และอุปกรณ์บำรุงรักษา ดูอุปกรณ์เสริมสำหรับเครื่องเชื่อมเลเซอร์ ของเรา และระบุรายการที่ต้องการเมื่อขอใบเสนอราคา
จัดทำการประเมินความเสี่ยงจากเลเซอร์เฉพาะพื้นที่ ควบคุมการเข้าถึง กักเก็บลำแสงที่เหมาะสม ป้องกันการสะท้อน การดูดควัน และฝึกอบรมผู้ปฏิบัติงาน เลือกอุปกรณ์ป้องกันดวงตาให้เหมาะสมกับความยาวคลื่นของเลเซอร์และระดับการป้องกันที่ต้องการ คุณสมบัติความปลอดภัยของอุปกรณ์ไม่สามารถทดแทนการควบคุมในสถานที่ทำงานได้ อ่านคู่มือความปลอดภัยในการเชื่อมด้วยเลเซอร์แบบพกพาก่อนวางแผนการติดตั้ง
ปรึกษาผู้เชี่ยวชาญ



บริษัท Kempson มีทีมวิจัยและพัฒนาอิสระ และทีมวิศวกรอาวุโส ที่มุ่งเน้นการพัฒนาเทคโนโลยีการเชื่อมด้วยเลเซอร์ที่ล้ำสมัย และมุ่งมั่นที่จะมอบโซลูชันที่ปรับแต่งได้ประสิทธิภาพสูงและคุ้มค่าสำหรับงานอุตสาหกรรมต่างๆ

เครื่องจักรของเรามีสิทธิบัตรมากกว่า 30 ฉบับ และได้รับการรับรองมาตรฐาน CE, ISO และ FDA เราให้การรับประกัน 3 ปี บริการทดสอบการเชื่อมตัวอย่างฟรี และบริการหลังการขายตลอดอายุการใช้งาน เพื่อให้มั่นใจในความน่าเชื่อถือในระยะยาว

เราสนับสนุนความร่วมมือแบบ OEM/ODM อย่างครบวงจร โดยให้บริการเฉพาะบุคคล เช่น การออกแบบระบบ การบูรณาการฮาร์ดแวร์และซอฟต์แวร์ การพัฒนาอุปกรณ์เสริมพิเศษ และการปรับแต่งโลโก้แบรนด์ ให้เหมาะสมกับตลาดและสถานการณ์การใช้งานที่แตกต่างกันอย่างแม่นยำ

เรามีบริการทดสอบการเชื่อมตัวอย่างฟรี: เพียงแค่ส่งวัสดุของคุณมาให้เรา หรือแจ้งความต้องการกระบวนการผลิต เราจะทำการทดสอบการเชื่อม บันทึกวิดีโอขั้นตอนการทำงาน และส่งตัวอย่างจริงกลับไปให้คุณ เพื่อให้คุณได้รับข้อมูลการจัดซื้อที่เที่ยงตรงและน่าเชื่อถือ
ประเมินเหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และโลหะผสมอะลูมิเนียมบางชนิด โดยใช้เกรดวัสดุ สภาพพื้นผิว รูปทรงรอยต่อ และเกณฑ์การยอมรับที่แน่นอน ทองแดง ทองเหลือง และส่วนผสมต่างชนิดกัน ต้องมีการประเมินความเข้ากันได้และกระบวนการเพิ่มเติม รายการวัสดุไม่ได้เป็นการรับประกันความหนาแบบสากล
ไม่ ช่วงที่ระบุไว้เป็นการอธิบายถึงจุดเน้นการใช้งานของชุดเครื่องมือนี้ ความสามารถขึ้นอยู่กับแหล่งกำเนิดเลเซอร์ หัวเชื่อม เกรดวัสดุ การออกแบบรอยเชื่อม การประกอบ ความเร็ว วัสดุเติม และการหลอมรวมที่ต้องการ ตรวจสอบรอยเชื่อมขั้นต่ำและสูงสุดที่ผลิตได้ผ่านการทดสอบตัวอย่าง ความกว้างของแนวเชื่อมบนพื้นผิวไม่ได้บ่งบอกถึงการทะลุทะลวงเต็มที่
เปรียบเทียบความสามารถในการระบายความร้อน รอบการทำงานที่กำหนด สภาพแวดล้อม ความต้องการในการบำรุงรักษา และพื้นที่ที่มีอยู่ การระบายความร้อนด้วยอากาศอาจช่วยลดความซับซ้อนในการจัดวางอุปกรณ์ ในขณะที่การระบายความร้อนด้วยน้ำต้องมีการจัดการวงจรของเหลว ฉลากการระบายความร้อนเพียงอย่างเดียวไม่ได้บ่งบอกถึงคุณภาพการเชื่อมหรือความสามารถในการทำงานอย่างต่อเนื่อง ตรวจสอบข้อมูลจำเพาะของรุ่นที่แน่นอนอีกครั้ง
กระบวนการนี้อาจเป็นทางเลือกสำหรับรอยต่อที่เหมาะสม เมื่อสามารถควบคุมคุณภาพการเชื่อม การเข้าถึง การประกอบ และความปลอดภัยได้ตามต้องการ ช่องว่างขนาดใหญ่ ความต้องการวัสดุเติมสูง การเข้าถึงที่จำกัด หรือขั้นตอนการผลิตที่ผ่านการรับรองอยู่แล้ว อาจทำให้กระบวนการอื่นเหมาะสมกว่า ควรเปรียบเทียบวงจรการผลิตทั้งหมดและชิ้นส่วนที่ได้รับการยอมรับ แทนที่จะใช้ตัวคูณความเร็วแบบทั่วไป
สอบถาม KEMPSON เกี่ยวกับข้อกำหนดเป็นลายลักษณ์อักษรที่ครอบคลุมเครื่องจักรที่เลือก แหล่งกำเนิดแสงเลเซอร์ หัวเชื่อม อุปกรณ์ระบายความร้อน และอุปกรณ์เสริมอื่นๆ ยืนยันระยะเวลาการรับประกัน ข้อยกเว้น วัสดุสิ้นเปลือง การจัดการบริการ ชิ้นส่วนอะไหล่ คู่มือการติดตั้ง และการฝึกอบรมผู้ปฏิบัติงานในใบเสนอราคาหรือสัญญา
ระบุเกรดวัสดุ ความหนาของแผ่นโลหะ แบบรอยต่อ ค่าความคลาดเคลื่อนในการประกอบ ข้อกำหนดด้านผิวสำเร็จ เป้าหมายการผลิต และรายละเอียดการจัดหาวัสดุ ณ สถานที่ปฏิบัติงาน ตกลงแผนการทดสอบตัวอย่างที่บันทึกกำลังไฟ ความเร็ว การโฟกัสหรือการตั้งค่าลำแสง การป้อนลวด ก๊าสปกคลุม และการจับยึด ตรวจสอบขนาดและลักษณะของรอยเชื่อม และใช้หน้าตัดหรือการทดสอบอื่นๆ ตามความจำเป็นเพื่อตรวจสอบการหลอมรวมและคุณสมบัติของรอยต่อ
โปรดติดต่อ KEMPSONเพื่อสอบถามเกี่ยวกับตัวอย่างสินค้าและใบเสนอราคาที่เหมาะสมกับการกำหนดค่าของคุณ
กำลังมองหาเครื่องเชื่อมเลเซอร์แบบพกพาสำหรับแผ่นโลหะบางอยู่ใช่ไหม?
ส่งเกรดวัสดุ ความหนาของแผ่นโลหะ แบบรอยต่อ ข้อกำหนดการตกแต่ง และเป้าหมายการผลิตของคุณ ขอรับการประเมินการเชื่อมตัวอย่างและใบเสนอราคาเฉพาะสำหรับรูปแบบที่คุณต้องการจาก KEMPSON