İçindekiler
Giriş
Paslanmaz çelik su dağıtım manifoldu kaynak işlemlerinde, uzun süreli performansın korunması için güvenilir sızdırmazlık, doğru boru konumlandırması ve korozyona dayanıklı kaynak bağlantıları gereklidir. TIG kaynağı, MIG kaynağı ve lazer kaynağı yaygın olarak kullanılan yöntemlerdir ve her işlem farklı üretim koşullarına uygundur.
Bu makalede, paslanmaz çelik su dağıtım borularının kaynak yöntemlerini, sık karşılaşılan kaynak sorunlarını ve pratik çözümlerini tanıtacağım. Kaynak yönteminin seçimi, malzeme kalınlığına, boru yapısına, üretim hacmine ve kaynak kalitesi gereksinimlerine bağlıdır.
Paslanmaz Çelik Su Dağıtım Manifoldu Kaynağı Nedir?
Paslanmaz çelik su dağıtım manifoldu, ana boru hattını çok sayıda dallanma çıkışıyla birleştiren bir sıvı dağıtım bileşenidir. Bu tasarım, suyun veya soğutucunun tek bir girişten girip birbirine bağlı çeşitli devrelerden akmasını sağlar. Soğutma sistemlerinde, ısı eşanjörlerinde, endüstriyel ekipmanlarda ve sıvı kontrol düzeneklerinde yaygın olarak kullanılır.
Kaynak, ana ve branşman borularını sızdırmaz bir yapıya bağlamak için önemli bir üretim sürecidir. Kaynak bağlantılarının sızıntı direncini, doğru branşman konumlandırmasını ve korozyon korumasını sağlaması gerekir. İnce cidarlı paslanmaz çelik manifoldlarda genellikle SS304 veya SS316L malzemeler kullanılır ve boru kalınlığı yaklaşık 0.6–1.5 mm'dir.
Kaynak yöntemi, çok çeşitli yapıya, malzeme kalınlığına, üretim hacmine ve kalite gereksinimlerine bağlıdır. TIG, MIG ve lazer kaynak yaygın olarak kullanılan işlemlerdir; lazer kaynak genellikle ince cidarlı montajlar ve tutarlı kaynak performansı gerektiren tekrarlanan üretimler için tercih edilir.
Paslanmaz Çelik Su Dağıtım Manifoldu Kaynak Yöntemlerinde Yaygın Kullanılan Yöntemler
Paslanmaz çelik su dağıtım boruları için yaygın kaynak yöntemleri arasında TIG kaynağı, MIG kaynağı ve lazer kaynağı bulunur. Uygun işlem, malzeme kalınlığına, dağıtım borusu yapısına, üretim hacmine ve kaynak kalitesi gereksinimlerine bağlıdır.
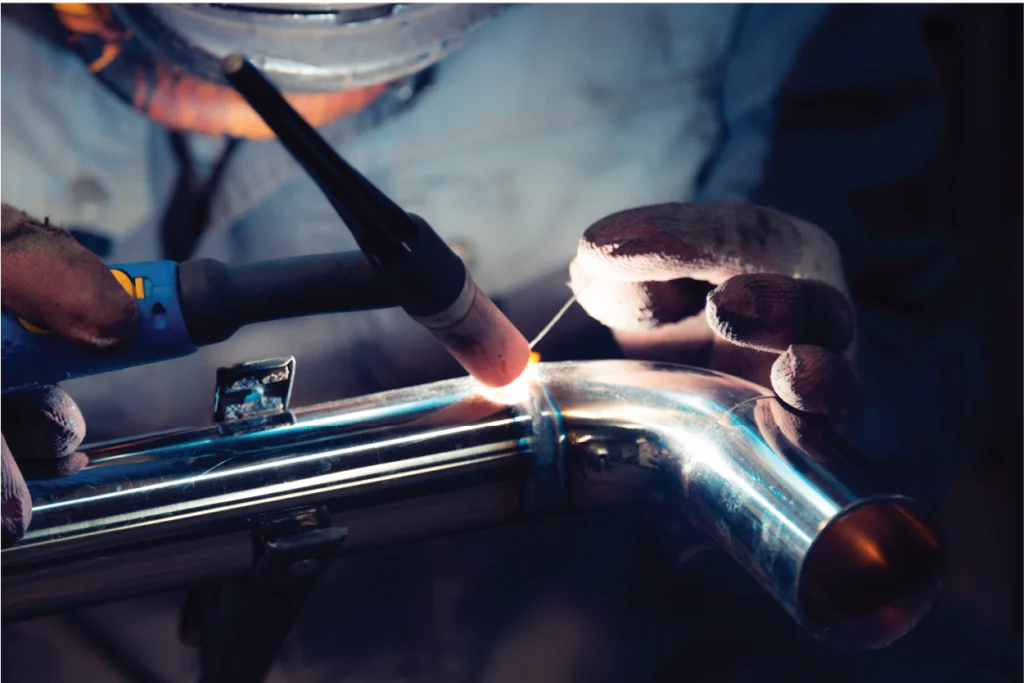
Paslanmaz Çelik Su Dağıtım Manifoldları için TIG Kaynağı
TIG kaynağı, kaynak kontrolü ve görünümünün önemli olduğu paslanmaz çelik su dağıtım borularında yaygın olarak kullanılmaktadır. Isı girişinin iyi kontrolüyle temiz kaynaklar ürettiği için paslanmaz çelik boru tertibatları için uygundur.
- Uygulama alanları şunlardır: Prototip üretimi, Küçük ölçekli üretim, Yüksek görünüm gereksinimlerine sahip manifoldlar.
- Sınırlamalar şunlardır: Daha düşük kaynak hızı, daha fazla manuel işlem, operatör becerisine yüksek bağımlılık.
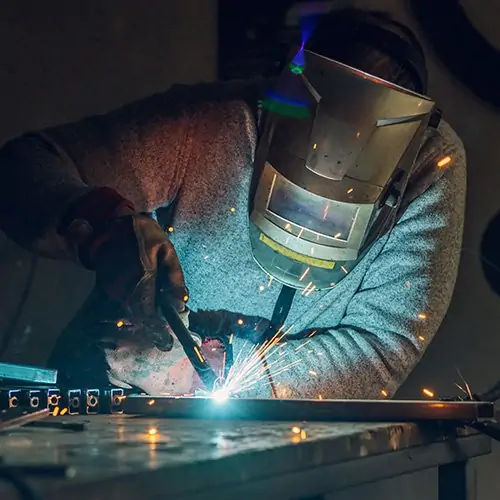
Paslanmaz Çelik Su Dağıtım Manifoldu için MIG Kaynağı
MIG kaynağı, daha yüksek üretim verimliliği ve daha kolay kullanım gerektiren paslanmaz çelik manifoldlarda kullanılır. Daha kalın malzemeler ve genel imalat işleri için uygundur.
- Uygulama alanları şunlardır: Orta kalınlıkta bileşenler, Genel endüstriyel imalat, Daha büyük yapısal montajlar
- Sınırlamalar şunlardır: Daha fazla kaynak sıçraması, Ek kaynak sonrası temizlik, Küçük boru bağlantıları için daha düşük hassasiyet.
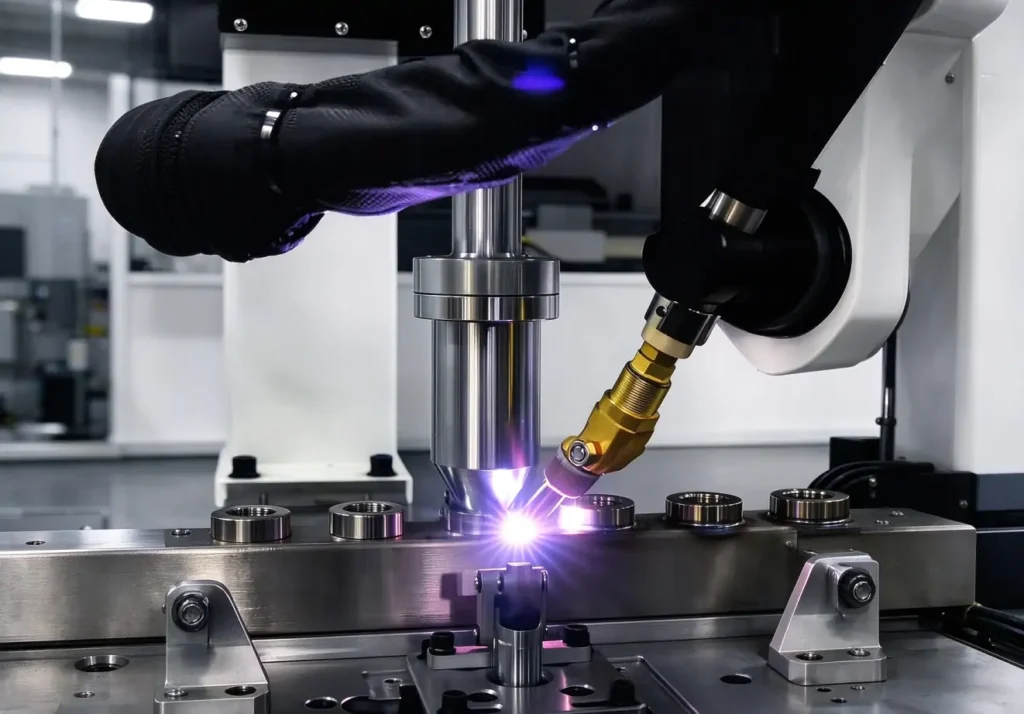
Paslanmaz Çelik Su Dağıtım Manifoldu için Lazer Kaynak
Lazer kaynağı, daha küçük bir ısıdan etkilenen bölge ve daha düşük deformasyon elde etmek için yoğunlaştırılmış ısı girdisi kullanır. İstikrarlı kaynak kalitesi ve tekrarlanabilir üretim gerektiren paslanmaz çelik su dağıtım boruları için uygundur.
Uygulama alanları şunlardır: İnce cidarlı paslanmaz çelik borular, Çok dallı dağıtım manifoldları, Seri üretim
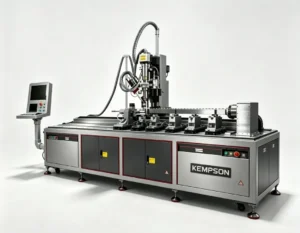
Su dağıtımlı lazer kaynak makineleri, tekrarlanabilir kaynak kalitesi, kontrollü ısı girişi ve tutarlı üretim sonuçları gerektiren üreticiler tarafından yaygın olarak kullanılmaktadır.
Su dağıtım borusunun kaynaklanması için detaylı işlem ve kaynak yöntemleri hakkında bilgi edinmek için şu makaleyi okuyun: Su Dağıtım Borusu Nasıl Kaynaklanır: Kaynak Yöntemleri ve İşlem Kılavuzu
Paslanmaz Çelik Su Dağıtım Manifoldu Kaynak İşlemlerinde Sık Karşılaşılan Zorluklar
Paslanmaz çelik su dağıtım borusu kaynağı, ince cidarlı boruları, çoklu branşman bağlantılarını ve katı boyut gereksinimlerini içerir. Başlıca kaynak sorunları, sızdırmazlık performansı, deformasyon kontrolü, kaynak tutarlılığı ve korozyon direnci ile ilgilidir.
1. Kaynak Kaçağı
Kaynak kaçağı, su dağıtım borularının sızdırmazlık performansını etkiler ve çalışma sırasında sıvı kaybına neden olabilir. Yaygın kusurlar arasında yetersiz nüfuz, gözeneklilik, eksik kaynaşma ve bağlantı bölgesinin içinde kirlenme bulunur.
Nedenler:
- Uygunsuz eklem hazırlığı
- Yanlış kaynak parametreleri
- Yetersiz koruyucu gaz koruması
- Aşırı kaynak hızı veya dengesiz ısı girişi
Çözümler:
- İşleme başlamadan önce kaynak bölgesini temizleyin.
- Kaynak parametrelerini malzeme kalınlığı ve bağlantı tasarımıyla eşleştirin.
- Uygun koruyucu gaz kullanın.
- Kaynak işleminden sonra basınç testi veya sızıntı testi yapın.
2. Kaynak Deformasyonu ve Boru Hizalama Hatası
Çok kollu su dağıtım boruları kaynak deformasyonuna karşı hassastır. Kaynak sırasında ısı birikimi, boru kollarının konumunu, açısını ve genel boyut hassasiyetini değiştirebilir.
Nedenler:
- Kaynak sırasında yüksek ısı girişi
- Düzensiz kaynak sırası
- Yakındaki eklemlerin tekrar tekrar ısıtılması
- Yetersiz bağlantı desteği
Çözümler:
- Boruların konumunu korumak için özel kaynak aparatları kullanın.
- Kaynak işlemi sırasında ısı girişini kontrol edin.
- Isı birikimini azaltmak için kaynak sırasını optimize edin.
- İnce cidarlı yapılar için lazer kaynağı gibi düşük ısı girdisi gerektiren işlemleri tercih edin.
3. Kaynak Kalitesinde Tutarsızlık
Kaynak tutarlılığı, seri üretim kalitesini doğrudan etkiler. Manuel kaynak işlemi, operatörün çalışma şekli ve parametre değişiklikleri nedeniyle kaynaklar arasında farklılıklara yol açabilir.
Nedenler:
- Farklı operatör deneyim seviyeleri
- Kararsız kaynak hızı
- Akım, güç veya gaz akışı ayarlarındaki değişiklik
Çözümler:
- Sabit kaynak parametreleri belirleyin.
- Kaynak hızını ve ısı girişini kontrol edin.
- Tekrarlanan üretim için otomatik kaynak ekipmanı kullanın.
4. Kaynak Sonrası Azalan Korozyon Direnci
Kaynak işlemi, kaynak bölgesinde ve ısıdan etkilenen bölgede paslanmaz çeliğin korozyon direncini etkileyebilir. Yüzeyin kötü durumda olması, su uygulamalarında kullanım ömrünü kısaltabilir.
Nedenler:
- Paslanmaz çelik pasivasyon tabakasında hasar
- Aşırı ısıya maruz kalma
- Kaynak işleminden sonra uygunsuz temizlik
Çözümler:
- SS304L veya SS316L gibi uygun paslanmaz çelik kalitelerini seçin.
- Kaynak ısı girişini kontrol edin.
- Gerektiğinde asitleme ve pasivasyon uygulayın.
- Son montajdan önce kaynak bölgesini temizleyin.
5. Kaynak Yüzey Kalitesinin Zayıf Olması
Su dağıtım sistemlerinde, akışkan akışı, temizlik ve görünüm açısından genellikle düzgün kaynak yüzeyleri gereklidir. Düzensiz kaynak dikişleri veya oksidasyon izleri, nihai ürün kalitesini etkileyebilir.
Nedenler:
- Kararsız kaynak parametreleri
- Yetersiz gaz koruması
- Kaynak sonrası işlemin uygunsuz yapılması
Çözümler:
- İstikrarlı kaynak koşullarını koruyun.
- Uygun koruyucu gaz akışı kullanın.
- Taşlama veya parlatma yoluyla oksitlenme ve kaynak izlerini giderin.
Paslanmaz çelik su dağıtım borusu kaynak işlemlerinde başlıca sorunlar sızıntı, deformasyon, kaynak tutarlılığı ve korozyondur. Kaynak kalitesini ve ürün performansını korumak için uygun kaynak parametreleri, fikstür kontrolü ve kaynak sonrası işlem gereklidir.
Paslanmaz Çelik Su Dağıtım Manifoldu Kaynak Kalitesini İyileştirmeye Yönelik Çözümler
Paslanmaz çelik su dağıtım borusunun kaynak kalitesi, kaynak yöntemine, proses kontrolüne, fikstür hassasiyetine ve üretim koşullarına bağlıdır. Doğru kurulum, üretim sırasında sızıntıyı, deformasyonu ve kaynak varyasyonunu kontrol etmeye yardımcı olur.
Uygun Kaynak Yöntemini Seçin
Kaynak işlemi, manifold yapısına, malzeme kalınlığına ve üretim hacmine uygun olmalıdır.
| Üretim Gereksinimi | Uygun Yöntem |
|---|---|
| Prototip üretimi | TIG kaynağı |
| Küçük parti üretimi | TIG kaynağı |
| İnce cidarlı paslanmaz çelik manifold | Lazer kaynak |
| Seri üretim | Lazer kaynak |
TIG kaynağı, esnek üretim ve manuel ayarlama için uygundur. Lazer kaynağı ise ince cidarlı yapılar ve kaynak tutarlılığının gerekli olduğu tekrarlanan üretim için uygundur.
Kaynak Parametrelerinin Kontrolü
Kaynak parametreleri, nüfuziyeti, ısı girdisini ve kaynak görünümünü doğrudan etkiler. Paslanmaz çelik su dağıtım boruları için başlıca parametreler şunlardır:
- Kaynak gücü veya akımı
- Kaynak hızı
- Koruyucu gaz akışı
- Ortak hazırlık
Yanlış ayarlar, eksik kaynaşmaya, yanmaya, aşırı deformasyona veya yüzey kusurlarına neden olabilir. Parametre kontrolü, malzeme kalitesine, boru kalınlığına ve bağlantı tasarımına uygun olmalıdır.
Uygun Armatürleri Kullanın
Kaynak işlemi sırasında bağlantı elemanları, ana borunun ve branşman borularının konumunu sabit tutar. Boru aralığı ve açı toleransının gerekli olduğu çok branşmanlı dağıtım sistemlerinde önemlidirler.
Ana işlevler şunları içerir:
- Kaynak işlemi sırasında boru hizalamasını korumak
- Isıdan kaynaklanan deformasyonun sınırlandırılması
- Tutarlı eklem pozisyonlarını korumak
Kaynak işleminden sonra boyut değişikliklerini azaltmak için, birden fazla bağlantı noktasına sahip manifoldlarda genellikle rijit fikstürler kullanılır.
Otomatik Kaynak Uygulaması
Otomatik kaynak, tekrarlanan kaynak yolları ve sabit tasarımlara sahip standartlaştırılmış su dağıtım boru hattı üretiminde kullanılır.
- Uygun kullanım alanları şunlardır:
- Yüksek üretim hacmi
- Çoklu dal bağlantıları
- Sürekli üretim
CNC ve robotik kaynak sistemleri, kaynak yollarını ve parametrelerini kontrol ederek, parçalar arasındaki farklılıkları azaltır ve üretim tutarlılığını artırır.
Paslanmaz Çelik Su Dağıtım Borusu Üretiminde Lazer Kaynağı Neden Kullanılır?
Lazer kaynağı, üreticilerin kontrollü ısı girişi, istikrarlı kaynak performansı ve tutarlı üretim sonuçları gerektirdiği durumlarda paslanmaz çelik su dağıtım borularının üretiminde kullanılır .
- 1. Daha Yüksek Kaynak Hızı: Lazer kaynağı, boru bağlantılarını daha hızlı bir çevrim süresinde tamamlamak için yoğunlaştırılmış bir ısı kaynağı kullanır. Tekrarlanan manifold üretiminde manuel kaynak süresini azaltır.
- 2. Daha Düşük Isı Girişi: Lazer ışını enerjiyi küçük bir kaynak alanına iletir. Azaltılmış ısıdan etkilenen bölge, paslanmaz çelik borular üzerindeki termal etkiyi sınırlar.
- 3. Daha Az Kaynak Deformasyonu: Daha düşük ısı girişi, kaynak sırasında boru deformasyonunu kontrol etmeye yardımcı olur. Bu, ince cidarlı borular ve sıkı konumlandırma gereksinimlerine sahip çok kollu manifold yapılar için önemlidir.
- 4. İstikrarlı Kaynak Kalitesi: Lazer kaynağı, güç, hız ve ışın hareketi için önceden ayarlanmış kaynak parametreleri kullanır. Bu işlem, manuel işlemden kaynaklanan farklılıkları azaltır ve tutarlı kaynak sonuçları sağlar.
- 5. Otomasyon Entegrasyonu: Lazer kaynak sistemleri aşağıdakilerle bağlantı kurabilir: CNC platformları ve robotik ekipmanlar. Otomatik kontrol, tekrarlanan kaynak yollarına sahip standartlaştırılmış su dağıtım manifoldu üretimini destekler.
- 6. Daha Temiz Kaynak Yüzeyi: Dar kaynak dikişi ve kontrollü kaynak işlemi, pürüzsüz kaynak yüzeyleri oluşturur. Kaynak işleminden sonra daha az taşlama ve son işlem gerekebilir.
Paslanmaz Çelik Su Dağıtım Manifoldu İçin Doğru Kaynak Yöntemi Nasıl Seçilir?
Paslanmaz çelik su dağıtım boruları için doğru kaynak yöntemi, malzeme kalınlığına, boru yapısına, üretim hacmine ve kaynak gereksinimlerine bağlıdır. Farklı üretim koşulları için TIG kaynağı ve lazer kaynağı kullanılır.
| Üretim Gereksinimleri | Önerilen Kaynak Yöntemi |
|---|---|
| Prototip üretimi | TIG kaynağı |
| Küçük parti üretimi | TIG kaynağı |
| İnce cidarlı paslanmaz çelik manifold | Lazer kaynak |
| Çoklu dallı boru kaynağı | Lazer kaynak |
| Yüksek hacimli üretim | Lazer kaynak |
| Manuel ayarlama gereklidir | TIG kaynağı |
TIG kaynağı, esnek çalışma ve manuel kontrol gerektiren uygulamalar için uygundur. Lazer kaynağı ise ince cidarlı paslanmaz çelik manifoldlar, tekrarlanan üretim ve istikrarlı kaynak tutarlılığı gerektiren uygulamalar için uygundur.
Seçim, yalnızca kaynak hızına değil, boru kalınlığına, bağlantı tasarımına, üretim miktarına ve kalite gereksinimlerine göre yapılmalıdır.
Lazer kaynağı ve TIG kaynağı arasındaki spesifik farkları ve uygun yöntemi ne zaman seçeceğinizi öğrenin. Ayrıntılar için bkz: Su Dağıtım Manifoldu Üretiminde Lazer Kaynağı ve TIG Kaynağı Karşılaştırması
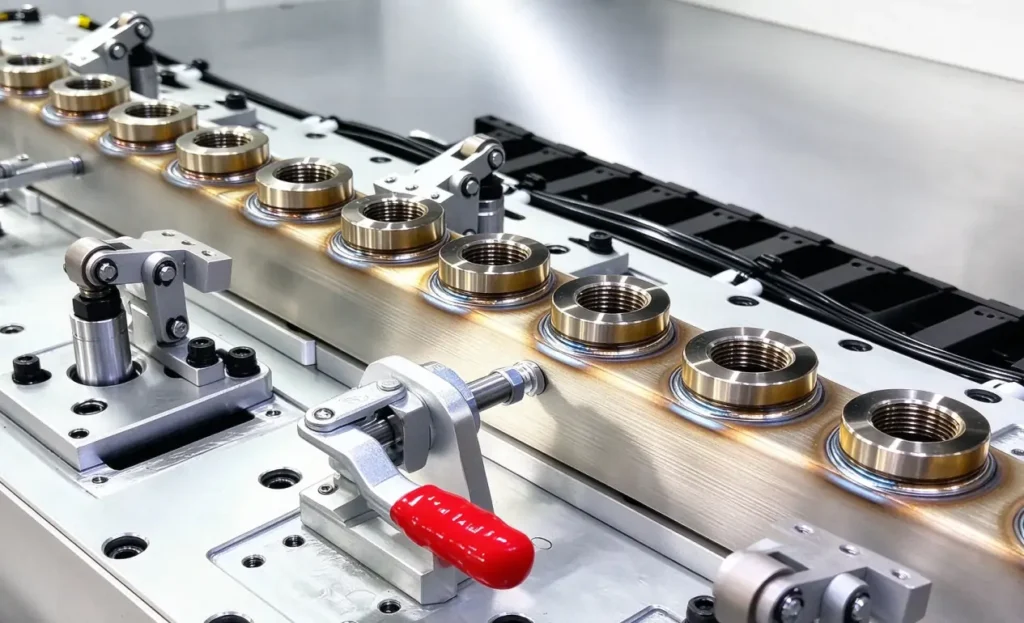
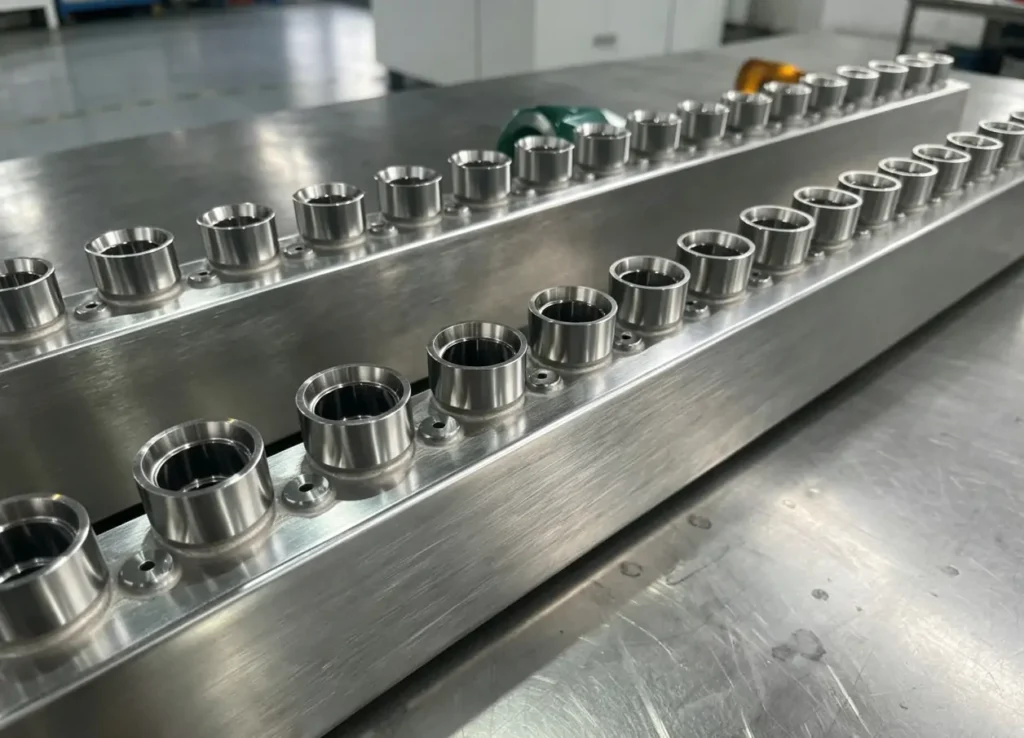
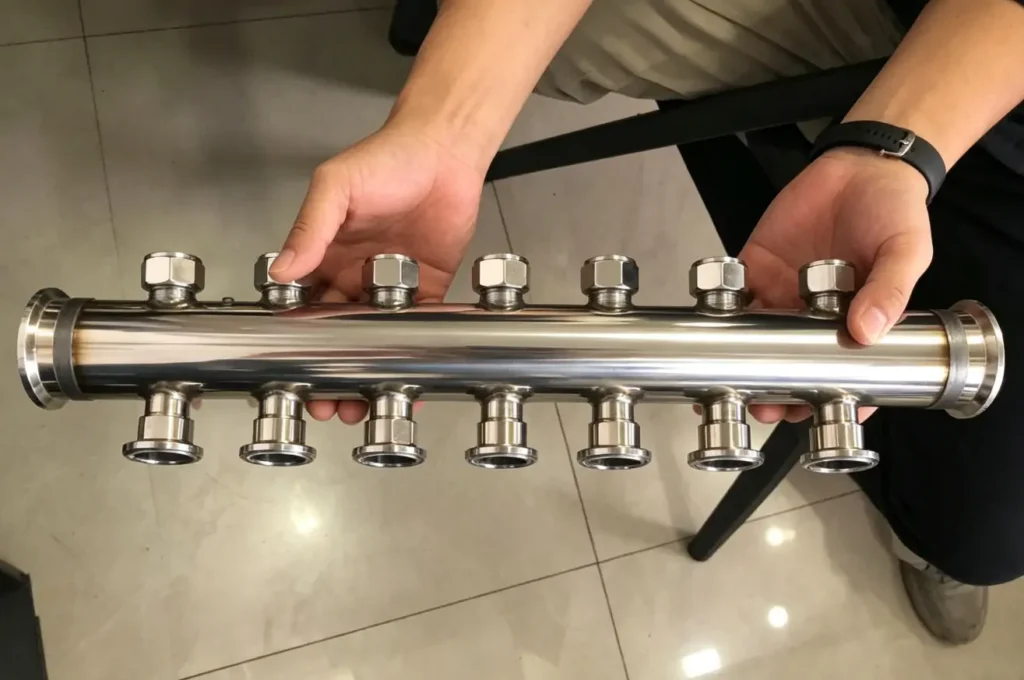
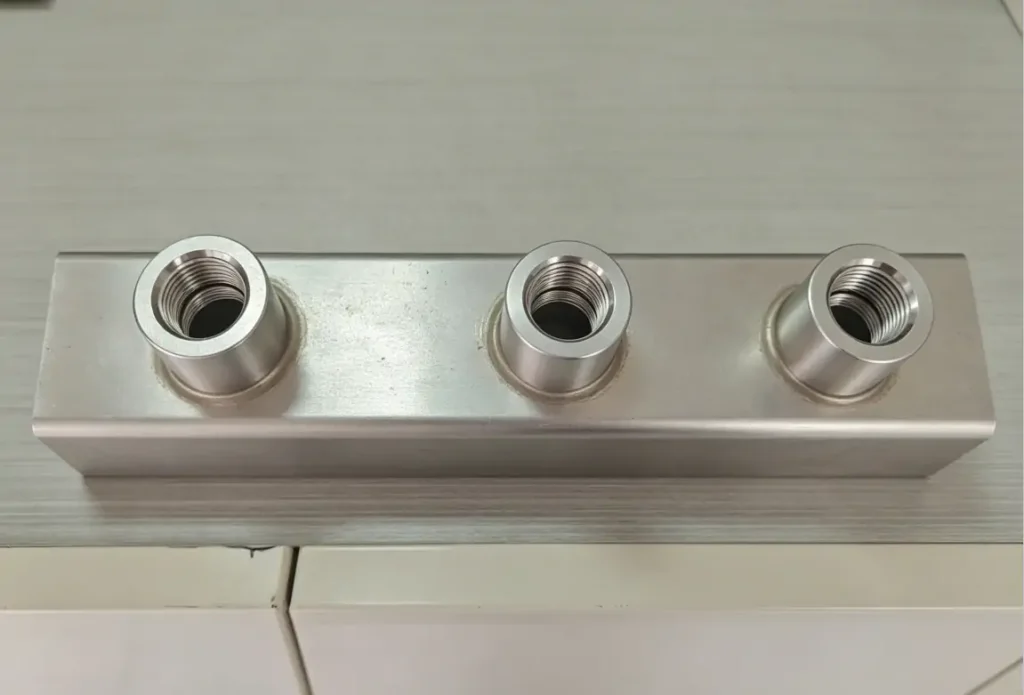
Lazer Kaynak Sonuçları Sergisi
Sonuç
Paslanmaz çelik su dağıtım borularının kaynaklanması, sızıntı kontrolü, boru hizalaması, ısı deformasyonu ve kaynak tutarlılığı gibi zorluklar içermektedir. Kaynak yöntemi, malzeme kalınlığına, dağıtım borusu tasarımına, üretim hacmine ve kalite gereksinimlerine göre seçilmelidir.
KEMPSON, paslanmaz çelik su dağıtım boruları için istikrarlı kaynak kalitesi, kontrollü ısı girişi, düşük deformasyon ve tekrarlanabilir üretim odaklı lazer kaynak çözümleri sunmaktadır. Lazer kaynak sistemleri, belirli üretim koşullarına uyacak şekilde farklı güç seçenekleri, malzemeler ve boru yapılarıyla yapılandırılabilir.
Paslanmaz çelik su dağıtım boru hattı kaynak ihtiyaçlarınız hakkında görüşmek ve uygun bir lazer kaynak çözümü bulmak için bizimle iletişime geçin .

SSS
Paslanmaz çelik su dağıtım borularında hangi kaynak yöntemi kullanılır?
Paslanmaz çelik su dağıtım boruları için yaygın kaynak yöntemleri arasında TIG kaynağı, MIG kaynağı ve lazer kaynağı bulunur. Uygun yöntem, boru kalınlığına, dağıtım borusu yapısına, üretim hacmine ve kaynak kalitesi gereksinimlerine bağlıdır.
Paslanmaz çelik su dağıtım boruları TIG kaynağı ile kaynaklanabilir mi?
Evet. TIG kaynağı, özellikle prototipler, küçük seri üretim ve temiz kaynak görünümü gerektiren uygulamalar için paslanmaz çelik su dağıtım borularında yaygın olarak kullanılmaktadır. İyi kaynak kontrolü sağlar ancak üretim hızı daha düşüktür.
Paslanmaz çelik manifold kaynak işlemlerinde sık karşılaşılan sorunlar nelerdir?
Sık karşılaşılan kaynak sorunları arasında sızıntı, deformasyon, tutarsız kaynak kalitesi ve yüzey kusurları yer alır. Bu sorunlar genellikle uygunsuz kaynak parametreleri, aşırı ısı girişi, yetersiz bağlantı hazırlığı veya yetersiz proses kontrolü ile ilgilidir.
Kaynak işleminden sonra paslanmaz çelik su dağıtım borularında neden sızıntı olur?
Kaynak kaçağı, yetersiz nüfuz, gözeneklilik, zayıf birleşme, kirlenme veya yanlış kaynak parametrelerinden kaynaklanabilir. Doğru birleştirme hazırlığı, koruyucu gaz kullanımı, parametre kontrolü ve sızıntı testi, kaynak kaçağını önlemeye yardımcı olur.
Kaynak deformasyonu nasıl azaltılabilir?
Kaynak deformasyonu, ısı girdisinin kontrol edilmesi, uygun fikstürlerin kullanılması, kaynak sırasının optimize edilmesi ve uygun bir kaynak işleminin seçilmesiyle azaltılabilir. Lazer kaynağı, deformasyon kontrolünün gerekli olduğu ince duvarlı paslanmaz çelik manifoldlarda sıklıkla kullanılır.
Paslanmaz çelik manifoldlar için lazer kaynağı uygun mudur?
Evet. Lazer kaynağı, ince cidarlı borulara, çoklu bağlantı noktalarına ve tekrarlanan üretim gereksinimlerine sahip paslanmaz çelik manifoldlar için uygundur. Düşük ısı girişi, küçük ısıdan etkilenen bölge ve istikrarlı kaynak kalitesi sağlar.
Paslanmaz çelik su dağıtım borularında lazer kaynağıyla ne kadar kalınlıkta kaynak yapılabilir?
Lazer kaynak kalınlığı, malzeme türüne, lazer gücüne, bağlantı tasarımına ve kaynak parametrelerine bağlıdır. Paslanmaz çelik su dağıtım manifoldu uygulamalarında genellikle 0.6–1.5 mm civarında ince duvarlı borular kullanılır ve nihai işlem, yapının özelliklerine göre belirlenir.
Paslanmaz çelik su dağıtım borusu kaynak işlemi otomatikleştirilebilir mi?
Evet. Paslanmaz çelik su dağıtım borusunun kaynak işlemi, CNC sistemleri, robotik ekipmanlar veya özel lazer kaynak makineleri ile otomatikleştirilebilir. Otomasyon, seri üretimde tutarlı kaynak yolları, parametreler ve kalitenin korunmasına yardımcı olur.