

Lazerli payvandlash - bu materiallarni eritish va aniq bo'g'inlarga erishish uchun yuqori energiyali lazer nuridan foydalanadigan yuqori samarali payvandlash jarayoni. Odatda ilg'or lazerli payvandlash uskunalari qo'llanilsa-da, noto'g'ri parametr sozlamalari, materialning ifloslanishi yoki jarayonning beqarorligi tufayli payvandlashdagi nuqsonlar hali ham yuzaga kelishi mumkin, bu esa material isrof bo'lishiga, qayta ishlashning ko'payishiga va ishlab chiqarish samaradorligining pasayishiga olib keladi.
Ushbu maqola lazerli payvandlashning eng keng tarqalgan beshta nuqsonini tizimli ravishda tahlil qiladi va foydalanuvchilarga ildiz sabablarini tezda aniqlash, jarayon parametrlarini optimallashtirish va payvandlash sifati va ishlab chiqarish samaradorligini oshirishga yordam beradigan aniq, amaliy yechimlarni taqdim etadi.
Laser welding quality depends on process parameters, material preparation, shielding gas, and equipment condition. Explore our lazerli payvandlash mashinalari to compare equipment options for different materials, thicknesses, and production requirements.
Lazerli payvandlashdagi nuqsonlar nima?
Lazerli payvandlash nuqsonlari - bu payvandlash jarayonida jarayon parametrlari, material sharoitlari va boshqa omillardagi nomuvofiqliklar tufayli yuzaga keladigan muammolar bo'lib, ular payvand chokining yomon shakllanishiga yoki payvandlash samaradorligining pasayishiga olib keladi. Bu nuqsonlar payvandlash mustahkamligiga, muhrlash samaradorligiga va sirt sifatiga ta'sir qilishi mumkin va sanoat ishlab chiqarishida qat'iy nazoratni talab qiladigan muhim sifat xavflarini ifodalaydi.
Haqiqiy ishlab chiqarishda lazerli payvandlashning keng tarqalgan nuqsonlari g'ovaklik, yorilish, erishning yo'qligi, pastki kesish va sachrashni o'z ichiga oladi. Har bir nuqson beqaror quvvat, fokus siljishi yoki himoya gazining yetarli emasligi kabi muayyan jarayon sabablariga mos keladi va jarayonni optimallashtirish orqali tezda hal qilinishi mumkin.
5 ta keng tarqalgan lazerli payvandlash nuqsonlari (sabablari va yechimlari)
Ko'pchilik
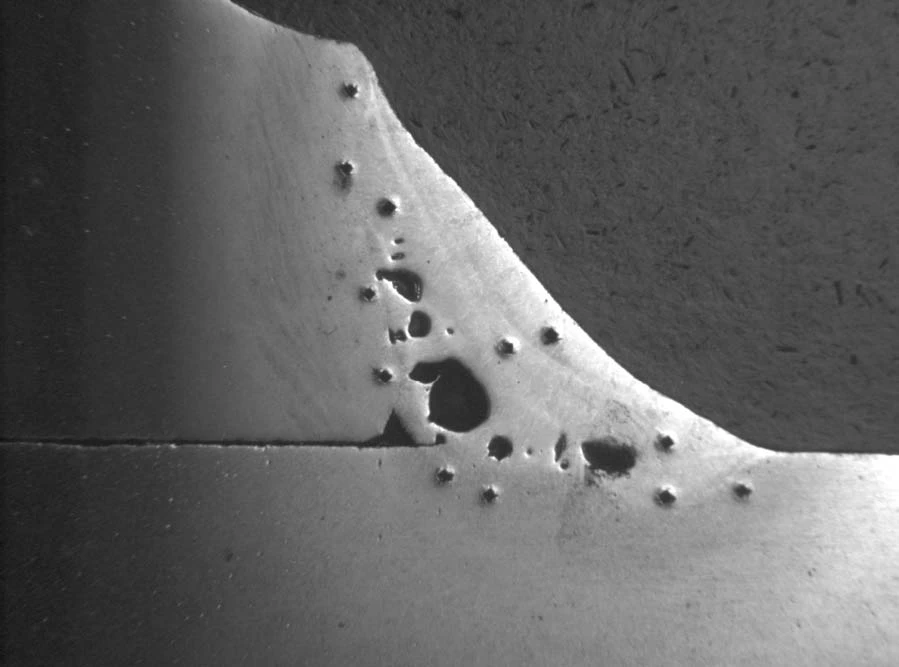
G'ovaklik lazerli payvandlashda eng keng tarqalgan payvandlash nuqsonidir. Bu asosan payvandlash jarayonida erigan hovuzdagi gazlarning o'z vaqtida chiqib ketmasligi natijasida payvandlash joyining ichida yoki yuzasida hosil bo'ladigan mikroskopik teshiklarni anglatadi. Bu teshiklar payvandlangan bo'g'inning mustahkamligini, oqishning qattiqligini va charchoq muddatini pasaytiradi.
G'ovaklikning shakllanishi odatda quyidagi asosiy omillar bilan bog'liq:
Himoya gazini yetarli darajada nazorat qilmaslik: Gaz turini noto'g'ri tanlash yoki beqaror oqim tezligi havodan kislorod, azot va boshqa gazlarning erigan hovuzga aralashishiga va pufakchalar hosil bo'lishiga olib kelishi mumkin.
Material holati va xususiyatlarining ta'siri: Ba'zi metallar (masalan, alyuminiy qotishmalari) gazlarga sezgir va material yuzasida oksid qatlamlari yoki aralashmalarning mavjudligi erigan hovuzning barqarorligiga ta'sir qilishi mumkin.
Payvandlashdan oldingi tayyorgarlik yetarli emas: Yog ', namlik yoki qoldiqlar yuqori haroratda bug'lanadi; agar gazlar muammosiz chiqib keta olmasa, ular payvandlash joyida qolib ketadi.
G'ovaklik muammolarini hal qilishning kaliti barqaror, boshqariladigan payvandlash muhitini yaratishdan iborat. Birinchidan, yog', oksid qatlamlari va namlikni olib tashlash uchun payvandlashdan oldin material yaxshilab tozalanganligiga ishonch hosil qiling. Keyin, materialga mos keladigan himoya gazini tanlang va turbulent gaz oqimi yoki etarli darajada qoplamaning oldini olish uchun barqaror oqim tezligini (masalan, 15-25 L/min) saqlang. Bundan tashqari, lazer kuchini va payvandlash tezligini mos ravishda sozlash orqali, eritilgan hovuz gazning chiqib ketishini osonlashtirish uchun yaxshi suyuqlikni saqlab turishiga ishonch hosil qiling.
Yoriq
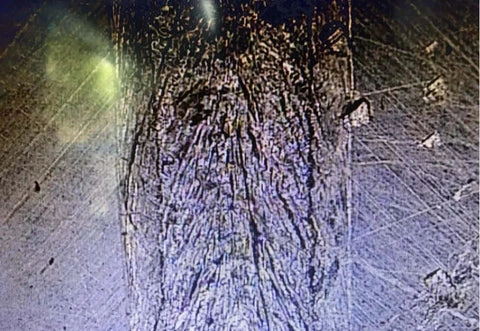
Yorilish payvandlash yoki sovutish jarayonida payvand chokida yoki issiqlik ta'sir qiladigan zonada yoriqlar hosil bo'lishini anglatadi. Bu strukturaviy mustahkamlikni sezilarli darajada pasaytiradi va yuk yoki charchoq sharoitida tarqalish ehtimoli yuqori. Bu odatda alyuminiy qotishmalari va yuqori uglerodli po'latlarni payvandlashda kuzatiladi.
Yorilish odatda quyidagi omillar tufayli yuzaga keladi:
Haddan tashqari issiqlik kuchlanishi: Noto'g'ri payvandlash energiyasi mahalliy qizib ketishga yoki kuchlanish konsentratsiyasiga olib kelishi mumkin, bu esa materialning notekis qisqarishiga va yorilish ehtimolini oshirishga olib keladi. Uzluksiz to'lqinli tolali lazerlar isitish va sovutish jarayonlarini boshqarishga yordam beradi va shu bilan yoriqlar paydo bo'lishining oldini oladi.
Material xususiyatlari: Yuqori uglerodli po'lat va ayrim qotishmalar issiqlik yorilishiga sezgir bo'lib, payvandlash paytida yorilishga moyil.
Yoriqlarni nazorat qilish asosan issiqlik kiritish va sovutish jarayonini tartibga solishga bog'liq. Materialni to'g'ri qizdirish yoki sovutish tezligini pasaytirish stress konsentratsiyasini minimallashtirishi mumkin. Turli materiallar uchun jarayon parametrlarini sozlash, lazer quvvatini payvandlash tezligiga mos ravishda moslashtirish, ortiqcha energiya sarfini oldini olish va payvandlash barqarorligini oshirish muhim ahamiyatga ega.
Haqiqiy ishlab chiqarishda lazerli payvandlash moslamalarini nosozliklarni bartaraf etishning standartlashtirilgan usullariga rioya qilish yorilish kabi nuqsonlarni kamaytirishi va payvandlash ishonchliligini oshirishi mumkin.
Teri osti
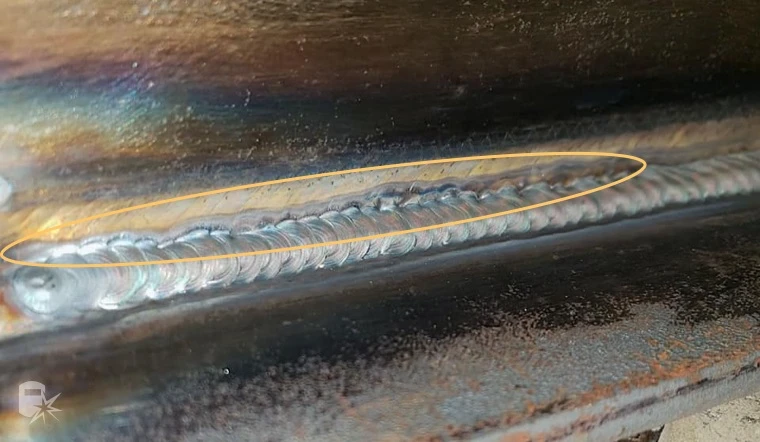
Pastki kesish lazerli payvandlashda keng tarqalgan nuqson bo'lib, payvandlash chetida yiv yoki mahalliy yupqalash bilan tavsiflanadi. Bu nuqson samarali ko'ndalang kesim maydonini kamaytiradi, bu esa yuk ko'taruvchi nuqtalarda kuchlanish kontsentratsiyasiga olib keladi va payvandlangan konstruksiyaning mustahkamligi va charchoq ko'rsatkichlariga putur yetkazadi.
Pastki qism odatda jarayon parametrlari va shaklni boshqarish bilan bog'liq:
Payvandlash tezligi juda yuqori: Eritilgan hovuz vaqt o'tishi bilan chekkalarni to'ldirish uchun qaytib oqolmaydi, natijada chekka chuqurchalar paydo bo'ladi.
Yuqori quvvat yoki energiya sarfi: Payvandlash chetlaridagi metall haddan tashqari eriydi yoki yemirilib, "ostki kesma" hosil qiladi.
To'ldirish va barqarorlikning yetarli emasligi: Telning mos kelmasligi yoki eritilgan hovuzdagi tebranishlar payvandlash boncuk profilining uzluksizligiga ta'sir qiladi.
Pastki kesishni yumshatish uchun eritilgan hovuz barqaror bo'lishi va yetarli to'ldirish qobiliyatiga ega bo'lishi kerak. Payvandlash tezligini to'g'ri kamaytirish metallning qayta oqishi uchun vaqt beradi, jarayon parametrlarining to'g'ri sozlamalari esa qirralarning yonib ketishining oldini olishga yordam beradi. Bundan tashqari, kerak bo'lganda simni o'z vaqtida uzatish va barqarorlikni saqlash payvandlash o'tishini yaxshilaydi, natijada payvandlash qirrasi silliqroq va uzluksizroq bo'ladi.
Fusion etishmasligi
Erishning yo'qligi lazerli payvandlash paytida payvandlangan metall va asosiy material o'rtasida samarali metallurgiya bog'lanishi hosil bo'lmagan yoki bir nechta payvandlash o'tish joylari to'liq birlashmagan vaziyatni anglatadi. Sirt ko'rinishi normal bo'lishi mumkin bo'lsa-da, payvandlashda aslida erishilmagan joylar mavjud. Bu bo'g'inning umumiy mustahkamligini zaiflashtiradi, bu esa uni yuk, tebranish yoki charchoq sharoitida delaminatsiyaga yoki hatto sinishlarga moyil qiladi.
Lazer kuchi juda past bo'lganda, materialni to'liq eritib bo'lmaydi; shunga o'xshab, noto'g'ri joylashtirilgan fokus nuqtasi energiyaning samarali erish zonasida to'planishiga to'sqinlik qiladi, bu esa erigan hovuzning to'g'ri kengayishiga to'sqinlik qiladi. Bundan tashqari, haddan tashqari payvandlash tezligi issiqlik ta'sir qilish vaqtini qisqartiradi, bu esa erigan hovuzning yetarlicha namlanishiga va asosiy metall bilan bog'lanishiga to'sqinlik qiladi. Bundan tashqari, yig'ish bo'shliqlari yoki ish qismidagi notekis sirt sharoitlari erish samaradorligini yanada pasaytirishi mumkin, bu esa mahalliy yomon bog'lanishga olib keladi.
Haqiqiy nosozliklarni tuzatish paytida ko'plab foydalanuvchilar noto'g'ri ravishda sintezning yo'qligini quvvat yetarli emasligi bilan bog'lashadi, ammo muammo ko'pincha fokus holatining og'ishida bo'ladi.
Fokus holatini sozlash samarali penetratsiya chuqurligini oshirishi mumkin. Shu bilan birga, lazer kuchini oshirish va payvandlash tezligini pasaytirish eritilgan hovuzga yoyish va namlash jarayonlarini yakunlash uchun yetarli vaqt beradi. Yig'ish sharoitlari yomon bo'lgan holatlarda, payvandlashning uzluksizligini ta'minlash va erimagan joylarning paydo bo'lishini minimallashtirish uchun aniqroq hizalanish yoki tegishli simni oziqlantirishni joriy etish zarur.
Chaqmoq
Sachrash lazerli payvandlashda erigan metall payvandlash zonasidan yuqori tezlikda otilib chiqib, ish qismi yuzasida yoki atrofida mayda metall zarrachalarini hosil qiladigan hodisani anglatadi . Bu payvandlashning ichki mustahkamligiga bevosita ta'sir qilmasa ham, sirt sifatiga putur yetkazadi va tozalash va qayta ishlashdan keyingi xarajatlarni oshiradi.
Chachishning paydo bo'lishi odatda vannaning barqarorligi va energiyani boshqarish bilan bog'liq:
Haddan tashqari quvvat yoki energiya sarfi: Mahalliy haroratning tez ko'tarilishi metallning kuchli bug'lanishiga olib keladi, bu esa reaktivga o'xshash sachrash ehtimolini oshiradi.
Eritma hovuzining beqarorligi (kalit teshigi tebranishi): Payvandlash paytida eritma hovuzining tebranishining kuchayishi metallning payvandlash zonasidan chiqib ketishiga va zarrachalar hosil bo'lishiga olib kelishi mumkin.
Himoya gazining buzilishi: Noto'g'ri yoki noto'g'ri yo'naltirilgan gaz oqimi eritma hovuzining barqarorligini buzishi, sirt turbulentligini oshirishi va sachrashni kuchaytirishi mumkin.
Sachrashni kamaytirish, birinchi navbatda, erigan hovuzni barqaror va nazorat ostida saqlashni o'z ichiga oladi. Energiya zichligini to'g'ri kamaytirish erigan hovuzning haddan tashqari qaynab ketishini oldini oladi va metallning chiqib ketishini minimallashtiradi. Shu bilan birga, payvandlash parametrlarini optimallashtirish "kalit teshigi"ni barqarorlashtirishga yordam beradi. Gazni himoya qilish masalasiga kelsak, payvandlash maydoni bo'ylab gaz oqimining bir tekis qoplanishini ta'minlash erigan hovuzga tashqi ta'sirlarning ta'sirini kamaytiradi va payvandlashning sirt sifatini yaxshilaydi.
Lazerli payvandlash apparati bilan bog'liq muammolarni bartaraf etish uchun jarayonni to'g'ri sozlash orqali tolali lazerli payvandlash nuqsonlarini samarali nazorat qilish mumkin, shu bilan tayyor mahsulotning tashqi ko'rinishi sifatini yaxshilaydi.
Lazerli payvandlashdagi nuqsonlarni taqqoslash jadvali
Elyaf lazerli payvandlash jarayonida turli xil payvandlash nuqsonlari ko'pincha turli xil shakllanish mexanizmlari va jarayonga sezgir nuqtalarga mos keladi. Ularning joylashuvi, sabablari va payvandlash samaradorligiga ta'sirini taqqoslash orqali muammoning manbasini tezda aniqlash mumkin, shu bilan lazerli payvandlash jarayonida muammolarni bartaraf etish samaradorligini oshiradi.
| Kamchilik turi | Manzil | Asosiy sabab | Payvandlash samaradorligiga ta'siri | Nozik materiallar | Jarayon sezgirligi |
|---|---|---|---|---|---|
| Ko'pchilik | Payvandlash yuzasi atrofida | Erigan hovuzda gaz ushlanib qoldi | Kuch, muhrlanish va charchoq muddatini qisqartiradi | Zanglamaydigan po'lat, alyuminiy qotishmalari | Himoya qiluvchi gaz va sirt holati |
| Yoriq | Metallni payvandlash / issiqlik ta'sir qiladigan zona | Sovutish paytida termal stress | Strukturaviy ishdan chiqish xavfi, yoriqlar tarqalishi | Yuqori uglerodli po'lat, alyuminiy qotishmalari | Sovutish tezligi va material tarkibi |
| Teri osti | Payvand uchi (payvandning chekkasi) | Haddan tashqari energiya yoki chekkalarni to'ldirishning yetarli emasligi | Kesishning yupqalashishi, chekkalarda stress konsentratsiyasi | Yupqa choyshablar, yuqori tezlikdagi payvandlash | Payvandlash tezligi va quvvatni moslashtirish |
| Fusion etishmasligi | Payvandlashdan asosga metall interfeys | Energiya kiritish yoki kirishning yetarli emasligi | Yomon bog'lanish, yuk ko'tarish qobiliyatining pasayishi | Qalin plitalar, ko'p o'tishli payvandlash | Quvvat, fokus holati va tezlik |
| Chaqmoq | Payvandlash yuzasi atrofida | Erigan hovuz yoki kalit teshigining beqaror tebranishi | Sirt ifloslanishi, tozalashning yuqori narxi | Har xil metallar | Ichki payvandlash/sirt teshiklari |
Har bir lazerli payvandlash nuqsonini qanday aniqlash mumkin
Haqiqiy payvandlash jarayonida turli lazerli payvandlash nuqsonlari tashqi ko'rinishi jihatidan o'xshash ko'rinishi mumkin, ammo ularning asosiy sabablari va tuzatish choralari butunlay boshqacha. Agar nuqson noto'g'ri aniqlansa, keyingi lazerli payvandlash muammolarini bartaraf etish ishlari noto'g'ri sozlashlarga olib kelishi mumkin, bu esa takroriy yoki hatto yomonlashgan muammolarga olib kelishi mumkin. Shuning uchun, nuqson turini aniq aniqlash juda muhimdir.
G'ovaklik: Bu payvandlash choki ichidagi aniq yoki ko'plab chuqurchalar shaklida namoyon bo'ladi, ularni odatda to'g'ridan-to'g'ri sirtda aniqlash qiyin va tasdiqlash uchun kesish yoki buzmaydigan sinovlarni talab qiladi. Bu asosan erigan hovuzdagi gazlarning o'z vaqtida chiqib ketmasligi natijasida yuzaga keladi va ko'pincha beqaror himoya gazi yoki materialning sirt ifloslanishi bilan bog'liq. Bu odatdagi ichki lazerli payvandlash nuqsonidir.
Yorilish: Odatda payvandlash yoki issiqlik ta'sirlangan zonada chiziqli yoriqlar ko'rinishida paydo bo'ladi va kuchlanish yo'nalishi bo'ylab cho'zilishi mumkin. Ba'zan u ozgina rang o'zgarishi yoki mikrostrukturaviy qatlamlanish bilan birga keladi. Bu nuqson ko'pincha notekis termal kuchlanish chiqarilishi yoki materialning termal yorilishga moyilligi bilan bog'liq va yuqori uglerodli po'lat va alyuminiy qotishmalarida ko'proq uchraydi.
Pastki kesma: Payvandlash chetlarida doimiy chuqurchalar yoki mahalliy "siyraklashuv" sifatida namoyon bo'ladi, payvandlash uchidagi anomaliyalar yalang'och ko'z bilan ko'rinadi. Bu odatda haddan tashqari issiqlik kirishi yoki haddan tashqari payvandlash tezligi tufayli yuzaga keladigan to'liq bo'lmagan payvandlash boncuklari shakllanishi bilan tavsiflanadi, bu esa chekka metallining o'z vaqtida to'ldirilishiga to'sqinlik qiladi.
Erishning yo'qligi: Sirt normal ko'rinishi mumkin bo'lsa-da, ichki qismida payvandlash metalli asosiy metall bilan to'liq erishmagan joylar mavjud; buni tasdiqlash uchun odatda ko'ndalang kesimni tekshirish talab etiladi. Bu nuqson odatda energiya yetarli bo'lmagan sharoitlarda, fokus siljishida yoki qalin plitalarni payvandlashda yuzaga keladi va yuqori strukturaviy xavfga ega lazerli payvandlash nuqsoni hisoblanadi.
Sachrash: Payvand choki atrofidagi joyga yopishgan mayda metall zarralari bilan tavsiflangan bu tashqi ko'rinadigan nuqson bo'lib, odatda sinovsiz aniqlanishi mumkin. Uning hosil bo'lishi beqaror erigan hovuz yoki mahalliy energiya tebranishlari bilan bog'liq bo'lib, bu noto'g'ri parametr sozlamalari tufayli yuzaga kelishi mumkin.
Yuqorida tavsiflangan xususiyatlarni taqqoslash orqali lazerli payvandlashdagi turli xil nuqsonlarni tezroq ajratish mumkin. Bu nuqsonlarni bartaraf etishda noto'g'ri tashxis qo'yishning oldini olishga yordam beradi, shu bilan jarayonni sozlash samaradorligini oshiradi va payvandlash barqarorligini oshiradi.
Lazerli payvandlash mashinasida muammolarni qanday hal qilish mumkin
Haqiqiy ishlab chiqarishda lazerli payvandlashdagi nuqsonlar kamdan-kam hollarda bitta omil tufayli yuzaga keladi; aksincha, ular uskunaning holati, jarayon parametrlari va material xususiyatlarining birgalikdagi ta'siridan kelib chiqadi. Shuning uchun, lazerli payvandlash moslamasidagi nosozliklarni bartaraf etishda tizimli, bosqichma-bosqich tekshiruv o'tkazish kerak.
Lazer parametrlarini tekshiring
Lazer kuchi, payvandlash tezligi va fokus holati energiya kirish profilini bevosita aniqlaydi va payvandlash sifatiga ta'sir qiluvchi asosiy omillar hisoblanadi. Quvvatning yetarli emasligi erishning yo'qligiga olib kelishi mumkin, ortiqcha quvvat esa sachrash yoki kesishga olib kelishi mumkin. Bu parametrlar material qalinligi va jarayon talablariga mos ravishda sozlanishi kerak.
Eriydigan hovuz xatti-harakatlarini kuzating
Lazerli payvandlashdagi ko'pgina nuqsonlarning oldini olish uchun barqaror eritish havzasi juda muhimdir. Agar eritish havzasi sezilarli darajada o'zgarib tursa yoki "kalit teshigi" beqaror bo'lsa, bu odatda energiya taqsimotining notekisligini yoki parametr sozlamalarining noto'g'ri ekanligini ko'rsatadi, bu esa quvvat va tezlikni bir vaqtning o'zida sozlashni talab qiladi.
Material va sirt holatini tekshiring
Material yuzasidagi moy, oksid qatlamlari yoki namlik eritma hovuzining barqarorligiga bevosita ta'sir qiladi va g'ovaklik yoki erishning yo'qligi xavfini oshiradi. Bundan tashqari, turli materiallar issiqlik kirishiga turlicha sezgirlikka ega, shuning uchun bu ta'sirlarni yumshatish uchun tegishli choralar ko'rish kerak.
Himoya gaz tizimini baholang
Himoya gazining turi, oqim tezligi va qoplama barqarorligi erigan hovuzni atrofdagi havodan ajratish samaradorligiga ta'sir qiladi. Beqaror gaz oqimi yoki qoplamaning yetarli emasligi g'ovaklik va sachrash kabi muammolarga olib kelishi mumkin. Shuning uchun yuqori tozalikdagi gazdan foydalanish va uzluksiz va bir xil oqimni saqlab turish orqali himoya gazining sifatini yaxshilash kerak.
If welding defects persist after parameter and gas adjustments, inspect the welding head, optical components, cooling system, and wire feeder. See our guide to fiber laser welder maintenance for routine inspection and maintenance procedures.
Uskunaning ish holatini tekshirish
The stability of laser output, the cleanliness of the optical path, and the operational condition of the wire feeding system all affect the final weld quality. When tolali lazerli payvandlash uskunalari malfunctions or exhibits significant fluctuations, intermittent shutdowns and other issues may occur even with properly set parameters.
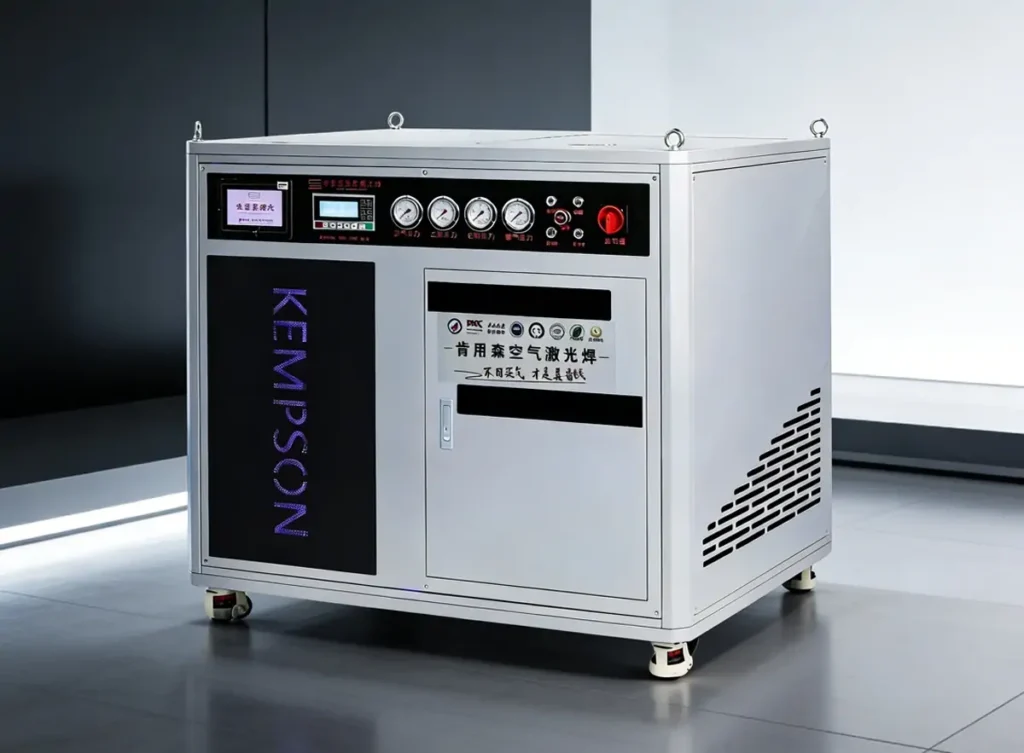
Shuning uchun, jarayon barqarorligini oshirish uchun yuqori samarali qo'lda ushlab turiladigan lazerli payvandlash mashinalarini yoki avtomatlashtirilgan lazerli payvandlash mashinalarini tanlash va lazer uskunalarini muntazam ravishda tekshirish va texnik xizmat ko'rsatish zarur . Agar siz lazerli payvandlash mashinasini qanday tekshirish va texnik xizmat ko'rsatish haqida ko'proq bilmoqchi bo'lsangiz, ushbu maqolani ko'rib chiqing: Fiber lazerli payvandlash mashinasiga texnik xizmat ko'rsatish: Mashinangizning ishlash muddatini maksimal darajada oshirish.
When unstable output, focus deviation, or inconsistent weld formation persists, inspect the welding head and its consumable components. Read our guide to laser welding head problems and troubleshooting for common faults and inspection methods.
Real Case Study
A client specializing in stainless steel manufacturing encountered severe porosity during welding. After introducing Kempson’s 2000 Vt quvvatli havo sovutgichli lazerli payvandlash mashinasi, the client optimized shielding gas flow and welding parameters. The machine’s built-in gas generation system formed part of the solution, and the reported results showed an over 80% reduction in porosity.
Xulosa
Correcting laser welding defects requires a clear understanding of process parameters, material conditions, shielding gas, and equipment status. Regular inspection and suitable equipment configuration are essential for stable welding performance.
If you are evaluating equipment for your production line, explore our fiber laser welding machine solutions or contact the KEMPSON team with your material type, thickness, joint design, and production requirements.
FAQ
How do I know if my laser welding parameters are correct?
Buni eritilgan hovuzning barqarorligini va payvandlash boncukining shaklini kuzatish orqali aniqlash mumkin. Agar payvandlash boncuklari uzluksiz bo'lsa va aniq sachrash yoki kesilishni ko'rsatmasa, bu odatda parametrlar mos kelishini ko'rsatadi. Agar lazerli payvandlashdagi nuqsonlar tez-tez sodir bo'lsa, siz quvvat, tezlik va fokus holatini qayta sozlashingiz kerak bo'ladi.
What is the fastest way to troubleshoot laser welder issues?
Parametrlar, materiallar, gaz va uskunalar tartibida muammolarni bartaraf eting. Lazerli payvandlash bilan bog'liq muammolarning aksariyati quvvat yoki tezlikning nomuvofiqligidan, keyin esa materialning ifloslanishi yoki uskunalar holatidan kelib chiqadi.
Why do laser welding defects occur even with new machines?
Even with new equipment, laser welding defects can still occur if parameter settings are unreasonable, the material surface is not clean, or the shielding gas is unstable. Equipment performance is the foundation, but process optimization is the key. For equipment selection, compare our qo'lda lazerli payvandlash mashinalari based on material thickness, joint design, welding speed, and production requirements.
How can porosity in laser welding be effectively reduced?
The key is to control the conditions of the gas and the material. Improving the purity and stability of the shielding gas, while ensuring proper pre-weld cleaning, can enhance the effectiveness of porosity reduction.
Which materials are more prone to laser welding cracks?
Alyuminiy qotishmalari va yuqori uglerodli po'lat yorilishga ko'proq moyil bo'ladi, bu materiallarning issiqlik kengayish xususiyatlari va sovutish qisqarish kuchlanishlari bilan bog'liq.
Can automation reduce fiber laser welding defects?
Ha. Avtomatlashtirilgan lazerli payvandlash mashinalari parametrlarning barqarorligi va takrorlanishini yaxshilashi mumkin, shu bilan tolali lazerli payvandlash nuqsonlarini kamaytiradi, bu esa ommaviy ishlab chiqarishda ayniqsa sezilarli natijalarga olib keladi.
Does the type of shielding gas affect laser welding quality?
Ha. Turli materiallar turli xil gaz turlarini (masalan, argon, azot va boshqalar) talab qiladi va gaz va oqim tezligini tanlash eritilgan hovuzning barqarorligiga bevosita ta'sir qiladi.







