Mundarija
Kirish
Zamonaviy ishlab chiqarishda alyuminiyni tolali lazerlar bilan payvandlash avtomobilsozlik, yangi energiya, batareya va aniq ishlab chiqarish sohalarida muhim jarayonga aylanib bormoqda. An'anaviy TIG/MIG payvandlash bilan solishtirganda, tolali lazerli payvandlash yuqori samaradorlik, minimal buzilish va avtomatlashtirishning qulayligi kabi afzalliklarni taklif etadi. Biroq, alyuminiyning yuqori aks ettirish qobiliyati va issiqlik o'tkazuvchanligi uni payvandlash jarayonida energiya yo'qotilishi, g'ovaklik va yoriqlar kabi muammolarga moyil qiladi, bu esa uni lazerli payvandlash uchun eng qiyin materiallardan biriga aylantiradi.
Ushbu maqolada alyuminiyni lazer bilan payvandlashning eng yaxshi amaliyotlari ko'rib chiqiladi . Unda tolali lazer tebranish payvandlash texnologiyasi alyuminiy lazer bilan payvandlashda aks ettirish va nuqson muammolarini tegishli parametr sozlamalari orqali qanday samarali hal qilishi va shu bilan xaridorlar uchun amaliy yechimlarni taqdim etishi tizimli ravishda tahlil qilinadi.
Alyuminiyni tolali lazer bilan payvandlash mumkinmi?
Alyuminiy uchun tolali lazerli payvandlashdan foydalanish mumkin va u tobora ko'proq ishlab chiqarish kompaniyalari uchun afzal ko'rilgan yechimlardan biriga aylandi. Tolali lazerlar energiya konsentratsiyasi va jarayonni boshqarish nuqtai nazaridan afzalliklarga ega bo'lib, payvandlashning aniq bo'laklarini shakllantirish va yuqori ishlab chiqarish samaradorligini ta'minlaydi.
Biroq, amaliy qo'llanmalarda alyuminiyni payvandlash shunchaki standart lazer jarayonlariga tayanib bo'lmaydi; buning o'rniga u uskunaning konfiguratsiyasi va jarayon barqarorligiga yuqori talablar qo'yadi. Ayniqsa, ommaviy ishlab chiqarish stsenariylarida, eritma havzasini kengaytirish, bir xil issiqlik kirishini ta'minlash va payvandlashning mustahkamligi va hosildorlik darajasini yaxshilash uchun tebranadigan payvandlash boshini qo'shish ko'pincha zarur bo'ladi.
Shu bilan birga, quvvatni (masalan, 1500W–3000W) payvandlash rejimlari bilan mos ravishda moslashtirish orqali yupqa plitalardan tortib o'rta va qalin o'lchamli plitalargacha (0.5–10 mm) keng qo'llanilish ehtiyojlarini qondirish mumkin.
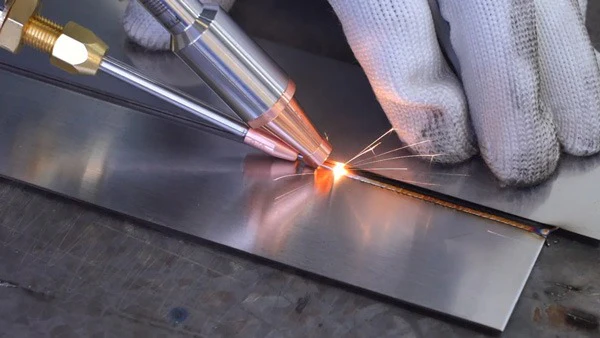
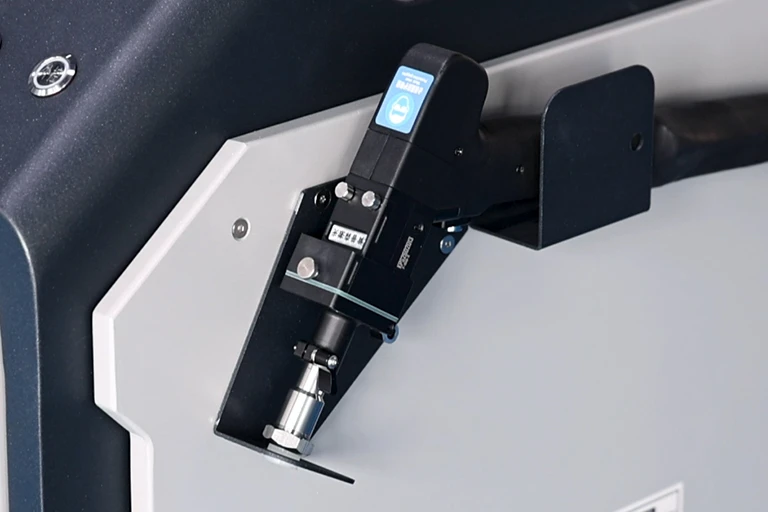
Umuman olganda, tolali lazerlar nafaqat alyuminiyni payvandlash qobiliyatiga ega, balki tegishli texnologik yechimlar bilan birlashtirilganda, yuqori samaradorlik va sifat talab qiladigan sanoat ishlab chiqarish muhitlari uchun juda mos keladi.
Alyuminiy payvandlash bilan bog'liq muammolar har doim mavjud bo'lgan, ammo ular muqarrar emas. Elyaf lazerli payvandlashdagi keng tarqalgan muammolar va yechimlar uchun quyidagi maqolaga qarang: Elyaf lazerli payvandlash alyuminiy: muammolar va yechimlar
Alyuminiyning aks ettiruvchi xususiyatlari tufayli, lazerli payvandlash alyuminiyining qalinligi va quvvat talablari haqida batafsil ma'lumot olish uchun quyidagiga qarang: Lazerli payvandlash alyuminiy qalinligi bo'yicha qo'llanma: Quvvatni tanlash va payvandlash chegaralari
Nima uchun alyuminiyni lazer bilan payvandlash qiyin?
Haqiqiy ishlab chiqarishda ko'plab kompaniyalar tolali lazerli alyuminiy payvandlashda jarayonning barqarorligi zanglamaydigan po'lat yoki uglerodli po'latga qaraganda ancha past ekanligini aniqladilar. Bu alyuminiyning o'ziga xos xususiyatlari bilan bog'liq.
- Alyuminiy yuqori aks ettirish qobiliyatiga ega; lazer ishlay boshlaganda, sezilarli miqdorda energiya aks etadi, bu esa erigan hovuzni tezda o'rnatishni qiyinlashtiradi.
- Alyuminiy ajoyib issiqlik o'tkazuvchanligiga ega; issiqlik tezda tarqaladi, bu esa payvandlash zonasida barqaror haroratni saqlashni qiyinlashtiradi, bu esa penetratsiya chuqurligi va payvandlashning uzluksizligiga ta'sir qiladi.
- Alyuminiy yuzasidagi oksid qatlamining erish nuqtasi asosiy materialnikidan ancha yuqori; agar to'g'ri ishlov berilmasa, bu payvandlashdagi nuqsonlarga olib kelishi mumkin.
Bu omillar birlashganda, ular ko'pincha g'ovaklik, yoriqlar, sachrash va beqaror payvandlash kabi bir qator amaliy muammolarga olib keladi. Shuning uchun, alyuminiy bilan bog'liq lazerli payvandlash qo'llanmalarida odatda tebranadigan payvandlash boshini kiritish orqali energiya taqsimotini optimallashtirish va tegishli parametr sozlamalari bilan birgalikda barqaror va ishonchli payvandlash natijalariga erishish kerak.
Alyuminiy yuqori darajada aks ettiruvchi material bo'lib, payvandlash jarayonida turli xil nuqsonlar paydo bo'lishi mumkin. Muayyan muammolar va ularning oldini olish uchun quyidagi maqolaga qarang: Alyuminiy lazer bilan payvandlash muammolari: g'ovaklik, yoriqlar va yechimlar.
Alyuminiyni lazer bilan payvandlash bo'yicha batafsil jarayon parametrlari uchun "Alyuminiyni lazer bilan payvandlash: jarayon, parametrlar va eng yaxshi amaliyotlar" maqolasiga qarang.
Tebranishli payvandlash boshi nima?
Tebranuvchi payvandlash boshi lazerli payvandlashda ishlatiladigan qurilma bo'lib, u lazer nuqtasining oldindan belgilangan traektoriya (masalan, aylana yoki ellips) bo'ylab yuqori tezlikda tebranishiga olib keladi. An'anaviy payvandlash usullari bilan solishtirganda, u lazer energiyasini dinamik ravishda taqsimlaydi. Bu dinamik harakat kengroq payvand chokini yaratadi, penetratsiya chuqurligini va issiqlik taqsimotini yaxshilaydi, shu bilan birga nuqsonlarni minimallashtiradi.
Aks ettirishning kamayishi va energiya yutilishini oshirish: Nuqta tebranishi orqali lazer endi bitta nuqtaga emas, balki doimiy ravishda katta maydonga ta'sir qiladi, bu esa barqaror erigan hovuzni tezroq hosil qilishga yordam beradi va alyuminiy materiallaridan dastlabki aks ettirish natijasida energiya yo'qotilishini kamaytiradi.
Barqaror erigan hovuz va payvandlashdagi nuqsonlarning kamayishi: Tebranuvchi harakat bir xil issiqlik kirishini ta'minlaydi, mahalliy qizib ketish yoki qizib ketishning oldini oladi, g'ovaklik, yoriqlar va sachrash kabi muammolarni samarali ravishda kamaytiradi va payvandlashning mustahkamligini yaxshilaydi.
Kengroq payvandlash kengligi va yaxshilangan bardoshlik: Chiziqli payvandlash bilan solishtirganda, tolali lazerli tebranuvchi payvandlash kengroq payvandlashlarni hosil qiladi, bu esa yig'ish bo'shliqlariga ko'proq moslashuvchanlikni ta'minlaydi va haqiqiy ishlab chiqarishdagi bardoshlik o'zgarishlarini hisobga oladi.
Payvand chokining shakllanishi va ko'rinishi yaxshilandi: Tebranish chastotasi va amplitudasini boshqarish orqali payvand chokining morfologiyasini optimallashtirish mumkin, natijada payvandlash yanada bir xil va estetik jihatdan yoqimli bo'ladi.
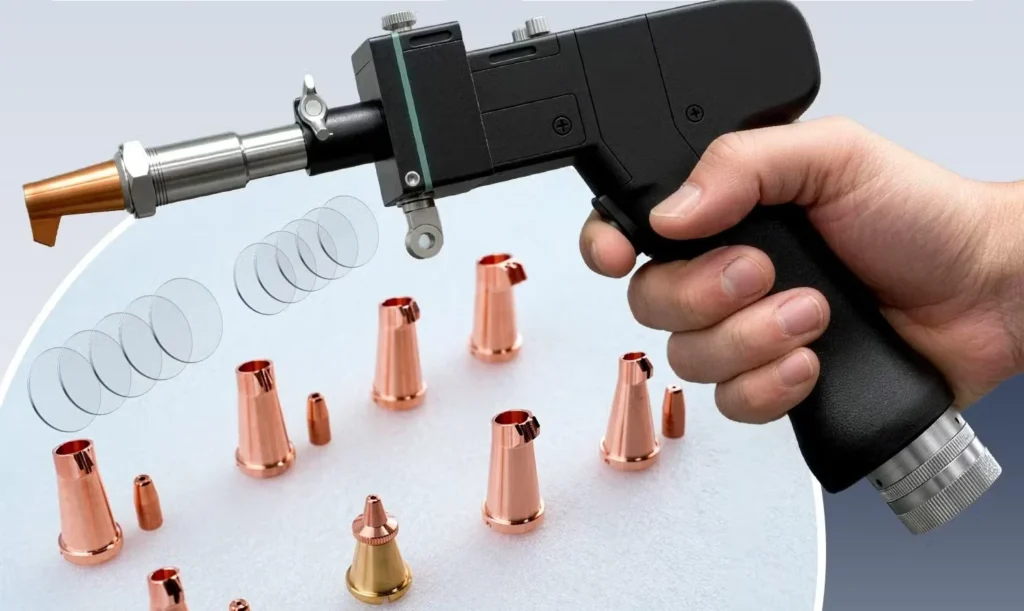
Wobble payvandlash boshi haqida qo'shimcha ma'lumot olish uchun qarang: Wobble payvandlash boshi: u qanday ishlaydi, naqshlar va qo'llanmalar
Tebranishli payvandlash boshi va an'anaviy lazerli payvandlash
Alyuminiyni tolali lazerlar yordamida payvandlashda tebranuvchi lazerli payvandlash an'anaviy sobit nuqtali lazerli payvandlashga nisbatan bir qancha afzalliklarga ega bo'lib, uni yuqori aks ettirish va yuqori issiqlik o'tkazuvchanligi kabi alyuminiy bilan bog'liq payvandlash muammolarini hal qilish uchun juda mos keladi.
| Taqqoslash o'lchami | An'anaviy lazerli payvandlash | Elyaf lazerli tebranish payvandlash | Afzallik tavsifi |
|---|---|---|---|
| Ko'zgu nazorati | Eritilgan hovuzning aks ettirish natijasida yuzaga keladigan beqarorligini kamaytiradi | Nur belgilangan traektoriya bo'ylab tebranadi, energiyani taqsimlaydi va yutilishni yaxshilaydi | Yagona issiqlik kiritish barqaror harorat taqsimotini ta'minlaydi |
| Eritilgan hovuz barqarorligi | Alyuminiyning yuqori aks ettirish qobiliyatiga ega konsentrlangan lazer energiya yo'qotilishiga olib keladi | Mahalliy qizib ketish yoki tez sovutish beqaror erigan hovuzga olib keladi | Payvandlashning uzluksizligi va sifatini yaxshilaydi |
| Yoriqlar va nuqsonlar | G'ovaklik, yoriqlar va sachrashlarning yuqori darajada paydo bo'lishi | Yoriqlar, g'ovaklik va sachrashni kamaytiradi | Hosildorlikni oshiradi va qayta ishlashni kamaytiradi |
| Payvand choki kengligi | Bo'shliqlar uchun tor, past bardoshlik | Bir xil payvand choki bilan sozlanishi kenglik | Ommaviy ishlab chiqarish uchun mos bo'lgan yig'ish bo'shliqlariga yaxshiroq moslashuvchanlik |
| Jarayonga moslashuvchanlik | Qalinlik va bo'g'im bo'shliqlaridagi o'zgarishlarga sezgir | Turli qalinliklarga va murakkab alyuminiy tuzilmalarga moslashadi | Ishlab chiqarish moslashuvchanligini oshiradi |
| Yuzaki sifat | Kesish yoki kuyish moyilligi | Silliq va bir xil payvandlash yuzasi | Tashqi ko'rinishini yaxshilaydi va keyingi ishlov berishni kamaytiradi |
| Energiyadan foydalanish | Yuqori boshlang'ich energiya yo'qotilishi | Lazer energiyasidan yanada bir xil foydalanish | Energiya sarfini kamaytiradi va iqtisodiy samaradorlikni oshiradi |
| Yupqa qatlam qobiliyati | Kuyishga yoki deformatsiyaga moyil | Aniq issiqlik kiritish nazorati deformatsiyani kamaytiradi | 0.5–10 mm alyuminiy plitalarni payvandlash uchun mos keladi |
| Jarayonlarni optimallashtirish moslashuvchanligi | Cheklangan, nur shaklini sozlash qiyin | Sozlanishi mumkin bo'lgan tebranish yo'li, amplitudasi va chastotasi | Turli payvandlash talablari uchun moslashuvchan |
| xavfsizlik | Konsentrlangan energiya mahalliy sachrashga olib kelishi mumkin | Tarqalgan energiya sachrash xavfini kamaytiradi | Alyuminiyning yuqori aks ettirish qobiliyatiga ega konsentrlangan lazer energiya yo'qotilishiga olib keladi |
Alyuminiyni lazer bilan payvandlash haqida gap ketganda, tebranuvchi payvandlash boshi aks ettirishni boshqarish, eritma hovuzining barqarorligi, payvandlash sifati va xavfsizligi jihatidan an'anaviy lazerli payvandlashdan ustun turadi, bu esa uni sanoat alyuminiy payvandlash uchun standart konfiguratsiyaga aylantiradi.
Alyuminiyni tolali lazer bilan payvandlashning eng yaxshi usullari
Haqiqiy ishlab chiqarishda barqaror va yuqori sifatli alyuminiy payvandlash natijalariga erishish, birinchi navbatda, jarayonni boshqarish va uskunaning konfiguratsiyasini har tomonlama optimallashtirishga bog'liq. Alyuminiy lazerli payvandlash sifatini yaxshilashning eng yaxshi amaliyotlari quyidagilarni o'z ichiga oladi:
Sirtni oldindan ishlov berish: Payvandlashdan oldin, lazerning yutilishini yaxshilash va g'ovaklik nuqsonlarini kamaytirish uchun alyuminiy yuzasidagi oksid qatlami, yog' va namlikni olib tashlash kerak.
Tegishli lazer quvvatini tanlash: Quvvat diapazonini material qalinligiga moslang. Odatda, 1500W–3000W tolali lazerlar 0.5–10 mm alyuminiyni payvandlash uchun mos keladi, bu esa yonib ketishning oldini olish bilan birga yetarli darajada penetratsiyani ta'minlaydi.
Elyaf lazerli tebranuvchi payvandlashdan foydalaning: Eritma havzasini kengaytirish uchun joyni tebranish orqali bu usul issiqlikning bir xil kirishini ta'minlaydi va aks ettirish natijasida yuzaga keladigan beqarorlikni samarali ravishda kamaytiradi, bu esa uni alyuminiy payvandlash uchun asosiy konfiguratsiyaga aylantiradi.
Payvandlash parametrlarini optimallashtiring: Bunga payvandlash tezligi, fokus holati va impuls modulyatsiyasi kiradi. Issiqlik kirishiga mos keladigan tarzda payvandlash tezligini boshqaring, bu esa kirishning yo'qligi yoki qizib ketishining oldini oladi. Shu bilan birga, tegishli salbiy fokus payvandlash barqarorligini oshirishi mumkin, impuls modulyatsiyasi esa sachrash va yoriqlarni kamaytirishga yordam beradi.
Himoya gazini boshqarish: Payvandlash maydonini himoya qilish, oksidlanishning oldini olish va payvandlash sifatini yaxshilash uchun argon kabi inert gazlardan foydalaning.
Umuman olganda, alyuminiy tolali lazer bilan payvandlash uskunalarni (tolali lazer va tebranuvchi payvandlash boshi), parametrlarni (impuls sozlamalari va boshqalar) va jarayon texnikasini muvofiqlashtirishni o'z ichiga oladi. Faqat shu uch elementning sinergiyasi orqali barqaror va samarali sanoat payvandlash natijalariga erishish mumkin.
Alyuminiy payvandlash usullari va xususiyatlari haqida ma'lumot olish uchun quyidagi maqolaga qarang: “Alyuminiyni qanday payvandlash kerak: usullar, parametrlar va lazerli payvandlash bo'yicha qo'llanma”
Alyuminiy uchun tolali lazer va TIG/MIG payvandlash
Alyuminiyni qayta ishlash sohasida aksariyat kompaniyalar an'anaviy TIG/MIG jarayonlaridan tolali lazerli payvandlash uskunalariga o'tishni boshlamoqda. TIG/MIG payvandlash usullari bilan taqqoslaganda, tolali lazerli payvandlash mashinalari samaradorlik, sifat va avtomatlashtirish jihatidan afzalliklarga ega.
Elyaf lazerlari yuqori energiya zichligini ta'minlaydi, bu esa payvandlash tezligini oshirishga imkon beradi (odatda 3-5 baravar tezroq), shu bilan birga kichikroq issiqlik ta'sir zonasini hosil qiladi, bu esa alyuminiy deformatsiyasini samarali ravishda kamaytiradi. Bundan tashqari, tebranadigan payvandlash boshi bilan birlashtirilganda, ular payvandlash barqarorligini oshiradi va g'ovaklik va yoriqlar kabi nuqsonlarni kamaytiradi - bu jihatlarni an'anaviy TIG/MIG payvandlash bilan doimiy ravishda nazorat qilish qiyin.
Biz bilamizki, an'anaviy TIG/MIG payvandlash qo'lda ishlashga asoslangan bo'lib, natijada samaradorlik pastroq va mustahkamlikda sezilarli o'zgarishlarga olib keladi, tolali lazerli payvandlash esa avtomatlashtirilgan ishlab chiqarish liniyalari uchun juda mos keladi, bu esa uzluksiz va barqaror ishlab chiqarishni ta'minlaydi. Lazer uskunalariga dastlabki investitsiyalar yuqoriroq bo'lsa-da, samaradorlikning oshishi, mehnat talablarining kamayishi va qayta ishlashning pastligi tufayli uzoq muddatli umumiy xarajat foydaliroq.
Umuman olganda, ko'pgina amaliy stsenariylarda tolali lazerli payvandlash an'anaviy payvandlash usullaridan aniq ustundir va alyuminiyni qayta ishlash uchun asosiy yechimga aylandi.
Alyuminiyni payvandlashning keng tarqalgan usullari TIG, MIG va lazerli payvandlashni o'z ichiga oladi, ularning har biri o'ziga xos afzalliklarga ega. Qo'shimcha ma'lumot uchun qarang: Alyuminiy uchun TIG va MIG va lazerli payvandlash: qaysi biri yaxshiroq?
Haqiqiy sanoat holatlari bo'yicha tadqiqotlar
Avtomobil ehtiyot qismlari sanoatiga ixtisoslashgan yetkazib beruvchi asosan sovutgichli yuk mashinalari uchun alyuminiy qotishma pollarni ishlab chiqaradi. Dastlab, kompaniya alyuminiy pollarni payvandlash uchun an'anaviy payvandlash uskunalaridan foydalangan, ammo payvandlash kengligini aniq nazorat qila olmaslik va ishlab chiqarish samaradorligiga jiddiy ta'sir ko'rsatadigan sezilarli issiqlik deformatsiyasi kabi muammolarga duch kelgan.
Alyuminiy lazerli payvandlash apparati joriy etilgandan so'ng , bu muammolar osongina hal qilindi: payvandlash kengligini aniq boshqarish mumkin bo'ldi, muhrlash nuqsonlari bartaraf etildi va payvandlashdan keyin silliqlash endi talab qilinmadi, shu bilan ishlab chiqarish samaradorligi oshdi.
To'g'ri alyuminiy lazerli payvandlash mashinasini qanday tanlash mumkin
Eng mos alyuminiy lazerli payvandlash uskunasini tanlashda, quyidagi asosiy omillarga e'tibor qaratgan holda, uskunaning konfiguratsiyasi va jarayon parametrlarini har tomonlama baholash zarur:
Quvvatni moslashtirish: Alyuminiy materialning qalinligiga qarab mos quvvatni tanlang; 1500 Vt yupqa plitalar uchun mos keladi, 2000–3000 Vt esa o'rta va qalin plitalar uchun mos keladi. Tegishli quvvatni tanlash yetarli penetratsiya chuqurligi va payvandlash barqarorligini ta'minlash uchun juda muhimdir.
Elyaf lazer tebranishi: Nuqta tebranishi orqali energiya taqsimotini optimallashtiradigan, aks ettirish ta'sirini kamaytiradigan va erigan hovuzni barqarorlashtiradigan tebranadigan payvandlash boshiga ustuvor ahamiyat bering - bu alyuminiyni lazer bilan payvandlash uchun muhim jarayon konfiguratsiyasi.
Puls va jarayon parametrlari: Puls modulyatsiyasini yoki quvvat to'lqin shaklini boshqarishni qo'llab-quvvatlaydigan uskunalar alyuminiy payvandlash uchun ko'proq mos keladi, chunki u sachrash va yoriqlarni samarali ravishda kamaytiradi. Barqaror issiqlik kirishiga erishish uchun ushbu sozlamalar payvandlash tezligi va fokus holatiga mos kelishi kerak.
Payvandlash konfiguratsiyasi (qo'lda yoki avtomatlashtirish): Talablarga qarab uskunalar turini tanlang. Qo'lda ishlatiladigan qurilmalar moslashuvchan ishlov berish va ko'p turdagi ishlab chiqarish uchun mos keladi, avtomatlashtirilgan tizimlar esa seriyali ishlab chiqarish uchun ko'proq mos keladi.
Simli oziqlantirish tizimi: Payvandlash talablariga asoslanib, bitta simli yoki ko'p simli konfiguratsiyalarni tanlang; ko'p simli tizimlar katta bo'shliqlar yoki yuqori mustahkamlik talablariga ega dasturlar uchun ko'proq mos keladi.
Sovutish va barqarorlik: Uzluksiz ishlab chiqarish muhitida uskunaning uzoq muddatli barqaror ishlashini ta'minlash va umumiy ishlab chiqarish samaradorligini oshirish uchun suv bilan sovutish tizimlari tavsiya etiladi.
Kengligi va chuqurligi katta bo'lgan alyuminiyni payvandlashda tegishli o'lchamdagi plomba simidan foydalanish kerak. Plomba simining turi va o'lchamini qanday tanlash haqida ma'lumot olish uchun qarang: Alyuminiy lazer bilan payvandlash uchun plomba sim: qotishma tanlash va diametr qo'llanmasi.
FAQ
Elyaf lazerlari barcha alyuminiy qotishmalarini payvandlay oladimi?
Yo'q. Ular ko'pgina alyuminiy qotishmalarini payvandlashi mumkin bo'lsa-da, ular barcha turlar uchun mos emas. Yaxshiroq natijalarga erishish uchun parametrlarni optimallashtirish va tebranuvchi payvandlash boshidan foydalanish tavsiya etiladi.
Alyuminiy lazerli payvandlash uchun himoya gazi kerakmi?
Ha — oksidlanishning oldini olish uchun argon kabi inert gaz tavsiya etiladi. Kempson seriyasidagi kabi ba'zi tizimlar barqaror payvandlash zonalarini ta'minlash uchun o'z-o'zidan ishlab chiqarilgan inert gaz eritmalariga ega.
Payvandlash paytida aks ettirishni qanday kamaytirish mumkin?
Pulsatsiyalangan yoki modulyatsiyalangan nurdan foydalaning, sirt tozaligiga ishonch hosil qiling, to'g'ri fokusni saqlang va energiyani taqsimlash va lazer manbasiga teskari aks ettirishni minimallashtirish uchun tebranuvchi boshdan foydalanishni ko'rib chiqing.
Alyuminiyni lazer bilan payvandlashda eng katta qiyinchilik nima?
Asosiy muammo yuqori aks ettirish va yuqori issiqlik o'tkazuvchanligining kombinatsiyasi natijasida yuzaga keladigan energiyani boshqarish muammolarida yotadi. Lazer osongina aks ettiriladi, bu esa energiya sarfini kamaytiradi. Shu bilan birga, issiqlik tez tarqaladi, bu esa erigan hovuzni barqarorlashtirishni qiyinlashtiradi, bu esa g'ovaklik, yoriqlar va erishning yo'qligi kabi nuqsonlarga olib kelishi mumkin.
Tebranuvchi payvandlash boshi qanday ishlaydi?
Tebranuvchi payvandlash boshining funktsiyasi jarayonni boshqarish orqali amalga oshiriladi, yadro esa parametrlarni muvofiqlashtirish va yo'lni loyihalashda yotadi:
- Tebranish traektoriyasini o'rnating: Payvandlash maydoni bo'ylab bir xil lazer skanerlashni ta'minlash uchun payvand choki konfiguratsiyasiga asoslanib, dumaloq, chiziqli yoki “∞” shaklidagi traektoriyalarni tanlang.
- Tebranish amplitudasini sozlash: Tebranish kengligini oshirish yoki kamaytirish orqali eritilgan hovuzning qoplanishi va payvandlash kengligi boshqariladi.
- Tebranish chastotasini moslashtirish: Tebranish chastotasini payvandlash tezligi bilan sinxronlashtirish uzluksiz energiya kirishini ta'minlaydi va mahalliy qizib ketishning oldini oladi.
- Quvvat/impuls parametrlarini muvofiqlashtirish: Uzluksiz yoki impulsli chiqishni birlashtirish energiya kirish ritmini optimallashtiradi va erigan hovuzni barqarorlashtiradi.
- Simli oziqlantirish tizimini integratsiyalash: Tebranish jarayonida simli oziqlantirishni sinxronlashtirish plomba moddasining eritilgan hovuzga bir tekis kirishini ta'minlaydi.
Xulosa
Zamonaviy ishlab chiqarish sohasida alyuminiyda lazerli payvandlashdan foydalanish samarali ishlab chiqarish uchun asosiy texnologiyaga aylandi. Bundan tashqari, tebranadigan payvandlash boshini qo'shish va parametr sozlamalarini optimallashtirish orqali alyuminiyning yuqori aks ettirish qobiliyati va payvandlash nuqsonlari bilan bog'liq muammolarni samarali hal qilish va shu bilan barqaror, yuqori sifatli payvandlashlarga erishish mumkin.
Agar ehtiyojlaringizga mos keladigan eng yaxshi lazerli payvandlash alyuminiyini tanlashingiz kerak bo'lsa, materiallaringiz, ishlab chiqarish maqsadlaringiz va byudjetingizga moslashtirilgan mutaxassislarning ko'rsatmalari va lazer yechimini olish uchun bugun bizning jamoamiz bilan bog'laning.