Mundarija
Kirish
Suv kollektori quvurlar va armaturalarni aniq joylashuv va ishonchli payvandlash sifati bilan muhrlangan yig'ishga ulash orqali payvandlanadi. Payvandlash usuli materialga, devor qalinligiga, ishlab chiqarish hajmiga va sirt talablariga bog'liq. Zanglamaydigan po'latdan yasalgan suv kollektorini ishlab chiqarish uchun TIG payvandlash, MIG payvandlash va lazerli payvandlash odatda qo'llaniladi.
Bu yerda men asosiy payvandlash talablari, keng tarqalgan payvandlash usullari va to'liq suv kollektorini payvandlash jarayonini yoritib, suv kollektorini qanday payvandlashni tushuntiraman. Maqolada shuningdek, ishlab chiqaruvchilarga mos payvandlash yechimini tanlashda yordam berish uchun armatura joylashuvi, quvur va armaturani payvandlash, oqish sinovi va sirtni pardozlash ishlari ham keltirilgan.
Suv manifoldi uchun payvandlash talablari qanday?
Suv kollektorida payvandlash to'rtta sohaga qaratilgan: bo'g'inlarni muhrlash, material tanlash, o'lchov aniqligi va payvandlash yuzasi sifati. Bu omillar oqish nazorati, yig'ish aniqligi va uzoq muddatli foydalanish ko'rsatkichlariga ta'sir qiladi.
- 1. Oqim o'tkazmaydigan payvandlangan bo'g'inlar — Suv kollektorlari suyuqlik bosimi ostida ishlaydi, shuning uchun payvandlash barqaror penetratsiya va eritishni talab qiladi. Yomon penetratsiya yoki to'liq bo'lmagan eritish oqishga olib kelishi mumkin. Zanglamaydigan po'latdan payvandlash odatda oksidlanishni kamaytirish va payvandlash sifatini saqlab qolish uchun himoya gazidan himoya qilishni talab qiladi.
- 2. Suv kollektorlarini payvandlash uchun material tanlash — Zanglamaydigan po'lat korroziyaga chidamliligi va payvandlash qobiliyati tufayli suv kollektorlari uchun keng qo'llaniladi. SS304 umumiy qo'llanmalar uchun mos keladi, SS316 esa yuqori korroziyaga chidamlilik talablari uchun ishlatiladi.
- 3. Payvandlash paytida o'lchov aniqligi — Bir nechta tarmoq quvurlari yig'ish paytida aniq joylashishni talab qiladi. Payvandlash moslamalari quvurlarni tekislashni boshqarish va deformatsiyani kamaytirish uchun ishlatiladi. Aniq manifoldlar odatda tarmoq quvurlarini joylashtirishga ±0.5 mm ichida bardoshlilikni talab qiladi.
- 4. Payvandlash yuzasi sifati — Payvandlash joylari yoriqlar, g'ovaklik va ortiqcha sachrashlardan xoli bo'lishi kerak. Sanitariya talablariga javob beradigan suv tizimlari sirt tozaligini yaxshilash uchun ichki payvandlashni abrazivlashni talab qilishi mumkin.
Suv kollektorini to'g'ri payvandlash jarayoni mos materiallarga, aniq yig'ishga va nazorat qilinadigan payvandlash parametrlariga bog'liq. Keng tarqalgan usullarga TIG payvandlash, MIG payvandlash va lazerli payvandlash kiradi.
Suv kollektorlari uchun keng tarqalgan payvandlash usullari
Suv kollektorlari uchun ishlatiladigan asosiy payvandlash usullari TIG payvandlash, MIG payvandlash va lazerli payvandlashni o'z ichiga oladi. Tegishli usul materialga, quvur qalinligiga, ishlab chiqarish hajmiga va payvandlash talablariga bog'liq.
| Payvandlash usuli | afzalliklari | cheklashlar | Muvofiq dasturlar |
|---|---|---|---|
| TIG payvandlash | Toza payvandlash, kam sachrash, zanglamaydigan po'lat uchun yaxshi nazorat | Sekin tezlik, yuqori operatorlik mahorati talablari | Prototip ishlab chiqarish, kichik diametrli quvurlar, yuqori tashqi ko'rinish talablari |
| MIG Resurslar | Yuqori mahsuldorlik, osonroq ishlash, qalinroq materiallar uchun mos | Kichik quvurlar uchun ko'proq sachrash, payvandlashdan keyin ko'proq tozalash, pastroq aniqlik | O'rta qalinlikdagi komponentlar, katta ishlab chiqarish qismlari |
| Lazerli payvandlash | Yuqori tezlik, kichik issiqlik ta'sir zonasi, past deformatsiya, izchil payvandlash sifati | Uskunalarga yuqori investitsiyalar | Zanglamaydigan po'latdan yasalgan kollektorlar, yupqa devorli quvurlar, avtomatlashtirilgan ishlab chiqarish |
Suv manifoldu uchun TIG payvandlash
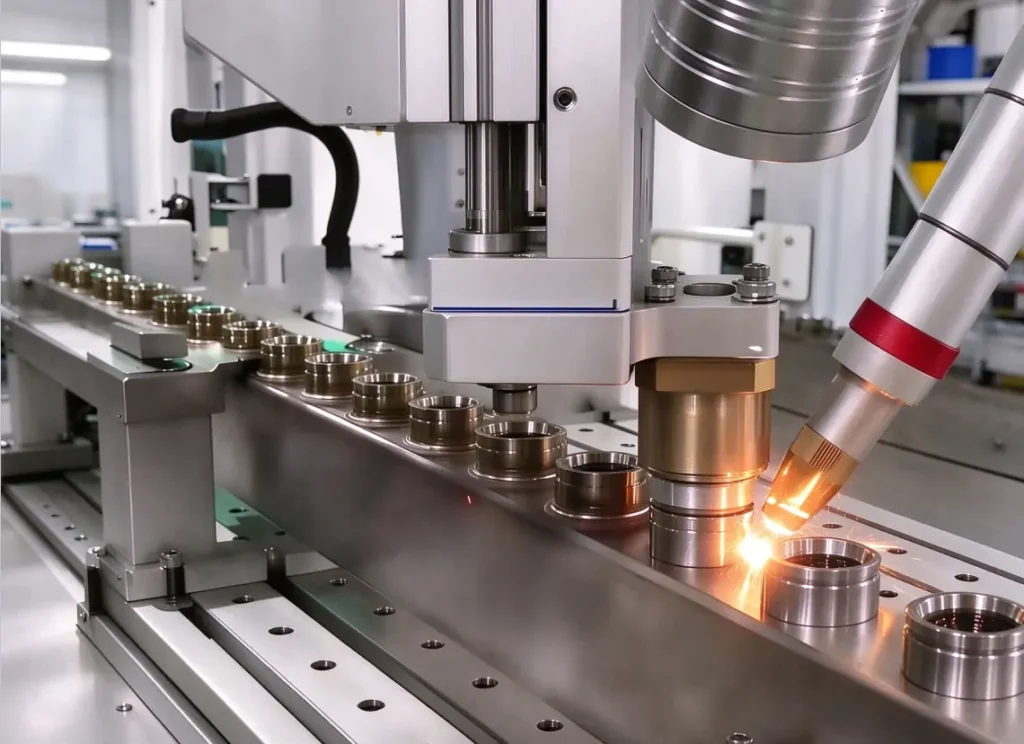
Suv kollektorini ishlab chiqarish uchun TIG payvandlash alohida plomba simini oziqlantirish bilan volfram elektrodidan foydalanadi. Jarayon zanglamaydigan po'latdan yasalgan materiallarda yaxshi nazorat ostida toza payvandlarni hosil qiladi. Payvandlash kengligini 1-2 mm ichida boshqarish mumkin, bu esa uni yupqa devorli quvurlar va aniq bo'g'inlar uchun mos qiladi.
Qo'llanilish sohalariga prototip ishlab chiqarish, kichik diametrli tarmoq quvurlari va yuqori payvandlash ko'rinishini talab qiladigan kollektorlar kiradi.
Suv manifoldu uchun MIG payvandlash
MIG payvandlash manifoldu ishlab chiqarishda himoya gazidan himoyalangan uzluksiz oziqlanadigan simli elektrod ishlatiladi. U TIG payvandlashga qaraganda yuqori cho'kish tezligini ta'minlaydi va qalinroq materiallarni kamroq o'tish bilan qayta ishlaydi.
Odatda o'rta qalinlikdagi manifoldlar va kattaroq ishlab chiqarish qismlari uchun ishlatiladi. Jarayon ko'proq sachrash hosil qiladi va payvandlashdan keyin qo'shimcha tozalashni talab qiladi.
Suv manifoldi uchun lazerli payvandlash
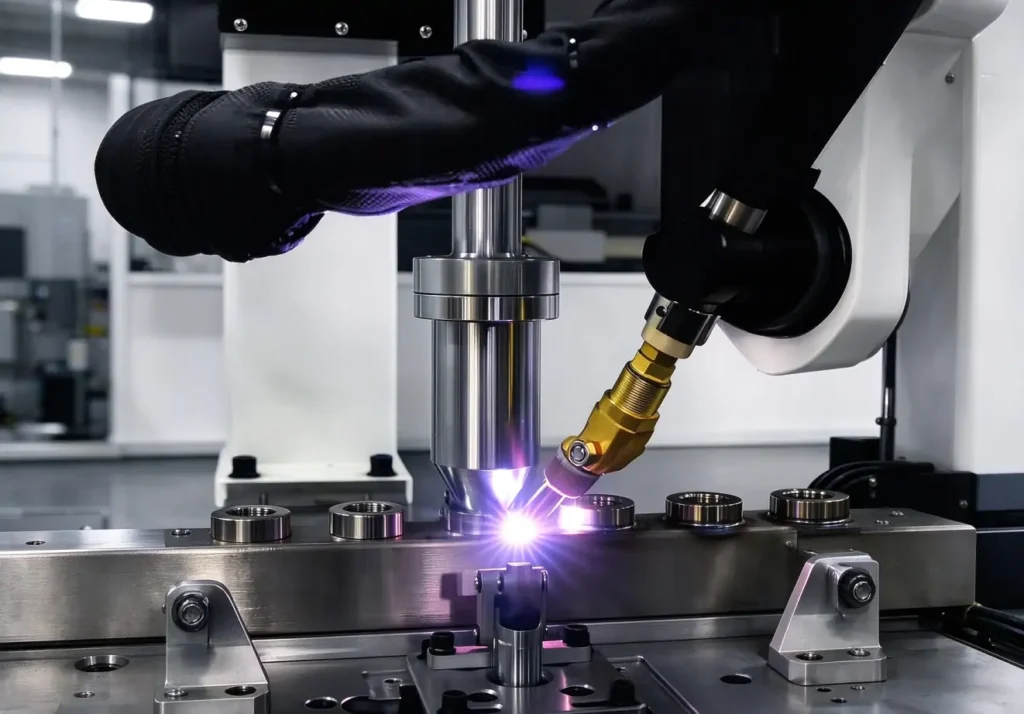
Suv kollektorini ishlab chiqarish uchun lazerli payvandlashda konsentrlangan issiqlik kirishiga ega fokuslangan lazer nuri ishlatiladi. Lazer nuqtasining o'lchami odatda 0.1–0.3 mm bo'lib, tor issiqlik ta'sir zonasini va past issiqlik deformatsiyasini hosil qiladi.
Jarayon barqaror payvandlash sifati, yuqori takrorlanish qobiliyati va avtomatlashtirilgan ishlab chiqarish bilan yaxshi moslikni ta'minlaydi. Zanglamaydigan po'latdan yasalgan suv kollektorlari, yupqa devorli quvurlar yig'ish va yuqori hajmli ishlab chiqarish uchun javob beradi.
Suv kollektorlarini partiyalarda ishlab chiqaradigan ishlab chiqaruvchilar uchun maxsus suv kollektorli lazerli payvandlash mashinasi payvandlashning mustahkamligi va ishlab chiqarish samaradorligini oshirishi mumkin.
Zanglamaydigan po'latdan yasalgan suv kollektorlarini payvandlash bo'yicha tez-tez so'raladigan savollar va yechimlar — qarang: Zanglamaydigan po'latdan yasalgan suv kollektorini payvandlash: usullar, muammolar va yechimlar
Suvli manifold payvandlash jarayoni: bosqichma-bosqich qo'llanma
Suv kollektorini payvandlash jarayoni beshta asosiy bosqichni o'z ichiga oladi: komponentlarni tayyorlash, armaturalarni joylashtirish, quvur va armaturalarni payvandlash, oqish sinovi va sirtni pardozlash. Har bir bosqich payvandlash sifatiga, o'lchov aniqligiga va yakuniy mahsulot ishlashiga ta'sir qiladi.
1-qadam: Komponentni tayyorlash
Payvandlashdan oldin quvurlar va armatura ishlab chiqarish chizmasiga muvofiq tayyorlanadi.
Tayyorgarlik jarayoni quyidagilarni o'z ichiga oladi:
- Quvurlar va armaturalarni kerakli o'lchamlarga kesish
- Yog ', oksidlanish va sirt ifloslanishini yo'qotish
- Quvurlar orasidagi masofani, burchaklarni va umumiy o'lchamlarni tekshirish
- Material qalinligiga qarab payvandlash qirralarini tayyorlash
Zanglamaydigan po'latdan yasalgan suv kollektorlari uchun, g'ovaklik va yomon erishi kabi nuqsonlarning oldini olish uchun payvandlashdan oldin ulanish joyi toza bo'lishi kerak.
2-qadam: Armatura joylashuvi
Quvurlar va armaturalar montaj chizmasiga muvofiq joylashtiriladi va payvandlashdan oldin o'rnatiladi.
Jarayon quyidagilarni o'z ichiga oladi:
- Filial quvurlarini sarlavha bilan tekislash
- Harakatlanishning oldini olish uchun payvandlash moslamalaridan foydalanish
- Quvurlar orasidagi masofani va ulanish burchaklarini tekshirish
Armatura aniqligi yakuniy kollektor sifatiga ta'sir qiladi. Aniq suv kollektorlari odatda ±0.5 mm ichida tarmoq quvurlarini joylashtirishga bardoshlilikni talab qiladi.
3-qadam: Quvurlar va armaturalarni payvandlash
Joylashtirishdan so'ng, oxirgi payvandlashdan oldin yig'ishni ushlab turish uchun payvandlash payvandlash qo'llaniladi.
Payvandlash jarayoni quyidagilarni o'z ichiga oladi:
- Komponentlarni mahkamlash uchun payvandlash
- Quvur bo'g'inlari atrofida asosiy payvandlash
- Payvandlash parametrlarini material va qalinlikka qarab sozlash
Payvandlash parametrlari quyidagilarni o'z ichiga oladi:
- Payvandlash oqimi yoki lazer quvvati
- Payvandlash tezligi
- Himoya qiluvchi gaz oqimi
Zanglamaydigan po'latdan yasalgan manifoldlar uchun oksidlanishni kamaytirish va payvandlash sifatini saqlab qolish uchun himoya gazidan himoya qilish talab qilinadi. Lazerli payvandlash tizimlari takroriy ishlab chiqarish uchun barqaror issiqlik kirishini va izchil payvandlash natijalarini ta'minlaydi.
4-bosqich: Oqishni tekshirish
Payvandlash va sovutishdan so'ng, muhrlash ish faoliyatini tekshirish uchun suv kollektorining oqish sinovi o'tkaziladi.
Umumiy sinov usullariga quyidagilar kiradi:
- Havo bosimi sinovi: asosiy oqish tekshiruvi uchun ishlatiladi
- Suv bosimi sinovi: belgilangan bosim sharoitida gidravlik sinov
- Geliy oqishi sinovi: yuqori talabga ega sovutish tizimlari uchun ishlatiladi
Tekshirish quyidagilarga qaratilgan:
- Payvandlash yoriqlari
- Ko'pchilik
- Oqish nuqtalari
- Tugallanmagan sintez
Oqish sinovi payvandlangan manifold kerakli bosim sharoitida ishlashi mumkinligini tasdiqlaydi.
5-qadam: Yuzaki pardozlash
Yakuniy bosqich payvandlash izlarini olib tashlaydi va sirt holatini yaxshilaydi.
Yakuniy tugatish jarayoni quyidagilarni o'z ichiga oladi:
- Payvandlash rangsizlanishini olib tashlash
- Payvandlash joylarini silliqlash va abrazivlash
- Ichki va tashqi yuzalarni tozalash
Sanitariya-gigiyena suvlari va sovutish tizimlari uchun ichki yuzalarni ifloslanish xavfini kamaytirish uchun abrazivlash talab qilinishi mumkin. Sirtni pardozlash, shuningdek, payvandlash joyi atrofidagi korroziyaga chidamlilikni tiklaydi.
Suv kollektorini to'liq payvandlash jarayoni aniq tayyorgarlikni, nazorat qilinadigan payvandlash parametrlarini va tegishli tekshirishni talab qiladi.
Suv manifoldi uchun TIG payvandlash va MIG payvandlash va lazerli payvandlash
TIG payvandlash, MIG payvandlash va lazerli payvandlash suv kollektorlarini ishlab chiqarishning keng tarqalgan usullari hisoblanadi. Tanlov material qalinligi, payvandlash sifati, ishlab chiqarish hajmi va deformatsiyani nazorat qilish talablariga bog'liq.
Suv manifoldu payvandlash usulini taqqoslash
| qiyoslash | TIG payvandlash | MIG Resurslar | Lazerli payvandlash |
|---|---|---|---|
| Issiqlik kiritish va HAZ | Yuqori issiqlik kiritish, katta HAZ | Yuqori issiqlik kiritish, yuqori deformatsiya xavfi | Kam issiqlik kiritish, kichik HAZ |
| Payvandlash tezligi | 0.5–2 m/soat | Sim uzatish tezligi 8 m/min gacha | Uzluksiz ishlab chiqarish uchun yuqori tezlik |
| Payvand chokining aniqligi | Toza payvandlash, kam sachrash | O'rtacha aniqlik, ko'proq chayqalish | Tor payvand choki, yuqori mustahkamlik |
| Bo'shliqqa bo'lgan talab | o'rta | o'rta | Qattiq, odatda material qalinligining 10% ichida |
| Mos keladigan qalinligi | 0.3–3 mm yupqa devorli payvandlash | O'rtacha qalinlikdagi komponentlar | Yupqa devorli quvurlar va aniq yig'ishlar |
| avtomatizatsiya | Operatorga bog'liq | Standartlashtirish oson | Cnc va robot integratsiyasi |
| Suv manifoldu ilovalari | Prototiplar, kichik quvurlar, tashqi ko'rinishga yo'naltirilgan qismlar | O'rtacha qalinlik va kattaroq komponentlar | Zanglamaydigan po'latdan yasalgan kollektorlar, ko'p tarmoqli yig'malar, ommaviy ishlab chiqarish |
TIG payvandlash prototiplar va tashqi ko'rinishga yo'naltirilgan qismlarga mos keladi. MIG payvandlash yuqori unumdorlikni talab qiladigan o'rta qalinlikdagi komponentlarga mos keladi. Lazerli payvandlash qat'iy deformatsiya va mustahkamlik talablariga ega yupqa devorli zanglamaydigan po'latdan yasalgan kollektorlarga mos keladi.
Lazerli payvandlash va TIG payvandlash o'rtasidagi aniq farqlar va qachon to'g'ri payvandlash usulini tanlashni o'rganish uchun qarang: Suvli manifold ishlab chiqarish uchun lazerli payvandlash va TIG payvandlash
Zanglamaydigan po'latdan yasalgan suv manifoldi uchun qaysi payvandlash usuli mos keladi?
Zanglamaydigan po'latdan yasalgan suv kollektori uchun mos payvandlash usuli material qalinligi, ishlab chiqarish hajmi, payvandlash tashqi ko'rinishi talablari va avtomatlashtirish ehtiyojlariga bog'liq.
- TIG payvandlash —- TIG payvandlash payvandlash ko'rinishi va aniqligi muhim bo'lgan kichik hajmdagi ishlab chiqarish, prototip ishlab chiqarish va suv kollektorlari uchun mos keladi. Bu zanglamaydigan po'latdan yasalgan yupqa devorli quvurlarda yaxshi nazoratni ta'minlaydi, ammo malakali operatorlar va ko'proq qo'lda ishlashni talab qiladi.
- MIG payvandlash —- MIG payvandlash odatda umumiy ishlab chiqarish va o'rta qalinlikdagi suv kollektorlari uchun ishlatiladi. Bu katta qismlar uchun yuqori unumdorlik va osonroq ishlashni ta'minlaydi, payvandlashdan keyin qo'shimcha tozalash talab etiladi.
- Lazerli payvandlash —- Lazerli payvandlash aniq suv kollektorlari, yupqa devorli quvurlar yig'ish va ommaviy ishlab chiqarish uchun mos keladi. U izchil natijalarni talab qiladigan ilovalar uchun past issiqlik kiritish, kichik deformatsiya va barqaror payvandlash sifatini ta'minlaydi.
Tanlov bitta payvandlash samaradorligi omiliga emas, balki quvur qalinligiga, ishlab chiqarish talablariga, payvandlash ko'rinishiga va avtomatlashtirish darajasiga asoslangan bo'lishi kerak.
Ushbu payvandlash usullarining har biri nafaqat suv kollektorlarida, balki boshqa payvandlash qo'llanmalarida ham o'ziga xos afzalliklarga ega. Qo'shimcha ma'lumot olish uchun qarang: Lazerli payvandlash va an'anaviy payvandlash: farqlar, afzalliklar, xarajatlar va qo'llanmalar
Suv manifoldu ishlab chiqarish uchun lazerli payvandlashdan foydalanish mumkinmi?
Ha, lazerli payvandlash zanglamaydigan po'latdan yasalgan suv kollektorini ishlab chiqarish uchun ishlatilishi mumkin. Bu izchil payvandlash sifati, pastroq issiqlik deformatsiyasi, tezroq ishlab chiqarish tezligi va toza payvandlash ko'rinishini talab qiladigan ishlab chiqaruvchilar uchun mos keladi.
Lazerli payvandlash issiqlik ta'sir qiladigan zonani kamaytirish va ko'p tarmoqli quvurlarni payvandlash paytida buzilishlarni nazorat qilish uchun konsentrlangan issiqlik kiritishdan foydalanadi. Jarayon odatda yupqa devorli zanglamaydigan po'latdan yasalgan manifoldlarga, sovutish komponentlariga va aniq quvur yig'ishlariga qo'llaniladi.
Suvli lazerli payvandlash mashinalari zanglamaydigan po'lat quvur yig'ishlarida takrorlanadigan payvandlash sifatini talab qiladigan ishlab chiqaruvchilar uchun mo'ljallangan bo'lib, turli ishlab chiqarish hajmlari va payvandlash talablari uchun yechimlar mavjud.
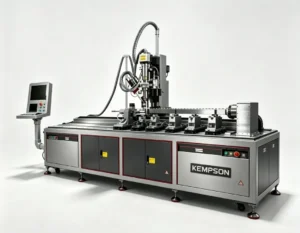
Sanoat ishlab chiqarishi uchun suvli manifold lazerli payvandlash mashinasi
Suvli lazerli payvandlash mashinasi zanglamaydigan po'latdan yasalgan quvurlarni payvandlash uchun mo'ljallangan bo'lib, payvandlash sifati, deformatsiyani nazorat qilish va ishlab chiqarishning mustahkamligi bo'yicha qat'iy talablarga ega. Mashina material turi va jarayon talablariga qarab zanglamaydigan po'lat, uglerod po'lati va alyuminiy payvandlash uchun sozlanishi mumkin.
Ilovalarga quyidagilar kiradi:
- Suv kollektorlari
- Sovutish quvurlari
- Issiqlik almashtirgich komponentlari
- Suyuqlikni boshqarish moslamalari
Tizim ko'p tarmoqli quvurlarni payvandlash, yupqa devorli komponentlar va barqaror payvandlash ishlashi talab qilinadigan partiyaviy ishlab chiqarish uchun javob beradi.
Xulosa
Suv kollektorida payvandlash to'g'ri material tanlashni, aniq joylashishni, mos payvandlash usullarini va ishonchli tekshirishni talab qiladi. TIG, MIG va lazerli payvandlash har biri turli ishlab chiqarish talablariga javob beradi. Yupqa devorli quvurlar, bir nechta tarmoqli ulanishlar va partiyaviy ishlab chiqarish ehtiyojlariga ega zanglamaydigan po'latdan yasalgan suv kollektorlari uchun lazerli payvandlash barqaror payvandlash sifatini va boshqariladigan issiqlik kirishini ta'minlaydi.
KEMPSON material turi, quvur tuzilishi, payvandlash qalinligi va ishlab chiqarish talablariga asoslangan moslashtirilgan konfiguratsiyalarga ega suvli lazerli payvandlash mashinalarini taqdim etadi. Professional ilmiy-tadqiqot va ishlanmalar qobiliyati, muhandislik tajribasi, mahsulot sertifikatlari va eksport xizmati ko'magi bilan KEMPSON turli sohalardagi ishlab chiqaruvchilar uchun to'liq lazerli payvandlash yechimlarini taqdim etadi.
Suv manifoldu payvandlash talablaringizni muhokama qilish va ishlab chiqarishingiz uchun mos lazerli payvandlash yechimini topish uchun biz bilan bog'laning .

FAQ
Suv kollektorlari uchun qanday payvandlash usuli qo'llaniladi?
Suv kollektorlari uchun keng tarqalgan payvandlash usullari TIG payvandlash, MIG payvandlash va lazerli payvandlashni o'z ichiga oladi. TIG aniq va kichik partiyali ishlab chiqarishga mos keladi, MIG umumiy ishlab chiqarish uchun ishlatiladi va lazerli payvandlash yupqa devorli zanglamaydigan po'latdan yasalgan kollektorlar va yuqori hajmli ishlab chiqarishga mos keladi.
Zanglamaydigan po'latdan yasalgan suv kollektorlarini TIG bilan payvandlash mumkinmi?
Ha. TIG payvandlash zanglamaydigan po'latdan yasalgan suv kollektorlari, ayniqsa yupqa devorli quvurlar va kichik diametrli tarmoq ulanishlari uchun keng qo'llaniladi. U yaxshi nazoratga ega toza payvandlarni ta'minlaydi, ammo malakali operatorlarni talab qiladi va ishlab chiqarish tezligi pastroq.
Lazerli payvandlash zanglamaydigan po'latdan yasalgan manifoldlar uchun mos keladimi?
Ha. Lazerli payvandlash past issiqlik sarfini, cheklangan deformatsiyani va izchil payvandlash sifatini talab qiladigan zanglamaydigan po'latdan yasalgan manifoldlar uchun mos keladi. U odatda yupqa devorli quvurlar yig'ishlari, ko'p tarmoqli tuzilmalar va barqaror payvandlash natijalarini talab qiladigan ishlab chiqarish dasturlari uchun ishlatiladi.
Suv kollektorini payvandlash jarayoni qanday?
Suv kollektorini payvandlash jarayoni komponentlarni tayyorlash, armaturalarni joylashtirish, quvur va armaturalarni payvandlash, oqish sinovini o'tkazish va sirtni pardozlashni o'z ichiga oladi. Har bir bosqich bo'g'in sifatini, o'lchov aniqligini va yakuniy muhrlash samaradorligini nazorat qiladi.
Payvandlangan suv kollektorini oqish uchun qanday sinovdan o'tkazasiz?
Payvandlangan suv kollektorlari odatda havo bosimi sinovlari, suv bosimi sinovlari yoki geliy oqish sinovlari bilan sinovdan o'tkaziladi. Tekshirish kollektor ishga tushishidan oldin payvandlash yoriqlari, g'ovaklilik, to'liq bo'lmagan erish va oqish nuqtalarini tekshiradi.
Suv kollektorining payvandlash oqishiga nima sabab bo'ladi?
Suv kollektorining payvand chokidan oqishi odatda to'liq bo'lmagan kirish, yomon erish, payvandlash yoriqlari, g'ovaklik, ifloslanish yoki haddan tashqari payvandlash deformatsiyasi tufayli yuzaga keladi. Bog'lanishni to'g'ri tayyorlash, parametrlarni nazorat qilish va tekshirish oqish xavfini kamaytirishga yordam beradi.
Suv kollektorlari uchun lazerli payvandlash qanday qalinlikda ishlov bera oladi?
Lazerli payvandlash yupqa devorli suv kollektorlari va aniq quvur yig'ishlari uchun ishlatilishi mumkin. Tegishli qalinlik material turiga, lazer quvvatiga, bo'g'in dizayniga va payvandlash parametrlariga bog'liq. Zanglamaydigan po'latdan yasalgan kollektor qo'llanilishi odatda 0.6–1.5 mm atrofidagi yupqa devorli quvurlarni o'z ichiga oladi.
Suv kollektorini payvandlash avtomatlashtirilishi mumkinmi?
Ha. Suv kollektorida payvandlash CNC tizimlari, robot payvandlash uskunalari yoki maxsus lazerli payvandlash mashinalari yordamida avtomatlashtirilishi mumkin. Avtomatlashtirish ko'p tarmoqli yig'ish va takroriy ishlab chiqarish uchun payvandlashning mustahkamligini yaxshilaydi.