Mục lục
Giới thiệu
Hàn ống dẫn nước bằng thép không gỉ đòi hỏi độ kín khít cao, định vị ống chính xác và các mối hàn chống ăn mòn để duy trì hiệu suất lâu dài. Hàn TIG, hàn MIG và hàn laser là những phương pháp thường được sử dụng, mỗi quy trình phù hợp với các điều kiện sản xuất khác nhau.
Trong bài viết này, tôi sẽ giới thiệu các phương pháp hàn ống dẫn nước bằng thép không gỉ, những thách thức thường gặp khi hàn và các giải pháp thực tiễn. Việc lựa chọn quy trình hàn phụ thuộc vào độ dày vật liệu, cấu trúc ống dẫn, khối lượng sản xuất và yêu cầu về chất lượng mối hàn.
Hàn ống dẫn nước bằng thép không gỉ là gì?
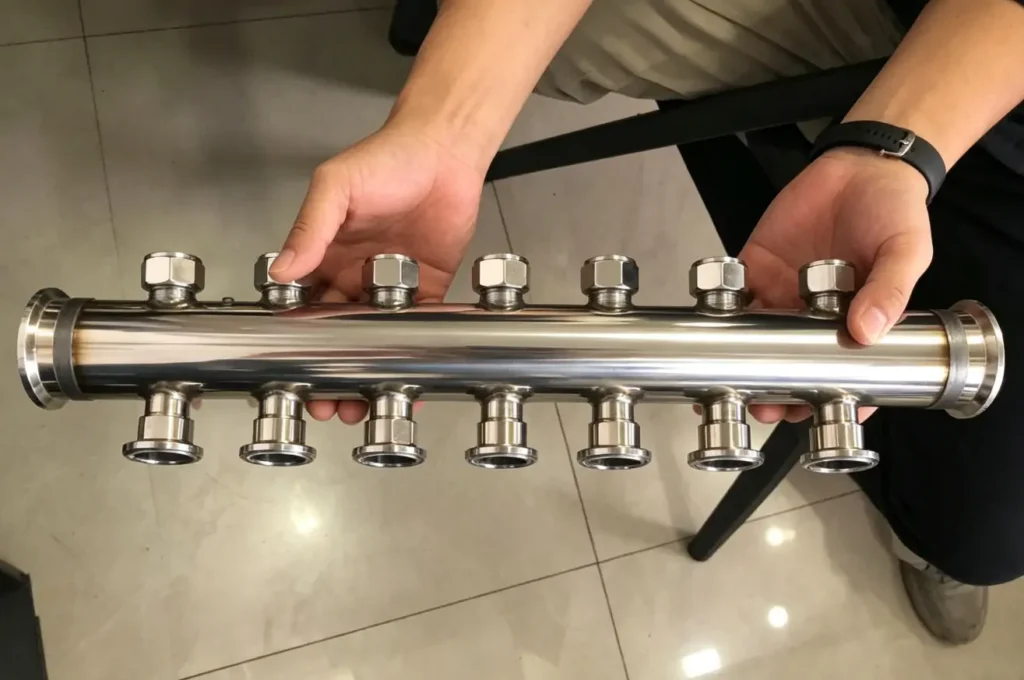
Bộ chia nước bằng thép không gỉ là một bộ phận phân phối chất lỏng kết hợp một ống dẫn chính với nhiều ống nhánh. Thiết kế này cho phép nước hoặc chất làm mát đi vào từ một cửa vào và chảy qua nhiều mạch được kết nối. Nó được sử dụng rộng rãi trong các hệ thống làm mát, bộ trao đổi nhiệt, thiết bị công nghiệp và các cụm điều khiển chất lỏng.
Hàn là một quy trình sản xuất quan trọng để kết nối các đường ống chính và đường ống nhánh thành một cấu trúc kín. Các mối hàn phải đảm bảo khả năng chống rò rỉ, định vị chính xác các nhánh và chống ăn mòn. Các ống góp bằng thép không gỉ thành mỏng thường sử dụng vật liệu SS304 hoặc SS316L với độ dày ống khoảng 0.6–1.5 mm.
Phương pháp hàn phụ thuộc vào nhiều yếu tố như cấu trúc, độ dày vật liệu, khối lượng sản xuất và yêu cầu chất lượng. Hàn TIG, MIG và hàn laser là những quy trình thường được sử dụng, trong đó hàn laser thường được lựa chọn cho các cụm chi tiết thành mỏng và sản xuất lặp lại đòi hỏi chất lượng mối hàn nhất quán.
Các phương pháp hàn ống dẫn nước bằng thép không gỉ thông dụng
Các phương pháp hàn thông dụng cho ống góp nước bằng thép không gỉ bao gồm hàn TIG, hàn MIG và hàn laser. Quy trình phù hợp phụ thuộc vào độ dày vật liệu, cấu trúc ống góp, khối lượng sản xuất và yêu cầu về chất lượng mối hàn.
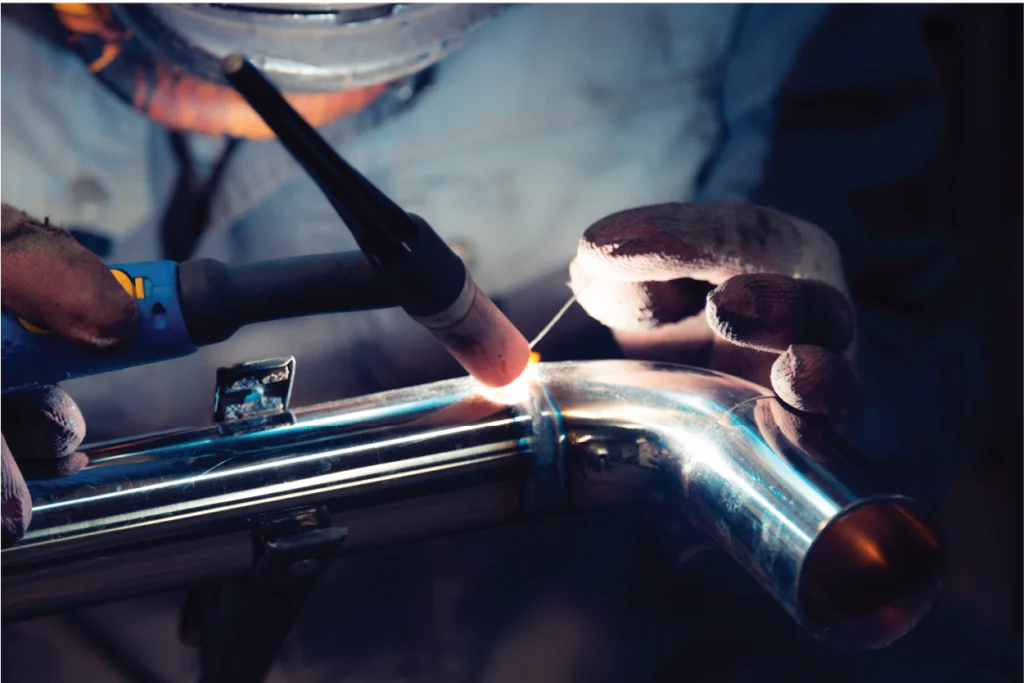
Hàn TIG cho ống dẫn nước bằng thép không gỉ
Hàn TIG được sử dụng rộng rãi cho các đường ống dẫn nước bằng thép không gỉ, nơi mà việc kiểm soát và thẩm mỹ mối hàn rất quan trọng. Phương pháp này tạo ra các mối hàn sạch với khả năng kiểm soát nhiệt lượng tốt, do đó rất phù hợp cho các cụm ống thép không gỉ.
- Các ứng dụng bao gồm: Sản xuất nguyên mẫu, Sản xuất theo lô nhỏ, Ống góp có yêu cầu về hình thức cao.
- Những hạn chế bao gồm: Tốc độ hàn thấp hơn, cần thao tác thủ công nhiều hơn, phụ thuộc nhiều vào kỹ năng của người vận hành.
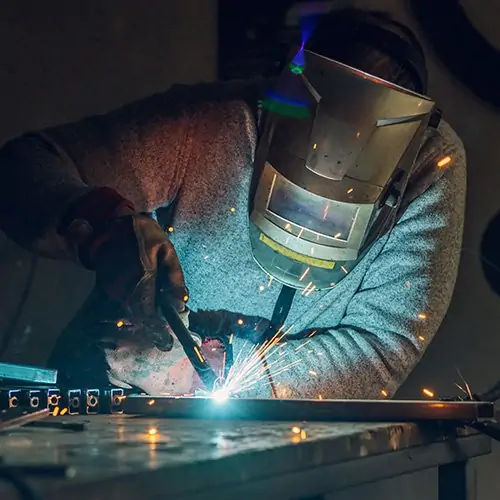
Hàn MIG cho ống dẫn nước bằng thép không gỉ
Hàn MIG được sử dụng cho các ống góp bằng thép không gỉ, đòi hỏi hiệu quả sản xuất cao hơn và thao tác dễ dàng hơn. Phương pháp này phù hợp với các vật liệu dày hơn và các công việc gia công nói chung.
- Các ứng dụng bao gồm: Các bộ phận có độ dày trung bình, Gia công công nghiệp nói chung, Các cụm kết cấu lớn hơn.
- Những hạn chế bao gồm: Phát sinh nhiều tia lửa hàn hơn, cần vệ sinh thêm sau khi hàn, độ chính xác thấp hơn đối với các mối nối ống nhỏ.
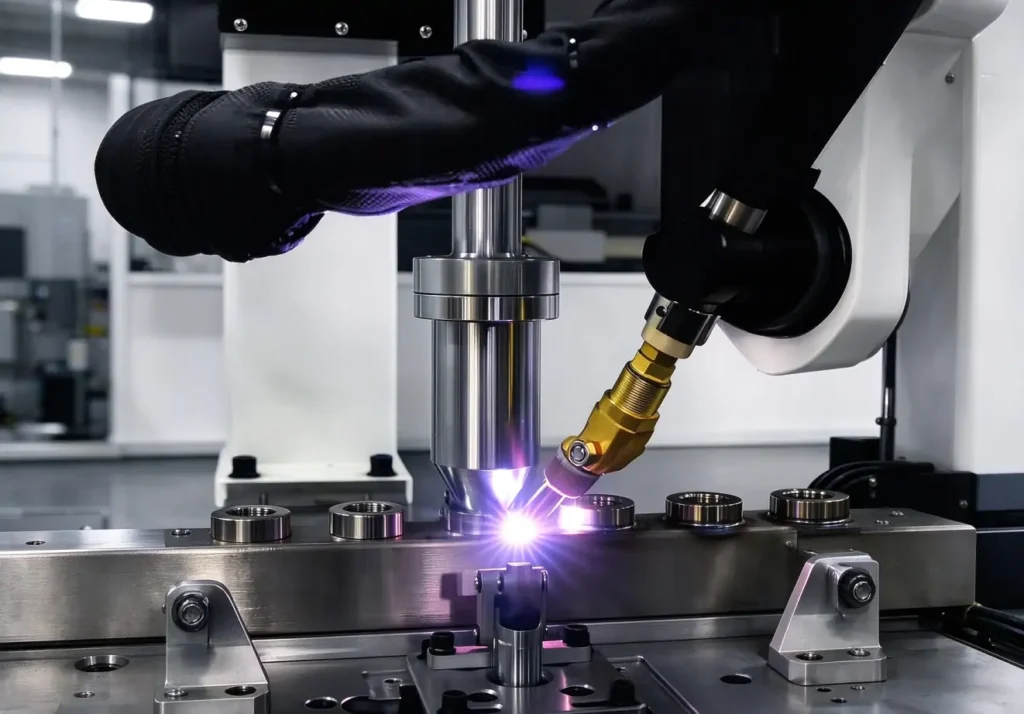
Hàn laser cho ống dẫn nước bằng thép không gỉ
Hàn laser sử dụng nguồn nhiệt tập trung để đạt được vùng ảnh hưởng nhiệt nhỏ hơn và độ biến dạng thấp hơn. Phương pháp này phù hợp với các đường ống dẫn nước bằng thép không gỉ đòi hỏi chất lượng mối hàn ổn định và sản xuất lặp lại.
Các ứng dụng bao gồm: Ống thép không gỉ thành mỏng, ống góp đa nhánh, sản xuất hàng loạt.
Máy hàn laser ống dẫn nước thường được sử dụng cho các nhà sản xuất yêu cầu chất lượng hàn lặp lại, kiểm soát lượng nhiệt đầu vào và kết quả sản xuất nhất quán.
Để tìm hiểu chi tiết về quy trình và phương pháp hàn ống góp nước, hãy đọc bài viết: Cách hàn ống góp nước: Phương pháp và quy trình hàn.
Những thách thức thường gặp trong hàn ống dẫn nước bằng thép không gỉ
Hàn ống phân phối nước bằng thép không gỉ liên quan đến các đường ống thành mỏng, nhiều mối nối nhánh và các yêu cầu kích thước nghiêm ngặt. Các vấn đề chính trong hàn liên quan đến hiệu suất làm kín, kiểm soát biến dạng, độ đồng nhất của mối hàn và khả năng chống ăn mòn.
1. Rò rỉ mối hàn
Rò rỉ mối hàn ảnh hưởng đến hiệu suất làm kín của các đường ống dẫn nước và có thể gây mất chất lỏng trong quá trình vận hành. Các khuyết tật thường gặp bao gồm độ xuyên thấu kém, rỗ khí, mối hàn không hoàn toàn và nhiễm bẩn bên trong khu vực mối nối.
Nguyên nhân:
- Chuẩn bị khớp không đúng cách
- Thông số hàn không chính xác
- Bảo vệ bằng khí chắn không đủ
- Tốc độ hàn quá nhanh hoặc lượng nhiệt đầu vào không ổn định
Giải pháp:
- Làm sạch khu vực hàn trước khi tiến hành gia công.
- Phối hợp các thông số hàn với độ dày vật liệu và thiết kế mối hàn.
- Sử dụng khí bảo vệ thích hợp
- Tiến hành kiểm tra áp suất hoặc kiểm tra rò rỉ sau khi hàn.
2. Biến dạng do hàn và lệch trục đường ống
Các đường ống phân phối nước nhiều nhánh rất nhạy cảm với biến dạng do hàn. Sự tích tụ nhiệt trong quá trình hàn có thể làm thay đổi vị trí, góc độ và độ chính xác kích thước tổng thể của các nhánh ống.
Nguyên nhân:
- Lượng nhiệt đầu vào cao trong quá trình hàn
- Trình tự hàn không đều
- Việc làm nóng lặp đi lặp lại các khớp gần đó
- Hỗ trợ cố định không đủ
Giải pháp:
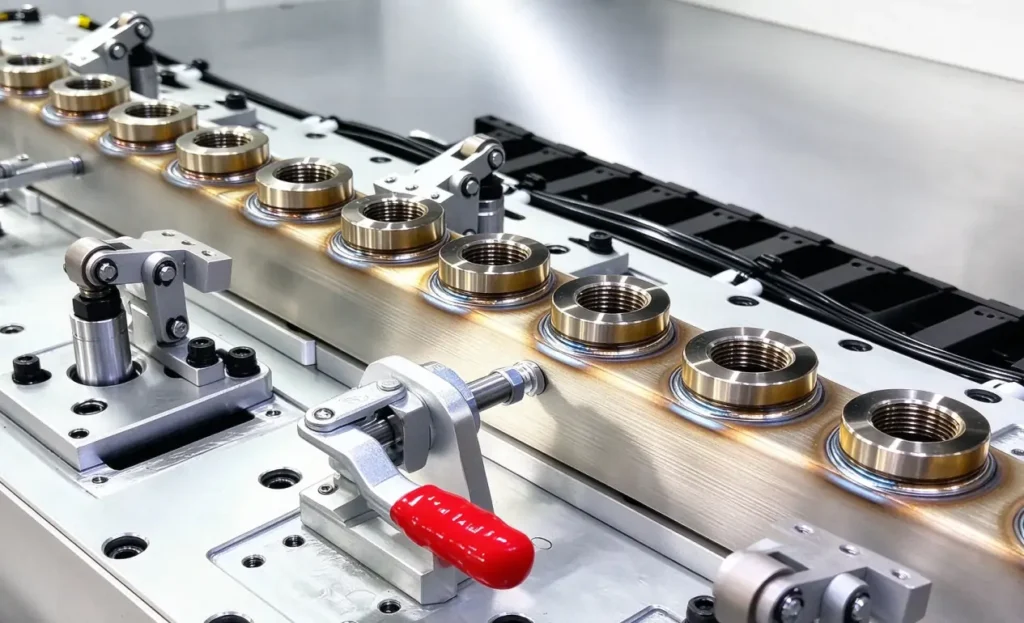
- Sử dụng các dụng cụ hàn chuyên dụng để giữ cố định vị trí ống.
- Kiểm soát lượng nhiệt đưa vào trong quá trình hàn.
- Tối ưu hóa trình tự hàn để giảm sự tích tụ nhiệt.
- Chọn các quy trình có lượng nhiệt đầu vào thấp như hàn laser cho các cấu trúc thành mỏng.
3. Chất lượng mối hàn không đồng nhất
Độ đồng nhất của mối hàn ảnh hưởng trực tiếp đến chất lượng sản xuất hàng loạt. Hàn thủ công có thể tạo ra sự khác biệt giữa các mối hàn do thao tác của người vận hành và sự thay đổi thông số.
Nguyên nhân:
- Các cấp độ kinh nghiệm vận hành khác nhau
- Tốc độ hàn không ổn định
- Thay đổi trong cài đặt dòng điện, công suất hoặc lưu lượng khí
Giải pháp:
- Thiết lập các thông số hàn cố định
- Kiểm soát tốc độ hàn và lượng nhiệt đầu vào
- Sử dụng thiết bị hàn tự động cho sản xuất lặp đi lặp lại.
4. Khả năng chống ăn mòn giảm sau khi hàn
Quá trình hàn có thể ảnh hưởng đến khả năng chống ăn mòn của thép không gỉ tại vùng hàn và vùng ảnh hưởng nhiệt. Tình trạng bề mặt kém có thể làm giảm tuổi thọ sử dụng trong các ứng dụng liên quan đến nước.
Nguyên nhân:
- Lớp thụ động hóa bằng thép không gỉ bị hư hại.
- Tiếp xúc với nhiệt quá mức
- Vệ sinh không đúng cách sau khi hàn
Giải pháp:
- Chọn loại thép không gỉ phù hợp như SS304L hoặc SS316L.
- Kiểm soát lượng nhiệt hàn đầu vào
- Áp dụng quy trình tẩy gỉ và thụ động hóa khi cần thiết.
- Làm sạch khu vực hàn trước khi lắp ráp cuối cùng.
5. Chất lượng bề mặt mối hàn kém
Các ứng dụng đường ống dẫn nước thường yêu cầu bề mặt mối hàn nhẵn để đảm bảo dòng chảy chất lỏng, độ sạch sẽ và tính thẩm mỹ. Các mối hàn không đều hoặc các vết oxy hóa có thể ảnh hưởng đến chất lượng sản phẩm cuối cùng.
Nguyên nhân:
- Thông số hàn không ổn định
- Bảo vệ khí không đầy đủ
- Xử lý sau hàn không đúng cách
Giải pháp:
- Duy trì điều kiện hàn ổn định
- Sử dụng lưu lượng khí bảo vệ phù hợp
- Loại bỏ lớp oxy hóa và các vết hàn bằng phương pháp mài hoặc đánh bóng.
Hàn ống dẫn nước bằng thép không gỉ chủ yếu gặp các vấn đề về rò rỉ, biến dạng, độ đồng nhất mối hàn và ăn mòn. Cần có các thông số hàn phù hợp, kiểm soát đồ gá và xử lý sau hàn để duy trì chất lượng mối nối và hiệu suất sản phẩm.
Các giải pháp để cải thiện chất lượng hàn ống dẫn nước bằng thép không gỉ
Chất lượng mối hàn của ống dẫn nước bằng thép không gỉ phụ thuộc vào phương pháp hàn, kiểm soát quy trình, độ chính xác của đồ gá và điều kiện sản xuất. Thiết lập đúng cách giúp kiểm soát rò rỉ, biến dạng và sai lệch mối hàn trong quá trình sản xuất.
Chọn phương pháp hàn phù hợp
Quy trình hàn cần phù hợp với cấu trúc ống dẫn, độ dày vật liệu và khối lượng sản xuất.
| Yêu cầu sản xuất | Phương pháp phù hợp |
|---|---|
| Sản xuất nguyên mẫu | Hàn TIG |
| Sản xuất hàng loạt nhỏ | Hàn TIG |
| Ống góp bằng thép không gỉ thành mỏng | Hàn laser |
| Sản xuất đại trà | Hàn laser |
Hàn TIG phù hợp với sản xuất linh hoạt và điều chỉnh thủ công. Hàn laser phù hợp với các cấu trúc thành mỏng và sản xuất lặp đi lặp lại, nơi yêu cầu độ đồng nhất của mối hàn.
Kiểm soát các thông số hàn
Các thông số hàn ảnh hưởng trực tiếp đến độ xuyên thấu, lượng nhiệt đầu vào và hình dạng mối hàn. Đối với các đường ống dẫn nước bằng thép không gỉ, các thông số chính bao gồm:
- Công suất hoặc dòng điện hàn
- Tốc độ hàn
- Bảo vệ dòng khí
- Chuẩn bị chung
Việc thiết lập sai có thể gây ra hiện tượng hàn không hoàn toàn, cháy xuyên, biến dạng quá mức hoặc các khuyết tật bề mặt. Việc kiểm soát thông số phải phù hợp với loại vật liệu, độ dày ống và thiết kế mối nối.
Sử dụng đồ đạc phù hợp
Các bộ gá giữ cố định vị trí của ống góp và các ống nhánh trong quá trình hàn. Chúng rất quan trọng đối với các đường ống nhánh nhiều nhánh, nơi yêu cầu dung sai về khoảng cách và góc ống.
Các chức năng chính bao gồm:
- Giữ thẳng ống trong quá trình hàn
- Hạn chế biến dạng do nhiệt gây ra
- Duy trì các vị trí chung nhất quán
Các giá đỡ cứng thường được sử dụng cho các ống góp có nhiều điểm kết nối để giảm thiểu sự thay đổi kích thước sau khi hàn.
Áp dụng hàn tự động
Công nghệ hàn tự động được sử dụng để sản xuất ống dẫn nước tiêu chuẩn với các đường hàn lặp lại và thiết kế cố định.
- Các ứng dụng phù hợp bao gồm:
- Khối lượng sản xuất cao
- Nhiều khớp nhánh
- Sản xuất liên tục
Hệ thống hàn CNC và robot điều khiển đường hàn và các thông số, giảm thiểu sự khác biệt giữa các chi tiết riêng lẻ và cải thiện tính nhất quán trong sản xuất.
Tại sao hàn laser được sử dụng trong sản xuất ống dẫn nước bằng thép không gỉ?
Hàn laser được sử dụng trong sản xuất ống dẫn nước bằng thép không gỉ khi các nhà sản xuất yêu cầu kiểm soát nhiệt lượng đầu vào, hiệu suất mối hàn ổn định và kết quả sản xuất nhất quán.
- 1. Tốc độ hàn cao hơn: Hàn laser sử dụng nguồn nhiệt tập trung để hoàn thành các mối nối ống với thời gian chu kỳ nhanh hơn. Điều này giúp giảm thời gian hàn thủ công trong quá trình sản xuất hàng loạt các ống góp.
- 2. Giảm lượng nhiệt tỏa ra: Tia laser truyền năng lượng vào một khu vực hàn nhỏ. Vùng ảnh hưởng nhiệt giảm giúp hạn chế tác động nhiệt lên các ống thép không gỉ.
- 3. Giảm biến dạng khi hàn: Lượng nhiệt đầu vào thấp hơn giúp kiểm soát sự biến dạng của ống trong quá trình hàn. Điều này rất quan trọng đối với các ống thành mỏng và cấu trúc ống góp nhiều nhánh có yêu cầu định vị chặt chẽ.
- 4. Chất lượng mối hàn ổn định: Hàn laser sử dụng các thông số hàn được thiết lập sẵn cho công suất, tốc độ và chuyển động của chùm tia. Quy trình này giảm thiểu sự khác biệt do thao tác thủ công và duy trì kết quả mối hàn nhất quán.
- 5. Tích hợp tự động hóa: Hệ thống hàn laser có thể được kết nối với Nền tảng CNC và thiết bị robot. Hệ thống điều khiển tự động phù hợp với sản xuất ống dẫn nước tiêu chuẩn hóa với các đường hàn lặp lại.
- 6. Bề mặt mối hàn sạch hơn: Đường hàn hẹp và quy trình hàn được kiểm soát tạo ra bề mặt mối hàn nhẵn mịn. Có thể giảm thiểu công đoạn mài và hoàn thiện sau khi hàn.
Làm thế nào để lựa chọn phương pháp hàn phù hợp cho ống dẫn nước bằng thép không gỉ?
Phương pháp hàn phù hợp cho các ống góp nước bằng thép không gỉ phụ thuộc vào độ dày vật liệu, cấu trúc ống góp, khối lượng sản xuất và yêu cầu mối hàn. Hàn TIG và hàn laser được sử dụng cho các điều kiện sản xuất khác nhau.
| Yêu cầu sản xuất | Phương pháp hàn được khuyến nghị |
|---|---|
| Sản xuất nguyên mẫu | Hàn TIG |
| Sản xuất hàng loạt nhỏ | Hàn TIG |
| Ống góp bằng thép không gỉ thành mỏng | Hàn laser |
| Hàn ống nhiều nhánh | Hàn laser |
| Sản xuất số lượng lớn | Hàn laser |
| Cần điều chỉnh thủ công | Hàn TIG |
Hàn TIG phù hợp với các ứng dụng yêu cầu vận hành linh hoạt và điều khiển thủ công. Hàn laser phù hợp với các ống dẫn bằng thép không gỉ thành mỏng, sản xuất lặp đi lặp lại và các ứng dụng yêu cầu độ ổn định mối hàn cao.
Việc lựa chọn nên dựa trên độ dày ống, thiết kế mối nối, số lượng sản xuất và yêu cầu chất lượng chứ không chỉ dựa vào tốc độ hàn.
Tìm hiểu những điểm khác biệt cụ thể giữa hàn laser và hàn TIG, và khi nào nên chọn phương pháp phù hợp. Để biết thêm chi tiết, xem: So sánh hàn laser và hàn TIG trong sản xuất ống dẫn nước.
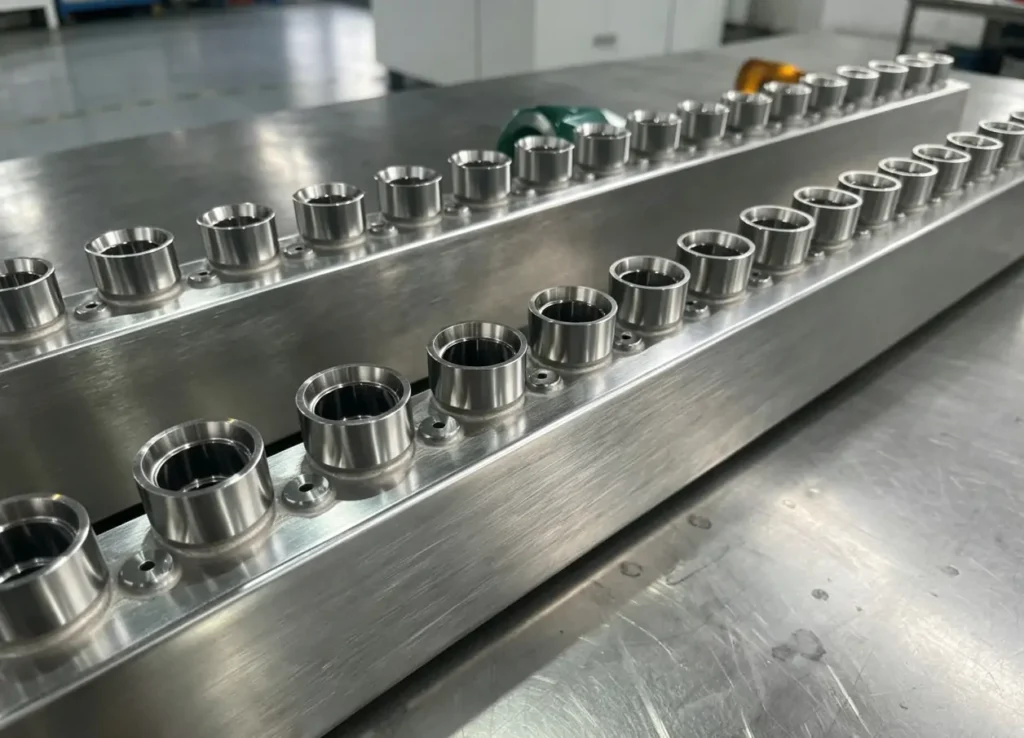
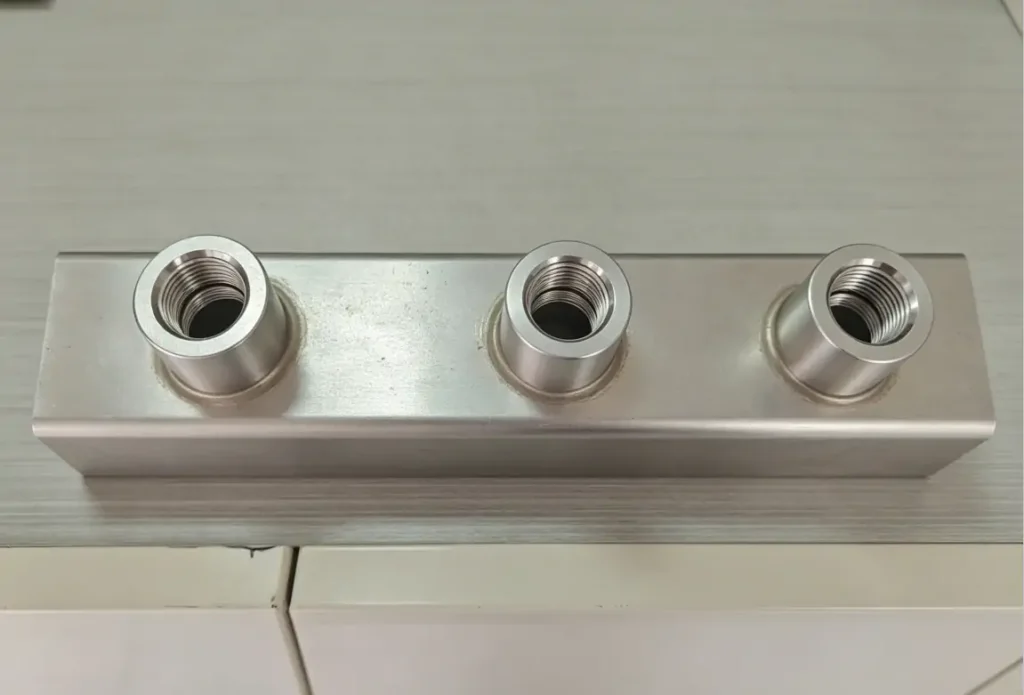
Trình bày các kết quả hàn laser
Kết luận
Hàn ống góp nước bằng thép không gỉ gặp phải nhiều thách thức như kiểm soát rò rỉ, căn chỉnh đường ống, biến dạng nhiệt và độ đồng nhất của mối hàn. Phương pháp hàn cần được lựa chọn dựa trên độ dày vật liệu, thiết kế ống góp, khối lượng sản xuất và yêu cầu chất lượng.
KEMPSON cung cấp các giải pháp hàn laser cho các đường ống dẫn nước bằng thép không gỉ, tập trung vào chất lượng mối hàn ổn định, kiểm soát nhiệt lượng, giảm biến dạng và sản xuất lặp lại. Hệ thống hàn laser có thể được cấu hình với các tùy chọn công suất, vật liệu và cấu trúc ống khác nhau để phù hợp với các điều kiện sản xuất cụ thể.
Hãy liên hệ với chúng tôi để thảo luận về nhu cầu hàn ống dẫn nước bằng thép không gỉ của bạn và tìm ra giải pháp hàn laser phù hợp.

FAQ
Phương pháp hàn nào được sử dụng cho các ống góp nước bằng thép không gỉ?
Các phương pháp hàn thông dụng cho ống góp nước bằng thép không gỉ bao gồm hàn TIG, hàn MIG và hàn laser. Phương pháp phù hợp phụ thuộc vào độ dày ống, cấu trúc ống góp, khối lượng sản xuất và yêu cầu về chất lượng mối hàn.
Ống dẫn nước bằng thép không gỉ có thể hàn TIG được không?
Đúng vậy. Hàn TIG được sử dụng rộng rãi cho các đường ống dẫn nước bằng thép không gỉ, đặc biệt là cho các nguyên mẫu, sản xuất theo lô nhỏ và các ứng dụng yêu cầu mối hàn có bề mặt sạch. Phương pháp này cho phép kiểm soát mối hàn tốt nhưng tốc độ sản xuất chậm hơn.
Các vấn đề thường gặp khi hàn ống dẫn bằng thép không gỉ là gì?
Các vấn đề thường gặp khi hàn bao gồm rò rỉ, biến dạng, chất lượng mối hàn không đồng đều và các khuyết tật bề mặt. Những vấn đề này thường liên quan đến các thông số hàn không phù hợp, lượng nhiệt đầu vào quá mức, chuẩn bị mối nối kém hoặc kiểm soát quy trình không đầy đủ.
Tại sao các ống dẫn nước bằng thép không gỉ lại bị rò rỉ sau khi hàn?
Rò rỉ có thể do sự thâm nhập không hoàn toàn, độ rỗ, mối hàn kém, nhiễm bẩn hoặc thông số hàn không chính xác. Chuẩn bị mối hàn đúng cách, bảo vệ bằng khí bảo vệ, kiểm soát thông số và kiểm tra rò rỉ giúp ngăn ngừa rò rỉ mối hàn.
Làm thế nào để giảm thiểu biến dạng do hàn?
Có thể giảm thiểu biến dạng do hàn bằng cách kiểm soát lượng nhiệt đầu vào, sử dụng đồ gá phù hợp, tối ưu hóa trình tự hàn và lựa chọn quy trình hàn thích hợp. Hàn laser thường được sử dụng cho các ống góp bằng thép không gỉ thành mỏng, nơi cần kiểm soát biến dạng.
Hàn laser có phù hợp với các ống dẫn bằng thép không gỉ không?
Đúng vậy. Hàn laser thích hợp cho các ống góp bằng thép không gỉ có thành mỏng, nhiều nhánh kết nối và yêu cầu sản xuất lặp lại. Phương pháp này cung cấp lượng nhiệt đầu vào thấp, vùng ảnh hưởng nhiệt nhỏ và chất lượng mối hàn ổn định.
Ống dẫn nước bằng thép không gỉ có thể hàn laser với độ dày tối đa là bao nhiêu?
Độ dày mối hàn laser phụ thuộc vào loại vật liệu, công suất laser, thiết kế mối nối và các thông số hàn. Ứng dụng ống dẫn nước bằng thép không gỉ thường liên quan đến các ống thành mỏng khoảng 0.6–1.5 mm, với quy trình cuối cùng được xác định bởi cấu trúc cụ thể.
Liệu việc hàn ống dẫn nước bằng thép không gỉ có thể được tự động hóa không?
Đúng vậy. Việc hàn ống dẫn nước bằng thép không gỉ có thể được tự động hóa bằng hệ thống CNC, thiết bị robot hoặc máy hàn laser chuyên dụng. Tự động hóa giúp duy trì đường hàn, thông số và chất lượng nhất quán cho sản xuất hàng loạt.