Mục lục
Giới thiệu
Máy cắt laser ống hoạt động dựa trên sự phối hợp nhịp nhàng giữa nguồn laser, đầu cắt, hệ thống mâm cặp, hệ thống khí nén, hệ thống làm mát và hệ thống điều khiển CNC. Bụi tích tụ, các thành phần quang học bị nhiễm bẩn, bôi trơn không đủ hoặc lỗi hệ thống làm mát có thể ảnh hưởng đến độ chính xác khi cắt, làm giảm chất lượng cắt và gây ra thời gian ngừng hoạt động ngoài dự kiến của máy. Kiểm tra thường xuyên và bảo trì đúng cách giúp các hệ thống này hoạt động tốt.
Trong hướng dẫn này, chúng tôi sẽ đề cập đến danh sách kiểm tra bảo trì hàng ngày, các yêu cầu kiểm tra định kỳ và các sự cố thường gặp của máy cắt laser ống cùng các phương pháp khắc phục sự cố thực tế. Chúng tôi cũng giải thích cách thiết lập lịch trình bảo trì và xác định khi nào cần hỗ trợ kỹ thuật chuyên nghiệp.

Tại sao việc bảo trì định kỳ máy cắt laser ống lại quan trọng?
Máy cắt laser ống hoạt động dựa trên nhiều hệ thống phối hợp với nhau. Bụi bẩn, các bộ phận bị mòn, các mối nối lỏng lẻo và việc bôi trơn kém có thể ảnh hưởng đến kết quả cắt và gây ra lỗi máy. Bảo trì thường xuyên giúp thiết bị hoạt động bình thường.
Duy trì chất lượng cắt ổn định
Bụi bẩn trên cửa sổ bảo vệ làm giảm khả năng truyền tia laser. Đầu phun bị mòn, vị trí lấy nét không chính xác và kẹp ống không ổn định có thể gây ra các vết cắt không hoàn chỉnh, gờ và sai lệch kích thước.
Giảm thời gian chết của thiết bị
Các lỗi về hệ thống làm mát, mài mòn mâm cặp, sự cố cấp phôi và hỏng cảm biến có thể làm gián đoạn sản xuất. Việc kiểm tra định kỳ giúp người vận hành phát hiện các kết nối lỏng lẻo, chuyển động bất thường và cảnh báo hệ thống trước khi chúng dẫn đến việc máy móc ngừng hoạt động.
Kéo dài tuổi thọ của các bộ phận máy móc
Các cửa sổ bảo vệ, thanh dẫn hướng, giá đỡ, bánh răng và ổ bi bị mòn trong quá trình hoạt động. Việc vệ sinh, bôi trơn, thay thế bộ lọc và kiểm tra thường xuyên giúp giảm sự tích tụ bụi bẩn và hao mòn không cần thiết.
Danh sách kiểm tra bảo trì máy cắt laser ống hàng ngày
Việc bảo trì hàng ngày bao gồm kiểm tra đầu cắt, hệ thống làm mát, hệ thống cấp khí, mâm cặp, hệ thống truyền động, tủ điện và hệ thống hút phoi. Kiểm tra các bộ phận này trước khi sản xuất và kiểm tra xem có bị nhiễm bẩn, mài mòn, rò rỉ, các mối nối lỏng lẻo và hoạt động bất thường hay không.
1. Đầu cắt laser và các thành phần quang học
- Kiểm tra cửa sổ bảo vệ xem có bụi, vết bẩn, vết xước hoặc hư hỏng gì không.
- Kiểm tra vòi phun xem có bị tắc nghẽn, biến dạng hoặc bám cặn kim loại hay không.
- Kiểm tra vòng sứ xem có vết nứt hoặc hư hỏng gì không.
- Kiểm tra độ lỏng của các khớp nối giữa vòi phun và đầu cắt.
Lưu ý bảo trì: Làm sạch hoặc thay thế các bộ phận quang học bằng vật liệu và quy trình do nhà sản xuất quy định. Không lau ống kính bằng vải thông thường.
2. Hệ thống làm mát và máy làm lạnh nước
- Kiểm tra mực nước làm lạnh và nhiệt độ hoạt động.
- Kiểm tra các đường ống và mối nối làm mát xem có rò rỉ không.
- Kiểm tra chất lượng nước làm mát và tình trạng bộ lọc.
- Theo dõi cảnh báo và các điều kiện vận hành bất thường của máy làm lạnh.
Lưu ý bảo trì: Tuân thủ các yêu cầu của nhà sản xuất nguồn laser và máy làm lạnh về loại chất làm mát, chất lượng nước, nhiệt độ hoạt động và khoảng thời gian thay thế.
3. Hệ thống khí nén và nguồn cung cấp khí cắt
- Kiểm tra áp suất nguồn cung cấp nitơ, oxy hoặc khí nén.
- Kiểm tra đường ống dẫn khí và các mối nối xem có rò rỉ không.
- Kiểm tra các bộ điều chỉnh áp suất và bộ lọc.
- Theo dõi độ ổn định áp suất khí trong quá trình cắt.
Lưu ý bảo trì: Giữ áp suất khí trong phạm vi quy định cho vật liệu, độ dày và quy trình cắt đã chọn.
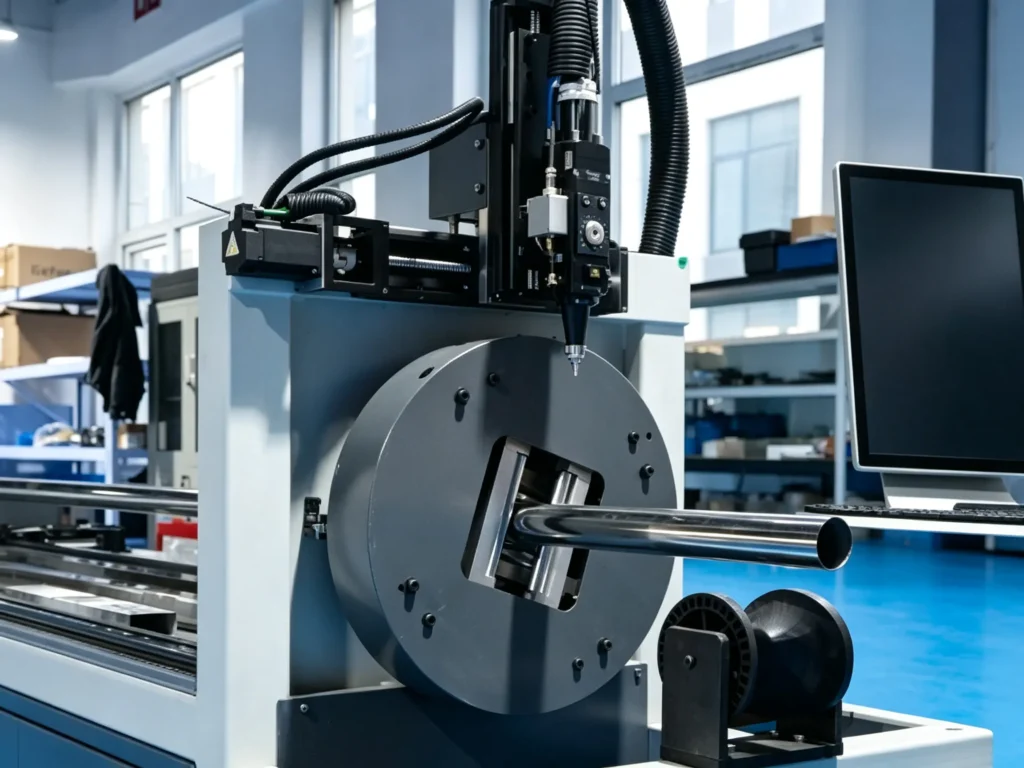
4. Hệ thống mâm cặp, kẹp và cấp ống
- Kiểm tra các ngàm kẹp xem có bị mòn, hư hỏng và bám dính kim loại hay không.
- Kiểm tra chuyển động kẹp và nhả mâm cặp.
- Quan sát quá trình kẹp ống trong khi mâm cặp quay.
- Kiểm tra các con lăn đỡ ống và cơ cấu cấp liệu.
- Loại bỏ vụn kim loại và các mảnh vụn khác khỏi khu vực kẹp.
Lưu ý bảo trì: Kiểm tra tình trạng mâm cặp và giá đỡ ống khi gia công các loại ống có đường kính, hình dạng và độ dày thành khác nhau.
5. Ray dẫn hướng, hệ thống truyền động và hệ thống bôi trơn
- Kiểm tra ray dẫn hướng và ổ trục tuyến tính xem có bụi bẩn và mảnh vụn hay không.
- Kiểm tra các thanh răng và bánh răng xem có bị nhiễm bẩn hoặc mòn rõ rệt không.
- Theo dõi mức chất bôi trơn trong hệ thống bôi trơn tự động.
- Hãy lắng nghe xem có tiếng động hoặc rung động bất thường nào xảy ra trong quá trình máy móc hoạt động hay không.
Lưu ý bảo dưỡng: Sử dụng chất bôi trơn được chỉ định và tuân theo chu kỳ vệ sinh và bôi trơn do nhà sản xuất khuyến nghị.
6. Tủ điện và hệ thống điều khiển CNC
- Kiểm tra bảng điều khiển CNC xem có cảnh báo hoặc thông báo lỗi nào đang hoạt động không.
- Kiểm tra các dây cáp và đầu nối dễ tiếp cận xem có hư hỏng rõ ràng không.
- Kiểm tra hệ thống thông gió và quạt làm mát của tủ điện.
- Kiểm tra hoạt động của cảm biến và công tắc giới hạn.
Lưu ý bảo trì: Việc kiểm tra điện bên trong phải được thực hiện bởi kỹ thuật viên có trình độ chuyên môn sau khi đã ngắt nguồn điện đúng cách.
7. Hệ thống khung máy và hệ thống loại bỏ phôi
- Loại bỏ các mảnh vụn kim loại tích tụ trên bàn máy và khu vực mâm cặp.
- Kiểm tra khu vực thu gom xỉ và phế thải.
- Kiểm tra băng tải phôi vụn xem có bị tắc nghẽn không.
- Kiểm tra các tấm che bảo vệ và vỏ máy.
- Giữ khu vực bốc dỡ hàng hóa thông thoáng.
Lưu ý bảo trì: Loại bỏ các mảnh vụn kim loại khỏi mâm cặp, thanh dẫn hướng, giá đỡ ống và khu vực thu gom phôi để tránh gây cản trở chuyển động của máy.
Tóm tắt danh sách kiểm tra bảo trì hàng ngày
| Thành phần | Kiểm tra hàng | Kiểm tra những gì |
|---|---|---|
| Đầu cắt | Cửa sổ bảo vệ | Bụi bẩn, vết ố, vết xước |
| Nozzle | Tình trạng vòi phun | Mòn, tắc nghẽn, biến dạng |
| Chiller | Hệ thống làm lạnh | Nhiệt độ, mực nước, rò rỉ |
| Hệ thống gas | Cung cấp khí | Áp suất, rò rỉ |
| Chuck | Hệ thống kẹp | Mòn hàm, tình trạng kẹp |
| truyền tải | Ray dẫn hướng & Giá đỡ | Mảnh vụn, chất bôi trơn, tiếng ồn bất thường |
| Tủ điện | Hệ thống điện | Hệ thống báo động, thông gió, hư hỏng có thể nhìn thấy |
| thẻ truyền tin | Loại bỏ mảnh vỡ | Tắc nghẽn, các mảnh vụn tích tụ |
Lưu ý: Quy trình bảo trì và khoảng thời gian kiểm tra cần tuân theo hướng dẫn sử dụng của nhà sản xuất máy và điều kiện vận hành thực tế.
Bảo trì định kỳ cho máy cắt laser ống
Kiểm tra hàng ngày bao gồm các điều kiện vận hành thông thường. Bảo trì định kỳ tập trung vào độ hao mòn cơ học, hiệu suất hệ thống, độ chính xác định vị và tình trạng của các bộ phận. Lịch trình sau đây cung cấp tài liệu tham khảo cho việc kiểm tra hàng tuần, hàng tháng, hàng quý hoặc hàng năm.
Bảo trì hàng tuần
- Vệ sinh các bề mặt máy móc dễ tiếp cận, khu vực mâm cặp và khu vực thu gom phôi vụn.
- Kiểm tra các ngàm kẹp, giá đỡ ống và con lăn cấp liệu xem có bị mòn hoặc hư hỏng không.
- Kiểm tra hoạt động của hệ thống bôi trơn tự động và mức dầu bôi trơn.
- Kiểm tra bộ lọc khí, bộ điều chỉnh áp suất và các kết nối khí nén.
- Xem lại nhật ký cảnh báo CNC và ghi chú các lỗi máy móc thường xuyên xảy ra.
Bảo trì hàng tháng
- Kiểm tra độ mòn của ray dẫn hướng, thanh răng, bánh răng và các bộ phận truyền động.
- Kiểm tra hoạt động của hệ thống thông gió và quạt làm mát trong tủ điện.
- Kiểm tra các ống dẫn cáp và các mối nối cáp di động xem có hư hỏng gì không.
- Kiểm tra bộ lọc, đường ống và các mối nối của hệ thống làm mát.
- Kiểm tra độ chính xác của vị trí mâm cặp và việc cấp ống.
Bảo trì hàng quý hoặc hàng năm
- Kiểm tra các bộ phận truyền động cơ khí, ổ bi và hệ thống truyền động xem có bị mòn không.
- Kiểm tra độ chính xác của việc căn chỉnh và định vị máy.
- Kiểm tra nguồn laser và đầu cắt theo yêu cầu của nhà sản xuất.
- Kiểm tra tình trạng hệ thống làm mát và thay thế bộ lọc hoặc các vật tư tiêu hao khi cần thiết.
- Hãy sắp xếp việc kiểm tra chuyên nghiệp các hệ thống điện, bộ truyền động servo và bộ điều khiển CNC.
Ghi chú về lịch bảo trì: Các khoảng thời gian này chỉ là tham khảo bảo trì chung, không phải là yêu cầu cố định cho mọi máy móc. Tần suất kiểm tra thực tế phụ thuộc vào số giờ hoạt động, tải trọng sản xuất, môi trường làm việc và hướng dẫn bảo trì của nhà sản xuất.
Các vấn đề thường gặp và giải pháp khi sử dụng máy cắt laser ống.
Các sự cố khi cắt ống bằng laser có thể xuất phát từ các thông số cắt không chính xác, các thành phần quang học bị nhiễm bẩn, hao mòn cơ học, nguồn cung cấp khí không ổn định hoặc lỗi hệ thống điều khiển. Các phần sau đây đề cập đến các sự cố vận hành thường gặp, nguyên nhân có thể xảy ra và các bước kiểm tra cần thiết để xác định nguồn gốc của từng lỗi.
1. Cắt không hoàn toàn hoặc không cắt xuyên qua
Tia laser không thể cắt xuyên qua thành ống, để lại những đoạn chưa được cắt hoặc các cạnh không hoàn chỉnh.
Nguyên nhân có thể xảy ra:
- Công suất laser hoặc tốc độ cắt không chính xác.
- Vị trí lấy nét không chính xác.
- Áp suất khí cắt không đủ hoặc không ổn định.
- Cửa sổ bảo vệ bị bẩn hoặc hư hỏng.
- Các thông số cắt không phù hợp với vật liệu hoặc độ dày thành.
Xử lý Sự cố:
- Kiểm tra công suất laser và các thông số cắt.
- Kiểm tra vị trí lấy nét.
- Kiểm tra cửa sổ bảo vệ và vòi phun.
- Kiểm tra áp suất khí và độ ổn định của nguồn cung cấp.
- Điều chỉnh các thông số theo vật liệu ống và độ dày thành ống.
2. Quá nhiều gờ và cạnh cắt thô ráp
Các vết gờ, xỉ hoặc bề mặt thô ráp xuất hiện dọc theo mép cắt.
Nguyên nhân có thể xảy ra:
- Tốc độ cắt không chính xác.
- Vị trí lấy nét không chính xác.
- Áp suất khí cắt không đủ.
- Vòi phun bị nhiễm bẩn hoặc hư hỏng.
- Thông số cắt không phù hợp với vật liệu và độ dày.
Xử lý Sự cố:
- Kiểm tra tốc độ cắt và vị trí lấy nét.
- Kiểm tra vòi phun xem có bị tắc nghẽn hoặc hư hỏng không.
- Kiểm tra áp suất khí cắt.
- Thực hiện cắt thử và điều chỉnh các thông số dựa trên kết quả cắt.
3. Kích thước cắt không nhất quán hoặc lỗi định vị
Kích thước cắt không khớp với giá trị đã lập trình, hoặc vị trí lỗ và rãnh không nhất quán.
Nguyên nhân có thể xảy ra:
- Hiện tượng trượt mâm cặp hoặc kẹp không ổn định.
- Ống bị biến dạng hoặc không đủ độ chắc chắn.
- Đo chiều dài ống không chính xác.
- Độ rơ cơ học hoặc hao mòn hộp số.
- Hiệu chỉnh tọa độ CNC không chính xác.
Xử lý Sự cố:
- Kiểm tra các ngàm kẹp và tình trạng kẹp chặt.
- Kiểm tra độ ổn định của ống thông và khả năng hỗ trợ cho ăn.
- Kiểm tra lại các cài đặt đo lường và định vị ống.
- Kiểm tra các bộ phận truyền động xem có bị mòn hoặc lỏng lẻo không.
- Kiểm tra hiệu chuẩn tọa độ CNC.
4. Ống bị trượt hoặc kẹp mâm cặp không ổn định
Ống di chuyển bên trong mâm cặp trong quá trình quay hoặc cấp phôi, ảnh hưởng đến vị trí cắt và độ chính xác.
Nguyên nhân có thể xảy ra:
- Các ngàm kẹp bị mòn hoặc hư hỏng.
- Áp lực kẹp không chính xác.
- Dầu hoặc mảnh vụn kim loại trên bề mặt kẹp.
- Cấu hình kẹp không phù hợp với hình dạng ống.
- Kích thước ống nằm ngoài phạm vi kẹp của mâm cặp.
Xử lý Sự cố:
- Kiểm tra các ngàm kẹp xem có bị mòn và nhiễm bẩn không.
- Kiểm tra lực kẹp và tình trạng kẹp giữ.
- Làm sạch các bề mặt kẹp.
- Kiểm tra cấu hình kẹp cho các loại ống tròn, vuông hoặc các hình dạng khác.
- Xác nhận kích thước ống nằm trong phạm vi kẹp quy định.
5. Đầu cắt laser quá nóng hoặc báo động
Đầu cắt sẽ kích hoạt cảnh báo nhiệt độ hoặc dừng hoạt động trong quá trình vận hành.
Nguyên nhân có thể xảy ra:
- Các sự cố bất thường của hệ thống làm mát.
- Lưu lượng chất làm mát bị hạn chế.
- Ống dẫn nước làm mát bị rò rỉ.
- Lỗi cảm biến hoặc lỗi kết nối điện.
- Hư hỏng linh kiện bên trong đầu cắt.
Xử lý Sự cố:
- Kiểm tra nhiệt độ và lưu lượng nước làm mát.
- Kiểm tra các đường ống và mối nối làm mát.
- Kiểm tra lại nhật ký cảnh báo của đầu cắt.
- Kiểm tra các cảm biến và kết nối có thể truy cập được.
- Nếu cảnh báo vẫn tiếp diễn, hãy ngừng vận hành và liên hệ với bộ phận hỗ trợ kỹ thuật.
6. Hiệu suất cắt hoặc đầu ra laser không ổn định
Hiệu suất cắt biến động trong quá trình vận hành, ngay cả khi các thông số được lập trình không thay đổi.
Nguyên nhân có thể xảy ra:
- Cảnh báo nguồn laser.
- Các linh kiện quang học bị nhiễm bẩn.
- Điều kiện làm mát không ổn định.
- Biến động nguồn điện.
- Các mối nối bị lỏng hoặc hư hỏng.
Xử lý Sự cố:
- Kiểm tra nhật ký cảnh báo của nguồn laser.
- Kiểm tra cửa sổ bảo vệ và các bộ phận quang học.
- Kiểm tra hoạt động của hệ thống làm mát.
- Kiểm tra tình trạng nguồn điện.
- Hãy liên hệ với kỹ thuật viên có chuyên môn để xử lý các sự cố về nguồn laser hoặc điện bên trong.
7. Trục trặc hệ thống cấp liệu qua ống hoặc hệ thống nạp liệu tự động
Máy cấp ống không đều, không định vị được vật liệu hoặc dừng lại trong quá trình nạp tự động.
Nguyên nhân có thể xảy ra:
- Các giá đỡ ống bị lệch.
- Thông số cho ăn không chính xác.
- Cảm biến trục trặc.
- Vật cản cơ học.
- Kích thước ống hoặc vị trí lắp đặt không chính xác.
Xử lý Sự cố:
- Kiểm tra độ thẳng hàng của con lăn cấp liệu và giá đỡ ống.
- Kiểm tra các thông số cho ăn.
- Kiểm tra tín hiệu cảm biến và công tắc giới hạn.
- Loại bỏ các vật cản cơ học.
- Hãy đảm bảo kích thước ống và vị trí nạp phù hợp với cài đặt máy.
8. Cảnh báo CNC hoặc máy tắt đột ngột
Máy dừng đột ngột hoặc hiển thị cảnh báo trên bảng điều khiển CNC.
Nguyên nhân có thể xảy ra:
- Cảnh báo bộ truyền động servo.
- Kích hoạt công tắc giới hạn.
- Lỗi kết nối điện.
- Cảnh báo hệ thống làm mát hoặc khí nén.
- Kích hoạt dừng khẩn cấp.
Xử lý Sự cố:
- Ghi lại mã báo động và thông báo.
- Kiểm tra hệ thống servo, làm mát hoặc khí nén tương ứng.
- Kiểm tra các mối nối điện dễ tiếp cận.
- Kiểm tra công tắc giới hạn và trạng thái dừng khẩn cấp.
- Hãy làm theo hướng dẫn sử dụng về cảnh báo của máy trước khi khởi động lại.
Không nên liên tục đặt lại báo động hoặc bỏ qua các biện pháp bảo vệ an toàn mà không xác định được lỗi.
Các sự cố thường gặp của máy cắt laser ống: Bảng hướng dẫn khắc phục nhanh
| Vấn đề thường gặp | Nguyên nhân có thể | Kiểm tra ban đầu |
|---|---|---|
| Cắt không hoàn chỉnh | Thông số, tiêu điểm hoặc áp suất khí không chính xác. | Kiểm tra cài đặt cắt và vòi phun |
| Gờ quá mức | Tốc độ, tiêu cự hoặc nguồn cung cấp khí không chính xác | Kiểm tra điều kiện cắt |
| Lỗi chiều | Sự trượt mâm cặp hoặc các vấn đề hiệu chỉnh | Kiểm tra độ kẹp và vị trí |
| Trượt ống | Hàm kẹp bị mòn hoặc kẹp không đúng cách | Kiểm tra bề mặt mâm cặp và ống. |
| Cảnh báo đầu cắt | Sự cố về hệ thống làm mát hoặc cảm biến | Kiểm tra hệ thống làm mát và các cảnh báo. |
| Cắt không ổn định | Nhiễm bẩn quang học, lỗi laser hoặc lỗi nguồn điện | Kiểm tra hệ thống báo động và các thành phần quang học. |
| Thất bại trong việc cung cấp thức ăn | Lỗi cảm biến hoặc tắc nghẽn cơ học | Kiểm tra hệ thống nạp và cấp liệu |
| Tắt máy CNC | Hệ thống báo động servo, điện hoặc an toàn | Kiểm tra mã báo động và trạng thái hệ thống. |
Cách phòng tránh các sự cố thường gặp ở máy cắt laser ống
- Tuân thủ lịch bảo dưỡng của nhà sản xuất: Tuân theo các khoảng thời gian bảo dưỡng được ghi trong sách hướng dẫn sử dụng máy. Ghi lại các lần kiểm tra, bôi trơn và thay thế phụ tùng.
- Sử dụng vật tư tiêu hao và phụ tùng thay thế phù hợp: Sử dụng các cửa sổ bảo vệ, vòi phun, vòng sứ, bộ lọc, chất bôi trơn và vật tư tiêu hao hệ thống làm mát tương thích với kiểu máy.
- Giám sát cảnh báo và điều kiện hoạt động của máy: Kiểm tra các cảnh báo từ nguồn laser, hệ thống làm mát, bộ truyền động servo và hệ thống CNC. Ghi lại các lỗi thường xuyên xảy ra và điều tra nguyên nhân của chúng.
- Giữ máy móc và môi trường làm việc sạch sẽ: Loại bỏ bụi kim loại, xỉ và cặn dầu khỏi mâm cặp, ray dẫn hướng, hệ thống cấp phôi và khu vực thông gió của tủ điện.
- Đào tạo người vận hành về quy trình kiểm tra hàng ngày: Đào tạo người vận hành kiểm tra máy trước khi khởi động, nhận diện các điều kiện bất thường trong quá trình vận hành và tuân thủ đúng quy trình tắt máy.
Lịch trình bảo trì máy cắt laser dạng ống
| Tần suất bảo trì | Các nhiệm vụ bảo trì chính | Nhân viên chịu trách nhiệm |
|---|---|---|
| Trước mỗi ca làm việc | Kiểm tra hệ thống cảnh báo của máy, đầu cắt, hệ thống làm mát, nguồn cung cấp khí, mâm cặp và tình trạng tổng thể của máy. | Nhà điều hành |
| Hàng ngày | Loại bỏ các mảnh vụn kim loại, kiểm tra vòi phun và kiểm tra nguồn cung cấp chất làm mát và khí. | Nhà điều hành |
| Hàng tuần | Kiểm tra các ngàm kẹp, giá đỡ ống, hệ thống bôi trơn và bộ lọc. | Người vận hành / Kỹ thuật viên |
| Hàng tháng | Kiểm tra các bộ phận truyền động, hệ thống thông gió tủ điện và tình trạng cơ khí. | Bảo dưỡng kỹ thuật |
| hàng quý | Kiểm tra độ chính xác định vị, độ mòn của bộ truyền động và tình trạng tổng thể của hệ thống. | Bảo dưỡng kỹ thuật |
| Hàng năm | Tiến hành kiểm tra toàn diện máy móc và bảo trì định kỳ theo yêu cầu của nhà sản xuất. | Kỹ thuật viên đủ tiêu chuẩn |
Điều chỉnh khoảng thời gian bảo dưỡng theo số giờ vận hành, vật liệu cắt, khối lượng sản xuất và điều kiện làm việc. Máy móc có tải trọng cao có thể cần được kiểm tra thường xuyên hơn.
Khi nào bạn nên liên hệ với kỹ thuật viên chuyên nghiệp về máy cắt laser ống?
Hãy liên hệ với kỹ thuật viên có chuyên môn trong các trường hợp sau:
- Cảnh báo về nguồn laser hoặc đầu cắt xuất hiện liên tục.
- Động cơ servo hoặc hệ thống truyền động hoạt động bất thường.
- Độ chính xác khi cắt vẫn nằm ngoài dung sai quy định sau các lần kiểm tra định kỳ.
- Các lỗi hệ thống làm mát vẫn tiếp diễn sau khi kiểm tra sơ bộ.
- Phát hiện các sự cố về điện hoặc dây dẫn bên trong bị hư hỏng.
- Cơ cấu chuyển động của mâm cặp trở nên không ổn định hoặc các bộ phận truyền động bị hư hỏng.
- Các bộ phận chính cần được sửa chữa, thay thế hoặc hiệu chỉnh lại.
Dừng máy trước khi bảo trì. Tuân thủ quy trình tắt máy và cách ly nguồn điện của nhà sản xuất. Không được mở khu vực bảo vệ laser hoặc chạm vào các bộ phận điện nếu không có giấy phép an toàn và trình độ chuyên môn phù hợp.
Kết luận
Bảo trì máy cắt laser ống bao gồm kiểm tra hàng ngày, bảo dưỡng định kỳ, khắc phục sự cố và thay thế linh kiện. Kiểm tra thường xuyên đầu cắt, mâm cặp, hệ thống làm mát, hệ thống cung cấp khí và các bộ phận truyền động giúp giảm thiểu lỗi thiết bị và duy trì hiệu suất cắt trong phạm vi yêu cầu.
KEMPSON là nhà sản xuất thiết bị laser đạt chứng nhận ISO 9001 , CE và RoHS, cùng với các công nghệ được cấp bằng sáng chế. Công ty cung cấp dịch vụ lựa chọn thiết bị, hướng dẫn lắp đặt, hỗ trợ kỹ thuật từ xa và bảo hành ba năm.
Để được hỗ trợ về thiết bị cắt laser ống, bảo trì hoặc lựa chọn máy móc , hãy liên hệ với KEMPSON . Gửi cho chúng tôi thông số kỹ thuật ống và yêu cầu sản xuất của bạn để được tư vấn kỹ thuật.

FAQ
Máy cắt laser dạng ống cần được bảo trì định kỳ như thế nào?
Kiểm tra máy trước mỗi ca làm việc và vệ sinh hàng ngày. Kiểm tra mâm cặp và hệ thống bôi trơn hàng tuần, các bộ phận truyền động hàng tháng và độ chính xác của máy hàng năm. Điều chỉnh khoảng thời gian bảo dưỡng theo giờ hoạt động và hướng dẫn sử dụng của nhà sản xuất.
Cần kiểm tra những gì trước khi khởi động máy cắt laser ống?
Kiểm tra đầu cắt, cửa sổ bảo vệ, hệ thống làm mát, áp suất khí, kẹp phôi và cơ cấu cấp ống. Kiểm tra các cảnh báo của máy CNC và nguồn laser trước khi bắt đầu sản xuất.
Những vấn đề thường gặp nhất với máy cắt laser dạng ống là gì?
Các sự cố thường gặp bao gồm cắt không hoàn chỉnh, bavia quá nhiều, sai lệch kích thước, trượt mâm cặp, cảnh báo hệ thống làm mát, đầu ra laser không ổn định, lỗi cấp ống và tắt máy CNC đột ngột.
Tại sao máy cắt laser ống lại tạo ra quá nhiều bavia?
Bavia quá mức có thể là do tốc độ cắt, vị trí lấy nét hoặc áp suất khí không chính xác. Vòi phun bị tắc hoặc hư hỏng và các thông số cắt không phù hợp với vật liệu và độ dày thành cũng có thể ảnh hưởng đến chất lượng cạnh cắt.
Tại sao máy cắt laser dạng ống của tôi không cắt xuyên qua vật liệu?
Kiểm tra công suất laser, tốc độ cắt, vị trí lấy nét và áp suất khí phụ trợ. Kiểm tra vòi phun và cửa sổ bảo vệ xem có bị nhiễm bẩn hoặc hư hỏng không. Xác nhận các thông số cắt phù hợp với vật liệu và độ dày thành.
Bao lâu thì nên thay thế tấm chắn bảo vệ đầu cắt laser?
Không có khoảng thời gian thay thế cố định cho mọi máy. Thay thế cửa sổ bảo vệ khi nó bị bẩn, trầy xước hoặc hư hỏng ảnh hưởng đến hiệu suất cắt. Tuân theo các yêu cầu kiểm tra và thay thế của nhà sản xuất đầu cắt.
Làm thế nào để bảo trì hệ thống mâm cặp trên máy cắt laser ống?
Loại bỏ vụn kim loại và dầu mỡ khỏi các ngàm kẹp. Kiểm tra độ mòn của ngàm, lực kẹp, độ ổn định khi kẹp và chuyển động của mâm cặp. Bôi trơn mâm cặp theo hướng dẫn bảo dưỡng của nhà sản xuất máy.
Làm thế nào để giảm thời gian ngừng hoạt động của máy cắt laser ống?
Tuân thủ lịch bảo trì định kỳ, thay thế các vật tư tiêu hao đã mòn đúng thời hạn và ghi lại các cảnh báo thường xuyên. Đào tạo người vận hành về việc kiểm tra hàng ngày và sắp xếp việc bảo dưỡng định kỳ bởi các kỹ thuật viên đủ trình độ.