

جدول المحتويات
المقدمة
يُستخدم الفولاذ المقاوم للصدأ على نطاق واسع في التصنيع والبناء ومعدات الأغذية وقطع غيار السيارات والعديد من الصناعات الأخرى نظرًا لمقاومته للتآكل ومتانته. ومع تطور تقنية الليزر الليفي، أصبح لحام الفولاذ المقاوم للصدأ بالليزر طريقة عملية للمصنعين الذين يحتاجون إلى لحامات نظيفة، وتشوه حراري منخفض، وكفاءة إنتاجية عالية.
في هذا الدليل، سأشرح جوانب لحام الفولاذ المقاوم للصدأ بالليزر ، بما في ذلك آلية العمل، والمواد المناسبة، والطاقة والمعايير الموصى بها، ومشاكل اللحام الشائعة، ومجالات التطبيق، واختيار الآلة المناسبة. تستند هذه المعلومات إلى خبرة عملية في اللحام ومعرفة بالمعدات لمساعدتك في اختيار الحل الأمثل لمتطلبات لحام الفولاذ المقاوم للصدأ المختلفة.
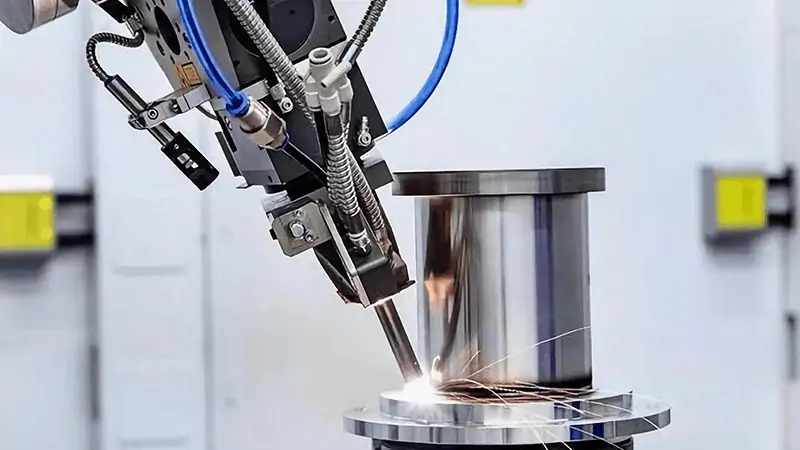
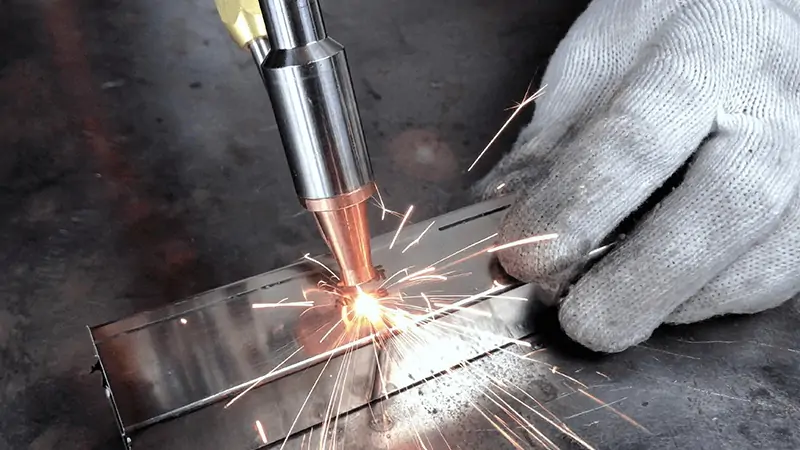
هل يمكن لحام الفولاذ المقاوم للصدأ باستخدام الليزر؟
نعم، يمكن لحام الفولاذ المقاوم للصدأ باستخدام الليزر. ويُستخدم على نطاق واسع في صناعة المعادن لأن شعاع الليزر يوفر تحكمًا دقيقًا في الحرارة ومنطقة لحام مركزة. وبالمقارنة مع طرق اللحام التقليدية، يُنتج اللحام بالليزر منطقة متأثرة بالحرارة أصغر، وتشوهًا أقل، وسطح لحام أنظف.
يُعدّ لحام الفولاذ المقاوم للصدأ بالليزر مناسبًا لمواد مثل 304 و316 وغيرها من أنواع الفولاذ المقاوم للصدأ الشائعة. ويُستخدم على نطاق واسع في معدات المطابخ، وخزائن الفولاذ المقاوم للصدأ، والقطع الطبية، ومكونات السيارات، والمنتجات المعدنية المصممة حسب الطلب. ومن خلال ضبط طاقة الليزر، وسرعة اللحام، وغاز الحماية، وإعدادات تغذية السلك، يستطيع المصنّعون الحصول على وصلات لحام قوية وناعمة تناسب متطلبات السماكة المختلفة.
كيف تعمل عملية لحام الفولاذ المقاوم للصدأ بالليزر؟
تستخدم عملية لحام الفولاذ المقاوم للصدأ بالليزر شعاع ليزر عالي الطاقة لصهر وربط أجزاء الفولاذ المقاوم للصدأ معًا. يُركز شعاع الليزر على منطقة لحام صغيرة، مما يُنشئ مصدر حرارة مركزًا يُشكل بركة من المعدن المنصهر. وعندما يبرد المعدن المنصهر، تتكون وصلة لحام قوية ودقيقة.
أثناء عملية اللحام، يجب ضبط طاقة الليزر وسرعة اللحام وموضع التركيز وتدفق غاز الحماية وفقًا لسمك المادة ومتطلبات اللحام. بالنسبة للفولاذ المقاوم للصدأ، يُستخدم غاز الحماية لحماية منطقة اللحام من الأكسدة والحفاظ على سطح نظيف.
بالمقارنة مع طرق اللحام التقليدية، ينتج عن لحام الفولاذ المقاوم للصدأ بالليزر منطقة متأثرة بالحرارة أضيق وتشوه حراري أقل. هذه العملية مناسبة للصفائح الرقيقة والمكونات الدقيقة والهياكل المصنوعة من الفولاذ المقاوم للصدأ التي تتطلب مظهر لحام ناعم وجودة لحام ثابتة.
ما هي أنواع الفولاذ المقاوم للصدأ التي يمكن لحامها بالليزر؟
يمكن استخدام اللحام بالليزر على نطاق واسع من أنواع الفولاذ المقاوم للصدأ. قد تختلف عملية اللحام وإعدادات المعلمات تبعًا لتركيب المادة وسماكتها ومتطلبات التطبيق.
| نوع الفولاذ المقاوم للصدأ | الدرجات المشتركة | ميزات اللحام | الاستخدامات |
|---|---|---|---|
| الفولاذ المقاوم للصدأ | 304 ، 316 ، 316 لتر | سهل اللحام، ذو مظهر خرزة ناعم ومقاومة جيدة للتآكل | معدات مطبخ، قطع غيار طبية، خزائن من الفولاذ المقاوم للصدأ |
| الفولاذ المقاوم للصدأ الفريتي | 430 ، T4003 | يتطلب الأمر إدخال حرارة مضبوطة لتقليل نمو الحبيبات بعد اللحام | قطع غيار السيارات، ومكونات السكك الحديدية، وأنظمة تركيب الطاقة الشمسية |
| الفولاذ المرتنزيتي المقاوم للصدأ | 410 , 420 | تتطلب الصلابة العالية تحكماً دقيقاً في سرعة التبريد للحد من التشققات. | الأدوات، والأعمدة، والأجزاء الميكانيكية |
| دوبلكس الفولاذ المقاوم للصدأ | 2205 , 2507 | يجب تعديل معايير اللحام للحفاظ على مقاومة التآكل وخصائص المواد | معدات كيميائية، هياكل بحرية، أوعية ضغط |
| الفولاذ المقاوم للصدأ تصلب الترسيب | 17-4ph | عادةً ما يتطلب الأمر معالجة حرارية بعد اللحام لاستعادة القوة | قطع غيار الطائرات، مكونات عالية القوة |
قبل اللحام بالليزر، يجب أن يكون سطح الفولاذ المقاوم للصدأ خاليًا من الزيوت والغبار والملوثات الأخرى. ويساعد اختيار طاقة الليزر المناسبة وسرعة اللحام وغاز الحماية وطريقة تغذية السلك وفقًا لنوع المادة على تحقيق نتائج لحام متسقة.
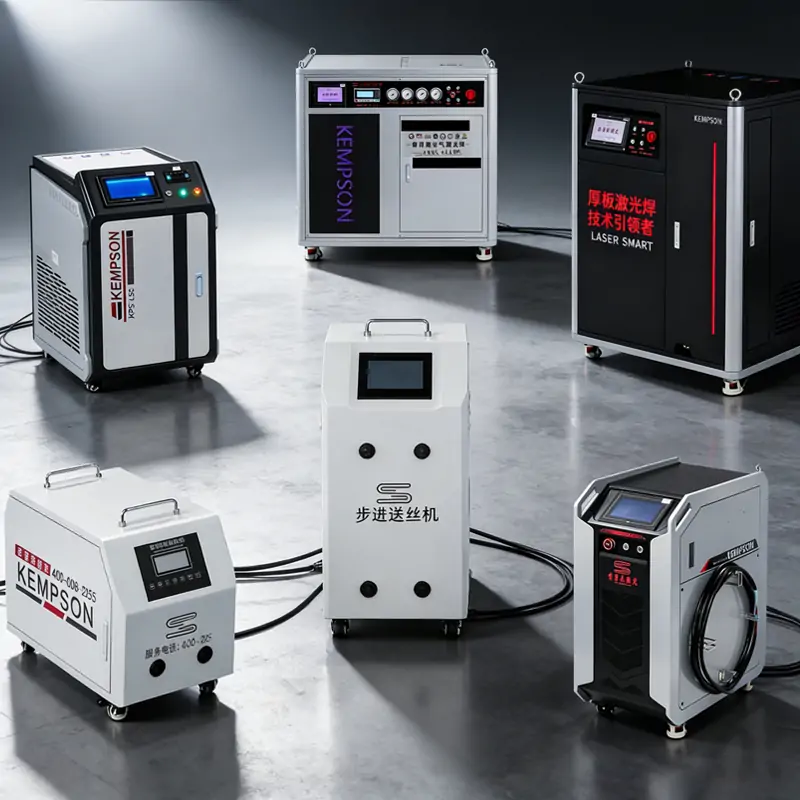
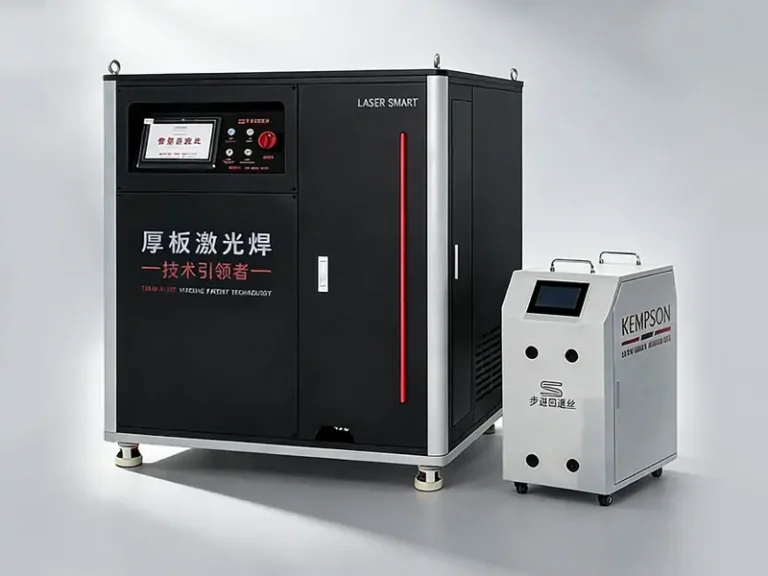
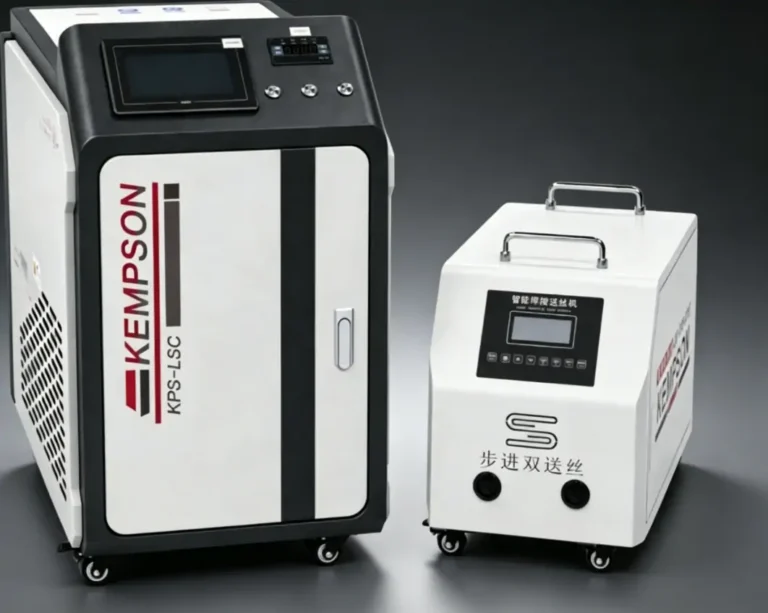
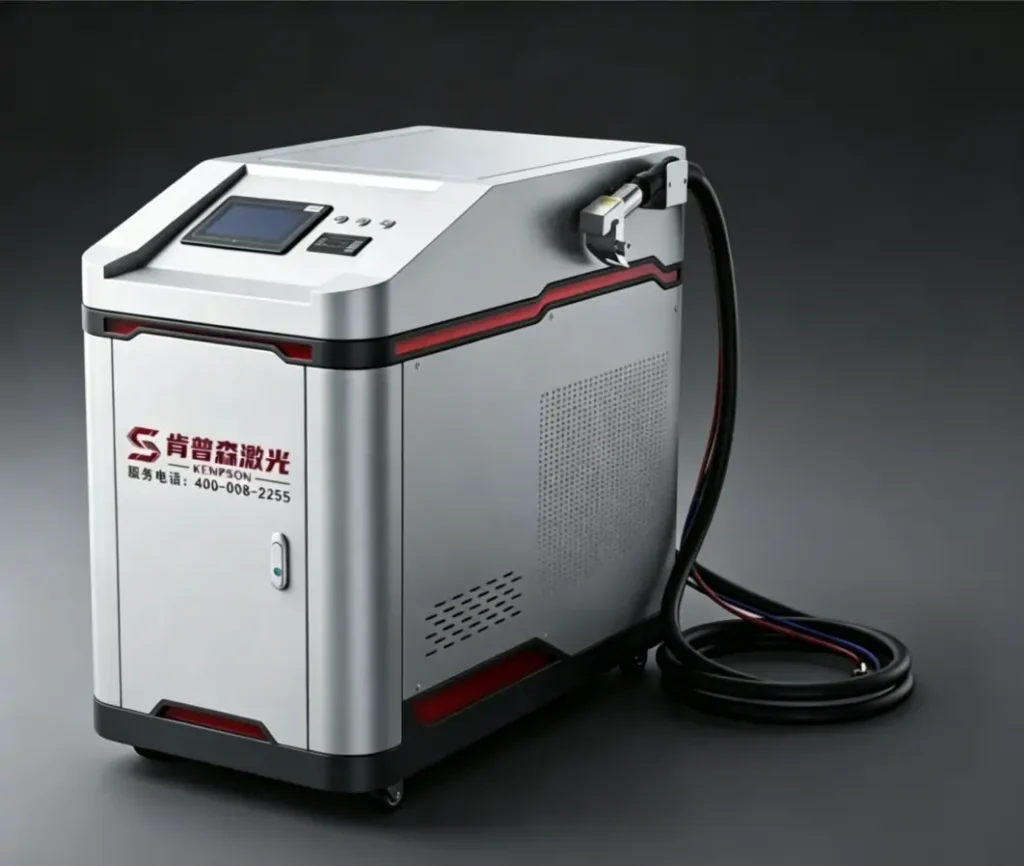
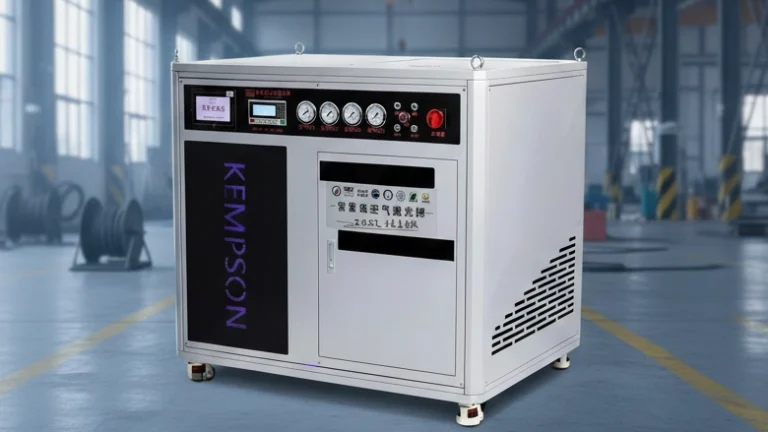
معدات لحام
معايير اللحام بالليزر للفولاذ المقاوم للصدأ
تعتمد معايير اللحام بالليزر للفولاذ المقاوم للصدأ بشكل أساسي على سُمك المادة ونوع الوصلة وقوة الليزر. القيم التالية هي إعدادات مرجعية شائعة للحام الفولاذ المقاوم للصدأ. يجب تعديل معايير الإنتاج الفعلية وفقًا للمادة المحددة وظروف اللحام.
| سمك الفولاذ المقاوم للصدأ | طاقة الليزر | سرعة اللحام | طريقة اللحام | حماية الغاز | ملاحظة |
|---|---|---|---|---|---|
| 0.5 – 1 مم | 1000-1500 واط | 0.5-1.5 م / دقيقة | اللحام المباشر | Ar / He | مناسب للصفائح الرقيقة، ولا يتطلب سلك حشو في معظم الحالات |
| 1 – 2 مم | 1500-2500 واط | 0.8-1.5 م / دقيقة | اللحام المباشر أو تغذية الأسلاك | Ar / He | يوصى باستخدام التغذية السلكية للفجوات الأكبر |
| 2 – 3 مم | 2500-3500 واط | 0.5-1.2 م / دقيقة | اللحام المباشر أو تغذية الأسلاك | Ar / He | مناسب لأجزاء الفولاذ المقاوم للصدأ متوسطة السماكة |
| 3 – 5 مم | 3500-4500 واط | 0.4-0.8 م / دقيقة | يوصى بتغذية الأسلاك | هو / هي-آر | يتطلب طاقة أعلى وتحكمًا أفضل في الحرارة |
| 5 – 8 مم | 4500–6000 واط+ | 0.3-0.6 م / دقيقة | لحام متعدد المراحل مع تغذية السلك | He | قد تتطلب عملية لحام الصفائح السميكة تحضير الأخاديد. |
ملاحظة: تؤثر قدرة الليزر على عمق الاختراق، بينما تؤثر سرعة اللحام على كمية الحرارة المُدخلة وتكوين اللحام. عادةً ما يتطلب الفولاذ المقاوم للصدأ الرقيق سرعة أعلى مع كمية حرارة مُدخلة أقل، بينما تتطلب الصفائح السميكة قدرة أعلى وسرعة أبطأ وتغذية سلكية مناسبة. يساعد اختيار غاز الحماية المناسب ومعايير اللحام على تقليل الأكسدة وتحسين مظهر اللحام.
مزايا لحام الفولاذ المقاوم للصدأ بالليزر
تستخدم عملية لحام الفولاذ المقاوم للصدأ بالليزر شعاع ليزر مركز لربط الأجزاء المعدنية مع التحكم في كمية الحرارة المُدخلة. وبالمقارنة مع طرق اللحام التقليدية، فإنها توفر تحكمًا أفضل في جودة اللحام وسرعة الإنتاج وتشطيب السطح.
- مدخلات حرارية منخفضة: يقلل شعاع الليزر المركز من انتقال الحرارة إلى المناطق المحيطة، مما يؤدي إلى منطقة متأثرة بالحرارة أصغر وتشوه أقل.
- سرعة اللحام العالية: تسمح كثافة الطاقة العالية باللحام بشكل أسرع، مما يجعلها مناسبة للإنتاج المستمر والكميات الكبيرة من أجزاء الفولاذ المقاوم للصدأ.
- مظهر اللحام الناعم: خط اللحام ضيق ونظيف وموحد، مما يقلل الحاجة إلى الطحن والتلميع بعد اللحام.
- دقة عالية في اللحام: توفر بقعة الليزر الصغيرة تحكمًا دقيقًا في الحرارة للصفائح الرقيقة والمكونات الدقيقة.
- وصلة لحام قوية: يشكل اللحام ذو الاختراق العميق اتصالاً موثوقاً به يتمتع بقوة ميكانيكية جيدة.
- تقليل عمليات المعالجة اللاحقة: يساعد الحد الأدنى من التناثر وانخفاض أكسدة السطح على تقليل أعمال التشطيب بعد اللحام.
- تطبيق واسع للمواد: مناسب لدرجات الفولاذ المقاوم للصدأ الشائعة مثل 304 و 316 و 316L، بالإضافة إلى سماكات الصفائح المختلفة.
تُستخدم اللحام بالليزر على نطاق واسع في خزائن الفولاذ المقاوم للصدأ، ومعدات المطابخ، والأجزاء الطبية، ومكونات السيارات، والمنتجات المعدنية المصممة حسب الطلب حيث يكون مظهر اللحام وكفاءة المعالجة أمراً مهماً.
اللحام بالليزر للفولاذ المقاوم للصدأ مقابل اللحام بتقنية TIG
يُعدّ اللحام بالليزر ولحام TIG من الطرق الشائعة لتصنيع الفولاذ المقاوم للصدأ. وتكمن الاختلافات الرئيسية بينهما في كمية الحرارة المُدخلة، وسرعة اللحام، ومظهر اللحام، ومتطلبات التطبيق. يستخدم اللحام بالليزر مصدر حرارة مركّزًا للحصول على لحام دقيق، بينما يعتمد لحام TIG بشكل أكبر على التشغيل اليدوي والتحكم في الحرارة.
| مقارنة | لحام الفولاذ المقاوم للصدأ بالليزر | لحام الفولاذ المقاوم للصدأ بتقنية TIG |
|---|---|---|
| مدخلات الحرارة | مدخلات حرارية منخفضة مع منطقة متأثرة بالحرارة ضيقة، حوالي 60 ميكرومتر في بعض التطبيقات | مدخلات حرارية أعلى مع منطقة متأثرة بالحرارة أوسع، والتي قد تصل إلى حوالي 1.3 ملم |
| سرعة اللحام | سرعة لحام أسرع، تتراوح عادةً بين 20 و80 مم/ثانية، مناسبة للإنتاج بكميات كبيرة | سرعة أبطأ، عادةً ما تتراوح بين 5 و15 مم/ثانية، مناسبة للكميات الصغيرة وأعمال الإصلاح |
| مظهر اللحام | خط لحام ناعم ونظيف مع تناثر أقل، وغالبًا لا يتطلب تلميعًا إضافيًا | قد يتطلب سطح اللحام عملية تجليخ وتلميع بعد اللحام |
| قوة اللحام | يمكن أن يوفر هيكل اللحام الصغير والحرارة المركزة قوة وصلة عالية | قوة جيدة ولكن مع مساحة أكبر متأثرة بالحرارة |
| التحكم في التشويه | تشوه حراري أقل، مناسب لألواح الفولاذ المقاوم للصدأ الرقيقة | زيادة تراكم الحرارة، وزيادة خطر تشوه الصفائح |
| المقاومة للتآكل | يساعد التبريد السريع على تقليل المشكلات المتعلقة بالتآكل في العديد من تطبيقات الفولاذ المقاوم للصدأ | قد يؤثر ارتفاع مدخلات الحرارة على مقاومة التآكل إذا لم يتم التحكم في المعايير بشكل صحيح. |
| طريقة التشغيل | أسهل للمشغلين بعد ضبط المعلمات، ومناسب للإنتاج المستمر | يتطلب الأمر لحامين مهرة للحفاظ على جودة لحام متسقة |
| مادة ملائمة | الأفضل لقطع الفولاذ المقاوم للصدأ الرقيقة والمتوسطة ذات متطلبات المظهر العالية | مناسب للهياكل المعقدة وأعمال الصيانة والمواد السميكة |
| تكلفة المعدات | استثمار أولي أعلى ولكن اعتماد أقل على العمالة | انخفاض تكلفة المعدات ولكنه يعتمد بشكل كبير على خبرة المشغل |
تُستخدم اللحام بالليزر على نطاق واسع في منتجات الفولاذ المقاوم للصدأ التي تتطلب إنتاجًا سريعًا، وتشوهًا منخفضًا، وأسطح لحام نظيفة، مثل الخزائن، ومعدات المطابخ، والأجزاء الدقيقة. ولا يزال لحام TIG خيارًا عمليًا لأعمال الإصلاح، والوصلات المعقدة، والتطبيقات التي تكون فيها مرونة المعدات أهم من سرعة اللحام.
المشاكل الشائعة عند لحام الفولاذ المقاوم للصدأ بالليزر
توفر عملية اللحام بالليزر للفولاذ المقاوم للصدأ لحامات نظيفة ودقيقة، ولكن المعايير غير الصحيحة أو سوء تحضير المواد أو التشغيل غير السليم يمكن أن تتسبب في عيوب اللحام.
تغير لون اللحام
- السبب: يمكن أن يؤدي إدخال الحرارة المفرطة أو عدم كفاية تغطية غاز الحماية أو تلوث سطح المادة إلى تحول منطقة اللحام إلى اللون الأصفر أو الأزرق أو الأسود.
- الحل: تنظيف سطح الفولاذ المقاوم للصدأ قبل اللحام، وضبط طاقة الليزر وسرعة اللحام، والحفاظ على تدفق مناسب لغاز الحماية.
المسامية في اللحام
- السبب: قد يؤدي وجود الزيت أو الغبار أو الرطوبة أو الهواء المحتبس في حوض اللحام إلى تكوين مسامات صغيرة داخل اللحام.
- الحل: قم بإزالة الملوثات السطحية قبل اللحام وتحقق من إمداد غاز الحماية للحفاظ على منطقة اللحام محمية.
اختراق غير كاف
- السبب: انخفاض طاقة الليزر، أو سرعة اللحام المفرطة، أو وضع التركيز غير الصحيح يمكن أن يؤدي إلى عدم اكتمال الاندماج.
- الحل: زيادة طاقة الليزر، أو تقليل سرعة اللحام، أو ضبط موضع التركيز وفقًا لسمك المادة.
تناثر اللحام المفرط
- السبب: قد تتسبب معايير اللحام غير المستقرة، أو الفجوة الكبيرة بين قطع العمل، أو إعدادات تغذية السلك غير الصحيحة في تناثر المعدن.
- الحل: ضبط معايير اللحام، والتحكم في فجوات التجميع، واختيار سرعة تغذية السلك المناسبة.
تشوه اللحام
- السبب: على الرغم من أن اللحام بالليزر يتميز بانخفاض مدخلات الحرارة، إلا أن الإعدادات غير الصحيحة على صفائح الفولاذ المقاوم للصدأ الرقيقة يمكن أن تتسبب في تشوه حراري.
- الحل: استخدم إعدادات الطاقة المناسبة، وتحكم في مدخلات الحرارة، وثبت قطعة العمل بشكل صحيح أثناء اللحام.
التشققات بعد اللحام
- السبب: قد تتشقق بعض أنواع الفولاذ المقاوم للصدأ ذات الصلابة العالية أو التركيبات الخاصة بسبب التبريد غير السليم أو الإجهاد المفرط.
- الحل: اختيار معايير اللحام المناسبة، والتحكم في سرعة التبريد، واستخدام طرق اللحام المناسبة لدرجات الفولاذ المقاوم للصدأ المختلفة.
قبل اللحام، قم بتنظيف سطح المادة، واضبط معايير اللحام الصحيحة، واختر غاز الحماية المناسب وفقًا لنوع الفولاذ المقاوم للصدأ وسمكه للحفاظ على جودة لحام متسقة.
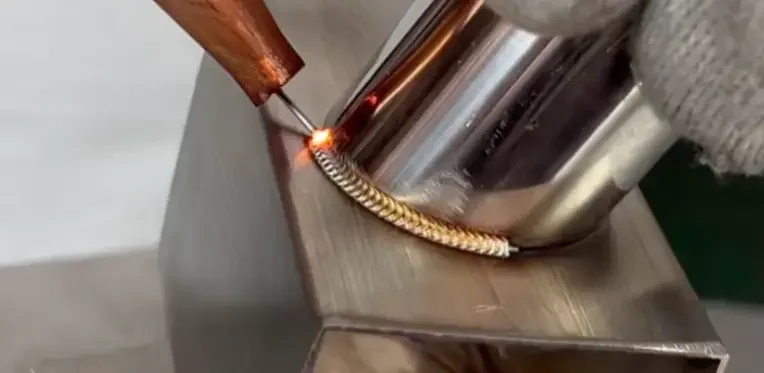
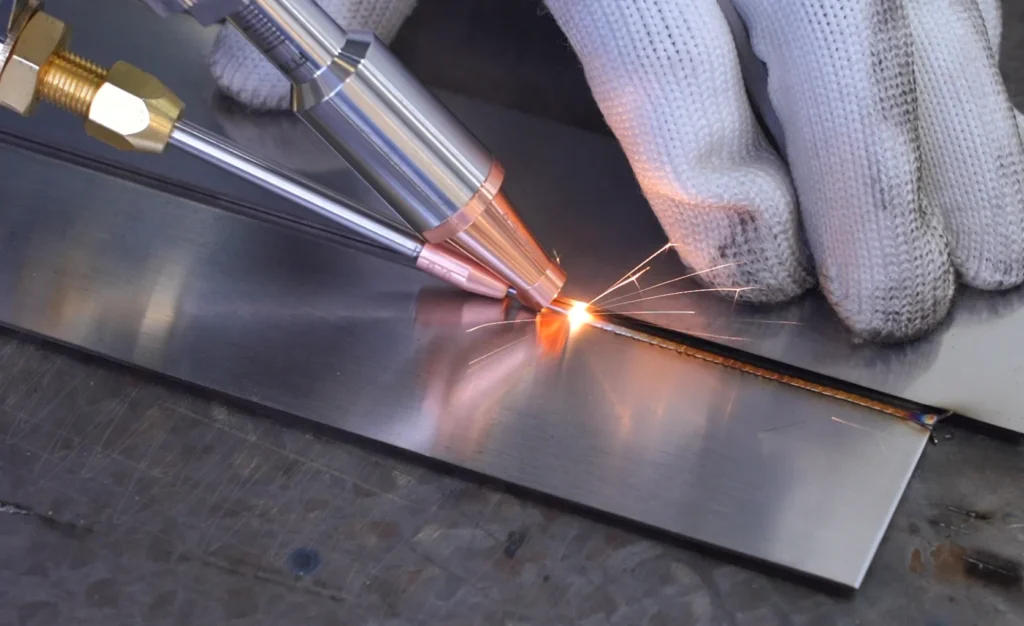
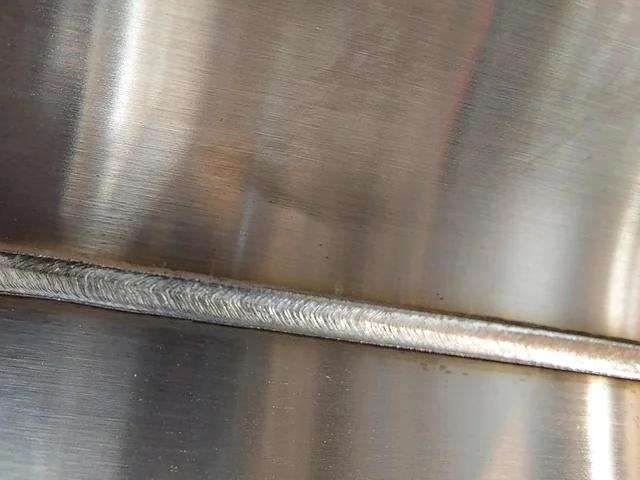
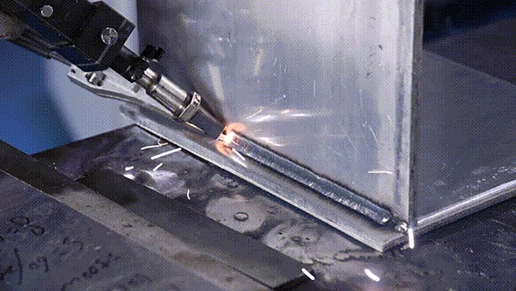
مشاريع اللحام
خاتمة
توفر عملية لحام الفولاذ المقاوم للصدأ بالليزر حلاً عملياً للتطبيقات التي تتطلب لحامات نظيفة، وتشوهاً منخفضاً، وكفاءة إنتاجية عالية. ومن خلال اختيار طاقة الليزر المناسبة، ومعايير اللحام، وطريقة اللحام وفقاً لسمك المادة ومتطلبات التطبيق، يمكن للمصنعين تحقيق جودة لحام موثوقة.
تقدم شركة كيمبسون ماكينات لحام ليزرية يدوية لتطبيقات لحام الفولاذ المقاوم للصدأ المختلفة، بما في ذلك تصنيع الصفائح الرقيقة، والهياكل المعدنية، والمشاريع المخصصة. تواصلوا معنا لمناقشة متطلباتكم في مجال اللحام وإيجاد حلول اللحام الليزري المناسبة.

الأسئلة الشائعة
هل يمكن لحام الفولاذ المقاوم للصدأ بالليزر؟
نعم، يمكن لحام الفولاذ المقاوم للصدأ باستخدام الليزر. يُستخدم لحام الليزر على نطاق واسع لألواح وأنابيب ومكونات الفولاذ المقاوم للصدأ لأنه يوفر تحكمًا دقيقًا في الحرارة، وتشوهًا منخفضًا، ولحامات نظيفة.
ما هي أنواع الفولاذ المقاوم للصدأ التي يمكن لحامها بالليزر؟
يمكن لحام معظم أنواع الفولاذ المقاوم للصدأ الشائعة بالليزر، بما في ذلك 304 و316 و316L و430 و410 والفولاذ المقاوم للصدأ المزدوج. يجب ضبط معايير اللحام وفقًا لنوع المادة والتطبيق.
ما هو سمك الفولاذ المقاوم للصدأ الذي يمكن لحامه بواسطة ماكينة اللحام بالليزر؟
يمكن لماكينة اللحام بالليزر لحام الفولاذ المقاوم للصدأ بدءًا من الصفائح الرقيقة التي يبلغ سمكها حوالي 0.5 مم وصولًا إلى الصفائح السميكة التي يزيد سمكها عن 5 مم. ويعتمد سمك اللحام الفعلي على قوة الليزر، وتصميم الوصلة، وما إذا كان يتم استخدام تغذية السلك.
هل لحام الفولاذ المقاوم للصدأ بالليزر أقوى من لحامه بتقنية TIG؟
تُتيح اللحام بالليزر الحصول على وصلات لحام عالية القوة مع منطقة متأثرة بالحرارة أصغر وتشوه حراري أقل. لا يزال لحام TIG مناسبًا للوصلات المعقدة وأعمال الإصلاح، بينما يُفضّل اللحام بالليزر للإنتاج عالي الكفاءة.
ما هو الغاز المستخدم في لحام الفولاذ المقاوم للصدأ بالليزر؟
يُستخدم غازا الأرجون والهيليوم عادةً كغازات واقية في لحام الفولاذ المقاوم للصدأ بالليزر. ويعتمد نوع الغاز ومعدل تدفقه على سمك المادة وسرعة اللحام ومتطلبات السطح.
ما هي قوة الليزر المناسبة للفولاذ المقاوم للصدأ؟
تعتمد قدرة الليزر المناسبة على سمك الفولاذ المقاوم للصدأ ومتطلبات اللحام. عموماً، تتراوح القدرة المناسبة بين 1000 و1500 واط للصفائح الرقيقة، وبين 2000 و3000 واط للمواد متوسطة السمك، بينما تُستخدم قدرة أعلى لقطع الفولاذ المقاوم للصدأ السميكة.
هل يترك لحام الفولاذ المقاوم للصدأ بالليزر علامات؟
تُنتج عملية اللحام بالليزر وصلات لحام ناعمة وضيقة مع أكسدة أقل مقارنةً بطرق اللحام التقليدية. ومع استخدام غاز الحماية المناسب وضبط المعايير، يمكن الحفاظ على سطح اللحام نظيفًا بأقل قدر من أعمال التشطيب.
هل يمكن لحام الفولاذ المقاوم للصدأ باستخدام جهاز لحام ليزري محمول باليد؟
نعم، يمكن لحام الفولاذ المقاوم للصدأ باستخدام ماكينة اللحام الليزرية المحمولة. وهي شائعة الاستخدام في صناعة الخزائن والأبواب والدرابزينات ومعدات المطابخ وغيرها من مشاريع تصنيع المعادن المصنوعة من الفولاذ المقاوم للصدأ، وذلك بفضل مرونتها وسهولة استخدامها.







