جدول المحتويات
المقدمة
تتحكم سرعة تغذية سلك اللحام بالليزر في كمية سلك الحشو الداخل إلى حوض اللحام أثناء عملية اللحام. ويؤثر هذا الإعداد على انصهار السلك، وشكل حبة اللحام، وعمق الاختراق، واستقرار اللحام. ويتطلب اختيار السرعة المناسبة مراعاة اختلاف المواد وأقطار الأسلاك وظروف اللحام.
تتناول هذه المقالة مبدأ عمل سرعة تغذية سلك اللحام بالليزر، والعوامل الرئيسية المؤثرة على إعدادات المعلمات، وطرق الضبط الشائعة، ومشاكل اللحام النموذجية. كما سأشارك بعض النصائح العملية لاختيار معلمات تغذية السلك بناءً على قدرة الليزر ونوع المادة ومتطلبات الإنتاج.
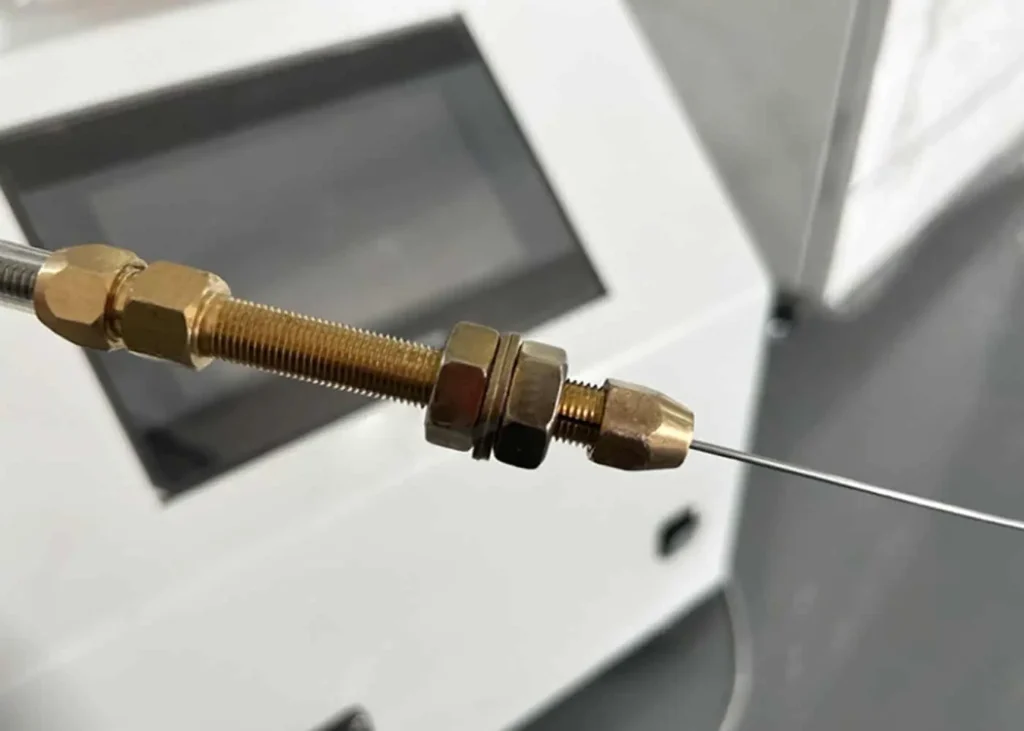
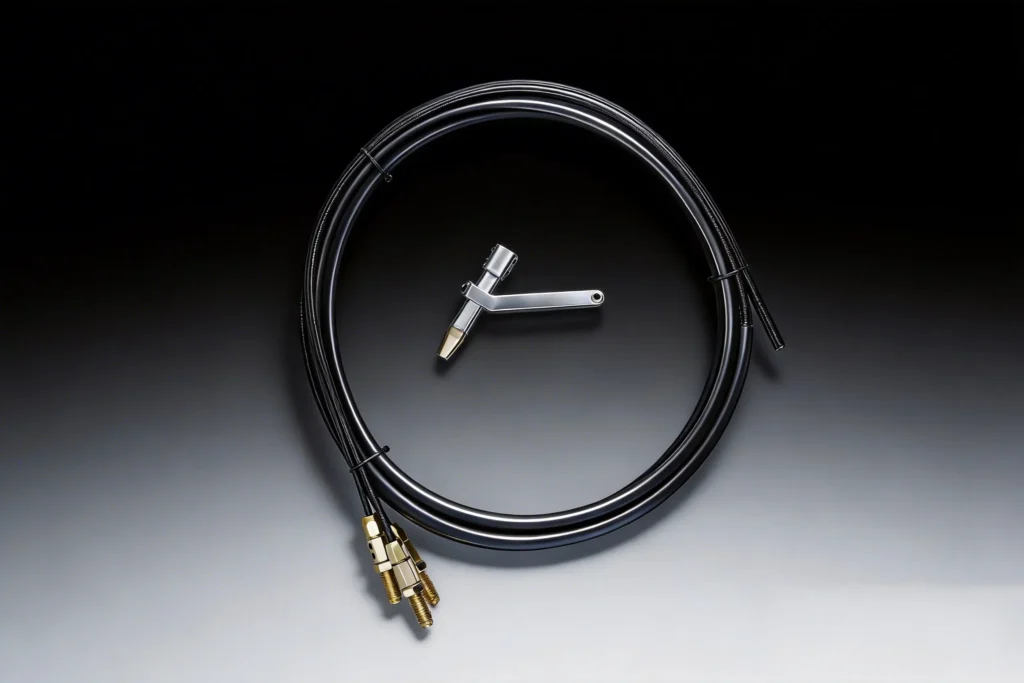
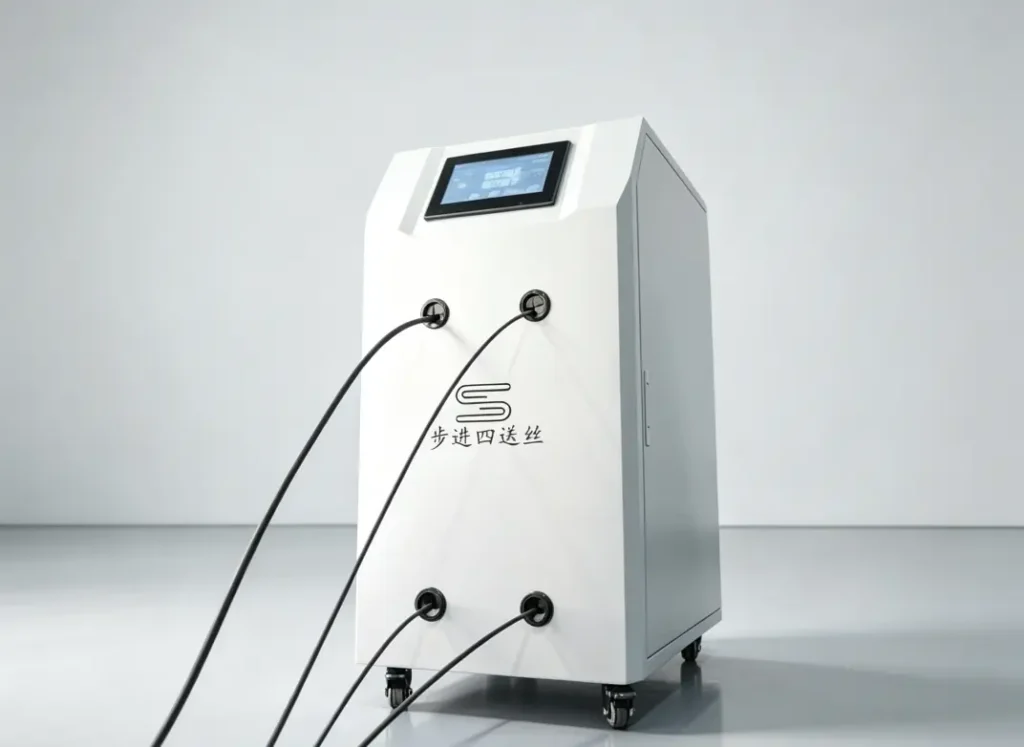
ما هي سرعة تغذية سلك اللحام بالليزر؟
تشير سرعة تغذية سلك اللحام بالليزر إلى سرعة دخول سلك الحشو إلى حوض اللحام المنصهر أثناء عملية اللحام. وعادةً ما تُقاس هذه السرعة بوحدة مليمتر/دقيقة، أو سنتيمتر/دقيقة، أو متر/دقيقة. يتحكم هذا المعامل في كمية معدن الحشو المُضاف إلى اللحام، ويؤثر على حجم خرزة اللحام، وعمق الاختراق، وكمية المعدن المُضاف.
يجب أن تتناسب سرعة تغذية السلك مع قوة الليزر وسرعة اللحام. قد تؤدي سرعة التغذية العالية إلى عدم اكتمال الانصهار، أو دفع السلك، أو تناثر المعدن، بينما قد تؤدي السرعة المنخفضة إلى عدم كفاية التعبئة. تتراوح الإعدادات الشائعة بين 1 و8 أمتار/دقيقة للحام الصفائح الرقيقة، مع استخدام سرعات أعلى لتطبيقات الترسيب العالي.
كيف تؤثر سرعة تغذية السلك على اللحام بالليزر؟
تحدد سرعة تغذية السلك كمية سلك الحشو التي تدخل حوض اللحام وتؤثر على شكل اللحام النهائي والاختراق وأداء اللحام.
عرض اللحام وتكوينه
تتحكم سرعة تغذية السلك في كمية معدن الحشو الداخل إلى حوض اللحام المنصهر، وتؤثر بشكل مباشر على حجم اللحام. فزيادة السرعة قد تزيد من عرض اللحام وارتفاع التعزيز، بينما قد تؤدي السرعة المفرطة إلى ضعف الانصهار وعدم استقرار تكوين اللحام.
انتقال القطرات والمسامية
تؤثر سرعة تغذية السلك على سلوك انتقال القطرات واستقرار حوض اللحام. وتساعد السرعة المناسبة على الحفاظ على انتقال مستقر للمعدن وتقليل المسامية. في لحام سبائك التيتانيوم، حققت سرعة تغذية سلك تبلغ حوالي 9 أمتار/دقيقة معدل مسامية أقل بنسبة 0.34% تقريبًا في عمليات محددة.
الخواص الميكانيكية وبنية الوصلات
تؤثر سرعة تغذية السلك على التخفيف، وتكوين المركبات المعدنية البينية، وقوة الوصلة في لحام المعادن المختلفة. في لحام الألومنيوم والفولاذ، قد تؤدي السرعة غير المناسبة إلى زيادة المركبات المعدنية البينية الهشة ورفع خطر التشققات.
مطابقة المعلمات والتحكم في العمليات
تعتمد سرعة تغذية السلك المناسبة على قدرة الليزر وسرعة اللحام ونوع المادة وقطر السلك. في لحام سبائك الألومنيوم-الليثيوم-الإربيوم بالليزر، توفر سرعة تغذية سلك تتراوح بين 2 و3 أمتار/دقيقة مع قدرة ليزر 3 كيلوواط وسرعة لحام 3 أمتار/دقيقة أداءً جيدًا للوصلة.
تحسين جودة اللحام
يجب ضبط سرعة تغذية السلك بالتزامن مع معايير اللحام الأخرى للحفاظ على اختراق ثابت ومظهر لحام جيد. تتطلب المواد المختلفة مجموعات مختلفة من المعايير لتحقيق نتائج متسقة.
تساهم سرعة تغذية السلك المناسبة في الحفاظ على استقرار عملية اللحام وإنتاج نتائج لحام متسقة.
العوامل المؤثرة على سرعة تغذية سلك اللحام بالليزر
تتأثر سرعة تغذية سلك اللحام بالليزر بعدة ظروف لحام، بما في ذلك قوة الليزر وحجم السلك والمادة وتصميم الوصلة.
- قوة الليزر: تحدد قوة الليزر قدرة حوض اللحام على الانصهار. فالقوة الأعلى تدعم سرعات تغذية سلك اللحام الأعلى.
- قطر السلك: تتطلب أقطار الأسلاك الأكبر إدخال المزيد من الحرارة وإعدادات سرعة تغذية مختلفة.
- نوع المادة: تختلف المواد المختلفة في نقاط انصهارها وموصلية الحرارة، مما يؤثر على متطلبات تغذية الأسلاك.
- سرعة اللحام: يجب أن تتطابق سرعة تغذية السلك مع سرعة الحركة للحفاظ على إمداد مناسب من معدن الحشو.
- سمك الصفيحة: عادةً ما تتطلب المواد السميكة المزيد من أسلاك الحشو ومعدلات ترسيب أعلى.
- فجوة الوصلة: تتطلب الفجوات الأكبر كمية أكبر من سلك اللحام لملء منطقة اللحام.
تساعد مطابقة سرعة تغذية السلك مع معايير اللحام في الحفاظ على إدخال الحشو المناسب وجودة اللحام المستقرة.
معدات تغذية الأسلاك الشائعة
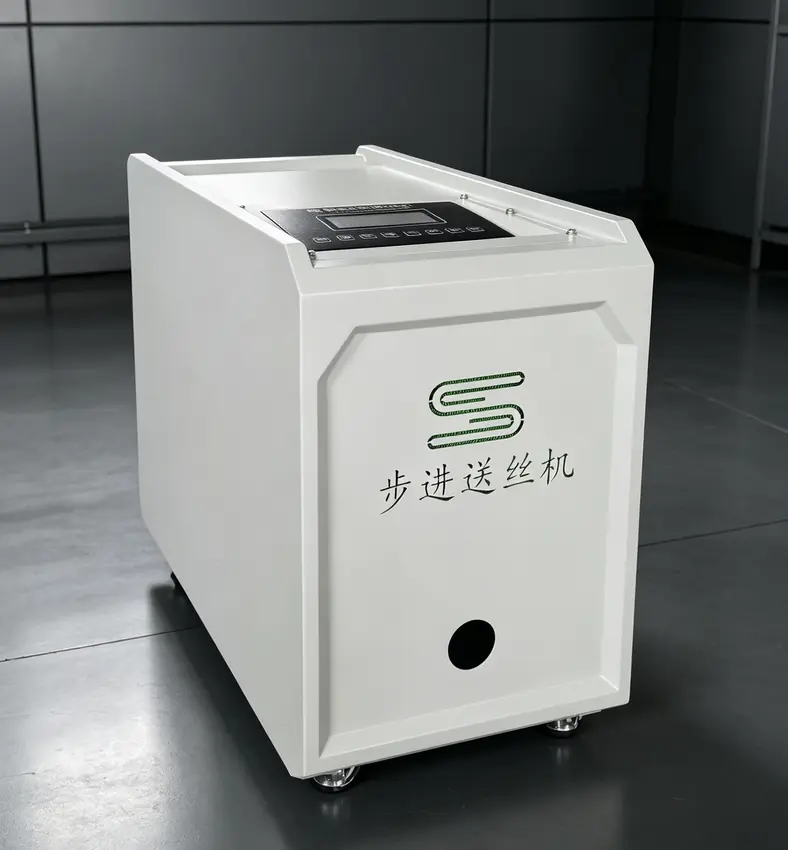
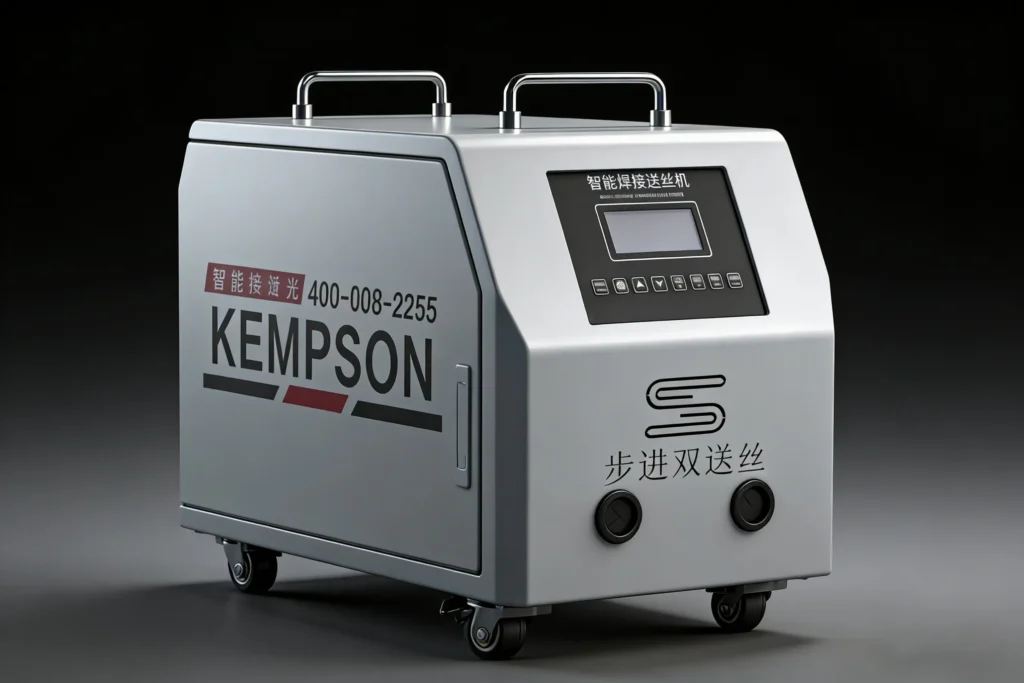
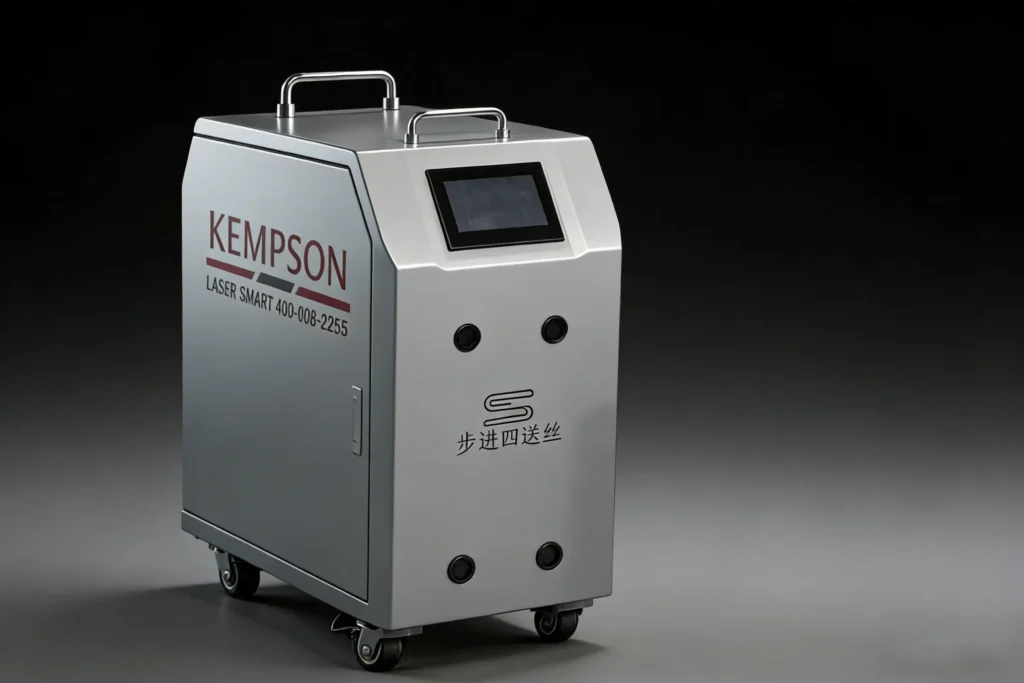
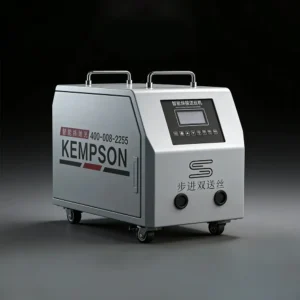
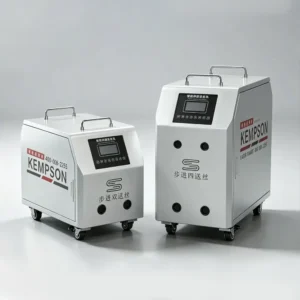
تتيح لك وحدة تغذية الأسلاك التبديل بين وضعَي التغذية بسلك واحد ووضعَي التغذية بسلكين. لمعرفة الفرق بين التغذية بسلك واحد والتغذية بسلكين، راجع المقال: "التغذية بسلك واحد مقابل التغذية بسلكين في لحام الليزر: ما الفرق؟"
كيفية ضبط سرعة تغذية سلك اللحام بالليزر المناسبة؟
تعتمد سرعة تغذية السلك على قوة الليزر، وقطر السلك، ونوع المادة، وسُمك الصفيحة، وسرعة اللحام. يتحكم هذا الإعداد في كمية سلك الحشو الداخلة ويؤثر على شكل حبة اللحام، وعمق الاختراق، وجودة اللحام.
1. قم بمطابقة سرعة تغذية السلك مع قوة الليزر
تحدد قوة الليزر كمية الحرارة المتاحة لصهر السلك. فمستويات الطاقة العالية تدعم سرعات تغذية أعلى للسلك. أما الطاقة المنخفضة مع التغذية المفرطة للسلك فقد تؤدي إلى صهر غير كامل.
2. فحص حالة خرزة اللحام
- انخفاض سرعة تغذية السلك: عدم كفاية معدن الحشو، أو خرزة اللحام الضيقة، أو سوء ملء الفجوة.
- سرعة تغذية السلك العالية: زيادة في معدن الحشو، انصهار غير مستقر، تناثر، أو انصهار غير كامل.
3. اضبط وفقًا للمادة وفجوة الوصلة
تختلف خصائص انصهار الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم وغيرها من المواد. تتطلب الفجوات الأكبر والصفائح الأكثر سمكًا كمية أكبر من سلك الحشو لملء الوصلة.
4. مطابقة سرعة اللحام ومعايير التذبذب
يجب ضبط سرعة تغذية السلك بما يتناسب مع سرعة الحركة، وعرض التذبذب، وتردد التذبذب. قد يؤثر عدم التوافق بين هذه العوامل على الاختراق وتجانس اللحام.
5. اختبار وضبط المعلمات
ابدأ بمعايير اللحام الموصى بها وقم بتعديلها بناءً على مظهر اللحام وعمق الاختراق وفحص المقطع.
المعايير المرجعية:
| الخامة | طاقة الليزر | سرعة اللحام | سرعة تغذية الأسلاك |
|---|---|---|---|
| سبائك الميغ | 2.4 كيلو واط | 3 م / دقيقة | 2 م / دقيقة |
| سبيكة الألومنيوم والليثيوم والإربيوم | 3.0 كيلو واط | 3 م / دقيقة | 2-3 م / دقيقة |
| سبائك التيتانيوم | 3.2 كيلو واط | 0.96 م / دقيقة | 9 م / دقيقة |
تعتمد سرعة تغذية السلك المناسبة على عملية اللحام الفعلية وتتطلب تعديلًا وفقًا لظروف الإنتاج.
مشاكل شائعة في تغذية سلك اللحام بالليزر
قد تؤثر مشاكل تغذية السلك على مظهر اللحام، وعمق الاختراق، وكفاءة الإنتاج في اللحام بالليزر. وتشمل المشاكل الشائعة عدم استقرار التغذية، وعدم اكتمال الانصهار، وتناثر المعدن، وانحشار السلك.
تغذية الأسلاك غير المستقرة
- السبب: عادة ما يكون سبب عدم استقرار التغذية هو تآكل البكرات، أو ضبط الضغط بشكل غير صحيح، أو انسداد أنابيب التغذية، أو عدم انتظام جودة السلك.
- الحل: فحص نظام التغذية، وتنظيف أو استبدال الأجزاء البالية، وضبط ضغط الأسطوانة، والحفاظ على مسار السلك سلسًا.
انصهار الأسلاك غير المكتمل
- السبب: يمكن أن تؤدي سرعة تغذية السلك العالية أو طاقة الليزر المنخفضة أو وضع السلك غير الصحيح إلى منع السلك من الانصهار بالكامل في حوض اللحام.
- الحل: اضبط سرعة السلك وقوة الليزر وزاوية تغذية السلك لتتناسب مع عملية اللحام.
تناثر اللحام المفرط
- السبب: يحدث التناثر غالبًا عندما لا تتناسب سرعة تغذية السلك مع قوة الليزر، مما يتسبب في نقل القطرات بشكل غير مستقر.
- الحل: تحسين سرعة تغذية السلك، وقوة الليزر، وسرعة اللحام للحفاظ على استقرار عملية الصهر.
خرزة لحام غير متساوية
- السبب: يمكن أن يؤثر تذبذب تغذية السلك، أو حركة اللحام غير المتناسقة، أو إعدادات المعلمات السيئة على اتساق خرزة اللحام.
- الحل: تحقق من حالة وحدة تغذية السلك، واضبط معايير اللحام، وحافظ على استقرار التشغيل.
تشويش الأسلاك
- السبب: قد ينتج انحشار الأسلاك عن قطر السلك غير الصحيح، أو أنابيب التغذية التالفة، أو الضغط الزائد على البكرات.
- الحل: استخدام مواصفات الأسلاك المناسبة، واستبدال المكونات التالفة، وضبط آلية التغذية.
يساعد الفحص المنتظم لوحدة تغذية السلك وضبط المعلمات بدقة في الحفاظ على تغذية سلك مستقرة أثناء اللحام بالليزر.
كيفية تغذية السلك بشكل صحيح؟
يجب أن تتناسب سرعة تغذية السلك مع قوة الليزر للحفاظ على استقرار انصهار سلك الحشو. قد يؤدي عدم التوافق إلى ضعف الانصهار، أو تناثر اللحام، أو عدم انتظام خرزات اللحام.
اختر قطر السلك المناسب — اختر قطر السلك وفقًا لسمك المادة ومتطلبات اللحام. توفر الأسلاك الأكبر حجمًا كمية أكبر من معدن الحشو، بينما تناسب الأسلاك الأصغر تطبيقات اللحام الدقيقة.
حافظ على استقرار تغذية السلك - افحص وحدة تغذية السلك والبكرات وأنبوب التغذية بانتظام لتجنب تذبذب التغذية أو انزلاق السلك أو انحشاره أثناء اللحام.
ضبط المعايير بناءً على نتائج اللحام — عدّل سرعة السلك وفقًا لمظهر اللحام، وعمق الاختراق، وحالة التعبئة. تساعد اختبارات اللحام في تحديد المعايير المناسبة لمختلف المواد.
مواءمة تغذية السلك مع سرعة اللحام - يجب أن تعمل سرعة تغذية السلك وسرعة الحركة معًا للحفاظ على توزيع متناسق للحشو وشكل اللحام.
استخدم وحدة تغذية أسلاك مناسبة - تساعد وحدة تغذية الأسلاك الموثوقة ذات التحكم الدقيق في السرعة على الحفاظ على توصيل الأسلاك بشكل مستقر لعمليات اللحام بالليزر المستمرة.
دليل اختيار وحدة تغذية سلك اللحام بالليزر
يتم اختيار مغذيات أسلاك اللحام بالليزر بناءً على قطر السلك ومتطلبات اللحام وتكوين الماكينة. ويؤثر أداء المغذي بشكل مباشر على معدل توصيل السلك وتناسق اللحام.
- نطاق قطر السلك: اختر وحدة التغذية وفقًا لقطر السلك المستخدم في اللحام. تشمل أحجام الأسلاك الشائعة 0.8 مم، و1.0 مم، و1.2 مم، و1.6 مم.
- تطبيق اللحام: اختر وحدة التغذية بناءً على مهمة اللحام، مثل لحام الصفائح الرقيقة، أو ملء الفجوات، أو لحام الصفائح السميكة، أو وصلات اللحام الكبيرة.
- استقرار التغذية: تحقق من دقة التغذية وأداء المحرك. يساعد توصيل السلك بثبات على الحفاظ على اتساق خرزة اللحام.
- هيكل نظام الدفع: يؤثر نظام الدفع على قوة دفع السلك وسلاسة التغذية. توفر بكرات الدفع الأربع قدرة تغذية سلكية أقوى للتطبيقات الصعبة.
- طريقة التحكم: يسمح التحكم الرقمي بالتعديل المباشر لسرعة السلك وتسهيل ضبط المعلمات أثناء التشغيل.
- توافق المعدات: تأكد من توافقها مع ماكينة اللحام بالليزر، ومسدس اللحام، ومواصفات الأسلاك قبل الشراء.
يوفر جهاز تغذية الأسلاك المناسب تغذية مستقرة للأسلاك وتحكمًا أفضل في عملية اللحام بالليزر.
خاتمة
تؤثر سرعة تغذية سلك اللحام بالليزر على انصهار سلك الحشو، وتكوين خرزة اللحام، وجودة الوصلة. لذا، تُعدّ إعدادات المعلمات المناسبة، واستقرار تغذية السلك، واختيار المعدات الملائمة أمورًا بالغة الأهمية لمختلف مواد اللحام وتطبيقاته.
تُركز شركة كيمبسون على معدات اللحام بالليزر وحلول تغذية الأسلاك، حيث تُقدم منتجات موثوقة ودعمًا فنيًا وخدمات ما بعد البيع للمستخدمين الصناعيين. تواصلوا معنا للحصول على حلول لحام بالليزر تُناسب احتياجاتكم.

الأسئلة الشائعة
ما هي سرعة تغذية سلك اللحام بالليزر؟
سرعة تغذية سلك اللحام بالليزر هي السرعة التي يدخل بها سلك الحشو إلى حوض اللحام أثناء عملية اللحام. وهي تؤثر على كمية معدن الحشو الداخلة، وحجم حبة اللحام، وتكوين اللحام.
ما هي سرعة تغذية السلك الموصى بها للحام بالليزر؟
تعتمد سرعة تغذية السلك المناسبة على قوة الليزر، وقطر السلك، ونوع المادة، وسرعة اللحام. تتراوح الإعدادات الشائعة بين 1 و8 أمتار/دقيقة للتطبيقات العامة.
كيف تؤثر سرعة تغذية السلك على جودة اللحام؟
تؤثر سرعة تغذية السلك على عرض اللحام، والاختراق، وتوزيع الحشو، ومظهر السطح. وقد تؤدي السرعة غير الصحيحة إلى ضعف الاندماج، أو تناثر اللحام، أو عدم انتظام خرزات اللحام.
هل يمكن تعديل سرعة تغذية السلك أثناء اللحام؟
نعم. تسمح العديد من مغذيات أسلاك اللحام بالليزر بضبط السرعة في الوقت الفعلي وفقًا لظروف اللحام.
ماذا يحدث إذا كانت سرعة تغذية السلك عالية جدًا؟
قد تؤدي سرعة السلك المفرطة إلى انصهار غير كامل، وانتقال غير مستقر للقطرات، وتناثر، وتكوين لحام ضعيف.
ماذا يحدث إذا كانت سرعة تغذية السلك منخفضة للغاية؟
يمكن أن تؤدي سرعة السلك المنخفضة إلى تقليل إمداد معدن الحشو، مما يتسبب في عدم كفاية الحشو، أو ضيق درزات اللحام، أو حدوث تآكل.
ما هو قطر السلك المستخدم عادةً في اللحام بالليزر؟
تشمل أقطار أسلاك اللحام بالليزر الشائعة 0.8 مم، 1.0 مم، 1.2 مم، و 1.6 مم.
هل تحتاج جميع آلات اللحام بالليزر إلى وحدة تغذية الأسلاك؟
لا. يتم استخدام وحدة تغذية الأسلاك بشكل أساسي في تطبيقات اللحام التي تتطلب سلك حشو، مثل ملء الفجوات ولحام الصفائح السميكة وربط مواد معينة.