

Daftar Isi
Pengantar
Pengelasan laser dikenal menghasilkan lasan yang kuat dan presisi dengan input panas minimal, tetapi juga sering dikaitkan dengan persyaratan kesesuaian yang ketat. Ketika bagian-bagian tidak sejajar sempurna, banyak produsen bertanya-tanya apakah pengelasan laser masih dapat menciptakan sambungan yang andal.
Jawabannya bergantung pada ukuran celah, jenis material, parameter pengelasan, dan apakah kawat pengisi digunakan. Dalam artikel ini, kita akan membahas toleransi celah pengelasan laser yang sebenarnya, kapan pengelasan laser dapat mengisi celah, dan metode praktis yang digunakan untuk meningkatkan hasil pengelasan ketika penyambungan yang sempurna tidak memungkinkan.
Toleransi celah pengelasan laser bergantung pada ketebalan material, kesesuaian sambungan, kawat pengisi, dan parameter pengelasan. Jelajahi mesin pengelasan laser kami untuk membandingkan konfigurasi peralatan untuk berbagai material dan persyaratan sambungan.
Apa Arti "Pengisian Celah" dalam Pengelasan Laser?
Dalam pengelasan laser, "pengisian celah" mengacu pada proses mengkompensasi atau "menjembatani" celah antara komponen yang dilas menggunakan teknik khusus untuk membentuk lasan yang lengkap dan bebas cacat. Untuk mengatasi cacat pengelasan, berbagai teknologi "pengisian celah" atau "penjembatan celah" telah dikembangkan. Prinsip, metode, dan aplikasinya adalah sebagai berikut:
| Aspek | Deskripsi | Metode Umum | Manfaat |
|---|---|---|---|
| Prinsip dasar | Gunakan material cair, ekspansi termal, atau material pengisi tambahan untuk menjembatani celah dan menciptakan pengelasan yang sempurna. | Pengisian kolam lelehan, penambahan kawat pengisi, kompensasi ekspansi termal. | Pengelasan laser dengan kawat pengisi, pengelasan kawat panas atau kawat dingin, pengelasan osilasi sinar, pengelasan hibrida laser-busur, dan penyolderan laser. |
| Teknologi Pengisi Kesenjangan | Tingkatkan volume logam las atau perluas kolam lelehan untuk menangani celah yang lebih besar. | Pengelasan laser dengan kawat pengisi, pengelasan kawat panas atau kawat dingin, pengelasan osilasi sinar, pengelasan hibrida laser-busur, penyolderan laser. | Memungkinkan pengelasan sambungan dengan celah yang lebih besar dan meningkatkan stabilitas proses. |
| Aplikasi Material | Material yang berbeda memerlukan pendekatan pengisian celah yang berbeda pula. | Baja tahan karat, baja karbon, paduan aluminium, baja berkek强度 tinggi, plastik, dan material yang berbeda. | Menghasilkan sambungan yang lebih kuat, sifat mekanik yang lebih baik, dan konsistensi pengelasan yang lebih baik. |
| Teknik Tambahan | Meningkatkan kontak sambungan dan mengoptimalkan kondisi pengelasan. | Sistem penjepitan, pengelasan dengan bantuan tekanan, simulasi proses, dan optimasi parameter. | Mengurangi cacat dan meningkatkan kinerja penjembatani kesenjangan. |
Pengelasan celah laser melibatkan penerapan terintegrasi dari metode pengelasan, bahan pengisi, pengaturan parameter peralatan, dan teknik persiapan sambungan. Tujuannya adalah untuk mencapai hasil pengelasan yang andal bahkan ketika penyelarasan benda kerja yang sempurna tidak dapat dicapai.
Bisakah pengelasan laser mengisi celah?
Ya, pengelasan laser dapat mengisi celah, tetapi kemampuannya untuk melakukan hal tersebut terbatas dan bergantung pada ukuran celah, konfigurasi proses, dan material.
Kapasitas Deposisi Pengelasan Laser
Pengelasan laser adalah proses pengelasan dengan kepadatan energi tinggi yang dicirikan oleh ukuran titik yang kecil. Proses ini memiliki toleransi yang rendah untuk celah perakitan. Pengelasan laser sinar tunggal tradisional, khususnya pengelasan penetrasi dalam, membutuhkan "celah nol" atau celah yang sangat kecil, karena terutama bergantung pada peleburan material dasar untuk membentuk lasan, dengan sedikit atau tanpa logam pengisi. Melalui peningkatan proses spesifik dan teknologi hibrida, pengelasan laser dapat berhasil menangani celah dalam kisaran tertentu.
Mengapa Pengelasan Laser Biasanya Digunakan untuk Sambungan yang Sempit?
Pengelasan laser dikenal karena presisinya yang tinggi, tetapi juga lebih sensitif terhadap celah sambungan dibandingkan banyak metode pengelasan tradisional. Hal ini terutama disebabkan oleh karakteristik proses pengelasan itu sendiri.
- Kolam lelehan kecil: Pengelasan laser menciptakan kolam lelehan kecil dan terkonsentrasi yang cepat mengeras. Jika celahnya terlalu besar, mungkin tidak ada cukup logam cair untuk sepenuhnya menjembatani sambungan tersebut.
- Keterbatasan bahan pengisi: Dalam banyak aplikasi pengelasan laser, lasan dibentuk terutama dengan melelehkan bahan dasar. Tanpa kawat pengisi tambahan, celah yang lebih besar dapat menyebabkan fusi yang tidak sempurna, undercut, atau tembusan.
- Persyaratan penyelarasan yang tinggi: Energi laser difokuskan pada area yang sangat kecil. Untuk hasil pengelasan yang stabil, berkas laser harus diposisikan secara akurat di sepanjang sambungan. Celah yang berlebihan atau ketidaksejajaran dapat mengurangi kualitas pengelasan dan membuat proses menjadi tidak stabil.
Oleh karena itu, pengelasan laser umumnya memberikan hasil terbaik ketika bagian-bagian dipasang dengan rapat, dan celah sambungan dijaga seminimal mungkin.
Kapan Pengelasan Laser Dapat Menangani Celah?
Pengelasan laser standar tidak dirancang untuk celah yang besar, tetapi proses yang tepat dapat membuat perbedaan yang signifikan. Dalam banyak aplikasi, produsen menggunakan teknik pengelasan tambahan untuk meningkatkan toleransi celah dan menjaga kualitas pengelasan.
| metode | Cara Kerja |
|---|---|
| Penambahan Kawat Pengisi | Memasukkan kawat pengisi ke dalam kolam las menambahkan material ekstra, sehingga memudahkan untuk menjembatani celah dan membentuk lasan yang lengkap. |
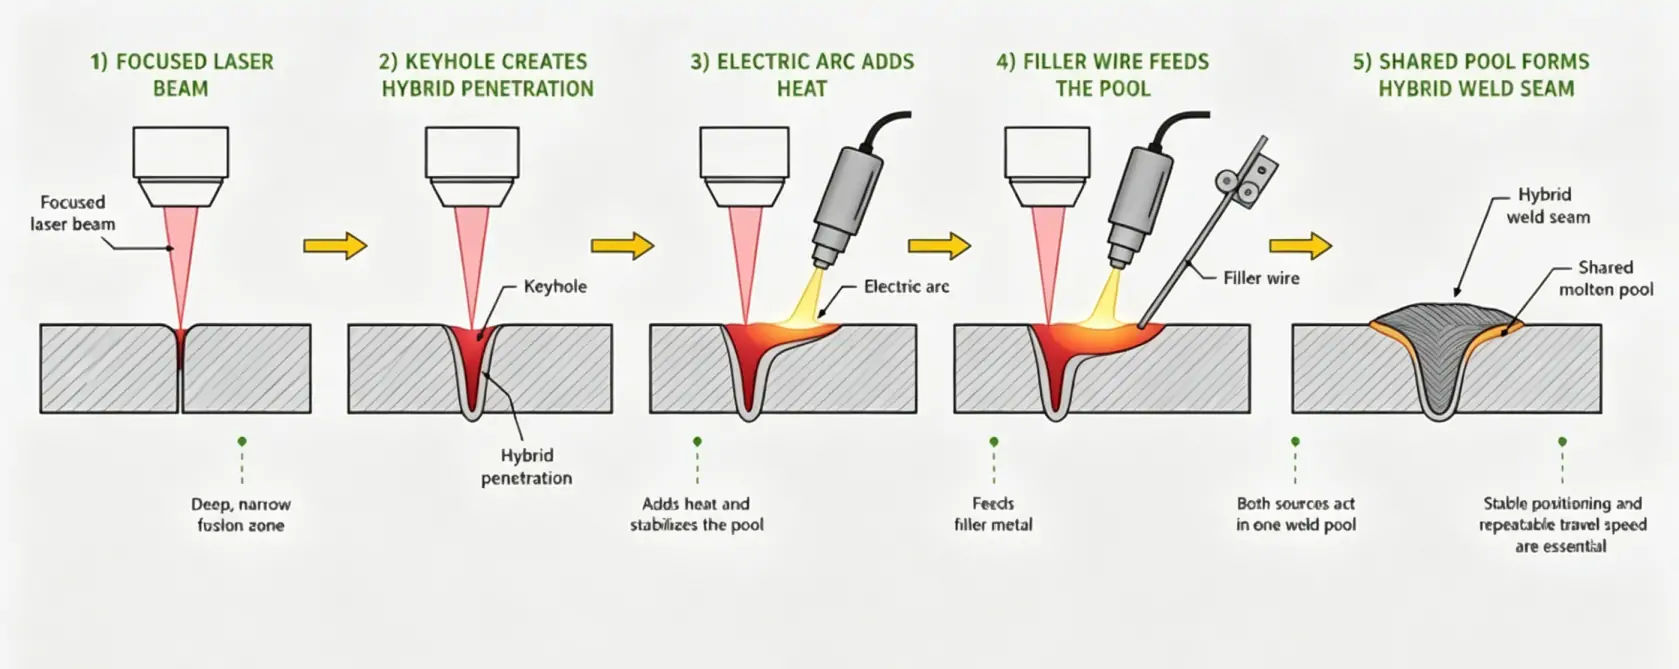
| Pengelasan Hibrida Laser-Busur | Laser memberikan penetrasi yang dalam, sementara busur listrik memberikan panas tambahan dan logam pengisi, memungkinkan pengelasan untuk mentolerir celah yang lebih besar. |
| Pengelasan Osilasi Sinar | Sinar laser bergerak dalam pola yang terkontrol untuk menciptakan kolam las yang lebih lebar, membantu logam cair menutupi celah dengan lebih efektif. |
| Optimasi Proses dan Bersama | Persiapan sambungan yang tepat dan penyesuaian daya, kecepatan, dan fokus dapat membantu pengelasan laser mengatasi celah perakitan yang kecil. |
Pengelasan laser bekerja paling baik ketika benda kerja saling menempel rapat. Dengan menggunakan kawat pengisi, pengelasan hibrida, osilasi sinar, dan pengaturan parameter yang tepat, pengelasan laser dapat mengakomodasi berbagai celah sambungan dan menghasilkan lasan yang lebih andal. (Baca: Apakah Pengelasan Laser Membutuhkan Logam Pengisi? Pelajari Lebih Lanjut)
- Gambaran umum pengelasan laser untuk mengisi celah.
- Mengapa pengelasan laser dirancang untuk sambungan dengan toleransi rendah?
- Kapan pengelasan laser dapat menangani celah kecil dengan sukses?
Kawat pengisi menambahkan material ke kolam lelehan dan dapat meningkatkan kemampuan menjembatani celah ketika pemasangan sambungan kurang ideal. Untuk perbandingan detail antara pengelasan dengan kawat pengisi dan pengelasan autogenik, baca panduan kami tentang logam pengisi pengelasan laser.
Seberapa Besar Celah yang Dapat Ditangani Pengelasan Laser?
Jarak celah yang dapat ditangani oleh pengelasan laser bergantung pada proses pengelasan, material, dan desain sambungan. Secara umum, pengelasan laser standar membutuhkan jarak celah yang sangat kecil, sedangkan kawat pengisi, osilasi sinar, dan pengelasan hibrida dapat secara signifikan meningkatkan toleransi jarak celah.
Pengelasan Laser Standar (<0.1 mm)
Pengelasan laser standar memerlukan sambungan yang rapat dan paling cocok untuk celah minimal.
Faktor-faktor: Keselarasan sambungan, fokus berkas, dan ketebalan material.
Aplikasi: Pemrosesan lembaran logam presisi, elektronik, baterai, dan komponen otomotif.
Pengelasan Laser dengan Kawat Pengisi (Hingga 0.5 mm atau Lebih)
Kawat pengisi menambahkan logam las ekstra, sehingga memudahkan penyambungan celah yang lebih besar. ( Mesin las laser KEMPSON 4000W dapat mengelas material hingga ketebalan 12 mm dan lebar 8 mm.)
Faktor-faktor yang memengaruhi: Kecepatan pengumpanan kawat, daya laser, dan diameter kawat.
Aplikasi: Pengelasan aluminium, manufaktur otomotif, dan fabrikasi logam.
Untuk aplikasi pengelasan manual yang melibatkan celah sambungan kecil, mesin las laser genggam dengan pengumpanan kawat otomatis dapat menambahkan logam pengisi ke kolam las. Untuk pengelasan aluminium, lihat panduan pemilihan kawat pengisi las laser aluminium kami atau jelajahi mesin las laser aluminium kami . Pilih kawat dan parameter pengelasan sesuai dengan ketebalan material dan celah sambungan.
Pengelasan Laser Berosilasi (Hingga 25% dari Ketebalan Material)
Osilasi berkas menciptakan kolam las yang lebih lebar dan meningkatkan toleransi celah.
Faktor-faktor: Lebar osilasi, kecepatan pengelasan, dan ketebalan material.
Aplikasi: Paduan aluminium, komponen baja tahan karat, dan manufaktur umum.
Pengelasan Hibrida Laser-Busur (Hingga 15% dari Ketebalan Material)
Menggabungkan laser dengan proses busur listrik meningkatkan penanganan celah dan stabilitas pengelasan.
Faktor-faktor: Pengaturan busur, masukan logam pengisi, desain sambungan.
Aplikasi: Pembuatan kapal, peralatan berat, bejana tekan, dan pengelasan pelat tebal.
Secara umum, semakin kecil celahnya, semakin mudah untuk mendapatkan hasil pengelasan berkualitas tinggi. Untuk celah yang lebih besar, seringkali diperlukan kawat pengisi atau proses pengelasan laser canggih.
Untuk aplikasi yang melibatkan celah lebih lebar atau sambungan las yang lebih besar, sistem pengumpanan kawat harus sesuai dengan volume pengisi dan kondisi pengelasan yang dibutuhkan. Pengumpan kawat ganda empat penggerak KEMPSON mendukung pengumpanan dua kawat dengan kawat 0.8–2.0 mm, menjadikannya pilihan untuk pengelasan pelat tebal dan aplikasi pengisian celah besar.
Apa yang Terjadi Jika Terdapat Celah pada Pengelasan Laser?
Ketika terdapat celah dalam pengelasan laser, hal itu dapat secara langsung memengaruhi stabilitas proses dan kualitas pengelasan. Semakin besar atau semakin tidak rata celahnya, semakin sulit untuk mempertahankan pengelasan yang stabil dan konsisten.
1. Ketidakstabilan dan Cacat
Perubahan celah dapat mengganggu kolam las dan menyebabkan cacat seperti undercut, fusi tidak sempurna, atau bentuk las yang tidak rata.
2. Bentuk Las yang Buruk
Aliran logam yang tidak stabil menyebabkan penetrasi yang tidak konsisten dan masalah kualitas permukaan, termasuk fusi dangkal dan lapisan yang tidak beraturan.
3. Kebutuhan akan Kompensasi
Untuk mengatasi celah, metode seperti kawat pengisi, penyesuaian parameter, dan pelacakan sambungan seringkali diperlukan.
4. Perubahan Perilaku Energi
Berbagai jenis material dan kondisi pengelasan dapat memengaruhi penyerapan energi, sehingga mengurangi stabilitas pada logam reflektif seperti aluminium.
Celah dapat mengurangi stabilitas pengelasan laser dan meningkatkan risiko cacat, sehingga pengendalian proses atau metode pengisi biasanya diperlukan untuk memastikan kualitas.
Apakah Pengelasan Laser Dapat Berfungsi Tanpa Kawat Pengisi?
Ya, pengelasan laser dapat dilakukan tanpa kawat pengisi. Ini dikenal sebagai pengelasan autogen. Dalam proses ini, lasan dibentuk hanya dengan melelehkan dan memadatkan bahan dasar.
Berikut adalah perbandingan antara pengelasan dengan dan tanpa kawat pengisi:
| Barang | Tanpa Kawat Pengisi | Dengan Kawat Pengisi |
|---|---|---|
| Prinsip proses | Laser tersebut melelehkan bahan dasar untuk membentuk sambungan. | Kawat pengisi ditambahkan saat bahan dasar dilelehkan. |
| Komposisi las | Sama seperti bahan dasar | Kombinasi bahan dasar dan kawat pengisi; sifat-sifatnya dapat disesuaikan. |
| Persyaratan celah sambungan | Diperlukan kecocokan yang sangat ketat dan rapat (biasanya ≤0.2 mm) | Lebih toleran, dapat menjembatani celah yang lebih besar (sekitar 0.6 mm atau lebih) |
| keuntungan utama | Proses sederhana, kecepatan tinggi, input panas rendah, distorsi rendah. | Dapat mengisi celah, meningkatkan sifat pengelasan, dan memiliki kemampuan adaptasi yang lebih tinggi. |
| Tantangan utama | Diperlukan kecocokan yang sangat ketat dan rapat (biasanya ≤0.2 mm) | Sistem yang lebih kompleks membutuhkan pengumpanan kawat dan kontrol parameter yang presisi. |
Ketika logam pengisi tambahan diperlukan, pasokan kawat yang stabil menjadi bagian dari perlengkapan pengelasan. Lihat panduan kami tentang pengumpan kawat las laser untuk mengetahui jenis pengumpan, prinsip kerja, dan faktor pemilihan.
Kapan pengelasan autogen bekerja paling baik?
- Komponen presisi seperti elektronik dan perangkat medis.
- Struktur lembaran tipis (biasanya di bawah 1 mm)
- Sambungan yang sangat rapat dengan hampir tanpa celah, seperti sambungan tumpang tindih atau sambungan penyegel.
- Produksi volume tinggi di mana kecepatan dan biaya menjadi prioritas.
Saat kawat pengisi diperlukan
- Bagian-bagian dengan celah perakitan yang tidak dapat dihindari.
- Pengelasan material berbeda untuk membentuk lapisan transisi.
- Aplikasi yang membutuhkan kekuatan las atau ketahanan retak yang lebih tinggi.
- Pengelasan pelat tebal atau pengelasan multi-pass
- Material yang rentan retak, seperti paduan aluminium tertentu.
Memilih untuk menggunakan kawat pengisi merupakan keseimbangan antara kesederhanaan dan presisi versus fleksibilitas dan toleransi. Pengelasan autogenik bekerja paling baik ketika bagian-bagiannya pas dengan rapat, dan materialnya cocok. Ketika terdapat celah, atau persyaratan kinerja lebih tinggi, kawat pengisi biasanya diperlukan.
Ketika Pengelasan Laser Tidak Dapat Mengisi Celah
Pengelasan laser bekerja paling baik ketika bagian-bagian terpasang dengan rapat. Begitu celah menjadi terlalu besar atau tidak rata, kualitas pengelasan akan menurun dengan cepat, dan cacat lebih mungkin muncul.
Batasan pengisian celah
Pengelasan laser memiliki kolam las yang kecil dan terfokus. Ketika celah berada di luar jangkauannya, logam cair tidak dapat sepenuhnya menjembatani sambungan, sehingga menghasilkan lasan yang lemah atau tidak sempurna.
Pemasangan yang buruk
Jika bagian-bagiannya tidak sejajar atau tepinya tidak rata, lasan menjadi tidak stabil. Hal ini sering menyebabkan bentuk manik las yang tidak beraturan atau fusi yang lemah.
Toleransi perakitan yang besar
Ketika ukuran celah berubah dari satu bagian ke bagian lainnya, akan sulit untuk mempertahankan hasil yang konsisten. Pengelasan laser membutuhkan kondisi sambungan yang stabil dan dapat diulang.
Mengapa MIG/TIG digunakan sebagai gantinya?
Pengelasan MIG dan TIG menggunakan kolam las yang lebih besar dan logam pengisi kontinu. Hal ini memudahkan untuk menjembatani celah yang lebih besar, sehingga sering dipilih ketika pemasangan tidak presisi.
Pengelasan laser tidak cocok untuk celah yang besar atau tidak konsisten, jadi ketika pemasangan kurang baik, proses seperti MIG atau TIG biasanya lebih disukai untuk penutupan celah dan stabilitas yang lebih baik. Untuk detail lebih lanjut, lihat: Pengelasan Laser Genggam vs Pengelasan MIG: Mana yang Lebih Baik?
Cara Meningkatkan Toleransi Celah pada Pengelasan Laser
Meningkatkan toleransi celah pada pengelasan laser merupakan kunci untuk memperluas penggunaannya di industri. Pengelasan laser memiliki ukuran titik yang kecil dan kolam lelehan yang kecil, sehingga sensitif terhadap celah sambungan. Namun, dengan optimasi proses dan metode pendukung, kemampuannya untuk menangani celah dapat ditingkatkan secara signifikan.
1. Meningkatkan desain sambungan dan kualitas perakitan
Ini adalah langkah paling mendasar. Pengerjaan mesin dan akurasi perakitan yang lebih baik membantu mengurangi kesenjangan dari sumbernya.
- Pemrosesan tepi: Gunakan penggilingan atau pemotongan presisi untuk membuat tepi pengelasan lebih halus dan mengurangi celah yang tidak beraturan.
- Pra-penyelarasan: Pastikan bagian-bagian sudah sejajar dengan benar sebelum pengelasan untuk menghindari celah ketidaksejajaran tambahan.
2. Gunakan bahan pengisi atau pengelasan hibrida
Ini adalah salah satu cara paling langsung untuk meningkatkan toleransi celah dengan menambahkan material tambahan untuk mengisi ruang tersebut.
- Pengelasan laser dengan pengumpanan kawat/bubuk: Tambahkan kawat pengisi atau bubuk logam selama pengelasan untuk meningkatkan kemampuan pengisian dan mengurangi sensitivitas terhadap akurasi perakitan.
- Pengelasan hibrida laser-busur: Busur menyediakan logam pengisi, sementara laser memastikan penetrasi yang dalam dan kecepatan tinggi. Hal ini membuatnya lebih baik untuk celah yang lebih besar, terutama pada pelat tebal dan bagian struktural.
Kecepatan pengumpanan kawat, daya laser, dan kecepatan pengelasan harus disesuaikan dengan ketebalan material dan celah sambungan. Untuk panduan pengaturan praktis, lihat kecepatan pengumpanan kawat pengelasan laser dan panduan pengaturan mesin las laser 3000W kami.
3. Sesuaikan parameter proses pengelasan
Mengubah kondisi pengelasan dapat membantu proses tersebut menutup celah dengan lebih mudah.
- Pengelasan laser dua titik: Memperluas area pemanasan dan membantu menstabilkan kolam lelehan.
- Penyesuaian defokus: Sedikit memperbesar titik laser untuk membantu menjembatani celah kecil.
- Pengelasan laser pulsa: Cocok untuk pelat tipis dan kesalahan pemasangan kecil, dengan biaya lebih rendah.
4. Gunakan sistem pemantauan dan pengendalian
Umpan balik secara waktu nyata membantu mengoreksi penyimpangan pengelasan selama proses berlangsung.
- Sistem pelacakan sambungan las: Mendeteksi perubahan posisi dan celah las serta menyesuaikan jalur atau parameter pengelasan.
5. Gunakan perlengkapan dan alat bantu
Alat bantu eksternal membantu mengurangi atau mengendalikan celah selama pengelasan.
- Perlengkapan presisi: Menjaga agar komponen tetap stabil dan sejajar untuk mengurangi kesalahan perakitan.
- Sistem penyangga elektromagnetik: Menyangga kolam lelehan pada pengelasan pelat tebal dan membantu mencegah keruntuhan.
Meningkatkan toleransi celah pengelasan laser membutuhkan kombinasi beberapa metode. Celah kecil terutama dikendalikan melalui pemesinan dan perakitan. Celah yang lebih besar bergantung pada bahan pengisi, pengelasan hibrida, atau penyesuaian proses. Dengan pemantauan dan pemasangan yang tepat, jangkauan aplikasi pengelasan laser dapat diperluas lebih jauh.
Pengelasan Laser vs Pengelasan Tradisional dalam Penanganan Celah
Pengelasan laser dan pengelasan konvensional berbeda secara signifikan dalam kemampuannya menangani celah. Artikel Referensi: Pengelasan Laser vs. Pengelasan Tradisional: Perbedaan, Keunggulan, Biaya, dan Aplikasi, terutama karena perbedaan konsentrasi sumber panas dan metode pengendapan material.
| Fitur | Pengelasan Laser | Pengelasan Konvensional (TIG/MIG) | Pengelasan Laser Hibrida |
|---|---|---|---|
| Kemampuan menangani celah | Rendah; membutuhkan pemasangan yang sangat rapat. | Tinggi, dapat menjembatani celah yang lebih besar dengan logam pengisi. | Tinggi, menggabungkan presisi laser dengan kemampuan pengisi busur. |
| Masukan panas & distorsi | Input panas lebih tinggi, zona yang terkena panas lebih luas, distorsi lebih terlihat. | Rendah, membutuhkan pemasangan yang sangat ketat. | Input panas sedang, kontrol distorsi yang lebih baik. |
| Kecepatan pengelasan | Sangat cepat | Relatif lambat | Lebih cepat dan lebih efisien daripada pengelasan busur tradisional. |
| Aplikasi | Masukan panas rendah, zona yang terkena panas sempit, distorsi rendah | Pelat sedang hingga tebal, bagian struktural dengan variasi pemasangan, seperti pembuatan kapal dan mesin teknik. | Pelat tebal, struktur celah besar, dan konstruksi lapangan, seperti struktur baja berat. |
Pemilihan proses pengelasan terutama bergantung pada kondisi celah. Pengelasan laser cocok untuk aplikasi presisi tinggi dengan celah kecil, sedangkan pengelasan tradisional lebih cocok untuk celah besar dan kondisi yang kompleks. Pengelasan laser hibrida, di sisi lain, mencapai keseimbangan antara efisiensi dan kemampuan adaptasi celah.
Aplikasi Industri dan Studi Kasus Nyata
Pengelasan laser digunakan di banyak industri yang membutuhkan presisi, hasil las yang bersih, dan proses yang cepat. Metode ini sangat cocok untuk celah kecil dan kondisi perakitan yang terkontrol dengan baik.
Fabrikasi Logam Lembaran dan Manufaktur Pengelasan Presisi:
Digunakan untuk kabinet listrik, kotak logam, kotak kontrol, braket presisi, dll.
Struktur Pengelasan Laser Otomotif:
Digunakan untuk panel bodi mobil, wadah baterai, rangka jok, struktur pintu, dll.
Perbaikan Cetakan dan Komponen Halus:
Digunakan untuk cetakan injeksi, permukaan cetakan, perkakas presisi, komponen mekanik kecil, dll.
Pengelasan Baja Tahan Karat dan Material Tipis:
Digunakan untuk tabung baja tahan karat, peralatan dapur, wadah perangkat medis, panel baja tahan karat tipis, dll.
Pengelasan laser banyak digunakan di bidang manufaktur presisi seperti lembaran logam, suku cadang otomotif, perbaikan cetakan, dan pemrosesan baja tahan karat. Metode ini paling efektif dalam aplikasi yang membutuhkan akurasi tinggi, hasil las yang bersih, dan kontrol perakitan yang ketat.
Kesimpulan
Pengelasan laser dapat menangani celah sambungan kecil dalam kondisi yang sesuai, tetapi celah yang lebih besar atau tidak konsisten mungkin memerlukan kawat pengisi, persiapan sambungan yang direvisi, atau proses pengelasan yang berbeda. Pengaturan yang tepat bergantung pada material dasar, ketebalan, desain sambungan, dan kualitas pengelasan yang dibutuhkan.
KEMPSON menawarkan mesin las laser dan peralatan pengumpan kawat untuk berbagai kebutuhan pengelasan industri. Hubungi tim kami dengan informasi material, ketebalan, celah sambungan, dan kebutuhan produksi Anda untuk mendiskusikan konfigurasi yang sesuai.

Pertanyaan Umum Demo Slot
Berapakah celah maksimum yang dapat diisi oleh pengelasan laser?
Hal ini bergantung pada prosesnya. Pengelasan laser standar biasanya membutuhkan celah di bawah 0.1 mm, sedangkan pengelasan kawat pengisi atau pengelasan hibrida dapat menangani sekitar 0.5 mm atau lebih.
Bisakah pengelasan laser serat menjembatani sambungan yang tidak rata?
Ketidakrataan kecil dapat ditangani, tetapi celah yang besar atau tidak konsisten akan memengaruhi stabilitas pengelasan dan dapat menyebabkan cacat.
Apakah saya selalu membutuhkan kawat pengisi untuk pengelasan laser?
Tidak. Untuk sambungan yang rapat, pengelasan laser dapat dilakukan tanpa kawat pengisi. Ini terutama diperlukan ketika terdapat celah atau dibutuhkan kekuatan sambungan yang lebih tinggi.
Apa yang terjadi jika celahnya terlalu besar?
Sambungan las dapat menjadi tidak stabil, yang menyebabkan fusi lemah, tembusan, atau sambungan yang tidak sempurna.
Apakah pengelasan laser lebih baik daripada TIG untuk celah kecil?
Ya, untuk pengelasan yang presisi dan celah kecil, pengelasan laser lebih cepat dan menghasilkan distorsi panas yang lebih sedikit daripada TIG.
Bagaimana cara mengurangi celah pengelasan sebelum pengelasan laser?
Tingkatkan akurasi pemesinan, gunakan perlengkapan yang tepat, dan pastikan bagian-bagian sejajar dengan baik sebelum pengelasan.
Bisakah pengelasan laser memperbaiki bagian-bagian yang dikerjakan dengan buruk?
Hanya sampai batas tertentu. Cacat kecil dapat diperbaiki, tetapi celah besar atau pemasangan yang kurang pas biasanya memerlukan metode pengelasan lain.
Bahan apa saja yang paling sensitif terhadap celah pengelasan?
Aluminium dan logam yang sangat reflektif lebih sensitif, karena membutuhkan kontrol yang lebih ketat terhadap masukan panas dan pemasangan sambungan.







