Мазмұны
кіріспе
Су коллекторы құбырлар мен фитингтерді дәл орналастыру және сенімді дәнекерлеу сапасымен тығыздалған құрастырмаға біріктіру арқылы дәнекерленеді. Дәнекерлеу әдісі материалға, қабырға қалыңдығына, өндіріс көлеміне және беткі талаптарға байланысты. TIG дәнекерлеуі, MIG дәнекерлеуі және лазерлік дәнекерлеу тот баспайтын болаттан жасалған су коллекторын жасау үшін жиі қолданылады.
Мұнда мен негізгі дәнекерлеу талаптарын, кең таралған дәнекерлеу әдістерін және су коллекторын дәнекерлеу процесін толық қамти отырып, су коллекторын қалай дәнекерлеу керектігін түсіндіремін. Мақалада сонымен қатар өндірушілерге қолайлы дәнекерлеу шешімін таңдауға көмектесу үшін арматураны орналастыру, құбырлар мен фитингтерді дәнекерлеу, ағып кетуді тексеру және бетті әрлеу қарастырылады.
Су коллекторын дәнекерлеуге қойылатын талаптар қандай?
Су коллекторымен дәнекерлеу төрт бағытқа бағытталған: қосылысты тығыздау, материалды таңдау, өлшемдік дәлдік және дәнекерлеу бетінің сапасы. Бұл факторлар ағып кетуді бақылауға, құрастыру дәлдігіне және ұзақ мерзімді пайдалану өнімділігіне әсер етеді.
- 1. Ағып кетпейтін дәнекерленген қосылыстар — Су коллекторлары сұйықтық қысымымен жұмыс істейді, сондықтан дәнекерлеу тұрақты енуді және балқытуды қажет етеді. Нашар ену немесе толық емес балқыту ағып кетуге әкелуі мүмкін. Тот баспайтын болаттан дәнекерлеу әдетте тотығуды азайту және дәнекерлеу сапасын сақтау үшін қорғаныш газбен қорғауды қажет етеді.
- 2. Су коллекторын дәнекерлеуге арналған материалды таңдау — Тот баспайтын болат коррозияға төзімділігі мен дәнекерленуіне байланысты су коллекторлары үшін жиі қолданылады. SS304 жалпы қолдануға жарамды, ал SS316 коррозияға төзімділігі жоғары талаптар үшін қолданылады.
- 3. Дәнекерлеу кезіндегі өлшемдік дәлдік — Бірнеше тармақталған құбырларды құрастыру кезінде дәл орналастыруды қажет етеді. Дәнекерлеу құрылғылары құбырларды туралауды басқару және деформацияны азайту үшін қолданылады. Дәл коллекторлар әдетте тармақталған құбырларды орналастыруға ±0.5 мм шегінде төзімділікті талап етеді.
- 4. Дәнекерлеу бетінің сапасы — Дәнекерлеу жіктері жарықтардан, кеуектіліктен және шамадан тыс шашыраудан таза болуы керек. Санитарлық талаптарға сай су жүйелері беттің тазалығын жақсарту үшін ішкі дәнекерлеуді жылтыратуды қажет етуі мүмкін.
Су коллекторын дұрыс дәнекерлеу процесі тиісті материалдарға, дәл жинауға және бақыланатын дәнекерлеу параметрлеріне байланысты. Жалпы әдістерге TIG дәнекерлеуі, MIG дәнекерлеуі және лазерлік дәнекерлеу жатады.
Су коллекторларын дәнекерлеудің кең таралған әдістері
Су коллекторларында қолданылатын негізгі дәнекерлеу әдістеріне TIG дәнекерлеуі, MIG дәнекерлеуі және лазерлік дәнекерлеу жатады. Қолайлы әдіс материалға, құбырдың қалыңдығына, өндіріс көлеміне және дәнекерлеу талаптарына байланысты.
| Дәнекерлеу әдісі | артықшылықтары | шектеулер | Қолайлы қолданбалар |
|---|---|---|---|
| TIG дәнекерлеу | Таза дәнекерлеу, шашырауы аз, тот баспайтын болатты жақсы бақылау | Баяу жылдамдық, оператордың жоғары шеберлік талаптары | Прототип өндірісі, шағын диаметрлі құбырлар, жоғары сыртқы түріне қойылатын талаптар |
| MIG пісіру | Жоғары өнімділік, пайдалануды жеңілдету, қалың материалдарға жарамды | Шашыраған жерлер көбірек, дәнекерлеуден кейінгі тазалау көбірек, кішігірім құбырлар үшін дәлдік төмен | Орташа қалыңдықтағы компоненттер, үлкен өндірістік бөлшектер |
| Лазерлік дәнекерлеу | Жоғары жылдамдық, ыстыққа әсер ететін аймақтың аздығы, деформацияның төмендігі, дәнекерлеу сапасының тұрақтылығы | Жоғары жабдықты инвестициялау | Тот баспайтын болаттан жасалған коллекторлар, жұқа қабырғалы құбырлар, автоматтандырылған өндіріс |
Су коллекторына арналған TIG дәнекерлеу
Су коллекторын жасауға арналған TIG дәнекерлеуінде бөлек толтырғыш сыммен қоректендіретін вольфрам электроды қолданылады. Бұл процесс тот баспайтын болаттан жасалған материалдарда жақсы бақылаумен таза дәнекерлеулерді қамтамасыз етеді. Дәнекерлеу енін 1-2 мм шегінде басқаруға болады, бұл оны жұқа қабырғалы құбырлар мен дәл қосылыстарға жарамды етеді.
Қолданылуына прототип өндірісі, кіші диаметрлі тармақталған құбырлар және жоғары дәнекерлеу көрінісін қажет ететін коллекторлар кіреді.
Су коллекторына арналған MIG дәнекерлеу
MIG дәнекерлеу коллекторын өндіруде қорғаныс газынан қорғайтын үздіксіз қоректенетін сым электрод қолданылады. Ол TIG дәнекерлеуіне қарағанда жоғары тұндыру жылдамдығын қамтамасыз етеді және қалың материалдарды аз өтпелермен өңдейді.
Ол әдетте орташа қалыңдықтағы коллекторлар мен үлкен өндірістік бөлшектер үшін қолданылады. Бұл процесс көбірек шашыраңқылық тудырады және дәнекерлеуден кейін қосымша тазалауды қажет етеді.
Су коллекторына арналған лазерлік дәнекерлеу
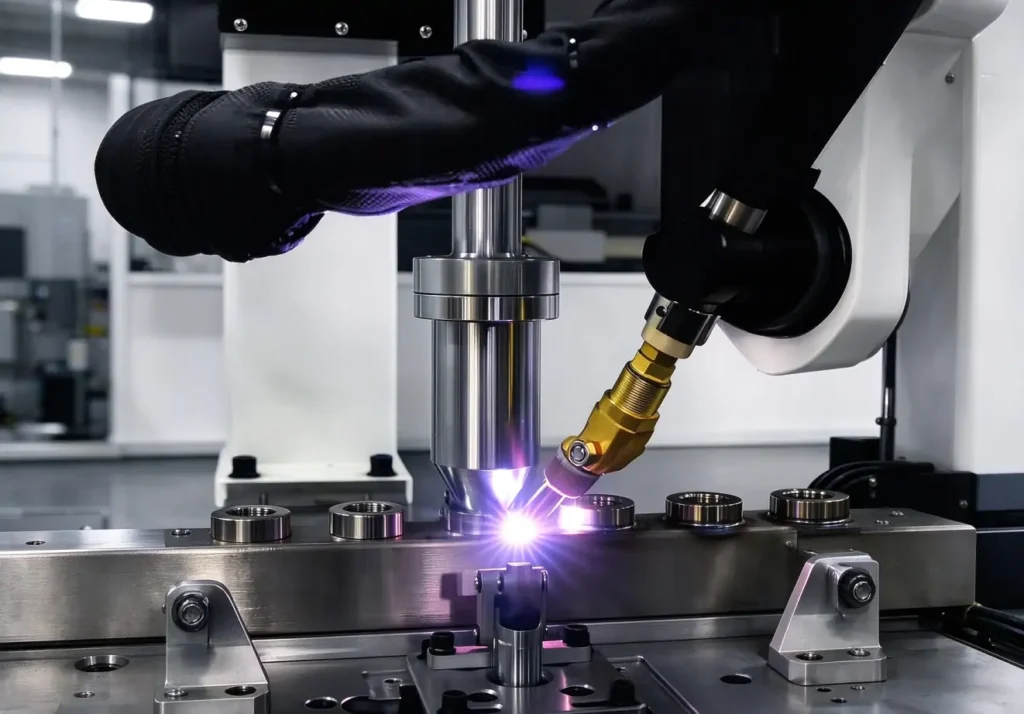
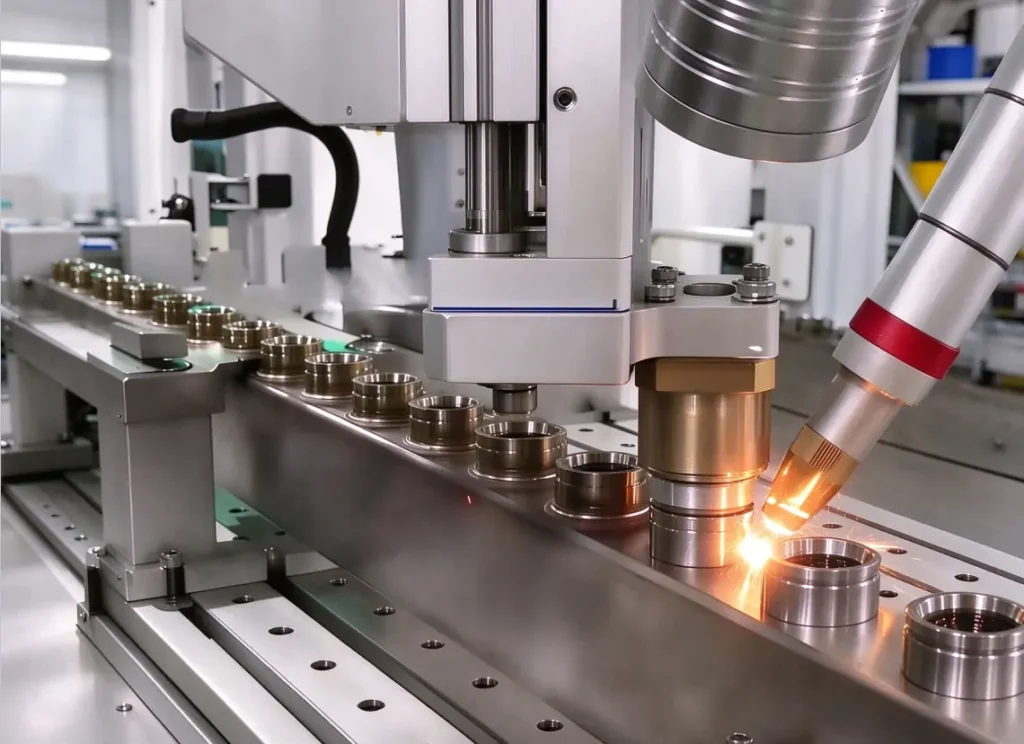
Су коллекторын өндіруге арналған лазерлік дәнекерлеу шоғырланған жылу ағыны бар фокусталған лазер сәулесін пайдаланады. Лазер дақтарының өлшемі әдетте 0.1–0.3 мм болады, бұл тар жылу әсер ететін аймақты және төмен жылу деформациясын тудырады.
Бұл процесс тұрақты дәнекерлеу сапасын, жоғары қайталануды және автоматтандырылған өндіріспен жақсы үйлесімділікті қамтамасыз етеді. Ол тот баспайтын болаттан жасалған су коллекторларына, жұқа қабырғалы құбыр жинақтарына және жоғары көлемді өндіріске жарамды.
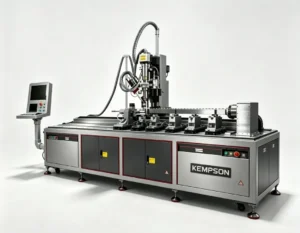
Су коллекторларын партиямен шығаратын өндірушілер үшін арнайы су коллекторлы лазерлік дәнекерлеу машинасы дәнекерлеудің консистенциясын және өндіріс тиімділігін жақсарта алады.
Тот баспайтын болаттан жасалған су коллекторларын дәнекерлеу бойынша жиі қойылатын сұрақтар мен шешімдер — қараңыз: Тот баспайтын болаттан жасалған су коллекторын дәнекерлеу: әдістер, қиындықтар және шешімдер
Су коллекторын дәнекерлеу процесі: қадамдық нұсқаулық
Су коллекторын дәнекерлеу процесі бес негізгі кезеңнен тұрады: компоненттерді дайындау, арматураны орналастыру, құбырлар мен фитингтерді дәнекерлеу, ағып кетуді тексеру және бетті әрлеу. Әрбір кезең дәнекерлеу сапасына, өлшемдік дәлдікке және соңғы өнімнің өнімділігіне әсер етеді.
1-қадам: Құрамдас бөліктерді дайындау
Дәнекерлеу алдында құбырлар мен фитингтер өндірістік сызбаға сәйкес дайындалады.
Дайындау процесіне мыналар кіреді:
- Құбырлар мен фитингтерді қажетті өлшемдерге дейін кесу
- Майды, тотығуды және беткі ластануды жою
- Құбырлардың арақашықтығын, бұрыштарын және жалпы өлшемдерін тексеру
- Материалдың қалыңдығына сәйкес дәнекерлеу жиектерін дайындау
Тот баспайтын болаттан жасалған су коллекторлары үшін кеуектілік және нашар балқу сияқты ақауларды болдырмау үшін дәнекерлеу алдында қосылыс аймағын тазалау керек.
2-қадам: Арматураны орналастыру
Құбырлар мен фитингтер құрастыру сызбасына сәйкес орналастырылады және дәнекерлеу алдында бекітіледі.
Процесс мыналарды қамтиды:
- Тармақталған құбырларды коллектормен туралау
- Қозғалудың алдын алу үшін дәнекерлеу құрылғыларын пайдалану
- Құбырлардың арақашықтығын және қосылу бұрыштарын тексеру
Арматураның дәлдігі соңғы коллектор сапасына әсер етеді. Дәл су коллекторлары әдетте ±0.5 мм шегінде тармақталған құбырларды орналастыруға төзімділікті талап етеді.
3-қадам: Құбырлар мен фитингтерді дәнекерлеу
Орналастырғаннан кейін, соңғы дәнекерлеу алдында құрастырманы ұстап тұру үшін ілмекпен дәнекерлеу қолданылады.
Дәнекерлеу процесі мыналарды қамтиды:
- Бөлшектерді бекітуге арналған ілмектерді дәнекерлеу
- Құбыр қосылыстарының айналасындағы негізгі дәнекерлеу
- Дәнекерлеу параметрлерін материал мен қалыңдыққа сәйкес реттеу
Дәнекерлеу параметрлеріне мыналар кіреді:
- Дәнекерлеу тогы немесе лазер қуаты
- Дәнекерлеу жылдамдығы
- Қорғаныс газының ағыны
Тот баспайтын болаттан жасалған коллекторлар үшін тотығуды азайту және дәнекерлеу сапасын сақтау үшін қорғаныш газынан қорғау қажет. Лазерлік дәнекерлеу жүйелері тұрақты жылу ағынын және қайталанатын өндіріс үшін дәнекерлеудің тұрақты нәтижелерін қамтамасыз етеді.
4-қадам: Ағып кетуді тексеру
Дәнекерлеу және салқындатудан кейін тығыздау өнімділігін тексеру үшін су коллекторының ағып кетуін тексеру жүргізіледі.
Жалпы тестілеу әдістеріне мыналар жатады:
- Ауа қысымын тексеру: негізгі ағып кетуді тексеру үшін қолданылады
- Су қысымын сынау: көрсетілген қысым жағдайында гидравликалық сынау
- Гелийдің ағып кету сынағы: жоғары сұранысқа ие салқындату жүйелері үшін қолданылады
Тексеру мыналарға бағытталған:
- Дәнекерлеу жарықтары
- Кеуектілік
- Ағып кету нүктелері
- Толық емес синтез
Ағып кету сынағы дәнекерленген коллектордың қажетті қысым жағдайында жұмыс істей алатынын растайды.
5-қадам: бетті әрлеу
Соңғы қадам дәнекерлеу іздерін кетіреді және бетінің жағдайын жақсартады.
Аяқтау процесіне мыналар кіреді:
- Дәнекерлеу түсінің өзгеруін жою
- Дәнекерлеу аймақтарын тегістеу және жылтырату
- Ішкі және сыртқы беттерді тазалау
Санитарлық-гигиеналық су және салқындату қолданбалары үшін ішкі беттерді ластану қаупін азайту үшін жылтырату қажет болуы мүмкін. Беттік өңдеу сонымен қатар дәнекерлеу аймағының айналасындағы коррозияға төзімділікті қалпына келтіреді.
Су коллекторын толық дәнекерлеу процесі дәл дайындықты, бақыланатын дәнекерлеу параметрлерін және тиісті тексеруді қажет етеді.
Су коллекторына арналған TIG дәнекерлеу және MIG дәнекерлеу және лазерлік дәнекерлеу
TIG дәнекерлеу, MIG дәнекерлеу және лазерлік дәнекерлеу су коллекторын жасаудың кең таралған әдістері болып табылады. Таңдау материалдың қалыңдығына, дәнекерлеу сапасына, өндіріс көлеміне және деформацияны бақылау талаптарына байланысты.
Су коллекторын дәнекерлеу әдісін салыстыру
| салыстыру | TIG дәнекерлеу | MIG пісіру | Лазерлік дәнекерлеу |
|---|---|---|---|
| Жылу кірісі және HAZ | Жылу шығыны жоғары, HAZ үлкенірек | Жылу шығыны жоғары, деформация қаупі жоғары | Жылу шығыны аз, HAZ аз |
| Дәнекерлеу жылдамдығы | 0.5–2 м/сағ | Сым беру жылдамдығы 8 м/мин дейін | Үздіксіз өндіріс үшін жоғары жылдамдық |
| Дәнекерлеу дәлдігі | Таза дәнекерлеу, шашырауы аз | Орташа дәлдік, көбірек шашыраңқылық | Тар дәнекерлеу тігісі, жоғары консистенциясы |
| Алшақтыққа қойылатын талап | орта | орта | Қатаң, әдетте материал қалыңдығының 10% шегінде |
| Қолайлы қалыңдығы | 0.3–3 мм жұқа қабырғалы дәнекерлеу | Орташа қалыңдықтағы компоненттер | Жұқа қабырғалы құбырлар және дәл құрастырмалар |
| автоматтандыру | Операторға тәуелді | Стандарттау оңай | Cnc және роботтық интеграция |
| Су коллекторын қолдану | Прототиптер, шағын құбырлар, сыртқы келбетке бағытталған бөлшектер | Орташа қалыңдық және үлкенірек компоненттер | Тот баспайтын болаттан жасалған коллекторлар, көп тармақты жинақтар, жаппай өндіріс |
TIG дәнекерлеуі прототиптер мен сыртқы түріне бағытталған бөлшектерге сәйкес келеді. MIG дәнекерлеуі жоғары өнімділікті қажет ететін орташа қалыңдықтағы компоненттерге сәйкес келеді. Лазерлік дәнекерлеу деформация мен консистенцияның қатаң талаптары бар жұқа қабырғалы тот баспайтын болаттан жасалған коллекторларға сәйкес келеді.
Лазерлік дәнекерлеу мен TIG дәнекерлеуінің арасындағы нақты айырмашылықтарды және тиісті дәнекерлеу әдісін қашан таңдау керектігін білу үшін мынаны қараңыз: Су коллекторын өндіруге арналған лазерлік дәнекерлеу және TIG дәнекерлеу
Тот баспайтын болаттан жасалған су коллекторына қандай дәнекерлеу әдісі қолайлы?
Тот баспайтын болаттан жасалған су коллекторына арналған қолайлы дәнекерлеу әдісі материалдың қалыңдығына, өндіріс көлеміне, дәнекерлеудің сыртқы түріне қойылатын талаптарға және автоматтандыру қажеттіліктеріне байланысты.
- TIG дәнекерлеу —- TIG дәнекерлеуі аз мөлшердегі өндіріске, прототиптік өндіріске және дәнекерлеудің сыртқы түрі мен дәлдігі маңызды болатын су коллекторларына жарамды. Ол тот баспайтын болаттан жасалған жұқа қабырғалы құбырларды жақсы басқаруды қамтамасыз етеді, бірақ білікті операторларды және қолмен жұмысты көбірек қажет етеді.
- MIG дәнекерлеу —- MIG дәнекерлеуі жалпы өндірісте және орташа қалыңдықтағы су коллекторларында кеңінен қолданылады. Ол үлкенірек бөлшектер үшін жоғары өнімділік пен оңай жұмыс істеуді қамтамасыз етеді, дәнекерлеуден кейін қосымша тазалау қажет.
- Лазерлік дәнекерлеу —- Лазерлік дәнекерлеу дәл су коллекторларына, жұқа қабырғалы құбыр жинақтарына және жаппай өндіріске жарамды. Ол төмен жылу шығынын, шағын деформацияны және тұрақты нәтижелерді қажет ететін қолданбалар үшін тұрақты дәнекерлеу сапасын қамтамасыз етеді.
Таңдау бір ғана дәнекерлеу өнімділігі факторына емес, құбырдың қалыңдығына, өндіріс талаптарына, дәнекерлеудің сыртқы түріне және автоматтандыру деңгейіне негізделуі керек.
Бұл дәнекерлеу әдістерінің әрқайсысының өзіндік артықшылықтары бар, тек су коллекторларында ғана емес, сонымен қатар басқа да дәнекерлеу қолданбаларында. Қосымша ақпарат алу үшін мынаны қараңыз: Лазерлік дәнекерлеу және дәстүрлі дәнекерлеу: айырмашылықтары, артықшылықтары, құны және қолданылуы
Су коллекторын өндіру үшін лазерлік дәнекерлеуді қолдануға бола ма?
Иә, лазерлік дәнекерлеуді тот баспайтын болаттан жасалған су коллекторын өндіру үшін пайдалануға болады. Ол тұрақты дәнекерлеу сапасын, төмен термиялық деформацияны, жоғары өндіріс жылдамдығын және таза дәнекерлеу көрінісін қажет ететін өндірушілерге жарамды.
Лазерлік дәнекерлеу көп тармақты құбырларды дәнекерлеу кезінде жылу әсер ететін аймақты азайту және бұрмалануды бақылау үшін шоғырланған жылу кірісін пайдаланады. Бұл процесс әдетте жұқа қабырғалы тот баспайтын болаттан жасалған коллекторларға, салқындатқыш компоненттерге және дәл құбыр жинақтарына қолданылады.
Сумен жұмыс істейтін лазерлік дәнекерлеу машиналары тот баспайтын болаттан жасалған құбыр жинақтарында қайталанатын дәнекерлеу сапасын талап ететін өндірушілерге арналған, әртүрлі өндіріс көлемдері мен дәнекерлеу талаптарына арналған шешімдер бар.
Өнеркәсіптік өндіріске арналған сулы лазерлік дәнекерлеу машинасы
Су коллекторлы лазерлік дәнекерлеу машинасы тот баспайтын болаттан жасалған құбыр жинақтарын дәнекерлеуге, дәнекерлеу сапасына, деформацияны бақылауға және өндіріс консистенциясына қатаң талаптар қоя отырып жасалған. Машинаны материал түрі мен технологиялық талаптарға байланысты тот баспайтын болаттан, көміртекті болаттан және алюминийден дәнекерлеуге конфигурациялауға болады.
Қолданбалар:
- Су коллекторлары
- Салқындату құбырлары
- Жылу алмастырғыштың құрамдас бөліктері
- Сұйықтықты басқару жинақтары
Бұл жүйе көп тармақты құбырларды дәнекерлеуге, жұқа қабырғалы компоненттерге және тұрақты дәнекерлеу өнімділігі қажет болатын сериялық өндіріске жарамды.
қорытынды
Су коллекторын дәнекерлеу дұрыс материалды таңдауды, дәл орналастыруды, қолайлы дәнекерлеу әдістерін және сенімді тексеруді қажет етеді. TIG, MIG және лазерлік дәнекерлеу әрқайсысы әртүрлі өндіріс талаптарына сәйкес келеді. Жұқа қабырғалы құбырлары, бірнеше тармақталған қосылыстары және сериялық өндіріс қажеттіліктері бар тот баспайтын болаттан жасалған су коллекторлары үшін лазерлік дәнекерлеу тұрақты дәнекерлеу сапасын және бақыланатын жылу кірісін қамтамасыз етеді.
KEMPSON материал түріне, құбыр құрылымына, дәнекерлеу қалыңдығына және өндіріс талаптарына негізделген теңшелген конфигурациялары бар су коллекторлы лазерлік дәнекерлеу машиналарын ұсынады. Кәсіби ғылыми-зерттеу және тәжірибелік-конструкторлық жұмыстар мүмкіндігімен, инженерлік тәжірибесімен, өнім сертификаттарымен және экспорттық қызмет көрсету қолдауымен KEMPSON әртүрлі салалардағы өндірушілер үшін толық лазерлік дәнекерлеу шешімдерін ұсынады.
Су коллекторын дәнекерлеу талаптарын талқылау және өндірісіңізге қолайлы лазерлік дәнекерлеу шешімін табу үшін бізбен хабарласыңыз .

FAQ
Су коллекторлары үшін қандай дәнекерлеу әдісі қолданылады?
Су коллекторларын пісірудің кең таралған әдістеріне TIG дәнекерлеуі, MIG дәнекерлеуі және лазерлік дәнекерлеу жатады. TIG дәлдік пен шағын сериялы өндіріске сәйкес келеді, MIG жалпы өндіріс үшін қолданылады, ал лазерлік дәнекерлеу жұқа қабырғалы тот баспайтын болаттан жасалған коллекторлар мен жоғары көлемді өндіріске сәйкес келеді.
Тот баспайтын болаттан жасалған су коллекторларын TIG арқылы дәнекерлеуге бола ма?
Иә. TIG дәнекерлеуі тот баспайтын болаттан жасалған су коллекторларында, әсіресе жұқа қабырғалы құбырлар мен кіші диаметрлі тармақ қосылымдары үшін кеңінен қолданылады. Ол жақсы бақылаумен таза дәнекерлеуді қамтамасыз етеді, бірақ білікті операторларды қажет етеді және өндіріс жылдамдығы төмен.
Лазерлік дәнекерлеу тот баспайтын болаттан жасалған коллекторларға жарамды ма?
Иә. Лазерлік дәнекерлеу төмен жылу шығынын, шектеулі деформацияны және тұрақты дәнекерлеу сапасын қажет ететін тот баспайтын болаттан жасалған коллекторларға жарамды. Ол әдетте жұқа қабырғалы құбыр жинақтарында, көп тармақты құрылымдарда және тұрақты дәнекерлеу нәтижелерін қажет ететін өндірістік қолданбаларда қолданылады.
Су коллекторын дәнекерлеу процесі қандай?
Су коллекторын дәнекерлеу процесіне компоненттерді дайындау, арматураны орналастыру, құбырлар мен фитингтерді дәнекерлеу, ағып кетуді тексеру және бетті әрлеу кіреді. Әрбір қадам қосылыстың сапасын, өлшемдік дәлдікті және соңғы тығыздау өнімділігін бақылайды.
Дәнекерленген су коллекторын ағып кетуге қалай тексеруге болады?
Дәнекерленген су коллекторлары әдетте ауа қысымын тексеру, су қысымын тексеру немесе гелийдің ағып кетуін тексеру арқылы тексеріледі. Коллектор пайдалануға берілмес бұрын тексеру дәнекерлеу жарықтарын, кеуектілікті, толық емес балқуды және ағып кету нүктелерін тексереді.
Су коллекторының дәнекерлеу тесігінің ағып кетуіне не себеп болады.
Су коллекторының дәнекерлеу ағып кетуі әдетте толық емес енуден, нашар балқудан, дәнекерлеу жарықтарынан, кеуектіліктен, ластанудан немесе шамадан тыс дәнекерлеу деформациясынан болады. Буынды дұрыс дайындау, параметрлерді бақылау және тексеру ағып кету қаупін азайтуға көмектеседі.
Су коллекторларын лазермен дәнекерлеу қандай қалыңдықта өңдей алады?
Лазерлік дәнекерлеуді жұқа қабырғалы су коллекторлары мен дәл құбыр құрастырмалары үшін пайдалануға болады. Қолайлы қалыңдық материал түріне, лазер қуатына, қосылыс конструкциясына және дәнекерлеу параметрлеріне байланысты. Тот баспайтын болаттан жасалған коллекторды қолдану әдетте 0.6–1.5 мм жуан қабырғалы құбырларды қамтиды.
Су коллекторын дәнекерлеуді автоматтандыруға бола ма?
Иә. Су коллекторында дәнекерлеуді CNC жүйелерімен, роботтық дәнекерлеу жабдықтарымен немесе арнайы лазерлік дәнекерлеу машиналарымен автоматтандыруға болады. Автоматтандыру көп тармақты құрастырулар мен қайталанатын өндіріс үшін дәнекерлеудің тұрақтылығын жақсартады.