кіріспе
Дәнекерлеу - өндірісте, құрылыста, автомобиль өндірісінде және ауыр өнеркәсіпте қолданылатын негізгі металдарды біріктіру процесі. MIG, TIG және доғалық дәнекерлеу сияқты дәстүрлі әдістер икемділігі мен сенімділігі үшін кеңінен қолданылды, ал лазерлік дәнекерлеу жоғары дәлдікке, тиімділікке және автоматтандыруға көшумен бірге пайда болды.
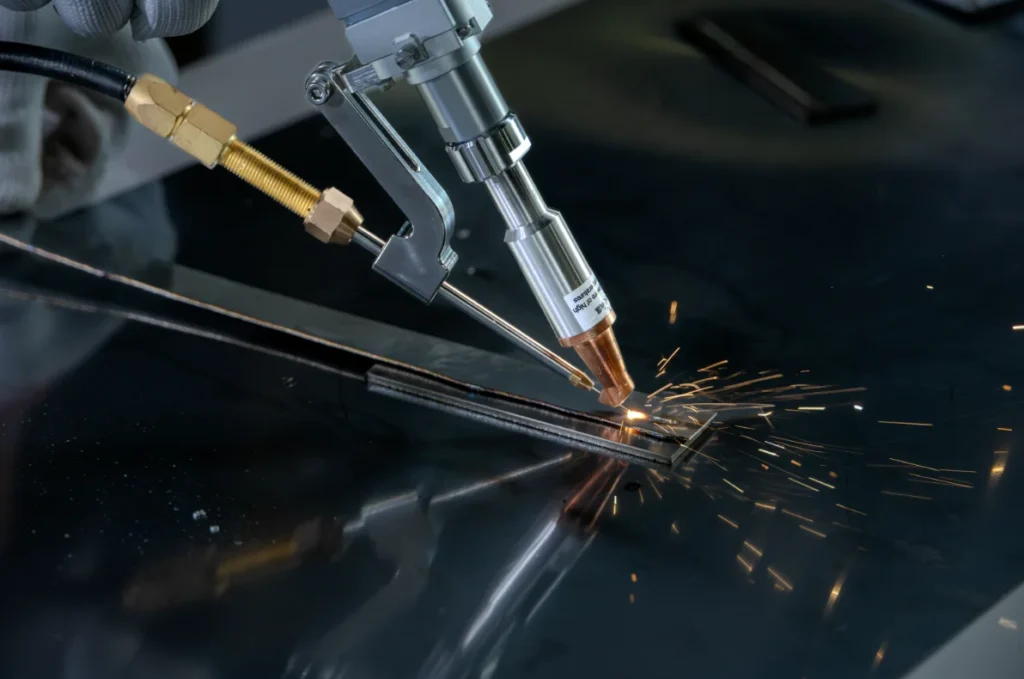
Лазерлік дәнекерлеу
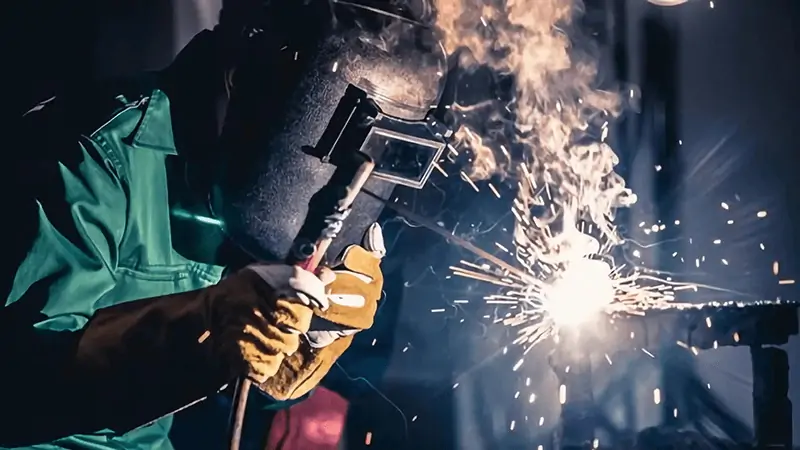
Дәстүрлі дәнекерлеу
Лазерлік дәнекерлеуді дәстүрлі дәнекерлеумен салыстырғанда бағалау кезінде әдетте дәнекерлеу сапасы, жылдамдығы, жылу шығыны, автоматизация және құны сияқты факторлар ескеріледі. Бұл лазерлік дәнекерлеуді салыстыру жұмыс принциптерін, дәлдікті, жылдамдықты, жылу әсер ететін аймақты, материалды пайдалануды, автоматизацияны және қолданылу аясын қамтиды, бұл лазерлік дәнекерлеу мен дәстүрлі дәнекерлеудің айырмашылығын түсіндіруге көмектеседі.
Дәстүрлі дәнекерлеу дегеніміз не?
Дәстүрлі дәнекерлеу - бұл бірдей немесе әртүрлі материалдардан жасалған дайындамалар атом деңгейіндегі байланысқа қол жеткізілгенге дейін қыздыру, қысым немесе екеуінің де тіркесімі арқылы толтырғыш материалдармен немесе онсыз тұрақты түрде байланысатын біріктіру процесі. Ол сондай-ақ өнеркәсіпте балқыту немесе металды балқыту деп аталады және қазіргі заманғы өндірісте металдар мен термопластикалық материалдарды байланыстырудың негізгі процестерінің бірі болып қала береді.
Дәстүрлі дәнекерлеудің кең таралған түрлері
Дәстүрлі дәнекерлеу жұмыс әдісі, жабдыққа қойылатын талаптар және қолдану сценарийлері бойынша ерекшеленетін бірнеше кең таралған процестерді қамтиды. Олардың ішінде MIG дәнекерлеуі, TIG дәнекерлеуі, таяқша дәнекерлеуі және флюсті өзекті дәнекерлеуі (FCAW) заманауи өндіріс пен далалық операциялардағы ең көп таралған әдістер болып табылады.
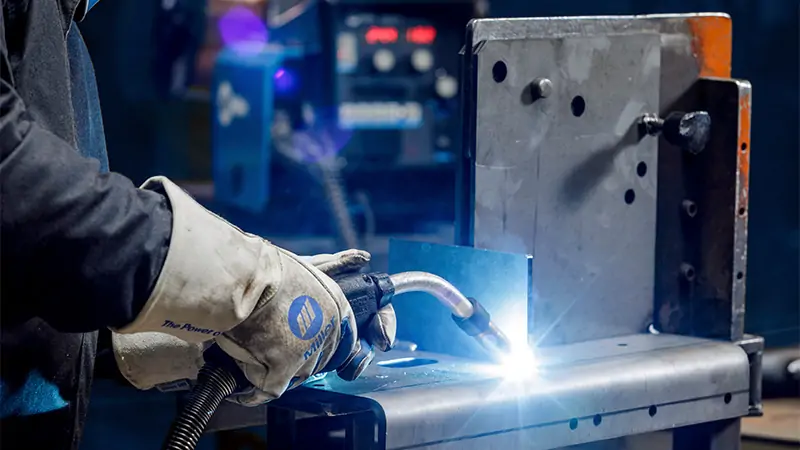
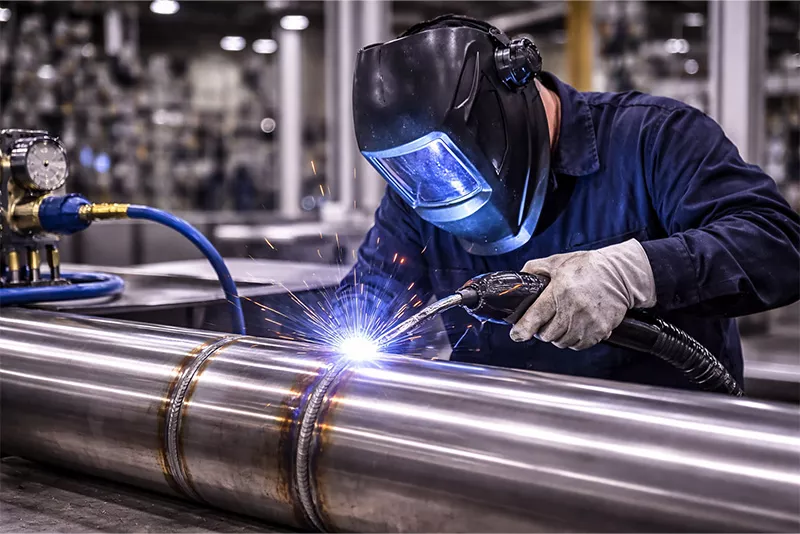
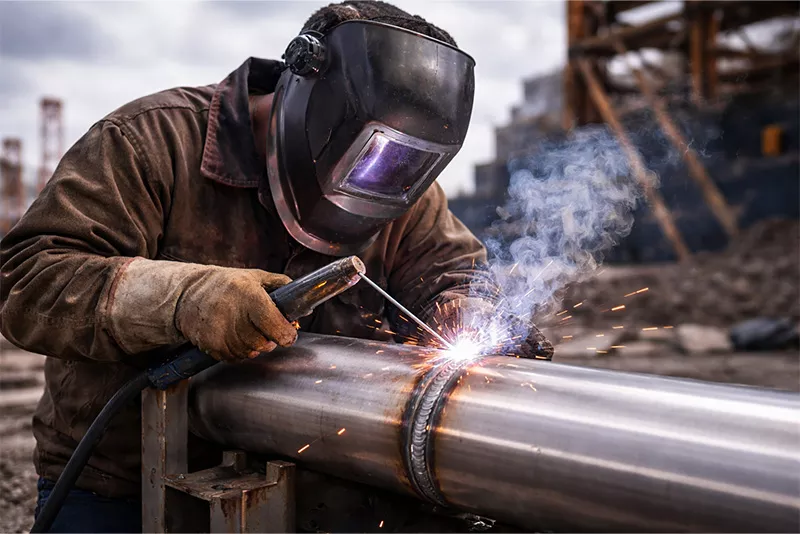
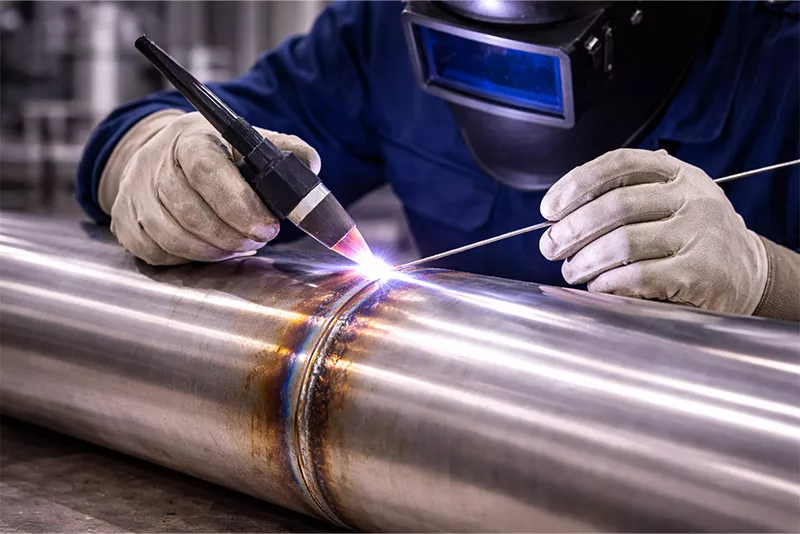
- MIG дәнекерлеу: MIG дәнекерлеу металдарды тиімді түрде біріктіру үшін үздіксіз берілетін сым электроды мен қорғаныш газын пайдаланады, бұл жоғары дәнекерлеу жылдамдығын және өндіріс пен жұқа парақтарды қолдану үшін оңай жұмыс істеуді қамтамасыз етеді.
- TIG дәнекерлеуі: TIG дәнекерлеуі таза, дәл дәнекерлеулерді алу үшін инертті газдан қорғалған тұтынылмайтын вольфрам электродын пайдаланады, бұл оны тот баспайтын болат, алюминий және басқа да маңызды материалдармен жоғары сапалы жұмыс істеу үшін өте қолайлы етеді.
- Таяқшамен пісіру: Таяқшамен пісіру (SMAW) өзіндік экрандауды жасайтын флюспен қапталған электродты пайдаланады, бұл ашық ауада жұмыс істеуге және ауыр құрылымдық пісіруге жарамды қарапайым және арзан шешімді қамтамасыз етеді.
- Флюсті өзекті пісіру (FCAW): Флюсті өзекті пісіру (FCAW) дәнекерлеу кезінде қорғаныс жасау үшін флюсті сымды пайдаланады, бұл орташа және ауыр жүктемелі өнеркәсіптік қолданбалар үшін күшті енуді және жоғары шөгу жылдамдығын қамтамасыз етеді.
Дәстүрлі дәнекерлеу принципі
Дәстүрлі дәнекерлеу екі немесе одан да көп металл бөлшектерді жылу, қысым немесе екеуін де қолдану арқылы біріктіреді, бұл материалдардың тұрақты металлургиялық байланыс түзуіне мүмкіндік береді. Біріктіру әдісіне байланысты дәстүрлі дәнекерлеу процестері жалпы алғанда балқыту, қысыммен дәнекерлеу және дәнекерлеу болып жіктеледі.
Балқыту дәнекерлеу
Балқытып пісіру материалдарды негізгі металдарды қосылыс жерінде балқыту және балқытылған бассейннің тұрақты байланысқа айналуына мүмкіндік беру арқылы біріктіреді. Жалпы әдістерге MIG, TIG, SMAW және SAW пісіру жатады. Пісіруді ластанудан қорғау үшін көбінесе қорғайтын газ немесе флюс қолданылады.
Қысыммен пісіру
Қысыммен пісіру материалдарға күш қолдану арқылы, кейде қосымша жылу беру арқылы қосылыс түзеді. Бұл процесс металдарды толық балқытпай байланыстырады. Типтік мысалдарға кедергімен пісіру, үйкеліспен пісіру және ұсталық пісіру жатады.
Дәнекерлеу
Дәнекерлеу негізгі материалдарға қарағанда балқу температурасы төмен толтырғыш металды пайдаланады. Толтырғыш металл балқып, қосылысқа құйылады, ал негізгі металдар қатты болып қалады. Ол әдетте әртүрлі материалдар мен ыстыққа сезімтал компоненттерді біріктіру үшін қолданылады.
Дәстүрлі дәнекерлеу әдістері әмбебаптығымен, жабдықтың салыстырмалы түрде төмен құнымен және әртүрлі материалдар мен қалыңдықтарды өңдеу мүмкіндігімен бағаланады. Олар құрылыста, өндірісте, кеме жасауда, құбыр жобаларында және ауыр өндірісте кеңінен қолданылады.
Лазерлік дәнекерлеу дегеніміз не?
Лазерлік дәнекерлеу - материалдарды біріктіру үшін жылу көзі ретінде фокусталған жоғары энергиялы лазер сәулесін пайдаланатын дәлдікпен дәнекерлеу процесі. Лазер ынталандырылған сәулелену арқылы пайда болады және дайындамаға бағытталады, онда ол сіңіріліп, жылуға айналады, материалды балқытып, дәнекерлеу қосылысын қалыптастырады. Толығырақ: Лазерлік дәнекерлеу дегеніміз не?
Жылу кірісі жоғары концентрацияланғандықтан, процесс тар жылу әсер ететін аймақты және минималды термиялық бұрмалануды тудырады. Сондай-ақ, ол тұрақты дәнекерлеу сапасын қамтамасыз етеді және автоматтандырылған өндіріс орталарына өте қолайлы. Нәтижесінде, лазерлік дәнекерлеу автомобиль өндірісінде, аэроғарыштық, электроника және дәл компоненттер өндірісінде кеңінен қолданылады.
Лазерлік дәнекерлеу түрлері
Лазерлік дәнекерлеу, әдетте, дәнекерлеудің пайда болу механизміне байланысты екі негізгі түрге бөлінеді: жылу өткізгіштік дәнекерлеу және терең ену арқылы дәнекерлеу. Әр түрлі лазерлік дәнекерлеу машиналары туралы біліңіз .
- Жылу өткізгіштікпен пісіру жұқа материалдарға жарамды және беткі жылу беру арқылы таяз, тегіс пісірулер жасайды.
- Кілт тесіктерін дәнекерлеу қалың материалдар үшін қолданылады, мұнда жоғары лазерлік энергия терең енуді және берік құрылымдық қосылыстарды қамтамасыз ететін буланған қуысты жасайды.
Лазерлік дәнекерлеу қалай жұмыс істейді
Лазерлік дәнекерлеудің жұмыс процесін төрт негізгі кезеңге бөлуге болады:
- Лазерлік орта (мысалы, CO₂ газы немесе YAG кристалы) фокусталған лазер сәулесін жасау үшін қоздырылады.
- Сәуле оптикалық жүйе арқылы беріледі және шағын, жоғары энергиялы нүктеге шоғырланады.
- Лазер энергиясы дайындамаға сіңіріліп, материалды балқу немесе булану температурасына дейін тез қыздырады және балқытылған бассейн түзеді.
- Лазер қосылыс бойымен қозғалған кезде, балқытылған бассейн қатып, үздіксіз дәнекерлеуді құрайды. Процесс кезінде тотығудың алдын алу және дәнекерлеу сапасын қорғау үшін қорғаныш газы қолданылады.
Лазерлік дәнекерлеу - дәлдікке, жылдамдыққа және автоматтандыруға арналған заманауи біріктіру технологиясы. Дәстүрлі дәнекерлеу әдістерімен салыстырғанда, ол жоғары пісіру сапасын, төмен термиялық бұрмалануды және процесті жақсы басқаруды қамтамасыз етеді.
Лазерлік дәнекерлеу және дәстүрлі дәнекерлеу: негізгі айырмашылықтар
Нақты өндірістік ортада лазерлік дәнекерлеуді дәстүрлі дәнекерлеумен салыстырғанда баға мен өнімділік айырмашылықтары маңызды рөл атқарады. Дәнекерлеу сапасы мен жылдамдығынан басқа, жабдыққа инвестиция салу, еңбек талаптары, энергияны пайдалану және техникалық қызмет көрсету сияқты факторлар ұзақ мерзімді пайдалану шешімдеріне тікелей әсер етеді.
1. Дәнекерлеу процестеріндегі жылу көзін салыстыру
Дәнекерлеу жылу көздері негізінен доғалық, жалындық және лазерлік сәуле болып бөлінеді, олардың әрқайсысының энергия концентрациясы мен қолдану сипаттамалары әртүрлі.
Arc (Дәстүрлі дәнекерлеу жылу көзі)
Доға MIG, TIG, Stick және FCAW дәнекерлеуінде қолданылады. Ол металл мен толтырғыш материалды балқыту үшін электр разряды арқылы жылу шығарады.
Энергия тығыздығы салыстырмалы түрде төмен (≤10⁴ Вт/см²), қыздыру аймағы кең және жылу әсер ететін аймақ үлкенірек. Ол қалың материалдар мен жалпы құрылымдық дәнекерлеуге жарамды, бірақ оператордың жоғары тәжірибесін қажет етеді және деформацияны тудыруы мүмкін.
Жалын (газбен пісіру жылу көзі)
Жалынмен пісіру жылу көзі ретінде оттегі мен отын газының жануын пайдаланады.
Ол доғалық дәнекерлеуге қарағанда энергия концентрациясының төмендігіне, жылудың көп таралуына және дәлдігінің төмендігіне ие. Ол негізінен ірі көлемді өнеркәсіптік өндіріске қарағанда жөндеу жұмыстары мен жеңіл қолданбаларда қолданылады.
Лазер сәулесі (лазерлік дәнекерлеу жылу көзі)
Лазерлік дәнекерлеу өте жоғары энергия тығыздығымен (10⁶–10⁸ Вт/см²) шоғырланған жоғары энергиялы лазер сәулесін пайдаланады.
Жылу кірісі жоғары концентрацияланған, бұл шағын жылу әсер ететін аймақты (0.1–1 мм), минималды деформацияны және жоғары дәнекерлеу дәлдігін тудырады. Ол автоматтандыруды және жоғары жылдамдықты өндірісті қолдайды, бұл оны автомобиль, аэроғарыш және дәл өндіріске жарамды етеді.
2. Дәлдік және дәнекерлеу сапасы
Лазерлік дәнекерлеуді дәстүрлі дәнекерлеумен салыстырғанда бағалау кезінде дәлдік пен дәнекерлеу сапасы негізгі факторлар болып табылады. Жылу берудегі, энергия концентрациясындағы және процесті басқарудағы айырмашылықтар дәнекерлеудің сыртқы түріне, тұрақтылығына және қажетті өңдеуден кейінгі мөлшерге тікелей әсер етеді.
| өлшем | Дәстүрлі дәнекерлеу | Лазерлік дәнекерлеу |
| Дәнекерлеу ені | Жылу кең аумаққа таралады, нәтижесінде дәнекерлеу тігісі кеңейіп, жылу әсер ететін аймақ үлкейеді. Ол тар немесе дәл қосылыстарға онша қолайлы емес. | Жоғары концентрацияланған энергия дәлдік компоненттеріне жарамды, шамамен 0.1–1 мм жылу әсер ететін аймағы бар тар дәнекерлеу тігісін тудырады. |
| Шашырау | Доғалық және жалындық процестер балқытылған бассейннің тұрақсыздығы мен ағынның ыдырауына байланысты көбінесе айтарлықтай шашырауды тудырады, бұл бетінің ластануына әкеледі. | Байланыссыз процесс ретінде тұрақты энергия кірісі және бақыланатын қорғаныш газынан қорғауға байланысты шашыраңқылық минималды болады. |
| Жер бетінің сапасы | Дәнекерлеу көрінісі көбінесе біркелкі емес және оператордың шеберлігіне, әсіресе қолмен өңдеу кезінде, байланысты. | Әсіресе автоматтандырылған өндіріске жарамды, жоғары беттік сапамен тегіс, біркелкі дәнекерлеуді қамтамасыз етеді. |
| Кейінгі өңдеу талаптары | Жоғары деформация және беткі тегіс емес жерлер көбінесе тегістеу, жылтырату және түзетуді қажет етеді. | Минималды деформация және таза дәнекерлеу әдетте өңдеуден кейінгі қажеттіліктерді азайтады немесе жояды. |
3. Дәнекерлеу жылдамдығы
Дәнекерлеу жылдамдығы өнеркәсіптік өндірісте өндіріс тиімділігі мен цикл уақытына әсер ететін негізгі факторлардың бірі болып табылады. Әртүрлі жылу көздері мен процесс әдістері материалдардың қаншалықты тез балқып, біріктірілетініне тікелей әсер етеді.
Дәстүрлі дәнекерлеу
Дәстүрлі дәнекерлеу төмен энергия тығыздығын пайдаланады, бұл материалды қыздыру және балқыту үшін көбірек уақытты қажет етеді. TIG дәнекерлеуі әдетте 1-5 м/мин шамасында болады, ал MIG және FCAW жылдамырақ, бірақ жылу кірісі мен қолмен басқарумен шектеледі, бұл оларды көп көлемді өндіріс үшін онша қолайлы емес етеді.
Лазерлік дәнекерлеу
Лазерлік дәнекерлеу материалды тез балқыту үшін жоғары концентрацияланған энергияны пайдаланады, өнеркәсіптік қолданыста 10-50 м/мин дәнекерлеу жылдамдығына жетеді. Ол автоматтандырылған, жоғары тиімді өндіріс желілеріне өте қолайлы.
4. Жылу әсер ететін аймақ (ЖӘА)
Жылу әсер ететін аймақ (ЖАА) материалдың өнімділігіне, өлшемдік тұрақтылығына және соңғы дәнекерлеу сапасына тікелей әсер етеді. Әртүрлі дәнекерлеу процестері әртүрлі деңгейдегі жылу ағынын тудырады, бұл деформацияның, микроқұрылымның өзгеруінің және дәл қолдану үшін жарамдылықтың өзгеруіне әкеледі.
| өлшем | Дәстүрлі дәнекерлеу (доғалық / жалындық) | Лазерлік дәнекерлеу |
| Жылу әсер ететін аймақ (HAZ) | Жоғары жылу ағыны және кең жылу диффузиясы үлкен HAZ тудырады, бұл негізгі металл микроқұрылымында айтарлықтай өзгерістерге әкеледі және материалдың тұрақтылығын төмендетеді. | Жоғары концентрацияланған жылу кірісі өте аз HAZ (шамамен 0.1–1 мм) пайда етеді, қоршаған материалға минималды әсер етеді және жақсырақ қосылыс қасиеттеріне ие болады. |
| Термиялық деформация | Жылудың үлкен таралуы айтарлықтай деформацияға әкеледі, көбінесе дәнекерлеуден кейін түзетуді немесе жылтыратуды қажет етеді. | Төмен жылу шығыны және жергілікті қыздыру минималды деформацияға әкеледі, көбінесе кейінгі өңдеу қажеттілігін жояды. |
| Материалдық зақым | Жоғары температура дәннің өсуіне, тотығуына және қаттылығының өзгеруіне әкелуі мүмкін, бұл беріктік пен коррозияға төзімділікке әсер етеді. | Жылдам қыздыру және салқындату термиялық зақымдануды азайтады, механикалық қасиеттерді жақсы сақтайды. |
| Дәл бөлшектерді өңдеу | Үлкен HAZ және деформацияға байланысты дәлдік компоненттеріне шектеулі жарамдылық; негізінен үлкен құрылымдық бөлшектер үшін қолданылады. | Жоғары дәлдік және кішкентай нүктелік өлшем микро бөлшектерді дәнекерлеуге және электроника, медициналық және аэроғарыштық қолданбаларға жарамды қатаң төзімділікке мүмкіндік береді. |
5. Материалдың қалыңдығы мүмкіндігі
Материалдың қалыңдығы қолайлы дәнекерлеу процесін таңдауда маңызды фактор болып табылады, себебі ол ену тереңдігіне, тиімділігіне және дәнекерлеу тұрақтылығына тікелей әсер етеді. Әртүрлі дәнекерлеу әдістері жұқа, орташа және қалың материалдарда әртүрлі жұмыс істейді. Төмендегі салыстыру лазерлік дәнекерлеу мен дәстүрлі дәнекерлеу арасындағы мүмкіндіктердегі айырмашылықтарды көрсетеді.
| Материалдық категория | Лазерлік дәнекерлеу мүмкіндігі | Дәстүрлі дәнекерлеу мүмкіндігі |
| Жұқа пластина | Жұқа парақтардың шоғырланған энергиясы мен аз зиянды әсерінің арқасында үлкен артықшылығы бар. Жануды және деформацияны азайтады. Дәл бөлшектерге жарамды; өте жұқа материалдар (<0.1 мм) параметрлерді қатаң бақылауды қажет етеді. | Жоғары жылу шығыны деформацияға, күйіп кетуге және өлшем дәлдігінің төмендеуіне оңай әкеледі. Жұқа пластиналы дәнекерлеу кезінде тиімділік пен өнімділік төмен. |
| Орташа қалыңдықтағы пластина | Жоғары жылдамдықты және төмен деформациялы ~12 мм дейінгі пластиналарға жарамды. Гибридті лазерлік-доғалық дәнекерлеу (6–15 мм) өнеркәсіптік өндірісте енуді және тиімділікті жақсартады. | Жетілген және кеңінен қолданылатын процесс (MIG, SMAW және т.б.). Орташа қалыңдықта және саңылауға төзімділікте жақсы жұмыс істейді, бірақ көп өтпелі дәнекерлеуді қажет етеді және жоғары деформацияға әкеледі. |
| Өте қалың пластина (>12 мм) | Жетілген және кеңінен қолданылатын процестер (MIG, SMAW және т.б.). Орташа қалыңдықта және саңылауға төзімділікпен жақсы жұмыс істейді, бірақ көп өтпелі дәнекерлеуді қажет етеді және жоғары деформацияға әкеледі. | Толығымен жетілген және ауыр құрылымдар үшін кеңінен қолданылады. Барлық қалыңдықтарды тұрақты нәтижелермен өңдей алады, бірақ жылдамдығы төмен және деформациясы жоғары. |
6. Пайдаланудың қарапайымдылығы және орнатудың күрделілігі
Жұмыс әдісі мен орнату талаптары өндіріс тиімділігіне, оқыту құнына және процестің тұрақтылығына тікелей әсер етеді. Дәстүрлі дәнекерлеу және лазерлік дәнекерлеу оператордың шеберлігіне, жабдықтың конфигурациясына және процесті басқаруға байланысты айтарлықтай ерекшеленеді.
Дәстүрлі дәнекерлеу
Дәстүрлі дәнекерлеу оператордың тәжірибесіне қатты тәуелді. Дәнекерлеу сапасы ток, жылдамдық және толтырғышты беру сияқты параметрлерді қолмен басқаруға байланысты, бұл ұзақ мерзімді оқытуды қажет етеді. Дегенмен, жабдық қарапайым, орнату оңай және орнында реттеуге икемді, бұл оны жөндеу жұмыстары мен далалық операцияларға жарамды етеді.
Лазерлік дәнекерлеу
Лазерлік дәнекерлеу қуат, жылдамдық және нүктелік өлшем сияқты алдын ала орнатылған CNC параметрлері арқылы басқарылады. Операторларды қысқа мерзімде оқытуға болады, ал дәнекерлеу сапасы тұрақтырақ болады. Дегенмен, бұл автоматтандырылған өндіріс ортасында жоғары дәлдікті, жұмыс бөлігін қатаң туралауды және күрделі жүйелік интеграцияны қажет етеді.
7. Автоматтандырудың үйлесімділігі және құнына шолу
Автоматтандыру деңгейі және жалпы шығындар құрылымы заманауи өндіріс үшін дәнекерлеу процестерін бағалаудағы негізгі факторлар болып табылады. Процесті басқарудағы, жабдықты интеграциялаудағы және еңбекке тәуелділіктегі айырмашылықтар өндіріс тиімділігі мен ұзақ мерзімді инвестицияларға тікелей әсер етеді.
Дәстүрлі дәнекерлеу
Автоматтандырудың үйлесімділігі қолмен тәуелділік пен тұрақсыз процесті басқаруға байланысты шектеулі. Толығымен автоматтандырылған өндіріс желілеріне біріктіру қиын, ал бастапқы жабдық шығындарының төмендеуіне қарамастан, ұзақ мерзімді еңбек шығындары жоғары болып қала береді.
Лазерлік дәнекерлеу
Лазерлік дәнекерлеу роботтық жүйелермен, көру позициялауымен және автоматтандырылған басқару платформаларымен жақсы үйлеседі. Ол тұрақты сапамен және аз еңбек шығынымен үздіксіз өндірісті қолдайды. Бастапқы инвестиция жоғары болғанымен, жаппай өндіріс сценарийлерінде жалпы өндіріс тиімділігі мен ұзақ мерзімді пайдалану құны тиімдірек болады.
8. Бастапқы инвестиция және ұзақ мерзімді шығындар
Шығындар құрылымы дәнекерлеу процесін таңдауда маңызды рөл атқарады, әсіресе жабдықтың алдын ала шығындарын ұзақ мерзімді пайдалану шығындарымен теңестіру кезінде. Лазерлік дәнекерлеу және дәстүрлі дәнекерлеу жабдыққа инвестиция салу, жұмыс күшіне сұраныс, энергияны пайдалану және техникалық қызмет көрсету талаптары бойынша айтарлықтай ерекшеленеді.
| Шығын өлшемі | Дәстүрлі дәнекерлеу | Лазерлік дәнекерлеу |
| Жабдық құны | Бастапқы құны төмен; негізгі жабдықтың құны небәрі бірнеше мың юань, шағын шеберханалар мен бюджеті төмен пайдаланушыларға жарамды. | Бастапқы инвестиция жоғары; толық жүйелер (лазер көзі, салқындату, қауіпсіздік) әдетте бірнеше жүз мың юань тұрады. |
| Еңбек құны | Білікті дәнекерлеушілерге тәуелділікке және қолмен жасалатын операциялардағы жөндеу деңгейінің жоғарылауына байланысты ұзақ мерзімді жоғары еңбек шығындары. | Төмен жұмыс күшіне деген қажеттілік; тұрақты және тұрақты дәнекерлеу сапасымен аз операторлар қажет. |
| Энергияны тұтыну | Дисперсті жылу кірісіне байланысты жалпы энергияны көп тұтынумен төмен тиімділік. | Шоғырланған жылу шығынымен жоғары энергия тиімділігі, жалпы энергия шығынын азайтады. |
| Техникалық қызмет көрсету құны | Тұтынылатын материалдарды (электродтар, сымдар, газ) көп тұтынуды қажет етеді, бірақ жабдықты күтіп ұстау оңай. | Тұтынылатын шығынның төмендігі, бірақ линзалар мен қорғаныш әйнек сияқты оптикалық компоненттерді мерзімді түрде күтіп ұстауды қажет етеді. |
Лазерлік дәнекерлеу және дәстүрлі дәнекерлеу бастапқы инвестиция мен ұзақ мерзімді тиімділік арасындағы айқын ымыраға келуді көрсетеді. Дәстүрлі дәнекерлеудің бастапқы құны төмен, бірақ еңбек және тұтыну шығындары жоғары, ал лазерлік дәнекерлеу бастапқы инвестицияны жоғарылатуды қажет етеді, бірақ тиімділікті арттырады, пайдалану шығындарын азайтады және автоматтандырылған өндіріске жарамдылығын арттырады.
Дәстүрлі дәнекерлеудің артықшылықтары
Дәстүрлі дәнекерлеу өзінің практикалық, икемді және төмен бастапқы талаптарына байланысты салаларда кеңінен қолданылып келеді. Ол құрылыста, техникалық қызмет көрсетуде және ауыр өндірісте маңызды рөл атқарып келеді, мұнда құны мен бейімделуі маңызды факторлар болып табылады.
- Бастапқы жабдықтың төмен құны: Дәстүрлі дәнекерлеу салыстырмалы түрде қарапайым және арзан жабдықты қажет етеді, бұл оны шағын шеберханалар мен бастапқы деңгейдегі пайдаланушылар үшін қолжетімді етеді.
- Ашық ауада және далалық жұмыстарға жарамды: Ол ашық ауада және жұмыс орнында жақсы жұмыс істейді, өзгермелі жұмыс жағдайларына бейімделеді.
- Белгілі бір қалың материалдар үшін жақсырақ: Дәстүрлі процестер ауыр және қалың құрылымдық материалдар үшін, әсіресе ірі көлемді өндіріс және құрылыс жобаларында тиімді.
Дәстүрлі дәнекерлеу шығындарға сезімтал және далалық қолданбалар үшін практикалық шешім болып қала береді. Оның қарапайымдылығы, икемділігі және ауыр материалдарды өңдеу мүмкіндігі оның өнеркәсіптік және құрылыс орталарында кеңінен қолданылуын жалғастырады.
Лазерлік дәнекерлеудің артықшылықтары
Лазерлік дәнекерлеу жоғары тиімділігіне, дәлдігіне және автоматтандырылған өндіріс жүйелерімен үйлесімділігіне байланысты заманауи өндірісте кеңінен қолданылады.
- Жоғары дәлдік: Лазерлік дәнекерлеу жылу кірісін жоғары дәлдікпен басқаруды қамтамасыз етеді, тар дәнекерлеу жіктерін және тұрақты қосылыс сапасын қамтамасыз етеді.
- Жылдам өндіріс жылдамдығы: Шоғырланған энергия тез балқып, қатаюға мүмкіндік береді, бұл жаппай өндірісте дәнекерлеу жылдамдығын айтарлықтай арттырады.
- Материалдың бұрмалануын азайту: Төмен және жергілікті жылу кірісі жылу деформациясын азайтады, дәнекерленген бөлшектердің өлшемдік тұрақтылығын жақсартады.
- Өңдеуден кейінгі талаптардың төмендеуі: Таза дәнекерлеу тегістеу, жылтырату және басқа да әрлеу процестерінің қажеттілігін азайтады.
- Автоматтандыруды жақсарту интеграциясы: Лазерлік дәнекерлеу жүйелері роботтармен және басқару жүйелерімен оңай интеграцияланады, үздіксіз және автоматтандырылған өндіріс желілерін қолдайды.
Лазерлік дәнекерлеу дәстүрлі дәнекерлеумен салыстырғанда дәл өндірістегі айқын артықшылықтарды көрсетеді. Лазерлік дәнекерлеу жоғары тиімділікті, жақсы консистенцияны және күшті автоматтандыру мүмкіндігін қамтамасыз етеді, бұл оны озық өнеркәсіптік өндірістегі негізгі процесс етеді.
Лазерлік дәнекерлеу және MIG дәнекерлеу
Лазерлік дәнекерлеу және MIG дәнекерлеу кеңінен қолданылатын металды біріктіру процестері болып табылады, бірақ олар жылдамдығы, құны, дәнекерлеу сапасы және автоматтандыру мүмкіндігі бойынша айтарлықтай ерекшеленеді. Толық салыстыру үшін мынаны оқыңыз: Лазерлік дәнекерлеу және MIG дәнекерлеу
| өлшем | MIG пісіру | Лазерлік дәнекерлеу |
| жылдамдық | Орташа жылдамдық, жалпы өндіріске және қолмен өндіруге жарамды. | Жоғары жылдамдықты, үздіксіз автоматтандырылған өндіріске жарамды. |
| құны | Жабдықтың құны төмен, бірақ уақыт өте келе жұмыс күші мен тұтыну шығындары жоғарылайды. | Бастапқы құны жоғары, бірақ ұзақ мерзімді пайдалану құны төмен. |
| Дәнекерлеу сапасы | Сапасы жақсы, бірақ шашырауы көбірек және дәнекерлеу тігістері кеңірек. | Жоғары дәлдік, тар тігістер және тұрақты сапа. |
| автоматтандыру | Шектеулі автоматтандыру, көбінесе қолмен немесе жартылай автоматты пайдалану. | Роботталған өндіріс желілері үшін күшті автоматтандыру интеграциясы. |
Лазерлік дәнекерлеу және MIG дәнекерлеу бастапқы инвестиция мен өндіріс тиімділігі арасындағы айқын ымыраға келуді көрсетеді. MIG дәнекерлеу икемді және шығынға сезімтал қолданбаларға жарамды болып қала береді, ал лазерлік дәнекерлеу жоғары жылдамдықты, автоматтандырылған және жоғары дәлдіктегі өндірістік орталар үшін тиімдірек.
Лазерлік дәнекерлеу және TIG дәнекерлеу
Лазерлік дәнекерлеу және TIG дәнекерлеу екеуі де жоғары сапалы металды біріктіру үшін қолданылады, бірақ олар дәлдікті бақылау, дәнекерлеудің сыртқы түрі, жұмыс күрделілігі және жалпы шығын құрылымы бойынша ерекшеленеді.
| өлшем | TIG дәнекерлеу | Лазерлік дәнекерлеу |
| дәлдік | Жоғары дәлдік, бірақ оператордың шеберлігіне байланысты. | Тұрақты, қайталанатын басқарумен өте жоғары дәлдік. |
| Көрініс | Көрінетін бөлшектер үшін жиі қолданылатын, жақсы өңделген тазалау дәнекерлеулері. | Минималды өңдеумен тегіс, тар тігістер. |
| Операцияның қиындығы | Білікті дәнекерлеушілерді және ұзақ мерзімді оқытуды қажет етеді. | CNC/автоматтандыру қолдауымен оңай параметрге негізделген жұмыс. |
| Жалпы құны | Жабдықтың құны төмен, бірақ уақыт өте келе жұмыс күші жоғарылайды. | Бастапқы инвестиция жоғары, бірақ ұзақ мерзімді өндіріс құны төмен. |
Лазерлік дәнекерлеу және TIG дәнекерлеу шеберлікке тәуелді операциядан автоматтандырылған дәлдік өндірісіне айқын ауысуды көрсетеді. TIG дәнекерлеуі жоғары сапалы қол жұмыстарына жарамды болып қала береді, ал лазерлік дәнекерлеу тұрақты, көп көлемді өндіріс үшін тиімдірек.
Лазерлік дәнекерлеуді қолдану
Лазерлік дәнекерлеу жоғары дәлдікті, тұрақтылықты және автоматтандыруды қажет ететін салаларда кеңінен қолданылады. Ол жаппай өндіріске де, ұсақ өңдеуге де жарамды.
Автокөлік өндірісі
Жоғары көлемді өндірістегі корпус құрылымдары мен негізгі бөлшектері үшін қолданылады.
Аккумулятор және электромобиль өндірісі
Батарея қойындылары, пакеттер және электр қосылымдары үшін жоғары дәлдікпен қолданылады.
Аэроғарыш өнеркәсібі
Қатаң сапаны бақылаумен жеңіл, жоғары беріктіктегі компоненттер үшін қолданылады.
Медициналық құрылғылар өндірісі
Таза және дәл дәнекерлеуді қажет ететін ұсақ бөлшектер үшін қолданылады.
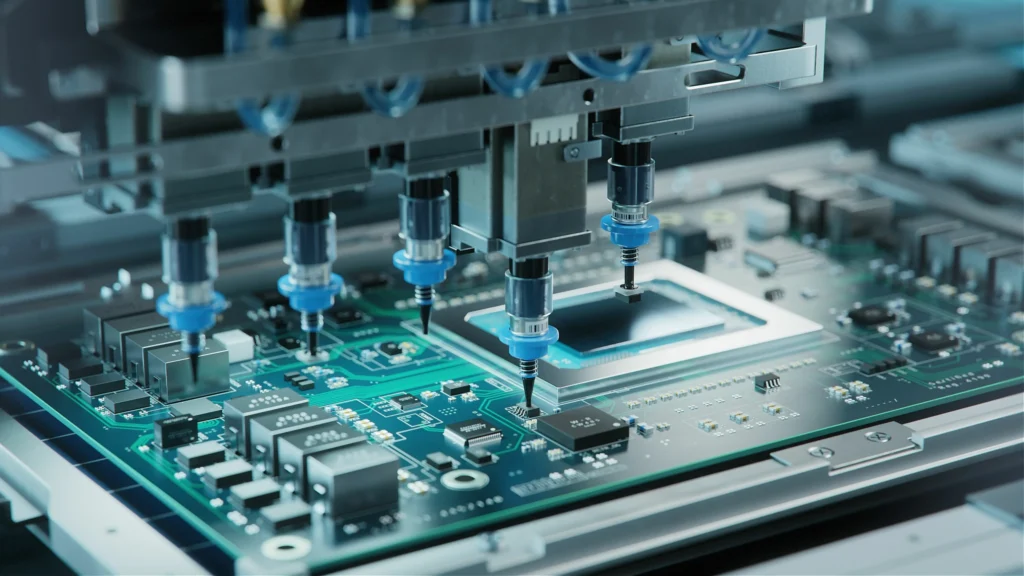
Электроника өнеркәсібі
Жылу әсері төмен талаптары бар микрокомпоненттер үшін қолданылады.
Тот баспайтын болаттан жасалған бұйымдар
Сәндік және құрылымдық бөлшектерде таза, тегіс дәнекерлеу үшін қолданылады.
Лазерлік дәнекерлеу дәстүрлі дәнекерлеумен салыстырғанда дәлдік салаларында айқын артықшылықтарды көрсетеді. Лазерлік дәнекерлеу дәлдігі, тиімділігі және автоматтандыру үйлесімділігінің арқасында жоғары деңгейлі өндірісте кеңінен қолданылады.
Лазерді қашан таңдау керек?
Лазерлік дәнекерлеу мен дәстүрлі дәнекерлеу арасындағы таңдау дәлдік деңгейі, партия мөлшері, материал түрі және автоматтандыру дәрежесі сияқты өндіріс талаптарына байланысты. Әртүрлі процестер әртүрлі өнеркәсіптік сценарийлерге жақсырақ сәйкес келеді.
| Сценарий | Ұсынылатын процесс |
| Жоғары көлемді өндіріс желілері (автокөлік, тұтыну тауарлары, үздіксіз өндіріс) | Лазерлік дәнекерлеу – жылдам цикл уақытын және тұрақты жаппай өндірісті қолдайды |
| Дәлдік компоненттері (электроника, медициналық бөлшектер, микрожинақтау) | Лазерлік дәнекерлеу – жоғары дәлдікті және минималды термиялық бұрмалануды қамтамасыз етеді |
| Автоматтандырылған ақылды зауыттар (роботтық дәнекерлеу, CNC интеграциясы) | Лазерлік дәнекерлеу – автоматика және сандық басқару жүйелерімен толық үйлесімді |
| Шағын шеберханалар мен жөндеу жұмыстары (жергілікті жерде техникалық қызмет көрсету, икемді жұмыс) | Дәстүрлі дәнекерлеу – оңай орнату және әртүрлі жағдайларға бейімделу |
| Қалың болат конструкциялар (құрылыс, кеме жасау, ауыр өндіріс) | Дәстүрлі дәнекерлеу – үлкен саңылаулар мен ауыр материалдарға жақсырақ сәйкес келеді |
Іс жүзінде, дәстүрлі дәнекерлеудің орнына лазерлік дәнекерлеуді қашан таңдау керектігі автоматтандыру мен дәлдікке ме, әлде икемділік пен құрылымдық жұмысқа баса назар аударылатынына байланысты. Лазерлік дәнекерлеу қазіргі заманғы автоматтандырылған өндіріс үшін жақсырақ, ал дәстүрлі дәнекерлеу далалық жұмыстар, жөндеу және ауыр өндіріс үшін жиі қолданылады.
Егер жоғарыда аталған сценарийлердің ешқайсысы сіздің өтініміңізге сәйкес келмесе, бізбен хабарласудан тартынбаңыз. Біздің инженерлік командамыз сіздің нақты талаптарыңызға негізделген кәсіби ұсыныстар бере алады.
қорытынды
Лазерлік дәнекерлеу және дәстүрлі дәнекерлеу қолдануда айқын айырмашылықтарды көрсетеді. Лазерлік дәнекерлеу жоғары дәлдіктегі, автоматтандырылған және жоғары тиімді өндіріске жарамды. Дәстүрлі дәнекерлеу икемді пайдалану, далалық жұмыстар және ауыр құрылымдық қолданбалар үшін кеңінен қолданылады. Таңдау өндіріс талаптары мен шығындарды ескеруге байланысты. Дұрыс таңдау өнім сапасын және жалпы тиімділікті жақсарта алады.
Кәсіби жеткізуші ретінде KEMPSON әртүрлі қолданбалы қажеттіліктер үшін өнеркәсіптік дәнекерлеу шешімдерін және жеке техникалық қолдауды ұсынады. Егер сізге қолайлы дәнекерлеу шешімі қажет болса, кәсіби көмек алу үшін бізбен хабарласа аласыз.

Жиі қойылатын сұрақтар
Лазерлік дәнекерлеу мен дәстүрлі дәнекерлеудің айырмашылығы неде?
Негізгі айырмашылық жылу көзінде және энергия концентрациясында жатыр. Лазерлік дәнекерлеу жоғары дәлдік пен төмен деформация үшін фокусталған сәулені пайдаланады, ал дәстүрлі дәнекерлеу кеңірек жылу ағынымен және икемділігі жоғары доғалық немесе жалын жылуына негізделген.
Лазерлік дәнекерлеу дәстүрлі дәнекерлеуге қарағанда берік пе?
Беріктік материалға және процесті басқаруға байланысты. Лазерлік дәнекерлеу төмен бұрмаланумен жоғары беріктіктегі қосылыстарға қол жеткізе алады, ал дәстүрлі дәнекерлеу дұрыс орындалған кезде құрылымдық қолдану үшін де берік.
Лазерлік дәнекерлеу MIG дәнекерлеуіне қарағанда жақсы ма?
Дәлдік, жылдамдық және автоматтандыру үшін лазерлік дәнекерлеу жақсырақ нәтиже береді. MIG дәнекерлеуі жалпы өндіріс және қолмен жұмыс істеу үшін икемді және үнемді.
Лазерлік дәнекерлеу TIG дәнекерлеуімен салыстырғанда қанша тұрады?
Лазерлік дәнекерлеу бастапқы жабдық құнын жоғарылатады, бірақ ұзақ мерзімді еңбек және пайдалану шығындарын төмендетеді. TIG дәнекерлеу жабдық құнын төмен етеді, бірақ уақыт өте келе еңбекке тәуелділікті жоғарылатады.
Лазермен қандай материалдарды дәнекерлеуге болады?
Лазерлік дәнекерлеу лазер қуаты мен өңдеу параметрлеріне байланысты тот баспайтын болатты, көміртекті болатты, алюминийді, титанды және кейбір әртүрлі металдарды өңдей алады.
Лазерлік дәнекерлеу қалың металл пластиналарға жарамды ма?
Ол жұқа және орташа қалыңдықтағы материалдарға жарамды. Қалың пластиналар үшін жоғары қуатты немесе гибридті лазерлік дәнекерлеу жүйелері қажет, ал дәстүрлі дәнекерлеу әлі де жиі қолданылады.
Неліктен лазерлік дәнекерлеу автомобиль өндірісінде кеңінен қолданылады?
Ол жоғары жылдамдықты өндірісті, дәнекерлеу сапасының тұрақтылығын және роботтық автоматтандыру жүйелерімен оңай интеграциялануын қолдайтындықтан, жаппай өндіріс желілеріне жарамды.
Лазерлік дәнекерлеуді толығымен автоматтандыруға бола ма?
Иә. Лазерлік дәнекерлеуді роботтармен, CNC жүйелерімен және көруді басқарумен толықтай біріктіруге болады, бұл тұрақты сапамен үздіксіз автоматтандырылған өндірісті қамтамасыз етеді.