

Мазмұны
кіріспе
Лазерлік дәнекерлеу қазіргі заманғы өндірісте, әсіресе дәлдік, жылдамдық және тұрақтылық маңызды болған жерлерде ең кең таралған біріктіру технологияларының біріне айналды. Автомобиль өндіріс желілерінен бастап медициналық құрылғыларды жасауға дейін, оның таза және дәл дәнекерлеу мүмкіндігі оны көптеген дәстүрлі дәнекерлеу әдістеріне қарағанда артықшылықты таңдауға айналдырды. Лазерлік дәнекерлеудің қолданылуын , қолданылуын және негізгі артықшылықтарын түсіну өндірушілерге әртүрлі материалдар мен өндірістік қажеттіліктер үшін дұрыс процесті таңдауға көмектеседі.
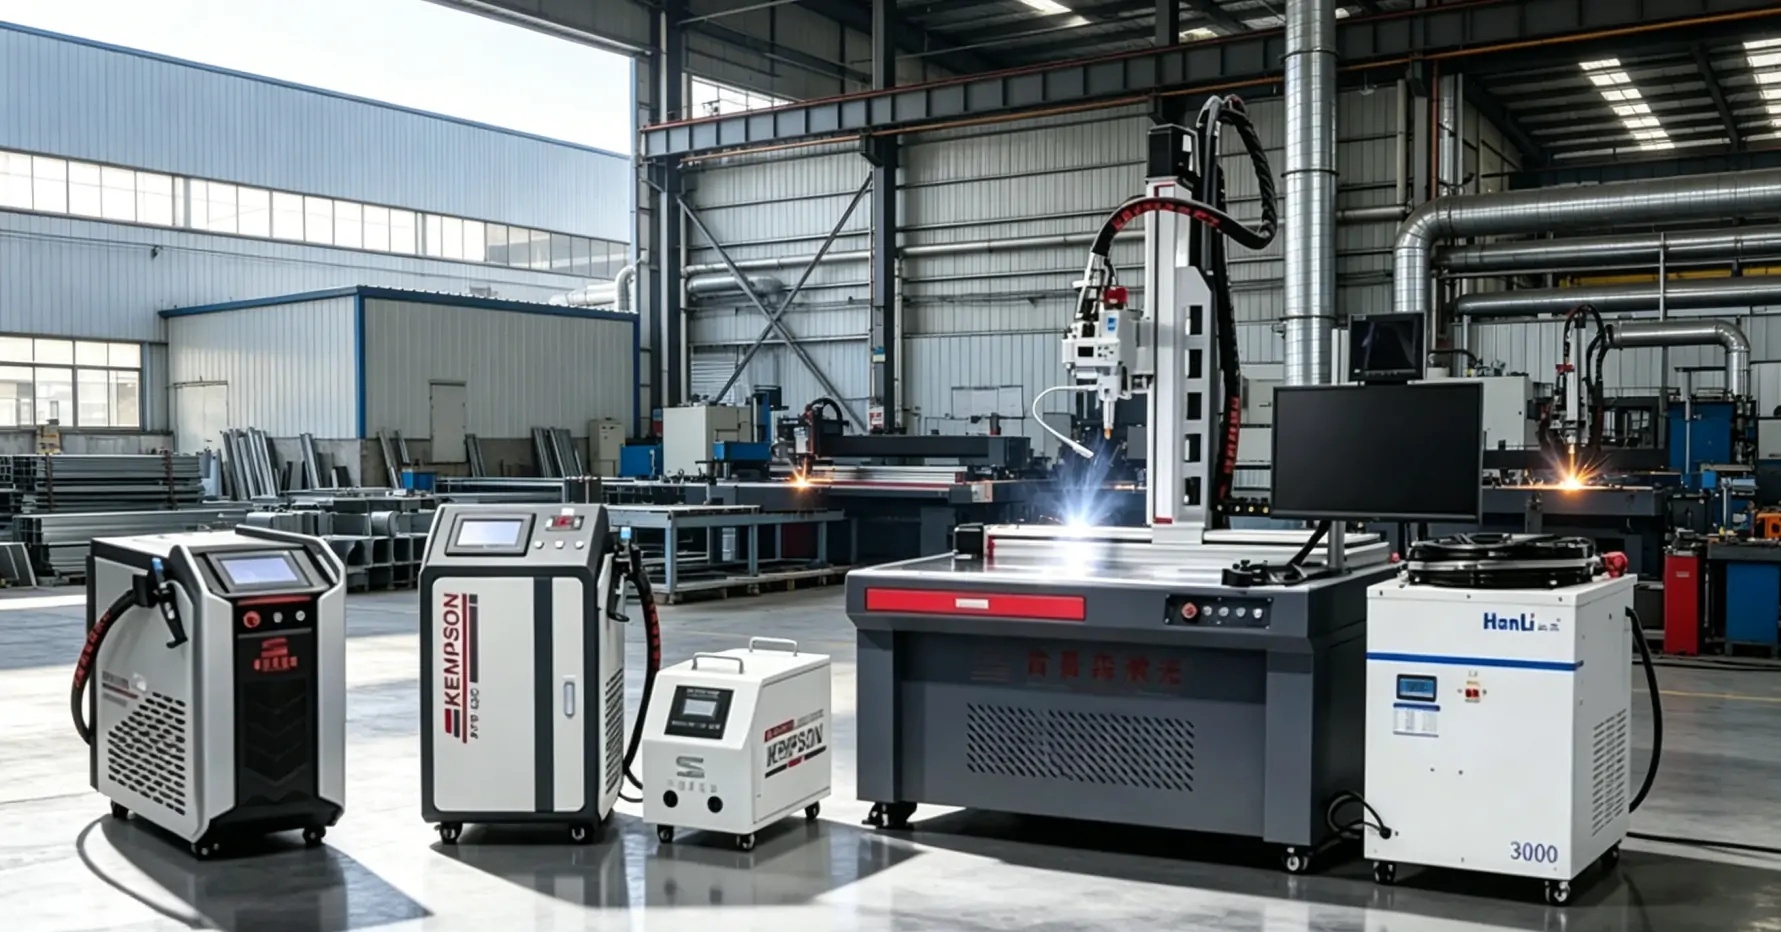
Бұл мақалада біз лазерлік дәнекерлеудің негізгі салаларда қай жерде қолданылатынын, оның әртүрлі өндірістік процестерді қалай қолдайтынын және өнімділік тұрғысынан несімен ерекшеленетінін егжей-тегжейлі қарастырамыз. Сондай-ақ, оның сіздің нақты қолданысыңызға сәйкес келетінін жақсырақ түсіну үшін оның негізгі артықшылықтары мен практикалық аспектілерін қарастырамыз.
Лазерлік дәнекерлеу қолданбалары
Лазерлік дәнекерлеу - жылу көзі ретінде жоғары энергия тығыздығы бар лазер сәулесін пайдаланатын жоғары дәлдіктегі дәнекерлеу технологиясы; сондықтан ол талшықты лазерлік дәнекерлеу машинасы ретінде де белгілі . Ол шоғырланған энергиямен, шағын жылу әсер ететін аймақпен, басқарылатын ену тереңдігімен және автоматтандыру интеграциясымен үйлесімділігімен ерекшеленеді. Ол қазіргі заманғы жоғары деңгейлі өндіріс салаларында кеңінен қолданылады.
Жаңа энергия көліктерін өндіру
Жаңа энергия көздерін пайдаланатын көлік құралдарын өндіруде лазерлік дәнекерлеу қуат батарея жүйелерін және негізгі құрылымдық компоненттердің қосылыстарын қамтиды.
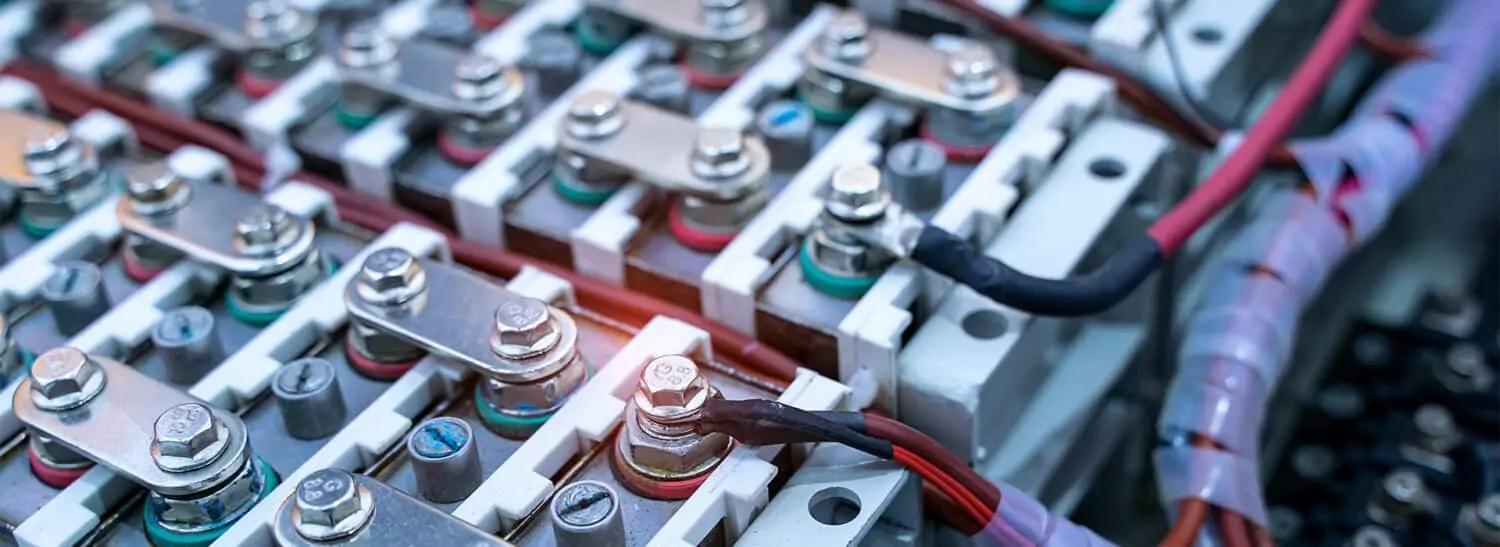
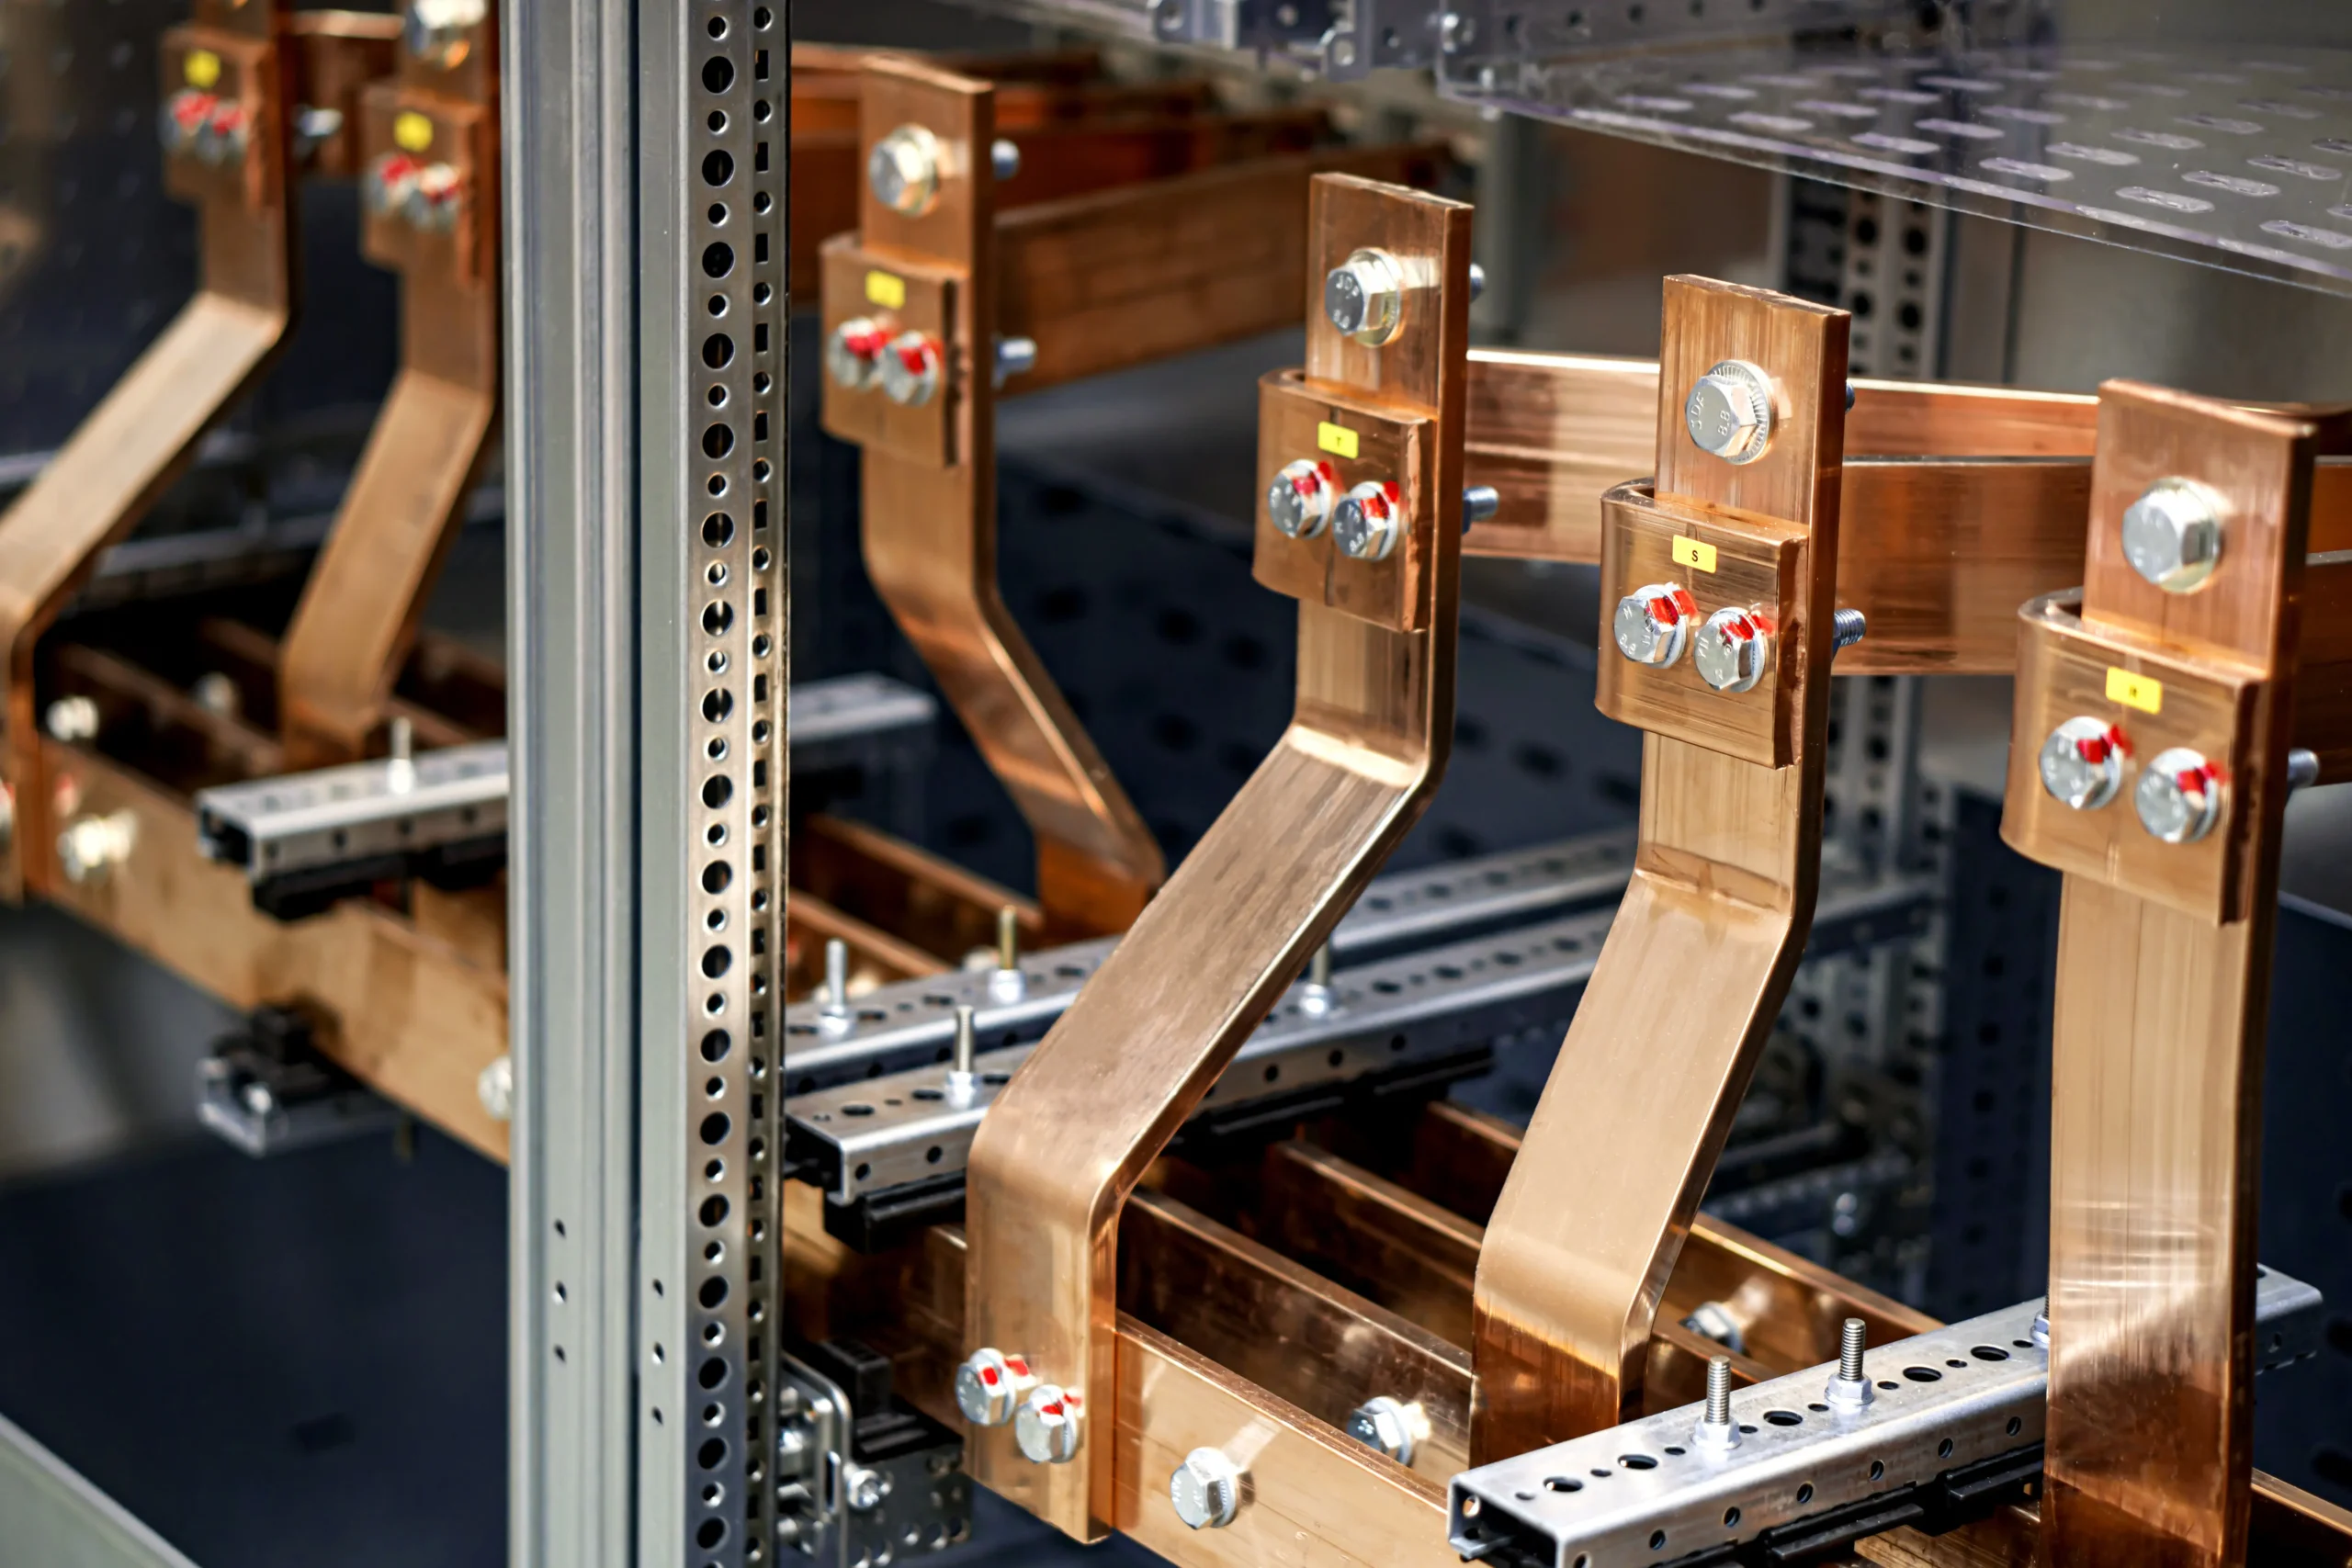
- Қуат батареясы бар мыс-алюминий шинасының қосылу бөліктері: интерфейсте металл аралық қосылыстардың пайда болу қаупін азайта отырып, өткізгіш қосылыстың өнімділігін жақсартады.
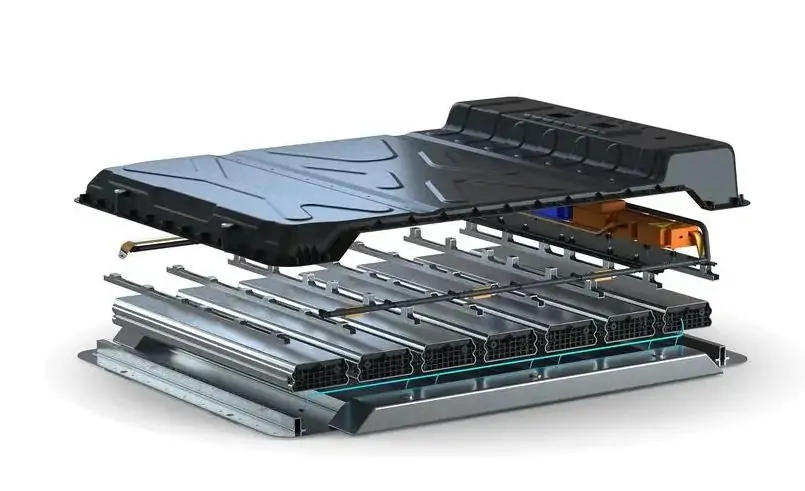
- Батарея модулінің ұшының дәнекерленген бөліктері: модульдің құрылымдық тұрақтылығын арттырады және жалпы ауа өткізбеушілік өнімділігін жақсартады.
- Батарея жинағының алюминий қорытпасынан жасалған корпусының құрылымдық бөліктері: үздіксіз тығыздау дәнекерлеуі, қорғаныс пен құрылымдық беріктікті жақсарту.
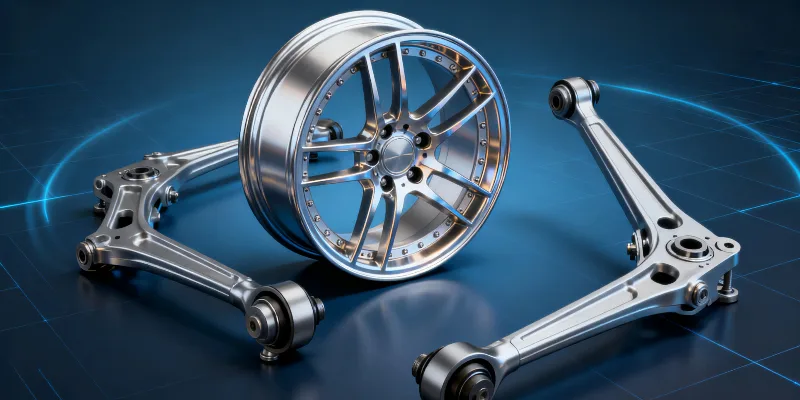
- Жоғары беріктіктегі болат және алюминий қорытпасынан жасалған корпус қосылыстары: жеңіл корпус құрылымдарына бейімделеді, термиялық деформацияны азайтады және дәнекерлеу беріктігін жақсартады.
Бұл өріс мыналарды көрсетеді: көп материалды әртүрлі материалдық қосылымға деген сұраныс + қатаң консистенция талаптары + ірі көлемді автоматтандырылған өндіріске бейімделу.
Теміржол транзит өндірісі
Теміржол транзиті саласында лазерлік дәнекерлеу корпус құрылымын және жүк көтергіш компоненттердің қосылыстарын қамтиды.
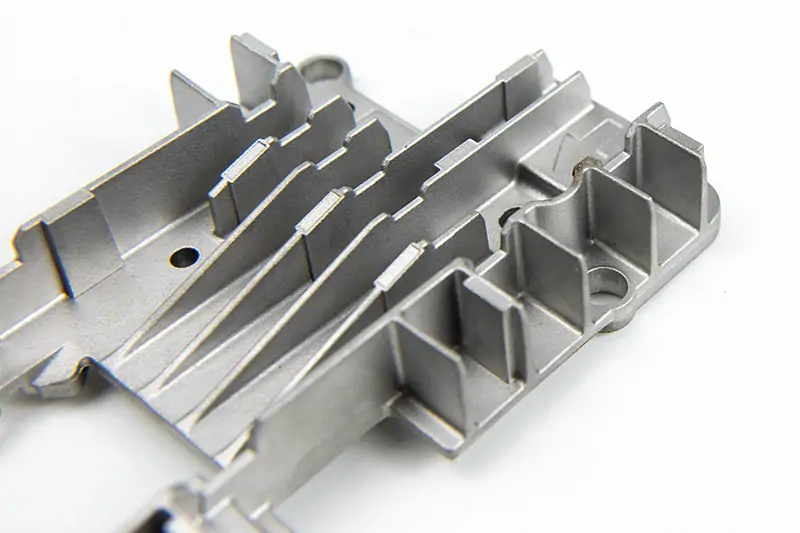
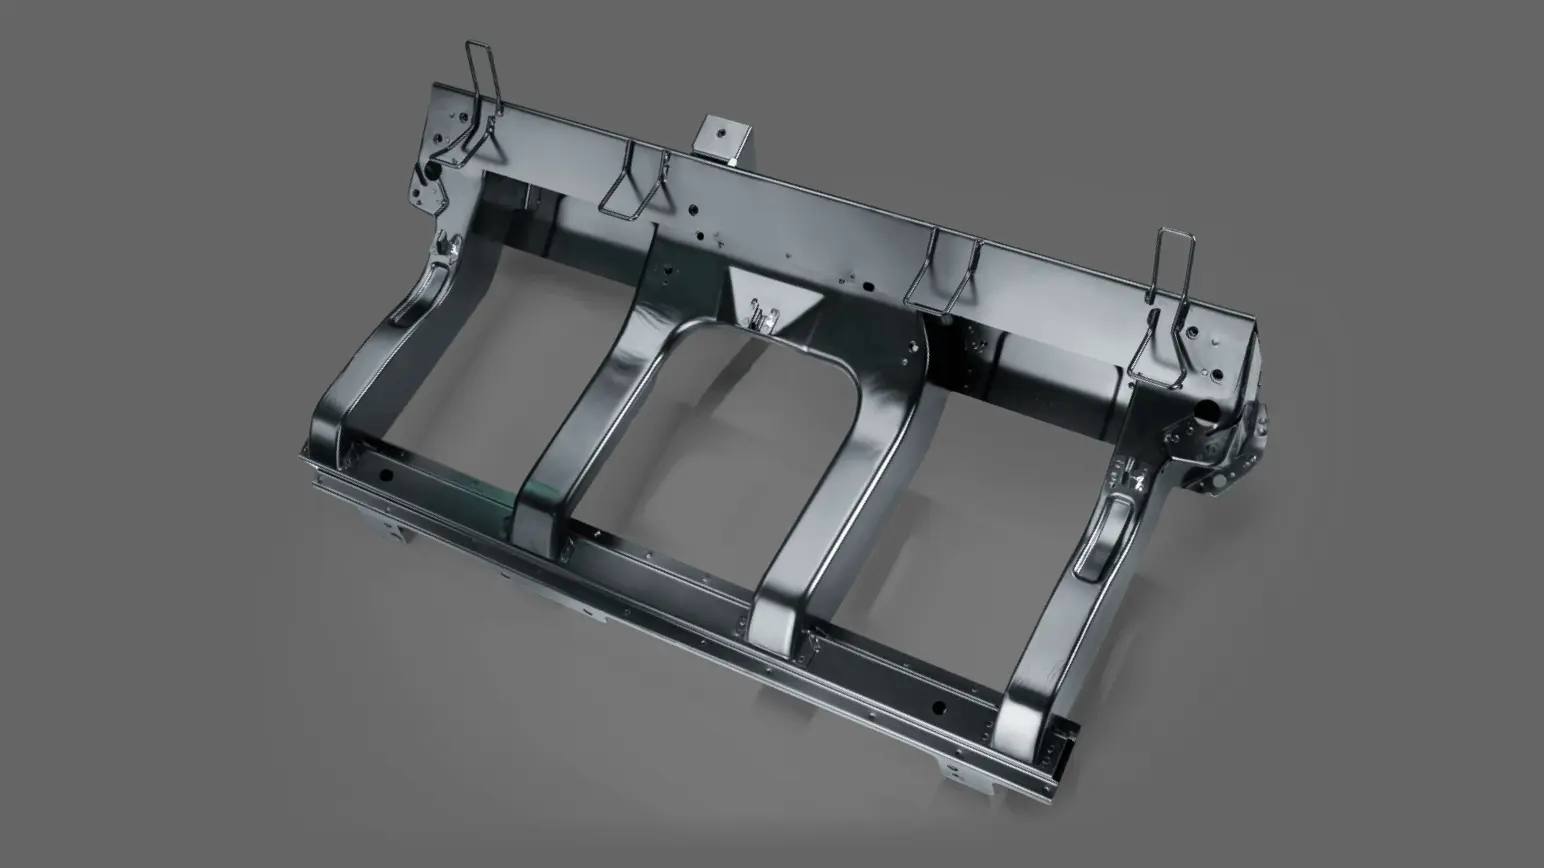
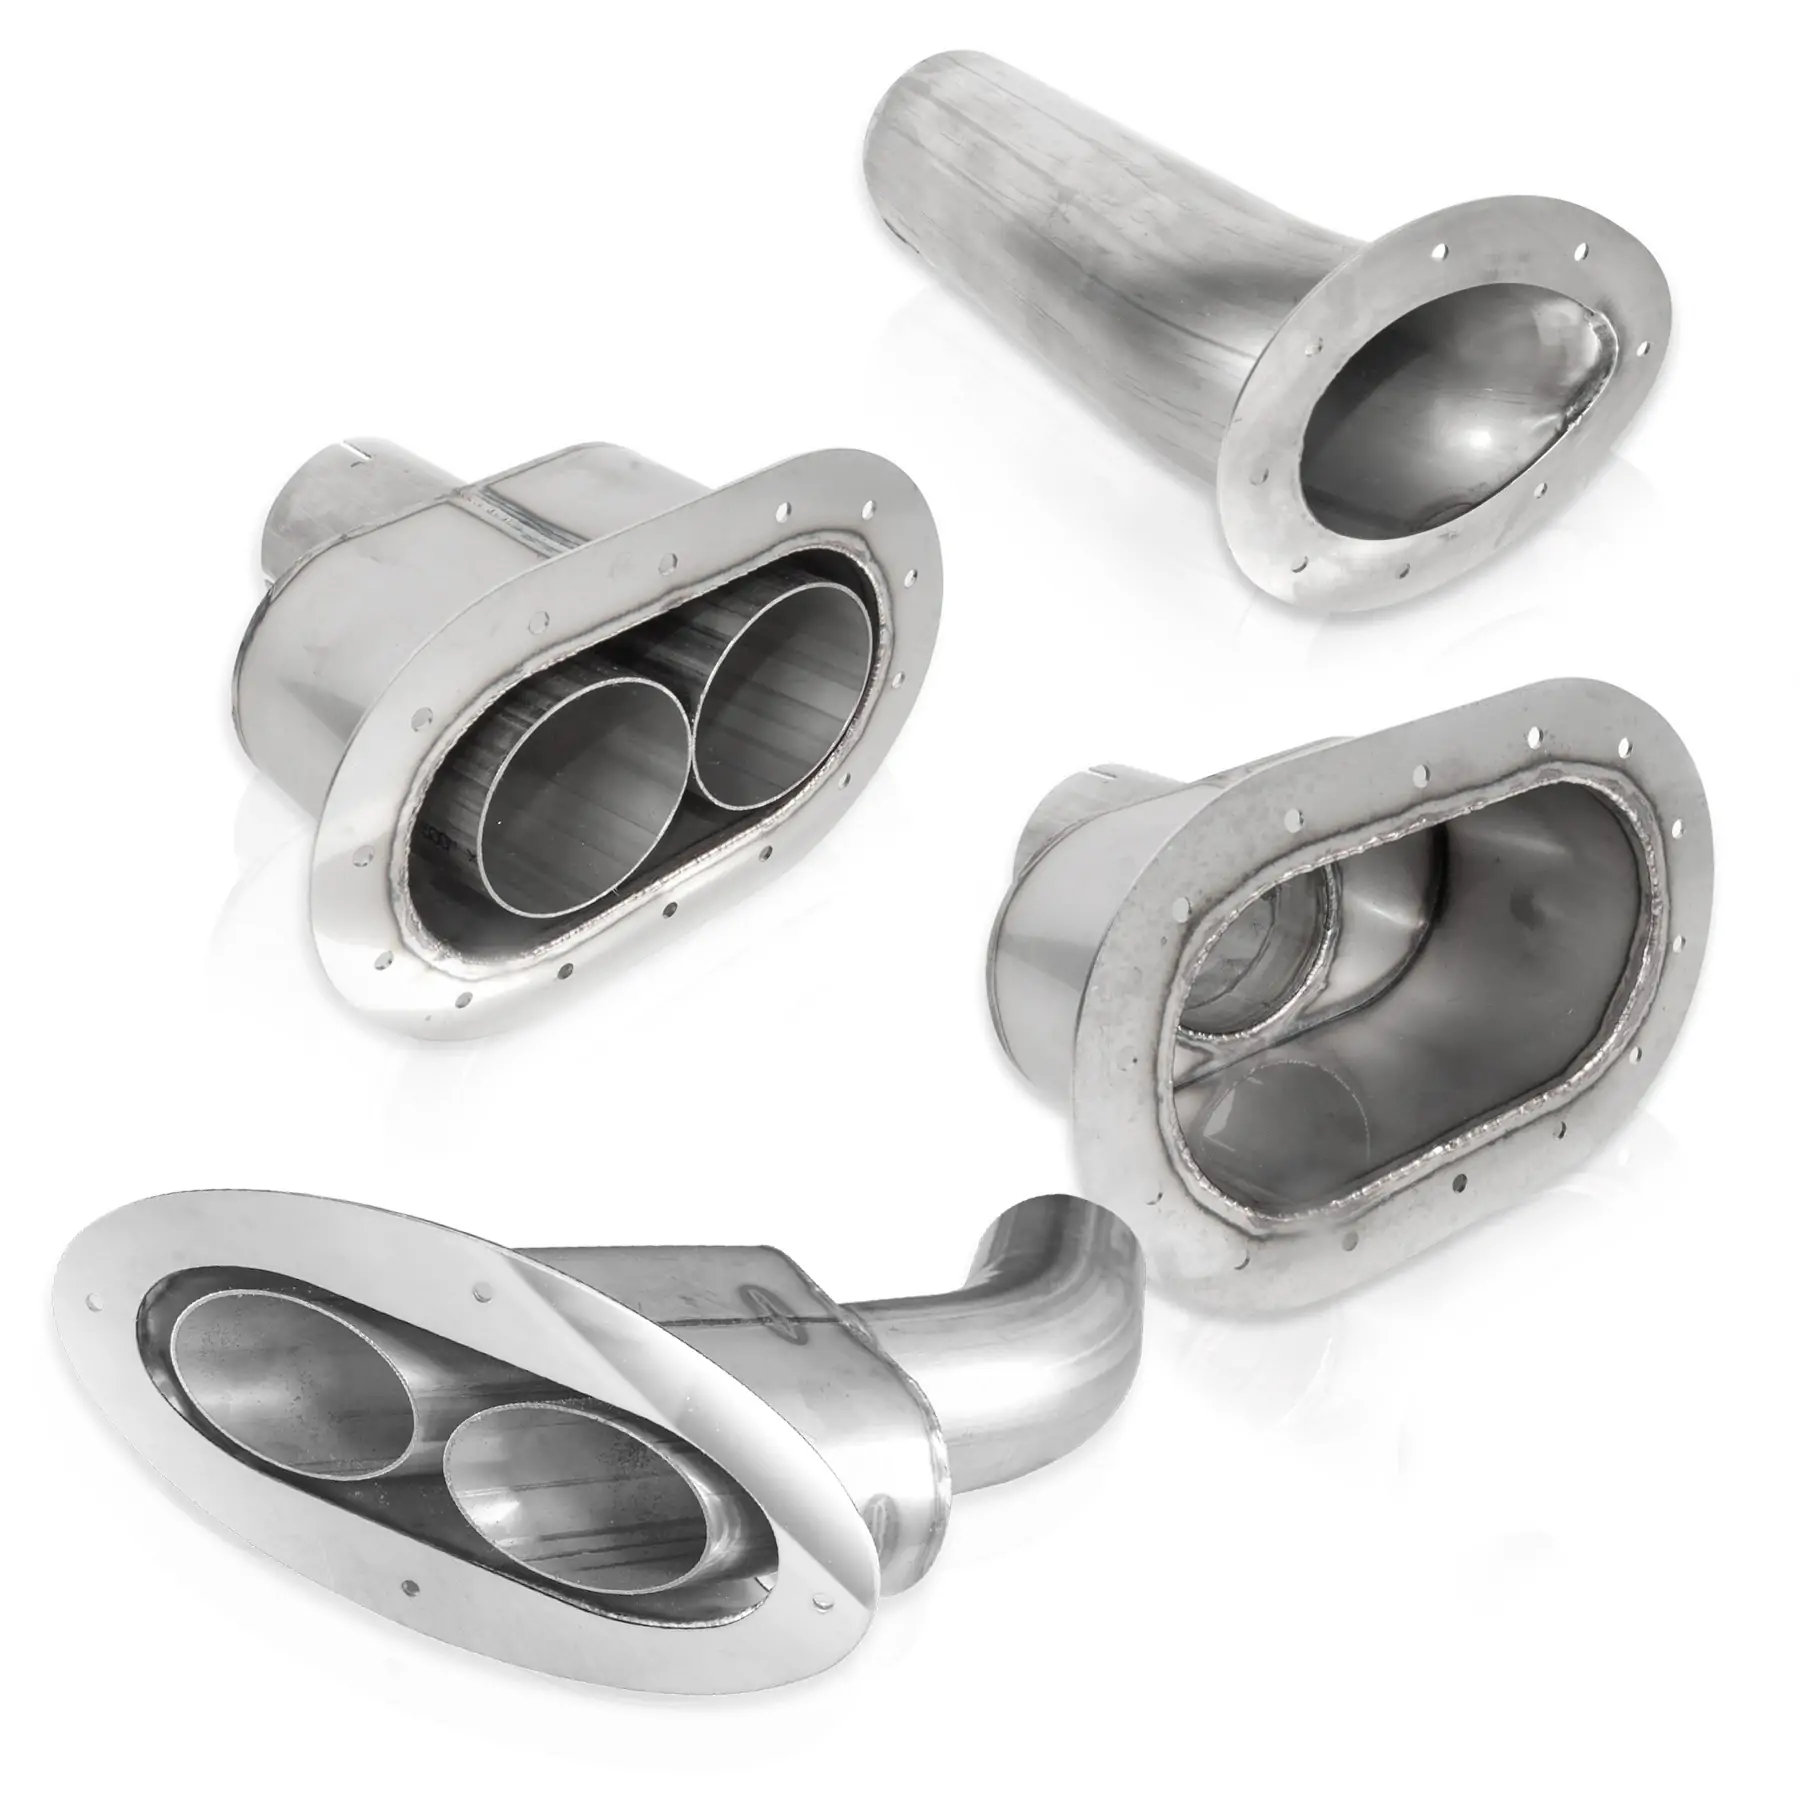
- Тот баспайтын болаттан жасалған корпустың бүйір панелінің дәнекерленген бөлшектері: беткі ойықтарды азайтады және сыртқы түрін, тегістігін және құрылымдық тұтастығын жақсартады.
- Корпусты нығайту қабырғаларының қосылыс құрылымдары: деформацияны азайтады және жалпы қаттылықты арттырады.
- Алюминий қорытпасынан жасалған каретканың құрылымдық бөліктері: жоғары жылдамдықты үздіксіз дәнекерлеуді аяқтаңыз және өлшемдік консистенцияны сақтаңыз.
Бұл өрістің ерекшеліктері: ұзын дәнекерлеу тігісі, үздіксіз өңдеу + жоғары жазықтық талаптары + партиялық өндіріс тиімділігіне бағдарлану.
Аэроғарыш және дәлдік өндірісі
Бұл салада дәнекерлеу дәлдігі мен сенімділігіне өте жоғары талаптар қойылады, ал лазерлік дәнекерлеу негізгі негізгі компоненттерді қамтиды.
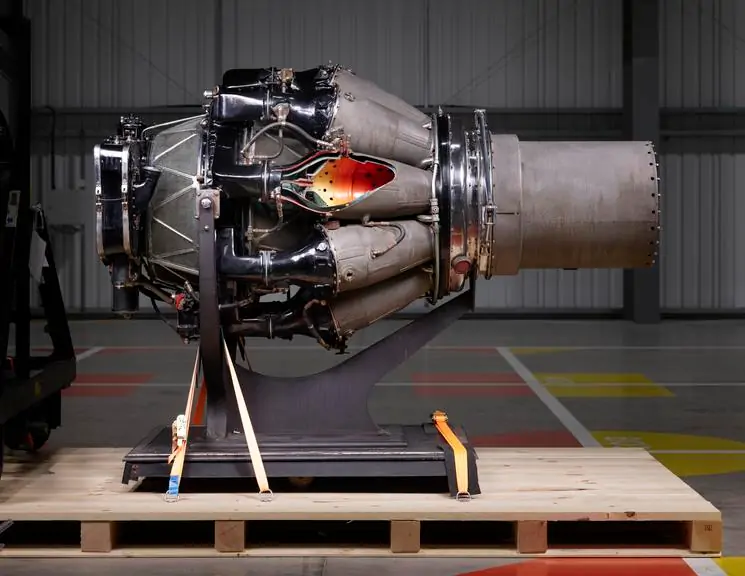
- Авиациялық қозғалтқыштың жану камерасының компоненттері: жоғары температураға төзімді материалды, жоғары беріктік қосылым талаптарын қолдайды.
- Турбина қалақшаларын жөндеу аймақтары: құрылымдық өнімділікті қалпына келтіру үшін жергілікті дәлдікпен қайта дәнекерлеу.
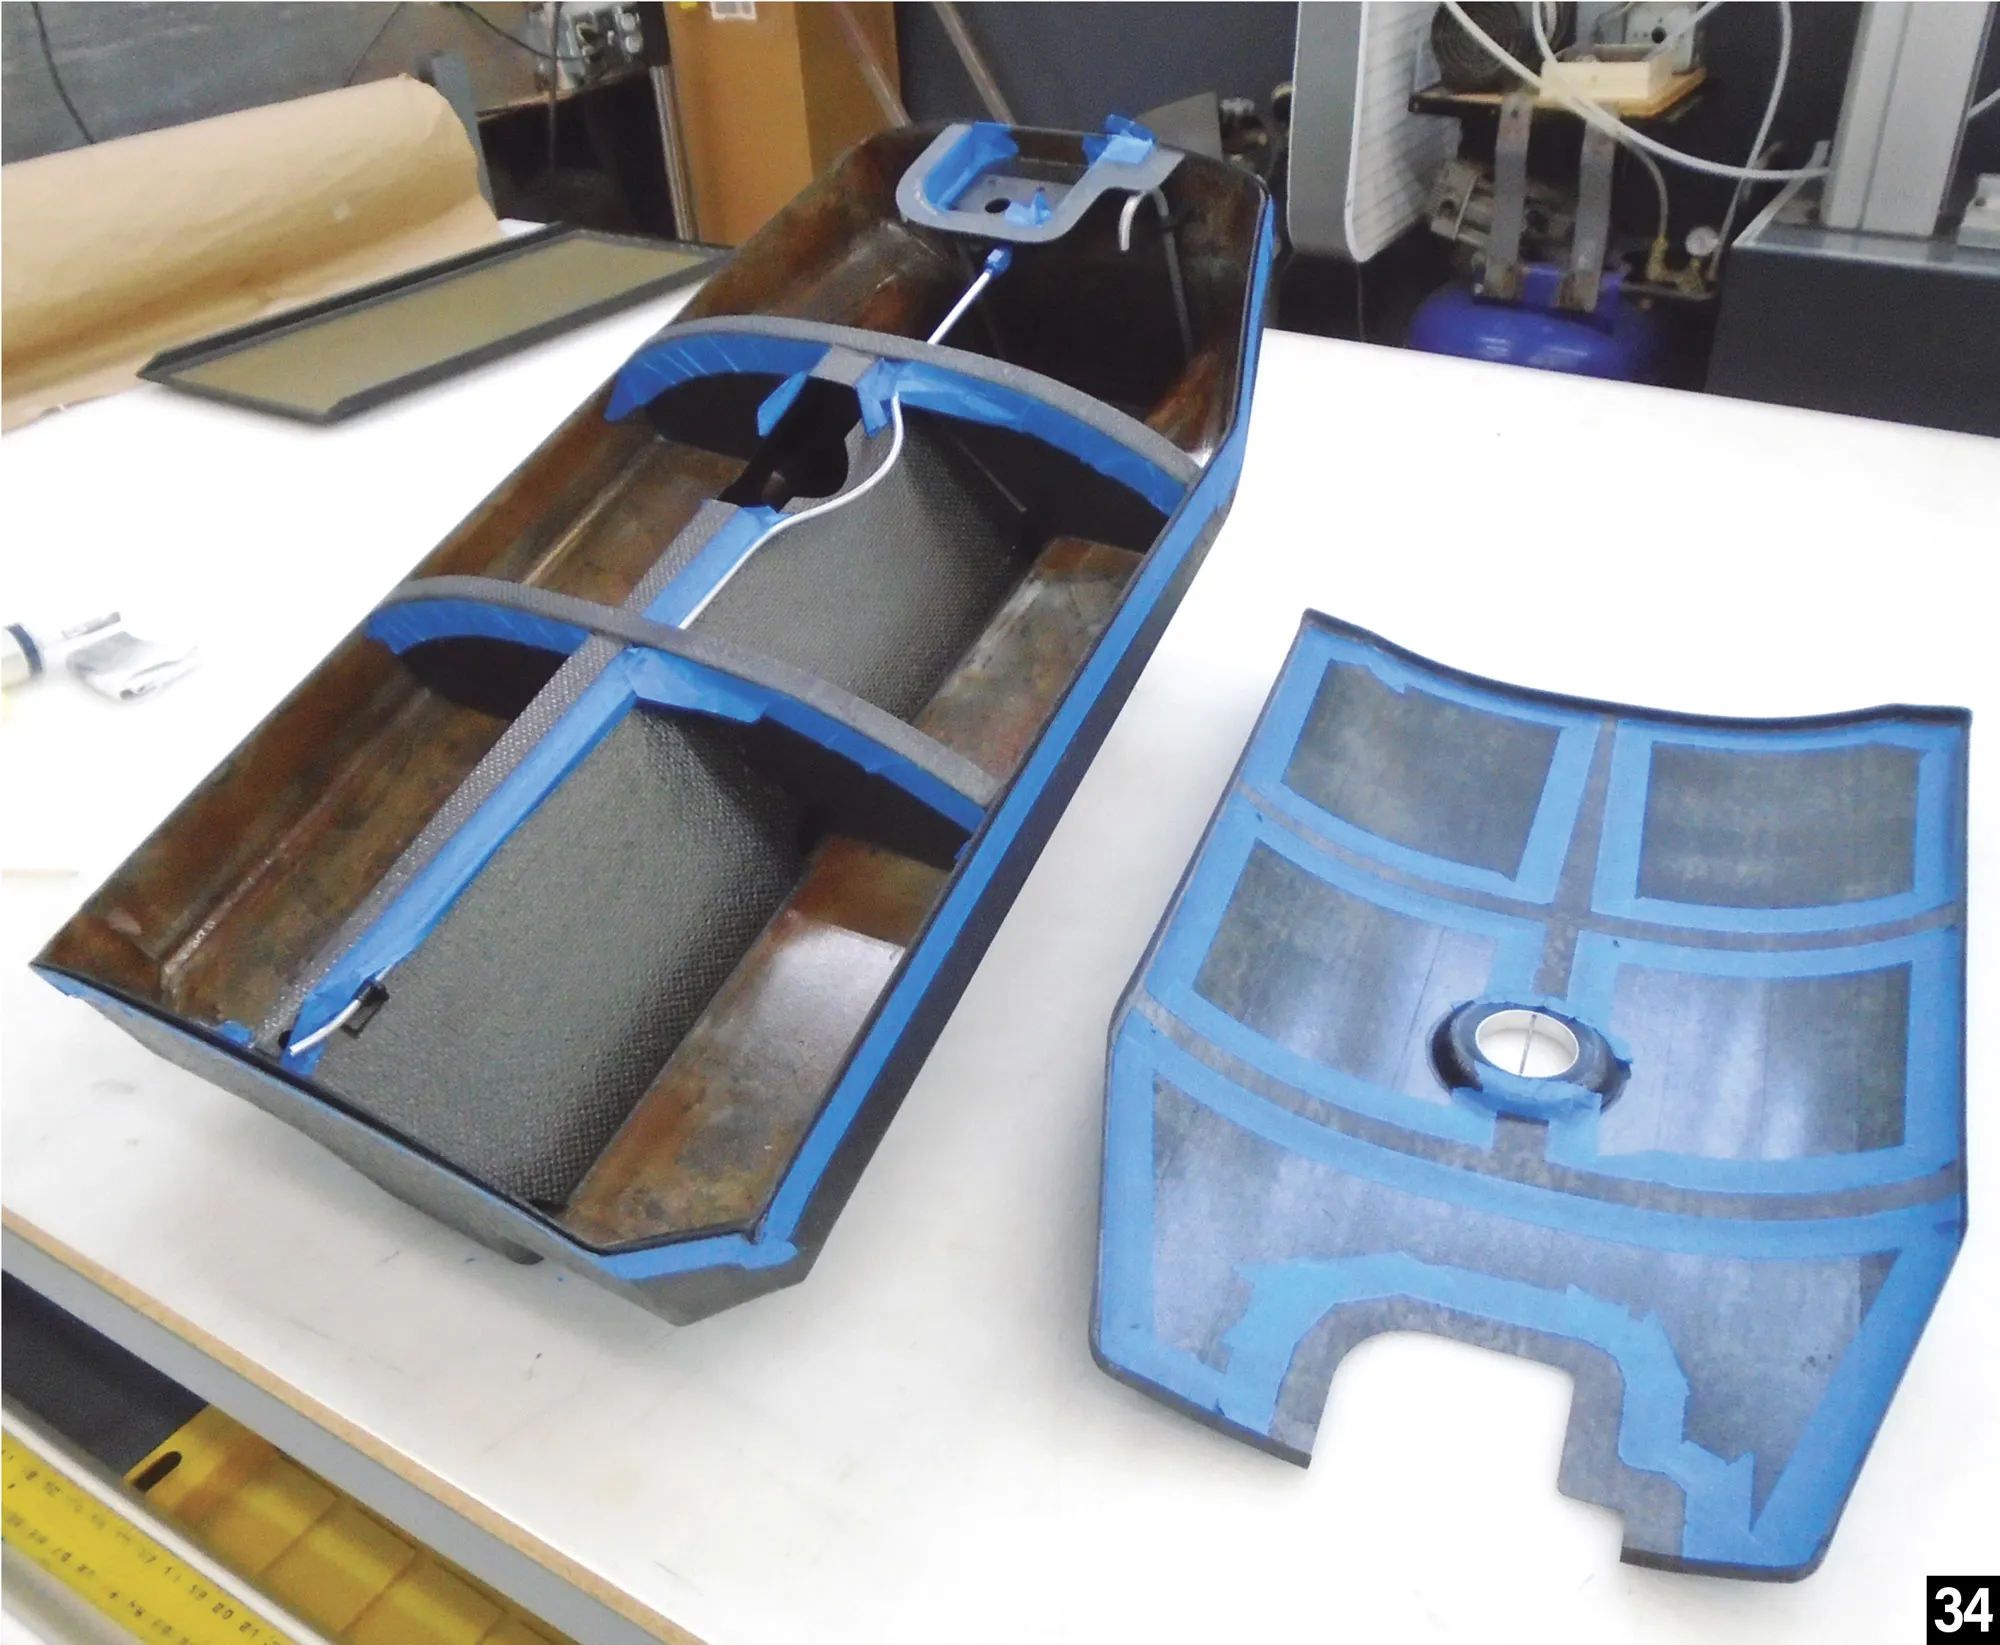
- Аэроғарыштық отын багының ультра жұқа қабырғалы тақтайшасының құрылымдық бөліктері: толық деформациясыз дәнекерлеу және құрылымдық тұтастықты сақтау.
- Дәлдік сенсорлары және микроэлектрондық қаптама компоненттері: микрон деңгейіндегі қосылым дәлдігін басқарады және дәнекерлеу тұрақтылығын жақсартады.
Бұл өрістің ерекшеліктері: аса жоғары дәлдікті басқару + аса жұқа материалды өңдеу + өте төмен деформация талаптары.
Кеңейтілген композиттік материал қосылымы
Ол негізінен жеңіл құрылымдық дизайндағы металл және композиттік материалдарды қосу талаптарына бағытталған.
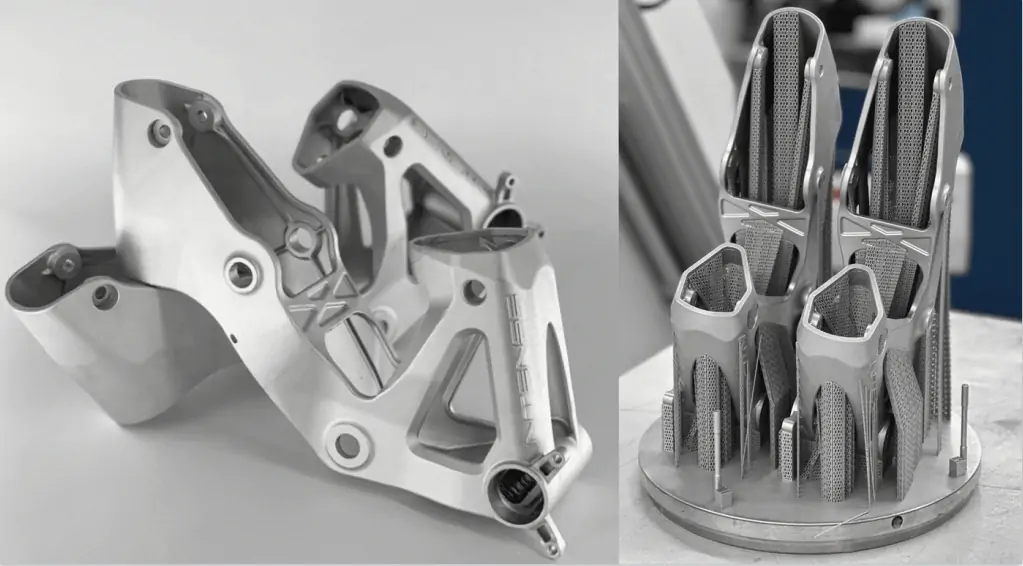
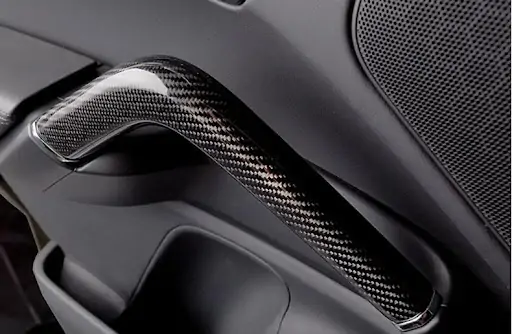
- Көміртекті талшықпен күшейтілген термопластикалық композиттік қосылыс бөлшектері (CFRTP): шайыр интерфейсі балқып, тұрақты механикалық өзара байланыс құрылымын құрайды.
- Алюминий қорытпасынан жасалған құрылымдық өтпелі қосылыс бөліктері: энергияны бөлуді оңтайландырады және интерфейстік байланыс беріктігін жақсартады.
Бұл өрістің ерекшеліктері: гетерогенді материалдық қосылыс + жеңіл дизайн талаптары + интерфейс құрылымын басқарудың жоғары талаптары.
Жаңа энергетика, теміржол транзиті, аэроғарыш және композиттік материалдардағы лазерлік дәнекерлеуді қолдану үш бағытта шоғырланған: жоғары дәлдіктегі қосылыс, көп материалды бейімдеу және жоғары консистенциялы өндіріс мүмкіндігі. Автоматтандыру мен интеллектуалды өндірістің дамуымен қолдану сценарийлері кеңейіп, біртіндеп жоғары деңгейлі өндірістің маңызды процесінің құрамдас бөлігіне айналуда.
Лазерлік дәнекерлеу дәлдік компоненттерінен бастап ауыр жүктемелі жабдықтарға дейін кең ауқымды қолданысқа ие. Оның қолданылуы туралы көбірек біліп, жабдыққа қатысты ұсыныстарымызды қараңыз: Лазерлік дәнекерлеу не үшін қолданылады?
Лазерлік дәнекерлеу туралы техникалық сұрақтар
Лазерлік дәнекерлеу жоғары сапалы өндірісте барған сайын қолданылуда, бірақ оны іс жүзінде жүзеге асыруда бірқатар негізгі техникалық қиындықтар әлі де бар. Бұл қиындықтар негізінен процестің тұрақтылығына, параметрлерді оңтайландыруға және әртүрлі материалдарды дәнекерлеу сапасын бақылауға байланысты.
Жоғары қуатты лазерлік дәнекерлеу процесінің тұрақтылығын бақылау
Орташа және қалың болат пластиналарды дәнекерлеу үшін 10 кВт талшықты лазерді қолданған кезде, процестің тұрақтылығы инженерлік қолданылуын шектейді:
| шақыру | Дәнекерлеуге әсері | Оңтайландыру бағыты |
|---|---|---|
| Плазмалық түтікшенің интерференциясы | Тиімді лазерлік энергияны азайтады және дәнекерлеудің тұрақтылығына әсер етеді | Бүйірлік газ үрлеу, теріс қысымды алу, вакуумдық дәнекерлеу |
| Артқы жағындағы қалыптастыру ақаулары | Дәнекерлеудің бұзылуына және артқы жағының нашар қалыптасуына әкеледі | Дәнекерлеу орнын реттеу, электромагниттік тірек және артқы қысымды басқару |
| Қалың қималы тар саңылаулы ақаулар | Кеуектілікке, балқудың болмауына және қатаю жарықшақтарына әкеледі | Қос сәулелі лазерлік дәнекерлеу технологиясы және балқытылған бассейнді басқару |
Процесс параметрлерінің және сәйкестендірудің әсері
Дәнекерлеу сапасы параметрлердің сәйкестігіне байланысты:
| Балқу және ену әрекетін анықтайды | Дәнекерлеуге әсері | Негізгі қарастыру |
|---|---|---|
| Қуат тығыздығы | Дәнекерлеу аймағын қорғайды және процесті тұрақтандырады | Өткізгіштік дәнекерлеу әдетте 10⁴–10⁶ Вт/см² аралығында басқарылады |
| Импульстік толқын формасы және импульс ені | Энергия сіңірілуіне және жылу енуіне әсер етеді | Жоғары шағылыстырғыш материалдар толқын пішінін реттеуді қажет етеді; импульс енінің ұзаруы HAZ-ды арттырады |
| Фокусты алып тастау | Энергияның таралуын және ену тереңдігін өзгертеді | Теріс дефокустау әдетте тереңірек енуді қамтамасыз етеді |
| Дәнекерлеу жылдамдығы | Жалпы жылу шығынын басқарады | Төмен жылдамдық күйіп кетуі мүмкін; жоғары жылдамдық енуді азайтуы мүмкін |
| Қорғайтын газ (Қалқан газының рөлі) | Гелий ең жақсы қорғанысты ұсынады, аргон шығынды теңестіреді, ал азот үнемді, бірақ кеуектілікті арттыруы мүмкін | Гелий ең жақсы қорғанысты ұсынады, аргон шығынды теңестіреді, ал азот үнемді, бірақ кеуектілікті арттыруы мүмкін |
Материалға негізделген дәнекерлеу сапасын бақылау
Әртүрлі материалдар әртүрлі бақылау стратегияларын қажет етеді:
| Материалдың түрі | Негізгі шақыру | Процесс фокусы |
|---|---|---|
| Тот баспайтын болат | Қызып кету дәннің өсуіне және коррозия қаупіне әкелуі мүмкін | Жылу кірісін басқару, салқындату жылдамдығы, қорғаныш газы, қосылыс және қалыңдықты сәйкестендіру |
| Орташа және қалың болат плиталар | Тұрақты ену және дәнекерлеу | Процесті оңтайландыру, қосалқы қолдау, өндіріс тұрақтылығын бақылау |
Лазерлік дәнекерлеу технологиясындағы негізгі қиындықтар - жоғары қуатты процестің тұрақтылығы, процестің параметрлерін дәл бақылау және әртүрлі материалдардағы тұрақты сапа. Бұл факторлар өнеркәсіптік жағдайларда дәнекерлеудің қалыптасуына, ену мінез-құлқына және ақауларды бақылауға тікелей әсер етеді. Жоғары сапалы өндірісте талаптар артқан сайын, сенімді және қайталанатын дәнекерлеу өнімділігі үшін тұрақтылық пен процесті бақылауды жақсарту маңызды болып қала береді.
Лазерлік дәнекерлеуді қолданудың артықшылықтары
Лазерлік дәнекерлеу - жылу көзі ретінде жоғары энергия тығыздығы бар лазер сәулесін пайдаланатын жоғары дәлдіктегі дәнекерлеу технологиясы. Өнеркәсіптік қолданыстарда дәстүрлі дәнекерлеу әдістерімен салыстырғанда, ол негізінен келесі аспектілерде айтарлықтай артықшылықтарға ие:
1. Жоғары дәлдік және кішкентай жылу әсер ететін аймақ
Лазер энергиясы өте кішкентай аймақта шоғырланған. Дәстүрлі доғалық дәнекерлеумен салыстырғанда жылу әсер ететін аймақ шамамен 60%-ға азаяды, ал дәнекерлеу деформациясы мен айналасындағы материалдың зақымдануы айтарлықтай азаяды. Ол аса жұқа бөлшектер мен микродәлдік компоненттеріне жарамды.
2. Жоғары дәнекерлеу сапасы және қосылыс беріктігі
Жоғары арақатынасы бар тар және терең дәнекерлеуді жасауға болады, ал кеуектілікті 0.3%-дан төмен бақылауға болады. Дәстүрлі дәнекерлеумен салыстырғанда кеуектілік, жарықтар және суық дәнекерлеу ақаулары азаяды, ал қосылыстың беріктігі мен қызмет ету мерзімі жақсарады.
3. Жоғары тиімділік және жоғары жылдамдықты дәнекерлеу
Дәнекерлеу жылдамдығы кедергілік және доғалық дәнекерлеуге қарағанда айтарлықтай жоғары. Мысалы, қуат батареясының табалдырығын дәнекерлеу жылдамдығы шамамен 5 м/мин жетуі мүмкін, бұл жоғары жылдамдықты өндіріс желілерінің талаптарына сай келеді.
4. Кең көлемді материалдық үйлесімділік
Ол тот баспайтын болатты, алюминийді, мысты және басқа да кең таралған металдарды, сондай-ақ әртүрлі металдарды және термопластика мен композиттік материалдар сияқты кейбір металл емес материалдарды дәнекерлей алады. Көк лазерлік технологияны қолданғаннан кейін жоғары шағылыстырғыш материалдардың сіңіру жылдамдығы айтарлықтай жақсарады.
5. Күшті автоматтандыру және интеллектуалды интеграция мүмкіндігі
Оны роботтық қолдармен, көру жүйелерімен және деректер платформаларымен біріктіруге болады, онлайн тексеруді, қашықтан басқаруды және деректерді бақылауды қолдайды, ақылды өндіріс пен жаппай өндіріске жарамды.
6. Байланыссыз өңдеу және күрделі құрылымға бейімделу
Механикалық қысым қажет емес және бетінде ойық қалмайды. Оны күрделі құрылымдарды және жету қиын жерлерді дәнекерлеу үшін пайдалануға болады, 3D иілген беттік компоненттерге жарамды.
7. Кешенді өндірістік шығындардың артықшылығы
Жабдыққа инвестиция көп болғанымен, дәнекерлеу жылдамдығы жылдам, қайта өңдеу жылдамдығы төмен және кейінгі өңдеу азаяды, сондықтан жалпы өндіріс құны айтарлықтай төмендейді, бұл оны ірі көлемді өндіріс сценарийлеріне жарамды етеді.
Лазерлік дәнекерлеудің артықшылықтары жоғары дәлдікте, төмен деформацияда, жоғары тиімділікте және кең материалдық үйлесімділікте, сондай-ақ күшті автоматтандыру интеграциясы мүмкіндігінде шоғырланған. Жоғары деңгейлі өндірісте және жаппай өндірісте бұл мүмкіндіктер оны біртіндеп дәстүрлі дәнекерлеу процестерін алмастыруға және өндіріс сапасы мен тиімділігін арттырудың маңызды техникалық жолына айналдыруға итермелейді.
Шектеулер мен қиындықтар
Салалық зерттеулер мен техникалық тәжірибеге сүйене отырып, лазерлік дәнекерлеудің негізгі кемшіліктері және өнеркәсіптік қолданудағы негізгі қиындықтар келесідей қорытындыланады:
Лазерлік дәнекерлеу технологиясының кемшіліктері
Лазерлік дәнекерлеу дәлдік пен тиімділік тұрғысынан айтарлықтай артықшылықтар ұсынғанымен, өнеркәсіптік қолданбаларда әлі де кейбір шектеулер мен техникалық қиындықтар бар.
| Қолайсыздық | Арнайы өнімділік |
| Жабдықтардың және процестің жоғары құны | Жоғары қуатты лазерлік дәнекерлеу жабдықтары, оптикалық талшықтар және фокустау линзалары сияқты негізгі компоненттер қымбат, ал өндірістік желі құрылысына алғашқы инвестициялар үлкен, бұл шағын және орта кәсіпорындарға үлкен қаржылық ауыртпалық әкеледі. |
| Дайындамаларды жинау дәлдігіне қойылатын жоғары талаптар | Лазер сәулелері шоғырланған энергия мен кішкентай нүкте диаметріне ие. Әдетте, құрастыру саңылауын пластина қалыңдығының 0.1-0.5 есесі шегінде бақылау қажет. Шамадан тыс саңылаулар толық емес енуге немесе күйіп кету ақауларына әкеледі, бұл дайындаманы ерте өңдеу мен орналастырудың қиындықтарын арттырады. |
| Жоғары шағылыстырғыштыққа ие және қалың материалдарды дәнекерлеуге қойылатын шектеулер | Мыс, алюминий және қорытпалар сияқты жоғары шағылыстырғыш материалдар үшін лазерге шағылыстыру дәнекерлеудің бастапқы кезеңінде 90%-дан астамға жетуі мүмкін, бұл энергия шығынын және лазерлік оптикалық жол жүйесіне зақым келтіруі мүмкін; 100 мм-ден асатын үлкен қалыңдықтағы дайындамалар үшін қолданыстағы бір лазерлік дәнекерлеу әлі де ену тереңдігінің жеткіліксіздігі, тұрақсыз дәнекерлеу қалыптасуы және кеуектілік пен жарықшақ ақауларының жоғары ықтималдығы мәселелеріне тап болады. |
| Белгілі бір сценарийлер үшін үлкен қалдық кернеу және пісіруден кейінгі деформация | Лазерлік дәнекерлеудің жылу әсер ететін аймағы дәстүрлі доғалық дәнекерлеуге қарағанда кішірек болғанымен, қалдық кернеу үлкен аумақты жұқа пластиналы дәнекерлеуде немесе күрделі құрылымды дәнекерлеуде оңай пайда болады, бұл дірілдің қартаюы немесе термиялық өңдеу сияқты кейінгі кернеуді жеңілдету процестерін қажет етеді, бұл процесс ағынын арттырады. |
Өнеркәсіптік қолданудағы негізгі қиындықтар
Лазерлік дәнекерлеудің артықшылықтарына қарамастан, бірқатар техникалық және өнеркәсіптік шектеулер өндірістің тұрақтылығына және кең ауқымды қолданылуына әсер етеді.
- Процесс тұрақтылығы және сапаны бақылауЖаппай өндірісте лазерлік дәнекерлеу технологиясы әлі де тұрақтылық мәселелеріне тап болады. Орташа және қалың пластиналы терең ену дәнекерлеуінде плазмалық шлейф тиімді энергияны азайтады, бұл дәнекерлеудің тұрақтылығына әсер етеді. Кеуектілік, балқудың болмауы және дәнекерлеудің құлауы сияқты ақаулар өндірісте әлі де пайда болады және көбінесе қолмен тексеруді және қайта өңдеуді қажет етеді. Бүйірлік газ үрлеу, теріс қысымды алу және қос сәулелі әдістер ақауларды азайтады, бірақ тұрақты бақылау әлі де толық қол жеткізілген жоқ.
- Әртүрлі материалды дәнекерлеуМыс-алюминий, алюминий-тот баспайтын болат және композит-металл дәнекерлеуге деген сұраныс өсуде. Дегенмен, балқу температурасы мен термиялық қасиеттердегі айырмашылықтар сынғыш фазалар мен қалдық кернеуге әкеледі, бұл қосылыстың жұмысын төмендетеді. Алдын ала қыздыру, импульсті басқару және тербелмелі дәнекерлеу сияқты әдістер нәтижелерді жақсартады, бірақ әмбебап процесс жоқ, бұл қайталап сынауға және қымбаттауға әкеледі.
- Ақылды басқару шектеулеріЛазерлік дәнекерлеу технологиясы автоматтандыруды қолдағанымен, толық тұйық циклді сапаны бақылау әлі де шектеулі. Қазіргі тексеру жүйелері көрінетін ақауларды анықтайды, бірақ параметрлердің өзгеруінен туындаған микро ақаулар мен өнімділік өзгерістерін анықтау әлі де қиын. Нақты уақыттағы бейімделгіш басқару өндірісте әлі кеңінен қолданылмайды.
- Техникалық дағдылардағы алшақтықЛазерлік дәнекерлеу жүйелерін орнату, техникалық қызмет көрсету және ақаулықтарды жою үшін білікті операторлар қажет. Лазерлік және өндірістік білімді біріктіретін мамандардың жетіспеушілігі лазерлік дәнекерлеу технологиясын кеңінен қолдануды, әсіресе шағын және орта кәсіпорындарда шектейді.
Лазерлік дәнекерлеу технологиясындағы шектеулер процестің тұрақтылығына, материалдың әртүрлі мінез-құлқына, ақылды басқару мүмкіндігіне және білікті жұмыс күшінің қолжетімділігіне байланысты. Бұл факторлар өнеркәсіптік өндірістегі тұрақтылыққа, ақауларды бақылауға және масштабталуға әсер етеді. Процесті басқаруды және жүйелік интеграцияны одан әрі жетілдіру өнеркәсіптік кеңінен енгізу үшін маңызды болып қала береді.
Дұрыс лазерлік дәнекерлеу машинасын қалай таңдауға болады
Лазерлік дәнекерлеу машинасын таңдау қолдану талаптарына, материал түріне, өндіріс көлеміне және автоматтандыру деңгейіне байланысты. Әртүрлі салалар әртүрлі конфигурацияларды қажет етеді, сондықтан таңдау дәнекерлеу өнімділігіне, процестің тұрақтылығына және ұзақ мерзімді өндірістік қажеттіліктерге негізделуі керек.
Лазер қуатын таңдау
Лазер қуаты ену тереңдігін және дәнекерлеу тиімділігін анықтайды.
- 1000 Вт–1500 Вт: жұқа парақ және дәл бөлшектер
- 2000 Вт–3000 Вт: орташа қалыңдықтағы металдар, жалпы өнеркәсіптік мақсатта
- 4000 Вт+: қалың пластина және жоғары жылдамдықты өндіріс
Жоғары қуат енуді жақсартады, бірақ процесті қатаң бақылауды талап етеді.
Материал түрі және үйлесімділігі
Материал түрі құрылғыны таңдауға қатты әсер етеді.
- Тот баспайтын болат: қуат диапазондарында тұрақты өнімділік
- Алюминий: жоғары қуат пен оңтайландырылған параметрлерді қажет етеді
- Мыс: жоғары энергия тығыздығын және күшті сіңіруді бақылауды қажет етеді
- Әртүрлі материалдар: процесті реттеу мүмкіндігін қатаңырақ талап етеді
Дәнекерлеу режимі: қолмен және автоматтандырылған жүйе
Қолмен басқарылатын жүйелер жөндеу және шағын партиялар үшін икемді жұмысты ұсынады.
Автоматтандырылған жүйелер жаппай өндіріс пен өндіріс желілері үшін жоғары үйлесімділікті қамтамасыз етеді.
Таңдау өндіріс көлеміне және процесті стандарттауға байланысты.
Салқындату жүйесі және тұрақтылығы
Салқындату жүйесі машинаның тұрақтылығына және қызмет ету мерзіміне әсер етеді.
- Сумен салқындату: орташа және жоғары қуатты жабдықтарға жарамды
- Ауамен салқындату: төмен қуатты немесе портативті жүйелерде қолданылады
Тұрақты салқындату дәнекерлеудің тұрақты жұмысын қамтамасыз етеді.
Автоматтандыру және басқару деңгейі
Жоғары деңгейлі автоматтандыруға CNC жүйелері, роботтық қолдар және нақты уақыт режиміндегі мониторинг кіреді.
Бұл қайталануды жақсартады және қолмен өзгертуді азайтады, әсіресе ірі көлемді өндірісте.
Лазерлік дәнекерлеу машинасын таңдау қуатты, материалдың үйлесімділігін, дәнекерлеу режимін, салқындату қуатын және автоматтандыру деңгейін теңестіруді қажет етеді. Жақсы үйлестірілген жүйе тиімділікті, дәнекерлеу сапасын және ұзақ мерзімді өндіріс тұрақтылығын жақсартады.
Толығырақ нұсқаулық алу үшін « Бизнесіңізге лазерлік дәнекерлеу машинасын қалай таңдауға болады » бөлімін қараңыз.
қорытынды
Лазерлік дәнекерлеу автомобиль, энергия сақтау, теміржол транзиті, аэроғарыш және дәл өндіріс салаларында кеңінен қолданылады. Ол жоғары дәлдікті, жылдам өңдеу жылдамдығын және материалдың берік үйлесімділігін ұсынады. Құрылымдық бөлшектерден бастап батарея жүйелері мен микромасштабты компоненттерге дейін, ол тұрақты сапа мен жоғары өндіріс тиімділігін қажет ететін процестерде дәстүрлі дәнекерлеу әдістерін алмастырады.
Kempson әртүрлі өндірістік қажеттіліктер үшін өнеркәсіптік лазерлік дәнекерлеу шешімдерін ұсынады. Бірнеше қолдану саласында тәжірибесі бар Kempson нақты талаптарға негізделген жабдықты таңдауды және процесті сәйкестендіруді қолдайды. Лазерлік дәнекерлеу жабдықтары немесе техникалық қолдау үшін тиісті шешімдер алу үшін бізбен хабарласыңыз .

FAQ
Лазерлік дәнекерлеуді қандай салалар қолданады?
Лазерлік дәнекерлеу автомобиль жасауда, энергия сақтауда, аэроғарыш саласында, теміржол көлігінде, электроникада және медициналық құрылғылар өндірісінде қолданылады.
Лазерлік дәнекерлеу әртүрлі металдарды біріктіре ала ма?
Иә, бірақ алюминий мен болат немесе мыс пен алюминий сияқты әртүрлі металдар балқу температурасы мен термиялық қасиеттерінің айырмашылығына байланысты қатаң процесті бақылауды қажет етеді.
Лазерлік дәнекерлеудің ену тереңдігі қандай?
Ену тереңдігі лазер қуатына және өңдеу режиміне байланысты. Ол төмен қуатта жұқа парақты дәнекерлеуден бастап, қалың материалдар үшін 3000 Вт және одан жоғары қуатта терең ену дәнекерлеуге дейін болады.
Жылу әсер ететін аймақ (ЖӘЗ) дегеніміз не?
HAZ – балқымай, жылу әсерінен құрылымын өзгертетін материал аймағы. Лазерлік дәнекерлеу дәстүрлі дәнекерлеумен салыстырғанда аз HAZ жасайды, бұл деформацияны және материалдың зақымдануын азайтады.
Лазерлік дәнекерлеу кеуектілікті тудырады ма?
Кеуектілік беткі ластануға, газдың жиналуына немесе тұрақсыз параметрлерге байланысты пайда болуы мүмкін. Тиісті қорғаныс газы және параметрлерді бақылау бұл мәселені азайтуға көмектеседі.
Дәнекерлеу үшін қандай лазер түрі қолданылады?
Талшықты лазер өнеркәсіптік қолданбаларда ең көп таралған түрі болып табылады. CO2 лазерлері металдар үшін сирек қолданылады, ал Nd: YAG лазерлері көбінесе дәстүрлі жүйелерде қолданылады.







