Dalam pembuatan perindustrian, kimpalan arka dan kimpalan laser adalah dua pilihan proses yang biasa. Kimpalan arka dikenali kerana pelaburan peralatannya yang rendah dan pelbagai aplikasi, manakala kimpalan laser menawarkan kelebihan dari segi kecekapan, ketepatan dan automasi. Memandangkan kedua-dua kaedah ini sesuai untuk senario yang berbeza, adalah penting untuk memilih peralatan laser yang sesuai berdasarkan keperluan pengeluaran.
Artikel ini akan menganalisis kimpalan arka vs kimpalan laser dari perspektif prinsip, kelebihan dan kekurangan, aplikasi dan kos, menjelaskan skop aplikasi masing-masing untuk membantu perniagaan memilih penyelesaian kimpalan yang paling sesuai.
Apakah Kimpalan Arka?
Kimpalan arka ialah proses penyambungan logam yang menukarkan tenaga elektrik kepada tenaga haba dengan mewujudkan arka yang stabil antara elektrod dan bahan kerja, sekali gus memanaskan kawasan sambungan dan mencairkannya secara setempat. Logam cair membentuk kolam kimpalan yang secara beransur-ansur memejal apabila arka bergerak, akhirnya membentuk manik kimpalan untuk menyambungkan bahan. Disebabkan suhu arka yang tinggi, logam boleh dicairkan dengan cepat. Kaedah ini sesuai untuk pelbagai jenis bahan dan ketebalan serta digunakan secara meluas dalam pembuatan perindustrian.
Semasa proses kimpalan, logam pengisi dibekalkan oleh dawai atau elektrod kimpalan, manakala gas pelindung atau fluks mengasingkan sambungan daripada atmosfera untuk mencegah pengoksidaan dan keliangan. Arus, voltan dan kelajuan kimpalan secara langsung mempengaruhi kedalaman penembusan dan pembentukan manik kimpalan, menjadikannya parameter utama untuk mengawal kualiti kimpalan.
Proses Kimpalan Biasa
Kimpalan arka boleh dikategorikan kepada jenis berikut berdasarkan kaedah penyuapan dawai dan mekanisme perisai:
Kimpalan MIG (Kimpalan Arka Logam Gas, GMAW): Proses ini menggunakan penyuapan dawai berterusan yang digabungkan dengan gas pelindung, menawarkan kecekapan tinggi dan menjadikannya sesuai untuk pengeluaran besar-besaran dan fabrikasi kepingan tolok sederhana dan nipis.
Kimpalan TIG (Kimpalan Gas Inert Tungsten, GTAW): Menggunakan elektrod yang tidak boleh digunakan, menghasilkan pembentukan manik kimpalan yang stabil dan kimpalan berkualiti tinggi. Ia biasanya digunakan untuk kimpalan jitu bahan seperti keluli tahan karat dan aloi aluminium.
Kimpalan Arka Manual (SMAW): Menggunakan rod kimpalan sebagai elektrod. Peralatannya mudah dan menawarkan kebolehsuaian yang kuat terhadap pelbagai persekitaran, menjadikannya sesuai untuk kerja-kerja pembinaan dan penyelenggaraan luar.
Kimpalan Arka Terendam (SAW): Kimpalan dilakukan di bawah lapisan fluks, dengan arka tersembunyi dari pandangan. Ia menawarkan penembusan yang mendalam dan sesuai untuk kimpalan berterusan plat tebal dan kimpalan panjang.
Kelebihan Kimpalan Arka
Kimpalan arka menawarkan pelbagai kelebihan, menjadikannya pilihan yang popular dalam pelbagai industri. Berikut adalah faedah utamanya:
Kos Rendah: Peralatan ini mempunyai struktur yang ringkas dan tidak memerlukan sistem tambahan yang kompleks, menghasilkan kos perolehan dan penyelenggaraan keseluruhan yang lebih rendah. Ia sesuai untuk penggunaan pantas di kilang-kilang kecil dan sederhana.
Pelbagai Aplikasi: Ia boleh mengimpal logam biasa seperti keluli karbon, keluli tahan karat, keluli aloi dan aluminium dengan andal. Ia juga menunjukkan kebolehsuaian yang kuat terhadap persekitaran luar; kimpalan arka logam manual (SMAW) masih boleh dilakukan dalam keadaan berangin atau berdebu atau tanpa gas pelindung.
Keupayaan Kimpalan yang Kuat untuk Struktur Plat Tebal: Melalui kimpalan berbilang laluan atau gabungan teknik arka yang berbeza, kedalaman penembusan yang ketara dapat dicapai, menjadikannya sesuai untuk fabrikasi plat sederhana hingga tebal (6 mm dan ke atas) dan komponen struktur tugas berat.
Pelbagai kedudukan kimpalan tersedia: Kimpalan arka boleh dilakukan dalam pelbagai kedudukan—rata, mendatar, menegak dan atas—mengikut keperluan, dan boleh disesuaikan secara fleksibel dengan keadaan di tapak yang berbeza.
Kelemahan Kimpalan Arka
Zon terjejas haba yang besar (HAZ): Disebabkan oleh suhu arka yang tinggi dan input haba tersebar, zon terjejas haba (HAZ) yang luas berkemungkinan akan terbentuk, yang membawa kepada ubah bentuk, melengkung atau peningkatan tegasan baki dalam bahan kerja tolok nipis.
Keperluan kemahiran yang tinggi: Proses seperti TIG dan MIG memerlukan pengendali mahir untuk mengawal arus, panjang arka dan kelajuan suapan dawai; pemula sering menghadapi kesukaran untuk mencapai kualiti kimpalan yang konsisten dengan cepat.
Risiko keselamatan yang tinggi: Arka menghasilkan suhu dan radiasi yang tinggi, yang boleh menyebabkan kerosakan mata atau kulit. Membakar fluks atau mencairkan logam berlapis menghasilkan asap toksik yang menimbulkan bahaya kepada pengimpal dan alam sekitar.
Pemprosesan pasca kimpalan yang meluas: Kimpalan sering menunjukkan percikan, kerak atau pembentukan yang tidak sekata, biasanya memerlukan pengisaran, pembersihan atau pemprosesan sekunder dan sukar untuk diintegrasikan ke dalam sistem automatik.
Kelajuan kimpalan yang agak perlahan: Kaedah seperti TIG atau kimpalan arka manual biasanya perlahan, memerlukan masa yang lama untuk mengisi kimpalan. Untuk bahan kerja yang lebih tebal, beberapa laluan mungkin diperlukan untuk mencapai penembusan penuh, sekali gus meningkatkan kos kimpalan.
Aplikasi Kimpalan Arka
Kimpalan arka mempunyai pelbagai aplikasi dan biasanya digunakan dalam fabrikasi logam, pembuatan mekanikal dan penyelenggaraan bangunan. Berikut adalah aplikasi utamanya:
- Fabrikasi dan Pembuatan Logam: Digunakan untuk mengimpal struktur keluli, komponen mekanikal dan pelbagai rangka logam, seperti struktur kilang dan sokongan peralatan.
- Jentera Berat dan Peralatan Kejuruteraan: Digunakan secara meluas dalam pembuatan komponen struktur untuk jengkaut, kren dan peralatan perlombongan, bergantung pada keupayaan penembusannya yang tinggi.
- Pembinaan dan Infrastruktur: Digunakan dalam projek kejuruteraan seperti jambatan, bangunan berbingkai keluli dan sokongan paip, kerana ia sangat sesuai untuk persekitaran pembinaan di tapak.
- Saluran Paip dan Bekas Tekanan: Digunakan dalam industri petroleum dan kimia untuk sambungan saluran paip dan kimpalan bekas tekanan, terutamanya dalam senario yang memerlukan kekuatan kimpalan yang tinggi.
- Operasi Pembaikan dan Penyelenggaraan: Sesuai untuk pembaikan peralatan, tetulang struktur dan pembaikan kecemasan di tapak, terutamanya apabila bahan kerja tidak dapat dialihkan.
Apakah Kimpalan Laser?
Kimpalan laser ialah proses kimpalan jitu yang menggunakan pancaran laser berketumpatan tenaga tinggi untuk menyambungkan bahan. Apabila difokuskan, pancaran laser menghasilkan tenaga yang sangat tinggi (dengan ketumpatan kuasa sehingga 10⁵–10⁷ W/cm²), menyebabkan logam cair atau wap setempat dalam masa yang sangat singkat. Ini menghasilkan kolam cair yang memejal dengan cepat, menghasilkan kimpalan yang padat. Oleh kerana input haba tertumpu, zon yang terjejas haba adalah kecil, dan herotan kimpalan diminimumkan, menjadikannya sesuai untuk aplikasi yang memerlukan ketepatan tinggi. Apakah Kimpalan Laser dan Bagaimanakah Ia Berfungsi? – Panduan Komprehensif
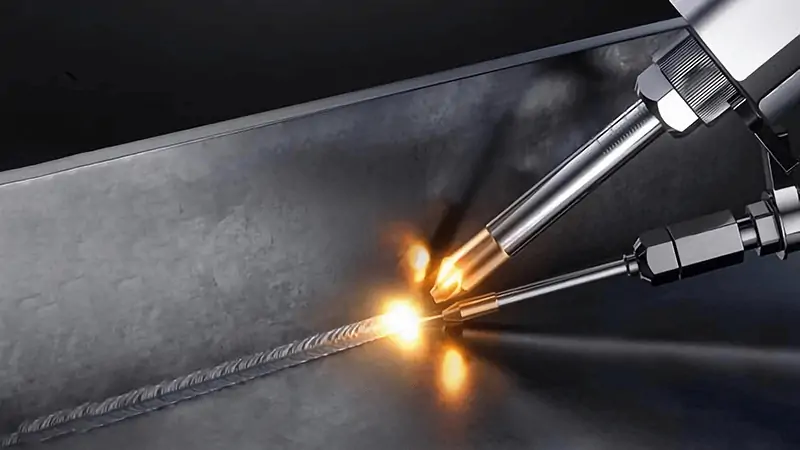
Semasa proses kimpalan, kuasa output laser, kedudukan fokus dan kelajuan kimpalan mempengaruhi kedalaman penembusan dan kualiti kimpalan. Bergantung pada keperluan, proses sama ada berwayar atau tidak berwayar boleh dipilih, dan gas pelindung (seperti argon atau nitrogen) digunakan untuk meminimumkan pengoksidaan.
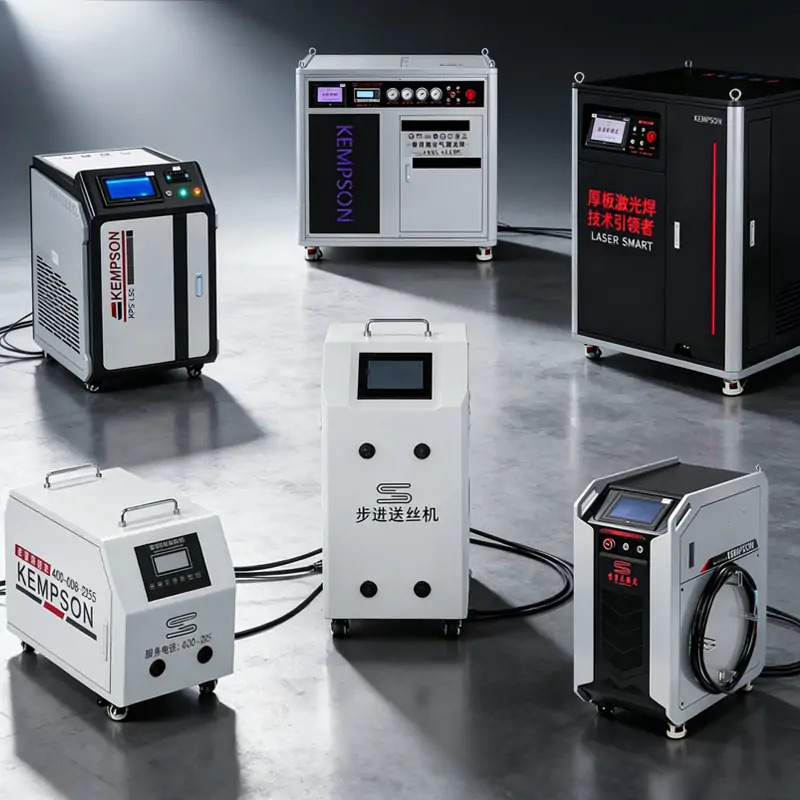
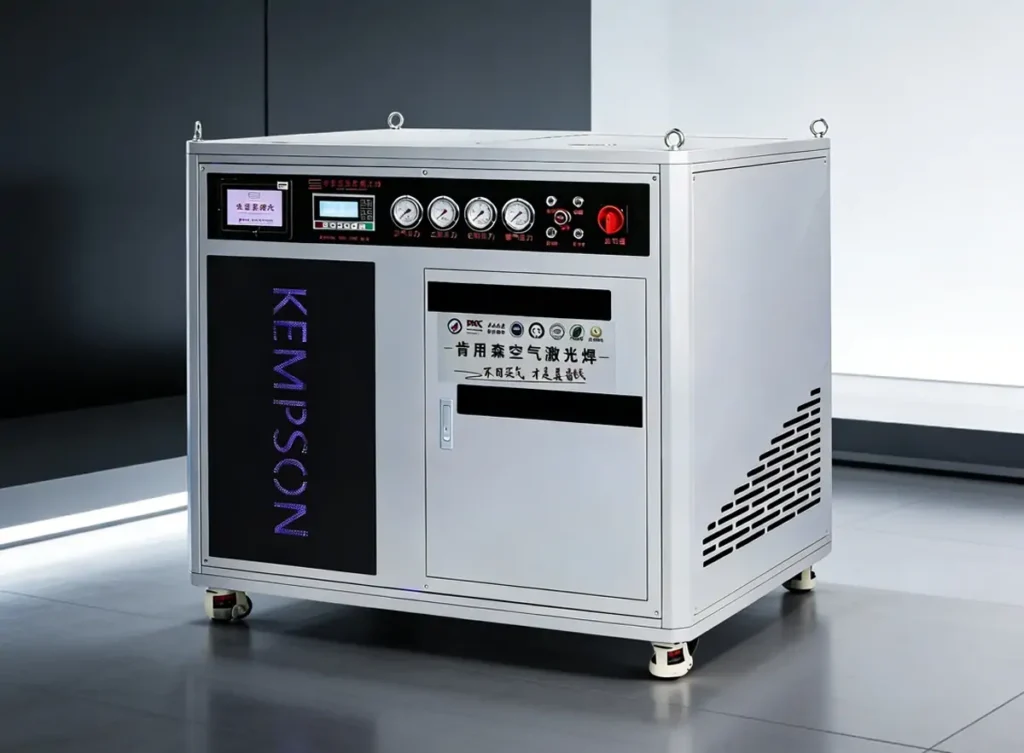
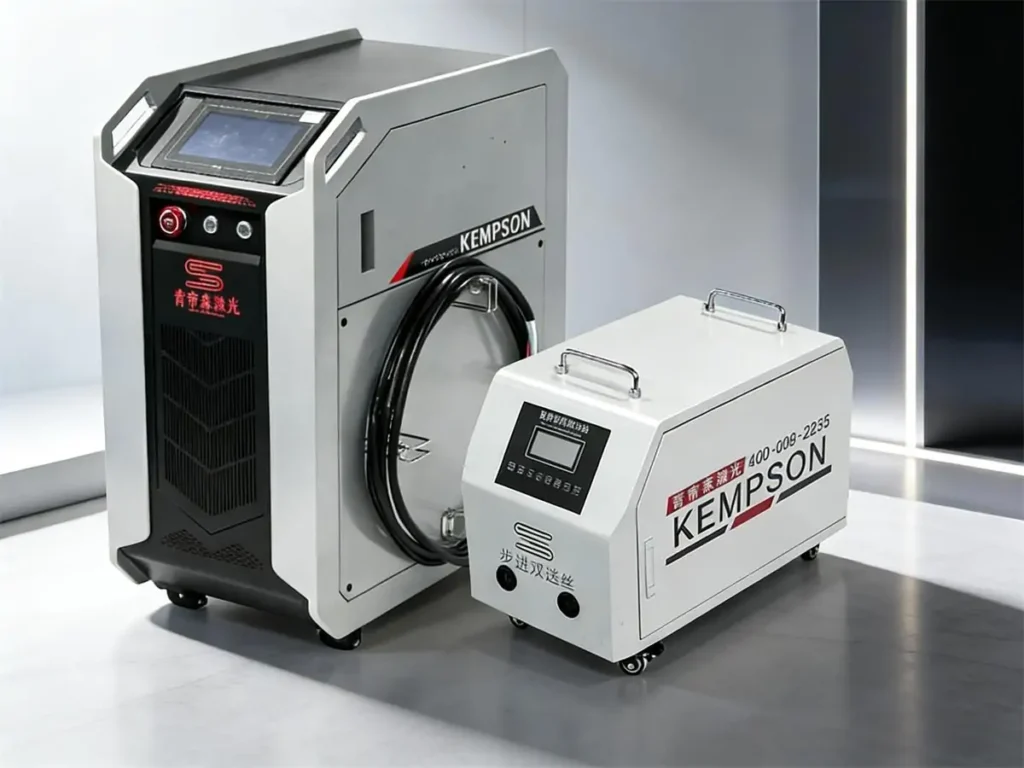
Peralatan biasa terutamanya terdiri daripada mesin kimpalan laser gentian , yang sesuai untuk bahan seperti keluli tahan karat, keluli karbon dan aloi aluminium, dan digunakan secara meluas dalam barisan pengeluaran automatik dan pembuatan jitu.
Jenis-jenis Kimpalan Laser yang Biasa
Bergantung pada jenis sumber laser dan kaedah aplikasi, proses kimpalan laser biasa boleh dikategorikan seperti berikut:
Kimpalan Laser Gentian: Pada masa ini, penyelesaian arus perdana, ia mempunyai kecekapan penukaran elektro-optik yang tinggi (kira-kira 30–40%) dan kualiti pancaran yang sangat baik. Sesuai untuk kimpalan berkelajuan tinggi dan barisan pengeluaran automatik, ia digunakan secara meluas dalam pemprosesan keluli tahan karat, keluli karbon dan aloi aluminium.
Kimpalan Laser CO₂: Kerap digunakan pada peringkat awal, ia menawarkan kadar penyerapan yang tinggi untuk bahan bukan logam. Walau bagaimanapun, disebabkan saiz peralatannya yang besar dan kos penyelenggaraan yang tinggi, ia secara beransur-ansur digantikan oleh laser gentian.
Kimpalan Laser Genggam: Menawarkan operasi yang fleksibel, ia sesuai untuk pengeluaran isipadu kecil hingga sederhana dan kerja di tapak. Kelajuan kimpalan biasanya 2–5 kali lebih pantas daripada kaedah kimpalan tradisional, menjadikannya sesuai untuk bahan lembaran nipis dan sederhana tebal.
Kimpalan Laser Automatik: Digabungkan dengan robot atau platform gerakan, kaedah ini membolehkan kimpalan kelompok berketepatan tinggi dan sesuai untuk pengeluaran piawai dalam industri seperti automotif dan elektronik.
Kimpalan Laser Goyangan: Dengan mengayunkan kepala kimpalan, kaedah ini meningkatkan lebar kimpalan (sehingga 2–8 mm) dan meningkatkan kebolehsuaian jurang. Ia biasanya digunakan untuk aloi aluminium dan bahan kerja dengan jurang pemasangan yang lebih besar.
Kelebihan Kimpalan Laser
Kelajuan kimpalan yang tinggi, sesuai untuk pengeluaran automatik: Tenaga laser pekat membolehkan pemanasan dan penyejukan yang pantas, dengan kelajuan kimpalan biasanya 2–5 kali lebih pantas daripada kimpalan arka tradisional. Ia juga mudah diintegrasikan dengan robot dan sistem CNC, membolehkan pengeluaran kelompok yang stabil dan meningkatkan kecekapan pengeluaran keseluruhan.
Zon terjejas haba yang berketepatan tinggi dan minimum: Titik laser adalah sangat kecil (diameter kira-kira 0.2–0.6 mm), menumpukan input haba dan mewujudkan zon terjejas haba yang sempit, yang berkesan mengurangkan herotan dan tegasan baki.
Kimpalan berkualiti tinggi, mengurangkan langkah pasca pemprosesan: Proses kimpalan tanpa sentuhan menghapuskan sentuhan fizikal langsung antara kepala kimpalan dan bahan kerja, menghasilkan kimpalan yang bersih, licin dan menghasilkan percikan yang minimum, sekali gus mengurangkan keperluan untuk pengisaran dan pembersihan berikutnya.
Keserasian Bahan yang Kuat: Ia mengimpal bahan seperti keluli tahan karat, keluli karbon dan aloi aluminium dengan andal, dan menyokong pelbagai aplikasi daripada kepingan nipis hingga plat sederhana tebal (0.5–10 mm), memenuhi permintaan pembuatan ketepatan moden dan pengeluaran berbilang industri.
Kelemahan Kimpalan Laser
Kos Peralatan Tinggi: Pelaburan keseluruhan dalam peralatan kimpalan laser (laser gentian, sistem penyejukan dan sistem optik) adalah tinggi, memerlukan perbelanjaan modal permulaan yang besar. Ini menjadikannya sesuai untuk senario pengeluaran berskala besar atau bernilai tambah tinggi.
Keperluan Ketepatan Pemasangan Tinggi: Saiz titik laser adalah kecil (kira-kira 0.2–0.6 mm), menjadikannya sensitif terhadap jurang antara bahan kerja. Kesilapan pemasangan yang berlebihan boleh menjejaskan pembentukan manik kimpalan, yang memerlukan penggunaan kimpalan laser berayun untuk meningkatkan ketepatan pemprosesan.
Keupayaan kimpalan plat tebal terhad: Bagi aplikasi yang melibatkan plat lebih tebal daripada 8–12 mm, kecekapan kimpalan laluan tunggal berkurangan, biasanya memerlukan proses berbilang laluan atau hibrid.
Keperluan keselamatan yang ketat: Laser ialah pancaran bertenaga tinggi (Kelas 4), yang memerlukan langkah perlindungan yang ketat (seperti gogal keselamatan dan pakaian pelindung) untuk mencegah kecederaan kepada pengendali.
Aplikasi Kimpalan Laser
Kimpalan laser digunakan secara meluas dalam pelbagai industri, terutamanya dalam pengeluaran automatik dan pemesinan jitu.
- Pembuatan Automotif: Digunakan untuk mengimpal struktur badan, dulang bateri dan komponen, dengan kelajuan kimpalan mencapai 1–5 m/min, menjadikannya sesuai untuk pengeluaran automatik volum tinggi.
- Fabrikasi Keluli Tahan Karat dan Logam: Digunakan untuk mengimpal kabinet, peralatan dapur, tiub dan komponen struktur kepingan nipis, menghasilkan kimpalan halus dengan herotan yang minimum, sekali gus mengurangkan keperluan untuk proses pengisaran berikutnya.
- Elektronik dan Pembuatan Kejituan: Digunakan pada komponen struktur kecil seperti komponen elektronik dan perumah instrumen kejituan, menawarkan kejituan tinggi, kelajuan pantas dan zon terjejas haba yang minimum.
- Industri Tenaga Baharu: Digunakan untuk mengimpal bateri kuasa, peralatan penyimpanan tenaga dan penyambung, yang memerlukan kestabilan dan prestasi pengedap yang tinggi.
- Pembuatan Perkakasan dan Perkakas Rumah: Sesuai untuk memproses pintu, tingkap, perumah perkakas dan komponen hiasan logam, meningkatkan kualiti estetik dan kecekapan pengeluaran.
- Pembuatan Barang Kemas dan Jam Tangan: Sesuai untuk membaiki dan mengeluarkan barang kemas dan bahagian jam tangan yang kompleks, mereka bentuk corak yang rumit dan memasang komponen kecil.
Kimpalan Arka Vs Kimpalan Laser: Perbezaan Utama
Perbandingan kimpalan arka dan kimpalan laser berikut merangkumi aspek seperti sumber tenaga, parameter proses, kawalan kualiti dan kos:
| Item Perbandingan | Kimpalan Arc | Kimpalan Laser |
|---|---|---|
| Sumber tenaga | Nyahcas arka elektrik | Pancaran laser terfokus |
| Ketepatan Kimpalan | Ketepatan yang lebih rendah, mudah berlaku ralat | Ketepatan tinggi, sesuai untuk bahagian kecil dan kompleks |
| Kelajuan Kimpalan | Lebih perlahan (manual), lebih kurang 0.2–1.0 m/min | Lebih pantas, kira-kira 3–5× kimpalan arka |
| Zon Terjejas Haba | Lebar (lebih kurang ≥2–5 mm) | Sempit (lebih kurang 0.5–2 mm) |
| Kawalan Herotan | Risiko ubah bentuk dan tegasan baki yang lebih tinggi | Input haba yang dikurangkan, herotan minimum |
| Kaedah Operasi | Terutamanya manual | Menyokong peranti mudah alih dan automasi |
| Penampilan Kimpalan | Percikan dan sanga, jahitan yang tidak rata | Kimpalan yang licin dan bersih tanpa sanga |
| Ketebalan Bahan | Sesuai untuk semua ketebalan, terutamanya >6 mm | Terbaik untuk bahan sederhana nipis (0.5–8 mm) |
| Keselamatan | Haba, radiasi dan asap yang tinggi | Memerlukan perlindungan, tetapi lebih terkawal |
| Aplikasi | Kimpalan kelompok kecil yang mudah | Pengeluaran yang kompleks, tepat dan besar-besaran |
| Keserasian Automasi | Memerlukan integrasi tambahan | Mudah disepadukan dengan robot dan barisan pengeluaran |
| Pemprosesan selepas | Memerlukan pengisaran dan pembersihan | Minimum atau tiada pemprosesan pasca diperlukan |
| Alatan | Peralatan mudah dan murah | Kos yang lebih tinggi, mesra automasi |
| Kos Keseluruhan | Kos peralatan rendah, kos buruh tinggi | Kos permulaan yang lebih tinggi, kos jangka panjang yang lebih rendah |
Kimpalan laser lebih sesuai untuk pengeluaran berketepatan tinggi, cekap tinggi dan automatik, manakala kimpalan arka kekal sesuai untuk aplikasi berbajet rendah dan fleksibel.
Kimpalan Arka Vs Kimpalan Laser: Kerumitan Projek Kimpalan
Kimpalan arka sangat sesuai untuk tugas kimpalan industri tugas berat yang melibatkan struktur mudah dan dimensi besar, seperti struktur keluli, sokongan peralatan dan fabrikasi logam umum. Ia terutamanya memberi tumpuan kepada kekuatan sambungan dan kebolehsuaian di tapak, dengan keperluan yang agak terhad untuk ketepatan kimpalan, menjadikannya sesuai untuk plat dan bahan kerja sederhana hingga tebal dengan jurang pemasangan yang lebih besar.
Dalam pengeluaran sebenar, kimpalan arka sesuai untuk persekitaran luar dan keras, serta pelbagai kedudukan kimpalan. Ia boleh mencapai sambungan kompleks melalui kimpalan berbilang laluan dan pelarasan parameter, tetapi ia sangat bergantung pada pengalaman dan kemahiran manual, menjadikannya biasa digunakan dalam industri pembinaan, penyelenggaraan dan pembuatan asas.
Kimpalan arka tradisional, seperti MIG atau TIG, sangat bergantung pada bekalan gas pelindung yang berterusan untuk melindungi elektrod dan kolam kimpalan daripada pencemaran atmosfera. Apabila beralih kepada teknologi yang lebih baharu, persoalan biasa timbul: Adakah Pengimpal Laser Memerlukan Gas juga? Jawapannya adalah ya. Walaupun kimpalan laser menggunakan pancaran cahaya yang sangat fokus dan bukannya elektrod fizikal, ia masih memerlukan gas pelindung tambahan seperti Argon atau Nitrogen. Gas ini penting untuk mencegah pengoksidaan logam cair dan melindungi optik laser daripada percikan, bermakna pengurusan gas kekal sebagai faktor penting apabila membandingkan persediaan operasi kedua-dua kaedah.
Sebaliknya, kimpalan laser sesuai untuk projek dengan struktur kompleks dan keperluan ketepatan yang tinggi, seperti pemasangan kepingan nipis, bahagian ketepatan dan produk yang dihasilkan secara besar-besaran. Pancaran laser yang difokuskannya membolehkan zon yang terjejas haba dan input haba yang terkawal, mencegah ubah bentuk haba dan kecacatan kimpalan yang disebabkan oleh pendedahan haba yang berpanjangan. Ini menjadikannya lebih sesuai untuk keperluan pembuatan moden.
Kimpalan Arka Vs Kimpalan Laser: Keserasian Bahan
Proses kimpalan yang berbeza berbeza dari segi julat bahan yang digunakan dan prestasi pemprosesan. Jadual berikut menunjukkan keserasian Kimpalan Arka dan Kimpalan Laser dengan bahan logam biasa:
| Jenis Bahan | Kimpalan Arc | Kimpalan Laser |
|---|---|---|
| Keluli karbon | Kimpalan yang boleh digunakan secara meluas dan stabil | Pembentukan kimpalan yang stabil, sesuai untuk pengeluaran besar-besaran |
| keluli tahan karat | Kimpalan yang stabil, memerlukan kawalan input haba | Kimpalan halus dengan pengoksidaan minimum |
| Aloi aluminium | Memerlukan kemahiran tinggi, mudah mengalami keliangan | Kestabilan yang dipertingkatkan dengan kimpalan goyangan |
| Keluli tergalvani | Terdedah kepada keliangan, memerlukan penggilapan selepas | Kecacatan boleh dikurangkan dengan kawalan parameter |
| Logam Tidak Serupa | Sukar, selalunya memerlukan proses khas atau bahan pengisi | Boleh mencantumkan logam yang berbeza, memerlukan kawalan yang tepat |
| Lembaran Nipis (≤3 mm) | Input haba yang tinggi, risiko terbakar atau herotan | Kimpalan yang stabil memerlukan kawalan input haba |
| Plat Sederhana Tebal (≥6 mm) | Dicapai melalui kimpalan berbilang laluan | Memerlukan proses berbilang lapisan atau sistem berkuasa tinggi |
Kajian Kes: Sebuah pengeluar yang pakar dalam radiator automotif menghadapi cabaran mengimpal sirip aloi aluminium pada rangka keluli karbon, yang melibatkan kimpalan logam yang berbeza. Apabila mereka menggunakan kimpalan TIG tradisional, mereka menghadapi masalah seperti kekuatan kimpalan dan kebocoran yang tidak mencukupi, mengakibatkan kadar kerja semula yang tinggi dan kualiti yang tidak konsisten. Selepas memperkenalkan mesin kimpalan laser kepingan nipis 1500W penyejukan air mudah alih Kempson , hasilnya melebihi jangkaan, meningkatkan kualiti kimpalan dan kecekapan pengeluaran dengan ketara.
Kimpalan Arka Vs Kimpalan Laser: Analisis Kos Komprehensif
Apabila mempertimbangkan jumlah pelaburan dan penggunaan jangka panjang, perbezaan kos antara kimpalan arka berbanding kimpalan laser terutamanya tercermin dalam pelaburan peralatan, kos operasi dan kecekapan pengeluaran keseluruhan:
Kos Pelaburan Peralatan: Peralatan kimpalan arka mempunyai struktur yang mudah dan pelaburan awal yang lebih rendah, menjadikannya sesuai untuk persediaan pengeluaran asas; mesin kimpalan laser melibatkan sumber laser, sistem optik dan sistem penyejukan, menghasilkan pelaburan keseluruhan yang lebih tinggi dan menjadikannya sesuai untuk barisan pengeluaran berskala besar dan automatik.
Kos Operasi dan Penggunaan: Kimpalan arka menanggung kos yang lebih tinggi untuk bahan kimpalan, elektrod dan buruh; kimpalan laser terutamanya menggunakan elektrik dan sejumlah kecil gas pelindung, dengan pergantungan minimum pada bahan guna habis.
Kos Buruh: Kimpalan arka sangat bergantung pada operator, dengan pekerja mahir mempunyai impak yang ketara; kimpalan laser lebih mudah disepadukan dengan peralatan automatik, sekali gus mengurangkan keperluan untuk campur tangan manual.
Kos Pasca Pemprosesan: Kimpalan arka biasanya memerlukan pengisaran, pembersihan atau kerja semula selepas kimpalan; kimpalan laser menghasilkan profil manik kimpalan yang stabil, menghasilkan langkah pasca pemprosesan yang agak kurang.
Jumlah kos (ROI) jangka panjang: Kimpalan arka sesuai untuk senario pelaburan rendah tetapi mempunyai kos unit yang tinggi dalam pengeluaran volum tinggi; kimpalan laser memerlukan pelaburan pendahuluan yang lebih tinggi tetapi lebih sesuai untuk mencapai struktur kos unit yang stabil dalam pengeluaran daya pemprosesan tinggi.
Secara keseluruhan, kimpalan arka mempunyai kos pendahuluan yang lebih rendah tetapi kos buruh jangka panjang dan pasca pemprosesan yang lebih tinggi, manakala kimpalan laser mempunyai pelaburan awal yang lebih tinggi tetapi menawarkan kecekapan ekonomi jangka panjang yang unggul dalam pengeluaran automatik dan berskala besar.
Kajian Kes: Sebuah pengeluar peralatan alam sekitar yang pakar dalam sistem rawatan air sisa menghadapi kos buruh dan kos habis pakai yang tinggi serta kecekapan pengeluaran yang rendah apabila menggunakan peralatan kimpalan arka tradisional. Selepas memperkenalkan mesin kimpalan laser gentian perindustrian yang disejukkan air Kempson 3500, syarikat itu meningkatkan kecekapan pengeluaran keseluruhan, mengurangkan kerja semula dan mencapai kimpalan lebar yang menyenangkan secara estetik tanpa masalah terlalu panas, menghasilkan kepuasan pelanggan yang tinggi.
Cara Memilih: Kimpalan Arka Vs Kimpalan Laser
Dalam aplikasi praktikal, pemilihan kaedah kimpalan yang sesuai bergantung kepada pelbagai faktor yang mesti dipertimbangkan secara menyeluruh.
Kimpalan Arka: Digunakan dalam senario seperti fabrikasi komponen struktur, penyelenggaraan peralatan dan pembinaan di tapak, terutamanya untuk mengimpal plat sederhana hingga tebal atau dalam persekitaran pengeluaran di mana pelaburan peralatan merupakan pertimbangan utama. Ia menawarkan kebolehsuaian yang kukuh kepada persekitaran operasi dan digunakan secara meluas dalam operasi tidak standard atau luar.
Memilih Kimpalan Laser: Sesuai untuk pengeluaran besar-besaran, pemprosesan kepingan nipis dan pembuatan komponen berketepatan tinggi, terutamanya dalam sektor perindustrian yang menuntut kualiti kimpalan yang tinggi, herotan minimum dan pengeluaran kelompok automatik.
Secara ringkasnya, kimpalan arka adalah serba boleh dan fleksibel, manakala kimpalan laser sesuai untuk keperluan pembuatan piawai dan berkecekapan tinggi.
Pengguna boleh memilih peralatan yang paling sesuai berdasarkan ciri-ciri peralatan dan keperluan khusus mereka. Sudah tentu, kedua-duanya mempunyai kelebihan dan kekurangan masing-masing, dan ia juga boleh digunakan secara gabungan melalui kimpalan hibrid arka laser untuk memenuhi keperluan pengeluaran.
Soalan Lazim
Kimpalan Arka Vs Kimpalan Laser: Manakah yang lebih sesuai untuk pengeluaran besar-besaran?
Kimpalan laser lebih sesuai untuk pengeluaran besar-besaran kerana ia mudah disepadukan dengan peralatan automatik, menawarkan kitaran kimpalan yang stabil dan memerlukan lebih sedikit langkah pemprosesan selepasnya. Sebaliknya, kimpalan arka lebih bergantung pada buruh manual dan lebih sesuai untuk pengeluaran kelompok kecil atau tidak standard.
Bolehkah kimpalan laser menggantikan sepenuhnya kimpalan arka?
Tidak, ia tidak dapat menggantikannya sepenuhnya. Kimpalan laser sesuai untuk kepingan nipis, bahagian jitu dan barisan pengeluaran automatik, manakala kimpalan arka kekal tidak dapat digantikan dalam struktur plat tebal, pembinaan luar dan senario penyelenggaraan.
Kaedah kimpalan yang manakah lebih sesuai untuk kimpalan aloi aluminium?
Kedua-dua kaedah ini boleh digunakan untuk aloi aluminium, tetapi kimpalan laser yang digabungkan dengan teknik pengimbasan menawarkan kestabilan yang lebih baik untuk kimpalan aloi aluminium kepingan nipis. Sebaliknya, kimpalan arka memerlukan kemahiran pengendali yang lebih tinggi dan terdedah kepada masalah keliangan.
Faktor apakah yang biasanya menentukan tempoh bayaran balik untuk kimpalan laser?
Ia bergantung terutamanya pada jumlah pengeluaran, kos buruh dan keperluan pasca pemprosesan. Dalam senario pengeluaran kelompok berterusan dengan penggunaan peralatan yang tinggi, tempoh pembayaran balik akan menjadi lebih pendek.
Mengapakah kimpalan arka masih biasa digunakan untuk struktur plat tebal?
Kimpalan arka menawarkan penembusan yang mendalam, membolehkan sambungan plat tebal dibentuk melalui pelbagai laluan. Ia mempunyai keperluan peralatan yang rendah dan memberikan fleksibiliti yang lebih besar dalam struktur tugas berat dan projek pembinaan.
Apakah keperluan alam sekitar untuk kimpalan laser?
Ia memerlukan bekalan kuasa yang stabil, persekitaran optik yang bersih dan langkah berjaga-jaga keselamatan. Selain itu, ia memerlukan tahap ketepatan pemasangan bahan kerja tertentu untuk memastikan kualiti kimpalan.
Apakah perbezaan kos penyelenggaraan antara kimpalan arka dan kimpalan laser?
Kimpalan arka terutamanya melibatkan penggunaan bahan habis pakai kimpalan dan tenaga kerja untuk penyelenggaraan, manakala kimpalan laser memberi tumpuan terutamanya pada penyelenggaraan sistem optik dan penyejukan. Walaupun bahan habis pakai harian adalah minimum, keperluan teknikalnya lebih tinggi.