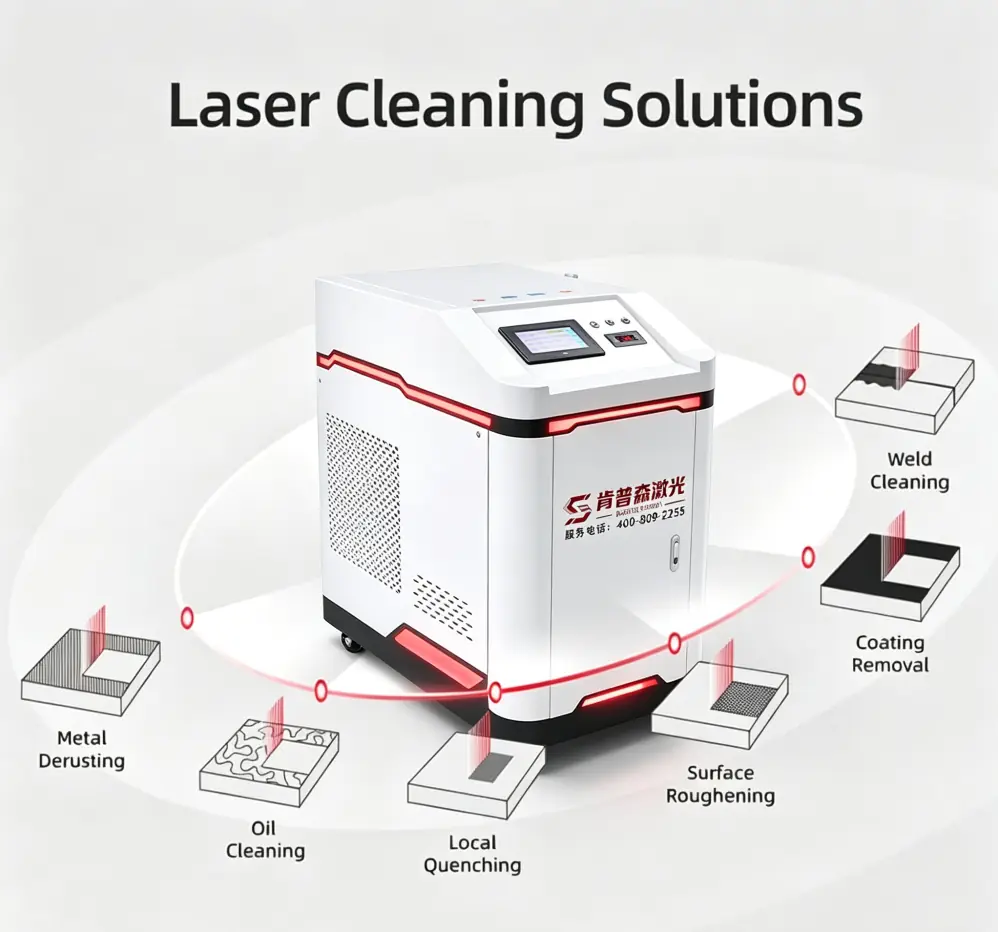
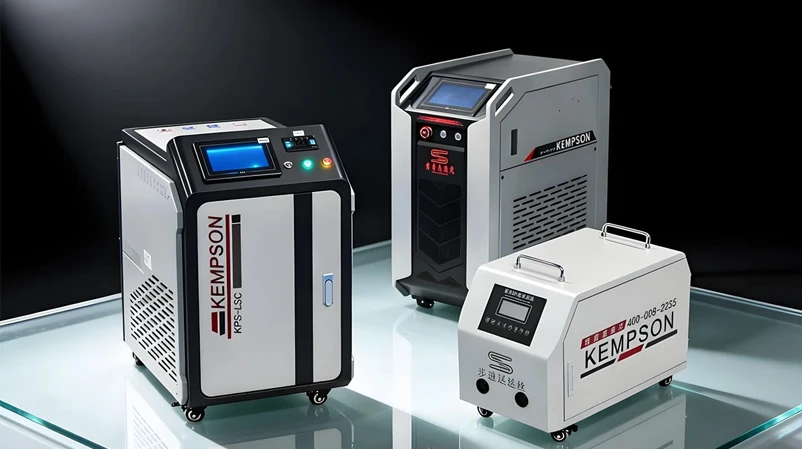
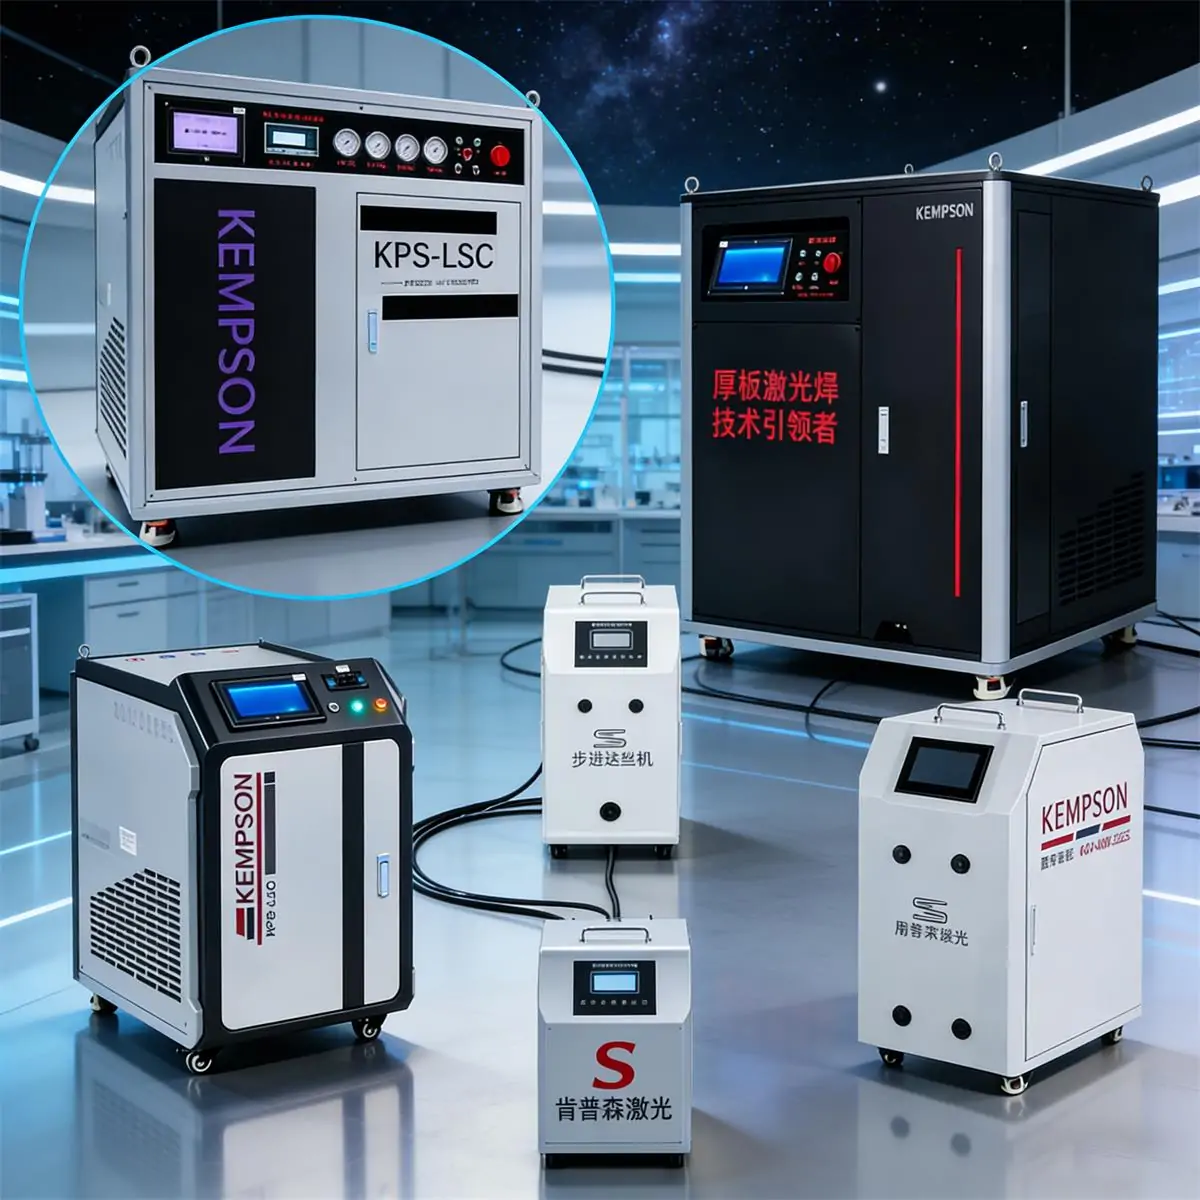
KEMPSON membekalkan mesin pembersihan laser perindustrian untuk menanggalkan karat, oksida dan salutan terpilih daripada permukaan logam. Bandingkan pembersihan berdenyut MOPA 500W dengan sistem gelombang berterusan 2000W, 3000W dan 4000W untuk penyelenggaraan, fabrikasi dan penyediaan permukaan.
Mulakan dengan logam, lapisan pencemaran dan kemasan yang anda perlukan. Penarafan kuasa yang lebih tinggi tidak dengan sendirinya menentukan hasil pembersihan yang terbaik. Pasukan kami boleh menyemak bahan kerja anda, mengatur ujian sampel dan mengesyorkan konfigurasi mesin.
Sistem gelombang berterusan (CW) memberikan output laser yang berterusan dan merupakan titik permulaan yang praktikal untuk kawasan pembersihan yang lebih besar dan komponen logam yang teguh. Pengumpulan haba memerlukan perhatian khusus pada kepingan nipis, tepi dan bahagian sensitif haba. Pilih tetapan dan kelajuan perjalanan terhadap keadaan permukaan yang diperlukan.

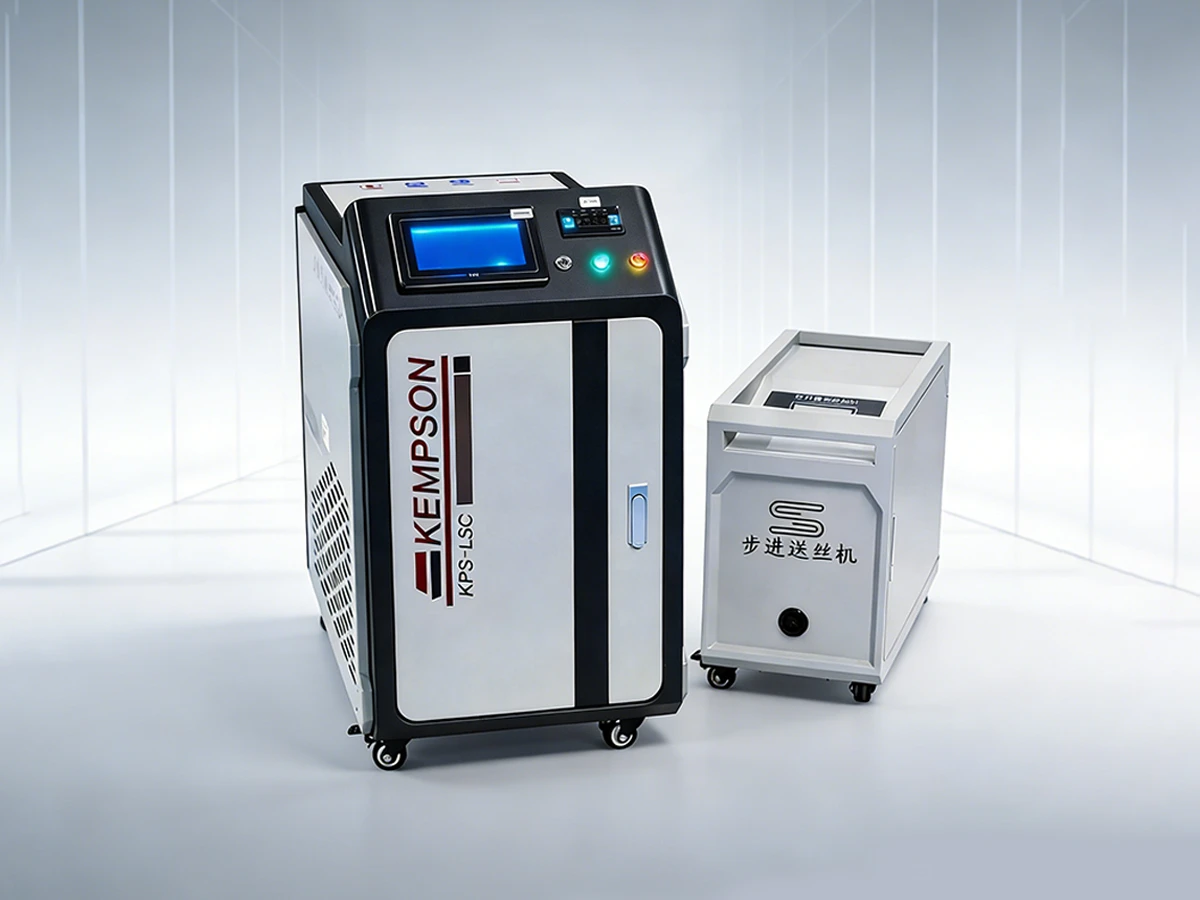
KPS -QX2000 dan KPS-QX3000 menggunakan penyejukan air terbina dalam dan pistol pembersih pegang tangan untuk kerja pada plat keluli, struktur fabrikasi dan bahagian jentera.
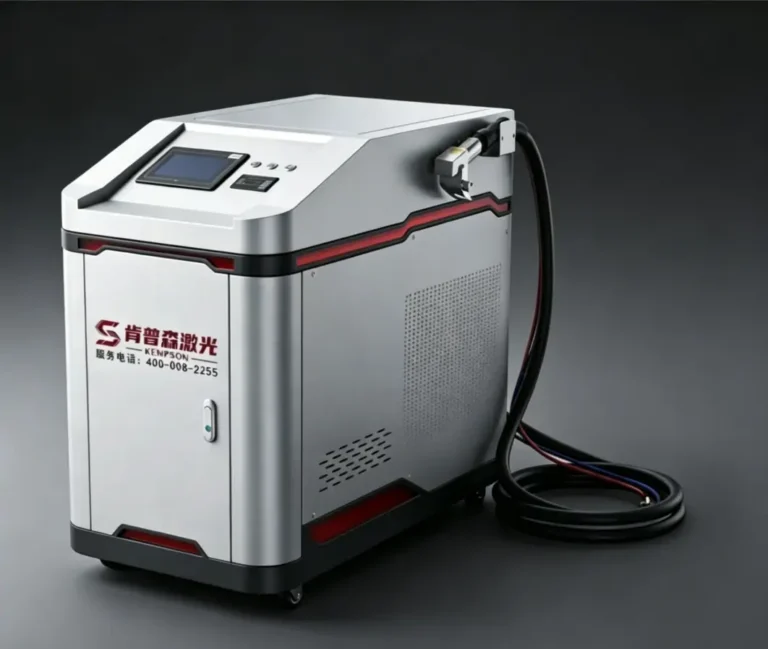
Mesin penyingkir karat laser bertiup sendiri KPS-LCM4000 menggabungkan laser gentian 4000W dengan tiupan udara bersepadu. Ia bertujuan untuk penyingkiran karat, cat dan kerak oksida industri.
Angka 1.2 dan 1.8 m²/min adalah nilai model yang diterbitkan. Halaman produk tidak menyatakan substrat ujian atau ketebalan pencemaran. Gunakan percubaan sampel untuk menetapkan kadar pengeluaran yang realistik, termasuk hantaran ulangan, pengendalian bahan kerja dan pemeriksaan. Kuasa output laser juga berbeza daripada jumlah input elektrik; sahkan beban pemasangan dalam helaian data teknikal akhir.
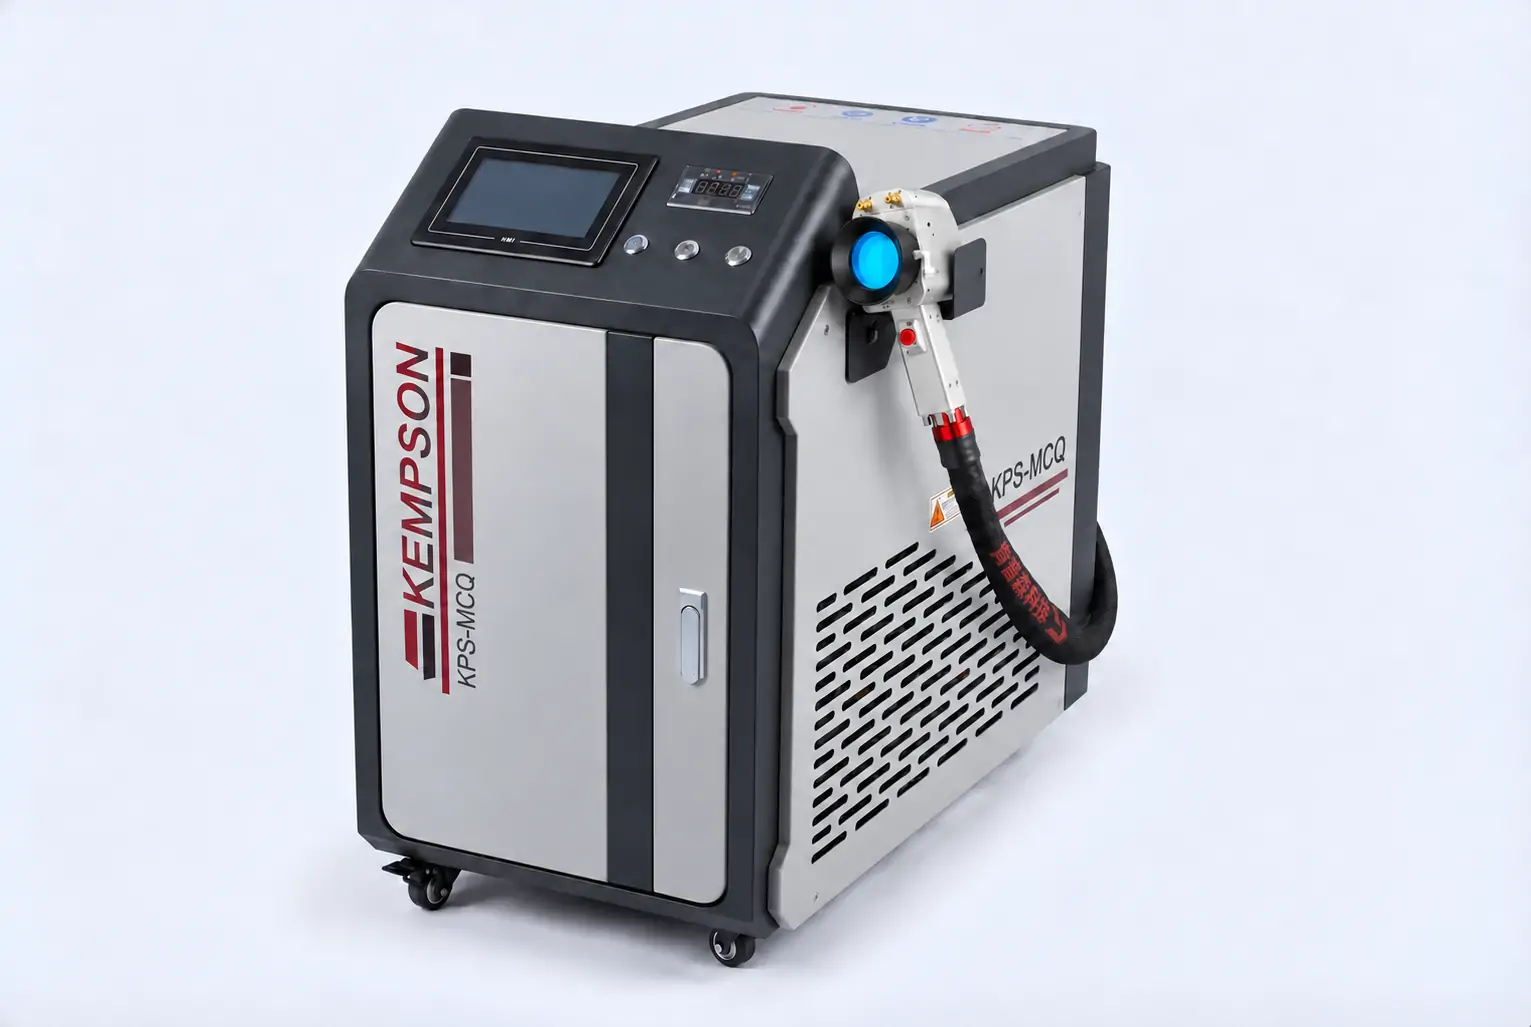
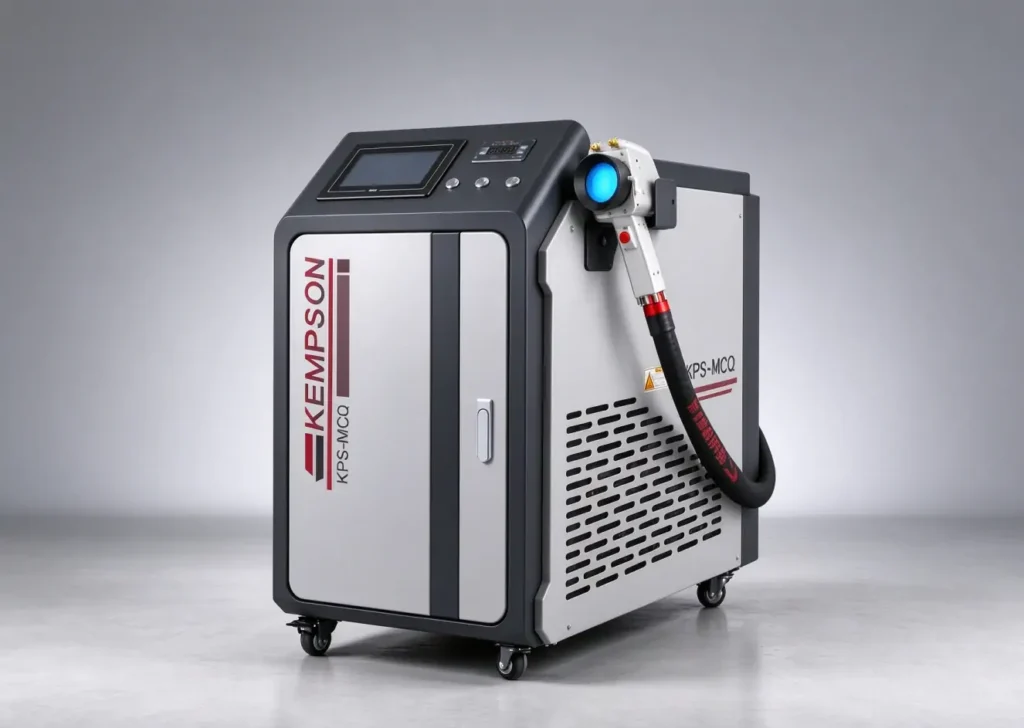
Mesin pembersih laser berdenyut KPS-MCQX500 menggunakan sumber JPT MOPA dan kepala pengimbasan pegang tangan dwi-paksi. Tetapan denyut boleh laras memberikan lebih kawalan ke atas tenaga yang dihantar ke permukaan, berguna apabila keadaan kemasan atau dimensi komponen memerlukan perhatian yang lebih teliti.
Tenaga denyut maksimum, kuasa purata dan frekuensi adalah parameter operasi yang berkaitan. Nilai maksimumnya tidak boleh dianggap tersedia secara serentak. Sahkan penentukuran tetingkap operasi dan kanta untuk proses anda.
| Titik pemilihan | 500W MOPA berdenyut | Gelombang berterusan 2000W–4000W |
|---|---|---|
| Pertimbangan utama | Kawalan tenaga denyut dan kesan permukaan | Kawasan pembersihan, kadar penyingkiran dan pengurusan haba |
| Tugasan tipikal untuk dinilai | Penyingkiran salutan setempat, pembersihan oksida, acuan dan perkakasan | Penyingkiran karat dan salutan pada bahagian dan struktur keluli yang teguh |
| Bahan kerja sensitif | Uji tetapan denyut, corak imbasan dan kemasan permukaan | Periksa pembentukan haba, perubahan warna dan herotan dengan teliti |
| Cara mengesahkan | Periksa substrat yang telah dibersihkan dan sisa pencemaran | Ukur kawasan bersih yang diterima setiap kitaran dan keadaan substrat |
Ini adalah titik permulaan pemilihan, bukannya had tetap. Kedua-dua kaedah boleh menjejaskan bahan asas jika tetapannya tidak sesuai. Baca perbandingan pembersihan laser berdenyut vs berterusan kami untuk penjelasan yang lebih lengkap.
Bersihkan permukaan yang boleh diakses pada plat keluli, pendakap dan bingkai yang telah dibuat sebelum pemeriksaan, pembaikan atau pemprosesan selanjutnya. Kekotoran yang dalam masih kekal selepas karat dihilangkan; pembersihan tidak memulihkan logam yang hilang.
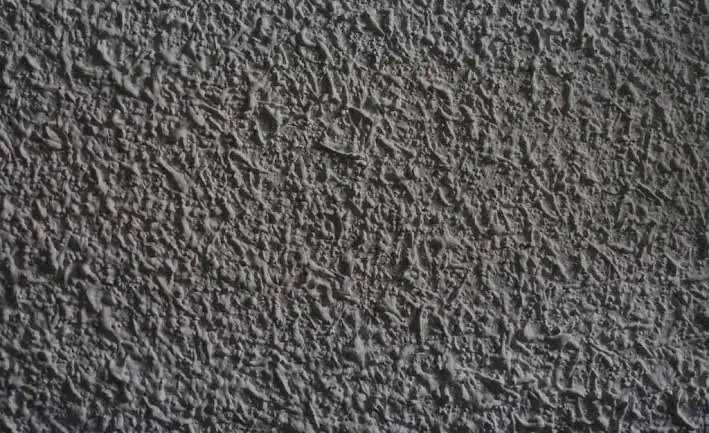
Nilaikan pelucutan setempat bagi cat dan salutan terpilih pada komponen logam. Pertama, kenal pasti komposisi salutan, kemudian semak kualiti penyingkiran, keadaan substrat dan keperluan pengekstrakan.
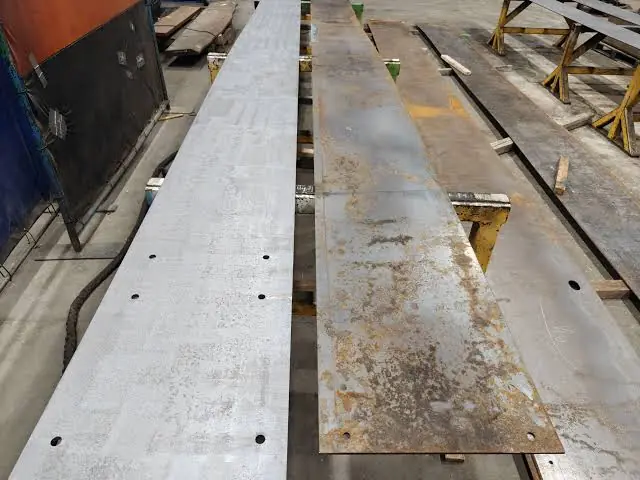
Keluarkan oksida terpilih dan sisa permukaan di sekitar sambungan sebelum mengimpal. Sahkan kebersihan dan penyediaan sambungan yang diperlukan untuk prosedur kimpalan seterusnya.
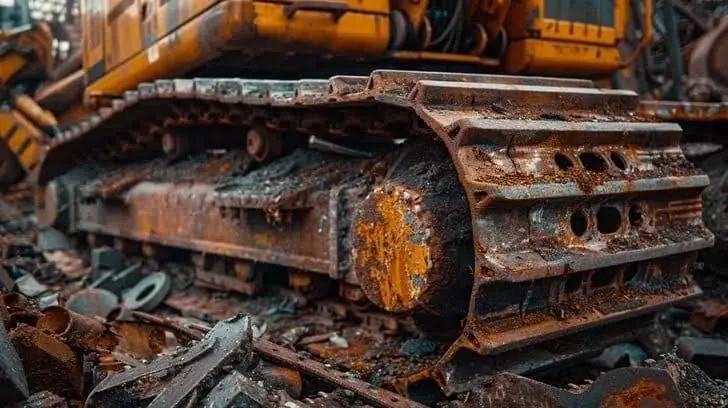
Rawat perumah, bingkai dan bahagian logam yang boleh diakses semasa pengubahsuaian. Rancang urutan pembersihan berdasarkan pembongkaran, akses dan perlindungan komponen bersebelahan.
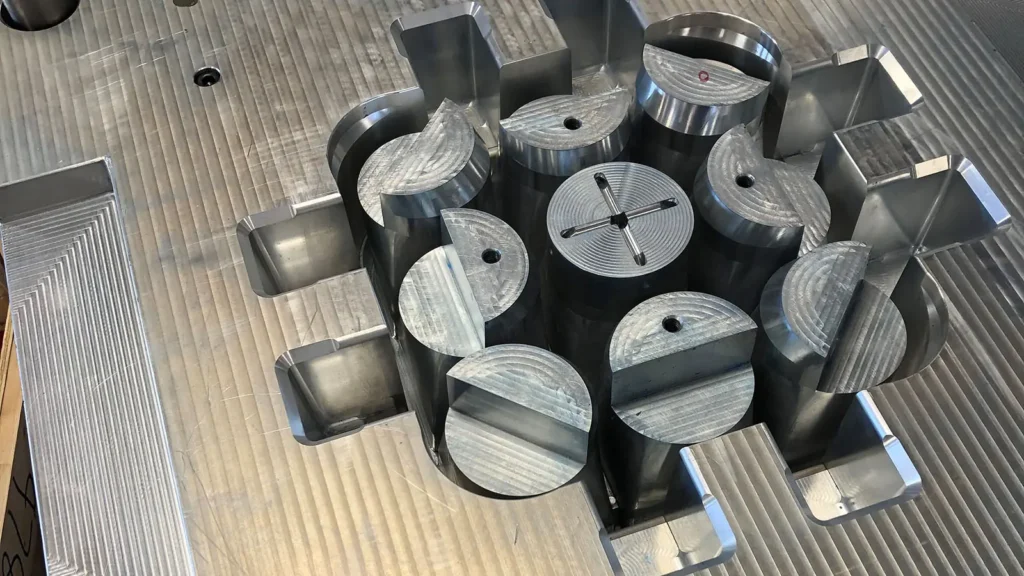
Nilaikan pembersihan berdenyut untuk mendapan pada acuan dan alat logam yang serasi. Periksa tekstur permukaan, tepi dan dimensi kritikal semasa percubaan.
Sediakan permukaan keluli tahan karat, keluli karbon dan aluminium yang dipilih untuk langkah pengeluaran seterusnya. Aloi dan kemasan yang berbeza memerlukan tetapan yang berbeza; lihat panduan pembersihan laser logam kami.
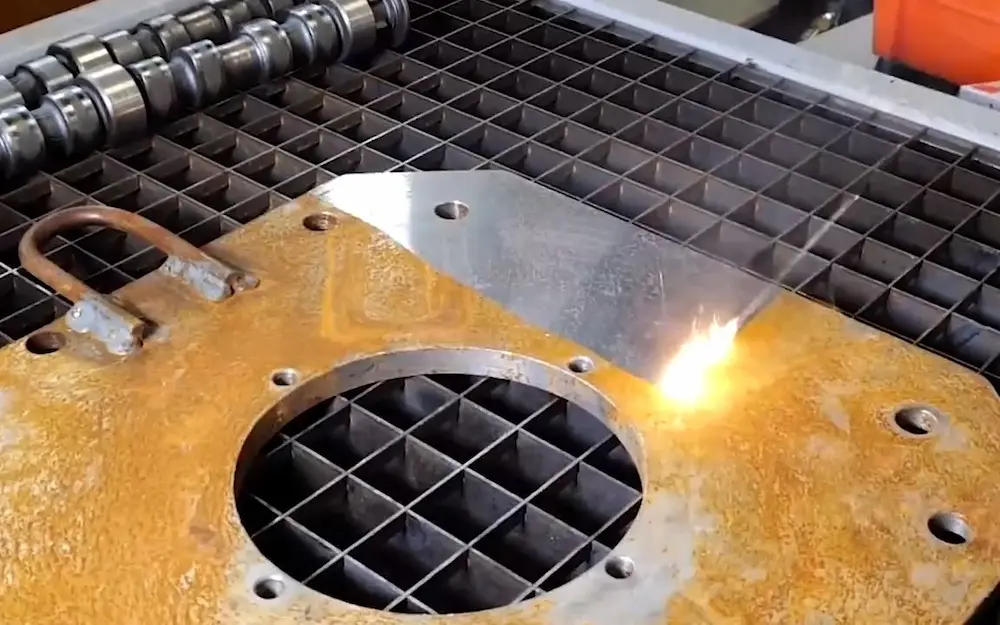
Contoh penyingkiran karat plat keluli.
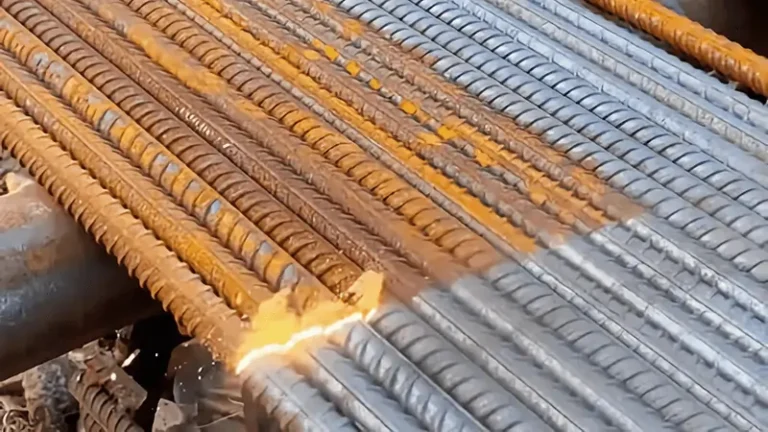
Contoh pembersihan permukaan tetulang.
Imej-imej ini menunjukkan contoh pembersihan terpilih; ia tidak menetapkan kadar pembersihan atau menjamin kemasan yang sama pada bahan kerja lain. Untuk aplikasi yang didokumenkan, lihat projek pembersihan laser berdenyut 500W untuk pembersihan permukaan berbilang bahan.
Pilih mesin mengikut bahan kerja, keperluan pemprosesan, jumlah pengeluaran dan keadaan operasi. Kuasa laser sahaja tidak menentukan kecekapan pembersihan atau ketebalan yang boleh dikimpal.
Kenal pasti bahan yang hendak ditanggalkan, seperti karat, cat, minyak atau lapisan oksida. Pembersih laser berdenyut dan gelombang berterusan sesuai dengan tugas pembersihan yang berbeza. Uji bahan kerja sebenar untuk mengesahkan keputusan.
Nyatakan jenis logam, ketebalan, geometri sambungan dan jurang. Semak kapasiti kimpalan model yang dipilih yang didokumenkan dan sahkan parameter melalui ujian sampel.
Anggarkan kawasan pembersihan, panjang kimpalan dan output yang diperlukan setiap syif. Kelajuan pemprosesan sebenar bergantung pada keadaan permukaan, bahan dan tetapan proses.
Bandingkan konfigurasi yang disejukkan udara dan yang disejukkan air berdasarkan kuasa laser, waktu operasi, keadaan ambien dan ruang pemasangan yang tersedia.
Mesin genggam sesuai dengan pemprosesan dan penyelenggaraan yang fleksibel. Sistem automatik sesuai dengan tugas pengeluaran berulang. Pertimbangkan dimensi bahan kerja, keperluan kedudukan dan integrasi barisan pengeluaran.
KEMPSON menyenaraikan kelayakan ISO 9001 , CE dan FDA di laman webnya. Sahkan skop pensijilan yang berkenaan, dokumentasi produk dan keperluan pasaran destinasi untuk model yang dipilih sebelum membuat pesanan.
Hubungi KEMPSON dengan jenis bahan, ketebalan, sasaran pembersihan, keperluan kimpalan dan jumlah pengeluaran anda untuk pemilihan model dan sebut harga.
Bagi projek yang juga memerlukan penyambungan, nyatakan tugas pembersihan dan kimpalan secara berasingan. Bandingkan rangkaian mesin kimpalan laser pegang tangan kami dan sahkan sebarang konfigurasi berbilang fungsi dengan KEMPSON.
Pembersihan laser merupakan proses tanpa sentuhan, tetapi ia masih menyingkirkan zarah dan boleh menghasilkan asap. Tiupan udara terbina dalam membantu kepala pembersih beroperasi; ia tidak menggantikan penangkapan asap. Nilaikan salutan dan substrat sebelum memilih langkah pengekstrakan dan pengendalian sisa.
Rancang kawasan laser terkawal, penghadang pancaran yang sesuai, pembumian pelindung, latihan pengendali dan perlindungan mata yang dipadankan dengan panjang gelombang mesin dan keadaan operasi. Ikuti manual peralatan dan penilaian risiko tapak. Bahagian pemantul dan kakitangan berdekatan memerlukan perhatian khusus.
Hantar gred bahan, gambar pencemaran, saiz bahan kerja dan output sasaran kepada pasukan teknikal KEMPSON . Setujui syarat ujian sampel dan kriteria penerimaan sebelum mengesahkan kuasa laser, kepala dan konfigurasi penyejukan.
Sebut harga tersebut hendaklah mengenal pasti konfigurasi mesin, aksesori yang disertakan, keperluan pemasangan, skop penghantaran dan jaminan yang berkenaan. Semak latihan dan pengaturan selepas jualan yang tersedia di halaman perkhidmatan kami , kemudian sahkan terma untuk destinasi dan model anda secara bertulis.

Kempson mempunyai pasukan R&D bebas dan pasukan jurutera kanan, yang memberi tumpuan kepada pembangunan teknologi kimpalan laser canggih dan komited untuk menyediakan penyelesaian tersuai yang berprestasi tinggi dan kos efektif untuk pelbagai aplikasi perindustrian.

Dengan lebih 30 paten, semua mesin diperakui CE, ISO dan FDA. Kami menawarkan jaminan 3 tahun, ujian kimpalan sampel percuma dan sokongan selepas jualan seumur hidup untuk memastikan kebolehpercayaan jangka panjang.

Kami menyokong kerjasama OEM/ODM yang komprehensif, menyediakan perkhidmatan peribadi seperti reka bentuk sistem, penyepaduan perkakasan dan perisian, pembangunan aksesori khas dan penyesuaian logo jenama, yang disesuaikan dengan tepat untuk pasaran dan senario aplikasi yang berbeza.

Kami menawarkan perkhidmatan ujian kimpalan sampel percuma: hanya hantarkan bahan anda atau berikan keperluan proses anda, dan kami akan menjalankan ujian kimpalan, merakam video proses dan memulangkan sampel fizikal, memberikan anda maklumat pembelian yang objektif dan boleh dipercayai.
Harga bergantung pada sumber laser, kuasa, kepala pembersih, sistem penyejukan dan skop bekalan. Minta sebut harga khusus model yang mengenal pasti peralatan pengekstrakan, alat ganti, latihan, penghantaran dan terma jaminan, supaya anda boleh membandingkan jumlah kos pemasangan.
Pembersihan berdenyut menawarkan pelarasan tenaga denyut, lebar dan frekuensi untuk rawatan permukaan terkawal. Sistem gelombang berterusan merupakan titik permulaan untuk kawasan yang lebih besar dan komponen yang teguh. Uji substrat dan pencemaran sebenar untuk membandingkan keadaan permukaan dan kadar pembersihan yang diterima.
Aplikasinya merangkumi keluli karbon, keluli tahan karat dan aluminium, tetapi tetapan yang sesuai bergantung pada aloi, kemasan permukaan dan lapisan yang ditanggalkan. Lembaran nipis, permukaan reflektif dan bahagian ketepatan memerlukan perhatian khusus semasa ujian proses.
Ya, ia boleh menanggalkan karat, oksida dan cat atau salutan terpilih daripada permukaan logam yang sesuai. Kedalaman dan kelajuan penyingkiran berbeza-beza mengikut bahan dan pencemaran. Kenal pasti komposisi salutan dan sahkan hasil, keperluan pengekstrakan dan keadaan substrat sebelum pengeluaran.
KEMPSON menyenaraikan model gelombang berterusan MOPA berdenyut 500W dan 2000W, 3000W dan 4000W. Pilih mengikut kawasan pembersihan, ketebalan pencemaran, kepekaan bahan dan masa kitaran yang diperlukan. Kuasa purata sahaja tidak memberikan perbandingan langsung antara pembersihan berdenyut dan gelombang berterusan.
Ia boleh berlaku jika input tenaga, fokus, kelajuan pengimbasan atau hantaran ulangan tidak sesuai. Pembersihan tanpa sentuhan tidak bermakna kesan permukaan sifar. Periksa kepingan ujian untuk perubahan warna, perubahan kekasaran, herotan dan sebarang kehilangan bahan berbanding kriteria penerimaan anda.
Tidak. Tiupan udara menyokong perlindungan kanta dan pergerakan sisa di sekitar kepala pembersih. Ablasi laser boleh melepaskan zarah dan asap, jadi nilaikan pencemaran dan sediakan pengekstrakan tempatan dan pengendalian sisa yang sesuai untuk proses tersebut.
Berikan gred bahan, saiz dan ketebalan bahagian, gambar, jenis pencemaran dan anggaran ketebalan lapisan. Nyatakan kemasan yang perlu dikekalkan, kebersihan yang diperlukan, kaedah pemeriksaan dan output sasaran. Gunakan sampel yang mewakili untuk bersetuju dengan konfigurasi mesin dan tetapan proses.
Perlukan bantuan memilih mesin pembersihan laser?
Hantar bahan, foto pencemaran dan output sasaran anda kepada KEMPSON untuk nasihat konfigurasi dan perancangan ujian sampel.