Jadual Kandungan
Pengenalan
Kimpalan manifold air keluli tahan karat memerlukan pengedap yang andal, kedudukan paip yang tepat dan sambungan kimpalan tahan kakisan untuk mengekalkan prestasi jangka panjang. Kimpalan TIG, kimpalan MIG dan kimpalan laser adalah kaedah yang biasa digunakan, dengan setiap proses sesuai dengan keadaan pembuatan yang berbeza.
Dalam artikel ini, saya akan memperkenalkan kaedah kimpalan manifold air keluli tahan karat, cabaran kimpalan biasa dan penyelesaian praktikal. Pemilihan proses kimpalan bergantung pada ketebalan bahan, struktur manifold, jumlah pengeluaran dan keperluan kualiti kimpalan.
Apakah Kimpalan Manifold Air Keluli Tahan Karat?
Manifold air keluli tahan karat ialah komponen pengagihan bendalir yang menggabungkan paip pengepala utama dengan pelbagai saluran keluar cabang. Reka bentuk ini membolehkan air atau penyejuk masuk dari satu saluran masuk dan mengalir melalui beberapa litar yang bersambung. Ia digunakan secara meluas dalam sistem penyejukan, penukar haba, peralatan perindustrian dan pemasangan kawalan bendalir.
Kimpalan merupakan proses pembuatan utama untuk menyambungkan paip pengepala dan cawangan ke dalam struktur yang tertutup. Sambungan kimpalan mesti mengekalkan rintangan kebocoran, kedudukan cawangan yang tepat dan perlindungan kakisan. Manifold keluli tahan karat berdinding nipis biasanya menggunakan bahan SS304 atau SS316L dengan ketebalan paip sekitar 0.6–1.5 mm.
Kaedah kimpalan bergantung pada struktur manifold, ketebalan bahan, jumlah pengeluaran dan keperluan kualiti. Kimpalan TIG, MIG dan laser adalah proses yang biasa digunakan, dengan kimpalan laser sering dipilih untuk pemasangan dinding nipis dan pengeluaran berulang yang memerlukan prestasi kimpalan yang konsisten.
Kaedah Kimpalan Manifold Air Keluli Tahan Karat Biasa
Kaedah kimpalan biasa untuk manifold air keluli tahan karat termasuk kimpalan TIG, kimpalan MIG dan kimpalan laser. Proses yang sesuai bergantung pada ketebalan bahan, struktur manifold, jumlah pengeluaran dan keperluan kualiti kimpalan.
Kimpalan TIG untuk Manifold Air Keluli Tahan Karat
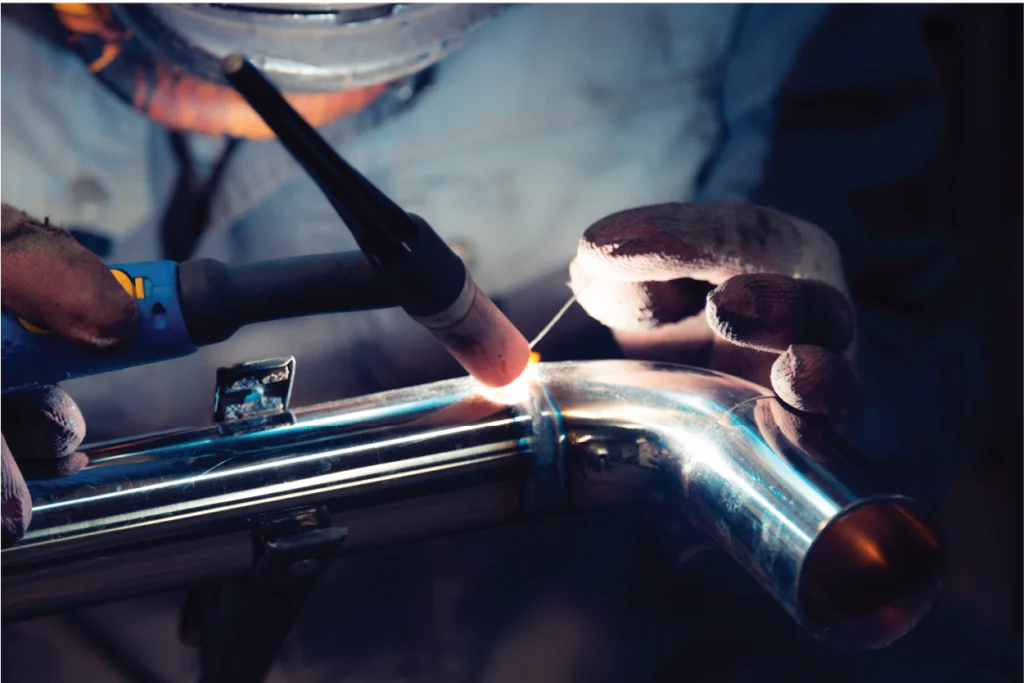
Kimpalan TIG digunakan secara meluas untuk manifold air keluli tahan karat di mana kawalan dan penampilan kimpalan adalah penting. Ia menghasilkan kimpalan yang bersih dengan kawalan input haba yang baik, menjadikannya sesuai untuk pemasangan paip keluli tahan karat.
- Aplikasi termasuk: Pengeluaran prototaip, Pembuatan kelompok kecil, Manifold dengan keperluan penampilan yang tinggi
- Had termasuk: Kelajuan kimpalan yang lebih rendah, Lebih banyak operasi manual, Pergantungan yang tinggi pada kemahiran pengendali
Kimpalan MIG untuk Manifold Air Keluli Tahan Karat
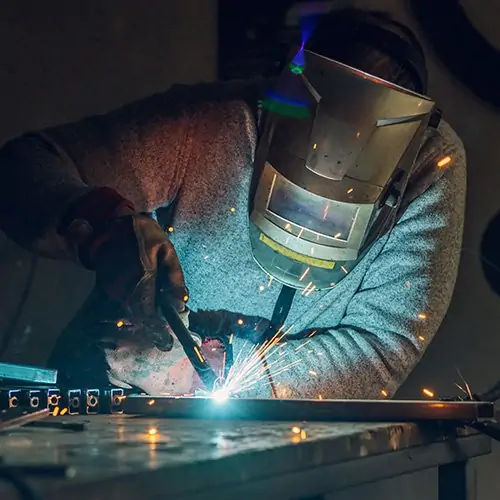
Kimpalan MIG digunakan untuk manifold keluli tahan karat yang memerlukan kecekapan pengeluaran yang lebih tinggi dan operasi yang lebih mudah. Ia sesuai untuk bahan yang lebih tebal dan kerja fabrikasi umum.
- Aplikasi termasuk: Komponen ketebalan sederhana, Fabrikasi perindustrian umum, Pemasangan struktur yang lebih besar
- Hadnya termasuk: Lebih banyak percikan kimpalan, Pembersihan pasca kimpalan tambahan, Ketepatan yang lebih rendah untuk sambungan paip kecil
Kimpalan Laser untuk Manifold Air Keluli Tahan Karat
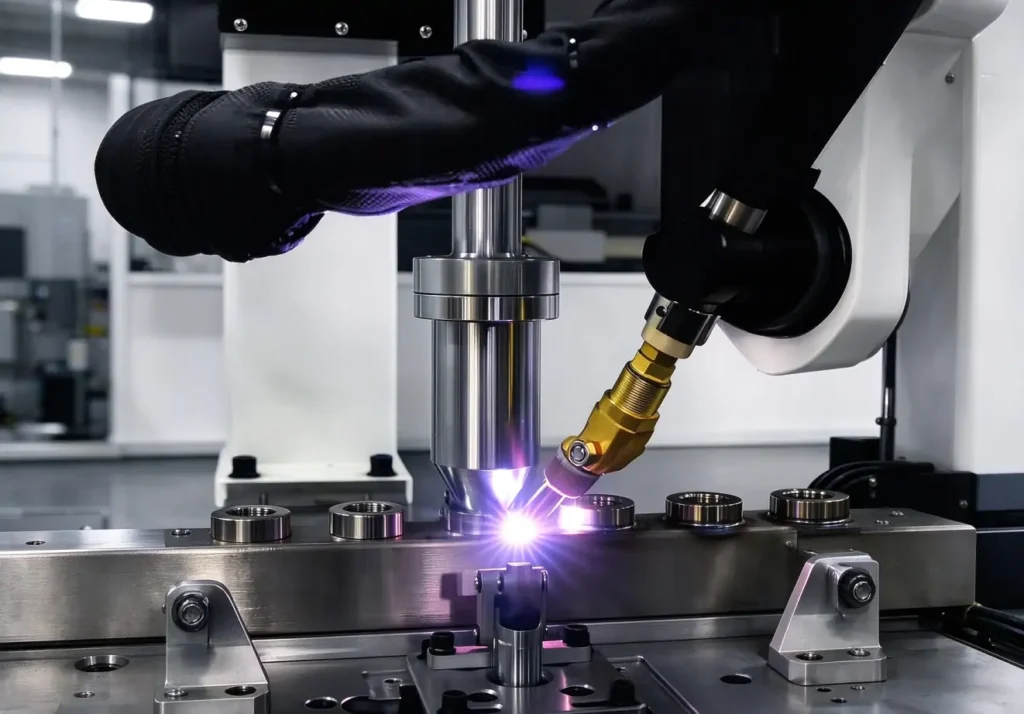
Kimpalan laser menggunakan input haba pekat untuk mencapai zon terjejas haba yang lebih kecil dan ubah bentuk yang lebih rendah. Ia sesuai untuk manifold air keluli tahan karat yang memerlukan kualiti kimpalan yang stabil dan pengeluaran berulang.
Aplikasi termasuk: Paip keluli tahan karat dinding nipis, Manifold berbilang cabang, Pengeluaran kelompok
Mesin kimpalan laser manifold air biasanya digunakan untuk pengeluar yang memerlukan kualiti kimpalan yang boleh diulang, input haba terkawal dan hasil pengeluaran yang konsisten.
Untuk mengetahui tentang proses terperinci dan kaedah kimpalan untuk kimpalan manifold air, baca artikel: Cara Mengimpal Manifold Air: Kaedah dan Panduan Proses Kimpalan
Cabaran Biasa dalam Kimpalan Manifold Air Keluli Tahan Karat
Kimpalan manifold air keluli tahan karat melibatkan paip dinding nipis, sambungan berbilang cabang dan keperluan dimensi yang ketat. Isu kimpalan utama berkaitan dengan prestasi pengedap, kawalan ubah bentuk, konsistensi kimpalan dan rintangan kakisan.
1. Kebocoran Kimpalan
Kebocoran kimpalan menjejaskan prestasi pengedap manifold air dan boleh menyebabkan kehilangan bendalir semasa operasi. Kecacatan biasa termasuk penembusan yang lemah, keliangan, gabungan yang tidak lengkap dan pencemaran di dalam kawasan sambungan.
Punca:
- Penyediaan sendi yang tidak betul
- Parameter kimpalan yang salah
- Perlindungan gas perisai yang tidak mencukupi
- Kelajuan kimpalan yang berlebihan atau input haba yang tidak stabil
Penyelesaian:
- Bersihkan kawasan kimpalan sebelum diproses
- Padankan parameter kimpalan dengan ketebalan bahan dan reka bentuk sambungan
- Gunakan perlindungan gas perisai yang betul
- Lakukan ujian tekanan atau ujian kebocoran selepas kimpalan
2. Ubah Bentuk Kimpalan dan Ketidaksejajaran Paip
Manifold air berbilang cabang sensitif terhadap ubah bentuk kimpalan. Pengumpulan haba semasa kimpalan boleh mengubah kedudukan paip cabang, sudut dan ketepatan dimensi keseluruhan.
Punca:
- Input haba yang tinggi semasa kimpalan
- Urutan kimpalan yang tidak sekata
- Pemanasan berulang pada sendi berdekatan
- Sokongan lekapan yang tidak mencukupi
Penyelesaian:
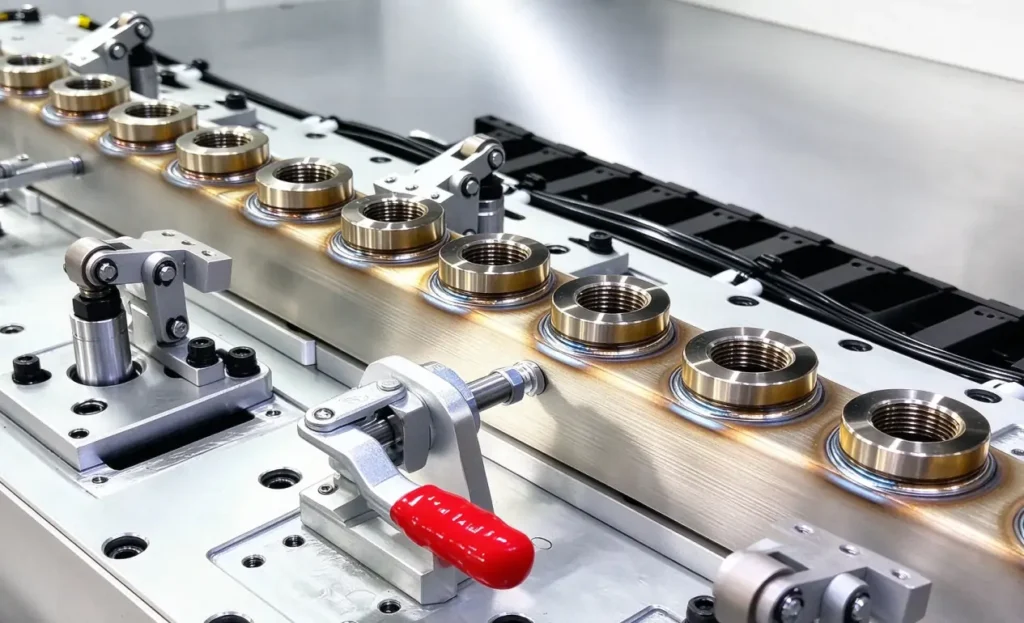
- Gunakan lekapan kimpalan khusus untuk mengekalkan kedudukan paip
- Kawal input haba semasa proses kimpalan
- Optimumkan urutan kimpalan untuk mengurangkan pengumpulan haba
- Pilih proses input haba rendah seperti kimpalan laser untuk struktur dinding nipis
3. Kualiti Kimpalan yang Tidak Konsisten
Ketekalan kimpalan secara langsung mempengaruhi kualiti pengeluaran kelompok. Kimpalan manual mungkin menghasilkan perbezaan antara sambungan disebabkan oleh operasi pengendali dan perubahan parameter.
Punca:
- Tahap pengalaman pengendali yang berbeza
- Kelajuan kimpalan yang tidak stabil
- Perubahan dalam tetapan aliran arus, kuasa atau gas
Penyelesaian:
- Tetapkan parameter kimpalan tetap
- Kawal kelajuan kimpalan dan input haba
- Gunakan peralatan kimpalan automatik untuk pengeluaran berulang
4. Mengurangkan Rintangan Kakisan Selepas Kimpalan
Kimpalan boleh menjejaskan rintangan kakisan keluli tahan karat di kawasan kimpalan dan zon yang terjejas haba. Keadaan permukaan yang buruk boleh mengurangkan jangka hayat dalam aplikasi air.
Punca:
- Kerosakan pada lapisan pasif keluli tahan karat
- Pendedahan haba yang berlebihan
- Pembersihan yang tidak betul selepas kimpalan
Penyelesaian:
- Pilih gred keluli tahan karat yang sesuai seperti SS304L atau SS316L
- Kawal input haba kimpalan
- Gunakan penjerukan dan pasifasi apabila diperlukan
- Bersihkan kawasan kimpalan sebelum pemasangan akhir
5. Kualiti Permukaan Kimpalan yang Buruk
Aplikasi manifold air selalunya memerlukan permukaan kimpalan yang licin untuk aliran bendalir, kebersihan dan penampilan. Manik kimpalan atau tanda pengoksidaan yang tidak sekata boleh menjejaskan kualiti produk akhir.
Punca:
- Parameter kimpalan yang tidak stabil
- Perlindungan gas yang tidak mencukupi
- Rawatan pasca kimpalan yang tidak betul
Penyelesaian:
- Mengekalkan keadaan kimpalan yang stabil
- Gunakan aliran gas pelindung yang sesuai
- Hilangkan kesan pengoksidaan dan kimpalan melalui pengisaran atau penggilapan
Kimpalan manifold air keluli tahan karat terutamanya menghadapi masalah kebocoran, ubah bentuk, konsistensi kimpalan dan kakisan. Parameter kimpalan, kawalan lekapan dan rawatan pasca kimpalan yang betul diperlukan untuk mengekalkan kualiti sambungan dan prestasi produk.
Penyelesaian untuk Meningkatkan Kualiti Kimpalan Manifold Air Keluli Tahan Karat
Kualiti kimpalan manifold air keluli tahan karat bergantung pada kaedah kimpalan, kawalan proses, ketepatan lekapan dan keadaan pengeluaran. Persediaan yang betul membantu mengawal kebocoran, ubah bentuk dan variasi kimpalan semasa pembuatan.
Pilih Kaedah Kimpalan yang Sesuai
Proses kimpalan hendaklah sepadan dengan struktur manifold, ketebalan bahan dan jumlah pengeluaran.
| Keperluan Pengeluaran | Kaedah yang Sesuai |
|---|---|
| Pengeluaran prototaip | Kimpalan TIG |
| Pengeluaran kelompok kecil | Kimpalan TIG |
| Manifold keluli tahan karat dinding nipis | Kimpalan laser |
| Pengeluaran besar-besaran | Kimpalan laser |
Kimpalan TIG sesuai untuk pengeluaran fleksibel dan pelarasan manual. Kimpalan laser sesuai untuk struktur dinding nipis dan pengeluaran berulang di mana konsistensi kimpalan diperlukan.
Kawal Parameter Kimpalan
Parameter kimpalan secara langsung mempengaruhi penembusan, input haba dan rupa kimpalan. Bagi manifold air keluli tahan karat, parameter utama termasuk:
- Kuasa atau arus kimpalan
- Kelajuan mengimpal
- Aliran gas pelindung
- Persediaan bersama
Tetapan yang salah boleh menyebabkan gabungan yang tidak lengkap, pembakaran, ubah bentuk yang berlebihan atau kecacatan permukaan. Kawalan parameter hendaklah sepadan dengan gred bahan, ketebalan paip dan reka bentuk sambungan.
Gunakan Lekapan yang Betul
Lekapan mengekalkan kedudukan paip pengepala dan paip cabang semasa kimpalan. Ia penting untuk manifold berbilang cabang di mana jarak paip dan toleransi sudut diperlukan.
Fungsi utama termasuk:
- Memegang penjajaran paip semasa kimpalan
- Mengehadkan ubah bentuk yang disebabkan oleh haba
- Mengekalkan kedudukan sendi yang konsisten
Lekapan tegar biasanya digunakan untuk manifold dengan berbilang titik sambungan untuk mengurangkan perubahan dimensi selepas kimpalan.
Gunakan Kimpalan Automatik
Kimpalan automatik digunakan untuk pengeluaran manifold air piawai dengan laluan kimpalan berulang dan reka bentuk tetap.
- Aplikasi yang sesuai termasuk:
- Jumlah pengeluaran yang tinggi
- Sendi cabang berbilang
- Pengilangan berterusan
Sistem kimpalan CNC dan robotik mengawal laluan dan parameter kimpalan, mengurangkan variasi antara bahagian individu dan meningkatkan konsistensi pengeluaran.
Mengapakah Kimpalan Laser Digunakan untuk Pengeluaran Manifold Air Keluli Tahan Karat?
Kimpalan laser digunakan untuk pengeluaran manifold air keluli tahan karat apabila pengeluar memerlukan input haba terkawal, prestasi kimpalan yang stabil dan hasil pengeluaran yang konsisten.
- 1. Kelajuan Kimpalan Lebih Tinggi: Kimpalan laser menggunakan sumber haba pekat untuk melengkapkan sambungan paip pada masa kitaran yang lebih pantas. Ia mengurangkan masa kimpalan manual untuk pengeluaran manifold berulang.
- 2. Input Haba yang Lebih Rendah: Pancaran laser menghantar tenaga ke kawasan kimpalan yang kecil. Zon terjejas haba yang berkurangan mengehadkan impak haba pada paip keluli tahan karat.
- 3. Kurang Deformasi Kimpalan: Input haba yang lebih rendah membantu mengawal herotan paip semasa kimpalan. Ini penting untuk paip berdinding nipis dan struktur manifold berbilang cabang dengan keperluan kedudukan yang ketat.
- 4. Kualiti Kimpalan yang Stabil: Kimpalan laser menggunakan parameter kimpalan yang telah ditetapkan untuk kuasa, kelajuan dan pergerakan pancaran. Proses ini mengurangkan perbezaan yang disebabkan oleh operasi manual dan mengekalkan hasil kimpalan yang konsisten.
- 5. Integrasi Automasi: Sistem kimpalan laser boleh disambungkan dengan Platform CNC dan peralatan robotik. Kawalan automatik sesuai dengan pengeluaran manifold air piawai dengan laluan kimpalan berulang.
- 6. Permukaan Kimpalan Lebih Bersih: Jahitan kimpalan yang sempit dan proses kimpalan terkawal menghasilkan permukaan kimpalan yang licin. Kerja pengisaran dan kemasan yang kurang mungkin diperlukan selepas kimpalan.
Bagaimana Memilih Kaedah Kimpalan yang Tepat untuk Manifold Air Keluli Tahan Karat?
Kaedah kimpalan yang betul untuk manifold air keluli tahan karat bergantung pada ketebalan bahan, struktur manifold, jumlah pengeluaran dan keperluan kimpalan. Kimpalan TIG dan kimpalan laser digunakan untuk keadaan pengeluaran yang berbeza.
| Keperluan Pengeluaran | Kaedah Kimpalan yang Disyorkan |
|---|---|
| Pengeluaran prototaip | Kimpalan TIG |
| Pengeluaran kelompok kecil | Kimpalan TIG |
| Manifold keluli tahan karat dinding nipis | Kimpalan laser |
| Kimpalan paip berbilang cabang | Kimpalan laser |
| Pengeluaran volum tinggi | Kimpalan laser |
| Pelarasan manual diperlukan | Kimpalan TIG |
Kimpalan TIG sesuai dengan aplikasi yang memerlukan operasi fleksibel dan kawalan manual. Kimpalan laser sesuai dengan manifold keluli tahan karat dinding nipis, pengeluaran berulang dan aplikasi yang memerlukan konsistensi kimpalan yang stabil.
Pemilihan hendaklah berdasarkan ketebalan paip, reka bentuk sambungan, kuantiti pengeluaran dan keperluan kualiti dan bukannya kelajuan kimpalan sahaja.
Ketahui perbezaan khusus antara kimpalan laser dan kimpalan TIG, dan bila perlu memilih kaedah yang sesuai. Untuk butiran lanjut, lihat: Kimpalan Laser vs. Kimpalan TIG untuk Pembuatan Manifold Air
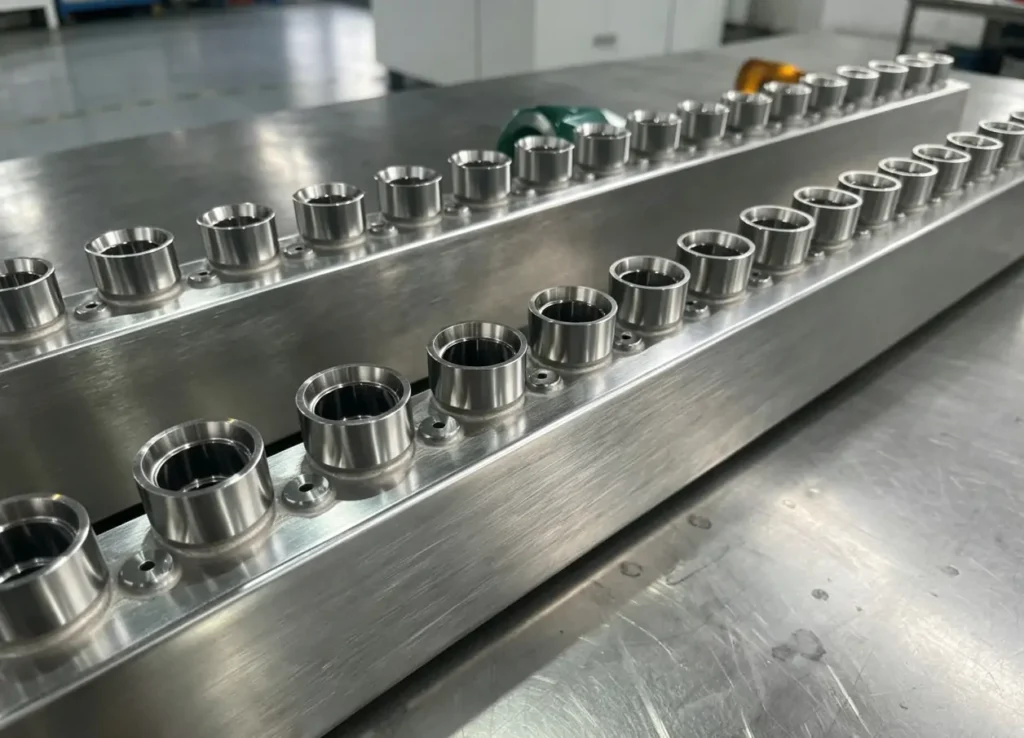
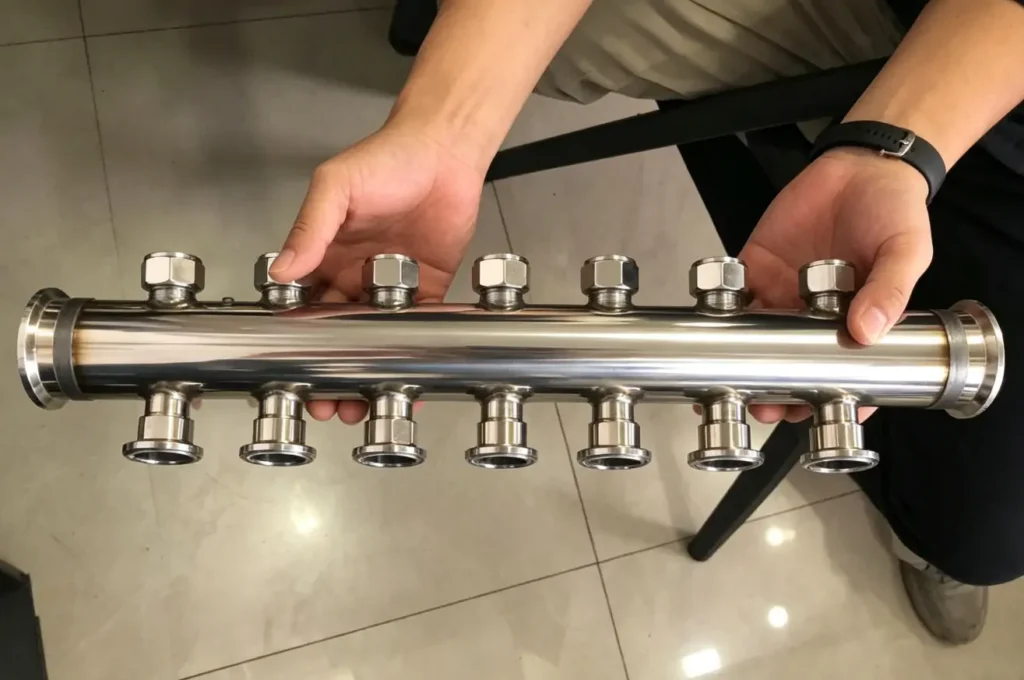
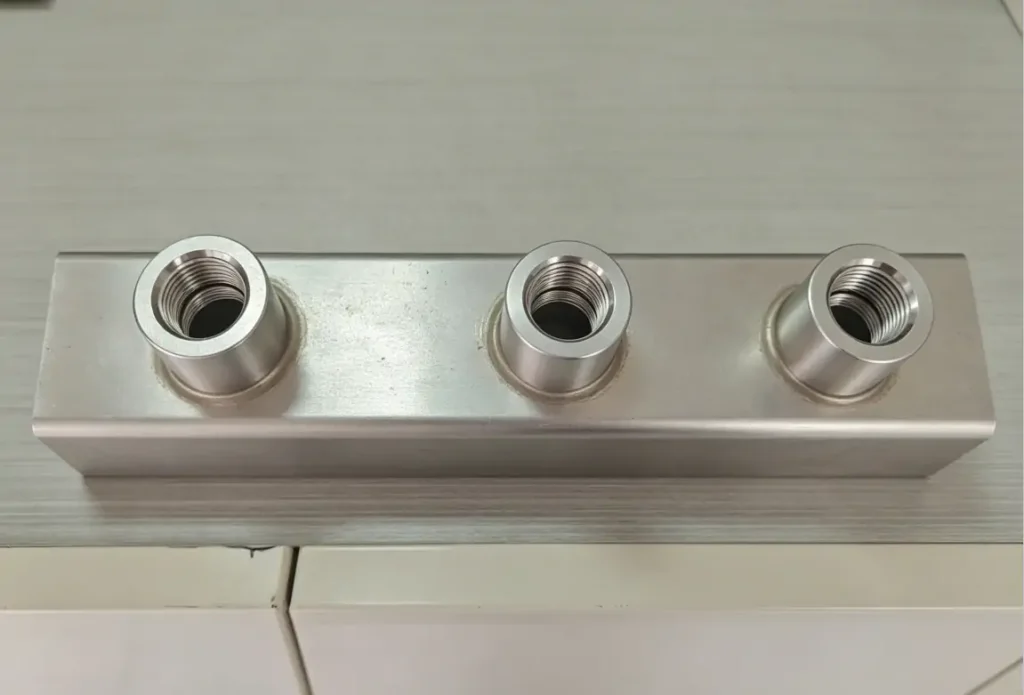
Pameran Keputusan Kimpalan Laser
Kesimpulan
Kimpalan manifold air keluli tahan karat melibatkan cabaran seperti kawalan kebocoran, penjajaran paip, ubah bentuk haba dan konsistensi kimpalan. Kaedah kimpalan harus dipilih mengikut ketebalan bahan, reka bentuk manifold, jumlah pengeluaran dan keperluan kualiti.
KEMPSON membekalkan penyelesaian kimpalan laser untuk manifold air keluli tahan karat dengan tumpuan pada kualiti kimpalan yang stabil, input haba terkawal, ubah bentuk yang lebih rendah dan pengeluaran berulang. Sistem kimpalan laser boleh dikonfigurasikan dengan pilihan kuasa, bahan dan struktur paip yang berbeza untuk dipadankan dengan keadaan pembuatan tertentu.
Hubungi kami untuk membincangkan keperluan kimpalan manifold air keluli tahan karat anda dan cari penyelesaian kimpalan laser yang sesuai.

Soalan Lazim
Apakah kaedah kimpalan yang digunakan untuk manifold air keluli tahan karat?
Kaedah kimpalan biasa untuk manifold air keluli tahan karat termasuk kimpalan TIG, kimpalan MIG dan kimpalan laser. Kaedah yang sesuai bergantung pada ketebalan paip, struktur manifold, jumlah pengeluaran dan keperluan kualiti kimpalan.
Bolehkah manifold air keluli tahan karat dikimpal TIG?
Ya. Kimpalan TIG digunakan secara meluas untuk manifold air keluli tahan karat, terutamanya untuk prototaip, pengeluaran kelompok kecil dan aplikasi yang memerlukan penampilan kimpalan yang bersih. Ia menyediakan kawalan kimpalan yang baik tetapi mempunyai kelajuan pengeluaran yang lebih rendah.
Apakah masalah kimpalan manifold keluli tahan karat yang biasa?
Masalah kimpalan yang biasa berlaku termasuk kebocoran, ubah bentuk, kualiti kimpalan yang tidak konsisten dan kecacatan permukaan. Isu-isu ini biasanya berkaitan dengan parameter kimpalan yang tidak betul, input haba yang berlebihan, penyediaan sambungan yang lemah atau kawalan proses yang tidak mencukupi.
Mengapakah manifold air keluli tahan karat bocor selepas kimpalan?
Kebocoran boleh berlaku akibat penembusan yang tidak lengkap, keliangan, gabungan yang lemah, pencemaran atau parameter kimpalan yang salah. Penyediaan sambungan yang betul, perlindungan gas pelindung, kawalan parameter dan ujian kebocoran membantu mencegah kebocoran kimpalan.
Bagaimanakah ubah bentuk kimpalan dapat dikurangkan?
Ubah bentuk kimpalan boleh dikurangkan dengan mengawal input haba, menggunakan lekapan yang betul, mengoptimumkan urutan kimpalan dan memilih proses kimpalan yang sesuai. Kimpalan laser sering digunakan untuk manifold keluli tahan karat dinding nipis di mana kawalan ubah bentuk diperlukan.
Adakah kimpalan laser sesuai untuk manifold keluli tahan karat?
Ya. Kimpalan laser sesuai untuk manifold keluli tahan karat dengan paip dinding nipis, sambungan berbilang cabang dan keperluan pengeluaran berulang. Ia menyediakan input haba yang rendah, zon terjejas haba yang kecil dan kualiti kimpalan yang stabil.
Berapakah ketebalan yang boleh dikimpal dengan laser pada manifold air keluli tahan karat?
Ketebalan kimpalan laser bergantung pada jenis bahan, kuasa laser, reka bentuk sambungan dan parameter kimpalan. Aplikasi manifold air keluli tahan karat biasanya melibatkan paip berdinding nipis sekitar 0.6–1.5 mm, dengan proses akhir ditentukan oleh struktur tertentu.
Bolehkah kimpalan manifold air keluli tahan karat diautomasikan?
Ya. Kimpalan manifold air keluli tahan karat boleh diautomasikan dengan sistem CNC, peralatan robotik atau mesin kimpalan laser khusus. Automasi membantu mengekalkan laluan, parameter dan kualiti kimpalan yang konsisten untuk pengeluaran kelompok.