

การเชื่อมด้วยเลเซอร์เป็นกระบวนการเชื่อมที่มีประสิทธิภาพสูง โดยใช้ลำแสงเลเซอร์พลังงานสูงในการหลอมวัสดุและสร้างรอยต่อที่แม่นยำ แม้ว่าโดยทั่วไปจะใช้อุปกรณ์เชื่อมเลเซอร์ที่ทันสมัย แต่ข้อบกพร่องในการเชื่อมก็ยังคงเกิดขึ้นได้เนื่องจากการตั้งค่าพารามิเตอร์ที่ไม่เหมาะสม การปนเปื้อนของวัสดุ หรือความไม่เสถียรของกระบวนการ ซึ่งนำไปสู่การสิ้นเปลืองวัสดุ การทำงานซ้ำเพิ่มขึ้น และประสิทธิภาพการผลิตลดลง
บทความนี้จะวิเคราะห์ข้อบกพร่องในการเชื่อมด้วยเลเซอร์ที่พบบ่อยที่สุด 5 ประการอย่างเป็นระบบ และนำเสนอแนวทางแก้ไขที่ชัดเจนและนำไปปฏิบัติได้จริง เพื่อช่วยให้ผู้ใช้สามารถระบุสาเหตุที่แท้จริง ปรับพารามิเตอร์กระบวนการให้เหมาะสม และปรับปรุงคุณภาพการเชื่อมและประสิทธิภาพการผลิตได้อย่างรวดเร็ว
คุณภาพของการเชื่อมด้วยเลเซอร์ขึ้นอยู่กับพารามิเตอร์ของกระบวนการ การเตรียมวัสดุ ก๊าซปกคลุม และสภาพของอุปกรณ์ สำรวจเครื่องเชื่อมเลเซอร์ ของเรา เพื่อเปรียบเทียบตัวเลือกอุปกรณ์สำหรับวัสดุ ความหนา และข้อกำหนดการผลิตที่แตกต่างกัน
ข้อบกพร่องของการเชื่อมด้วยเลเซอร์มีอะไรบ้าง?
ข้อบกพร่องในการเชื่อมด้วยเลเซอร์ คือปัญหาที่เกิดขึ้นระหว่างกระบวนการเชื่อมเนื่องจากความไม่สอดคล้องกันของพารามิเตอร์กระบวนการ สภาพวัสดุ และปัจจัยอื่นๆ ส่งผลให้การเชื่อมไม่เรียบเนียนหรือประสิทธิภาพการเชื่อมลดลง ข้อบกพร่องเหล่านี้อาจส่งผลต่อความแข็งแรงของการเชื่อม ประสิทธิภาพการปิดผนึก และคุณภาพของพื้นผิว และเป็นความเสี่ยงด้านคุณภาพที่สำคัญซึ่งต้องมีการควบคุมอย่างเข้มงวดในการผลิตทางอุตสาหกรรม
ในกระบวนการผลิตจริง ข้อบกพร่องที่พบได้ทั่วไปในการเชื่อมด้วยเลเซอร์ ได้แก่ รูพรุน รอยแตก การหลอมรวมไม่สมบูรณ์ รอยบาก และการกระเด็นของโลหะ แต่ละข้อบกพร่องมีความสัมพันธ์กับสาเหตุเฉพาะของกระบวนการ เช่น กำลังไฟไม่คงที่ การเลื่อนจุดโฟกัส หรือก๊าซปกคลุมไม่เพียงพอ และสามารถแก้ไขได้อย่างรวดเร็วโดยการปรับปรุงกระบวนการให้เหมาะสม
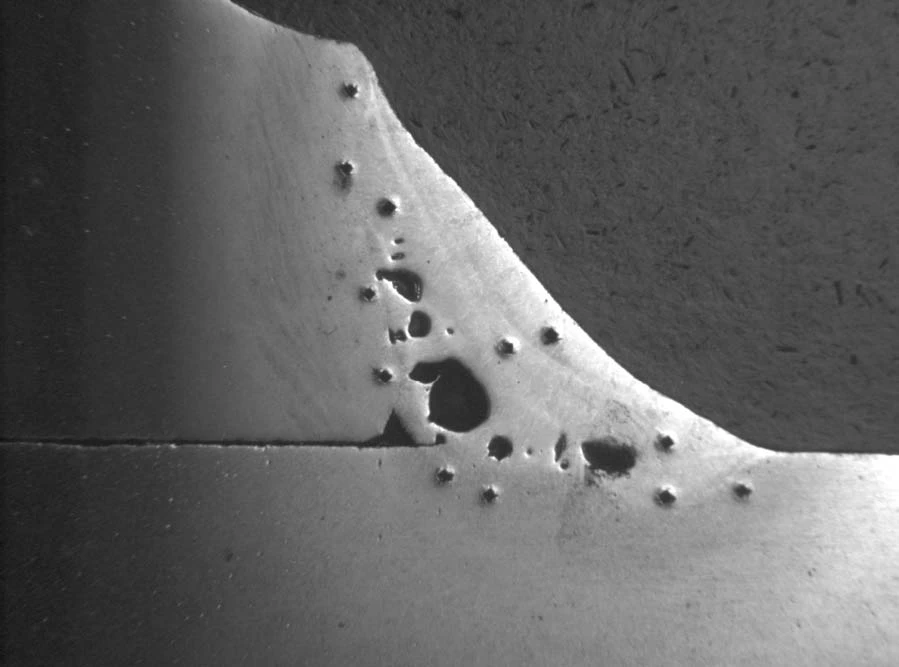
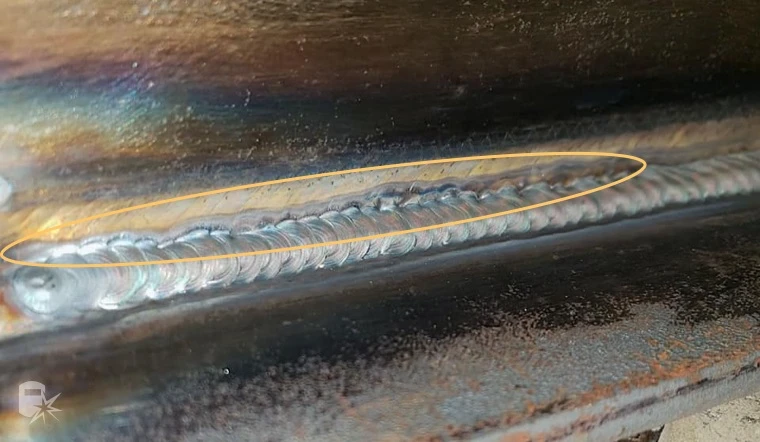
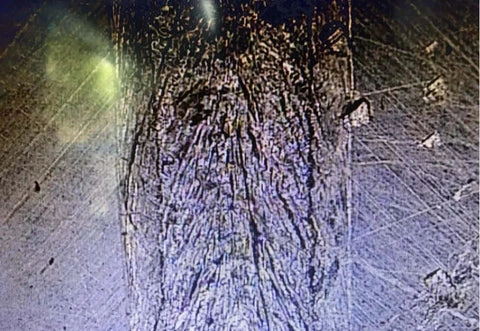
5 ข้อบกพร่องทั่วไปในการเชื่อมด้วยเลเซอร์ (สาเหตุและวิธีแก้ไข)
ความพรุน
รูพรุนเป็นข้อบกพร่องในการเชื่อมที่พบได้บ่อยที่สุดในการเชื่อมด้วยเลเซอร์ โดยส่วนใหญ่หมายถึงรูขนาดเล็กที่เกิดขึ้นภายในหรือบนพื้นผิวของรอยเชื่อม เนื่องจากก๊าซในบ่อหลอมไม่สามารถระบายออกไปได้ทันท่วงทีในระหว่างกระบวนการเชื่อม รูเหล่านี้ลดความแข็งแรง ความแน่นหนา และอายุการใช้งานของรอยเชื่อม
โดยทั่วไป การเกิดรูพรุนนั้นเกี่ยวข้องกับปัจจัยหลักดังต่อไปนี้:
การควบคุมก๊าซปกคลุมที่ไม่เหมาะสม: การเลือกชนิดของก๊าซที่ไม่ถูกต้องหรืออัตราการไหลที่ไม่คงที่ อาจทำให้ก๊าซออกซิเจน ไนโตรเจน และก๊าซอื่นๆ จากอากาศผสมเข้าไปในบ่อหลอมเหลว ทำให้เกิดฟองอากาศ
อิทธิพลของสภาพและคุณสมบัติของวัสดุ: โลหะบางชนิด (เช่น โลหะผสมอะลูมิเนียม) มีความไวต่อก๊าซ และการมีชั้นออกไซด์หรือสิ่งเจือปนบนพื้นผิวของวัสดุอาจส่งผลต่อเสถียรภาพของบ่อหลอมเหลวได้
การเตรียมพื้นผิวก่อนเชื่อมที่ไม่เหมาะสม: น้ำมัน ความชื้น หรือสารตกค้างจะระเหยกลายเป็นไอที่อุณหภูมิสูง หากก๊าซเหล่านี้ไม่สามารถระบายออกไปได้อย่างราบรื่น ก็จะถูกกักอยู่ภายในรอยเชื่อม
กุญแจสำคัญในการแก้ไขปัญหาเรื่องรูพรุนอยู่ที่การสร้างสภาพแวดล้อมการเชื่อมที่เสถียรและควบคุมได้ ขั้นแรก ตรวจสอบให้แน่ใจว่าวัสดุได้รับการทำความสะอาดอย่างทั่วถึงก่อนการเชื่อมเพื่อขจัดน้ำมัน ชั้นออกไซด์ และความชื้น ถัดมา เลือกก๊าซปกคลุมที่เหมาะสมกับวัสดุและรักษาอัตราการไหลให้คงที่ (เช่น 15–25 ลิตร/นาที) เพื่อป้องกันการไหลของก๊าซที่ปั่นป่วนหรือการปกคลุมที่ไม่เพียงพอ นอกจากนี้ การปรับกำลังเลเซอร์และความเร็วในการเชื่อมอย่างเหมาะสม จะช่วยให้บ่อหลอมเหลวมีความลื่นไหลที่ดีเพื่อช่วยให้ก๊าซระบายออกได้สะดวก
กรอบ
การแตกร้าวหมายถึงการเกิดรอยแตกในรอยเชื่อมหรือบริเวณที่ได้รับผลกระทบจากความร้อนระหว่างกระบวนการเชื่อมหรือการเย็นตัว ซึ่งจะลดความแข็งแรงของโครงสร้างลงอย่างมากและมีแนวโน้มที่จะขยายตัวภายใต้สภาวะรับน้ำหนักหรือความล้า มักพบเห็นได้ทั่วไปในการเชื่อมโลหะผสมอะลูมิเนียมและเหล็กกล้าคาร์บอนสูง
โดยทั่วไปแล้ว การแตกร้าวเกิดจากปัจจัยดังต่อไปนี้:
ความเครียดจากความร้อนที่มากเกินไป: การป้อนพลังงานในการเชื่อมที่ไม่เหมาะสมอาจทำให้เกิดความร้อนสูงเฉพาะจุดหรือความเค้นกระจุกตัว ส่งผลให้วัสดุหดตัวไม่สม่ำเสมอและเพิ่มโอกาสในการแตกร้าว เลเซอร์ไฟเบอร์แบบต่อเนื่องช่วยควบคุมกระบวนการให้ความร้อนและการระบายความร้อน จึงช่วยป้องกันการเกิดรอยแตกร้าวได้
คุณสมบัติของวัสดุ: เหล็กกล้าคาร์บอนสูงและโลหะผสมบางชนิดมีความไวต่อการแตกร้าวจากความร้อนโดยธรรมชาติ และมีแนวโน้มที่จะแตกร้าวระหว่างการเชื่อม
การควบคุมรอยแตกส่วนใหญ่ขึ้นอยู่กับการควบคุมปริมาณความร้อนและการระบายความร้อน การอุ่นวัสดุก่อนอย่างเหมาะสมหรือการลดอัตราการระบายความร้อนสามารถลดการกระจุกตัวของความเค้นได้ การปรับพารามิเตอร์ของกระบวนการให้เหมาะสมกับวัสดุต่างๆ การจับคู่กำลังเลเซอร์กับความเร็วในการเชื่อมอย่างเหมาะสม การหลีกเลี่ยงการป้อนพลังงานมากเกินไป และการปรับปรุงเสถียรภาพของการเชื่อมเป็นสิ่งสำคัญ
ในการผลิตจริง การปฏิบัติตามวิธีการที่เป็นมาตรฐานในการแก้ไขปัญหาเครื่องเชื่อมเลเซอร์สามารถลดข้อบกพร่อง เช่น การแตกร้าว และเพิ่มความน่าเชื่อถือในการเชื่อมได้
ตัดราคา
รอยบากใต้แนวเชื่อม (Undercut) เป็นข้อบกพร่องที่พบได้ทั่วไปในการเชื่อมด้วยเลเซอร์ โดยมีลักษณะเป็นร่องหรือการบางลงเฉพาะจุดบริเวณขอบรอยเชื่อม ข้อบกพร่องนี้ลดพื้นที่หน้าตัดที่มีประสิทธิภาพ ทำให้เกิดการกระจุกตัวของความเค้นบริเวณจุดรับน้ำหนัก และลดทอนความแข็งแรงและประสิทธิภาพในการต้านทานความล้าของโครงสร้างที่เชื่อม
โดยทั่วไปแล้ว การตัดใต้ฐานมักเกี่ยวข้องกับพารามิเตอร์ของกระบวนการและการควบคุมรูปทรง:
ความเร็วในการเชื่อมสูงเกินไป: โลหะหลอมเหลวไม่สามารถไหลกลับไปเติมเต็มขอบได้ทันเวลา ทำให้เกิดรอยบุ๋มที่ขอบ
การใช้พลังงานหรือกำลังไฟฟ้าสูงเกินไป: โลหะบริเวณขอบรอยเชื่อมจะหลอมละลายหรือสึกกร่อนมากเกินไป ทำให้เกิด "รอยบาก"
การเติมที่ไม่เพียงพอและความไม่เสถียร: การป้อนลวดที่ไม่สม่ำเสมอหรือความผันผวนในบ่อหลอมเหลวส่งผลต่อความต่อเนื่องของแนวเชื่อม
เพื่อลดปัญหาการกัดเซาะใต้ผิวโลหะ ต้องรักษาระดับความคงตัวของบ่อหลอมเหลวและมีปริมาณการเติมเต็มที่เพียงพอ การลดความเร็วในการเชื่อมอย่างเหมาะสมจะช่วยให้โลหะมีเวลาในการไหลตัวใหม่ ในขณะที่การตั้งค่าพารามิเตอร์กระบวนการที่เหมาะสมจะช่วยป้องกันการไหม้ทะลุของขอบ นอกจากนี้ การป้อนลวดอย่างรวดเร็วเมื่อจำเป็นและการรักษาระดับความคงตัวจะช่วยปรับปรุงการเปลี่ยนผ่านของรอยเชื่อม ส่งผลให้ขอบรอยเชื่อมเรียบเนียนและต่อเนื่องมากขึ้น
การขาดการหลอมรวม
การเชื่อมไม่สมบูรณ์ หมายถึงสถานการณ์ที่เกิดขึ้นระหว่างการเชื่อมด้วยเลเซอร์ ซึ่งไม่มีการสร้างพันธะทางโลหะวิทยาที่มีประสิทธิภาพระหว่างโลหะเชื่อมและวัสดุฐาน หรือการเชื่อมหลายครั้งไม่หลอมรวมกันอย่างสมบูรณ์ แม้ว่าลักษณะพื้นผิวอาจดูปกติ แต่ในความเป็นจริงแล้วมีบริเวณที่ไม่หลอมรวมกันอยู่ภายในรอยเชื่อม ซึ่งจะทำให้ความแข็งแรงโดยรวมของรอยต่อลดลง ทำให้เกิดความเสี่ยงต่อการแยกชั้นหรือแม้กระทั่งการแตกหักภายใต้แรงกด การสั่นสะเทือน หรือสภาวะความล้า
เมื่อกำลังเลเซอร์ต่ำเกินไป วัสดุจะไม่สามารถหลอมละลายได้อย่างสมบูรณ์ ในทำนองเดียวกัน จุดโฟกัสที่ไม่ตรงแนวจะทำให้พลังงานไม่สามารถกระจุกตัวอยู่ในบริเวณหลอมเหลวได้อย่างมีประสิทธิภาพ ส่งผลให้การขยายตัวของบ่อหลอมเหลวเป็นไปอย่างไม่เหมาะสม นอกจากนี้ ความเร็วในการเชื่อมที่มากเกินไปจะทำให้เวลาที่ได้รับผลกระทบจากความร้อนสั้นลง ป้องกันไม่ให้บ่อหลอมเหลวเปียกและยึดติดกับโลหะฐานได้อย่างเพียงพอ ยิ่งไปกว่านั้น ช่องว่างในการประกอบหรือสภาพพื้นผิวที่ไม่เรียบของชิ้นงานยังสามารถลดประสิทธิภาพการหลอมละลายลงได้อีก ทำให้เกิดการยึดติดที่ไม่ดีในบางจุด
ในระหว่างการแก้ไขปัญหาจริง ผู้ใช้หลายคนเข้าใจผิดคิดว่าการหลอมรวมภาพไม่สมบูรณ์เกิดจากพลังงานไม่เพียงพอ แต่ปัญหาที่แท้จริงมักอยู่ที่การเบี่ยงเบนของตำแหน่งโฟกัส
การปรับตำแหน่งโฟกัสสามารถเพิ่มประสิทธิภาพในการทะลุทะลวงได้ ในขณะเดียวกัน การเพิ่มกำลังเลเซอร์และลดความเร็วในการเชื่อมจะช่วยให้บ่อหลอมเหลวมีเวลาเพียงพอในการกระจายตัวและเปียกชุ่ม สำหรับกรณีที่มีสภาพการประกอบที่ไม่ดี จำเป็นต้องมีการจัดแนวที่แม่นยำยิ่งขึ้นหรือการใช้ระบบป้อนลวดที่เหมาะสม เพื่อให้ได้แนวเชื่อมที่ต่อเนื่องมากขึ้นและลดการเกิดบริเวณที่ไม่หลอมรวมกัน
โปรยลงมา
การกระเด็นของโลหะหมายถึงปรากฏการณ์ที่เกิดขึ้นในการเชื่อมด้วยเลเซอร์ซึ่งโลหะหลอมเหลวถูกพุ่งออกมาจากบริเวณเชื่อมด้วยความเร็วสูง ทำให้เกิดอนุภาคโลหะขนาดเล็กบนหรือรอบๆ พื้นผิวชิ้นงาน แม้ว่าสิ่งนี้อาจไม่ส่งผลกระทบโดยตรงต่อความแข็งแรงภายในของรอยเชื่อม แต่ก็ทำให้คุณภาพของพื้นผิวลดลง และเพิ่มต้นทุนในการทำความสะอาดและกระบวนการหลังการเชื่อม
โดยทั่วไป การเกิดการกระเด็นของน้ำมักเกี่ยวข้องกับความเสถียรของอ่างน้ำและการควบคุมพลังงาน:
การป้อนพลังงานหรือกำลังไฟฟ้ามากเกินไป: การเพิ่มขึ้นของอุณหภูมิเฉพาะจุดอย่างรวดเร็วจะทำให้โลหะระเหยอย่างรุนแรง ส่งผลให้เกิดการกระเด็นเป็นละอองได้ง่ายขึ้น
ความไม่เสถียรของบ่อหลอม (การแกว่งของรูเจาะ): การแกว่งของบ่อหลอมที่เพิ่มขึ้นในระหว่างการเชื่อมอาจทำให้โลหะถูกดันออกจากบริเวณรอยเชื่อม ทำให้เกิดอนุภาคขึ้น
การรบกวนของก๊าซปกคลุม: การไหลของก๊าซที่ไม่สม่ำเสมอหรือไม่ถูกทิศทางอาจรบกวนเสถียรภาพของบ่อหลอม เพิ่มความปั่นป่วนที่พื้นผิว และทำให้เกิดการกระเด็นของโลหะมากขึ้น
การลดการกระเด็นของโลหะหลอมเหลวส่วนใหญ่เกี่ยวข้องกับการรักษาสภาพของบ่อหลอมเหลวให้คงที่และควบคุมได้ การลดความหนาแน่นของพลังงานอย่างเหมาะสมจะช่วยป้องกันการเดือดมากเกินไปของบ่อหลอมเหลวและลดการกระเด็นของโลหะให้น้อยที่สุด ในขณะเดียวกัน การปรับพารามิเตอร์การเชื่อมให้เหมาะสมจะช่วยให้ "รูเชื่อม" มีความเสถียรมากขึ้น สำหรับการป้องกันด้วยก๊าซ การทำให้มั่นใจว่าก๊าซไหลอย่างสม่ำเสมอทั่วบริเวณรอยเชื่อมจะช่วยลดผลกระทบจากการรบกวนภายนอกต่อบ่อหลอมเหลวและปรับปรุงคุณภาพพื้นผิวของรอยเชื่อม
ด้วยการปรับกระบวนการแก้ไขปัญหาเครื่องเชื่อมเลเซอร์อย่างเหมาะสม ข้อบกพร่องในการเชื่อมด้วยเลเซอร์ไฟเบอร์จึงสามารถควบคุมได้อย่างมีประสิทธิภาพ ส่งผลให้คุณภาพด้านรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูปดีขึ้น
ตารางเปรียบเทียบข้อบกพร่องของการเชื่อมด้วยเลเซอร์
ในระหว่างการเชื่อมด้วยเลเซอร์ไฟเบอร์ ข้อบกพร่องในการเชื่อมประเภทต่างๆ มักมีความสัมพันธ์กับกลไกการเกิดและจุดที่ไวต่อกระบวนการที่แตกต่างกัน การเปรียบเทียบตำแหน่ง สาเหตุ และผลกระทบต่อประสิทธิภาพการเชื่อม จะช่วยให้สามารถระบุแหล่งที่มาของปัญหาได้อย่างรวดเร็ว ซึ่งจะช่วยเพิ่มประสิทธิภาพในการแก้ไขปัญหาในระหว่างการเชื่อมด้วยเลเซอร์
| ประเภทข้อบกพร่อง | สถานที่ | สาเหตุหลัก | ผลกระทบต่อประสิทธิภาพการเชื่อม | วัสดุที่ละเอียดอ่อน | ความไวของกระบวนการ |
|---|---|---|---|---|---|
| ความพรุน | บริเวณผิวรอยเชื่อม | ก๊าซที่ถูกกักอยู่ในแอ่งหลอมเหลว | ลดความแข็งแรง การปิดผนึก และอายุการใช้งานจากการล้า | เหล็กกล้าไร้สนิม โลหะผสมอลูมิเนียม | ก๊าสป้องกันและสภาพพื้นผิว |
| กรอบ | โลหะเชื่อม / บริเวณที่ได้รับผลกระทบจากความร้อน | ความเครียดจากความร้อนระหว่างการทำความเย็น | ความเสี่ยงต่อความเสียหายของโครงสร้าง การลุกลามของรอยแตก | เหล็กกล้าคาร์บอนสูง โลหะผสมอะลูมิเนียม | อัตราการเย็นตัวและองค์ประกอบของวัสดุ |
| ตัดราคา | ขอบรอยเชื่อม (ขอบของรอยเชื่อม) | พลังงานมากเกินไปหรือการเติมขอบไม่เพียงพอ | การบางลงของหน้าตัด การกระจายความเค้นที่ขอบ | แผ่นบาง เชื่อมด้วยความเร็วสูง | ความเร็วและกำลังในการเชื่อมที่ตรงกัน |
| การขาดการหลอมรวม | ส่วนต่อประสานระหว่างรอยเชื่อมกับโลหะฐาน | พลังงานที่ป้อนเข้าหรือการแทรกซึมไม่เพียงพอ | การเชื่อมต่อไม่ดี ความสามารถในการรับน้ำหนักลดลง | แผ่นเหล็กหนา การเชื่อมแบบหลายชั้น | กำลัง ตำแหน่งโฟกัส และความเร็ว |
| โปรยลงมา | บริเวณผิวรอยเชื่อม | การเปลี่ยนแปลงของแอ่งหลอมเหลวที่ไม่เสถียรหรือรูเจาะ | การปนเปื้อนบนพื้นผิว ส่งผลให้ค่าใช้จ่ายในการทำความสะอาดสูงขึ้น | โลหะต่างๆ | รูพรุนภายในรอยเชื่อม/พื้นผิว |
วิธีการระบุข้อบกพร่องในการเชื่อมด้วยเลเซอร์แต่ละประเภท
ในระหว่างกระบวนการเชื่อมจริง ข้อบกพร่องในการเชื่อมด้วยเลเซอร์ที่แตกต่างกันอาจดูคล้ายกัน แต่สาเหตุและวิธีการแก้ไขนั้นแตกต่างกันโดยสิ้นเชิง หากระบุข้อบกพร่องผิดพลาด การแก้ไขปัญหาการเชื่อมด้วยเลเซอร์ในภายหลังอาจส่งผลให้มีการปรับแต่งที่ไม่ถูกต้อง นำไปสู่ปัญหาที่เกิดขึ้นซ้ำหรือแย่ลงกว่าเดิม ดังนั้น การระบุประเภทของข้อบกพร่องอย่างแม่นยำจึงเป็นสิ่งสำคัญ
รูพรุน:ลักษณะที่ปรากฏคือช่องว่างเล็กๆ หรือคล้ายรังผึ้งภายในรอยเชื่อม ซึ่งโดยทั่วไปแล้วตรวจจับได้ยากบนพื้นผิวโดยตรง และต้องใช้การตัดหรือการทดสอบแบบไม่ทำลายเพื่อยืนยัน โดยพื้นฐานแล้วเกิดจากก๊าซในบ่อหลอมเหลวไม่สามารถระบายออกไปได้ทันเวลา และมักเกี่ยวข้องกับก๊าซปกคลุมที่ไม่เสถียรหรือการปนเปื้อนของพื้นผิววัสดุ เป็นข้อบกพร่องภายในที่พบได้ทั่วไปในการเชื่อมด้วยเลเซอร์
การแตกร้าว:โดยทั่วไปจะปรากฏเป็นรอยแตกร้าวเป็นเส้นตรงในรอยเชื่อมหรือบริเวณที่ได้รับผลกระทบจากความร้อน และอาจขยายตัวไปตามทิศทางของความเค้น บางครั้งอาจมีอาการสีเปลี่ยนไปเล็กน้อยหรือมีการแบ่งชั้นของโครงสร้างจุลภาคเกิดขึ้นร่วมด้วย ข้อบกพร่องนี้มักเกี่ยวข้องกับการปลดปล่อยความเค้นจากความร้อนที่ไม่สม่ำเสมอหรือความไวต่อการแตกร้าวจากความร้อนของวัสดุ และพบได้บ่อยในเหล็กกล้าคาร์บอนสูงและโลหะผสมอะลูมิเนียม
รอยบาก:ปรากฏเป็นรอยบุ๋มต่อเนื่องหรือ "การบางลง" เฉพาะจุดที่ขอบรอยเชื่อม โดยมีลักษณะผิดปกติที่ปลายรอยเชื่อมที่มองเห็นได้ด้วยตาเปล่า ลักษณะเด่นคือการเชื่อมไม่สมบูรณ์ ซึ่งมักเกิดจากความร้อนสูงเกินไปหรือความเร็วในการเชื่อมสูงเกินไป ทำให้โลหะที่ขอบไม่ถูกเติมเต็มทันเวลา
การหลอมรวมไม่สมบูรณ์:แม้ว่าพื้นผิวอาจดูปกติ แต่ภายในอาจมีบางบริเวณที่โลหะเชื่อมไม่หลอมรวมกับโลหะฐานอย่างสมบูรณ์ ซึ่งโดยทั่วไปแล้วต้องตรวจสอบโดยการตัดขวางเพื่อยืนยัน ข้อบกพร่องนี้มักเกิดขึ้นภายใต้สภาวะที่มีพลังงานไม่เพียงพอ การเลื่อนจุดโฟกัส หรือเมื่อเชื่อมแผ่นโลหะหนา และถือเป็นข้อบกพร่องในการเชื่อมด้วยเลเซอร์ที่มีความเสี่ยงต่อโครงสร้างสูง
เศษโลหะกระเด็น:ลักษณะคือมีอนุภาคโลหะละเอียดเกาะติดอยู่รอบๆ รอยเชื่อม เป็นข้อบกพร่องที่มองเห็นได้จากภายนอกและมักตรวจพบได้โดยไม่ต้องทำการทดสอบ การเกิดเศษโลหะกระเด็นนั้นเกี่ยวข้องกับบ่อหลอมที่ไม่เสถียรหรือความผันผวนของพลังงานเฉพาะจุด ซึ่งอาจเกิดจากการตั้งค่าพารามิเตอร์ที่ไม่เหมาะสม
โดยการเปรียบเทียบคุณลักษณะที่อธิบายไว้ข้างต้น จะสามารถแยกแยะประเภทของข้อบกพร่องในการเชื่อมด้วยเลเซอร์ได้รวดเร็วยิ่งขึ้น ซึ่งจะช่วยหลีกเลี่ยงการวินิจฉัยผิดพลาดในระหว่างการแก้ไขปัญหาข้อบกพร่อง ส่งผลให้ประสิทธิภาพในการปรับกระบวนการดีขึ้น และเพิ่มเสถียรภาพในการเชื่อม
วิธีการแก้ไขปัญหาเครื่องเชื่อมเลเซอร์
ในการผลิตจริง ข้อบกพร่องในการเชื่อมด้วยเลเซอร์นั้นไม่ค่อยเกิดจากปัจจัยเดียว แต่เป็นผลมาจากการรวมกันของสภาพอุปกรณ์ พารามิเตอร์กระบวนการ และคุณสมบัติของวัสดุ ดังนั้น เมื่อทำการแก้ไขปัญหาเครื่องเชื่อมเลเซอร์ จึงจำเป็นต้องทำการตรวจสอบอย่างเป็นระบบและเป็นขั้นตอน
ตรวจสอบพารามิเตอร์เลเซอร์
กำลังเลเซอร์ ความเร็วในการเชื่อม และตำแหน่งโฟกัส เป็นตัวกำหนดรูปแบบการป้อนพลังงานโดยตรง และเป็นปัจจัยหลักที่ส่งผลต่อคุณภาพการเชื่อม กำลังที่ไม่เพียงพออาจทำให้การหลอมรวมไม่สมบูรณ์ ในขณะที่กำลังที่มากเกินไปอาจทำให้เกิดการกระเด็นหรือการกัดเซาะ พารามิเตอร์เหล่านี้ต้องได้รับการปรับให้เหมาะสมกับความหนาของวัสดุและข้อกำหนดของกระบวนการ
สังเกตพฤติกรรมของแอ่งน้ำละลาย
บ่อหลอมที่เสถียรเป็นสิ่งสำคัญอย่างยิ่งในการป้องกันข้อบกพร่องส่วนใหญ่ในการเชื่อมด้วยเลเซอร์ หากบ่อหลอมผันผวนอย่างมากหรือ "รูเจาะ" ไม่เสถียร โดยทั่วไปแล้วจะบ่งชี้ถึงการกระจายพลังงานที่ไม่สม่ำเสมอหรือการตั้งค่าพารามิเตอร์ที่ไม่เหมาะสม ซึ่งจำเป็นต้องปรับกำลังและความเร็วพร้อมกัน
ตรวจสอบวัสดุและสภาพพื้นผิว
น้ำมัน ชั้นออกไซด์ หรือความชื้นบนพื้นผิววัสดุส่งผลโดยตรงต่อความเสถียรของบ่อหลอม และเพิ่มความเสี่ยงต่อการเกิดรูพรุนหรือการหลอมไม่สมบูรณ์ นอกจากนี้ วัสดุแต่ละชนิดมีความไวต่อความร้อนแตกต่างกัน ดังนั้นจึงต้องใช้มาตรการที่เหมาะสมเพื่อลดผลกระทบเหล่านี้
ประเมินระบบก๊าซป้องกัน
ชนิด อัตราการไหล และความเสถียรของการปกคลุมของก๊าซปกคลุมมีผลต่อประสิทธิภาพในการแยกบ่อหลอมเหลวออกจากอากาศโดยรอบ การไหลของก๊าซที่ไม่เสถียรหรือการปกคลุมที่ไม่เพียงพออาจนำไปสู่ปัญหาต่างๆ เช่น รูพรุนและการกระเด็นได้ง่าย ดังนั้นจึงจำเป็นต้องปรับปรุงคุณภาพของก๊าซปกคลุมโดยใช้ก๊าซที่มีความบริสุทธิ์สูงและรักษาการไหลที่ต่อเนื่องและสม่ำเสมอ
หากยังคงพบข้อบกพร่องในการเชื่อมหลังจากปรับพารามิเตอร์และก๊าซแล้ว ให้ตรวจสอบหัวเชื่อม ส่วนประกอบทางแสง ระบบระบายความร้อน และเครื่องป้อนลวด ดูคู่มือการบำรุงรักษาเครื่องเชื่อมไฟเบอร์เลเซอร์ ของเรา สำหรับขั้นตอนการตรวจสอบและบำรุงรักษาตามปกติ
ตรวจสอบสถานะการทำงานของอุปกรณ์
ความเสถียรของกำลังแสงเลเซอร์ ความสะอาดของเส้นทางแสง และสภาพการทำงานของระบบป้อนลวด ล้วนส่งผลต่อคุณภาพการเชื่อมขั้นสุดท้าย เมื่ออุปกรณ์เชื่อมเลเซอร์ไฟเบอร์ทำงานผิดปกติหรือแสดงความผันผวนอย่างมาก อาจเกิดการหยุดทำงานเป็นระยะๆ และปัญหาอื่นๆ แม้ว่าจะตั้งค่าพารามิเตอร์อย่างถูกต้องแล้วก็ตาม
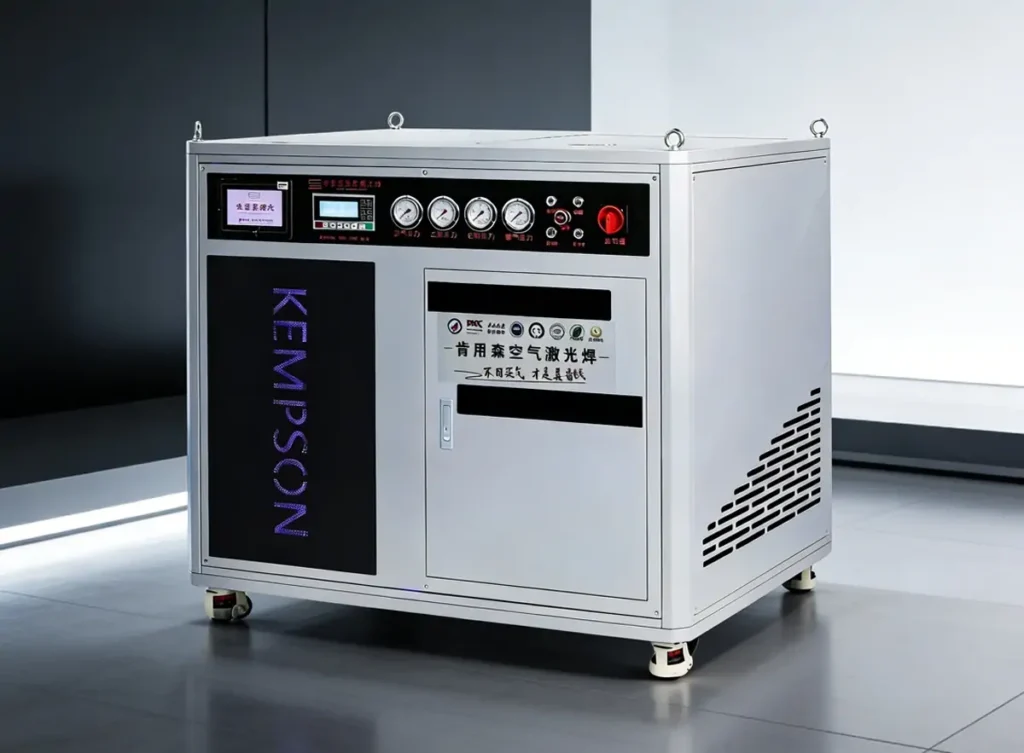
ดังนั้น จึงจำเป็นต้องเลือกเครื่องเชื่อมเลเซอร์แบบพกพาประสิทธิภาพสูง หรือเครื่องเชื่อมเลเซอร์อัตโนมัติและทำการตรวจสอบและบำรุงรักษาอุปกรณ์เลเซอร์อย่างสม่ำเสมอ เพื่อเพิ่มเสถียรภาพของกระบวนการ หากคุณต้องการเรียนรู้เพิ่มเติมเกี่ยวกับวิธีการตรวจสอบและบำรุงรักษาเครื่องเชื่อมเลเซอร์ โปรดดูบทความนี้: การบำรุงรักษาเครื่องเชื่อมเลเซอร์ไฟเบอร์: ยืดอายุการใช้งานเครื่องให้ยาวนานที่สุด
หากพบปัญหาการทำงานไม่เสถียร การโฟกัสเบี่ยงเบน หรือการเชื่อมไม่สม่ำเสมอ ให้ตรวจสอบหัวเชื่อมและชิ้นส่วนสิ้นเปลือง อ่านคู่มือของเราเกี่ยวกับปัญหาหัวเชื่อมเลเซอร์และการแก้ไขปัญหาสำหรับข้อผิดพลาดทั่วไปและวิธีการตรวจสอบ
กรณีศึกษาจริง
ลูกค้าซึ่งเชี่ยวชาญด้านการผลิตเหล็กกล้าไร้สนิมประสบปัญหารูพรุนอย่างรุนแรงในระหว่างการเชื่อม หลังจากที่ได้นำเครื่องเชื่อมเลเซอร์ระบายความร้อนด้วยอากาศขนาด 2000 วัตต์ ของ Kempson มา ใช้ ลูกค้าได้ปรับปรุงการไหลของก๊าซปกคลุมและพารามิเตอร์การเชื่อมให้เหมาะสม ระบบสร้างก๊าซในตัวของเครื่องเป็นส่วนหนึ่งของวิธีแก้ปัญหา และผลลัพธ์ที่ได้แสดงให้เห็นว่ารูพรุนลดลงกว่า 80%
สรุป
การแก้ไขข้อบกพร่องในการเชื่อมด้วยเลเซอร์นั้น จำเป็นต้องมีความเข้าใจอย่างชัดเจนเกี่ยวกับพารามิเตอร์ของกระบวนการ สภาพของวัสดุ ก๊าซปกคลุม และสถานะของอุปกรณ์ การตรวจสอบอย่างสม่ำเสมอและการกำหนดค่าอุปกรณ์ที่เหมาะสมเป็นสิ่งสำคัญสำหรับประสิทธิภาพการเชื่อมที่เสถียร
หากคุณกำลังประเมินอุปกรณ์สำหรับสายการผลิตของคุณ โปรดศึกษาโซลูชันเครื่องเชื่อมเลเซอร์ไฟเบอร์ ของเรา หรือติดต่อทีมงาน KEMPSONพร้อมแจ้งประเภทวัสดุ ความหนา การออกแบบรอยต่อ และข้อกำหนดการผลิตของคุณ
คำถามที่พบบ่อย
ฉันจะรู้ได้อย่างไรว่าค่าพารามิเตอร์การเชื่อมด้วยเลเซอร์ของฉันถูกต้องแล้ว?
สามารถตรวจสอบได้โดยการสังเกตความเสถียรของบ่อหลอมเหลวและรูปร่างของแนวเชื่อม หากแนวเชื่อมมีความต่อเนื่องและไม่มีการกระเด็นหรือรอยเว้าที่เห็นได้ชัด โดยทั่วไปแล้วจะบ่งชี้ว่าพารามิเตอร์ต่างๆ เหมาะสมดีแล้ว หากเกิดข้อบกพร่องในการเชื่อมด้วยเลเซอร์บ่อยครั้ง คุณจะต้องปรับกำลัง ความเร็ว และตำแหน่งโฟกัสใหม่
วิธีแก้ไขปัญหาเครื่องเชื่อมเลเซอร์ที่เร็วที่สุดคืออะไร?
ควรเริ่มแก้ไขปัญหาโดยพิจารณาจากพารามิเตอร์ วัสดุ ก๊าซ และอุปกรณ์เป็นหลัก ปัญหาการเชื่อมด้วยเลเซอร์ส่วนใหญ่เกิดจากกำลังไฟหรือความเร็วที่ไม่เหมาะสม ตามด้วยการปนเปื้อนของวัสดุหรือสภาพของอุปกรณ์
เหตุใดจึงเกิดข้อบกพร่องในการเชื่อมด้วยเลเซอร์ แม้แต่กับเครื่องจักรใหม่?
แม้จะมีอุปกรณ์ใหม่ล่าสุด การเชื่อมด้วยเลเซอร์ก็ยังสามารถเกิดข้อบกพร่องได้หากการตั้งค่าพารามิเตอร์ไม่เหมาะสม พื้นผิววัสดุไม่สะอาด หรือก๊าซปกคลุมไม่เสถียร ประสิทธิภาพของอุปกรณ์เป็นพื้นฐาน แต่การเพิ่มประสิทธิภาพกระบวนการเป็นกุญแจสำคัญ ในการเลือกอุปกรณ์ ควรเปรียบเทียบเครื่องเชื่อมเลเซอร์แบบพกพา ของเรา ตามความหนาของวัสดุ การออกแบบรอยต่อ ความเร็วในการเชื่อม และข้อกำหนดในการผลิต
จะลดรูพรุนในการเชื่อมด้วยเลเซอร์ได้อย่างมีประสิทธิภาพได้อย่างไร?
หัวใจสำคัญคือการควบคุมสภาวะของก๊าซและวัสดุ การปรับปรุงความบริสุทธิ์และความเสถียรของก๊าซปกคลุม พร้อมกับการทำความสะอาดก่อนการเชื่อมอย่างเหมาะสม จะช่วยเพิ่มประสิทธิภาพในการลดรูพรุนได้
วัสดุชนิดใดมีแนวโน้มที่จะเกิดรอยแตกจากการเชื่อมด้วยเลเซอร์ได้ง่ายกว่า?
โลหะผสมอะลูมิเนียมและเหล็กกล้าคาร์บอนสูงมีแนวโน้มที่จะแตกร้าวได้ง่ายกว่า ซึ่งเกี่ยวข้องกับคุณสมบัติการขยายตัวทางความร้อนและแรงเค้นจากการหดตัวเมื่อเย็นตัวของวัสดุเหล่านั้น
ระบบอัตโนมัติสามารถลดข้อบกพร่องในการเชื่อมด้วยเลเซอร์ไฟเบอร์ได้หรือไม่?
ใช่แล้ว เครื่องเชื่อมเลเซอร์อัตโนมัติสามารถปรับปรุงความเสถียรและความแม่นยำของพารามิเตอร์ได้ จึงช่วยลดข้อบกพร่องในการเชื่อมด้วยเลเซอร์ไฟเบอร์ โดยเฉพาะอย่างยิ่งในการผลิตจำนวนมาก
ชนิดของก๊าสปกคลุมมีผลต่อคุณภาพการเชื่อมด้วยเลเซอร์หรือไม่?
ใช่แล้ว วัสดุแต่ละชนิดต้องการก๊าซประเภทต่างกัน (เช่น อาร์กอน ไนโตรเจน เป็นต้น) และการเลือกใช้ก๊าซและอัตราการไหลจะส่งผลโดยตรงต่อเสถียรภาพของบ่อหลอมเหลว







