İçindekiler
Giriş
Bir boru lazer kesme makinesi , lazer kaynağı, kesme kafası, ayna sistemi, pnömatik sistem, soğutma sistemi ve CNC kontrol sisteminin koordineli çalışmasına dayanır. Toz birikimi, kirlenmiş optik bileşenler, yetersiz yağlama veya soğutma sistemi arızaları, kesme doğruluğunu etkileyebilir, kesme kalitesini düşürebilir ve beklenmedik makine arızalarına neden olabilir. Düzenli inceleme ve uygun bakım, bu sistemlerin iyi çalışma koşullarında kalmasını sağlar.
Bu kılavuzda, günlük bakım kontrol listesini, periyodik inceleme gereksinimlerini ve boru lazer kesme makinelerinde sık karşılaşılan sorunları pratik sorun giderme yöntemleriyle ele alıyoruz. Ayrıca, bir bakım programının nasıl oluşturulacağını ve profesyonel teknik desteğe ne zaman ihtiyaç duyulduğunu açıklıyoruz.

Lazerle boru kesme makinelerinin düzenli bakımı neden önemlidir?
Boru lazer kesim makineleri, birlikte çalışan birden fazla sistemle çalışır. Toz, aşınmış parçalar, gevşek bağlantılar ve yetersiz yağlama, kesim sonuçlarını etkileyebilir ve makine arızalarına neden olabilir. Düzenli bakım, ekipmanın normal çalışma koşullarında kalmasını sağlar.
Tutarlı Kesim Kalitesini Koruyun
Koruyucu penceredeki kir, lazer ışınının iletimini azaltır. Aşınmış nozullar, yanlış odaklama konumları ve dengesiz boru sıkıştırması, eksik kesimlere, çapaklara ve boyut hatalarına neden olabilir.
Ekipman arıza süresini azaltın
Soğutma arızaları, ayna aşınması, besleme sorunları ve sensör arızaları üretimi aksatabilir. Rutin kontroller, operatörlerin gevşek bağlantıları, anormal hareketleri ve sistem alarmlarını makine durmalarına yol açmadan önce tespit etmelerine yardımcı olur.
Makine parçalarının kullanım ömrünü uzatın.
Koruyucu pencereler, kılavuz raylar, dişliler, çarklar ve rulmanlar çalışma sırasında aşınır. Düzenli temizlik, yağlama, filtre değişimi ve kontrol, kir birikimini ve gereksiz aşınmayı azaltır.
Günlük Tüp Lazer Kesim Makinesi Bakım Kontrol Listesi
Günlük bakım, kesme başlığı, soğutma sistemi, gaz beslemesi, mandren, şanzıman, elektrik panosu ve talaş kaldırma sistemini kapsar. Üretim öncesinde bu bileşenleri inceleyin ve kirlenme, aşınma, sızıntı, gevşek bağlantılar ve anormal çalışma olup olmadığını kontrol edin.
1. Lazer Kesim Başlığı ve Optik Bileşenler
- Koruyucu pencereyi toz, leke, çizik veya hasar açısından inceleyin.
- Meme ucunda tıkanıklık, deformasyon ve metal birikimi olup olmadığını kontrol edin.
- Seramik halkayı çatlak veya hasar açısından inceleyin.
- Meme ve kesme başlığı bağlantılarında gevşeklik olup olmadığını kontrol edin.
Bakım Notu: Optik bileşenleri üretici tarafından belirtilen malzemeler ve prosedürler kullanılarak temizleyin veya değiştirin. Lensleri sıradan bir bezle silmeyin.
2. Soğutma Sistemi ve Su Soğutucu
- Soğutucunun su seviyesini ve çalışma sıcaklığını kontrol edin.
- Soğutma borularını ve bağlantı noktalarını sızıntı açısından kontrol edin.
- Soğutma suyu kalitesini ve filtre durumunu kontrol edin.
- Soğutma cihazındaki alarmları ve anormal çalışma koşullarını izleyin.
Bakım Notu: Soğutucu tipi, su kalitesi, çalışma sıcaklığı ve değiştirme aralıkları için lazer kaynağı ve soğutucu üreticilerinin gereksinimlerini takip edin.
3. Pnömatik Sistem ve Kesme Gazı Beslemesi
- Azot, oksijen veya basınçlı hava besleme basıncını kontrol edin.
- Gaz borularını ve bağlantı noktalarını sızıntı açısından kontrol edin.
- Basınç regülatörlerini ve filtreleri kontrol edin.
- Kesim işlemi sırasında gaz basıncının stabilitesini izleyin.
Bakım Notu: Gaz basıncını seçilen malzeme, kalınlık ve kesme işlemi için belirtilen aralıkta tutun.
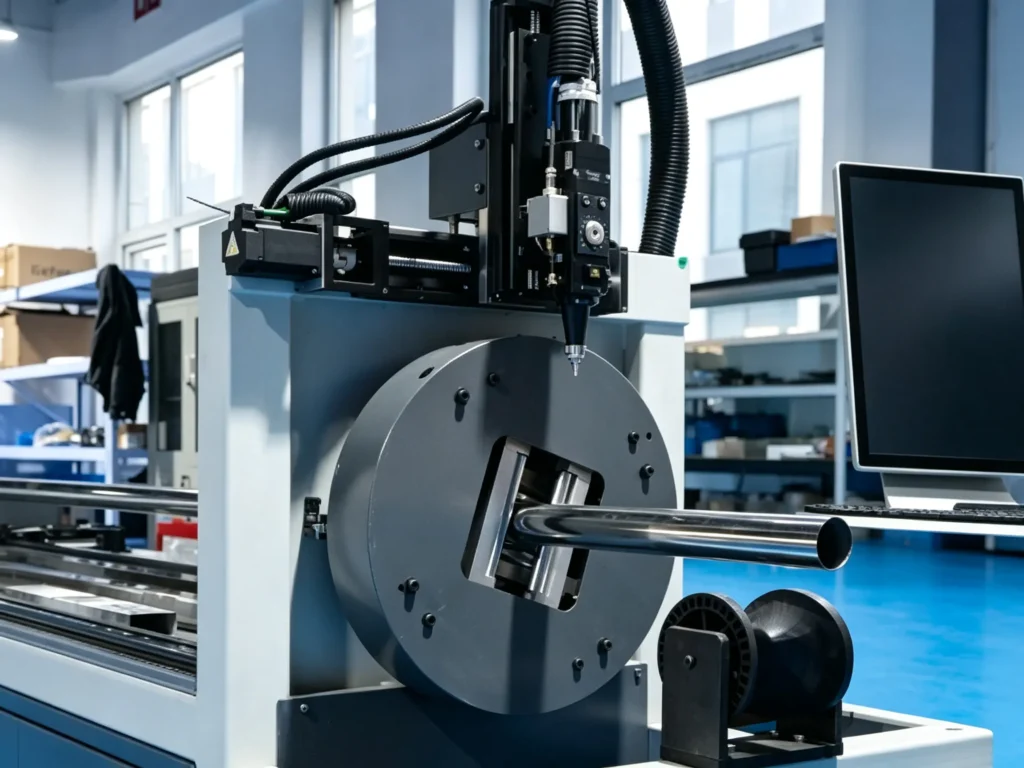
4. Mandren, Sıkıştırma ve Boru Besleme Sistemi
- Ayna çenelerini aşınma, hasar ve metal birikimi açısından inceleyin.
- Mandren sıkıştırma ve gevşetme hareketlerini kontrol edin.
- Mandren dönüşü sırasında borunun nasıl kavrandığını gözlemleyin.
- Boru destek makaralarını ve besleme mekanizmalarını inceleyin.
- Sıkıştırma bölgelerinden metal talaşlarını ve artıklarını temizleyin.
Bakım Notu: Farklı boru çapları, profilleri ve duvar kalınlıklarıyla işlem yaparken aynanın durumunu ve boru desteğini kontrol edin.
5. Kılavuz Raylar, Aktarma ve Yağlama Sistemi
- Kılavuz rayları ve lineer yatakları toz ve kirden arındırmak için kontrol edin.
- Dişli çarkları ve kremayerleri kirlenme ve gözle görülür aşınma açısından kontrol edin.
- Otomatik yağlama sistemindeki yağ seviyelerini izleyin.
- Makinenin hareketi sırasında olağandışı ses veya titreşim olup olmadığını dinleyin.
Bakım Notu: Belirtilen yağlayıcıyı kullanın ve üreticinin temizlik ve yağlama aralıklarına uyun.
6. Elektrik Panosu ve CNC Kontrol Sistemi
- CNC kontrol panelinde aktif alarm ve hata mesajlarını kontrol edin.
- Erişilebilir kabloları ve konektörleri gözle görülür hasar açısından inceleyin.
- Elektrik panosunun havalandırmasını ve soğutma fanlarını kontrol edin.
- Sensörün ve limit şalterinin çalışmasını kontrol edin.
Bakım Notu: Dahili elektrik kontrolleri, uygun güç izolasyonundan sonra yetkili teknisyenler tarafından yapılmalıdır.
7. Makine Yatağı ve Talaş Kaldırma Sistemi
- Makine tablası ve ayna bölgesinde biriken metal talaşlarını temizleyin.
- Cüruf ve moloz toplama alanını inceleyin.
- Talaş taşıma bandında tıkanıklık olup olmadığını kontrol edin.
- Koruyucu kapakları ve makine muhafazalarını inceleyin.
- Yükleme ve boşaltma alanlarını açık tutun.
Bakım Notu: Makine hareketini engellememesi için aynadan, kılavuz raylardan, boru desteklerinden ve talaş toplama alanlarından metal parçalarını temizleyin.
Günlük Bakım Kontrol Listesi Özeti
| Bileşen | Denetim Öğesi | Kontrol Edilecekler |
|---|---|---|
| Kesme Kafası | Koruyucu Pencere | Toz, lekeler, çizikler |
| ağızlık | Meme Durumu | Aşınma, tıkanma, deformasyon |
| Chiller | Soğutma Sistemi | Sıcaklık, su seviyesi, sızıntı |
| Gaz Sistemi | Gaz Temini | Basınç, sızıntı |
| atmak | Sıkıştırma Sistemi | Çene aşınması, kavrama durumu |
| transmisyon | Kılavuz Raylar ve Raflar | Kalıntılar, yağlama, anormal ses |
| Elektrik Kabine | Elektrik Sistemi | Alarmlar, havalandırma, görünür hasar |
| Talaş Konveyörü | Enkaz temizleme | Tıkanıklıklar, birikmiş çipler |
Not: Bakım prosedürleri ve kontrol aralıkları, makine üreticisinin kullanım kılavuzuna ve gerçek çalışma koşullarına uygun olmalıdır.
Tüp Lazer Kesim Makineleri için Periyodik Bakım
Günlük kontroller rutin çalışma koşullarını kapsar. Periyodik bakım ise mekanik aşınma, sistem performansı, konumlandırma doğruluğu ve bileşen durumu üzerine odaklanır. Aşağıdaki program, haftalık, aylık, üç aylık veya yıllık denetimler için bir referans sağlar.
Haftalık Bakım
- Makinenin erişilebilir yüzeylerini, ayna bölgelerini ve talaş toplama alanlarını temizleyin.
- Ayna çenelerini, boru desteklerini ve besleme silindirlerini aşınma veya hasar açısından kontrol edin.
- Otomatik yağlama sisteminin çalışmasını ve yağ seviyelerini kontrol edin.
- Gaz filtrelerini, basınç regülatörlerini ve pnömatik bağlantıları kontrol edin.
- CNC alarm kayıtlarını inceleyin ve tekrarlayan makine arızalarını not edin.
Aylık bakım
- Kılavuz rayları, dişli çarkları, dişlileri ve şanzıman bileşenlerini aşınma açısından kontrol edin.
- Elektrik panosunun havalandırmasını ve soğutma fanının çalışmasını kontrol edin.
- Kablo taşıyıcılarını ve hareketli kablo bağlantılarını hasar açısından inceleyin.
- Soğutma sistemi filtrelerini, borularını ve bağlantılarını kontrol edin.
- Mandren konumlandırmasını ve tüp besleme doğruluğunu kontrol edin.
Üç Aylık veya Yıllık Bakım
- Mekanik aktarım bileşenlerini, rulmanları ve tahrik sistemlerini aşınma açısından kontrol edin.
- Makinenin hizalamasını ve konumlandırma doğruluğunu kontrol edin.
- Lazer kaynağını ve kesme başlığını üretici talimatlarına göre inceleyin.
- Soğutma sisteminin durumunu değerlendirin ve gerektiğinde filtreleri veya sarf malzemelerini değiştirin.
- Elektrik sistemleri, servo sürücüler ve CNC kontrolleri için profesyonel inceleme ayarlayın.
Bakım Programı Notu: Bu aralıklar genel bakım referanslarıdır, her makine için sabit gereksinimler değildir. Gerçek bakım sıklığı, çalışma saatlerine, üretim yüküne, çalışma ortamına ve üreticinin bakım kılavuzuna bağlıdır.
Lazer Boru Kesim Makinelerinde Sık Karşılaşılan Sorunlar ve Çözümleri
Tüp lazer kesiminde sorunlar, yanlış kesim parametrelerinden, kirlenmiş optik bileşenlerden, mekanik aşınmadan, kararsız gaz beslemesinden veya kontrol sistemi arızalarından kaynaklanabilir. Aşağıdaki bölümler, yaygın çalışma sorunlarını, olası nedenlerini ve her bir arızanın kaynağını belirlemek için gereken kontrolleri kapsamaktadır.
1. Eksik Kesim veya Tamamen Kesim Yapılamaması
Lazer, boru duvarını kesemediği için kesilmemiş bölümler veya eksik kenarlar bırakıyor.
Olası nedenler:
- Yanlış lazer gücü veya kesme hızı.
- Odaklama pozisyonu yanlış.
- Yetersiz veya dengesiz kesme gazı basıncı.
- Kirli veya hasarlı koruyucu pencere.
- Kesme parametreleri, malzeme veya duvar kalınlığı için uygun değil.
Sorun Giderme:
- Lazer çıkışını ve kesme parametrelerini kontrol edin.
- Odak konumunu doğrulayın.
- Koruyucu pencereyi ve nozulu inceleyin.
- Gaz basıncını ve tedarik istikrarını kontrol edin.
- Boru malzemesine ve duvar kalınlığına göre parametreleri ayarlayın.
2. Aşırı Çapak ve Pürüzlü Kesici Kenarlar
Kesim kenarı boyunca çapaklar, cüruf veya pürüzlü yüzeyler oluşur.
Olası nedenler:
- Yanlış kesme hızı.
- Odaklama pozisyonu yanlış.
- Yetersiz kesme gazı basıncı.
- Kirlenmiş veya hasar görmüş meme ucu.
- Malzeme ve kalınlık için uygun olmayan kesim parametreleri.
Sorun Giderme:
- Kesme hızını ve odak konumunu kontrol edin.
- Meme ucunda tıkanıklık veya hasar olup olmadığını kontrol edin.
- Kesme gazı basıncını doğrulayın.
- Bir deneme kesimi yapın ve kesim sonuçlarına göre parametreleri ayarlayın.
3. Tutarsız Kesim Boyutları veya Konumlandırma Hataları
Kesim boyutları programlanmış değerlerden sapıyor veya delik ve yuva konumları tutarsız.
Olası nedenler:
- Mandrenin kayması veya dengesiz sıkıştırma.
- Boru deformasyonu veya yetersiz destek.
- Boru uzunluğu ölçümünde hata yapılmış.
- Mekanik boşluk veya şanzıman aşınması.
- CNC koordinat kalibrasyonunda hata.
Sorun Giderme:
- Ayna çenelerini ve sıkıştırma durumunu kontrol edin.
- Tüp desteğini ve besleme stabilitesini kontrol edin.
- Tüp ölçümünü ve konumlandırma ayarlarını doğrulayın.
- Şanzıman parçalarını aşınma veya gevşeme açısından kontrol edin.
- CNC koordinat kalibrasyonunu kontrol edin.
4. Boru Kayması veya Dengesiz Mandren Sıkıştırması
Dönme veya ilerleme sırasında boru aynanın içinde hareket ederek kesme konumunu ve doğruluğunu etkiler.
Olası nedenler:
- Aşınmış veya hasar görmüş mandren çeneleri.
- Yanlış sıkıştırma basıncı.
- Sıkıştırma yüzeylerinde yağ veya metal parçacıkları.
- Boru profili için yanlış çene konfigürasyonu.
- Borunun çapları, aynanın sıkıştırma aralığının dışında kalıyor.
Sorun Giderme:
- Ayna çenelerini aşınma ve kirlenme açısından kontrol edin.
- Sıkıştırma basıncını ve kavrama durumunu kontrol edin.
- Sıkıştırma yüzeylerini temizleyin.
- Yuvarlak, kare veya diğer boru profilleri için çene konfigürasyonunu doğrulayın.
- Boru boyutlarının belirtilen sıkıştırma aralığı içinde olduğundan emin olun.
5. Lazer Kesim Başlığı Aşırı Isınma veya Alarmı
Kesme başlığı çalışma sırasında sıcaklık alarmı verir veya durur.
Olası nedenler:
- Soğutma sistemindeki anormallikler.
- Soğutma sıvısı akışında kısıtlama.
- Soğutma borusunda sızıntı.
- Sensör veya elektrik bağlantısı arızaları.
- İç kesme başlığı bileşeninde hasar.
Sorun Giderme:
- Soğutma sıvısının sıcaklığını ve akışını kontrol edin.
- Soğutma borularını ve bağlantılarını kontrol edin.
- Kesici kafa alarm kayıtlarını inceleyin.
- Erişilebilir sensörleri ve bağlantıları kontrol edin.
- Alarm devam ederse işlemi durdurun ve teknik destekle iletişime geçin.
6. Kararsız Lazer Çıkışı veya Kesme Performansı
Programlanmış parametreler değişmeden kalsa bile, kesme performansı çalışma sırasında dalgalanma gösterir.
Olası nedenler:
- Lazer kaynağı alarmları.
- Kirlenmiş optik bileşenler.
- Dengesiz soğutma koşulları.
- Güç kaynağı dalgalanmaları.
- Gevşek veya hasarlı bağlantılar.
Sorun Giderme:
- Lazer kaynağı alarm kayıtlarını kontrol edin.
- Koruyucu pencereyi ve optik bileşenleri inceleyin.
- Soğutma sisteminin çalışmasını kontrol edin.
- Güç kaynağı koşullarını gözden geçirin.
- Lazer kaynağı veya dahili elektriksel arızalar için yetkili teknisyenlerle iletişime geçin.
7. Tüp Besleme veya Otomatik Yükleme Arızası
Makine boruları düzensiz besliyor, malzemeyi doğru konumlandıramıyor veya otomatik yükleme sırasında duruyor.
Olası nedenler:
- Yanlış hizalanmış boru destekleri.
- Yanlış besleme parametreleri.
- Sensör arızası.
- Mekanik tıkanıklık.
- Yanlış tüp boyutları veya yükleme pozisyonu.
Sorun Giderme:
- Besleme silindirlerinin ve boru desteklerinin hizalanmasını kontrol edin.
- Besleme parametrelerini kontrol edin.
- Sensör sinyallerini ve limit anahtarlarını kontrol edin.
- Mekanik engelleri kaldırın.
- Tüp boyutlarının ve yükleme pozisyonlarının makine ayarlarıyla eşleştiğinden emin olun.
8. CNC Alarmı veya Beklenmeyen Makine Kapanması
Makine beklenmedik bir şekilde duruyor veya CNC kontrol panelinde alarm veriyor.
Olası nedenler:
- Servo sürücü alarmları.
- Limit anahtarının etkinleştirilmesi.
- Elektrik bağlantı arızaları.
- Soğutma veya pnömatik sistem alarmları.
- Acil durdurma aktivasyonu.
Sorun Giderme:
- Alarm kodunu ve mesajını kaydedin.
- İlgili servo, soğutma veya pnömatik sistemi kontrol edin.
- Erişilebilir elektrik bağlantılarını kontrol edin.
- Limit anahtarlarını ve acil durdurma durumunu kontrol edin.
- Yeniden başlatmadan önce makine alarm kılavuzundaki talimatları izleyin.
Arızayı tespit etmeden alarmları tekrar tekrar sıfırlamayın veya güvenlik korumasını devre dışı bırakmayın.
Lazer Boru Kesim Makinelerinde Sık Karşılaşılan Sorunlar: Hızlı Sorun Giderme Tablosu
| Ortak sorun | Muhtemel neden | İlk Kontrol |
|---|---|---|
| Eksik Kesim | Yanlış parametreler, odaklama veya gaz basıncı | Kesme ayarlarını ve nozulu kontrol edin. |
| Aşırı Çapaklar | Yanlış hız, odaklama veya gaz beslemesi | Kesim koşullarını inceleyin. |
| Boyutsal Hatalar | Mandren kayması veya kalibrasyon sorunları | Sıkıştırma ve konumlandırmayı kontrol edin. |
| Tüp Kayması | Aşınmış çeneler veya yanlış sıkıştırma | Mandren ve boru yüzeyini inceleyin. |
| Kesme Başlığı Alarmı | Soğutma veya sensör sorunları | Soğutma sistemini ve alarmları kontrol edin. |
| Kararsız Kesim | Optik kirlenme, lazer veya güç arızaları | Alarmları ve optik bileşenleri kontrol edin. |
| Beslenme Yetmezliği | Sensör arızaları veya mekanik tıkanıklık | Yükleme ve besleme sistemini inceleyin. |
| CNC Kapanması | Servo, elektrikli veya güvenlik alarmları | Alarm kodunu ve sistem durumunu kontrol edin. |
Lazerle Boru Kesme Makinelerinde Sık Görülen Arızaların Önlenmesi
- Üreticinin Bakım Programına Uyun: Makine kılavuzunda belirtilen bakım aralıklarına uyun. Kontrolleri, yağlamayı ve parça değişimlerini kaydedin.
- Uygun Sarf Malzemeleri ve Yedek Parçalar Kullanın: Makine modeline uygun koruyucu pencereler, nozullar, seramik halkalar, filtreler, yağlayıcılar ve soğutma sistemi sarf malzemeleri kullanın.
- Makine Alarmlarını ve Çalışma Koşullarını İzleyin: Lazer kaynağı, soğutucu, servo sürücüler ve CNC sisteminden gelen alarmları kontrol edin. Tekrarlayan arızaları kaydedin ve nedenlerini araştırın.
- Makineyi ve çalışma ortamını temiz tutun: Aynadan, kılavuz raylardan, besleme sisteminden ve elektrik panosu havalandırma alanından metal tozunu, cürufu ve yağ kalıntılarını temizleyin.
- Operatörlere Günlük Kontrol Prosedürleri Eğitimi Verin: Operatörleri, makineyi çalıştırmadan önce kontrol etmeleri, çalışma sırasında anormal durumları tespit etmeleri ve uygun kapatma prosedürlerini izlemeleri konusunda eğitin.
Tüp Lazer Kesim Makinesi Bakım Programı
| Bakım Sıklığı | Ana Bakım Görevleri | Sorumlu Personel |
|---|---|---|
| Her vardiyadan önce | Makine alarmlarını, kesme kafasını, soğutma sistemini, gaz beslemesini, aynayı ve genel makine durumunu kontrol edin. | Kullanım |
| Günlük | Metal parçalarını temizleyin, nozulu inceleyin ve soğutma sıvısı ile gaz beslemesini kontrol edin. | Kullanım |
| Haftalık | Mandren çenelerini, boru desteklerini, yağlama sistemini ve filtreleri kontrol edin. | Operatör / Teknisyen |
| Aylık | Şanzıman bileşenlerini, elektrik panosu havalandırmasını ve mekanik durumunu kontrol edin. | Bakım Teknisyeni |
| Üç aylık | Konumlandırma doğruluğunu, şanzıman aşınmasını ve genel sistem durumunu kontrol edin. | Bakım Teknisyeni |
| Yıllık | Üretici firmanın gerekliliklerine uygun olarak kapsamlı bir makine muayenesi ve periyodik bakım işlemleri gerçekleştirin. | Nitelikli Teknisyen |
Çalışma saatlerine, kesilen malzemelere, üretim yüküne ve çalışma koşullarına göre bakım aralıklarını ayarlayın. Yüksek yük altındaki makineler daha sık kontrol gerektirebilir.
Profesyonel bir lazer boru kesme makinesi teknisyenine ne zaman başvurmalısınız?
Aşağıdaki durumlarda yetkili bir teknisyene başvurun:
- Lazer kaynağı veya kesme başlığı alarmları tekrar tekrar meydana geliyor.
- Servo motorlar veya sürücü sistemleri anormal şekilde çalışıyor.
- Rutin kontrollerden sonra bile kesme hassasiyeti belirtilen toleransın dışında kalmaktadır.
- Soğutma sistemindeki arızalar, temel incelemeden sonra da devam ediyor.
- Elektrik arızaları veya hasarlı iç kablolama tespit edildi.
- Mandren hareketi dengesiz hale gelir veya iletim bileşenleri hasar görür.
- Ana bileşenlerin onarımı, değiştirilmesi veya yeniden kalibrasyonu gerekiyor.
Bakım işlemine başlamadan önce makineyi durdurun. Üreticinin kapatma ve enerji izolasyon prosedürlerini izleyin. Uygun güvenlik izni ve yetkinlik olmadan lazer koruma alanlarını açmayın veya elektrikli bileşenlere dokunmayın.
Sonuç
Boru lazer kesme makinesi bakımı, günlük kontrolleri, periyodik servisi, arıza gidermeyi ve parça değişimini kapsar. Kesme kafası, ayna, soğutma sistemi, gaz beslemesi ve iletim bileşenlerinin düzenli kontrolleri, ekipman arızalarını azaltır ve kesme performansını gerekli aralıkta tutar.
KEMPSON, ISO 9001 , CE ve RoHS sertifikalarına sahip ve patentli teknolojiler kullanan bir lazer ekipmanı üreticisidir . Şirket, ekipman seçimi, kurulum kılavuzu, uzaktan teknik destek ve üç yıllık garanti sunmaktadır.
Boru lazer kesim ekipmanları, bakım desteği veya makine seçimi için KEMPSON ile iletişime geçin . Teknik danışmanlık için boru özelliklerinizi ve üretim gereksinimlerinizi bize gönderin.

SSS
Boru lazer kesim makinesinin bakımı ne sıklıkla yapılmalıdır?
Her vardiyadan önce makineyi kontrol edin ve günlük temizliğini yapın. Mandren ve yağlama sistemini haftalık, şanzıman bileşenlerini aylık ve makine doğruluğunu yıllık olarak kontrol edin. Kontrol aralıklarını çalışma saatlerine ve üreticinin kılavuzuna göre ayarlayın.
Boru lazer kesim makinesini çalıştırmadan önce nelere dikkat edilmelidir?
Üretime başlamadan önce kesme kafasını, koruyucu pencereyi, soğutma sistemini, gaz basıncını, ayna çenelerini ve boru besleme mekanizmasını kontrol edin. CNC ve lazer kaynağı alarmlarını gözden geçirin.
Boru lazer kesim makinelerinde en sık karşılaşılan sorunlar nelerdir?
Sık karşılaşılan sorunlar arasında eksik kesim, aşırı çapak oluşumu, boyut hataları, ayna kayması, soğutma sistemi alarmları, kararsız lazer çıkışı, boru besleme arızaları ve beklenmedik CNC kapanmaları yer almaktadır.
Boru lazer kesim makinesi neden aşırı miktarda çapak üretir?
Yanlış kesme hızı, odak konumu veya gaz basıncı aşırı çapak oluşumuna neden olabilir. Tıkalı veya hasarlı bir nozul ve malzeme ve duvar kalınlığı için uygun olmayan kesme parametreleri de kenar kalitesini etkileyebilir.
Lazerle boru kesme makinem neden malzemeyi kesmiyor?
Lazer gücünü, kesme hızını, odak konumunu ve yardımcı gaz basıncını kontrol edin. Meme ve koruyucu pencereyi kirlenme veya hasar açısından inceleyin. Kesme parametrelerinin malzeme ve duvar kalınlığıyla uyumlu olduğunu doğrulayın.
Lazer kesim başlığının koruyucu penceresi ne sıklıkla değiştirilmelidir?
Her makine için sabit bir değiştirme aralığı yoktur. Koruyucu pencere kirlenme, çizik veya kesme performansını etkileyen hasar gösterdiğinde değiştirin. Kesme başlığı üreticisinin inceleme ve değiştirme gereksinimlerine uyun.
Boru lazer kesim makinesinde mandren sisteminin bakımı nasıl yapılır?
Mandrenin çenelerinden metal talaşlarını ve yağı temizleyin. Çene aşınmasını, sıkıştırma basıncını, kavrama stabilitesini ve mandren hareketini kontrol edin. Makine üreticisinin bakım talimatlarına göre mandreni yağlayın.
Tüp lazer kesim makinesinde arıza süresini nasıl azaltabilirim?
Önleyici bakım programına uyun, aşınmış sarf malzemelerini zamanında değiştirin ve tekrarlayan alarmları kaydedin. Operatörleri günlük kontroller konusunda eğitin ve yetkili teknisyenler tarafından düzenli servis yapılmasını sağlayın.