İçindekiler
Giriş
Boru lazer kesim makineleri, otomotiv parçaları üretiminde yuvarlak borular, kare borular, dikdörtgen borular ve özel şekilli metal profillerin işlenmesinde yaygın olarak kullanılmaktadır. Bu malzemeler genellikle şasi yapılarında, egzoz sistemlerinde, koltuk iskeletlerinde ve destek bileşenlerinde kullanılır; bu tür parçalar hassas delikler, yuvalar, açılı kesimler ve karmaşık konturlar gerektirir.
Otomotiv üretiminde, geleneksel testereyle kesme, delme ve zımbalama işlemleri genellikle birden fazla makine ve tekrarlanan iş parçası konumlandırması gerektirir. Boru lazer kesimi, bu işlemleri CNC kontrollü bir sürece entegre ederek ara işlemleri azaltır ve parça üretimini basitleştirir. Bu makalede, boru lazer kesim makinelerinin başlıca otomotiv uygulamalarına, kesim işleminin nasıl çalıştığına ve üreticilerin üretim gereksinimleri için ekipman seçerken nelere dikkat etmeleri gerektiğine bakacağız.
Otomotiv Parça Üretiminde Kullanılan Boru Lazer Kesim Makineleri Nelerdir?
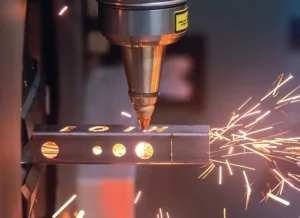
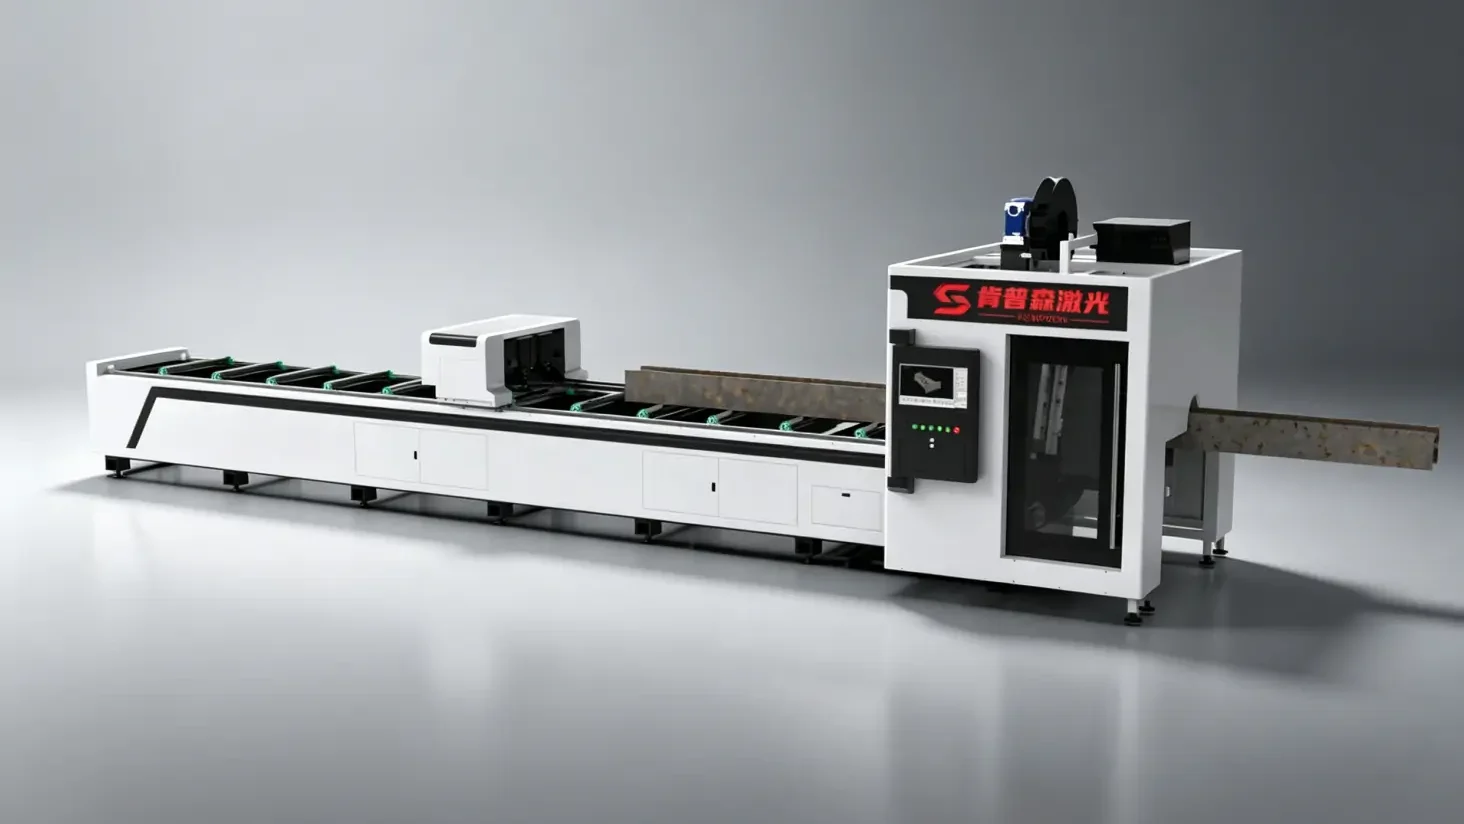
Boru lazer kesme makineleri, metal boruları ve yapısal profilleri belirtilen uzunluk ve şekillerde kesmek için fiber lazer teknolojisi ve CNC kontrolü kullanır. Makine, otomotiv bileşenleri için delikler, yuvalar, açılı kesimler ve karmaşık konturlar üretmek üzere boru beslemesini, dönüşünü ve lazer hareketini kontrol eder.

Boru ve Profil Çeşitleri
Bu makineler, aşağıdakiler de dahil olmak üzere farklı boru şekillerini ve profillerini işleyebilir:
- Yuvarlak Tüpler
- Kare Tüpler
- Dikdörtgen Borular
- Oval ve Elips Şekilli Tüpler
- Özel Şekilli Borular ve Yapısal Profiller
Mevcut işleme aralığı, aynanın tasarımına, sıkıştırma sistemine ve makine konfigürasyonuna bağlıdır.

Ana Kesim İşlemleri
Yaygın kesme işlemleri şunlardır:
- Düz Kesim
- Açı Kesimi
- Delik ve Kanal Açma
- Çentik açma
- Kontur Kesimi
- Tüp Kesit Kesimi
Bu işlemler, boru bileşenlerini daha sonraki bükme, kaynak ve montaj işlemlerine hazırlar.
Otomotiv Parçalarından Hangileri Boru Lazer Kesim Makineleriyle İşlenebilir?
Boru lazer kesim makineleri, otomotiv yapılarında, egzoz sistemlerinde, koltuk sistemlerinde ve diğer montajlarda kullanılan çeşitli boru şeklindeki bileşenleri işler.

Otomotiv Şasi ve Gövde Bileşenleri
Şasi iskeletleri, traversler ve yapısal destekler genellikle kare ve dikdörtgen çelik borulardan yapılır . Boru lazer kesim makineleri, bu bileşenler için montaj delikleri, yuvalar, uç kesimleri ve bağlantı profilleri üretir. Doğru konumlandırma, çerçeve kaynağı ve montajı için önemlidir.
İşleme: Delik açma, kanal açma, kontur açma ve boru ucu kesme.

Otomotiv Egzoz Sistemi Bileşenleri
Egzoz boruları, bağlantı boruları ve sensör montaj bölümlerinde yuvarlak paslanmaz çelik veya karbon çelik borular kullanılır . Lazer kesim, bükme ve kaynak işleminden önce boru boyutlandırmasını, açılı uçları, sensör deliklerini ve bağlantı açıklıklarını halleder.
İşleme: Düz kesim, açılı kesim, delik açma ve çentik açma.
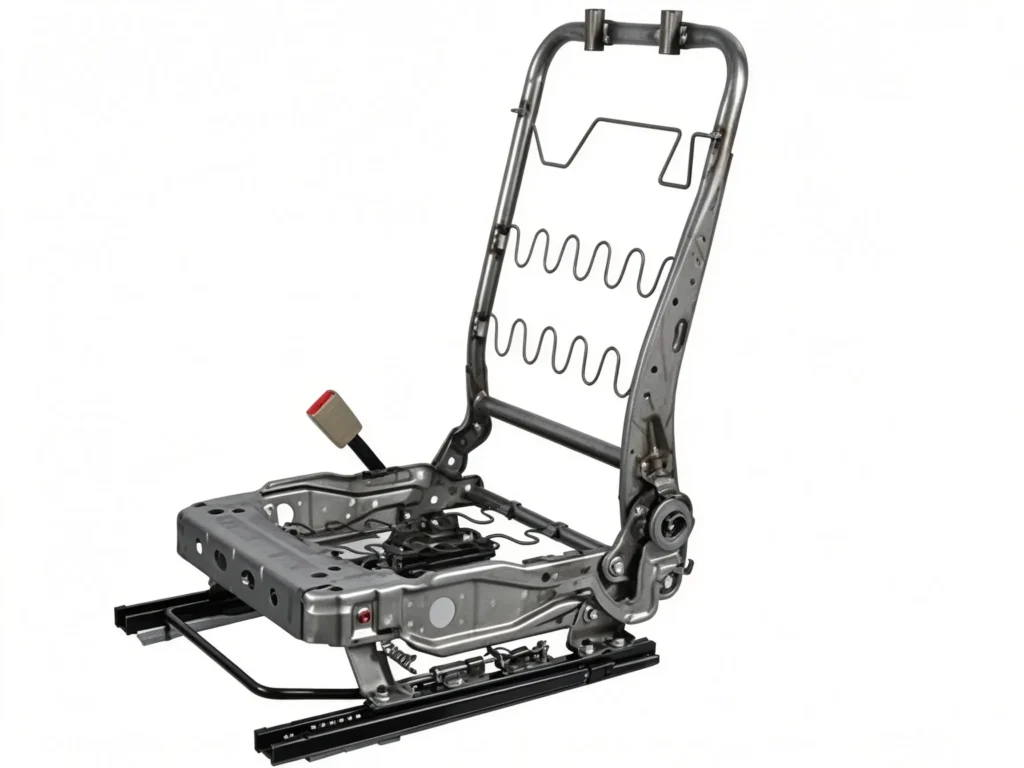
Otomotiv Koltuk İskeletleri ve Koltuk Destekleri
Koltuk iskeletleri, baş dayanağı destekleri ve koltuk ayar yapıları, genellikle nispeten ince duvarlı yuvarlak borular ve özel şekilli profiller kullanılarak üretilir. Lazer kesim, montaj delikleri, konumlandırma yuvaları ve bağlantı elemanları oluşturur. CNC programları, farklı parça boyutlarının ve tasarımlarının aynı makinede işlenmesine olanak tanır.
İşleme: Delik açma, kanal açma, kontur açma ve düz kesme.

Otomotiv Devrilme Kafesleri ve Güvenlik Yapıları
Güvenlik kafesleri ve boru takviye yapıları, kesişen borular arasında hassas bir şekilde takılmış bağlantılar gerektirir. Boru lazer kesme makineleri, bağlantı borusu profillerine uyan balık ağzı kesimleri, açılı uçlar ve şekillendirilmiş bağlantılar üretir. Bu özellikler, kaynak işleminden önce manuel montaj işini azaltır.
İşleme: Boru kesişim kesimi, açı kesimi ve kontur kesimi.

Otomotiv Montaj Braketleri ve Destek Yapıları
Montaj braketleri, motor destekleri ve ekipman destek yapıları farklı boru kesitleri ve metal profiller kullanır. Lazer kesim, parça çizimlerine göre çoklu montaj delikleri, düzensiz açıklıklar ve bağlantı konturları üretir. Bu özellikler, ayrı delme ve manuel kesme işlemlerini azaltır.
İşleme: Delik açma, kanal açma ve kontur açma.
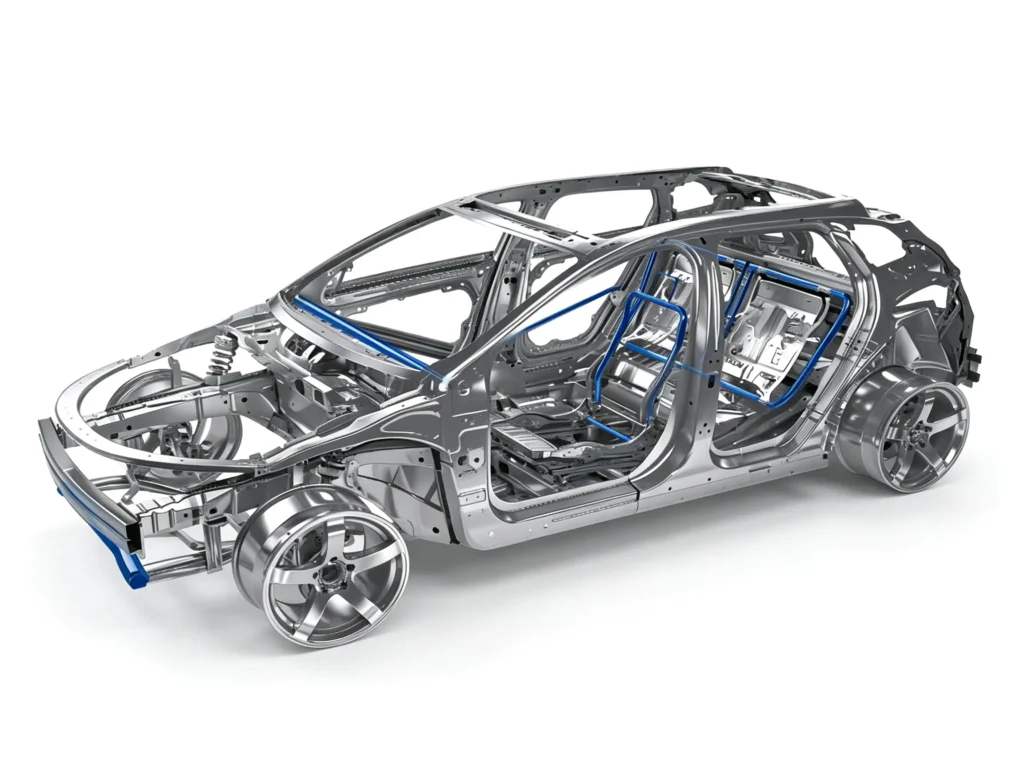
Otomotiv Kapı, Tavan ve Gövde Yapısal Bileşenleri
Kapı çerçevelerinde, tavan yapılarında ve diğer gövde aksamlarında kullanılan boru şeklindeki takviyeler ve yapısal destekler de boru lazer kesim makineleriyle işlenebilir. Araç tasarımına bağlı olarak, bu parçalar yuvarlak, kare, dikdörtgen veya özel şekilli profiller kullanır. Lazer kesim, bağlantı delikleri, uç profilleri ve montaj açıklıkları üretir.
İşleme: Delik açma, çentik açma, açı kesme ve kontur kesme.
Otomotiv üretiminde boru lazer kesimi nasıl çalışır?
Boru lazer kesimi, çizim hazırlığından bitmiş parça denetimine kadar CNC kontrollü bir süreç izler. Ana adımlar şunlardır:
CAD Çizimi ve CNC Programlama: Parça çizimini içe aktarın, boru boyutlarını ve kesme özelliklerini tanımlayın ve CAM yazılımı aracılığıyla CNC programını oluşturun.
Boru Yükleme ve Konumlandırma: Ham boruyu manuel veya otomatik olarak yükleyin. Mandren boruyu sıkıştırırken, besleme sistemi boruyu kesme konumuna getirir.
Boru Döndürme ve Lazer Kesim: CNC sistemi boru döndürme ve kesme başlığı hareketini kontrol eder. Lazer, programlanmış yola göre delikler, yuvalar, açılı uçlar ve diğer profilleri keser.
Parça Boşaltma ve Kalite Kontrolü: Bitmiş parçaları çıkarın ve boyutları, delik konumlarını, kesim kenarlarını ve çapakları kontrol edin. Boru deformasyonunu kontrol edin ve gerektiğinde bağlantı uyumunu inceleyin.
Otomotiv Parça Üretiminde Boru Lazer Kesim Makineleri Neden Kullanılır?
Tek Kurulumda Birden Fazla İşlem:
Kesme, delik açma, kanal açma, çentik açma ve kontur kesme işlemleri tek bir kurulumda tamamlanabilir, böylece iş parçası transferleri ve tekrarlanan konumlandırmalar azaltılır.
Tutarlı Kesim Sonuçları:
CNC kontrolü, tutarlı kesim boyutları ve delik konumları sağlar. Sonuçlar ayrıca borunun düzgünlüğüne, duvar kalınlığına, sıkıştırmaya ve makine konfigürasyonuna da bağlıdır.
Daha Az İkincil İşleme:
Lazer kesim, uygun parçalarda ayrı ayrı yapılan testereyle kesme, delme, zımbalama ve manuel kanal açma işlemlerinin yerini alabilir. Bazı bileşenler yine de çapak alma veya daha fazla işleme gerektirebilir.
Esnek Parça Üretimi:
Farklı CNC programları, makinenin çeşitli boru uzunluklarını, profillerini ve delik desenlerini işlemesine olanak tanır. Bu, sık parça değişiminin olduğu üretim süreçleri için uygundur.
Çoklu Boru Profilleri:
Uygun bir mandren ve sıkıştırma sistemi, tek bir makinenin yuvarlak, kare, dikdörtgen, oval ve seçilmiş özel şekilli boruları işlemesine olanak tanır.
Üretim Hattı Entegrasyonu:
Otomatik yükleme, besleme ve boşaltma, manuel işleme ihtiyacını azaltır. Makine ayrıca CNC boru bükme ve robotik kaynak sistemleriyle de bağlantı kurabilir.
Lazerle Boru Kesimi ile Geleneksel Boru İşleme Yöntemleri Karşılaştırması
Otomotiv boruları, testereyle kesme, delme, zımbalama, frezeleme veya lazer kesim yöntemleriyle işlenebilir. Her yöntemin farklı yetenekleri, takım gereksinimleri ve üretim maliyetleri vardır.
| karşılaştırma | Testere Kesimi | Delme | delme | Mekanik Freze | Tüp Lazer Kesim |
|---|---|---|---|---|---|
| Ana İşlemler | Düz ve uzunlamasına kesim | Yuvarlak delik işleme | Delikler ve şekillendirilmiş açıklıklar | Yarıklar ve yerel konturlar | Kesimler, delikler, yuvalar, çentikler ve konturlar |
| Kalıp | testere ağzı | Matkap uçları | Zımbalar ve kalıplar | Frezeleme takımları | Lazer kesim kafası |
| İş Parçası Kurulumu | Basit sıkıştırma | Birden fazla delik için yeniden konumlandırma | Özel takım ve konumlandırma | Birden fazla kurulum gerekebilir. | CNC ayna ve boru konumlandırma |
| Ana Sınırlama | Delik ve yuvalar için ek işleme | Birden fazla delik için tekrarlanan konumlandırma | Takım ve parça geometrisiyle sınırlıdır. | Daha fazla işleme adımı ve kurulum süresi | Daha yüksek ekipman yatırımı |
Ana İşleme Yöntemleri
- Testereyle Kesme: Boruları, özellikle düz uç hazırlığı için, belirtilen uzunluklarda keser.
- Delme: Belirtilen konumlarda yuvarlak delikler açar; birden fazla delik için genellikle yeniden konumlandırma gerektirir.
- Delme: Özel zımbalar ve kalıplar kullanarak delikler ve şekillendirilmiş açıklıklar oluşturur.
- Mekanik Frezeleme: Kesici takımlar kullanarak oluklar, çentikler ve yerel konturlar oluşturur.
- Lazerle Boru Kesimi: Boru kesimi, delik açma, kanal açma, çentik açma ve kontur kesimini tek bir CNC işleminde birleştirir.
Lazerle boru kesimi, çoklu kesim özelliklerine, karmaşık profillere ve sık tasarım değişikliklerine sahip otomotiv parçaları için uygundur. Basit uzunluk kesimi veya sabit şekilli yüksek hacimli parçalar için testereyle kesme veya delme daha ekonomik olabilir.
Otomotiv Boru Lazer Kesimi İçin Teknik Faktörler
Otomotiv boru kesimi sadece lazer gücünden ibaret değildir. Malzeme özellikleri, boru boyutları, kesim toleransları, bağlantı tasarımı ve üretim hacmi, makine seçimini ve kesim sonuçlarını etkileyen faktörlerdir.
1. Boru Malzemesi ve Özellikleri
Otomotiv boru bileşenlerinde farklı çelik kaliteleri ve alüminyum alaşımları kullanılır . Malzeme bileşimi, kalınlığı ve termal özellikleri lazer ayarlarını etkiler ve gaz seçiminde yardımcı olur.
| Tüp malzemesi | Otomotivde Yaygın Kullanım Alanları | Kesim Konuları |
|---|---|---|
| Karbon çelik | Şasi çerçeveleri, destekler | Malzeme kalitesi, duvar kalınlığı, yardımcı gaz |
| Paslanmaz çelik | Egzoz boruları, bağlantı boruları | Alaşım kalitesi, kenar kalitesi, yardımcı gaz |
| Alüminyum alaşım | Hafif yapılar, destekler | Yansıtma, ısı iletkenliği, kesme parametreleri |
| Yüksek dayanımlı çelik | Güvenlik yapıları, yük taşıyıcı parçalar | Malzeme kalitesi, kalınlık, kenar kalitesi |
Farklı malzemeler farklı lazer parametreleri ve yardımcı gaz ayarları gerektirir. Alüminyum alaşımı ve yüksek mukavemetli çelik, işlem testleri sırasında özellikle dikkat gerektirir.
2. Boru Şekli ve Boyutları
Boru profili ve boyutu, makinenin ayna tasarımını, sıkıştırma yöntemini, destek yapısını ve işleme aralığını belirler.
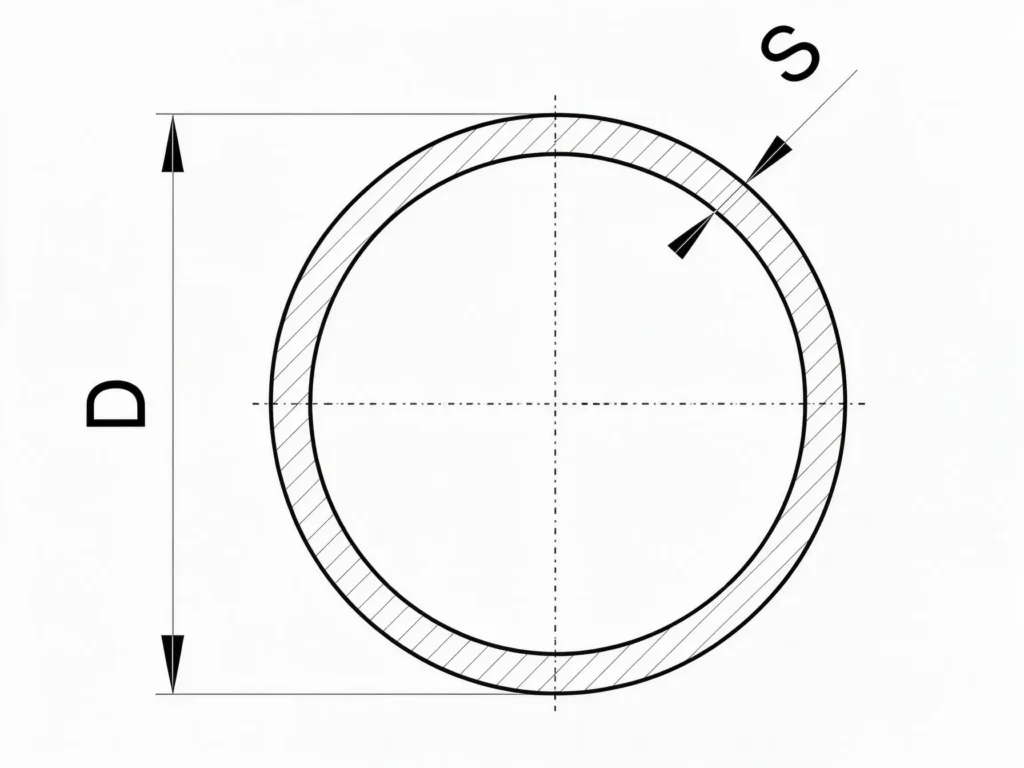
Yuvarlak Tüpler

Kare Tüpler

Dikdörtgen Borular

Özel Profiller
Makine Boyutlandırma Referansları:
- Yuvarlak boru çapı: yaklaşık Ø20–220 mm
- Kare boru aralığı: yaklaşık 20 × 20–150 × 150 mm
- Standart boru uzunluğu: yaklaşık 6,000 mm
- Seçili modellerde uzatılmış boru uzunluğu: 8,000–12,000 mm
Daha büyük makineler daha geniş ve daha ağır profilleri işleyebilir. Maksimum duvar kalınlığı lazer gücüne, malzemeye, boru boyutlarına ve makine konfigürasyonuna bağlıdır.
Makine seçerken, minimum ve maksimum boru boyutlarını, duvar kalınlığını, yükleme uzunluğunu ve maksimum boru ağırlığını kontrol edin. İşleme aralığını doğrulamak için gerçek iş parçası çizimleri kullanılmalıdır.
3. Kesim Hassasiyeti ve Boyutsal Tolerans
Otomotiv parçaları genellikle hassas delik konumlarına, kesim uzunluklarına ve boru ucu profillerine ihtiyaç duyar. Başlıca kontrol noktaları şunlardır:
| Denetim Öğesi | Parça Kalitesine Etkisi |
|---|---|
| Delik Konumu | Montaj doğruluğu ve montaj hizalaması |
| Kesme Uzunluğu | Bitmiş parçanın boyutları |
| Tüp Döndürme | Tüpün etrafındaki özelliklerin konumu |
| Kerf Genişliği | Yuva boyutları ve kontur detayları |
| Burr ve Dross | Kenar kalitesi ve sonraki işlemler |
| Termal Deformasyon | Özellikle ince cidarlı borularda boyutsal kararlılık |
Referans Makine Doğruluğu: Endüstriyel boru lazer makineleri için yayınlanan teknik özellikler genellikle ±0.05 mm/m civarında konumlandırma doğruluğu ve ±0.03 mm civarında tekrarlanabilirlik içerir. Bu değerler modele, eksene ve test koşullarına göre değişir; bunlar garantili nihai parça toleransları olarak değerlendirilmemelidir. Kesme doğruluğu ayrıca makine rijitliğine, aynanın sıkıştırmasına, servo kontrolüne, boru düzgünlüğüne, malzeme toleranslarına ve kesme parametrelerine de bağlıdır.
4. Bağlantı Hazırlığı ve Kaynak Gereksinimleri
Boru lazer kesimi, kaynak ve montaj için bileşen uçlarını ve açıklıklarını hazırlar. Kesim geometrisi, bağlantı parçalarının tasarımına uygun olmalıdır.
- Balık Ağzı Kesimleri: Birbirine kesişen boru bağlantıları için boru uçlarını şekillendirir.
- Açılı Kesimler: Boru uçlarını açılı birleştirmeler ve kaynak için hazırlayın.
- Montaj Delikleri ve Yuvaları: Braketleri, bağlantı elemanlarını ve bağlantı bileşenlerini konumlandırmak için kullanılır.
- Kenar Kalitesi: Aşırı çapak ve cüruf, montaj ve kaynak işlemlerini engelleyebilir.
- Bağlantı Uyumu: Kesim boyutları, bağlantı parçaları arasındaki boşluğu ve bunların nihai montaj konumunu etkiler.
Kesim kalitesi, bir sonraki üretim aşamasının gereksinimlerine göre kontrol edilmelidir. Kaynaklı parçalar için, kaynak işleminden önce bağlantı geometrisi, kenar durumu ve uyum incelenmelidir.
5. Üretim Hacmi ve Otomasyon
Üretim hacmi, gerekli yükleme yöntemini, besleme sistemini, boşaltma düzenini ve otomasyon seviyesini belirler.
Tüp Lazer Kesim İş Akışı: Malzeme Yükleme → Tüp Besleme → CNC Lazer Kesim → Parça Boşaltma → Kontrol ve Ayıklama
- Prototip ve Küçük Seri Üretim: Manuel yükleme ve boşaltma, düşük üretim miktarları ve sık tasarım değişiklikleri için uygun olabilir.
- Seri Üretim: Otomatik yükleme ve sürekli besleme, kesim döngüleri arasındaki manuel işlemleri azaltır.
- Parça Boşaltma ve Sıralama: Otomatik boşaltma sistemleri, bitmiş parçaları inceleme veya sonraki işlemler için aktarabilir.
- Üretim Hattı Entegrasyonu: Kesilmiş borular CNC boru bükme, robotik kaynak ve montaj istasyonlarına taşınabilir.
Makine konfigürasyonu, gerekli çıktıya, boru boyutlarına, parça çeşitliliğine ve fabrika düzenine uygun olmalıdır. Otomatik yükleme ve boşaltma, üretim hacmine ve gerekli çevrim süresine göre seçilir.
Otomotiv Parça Üretimi İçin Boru Lazer Kesim Makinesi Nasıl Seçilir?
- Lazer Gücü: Boru malzemesine, duvar kalınlığına, kesme hızına ve kenar kalitesine göre güç seçin.
- Boru Boyutu: Gerekli boru çapını, profil boyutlarını, duvar kalınlığını ve işleme uzunluğunu kontrol edin.
- Mandren Konfigürasyonu: Boru sıkıştırma, döndürme, besleme ve destek gereksinimlerine göre uygun bir mandren tasarımı seçin.
- Kesme ve Yükleme Sistemleri: Açılı kesme, 3 boyutlu kesme, otomatik yükleme ve boşaltma işlemlerinin gerekli olup olmadığını teyit edin.
- CNC Yazılımı ve Üretim Kapasitesi: Kesme yolu programlamasını, boru yerleştirmeyi, program değiştirmeyi ve gerekli üretim çıktısını kontrol edin.
- Numune Kesimi: Satın almadan önce gerçek malzemeleri ve parça çizimlerini test edin. Boyutları, delik konumlarını, kesim kenarlarını ve kaynak uyumunu kontrol edin.
KEMPSON, uygun makine konfigürasyonunu belirlemek için boru özelliklerinize ve CAD çizimlerinize göre örnek kesim işlemi düzenleyebilir.
Sonuç
Boru lazer kesimi, hassas delikler, yuvalar, açılı uçlar, çentikler ve karmaşık boru profilleri gerektiren otomotiv parçaları için uygundur. Makine seçimi yapılırken malzeme, boru boyutu, duvar kalınlığı, parça tasarımı, üretim hacmi ve sonraki kaynak gereksinimleri dikkate alınmalıdır.
KEMPSON, farklı boru boyutları, malzemeleri ve üretim gereksinimleri için boru lazer kesim makineleri tedarik etmektedir. Makine konfigürasyonu, gerçek uygulamaya bağlı olarak lazer gücü, mandren sistemi, boru desteği, otomatik yükleme, CNC kontrolü, kesme kafası ve diğer fonksiyonları içerebilir. Ayrıca, makine konfigürasyonunu onaylamadan önce müşteri malzemelerini ve CAD çizimlerini test edebiliriz.
Bize boru malzemesi, boyutları, duvar kalınlığı, parça çizimleri ve beklenen üretim hacmini gönderin. Kesim gereksinimlerini değerlendirip uygun bir boru lazer kesim makinesi önerebiliriz.

SSS
Boru lazer kesim makineleri kullanılarak hangi otomotiv parçaları üretilebilir?
Boru lazer kesim makineleri, şasi çerçeveleri, egzoz boruları, koltuk çerçeveleri, braketler, traversler, devrilme kafesleri ve delikli, yuvalı, çentikli ve şekillendirilmiş uçlara sahip diğer boru şeklindeki otomotiv bileşenlerini işleyebilir.
Otomotiv uygulamaları için boru lazer kesim makineleri hangi malzemeleri işleyebilir?
Boru lazer kesim makineleri karbon çeliği, paslanmaz çelik, alüminyum alaşımı ve seçilmiş yüksek mukavemetli çelikleri işleyebilir. Kesim kapasitesi, malzeme kalitesine, duvar kalınlığına, lazer gücüne ve makine konfigürasyonuna bağlıdır.
Otomotiv parçaları için kullanılan boru lazer kesim makineleri ne kadar hassastır?
Boru lazer kesim makineleri, tutarlı delik konumları, kesim uzunlukları ve boru profilleri sağlayabilir. Gerçek doğruluk, makine yapısına, aynanın konumuna, boru toleranslarına, servo kontrolüne ve kesim parametrelerine bağlıdır.
Lazerle boru kesme makinesi kare ve dikdörtgen borularda delik ve yuva açabilir mi?
Evet, boru lazer kesim makineleri kare ve dikdörtgen borularda delik ve yuva açabilir. CNC kontrolü, her bir özelliği farklı boru yüzeylerinde doğru bir şekilde konumlandırmak için boru dönüşünü ve lazer hareketini koordine eder.
Boru lazer kesimi otomotiv üretim verimliliğini nasıl artırır?
Boru lazer kesimi, kesme, delik açma, kanal açma, çentik açma ve kontur kesme işlemlerini tek bir CNC işleminde birleştirir. Bu, tekrarlanan sıkıştırma, iş parçası transferi ve ayrı işleme operasyonlarını azaltır.
Lazerle boru kesimi ile geleneksel boru kesimi arasındaki fark nedir?
Boru lazer kesimi, uzunluk kesimi, delik açma, kanal açma ve kontur kesimini tek bir işlemde birleştirir. Testereyle kesme, delme, zımbalama ve frezeleme genellikle ayrı aletler, makineler veya iş parçası düzenlemeleri gerektirir.
Otomotiv boru kesimi için hangi lazer gücü uygundur?
Gerekli lazer gücü, boru malzemesine, duvar kalınlığına, profil boyutuna, kesme hızına ve istenen kenar kalitesine bağlıdır. Tüm otomotiv boru uygulamaları için uygun tek bir güç seviyesi yoktur.
Otomotiv parçaları üretimi için boru lazer kesim makinesi nasıl seçilir?
Makineyi boru malzemesine, profiline, boyutlarına, duvar kalınlığına, kesme özelliklerine, hassasiyetine, üretim hacmine, ayna konfigürasyonuna, yükleme sistemine ve CNC yazılım gereksinimlerine göre seçin.