Mundarija
Kirish
Alyuminiy tolali lazer bilan payvandlash yuqori payvandlash tezligini, aniq issiqlik nazoratini va buzilishlarni kamaytiradi, bu esa uni avtomobil qismlari, metall listlarni ishlab chiqarish va aniq alyuminiy komponentlari uchun mos qiladi. Biroq, alyuminiy yuqori aks ettirish qobiliyatiga, yuqori issiqlik o'tkazuvchanligiga va sezgir metallurgiya xususiyatlariga ega, bu esa payvandlash paytida beqaror payvandlar, g'ovaklik, yorilish va deformatsiya kabi muammolarga olib kelishi mumkin.
Keyin, biz alyuminiy lazerli payvandlashning asosiy qiyinchiliklari va material xususiyatlari, payvandlash parametrlari, plomba simini tanlash, himoya gazi va uskunaning konfiguratsiyasiga asoslangan amaliy yechimlarni muhokama qilamiz. Shuningdek, payvandlash barqarorligini qanday yaxshilash va turli xil ilovalar uchun alyuminiy uchun to'g'ri tolali lazerli payvandlash mashinasini tanlashni tushuntiramiz.
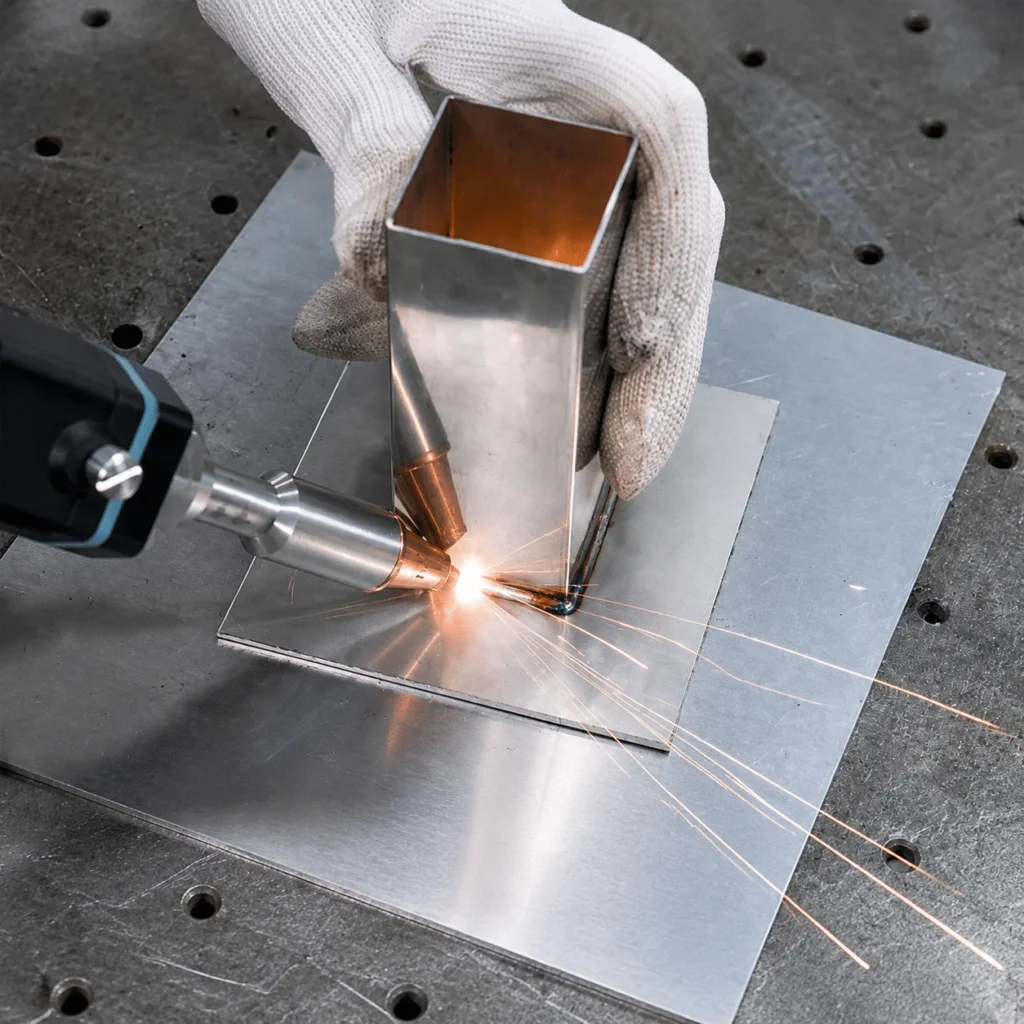
Elyaf lazeri alyuminiyni payvandlashi mumkinmi?
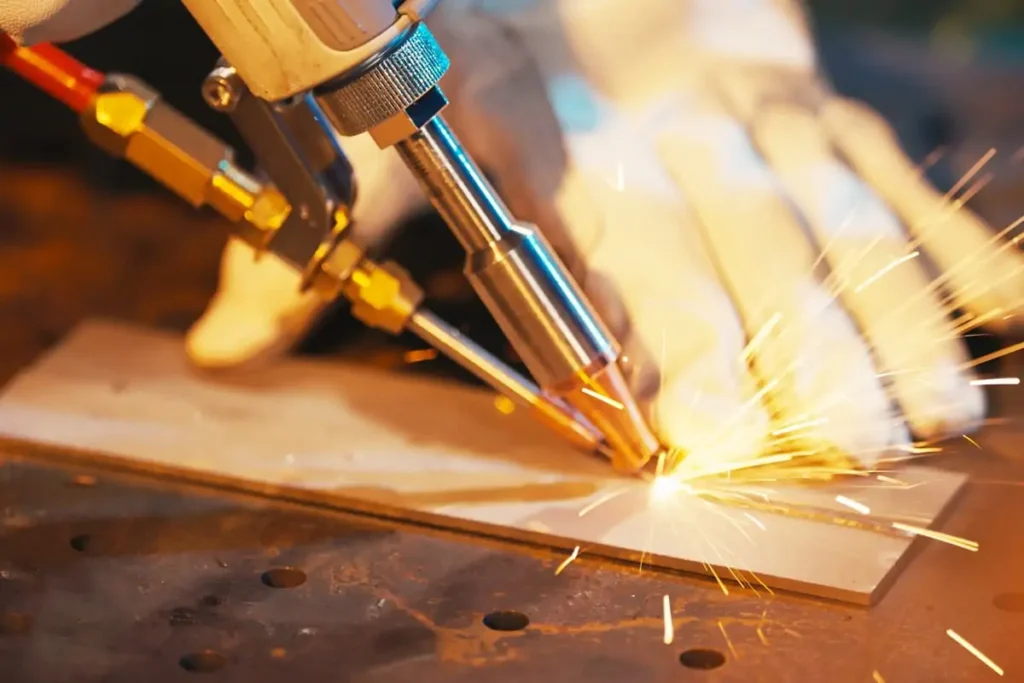
Ha, tolali lazerlar alyuminiyni payvandlashi mumkin. Tolali lazerli payvandlash 5052, 6061, 6063 va 5083 kabi alyuminiy qotishmalari uchun yupqa alyuminiy plitalar, alyuminiy konstruktsiya qismlari va avtomobil komponentlari kabi sohalarda keng qo'llaniladi.
Alyuminiyni tolali lazer bilan muvaffaqiyatli payvandlash mumkin, ammo payvandlash samaradorligi qotishma turiga, material qalinligiga, bo'g'in dizayniga va payvandlash parametrlariga bog'liq. Turli xil alyuminiy qotishmalari, ayniqsa payvandlash kuchi, yoriqlarni nazorat qilish, issiqlik kiritish va payvandlash ko'rinishi jihatidan turlicha payvandlash jihatlariga ega.
| alyuminiy qotishma | Umumiy payvandlash masalalari |
|---|---|
| 5052 | Issiqlik kiritish va payvandlash kuchi |
| 6061 | Yorilish va bo'g'inlarni tayyorlash |
| 6063 | Payvandlash ko'rinishi va issiqlikni boshqarish |
| 5083 | G'ovaklik va yoriqlarni nazorat qilish |
Payvandlash videolari
Alyuminiy tolali lazerli payvandlashning asosiy muammolari nimada?
Alyuminiy tolali lazer bilan payvandlash yuqori tezlik va aniq issiqlik nazoratini ta'minlaydi, ammo alyuminiyning fizik xususiyatlari payvandlash jarayonini yanada qiyinlashtiradi. Yuqori aks ettirish, tez issiqlik uzatish, g'ovaklik va yorilish sezgirligi payvandlash sifatiga ta'sir qiluvchi asosiy muammolardir.
- Yuqori lazer aks ettirish qobiliyati — Alyuminiy lazer energiyasining katta miqdorini aks ettiradi, bu esa energiyani yutish va payvandlash joyiga kirishni qiyinlashtiradi. Barqaror payvandlash uchun lazer kuchini va fokusni to'g'ri sozlash talab qilinadi.
- Yuqori issiqlik o'tkazuvchanligi — Alyuminiy issiqlikni tezda tarqatadi, bu esa payvandlash hovuzini saqlashni qiyinlashtiradi. Haddan tashqari issiqlik kirishi, ayniqsa yupqa materiallarda, deformatsiyaga yoki yonishga olib kelishi mumkin.
- G'ovaklik — Payvandlash havzasidagi vodorod qattiqlashuv paytida g'ovaklikka olib kelishi mumkin. Yog ', namlik, axloqsizlik va yomon himoya nuqsonlar xavfini oshirishi mumkin.
- Issiq yorilish — Ba'zi alyuminiy qotishmalari qattiqlashish paytida issiq yorilishga sezgir. Qotishma tarkibi va plomba simini tanlash yorilish tendentsiyasiga ta'sir qiladi.
Bu qiyinchiliklar alyuminiy lazerli payvandlashni material tanlash, bo'g'in sharoitlari va payvandlash jarayonini boshqarishga nisbatan sezgirroq qiladi.
Alyuminiy tolali lazerli payvandlash muammolarini qanday hal qilish mumkin
Alyuminiy tolali lazerli payvandlashdagi nuqsonlar odatda material sharoitlari, plomba simini tanlash va payvandlash sozlamalari tufayli yuzaga keladi. G'ovaklik, yorilish, yomon kirish va buzilishlarni payvandlash jarayonini va tayyorgarlik ishlarini sozlash orqali boshqarish mumkin.
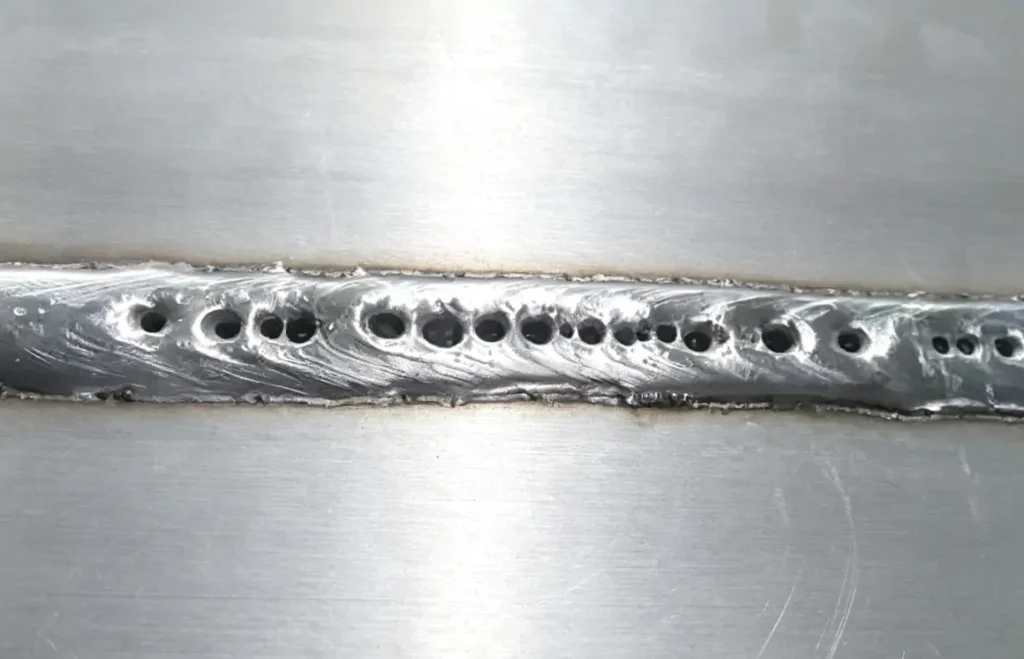
G'ovaklikning oldini olish
G'ovaklik qattiqlashish paytida payvand chokida gaz qolib ketishi natijasida yuzaga keladi. Sirt ifloslanishi va yomon himoya sharoitlari g'ovaklik xavfini oshiradi.
- Alyuminiy yuzasidan yog', namlik va kirni olib tashlang.
- Payvandlashdan oldin ortiqcha oksidni tozalang.
- Toza himoya gazidan foydalaning va gaz oqimini tekshiring.
- Plomba simini ifloslanishdan saqlang.
- Teshiklar paydo bo'lganda payvandlash parametrlarini sozlang.
Toza material tayyorlash va barqaror gazdan himoya qilish g'ovaklik nuqsonlarini kamaytirishga yordam beradi.
Alyuminiy lazer bilan payvandlashda g'ovaklik bitta omilga bog'liq emas. Buning oldini qanday olish mumkin? Qo'shimcha ma'lumot uchun qarang: Alyuminiy lazer bilan payvandlashda g'ovaklikni qanday kamaytirish mumkin?

Issiq yorilishning oldini oling
Issiq yorilish alyuminiy qotishmasining tarkibi, plomba simining turi va payvandlash paytida issiqlik kirishi bilan bog'liq.
- Asosiy alyuminiy qotishmasiga muvofiq plomba simini tanlang.
- Haddan tashqari issiqlik kirishidan saqlaning.
- Lazer kuchini va payvandlash tezligini sozlang.
- Payvandlashdan oldin bo'g'inlar orasidagi bo'shliqni va moslikni tekshiring.
6061 kabi yorilishga sezgir qotishmalar uchun plomba simini tanlash yoriq hosil bo'lishiga bevosita ta'sir qiladi.
Alyuminiy lazerli payvandlashdagi nuqsonlar ko'pincha mashina chiqishidan emas, balki asosiy metall nomuvofiqliklaridan kelib chiqadi. Barqaror payvandlash aniq qotishma tarkibi va zich material bardoshliligini talab qiladi. Loyihaga xos alyuminiy plitalar va bobinlar uchun Union Alu ga qarang.
Kirish qobiliyatini yaxshilang va kuyishdan saqlaning
Yomon kirish va yonish odatda noto'g'ri issiqlik kiritish yoki noto'g'ri payvandlash parametrlari tufayli yuzaga keladi.
- Kirishning yo'qligi: lazer kuchini oshiring, payvandlash tezligini kamaytiring yoki fokus holatini sozlang.
- Yonish: Lazer quvvatini kamaytiring, payvandlash tezligini oshiring yoki fokus holatini o'zgartiring.
- Keng payvand choki: Payvandlash tezligini oshiring yoki issiqlik sarfini kamaytiring.
- Beqaror payvandlash: Lazer kuchini, fokus holatini va simni uzatishni tekshiring.
Parametrlarni sozlash paytida lazer kuchi, payvandlash tezligi va fokus holati birgalikda sozlanishi kerak.


Buzilishlarni kamaytirish
Payvandlash paytida notekis issiqlik kirishi termal stressni keltirib chiqarganda buzilish sodir bo'ladi.
- Keraksiz issiqlik oqimini kamaytiring.
- Iloji bo'lsa, payvandlash tezligini oshiring.
- Tegishli siqish usullaridan foydalaning.
- Payvandlash hajmini va payvandlash ketma-ketligini optimallashtiring.
Pastroq issiqlik kiritish va ish qismini to'g'ri mahkamlash payvandlashdan keyin deformatsiyani nazorat qilishga yordam beradi.
Alyuminiy lazer bilan payvandlash sifati material tayyorlashga, plomba simini tanlashga va payvandlash sozlamalariga bog'liq. Parametrlar qotishma turi va bo'g'in dizayniga muvofiq sozlanishi kerak.
Alyuminiy lazerli payvandlashda uchraydigan yagona muammolar bu emas. Qo'shimcha payvandlash muammolari va ularning yechimlari uchun qarang: “Alyuminiy lazerli payvandlash muammolari: g'ovaklik, yoriqlar va yechimlar”
Alyuminiy uchun lazerli payvandlash parametrlarini qanday tanlash mumkin?
Alyuminiy uchun lazerli payvandlash parametrlari qotishma turiga, material qalinligiga, bo'g'in dizayniga va payvandlash usuliga qarab tanlanishi kerak. Payvandlash sifatiga ta'sir qiluvchi asosiy parametrlar lazer kuchi, payvandlash tezligi, fokus holati, sim uzatish tezligi va himoya gazini o'z ichiga oladi.
| parametr | Asosiy effekt |
|---|---|
| Lazer quvvati | Erish chuqurligi va penetratsiyasini boshqaradi. |
| Payvandlash tezligi | Issiqlik kiritish va payvandlash kengligiga ta'sir qiladi. |
| Fokus pozitsiyasi | Energiya konsentratsiyasi va penetratsiya barqarorligiga ta'sir qiladi. |
| Simlarni uzatish tezligi | To'ldiruvchi metall qo'shilishini boshqaradi. |
| Himoya qiluvchi gaz | Payvandlash hovuzini himoya qiladi va g'ovaklik xavfini kamaytiradi. |
- Lazer kuchi va payvandlash tezligi birgalikda sozlanishi kerak. Past quvvat yetarli darajada penetratsiyaga olib kelishi mumkin, past tezlikda esa ortiqcha quvvat kuyishga yoki ortiqcha issiqlik kirishiga olib kelishi mumkin.
- Payvandlash tezligi payvandlash kengligi va issiqlik kiritishiga ta'sir qiladi. Yuqori tezlik ish qismiga issiqlik o'tkazilishini kamaytiradi va buzilishlarni cheklashga yordam beradi, pastroq tezlik esa penetratsiyani oshiradi, ammo issiqlik bilan bog'liq nuqsonlarni oshirishi mumkin.
- Fokus holati lazer energiyasining taqsimlanishiga ta'sir qiladi. Fokus balandligidagi kichik o'zgarishlar, ayniqsa alyuminiy kabi aks ettiruvchi materiallarni payvandlashda, penetratsiyaga ta'sir qilishi mumkin.
- Sim uzatish tezligi plomba simining diametri va bo'g'im oralig'iga mos kelishi kerak. Juda kichik sim to'ldirishning yetarli bo'lmasligiga olib kelishi mumkin, ortiqcha sim esa yomon erishga yoki ortiqcha payvandlash mustahkamligiga olib kelishi mumkin.
- Himoya qiluvchi gaz erigan hovuzni ifloslanishdan himoya qiladi. G'ovaklikni kamaytirish uchun gaz turi, oqim tezligi va shlang holati sozlanishi kerak.
Yakuniy parametrlar haqiqiy alyuminiy qotishmasi, qalinligi, bo'g'in dizayni va uskunaning konfiguratsiyasidan foydalangan holda payvandlash sinovlari orqali tasdiqlanishi kerak.
To'g'ri plomba simini qanday tanlash va eng yaxshi payvandlash natijalariga erishish uchun qaysi diametrdan foydalanishni o'rganish uchun quyidagi maqolani o'qing: “Alyuminiy lazerli payvandlash plomba simi: qotishma tanlash va diametr qo'llanmasi”
Alyuminiy tolali lazerli payvandlash uchun plomba simlari
Alyuminiyni tolali lazer bilan payvandlash uchun plomba simini tanlash asosiy qotishma, payvandlash kuchi talablari va bo'g'in holatiga bog'liq. Umumiy alyuminiy plomba simlari 4043, 5356 va 5183 ni o'z ichiga oladi.
| Asosiy alyuminiy | Umumiy plomba simi |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| Alyuminiy to'qimalarining | 4043 / 4047 |
- 4043 — Yaxshi suyuqlik va yorilishga chidamlilik. Odatda 6XXX seriyali va quyma alyuminiy uchun ishlatiladi.
- 5356 — Yuqori payvandlash kuchi. 5XXX qotishmalari va ba'zi 6XXX ilovalari uchun keng tarqalgan.
- 5183 — Yuqori kuchli 5XXX alyuminiy payvandlash uchun ishlatiladi.
Alyuminiy plomba simini tanlash, qotishma mosligi va sim diametri haqida ko'proq ma'lumot olish uchun bizning qo'llanmamizga qarang: Alyuminiy lazerli payvandlash uchun eng yaxshi plomba simi: qotishma va diametr qo'llanmasi.
Alyuminiy uchun tolali lazerli payvandlash mashinasini qanday tanlash mumkin?
Alyuminiy uchun tolali lazerli payvandlash mashinasini tanlash materialning qalinligi, payvandlash talablari va ishlab chiqarish sharoitlariga bog'liq. Lazer quvvati, payvandlash boshi, simli oziqlantiruvchi va sovutish tizimi mashinani tanlashdan oldin tekshirish kerak bo'lgan asosiy omillardir.
Lazer quvvati
Lazer kuchi payvandlash qalinligini, tezligini va ishlab chiqarish qobiliyatini belgilaydi. Alyuminiy yuqori aks ettirish va issiqlik o'tkazuvchanligi tufayli mos quvvat tanlovini talab qiladi.
- 1500W–2000W: Yupqa alyuminiy plitalar va umumiy ishlab chiqarish.
- 3000 Vt: O'rta qalinlikdagi alyuminiy va yuqori ishlab chiqarish talablari.
- 4000W–6000W: Og'ir alyuminiy payvandlash va yuqori hajmli ishlab chiqarish.
Yakuniy quvvatni tanlashda alyuminiy qotishmasi, qalinligi, birikma turi va payvandlash tezligi hisobga olinishi kerak.
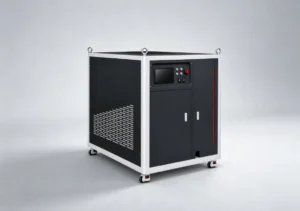
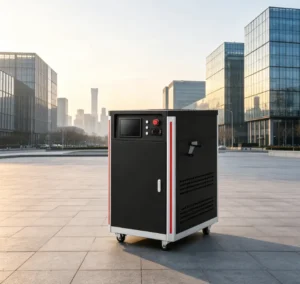
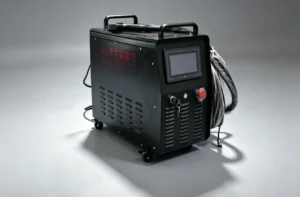
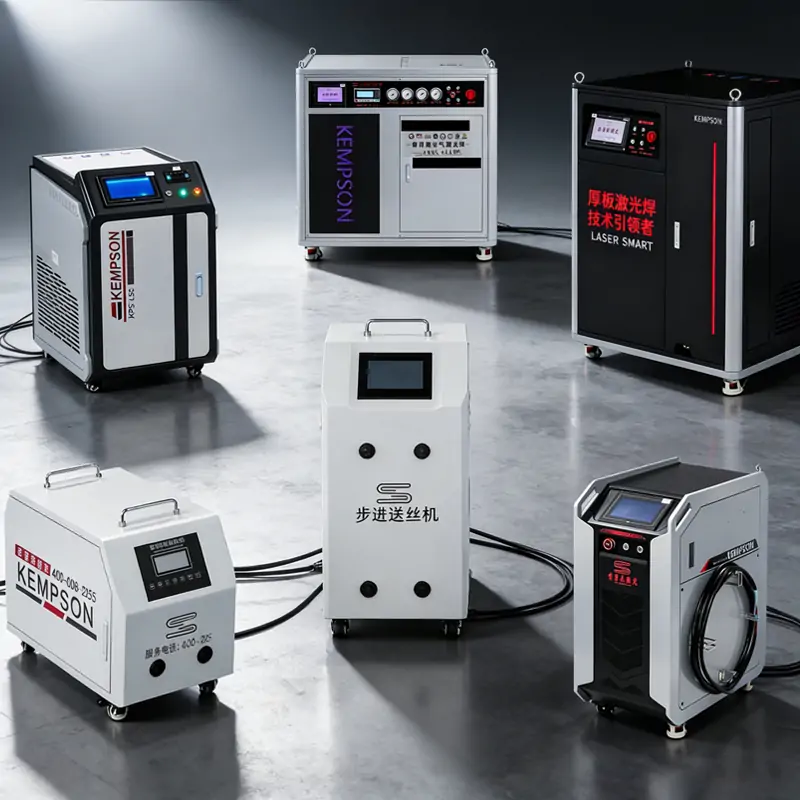
KEMPSON 1,500 Vt dan 6,000 Vt gacha bo'lgan lazerli payvandlash mashinalarini taklif etadi
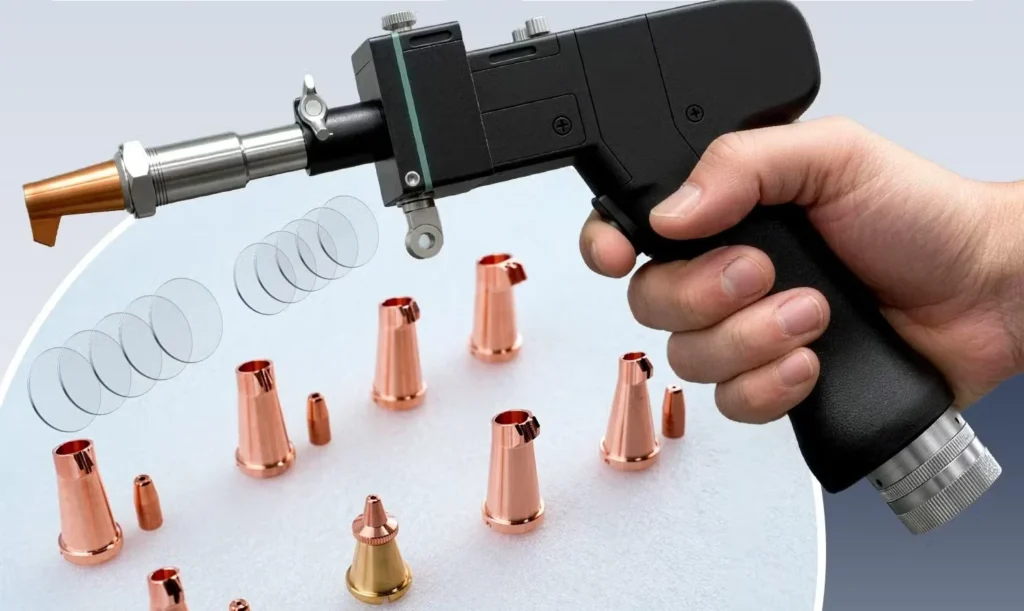
Payvandlash boshi
Payvandlash boshi nurning uzatilishiga, payvandlash kengligiga va payvandlash moslashuvchanligiga ta'sir qiladi.
- Spot o'lchamini sozlash: Energiya zichligi va payvandlash kengligini boshqaradi.
- Tebranish funksiyasi: Bo'shliqlarni ko'pirtirishga va payvandlash ko'rinishini yaxshilashga yordam beradi.
- Fokusni sozlash: payvandlashning penetratsiyasi va barqarorligiga ta'sir qiladi.
- Himoya linzalari: Xizmat ko'rsatish chastotasi va foydalanish narxiga ta'sir qiladi.
Tegishli payvandlash boshi konfiguratsiyasi bo'g'in turi va payvandlash talablariga mos kelishi kerak.
Tel oziqlantiruvchi
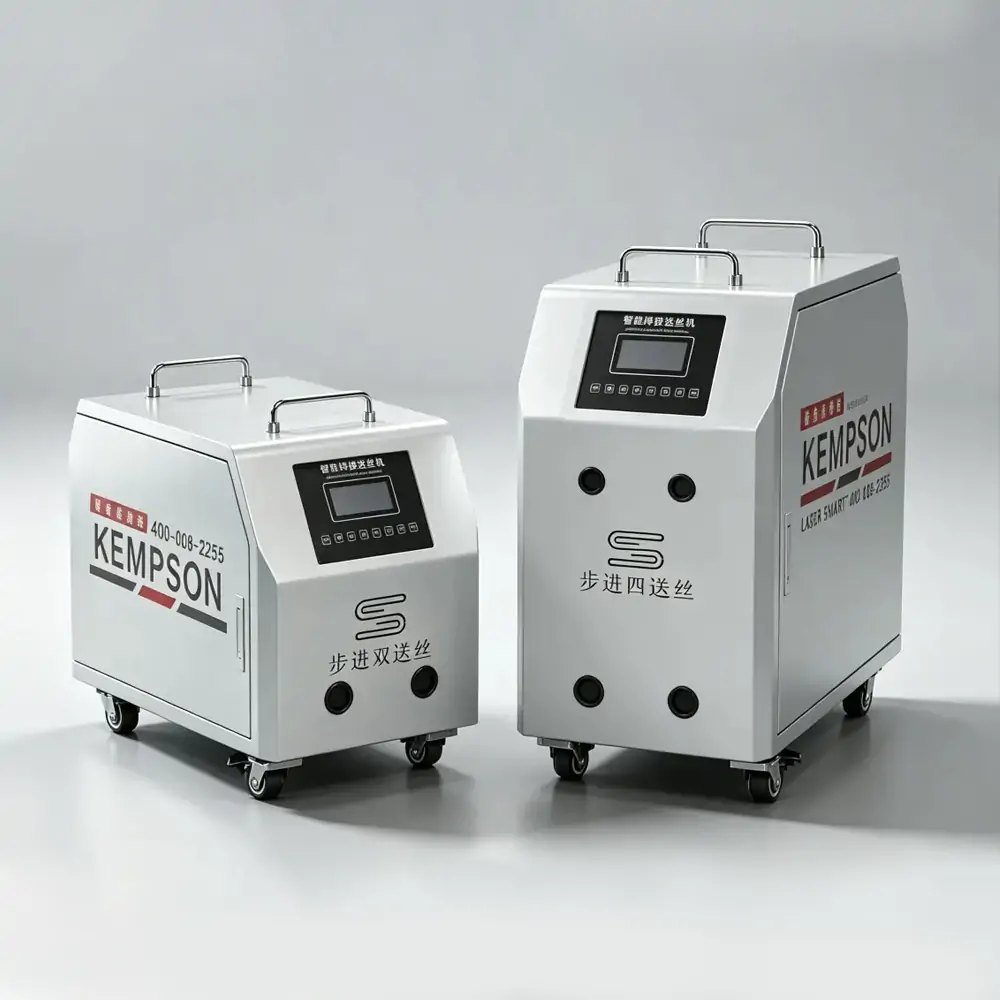
Plomba simini talab qiladigan alyuminiy payvandlash dasturlari uchun sim oziqlantiruvchi payvandlash barqarorligiga bevosita ta'sir qiladi.
- Mos keladigan sim diametri diapazoni (odatda 0.8–2.0 mm).
- Sim deformatsiyasisiz barqaror simni oziqlantirish.
- Turli payvandlash sharoitlari uchun sozlanishi mumkin bo'lgan sim uzatish tezligi.
Simli oziqlantiruvchi plomba simiga, material qalinligiga, bo'g'im oralig'iga va lazer quvvatiga mos kelishi kerak.
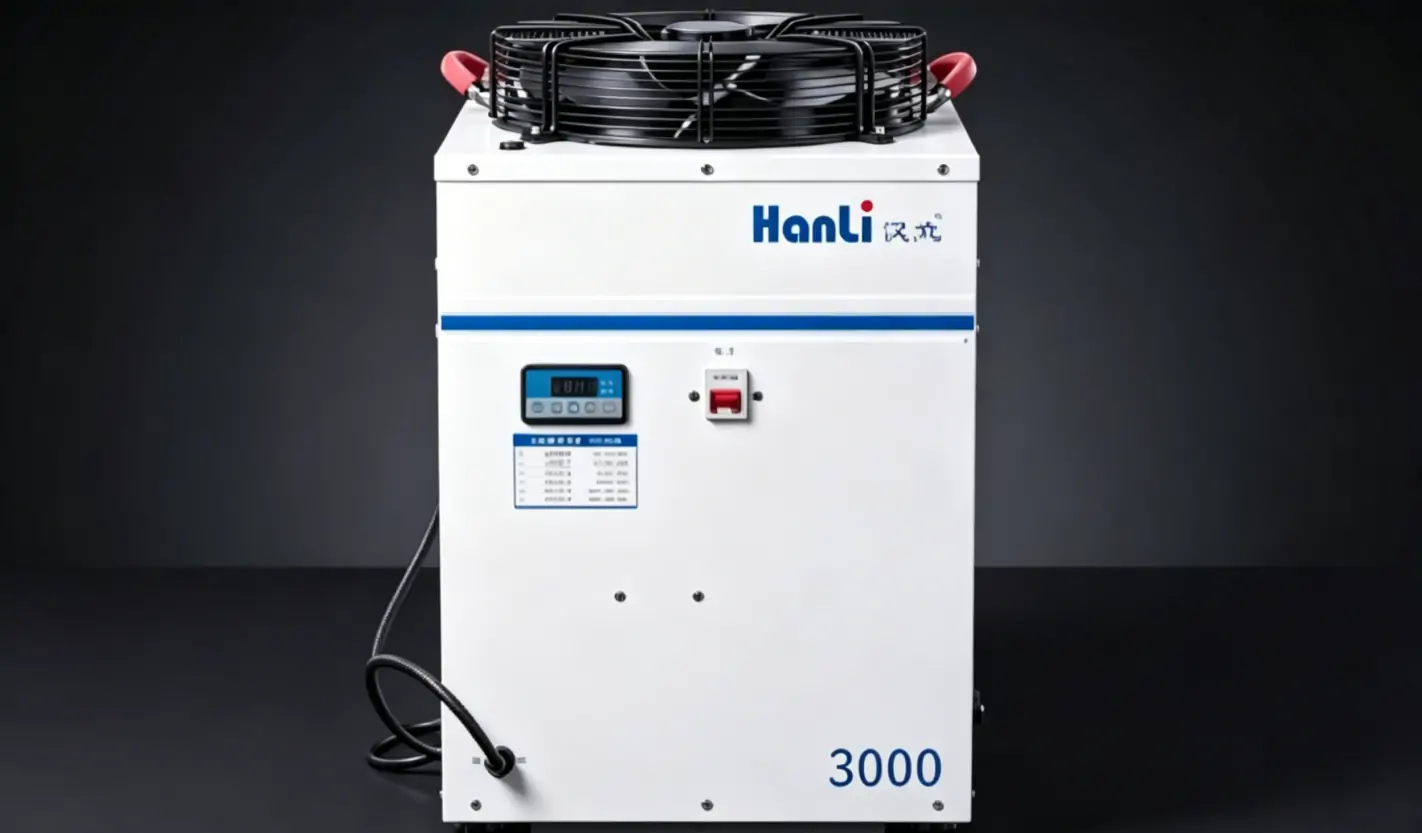
sovutish tizimi
Sovutish tizimi uzluksiz payvandlash paytida barqaror ishlashni ta'minlaydi.
- Sovutish quvvatini lazer kuchi bilan moslashtiring.
- Ish vaqti va ishlab chiqarish siklini hisobga oling.
- Yuqori quvvatli payvandlash uchun sovutish barqarorligini tekshiring.
Tegishli sovutish tizimi uzoq muddatli ish paytida quvvatning pasayishi va uskunaning ishlamay qolishining oldini olishga yordam beradi.
Alyuminiy uchun to'g'ri tolali lazerli payvandlash mashinasi alyuminiy qotishmasi, material qalinligi, bo'g'in dizayni, ishlab chiqarish hajmi va payvandlash tezligi asosida tanlanishi kerak. Faqat lazer kuchi eng yaxshi mashina konfiguratsiyasini aniqlamaydi.
Xulosa
Alyuminiyni tolali lazer bilan payvandlash tez payvandlash tezligi va past deformatsiyani ta'minlashi mumkin, ammo payvandlash sifati materialni to'g'ri tayyorlash, plomba simini tanlash va mashina konfiguratsiyasiga bog'liq. Alyuminiyni payvandlashdagi qiyinchiliklarni tushunish va mos uskunani tanlash barqaror ishlab chiqarishning kalitidir.
KEMPSON alyuminiy payvandlash uchun turli xil quvvat variantlari, sim uzatish tizimlari va tegishli payvandlash aksessuarlari kabi tolali lazerli payvandlash mashinalarini yetkazib beradi. Professional muhandislar, uskunalar dizayni tajribasi va xorijdagi loyihalarni qo'llab-quvvatlash bilan biz mijozlarga material, qalinlik, bo'g'in turi va ishlab chiqarish ehtiyojlariga muvofiq to'g'ri mashina konfiguratsiyasini tanlashda yordam beramiz. Shuningdek, biz butun dunyo bo'ylab mijozlar uchun texnik ko'rsatmalar va sotishdan keyingi xizmat ko'rsatamiz.
Alyuminiy lazerli payvandlash loyihangizni muhokama qilish va ilovangiz uchun to'g'ri uskunalar konfiguratsiyasini topish uchun biz bilan bog'laning .

FAQ
Elyaf lazeri alyuminiyni payvandlay oladimi?
Ha, tolali lazerlar 5052, 6061, 6063 va 5083 kabi alyuminiy va alyuminiy qotishmalarini payvandlashi mumkin. Tolali lazerli payvandlash yupqa plitalar, avtomobil qismlari va alyuminiy konstruksiyalar uchun keng qo'llaniladi, bu yerda past deformatsiya va aniq issiqlik nazorati talab qilinadi.
Nima uchun alyuminiyni tolali lazer bilan payvandlash qiyin?
Alyuminiyni payvandlash qiyin, chunki u lazer energiyasini aks ettiradi, issiqlikni tez o'tkazadi va g'ovaklik va yorilishga sezgir. Payvandlash natijasi qotishma turiga, material qalinligiga, bo'g'in dizayniga va parametr sozlamalariga bog'liq.
Alyuminiyni payvandlash uchun qanday lazer kuchi kerak?
Kerakli lazer quvvati alyuminiy qalinligi, bo'g'in turi va ishlab chiqarish talablariga bog'liq. Oddiy tolali lazerli payvandlash mashinalari 1500W–6000W quvvat diapazonlaridan foydalanadilar. Yupqa choyshablar odatda pastroq quvvatni talab qiladi, qalinroq alyuminiy qismlar esa penetratsiya uchun yuqori quvvatni talab qiladi.
Alyuminiy lazerli payvandlashda g'ovaklikni qanday oldini olasiz?
Payvandlashdan oldin alyuminiy yuzasidan yog', namlik va kirni tozalash orqali g'ovaklikni kamaytirish mumkin. To'g'ri himoya qiluvchi gaz himoyasi, toza plomba simi va mos payvandlash parametrlari ham gazning payvand chokida tiqilib qolishining oldini olishga yordam beradi.
Alyuminiyni lazer bilan payvandlashda yorilishning oldini qanday olasiz?
Yorilishni alyuminiy qotishmasiga mos keladigan plomba simini tanlash, issiqlik kirishini boshqarish va bo'g'inni to'g'ri tayyorlash orqali boshqarish mumkin. 6061 kabi qotishmalar plomba tanlashni ehtiyotkorlik bilan talab qiladi, chunki ular issiq yorilishga ko'proq sezgir.
Alyuminiy lazerli payvandlash uchun qanday plomba sim ishlatiladi?
Alyuminiy lazerli payvandlash uchun keng tarqalgan plomba simlari 4043, 5356 va 5183 ni o'z ichiga oladi. Tanlov asosiy qotishma va payvandlash talablariga bog'liq. 4043 6XXX qotishmalari uchun keng tarqalgan, 5356 va 5183 esa yuqori mustahkamlikdagi alyuminiy ilovalari uchun ishlatiladi.
Alyuminiyni plomba simisiz lazer bilan payvandlash mumkinmi?
Ha, ba'zi alyuminiy qismlarni, ayniqsa, mahkam o'rnashgan bo'g'inlar va yupqa materiallarni plomba simisiz payvandlash mumkin. Plomba simi asosan bo'shliqlarni to'ldirish, payvandlash metallini oshirish va payvandlashning o'ziga xos xususiyatlarini yaxshilash uchun ishlatiladi.
Alyuminiy lazer bilan payvandlashda qanday himoya gazi ishlatiladi?
Argon alyuminiy lazer bilan payvandlashda eng ko'p ishlatiladigan himoya gazidir, chunki u payvandlash havzasini yaxshi himoya qiladi va yoysiz lazer bilan payvandlash barqarorligini ta'minlaydi. Yuqori tozalikdagi argon odatda ifloslanish va g'ovaklik xavfini kamaytirish uchun tanlanadi.