Mục lục
Giới thiệu
Hàn TIG, MIG và hàn laser đều có thể được sử dụng cho nhôm, nhưng chúng không phù hợp với cùng một loại công việc. Hàn TIG nổi tiếng với khả năng kiểm soát chính xác và mối hàn sạch. Hàn MIG được sử dụng rộng rãi để sản xuất nhanh hơn với chi phí thiết bị thấp hơn. Hàn laser được sử dụng khi tốc độ hàn cao hơn, lượng nhiệt đầu vào thấp hơn và kết quả nhất quán là điều quan trọng.
Sự khác biệt chính nằm ở tốc độ hàn, chất lượng mối hàn, lượng nhiệt đầu vào, loại dây hàn sử dụng, kỹ năng của người vận hành, chi phí thiết bị, hiệu quả sản xuất và ứng dụng. Các yếu tố này được so sánh bên dưới để cho thấy vị trí của từng quy trình trong hàn nhôm.
So sánh hàn TIG, MIG và hàn laser cho nhôm
Không có một quy trình hàn nào là tốt nhất cho nhôm. Hàn TIG, MIG và hàn laser đều có những ưu điểm khác nhau về tốc độ, lượng nhiệt tỏa ra, chi phí và ứng dụng.
| Hệ số | Hàn hàn | Hàn MIG | Hàn laser |
|---|---|---|---|
| Tốc độ hàn | Thấp | Trung bình-Cao | Cao |
| Đầu vào nhiệt | Cao | Trung bình-Cao | Thấp |
| Xuất hiện mối hàn | Xuất sắc | tốt | Xuất sắc |
| Vùng ảnh hưởng nhiệt | Lớn hơn | Trung bình | Nhỏ hơn |
| Dây phụ | Thường được yêu cầu | Yêu cầu | Tùy chọn, tùy thuộc vào thiết kế khớp nối. |
| Kỹ năng vận hành | Cao | Trung bình | Trung bình |
| Tự động hóa | Có thể | Dễ dàng | Dễ dàng |
| Nhôm mỏng | tốt | Tốt-Trung bình | Xuất sắc |
| Hàn sản xuất | Giới hạn do bị che khuất | tốt | Xuất sắc |
| Chi phí thiết bị | Thấp-Trung bình | Trung bình | Cao hơn |
- TIG: Thích hợp cho các công việc sản xuất số lượng nhỏ, nhôm mỏng và các ứng dụng mà hình thức mối hàn và khả năng kiểm soát thủ công là quan trọng.
- MIG: Một lựa chọn thiết thực cho việc gia công nhôm nói chung, các vật liệu có độ dày trung bình và các công việc sản xuất cần cân bằng giữa tốc độ hàn và chi phí thiết bị.
- Hàn laser: Rất phù hợp cho sản xuất số lượng lớn, hàn nhôm mỏng, hàn ít biến dạng và dây chuyền sản xuất tự động.
Loại hợp kim nhôm và thiết kế mối hàn cũng ảnh hưởng đến quá trình hàn. Tổng chi phí phụ thuộc vào thiết bị, tốc độ hàn, nhân công, vật tư tiêu hao và bảo trì.
Hàn TIG cho nhôm
Hàn TIG sử dụng điện cực vonfram không tiêu hao và khí bảo vệ trơ, thường là argon, để tạo thành hồ quang. Bạn có thể thêm dây hàn thủ công khi cần. Hàn TIG nổi tiếng với khả năng kiểm soát nhiệt chính xác và mối hàn đẹp, thích hợp cho nhôm mỏng và các công việc có khối lượng nhỏ.


Ưu điểm
- Mối hàn có chất lượng tuyệt vời: Tạo ra các mối hàn sạch, mịn và ít bắn tóe.
- Kiểm soát nhiệt độ chính xác: Người vận hành có thể điều chỉnh lượng nhiệt đầu vào theo tình trạng vũng hàn và mối hàn.
- Thích hợp cho vật liệu mỏng: Rất phù hợp với các chi tiết nhôm mỏng, nơi việc kiểm soát nhiệt độ là rất quan trọng.
- Thích hợp cho sửa chữa và sản xuất số lượng nhỏ: Linh hoạt cho việc sửa chữa, tạo mẫu thử nghiệm và sản xuất theo lô nhỏ.
Hạn chế
- Tốc độ hàn chậm: Chậm hơn so với hàn MIG và hàn laser, đặc biệt là đối với các mối hàn dài.
- Kỹ năng vận hành cao: Yêu cầu sự phối hợp tốt giữa chuyển động của mỏ hàn và việc cấp dây hàn.
- Lượng nhiệt đầu vào cao hơn: Tạo ra vùng ảnh hưởng nhiệt lớn hơn và có nguy cơ biến dạng cao hơn so với hàn laser.
- Hiệu suất sản xuất thấp hơn: Ít phù hợp hơn cho sản xuất số lượng lớn.
Hàn TIG là lựa chọn thiết thực khi hình thức mối hàn, khả năng kiểm soát và tính linh hoạt quan trọng hơn tốc độ hàn.
Hàn MIG cho nhôm
Hàn MIG sử dụng dây nhôm được cấp liên tục làm điện cực và kim loại phụ. Phương pháp này cho tốc độ hàn nhanh hơn so với hàn TIG và được sử dụng rộng rãi trong các kết cấu nhôm và gia công nói chung. Hàn MIG mang lại sự cân bằng hợp lý giữa tốc độ sản xuất và chi phí thiết bị.


Ưu điểm
- Nhanh hơn hàn TIG: Thích hợp cho các mối hàn dài và tốc độ sản xuất cao hơn.
- Hàn liên tục: Hệ thống cấp dây liên tục hỗ trợ các đường hàn dài với ít lần dừng hơn.
- Thích hợp cho công việc sản xuất: Thường được sử dụng trong gia công nhôm với số lượng trung bình và lớn.
- Thân thiện với tự động hóa: Có thể tích hợp với hệ thống hàn robot và các trạm làm việc tự động.
Hạn chế
- Lượng nhiệt đầu vào cao hơn so với hàn laser: Tạo ra vùng ảnh hưởng nhiệt lớn hơn và biến dạng nhiệt nhiều hơn.
- Nhiều tia lửa bắn ra hơn: Có thể cần phải làm sạch mối hàn sau khi hàn.
- Nguy cơ biến dạng cao hơn: Dễ nhận thấy hơn khi hàn nhôm mỏng.
- Những thách thức trong việc cấp dây: Dây nhôm mềm đòi hỏi một hệ thống cấp dây phù hợp để giảm thiểu hiện tượng uốn cong và các vấn đề trong quá trình cấp dây.
Hàn MIG là phương pháp phù hợp cho việc gia công nhôm nói chung, nơi cần cân bằng giữa tốc độ hàn và chi phí thiết bị.
Hàn laser cho nhôm
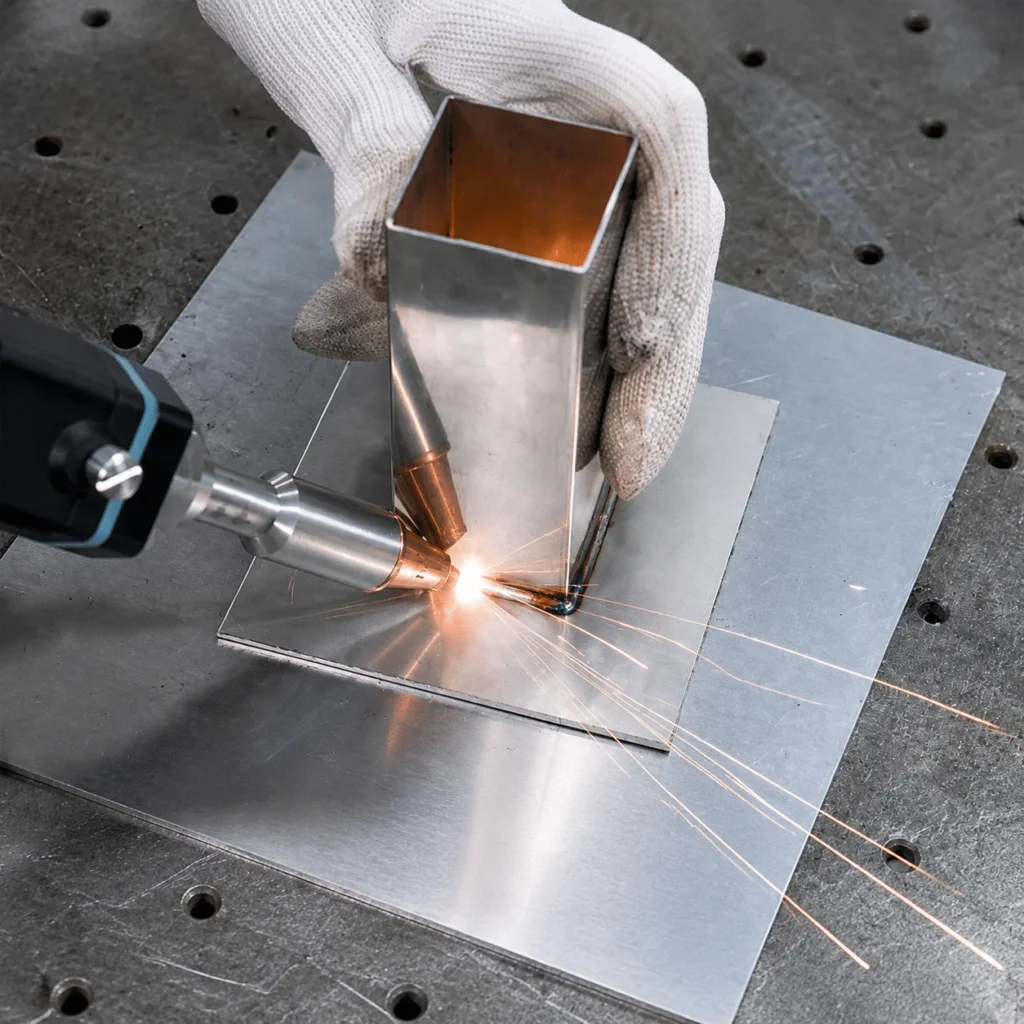
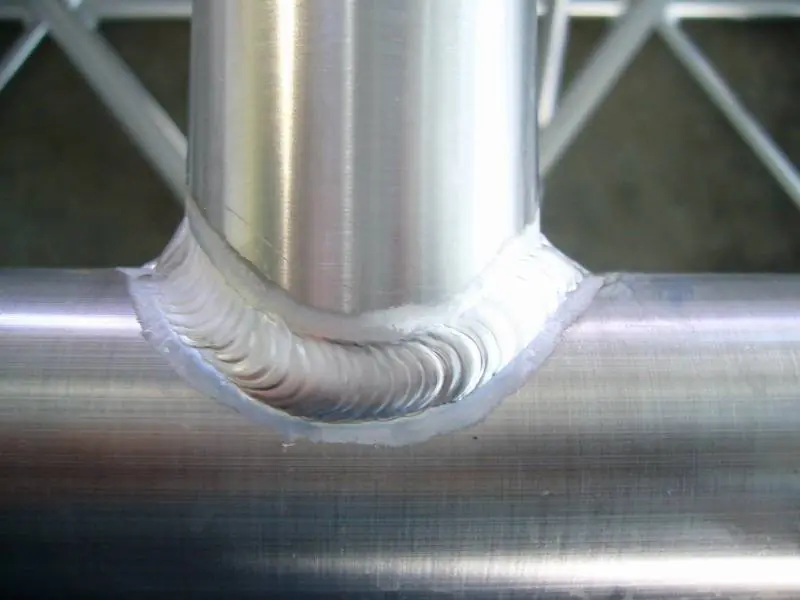
Hàn laser sử dụng chùm tia laser tập trung làm nguồn nhiệt. Phương pháp này mang lại tốc độ hàn cao, lượng nhiệt đầu vào thấp và vùng ảnh hưởng nhiệt nhỏ. Với thiết kế mối hàn và các thông số quy trình phù hợp, hàn laser rất thích hợp cho các chi tiết chính xác, nhôm mỏng và sản xuất tự động.
Ưu điểm
- Tốc độ hàn cao: Thích hợp cho sản xuất quy mô lớn.
- Lượng nhiệt đầu vào thấp: Giảm biến dạng nhiệt so với phương pháp hàn hồ quang thông thường.
- Vùng ảnh hưởng nhiệt nhỏ: Giới hạn khu vực bị ảnh hưởng bởi nhiệt hàn.
- Mối hàn có bề mặt sạch: Tạo ra các mối hàn hẹp, đồng đều với công đoạn hoàn thiện sau hàn tối thiểu.
- Dễ dàng tự động hóa: Có thể tích hợp với robot, hệ thống CNC và dây chuyền sản xuất.
- Khả năng lặp lại tốt: Các thông số quy trình ổn định hỗ trợ chất lượng mối hàn nhất quán.
- Thích hợp cho sản xuất số lượng lớn: Tốc độ cao và tự động hóa có thể giảm thời gian chu kỳ và yêu cầu về nhân công.
Hạn chế
- Chi phí thiết bị ban đầu cao hơn: Hệ thống hàn laser thường yêu cầu vốn đầu tư ban đầu cao hơn so với thiết bị hàn TIG hoặc MIG.
- Cần có sự khớp nối chính xác: Tia laser hẹp nhạy hơn với khe hở giữa các mối nối và sự thẳng hàng của các bộ phận.
- Độ phản xạ cao của nhôm: Nhôm phản xạ một lượng năng lượng laser đáng kể, do đó cần có công suất và thông số quy trình phù hợp.
- Các thông số phụ thuộc vào hợp kim và độ dày: Công suất laser, tốc độ hàn, vị trí lấy nét và các cài đặt khác cần phải phù hợp với vật liệu.
- Việc chuẩn bị bề mặt rất quan trọng: Loại bỏ lớp oxit và sử dụng khí bảo vệ thích hợp giúp giảm độ rỗ và các khuyết tật mối hàn.
Hàn laser là một lựa chọn tối ưu cho các chi tiết bằng nhôm đòi hỏi tốc độ cao, độ biến dạng thấp, chất lượng ổn định và sản xuất tự động.
Hàn TIG, MIG và hàn laser cho nhôm: Phương pháp nào nhanh hơn?
Đối với nhôm, hàn laser thường cho tốc độ nhanh nhất, tiếp theo là hàn MIG và TIG. Hàn laser sử dụng nguồn nhiệt tập trung, trong khi hàn MIG sử dụng phương pháp cấp dây liên tục. Hàn TIG dựa vào việc di chuyển mỏ hàn và dây hàn thủ công, do đó tốc độ hàn chậm hơn.
Tốc độ thực tế phụ thuộc vào nhiều yếu tố:
- Độ dày vật liệu: Vật liệu dày hơn thường yêu cầu tốc độ di chuyển thấp hơn.
- Loại mối nối: Mối nối thẳng thường nhanh hơn mối nối góc hoặc mối nối chồng.
- Công suất laser: Công suất cao hơn có thể hỗ trợ tốc độ hàn cao hơn khi vật liệu và mối hàn cho phép.
- Cấp dây: Các quy trình cấp dây yêu cầu cấp dây ổn định ở tốc độ đã chọn.
- Vị trí hàn: Hàn phẳng thường nhanh hơn so với hàn đứng hoặc hàn trên cao.
- Độ xuyên thấu: Độ xuyên thấu sâu hơn thường đòi hỏi tốc độ di chuyển thấp hơn.
Hàn TIG, MIG hay hàn laser cho nhôm: Phương pháp nào cho chất lượng mối hàn tốt hơn?
Cả ba quy trình đều có thể tạo ra các mối hàn nhôm tốt. Kết quả chủ yếu phụ thuộc vào vật liệu, quá trình chuẩn bị mối nối và các thông số hàn.
- TIG: Mối hàn đẹp và kiểm soát tốt vũng hàn.
- MIG: Chất lượng mối hàn ổn định nếu thiết lập đúng, nhưng bắn tóe nhiều hơn so với TIG hoặc laser.
- Laser: Mối hàn hẹp, lượng nhiệt tỏa ra thấp và độ đồng nhất tốt.
Bề mặt sạch, mối nối khít chặt và thông số hàn chính xác rất quan trọng đối với cả ba quy trình.
Khi hàn nhôm có chiều rộng và chiều sâu đáng kể, cần phải sử dụng dây hàn có kích thước phù hợp. Để biết thông tin về cách chọn loại và kích thước dây hàn, hãy xem: Dây hàn laser nhôm: Hướng dẫn lựa chọn hợp kim và đường kính
Hàn TIG, MIG và Laser đối với nhôm: Phương pháp nào có lượng nhiệt tỏa ra thấp nhất?
Hàn laser tạo ra lượng nhiệt đầu vào thấp nhất trong ba phương pháp vì chùm tia laser tập trung năng lượng vào một vùng hàn nhỏ. Điều này làm giảm vùng ảnh hưởng nhiệt (HAZ), biến dạng nhiệt và nguy cơ biến dạng nhôm.
Hàn laser
- Lượng nhiệt tỏa ra thấp và vùng ảnh hưởng nhiệt hẹp.
- Thích hợp cho các tấm nhôm mỏng, các chi tiết chính xác và các bộ phận yêu cầu độ chính xác kích thước cao.
- Làm nguội nhanh hơn giúp giảm biến dạng và chỉnh sửa sau khi hàn.
Hàn hàn
- Sử dụng hồ quang ổn định nhưng cần lượng nhiệt đầu vào cao hơn để làm tan chảy nhôm.
- Cung cấp khả năng kiểm soát mối hàn tốt nhưng có thể gây ra biến dạng nhiệt nhiều hơn trên các vật liệu mỏng.
- Thường được sử dụng cho công việc sửa chữa và hàn khối lượng nhỏ.
Hàn MIG
- Tốc độ lắng đọng cao hơn so với TIG nhưng nhìn chung tạo ra nhiều nhiệt hơn trong phôi.
- Thích hợp cho các chi tiết nhôm dày hơn và hàn năng suất cao.
- Cần kiểm soát thông số cẩn thận để giảm thiểu biến dạng và khuyết tật mối hàn.
Đối với các ứng dụng nhôm mà độ biến dạng thấp, độ chính xác về kích thước và khả năng kiểm soát nhiệt độ là rất quan trọng, hàn laser thường là lựa chọn ưu tiên.
Hàn TIG, hàn MIG và hàn laser cho nhôm: Phương pháp nào tốt nhất cho nhôm mỏng?
Hàn TIG và hàn laser đều thích hợp cho nhôm mỏng, nhưng chúng phù hợp với các ứng dụng khác nhau.
- Hàn TIG rất phù hợp cho việc hàn thủ công, sửa chữa, các mối nối phức tạp và sản xuất theo lô nhỏ. Người vận hành có thể kiểm soát trực tiếp vũng hàn, nhưng quá trình này chậm hơn.
- Hàn laser phù hợp hơn cho sản xuất tốc độ cao và hàn tự động. Lượng nhiệt tỏa ra thấp giúp giảm biến dạng, nhưng cần kiểm soát chặt chẽ hơn về độ khít của mối hàn và các thiết lập quy trình.
- Hàn MIG cũng có thể hàn nhôm mỏng, nhưng lượng nhiệt đầu vào cao hơn khiến việc kiểm soát hiện tượng cháy xuyên và biến dạng trở nên khó khăn hơn trên vật liệu rất mỏng.
Đối với nhôm mỏng, cần xem xét độ dày vật liệu, thiết kế mối nối, khối lượng sản xuất, yêu cầu hàn và chi phí thiết bị trước khi lựa chọn quy trình.
Chi phí hàn TIG, MIG và Laser
Ba quy trình này khác nhau chủ yếu ở vốn đầu tư thiết bị, vật tư tiêu hao, nhân công và tốc độ sản xuất.
| Yếu tố chi phí | TẠM | MIG | Laser |
|---|---|---|---|
| Chi phí thiết bị ban đầu | Thấp | Trung bình | Cao |
| Dây phụ | Thường được yêu cầu | Yêu cầu | Tùy chọn |
| Chi phí tiêu hao | Thấp-Trung bình | Trung bình | Thấp-Trung bình |
| Yêu cầu lao động | Cao | Trung bình | Giảm giá bằng tự động hóa |
| Tốc độ hàn | Thấp | Trung bình-Cao | Cao |
| Hoàn thiện sau hàn | Thấp | Cao hơn | Thường thấp |
| Phù hợp nhất về chi phí | Các lô nhỏ | Sản xuất chung | Sản xuất số lượng lớn |
- Chi phí hàn TIG — Hàn TIG có chi phí đầu tư thiết bị thấp nhất trong ba phương pháp. Tuy nhiên, tốc độ hàn chậm hơn và quy trình này đòi hỏi nhiều thời gian thao tác hơn. Hàn TIG thường tiết kiệm chi phí hơn cho việc sửa chữa, làm mẫu thử và gia công nhôm theo lô nhỏ.
- Chi phí hàn MIG — Hàn MIG có chi phí thiết bị vừa phải và sử dụng dây hàn liên tục. Tốc độ hàn nhanh hơn khiến nó trở thành lựa chọn phổ biến cho gia công nhôm nói chung và sản xuất khối lượng trung bình.
- Chi phí hàn laser — Hàn laser đòi hỏi vốn đầu tư ban đầu cao hơn, nhưng tốc độ hàn nhanh hơn và lượng nhiệt đầu vào thấp hơn có thể giảm thời gian chu kỳ, chi phí nhân công, độ biến dạng và công đoạn xử lý sau hàn. Phương pháp này càng hiệu quả về mặt chi phí khi khối lượng sản xuất tăng lên.
Đối với các sản phẩm có khối lượng nhỏ, hàn TIG thường có chi phí đầu tư ban đầu thấp nhất. Hàn MIG mang lại sự cân bằng tốt giữa chi phí thiết bị và tốc độ sản xuất. Đối với sản xuất số lượng lớn, hàn laser có thể giảm chi phí trên mỗi sản phẩm nhờ năng suất cao hơn và khả năng tự động hóa giúp giảm nhân công và thời gian chu kỳ.
Phương pháp hàn nào tốt nhất cho nhôm?
Phương pháp tốt nhất phụ thuộc vào độ dày của nhôm, loại mối nối, khối lượng sản xuất, chất lượng mối hàn và chi phí.
| Ứng dụng | Phương pháp được đề xuất | Nguyên nhân chính |
|---|---|---|
| Tấm mỏng, các mối nối phức tạp | TẠM | Kiểm soát chính xác, mối hàn sạch |
| Tấm dày vừa/dày, sản xuất | MIG | Hàn nhanh, chi phí vừa phải |
| Các chi tiết mỏng, hàn chính xác | Laser | Tốc độ cao, lượng nhiệt tiêu thụ thấp |
| Sản xuất tự động khối lượng lớn | Laser | Nhanh chóng, ổn định, dễ tự động hóa |
- Hàn TIG: Phương pháp hàn TIG được sử dụng cho nhôm mỏng, các mối nối phức tạp, công việc sửa chữa và các ứng dụng yêu cầu độ thẩm mỹ cao. Phương pháp này cho phép kiểm soát vũng hàn tốt nhưng tốc độ hàn chậm hơn.
- Hàn MIG: Phương pháp hàn MIG được sử dụng trong gia công nhôm nói chung, hàn các tấm có độ dày trung bình và dày, cũng như sản xuất hàng loạt. Phương pháp này cho tốc độ hàn nhanh hơn so với hàn TIG với chi phí thiết bị vừa phải.
- Hàn laser: Hàn laser được sử dụng cho các tấm kim loại mỏng, các chi tiết chính xác và sản xuất tự động. Tốc độ hàn cao và lượng nhiệt đầu vào thấp giúp giảm thiểu biến dạng và công đoạn xử lý sau hàn.
Hàn TIG thích hợp cho độ chính xác cao và sản xuất số lượng nhỏ. Hàn MIG thích hợp cho gia công nhôm nói chung. Hàn laser thích hợp cho hàn tốc độ cao, độ biến dạng thấp và sản xuất tự động.
Khi nào nên chọn hàn laser cho nhôm?
Chọn hàn laser khi tốc độ hàn, lượng nhiệt đầu vào thấp, độ đồng nhất mối hàn và khả năng tự động hóa là những yếu tố quan trọng.
- Các chi tiết nhôm mỏng: Lượng nhiệt tỏa ra thấp giúp giảm hiện tượng cháy xuyên và biến dạng.
- Tốc độ hàn cao: Thích hợp cho các dây chuyền sản xuất có chu kỳ ngắn.
- Độ méo hình thấp: Nguồn nhiệt tập trung giúp hạn chế vùng bị ảnh hưởng bởi nhiệt.
- Mối hàn có chất lượng cao: Tạo ra các mối hàn hẹp, sạch sẽ với ít công đoạn hoàn thiện sau hàn.
- Sản xuất tự động: Dễ dàng tích hợp với robot, hệ thống CNC và dây chuyền sản xuất.
- Chất lượng mối hàn ổn định: Các thông số laser cố định mang lại kết quả hàn ổn định.
- Khối lượng sản xuất lớn: Tốc độ cao hơn và tự động hóa có thể giảm nhân công và thời gian chu kỳ.
Đối với các nhà sản xuất khung nhôm, vỏ bọc, phụ tùng ô tô, cửa ra vào, cửa sổ, thiết bị nhà bếp và các bộ phận chế tạo khác, hàn laser có thể là một giải pháp thay thế thiết thực cho phương pháp hàn TIG hoặc MIG truyền thống.
Công suất laser nào phù hợp để hàn nhôm?
Máy hàn laser KEMPSON có công suất từ 1500W đến 6000W. Công suất phù hợp phụ thuộc vào vật liệu nhôm, yêu cầu hàn và điều kiện sản xuất.

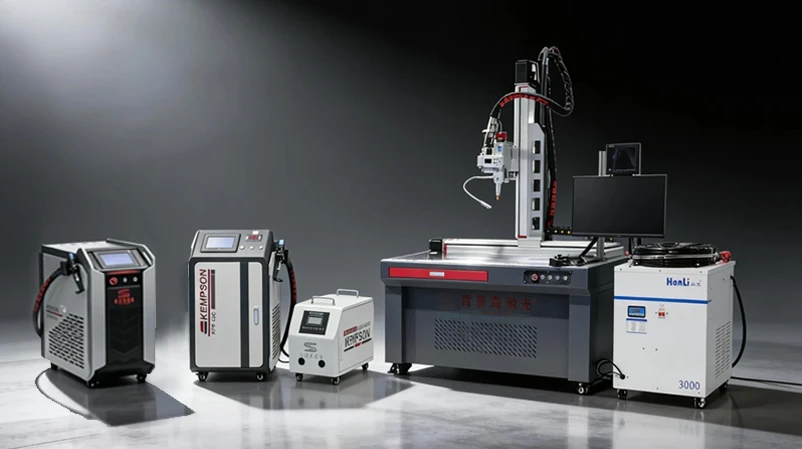
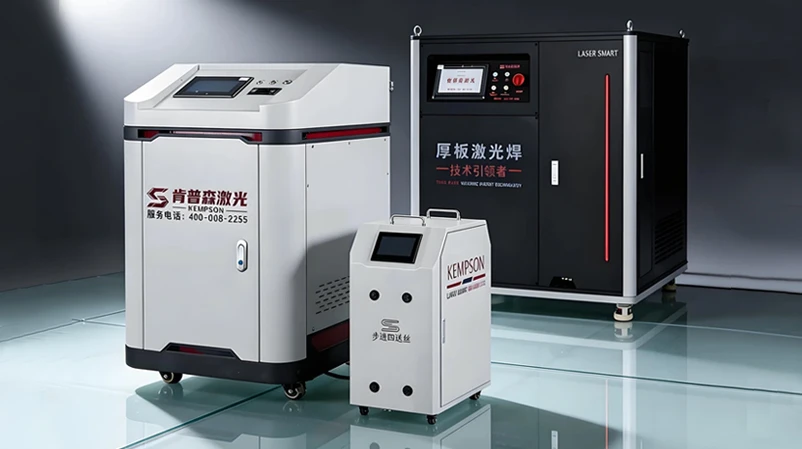

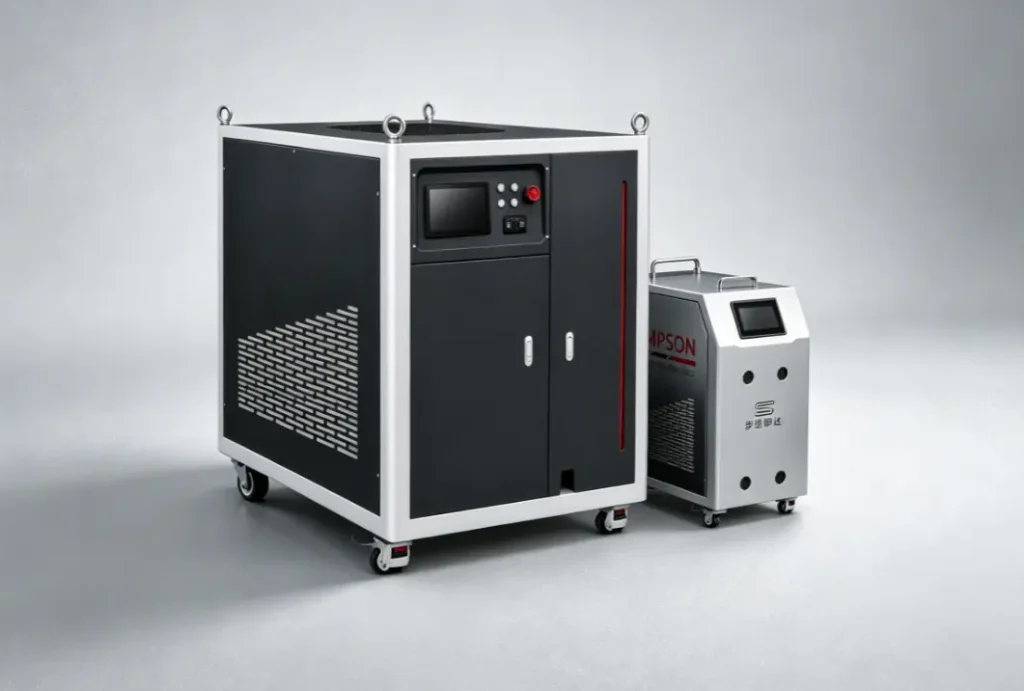
Công suất cần thiết phụ thuộc vào hợp kim nhôm, độ dày vật liệu, thiết kế mối hàn, tốc độ hàn và yêu cầu về độ xuyên thấu. Các thông số hàn thực tế cần được xác nhận thông qua thử nghiệm.
Kết luận
Hàn TIG, MIG và Laser cho nhôm: mỗi phương pháp phù hợp với các yêu cầu hàn khác nhau. Hàn TIG thích hợp cho công việc chính xác thủ công, hàn MIG thường được sử dụng cho gia công nhôm nói chung, và hàn laser được ưa chuộng cho các ứng dụng sản xuất tốc độ cao, độ biến dạng thấp và tính lặp lại cao.
KEMPSON cung cấp máy hàn laser nhôm công suất từ 1500W đến 6000W. Hãy cho chúng tôi biết loại hợp kim nhôm, độ dày vật liệu, loại mối hàn và yêu cầu sản xuất của bạn, đội ngũ của chúng tôi sẽ đề xuất cấu hình phù hợp. Liên hệ với chúng tôi để được tư vấn lựa chọn máy hàn laser và giải pháp tùy chỉnh.

FAQ
Hàn laser có tốt hơn hàn TIG đối với nhôm không?
Đối với sản xuất tốc độ cao, hàn nhôm mỏng và hàn độ biến dạng thấp, hàn laser thường có ưu thế hơn so với hàn TIG. Tuy nhiên, hàn TIG vẫn phù hợp hơn cho hàn thủ công, sửa chữa và các mối nối phức tạp đòi hỏi kiểm soát trực tiếp vũng hàn.
Hàn laser có tốt hơn hàn MIG đối với nhôm không?
Hàn laser mang lại tốc độ nhanh hơn, lượng nhiệt tiêu thụ thấp hơn và khả năng tự động hóa dễ dàng hơn. Hàn MIG vẫn là lựa chọn thiết thực cho việc gia công nhôm nói chung, nơi cần cân bằng giữa chi phí thiết bị và tốc độ sản xuất.
Phương pháp hàn MIG hay hàn laser cho nhôm nhanh hơn?
Hàn laser nhìn chung nhanh hơn hàn MIG khi vật liệu, thiết kế mối hàn và công suất laser phù hợp. Tốc độ hàn thực tế phụ thuộc vào hợp kim nhôm, độ dày, loại mối hàn và yêu cầu về độ xuyên thấu.
Phương pháp hàn nào cho kết quả tốt nhất trên nhôm?
Hàn TIG, MIG và hàn laser đều có thể tạo ra các mối hàn nhôm tốt nếu các thông số quy trình chính xác. Hàn laser được ưu tiên khi cần độ biến dạng thấp, mối hàn sạch, tốc độ cao và kết quả nhất quán.
Máy hàn laser cầm tay có thể hàn nhôm được không?
Có. Máy hàn laser cầm tay có thể hàn nhôm nếu sử dụng công suất laser, khí bảo vệ và thông số hàn phù hợp. Cần lựa chọn máy dựa trên hợp kim nhôm, độ dày và thiết kế mối hàn.
Cần công suất laser bao nhiêu để hàn nhôm?
Công suất laser phụ thuộc vào hợp kim nhôm, độ dày vật liệu, thiết kế mối hàn, tốc độ hàn và yêu cầu về độ xuyên thấu. KEMPSON cung cấp máy hàn laser từ 1500W đến 6000W, với việc lựa chọn công suất cuối cùng dựa trên ứng dụng thực tế.
Hàn laser có cần dây hàn phụ cho nhôm không?
Không phải lúc nào cũng vậy. Việc sử dụng dây hàn phụ thuộc vào khe hở mối hàn, thiết kế mối hàn, hợp kim nhôm và yêu cầu hàn. Hàn laser tự động có thể được sử dụng cho các mối hàn phù hợp, trong khi dây hàn có thể cần thiết cho các khe hở lớn hơn hoặc các yêu cầu hàn cụ thể.
Hàn laser nhôm có đắt hơn so với hàn TIG hay MIG không?
Hàn laser có chi phí thiết bị ban đầu cao hơn so với hàn TIG hoặc MIG. Tuy nhiên, tốc độ hàn nhanh hơn, lượng nhiệt đầu vào thấp hơn và khả năng tự động hóa cao hơn có thể giúp giảm chi phí nhân công và sản xuất trong các ứng dụng sản xuất số lượng lớn.