Mục lục
Giới thiệu
Hàn laser sợi quang nhôm mang lại tốc độ hàn cao, kiểm soát nhiệt độ chính xác và giảm biến dạng, thích hợp cho các bộ phận ô tô, gia công tấm kim loại và các chi tiết nhôm chính xác. Tuy nhiên, nhôm có độ phản xạ cao, độ dẫn nhiệt cao và tính chất luyện kim nhạy cảm, có thể gây ra các vấn đề như mối hàn không ổn định, rỗ khí, nứt và biến dạng trong quá trình hàn.
Tiếp theo, chúng ta sẽ thảo luận về những thách thức chính trong hàn laser nhôm và các giải pháp thực tiễn dựa trên tính chất vật liệu, thông số hàn, lựa chọn dây hàn, khí bảo vệ và cấu hình thiết bị. Chúng ta cũng sẽ giải thích cách cải thiện độ ổn định mối hàn và lựa chọn máy hàn laser sợi quang phù hợp cho nhôm trong các ứng dụng khác nhau.
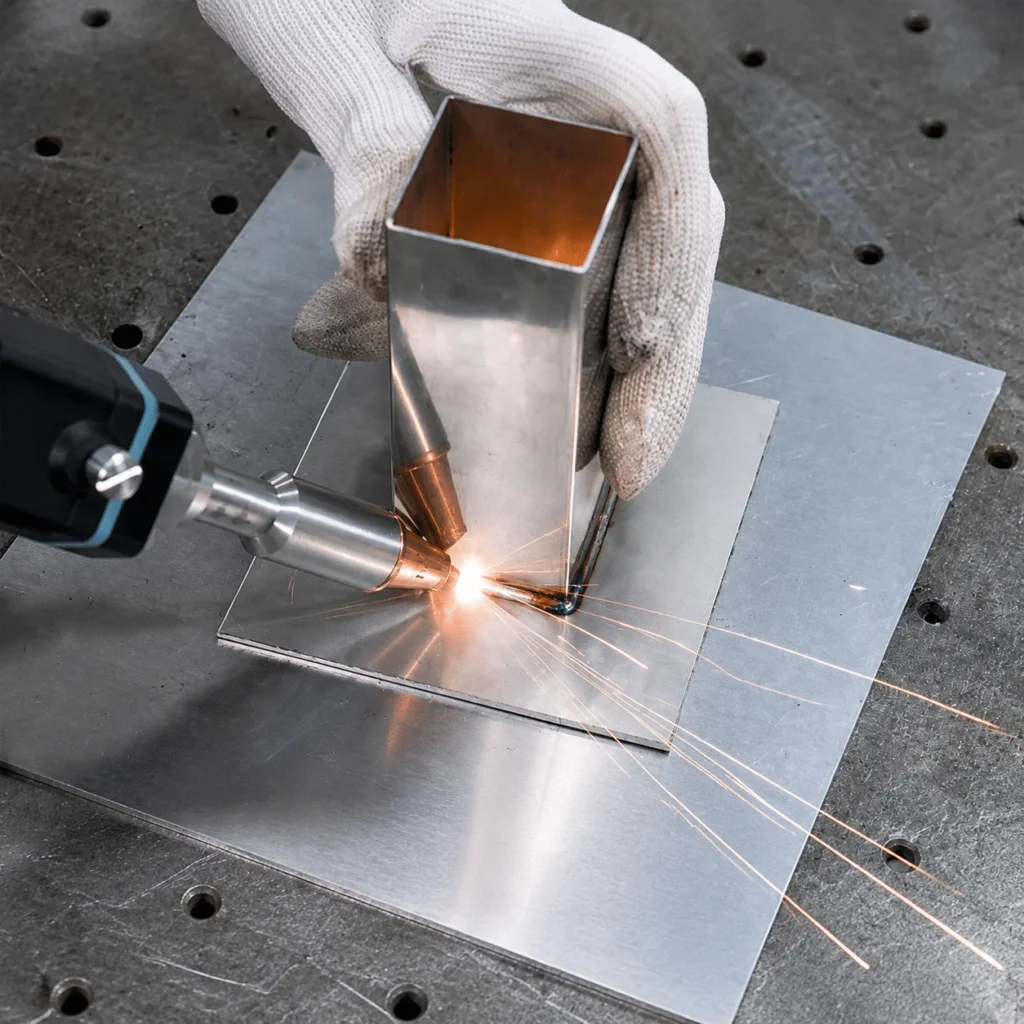
Liệu laser sợi quang có thể hàn nhôm được không?
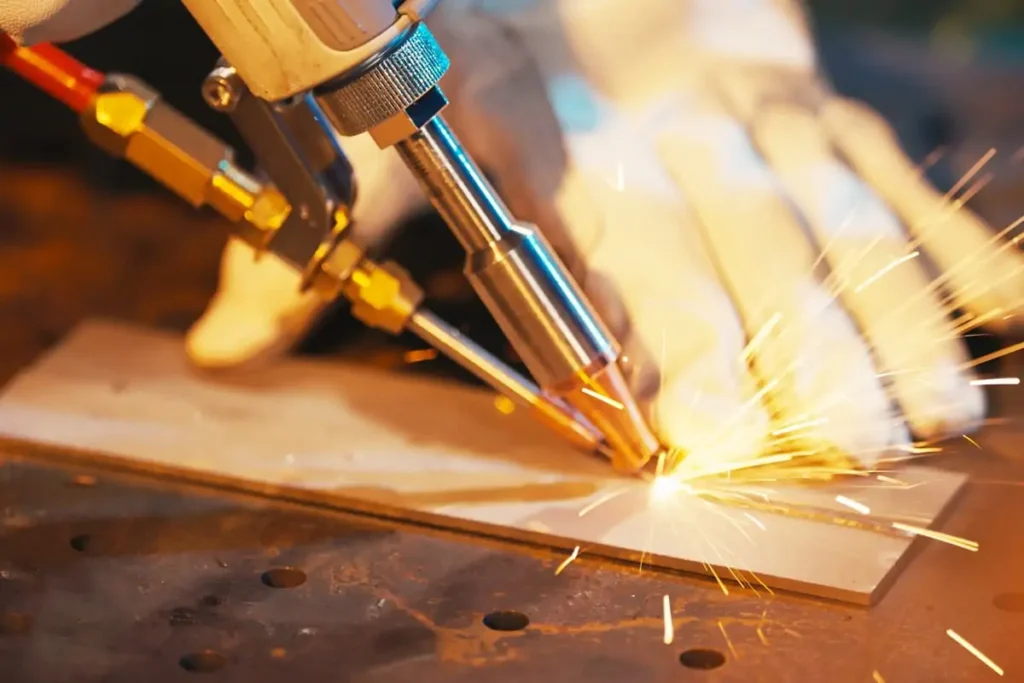
Đúng vậy, laser sợi quang có thể hàn nhôm. Hàn laser sợi quang được sử dụng rộng rãi cho các hợp kim nhôm như 5052, 6061, 6063 và 5083 trong các ứng dụng bao gồm tấm nhôm mỏng, các bộ phận kết cấu nhôm và các bộ phận ô tô.
Nhôm có thể được hàn thành công bằng laser sợi quang, nhưng hiệu suất hàn phụ thuộc vào loại hợp kim, độ dày vật liệu, thiết kế mối hàn và các thông số hàn. Các hợp kim nhôm khác nhau có những cân nhắc hàn khác nhau, đặc biệt là về độ bền mối hàn, khả năng kiểm soát vết nứt, lượng nhiệt đầu vào và hình dạng mối hàn.
| Hợp kim nhôm | Những lưu ý thường gặp khi hàn |
|---|---|
| 5052 | Lượng nhiệt đầu vào và độ bền mối hàn |
| 6061 | Chuẩn bị vết nứt và mối nối |
| 6063 | Hình dạng mối hàn và kiểm soát nhiệt độ |
| 5083 | Kiểm soát độ xốp và vết nứt |
Video hàn
Những thách thức chính của việc hàn nhôm bằng laser sợi quang là gì?
Hàn laser sợi quang nhôm mang lại tốc độ cao và khả năng kiểm soát nhiệt chính xác, nhưng các đặc tính vật lý của nhôm khiến quá trình hàn trở nên khó khăn hơn. Độ phản xạ cao, truyền nhiệt nhanh, độ rỗ và độ nhạy nứt là những vấn đề chính ảnh hưởng đến chất lượng mối hàn.
- Độ phản xạ laser cao — Nhôm phản xạ một lượng lớn năng lượng laser, khiến việc hấp thụ năng lượng và thâm nhập mối hàn trở nên khó khăn hơn. Cần điều chỉnh công suất laser và tiêu điểm phù hợp để hàn ổn định.
- Độ dẫn nhiệt cao — Nhôm tản nhiệt nhanh, khiến việc duy trì mối hàn trở nên khó khăn hơn. Lượng nhiệt quá lớn có thể gây biến dạng hoặc cháy thủng, đặc biệt là trên các vật liệu mỏng.
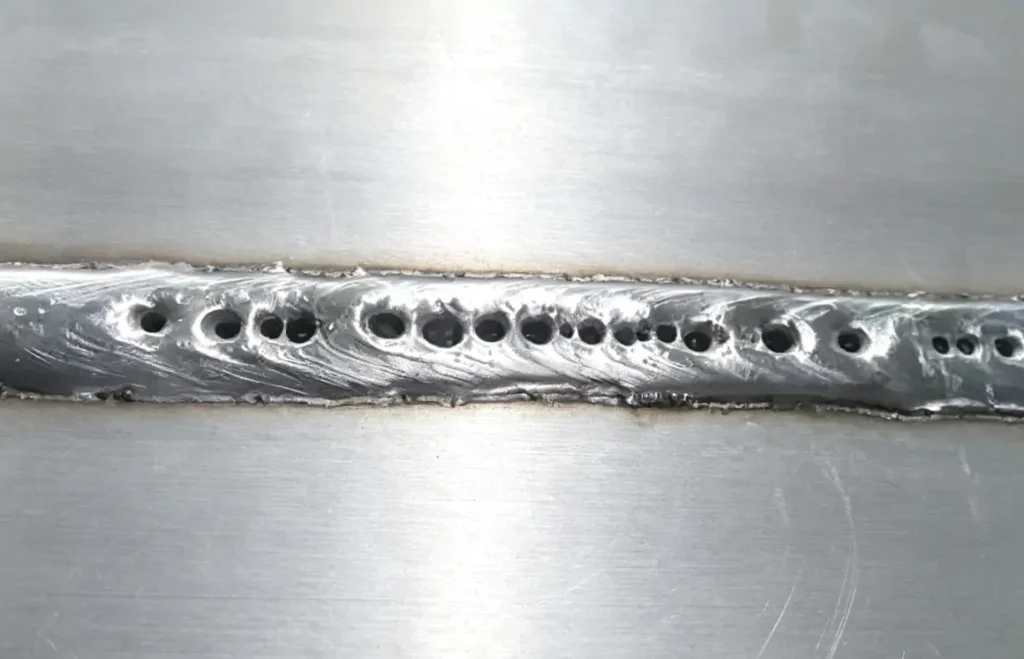
- Rỗ khí — Hydro trong vũng hàn có thể gây ra hiện tượng rỗ khí trong quá trình đông đặc. Dầu, hơi ẩm, bụi bẩn và lớp bảo vệ kém có thể làm tăng nguy cơ xuất hiện các khuyết tật.
- Nứt nóng — Một số hợp kim nhôm dễ bị nứt nóng trong quá trình đông đặc. Thành phần hợp kim và việc lựa chọn dây hàn ảnh hưởng đến xu hướng nứt.
Những thách thức này khiến việc hàn laser nhôm trở nên nhạy cảm hơn với việc lựa chọn vật liệu, điều kiện mối hàn và kiểm soát quy trình hàn.
Cách giải quyết các vấn đề khi hàn laser sợi quang trên nhôm
Các khuyết tật trong hàn laser sợi quang nhôm thường do điều kiện vật liệu, lựa chọn dây hàn và cài đặt hàn gây ra. Hiện tượng rỗ khí, nứt nẻ, độ xuyên thấu kém và biến dạng có thể được kiểm soát bằng cách điều chỉnh quy trình hàn và công tác chuẩn bị.
Ngăn ngừa sự xốp
Rỗ khí là do khí bị kẹt trong mối hàn trong quá trình đông đặc. Sự nhiễm bẩn bề mặt và điều kiện che chắn kém làm tăng nguy cơ hình thành lỗ rỗ.
- Loại bỏ dầu mỡ, hơi ẩm và bụi bẩn khỏi bề mặt nhôm.
- Làm sạch lớp oxit dư thừa trước khi hàn.
- Sử dụng khí bảo vệ sạch và kiểm tra lưu lượng khí.
- Giữ cho dây hàn không bị nhiễm bẩn.
- Điều chỉnh các thông số hàn khi xuất hiện lỗ rỗ.
Việc chuẩn bị vật liệu sạch và bảo vệ bằng khí ổn định giúp giảm thiểu các khuyết tật do độ xốp gây ra.
Hiện tượng rỗ khí trong hàn laser nhôm không chỉ do một yếu tố gây ra. Làm thế nào để ngăn ngừa hiện tượng này? Để biết thêm chi tiết, hãy xem: Làm thế nào để giảm thiểu hiện tượng rỗ khí trong hàn laser nhôm?

Ngăn ngừa nứt vỡ do nhiệt
Nứt nóng có liên quan đến thành phần hợp kim nhôm, loại dây hàn và lượng nhiệt đưa vào trong quá trình hàn.
- Chọn loại dây hàn phù hợp với hợp kim nhôm cơ bản.
- Tránh cung cấp nhiệt quá mức.
- Điều chỉnh công suất laser và tốc độ hàn.
- Kiểm tra khe hở và độ khít của mối hàn trước khi hàn.
Đối với các hợp kim dễ nứt như 6061, việc lựa chọn dây hàn có ảnh hưởng trực tiếp đến sự hình thành vết nứt.
Các khuyết tật trong hàn laser nhôm thường bắt nguồn từ sự không đồng nhất của kim loại nền hơn là từ sản lượng máy. Mối hàn ổn định đòi hỏi thành phần hợp kim chính xác và dung sai vật liệu chặt chẽ. Đối với các tấm và cuộn nhôm theo yêu cầu dự án, hãy xem Union Alu.
Cải thiện khả năng thẩm thấu và tránh hiện tượng cháy xuyên thấu
Hiện tượng xuyên thấu kém và cháy thủng thường do lượng nhiệt đầu vào không chính xác hoặc các thông số hàn không phù hợp.
- Thiếu độ xuyên thấu: Tăng công suất laser, giảm tốc độ hàn hoặc điều chỉnh vị trí tiêu điểm.
- Cháy xuyên: Giảm công suất laser, tăng tốc độ hàn hoặc thay đổi vị trí lấy nét.
- Đường hàn rộng: Tăng tốc độ hàn hoặc giảm lượng nhiệt đầu vào.
- Mối hàn không ổn định: Kiểm tra công suất laser, vị trí tiêu điểm và tốc độ cấp dây.
Trong quá trình thiết lập thông số, công suất laser, tốc độ hàn và vị trí lấy nét cần được điều chỉnh đồng thời.


Giảm thiểu sự méo mó
Hiện tượng biến dạng xảy ra khi lượng nhiệt cung cấp không đều gây ra ứng suất nhiệt trong quá trình hàn.
- Giảm lượng nhiệt không cần thiết.
- Tăng tốc độ hàn khi có thể.
- Hãy sử dụng các phương pháp kẹp phù hợp.
- Tối ưu hóa kích thước mối hàn và trình tự hàn.
Lượng nhiệt đầu vào thấp hơn và việc cố định phôi đúng cách giúp kiểm soát biến dạng sau khi hàn.
Chất lượng hàn laser nhôm phụ thuộc vào khâu chuẩn bị vật liệu, lựa chọn dây hàn và các thông số hàn. Các thông số cần được điều chỉnh theo loại hợp kim và thiết kế mối hàn.
Đây không phải là những vấn đề duy nhất gặp phải trong hàn laser nhôm. Để biết thêm các vấn đề về hàn và giải pháp của chúng, hãy xem: “Các vấn đề về hàn laser nhôm: Rỗ khí, nứt và giải pháp”
Cách chọn thông số hàn laser cho nhôm?
Các thông số hàn laser cho nhôm cần được lựa chọn dựa trên loại hợp kim, độ dày vật liệu, thiết kế mối hàn và phương pháp hàn. Các thông số chính ảnh hưởng đến chất lượng mối hàn bao gồm công suất laser, tốc độ hàn, vị trí tiêu điểm, tốc độ cấp dây và khí bảo vệ.
| Tham số | Tác dụng chính |
|---|---|
| Công suất laser | Kiểm soát độ sâu và độ xuyên thấu của quá trình nóng chảy. |
| Tốc độ hàn | Ảnh hưởng đến lượng nhiệt đầu vào và chiều rộng mối hàn. |
| Vị trí tiêu điểm | Ảnh hưởng đến sự tập trung năng lượng và độ ổn định xuyên thấu. |
| Tốc độ cấp dây | Kiểm soát việc thêm kim loại phụ. |
| Khí che chắn | Bảo vệ vũng hàn và giảm nguy cơ rỗ khí. |
- Cần điều chỉnh đồng thời công suất laser và tốc độ hàn. Công suất thấp có thể dẫn đến độ xuyên thấu không đủ, trong khi công suất quá cao với tốc độ thấp có thể dẫn đến cháy xuyên hoặc sinh nhiệt quá mức.
- Tốc độ hàn ảnh hưởng đến chiều rộng mối hàn và lượng nhiệt truyền vào. Tốc độ cao hơn làm giảm sự truyền nhiệt đến phôi và giúp hạn chế biến dạng, trong khi tốc độ thấp hơn làm tăng độ xuyên thấu nhưng có thể làm tăng các khuyết tật liên quan đến nhiệt.
- Vị trí tiêu điểm ảnh hưởng đến sự phân bố năng lượng laser. Những thay đổi nhỏ về độ cao tiêu điểm có thể ảnh hưởng đến độ xuyên thấu, đặc biệt khi hàn các vật liệu phản chiếu như nhôm.
- Tốc độ cấp dây phải phù hợp với đường kính dây hàn và khe hở mối hàn. Quá ít dây có thể gây thiếu vật liệu hàn, trong khi quá nhiều dây có thể dẫn đến mối hàn kém hoặc quá nhiều vật liệu gia cường mối hàn.
- Khí bảo vệ giúp ngăn ngừa sự nhiễm bẩn cho vũng chảy. Loại khí, lưu lượng và vị trí vòi phun cần được điều chỉnh để giảm thiểu độ rỗ.
Các thông số cuối cùng cần được kiểm chứng thông qua các thử nghiệm hàn sử dụng hợp kim nhôm thực tế, độ dày, thiết kế mối hàn và cấu hình thiết bị.
Để tìm hiểu cách chọn dây hàn phù hợp và đường kính cần sử dụng để đạt kết quả hàn tốt nhất, hãy đọc bài viết: “Dây hàn laser nhôm: Hướng dẫn lựa chọn hợp kim và đường kính”.
Dây hàn phụ dùng cho hàn laser sợi quang trên nhôm
Việc lựa chọn dây hàn cho hàn laser sợi quang nhôm phụ thuộc vào hợp kim nền, yêu cầu về độ bền mối hàn và điều kiện mối nối. Các loại dây hàn nhôm thông dụng bao gồm 4043, 5356 và 5183.
| Cơ sở nhôm | Dây hàn thông thường |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| Nhôm đúc | 4043 / 4047 |
- 4043 — Có độ chảy tốt và khả năng chống nứt cao. Thường được sử dụng cho dòng sản phẩm 6XXX và nhôm đúc.
- 5356 — Độ bền mối hàn cao hơn. Thường dùng cho hợp kim 5XXX và một số ứng dụng 6XXX.
- 5183 — Dùng để hàn nhôm cường độ cao 5XXX.
Để biết thêm chi tiết về việc lựa chọn dây hàn nhôm, sự phù hợp hợp kim và đường kính dây, hãy xem hướng dẫn của chúng tôi: Dây hàn tốt nhất cho hàn laser nhôm: Hướng dẫn về hợp kim và đường kính.
Làm thế nào để chọn máy hàn laser sợi quang phù hợp cho nhôm?
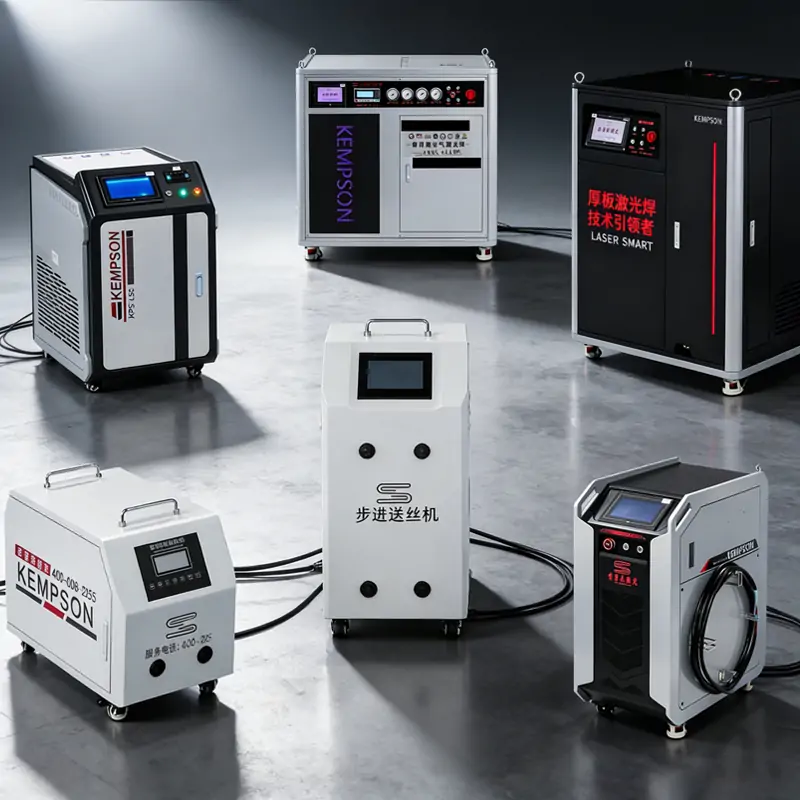
Việc lựa chọn máy hàn laser sợi quang cho nhôm phụ thuộc vào độ dày vật liệu, yêu cầu hàn và điều kiện sản xuất. Công suất laser, đầu hàn, bộ cấp dây và hệ thống làm mát là những yếu tố chính cần kiểm tra trước khi lựa chọn máy.
Công suất laser
Công suất laser quyết định độ dày mối hàn, tốc độ và khả năng sản xuất. Nhôm đòi hỏi phải lựa chọn công suất phù hợp do độ phản xạ và dẫn nhiệt cao.
- 1500W–2000W: Tấm nhôm mỏng và gia công cơ khí thông thường.
- 3000W: Nhôm có độ dày trung bình và yêu cầu sản xuất cao hơn.
- 4000W–6000W: Hàn nhôm khối lượng lớn và sản xuất hàng loạt.
Việc lựa chọn công suất cuối cùng cần xem xét đến hợp kim nhôm, độ dày, loại mối hàn và tốc độ hàn.
KEMPSON cung cấp các máy hàn laser với công suất từ 1,500W đến 6,000W.
Đầu hàn
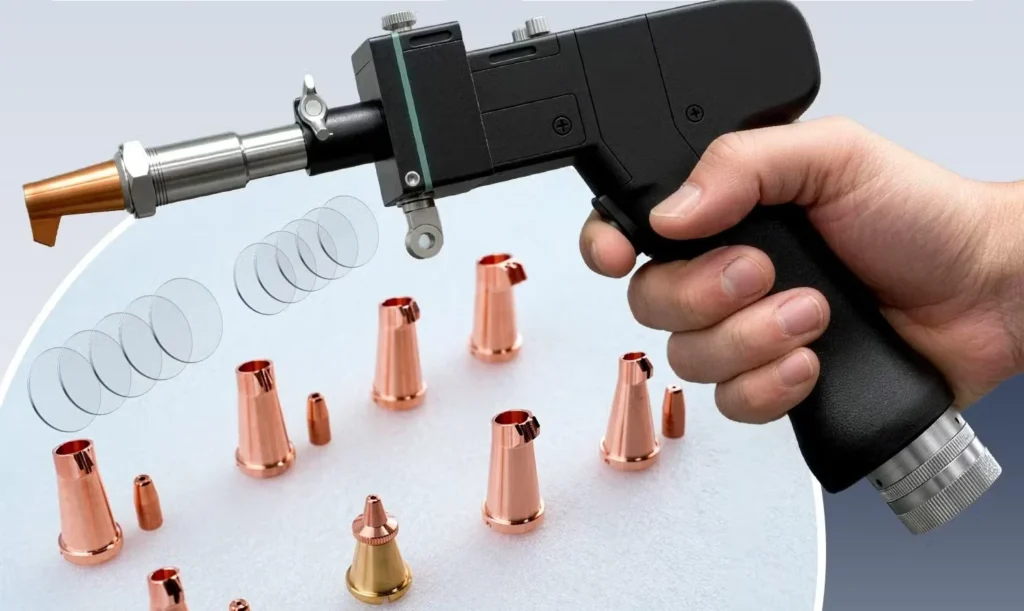
Đầu hàn ảnh hưởng đến việc phân bổ chùm tia, chiều rộng mối hàn và tính linh hoạt của quá trình hàn.
- Điều chỉnh kích thước điểm: Kiểm soát mật độ năng lượng và chiều rộng mối hàn.
- Chức năng xoay: Giúp lấp đầy các khe hở và cải thiện hình dạng mối hàn.
- Điều chỉnh tiêu cự: Ảnh hưởng đến độ xuyên thấu và độ ổn định mối hàn.
- Ống kính bảo vệ: Ảnh hưởng đến tần suất bảo trì và chi phí vận hành.
Cấu hình đầu hàn phù hợp cần phải tương ứng với loại mối hàn và yêu cầu hàn.
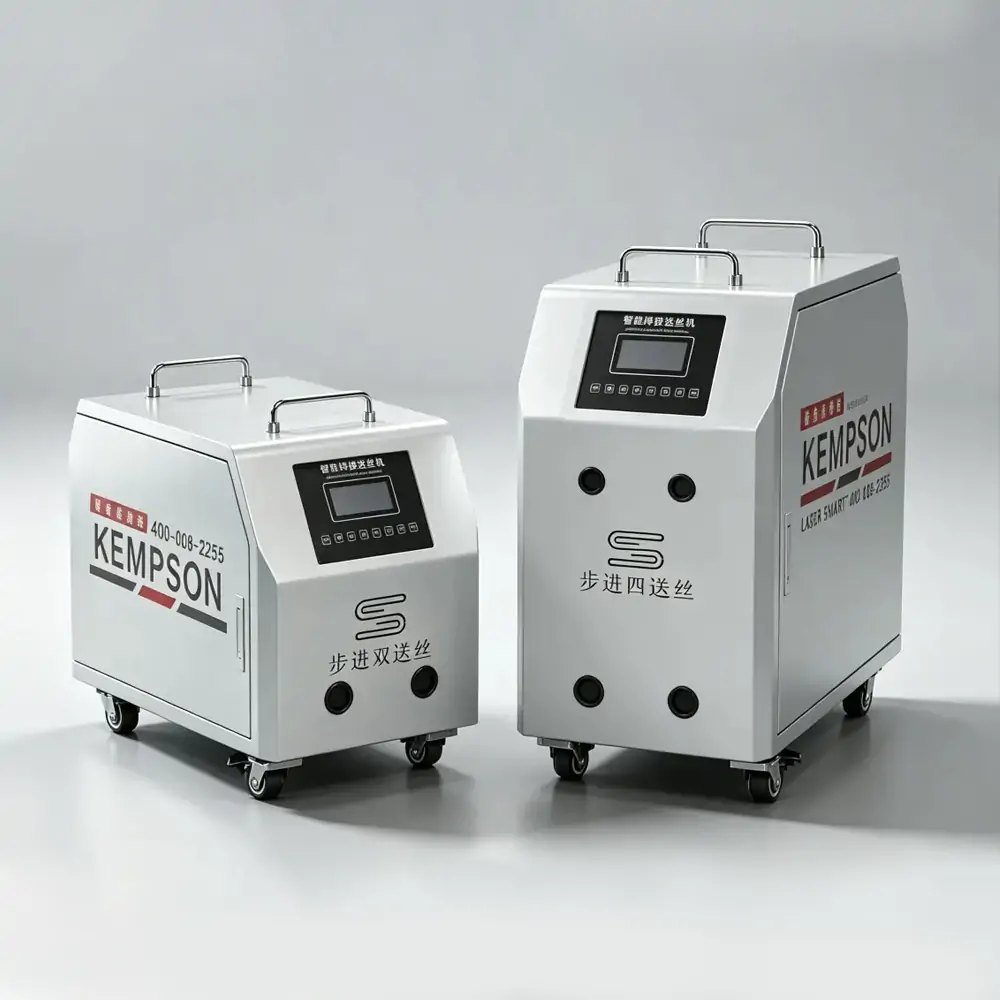
Bộ nạp dây
Đối với các ứng dụng hàn nhôm yêu cầu sử dụng dây hàn phụ, bộ cấp dây ảnh hưởng trực tiếp đến độ ổn định của mối hàn.
- Phạm vi đường kính dây tương thích (thường là 0.8–2.0 mm).
- Cấp dây ổn định, không làm biến dạng dây.
- Tốc độ cấp dây có thể điều chỉnh cho các điều kiện hàn khác nhau.
Bộ cấp dây phải phù hợp với loại dây hàn, độ dày vật liệu, khe hở mối hàn và công suất laser.
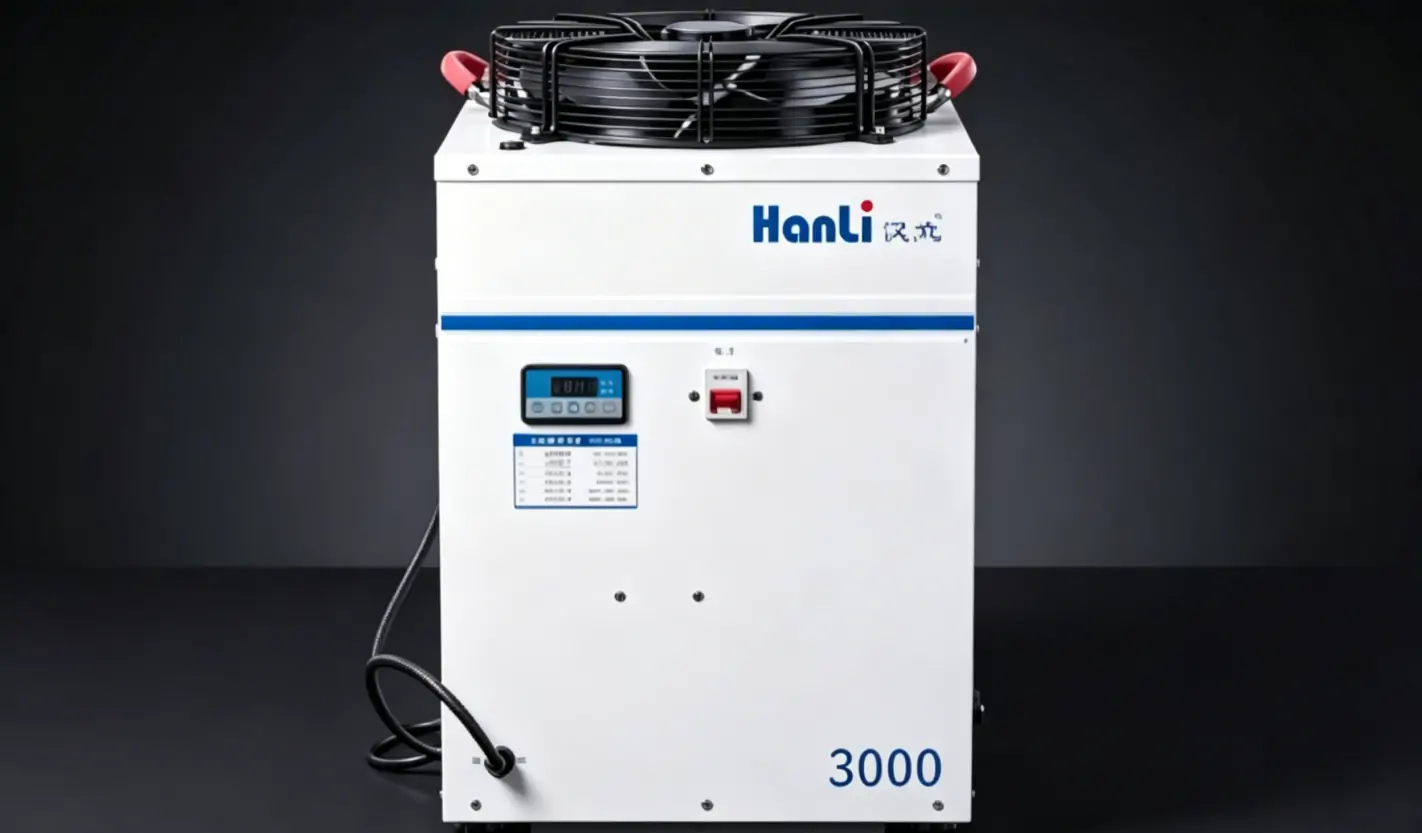
Hệ thống làm lạnh
Hệ thống làm mát duy trì hoạt động ổn định trong suốt quá trình hàn liên tục.
- Hãy lựa chọn công suất làm mát phù hợp với công suất laser.
- Cần xem xét thời gian vận hành và chu kỳ sản xuất.
- Kiểm tra độ ổn định làm mát đối với hàn công suất cao.
Hệ thống làm mát phù hợp giúp ngăn ngừa tình trạng giảm công suất và thời gian ngừng hoạt động của thiết bị trong quá trình vận hành lâu dài.
Việc lựa chọn máy hàn laser sợi quang phù hợp cho nhôm cần dựa trên hợp kim nhôm, độ dày vật liệu, thiết kế mối hàn, khối lượng sản xuất và tốc độ hàn. Công suất laser không phải là yếu tố duy nhất quyết định cấu hình máy tối ưu.
Kết luận
Hàn laser sợi quang trên nhôm có thể mang lại tốc độ hàn nhanh và độ biến dạng thấp, nhưng chất lượng mối hàn phụ thuộc vào việc chuẩn bị vật liệu đúng cách, lựa chọn dây hàn phù hợp và cấu hình máy. Hiểu rõ những thách thức trong hàn nhôm và lựa chọn thiết bị phù hợp là chìa khóa để sản xuất ổn định.
KEMPSON cung cấp máy hàn laser sợi quang cho các ứng dụng hàn nhôm, bao gồm nhiều tùy chọn công suất, hệ thống cấp dây và các phụ kiện hàn liên quan. Với đội ngũ kỹ sư chuyên nghiệp, kinh nghiệm thiết kế thiết bị và hỗ trợ dự án ở nước ngoài, chúng tôi giúp khách hàng lựa chọn cấu hình máy phù hợp theo vật liệu, độ dày, loại mối hàn và nhu cầu sản xuất. Chúng tôi cũng cung cấp hướng dẫn kỹ thuật và dịch vụ hậu mãi cho khách hàng trên toàn thế giới.
Hãy liên hệ với chúng tôi để thảo luận về dự án hàn laser nhôm của bạn và tìm cấu hình thiết bị phù hợp nhất cho ứng dụng của bạn.

FAQ
Liệu laser sợi quang có thể hàn nhôm không?
Đúng vậy, laser sợi quang có thể hàn nhôm và hợp kim nhôm như 5052, 6061, 6063 và 5083. Hàn laser sợi quang được sử dụng rộng rãi cho các tấm mỏng, các bộ phận ô tô và các kết cấu nhôm, nơi yêu cầu độ biến dạng thấp và kiểm soát nhiệt chính xác.
Tại sao hàn nhôm bằng laser sợi quang lại khó khăn?
Hàn nhôm là một thách thức vì nó phản xạ năng lượng laser, truyền nhiệt nhanh và nhạy cảm với hiện tượng rỗ khí và nứt vỡ. Kết quả hàn phụ thuộc rất nhiều vào loại hợp kim, độ dày vật liệu, thiết kế mối hàn và các thông số cài đặt.
Cần công suất laser bao nhiêu để hàn nhôm?
Công suất laser cần thiết phụ thuộc vào độ dày của nhôm, loại mối hàn và yêu cầu sản xuất. Các máy hàn laser sợi quang thông thường sử dụng công suất từ 1500W đến 6000W. Tấm nhôm mỏng thường cần công suất thấp hơn, trong khi các chi tiết nhôm dày hơn cần công suất cao hơn để xuyên thấu.
Làm thế nào để ngăn ngừa hiện tượng rỗ khí trong quá trình hàn laser nhôm?
Có thể giảm thiểu hiện tượng rỗ khí bằng cách làm sạch dầu, hơi ẩm và bụi bẩn khỏi bề mặt nhôm trước khi hàn. Việc sử dụng khí bảo vệ thích hợp, dây hàn sạch và các thông số hàn phù hợp cũng giúp ngăn ngừa khí bị kẹt trong mối hàn.
Làm thế nào để tránh hiện tượng nứt khi hàn laser nhôm?
Có thể kiểm soát hiện tượng nứt bằng cách chọn dây hàn phù hợp với hợp kim nhôm, kiểm soát lượng nhiệt đầu vào và chuẩn bị mối hàn đúng cách. Các hợp kim như 6061 đòi hỏi phải lựa chọn dây hàn cẩn thận vì chúng dễ bị nứt do nhiệt hơn.
Loại dây hàn nào được sử dụng trong hàn laser nhôm?
Các loại dây hàn thường dùng cho hàn laser nhôm bao gồm 4043, 5356 và 5183. Việc lựa chọn phụ thuộc vào hợp kim nền và yêu cầu mối hàn. 4043 thường được sử dụng cho hợp kim 6XXX, trong khi 5356 và 5183 được dùng cho các ứng dụng nhôm có độ bền cao hơn.
Có thể hàn laser nhôm mà không cần dây hàn phụ không?
Đúng vậy, một số chi tiết nhôm có thể được hàn mà không cần dây hàn phụ, đặc biệt là các mối nối khít và vật liệu mỏng. Dây hàn phụ chủ yếu được sử dụng để lấp đầy các khe hở, tăng lượng kim loại hàn và cải thiện các đặc tính hàn cụ thể.
Loại khí bảo vệ nào được sử dụng trong hàn laser nhôm?
Argon là khí bảo vệ được sử dụng phổ biến nhất trong hàn laser nhôm vì nó cung cấp khả năng bảo vệ vũng hàn tốt và độ ổn định hàn laser không có hồ quang. Argon có độ tinh khiết cao thường được lựa chọn để giảm nguy cơ nhiễm bẩn và rỗ khí.