جدول المحتويات
المقدمة
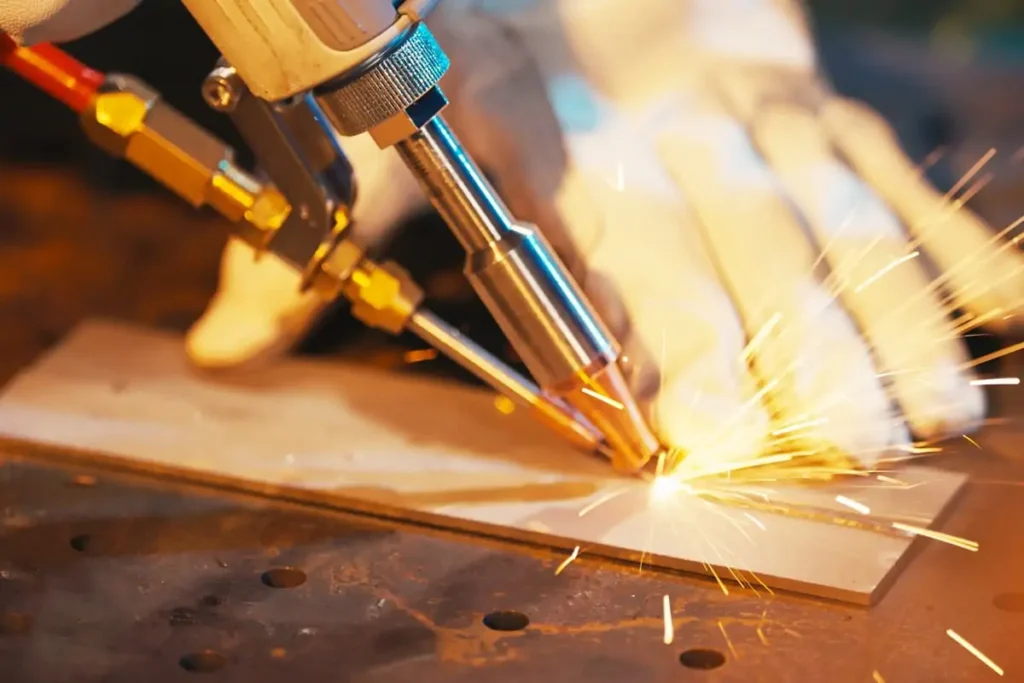
توفر عملية لحام الألومنيوم بالليزر الليفي سرعة لحام عالية، وتحكمًا دقيقًا في الحرارة، وتقليلًا للتشوه، مما يجعلها مناسبة لقطع غيار السيارات، وتصنيع الصفائح المعدنية، ومكونات الألومنيوم الدقيقة. مع ذلك، يتميز الألومنيوم بانعكاسية عالية، وموصلية حرارية عالية، وسلوك معدني حساس، مما قد يُسبب مشاكل مثل عدم استقرار اللحامات، والمسامية، والتشقق، والتشوه أثناء اللحام.
سنتناول لاحقًا التحديات الرئيسية في لحام الألومنيوم بالليزر والحلول العملية لها، وذلك بناءً على خصائص المادة، ومعايير اللحام، واختيار سلك الحشو، وغاز الحماية، وتكوين المعدات. كما سنشرح كيفية تحسين استقرار اللحام واختيار ماكينة لحام الألياف الليزرية المناسبة للألومنيوم في مختلف التطبيقات.
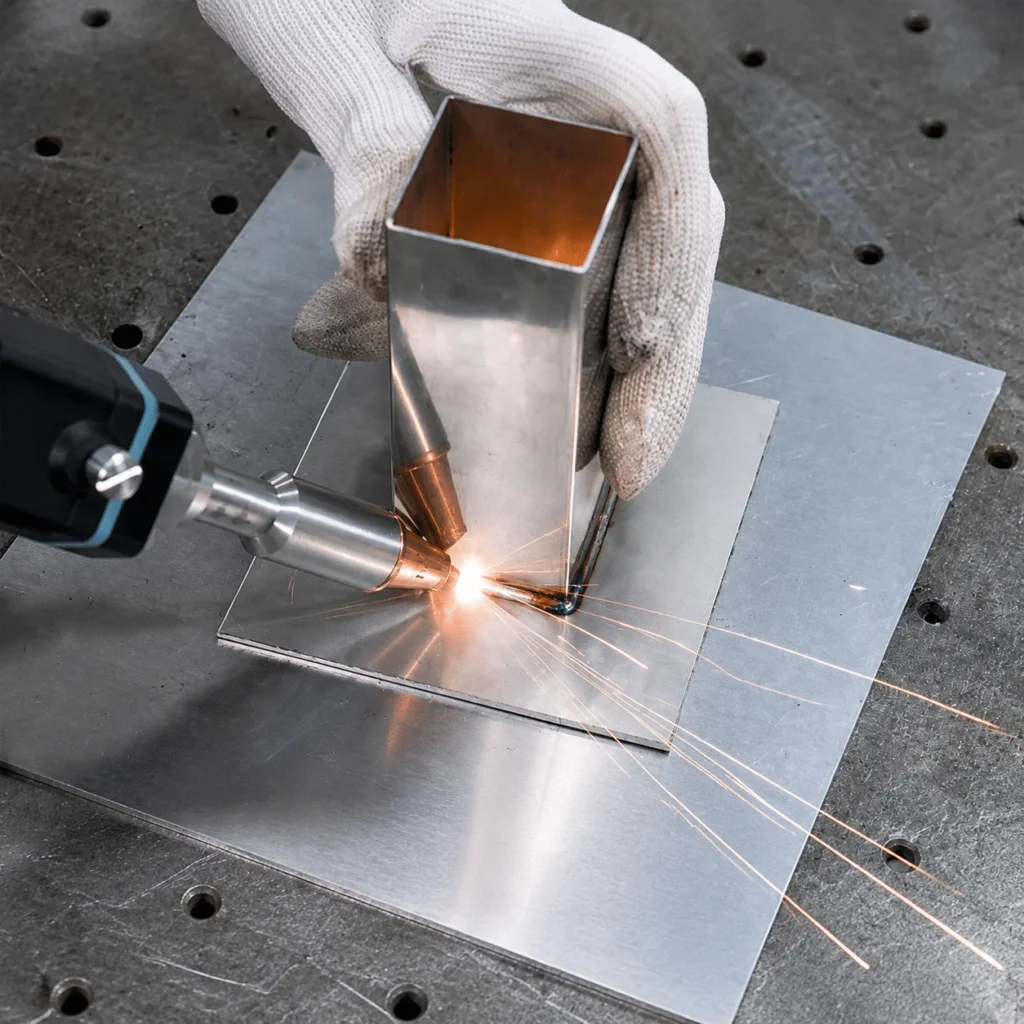
هل يمكن لليزر الألياف لحام الألومنيوم؟
نعم، يمكن استخدام ليزر الألياف في لحام الألومنيوم. ويُستخدم لحام ليزر الألياف على نطاق واسع لسبائك الألومنيوم مثل 5052 و6061 و6063 و5083 في تطبيقات تشمل صفائح الألومنيوم الرقيقة، والأجزاء الهيكلية المصنوعة من الألومنيوم، ومكونات السيارات.
يمكن لحام الألومنيوم بنجاح باستخدام ليزر الألياف، لكن أداء اللحام يعتمد على نوع السبيكة، وسماكة المادة، وتصميم الوصلة، ومعايير اللحام. وتختلف اعتبارات اللحام باختلاف سبائك الألومنيوم، لا سيما فيما يتعلق بقوة اللحام، والتحكم في الشقوق، والحرارة المُدخلة، ومظهر اللحام.
| سبائك الألومنيوم | اعتبارات اللحام الشائعة |
|---|---|
| 5052 | مدخلات الحرارة وقوة اللحام |
| 6061 | تحضير التكسير والوصلات |
| 6063 | مظهر اللحام والتحكم في الحرارة |
| 5083 | التحكم في المسامية والتشققات |
فيديوهات اللحام
ما هي التحديات الرئيسية في لحام الألومنيوم بالليزر الليفي؟
توفر عملية لحام الألومنيوم بالليزر الليفي سرعة عالية وتحكمًا دقيقًا في الحرارة، إلا أن الخصائص الفيزيائية للألومنيوم تجعل عملية اللحام أكثر صعوبة. وتُعدّ الانعكاسية العالية، وسرعة انتقال الحرارة، والمسامية، وحساسية التشققات من أبرز المشكلات التي تؤثر على جودة اللحام.
- انعكاسية عالية لليزر - يعكس الألومنيوم كمية كبيرة من طاقة الليزر، مما يجعل امتصاص الطاقة واختراق اللحام أكثر صعوبة. يتطلب اللحام المستقر ضبطًا دقيقًا لقوة الليزر وتركيزه.
- الموصلية الحرارية العالية - يبدد الألومنيوم الحرارة بسرعة، مما يجعل الحفاظ على حوض اللحام أكثر صعوبة. قد يؤدي إدخال حرارة زائدة إلى تشوه أو احتراق، خاصة في المواد الرقيقة.
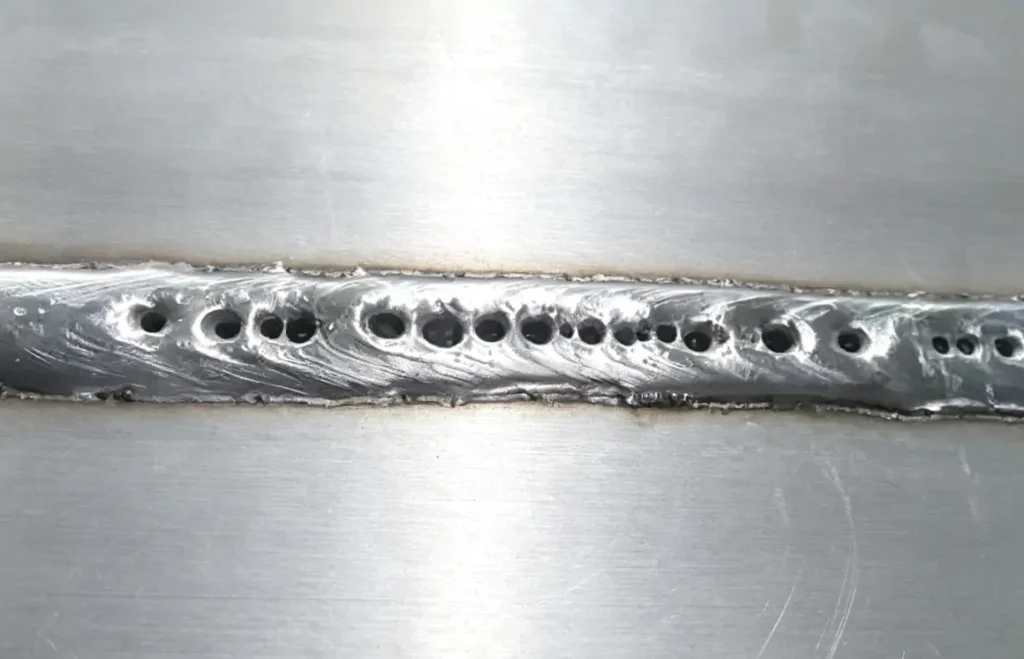
- المسامية - يمكن أن يتسبب الهيدروجين الموجود في حوض اللحام في حدوث مسامية أثناء التصلب. كما أن الزيت والرطوبة والأوساخ وضعف الحماية الواقية يمكن أن تزيد من خطر حدوث العيوب.
- التصدع الساخن - بعض سبائك الألومنيوم حساسة للتصدع الساخن أثناء التصلب. ويؤثر تركيب السبيكة واختيار سلك الحشو على قابلية حدوث التصدع.
هذه التحديات تجعل لحام الألومنيوم بالليزر أكثر حساسية لاختيار المواد، وظروف الوصلات، والتحكم في عملية اللحام.
كيفية حل مشاكل لحام ألياف الألومنيوم بالليزر
تنتج عيوب لحام ألياف الألومنيوم بالليزر عادةً عن حالة المادة، واختيار سلك الحشو، وإعدادات اللحام. ويمكن التحكم في المسامية والتشقق وضعف الاختراق والتشوه من خلال ضبط عملية اللحام وأعمال التحضير.
منع المسامية
تنتج المسامية عن الغاز المحتبس في اللحام أثناء التصلب. ويزيد تلوث السطح وسوء ظروف الحماية من خطر ظهور المسام.
- قم بإزالة الزيت والرطوبة والأوساخ من سطح الألومنيوم.
- قم بتنظيف الأكسيد الزائد قبل اللحام.
- استخدم غازًا واقيًا نظيفًا وتحقق من تدفق الغاز.
- حافظ على سلك الحشو خالياً من التلوث.
- اضبط معايير اللحام عند ظهور المسام.
يساعد تحضير المواد النظيفة والحماية الغازية المستقرة على تقليل عيوب المسامية.
لا تنتج المسامية في لحام الألومنيوم بالليزر عن عامل واحد. كيف يمكن الوقاية منها؟ لمزيد من التفاصيل، انظر: كيف يمكن تقليل مسامية لحام الألومنيوم بالليزر؟

منع التشقق الساخن
يرتبط التصدع الساخن بتركيبة سبائك الألومنيوم ونوع سلك الحشو وكمية الحرارة المدخلة أثناء اللحام.
- اختر سلك الحشو وفقًا لنوع سبيكة الألومنيوم الأساسية.
- تجنب التعرض المفرط للحرارة.
- اضبط قوة الليزر وسرعة اللحام.
- تحقق من فجوة الوصلة وتركيبها قبل اللحام.
بالنسبة للسبائك الحساسة للتشقق مثل 6061، فإن اختيار سلك الحشو له تأثير مباشر على تكوين الشقوق.
غالباً ما تنشأ عيوب لحام الألومنيوم بالليزر من عدم تجانس المعدن الأساسي وليس من خلل في جودة الماكينة. تتطلب اللحامات المستقرة تركيبة دقيقة للسبيكة وتفاوتات صارمة في المواد. للاطلاع على مواصفات ألواح ولفائف الألومنيوم الخاصة بالمشاريع، يُرجى مراجعة شركة Union Alu.
تحسين الاختراق وتجنب الاحتراق
عادة ما يكون ضعف الاختراق والاحتراق ناتجًا عن إدخال حرارة غير صحيحة أو معايير لحام غير مناسبة.
- نقص الاختراق: قم بزيادة طاقة الليزر، أو تقليل سرعة اللحام، أو ضبط موضع التركيز.
- الاحتراق: قلل من طاقة الليزر، أو زد من سرعة اللحام، أو غيّر موضع التركيز.
- خط لحام عريض: زيادة سرعة اللحام أو تقليل مدخلات الحرارة.
- لحام غير مستقر: تحقق من قوة الليزر، وموضع التركيز، وتغذية السلك.
يجب ضبط طاقة الليزر وسرعة اللحام وموضع التركيز معًا أثناء إعداد المعلمات.


تقليل التشوه
يحدث التشوه عندما يتسبب إدخال الحرارة غير المتساوي في حدوث إجهاد حراري أثناء اللحام.
- قلل من إدخال الحرارة غير الضرورية.
- قم بزيادة سرعة اللحام كلما أمكن ذلك.
- استخدم طرق التثبيت المناسبة.
- تحسين حجم اللحام وتسلسل اللحام.
يساعد انخفاض مدخلات الحرارة والتثبيت الصحيح لقطعة العمل على التحكم في التشوه بعد اللحام.
تعتمد جودة لحام الألومنيوم بالليزر على تحضير المادة، واختيار سلك الحشو، وإعدادات اللحام. يجب ضبط المعايير وفقًا لنوع السبيكة وتصميم الوصلة.
ليست هذه المشاكل الوحيدة التي تُصادف في لحام الألومنيوم بالليزر. لمزيد من مشاكل اللحام وحلولها، انظر: "مشاكل لحام الألومنيوم بالليزر: المسامية، والتشققات، والحلول".
كيفية اختيار معايير اللحام بالليزر للألمنيوم؟
يجب اختيار معايير اللحام بالليزر للألمنيوم وفقًا لنوع السبيكة، وسماكة المادة، وتصميم الوصلة، وطريقة اللحام. تشمل المعايير الرئيسية المؤثرة على جودة اللحام: قدرة الليزر، وسرعة اللحام، وموضع التركيز، وسرعة تغذية السلك، وغاز الحماية.
| معامل | التأثير الرئيسي |
|---|---|
| طاقة الليزر | يتحكم في عمق الانصهار والاختراق. |
| سرعة اللحام | يؤثر على مدخلات الحرارة وعرض اللحام. |
| موقف التركيز | يؤثر على تركيز الطاقة واستقرار الاختراق. |
| سرعة تغذية الأسلاك | يتحكم في إضافة معدن الحشو. |
| حماية الغاز | يحمي حوض اللحام ويقلل من خطر المسامية. |
- يجب ضبط طاقة الليزر وسرعة اللحام معًا. قد تؤدي الطاقة المنخفضة إلى عدم كفاية الاختراق، بينما قد تؤدي الطاقة الزائدة مع السرعة المنخفضة إلى الاحتراق أو زيادة الحرارة بشكل مفرط.
- تؤثر سرعة اللحام على عرض اللحام وكمية الحرارة المُدخلة. فالسرعة العالية تقلل من انتقال الحرارة إلى قطعة العمل وتساعد على الحد من التشوه، بينما السرعة المنخفضة تزيد من الاختراق ولكنها قد تزيد من العيوب المرتبطة بالحرارة.
- يؤثر موضع التركيز على توزيع طاقة الليزر. ويمكن أن تؤثر التغييرات الطفيفة في ارتفاع التركيز على الاختراق، خاصة عند لحام المواد العاكسة مثل الألومنيوم.
- يجب أن تتناسب سرعة تغذية السلك مع قطر سلك الحشو وفجوة الوصلة. قد يؤدي استخدام كمية قليلة جدًا من السلك إلى نقص في التعبئة، بينما قد يؤدي استخدام كمية زائدة منه إلى ضعف الانصهار أو زيادة في تقوية اللحام.
- يحمي الغاز الواقي حوض المعدن المنصهر من التلوث. يجب ضبط نوع الغاز ومعدل تدفقه وموضع الفوهة لتقليل المسامية.
ينبغي التحقق من المعايير النهائية من خلال اختبارات اللحام باستخدام سبيكة الألومنيوم الفعلية، والسمك، وتصميم الوصلة، وتكوين المعدات.
لمعرفة كيفية اختيار سلك الحشو المناسب والقطر الأمثل للحصول على أفضل نتائج اللحام، اقرأ المقال: "سلك حشو لحام الألومنيوم بالليزر: دليل اختيار السبيكة والقطر".
سلك حشو للحام الألومنيوم بالليزر الليفي
يعتمد اختيار سلك الحشو للحام الألومنيوم بالليزر الليفي على سبيكة القاعدة، ومتطلبات قوة اللحام، وحالة الوصلة. تشمل أسلاك الحشو الشائعة للألومنيوم 4043 و5356 و5183.
| قاعدة ألومنيوم | سلك حشو شائع |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| الألمنيوم المصبوب | 4043 / 4047 |
- 4043 - يتميز بسيولة جيدة ومقاومة للتشقق. يستخدم عادةً في سلسلة 6XXX والألمنيوم المصبوب.
- 5356 — قوة لحام أعلى. شائع في سبائك 5XXX وبعض تطبيقات 6XXX.
- 5183 — يستخدم في لحام الألومنيوم عالي القوة 5XXX.
للحصول على مزيد من التفاصيل حول اختيار سلك الحشو المصنوع من الألومنيوم، ومطابقة السبائك، وقطر السلك، راجع دليلنا: أفضل سلك حشو للحام الألومنيوم بالليزر: دليل السبائك والقطر.
كيفية اختيار ماكينة لحام الألياف الليزرية للألمنيوم؟
يعتمد اختيار ماكينة لحام الألياف الليزرية للألمنيوم على سُمك المادة، ومتطلبات اللحام، وظروف الإنتاج. وتُعدّ قدرة الليزر، ورأس اللحام، ووحدة تغذية السلك، ونظام التبريد من أهم العوامل التي يجب فحصها قبل اختيار الماكينة.
طاقة الليزر
تحدد قوة الليزر سمك اللحام وسرعته وقدرته الإنتاجية. ويتطلب الألومنيوم اختيارًا مناسبًا للطاقة نظرًا لانعكاسيته العالية وموصليته الحرارية.
- 1500 واط - 2000 واط: صفائح ألومنيوم رقيقة وتصنيع عام.
- 3000 واط: ألومنيوم متوسط السماكة ومتطلبات إنتاج أعلى.
- 4000 واط - 6000 واط: لحام الألمنيوم الثقيل والإنتاج بكميات كبيرة.
ينبغي أن يأخذ اختيار الطاقة النهائي في الاعتبار سبيكة الألومنيوم، والسمك، ونوع الوصلة، وسرعة اللحام.
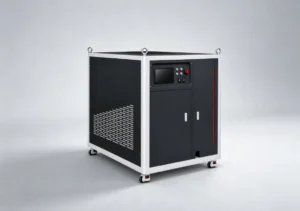
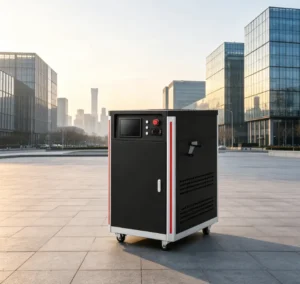
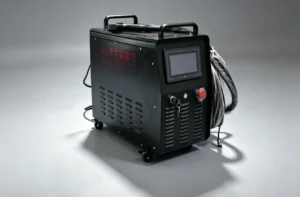
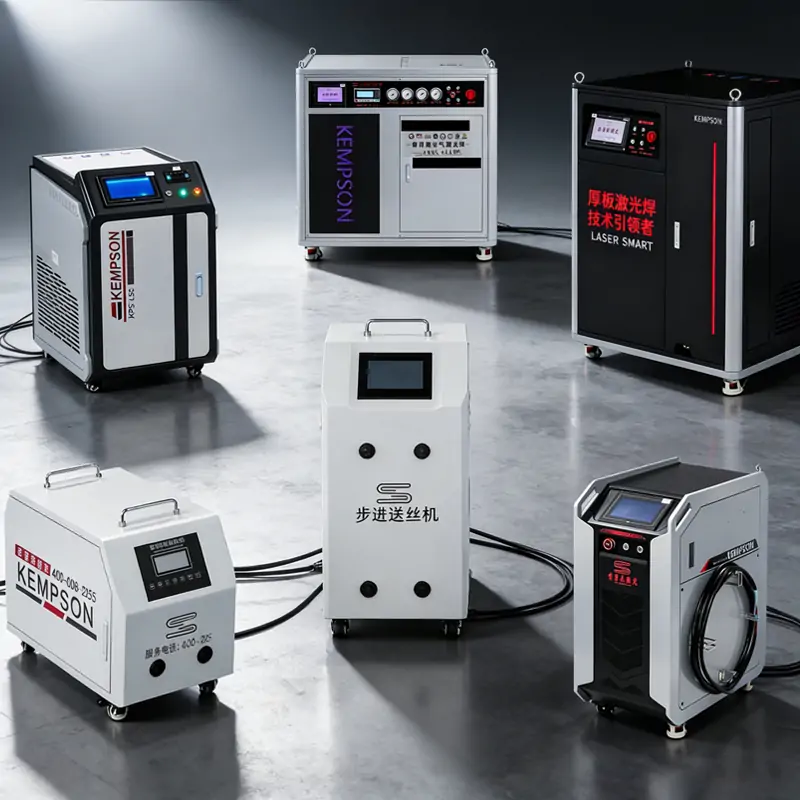
تقدم شركة كيمبسون ماكينات لحام بالليزر تتراوح قدرتها من 1,500 واط إلى 6,000 واط
رأس لحام
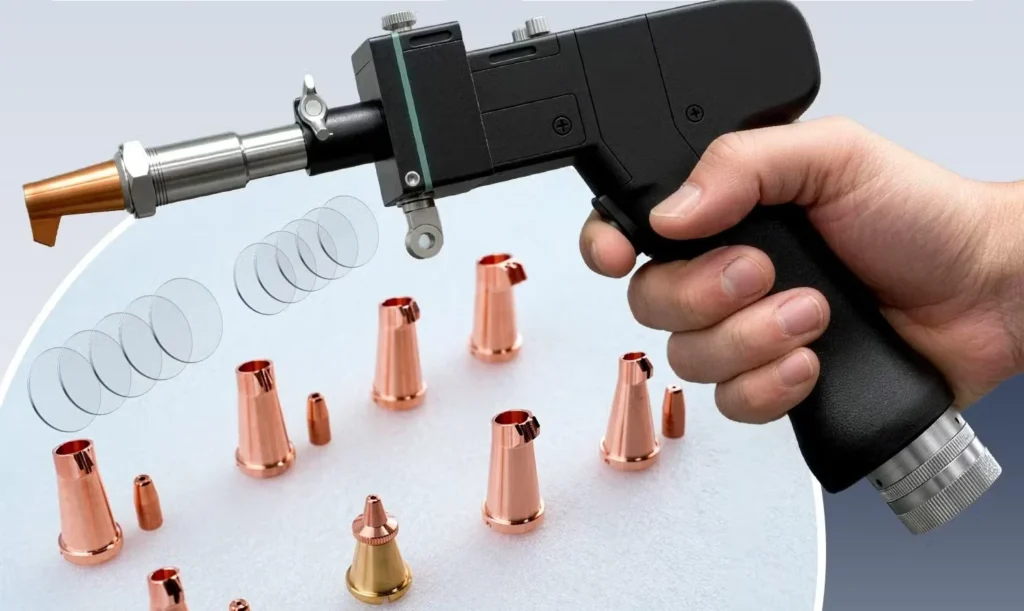
يؤثر رأس اللحام على توصيل الشعاع وعرض اللحام ومرونة اللحام.
- ضبط حجم البقعة: يتحكم في كثافة الطاقة وعرض اللحام.
- وظيفة التأرجح: تساعد على سد الفجوات وتحسين مظهر اللحام.
- ضبط التركيز: يؤثر على الاختراق واستقرار اللحام.
- العدسة الواقية: تؤثر على وتيرة الصيانة وتكلفة التشغيل.
يجب أن يتوافق تصميم رأس اللحام المناسب مع نوع الوصلة ومتطلبات اللحام.
الأسلاك المغذية
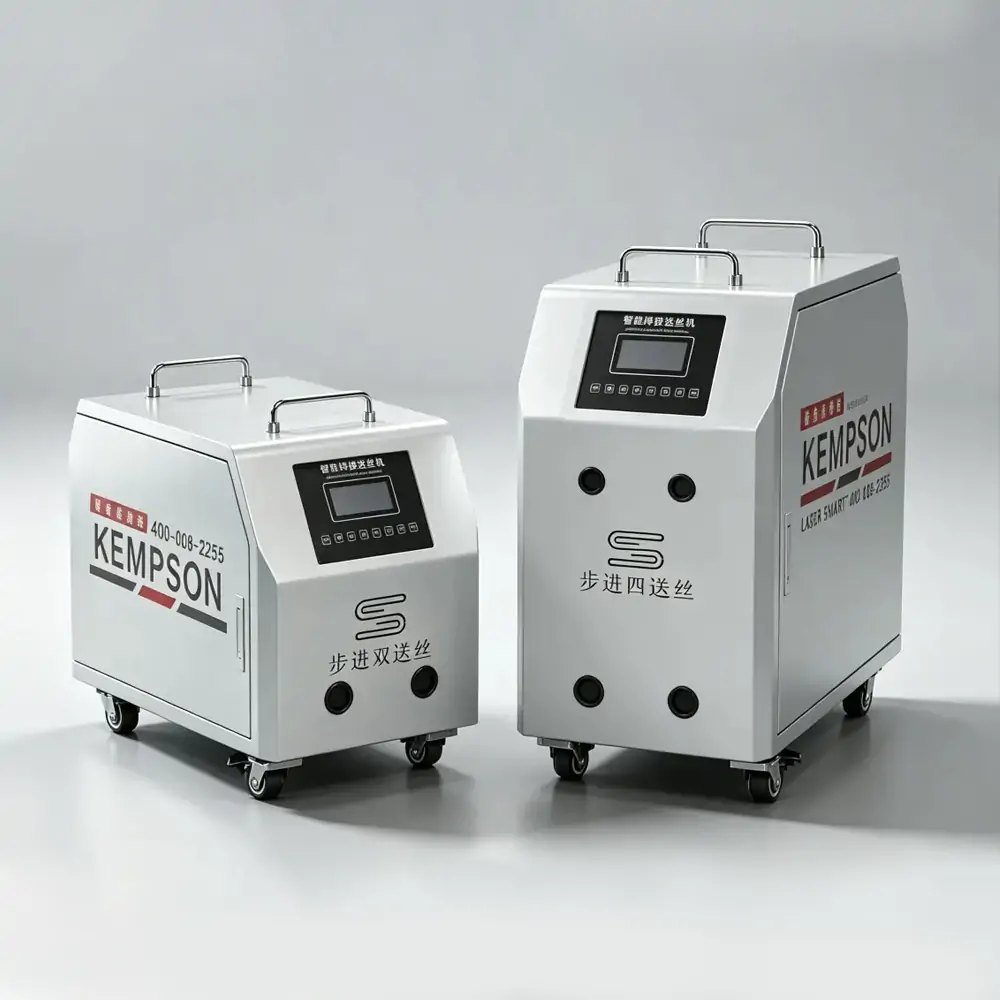
بالنسبة لتطبيقات لحام الألومنيوم التي تتطلب سلك حشو، فإن وحدة تغذية السلك تؤثر بشكل مباشر على استقرار اللحام.
- نطاق قطر السلك المتوافق (عادةً 0.8-2.0 مم).
- تغذية سلكية مستقرة دون تشوه السلك.
- سرعة تغذية السلك قابلة للتعديل لتناسب ظروف اللحام المختلفة.
يجب أن يتناسب جهاز تغذية السلك مع سلك الحشو، وسمك المادة، وفجوة الوصلة، وقوة الليزر.
مبرد
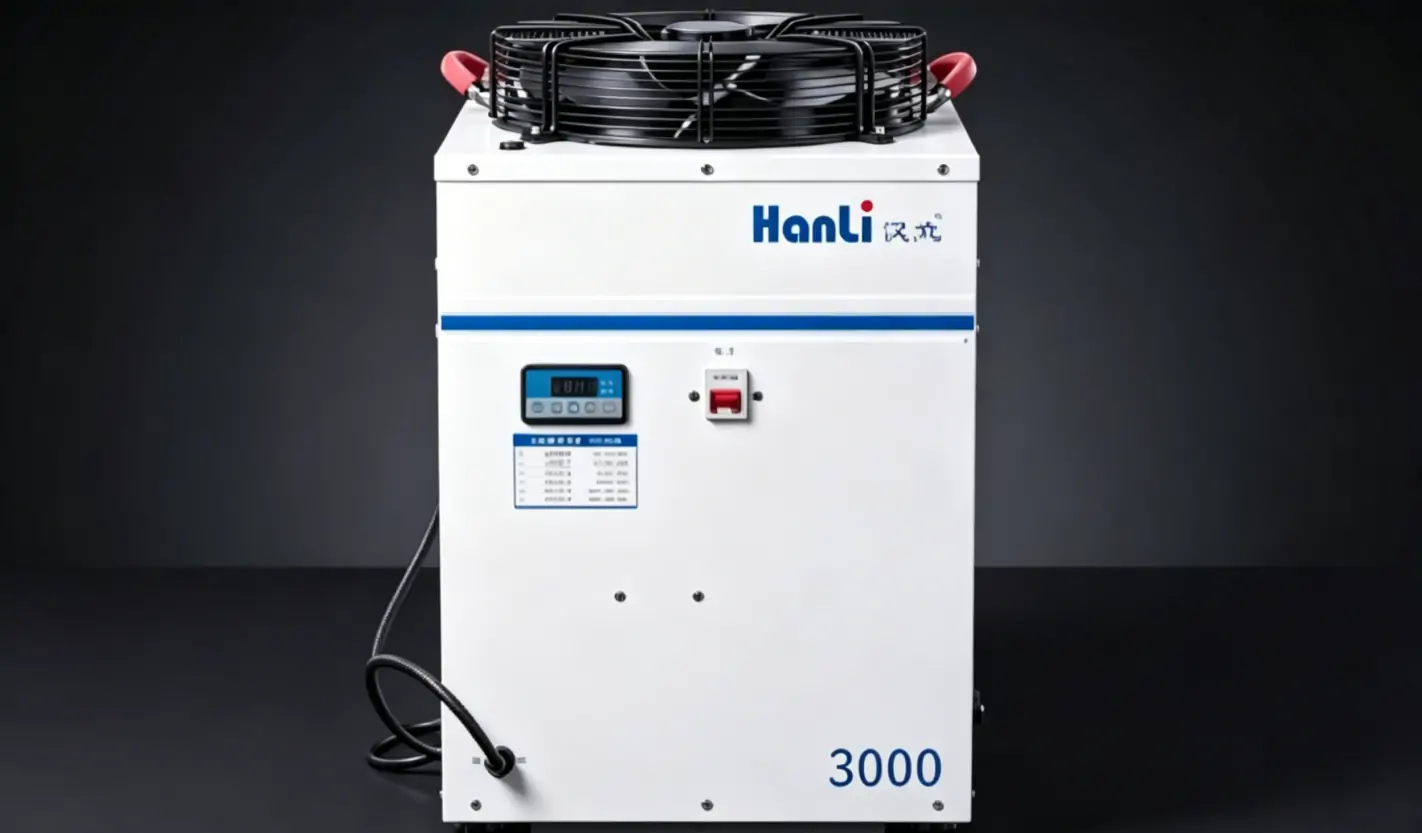
يحافظ نظام التبريد على استقرار التشغيل أثناء اللحام المستمر.
- قم بمواءمة قدرة التبريد مع قوة الليزر.
- ضع في اعتبارك وقت التشغيل ودورة الإنتاج.
- تحقق من استقرار التبريد للحام عالي الطاقة.
يساعد نظام التبريد المناسب على منع انخفاض الطاقة وتوقف المعدات عن العمل أثناء التشغيل طويل الأمد.
يجب اختيار ماكينة اللحام بالليزر الليفي المناسبة للألمنيوم بناءً على نوع سبيكة الألمنيوم، وسماكة المادة، وتصميم الوصلة، وحجم الإنتاج، وسرعة اللحام. ولا تُعدّ قوة الليزر وحدها كافية لتحديد أفضل مواصفات للماكينة.
خاتمة
تُتيح لحام الألومنيوم بالليزر الليفي سرعة لحام عالية وتشوهًا منخفضًا، لكن جودة اللحام تعتمد على تحضير المواد بشكل صحيح، واختيار سلك الحشو المناسب، وإعدادات الماكينة. يُعد فهم تحديات لحام الألومنيوم واختيار المعدات المناسبة أمرًا أساسيًا لضمان إنتاج مستقر.
تُوفر شركة كيمبسون ماكينات لحام الألياف الليزرية لتطبيقات لحام الألومنيوم، بما في ذلك خيارات طاقة متنوعة، وأنظمة تغذية الأسلاك، وملحقات اللحام ذات الصلة. بفضل مهندسينا المحترفين، وخبرتنا في تصميم المعدات، ودعمنا للمشاريع الخارجية، نساعد عملاءنا على اختيار التكوين الأمثل للماكينة وفقًا للمادة، والسماكة، ونوع الوصلة، واحتياجات الإنتاج. كما نقدم الدعم الفني وخدمات ما بعد البيع لعملائنا في جميع أنحاء العالم.
اتصل بنا لمناقشة مشروع لحام الألمنيوم بالليزر الخاص بك وإيجاد التكوين المناسب للمعدات لتطبيقك.

الأسئلة الشائعة
هل يمكن لليزر الألياف أن يلحم الألومنيوم؟
نعم، يمكن لأشعة الليزر الليفية لحام الألومنيوم وسبائك الألومنيوم مثل 5052 و6061 و6063 و5083. ويستخدم لحام الليزر الليفي على نطاق واسع للصفائح الرقيقة وقطع غيار السيارات وهياكل الألومنيوم حيث يكون التشوه المنخفض والتحكم الدقيق في الحرارة مطلوبين.
لماذا يصعب لحام الألومنيوم باستخدام ليزر الألياف؟
يُعدّ لحام الألومنيوم عملية صعبة نظرًا لانعكاسه لطاقة الليزر، وسرعة نقله للحرارة، وحساسيته للمسامية والتشقق. وتعتمد نتيجة اللحام بشكل كبير على نوع السبيكة، وسُمك المادة، وتصميم الوصلة، وإعدادات المعايير.
ما هي قوة الليزر اللازمة للحام الألومنيوم؟
تعتمد طاقة الليزر المطلوبة على سُمك الألومنيوم ونوع الوصلة ومتطلبات الإنتاج. تستخدم أجهزة لحام الألياف الليزرية الشائعة نطاقات طاقة تتراوح بين 1500 و6000 واط. عادةً ما تحتاج الصفائح الرقيقة إلى طاقة أقل، بينما تتطلب قطع الألومنيوم السميكة طاقة أعلى للاختراق.
كيف يمكن منع المسامية في لحام الألومنيوم بالليزر؟
يمكن تقليل المسامية بتنظيف سطح الألومنيوم من الزيوت والرطوبة والأوساخ قبل اللحام. كما أن استخدام غاز الحماية المناسب، وسلك الحشو النظيف، ومعايير اللحام الملائمة، كلها عوامل تساعد على منع انحباس الغاز في منطقة اللحام.
كيف يمكن منع التشققات عند لحام الألومنيوم بالليزر؟
يمكن التحكم في التشققات عن طريق اختيار سلك حشو مناسب لسبائك الألومنيوم، والتحكم في كمية الحرارة المُدخلة، وإعداد الوصلة بشكل صحيح. تتطلب سبائك مثل 6061 اختيارًا دقيقًا لسلك الحشو لأنها أكثر حساسية للتشققات الساخنة.
ما نوع سلك الحشو المستخدم في لحام الألومنيوم بالليزر؟
تشمل أسلاك الحشو الشائعة في لحام الألومنيوم بالليزر 4043 و5356 و5183. ويعتمد اختيار السلك المناسب على سبيكة الألومنيوم الأساسية ومتطلبات اللحام. يُستخدم سلك 4043 عادةً مع سبائك 6XXX، بينما يُستخدم سلكا 5356 و5183 مع تطبيقات الألومنيوم ذات المقاومة العالية.
هل يمكن لحام الألومنيوم بالليزر بدون سلك حشو؟
نعم، يمكن لحام بعض قطع الألومنيوم بدون سلك حشو، خاصةً في الوصلات المحكمة والمواد الرقيقة. يُستخدم سلك الحشو بشكل أساسي لملء الفراغات، وزيادة كمية معدن اللحام، وتحسين خصائص اللحام.
ما هو غاز الحماية المستخدم في لحام الألومنيوم بالليزر؟
يُعدّ الأرجون الغاز الأكثر استخدامًا كغاز واقٍ في لحام الألومنيوم بالليزر، نظرًا لما يوفره من حماية جيدة لحوض اللحام واستقرار في عملية اللحام بالليزر دون حدوث قوس كهربائي. ويُختار الأرجون عالي النقاء عادةً للحدّ من مخاطر التلوث والمسامية.