جدول المحتويات
المقدمة
يمكن استخدام لحام TIG ولحام MIG واللحام بالليزر في لحام الألومنيوم، لكنها لا تُناسب جميعها نفس نوع العمل. يُعرف لحام TIG بدقة التحكم وجودة اللحامات. يُستخدم لحام MIG على نطاق واسع لزيادة سرعة الإنتاج بتكلفة أقل للمعدات. أما اللحام بالليزر فيُستخدم عندما تكون سرعة اللحام العالية، وانخفاض الحرارة المُدخلة، وثبات النتائج أمورًا بالغة الأهمية.
تتلخص الاختلافات الرئيسية في سرعة اللحام، وجودة اللحام، والحرارة المُدخلة، واستخدام سلك الحشو، ومهارة المشغل، وتكلفة المعدات، وكفاءة الإنتاج، والتطبيق. تُقارن هذه العوامل أدناه لتوضيح مكانة كل عملية في لحام الألومنيوم.
مقارنة بين لحام TIG ولحام MIG ولحام الليزر للألمنيوم
لا توجد عملية لحام واحدة هي الأفضل للألمنيوم. فلكل من لحام TIG ولحام MIG ولحام الليزر مزايا مختلفة من حيث السرعة، والحرارة المُدخلة، والتكلفة، والتطبيق.
| عامل | تيج لحام | لحام ميغ | اللحام بالليزر |
|---|---|---|---|
| سرعة اللحام | منخفض | متوسطة إلى عالية | مرتفع |
| مدخلات الحرارة | مرتفع | متوسطة إلى عالية | منخفض |
| مظهر اللحام | أسعار | الخير | أسعار |
| منطقة المتضررة الحرارة | أكبر | متوسط | الأصغر |
| سلك حشو | مطلوب عادة | مطلوب: | اختياري، حسب تصميم الوصلة |
| مهارة المشغل | مرتفع | متوسط | متوسط |
| أتمتة | ممكن | سهل | سهل |
| ألمنيوم رقيق | الخير | جيد-جيد | أسعار |
| اللحام الإنتاجي | محدود | الخير | أسعار |
| تكلفة المعدات | منخفض-متوسط | متوسط | أكثر |
- لحام TIG: مناسب للعمل بكميات صغيرة، والألمنيوم الرقيق، والتطبيقات التي يكون فيها مظهر اللحام والتحكم اليدوي مهمين.
- اللحام بالقوس المعدني المحمي بالغاز (MIG): خيار عملي لتصنيع الألمنيوم بشكل عام، والمواد متوسطة السماكة، وأعمال الإنتاج حيث يلزم تحقيق التوازن بين سرعة اللحام وتكلفة المعدات.
- اللحام بالليزر: مناسب تمامًا للإنتاج بكميات كبيرة، والألمنيوم الرقيق، واللحام منخفض التشوه، وخطوط الإنتاج الآلية.
تؤثر درجة سبيكة الألومنيوم وتصميم الوصلة أيضاً على عملية اللحام. وتعتمد التكلفة الإجمالية على المعدات وسرعة اللحام والعمالة والمواد الاستهلاكية والصيانة.
لحام TIG للألمنيوم
تستخدم لحام TIG قطبًا كهربائيًا من التنجستن غير قابل للاستهلاك وغازًا خاملًا واقيًا، عادةً الأرجون، لتكوين القوس الكهربائي. ويمكن إضافة سلك الحشو يدويًا عند الحاجة. تشتهر تقنية TIG بالتحكم الدقيق في الحرارة ومظهر اللحام النظيف، مما يجعلها مناسبة للألمنيوم الرقيق وللأعمال ذات الكميات القليلة.


المزايا
- مظهر لحام ممتاز: ينتج لحامات نظيفة وناعمة مع القليل من التناثر.
- التحكم الدقيق في الحرارة: يمكن للمشغل ضبط مدخلات الحرارة وفقًا لحالة حوض اللحام والوصلة.
- مناسب للمواد الرقيقة: مناسب تمامًا لأجزاء الألومنيوم الرقيقة حيث يكون التحكم في الحرارة أمرًا مهمًا.
- مناسب لأعمال الإصلاح والإنتاج بكميات صغيرة: مرن لأعمال الإصلاح والنماذج الأولية والإنتاج بكميات صغيرة.
القيود
- سرعة اللحام البطيئة: أبطأ من اللحام بتقنية MIG واللحام بالليزر، خاصة في اللحامات الطويلة.
- مهارة تشغيل عالية: تتطلب تنسيقًا جيدًا بين حركة الشعلة وتغذية سلك الحشو.
- مدخلات حرارية أعلى: ينتج عنها منطقة متأثرة بالحرارة أكبر، كما أنها تنطوي على مخاطر تشوه أعلى من اللحام بالليزر.
- انخفاض كفاءة الإنتاج: أقل ملاءمة للإنتاج بكميات كبيرة.
تعتبر تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) خيارًا عمليًا عندما يكون مظهر اللحام والتحكم فيه ومرونته أكثر أهمية من سرعة اللحام.
لحام MIG للألمنيوم
تستخدم لحام MIG سلك ألومنيوم يُغذى باستمرار كقطب كهربائي ومعدن حشو. يوفر هذا النوع من اللحام سرعة لحام أعلى من لحام TIG، ويُستخدم على نطاق واسع في هياكل الألومنيوم والتصنيع العام. كما يوفر MIG توازناً عملياً بين سرعة الإنتاج وتكلفة المعدات.


المزايا
- أسرع من تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG): مناسب للحامات الأطول ومعدلات الإنتاج الأعلى.
- اللحام المستمر: يدعم التغذية المستمرة للسلك عمليات اللحام الطويلة مع عدد أقل من التوقفات.
- مناسب لأعمال الإنتاج: يستخدم عادة في تصنيع الألمنيوم بكميات متوسطة وعالية.
- متوافق مع أنظمة التشغيل الآلي: يمكن دمجه مع أنظمة اللحام الروبوتية ومحطات العمل الآلية.
القيود
- مدخلات حرارية أعلى من اللحام بالليزر: مما يؤدي إلى منطقة متأثرة بالحرارة أكبر وتشوه حراري أكبر.
- المزيد من التناثر: قد يلزم تنظيف اللحام بعد اللحام.
- خطر التشوه الأكبر: يكون أكثر وضوحًا عند لحام الألومنيوم الرقيق.
- تحديات تغذية الأسلاك: يتطلب سلك الألومنيوم اللين نظام تغذية مناسبًا لتقليل مشاكل الانحناء والتغذية.
تعتبر تقنية اللحام MIG مناسبة تمامًا لتصنيع الألمنيوم بشكل عام حيث يجب تحقيق التوازن بين سرعة اللحام وتكلفة المعدات.
لحام الليزر للألمنيوم
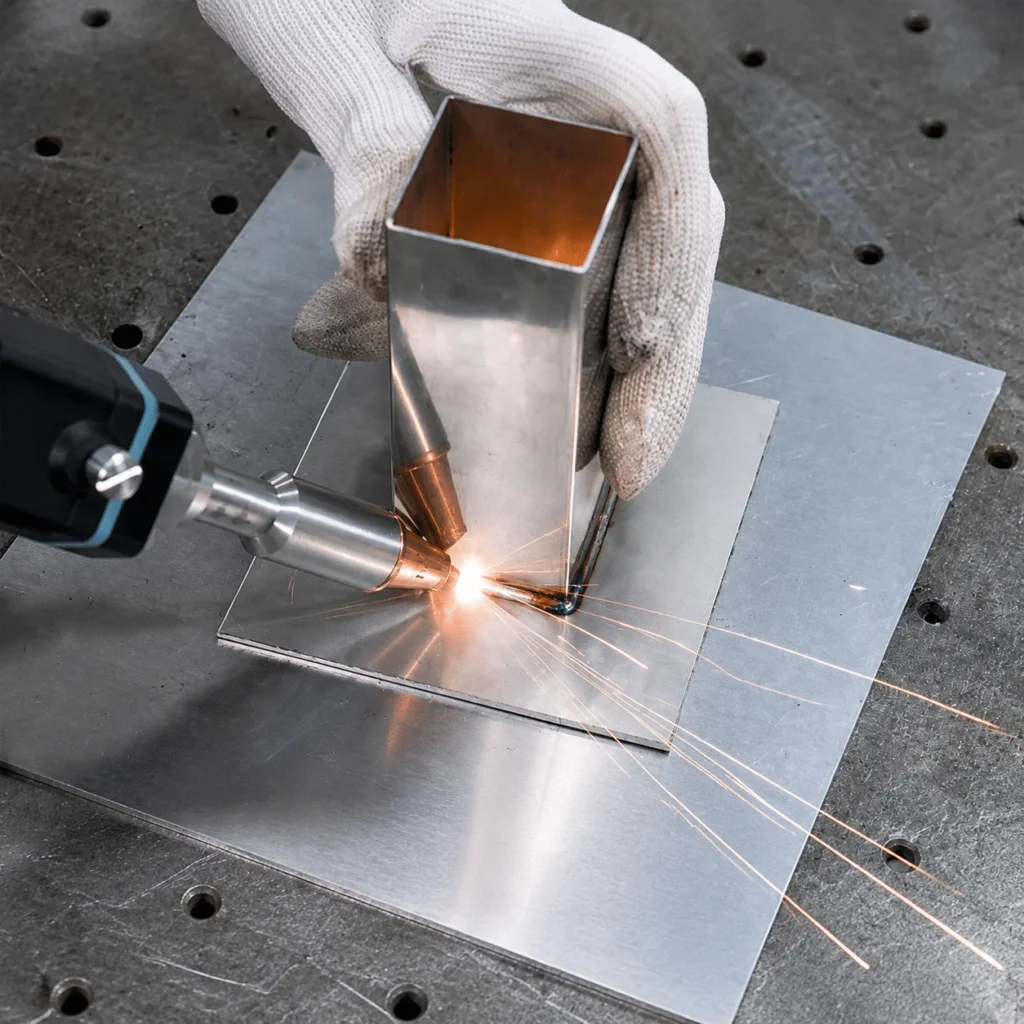
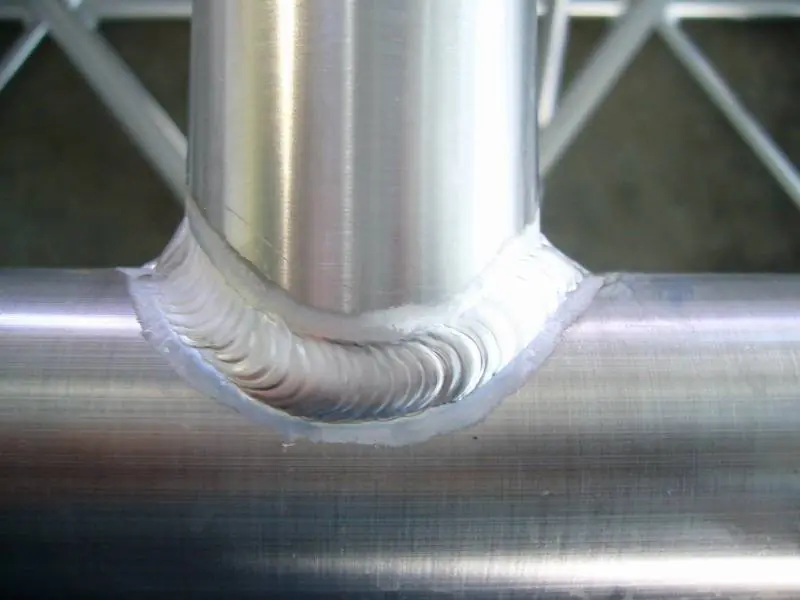
تستخدم عملية اللحام بالليزر شعاع ليزر مركز كمصدر للحرارة، مما يوفر سرعة لحام عالية، واستهلاكًا منخفضًا للحرارة، ومنطقة متأثرة بالحرارة صغيرة. وبفضل تصميم الوصلة المناسب ومعايير العملية الملائمة، يُعدّ اللحام بالليزر خيارًا مثاليًا للأجزاء الدقيقة، والألمنيوم الرقيق، والإنتاج الآلي.
المزايا
- سرعة لحام عالية: مناسبة للإنتاج بكميات كبيرة.
- مدخلات حرارية منخفضة: يقلل من التشوه الحراري مقارنة باللحام القوسي التقليدي.
- منطقة صغيرة متأثرة بالحرارة: تحد من المنطقة المتأثرة بحرارة اللحام.
- مظهر لحام نظيف: ينتج لحامات ضيقة ومتناسقة مع تشطيب محدود بعد اللحام.
- سهولة التشغيل الآلي: يمكن دمجها مع الروبوتات وأنظمة التحكم الرقمي الحاسوبي وخطوط الإنتاج.
- قابلية تكرار جيدة: تدعم معايير العملية المستقرة جودة لحام متسقة.
- مناسب للإنتاج بكميات كبيرة: السرعة العالية والأتمتة يمكن أن تقلل من وقت الدورة ومتطلبات العمالة.
القيود
- ارتفاع تكلفة المعدات الأولية: تتطلب أنظمة الليزر عمومًا استثمارًا أوليًا أعلى من معدات اللحام بالقوس الكهربائي (TIG) أو اللحام بالقوس المعدني المحمي بالغاز (MIG).
- يلزم تركيب دقيق للمفاصل: شعاع الليزر الضيق أكثر حساسية لفجوات المفاصل ومحاذاة الأجزاء.
- انعكاسية عالية للألمنيوم: يعكس الألمنيوم كمية كبيرة من طاقة الليزر، لذلك يلزم توفير طاقة مناسبة ومعايير عملية ملائمة.
- تعتمد المعايير على السبيكة والسمك: يجب أن تتناسب قوة الليزر وسرعة اللحام وموضع التركيز والإعدادات الأخرى مع المادة.
- تحضير السطح أمر بالغ الأهمية: إزالة الأكسيد واستخدام غاز الحماية المناسب يساعدان في تقليل المسامية وعيوب اللحام.
يُعد اللحام بالليزر خيارًا قويًا لأجزاء الألومنيوم التي تتطلب سرعة عالية، وتشوهًا منخفضًا، وجودة متسقة، وإنتاجًا آليًا.
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: أيهما أسرع؟
بالنسبة للألمنيوم، تُعدّ لحام الليزر الأسرع عمومًا، يليه لحام MIG ثم لحام TIG. يستخدم لحام الليزر مصدر حرارة مركّز، بينما يستخدم لحام MIG تغذية سلكية مستمرة. أما لحام TIG فيعتمد على حركة الشعلة اليدوية وسلك الحشو، لذا تكون سرعة اللحام فيه أبطأ.
تعتمد السرعة الفعلية على عدة عوامل:
- سُمك المادة: عادةً ما تتطلب المواد الأكثر سُمكًا سرعة سير أقل.
- نوع الوصلة: وصلات التماس أسرع بشكل عام من وصلات الفيليه أو وصلات التداخل.
- قوة الليزر: يمكن للطاقة العالية أن تدعم سرعات لحام أعلى عندما تسمح بذلك المادة والوصلة.
- تغذية الأسلاك: تتطلب العمليات التي تعتمد على تغذية الأسلاك تغذية مستقرة للأسلاك بالسرعة المحددة.
- وضعية اللحام: اللحام المسطح أسرع بشكل عام من اللحام الرأسي أو العلوي.
- الاختراق: يتطلب الاختراق الأعمق عادةً سرعة حركة أقل.
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: أيهما ينتج جودة لحام أفضل؟
تُنتج العمليات الثلاث جميعها لحامات جيدة للألمنيوم. وتعتمد النتيجة بشكل أساسي على نوع المادة، وإعداد الوصلة، ومعايير اللحام.
- لحام TIG: مظهر لحام نظيف وتحكم جيد في حوض اللحام.
- اللحام بتقنية MIG: جودة لحام مستقرة مع الإعدادات الصحيحة، ولكن مع تناثر أكثر من اللحام بتقنية TIG أو الليزر.
- الليزر: لحامات ضيقة، مدخلات حرارية منخفضة، واتساق جيد.
تعتبر الأسطح النظيفة، والتركيب الصحيح للوصلات، ومعايير اللحام الصحيحة أموراً مهمة لجميع العمليات الثلاث.
عند لحام الألومنيوم ذي العرض والعمق الكبيرين، من الضروري استخدام سلك حشو بالمقاس المناسب. لمزيد من المعلومات حول كيفية اختيار نوع ومقاس سلك الحشو، راجع: دليل اختيار سبيكة وقطر سلك حشو لحام الألومنيوم بالليزر
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: أيهما يتميز بأقل قدر من الحرارة؟
تُنتج عملية اللحام بالليزر أقل قدر من الحرارة المُدخلة بين الطرق الثلاث، وذلك لأن شعاع الليزر يُركز الطاقة في منطقة لحام صغيرة. وهذا يُقلل من المنطقة المتأثرة بالحرارة، والتشوه الحراري، وخطر تشوه الألومنيوم.
اللحام بالليزر
- مدخلات حرارية منخفضة ومنطقة تأثير حراري ضيقة.
- مناسب لألواح الألومنيوم الرقيقة، والأجزاء الدقيقة، والمكونات التي تتطلب تحكمًا دقيقًا في الأبعاد.
- يساعد التبريد الأسرع على تقليل التشوه وتصحيح ما بعد اللحام.
تيج لحام
- يستخدم قوسًا مستقرًا ولكنه يتطلب مدخلات حرارية أعلى لصهر الألومنيوم.
- يوفر تحكمًا جيدًا في اللحام ولكنه قد يتسبب في تشوه حراري أكبر على المواد الرقيقة.
- يستخدم عادة في أعمال الإصلاح واللحام بكميات قليلة.
لحام ميغ
- معدل ترسيب أعلى من معدل ترسيب TIG ولكنه بشكل عام يُدخل المزيد من الحرارة إلى قطعة العمل.
- مناسب لقطع الألومنيوم السميكة ولحام عالي الإنتاجية.
- يتطلب الأمر تحكماً دقيقاً في المعلمات لتقليل التشوه وعيوب اللحام.
بالنسبة لتطبيقات الألومنيوم حيث يكون انخفاض التشوه والدقة في الأبعاد والتحكم في الحرارة أمراً بالغ الأهمية، فإن اللحام بالليزر عادة ما يكون الخيار المفضل.
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: ما هي الطريقة الأفضل للألمنيوم الرقيق؟
يُعد كل من لحام TIG واللحام بالليزر مناسبين للألمنيوم الرقيق، لكنهما يناسبان وظائف مختلفة.
- تُعدّ تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) مناسبةً للحام اليدوي، والإصلاحات، والوصلات المعقدة، والإنتاج بكميات صغيرة. يتمتع المشغل بتحكم مباشر في حوض اللحام، إلا أن العملية أبطأ.
- يُعدّ اللحام بالليزر أنسب للإنتاج عالي السرعة واللحام الآلي. فانخفاض الحرارة المُدخلة يُساعد على تقليل التشوه، ولكن ضبط الوصلات وإعدادات العملية يتطلبان تحكماً أدق.
- يمكن أيضًا لحام MIG لحام الألومنيوم الرقيق، ولكن مدخلات الحرارة العالية تجعل التحكم في الاحتراق والتشوه أكثر صعوبة في المواد الرقيقة جدًا.
بالنسبة للألمنيوم الرقيق، يجب مراعاة سمك المادة، وتصميم الوصلة، وحجم الإنتاج، ومتطلبات اللحام، وتكلفة المعدات قبل اختيار العملية.
تكلفة اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر
تختلف العمليات الثلاث بشكل رئيسي في الاستثمار في المعدات والمواد الاستهلاكية والعمالة وسرعة الإنتاج.
| عامل التكلفة | TIG | MIG | الليزر |
|---|---|---|---|
| تكلفة المعدات الأولية | منخفض | متوسط | مرتفع |
| سلك حشو | مطلوب عادة | مطلوب: | اختياري |
| التكلفة الاستهلاكية | منخفض-متوسط | متوسط | منخفض-متوسط |
| متطلبات العمل | مرتفع | متوسط | انخفاض مع التشغيل الآلي |
| سرعة اللحام | منخفض | متوسطة إلى عالية | مرتفع |
| التشطيب بعد اللحام | منخفض | أكثر | عادة منخفضة |
| أفضل تكلفة تناسب احتياجاتك | دفعات صغيرة | الإنتاج العام | إنتاج بكميات كبيرة |
- تكلفة لحام TIG - يتميز لحام TIG بأقل تكلفة من حيث المعدات مقارنةً بالأنواع الثلاثة الأخرى. ومع ذلك، فإن سرعة اللحام فيه أقل، وتتطلب العملية وقتًا أطول من المشغل. عادةً ما يكون لحام TIG أكثر اقتصاديةً لأعمال الإصلاح، والنماذج الأولية، وإنتاج كميات صغيرة من الألومنيوم.
- تكلفة اللحام بتقنية MIG — تتميز تقنية MIG بتكلفة معدات متوسطة وتستخدم سلك حشو مستمر. سرعة اللحام العالية تجعلها خيارًا شائعًا لتصنيع الألمنيوم بشكل عام والإنتاج بكميات متوسطة.
- تكلفة اللحام بالليزر - يتطلب اللحام بالليزر استثمارًا أوليًا أعلى، لكن سرعة اللحام العالية وانخفاض الحرارة المُدخلة يُمكن أن يُقللا من وقت الدورة، والعمالة، والتشوه، وأعمال ما بعد اللحام. ويصبح أكثر فعالية من حيث التكلفة مع زيادة حجم الإنتاج.
بالنسبة للأعمال ذات الكميات الصغيرة، عادةً ما تكون تكلفة بدء التشغيل في تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) هي الأقل. أما تقنية اللحام بالقوس المعدني المحمي بالغاز الخامل (MIG) فتُحقق توازناً جيداً بين تكلفة المعدات وسرعة الإنتاج. في الإنتاج بكميات كبيرة، يُمكن أن يُوفر اللحام بالليزر تكلفة أقل للقطعة الواحدة، حيث تُقلل إنتاجيته العالية وأتمتته من العمالة ووقت الدورة.
ما هي أفضل طريقة لحام للألمنيوم؟
تعتمد أفضل طريقة على سمك الألومنيوم ونوع الوصلة وحجم الإنتاج وجودة اللحام والتكلفة.
| تطبيق | الطريقة الموصى بها | سبب رئيسي |
|---|---|---|
| صفائح رقيقة، وصلات معقدة | TIG | تحكم دقيق، لحام نظيف |
| إنتاج ألواح متوسطة/سميكة | MIG | لحام سريع، تكلفة معتدلة |
| أجزاء رقيقة، لحام دقيق | الليزر | سرعة عالية، مدخلات حرارية منخفضة |
| الإنتاج الآلي بكميات كبيرة | الليزر | سريع، متسق، سهل الأتمتة |
- لحام TIG: يُستخدم لحام TIG للألمنيوم الرقيق، والوصلات المعقدة، وأعمال الإصلاح، والمتطلبات العالية للمظهر. يوفر تحكمًا جيدًا في حوض اللحام، ولكنه يتميز بسرعة لحام أقل.
- لحام MIG: يُستخدم لحام MIG في تصنيع الألمنيوم بشكل عام، والصفائح متوسطة وسميكة، والإنتاج بكميات كبيرة. يوفر سرعة لحام أعلى من لحام TIG بتكلفة معدات معقولة.
- اللحام بالليزر: يُستخدم اللحام بالليزر في الصفائح الرقيقة والأجزاء الدقيقة والإنتاج الآلي. وتساعد سرعة اللحام العالية وانخفاض الحرارة المُدخلة على تقليل التشوه والحاجة إلى أعمال ما بعد اللحام.
تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) للدقة والإنتاج بكميات صغيرة. تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (MIG) لتصنيع الألمنيوم بشكل عام. تقنية الليزر للحام عالي السرعة ومنخفض التشوه والإنتاج الآلي.
متى يجب عليك اختيار اللحام بالليزر للألمنيوم؟
اختر اللحام بالليزر عندما تكون سرعة اللحام، وانخفاض مدخلات الحرارة، واتساق اللحام، والأتمتة أموراً مهمة.
- أجزاء ألومنيوم رقيقة: يساعد انخفاض مدخلات الحرارة على تقليل الاحتراق والتشوه.
- سرعة لحام عالية: مناسبة لخطوط الإنتاج ذات أوقات الدورة القصيرة.
- تشوه منخفض: يحد مصدر الحرارة المركز من المنطقة المتأثرة بالحرارة.
- مظهر لحام عالي الجودة: ينتج لحامات ضيقة ونظيفة مع تشطيب أقل بعد اللحام.
- الإنتاج الآلي: سهولة التكامل مع الروبوتات وأنظمة التحكم الرقمي الحاسوبي وخطوط الإنتاج.
- جودة لحام متسقة: توفر معايير الليزر الثابتة نتائج لحام مستقرة.
- حجم الإنتاج الكبير: يمكن للسرعة العالية والأتمتة أن تقلل من وقت العمل ووقت الدورة.
بالنسبة للمصنعين الذين ينتجون إطارات الألمنيوم، والهياكل، وقطع غيار السيارات، والأبواب، والنوافذ، ومعدات المطابخ، والمكونات المصنعة الأخرى، يمكن أن يكون اللحام بالليزر بديلاً عمليًا للحام TIG أو MIG التقليدي.
ما هي قوة الليزر المناسبة للحام الألومنيوم؟
تتوفر ماكينات اللحام بالليزر من KEMPSON بقدرات تتراوح من 1500 واط إلى 6000 واط. وتعتمد القدرة المناسبة على مادة الألومنيوم ومتطلبات اللحام وظروف الإنتاج.

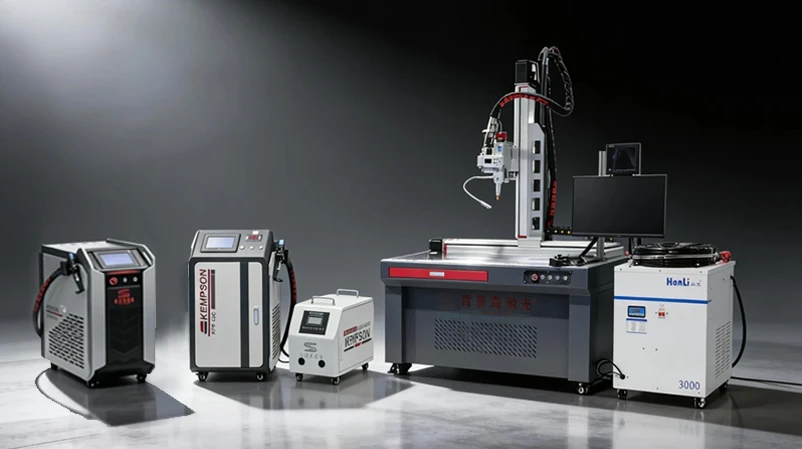
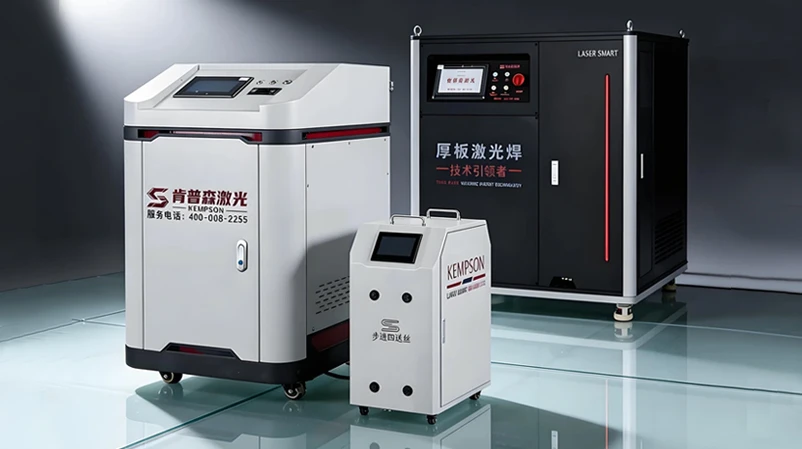

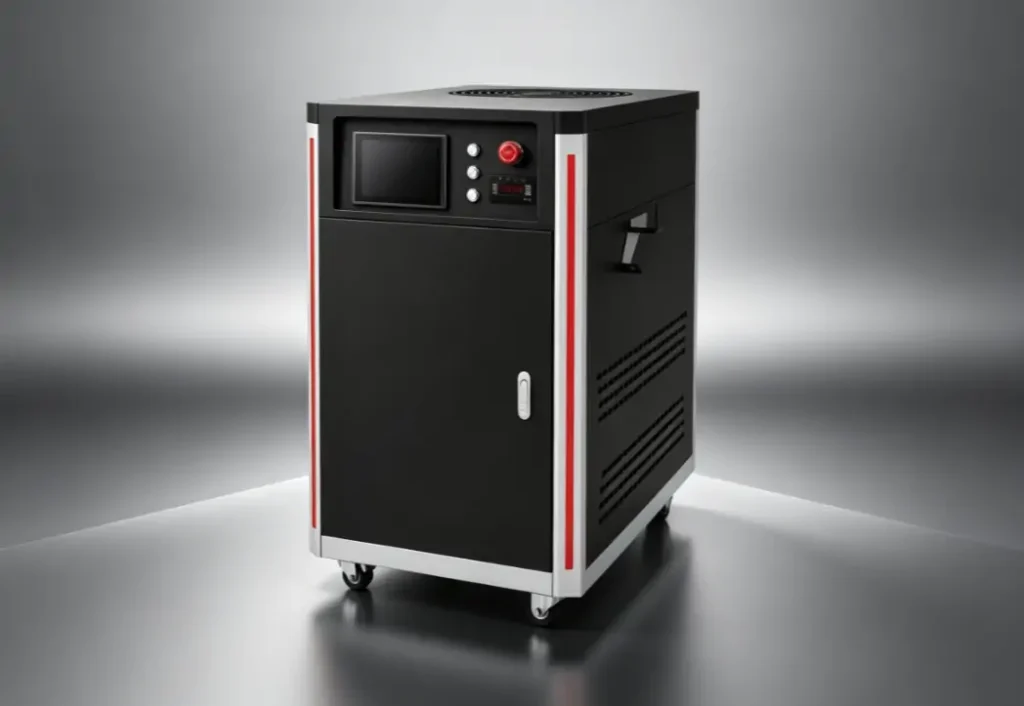
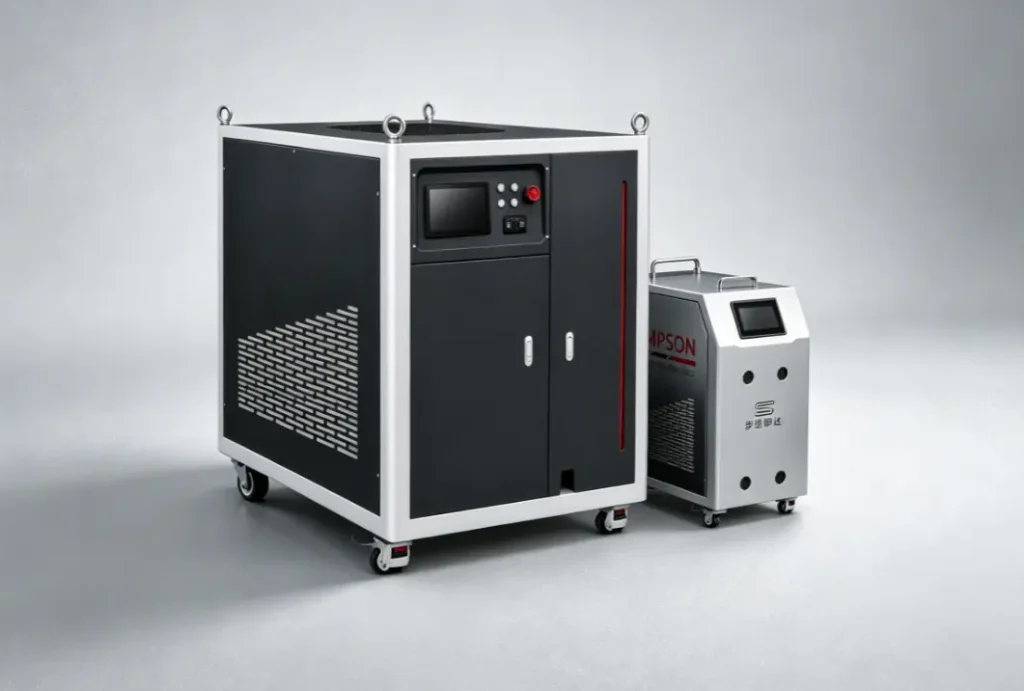
تعتمد الطاقة المطلوبة على سبيكة الألومنيوم، وسماكة المادة، وتصميم الوصلة، وسرعة اللحام، ومتطلبات الاختراق. يجب التأكد من معايير اللحام الفعلية من خلال الاختبار.
خاتمة
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: كل منها يلبي متطلبات لحام مختلفة. يُعد اللحام بتقنية TIG مناسبًا للأعمال اليدوية الدقيقة، ويُستخدم اللحام بتقنية MIG بشكل شائع في تصنيع الألمنيوم بشكل عام، بينما يُفضل اللحام بالليزر لتطبيقات الإنتاج عالية السرعة ومنخفضة التشوه والقابلة للتكرار.
تقدم شركة كيمبسون ماكينات لحام ليزرية للألمنيوم بقدرات تتراوح بين 1500 و6000 واط. أخبرنا بنوع سبيكة الألمنيوم، وسماكة المادة، ونوع الوصلة، ومتطلبات الإنتاج، وسيقوم فريقنا بترشيح التكوين المناسب. تواصل معنا لاختيار ماكينة اللحام الليزرية المناسبة والحصول على حلول مصممة خصيصًا لك.

الأسئلة الشائعة
هل اللحام بالليزر أفضل من اللحام بتقنية TIG للألمنيوم؟
في الإنتاج عالي السرعة، ولحام الألمنيوم الرقيق، واللحام منخفض التشوه، يتمتع اللحام بالليزر عمومًا بميزة على لحام القوس الكهربائي بالغاز الخامل (TIG). ومع ذلك، لا يزال لحام القوس الكهربائي بالغاز الخامل (TIG) أنسب للحام اليدوي، والإصلاحات، والوصلات المعقدة التي تتطلب تحكمًا مباشرًا في حوض اللحام.
هل اللحام بالليزر أفضل من اللحام بتقنية MIG للألمنيوم؟
توفر اللحام بالليزر سرعة أعلى، واستهلاكًا أقل للحرارة، وسهولة أكبر في التشغيل الآلي. ولا يزال اللحام بتقنية MIG خيارًا عمليًا لتصنيع الألمنيوم بشكل عام، حيث يجب تحقيق التوازن بين تكلفة المعدات وسرعة الإنتاج.
أيهما أسرع، لحام MIG أم لحام الليزر للألمنيوم؟
تُعدّ اللحام بالليزر أسرع عموماً من اللحام بتقنية MIG عندما تكون المادة وتصميم الوصلة وقوة الليزر مناسبة. وتعتمد سرعة اللحام الفعلية على سبيكة الألومنيوم وسماكتها ونوع الوصلة ومتطلبات الاختراق.
ما هي أفضل طريقة لحام تعطي أفضل النتائج على الألومنيوم؟
يمكن لتقنيات اللحام TIG وMIG والليزر إنتاج لحامات ألومنيوم جيدة عند ضبط معايير العملية بشكل صحيح. يُفضل استخدام اللحام بالليزر عندما تكون هناك حاجة إلى لحامات نظيفة ذات تشوه منخفض وسرعة عالية ونتائج متسقة.
هل يمكن لآلة اللحام بالليزر المحمولة باليد لحام الألومنيوم؟
نعم. يمكن لماكينة اللحام بالليزر المحمولة لحام الألومنيوم باستخدام طاقة ليزر مناسبة، وغاز واقٍ، ومعايير لحام ملائمة. يجب اختيار الماكينة وفقًا لنوع سبيكة الألومنيوم، وسماكتها، وتصميم الوصلة.
ما هي قوة الليزر اللازمة للحام الألومنيوم؟
تعتمد قوة الليزر على سبيكة الألومنيوم، وسماكة المادة، وتصميم الوصلة، وسرعة اللحام، ومتطلبات الاختراق. توفر شركة كيمبسون ماكينات لحام بالليزر بقدرات تتراوح من 1500 واط إلى 6000 واط، ويتم اختيار القدرة النهائية بناءً على التطبيق الفعلي.
هل يتطلب لحام الألومنيوم باستخدام الليزر سلك حشو؟
ليس دائمًا. يعتمد سلك الحشو على فجوة الوصلة، وتصميمها، ونوع سبيكة الألومنيوم، ومتطلبات اللحام. يمكن استخدام اللحام الذاتي بالليزر للوصلات المناسبة، بينما قد يكون سلك الحشو ضروريًا للفجوات الأكبر أو لمتطلبات لحام محددة.
هل لحام الألومنيوم بالليزر أغلى من لحام TIG أو MIG؟
تتميز عملية اللحام بالليزر بتكلفة أولية أعلى للمعدات مقارنةً بلحام TIG أو MIG. ومع ذلك، فإن سرعة اللحام العالية، وانخفاض الحرارة المُدخلة، وإمكانية التشغيل الآلي، كلها عوامل تُسهم في خفض تكاليف العمالة والإنتاج في التطبيقات ذات الأحجام الكبيرة.