È possibile saldare l'alluminio con il laser? La risposta è sì. Nella produzione moderna, i prodotti in alluminio sono praticamente onnipresenti, dalle estrusioni architettoniche ai componenti industriali di precisione. L'alluminio è diventato uno dei materiali metallici più importanti grazie alla sua economicità e praticità. Tuttavia, la saldatura dell'alluminio presenta notevoli difficoltà a causa dell'elevata complessità del processo e dei rigorosi requisiti di lavorazione, il che spesso genera perplessità tra gli utenti nella scelta dell'attrezzatura.
Rispetto ai metodi di saldatura tradizionali, le saldatrici laser offrono velocità più elevate, minore apporto termico e una qualità di saldatura più stabile nella saldatura di alluminio e leghe di alluminio. Sono ampiamente utilizzate per la saldatura di lamiere di alluminio e per la lavorazione di componenti di alta precisione. Questo articolo approfondirà la saldatura laser dell'alluminio, analizzandone a fondo i principi di saldatura, i principali vantaggi, i risultati di saldatura effettivi, gli scenari applicativi e le precauzioni operative, al fine di fornire una guida professionale per la scelta della soluzione di saldatura più appropriata.
I problemi legati alla saldatura dell'alluminio sono sempre esistiti, ma non sono inevitabili. Per approfondire le problematiche comuni e le relative soluzioni nella saldatura laser a fibra, consultare l'articolo: Saldatura laser a fibra dell'alluminio: sfide e soluzioni
Principi della saldatura laser delle leghe di alluminio
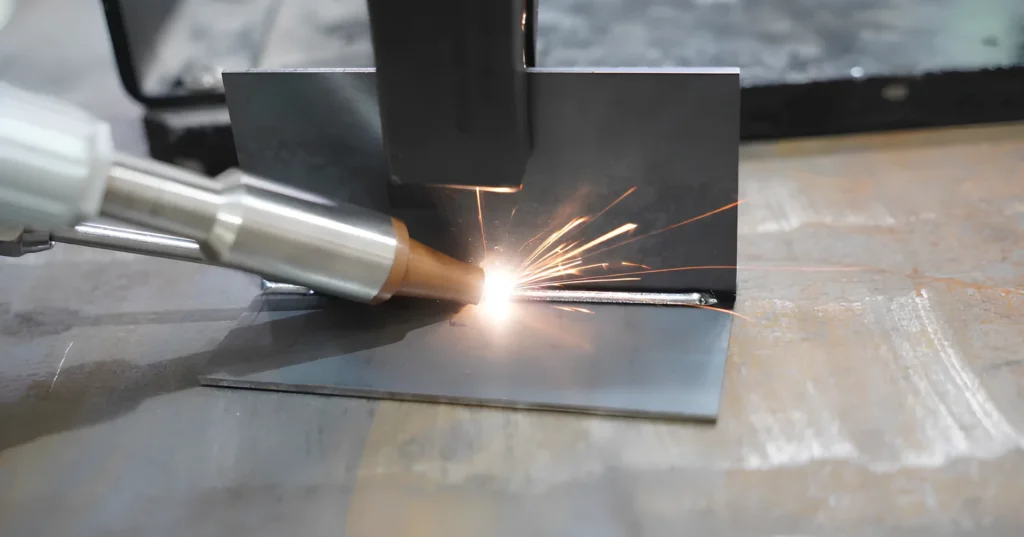
La saldatura laser delle leghe di alluminio è una tecnologia di saldatura altamente matura ed efficiente, ampiamente adottata nella produzione moderna. Durante il processo di saldatura, un raggio laser ad alta densità di energia viene focalizzato con precisione sulla superficie della lega di alluminio, fornendo un apporto termico istantaneo, concentrato e controllabile. L'energia laser viene rapidamente assorbita dal materiale e condotta verso l'interno, portando l'area localizzata alla temperatura di fusione in un lasso di tempo estremamente breve e formando un bagno fuso stabile e concentrato.
Poiché il raggio laser si muove in modo continuo o pulsato, il bagno di fusione si solidifica raffreddandosi, formando un cordone di saldatura denso che garantisce un legame metallico affidabile. Grazie alla zona termicamente alterata minima e all'energia concentrata, il processo di saldatura laser riduce efficacemente i problemi di diffusione termica causati dall'elevata conduttività termica dell'alluminio. Ciò lo rende particolarmente adatto alla saldatura di lamiere di alluminio, all'unione di fogli sottili e alla saldatura di componenti di precisione che richiedono elevata accuratezza e un aspetto estetico impeccabile.
Vantaggi della saldatura laser dell'alluminio
Elevata velocità ed efficienza di saldatura: l'energia concentrata riduce significativamente i tempi di saldatura, aumentando l'efficienza complessiva della produzione.
Basso apporto di calore e minima distorsione: la zona termicamente alterata ristretta riduce al minimo la deformazione e la concentrazione di stress causate dall'elevata conduttività termica dell'alluminio.
Qualità di saldatura superiore e finitura estetica impeccabile: saldature dense e lisce con spruzzi minimi garantiscono un aspetto uniforme.
Elevata adattabilità alla saldatura: adatta a varie leghe di alluminio e lamiere di alluminio di diverso spessore, soddisfacendo le esigenze di saldatura sia di componenti di precisione che di parti strutturali.
Requisiti di post-elaborazione ridotti al minimo: l'altezza del cordone di saldatura controllabile in genere non richiede molatura o ne richiede una minima, riducendo i costi di manodopera e di rilavorazione.
Elevato livello di automazione e intelligenza: facilmente integrabile nelle linee di produzione automatizzate, ideale per scenari produttivi che richiedono scalabilità e alta stabilità.
Parametri di saldatura laser dell'alluminio (di riferimento)
| Articolo | Intervallo di parametri | Descrizione |
| Materiali applicabili | Alluminio, leghe di alluminio (ad es. 5052, 6061, 6082) | Adatto alle comuni leghe di alluminio industriali |
| Gamma di spessori di saldatura | 0.5 - 10 mm (fino a 12 mm con sistemi ad alta potenza) | Dipende dalla potenza del laser e dal processo di saldatura. |
| Modalità di saldatura consigliate | Saldatura continua / pulsata / oscillante | La saldatura a oscillazione è ideale per lamiere di medio spessore. |
| Spessore della saldatura in un'unica passata | 0.5 - 6 mm | Per le lamiere più spesse si consiglia la saldatura a passaggi multipli o la progettazione con scanalature. |
| Larghezza del cordone di saldatura | 1 - 3 mm (regolabile a 2 - 8 mm con modalità oscillazione) | Cordone di saldatura stretto con buona controllabilità |
| Altezza del rinforzo di saldatura | 0 - 1.5 mm | Superficie di saldatura liscia, minima post-elaborazione richiesta |
| Profondità di penetrazione | 1 – 8 mm (a seconda della potenza) | Penetrazione stabile e costante |
| Zona termicamente alterata (ZTA) | Piccolo | Riduce efficacemente la distorsione termica |
| Distorsione della saldatura | Molto basso | Adatto per componenti ad alta precisione |
| Aspetto della saldatura | Liscio, continuo, schizzi minimi | Qualità superficiale superiore rispetto alla saldatura convenzionale. |
| Efficienza di saldatura | Alto | Velocità di saldatura notevolmente migliorata |
| Requisiti di post-elaborazione | Basso o nessuno | Riduce i costi di rettifica e rilavorazione |
A causa delle proprietà riflettenti dell'alluminio, per informazioni dettagliate sullo spessore e sui requisiti di potenza per la saldatura laser dell'alluminio, si prega di consultare: Guida allo spessore dell'alluminio per la saldatura laser: selezione della potenza e limiti di saldatura
Per i parametri di processo dettagliati sulla saldatura laser dell'alluminio, consultare l'articolo: "Saldatura laser dell'alluminio: processo, parametri e migliori pratiche".
Applicazioni e materiali comuni per la saldatura laser dell'alluminio
Industria dei materiali edili : porte e finestre in lega di alluminio, profili per facciate continue, parapetti, elementi decorativi. I materiali più comuni includono leghe di alluminio 6063, 6061, 6060, ecc.
Industria automobilistica e dei veicoli a energia alternativa: componenti strutturali della carrozzeria, supporti per batterie, alloggiamenti per batterie, staffe in lega di alluminio. I materiali più comuni includono le leghe di alluminio 5052, 5083, 6061 e 6082.
Produzione di macchinari e attrezzature industriali: involucri per apparecchiature, telai, componenti strutturali funzionali, profili industriali in alluminio. I materiali più comuni includono 6061, 6082, 7075 (per alcune parti strutturali).
Industria elettronica ed elettrica: involucri per dispositivi elettronici, dissipatori di calore, alloggiamenti per alimentatori. I materiali più comuni includono le leghe di alluminio 3003 e 5052.
Elettrodomestici e beni di consumo: involucri per condizionatori d'aria, custodie per elettrodomestici da cucina, staffe e telai in alluminio. I materiali più comuni includono le leghe di alluminio 3003, 5052 e 6061.
Settore aerospaziale e ferroviario: componenti strutturali della cabina, telai interni, parti ausiliarie portanti. I materiali più comuni includono le leghe di alluminio 2024, 6061 e 7075.
Accumulo di energia, batterie e nuove apparecchiature per le energie rinnovabili: contenitori per l'accumulo di energia, componenti strutturali per moduli batteria e alloggiamenti in lega di alluminio. I materiali più comuni includono le leghe di alluminio 3003, 5052 e 6061.
Lavorazione della lamiera e produzione su misura: giunzione di lamiere di alluminio, personalizzazione di componenti non standard, prototipazione e produzione di piccoli lotti. I materiali più comuni includono le leghe di alluminio 5052, 6061 e 5083.
Per saperne di più sui metodi e le caratteristiche della saldatura dell'alluminio, consultate l'articolo: "Come saldare l'alluminio: metodi, parametri e guida alla saldatura laser".
L'elevata purezza del metallo di base riduce la porosità e le cricche a caldo durante la saldatura laser. Le corrette specifiche delle lamiere e delle bobine di alluminio mantengono la resistenza del giunto e l'uniformità del cordone di saldatura. Le opzioni relative alle materie prime sono elencate presso Union Alu.
Panoramica del caso cliente
Questo cliente si affidava in precedenza ad attrezzature di saldatura convenzionali per la produzione di pianali in alluminio per camion frigoriferi. Tuttavia, la larghezza irregolare delle saldature e la scarsa tenuta hanno comportato un isolamento termico inadeguato, con un impatto diretto sulle prestazioni del veicolo alle basse temperature.
Per affrontare queste sfide, il team Kempson ha personalizzato la saldatrice laser a raffreddamento ad acqua KPS-LHW2000 per l'alluminio . Questa apparecchiatura integra un avanzato sistema di alimentazione automatica del filo in grado di passare dalla modalità a filo singolo a quella a doppio filo, garantendo una saldatura più fluida e una maggiore efficienza produttiva. Il suo sistema di raffreddamento ad acqua con tubi interamente in rame eroga una potenza di raffreddamento di 5.2 kW.
Questa unità compatta pesa solo 83 kg e presenta un design flessibile con un ingombro ridotto. Dotata di ruote piroettanti e di un cavo in fibra ottica da 10 metri, si adatta ad ambienti multi-sito. La soluzione integra un laser ad alta antiriflesso di classe GW e un sistema di controllo Schneider Electric, garantendo prestazioni stabili e affidabili per un funzionamento a lungo termine, in modo da soddisfare i requisiti di trasmissione del cliente.
Tre considerazioni chiave per la saldatura laser dell'alluminio
1. Pulire accuratamente la superficie di alluminio prima della saldatura
L'alluminio è un metallo non ferroso altamente reattivo, incline alla formazione di pellicole di ossido sulla sua superficie, che assorbono facilmente olio, umidità e polvere. Se non viene pulito accuratamente prima della saldatura, questi contaminanti possono entrare nel bagno di fusione, causando difetti come inclusioni e porosità che compromettono la resistenza della saldatura e la qualità del prodotto. Pertanto, prima della saldatura laser dell'alluminio, è necessario eseguire operazioni di sgrassaggio, disossidazione o pulizia meccanica per garantire una zona di saldatura pulita.
2. Controllare efficacemente i problemi di porosità e deformazione della saldatura
Durante la saldatura laser dell'alluminio, una protezione inadeguata o impostazioni dei parametri non idonee possono facilmente causare porosità nel bagno di fusione. Ciò può portare a espansioni localizzate o a una formazione irregolare della saldatura, compromettendo l'aspetto e la consistenza del prodotto. Gli operatori esperti possono controllare questo problema ottimizzando parametri e tecniche di saldatura. Per i principianti o per processi meno consolidati, è necessario porre maggiore enfasi sulla convalida del processo di saldatura e sulla messa a punto dei parametri per ridurre la frequenza dei difetti.
3. Adattare correttamente la potenza del laser allo spessore del materiale
I materiali in alluminio di diverso spessore e con specifiche differenti presentano requisiti di potenza specifici. Una potenza insufficiente può causare una fusione incompleta o una resistenza della saldatura inadeguata, mentre una potenza eccessiva rischia di provocare bruciature, spruzzi o il collasso della saldatura. Pertanto, è fondamentale selezionare un'apparecchiatura di saldatura laser con potenza e specifiche appropriate in base allo spessore dell'alluminio, alla configurazione di saldatura e alle dimensioni del prodotto, al fine di ottenere risultati di saldatura stabili e affidabili.
L'alluminio è un materiale altamente riflettente e durante il processo di saldatura possono verificarsi diversi difetti. Per informazioni specifiche sui problemi riscontrati e su come prevenirli, consultare l'articolo: Problemi di saldatura laser dell'alluminio: porosità, crepe e soluzioni
La saldatura laser si è affermata come una soluzione collaudata e affidabile per la lavorazione di alluminio e leghe di alluminio. Comprendendo i principi di funzionamento, i principali vantaggi, lo spessore e l'aspetto della saldatura, le applicazioni industriali e le considerazioni operative della saldatura laser dell'alluminio, è possibile selezionare l'attrezzatura e i parametri di saldatura laser più adatti alle proprie esigenze specifiche. Se state valutando la saldatura laser dell'alluminio o necessitate di supporto nella scelta della soluzione più adatta, contattate il team Kempson.
FAQS
È possibile saldare l'alluminio con il laser?
Sì, la saldatura laser è una tecnologia altamente consolidata per l'alluminio. Offre velocità superiori, minore apporto termico e una qualità di saldatura più stabile rispetto ai metodi tradizionali.
Qual è l'intervallo di spessore per la saldatura laser dell'alluminio?
Lo spessore tipico di saldatura dell'alluminio varia da 0.5 a 10 mm, con sistemi ad alta potenza in grado di raggiungere fino a 12 mm.
Quali leghe di alluminio sono adatte alla saldatura laser?
Le comuni leghe di alluminio industriali come 3003, 5052, 5083, 6061, 6063, 6082 e persino alcune leghe strutturali 7075 sono adatte alla saldatura laser.
Quali sono i principali vantaggi della saldatura laser dell'alluminio?
I principali vantaggi includono un'elevata velocità di saldatura, una distorsione termica minima grazie a una zona termicamente alterata ristretta e una finitura estetica superiore con una minima necessità di post-elaborazione.