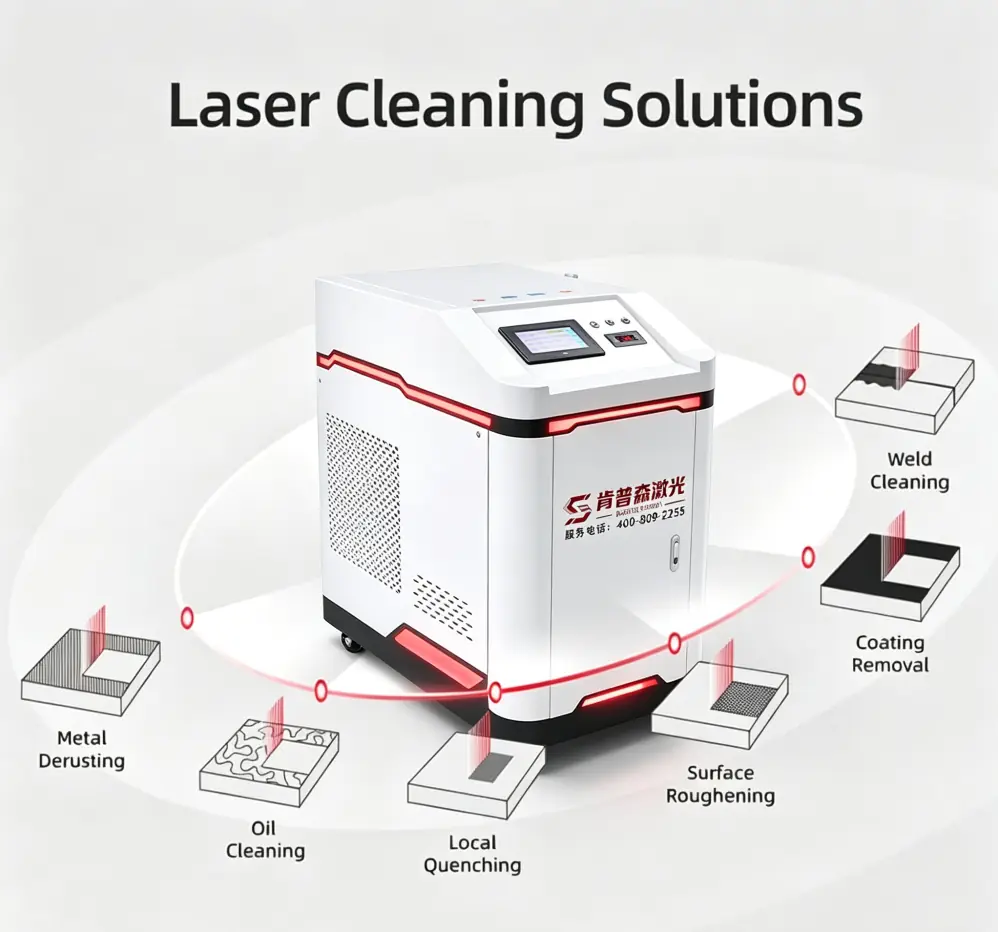
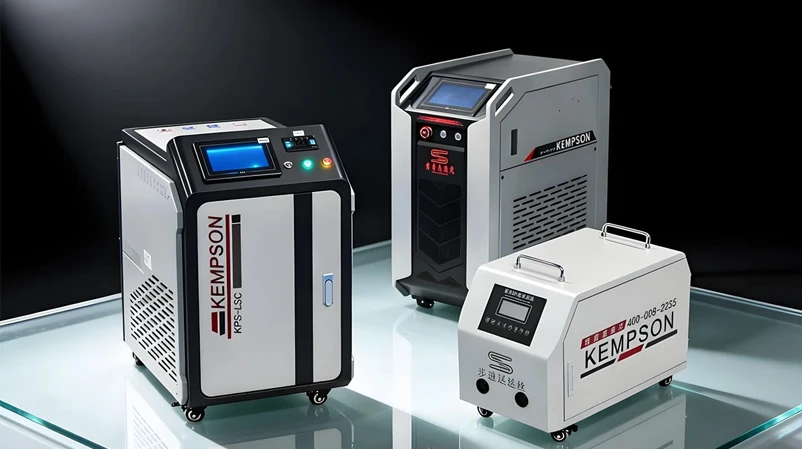
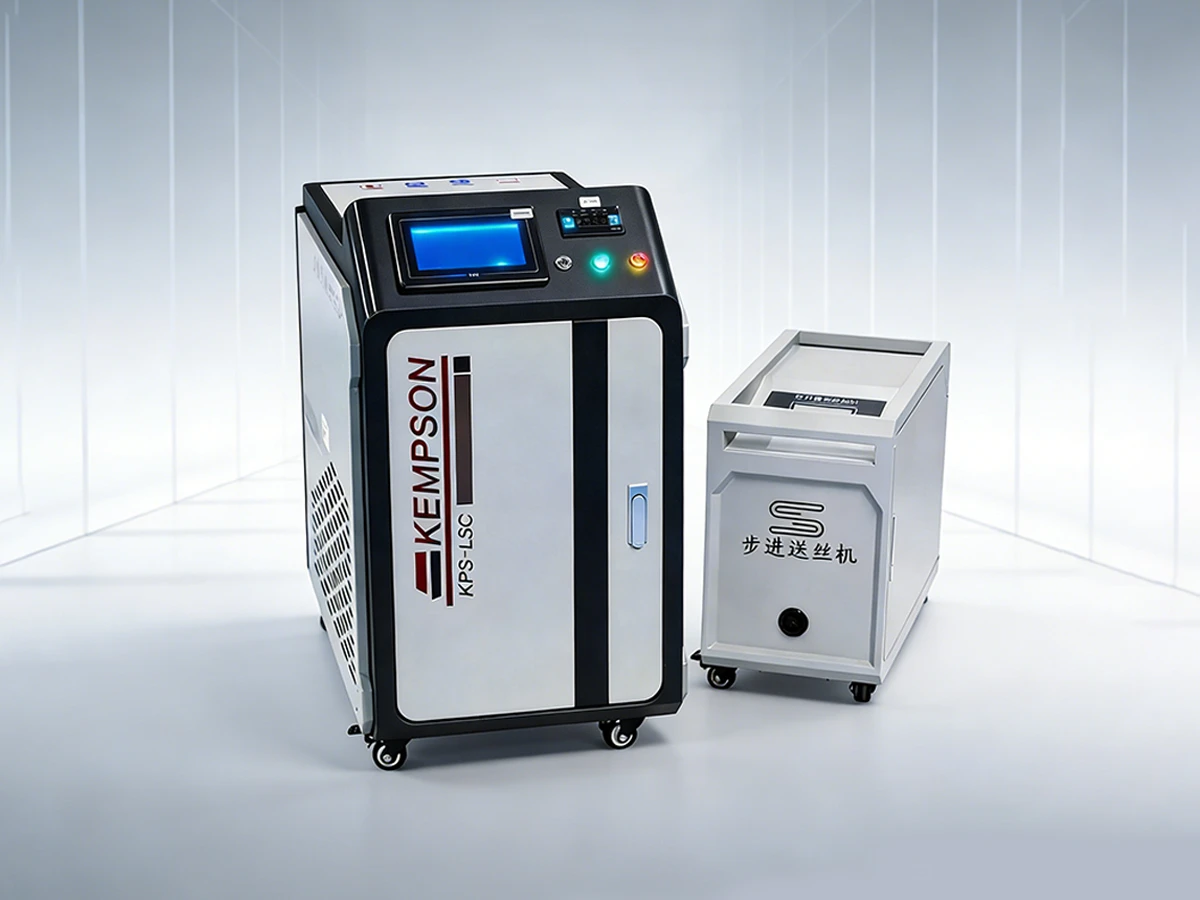
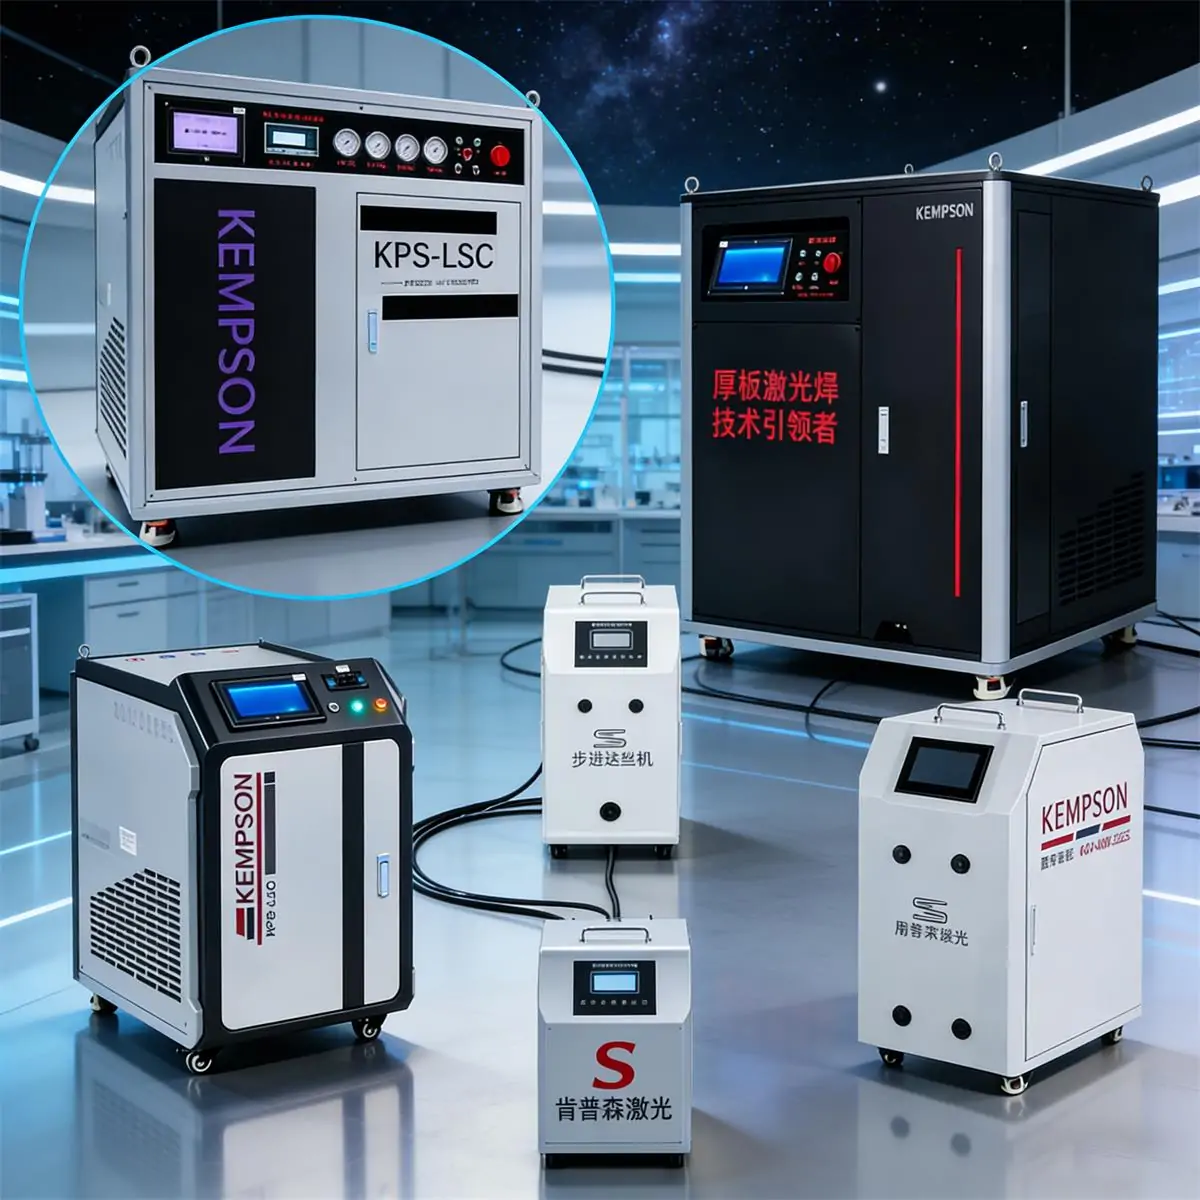
KEMPSON fornisce macchine per la pulizia laser industriale per la rimozione di ruggine, ossidi e rivestimenti selezionati da superfici metalliche. Confronta la pulizia pulsata MOPA da 500 W con i sistemi a onda continua da 2000 W, 3000 W e 4000 W per la manutenzione, la fabbricazione e la preparazione delle superfici.
Iniziate considerando il metallo, lo strato di contaminazione e la finitura desiderati. Una potenza nominale più elevata non garantisce di per sé il miglior risultato di pulizia. Il nostro team può esaminare il vostro pezzo, organizzare test su campioni e consigliarvi la configurazione della macchina più adatta.
I sistemi a onda continua (CW) forniscono un'emissione laser costante e rappresentano un punto di partenza pratico per la pulizia di aree più ampie e componenti metallici robusti. L'accumulo di calore richiede particolare attenzione su lamiere sottili, bordi e parti termosensibili. Scegliere le impostazioni e la velocità di avanzamento in base alle condizioni della superficie desiderate.

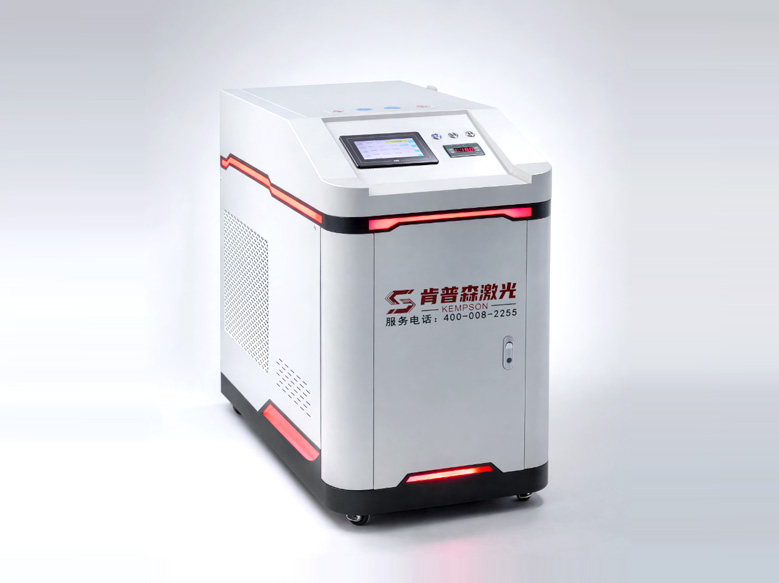
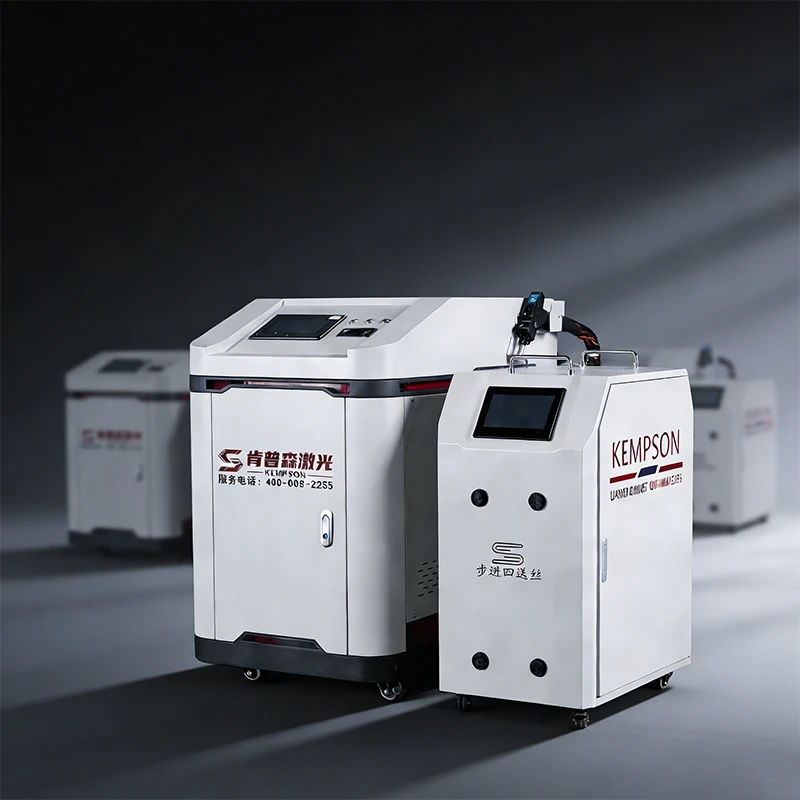
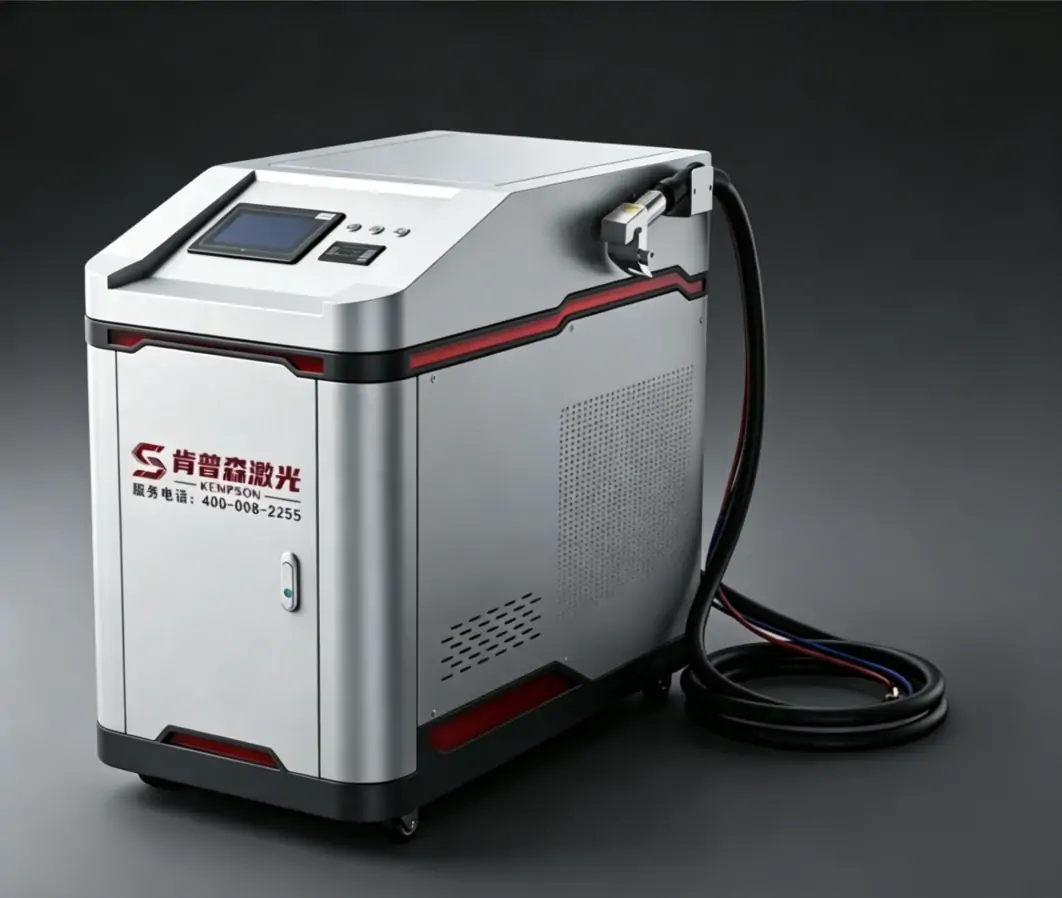
I modelli KPS-QX2000 e KPS-QX3000 utilizzano un sistema di raffreddamento ad acqua integrato e una pistola di pulizia portatile per la lavorazione di lamiere d'acciaio, strutture prefabbricate e componenti di macchinari.
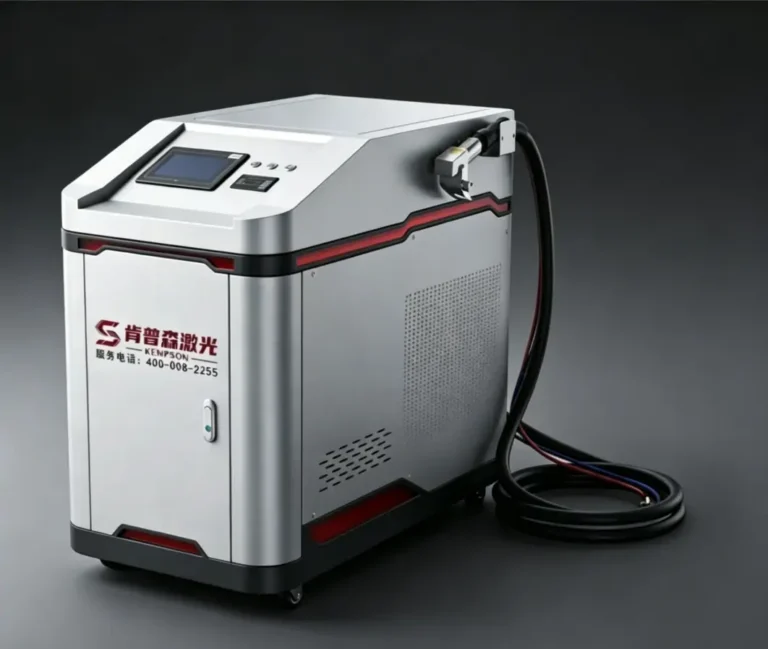
La macchina per la rimozione della ruggine tramite laser KPS-LCM4000, con sistema di soffiaggio d'aria integrato, combina un laser a fibra da 4000 W. È progettata per la rimozione di ruggine, vernice e incrostazioni di ossido in ambito industriale.
I valori di 1.2 e 1.8 m²/min sono valori di modello pubblicati. La pagina del prodotto non specifica il substrato di prova o lo spessore della contaminazione. Utilizzare una prova campione per stabilire una velocità di produzione realistica, includendo passaggi ripetuti, movimentazione del pezzo e ispezione. La potenza di uscita del laser è diversa dall'assorbimento elettrico totale; verificare i carichi di installazione nella scheda tecnica finale.
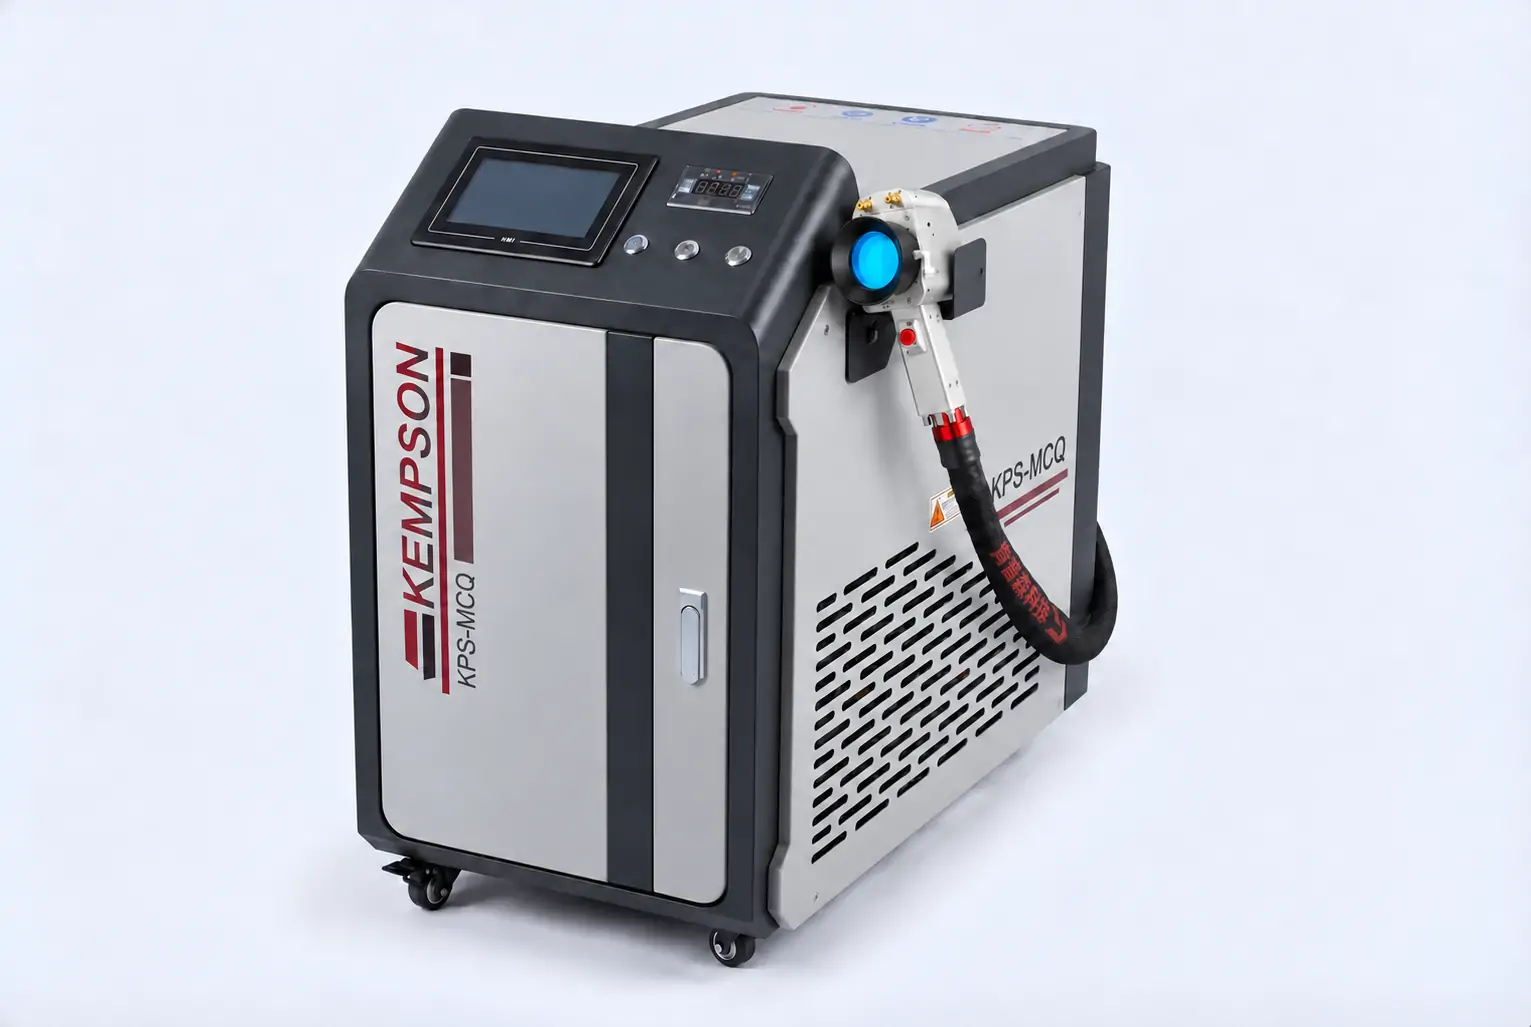
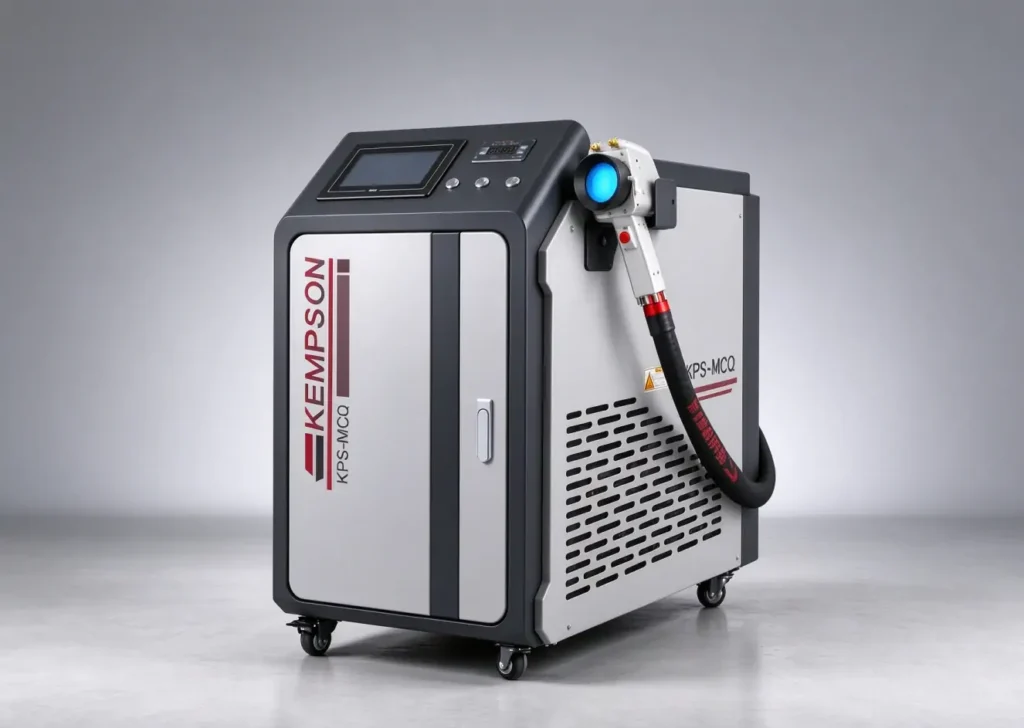
La macchina per la pulizia laser pulsata KPS-MCQX500 utilizza una sorgente JPT MOPA e una testa di scansione portatile a doppio asse. Le impostazioni di pulsazione regolabili offrono un maggiore controllo sull'energia erogata alla superficie, utile quando la finitura o le condizioni dimensionali di un componente richiedono un'attenzione particolare.
L'energia massima dell'impulso, la potenza media e la frequenza sono parametri operativi correlati. Non si deve presumere che i loro valori massimi siano disponibili simultaneamente. Verificare la finestra operativa e la calibrazione della lente per il proprio processo.
| Punto di selezione | MOPA pulsato da 500 W | 2000W–4000W onda continua |
|---|---|---|
| Considerazione principale | Controllo dell'energia dell'impulso e dell'effetto superficie | Area di pulizia, velocità di rimozione e gestione del calore |
| Compiti tipici da valutare | Rimozione localizzata di rivestimenti, pulizia degli ossidi, stampi e utensili | Rimozione di ruggine e rivestimenti su componenti e strutture in acciaio robusto |
| pezzi delicati | Impostazioni degli impulsi di prova, schema di scansione e finitura superficiale | Verificare attentamente l'accumulo di calore, lo scolorimento e la deformazione. |
| Come convalidare | Ispezionare il substrato pulito e la contaminazione residua. | Misurare l'area pulita accettata per ciclo e le condizioni del substrato. |
Questi sono punti di partenza per la selezione, non limiti fissi. Entrambi i metodi possono danneggiare il materiale di base se le impostazioni non sono adatte. Per una spiegazione più dettagliata, consulta il nostro confronto tra pulizia laser pulsata e continua .
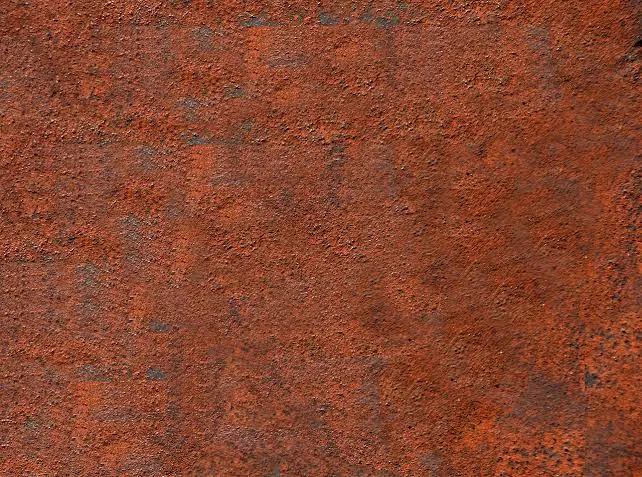
Pulire le superfici accessibili di lamiere, staffe e telai in acciaio prima di effettuare ispezioni, riparazioni o ulteriori lavorazioni. Le profonde vaiolature rimangono anche dopo la rimozione della ruggine; la pulizia non ripristina il metallo perduto.
Valutare la rimozione localizzata di vernici e rivestimenti selezionati su componenti metallici. Innanzitutto, identificare la composizione del rivestimento, quindi verificare la qualità della rimozione, le condizioni del substrato e i requisiti di estrazione.
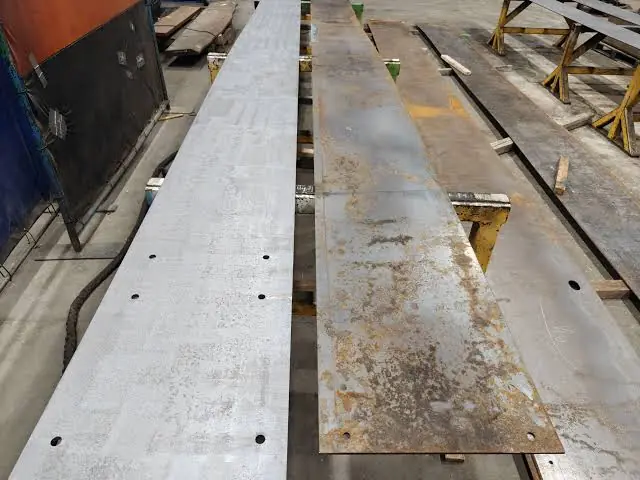
Prima della saldatura, rimuovere gli ossidi e i residui superficiali presenti intorno ai giunti. Verificare la pulizia e la preparazione del giunto necessarie per la successiva procedura di saldatura.
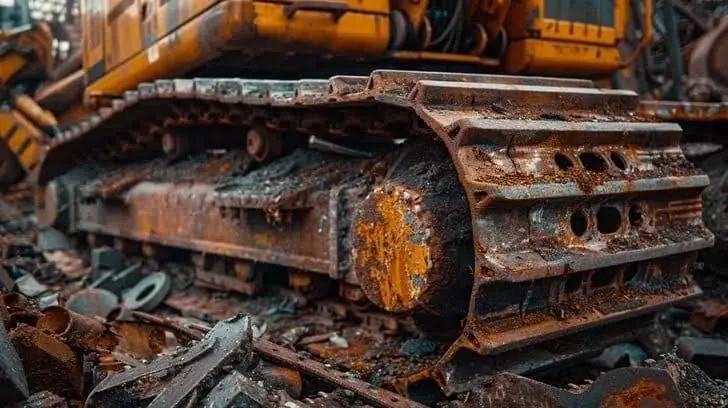
Durante la ristrutturazione, trattare gli alloggiamenti, i telai e le parti metalliche accessibili. Pianificare la sequenza di pulizia tenendo conto dello smontaggio, dell'accesso e della protezione dei componenti adiacenti.
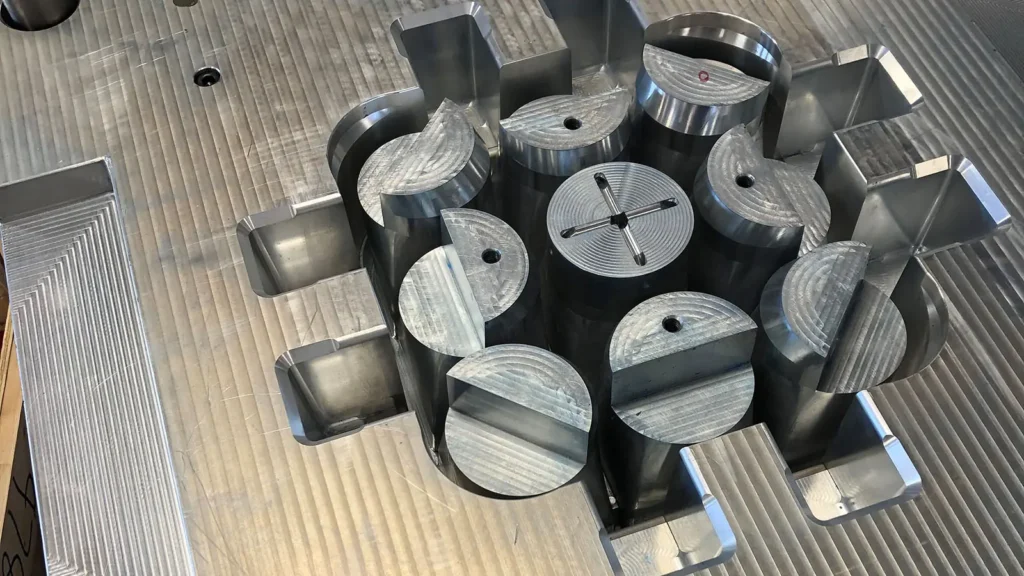
Valutare la pulizia a impulsi per la presenza di depositi su stampi e utensili metallici compatibili. Ispezionare la texture della superficie, i bordi e le dimensioni critiche durante la prova.
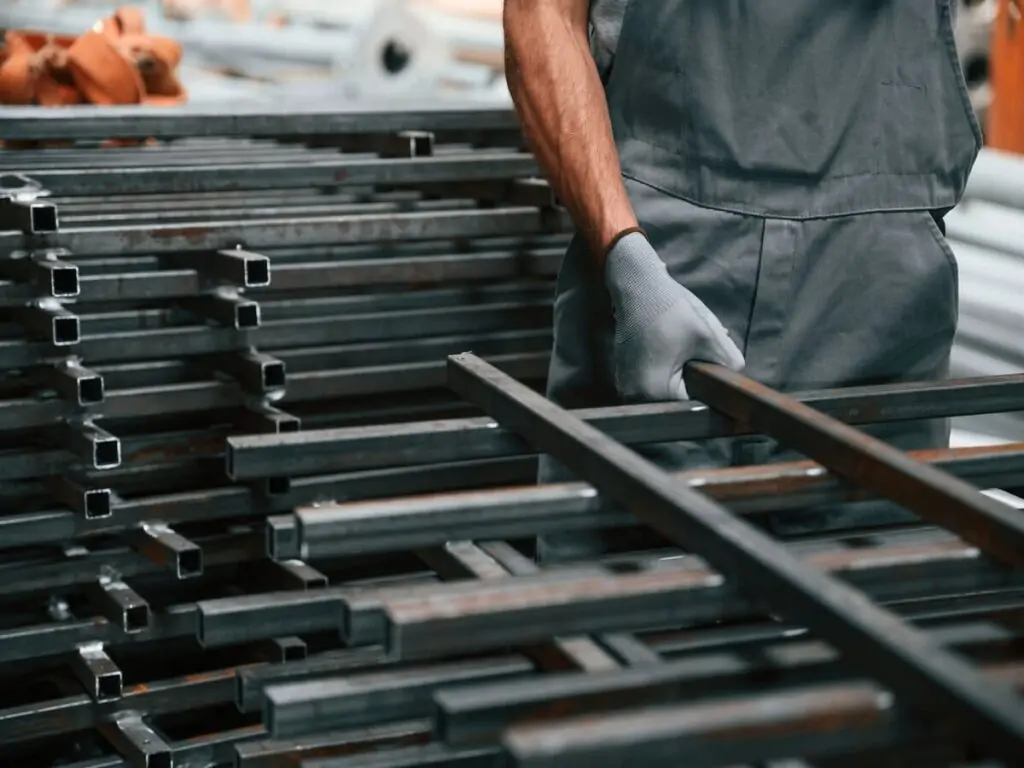
Preparare le superfici selezionate in acciaio inossidabile, acciaio al carbonio e alluminio per la fase di produzione successiva. Leghe e finiture diverse richiedono impostazioni diverse; consultare la nostra guida alla pulizia laser dei metalli.
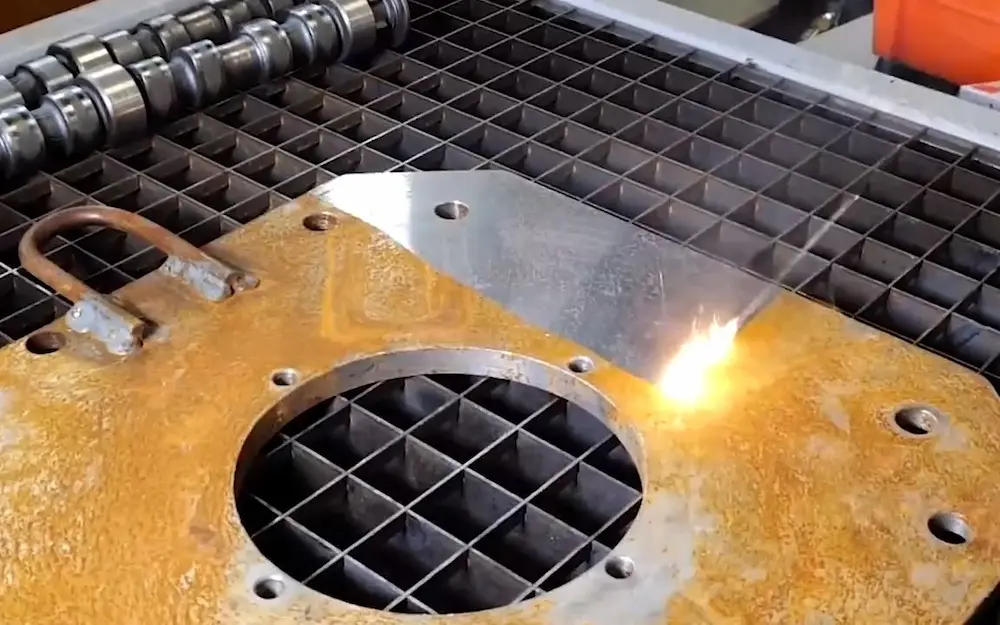
Esempio di rimozione della ruggine da una lastra d'acciaio.
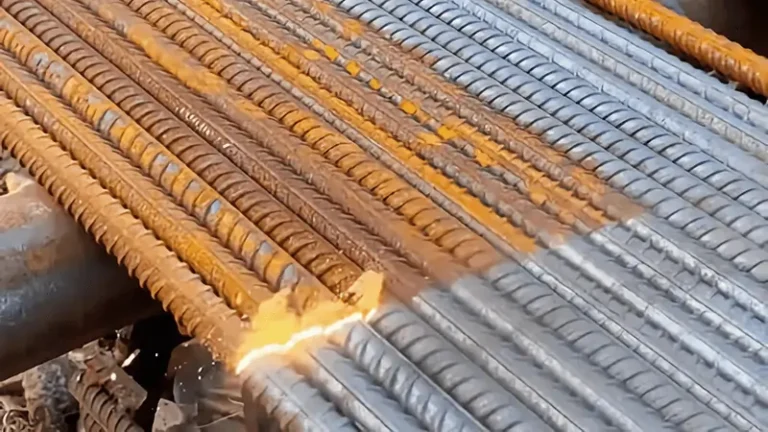
Esempio di pulizia della superficie delle barre d'armatura.
Queste immagini mostrano alcuni esempi di pulizia; non stabiliscono una velocità di pulizia né garantiscono la stessa finitura su altri pezzi. Per un'applicazione documentata, consultare il progetto di pulizia laser pulsata da 500 W per la pulizia di superfici multimateriale.
Selezionare la macchina in base al pezzo da lavorare, ai requisiti di lavorazione, al volume di produzione e alle condizioni operative. La sola potenza del laser non determina l'efficienza di pulizia o lo spessore saldabile.
Identifica il materiale da rimuovere, come ruggine, vernice, olio o strati di ossido. I pulitori laser a impulsi e a onda continua sono adatti a diverse esigenze di pulizia. Esegui una prova sul pezzo in lavorazione per confermare i risultati.
Specificare il tipo di metallo, lo spessore, la geometria del giunto e la distanza. Verificare la capacità di saldatura documentata del modello selezionato e convalidare i parametri tramite prove su campione.
Stimare l'area di pulizia, la lunghezza di saldatura e la produzione richiesta per turno. La velocità di lavorazione effettiva dipende dalle condizioni della superficie, dal materiale e dalle impostazioni del processo.
Confronta le configurazioni con raffreddamento ad aria e ad acqua in base alla potenza del laser, alle ore di funzionamento, alle condizioni ambientali e allo spazio di installazione disponibile.
Le macchine portatili sono adatte a lavorazioni e manutenzioni flessibili. I sistemi automatizzati sono ideali per attività di produzione ripetitive. È necessario considerare le dimensioni del pezzo, i requisiti di posizionamento e l'integrazione nella linea di produzione.
KEMPSON elenca sul proprio sito web le certificazioni ISO 9001 , CE e FDA. Prima di effettuare l'ordine, verificare l'ambito di certificazione applicabile, la documentazione del prodotto e i requisiti del mercato di destinazione per il modello selezionato.
Contatta KEMPSON indicando il tipo di materiale, lo spessore, l'obiettivo di pulizia, i requisiti di saldatura e il volume di produzione per la selezione del modello e per ricevere un preventivo.
Per i progetti che richiedono anche l'unione di componenti, specificare separatamente le operazioni di pulizia e saldatura. Confrontate la nostra gamma di saldatrici laser portatili e confermate con KEMPSON qualsiasi configurazione multifunzione.
La pulizia laser è un processo senza contatto, ma rimuove comunque le particelle e può generare fumi. Il sistema di soffiaggio d'aria integrato aiuta la testina di pulizia a funzionare, ma non sostituisce l'aspirazione dei fumi. Valutare il rivestimento e il substrato prima di scegliere il metodo di aspirazione e di gestione dei residui.
Pianificare un'area laser controllata, barriere di protezione del fascio idonee, messa a terra di protezione, formazione degli operatori e dispositivi di protezione degli occhi adeguati alla lunghezza d'onda della macchina e alle condizioni operative. Attenersi al manuale dell'apparecchiatura e alla valutazione dei rischi del sito. Le parti riflettenti e il personale nelle vicinanze richiedono particolare attenzione.
Inviate al team tecnico di KEMPSON le informazioni relative al tipo di materiale, alle fotografie delle contaminazioni, alle dimensioni del pezzo e alla resa desiderata . Concordate le condizioni di prova del campione e i criteri di accettazione prima di confermare la potenza del laser, la testa e la configurazione del sistema di raffreddamento.
Il preventivo deve specificare la configurazione della macchina, gli accessori inclusi, i requisiti di installazione, l'ambito di consegna e la garanzia applicabile. Consulta la nostra pagina dedicata ai servizi per informazioni su formazione e assistenza post-vendita , quindi conferma per iscritto i termini e le condizioni per la tua destinazione e il tuo modello.

Kempson vanta un team di ricerca e sviluppo indipendente e un team di ingegneri senior, focalizzati sullo sviluppo di tecnologie di saldatura laser all'avanguardia e impegnati a fornire soluzioni personalizzate, performanti ed economicamente vantaggiose per diverse applicazioni industriali.

Con oltre 30 brevetti, tutte le macchine sono certificate CE, ISO e FDA. Offriamo una garanzia di 3 anni, test di saldatura gratuiti su campioni e assistenza post-vendita a vita per garantire un'affidabilità a lungo termine.

Supportiamo una collaborazione OEM/ODM completa, fornendo servizi personalizzati quali progettazione di sistemi, integrazione hardware e software, sviluppo di accessori speciali e personalizzazione del logo del marchio, studiati su misura per i diversi mercati e scenari applicativi.

Offriamo un servizio gratuito di test di saldatura su campioni: è sufficiente inviarci i vostri materiali o fornirci i requisiti del processo e noi effettueremo i test di saldatura, registreremo video del processo e vi restituiremo i campioni fisici, fornendovi informazioni di acquisto oggettive e affidabili.
Il prezzo dipende dalla sorgente laser, dalla potenza, dalla testina di pulizia, dal sistema di raffreddamento e dalla fornitura. Richiedete un preventivo specifico per il modello, che includa l'attrezzatura di aspirazione, i pezzi di ricambio, la formazione, la consegna e le condizioni di garanzia, in modo da poter confrontare il costo totale di installazione.
La pulizia a impulsi offre la possibilità di regolare l'energia, la larghezza e la frequenza degli impulsi per un trattamento controllato delle superfici. I sistemi a onda continua rappresentano un punto di partenza per aree più ampie e componenti robusti. È necessario testare il substrato e il livello di contaminazione effettivi per confrontare le condizioni della superficie con la velocità di pulizia desiderata.
Le applicazioni includono acciaio al carbonio, acciaio inossidabile e alluminio, ma le impostazioni adatte dipendono dalla lega, dalla finitura superficiale e dallo strato da rimuovere. Lamiere sottili, superfici riflettenti e componenti di precisione richiedono particolare attenzione durante le prove di processo.
Sì, è in grado di rimuovere ruggine, ossidi e determinate vernici o rivestimenti da superfici metalliche idonee. La profondità e la velocità di rimozione variano a seconda del materiale e del grado di contaminazione. Prima della produzione, è necessario identificare la composizione del rivestimento, convalidare il risultato, i requisiti di estrazione e le condizioni del substrato.
KEMPSON offre modelli MOPA a impulsi da 500 W e modelli a onda continua da 2000 W, 3000 W e 4000 W. La scelta dipende dall'area da pulire, dallo spessore dello sporco, dalla sensibilità del materiale e dal tempo di ciclo richiesto. La sola potenza media non consente un confronto diretto tra la pulizia a impulsi e quella a onda continua.
Può succedere se l'energia immessa, la messa a fuoco, la velocità di scansione o il numero di passaggi ripetuti non sono adeguati. La pulizia senza contatto non significa assenza di effetto sulla superficie. Ispezionare i pezzi di prova per verificare la presenza di scolorimento, variazioni di rugosità, distorsioni e qualsiasi perdita di materiale rispetto ai criteri di accettazione.
No. Il soffiaggio d'aria favorisce la protezione delle lenti e la rimozione dei residui attorno alla testina di pulizia. L'ablazione laser può rilasciare particelle e fumi, quindi è necessario valutare la contaminazione e predisporre un'adeguata aspirazione locale e gestione dei residui per il processo.
Fornire il grado del materiale, le dimensioni e lo spessore del pezzo, le fotografie, il tipo di contaminazione e lo spessore approssimativo dello strato. Indicare la finitura da preservare, il livello di pulizia richiesto, il metodo di ispezione e la produzione target. Utilizzare campioni rappresentativi per concordare la configurazione della macchina e le impostazioni di processo.
Hai bisogno di aiuto per scegliere una macchina per la pulizia laser?
Inviate il vostro materiale, le foto delle contaminazioni e i risultati attesi a KEMPSON per ricevere consigli sulla configurazione e la pianificazione dei test sui campioni.