Sommario
Introduzione
Un collettore d'acqua viene realizzato saldando tubi e raccordi in un assemblaggio sigillato, con un posizionamento preciso e una qualità di saldatura affidabile. Il metodo di saldatura dipende dal materiale, dallo spessore della parete, dal volume di produzione e dai requisiti di finitura superficiale. La saldatura TIG, la saldatura MIG e la saldatura laser sono comunemente utilizzate per la fabbricazione di collettori d'acqua in acciaio inossidabile.
In questo articolo spiegherò come saldare un collettore d'acqua, illustrando i requisiti chiave, i metodi di saldatura più comuni e l'intero processo di saldatura. L'articolo introduce anche il posizionamento delle attrezzature, la saldatura di tubi e raccordi, le prove di tenuta e la finitura superficiale, per aiutare i produttori a scegliere la soluzione di saldatura più adatta.
Quali sono i requisiti di saldatura per un collettore dell'acqua?
La saldatura dei collettori idrici si concentra su quattro aree principali: tenuta dei giunti, selezione dei materiali, precisione dimensionale e qualità della superficie di saldatura. Questi fattori influenzano il controllo delle perdite, la precisione dell'assemblaggio e le prestazioni operative a lungo termine.
- 1. Giunti saldati a tenuta stagna: i collettori dell'acqua operano sotto pressione, pertanto le saldature richiedono una penetrazione e una fusione stabili. Una penetrazione insufficiente o una fusione incompleta possono causare perdite. La saldatura dell'acciaio inossidabile richiede solitamente la protezione con gas di protezione per ridurre l'ossidazione e mantenere la qualità della saldatura.
- 2. Selezione del materiale per la saldatura dei collettori d'acqua — L'acciaio inossidabile è comunemente utilizzato per i collettori d'acqua grazie alla sua resistenza alla corrosione e alla saldabilità. L'SS304 è adatto per applicazioni generiche, mentre l'SS316 viene utilizzato per requisiti di maggiore resistenza alla corrosione.
- 3. Precisione dimensionale durante la saldatura: i tubi di derivazione multipli richiedono un posizionamento preciso durante l'assemblaggio. Le dime di saldatura vengono utilizzate per controllare l'allineamento dei tubi e ridurre la deformazione. I collettori di precisione richiedono in genere una tolleranza di posizionamento dei tubi di derivazione entro ±0.5 mm.
- 4. Qualità della superficie di saldatura — Le saldature devono essere prive di crepe, porosità e spruzzi eccessivi. I sistemi idrici con requisiti sanitari possono richiedere la lucidatura interna delle saldature per migliorare la pulizia della superficie.
Un corretto processo di saldatura dei collettori dell'acqua dipende da materiali idonei, un assemblaggio preciso e parametri di saldatura controllati. I metodi più comuni includono la saldatura TIG, la saldatura MIG e la saldatura laser.
Metodi di saldatura comuni per collettori d'acqua
I principali metodi di saldatura utilizzati per i collettori idrici includono la saldatura TIG, la saldatura MIG e la saldatura laser. Il metodo più adatto dipende dal materiale, dallo spessore del tubo, dal volume di produzione e dai requisiti di saldatura.
| Metodo di saldatura | Vantaggi | Limiti | Applicazioni adatte |
|---|---|---|---|
| Saldatura TIG | Saldatura pulita, poca spruzzatura, buon controllo per l'acciaio inossidabile | Bassa velocità, elevate competenze richieste all'operatore | Produzione di prototipi, tubi di piccolo diametro, elevati requisiti estetici |
| Saldatura MIG | Maggiore produttività, funzionamento più semplice, adatto a materiali più spessi | Più schizzi, più pulizia post-saldatura, minore precisione per tubi di piccolo diametro | Componenti di medio spessore, pezzi di produzione di grandi dimensioni |
| Saldatura laser | Alta velocità, zona termicamente alterata ridotta, bassa deformazione, qualità di saldatura costante | Maggiori investimenti in attrezzature | Collettori in acciaio inox, tubi a parete sottile, produzione automatizzata |
Saldatura TIG per collettori d'acqua
La saldatura TIG per la fabbricazione di collettori d'acqua utilizza un elettrodo di tungsteno con alimentazione separata del filo d'apporto. Il processo produce saldature pulite con un buon controllo su materiali in acciaio inossidabile. La larghezza della saldatura può essere controllata entro 1-2 mm, rendendola adatta per tubi a parete sottile e giunzioni di precisione.
Le applicazioni includono la produzione di prototipi, tubazioni di derivazione di piccolo diametro e collettori che richiedono un'elevata qualità estetica delle saldature.
Saldatura MIG per collettori d'acqua
La produzione di collettori per saldatura MIG utilizza un elettrodo a filo a alimentazione continua con protezione di gas di protezione. Offre velocità di deposizione più elevate rispetto alla saldatura TIG e consente di lavorare materiali più spessi con un minor numero di passate.
Viene comunemente utilizzato per collettori di medio spessore e componenti di produzione di grandi dimensioni. Il processo produce più spruzzi e richiede una pulizia aggiuntiva dopo la saldatura.
Saldatura laser per collettori d'acqua
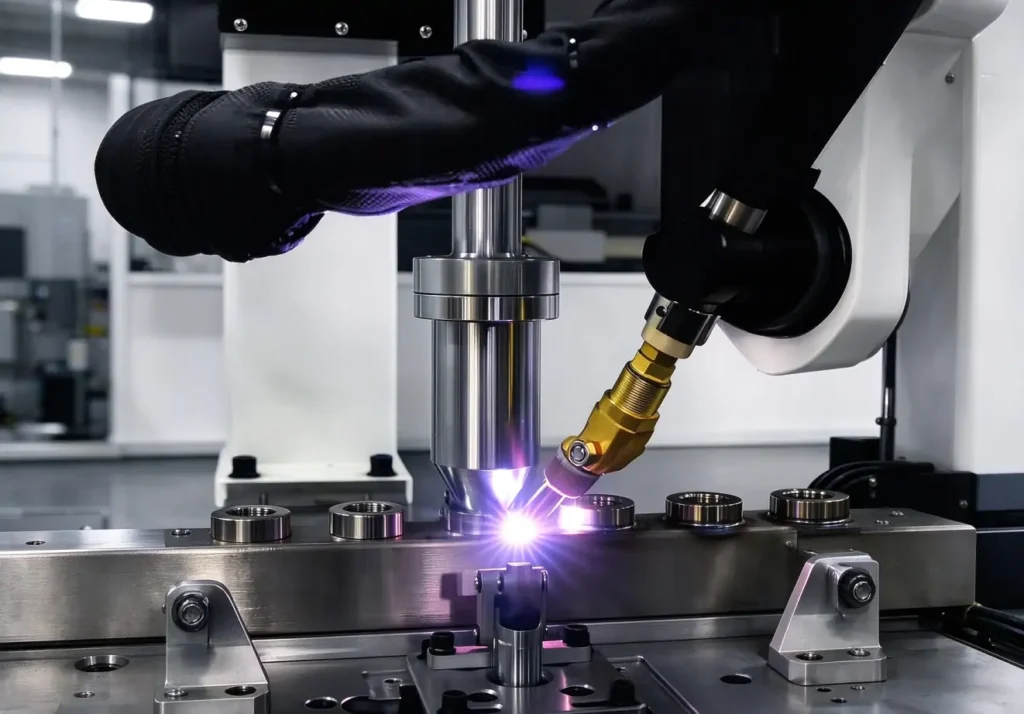
La saldatura laser per la produzione di collettori idraulici utilizza un raggio laser focalizzato con apporto di calore concentrato. La dimensione del punto laser è tipicamente compresa tra 0.1 e 0.3 mm, il che produce una zona termicamente alterata ristretta e una bassa deformazione termica.
Il processo garantisce una qualità di saldatura stabile, un'elevata ripetibilità e una buona compatibilità con la produzione automatizzata. È adatto per collettori d'acqua in acciaio inossidabile, assemblaggi di tubazioni a parete sottile e produzione di grandi volumi.
Per i produttori che realizzano collettori d'acqua in serie, una saldatrice laser dedicata a questo tipo di prodotto può migliorare la uniformità delle saldature e l'efficienza produttiva.
Domande frequenti e soluzioni per la saldatura di collettori d'acqua in acciaio inossidabile: vedi: Saldatura di collettori d'acqua in acciaio inossidabile: metodi, sfide e soluzioni
Processo di saldatura del collettore dell'acqua: guida passo passo
Il processo di saldatura dei collettori d'acqua comprende cinque fasi principali: preparazione dei componenti, posizionamento delle attrezzature, saldatura di tubi e raccordi, test di tenuta e finitura superficiale. Ciascuna fase influisce sulla qualità della saldatura, sulla precisione dimensionale e sulle prestazioni del prodotto finale.
Passaggio 1: preparazione dei componenti
Prima della saldatura, tubi e raccordi vengono preparati secondo il disegno di produzione.
Il processo di preparazione comprende:
- Taglio di tubi e raccordi secondo le dimensioni richieste
- Rimozione di olio, ossidazione e contaminazioni superficiali
- Verifica della spaziatura dei tubi, degli angoli e delle dimensioni complessive.
- Preparazione dei bordi di saldatura in base allo spessore del materiale
Nel caso di collettori d'acqua in acciaio inossidabile, la zona di giunzione deve essere pulita prima della saldatura per evitare difetti come porosità e fusione incompleta.
Fase 2: Posizionamento del dispositivo
I tubi e i raccordi vengono posizionati secondo il disegno di assemblaggio e fissati prima della saldatura.
Il processo include:
- Allineamento dei tubi di derivazione con il collettore
- Utilizzo di dispositivi di fissaggio per la saldatura per impedire il movimento
- Verifica della spaziatura dei tubi e degli angoli di collegamento.
La precisione del fissaggio influisce sulla qualità finale del collettore. I collettori di precisione per l'acqua richiedono in genere una tolleranza di posizionamento dei tubi di derivazione entro ±0.5 mm.
Fase 3: Saldatura di tubi e raccordi
Dopo il posizionamento, si procede con la saldatura a punti per tenere insieme i componenti prima della saldatura finale.
Il processo di saldatura comprende:
- Punti di saldatura per il fissaggio dei componenti
- Saldature principali intorno ai giunti dei tubi
- Regolazione dei parametri di saldatura in base al materiale e allo spessore
I parametri di saldatura includono:
- Corrente di saldatura o potenza laser
- Velocità di saldatura
- Flusso di gas di protezione
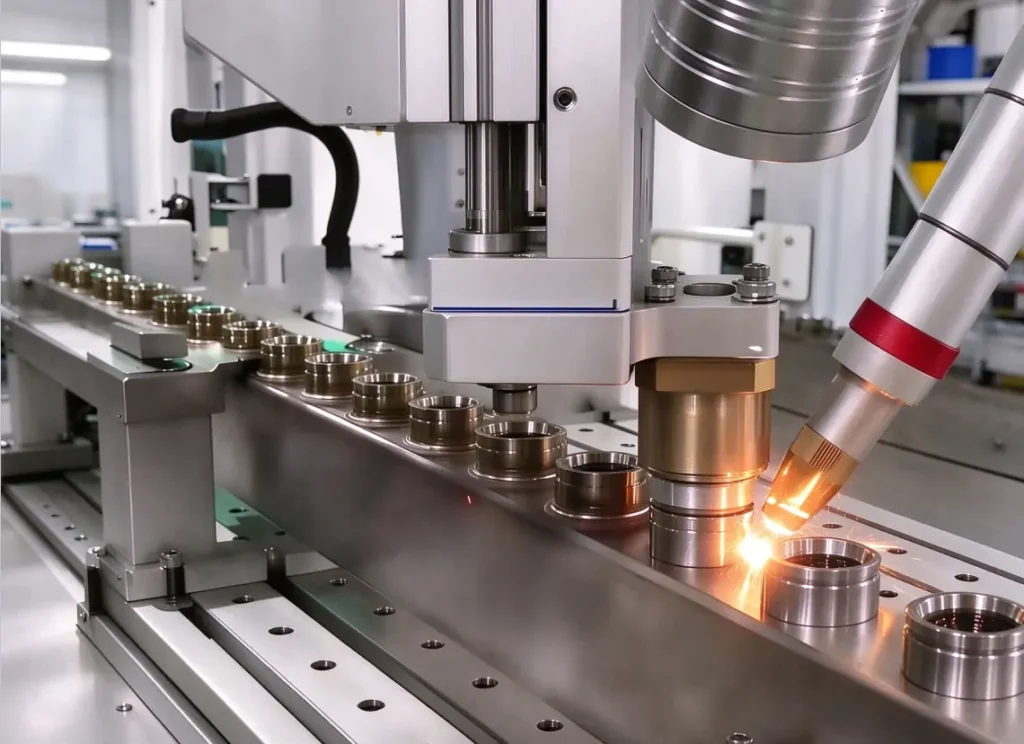
Per i collettori in acciaio inossidabile, è necessaria la protezione con gas di protezione per ridurre l'ossidazione e mantenere la qualità della saldatura. I sistemi di saldatura laser forniscono un apporto termico stabile e risultati di saldatura costanti per una produzione ripetitiva.
Passaggio 4: test di tenuta
Dopo la saldatura e il raffreddamento, si esegue un test di tenuta del collettore dell'acqua per verificarne le prestazioni di tenuta.
I metodi di test più comuni includono:
- Test di pressione dell'aria: utilizzato per l'ispezione di base delle perdite.
- Prova di pressione dell'acqua: prova idraulica in condizioni di pressione specificate.
- Test di tenuta all'elio: utilizzato per sistemi di raffreddamento ad alte prestazioni.
L'ispezione si concentra su:
- Crepe di saldatura
- Porosità
- Punti di perdita
- Fusione incompleta
Le prove di tenuta confermano che il collettore saldato può funzionare alle condizioni di pressione richieste.
Passaggio 5: finitura superficiale
La fase finale elimina i segni di saldatura e migliora le condizioni della superficie.
Il processo di finitura comprende:
- Rimozione dello scolorimento della saldatura
- Levigatura e lucidatura delle aree di saldatura
- Pulizia delle superfici interne ed esterne
Nelle applicazioni per acqua sanitaria e raffreddamento, le superfici interne possono richiedere la lucidatura per ridurre i rischi di contaminazione. La finitura superficiale ripristina inoltre la resistenza alla corrosione intorno all'area di saldatura.
Un processo completo di saldatura di un collettore idraulico richiede una preparazione accurata, parametri di saldatura controllati e un'ispezione adeguata.
Saldatura TIG vs saldatura MIG vs saldatura laser per collettori d'acqua
La saldatura TIG, la saldatura MIG e la saldatura laser sono metodi comuni per la fabbricazione di collettori idraulici. La scelta dipende dallo spessore del materiale, dalla qualità della saldatura, dal volume di produzione e dai requisiti di controllo della deformazione.
Confronto tra metodi di saldatura per collettori d'acqua
| Confronto | Saldatura TIG | Saldatura MIG | Saldatura laser |
|---|---|---|---|
| Apporto di calore e HAZ | Maggiore apporto di calore, zona pericolosa più grande | Maggiore apporto di calore, maggiore rischio di deformazione | Basso apporto di calore, piccola zona di rischio |
| Velocità di saldatura | 0.5–2 m/h | Velocità di avanzamento del filo fino a 8 m/min | Elevata velocità per la produzione continua |
| Precisione della saldatura | Saldatura pulita, con pochi spruzzi. | Precisione moderata, più schizzi | Cordolo di saldatura stretto, elevata uniformità |
| Requisito di gap | Medio | Medio | Rigoroso, di solito entro il 10% dello spessore del materiale |
| Spessore adatto | Saldatura di pareti sottili da 0.3–3 mm | Componenti di medio spessore | Tubi a parete sottile e assemblaggi di precisione |
| Automazione | Dipendente dall'operatore | Facile da standardizzare | CNC e integrazione robotica |
| Applicazioni dei collettori d'acqua | Prototipi, tubi di piccolo diametro, componenti focalizzati sull'aspetto estetico | Spessore medio e componenti di dimensioni maggiori | Collettori in acciaio inox, gruppi a più derivazioni, produzione di massa |
La saldatura TIG è adatta a prototipi e componenti esteticamente pregevoli. La saldatura MIG è indicata per componenti di medio spessore che richiedono una maggiore produttività. La saldatura laser è adatta a collettori in acciaio inossidabile a parete sottile con rigorosi requisiti di deformazione e uniformità.
Per conoscere le differenze specifiche tra saldatura laser e saldatura TIG e per sapere quando scegliere il metodo di saldatura appropriato, consultare: Saldatura laser vs. saldatura TIG per la produzione di collettori d'acqua
Quale metodo di saldatura è adatto per un collettore d'acqua in acciaio inossidabile?
Il metodo di saldatura più adatto per un collettore d'acqua in acciaio inossidabile dipende dallo spessore del materiale, dal volume di produzione, dai requisiti estetici della saldatura e dalle esigenze di automazione.
- Saldatura TIG — La saldatura TIG è adatta per la produzione di piccole quantità, la realizzazione di prototipi e i collettori idraulici, dove l'aspetto e la precisione della saldatura sono importanti. Offre un buon controllo su tubi in acciaio inossidabile a parete sottile, ma richiede operatori qualificati e un maggiore lavoro manuale.
- Saldatura MIG — La saldatura MIG è comunemente utilizzata per la fabbricazione generale e per i collettori d'acqua di medio spessore. Offre una maggiore produttività e una maggiore facilità d'uso per i componenti di grandi dimensioni, sebbene sia necessaria una pulizia aggiuntiva dopo la saldatura.
- Saldatura laser — La saldatura laser è adatta per collettori idraulici di precisione, assemblaggi di tubazioni a parete sottile e produzione in serie. Offre un basso apporto termico, una deformazione minima e una qualità di saldatura stabile per applicazioni che richiedono risultati costanti.
La selezione dovrebbe basarsi sullo spessore del tubo, sui requisiti di produzione, sull'aspetto della saldatura e sul livello di automazione, piuttosto che su un singolo fattore relativo alle prestazioni di saldatura.
Ciascuno di questi metodi di saldatura presenta vantaggi specifici, non solo nei collettori idraulici, ma anche in altre applicazioni di saldatura. Per maggiori informazioni, consultare: Saldatura laser vs. saldatura tradizionale: differenze, vantaggi, costi e applicazioni.
È possibile utilizzare la saldatura laser per la produzione di collettori idraulici?
Sì, la saldatura laser può essere utilizzata per la produzione di collettori d'acqua in acciaio inossidabile. È adatta ai produttori che richiedono una qualità di saldatura costante, una minore deformazione termica, una maggiore velocità di produzione e un aspetto della saldatura più pulito.
La saldatura laser utilizza un apporto di calore concentrato per ridurre la zona termicamente alterata e controllare la distorsione durante la saldatura di tubazioni a più rami. Il processo è comunemente applicato a collettori in acciaio inossidabile a parete sottile, componenti di raffreddamento e assemblaggi di tubazioni di precisione.
Le saldatrici laser per collettori d'acqua sono progettate per i produttori che necessitano di una qualità di saldatura ripetibile su assemblaggi di tubazioni in acciaio inossidabile, con soluzioni disponibili per diversi volumi di produzione ed esigenze di saldatura.
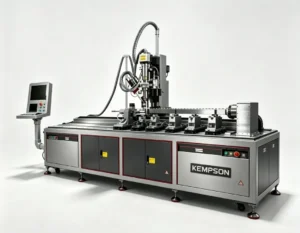
Saldatrice laser per collettori d'acqua per la produzione industriale
La saldatrice laser per collettori d'acqua è progettata per la saldatura di tubazioni in acciaio inossidabile con requisiti rigorosi in termini di qualità della saldatura, controllo della deformazione e uniformità di produzione. La macchina può essere configurata per la saldatura di acciaio inossidabile, acciaio al carbonio e alluminio, a seconda del tipo di materiale e dei requisiti di processo.
Le applicazioni includono:
- Collettori d'acqua
- Tubi di raffreddamento
- Componenti dello scambiatore di calore
- Gruppi di controllo dei fluidi
Il sistema è adatto alla saldatura di tubazioni a più rami, componenti a parete sottile e alla produzione in serie dove è richiesta una prestazione di saldatura stabile.
Conclusione
La saldatura dei collettori d'acqua richiede un'adeguata selezione dei materiali, un posizionamento preciso, metodi di saldatura idonei e un'ispezione affidabile. La saldatura TIG, MIG e laser si adattano a diverse esigenze produttive. Per i collettori d'acqua in acciaio inossidabile con tubi a parete sottile, connessioni multiple e necessità di produzione in lotti, la saldatura laser offre una qualità di saldatura stabile e un apporto termico controllato.
KEMPSON offre saldatrici laser per collettori d'acqua con configurazioni personalizzate in base al tipo di materiale, alla struttura del tubo, allo spessore di saldatura e ai requisiti di produzione. Grazie a competenze professionali in ricerca e sviluppo, esperienza ingegneristica, certificazioni di prodotto e supporto per l'esportazione, KEMPSON fornisce soluzioni complete di saldatura laser per produttori di diversi settori.
Contattateci per discutere delle vostre esigenze di saldatura di collettori idraulici e per trovare la soluzione di saldatura laser più adatta alla vostra produzione.

FAQ
Quale metodo di saldatura viene utilizzato per i collettori dell'acqua?
I metodi di saldatura più comuni per i collettori d'acqua includono la saldatura TIG, la saldatura MIG e la saldatura laser. La saldatura TIG è adatta per la precisione e la produzione di piccoli lotti, la saldatura MIG è utilizzata per la fabbricazione generale, mentre la saldatura laser è indicata per i collettori in acciaio inossidabile a parete sottile e per la produzione di volumi maggiori.
È possibile saldare a TIG i collettori dell'acqua in acciaio inossidabile?
Sì. La saldatura TIG è ampiamente utilizzata per i collettori d'acqua in acciaio inossidabile, soprattutto per tubi a parete sottile e raccordi di derivazione di piccolo diametro. Fornisce saldature pulite con un buon controllo, ma richiede operatori specializzati e ha una velocità di produzione inferiore.
La saldatura laser è adatta per i collettori in acciaio inossidabile?
Sì. La saldatura laser è adatta per collettori in acciaio inossidabile che richiedono un basso apporto termico, una deformazione limitata e una qualità di saldatura costante. Viene comunemente utilizzata per assemblaggi di tubazioni a parete sottile, strutture a più rami e applicazioni di produzione che richiedono risultati di saldatura stabili.
Qual è il processo di saldatura dei collettori dell'acqua?
Il processo di saldatura dei collettori idrici comprende la preparazione dei componenti, il posizionamento delle attrezzature, la saldatura di tubi e raccordi, il collaudo di tenuta e la finitura superficiale. Ogni fase controlla la qualità della giunzione, la precisione dimensionale e le prestazioni di tenuta finali.
Come si verifica la presenza di perdite in un collettore dell'acqua saldato?
I collettori d'acqua saldati vengono comunemente testati con prove di pressione dell'aria, prove di pressione dell'acqua o prove di tenuta all'elio. L'ispezione verifica la presenza di crepe nelle saldature, porosità, fusione incompleta e punti di perdita prima che il collettore entri in servizio.
Quali sono le cause delle perdite di saldatura nei collettori dell'acqua?
Le perdite nelle saldature dei collettori dell'acqua sono generalmente causate da penetrazione incompleta, fusione inadeguata, cricche di saldatura, porosità, contaminazione o eccessiva deformazione della saldatura. Una corretta preparazione del giunto, il controllo dei parametri e l'ispezione contribuiscono a ridurre i rischi di perdite.
Qual è lo spessore massimo gestibile dalla saldatura laser per i collettori dell'acqua?
La saldatura laser può essere utilizzata per collettori d'acqua a parete sottile e assemblaggi di tubazioni di precisione. Lo spessore idoneo dipende dal tipo di materiale, dalla potenza del laser, dal design del giunto e dai parametri di saldatura. Le applicazioni dei collettori in acciaio inossidabile prevedono comunemente tubi a parete sottile di circa 0.6-1.5 mm.
È possibile automatizzare la saldatura dei collettori idraulici?
Sì. La saldatura dei collettori dell'acqua può essere automatizzata con sistemi CNC, apparecchiature di saldatura robotizzate o macchine dedicate per la saldatura laser. L'automazione migliora la uniformità delle saldature per assemblaggi a più derivazioni e per la produzione in serie.