

Sommario
Introduzione
La saldatura laser è diventata una delle tecnologie di giunzione più diffuse nella produzione moderna, soprattutto dove precisione, velocità e uniformità sono fondamentali. Dalle linee di produzione automobilistiche alla fabbricazione di dispositivi medici, la sua capacità di creare saldature pulite e precise l'ha resa la scelta preferita rispetto a molti metodi di saldatura tradizionali. Comprendere le applicazioni , gli usi e i principali vantaggi della saldatura laser aiuta i produttori a scegliere il processo più adatto ai diversi materiali e alle diverse esigenze di produzione.
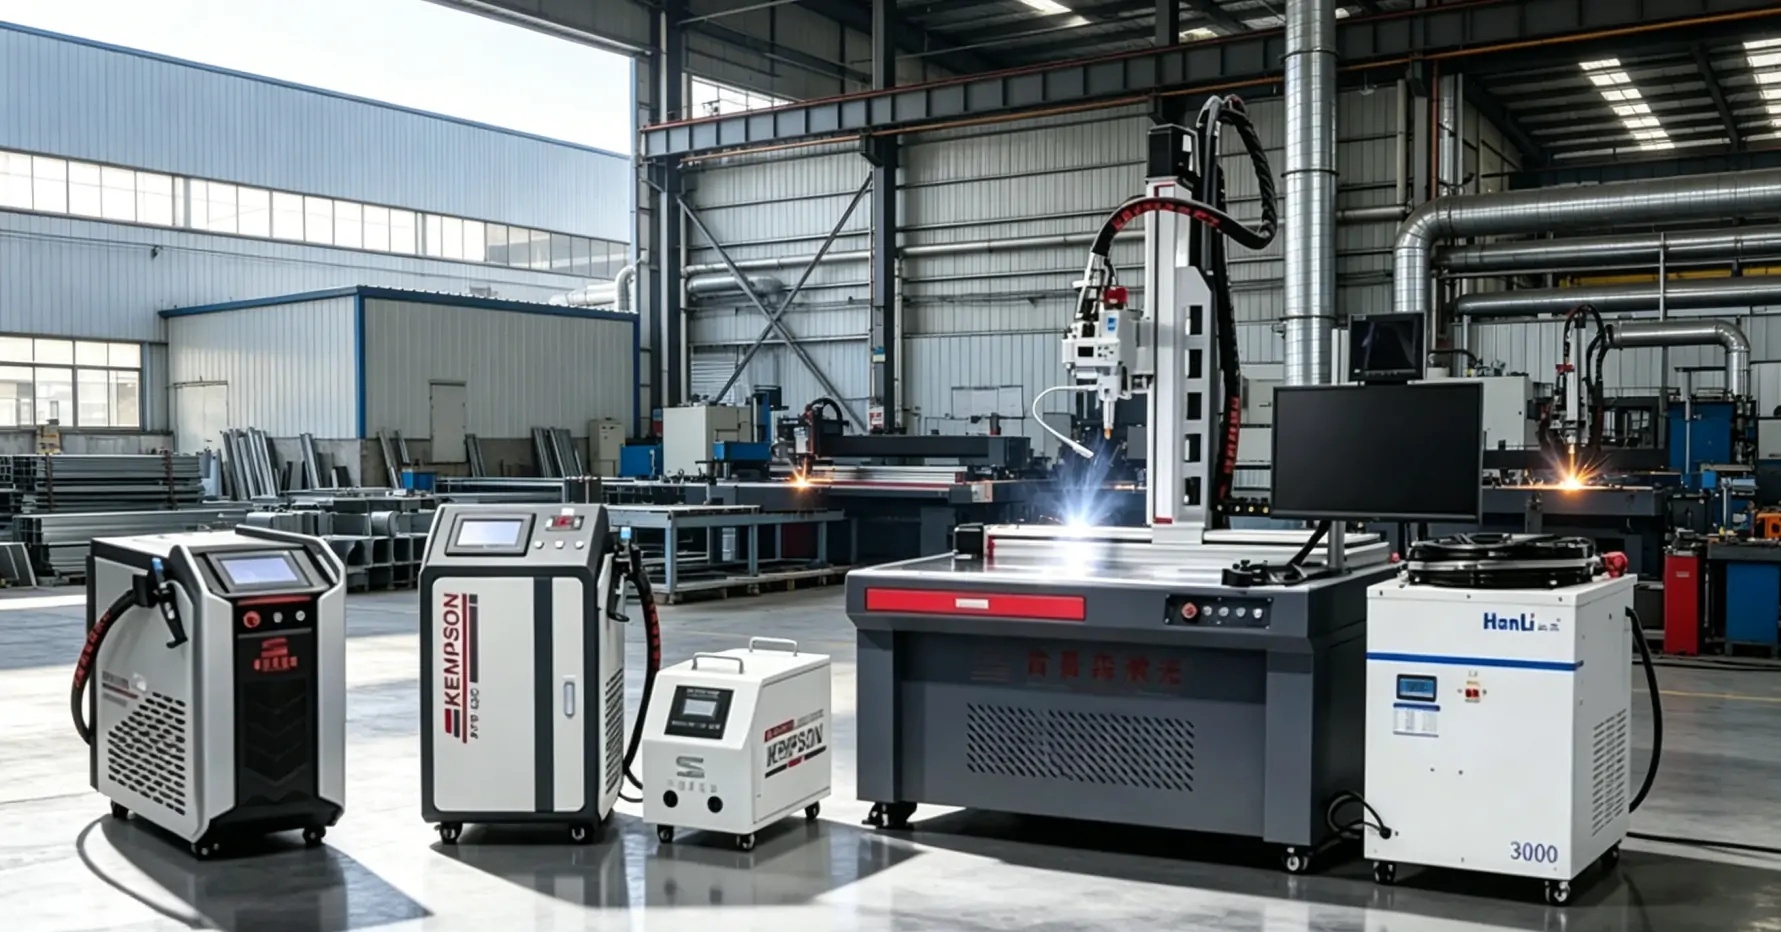
In questo articolo, esamineremo più da vicino l'utilizzo della saldatura laser nei principali settori industriali, come supporta i diversi processi produttivi e cosa la rende eccezionale in termini di prestazioni. Analizzeremo inoltre i suoi principali vantaggi e le considerazioni pratiche, in modo che possiate comprendere meglio se è adatta alla vostra specifica applicazione.
Applicazioni di saldatura laser
La saldatura laser è una tecnologia di saldatura di alta precisione che utilizza un raggio laser ad alta densità di energia come fonte di calore; per questo motivo è anche nota come saldatrice laser a fibra . È caratterizzata da energia concentrata, una piccola zona termicamente alterata, profondità di penetrazione controllabile e una forte compatibilità con l'integrazione dell'automazione. Trova ampio impiego nelle moderne industrie manifatturiere di fascia alta.
Produzione di veicoli a nuova energia
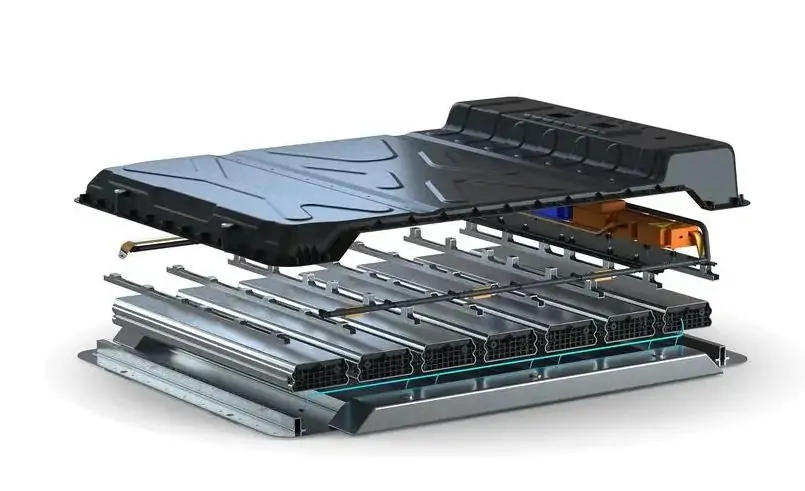
Nella produzione di veicoli a energia alternativa, la saldatura laser viene utilizzata per alimentare i sistemi di batterie e per i collegamenti dei componenti strutturali chiave.
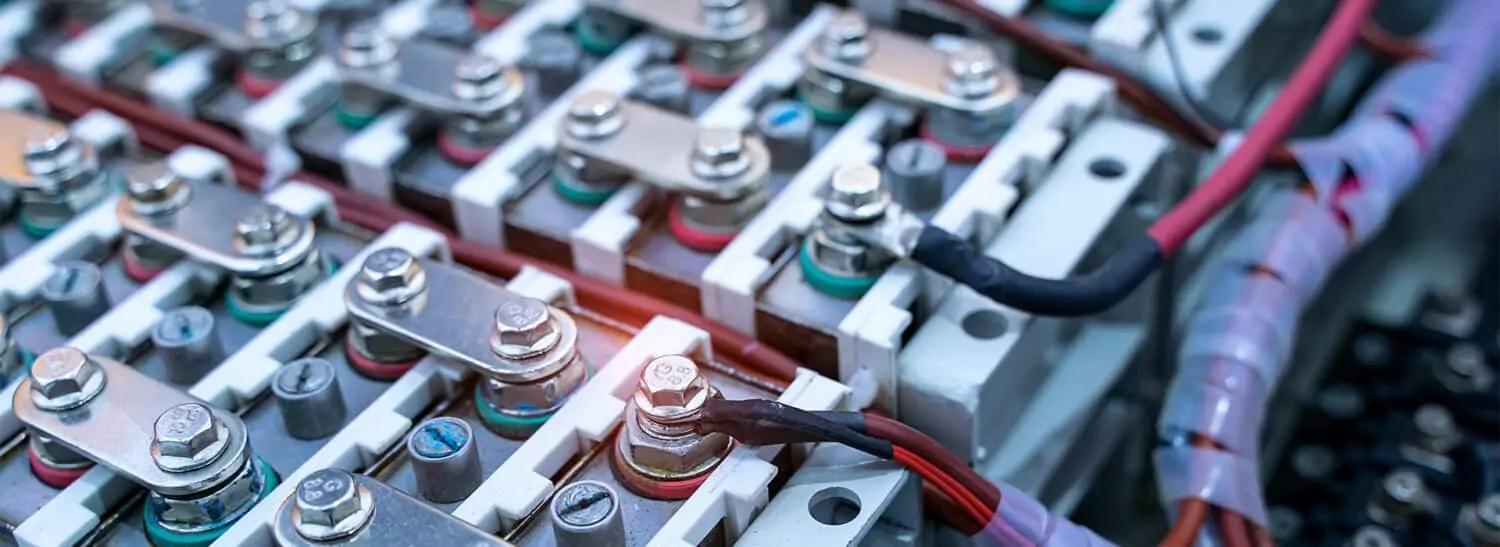
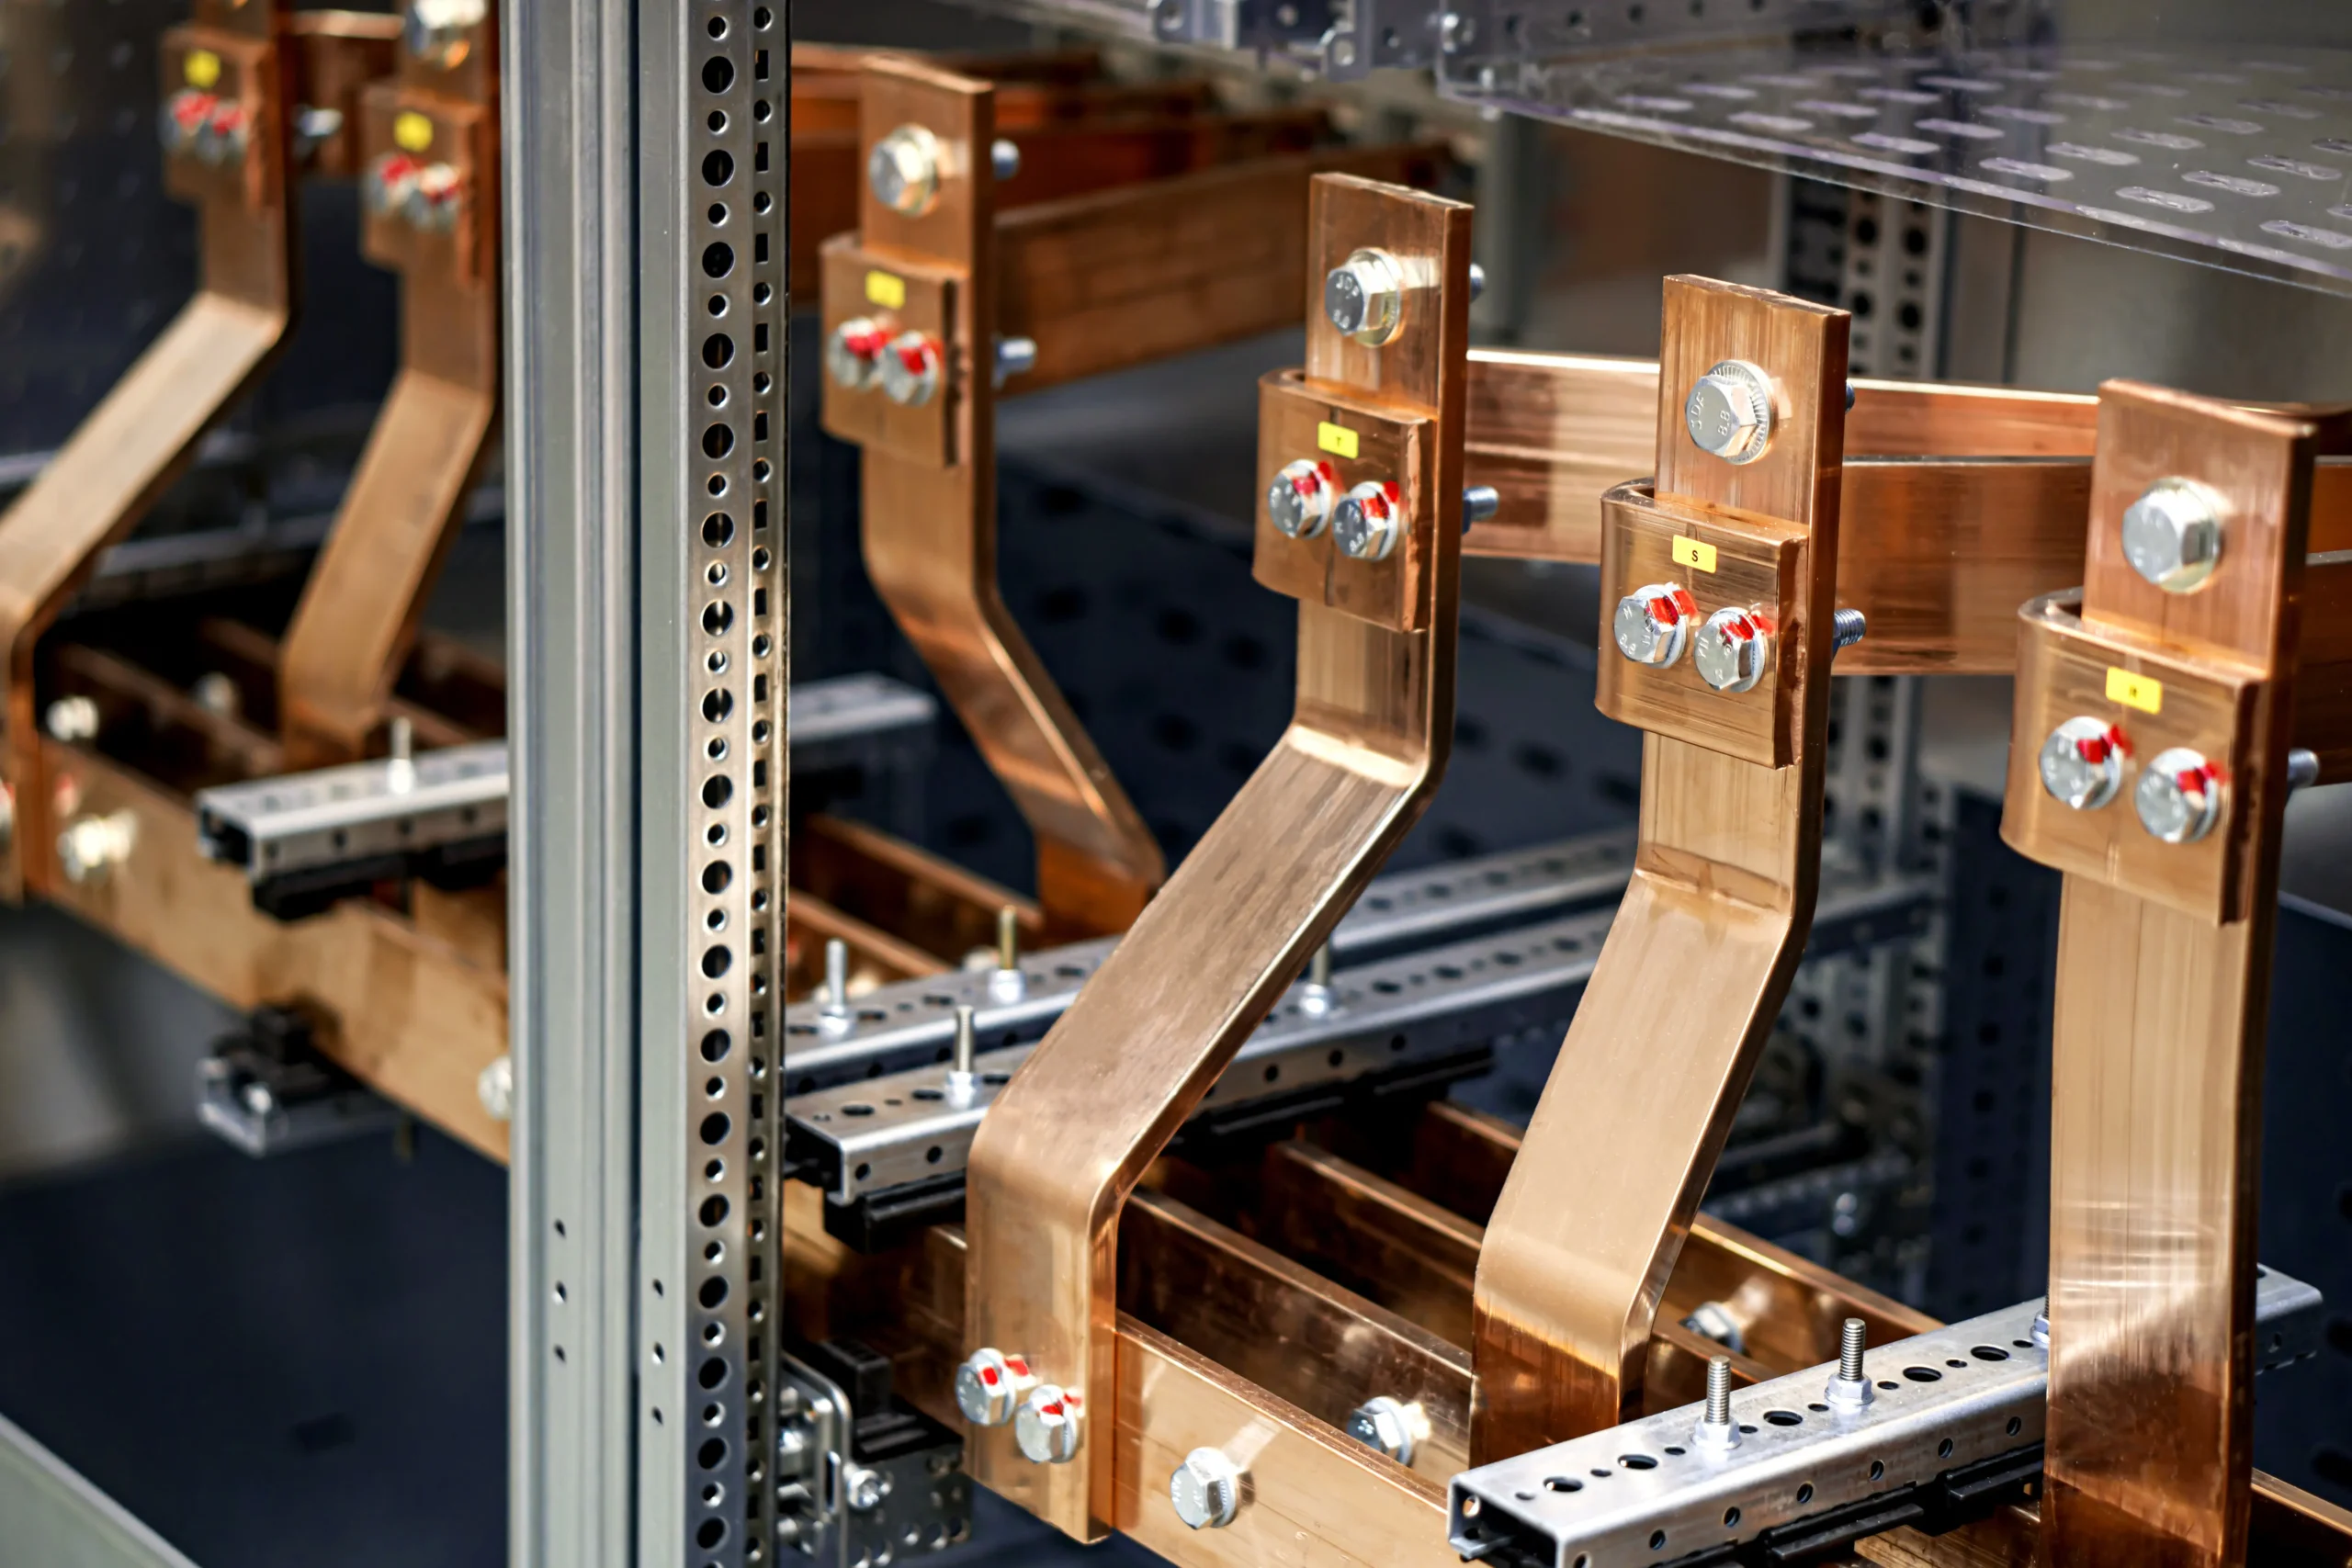
- Connettori per sbarre collettrici in rame-alluminio per batterie di potenza: migliorano le prestazioni di connessione conduttiva riducendo al contempo il rischio di formazione di composti intermetallici all'interfaccia.
- Parti saldate della piastra terminale del modulo batteria: migliorano la stabilità strutturale del modulo e le prestazioni complessive in termini di tenuta all'aria.
- Componenti strutturali dell'alloggiamento del pacco batteria in lega di alluminio: saldatura continua a tenuta stagna, per una maggiore protezione e resistenza strutturale.
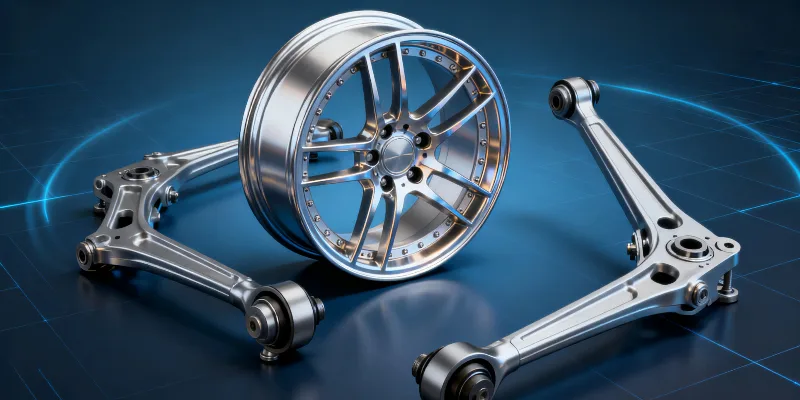
- Componenti di collegamento della carrozzeria in acciaio ad alta resistenza e lega di alluminio: si adattano a strutture della carrozzeria leggere, riducono la deformazione termica e migliorano la resistenza della saldatura.
Questo ambito evidenzia: la necessità di connessioni tra materiali diversi, requisiti di elevata uniformità e adattamento alla produzione automatizzata su larga scala.
Produzione di sistemi di trasporto ferroviario
Nel settore del trasporto ferroviario, la saldatura laser viene utilizzata per le connessioni della struttura della carrozzeria e dei componenti portanti.
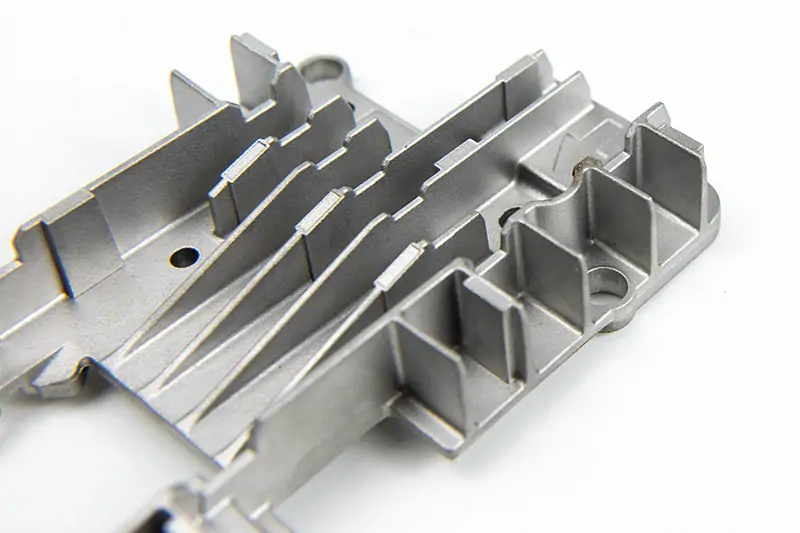
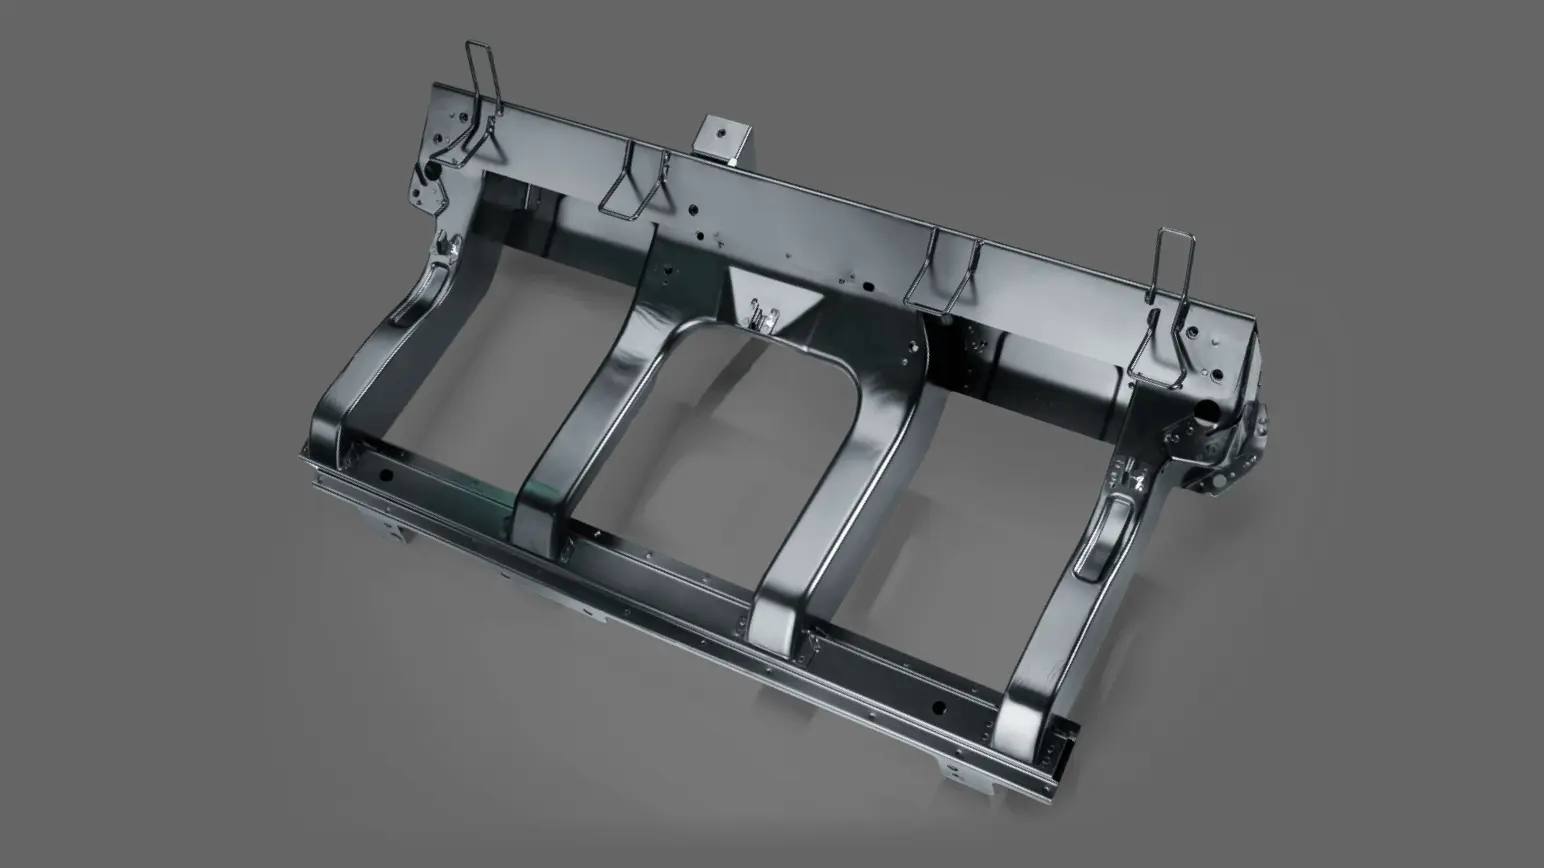
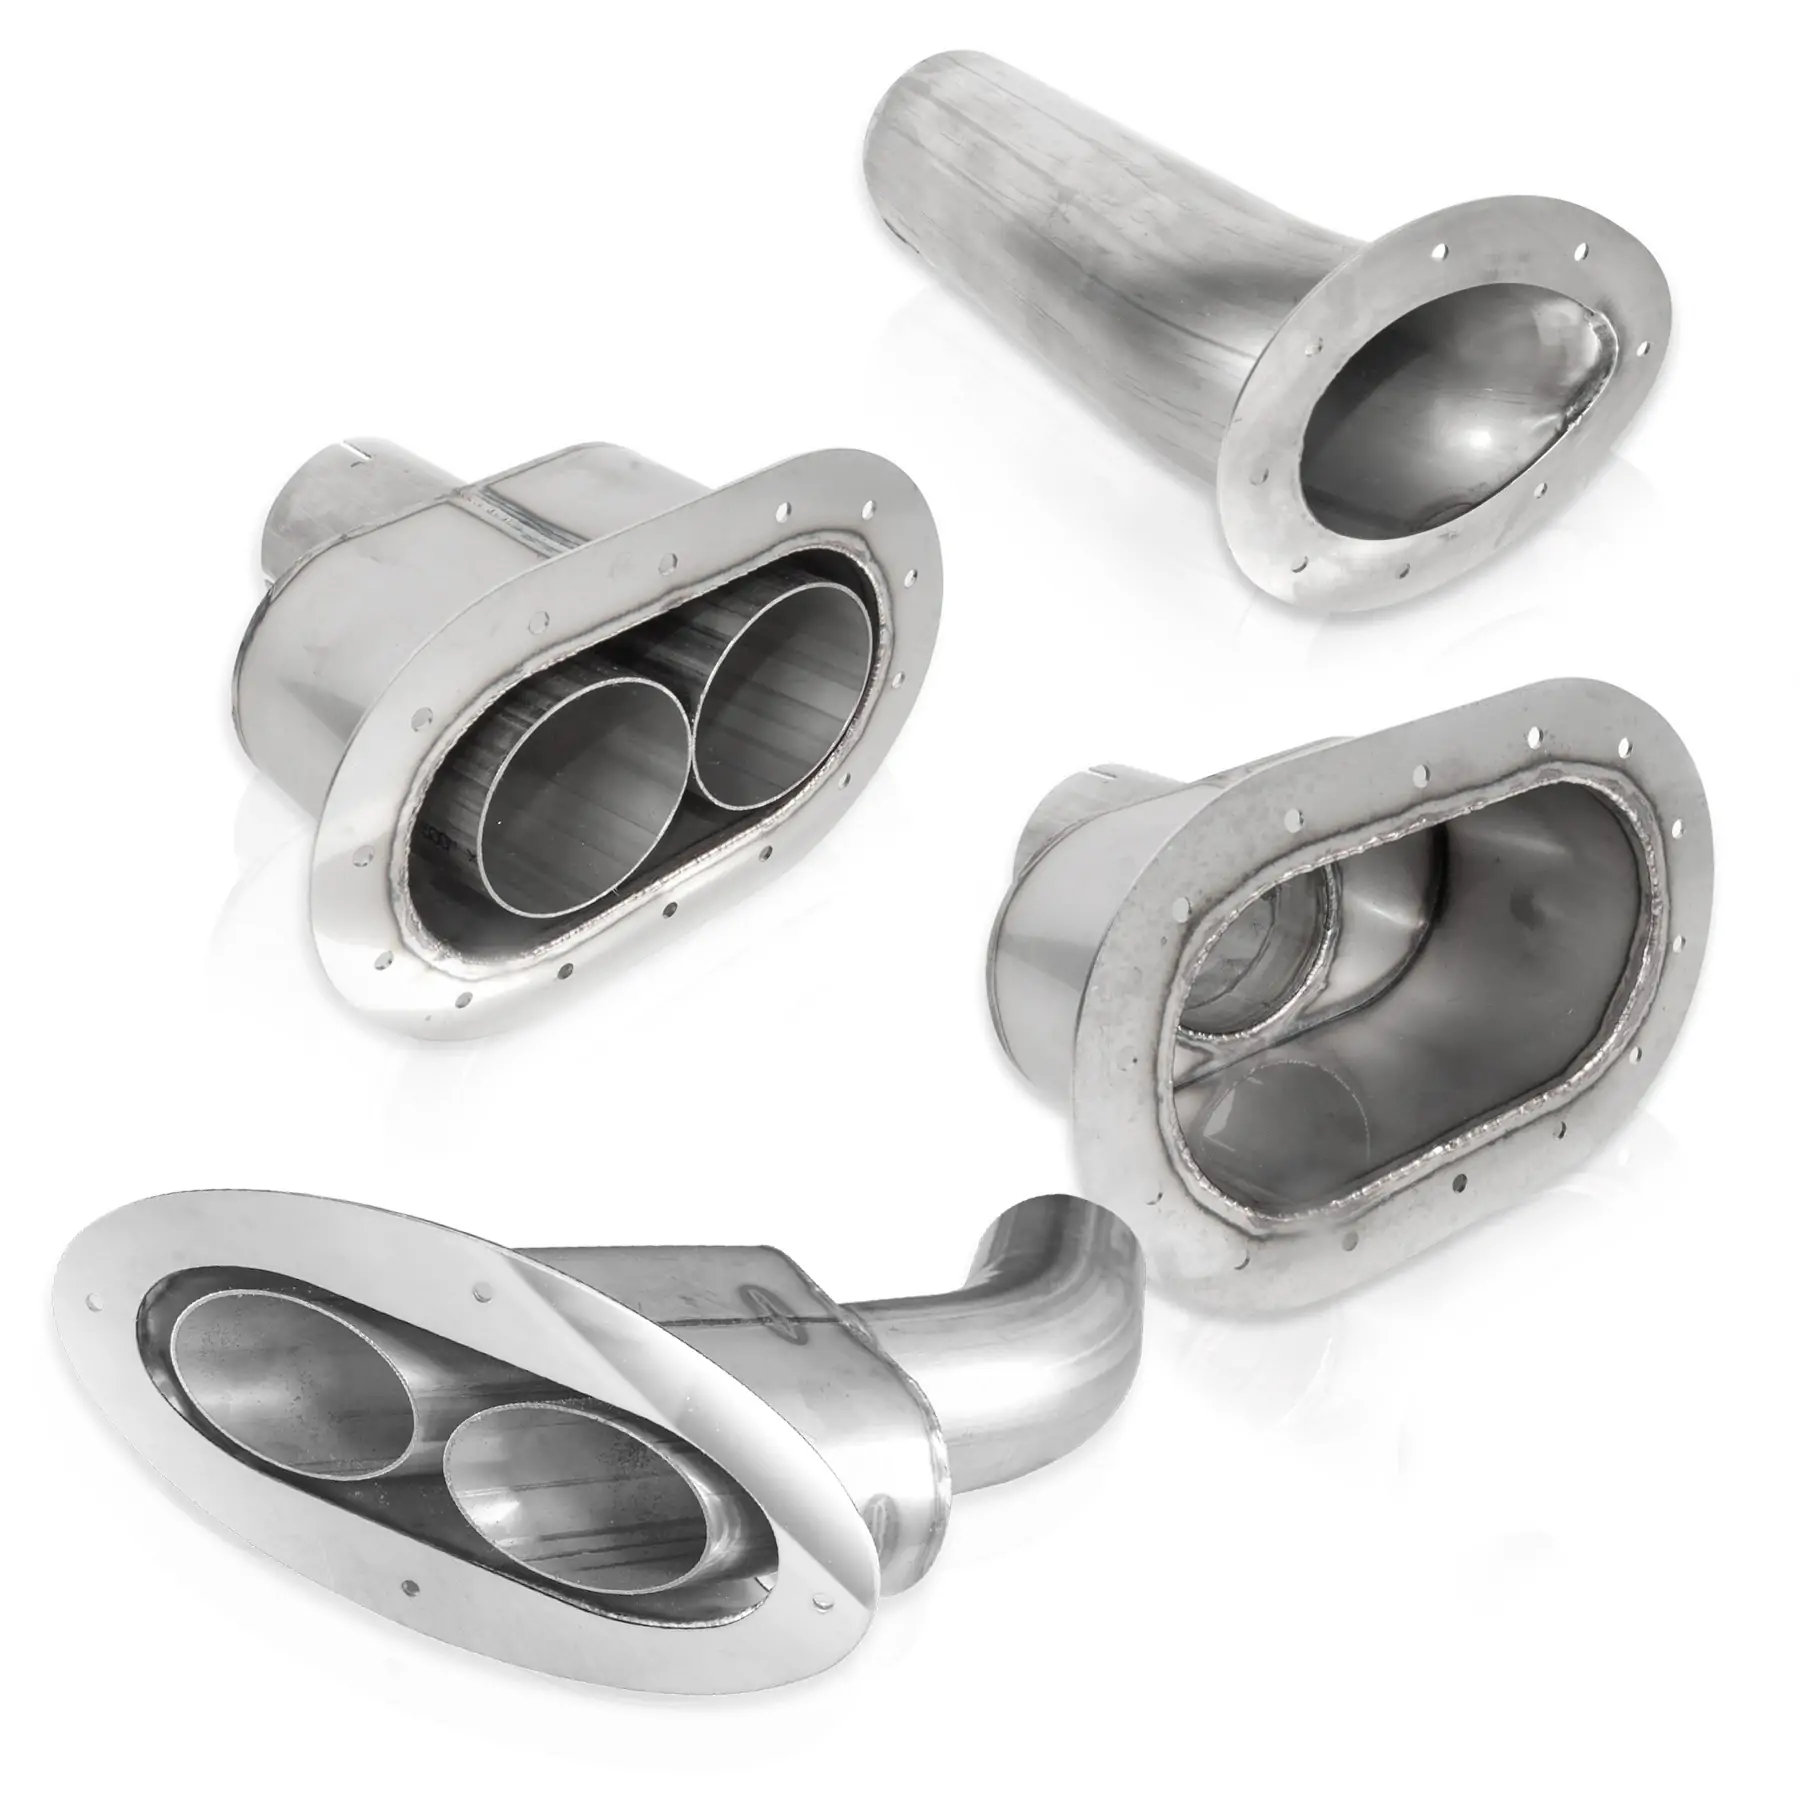
- Parti saldate del pannello laterale della carrozzeria in acciaio inossidabile: riducono le ammaccature superficiali e migliorano l'aspetto, la planarità e l'integrità strutturale.
- Strutture di collegamento delle nervature di rinforzo della carrozzeria: riducono la deformazione e migliorano la rigidità complessiva.
- Componenti strutturali del rivestimento del vagone in lega di alluminio: saldatura continua ad alta velocità e mantenimento della coerenza dimensionale.
Questo settore si caratterizza per: cordone di saldatura lungo, lavorazione continua + elevati requisiti di planarità + orientamento all'efficienza della produzione in lotti.
Aerospaziale e produzione di precisione
Questo settore richiede una precisione e un'affidabilità di saldatura estremamente elevate, e la saldatura laser è fondamentale per la realizzazione di componenti chiave.
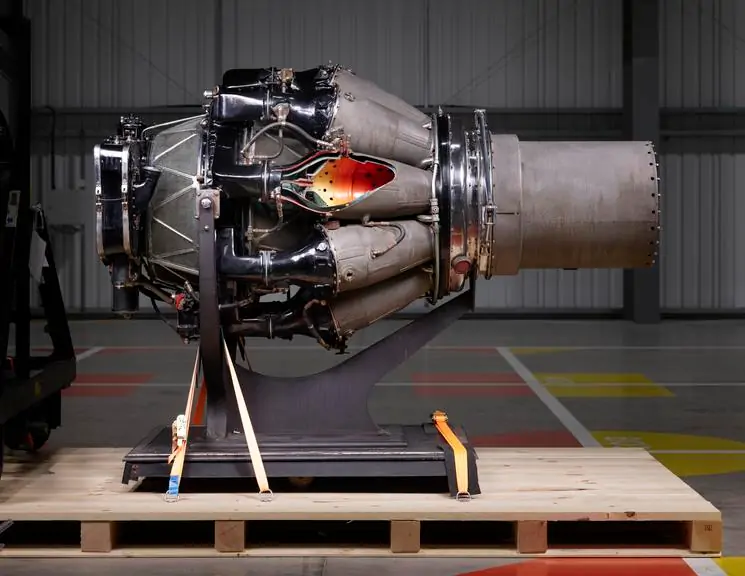
- Componenti della camera di combustione dei motori aeronautici: richiedono materiali resistenti alle alte temperature e connessioni ad alta resistenza.
- Aree di riparazione delle pale della turbina: risaldatura di precisione locale per ripristinare le prestazioni strutturali.
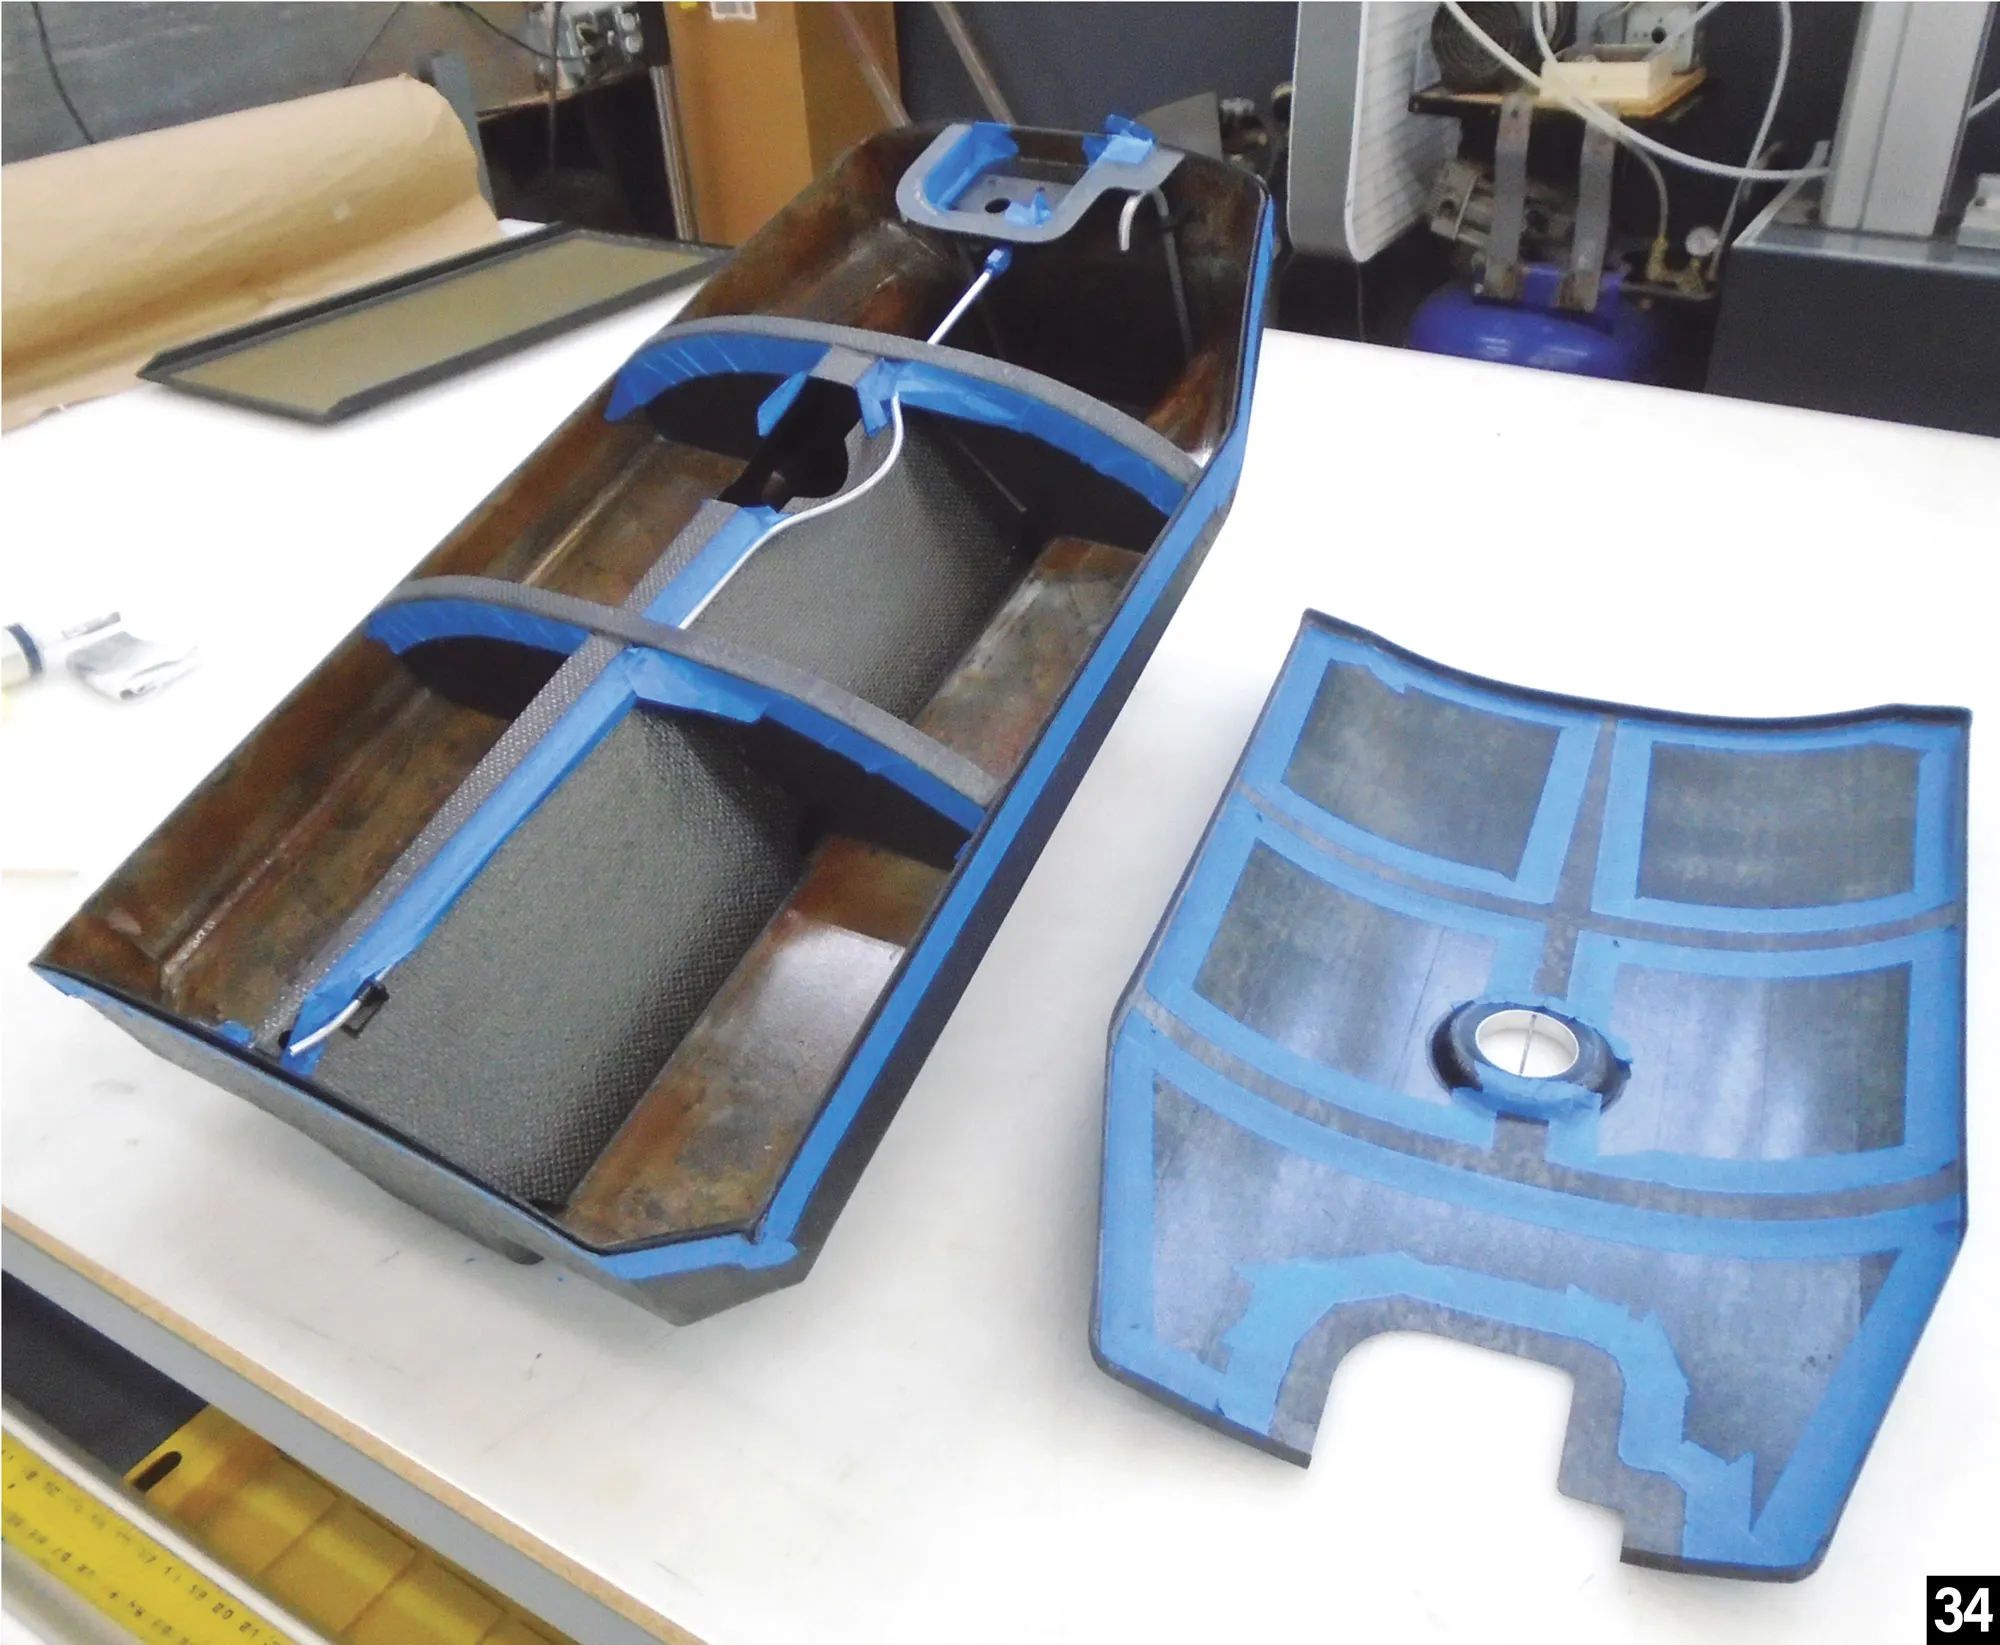
- Componenti strutturali a parete ultrasottile per serbatoi di carburante aerospaziali: saldatura completa senza deformazioni e mantenimento dell'integrità strutturale.
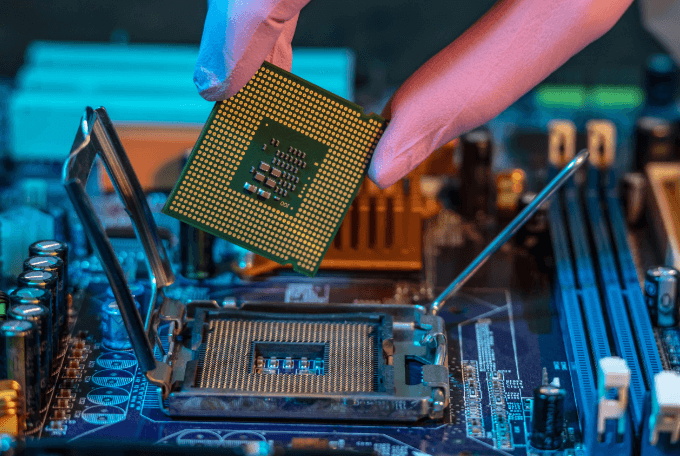
- Sensori di precisione e componenti per il packaging microelettronico: controllo dell'accuratezza delle connessioni a livello di micron e miglioramento della stabilità della saldatura.
Questo settore si caratterizza per: controllo di altissima precisione + lavorazione di materiali ultrasottili + requisiti di deformazione estremamente ridotti.
Connessione avanzata dei materiali compositi
Si concentra principalmente sui requisiti di connessione tra metalli e materiali compositi nella progettazione di strutture leggere.
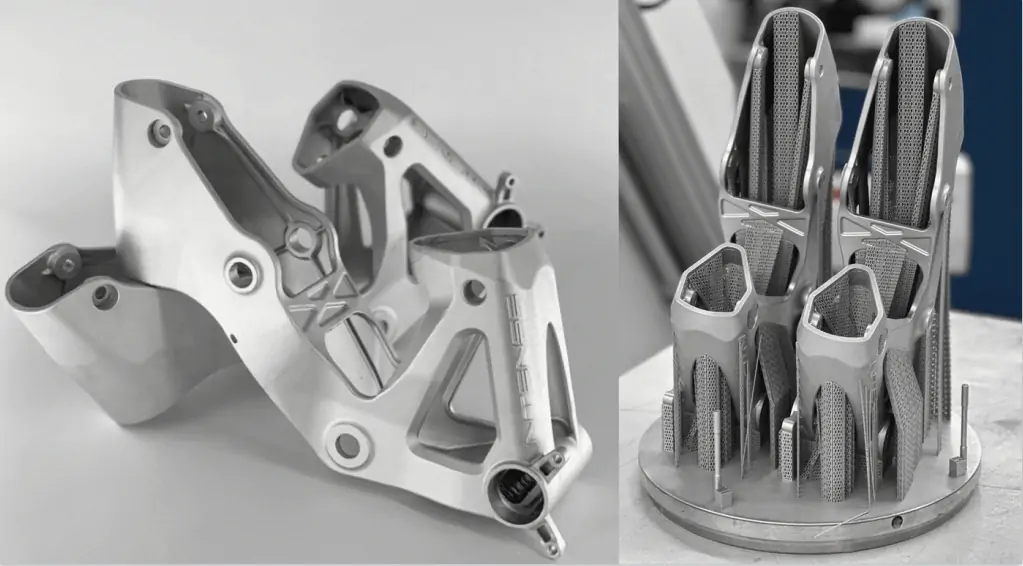
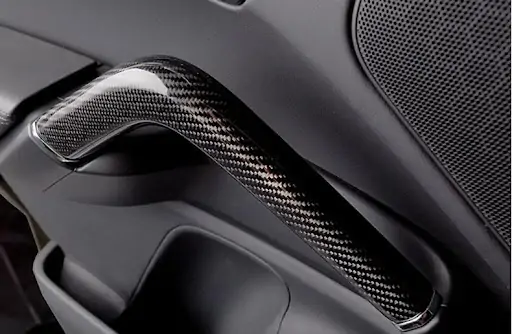
- Componenti di collegamento in composito termoplastico rinforzato con fibra di carbonio (CFRTP): fusione dell'interfaccia della resina e formazione di una struttura ad incastro meccanico stabile.
- Componenti di transizione strutturale in lega di alluminio: ottimizzano la distribuzione dell'energia e migliorano la resistenza del legame interfacciale.
Questo settore è caratterizzato da: connessione di materiali eterogenei + requisiti di progettazione leggera + elevati requisiti di controllo della struttura dell'interfaccia.
Le applicazioni della saldatura laser nei settori delle nuove energie, del trasporto ferroviario, dell'aerospaziale e dei materiali compositi si concentrano su tre aree principali: connessioni di alta precisione, adattabilità a diversi materiali e capacità produttiva ad alta uniformità. Con lo sviluppo dell'automazione e della produzione intelligente, gli scenari applicativi continuano ad espandersi e la tecnologia laser sta diventando gradualmente una componente fondamentale dei processi produttivi di fascia alta.
La saldatura laser ha una vasta gamma di applicazioni, dai componenti di precisione alle attrezzature per impieghi gravosi. Scopri di più sulle sue applicazioni e consulta i nostri consigli sulle attrezzature: A cosa serve la saldatura laser?
Domande tecniche sulla saldatura laser
La saldatura laser è sempre più utilizzata nella produzione di alta gamma, ma permangono diverse sfide tecniche fondamentali per la sua implementazione pratica. Queste sfide riguardano principalmente la stabilità del processo, l'ottimizzazione dei parametri e il controllo qualità per la saldatura di materiali diversi.
Controllo della stabilità del processo di saldatura laser ad alta potenza
Quando si utilizza un laser a fibra da 10 kW per la saldatura di lamiere d'acciaio di medio e alto spessore, la stabilità del processo limita le applicazioni ingegneristiche:
| La sfida | Impatto sulla saldatura | Direzione di ottimizzazione |
|---|---|---|
| Interferenza del pennacchio di plasma | Riduce l'energia laser effettiva e influisce sulla stabilità della saldatura | Soffiaggio laterale di gas, estrazione a pressione negativa, saldatura sottovuoto |
| Difetti di formazione sul lato posteriore | Provoca il collasso della saldatura e una scarsa formazione del lato posteriore. | Regolazione della posizione di saldatura, supporto elettromagnetico e controllo della contropressione. |
| Difetti a sezione spessa e a spazio ristretto | Provoca porosità, mancanza di fusione e crepe di solidificazione | Doppio raggio tecnologia di saldatura laser e controllo del bagno fuso |
Influenza dei parametri di processo e dell'abbinamento
La qualità della saldatura dipende dalla corrispondenza dei parametri:
| Determina il comportamento di fusione e penetrazione | Effetto sulla saldatura | Considerazione chiave |
|---|---|---|
| Densità di potenza | Protegge la zona di saldatura e stabilizza il processo | La saldatura a conduzione è in genere controllata entro 10⁴–10⁶ W/cm² |
| Forma d'onda dell'impulso e larghezza dell'impulso | Influisce sull'assorbimento di energia e sull'apporto di calore | I materiali ad alta riflettività richiedono la regolazione della forma d'onda; una maggiore larghezza dell'impulso aumenta la HAZ |
| Defocus | Cambiamenti nella distribuzione dell'energia e nella profondità di penetrazione | La sfocatura negativa generalmente fornisce una penetrazione più profonda |
| Velocità di saldatura | Controlla l'apporto termico complessivo | La bassa velocità può causare bruciature; l'alta velocità può ridurre la penetrazione |
| Gas di protezione (Il ruolo del gas di protezione) | L'elio offre la migliore protezione, l'argon bilancia i costi e l'azoto è economico ma può aumentare la porosità | L'elio offre la migliore protezione, l'argon bilancia i costi e l'azoto è economico ma può aumentare la porosità |
Controllo di qualità della saldatura basato sui materiali
Materiali diversi richiedono strategie di controllo diverse:
| Tipo di materiale | Sfida principale | Focus sul processo |
|---|---|---|
| Acciaio inossidabile | Il surriscaldamento può causare la crescita dei grani e il rischio di corrosione. | Controllo dell'apporto termico, velocità di raffreddamento, gas di protezione, giunzione e accoppiamento dello spessore |
| Lamiere di acciaio di medio e spessore | Penetrazione stabile e formazione della saldatura | Ottimizzazione dei processi, supporto ausiliario, controllo della stabilità della produzione |
Le principali sfide nella tecnologia di saldatura laser sono la stabilità del processo ad alta potenza, il controllo preciso dei parametri di processo e la qualità costante su materiali diversi. Questi fattori influenzano direttamente la formazione del cordone di saldatura, il comportamento di penetrazione e il controllo dei difetti in condizioni industriali. Con l'aumento dei requisiti nella produzione di fascia alta, il miglioramento della stabilità e del controllo del processo rimane essenziale per garantire prestazioni di saldatura affidabili e ripetibili.
Vantaggi delle applicazioni di saldatura laser
La saldatura laser è una tecnologia di saldatura di alta precisione che utilizza un raggio laser ad alta densità di energia come fonte di calore. Nelle applicazioni industriali, rispetto ai metodi di saldatura tradizionali, presenta vantaggi significativi, principalmente nei seguenti aspetti:
1. Elevata precisione e zona termicamente alterata ridotta
L'energia laser è concentrata in un'area molto piccola. La zona termicamente alterata è ridotta di circa il 60% rispetto alla saldatura ad arco tradizionale, e la deformazione da saldatura e i danni al materiale circostante sono significativamente ridotti. È adatto per componenti ultrasottili e di microprecisione.
2. Elevata qualità di saldatura e resistenza del giunto
È possibile realizzare una saldatura stretta e profonda con un elevato rapporto d'aspetto, e la porosità può essere controllata al di sotto dello 0.3%. Rispetto alla saldatura tradizionale, si riducono la porosità, le cricche e i difetti di saldatura a freddo, migliorando al contempo la resistenza e la durata del giunto.
3. Saldatura ad alta efficienza e alta velocità
La velocità di saldatura è significativamente superiore a quella della saldatura a resistenza e della saldatura ad arco. Ad esempio, la velocità di saldatura delle linguette delle batterie può raggiungere circa 5 m/min, soddisfacendo i requisiti delle linee di produzione ad alta velocità.
4. Ampia compatibilità dei materiali
Può saldare acciaio inossidabile, alluminio, rame e altri metalli comuni, nonché metalli diversi e alcuni materiali non metallici come termoplastici e materiali compositi. Dopo l'applicazione della tecnologia laser blu, il tasso di assorbimento dei materiali ad alta riflettività risulta notevolmente migliorato.
5. Forte capacità di automazione e integrazione intelligente
Può essere integrato con bracci robotici, sistemi di visione e piattaforme dati, supportando l'ispezione online, il controllo remoto e la tracciabilità dei dati, risultando adatto alla produzione intelligente e alla produzione di massa.
6. Lavorazione senza contatto e adattabilità a strutture complesse
Non è necessaria alcuna pressione meccanica e non si formano indentazioni sulla superficie. Può essere utilizzato per la saldatura di strutture complesse e aree difficili da raggiungere, risultando adatto a componenti con superfici curve 3D.
7. Vantaggio complessivo in termini di costi di produzione
Sebbene l'investimento in attrezzature sia elevato, la velocità di saldatura è alta, il tasso di rilavorazione è basso e la post-elaborazione è ridotta, pertanto il costo complessivo di produzione è significativamente inferiore, rendendo questo metodo adatto a scenari di produzione su larga scala.
I vantaggi della saldatura laser si concentrano su elevata precisione, bassa deformazione, alta efficienza e ampia compatibilità dei materiali, unitamente a una forte capacità di integrazione con l'automazione. Nella produzione di alta gamma e nella produzione di massa, queste caratteristiche ne stanno gradualmente favorendo la sostituzione dei processi di saldatura tradizionali, rendendola un importante percorso tecnico per il miglioramento della qualità e dell'efficienza produttiva.
Limiti e sfide
Sulla base di ricerche di settore e prassi tecnica, i principali svantaggi della saldatura laser e le sfide chiave nelle applicazioni industriali sono riassunti come segue:
Svantaggi della tecnologia di saldatura laser
Sebbene la saldatura laser offra vantaggi significativi in termini di precisione ed efficienza, presenta ancora alcune limitazioni e sfide tecniche nelle applicazioni industriali.
| Svantaggio | Prestazioni specifiche |
| Elevati costi di attrezzature e processi | Le apparecchiature per la saldatura laser ad alta potenza, i cui componenti principali come fibre ottiche e lenti di focalizzazione sono costosi, richiedono un ingente investimento iniziale per la costruzione della linea di produzione, rappresentando un pesante onere finanziario per le piccole e medie imprese. |
| Elevati requisiti di precisione nell'assemblaggio dei pezzi. | I raggi laser sono caratterizzati da energia concentrata e piccolo diametro del punto. Generalmente, lo spazio di assemblaggio deve essere controllato entro 0.1-0.5 volte lo spessore della piastra. Spazi eccessivi possono causare una penetrazione incompleta o difetti di bruciatura, il che aumenta la difficoltà delle prime fasi di lavorazione e posizionamento del pezzo. |
| Limitazioni nella saldatura di materiali spessi e ad alta riflettività. | Per materiali ad alta riflettività come rame, alluminio e leghe, la riflettività del laser può raggiungere oltre il 90% nella fase iniziale della saldatura, causando facilmente perdite di energia e danni al sistema del percorso ottico laser; per pezzi di grande spessore, superiori a 100 mm, la saldatura laser singola esistente presenta ancora problemi di profondità di penetrazione insufficiente, formazione instabile del cordone di saldatura e alta probabilità di difetti di porosità e cricche. |
| Elevate tensioni residue e deformazioni post-saldatura in scenari specifici | Sebbene la zona termicamente alterata della saldatura laser sia più piccola di quella della saldatura ad arco tradizionale, è comunque facile che si formino tensioni residue nella saldatura di lamiere sottili di grandi dimensioni o di strutture complesse, il che richiede successivi processi di distensione come l'invecchiamento vibratorio o il trattamento termico, aumentando la durata del processo. |
Sfide principali nelle applicazioni industriali
Nonostante i vantaggi della saldatura laser, diverse limitazioni tecniche e industriali continuano a influenzare la stabilità della produzione e le applicazioni su larga scala.
- Stabilità del processo e controllo di qualitàNella produzione di massa, la tecnologia di saldatura laser presenta ancora problemi di stabilità. Nella saldatura a penetrazione profonda di lamiere di medio e alto spessore, il pennacchio di plasma riduce l'energia effettiva, compromettendo la stabilità della saldatura. Difetti come porosità, mancanza di fusione e collasso della saldatura si verificano ancora in produzione e spesso richiedono ispezione manuale e rilavorazione. Il soffiaggio laterale di gas, l'estrazione a pressione negativa e i metodi a doppio fascio riducono i difetti, ma il controllo stabile non è ancora completamente raggiunto.
- Saldatura di materiali dissimiliLa domanda di saldatura rame-alluminio, alluminio-acciaio inossidabile e metalli compositi continua a crescere. Tuttavia, le differenze nel punto di fusione e nelle proprietà termiche portano alla formazione di fasi fragili e tensioni residue, riducendo le prestazioni del giunto. Metodi come il preriscaldamento, il controllo a impulsi e la saldatura oscillante migliorano i risultati, ma non esiste un processo universale, il che comporta test ripetuti e costi più elevati.
- Limitazioni del controllo intelligenteSebbene la tecnologia di saldatura laser supporti l'automazione, il controllo qualità a ciclo chiuso completo è ancora limitato. Gli attuali sistemi di ispezione rilevano i difetti visibili, ma i microdifetti e le variazioni di prestazioni causate dalla variazione dei parametri sono ancora difficili da identificare. Il controllo adattivo in tempo reale non è ancora ampiamente utilizzato nella produzione.
- divario di competenze tecnicheI sistemi di saldatura laser richiedono operatori qualificati per l'installazione, la manutenzione e la risoluzione dei problemi. La mancanza di professionisti che uniscano competenze laser e manifatturiere limita la diffusione della tecnologia di saldatura laser, soprattutto nelle piccole e medie imprese.
I limiti della tecnologia di saldatura laser derivano dalla stabilità del processo, dal comportamento differente dei materiali, dalla capacità di controllo intelligente e dalla disponibilità di manodopera specializzata. Questi fattori influiscono sulla coerenza, sul controllo dei difetti e sulla scalabilità nella produzione industriale. Ulteriori miglioramenti nel controllo del processo e nell'integrazione del sistema rimangono essenziali per una più ampia adozione industriale.
Come scegliere la giusta macchina per saldatura laser
La scelta di una saldatrice laser adatta dipende dai requisiti dell'applicazione, dal tipo di materiale, dalla scala di produzione e dal livello di automazione. Settori diversi richiedono configurazioni diverse, quindi la selezione dovrebbe basarsi sulle prestazioni di saldatura, sulla stabilità del processo e sulle esigenze di produzione a lungo termine.
Selezione della potenza del laser
La potenza del laser determina la profondità di penetrazione e l'efficienza della saldatura.
- 1000W–1500W: lamiere sottili e componenti di precisione
- 2000W–3000W: metalli di medio spessore, uso industriale generale
- 4000W+: produzione di piastre spesse e ad alta velocità
Una maggiore potenza migliora la penetrazione, ma richiede un controllo del processo più rigoroso.
Tipo di materiale e compatibilità
Il tipo di materiale influenza fortemente la scelta della macchina.
- Acciaio inossidabile: prestazioni stabili in tutte le gamme di potenza.
- Alluminio: necessita di maggiore potenza e parametri ottimizzati
- Rame: richiede un'elevata densità di energia e un forte controllo dell'assorbimento
- Materiali dissimili: richiede una maggiore capacità di regolazione del processo.
Modalità di saldatura: manuale vs sistema automatizzato
I sistemi portatili offrono flessibilità operativa per riparazioni e piccoli lotti.
I sistemi automatizzati garantiscono una maggiore uniformità nella produzione di massa e nelle linee di produzione.
La scelta dipende dalla scala di produzione e dalla standardizzazione del processo.
Sistema di raffreddamento e stabilità
Il sistema di raffreddamento influisce sulla stabilità e sulla durata di vita della macchina.
- Raffreddamento ad acqua: adatto per apparecchiature di media e alta potenza
- Raffreddamento ad aria: utilizzato in sistemi a bassa potenza o portatili.
Un raffreddamento stabile garantisce prestazioni di saldatura costanti.
Livello di automazione e controllo
Un livello di automazione più elevato comprende sistemi CNC, bracci robotici e monitoraggio in tempo reale.
Migliora la ripetibilità e riduce le variazioni manuali, soprattutto nella produzione su larga scala.
La scelta di una saldatrice laser richiede un bilanciamento tra potenza, compatibilità dei materiali, modalità di saldatura, capacità di raffreddamento e livello di automazione. Un sistema ben dimensionato migliora l'efficienza, la qualità della saldatura e la stabilità della produzione a lungo termine.
Per una guida più dettagliata, si prega di consultare " Come scegliere una saldatrice laser per la propria attività ".
Conclusione
La saldatura laser è ampiamente utilizzata nei settori automobilistico, dell'accumulo di energia, del trasporto ferroviario, aerospaziale e della produzione di precisione. Offre elevata precisione, velocità di lavorazione e grande compatibilità con i materiali. Dalle parti strutturali ai sistemi di batterie e ai componenti in microscala, sostituisce i metodi di saldatura tradizionali nei processi che richiedono qualità stabile ed elevata efficienza produttiva.
Kempson offre soluzioni di saldatura laser industriale per diverse esigenze produttive. Grazie all'esperienza maturata in molteplici settori applicativi, Kempson supporta la selezione delle apparecchiature e l'adattamento dei processi in base alle specifiche necessità. Per apparecchiature di saldatura laser o assistenza tecnica, contattateci per trovare la soluzione più adatta alle vostre esigenze.

FAQ
In quali settori viene utilizzata la saldatura laser?
La saldatura laser trova impiego nell'industria automobilistica, nello stoccaggio di energia, nell'industria aerospaziale, nel trasporto ferroviario, nell'elettronica e nella produzione di dispositivi medici.
È possibile unire metalli diversi tramite saldatura laser?
Sì, ma metalli diversi come alluminio e acciaio o rame e alluminio richiedono un rigoroso controllo del processo a causa delle differenze nel punto di fusione e nelle proprietà termiche.
Qual è la profondità di penetrazione della saldatura laser?
La profondità di penetrazione dipende dalla potenza del laser e dalla modalità di processo. Varia dalla saldatura di lamiere sottili a bassa potenza alla saldatura a penetrazione profonda a 3000 W e oltre per materiali più spessi.
Che cos'è la zona termicamente alterata (ZTA)?
La zona termicamente alterata (HAZ) è l'area del materiale che subisce una modifica strutturale a causa del calore senza fondersi. La saldatura laser produce una HAZ più piccola rispetto alla saldatura tradizionale, riducendo la deformazione e i danni al materiale.
La saldatura laser causa porosità?
La porosità può verificarsi a causa di contaminazione superficiale, intrappolamento di gas o parametri instabili. Un gas di protezione adeguato e un controllo preciso dei parametri contribuiscono a ridurre questo problema.
Quale tipo di laser viene utilizzato per la saldatura?
Il laser a fibra è il tipo più comune nelle applicazioni industriali. I laser a CO2 sono meno utilizzati per i metalli, mentre i laser Nd:YAG sono impiegati principalmente nei sistemi tradizionali.







