Sommario
Introduzione
Una macchina per il taglio laser di tubi si basa sul funzionamento coordinato della sorgente laser, della testa di taglio, del sistema di bloccaggio, del sistema pneumatico, del sistema di raffreddamento e del sistema di controllo CNC. L'accumulo di polvere, la contaminazione dei componenti ottici, una lubrificazione insufficiente o guasti al sistema di raffreddamento possono compromettere la precisione del taglio, ridurre la qualità del taglio e causare fermi macchina imprevisti. Ispezioni regolari e una corretta manutenzione mantengono questi sistemi in buone condizioni di funzionamento.
In questa guida, trattiamo la checklist per la manutenzione giornaliera, i requisiti per le ispezioni periodiche e i problemi più comuni delle macchine per il taglio laser di tubi, con metodi pratici di risoluzione dei problemi. Spieghiamo inoltre come impostare un programma di manutenzione e come identificare quando è necessario il supporto di un tecnico specializzato.

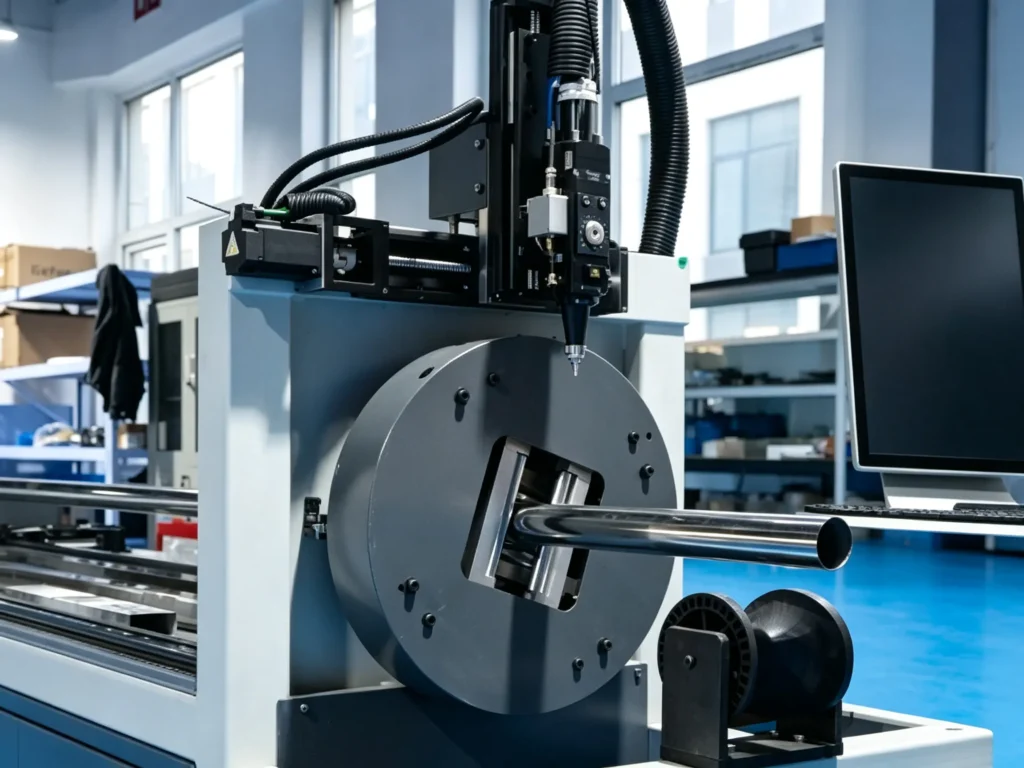
Perché è importante la manutenzione regolare della macchina per il taglio laser di tubi?
Le macchine per il taglio laser di tubi funzionano grazie a sistemi multipli che operano in sinergia. Polvere, parti usurate, connessioni allentate e lubrificazione insufficiente possono compromettere i risultati del taglio e causare guasti alla macchina. Una manutenzione regolare mantiene l'apparecchiatura in condizioni operative ottimali.
Mantenere una qualità di taglio costante
Lo sporco sulla finestra protettiva riduce la trasmissione del raggio laser. Ugelli usurati, posizioni di messa a fuoco errate e un fissaggio instabile del tubo possono causare tagli incompleti, bave ed errori dimensionali.
Riduci i tempi di inattività delle apparecchiature
Guasti al sistema di raffreddamento, usura del mandrino, problemi di alimentazione e malfunzionamenti dei sensori possono interrompere la produzione. I controlli di routine aiutano gli operatori a individuare connessioni allentate, movimenti anomali e allarmi di sistema prima che causino arresti della macchina.
Prolungare la durata di vita dei componenti della macchina
Le finestre di protezione, le guide, le cremagliere, gli ingranaggi e i cuscinetti si usurano durante il funzionamento. La pulizia, la lubrificazione, la sostituzione dei filtri e le ispezioni regolari riducono l'accumulo di sporco e l'usura non necessaria.
Lista di controllo giornaliera per la manutenzione della macchina per il taglio laser di tubi
La manutenzione giornaliera comprende la testa di taglio, il sistema di raffreddamento, l'alimentazione del gas, il mandrino, la trasmissione, il quadro elettrico e il sistema di rimozione dei trucioli. Ispezionare questi componenti prima della produzione e verificare la presenza di contaminazione, usura, perdite, connessioni allentate e funzionamento anomalo.
1. Testa di taglio laser e componenti ottici
- Controllare la finestra protettiva per verificare la presenza di polvere, macchie, graffi o danni.
- Verificare la presenza di ostruzioni, deformazioni e accumuli di metallo nell'ugello.
- Controllare l'anello in ceramica per individuare eventuali crepe o danni.
- Verificare che i collegamenti tra l'ugello e la testina di taglio non siano allentati.
Nota sulla manutenzione: pulire o sostituire i componenti ottici utilizzando i materiali e le procedure specificati dal produttore. Non pulire le lenti con un panno comune.
2. Sistema di raffreddamento e refrigeratore d'acqua
- Verificare il livello dell'acqua del refrigeratore e la temperatura di esercizio.
- Controllare che i tubi e i raccordi del sistema di raffreddamento non presentino perdite.
- Verificare la qualità dell'acqua di raffreddamento e le condizioni del filtro.
- Monitorare gli allarmi del refrigeratore e le condizioni operative anomale.
Nota sulla manutenzione: attenersi alle indicazioni del produttore della sorgente laser e del refrigeratore per quanto riguarda il tipo di refrigerante, la qualità dell'acqua, la temperatura di esercizio e gli intervalli di sostituzione.
3. Sistema pneumatico e alimentazione del gas di taglio
- Verificare la pressione di alimentazione dell'azoto, dell'ossigeno o dell'aria compressa.
- Controllare che non vi siano perdite nelle tubature e nei raccordi del gas.
- Verificare i regolatori di pressione e i filtri.
- Monitorare la stabilità della pressione del gas durante il taglio.
Nota sulla manutenzione: mantenere la pressione del gas entro l'intervallo specificato per il materiale, lo spessore e il processo di taglio selezionati.
4. Sistema di mandrino, serraggio e alimentazione tubi
- Ispezionare le ganasce del mandrino per verificare la presenza di usura, danni e accumuli di metallo.
- Verificare i movimenti di serraggio e rilascio del mandrino.
- Osservare la presa del tubo durante la rotazione del mandrino.
- Ispezionare i rulli di supporto del tubo e i meccanismi di alimentazione.
- Rimuovere trucioli e detriti metallici dalle zone di serraggio.
Nota sulla manutenzione: Verificare le condizioni del mandrino e del supporto del tubo durante la lavorazione di tubi con diametri, profili e spessori di parete diversi.
5. Guide, sistema di trasmissione e lubrificazione
- Ispezionare le guide e i cuscinetti lineari per verificare la presenza di polvere e detriti.
- Controllare che le cremagliere e i pignoni non siano contaminati e presentino segni di usura.
- Monitorare i livelli di lubrificante nel sistema di lubrificazione automatica.
- Presta attenzione a rumori o vibrazioni insolite durante il movimento della macchina.
Nota sulla manutenzione: utilizzare il lubrificante specificato e seguire gli intervalli di pulizia e lubrificazione indicati dal produttore.
6. Quadro elettrico e sistema di controllo CNC
- Verificare la presenza di allarmi attivi e messaggi di errore nel pannello di controllo CNC.
- Ispezionare i cavi e i connettori accessibili per verificare la presenza di danni visibili.
- Verificare la ventilazione e le ventole di raffreddamento del quadro elettrico.
- Verificare il funzionamento del sensore e del finecorsa.
Nota sulla manutenzione: le ispezioni elettriche interne devono essere eseguite da tecnici qualificati dopo aver interrotto correttamente l'alimentazione elettrica.
7. Piano di lavoro e sistema di rimozione dei trucioli
- Rimuovere i trucioli metallici accumulati dal basamento della macchina e dalla zona del mandrino.
- Ispezionare l'area di raccolta delle scorie e dei detriti.
- Verificare la presenza di ostruzioni nel nastro trasportatore dei trucioli.
- Ispezionare le coperture protettive e gli involucri delle macchine.
- Mantenere libere le aree di carico e scarico.
Nota sulla manutenzione: rimuovere i detriti metallici dal mandrino, dalle guide, dai supporti dei tubi e dalle aree di raccolta dei trucioli per evitare interferenze con il movimento della macchina.
Riepilogo della lista di controllo per la manutenzione giornaliera
| Componente | Articolo di ispezione | Cosa controllare |
|---|---|---|
| Testa di taglio | Finestra protettiva | Polvere, macchie, graffi |
| Ugello | Condizione dell'ugello | usura, ostruzione, deformazione |
| Chiller | Sistema di raffreddamento | Temperatura, livello dell'acqua, perdite |
| Sistema a gas | Fornitura di gas | Pressione, perdita |
| Chuck | Sistema di bloccaggio | Usura della mascella, condizione di presa |
| Trasmissione | Guide e cremagliere | Detriti, lubrificazione, rumore anomalo |
| Quadro elettrico | Impianto elettrico | Allarmi, ventilazione, danni visibili |
| Convogliatore trucioli | Rimozione detriti | Ostruzioni, schegge accumulate |
Nota: le procedure di manutenzione e gli intervalli di ispezione devono essere conformi al manuale del produttore della macchina e alle effettive condizioni operative.
Manutenzione periodica per macchine da taglio laser per tubi
I controlli giornalieri riguardano le normali condizioni operative. La manutenzione periodica si concentra sull'usura meccanica, sulle prestazioni del sistema, sulla precisione di posizionamento e sulle condizioni dei componenti. Il seguente programma fornisce un riferimento per le ispezioni settimanali, mensili, trimestrali o annuali.
Manutenzione settimanale
- Pulire le superfici accessibili della macchina, le aree del mandrino e le zone di raccolta dei trucioli.
- Ispezionare le ganasce del mandrino, i supporti del tubo e i rulli di alimentazione per verificare la presenza di usura o danni.
- Verificare il funzionamento del sistema di lubrificazione automatica e i livelli del lubrificante.
- Ispezionare i filtri del gas, i regolatori di pressione e i collegamenti pneumatici.
- Esaminare i registri degli allarmi del sistema CNC e annotare i guasti ricorrenti della macchina.
Manutenzione mensile
- Ispezionare le guide, le cremagliere, gli ingranaggi e i componenti della trasmissione per verificare l'eventuale usura.
- Verificare il funzionamento della ventilazione e della ventola di raffreddamento del quadro elettrico.
- Ispezionare i supporti per cavi e i collegamenti mobili dei cavi per verificare la presenza di danni.
- Controllare i filtri, i tubi e i raccordi dell'impianto di raffreddamento.
- Verificare il posizionamento del mandrino e la precisione dell'alimentazione del tubo.
Manutenzione trimestrale o annuale
- Ispezionare i componenti della trasmissione meccanica, i cuscinetti e i sistemi di azionamento per verificare l'eventuale usura.
- Verificare l'allineamento della macchina e la precisione di posizionamento.
- Ispezionare la sorgente laser e la testa di taglio secondo le specifiche del produttore.
- Valutare le condizioni dell'impianto di raffreddamento e sostituire i filtri o i materiali di consumo quando necessario.
- Organizzare un'ispezione professionale degli impianti elettrici, dei servomotori e dei controlli CNC.
Programma di manutenzione Nota: questi intervalli sono riferimenti generali per la manutenzione, non requisiti fissi per ogni macchina. La frequenza effettiva delle ispezioni dipende dalle ore di funzionamento, dal carico di produzione, dall'ambiente di lavoro e dal manuale di manutenzione del produttore.
Problemi comuni e soluzioni per le macchine da taglio laser per tubi
I problemi di taglio laser dei tubi possono derivare da parametri di taglio errati, componenti ottici contaminati, usura meccanica, alimentazione del gas instabile o guasti al sistema di controllo. Le sezioni seguenti descrivono i problemi operativi più comuni, le loro possibili cause e i controlli necessari per identificare l'origine di ciascun guasto.
1. Taglio incompleto o mancato taglio
Il laser non riesce a tagliare la parete del tubo, lasciando sezioni non tagliate o bordi incompleti.
Cause possibili:
- Potenza del laser o velocità di taglio errate.
- Posizione di messa a fuoco errata.
- Pressione del gas di taglio insufficiente o instabile.
- Finestra di protezione sporca o danneggiata.
- Parametri di taglio non adatti al materiale o allo spessore della parete.
Risoluzione dei problemi:
- Verificare la potenza del laser e i parametri di taglio.
- Verificare la posizione di messa a fuoco.
- Ispezionare la finestra di protezione e l'ugello.
- Verificare la pressione del gas e la stabilità dell'erogazione.
- Regolare i parametri in base al materiale del tubo e allo spessore della parete.
2. Eccessiva presenza di bave e bordi taglienti ruvidi
Lungo il bordo di taglio possono comparire bave, scorie o superfici ruvide.
Cause possibili:
- Velocità di taglio errata.
- Posizione di messa a fuoco errata.
- Pressione del gas di taglio insufficiente.
- Ugello contaminato o danneggiato.
- Parametri di taglio non idonei per il materiale e lo spessore.
Risoluzione dei problemi:
- Verificare la velocità di taglio e la posizione di messa a fuoco.
- Controllare che l'ugello non sia ostruito o danneggiato.
- Verificare la pressione del gas di taglio.
- Esegui un taglio di prova e regola i parametri in base ai risultati del taglio.
3. Dimensioni di taglio incoerenti o errori di posizionamento
Le dimensioni di taglio si discostano dai valori programmati, oppure le posizioni dei fori e delle fessure non sono coerenti.
Cause possibili:
- Slittamento del mandrino o serraggio instabile.
- Deformazione del tubo o supporto insufficiente.
- Misurazione errata della lunghezza del tubo.
- Gioco meccanico o usura della trasmissione.
- Calibrazione errata delle coordinate CNC.
Risoluzione dei problemi:
- Ispezionare le ganasce del mandrino e le condizioni di serraggio.
- Verificare il supporto del sondino e la stabilità dell'alimentazione.
- Verificare le impostazioni di misurazione e posizionamento del tubo.
- Ispezionare i componenti della trasmissione per verificare l'eventuale presenza di usura o allentamenti.
- Verificare la calibrazione delle coordinate CNC.
4. Slittamento del tubo o serraggio instabile del mandrino
Il tubo si muove all'interno del mandrino durante la rotazione o l'avanzamento, influenzando la posizione e la precisione del taglio.
Cause possibili:
- Mandrini usurati o danneggiati.
- Pressione di serraggio errata.
- Olio o residui metallici sulle superfici di serraggio.
- Configurazione delle ganasce non corretta per il profilo del tubo.
- Dimensioni del tubo al di fuori del campo di serraggio del mandrino.
Risoluzione dei problemi:
- Ispezionare le ganasce del mandrino per verificare l'eventuale presenza di usura e contaminazione.
- Verificare la pressione di serraggio e le condizioni di presa.
- Pulire le superfici di serraggio.
- Verificare la configurazione delle ganasce per tubi con profili rotondi, quadrati o di altro tipo.
- Verificare che le dimensioni del tubo rientrino nell'intervallo di serraggio specificato.
5. Surriscaldamento della testina di taglio laser o allarme
La testina di taglio attiva un allarme di temperatura o si arresta durante il funzionamento.
Cause possibili:
- Anomalie del sistema di raffreddamento.
- Flusso del liquido di raffreddamento limitato.
- Perdita dal tubo di raffreddamento.
- Guasti al sensore o al collegamento elettrico.
- Danni ai componenti interni della testa di taglio.
Risoluzione dei problemi:
- Verificare la temperatura e il flusso del liquido di raffreddamento.
- Ispezionare i tubi e i raccordi del sistema di raffreddamento.
- Esaminare i registri degli allarmi della testa di taglio.
- Verificare i sensori e le connessioni accessibili.
- Interrompere l'operazione e contattare l'assistenza tecnica se l'allarme persiste.
6. Uscita laser o prestazioni di taglio instabili
Le prestazioni di taglio fluttuano durante il funzionamento, anche quando i parametri programmati rimangono invariati.
Cause possibili:
- Allarmi della sorgente laser.
- Componenti ottici contaminati.
- Condizioni di raffreddamento instabili.
- Fluttuazioni dell'alimentazione elettrica.
- Collegamenti allentati o danneggiati.
Risoluzione dei problemi:
- Verificare i registri degli allarmi della sorgente laser.
- Ispezionare la finestra di protezione e i componenti ottici.
- Controllare il funzionamento del sistema di raffreddamento.
- Verificare le condizioni dell'alimentazione elettrica.
- Per guasti alla sorgente laser o problemi elettrici interni, contattare tecnici qualificati.
7. Malfunzionamento dell'alimentazione tramite tubo o del caricamento automatico
La macchina alimenta i tubi in modo irregolare, non riesce a posizionare il materiale o si arresta durante il caricamento automatico.
Cause possibili:
- Supporti dei tubi disallineati.
- Parametri di alimentazione errati.
- Malfunzionamento del sensore.
- Ostruzione meccanica.
- Dimensioni del tubo o posizione di carico errate.
Risoluzione dei problemi:
- Verificare l'allineamento dei rulli di alimentazione e del supporto del tubo.
- Verificare i parametri di alimentazione.
- Ispezionare i segnali dei sensori e i finecorsa.
- Rimuovere gli ostacoli meccanici.
- Verificare che le dimensioni dei tubi e le posizioni di carico corrispondano alle impostazioni della macchina.
8. Allarme CNC o arresto imprevisto della macchina
La macchina si arresta inaspettatamente o visualizza un allarme sul pannello di controllo CNC.
Cause possibili:
- Allarmi per servomotori.
- Attivazione del finecorsa.
- Guasti ai collegamenti elettrici.
- Allarmi relativi al sistema di raffreddamento o pneumatico.
- Attivazione dell'arresto di emergenza.
Risoluzione dei problemi:
- Annotare il codice di allarme e il messaggio.
- Verificare il relativo sistema servoassistito, di raffreddamento o pneumatico.
- Verificare i collegamenti elettrici accessibili.
- Verificare lo stato dei finecorsa e del pulsante di arresto di emergenza.
- Prima di riavviare la macchina, consultare il manuale degli allarmi.
Non resettare ripetutamente gli allarmi né disattivare i dispositivi di sicurezza senza aver prima individuato il guasto.
Problemi comuni delle macchine per il taglio laser di tubi: tabella di risoluzione rapida dei problemi
| Problema comune | Causa possibile | Controllo iniziale |
|---|---|---|
| Taglio incompleto | Parametri, messa a fuoco o pressione del gas errati. | Controllare le impostazioni di taglio e l'ugello |
| Sbavature eccessive | Velocità, messa a fuoco o alimentazione del gas errate | Ispezionare le condizioni di taglio |
| Errori dimensionali | Problemi di slittamento o calibrazione del mandrino | Verificare il serraggio e il posizionamento |
| Scorrimento del tubo | ganasce usurate o serraggio improprio | Ispezionare il mandrino e la superficie del tubo |
| Allarme della testa di taglio | Problemi di raffreddamento o del sensore | Verificare il sistema di raffreddamento e gli allarmi. |
| Taglio instabile | Contaminazione ottica, guasti al laser o all'alimentazione | Verificare allarmi e componenti ottici |
| Mancanza di alimentazione | Guasti al sensore o ostruzione meccanica | Ispezionare il sistema di carico e alimentazione |
| Arresto CNC | Servo, allarmi elettrici o di sicurezza | Verificare il codice di allarme e lo stato del sistema. |
Come prevenire i guasti più comuni delle macchine per il taglio laser di tubi
- Attenersi al programma di manutenzione del produttore: rispettare gli intervalli di manutenzione indicati nel manuale della macchina. Registrare le ispezioni, la lubrificazione e la sostituzione dei pezzi.
- Utilizzare materiali di consumo e ricambi idonei: utilizzare finestre di protezione, ugelli, anelli in ceramica, filtri, lubrificanti e materiali di consumo per il sistema di raffreddamento compatibili con il modello della macchina.
- Monitoraggio degli allarmi e delle condizioni operative della macchina: Verificare gli allarmi provenienti dalla sorgente laser, dal refrigeratore, dai servomotori e dal sistema CNC. Registrare i guasti ricorrenti e indagarne le cause.
- Mantenere puliti la macchina e l'ambiente di lavoro: rimuovere polvere metallica, scorie e residui di olio dal mandrino, dalle guide, dal sistema di alimentazione e dall'area di ventilazione del quadro elettrico.
- Formazione degli operatori sulle procedure di ispezione giornaliera: addestrare gli operatori a controllare la macchina prima dell'avvio, a identificare le anomalie durante il funzionamento e a seguire le corrette procedure di arresto.
Programma di manutenzione della macchina per il taglio laser di tubi
| Frequenza di manutenzione | Principali attività di manutenzione | Personale responsabile |
|---|---|---|
| Prima di ogni turno | Verificare gli allarmi della macchina, la testa di taglio, il sistema di raffreddamento, l'alimentazione del gas, il mandrino e le condizioni generali della macchina. | Operatore |
| Dailytrad | Rimuovere i trucioli metallici, ispezionare l'ugello e verificare l'alimentazione del liquido di raffreddamento e del gas. | Operatore |
| Settimanale | Ispezionare le ganasce del mandrino, i supporti dei tubi, il sistema di lubrificazione e i filtri. | Operatore / Tecnico |
| Mensile | Ispezionare i componenti della trasmissione, la ventilazione del quadro elettrico e le condizioni meccaniche. | Maintenance Technician |
| Trimestrale | Verificare la precisione del posizionamento, l'usura della trasmissione e le condizioni generali del sistema. | Maintenance Technician |
| Annualmente | Eseguire un'ispezione completa della macchina e la manutenzione programmata secondo le specifiche del produttore. | Tecnico qualificato |
Regolare gli intervalli di manutenzione in base alle ore di funzionamento, ai materiali di taglio, al carico di produzione e alle condizioni di lavoro. Le macchine sottoposte a carichi elevati potrebbero richiedere ispezioni più frequenti.
Quando è opportuno contattare un tecnico specializzato in macchine per il taglio laser di tubi?
Contatta un tecnico qualificato nelle seguenti situazioni:
- Gli allarmi relativi alla sorgente laser o alla testina di taglio si verificano ripetutamente.
- I servomotori o i sistemi di azionamento funzionano in modo anomalo.
- Anche dopo i controlli di routine, la precisione di taglio rimane al di fuori della tolleranza specificata.
- Nonostante un'ispezione di base, i problemi al sistema di raffreddamento persistono.
- Vengono rilevati guasti elettrici o danni al cablaggio interno.
- Il movimento del mandrino diventa instabile oppure i componenti della trasmissione sono danneggiati.
- I componenti chiave necessitano di riparazione, sostituzione o ricalibrazione.
Arrestare la macchina prima di qualsiasi intervento di manutenzione. Seguire le procedure di arresto e isolamento energetico del produttore. Non aprire le aree di protezione laser né toccare i componenti elettrici senza le dovute autorizzazioni di sicurezza e qualifiche.
Conclusione
La manutenzione delle macchine per il taglio laser di tubi comprende ispezioni giornaliere, interventi di manutenzione periodica, risoluzione dei problemi e sostituzione dei componenti. Controlli regolari della testa di taglio, del mandrino, del sistema di raffreddamento, dell'alimentazione del gas e dei componenti di trasmissione riducono i guasti alle apparecchiature e mantengono le prestazioni di taglio entro i limiti richiesti.
KEMPSON è un produttore di apparecchiature laser con certificazioni ISO 9001 , CE e RoHS e tecnologie brevettate. L'azienda offre consulenza per la selezione delle apparecchiature, assistenza all'installazione, supporto tecnico da remoto e una garanzia di tre anni.
Per attrezzature per il taglio laser di tubi, assistenza tecnica o selezione delle macchine , contattate KEMPSON . Inviateci le specifiche dei vostri tubi e i requisiti di produzione per una consulenza tecnica.

FAQ
Con quale frequenza è necessaria la manutenzione di una macchina per il taglio laser di tubi?
Controllare la macchina prima di ogni turno ed eseguire la pulizia giornaliera. Ispezionare il mandrino e il sistema di lubrificazione settimanalmente, i componenti della trasmissione mensilmente e la precisione della macchina annualmente. Regolare gli intervalli in base alle ore di funzionamento e al manuale del produttore.
Cosa bisogna controllare prima di avviare una macchina per il taglio laser di tubi?
Verificare la testa di taglio, la finestra di protezione, il sistema di raffreddamento, la pressione del gas, le ganasce del mandrino e il meccanismo di alimentazione del tubo. Prima di avviare la produzione, controllare gli allarmi del CNC e della sorgente laser.
Quali sono i problemi più comuni delle macchine per il taglio laser di tubi?
Tra i problemi più comuni si annoverano tagli incompleti, bave eccessive, errori dimensionali, slittamento del mandrino, allarmi del sistema di raffreddamento, emissione laser instabile, guasti all'alimentazione dei tubi e arresti imprevisti del CNC.
Perché una macchina per il taglio laser di tubi produce bave eccessive?
Un'eccessiva formazione di bave può derivare da una velocità di taglio, una posizione di messa a fuoco o una pressione del gas non corrette. Anche un ugello ostruito o danneggiato e parametri di taglio inadatti al materiale e allo spessore della parete possono influire sulla qualità del bordo.
Perché la mia macchina per il taglio laser di tubi non riesce a tagliare il materiale?
Verificare la potenza del laser, la velocità di taglio, la posizione di messa a fuoco e la pressione del gas ausiliario. Ispezionare l'ugello e la finestra di protezione per verificare la presenza di contaminazioni o danni. Confermare che i parametri di taglio siano compatibili con il materiale e lo spessore della parete.
Con quale frequenza va sostituito il vetro protettivo della testina di taglio laser?
Non esiste un intervallo di sostituzione fisso per tutte le macchine. Sostituire la finestra di protezione quando presenta contaminazioni, graffi o danni che compromettono le prestazioni di taglio. Attenersi alle istruzioni del produttore della testina di taglio per l'ispezione e la sostituzione.
Come si effettua la manutenzione del sistema di fissaggio su una macchina per il taglio laser di tubi?
Rimuovere trucioli di metallo e olio dalle ganasce del mandrino. Verificare l'usura delle ganasce, la pressione di serraggio, la stabilità della presa e il movimento del mandrino. Lubrificare il mandrino secondo le istruzioni di manutenzione del produttore della macchina.
Come posso ridurre i tempi di inattività di una macchina per il taglio laser di tubi?
Seguire un programma di manutenzione preventiva, sostituire tempestivamente i materiali di consumo usurati e registrare gli allarmi ricorrenti. Formare gli operatori sulle ispezioni giornaliere e organizzare interventi di manutenzione periodici da parte di tecnici qualificati.