Мазмуну
тааныштыруу
Металл түтүктөр үчүн лазердик кесүүчү машинаны тандоодо , бир кеңири тараган суроо - була лазерин же CO2 лазерин колдонуу керекпи. Эки технология тең металл түтүктөрдү кесе алат, бирок алардын иштеши материалдын шайкештиги, кесүү ылдамдыгы, энергияны керектөө жана техникалык тейлөө жагынан айырмаланат. Биздин тажрыйбабызга ылайык, була лазер технологиясы көптөгөн металл түтүктөрдү кесүү колдонмолору үчүн, айрыкча дат баспаган болотту, көмүртек болотту жана алюминий сыяктуу чагылдыруучу металлдарды иштетүүдө артыкчылыктуу тандоо болуп калды. Бирок, CO2 лазерлери дагы эле айрым металл кесүү операцияларында колдонулат.
Бул макалада биз була жана CO2 лазердик кесүү технологияларын салыштырып, алардын иштөө принциптерин, кесүү натыйжалуулугун, эксплуатациялык чыгымдарды жана өндүрүш муктаждыктарыңыз үчүн туура чечимди тандоого жардам берүү үчүн практикалык ойлорду камтыйбыз.

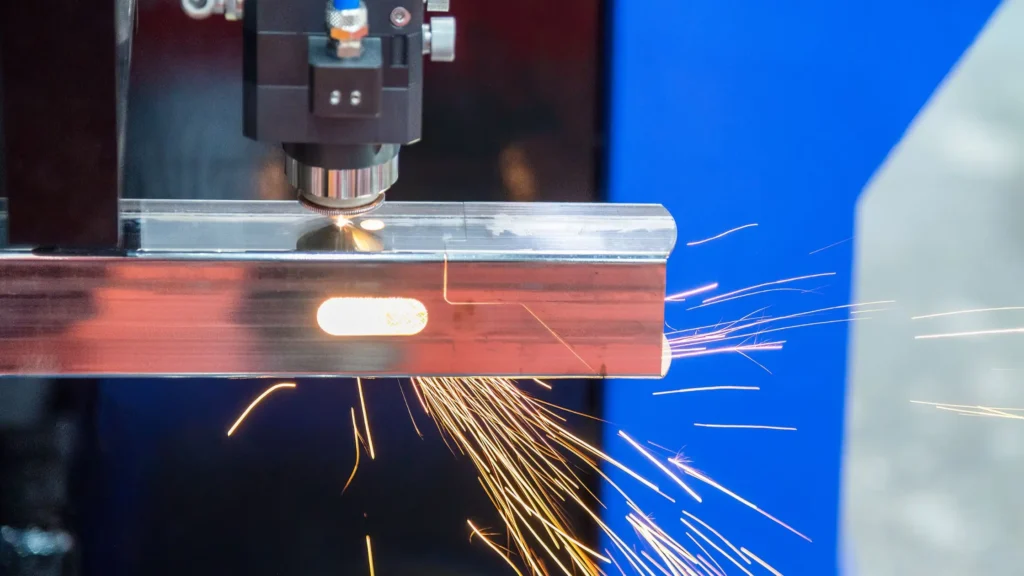
Була жана CO2 лазердик кесүүнүн ортосунда кандай айырма бар?
Була жана CO2 лазерлери лазер булагы, толкун узундугу жана нур жеткирүү боюнча айырмаланат. Була лазерлери болжол менен 1.06–1.08 мкмде иштейт, ал эми CO2 лазерлери 10.6 мкмде иштейт. Бул металлдын сиңирилишине жана кесүү натыйжалуулугуна таасир этет. Экөө тең көмүртек болотун жана дат баспас болоттон жасалган түтүктөрдү кесе алат, бирок була лазерлери чагылдыруучу металлдарды натыйжалуураак иштетет жана оптикалык тейлөөнү азыраак талап кылат.

Була лазердик кесүү кантип иштейт?
Була лазер лазер нурун түзүү үчүн сейрек кездешүүчү жер элементтери менен легирленген оптикалык булаларды, көбүнчө иттербий менен легирленген булаларды колдонот. Болжол менен 1.06–1.08 мкм аралыкта иштеген нур тышкы күзгүгө негизделген оптикалык жолсуз ийкемдүү була-оптикалык кабель аркылуу түз кесүүчү башына өтөт.
Була лазерлери көмүртек болотун, дат баспаган болотту, алюминийди, жезди жана жезди кесүүгө ылайыктуу. Түтүк кесүүчү станоктордо CNC системасы тешиктерди, оюктарды жана татаал түтүк профилдерин иштетүү үчүн кесүүчү баштын кыймылын жана патрондун айлануусун координациялайт.
CO2 лазердик кесүү кантип иштейт?
CO2 лазери өзүнүн нурун көмүр кычкыл газын, азотту жана гелийди камтыган электрдик дүүлүктүрүлгөн газ аралашмасы аркылуу пайда кылат. Нур болжол менен 10.6 мкмде иштейт жана бир катар күзгүлөр аркылуу кесүүчү башына чейин барат.
CO2 лазерлери көмүртек болоттон жана дат баспас болоттон жасалган түтүктөрдү кесе алат, бирок алюминий, жез жана жезди бул толкун узундугунда сиңирүүсү төмөн болгондуктан, иштетүү кыйыныраак. Оптикалык система ошондой эле күзгүлөрдү үзгүлтүксүз текшерүүнү, тазалоону жана нурларды тегиздөөнү талап кылат.
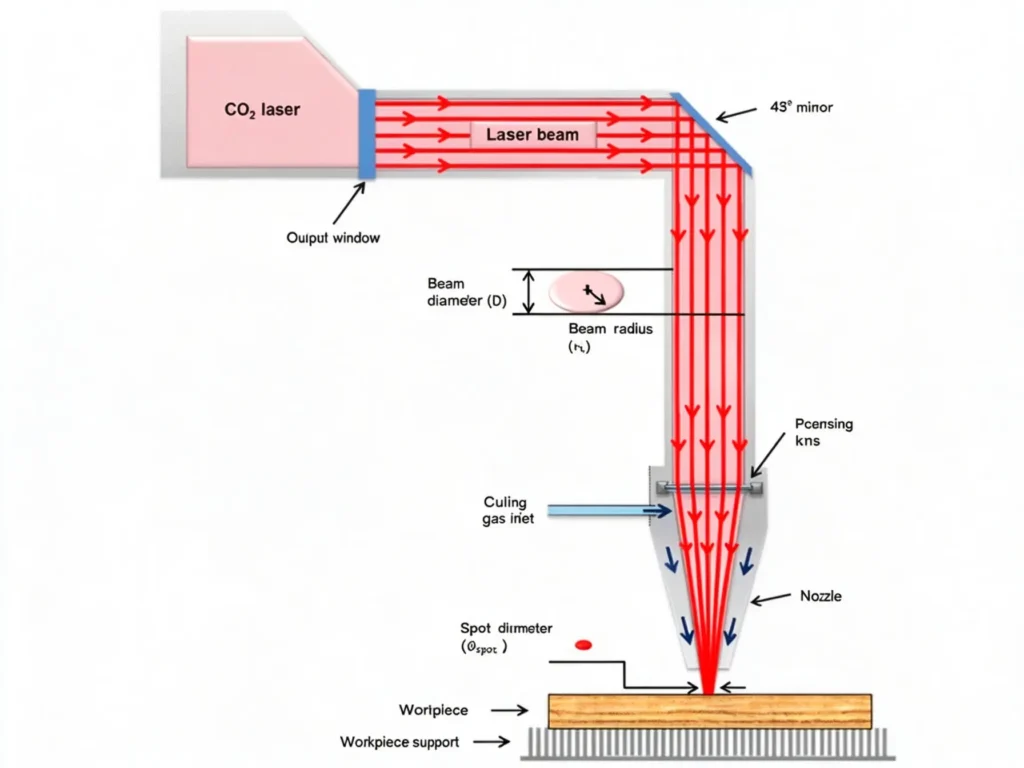
Була лазер жана CO2 лазери: негизги техникалык айырмачылыктар
| окшоштук | Fiber Лазердик | CO2 Лазердик |
|---|---|---|
| Лазердик булагы | Катуу абалдагы була | Газ аралашмасы |
| толкун узундугу | Болжол менен 1.06–1.08 мкм | Болжол менен 10.6 мкм |
| Нур берүү | оптикалык | Күзгүгө негизделген оптикалык жол |
| Металлдын сиңирилиши | Көпчүлүк кеңири таралган металлдар үчүн жогору | Көптөгөн металлдар үчүн төмөн |
| Чагылыштыруучу металлдар | Жакшыраак ылайыктуу | Кыйыныраак |
| Энергия натыйжалуулугу | Жалпысынан жогору | Жалпысынан төмөн |
| Оптикалык тейлөө | Тышкы нур жолун күзгүгө тегиздөө жок | Күзгү жана оптикалык жолду тейлөөнү талап кылат |
| Металл түтүктөрдү колдонуу | Кеңири колдонулган | Тандалган металл кесүү колдонмолору үчүн ылайыктуу |
Эскертүү: Энергиянын натыйжалуулугу электрдик-оптикалык конвертациялоонун натыйжалуулугун билдирет. Чыныгы көрсөткүч лазер булагынын дизайнына, номиналдык кубаттуулугуна жана иштөө шарттарына жараша өзгөрүп турат.
Металл түтүктөр үчүн була жана CO2 лазердик кесүү: 6 айырмачылык
1. Материалдык шайкештик
Була жана CO2 лазерлери металлдардын лазер энергиясын канчалык натыйжалуу сиңирүүсү боюнча айырмаланат. Була лазерлери көмүртек болот, дат баспас болот, алюминий, жез жана жез түтүктөр менен жакшы иштейт. CO2 лазерлери көмүртек болот жана дат баспас болот үчүн ылайыктуу, бирок жез жана жез сыяктуу жогорку чагылдыруучу металлдар менен иштөөдө чоң кыйынчылыктарга туш болушат.
| Лазердик түрү | Carbon болот | Дат баспаган болот | алюминий | жез | латунь |
|---|---|---|---|---|---|
| Fiber Лазердик | эң жакшы | эң жакшы | Жакшы ылайыктуу | Тиешелүү коргоо менен жакшы шайкеш келет | Тиешелүү коргоо менен жакшы шайкеш келет |
| CO2 Лазердик | жарактуу | жарактуу | Кыйыныраак | Өтө татаал | Өтө татаал |
Чыныгы кесүү натыйжалары лазердин кубаттуулугуна, түтүктүн дубалынын калыңдыгына, кесүүчү баштын коргоосуна жана процесстин параметрлерине көз каранды.
2. Кесүү ылдамдыгы жана иштетүүнүн натыйжалуулугу
Түтүктү кесүү циклинин убактысы = Жүктөө + Жайгаштыруу + Кесүү + Айландыруу + Жүктү түшүрүү
Була лазерлери, адатта, окшош иштетүү шарттарында CO2 лазерлерине караганда жука жана орто дубалдуу металл түтүктөрдү тезирээк кесет. Алардын металлды жогорку сиңирүүсү кесүү үчүн талап кылынган энергияны азайтат. Чыныгы кесүү ылдамдыгы материалга, дубалдын калыңдыгына, түтүктүн диаметрине, лазердин кубаттуулугуна жана кесүү геометриясына көз каранды.
Түтүк менен иштетүү үчүн жалпы цикл убактысына жүктөө, жайгаштыруу, патронду айландыруу, кесүү жана түшүрүү да кирет. Тешик үлгүлөрү, бурчтук профилдер жана кайталап тешүү лазердин сызыктуу кесүү ылдамдыгынан тышкары бир топ иштетүү убактысын кошо алат.
3. Кесүү сапаты жана тактыгы
Туура конфигурацияланганда, эки лазердин тең түрү таза металл түтүкчөлөрүн кесе алат. Була лазерлер, адатта, кичирээк фокусталган чекитти сунуштайт, бул аларды кууш керфтерге, кичинекей тешиктерге жана деталдуу кесүү профилдерине ылайыктуу кылат.
Кесүү сапаты ошондой эле фокустун абалына, көмөкчү газга, форсункалардын абалына, дубалдын калыңдыгына жана кесүү ылдамдыгына жараша болот. Түтүктү иштетүүдө, патрондун жайгашуусу жана айлануу тактыгы тешиктердин тегизделишине, өлчөмдүк чыдамкайлыкка жана кесүүнүн консистенциясына, айрыкча төрт бурчтуу түтүктөрдө, бурчтуу кесилиштерде жана татаал профилдерде таасир этет.
4. Энергияны керектөө жана эксплуатациялык чыгымдар
Була лазерлери, адатта, CO2 системаларына караганда азыраак электр энергиясын керектейт жана оптикалык тейлөөнү азыраак талап кылат. CO2 жабдуулары ошондой эле лазердик газды башкарууну жана күзгүлөрдү жана оптикалык компоненттерди үзгүлтүксүз тейлөөнү талап кылат.
| Лазердик түрү | Электр керектөө | Лазердик газ | Оптикалык тейлөө | керектөөчү | өндүрүштүк чыгымдар |
|---|---|---|---|---|---|
| Fiber Лазердик | Жалпысынан төмөн | CO2 лазердик газ аралашмасы талап кылынбайт | Төмөнкү нурлуу жолду тейлөө | Коргоочу терезелер, форсункалар жана башка бөлүктөр | Жалпысынан төмөн |
| CO2 Лазердик | Жалпысынан жогору | Лазердик газ системасы талап кылынат | Күзгү жана оптикалык жолду тейлөө | Күзгүлөр, линзалар, газга байланыштуу керектелүүчү материалдар жана башка тетиктер | Жалпысынан алганда, салыштырмалуу металл кесүү жумуштары үчүн жогору |
Өндүрүш чыгымдарын эсептөө үчүн электр энергиясын, кошумча газды, керектелүүчү материалдарды, техникалык тейлөөнү жана ар бир түтүктү иштетүү убактысын эске алыңыз. Азот жана кычкылтек сыяктуу кесүүчү газ CO2 лазер булагынын ичинде колдонулган газ аралашмасынан өзүнчө жүргүзүлөт.
5. Машинанын түзүлүшү жана техникалык тейлөөсү
Була жана CO2 түтүк кесүүчү станоктор ар кандай лазердик берүү системаларын колдонушат, бул машинанын жайгашуусуна жана техникалык тейлөө талаптарына таасир этет.
Була лазердик түтүк кесүүчү машина:
- Була лазер булагы
- Була-оптикалык берүү кабели
- Лазердик кесүүчү баш
- CNC башкаруу системасы
- Түтүк патрон жана айландыруу системасы
- Конфигурацияга жараша автоматтык жүктөө жана түшүрүү системасы
CO2 лазердик түтүк кесүүчү машина:
- CO2 лазер булагы
- Лазердик газ системасы
- Күзгүгө негизделген нур жеткирүү системасы
- Кесүүчү баш жана оптикалык компоненттер
- Түтүктү кысуу жана айландыруу системасы
Була системалары жөнөкөй нур өткөрүү жолуна ээ, тышкы күзгүлөр тегиздөөнү талап кылбайт. CO2 системалары үзгүлтүксүз оптикалык текшерүүнү, күзгүлөрдү тазалоону жана нурларды тегиздөөнү талап кылат. Эки машинанын тең түрү патронду, жетектөөчү системаны, CNC башкаруу элементтерин жана механикалык компоненттерди тейлөөнү талап кылат.
6. Колдонулушу жана өндүрүшкө ылайыктуулугу
Була лазерлери атайын металл түтүктөрдү өндүрүүдө, айрыкча ар кандай металл материалдары, татаал профилдер жана жогорку өндүрүш көлөмү катышкан жерлерде кеңири колдонулат.
Була Лазердик Түтүк Кесүү Колдонмолору:
- Автоунаа түтүктөрүнүн жана конструкциялык түтүктөрүнүн
- Дат баспас болоттон жасалган эмерек түтүктөрү
- Болот каркастар жана металл профилдер
- Алюминий түтүктөр жана профилдер
- Жез жана жез түтүктөрдүн компоненттери
- Өнөр жай жабдууларынын алкактары
CO2 лазердик колдонмолору:
- Көмүртек болоттон жасалган түтүктү кесүү
- Дат баспас болоттон жасалган түтүктү иштетүү
- Бар болгон CO2 жабдууларын колдонуу менен металл жасоо
- Металл жана металл эмес материалдарды камтыган өндүрүш, мында CO2 машинасы ушул колдонмолор үчүн иштелип чыккан
Була лазердик түтүк кесүүчү станоктор, адатта, жаңы металл түтүк өндүрүш линиялары үчүн артыкчылыктуу тандоо болуп саналат. CO2 системалары белгилүү бир кесүү талаптарына жана учурдагы жабдуулары бар заводдорго ылайыктуу бойдон калууда.
Түтүк формалары була жана CO2 лазердик кесүүгө кандай таасир этет?
Түтүктүн формасы кысууга, айланууга, кесүү жолдоруна жана машинанын конфигурациясына таасир этет. Машина ылайыктуу арматуралар жана кыймылды башкаруу элементтери менен жабдылганда, була жана CO2 лазерлери ар кандай металл түтүк профилдерин иштете алат.
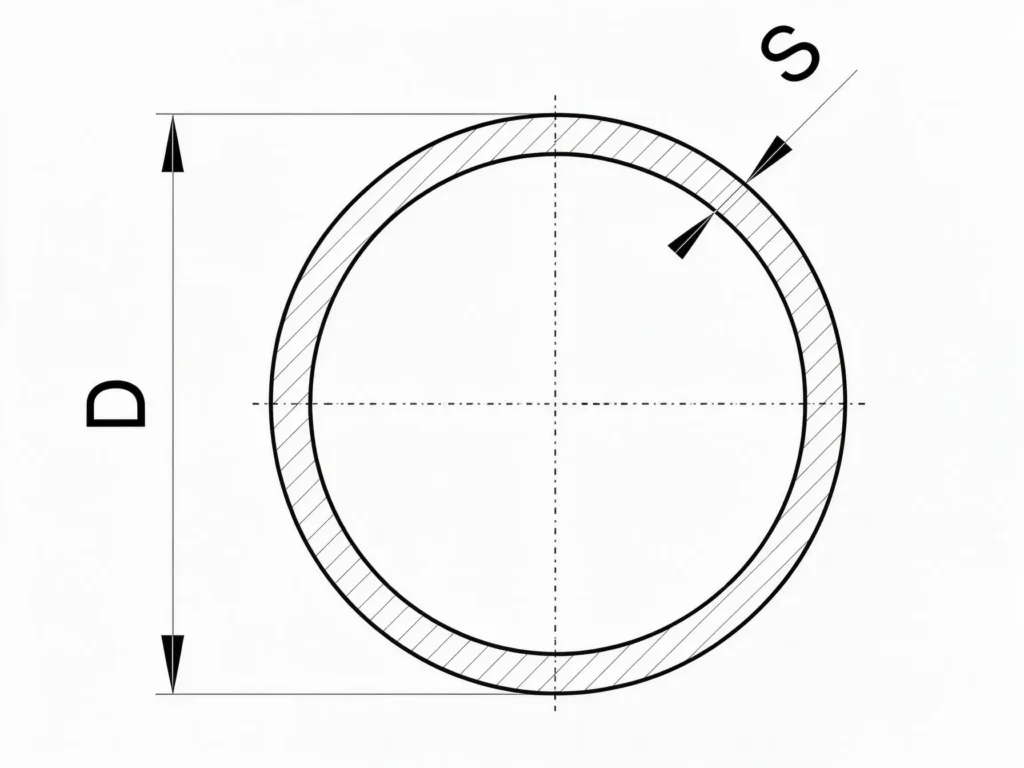
Тегерек түтүк кесүү
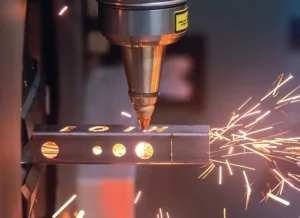
Тегерек түтүктөр патрондун ичинде айланат, ал эми кесүүчү башы түтүктүн огу боюнча кыймылдайт. Жалпы операцияларга тешиктерди кесүү, оюктарды жасоо, учтарын кесүү жана контурларды кесүү кирет.
Кичинекей диаметрдеги түтүктөр так кысууну талап кылат, ал эми чоң диаметрдеги жана оор дубалдуу түтүктөр жетиштүү патрон сыйымдуулугун жана жумуш бөлүгүн колдоону талап кылат.

Төрт бурчтуу жана тик бурчтуу түтүктөрдү кесүү
Төрт бурчтуу жана тик бурчтуу түтүктөр бир нече беттерди кесип өтүүнү талап кылат. Типтүү операцияларга каптал тешиктер, оюктар, оюктар жана бурчтарды кесүү кирет.
CNC системасы тешиктердин тегизделишин жана ар кандай беттердеги өлчөмдүк тактыкты сактоо үчүн патрондун айлануусун кесүүчү баштын кыймылы менен координациялайт.

Атайын формадагы түтүкчөлөрдү кесүү
Сүйрү, жалпак, D формасындагы жана башка ыңгайлаштырылган профилдер дал келген кысуучу арматураларды жана кесүү жолдорун талап кылат. Туура эмес кесилиштер кесүүчү баштын жайгашуусуна жана жумуш бөлүгүнүн колдоосуна да таасир этет.
Бул профилдер үчүн патрондун кысуу диапазонун, таяныч түзүлүшүн жана CNC башкаруусун түтүктүн чыныгы өлчөмдөрүнө жана кесүү талаптарына дал келтириңиз.
Була жана CO2 лазердик кесүү: салыштыруу таблицасы
| Салыштыруу фактору | Fiber Лазердик | CO2 Лазердик |
|---|---|---|
| толкун узундугу | Болжол менен 1.06–1.08 мкм | Болжол менен 10.6 мкм |
| Лазердик орто | Сейрек кездешүүчү заттар кошулган оптикалык була | CO2 газ аралашмасы |
| Beam жеткирүү | Була-оптикалык кабель | Күзгүгө негизделген оптикалык жол |
| Көмүртек болоттон жасалган түтүктөр | Кесүү колдонмолорунун кеңири чөйрөсүнө ылайыктуу | жарактуу |
| Дат баспас болоттон жасалган түтүктөр | Кесүү колдонмолорунун кеңири чөйрөсүнө ылайыктуу | жарактуу |
| Алюминий түтүктөр | Ылайыктуу булак жана процесстин жөндөөлөрү менен жакшы шайкеш келет | Кыйыныраак |
| Жез жана жез түтүктөр | Арткы чагылдыруудан коргоо жана процесстин туура жөндөөлөрү менен ылайыктуу | Өтө татаал |
| кесүү Speed | Көпчүлүк жука жана орто дубалдуу колдонмолордо, адатта, тезирээк | Жалпысынан салыштырмалуу колдонмолордо жайыраак |
| Кесүү Тактыгы | Жогорку, машинанын конфигурациясына жана процесстин параметрлерине жараша | Жогорку, машинанын конфигурациясына жана процесстин параметрлерине жараша |
| Энергияны үнөмдөө | Жалпысынан жогору | Жалпысынан төмөн |
| Оптикалык тейлөө | Төмөнкү нурлуу жолду тейлөө | Күзгү жана оптикалык жолду үзгүлтүксүз тейлөөнү талап кылат |
| Автоматташтыруу интеграциясы | Заманбап түтүк кесүү линияларына кеңири интеграцияланган | Машинанын дизайнына жараша болот |
| Металл түтүктөрдү өндүрүү | Заманбап металл түтүктөрдү өндүрүү үчүн кеңири таралган тандоо | Тандалган колдонмолордо колдонулат |
Металл түтүк кесүү үчүн була жана CO2 лазерлеринин ортосунда кантип тандоо керек
Була менен CO2 лазеринин ортосундагы тандоо түтүктүн материалдарына, дубалдын калыңдыгына, өндүрүш көлөмүнө жана бар болгон жабдууларга жараша болот. Була лазерлери көпчүлүк жаңы металл түтүк кесүү линиялары үчүн артыкчылыктуу вариант болуп саналат, ал эми CO2 лазерлери белгилүү бир колдонмолорго жана калыптанган өндүрүш системаларына ылайыктуу бойдон калууда.
Була лазерин тандаңыз
- Бир нече металл материалдары: көмүртек болоттон, дат баспаган болоттон, алюминийден, жезден же жезден жасалган түтүктөрдү үзгүлтүксүз кесүү.
- Чагылыштыруучу металлдар: алюминийди, жезди жана жезди ылайыктуу лазер булагы жана коргоо системасы менен иштетүү.
- Жука жана орто дубалдуу түтүктөр: Жука жана орто дубалдуу металл түтүктөрдү тез кесүүнү талап кылган өндүрүш заказдарын иштетүү.
- Жогорку өндүрүш көлөмү: Үзгүлтүксүз өндүрүштө иштетүү убактысын жана электр энергиясын керектөөнү азайтуу.
- Автоматташтырылган иштетүү: автоматтык түрдө жүктөө, түшүрүү жана үзгүлтүксүз түтүк менен тамактандыруу.
- Көп түтүк профилдери: тегерек, төрт бурчтуу, тик бурчтуу жана тандалган атайын формадагы түтүктөрдү кесүү.
CO2 лазерин тандаңыз
CO2 лазердик түтүк кесүүчү машина белгилүү бир өндүрүш шарттарында практикалык тандоо бойдон кала берет:
- Бар болгон жабдуулар: Сиздин заводдо өндүрүш процесстери белгиленген CO2 лазердик системасы бар.
- Көмүртек болоту жана дат баспас болот: Машина кадимки түтүк материалдарыңыз жана калыңдыктарыңыз үчүн кесүү талаптарына жооп берет.
- Текшерилген өндүрүш процесси: Учурдагы кесүү параметрлери сиздин конкреттүү продукцияларыңыз үчүн алгылыктуу натыйжаларды берет.
- Аралаш материалдарды өндүрүү: Сиздин завод металл эмес материалдарды да иштетет, эгерде CO2 машинасы ушул колдонмолор үчүн иштелип чыгып, конфигурацияланган болсо.
Машинаны тандоодон мурун , түтүк чиймелерин, материалдын мүнөздөмөлөрүн, дубалдын калыңдыгын жана үлгү кесүү талаптарын даярдаңыз. Бул маалыматтар өндүрүүчүгө лазер булагын, патрон системасын, машинанын конфигурациясын жана автоматташтыруу параметрлерин баалоого мүмкүндүк берет.
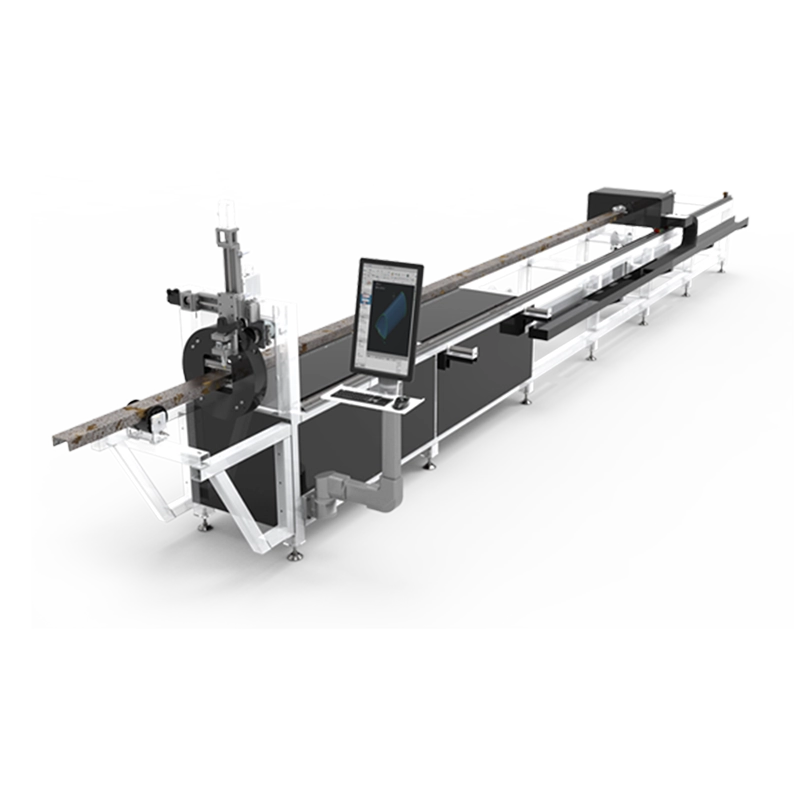
KEMPSON була лазердик түтүк кесүүчү машина
KEMPSON була лазердик түтүк кесүүчү машиналар ар кандай түтүк материалдарына, өлчөмдөрүнө, профиль формаларына жана өндүрүш талаптарына ылайыкташтырылган.
Машинанын конфигурациясы
Машинанын негизги компоненттерине төмөнкүлөр кирет:
- Fiber Laser Source
- Лазердик кесүү башы
- CNC башкаруу системасы
- Түтүк патрон жана айландыруу системасы
- Автоматтык жүктөө жана түшүрүү системасы




Түтүктөрдү кесүү колдонмолору
Машина ар кандай металл түтүк профилдерин кесүү үчүн конфигурацияланышы мүмкүн, анын ичинде:
Тегерек болот түтүктөр, чарчы түтүктөр, тик бурчтуу түтүктөр, дат баспас болоттон жасалган түтүктөр жана алюминий профилдери
Ыңгайлаштырылган машина конфигурациясы
KEMPSON ар бир машинаны чыныгы өндүрүш талаптарына ылайык конфигурациялайт:
- Түтүктүн өлчөмдөрү: диаметри, дубалдын калыңдыгы жана түтүктүн узундугу.
- Материал жана лазердик кубаттуулук: Түтүк материалы жана талап кылынган кесүү көрсөткүчү.
- Түтүк профили: Чактын түрү, кысуу диапазону жана жумуш бөлүгүнүн колдоосу.
- Автоматташтыруу: Өндүрүш көлөмү, жүктөө жана түшүрүү талаптары.
- Кесүү сыноолору: үлгү материалдар, даярдалган бөлүктөрдүн чиймелери жана кесүү жыйынтыктары.
Түтүк материалыңызды, диаметриңизди, дубалдын калыңдыгын, узундугун жана кесүү чиймелерин KEMPSONго жөнөтүңүз. Биздин инженердик команда сиздин талаптарыңызды баалап, өндүрүш муктаждыктарыңызга ылайыктуу була лазердик түтүк кесүүчү машинанын конфигурациясын сунуштайт.
жыйынтыктоо
KEMPSON өнөр жайлык металл жасоо үчүн була лазердик түтүк кесүүчү станокторду чыгарат. Компания жабдууларды конфигурациялоону, OEM/ODM ыңгайлаштыруусун, үлгү кесүүнү жана кардарлардын талаптарына негизделген техникалык баалоону камсыз кылат.
Чет өлкөлөрдөгү кызматтарга жабдууларды орнотуу, операторлорду окутуу жана сатуудан кийинки колдоо кирет. Биз менен байланышып , түтүктүн материалын, диаметрин, дубалдын калыңдыгын жана кесүү чиймелерин машинанын конфигурациясын баалоо үчүн биздин инженердик топко жөнөтүңүз.

FAQ
була жана CO2 лазердик кесүүнүн негизги айырмасы эмнеде?
Негизги айырмачылык лазердин толкун узундугунда жана нур генерациялоо ыкмасында. Була лазерлер болжол менен 1.06–1.08 мкм оптикалык була булагын колдонушат, ал эми CO2 лазерлери 10.6 мкм газ аралашмасын колдонушат. Алардын ар кандай толкун узундуктары металлдын сиңүүсүнө, кесүү натыйжалуулугуна жана оптикалык тейлөөгө таасир этет.
Металл түтүктөрдү кесүү үчүн була лазери CO2 лазерине караганда жакшыраакпы?
Була лазери, адатта, заманбап металл түтүкчөлөрүн кесүү үчүн артыкчылыктуу тандоо болуп саналат. Ал жогорку натыйжалуулукту жана алюминий, жез жана жез сыяктуу чагылдыруучу металлдар менен жакшыраак шайкештикти сунуштайт. Чыныгы тандоо түтүктүн материалына, дубалдын калыңдыгына, өндүрүш көлөмүнө жана машинанын конфигурациясына жараша болот.
CO2 лазери дат баспас болоттон жана көмүртек болоттон жасалган түтүктөрдү кесе алабы?
Ооба, CO2 лазерлери дат баспас болоттон жасалган жана көмүртек болоттон жасалган түтүктөрдү кесе алат. Кесүү натыйжалуулугу лазердин кубаттуулугуна, дубалдын калыңдыгына, көмөкчү газга жана процесстин параметрлерине жараша болот. Ошондой эле, машинада талап кылынган кесүү операциялары үчүн ылайыктуу патрон системасы жана түтүктүн айлануусун башкаруу системасы болушу керек.
Була лазери алюминий, жез жана жез түтүкчөлөрүн кесе алабы?
Ооба, була лазерлери алюминий, жез жана жез түтүкчөлөрүн тиешелүү лазердик кубаттуулук жана процесстик жөндөөлөр менен кесе алат. Бул чагылдыруучу металлдар тиешелүү тескери чагылдыруудан коргоону жана оптикалык компоненттерди талап кылат. Кесүү натыйжалары материалдын сапатына, дубалдын калыңдыгына, кесүүчү газга жана машинанын конфигурациясына жараша болот.
Металл түтүк кесүү үчүн кайсы лазер тезирээк?
Була лазерлери, адатта, көптөгөн жука жана орто дубалдуу металл түтүк кесүү колдонмолорунда тезирээк иштейт. Чыныгы ылдамдык материалга, дубалдын калыңдыгына, түтүктүн диаметрине, лазердин кубаттуулугуна жана кесүү геометриясына жараша болот. Жүктөө, жайгаштыруу, патрондун айлануусу жана тешүүнүн убактысы да жалпы өндүрүш циклине таасир этет.
Була лазер менен кесүү CO2 лазер менен кесүүгө караганда четтердин сапатын жакшырта алабы?
Бардык эле колдонмолордо эмес. Лазердин эки түрү тең туура конфигурацияланганда кесүүчү четтерин таза чыгара алат. Четинин сапаты материалга, дубалдын калыңдыгына, фокустун абалына, кесүү ылдамдыгына, көмөкчү газга жана форсунканын абалына жараша болот. Кесилген жердин туурасы, бүктөлүп пайда болушу жана ысыкка таасир эткен зоналар кесүү боюнча чыныгы сыноолор аркылуу бааланышы керек.
Була лазердик түтүк кесүүчү машина CO2 лазердик машинага караганда арзаныраак иштейби?
Була лазердик машиналар, адатта, электр энергиясын керектөөнү жана нур жолун тейлөө чыгымдарын азайтат. CO2 системалары күзгүлөрдү үзгүлтүксүз тейлөөнү жана лазердик газды башкарууну талап кылат. Иш жүзүндөгү эксплуатациялык чыгымдарга кошумча газ, керектелүүчү материалдар, тейлөө жана иштетүү убактысы да кирет, андыктан окшош өндүрүш шарттарында жалпы чыгымдарды салыштырып көрүңүз.
була лазер түтүк кесүүчү машинаны тандоодо кандай факторлорду эске алышым керек?
Алгач түтүктүн материалын, диаметрин, дубалдын калыңдыгын жана максималдуу иштетүү узундугун текшериңиз. Ошондой эле лазердин кубаттуулугун, түтүктүн профилдерин, кесүү талаптарын, күнүмдүк өндүрүш көлөмүн жана автоматташтыруу муктаждыктарын эске алыңыз. Машинаны конфигурациялоо жана кесүүнү баалоо үчүн түтүктүн чыныгы чиймелерин жана үлгү спецификацияларын бериңиз.