

Мазмуну
тааныштыруу
Лазердик ширетүү концентрацияланган жылуулукту киргизүүнү, жогорку ширетүү ылдамдыгын жана ширетүү зонасын так башкарууну камсыз кылат. Лазердик ширетүүнүн артыкчылыктарын жана кемчиликтерин түшүнүү абдан маанилүү, анткени чектөөлөргө жабдууларга көбүрөөк инвестиция салуу, муундардын боштуктарына сезгичтик, материалга көз каранды процесстин талаптары жана лазердик коопсуздуктун катуу көзөмөлү кирет.
Лазердик ширетүүнү TIG же MIG менен салыштырган өндүрүүчүлөр үчүн туура тандоо материалга, калыңдыгына, муундардын геометриясына, өндүрүш көлөмүнө, жасалгалоо талаптарына жана жалпы эксплуатациялык чыгымдарга жараша болот. Бул колдонмо лазердик ширетүүнүн артыкчылыктары жана кемчиликтери изилденет, ширетүү ыкмалары салыштырылат жана лазердик ширетүү качан практикалык вариант экенин түшүндүрөт.
Лазердик ширетүүнүн кандай артыкчылыктары бар?
Лазердик ширетүүнүн негизги артыкчылыктары - жогорку ширетүү ылдамдыгы, концентрацияланган жылуулук киргизүү, ширетүүнү так башкаруу жана автоматташтыруунун шайкештиги. Натыйжалар материалга, калыңдыгына, муундун геометриясына жана процесстин жөндөөлөрүнө жараша өзгөрүп турат.
- Жогорку ширетүү ылдамдыгы: Лазердик ширетүү ылайыктуу жумуш бөлүктөрү боюнча жогорку ылдамдыкта жүрүүнү колдойт. Чыныгы ылдамдык лазердин кубаттуулугуна, материалдын калыңдыгына, муундун түрүнө жана кирүү талаптарына жараша болот.
- Жылуулуктун киришин жана бурмаланышын азайтуу: Лазер нуру энергияны кичинекей аймакка топтоп, ширетүүчү жердин айланасындагы жылуулуктун таасирин азайтат. Бул жука металл барактарында жана тактык тетиктеринде жылуулуктун таасир этүүчү зонасын жана бурмаланышын чектей алат.
- Ширетүүнүн жогорку тактыгы жана кайталанышы: Фокусталган нур кууш ширетүүчү тигиштерди пайда кылат. Туруктуу бекиткичтер, так жайгаштыруу жана ырааттуу параметрлер өндүрүш партияларында ширетүүнүн сапатын сактоого жардам берет.
- Ширетүүдөн кийинки майдалоо азыраак: Туура коюлган лазер параметрлери чачырандылардын саны аз болгон жылмакай ширетүүчү тигиштерди пайда кыла алат. Майдалоо талаптары муундардын туураланышына, беттин жасалгалоо стандарттарына жана ширетүүнүн сапатына жараша болот.
- Автоматташтыруунун шайкештиги: Лазердик ширетүү системалары өнөр жай роботтору, CNC жабдуулары жана өндүрүштүк шаймандар менен интеграциялана алат. Программалануучу жолдор сериялык өндүрүштө кайталануучу ширетүү циклдерин колдойт.
- Жука барак металл жана так тетиктер: Лазердик ширетүү көптөгөн жука барак компоненттерине, дат баспас болоттон жасалган корпустарга, ашкана жабдууларына жана так чогултууларга ылайыктуу. Материалдын касиеттери, калыңдыгы, муундун дизайны жана кирүү тереңдиги жарактуулугун аныктайт.
Лазердик ширетүүнүн артыкчылыктары жана кемчиликтери өндүрүштүн иш жүзүндөгү талаптарына, жабдуулардын баасына, муундардын чыдамдуулугуна жана лазердик коопсуздук жоболоруна карата бааланышы керек.
Лазердик ширетүүнүн кемчиликтери эмнеде?
Лазердик ширетүүнүн негизги кемчиликтерине жабдуулардын жогорку баасы, муундардын бекем чыдамдуулугу, материалдык чектөөлөр жана катуу коопсуздук талаптары кирет.
- Баштапкы жабдуулардын жогорку баасы: Бааларга лазер булагын, муздатуучу блокту, арматураларды, түтүндү сордурууну жана коопсуздук корпусун кошуу кирет. Автоматташтыруу интеграция чыгымдарын кошот.
- Муундардын боштуктарына жана туураланышына сезгичтик: Ашыкча боштуктар же туура эмес жайгашуу толук эмес эрүүгө, ширетүүлөргө же күйүп кетүүгө алып келиши мүмкүн. Так бекитүү жана бөлүктөргө чыдамдуулук өтө маанилүү.
- Материалдын жана муундардын конструкциясынын чектөөлөрү: Жез жана алюминий сыяктуу чагылдыруучу металлдар тиешелүү процесстик жөндөөлөрдү талап кылат. Материалдын калыңдыгы, жылуулук өткөрүмдүүлүгү жана муундун геометриясы ширетүүнүн сапатына таасир этет.
- Лазердик коопсуздуктун катуу талаптары: Лазердик ширетүү үчүн нурду коргоочу тиешелүү каражаттар, коопсуздук кулпулары, көзөмөлгө алынган мүмкүнчүлүк жана көздү тийиштүү коргоо талап кылынат. Түтүндү бөлүп алуу колдонулган материалдарга жана бөлүп чыгарууларга жараша болот.
- Процессти чеберчилик менен орнотуу жана параметрлерди башкаруу: Лазердин кубаттуулугу, ширетүү ылдамдыгы, фокустук абал, коргоочу газ жана зымдын берилиши даярдалган материалга дал келиши керек. Туура эмес жөндөөлөр тешиктүүлүккө, чачырандыларга же толук кирбөөгө алып келиши мүмкүн.
- Айрым өндүрүштүк тапшырмалар үчүн чектелген чыгымдардын артыкчылыктары: Өндүрүш көлөмүнүн аздыгы, тез-тез алмаштыруулар жана жөнөкөй ширетүү жумуштары инвестицияны актабашы мүмкүн. TIG же MIG ширетүү бул колдонмолор үчүн төмөн чыгымдарды сунушташы мүмкүн.
Бул лазердик ширетүү чектөөлөрүн жумуш бөлүктөрүнүн талаптарына, өндүрүш көлөмүнө, коопсуздук чараларына жана жалпы эксплуатациялык чыгымдарга карата баалоо керек.
Ширетүү эффекттеринин шоусу
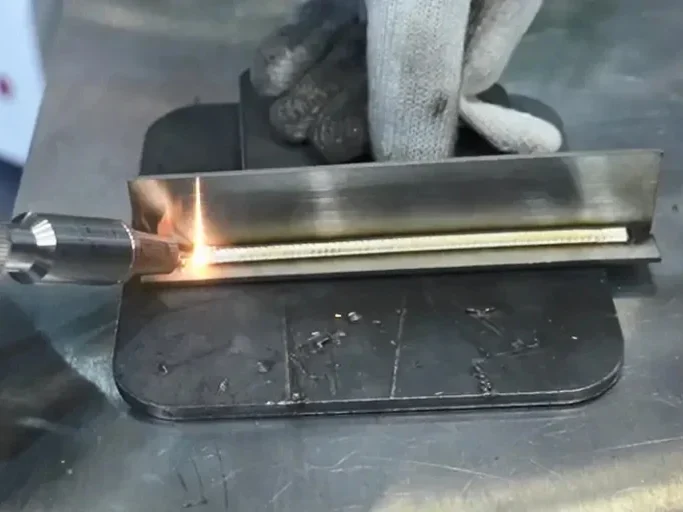
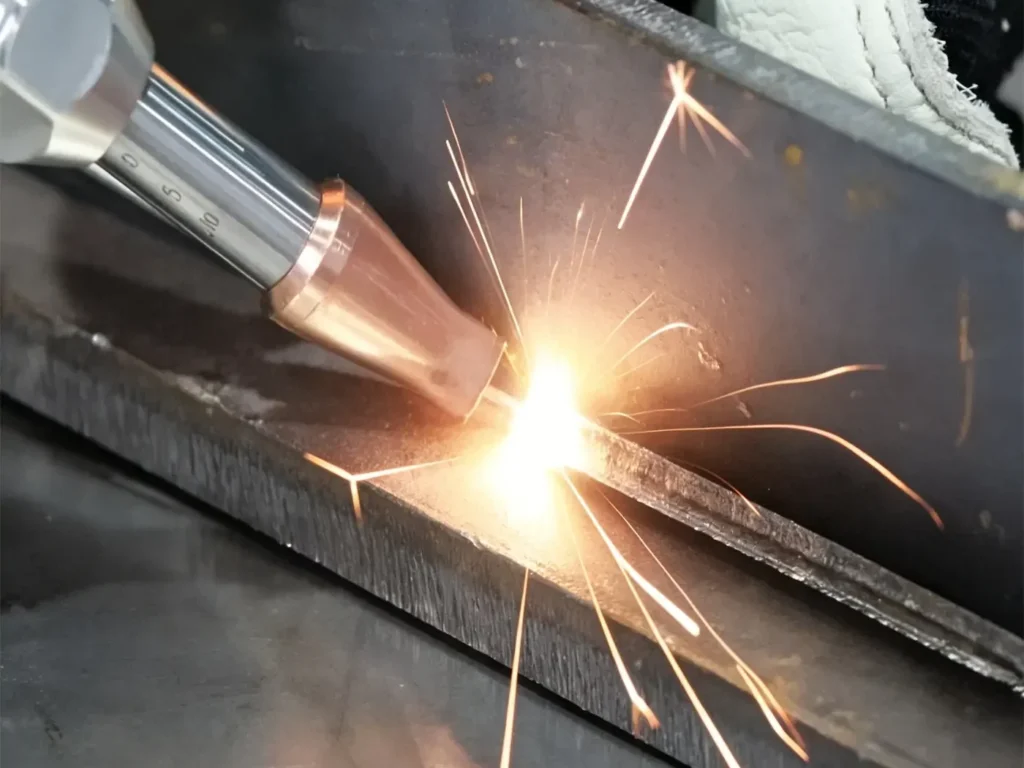
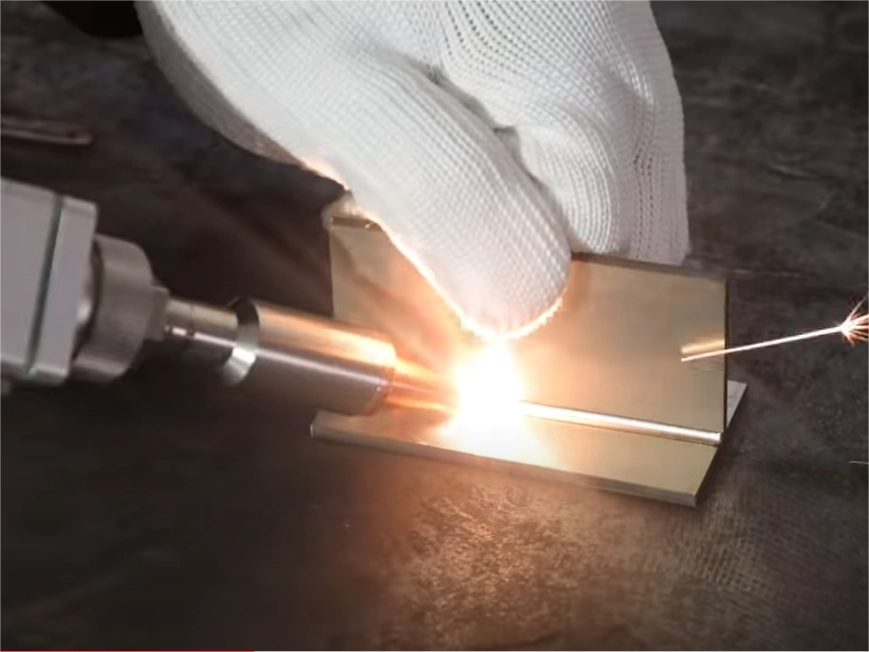
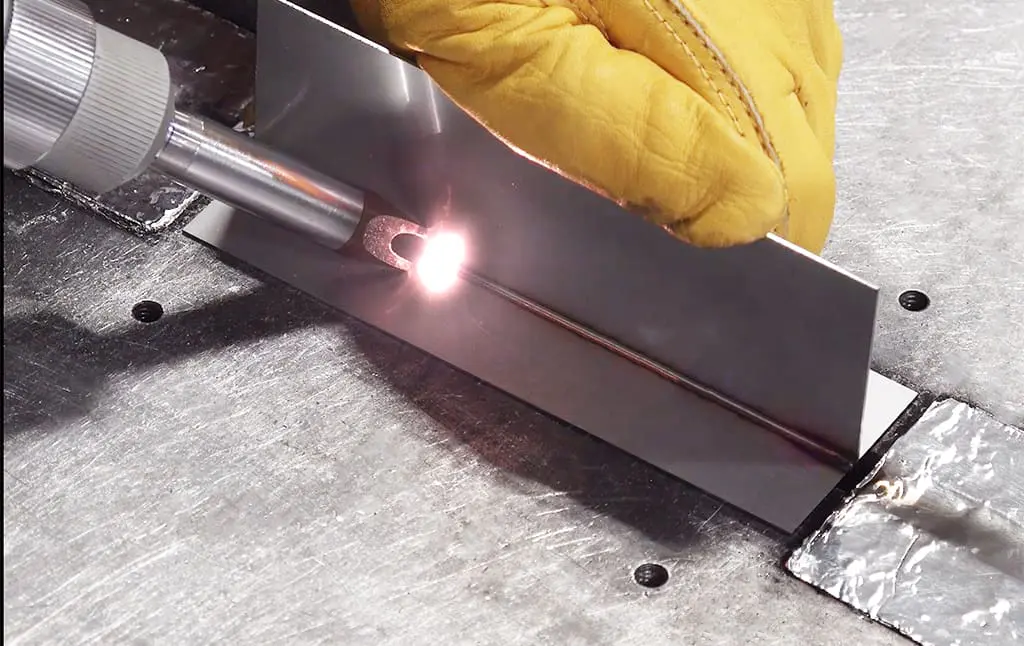
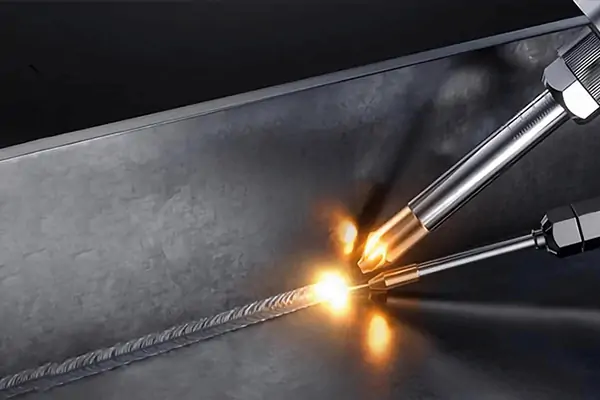
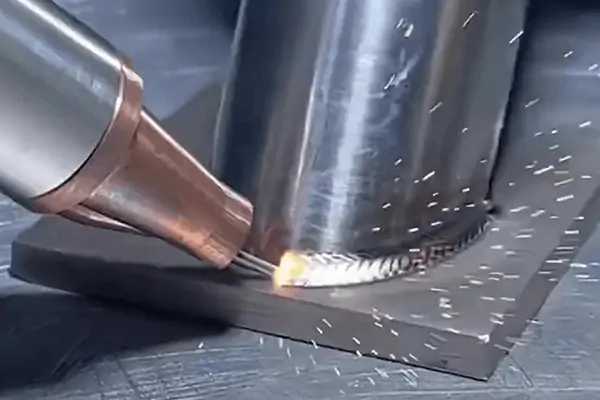
Laser Welding vs. TIG жана MIG Welding
Лазердик ширетүү, TIG жана MIGтин ортосундагы тандоо ширетүү ылдамдыгына, жылуулук киргизүүсүнө, муундун туураланышына, жабдуулардын баасына жана өндүрүш көлөмүнө жараша болот.
| Салыштыруу фактору | Лазердик ширетүү | TIG Welding | MIG Welding |
|---|---|---|---|
| Ширетүү ылдамдыгы | Ылайыктуу муундарда жогорку ылдамдыктагы жүрүү ылдамдыгы | Жалпысынан жайыраак, көзөмөлдөнгөн ширетүүгө ылайыктуу | Үзгүлтүксүз, көп көлөмдүү ширетүү үчүн ылайыктуу |
| Жылуулук киргизүү | Ылайыктуу шарттарда кичинекей жылуулук таасир этүүчү зонасы бар концентрацияланган энергия | Оператор тарабынан так жылуулукту башкаруу | Ток, чыңалуу жана жүрүү ылдамдыгы аркылуу башкарылат |
| Биргелешип жабдуу | Так тегиздөөнү жана аралыкты так көзөмөлдөөнү талап кылат | Туура техника менен ар кандай муун ооруларын көтөрө алат | Толтургуч зым кээ бир муун боштуктарын көпүрө боло алат |
| Жабдуулардын наркы | Жогорку баштапкы инвестиция | Жалпысынан алганда, жабдуулардын баасы төмөн | Жалпысынан алганда, жабдуулардын баасы төмөн |
| автоматизация | Роботтук жана автоматташтырылган системаларга жакшы ылайыктуу | Автоматташтыруу тиешелүү жабдуулар менен жеткиликтүү | Автоматташтырылган өндүрүш линияларында кеңири колдонулат |
Кайсы ширетүү процессин тандашыңыз керек?
- Лазердик ширетүү: жогорку ылдамдыктагы өндүрүшкө, так тетиктерге жана көзөмөлдөнгөн муундардын чыдамдуулугу менен автоматташтырылган ширетүүгө ылайыктуу.
- TIG ширетүү: Жука материалдарды, деталдуу ширетүүлөрдү жана ширетүүчү бассейнди кылдат көзөмөлдөөнү талап кылган колдонмолор үчүн ылайыктуу.
- MIG ширетүү: жалпы өндүрүш, калыңыраак компоненттер жана толтургуч металлды жана ийкемдүү муундарды орнотууну талап кылган өндүрүштүк тапшырмалар үчүн ылайыктуу.
Чыныгы көрсөткүчтөр материалга, калыңдыгына, муундун конструкциясына, ширетүүнүн сапатына коюлган талаптарга жана өндүрүш шарттарына жараша болот. Ширетүү процессин тандоодон мурун бул факторлорду салыштырып көрүңүз.
Ширетүүнүн ар кандай ыкмаларын кененирээк салыштыруу үчүн төмөнкү макалаларды караңыз:
Лазердик ширетүү жана салттуу ширетүү: айырмачылыктар, артыкчылыктар, чыгымдар жана колдонулуштар
Алюминий үчүн TIG жана MIG ширетүү: кайсынысы жакшыраак?
Лазердик ширетүү канча турат?
Лазер менен ширетүүнүн баасы жабдуулардын конфигурациясына, өндүрүш талаптарына жана учурдагы эксплуатациялык чыгымдарга жараша болот. Сатып алуу баасы өзү эле ширетүүнүн жалпы баасын чагылдырбайт.
Лазердик ширетүүчү машинанын баасына таасир этүүчү факторлор
Машинанын баасы лазердин кубаттуулугуна, лазер булагына, муздатуу системасына, зым бергичке, автоматташтыруу деңгээлине жана коопсуздук жабдууларына жараша өзгөрүп турат. Роботтук интеграция жана ыңгайлаштырылган жабдуулар баштапкы инвестицияга кошумча каражат кошот.
Лазердик ширетүүнүн эксплуатациялык чыгымдары
Иштетүү чыгымдарына электр энергиясы, коргоочу газ, керектелүүчү материалдар, техникалык тейлөө, жумушчу күчү жана кайра иштетүү кирет. Чыныгы чыгымдар ширетүүнүн параметрлерине, иштөө убактысына, материалдын түрүнө жана өндүрүштүн натыйжалуулугуна жараша болот.
Инвестициянын кирешелүүлүгүн кантип баалоо керек
Лазердик ширетүүгө өтүүдөн мурун жана андан кийинки жалпы эксплуатациялык чыгымдарды салыштырыңыз. Жумушчу күчүн, ширетүүгө кеткен убакытты, майдалоону, кайра иштетүүнү жана жабдууларды тейлөөнү кошуңуз.
Акчаны кайтаруу мөөнөтү формуласы: Акчаны кайтаруу мөөнөтү = Баштапкы инвестиция ÷ Жылдык таза үнөмдөө
Жылдык таза үнөмдөө кошумча эксплуатациялык чыгымдарды жана техникалык тейлөөнү эске алышы керек.
| Чыгым фактору | Жаздырыла турган маалыматтар |
|---|---|
| Баштапкы инвестиция | Машина, жабдуулар, коопсуздук системалары, орнотуу |
| Эмгекти сактоо | Жылына үнөмдөлгөн сааттар × саатына эмгек акы |
| Үнөмдөөнү аяктоо | Жыл сайын майдалоо жана жылтыратуу чыгымдарынын азайышы |
| Кайра иштетүүдөн түшкөн үнөмдөөлөр | Оңдоо жана сынык чыгымдарынын жылдык төмөндөшү |
| Кошумча операциялык чыгымдар | Электр энергиясы, газ, керектелүүчү материалдар, техникалык тейлөө |
Лазердик ширетүүнүн баасын реалдуу баалоо үчүн чыныгы даяр бөлүктөн алынган өндүрүш маалыматтары талап кылынат. Өндүрүш көлөмүнүн аздыгы инвестицияны актабашы мүмкүн, ал эми кайталануучу ширетүү жана бүтүрүү талаптарынын азайышы каржылык абалды жакшырта алат.
Лазердик ширетүү качан коммерциялык мааниге ээ болот?
Лазердик ширетүү өндүрүш кайталануучу муундарды, катуу өлчөм талаптарын, көрүнгөн тигиштерди же ширетүүдөн кийинки кымбат баалуу жасалгалоону камтыган учурларда баалоо керек. Дат баспас болоттон жасалган корпустар, ашкана жабдуулары, барак металл компоненттери жана так чогултуулар кеңири таралган талапкерлер болуп саналат.
TIG же MIG чакан партиялар, туура эмес тетиктер, кең муун боштуктары же ширетүү ылдамдыгы жана бүтүрүү чыгымдары жалпы өндүрүш наркына анча таасир этпеген жумуштар үчүн үнөмдүү бойдон калышы мүмкүн.
Жабдууларды тандоодон мурун, тиешелүү материалды, калыңдыкты, муундун конструкциясын жана өндүрүш параметрлерин колдонуп, өкүлчүлүктүү даяр бөлүктөрүн сынап көрүңүз. Кирип кетүүсүн, ширетүүнүн көрүнүшүн, бурмалоону, цикл убактысын жана бүтүрүү эмгегин жазып алыңыз. Инвестициянын коммерциялык жактан акталышын аныктоо үчүн бул жыйынтыктарды учурдагы процесс менен салыштырыңыз.
Кемпсондун учурлар көрсөтүүсү
Дат баспас болоттон жасалган компоненттерге адистешкен өндүрүүчү башында салттуу MIG ширетүүнү колдонгон, ал көптөгөн кыйынчылыктарды жараткан, анын ичинде кол менен майдалоонун жогорку баасы (айына болжол менен 120 юань), материалдын жогорку баасы (айына болжол менен 50 юань) жана ширетүүнүн төмөн натыйжалуулугу. Андан тышкары, ар бир ширетилген тетикти бүтүрүү үчүн орто эсеп менен 45 мүнөт талап кылынган, ал эми күнүмдүк натыйжалуу жумуш убактысы болгону 6 саат болгон. Лазердик ширетүү киргизилгенден кийин, бул көйгөйлөр оңой эле чечилген: ширетүүнүн натыйжалуулугу бир топ жакшырган, эмгек чыгымдары бир топ азайган жана ширетүүнүн сапаты жакшырган. [Ишти көрүү]
KEMPSONдон лазердик ширетүүчү аппаратты тандоо
Лазердик ширетүүнүн натыйжалуулугу материалдын калыңдыгына, муундун конструкциясына, ширетүүнүн тереңдигине жана өндүрүш талаптарына жараша болот. KEMPSON ар кандай өнөр жайлык колдонмолор үчүн конфигурациялануучу зым менен камсыздоо, нур опциялары жана көп функциялуу иштетүү системалары менен 1,000 Вттан 6,000 Втга чейинки лазердик ширетүүчү машиналарды сунуштайт .
Лазердин кубаттуулугун материалга жана калыңдыгына дал келтириңиз
Керектүү лазердин кубаттуулугу негизги материалга, пластинанын калыңдыгына, муундун түрүнө, кирүү максатына жана ширетүү ылдамдыгына жараша болот. KEMPSON өндүрүүчүлөргө машинанын конфигурациясын тандоодон мурун бул факторлорду баалоого жардам берет.
Лазердик ширетүү кубаттуулугун тандоо
| буюм | Тандоо маселелери | Жеткиликтүү кубат параметрлери |
|---|---|---|
| Дат баспаган болот | Плиталардын калыңдыгы, тигиштин көрүнүшү, кирүүсү жана бурмаланышы | 1,000W – 6,000W |
| Carbon болот | Калыңдыгы, кирүү тереңдиги, жүрүү ылдамдыгы жана муундарды даярдоо | 1,000W – 6,000W |
| алюминий | Эритменин түрү, чагылдыруу, жылуулук өткөрүмдүүлүгү жана муун геометриясы | Колдонмого көз каранды конфигурация |
Ылайыктуу кубаттуулук диапазону чыныгы даярдалган бөлүккө жана ширетүүгө коюлган талаптарга жараша болот. Жабдууларды акыркы тандоодон мурун ширетүү сынагы сунушталат.
Сунушталган техника
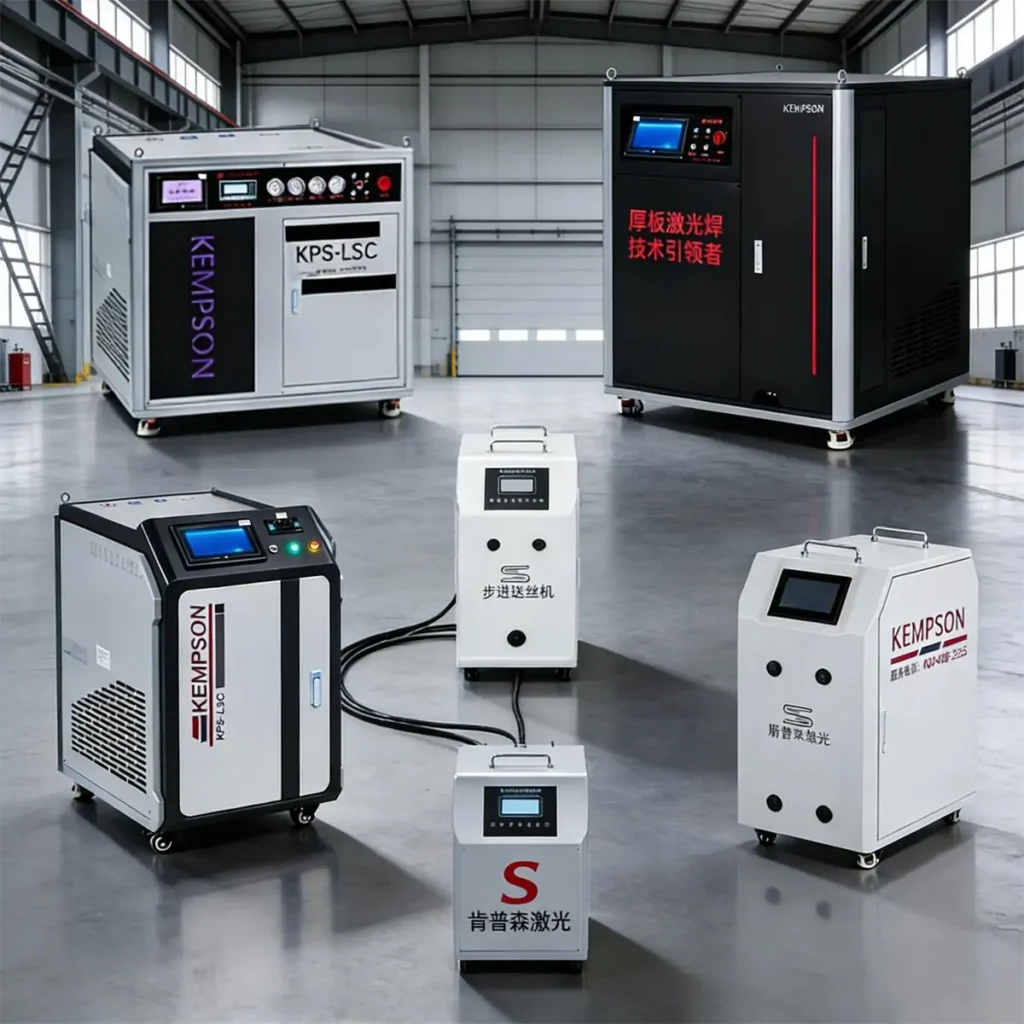
Колго кармалуучу лазердик ширетүүчү аппарат — өндүрүш цехтери, барак металл иштетүү жана жалпы металл ширетүү үчүн.
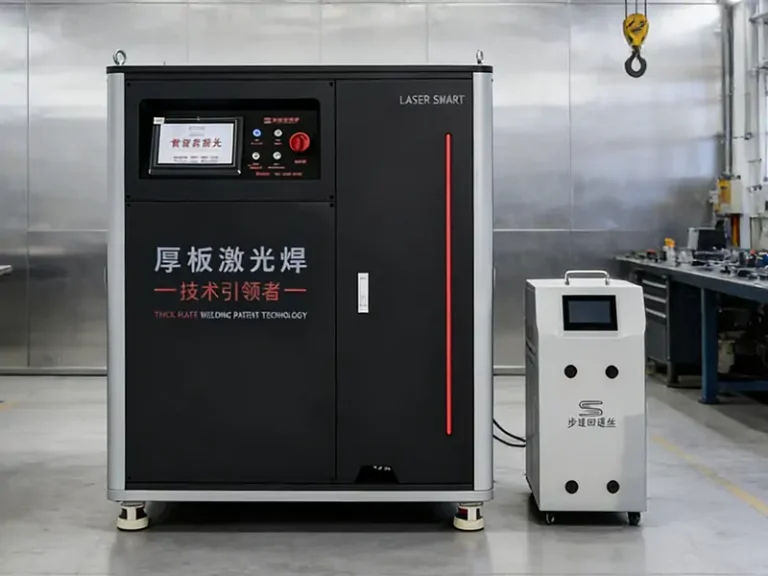
Жогорку кубаттуулуктагы лазердик ширетүүчү машина — жогорку деңгээлдеги кирүү же жогорку өндүрүш көлөмүн талап кылган колдонмолор үчүн.
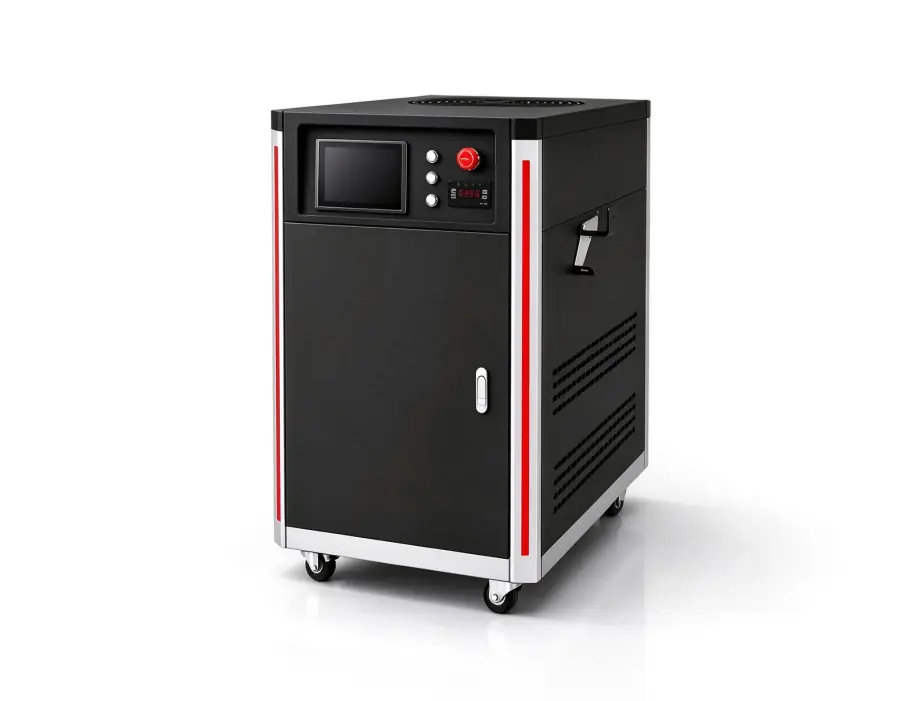
6000W кош нурлуу лазердик ширетүүчү машина — алюминий жана жез сыяктуу татаал материалдарды ширетүү үчүн.
Зым менен камсыздоо жана иштетүү функцияларын конфигурациялоо
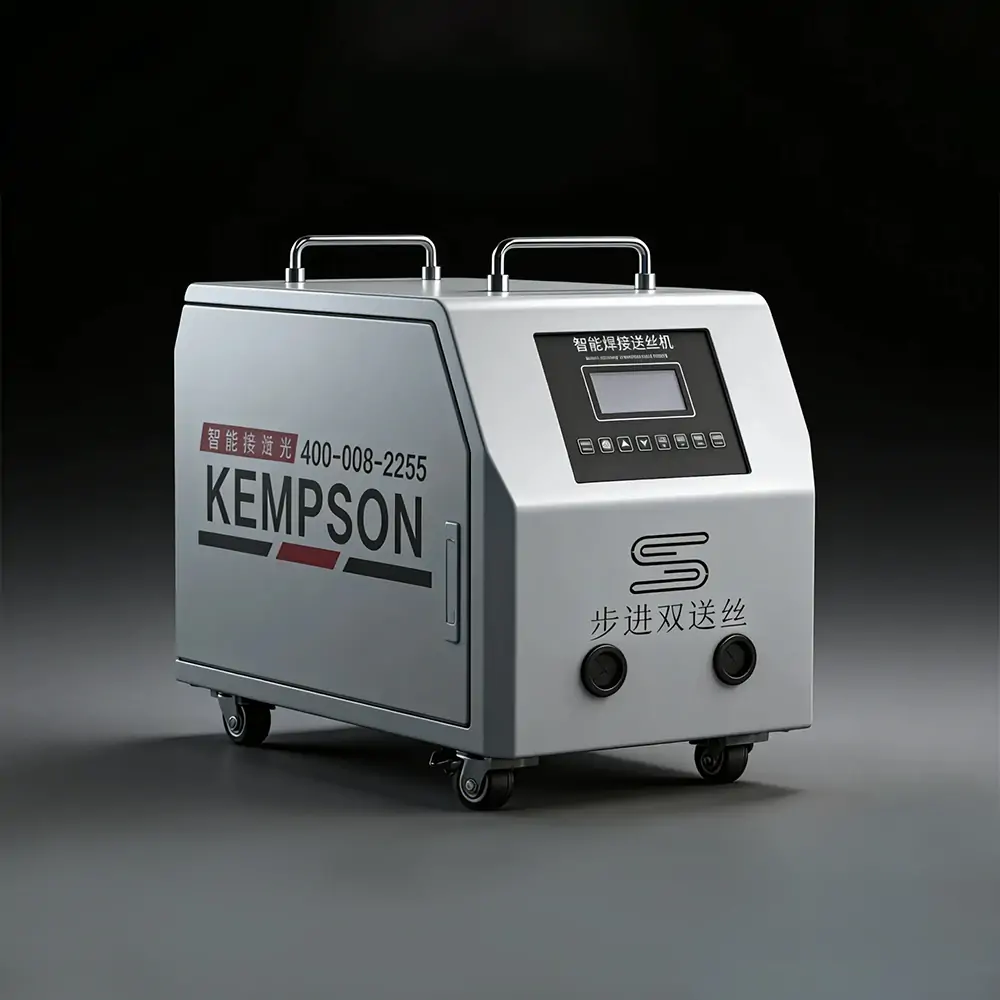
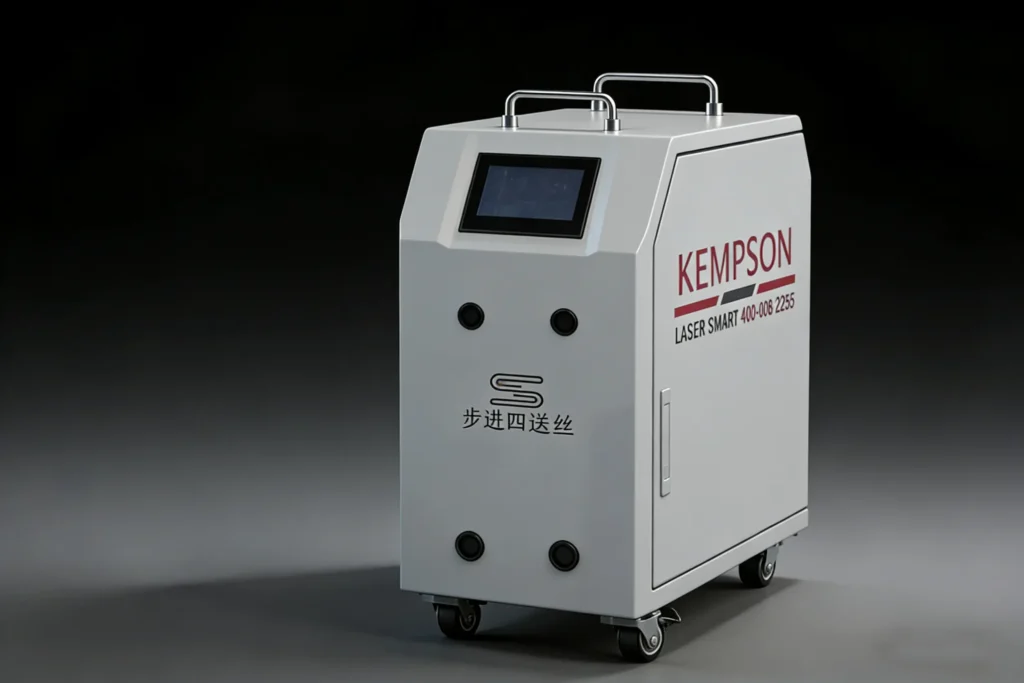
Муундардын боштуктары, толтургуч металлга коюлган талаптар, ширетүүнүн көрүнүшү жана өндүрүш ыкмалары машинанын конфигурациясына таасир этет. KEMPSON зым бергичтин, кош нурлуу орнотуунун же көп функциялуу иштетүү системасынын колдонмого туура келерин баалай алат.
Тарам орнотуулары
| тарам орнотуусу | Колдонмо жөнүндө ойлонуу |
|---|---|
| Wire Feeder | Толтургуч металлды же кошумча ширетүүчү материалды талап кылган муундар үчүн |
| Эки нурлуу лазердик ширетүү | Борбордук жана шакекче нурларды көз карандысыз башкарууну талап кылган колдонмолор үчүн |
| Көп функциялуу лазердик система | Ширетүүнү жана тандалган тазалоо же кесүү операцияларын камтыган өндүрүштүк тапшырмалар үчүн |
| Ыңгайлаштырылган орнотуу | Белгилүү бир даяр бөлүктүн өлчөмдөрү, муундардын конструкциялары жана өндүрүш шарттары үчүн |
Зым бергичтер чоң боштуктарды толтуруу үчүн толтургуч металлды талап кылган ширетүү колдонмолору үчүн иштелип чыккан. Колдонулган зымдардын саны, параметрлердин жөндөөлөрү жана зымдын диаметри баары белгилүү бир колдонмого жараша тандалышы керек. Көбүрөөк маалымат алуу үчүн төмөнкү макалаларды окуңуз:
Лазердик ширетүү үчүн бир зымдуу жана кош зымдуу азыктандыруу: айырмасы эмнеде?
Лазердик ширетүү зымынын берүү ылдамдыгы: туура параметрлерди кантип орнотуу керек
Лазердик ширетүү үчүн ширетүүчү зымды кантип тандоо керек: материал, диаметр жана колдонулушу
KEMPSON чечимдерин изилдеңиз
- Эки нурлуу лазердик ширетүүчү машина — Ширетүүнү талап кылган колдонмолор үчүн борбордук нурлуу жана шакекче нурлуу конфигурацияларды карап чыгыңыз.
- 4-in-1 лазердик ширетүүчү машина — Ширетүү, тазалоо, кесүү жана ширетүүчү тигиштерди тазалоо функцияларын айкалыштырат.
Өндүрүлгөн буюмуңузду ширетүү сынагын сураңыз
Машинанын мүнөздөмөлөрү гана белгилүү бир компоненттеги ширетүүнүн сапатын тастыктай албайт. KEMPSON колдонмонун чоо-жайын карап чыгып, тиешелүү болгон жерде ширетүү сынагы уюштура алат. Сыноонун жыйынтыктары лазердин кубаттуулугун, процесстин параметрлерин, зымды берүүнү жана жабдуулардын конфигурациясын талкуулоо үчүн практикалык негиз болуп берет.
Даярдоо үчүн маалымат
- Материал: Дат баспас болоттон, көмүртек болоттон, алюминийден, жезден же башка эритмелерден.
- Пластинанын калыңдыгы: Бириктирилип жаткан ар бир компоненттин чыныгы калыңдыгы.
- Муундун дизайны: жамбаш, жамбаш, филе же башка муун геометриясы.
- Дайындама бөлүктөрдүн сүрөттөрү: тетиктердин, бириктирилген жердин жана учурдагы ширетүүнүн натыйжасынын так сүрөттөрү.
- Өндүрүш талаптары: Максаттуу өндүрүмдүүлүк, ширетүүнүн узактыгы, иштөө убактысы жана бүтүрүү күтүүлөр.
Баалоо кандайча иштейт
- Иштетүүчү бөлүктүн чоо-жайын жөнөтүү — Материалды, калыңдыгын, муундардын сүрөттөрүн жана өндүрүш максаттарын жөнөтүңүз.
- Колдонмону карап чыгыңыз — Кубаттуулук диапазонун, зымды берүү талаптарын жана ылайыктуу процесстин конфигурациясын талкуулаңыз.
- Ширетүү сыноосун жүргүзүү — тиешелүү болгон учурда, макулдашылган сыноо шарттарында үлгүнү баалоо.
- Жыйынтыктарды карап чыгыңыз — Кирип өтүүнү, ширетүүнүн көрүнүшүн, бурмалоону жана иштетүү убактысын текшериңиз.
- Жабдууларды тандоону талкуулоо — Сунушталган машинанын конфигурациясын аныктоо үчүн сыноо жыйынтыктарын жана өндүрүш талаптарын колдонуңуз.
жыйынтыктоо
Лазердик ширетүү көптөгөн тактыктагы жана кайталануучу өндүрүштүк тапшырмаларга ылайыктуу. Жабдуулардын баасы, муундардын туураланышы, материалдын касиеттери жана коопсуздук талаптары ширетүү процессин тандоодо эске алынышы керек. Туура чечим даярдалган бөлүккө, ширетүүнүн сапатына коюлган талаптарга, өндүрүш көлөмүнө жана эксплуатациялык бюджетке жараша болот.
KEMPSON 1,000 Вттан 6,000 Втка чейинки кубаттуулуктагы лазердик ширетүүчү аппараттарды, зым менен камсыздоочу, кош нурлуу жана көп функциялуу конфигурацияларды жеткирип берет. Машинанын варианттарын талкуулоо жана колдонмоңуз үчүн ширетүү сыноосун уюштуруу үчүн материалдын түрү, пластинанын калыңдыгы, муундардын сүрөттөрү жана өндүрүш талаптары менен биз менен байланышыңыз.
Лазердик ширетүү жабдуулары боюнча сунуштар жана долбоор боюнча консультация алуу үчүн KEMPSON компаниясына кайрылыңыз .
FAQ
Лазердик ширетүүнүн негизги артыкчылыктары эмнеде?
Лазердик ширетүү жогорку ылдамдыктагы кыймылды, концентрацияланган жылуулукту киргизүүнү, тар ширетүүчү тигиштерди жана автоматташтырылган өндүрүш менен шайкештикти камсыз кылат. Ылайыктуу даяр бөлүктөрдө ал жылуулук бурмалоосун жана ширетүүдөн кийинки майдалоону азайта алат. Натыйжалар материалга, калыңдыгына, муундун конструкциясына жана процесстин параметрлерине көз каранды.
Лазердик ширетүүнүн кандай кемчиликтери бар?
Негизги чектөөлөргө жабдуулардын жогорку баасы, муундарды орнотуунун катуу талаптары, материалга көз каранды процесстин жөндөөлөрү жана лазердик коопсуздуктун катуу көзөмөлү кирет. Туура эмес параметрлер же муундардын ашыкча боштуктары тешиктүүлүккө, толук эмес эрүүгө же күйүп кетүүгө алып келиши мүмкүн. Жабдууларды орнотуу ошондой эле лазердик ширетүү процесстерин билүүнү талап кылат.
Лазердик ширетүү TIG ширетүүгө караганда жакшыраакпы?
Лазердик ширетүү жогорку ылдамдыктагы өндүрүшкө, тактыктагы компоненттерге жана чектелген жылуулук бурмалоосун талап кылган колдонмолорго ылайыктуу. TIG ширетүү ширетүү бассейнин кол менен так башкарууну камсыз кылат жана деталдуу өндүрүш үчүн жакшы иштейт. Тандоо муундун геометриясына, материалдын калыңдыгына, ширетүүнүн көрүнүшүнө, өндүрүш көлөмүнө жана бюджетке жараша болот.
Лазердик ширетүү MIG ширетүүгө караганда жакшыраакпы?
Лазердик ширетүү ылдамыраак жүрүүнү, кууш ширетүүчү тигиштерди жана ылайыктуу муундарда жылуулукту азыраак киргизүүнү камсыздай алат. MIG ширетүү кеңири масштабдагы өндүрүш иштерин аткарат жана толтургуч зым аркылуу муундардын айрым боштуктарын камтый алат. Өндүрүш көлөмү, муундарды даярдоо, материалдын калыңдыгы жана бүтүрүү чыгымдары процессти тандоого таасир этет.
Лазердик ширетүү алюминий жана дат баспас болот үчүн ылайыктуубу?
Ооба. Лазердик ширетүү алюминий менен дат баспаган болотту лазердик кубаттуулук, фокустук абал, кыймыл ылдамдыгы, коргоочу газ жана муундун дизайны материалга дал келгенде бириктире алат. Алюминийдин жогорку чагылдыруусу жана жылуулук өткөрүмдүүлүгү тиешелүү процессти көзөмөлдөөнү талап кылат. Материалдын сапаты жана калыңдыгы ширетүү сыноолору аркылуу бааланышы керек.
Лазердик ширетүү металл бөлүктөрүнүн ортосундагы боштуктарды чече алабы?
Лазердик ширетүү ылайыктуу шарттарда чектелген муун боштуктарын чече алат, бирок ашыкча боштуктар толук эмес эрүүгө, туруксуз ширетүүгө же күйүп кетүүгө алып келиши мүмкүн. Толтургуч зым айрым боштуктарды жабууга жардам берет. Алгылыктуу боштук материалдын калыңдыгына, муундун геометриясына, зымдын берүү жөндөөлөрүнө жана ширетүү параметрлерине жараша болот.
Лазердик ширетүү кымбатпы?
Эксплуатациялык чыгымдарга электр энергиясы, коргоочу газ, керектелүүчү материалдар, техникалык тейлөө, жумушчу күчү жана башка зарыл болгон бүтүрүү же кайра иштетүү кирет. Ар бир тетиктин жалпы баасы ширетүү ылдамдыгына, өндүрүш көлөмүнө жана жабдууларды пайдаланууга да жараша болот. Майдалоо убактысынын кыскарышы жана цикл убактысынын кыскарышы эксплуатациялык чыгымдардын бир бөлүгүн компенсациялай алат.
Лазердик ширетүү чакан өндүрүүчүлөр үчүн инвестиция салууга арзыйтпы?
Лазердик ширетүү кайталануучу тетиктерди, так барак металлын же бирдей көрүнүүчү тигиштерди талап кылган компоненттерди чыгарган чакан өндүрүүчүлөр үчүн пайдалуу болушу мүмкүн. Өндүрүш көлөмүнүн аздыгы, тез-тез алмаштыруулар жана жөнөкөй ширетүү иштери TIG же MIGди артыкчылыктуу кылышы мүмкүн. Үлгүлөрдү сыноо жана тетиктин жалпы баасын салыштыруу инвестициялык чечимдер үчүн практикалык негиз болуп саналат.







