

Мазмуну
тааныштыруу
Лазердик ширетүү заманбап өндүрүштө, айрыкча тактык, ылдамдык жана ырааттуулук маанилүү болгон жерлерде эң кеңири колдонулган бириктирүү технологияларынын бирине айланды. Автоунаа өндүрүш линияларынан баштап медициналык шаймандарды жасоого чейин, анын таза жана так ширетүүлөрдү түзүү жөндөмү аны көптөгөн салттуу ширетүү ыкмаларына караганда артыкчылыктуу тандоого айландырды. Лазердик ширетүүнүн колдонулушун , колдонулушун жана негизги артыкчылыктарын түшүнүү өндүрүүчүлөргө ар кандай материалдар жана өндүрүш муктаждыктары үчүн туура процессти тандоого жардам берет.
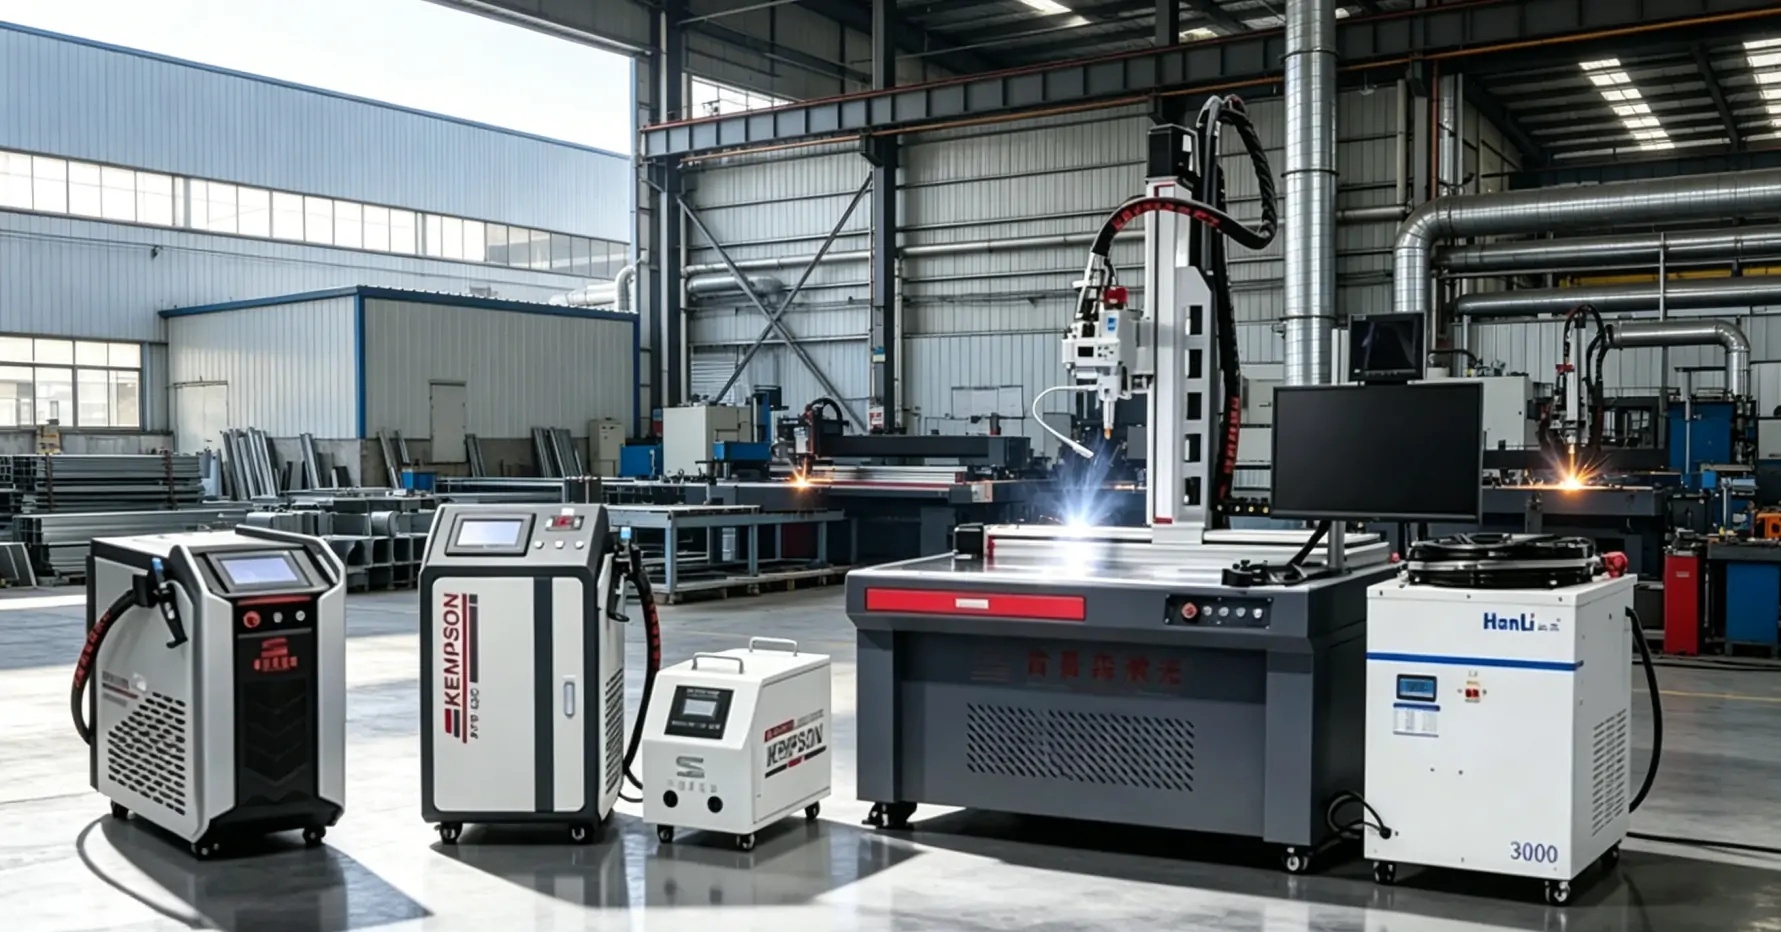
Бул макалада биз лазердик ширетүү негизги тармактарда кайда колдонуларын, ал ар кандай өндүрүш процесстерин кантип колдой турганын жана анын иштеши жагынан эмнеси менен айырмаланарын кененирээк карап чыгабыз. Ошондой эле, анын сиздин конкреттүү колдонмоңузга туура келерин жакшыраак түшүнүү үчүн, анын негизги артыкчылыктарын жана практикалык ойлорун талдап чыгабыз.
Лазердик ширетүү колдонмолору
Лазердик ширетүү – бул жылуулук булагы катары жогорку энергиялуу тыгыздыктагы лазер нурун колдонгон жогорку тактыктагы ширетүү технологиясы; ошондуктан ал була-лазердик ширетүү машинасы катары да белгилүү . Ал концентрацияланган энергия, кичинекей жылуулук таасир этүүчү зона, башкарылуучу кирүү тереңдиги жана автоматташтыруу интеграциясы менен күчтүү шайкештик менен айырмаланат. Ал заманбап жогорку класстагы өндүрүш тармактарында кеңири колдонулат.
Жаңы энергия менен иштеген унааларды өндүрүү
Жаңы энергия менен иштеген унааларды өндүрүүдө лазердик ширетүү кубаттуулуктагы батарея системаларын жана негизги структуралык компоненттердин байланыштарын камтыйт.
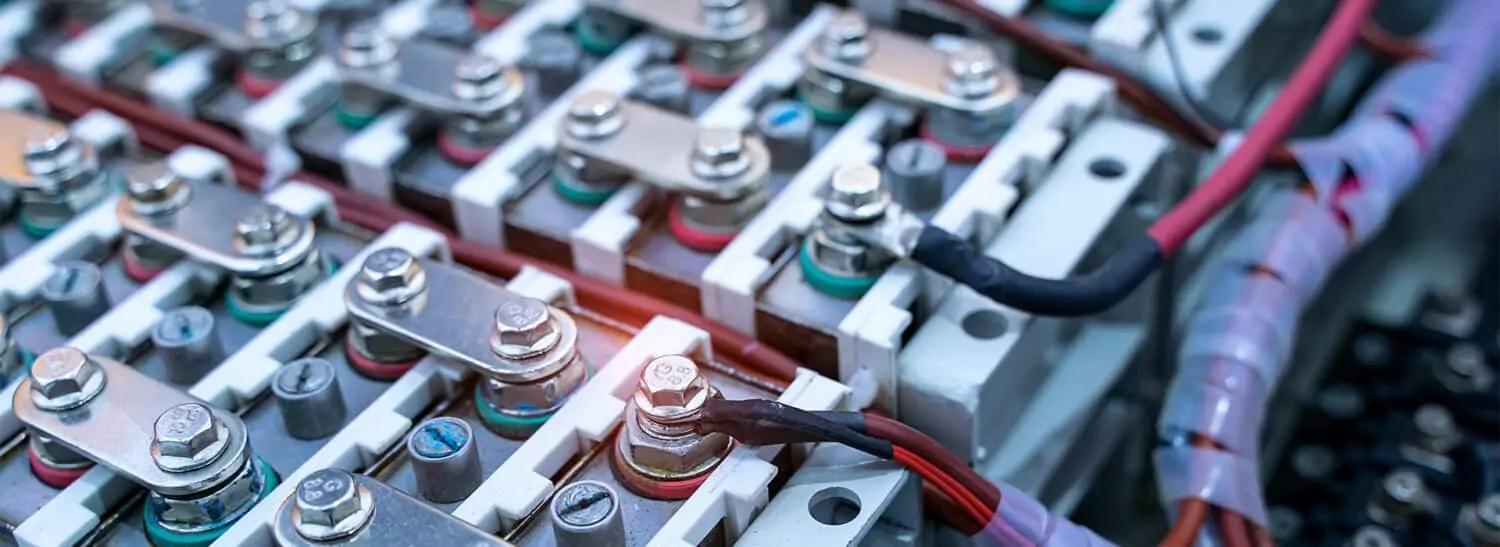
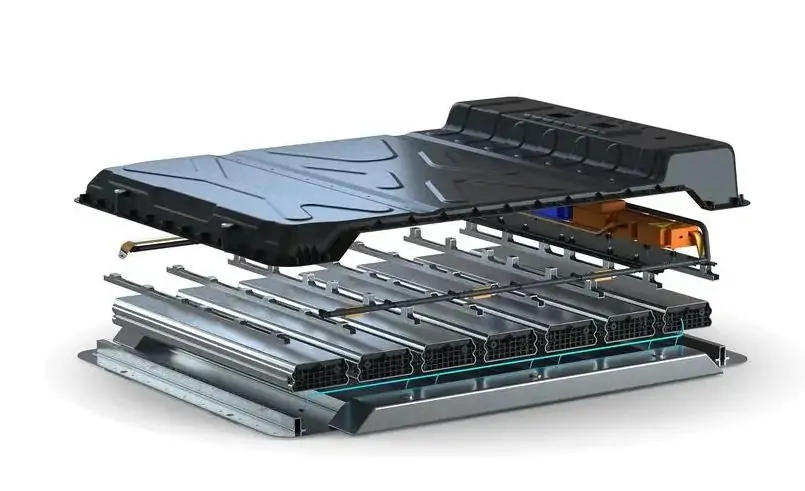
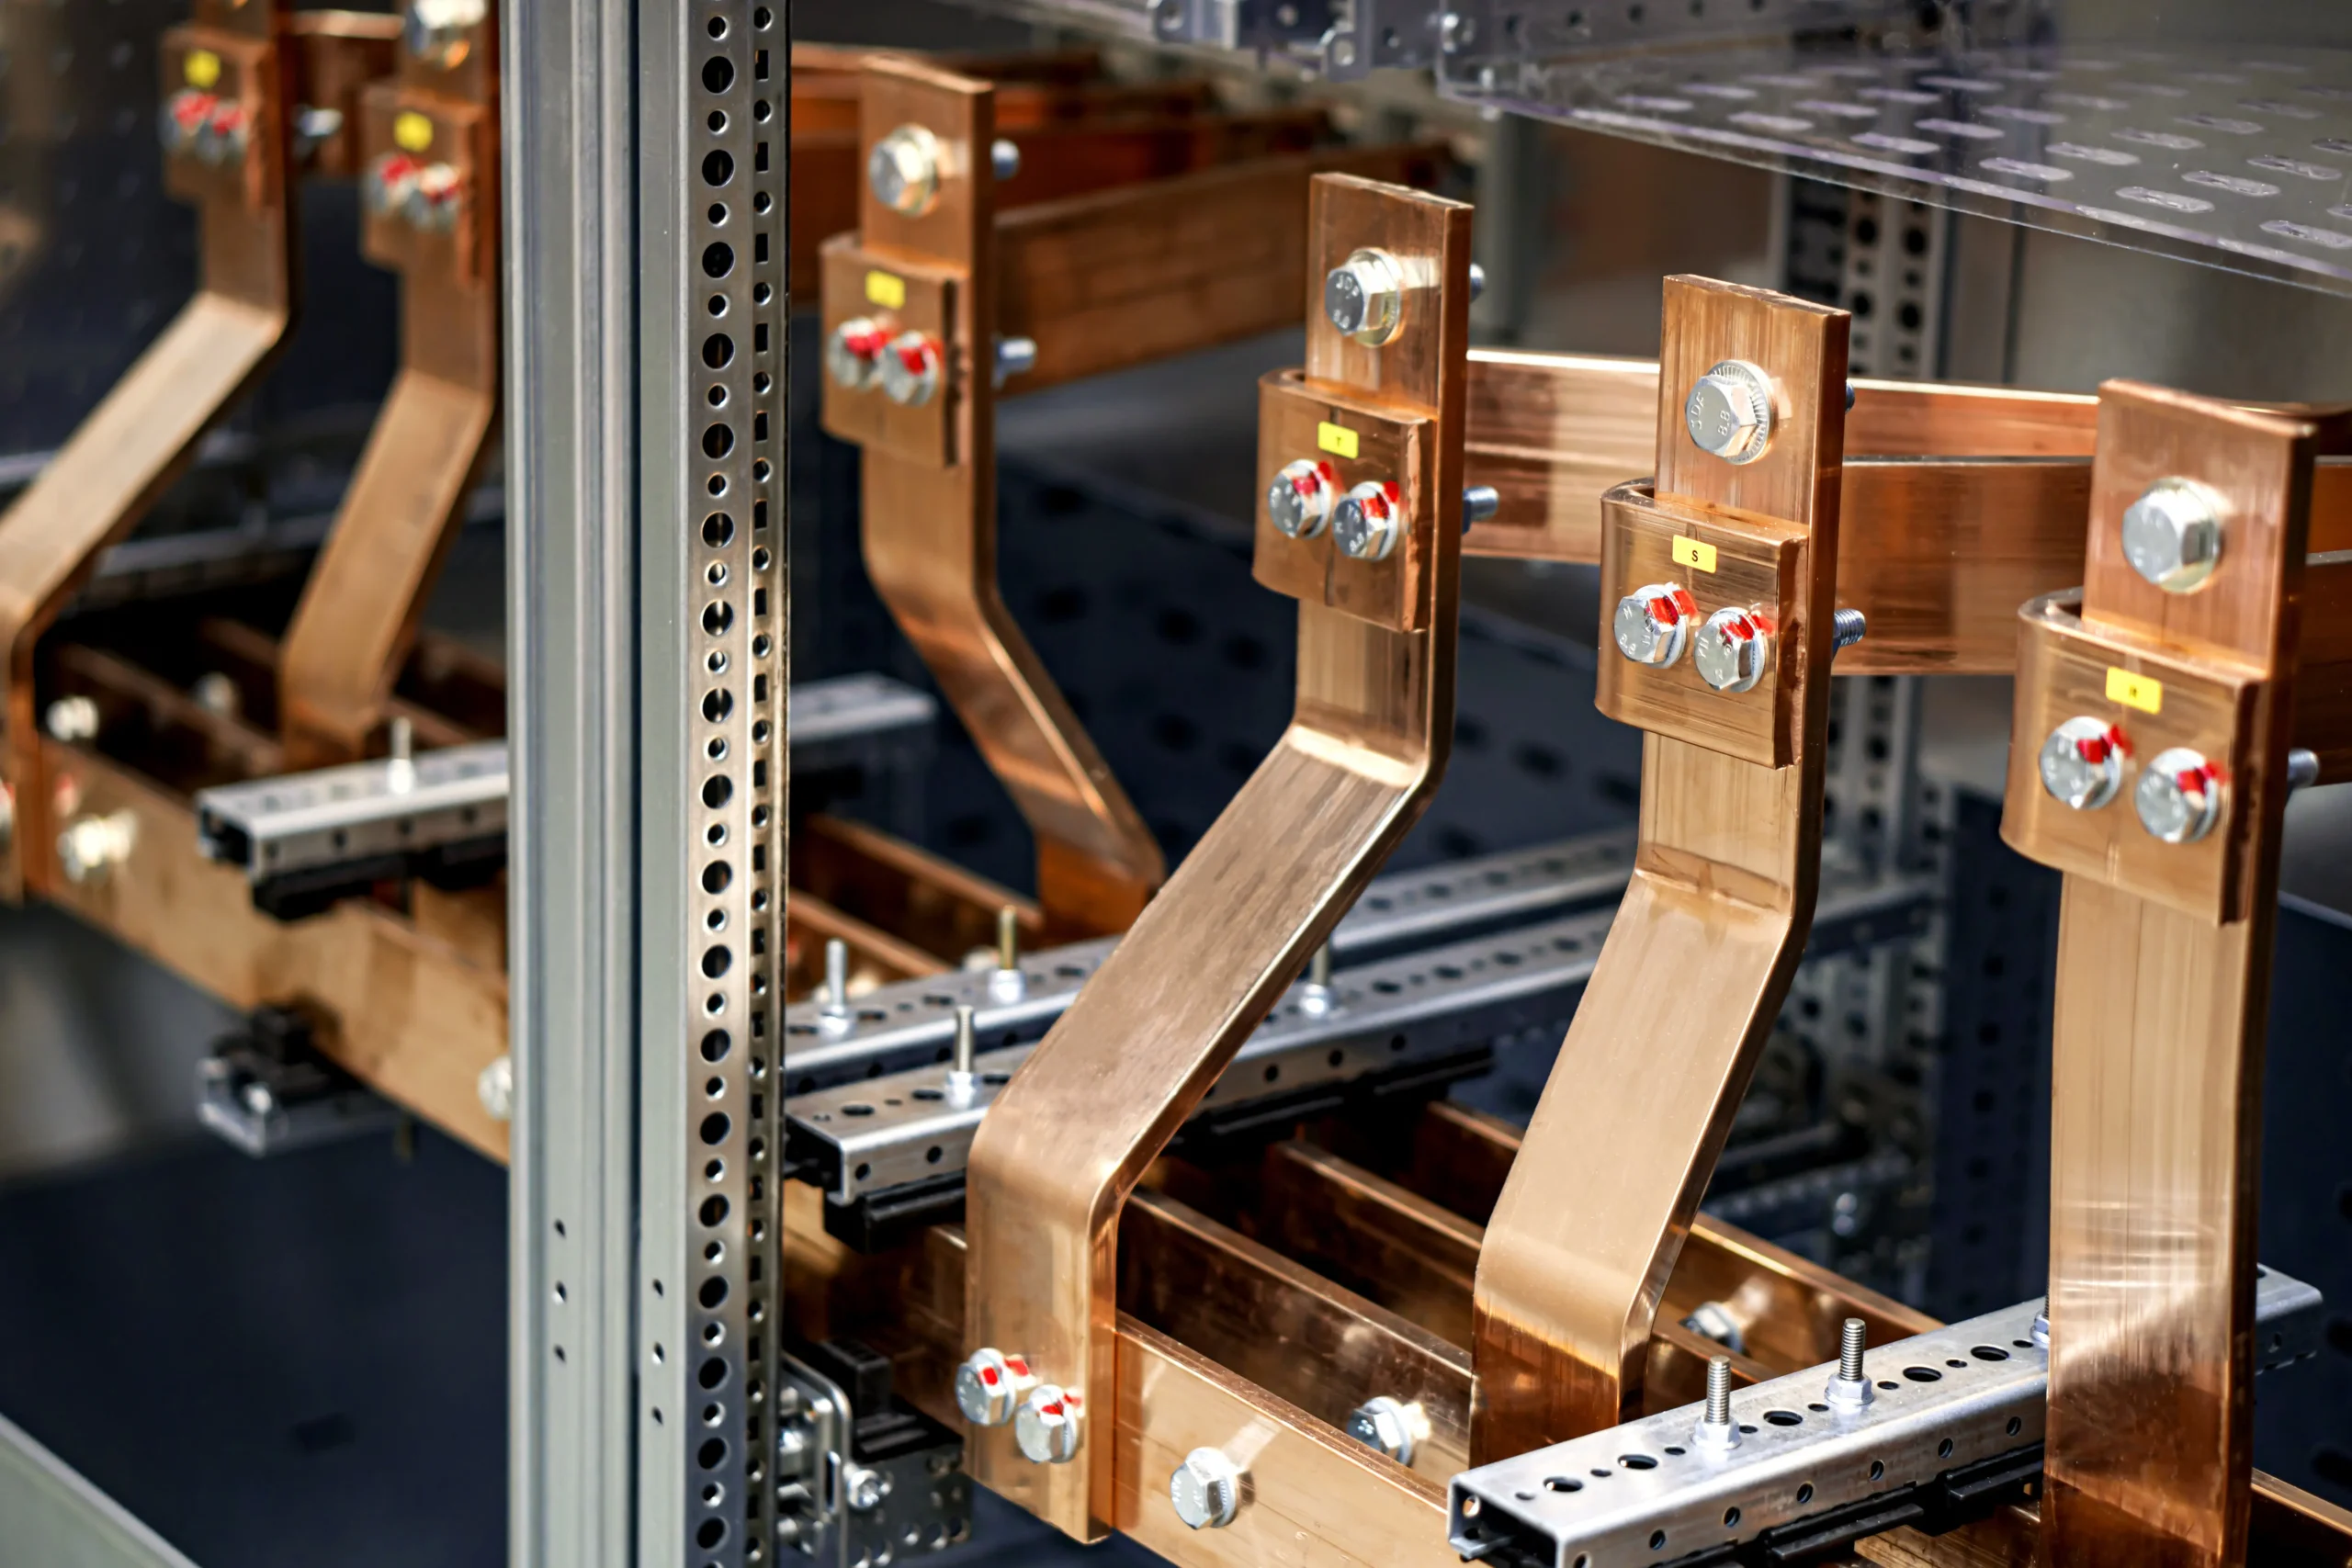
- Электр батареясынын жез-алюминий шинасынын туташтыргыч бөлүктөрү: өткөргүч туташтыруунун иштешин жакшыртып, ошол эле учурда интерфейсте металлдар аралык кошулмалардын пайда болуу коркунучун азайтат.
- Батарея модулунун учтарынын ширетилген бөлүктөрү: модулдун структуралык туруктуулугун жогорулатат жана жалпы аба өткөрбөөчүлүк көрсөткүчтөрүн жакшыртат.
- Батарея топтомунун алюминий эритмесинин корпусунун структуралык бөлүктөрү: үзгүлтүксүз мөөр басып ширетүү, коргоону жана структуралык бекемдикти жакшыртуу.
- Жогорку бекемдиктеги болоттон жана алюминий эритмесинен жасалган корпустун туташтыруучу бөлүктөрү: жеңил корпус конструкцияларына ыңгайлашат, жылуулук деформациясын азайтат жана ширетүүнүн бекемдигин жакшыртат.
Бул талаа төмөнкүлөрдү көрсөтөт: көп материалдуу ар кандай материалдык байланышка болгон талап + катуу ырааттуулук талаптары + ири масштабдуу автоматташтырылган өндүрүшкө ыңгайлашуу.
Темир жол транспорту өндүрүшү
Темир жол транспорту тармагында лазердик ширетүү кузовдун түзүлүшүн жана жүк көтөрүүчү компоненттердин байланыштарын камтыйт.
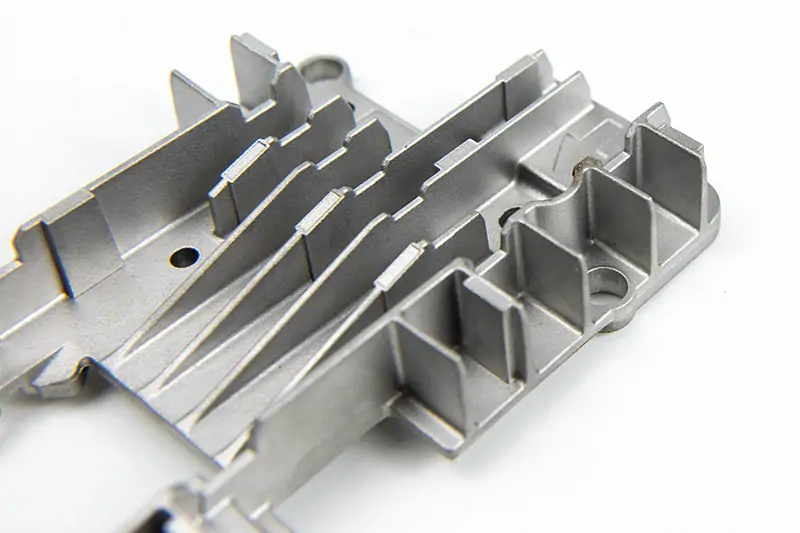
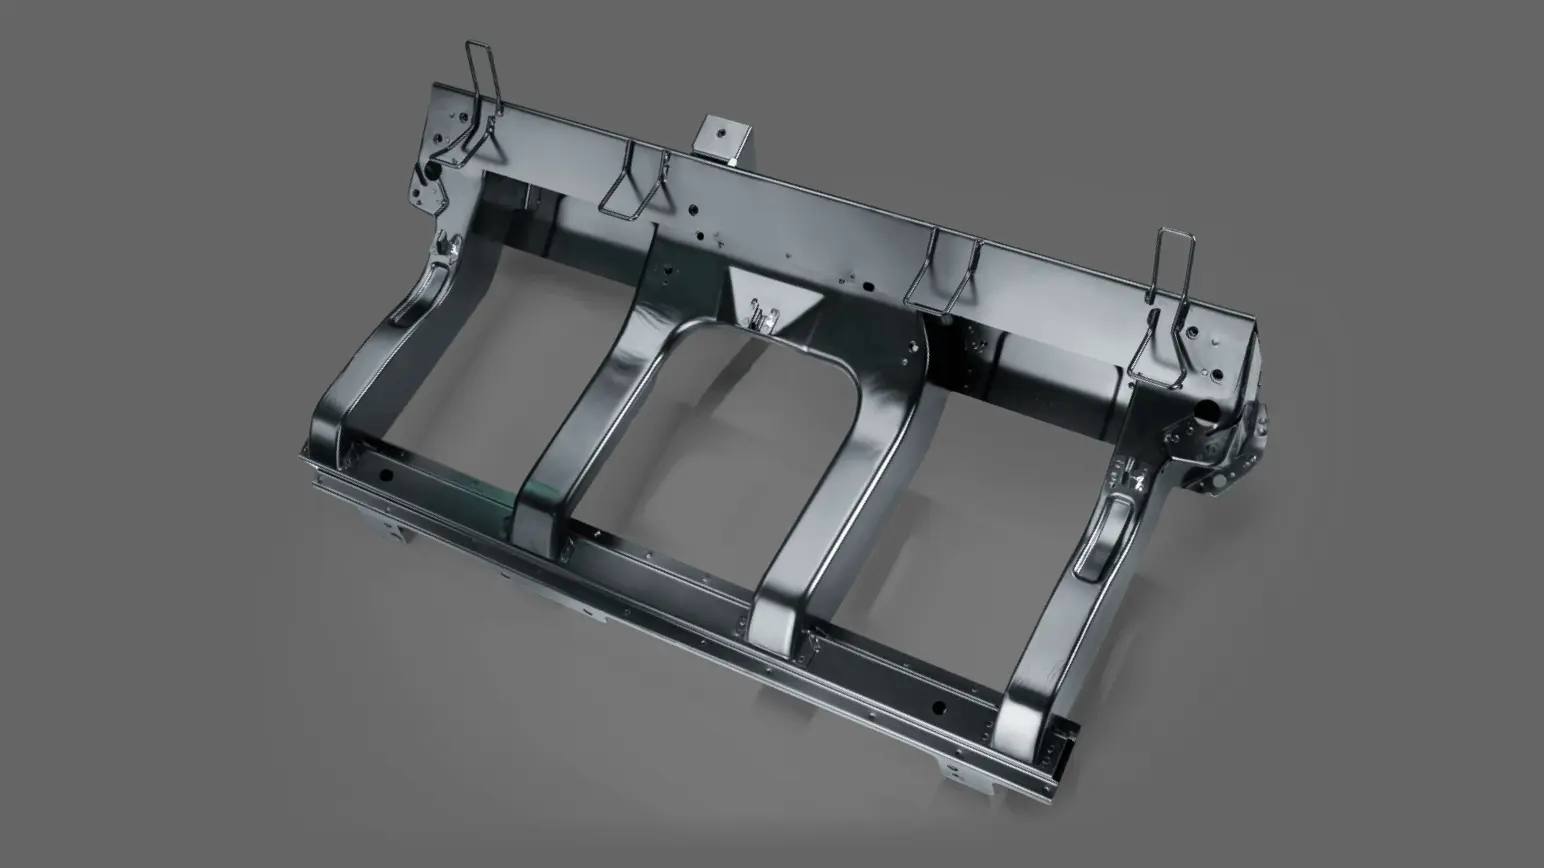
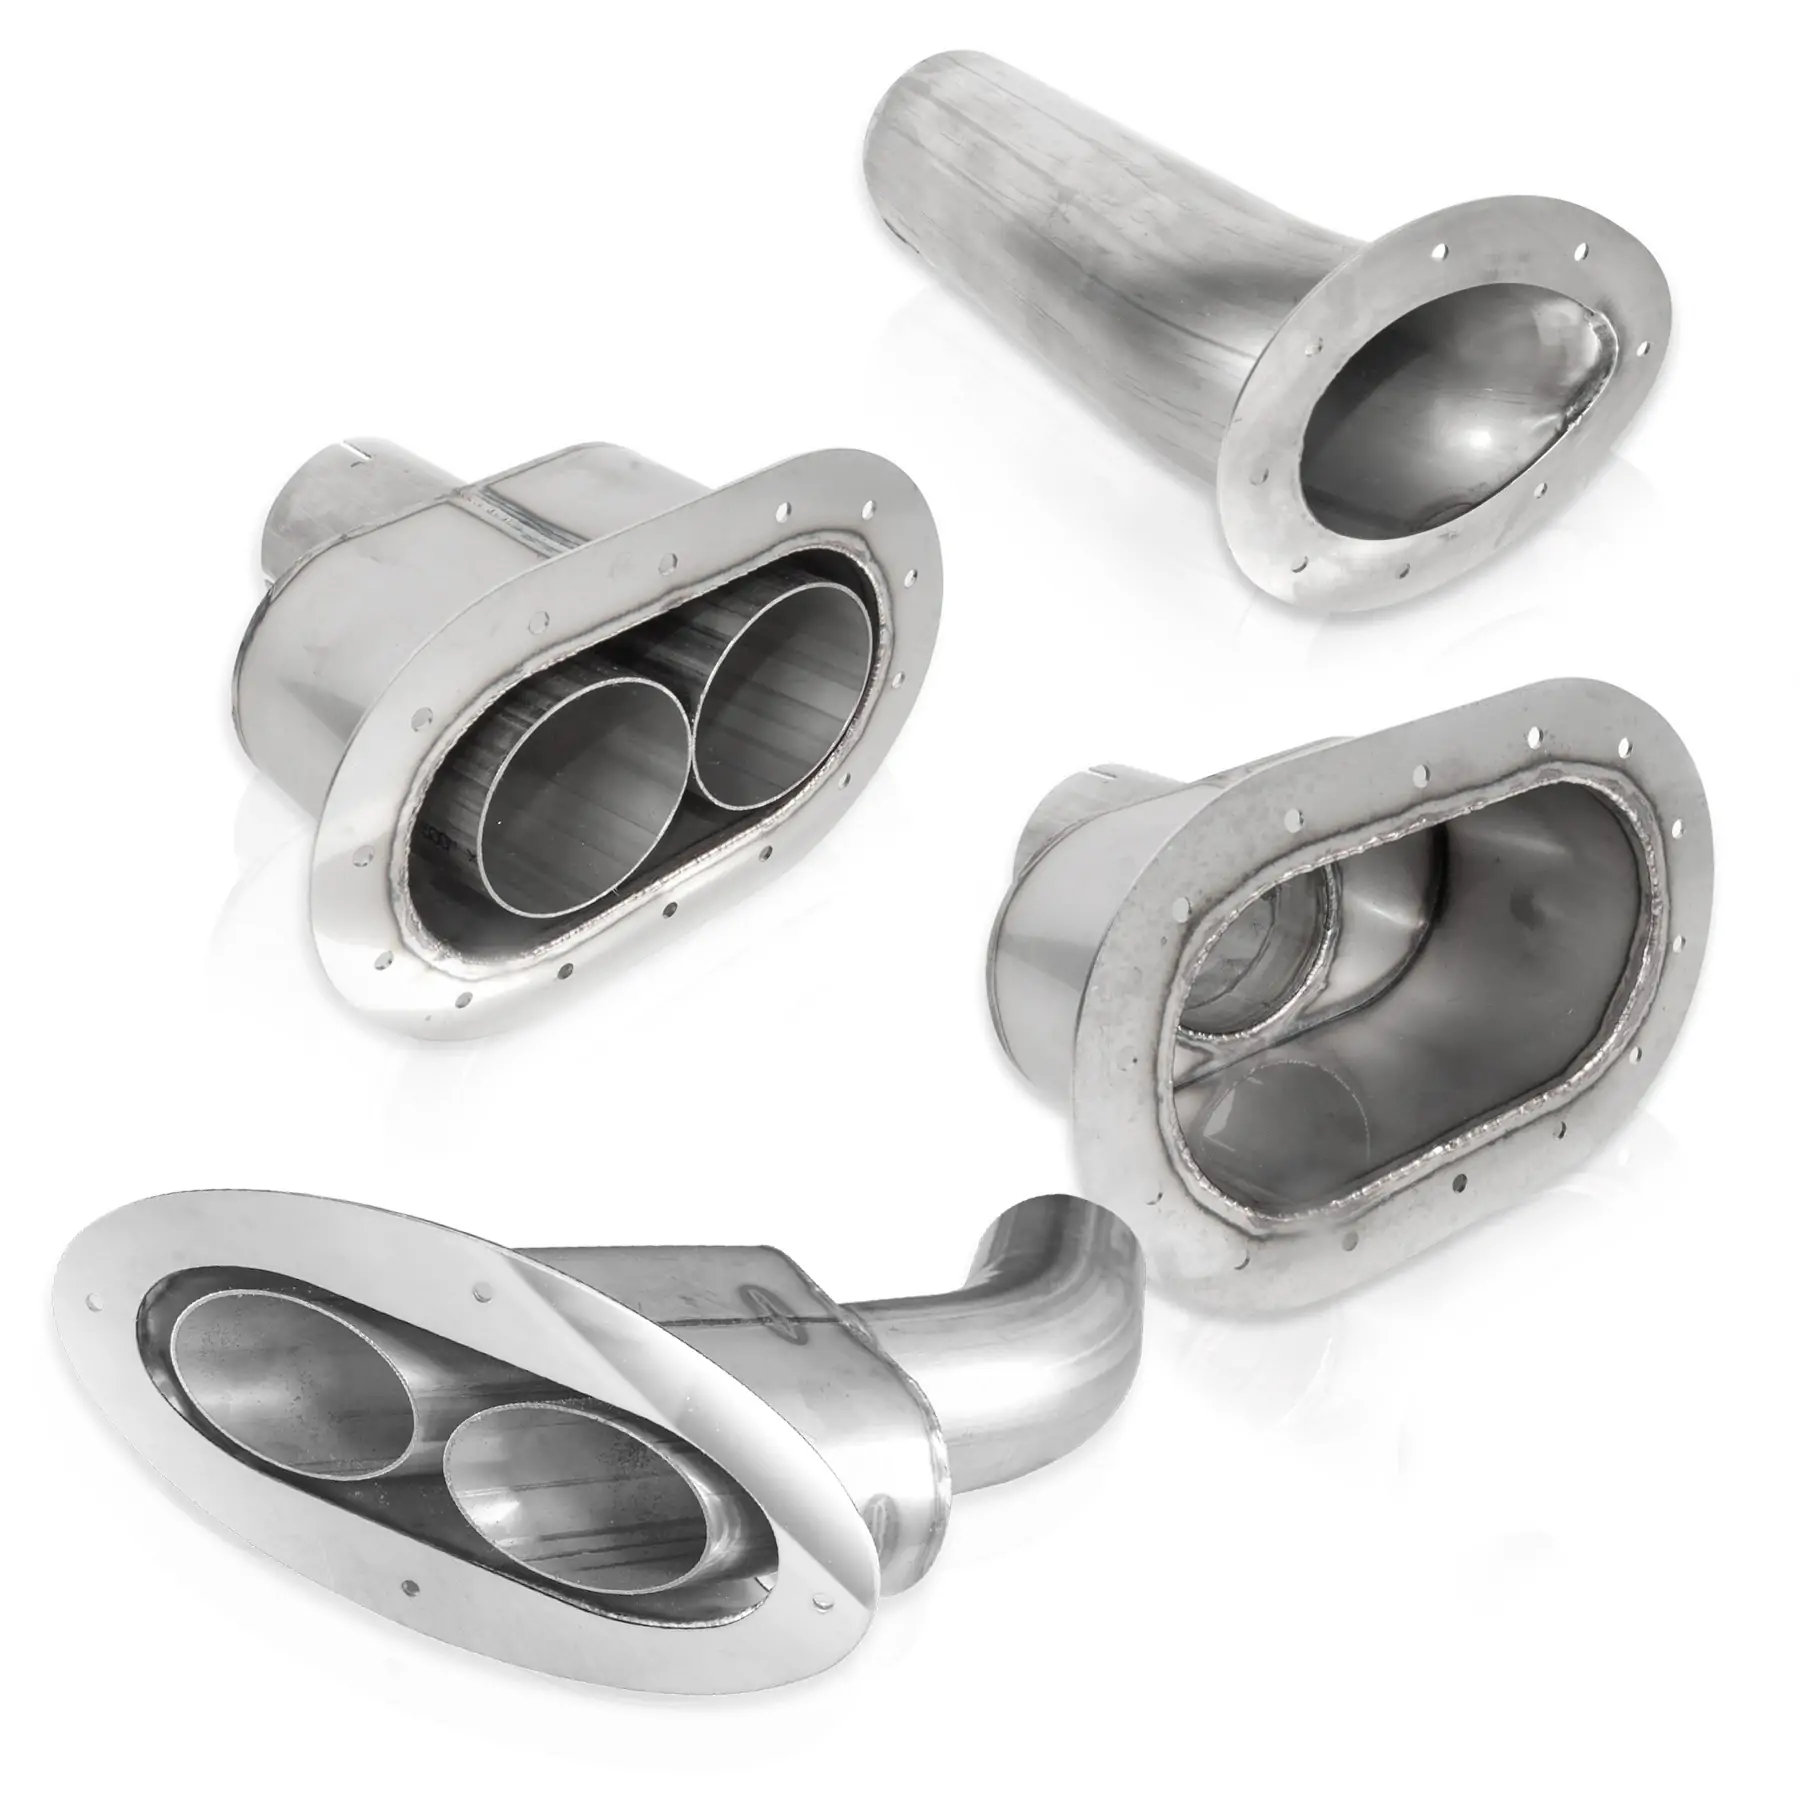
- Дат баспас болоттон жасалган корпустун каптал панелинин ширетилген бөлүктөрү: бетиндеги оюктарды азайтып, көрүнүшүн, тегиздигин жана структуралык бүтүндүгүн жакшыртат.
- Корпусту бекемдөөчү кабырга туташтыруучу конструкциялар: деформацияны азайтып, жалпы катуулукту жогорулатат.
- Алюминий эритмесинен жасалган каретканын терисинин структуралык бөлүктөрү: жогорку ылдамдыктагы үзгүлтүксүз ширетүү жана өлчөмдүү ырааттуулукту сактоо.
Бул тармактын өзгөчөлүктөрү: узун ширетүүчү тигиш, үзгүлтүксүз иштетүү + жогорку тегиздик талаптары + партиялык өндүрүштүн натыйжалуулугуна багыт алуу.
Аэрокосмостук жана так өндүрүш
Бул тармакта ширетүүнүн тактыгы жана ишенимдүүлүгү үчүн өтө жогорку талаптар бар, ал эми лазердик ширетүү негизги өзөктүк компоненттерди камтыйт.
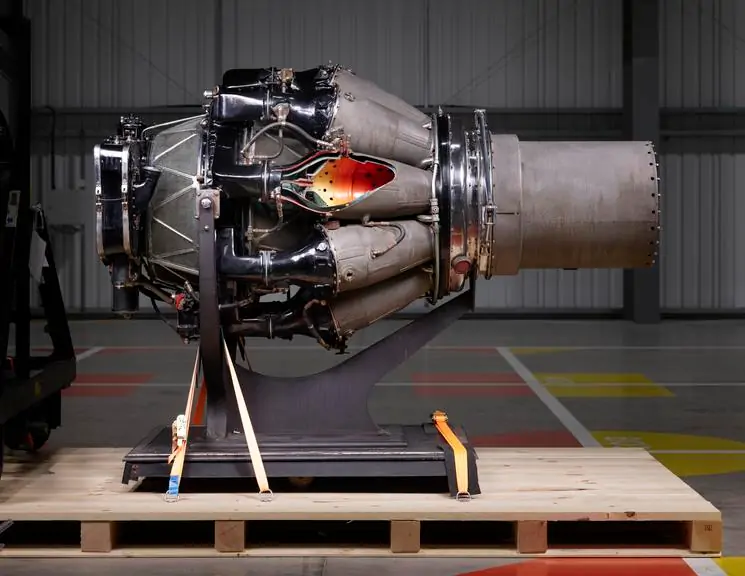
- Авиациялык кыймылдаткычтын күйүү камерасынын компоненттери: жогорку температурага туруктуу материалды колдойт, жогорку бекемдиктеги туташуу талаптары.
- Турбинанын калактарын оңдоочу жерлер: конструкциялык касиеттерин калыбына келтирүү үчүн жергиликтүү тактык менен кайра ширетүү.
- Аэрокосмостук күйүүчү май багынын өтө жука дубал плитасынын структуралык бөлүктөрү: деформациясыз толук ширетүү жана структуралык бүтүндүктү сактоо.
- Тактык сенсорлору жана микроэлектрондук таңгактоочу компоненттер: микрон деңгээлиндеги туташуунун тактыгын көзөмөлдөө жана ширетүүнүн туруктуулугун жакшыртуу.
Бул талаанын өзгөчөлүктөрү: өтө жогорку тактыктагы башкаруу + өтө жука материалды иштетүү + өтө төмөн деформация талаптары.
Өркүндөтүлгөн композиттик материалдын туташуусу
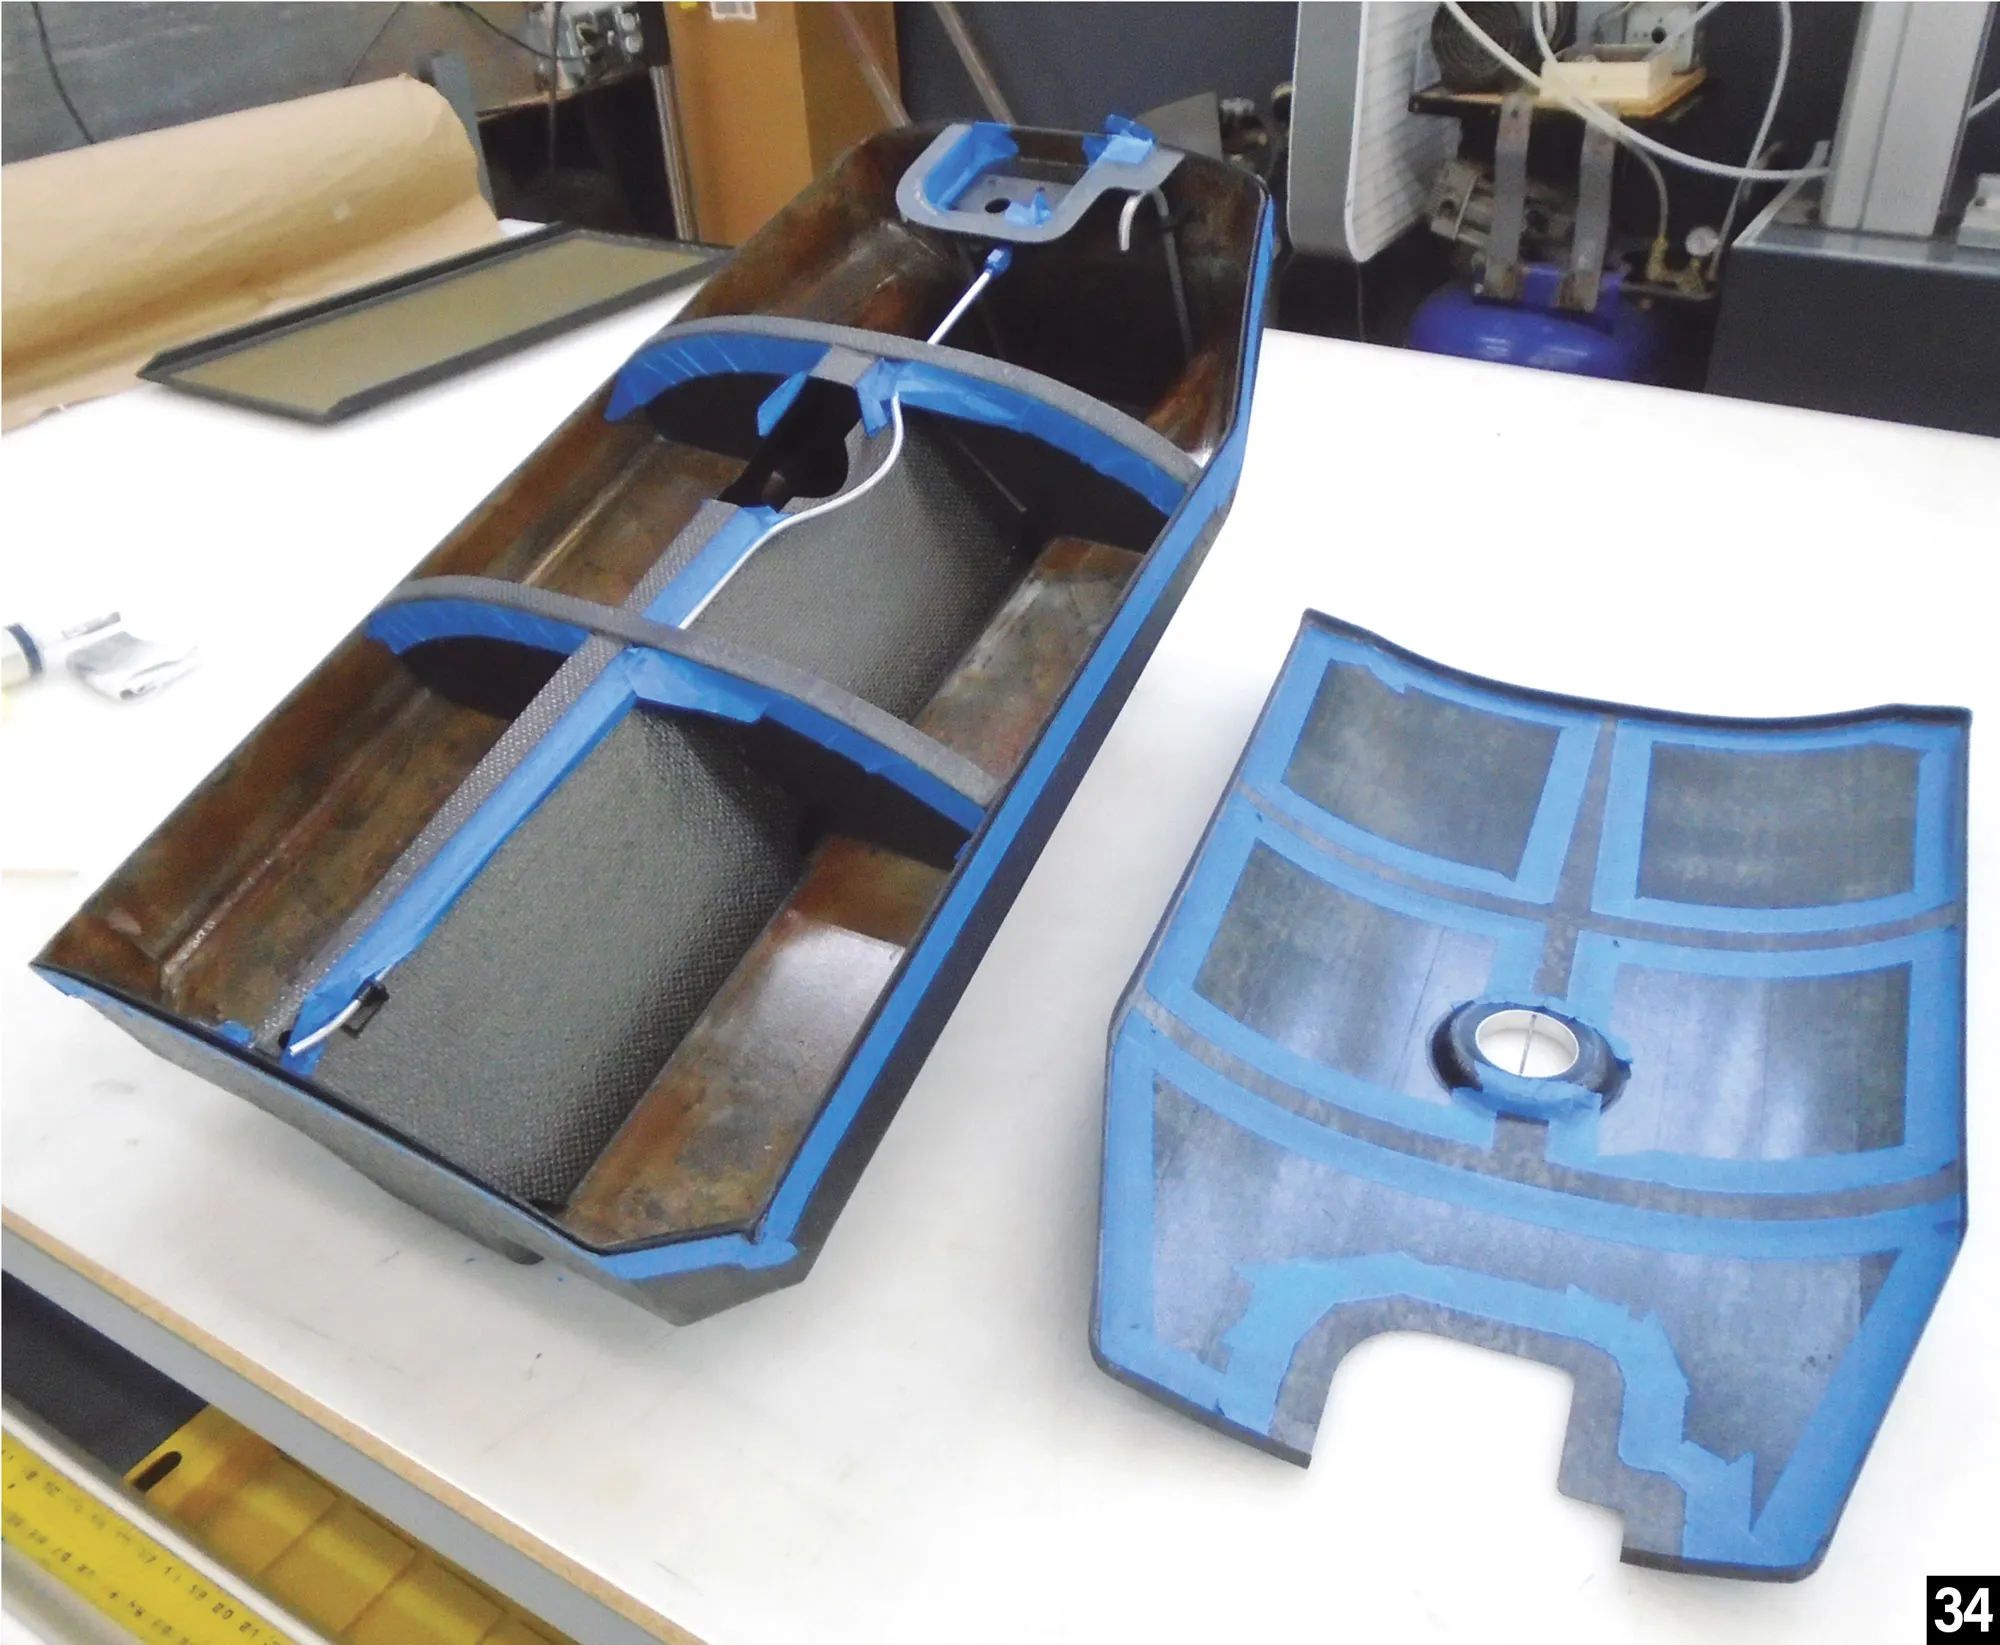
Ал негизинен жеңил конструкциялык дизайндагы металл жана композиттик материалдарды туташтыруу талаптарына багытталган.
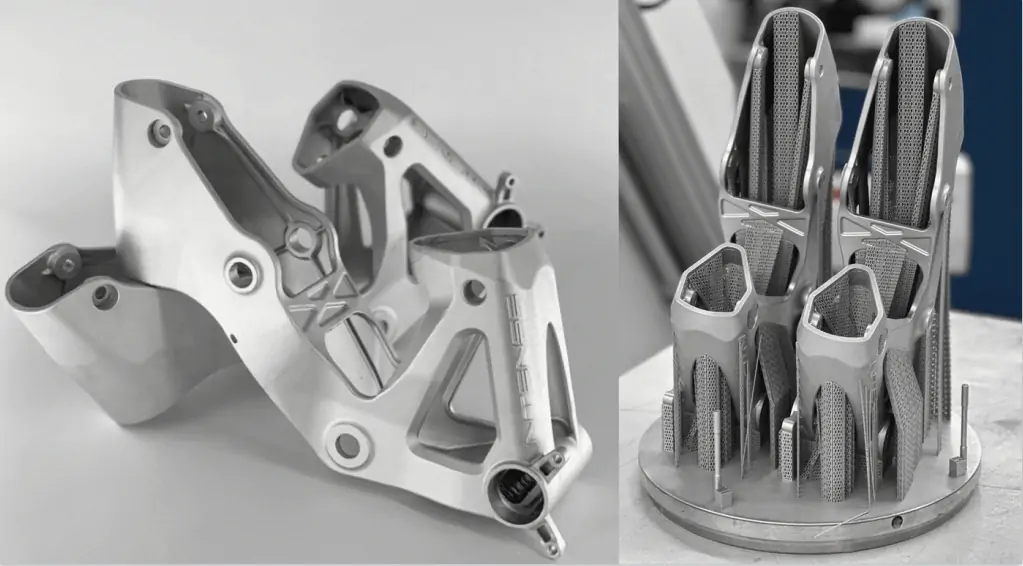
- Көмүртек буласы менен бекемделген термопластикалык композиттик туташтыруучу бөлүктөр (CFRTP): чайыр интерфейси эрип, туруктуу механикалык өз ара бириктирүүчү түзүлүштү түзөт.
- Алюминий эритмесинин структуралык өткөөл туташтыруучу бөлүктөрү: энергия бөлүштүрүүнү оптималдаштыруу жана интерфейстин байланыш күчүн жогорулатуу.
Бул талаанын өзгөчөлүктөрү: гетерогендик материалдык туташуу + жеңил дизайн талаптары + жогорку интерфейс түзүлүшүн башкаруу талаптары.
Жаңы энергетика, темир жол транспорту, аэрокосмос жана композиттик материалдарда лазердик ширетүү колдонмолору үч багытта топтолгон: жогорку тактыктагы туташуу, көп материалдык адаптация жана жогорку ырааттуулуктагы өндүрүш мүмкүнчүлүгү. Автоматташтыруунун жана акылдуу өндүрүштүн өнүгүшү менен, колдонмо сценарийлери кеңейип, акырындык менен жогорку класстагы өндүрүштүн маанилүү процесстик компонентине айланууда.
Лазердик ширетүү тактык компоненттеринен баштап оор жүк ташуучу жабдууларга чейин кеңири колдонулат. Анын колдонулушу жөнүндө көбүрөөк билип алыңыз жана жабдуулар боюнча сунуштарыбызды караңыз: Лазердик ширетүү эмне үчүн колдонулат?
Лазердик ширетүү боюнча техникалык суроолор
Лазердик ширетүү жогорку класстагы өндүрүштө барган сайын көбүрөөк колдонулуп жатат, бирок аны практикалык ишке ашырууда бир катар негизги техникалык кыйынчылыктар бойдон калууда. Бул кыйынчылыктар, негизинен, ар кандай материалдарды ширетүү үчүн процесстин туруктуулугуна, параметрлерди оптималдаштырууга жана сапатты көзөмөлдөөгө байланыштуу.
Жогорку кубаттуулуктагы лазердик ширетүү процессинин туруктуулугун көзөмөлдөө
Орто жана калың болот плиталарын ширетүү үчүн 10 кВт була лазерин колдонгондо, процесстин туруктуулугу инженердик колдонууну чектейт:
| чакырык | Ширетүүгө тийгизген таасири | Оптимизация багыты |
|---|---|---|
| Плазмалык түтүктүн интерференциясы | Натыйжалуу лазер энергиясын азайтат жана ширетүүнүн туруктуулугуна таасир этет | Капталдан газ үйлөө, терс басым менен сордуруу, вакуумдук ширетүү |
| Арткы бетинин калыптануу кемчиликтери | Ширетүүчү жиптин урап түшүшүнө жана арткы бетинин начар калыптанышына алып келет | Ширетүү абалын жөндөө, электромагниттик колдоо жана арткы басымды башкаруу |
| Калың кесилиштеги тар тешик кемчиликтери | Кеуектүүлүккө, эрүүнүн жоктугуна жана катуу жаракаларга алып келет | Кош нурлуу лазер менен ширетүү технологиясы жана эриген бассейнди башкаруу |
Процесстин параметрлеринин жана дал келүүсүнүн таасири
Ширетүүнүн сапаты параметрлердин дал келишине жараша болот:
| Эрүү жана кирүү жүрүм-турумун аныктайт | Ширетүүгө тийгизген таасири | Негизги кароо |
|---|---|---|
| Power жыштыгы | Ширетүүчү аймакты коргойт жана процессти турукташтырат | Өткөргүчтүк ширетүү, адатта, 10⁴–10⁶ Вт/см² чегинде башкарылат |
| Пульс толкунунун формасы жана импульстун туурасы | Энергиянын сиңирилишине жана жылуулуктун киришине таасир этет | Жогорку чагылдыруучу материалдар толкун формасын тууралоону талап кылат; импульстун узунураак туурасы HAZди көбөйтөт |
| Дефокус | Энергиянын бөлүштүрүлүшүн жана кирүү тереңдигин өзгөртөт | Терс дефокус, адатта, тереңирээк кирүүгө мүмкүндүк берет |
| Ширетүү ылдамдыгы | Жалпы жылуулук киргизүүнү башкарат | Төмөн ылдамдык күйүп кетиши мүмкүн; жогорку ылдамдык кирүүсүн азайтышы мүмкүн |
| Коргоочу газ (Коргоочу газдын ролу) | Гелий эң жакшы коргоону камсыз кылат, аргон бааларды тең салмактайт, ал эми азот үнөмдүү, бирок тешиктүүлүктү жогорулатышы мүмкүн. | Гелий эң жакшы коргоону камсыз кылат, аргон бааларды тең салмактайт, ал эми азот үнөмдүү, бирок тешиктүүлүктү жогорулатышы мүмкүн. |
Материалга негизделген ширетүүнүн сапатын көзөмөлдөө
Ар кандай материалдар ар кандай башкаруу стратегияларын талап кылат:
| материалдык түрү | Негизги чакырык | Процесс Фокус |
|---|---|---|
| Дат баспаган болот | Ашыкча ысып кетүү дандын өсүшүнө жана коррозия коркунучуна алып келиши мүмкүн | Жылуулук киргизүүнү башкаруу, муздатуу ылдамдыгы, коргоочу газ, муун жана калыңдыкты дал келтирүү |
| Орто жана калың болот плиталар | Туруктуу кирүү жана ширетүүнүн пайда болушу | Процессти оптималдаштыруу, көмөкчү колдоо, өндүрүштүн туруктуулугун көзөмөлдөө |
Лазердик ширетүү технологиясындагы негизги кыйынчылыктар - бул жогорку кубаттуулуктагы процесстин туруктуулугу, процесстин параметрлерин так көзөмөлдөө жана ар кандай материалдардагы ырааттуу сапат. Бул факторлор өнөр жай шарттарында ширетүүнүн пайда болушуна, сиңүү жүрүм-турумуна жана кемчиликтерди көзөмөлдөөгө түздөн-түз таасир этет. Жогорку класстагы өндүрүштө талаптар жогорулаган сайын, туруктуулукту жана процессти башкарууну жакшыртуу ишенимдүү жана кайталануучу ширетүү иштеши үчүн маанилүү бойдон калууда.
Лазердик ширетүүнүн артыкчылыктары
Лазердик ширетүү - бул жылуулук булагы катары жогорку энергиялуу тыгыздыктагы лазер нурун колдонгон жогорку тактыктагы ширетүү технологиясы. Өнөр жайлык колдонмолордо, салттуу ширетүү ыкмаларына салыштырмалуу, ал негизинен төмөнкү аспектилерде олуттуу артыкчылыктарды көрсөтөт:
1. Жогорку тактык жана кичинекей жылуулук таасир этүүчү зона
Лазер энергиясы өтө кичинекей аймакта топтолгон. Жылуулукка таасир этүүчү зона салттуу дого ширетүүгө салыштырмалуу болжол менен 60% га кыскарган, ал эми ширетүүдө деформация жана айланадагы материалдын бузулушу бир топ азайган. Ал өтө жука тетиктерге жана микро тактыктагы компоненттерге ылайыктуу.
2. Жогорку ширетүү сапаты жана муундун бекемдиги
Жогорку аспект катышы бар кууш жана терең ширетүүнү түзүүгө болот, ал эми кеуектүүлүктү 0.3% дан төмөн көзөмөлдөөгө болот. Салттуу ширетүүгө салыштырмалуу кеуектүүлүк, жаракалар жана муздак ширетүүнүн кемчиликтери азаят, муундун бекемдиги жана кызмат мөөнөтү жакшырат.
3. Жогорку натыйжалуулук жана жогорку ылдамдыктагы ширетүү
Ширетүү ылдамдыгы каршылык көрсөтүүчү жана жаа менен ширетүүгө караганда бир топ жогору. Мисалы, кубаттуулуктагы батареянын таблицасын ширетүү ылдамдыгы болжол менен 5 м/минге жетиши мүмкүн, бул жогорку ылдамдыктагы өндүрүш линияларынын талаптарына жооп берет.
4. Материалдардын кеңири шайкештиги
Ал дат баспас болотту, алюминийди, жезди жана башка кеңири таралган металлдарды, ошондой эле ар кандай металлдарды жана термопластика жана композиттик материалдар сыяктуу кээ бир металл эмес материалдарды ширете алат. Көк лазер технологиясын колдонгондон кийин, жогорку чагылдыруучу материалдардын сиңирүү ылдамдыгы бир кыйла жакшырат.
5. Күчтүү автоматташтыруу жана акылдуу интеграциялоо мүмкүнчүлүгү
Ал робот колдору, көрүү системалары жана маалымат платформалары менен интеграцияланышы мүмкүн, онлайн текшерүүнү, алыстан башкарууну жана маалыматтарды көзөмөлдөөнү колдойт, акылдуу өндүрүш жана массалык өндүрүш үчүн ылайыктуу.
6. Байланышсыз иштетүү жана татаал түзүлүшкө ылайыкташуу
Механикалык басым талап кылынбайт жана бетинде оюк калбайт. Ал татаал конструкцияларды жана жетүүгө кыйын жерлерди ширетүү үчүн колдонулушу мүмкүн, 3D ийри беттик компоненттерге ылайыктуу.
7. Өндүрүш наркынын комплекстүү артыкчылыгы
Жабдууларга инвестиция көп болгону менен, ширетүү ылдамдыгы тез, кайра иштетүү ылдамдыгы төмөн жана кайра иштетүүдөн кийинки чыгымдар азаят, ошондуктан жалпы өндүрүш наркы бир топ төмөндөйт, бул аны ири масштабдуу өндүрүш сценарийлерине ылайыктуу кылат.
Лазердик ширетүүнүн артыкчылыктары жогорку тактыкта, төмөн деформацияда, жогорку натыйжалуулукта жана материалдардын кеңири шайкештигинде, ошондой эле күчтүү автоматташтыруу интеграциялоо мүмкүнчүлүгүндө топтолгон. Жогорку класстагы өндүрүштө жана массалык өндүрүштө бул өзгөчөлүктөр аны акырындык менен салттуу ширетүү процесстерин алмаштырууга жана өндүрүштүн сапатын жана натыйжалуулугун жогорулатуунун маанилүү техникалык жолуна айланууга түртөт.
Чектөөлөр жана кыйынчылыктар
Тармактык изилдөөлөргө жана техникалык практикага таянып, лазердик ширетүүнүн негизги кемчиликтери жана өнөр жайлык колдонмолордогу негизги кыйынчылыктар төмөнкүдөй кыскача баяндалган:
Лазердик ширетүү технологиясынын кемчиликтери
Лазердик ширетүү тактык жана натыйжалуулук жагынан олуттуу артыкчылыктарды сунуштаса да, өнөр жайлык колдонмолордо дагы эле айрым чектөөлөр жана техникалык кыйынчылыктар бар.
| зыян | Specific Performance |
| Жабдуулардын жана процесстин жогорку баасы | Жогорку кубаттуулуктагы лазердик ширетүүчү жабдуулар, оптикалык булалар жана фокустоочу линзалар сыяктуу негизги компоненттер кымбат, ал эми өндүрүш линиясын курууга алгачкы инвестициялар чоң, бул чакан жана орто ишканаларга чоң каржылык жүк алып келет. |
| Иштетүүчү бөлүктөрүн чогултуунун тактыгына жогорку талаптар | Лазер нурлары концентрацияланган энергия жана кичинекей так диаметри менен мүнөздөлөт. Жалпысынан алганда, чогултуу аралыгы пластинанын калыңдыгынан 0.1-0.5 эсе көп болушу керек. Ашыкча боштуктар толук эмес кирүүгө же күйүп кетүү кемчиликтерине алып келет, бул жумуш бөлүктөрүн алгачкы иштетүү жана жайгаштыруу кыйынчылыгын жогорулатат. |
| Жогорку чагылдыруучу жана калың материалдарды ширетүүгө коюлган чектөөлөр | Жез, алюминий жана эритмелер сыяктуу жогорку чагылдыруучу материалдар үчүн лазерге чагылдыруучулугу ширетүүнүн баштапкы этабында 90% дан ашыкка жетиши мүмкүн, бул энергиянын жоголушуна жана лазердик оптикалык жол системасына зыян келтирүүгө оңой; 100 ммден ашык калыңдыктагы чоң жумушчу бөлүктөрү үчүн учурдагы бир лазердик ширетүү дагы эле жетишсиз кирүү тереңдиги, туруксуз ширетүүнүн пайда болушу жана тешиктүүлүктүн жана жаракалардын кемчиликтеринин жогорку ыктымалдуулугу көйгөйлөрүнө туш болууда. |
| Белгилүү бир сценарийлер үчүн чоң калдык чыңалуу жана ширетүүдөн кийинки деформация | Лазердик ширетүүнүн жылуулукка таасир этүүчү зонасы салттуу жаа ширетүүгө караганда кичине болсо да, калдык чыңалуу чоң аянттагы жука пластиналуу ширетүү же татаал түзүлүштүү ширетүү учурунда оңой эле пайда болот, бул процесстин агымын көбөйтүп, титирөөнүн эскириши же жылуулук менен иштетүү сыяктуу кийинки чыңалууну басаңдатуу процесстерин талап кылат. |
Өнөр жай колдонмолорундагы негизги кыйынчылыктар
Лазердик ширетүүнүн артыкчылыктарына карабастан, бир катар техникалык жана өнөр жайлык чектөөлөр өндүрүштүн туруктуулугуна жана ири масштабдуу колдонмолорго таасир этет.
- Процесстин туруктуулугу жана сапатты көзөмөлдөөМассалык өндүрүштө лазердик ширетүү технологиясы дагы эле туруктуулук көйгөйлөрүнө туш болууда. Орто жана калың плиталарды терең сиңирүү менен ширетүүдө плазмалык түтүк натыйжалуу энергияны азайтып, ширетүүнүн туруктуулугуна таасир этет. Көзөнөктүүлүк, эрүүнүн жоктугу жана ширетүүнүн кыйрашы сыяктуу кемчиликтер өндүрүштө дагы эле пайда болот жана көп учурда кол менен текшерүүнү жана кайра иштетүүнү талап кылат. Капталдан газ үйлөө, терс басым менен экстракциялоо жана кош нурлуу ыкмалар кемчиликтерди азайтат, бирок туруктуу башкарууга дагы эле толук жетишилген эмес.
- Ар кандай материалдык ширетүүЖез-алюминий, алюминий-дат баспас болот жана композит-металл ширетүүгө болгон суроо-талап өсүүдө. Бирок, эрүү температурасынын жана жылуулук касиеттеринин айырмачылыктары морт фазаларга жана калдык чыңалууга алып келип, муундардын иштешин төмөндөтөт. Алдын ала ысытуу, импульсту башкаруу жана термелүү менен ширетүү сыяктуу ыкмалар натыйжаларды жакшыртат, бирок универсалдуу процесс жок, бул кайталап сыноого жана жогорку баага алып келет.
- Акылдуу башкаруунун чектөөлөрүЛазердик ширетүү технологиясы автоматташтырууну колдогону менен, толук жабык циклдеги сапатты көзөмөлдөө дагы эле чектелүү. Учурдагы текшерүү системалары көрүнгөн кемчиликтерди аныктайт, бирок параметрлердин өзгөрүшүнөн улам келип чыккан микро кемчиликтерди жана иштин өзгөрүшүн аныктоо дагы эле кыйын. Реалдуу убакыттагы адаптациялык башкаруу өндүрүштө кеңири колдонула элек.
- Техникалык жөндөм жетишсиздигиЛазердик ширетүү системаларын орнотуу, техникалык тейлөө жана көйгөйлөрдү чечүү үчүн тажрыйбалуу операторлор талап кылынат. Лазердик жана өндүрүштүк билимдерди айкалыштырган адистердин жетишсиздиги, айрыкча чакан жана орто ишканаларда лазердик ширетүү технологиясын кеңири колдонууну чектейт.
Лазердик ширетүү технологиясындагы чектөөлөр процесстин туруктуулугунан, материалдын ар кандай жүрүм-турумунан, акылдуу башкаруу мүмкүнчүлүгүнөн жана квалификациялуу жумушчу күчүнүн болушунан келип чыгат. Бул факторлор өнөр жай өндүрүшүндөгү ырааттуулукка, кемчиликтерди көзөмөлдөөгө жана масштабдоого таасир этет. Процессти башкарууну жана системаны интеграциялоону андан ары өркүндөтүү өнөр жайды кеңири жайылтуу үчүн өтө маанилүү бойдон калууда.
Туура лазердик ширетүүчү машинаны кантип тандоо керек
Лазердик ширетүүчү машинаны тандоо колдонуу талаптарына, материалдын түрүнө, өндүрүштүн масштабына жана автоматташтыруу деңгээлине жараша болот. Ар кандай тармактар ар кандай конфигурацияларды талап кылат, андыктан тандоо ширетүүнүн натыйжалуулугуна, процесстин туруктуулугуна жана узак мөөнөттүү өндүрүш муктаждыктарына негизделиши керек.
Лазердик кубаттуулукту тандоо
Лазердин күчү кирүү тереңдигин жана ширетүүнүн натыйжалуулугун аныктайт.
- 1000W–1500W: жука барак жана тактыктагы тетиктер
- 2000W–3000W: орто калыңдыктагы металлдар, жалпы өнөр жайлык колдонуу
- 4000W+: калың плита жана жогорку ылдамдыктагы өндүрүш
Жогорку кубаттуулук кирүү мүмкүнчүлүгүн жакшыртат, бирок процессти катуу көзөмөлдөөнү талап кылат.
Материалдын түрү жана шайкештиги
Материалдын түрү машинаны тандоого чоң таасир этет.
- Дат баспас болоттон жасалган: кубаттуулук диапазондорунда туруктуу иштөө
- Алюминий: жогорку кубаттуулукту жана оптималдаштырылган параметрлерди талап кылат
- Жез: жогорку энергия тыгыздыгын жана күчтүү сиңирүү көзөмөлүн талап кылат
- Ар кандай материалдар: процессти жөнгө салуу мүмкүнчүлүгүн күчөтүүнү талап кылат
Ширетүү режими: Колдо жана автоматташтырылган система
Колдо кармоочу системалар оңдоо жана чакан партиялар үчүн ийкемдүү иштөөнү сунуштайт.
Автоматташтырылган системалар массалык өндүрүш жана өндүрүш линиялары үчүн жогорку ырааттуулукту камсыз кылат.
Тандоо өндүрүштүн масштабына жана процесстин стандартташтырылышына жараша болот.
Муздатуу системасы жана туруктуулугу
Муздатуу системасы машинанын туруктуулугуна жана иштөө мөөнөтүнө таасир этет.
- Суу менен муздатуу: орто жана жогорку кубаттуулуктагы жабдуулар үчүн ылайыктуу
- Аба менен муздатуу: аз кубаттуулуктагы же көчмө системаларда колдонулат
Туруктуу муздатуу ширетүүнүн туруктуу иштешин колдойт.
Автоматташтыруу жана башкаруу деңгээли
Жогорку деңгээлдеги автоматташтырууга CNC системалары, роботтоштурулган колдор жана реалдуу убакыт режиминде мониторинг кирет.
Бул кайталануучулукту жакшыртат жана кол менен жасалган вариацияларды азайтат, айрыкча ири масштабдуу өндүрүштө.
Лазердик ширетүүчү машинаны тандоо кубаттуулукту, материалдын шайкештигин, ширетүү режимин, муздатуу кубаттуулугун жана автоматташтыруу деңгээлин тең салмактоону талап кылат. Туура дал келген система натыйжалуулукту, ширетүүнүн сапатын жана узак мөөнөттүү өндүрүштүн туруктуулугун жакшыртат.
Кененирээк маалымат алуу үчүн, " Бизнесиңиз үчүн лазердик ширетүүчү машинаны кантип тандоо керек " деген макаланы караңыз .
жыйынтыктоо
Лазердик ширетүү автомобиль, энергия сактоо, темир жол транспорту, аэрокосмос жана так өндүрүштө кеңири колдонулат. Ал жогорку тактыкты, тез иштетүү ылдамдыгын жана материалдардын күчтүү шайкештигин сунуштайт. Конструкциялык бөлүктөрдөн баштап батарея системаларына жана микро масштабдуу компоненттерге чейин, ал туруктуу сапатты жана жогорку өндүрүш натыйжалуулугун талап кылган процесстерде салттуу ширетүү ыкмаларын алмаштырат.
Kempson ар кандай өндүрүш муктаждыктары үчүн өнөр жайлык лазердик ширетүү чечимдерин сунуштайт. Бир нече колдонуу тармактарында тажрыйбасы бар Kempson белгилүү бир талаптарга негизделген жабдууларды тандоону жана процесстерди дал келтирүүнү колдойт. Лазердик ширетүү жабдуулары же техникалык колдоо үчүн ылайыктуу чечимдер үчүн биз менен байланышыңыз .

FAQ
Лазердик ширетүү кайсы тармактарда колдонулат?
Лазердик ширетүү автомобиль, энергия сактоо, аэрокосмос, темир жол транспорту, электроника жана медициналык шаймандарды өндүрүүдө колдонулат.
Лазердик ширетүү ар кандай металлдарды бириктире алабы?
Ооба, бирок алюминий жана болот же жез жана алюминий сыяктуу ар кандай металлдар эрүү температурасынын жана жылуулук касиеттеринин айырмачылыктарынан улам катуу процесстик көзөмөлдү талап кылат.
Лазердик ширетүүнүн кирүү тереңдиги канча?
Кирүү тереңдиги лазердин кубаттуулугуна жана иштетүү режимине жараша болот. Ал төмөнкү кубаттуулукта жука барактарды ширетүүдөн баштап, калың материалдар үчүн 3000 Вт жана андан жогору кубаттуулукта терең кирүүчү ширетүүгө чейин өзгөрөт.
Ысыктын таасир этүүчү зонасы (ЖТЗ) деген эмне?
HAZ – бул эрибестен жылуулуктун таасиринен түзүлүшүн өзгөрткөн материалдын аймагы. Лазердик ширетүү салттуу ширетүүгө салыштырмалуу кичирээк HAZди пайда кылат, деформацияны жана материалдык зыянды азайтат.
Лазердик ширетүү тешиктүүлүккө алып келеби?
Беттин булганышынан, газдын кармалып калышынан же туруксуз параметрлерден улам тешиктүүлүк пайда болушу мүмкүн. Туура коргоочу газ жана параметрлерди көзөмөлдөө бул көйгөйдү азайтууга жардам берет.
Ширетүүдө кандай лазер түрү колдонулат?
Була лазер өнөр жайлык колдонмолордо эң кеңири таралган түрү болуп саналат. CO2 лазерлери металлдар үчүн азыраак колдонулат, ал эми Nd: YAG лазерлери көбүнчө салттуу системаларда колдонулат.







