

Spawanie laserowe to wysoce wydajny proces spawania, który wykorzystuje wysokoenergetyczną wiązkę laserową do topienia materiałów i uzyskiwania precyzyjnych połączeń. Chociaż zazwyczaj stosuje się zaawansowany sprzęt do spawania laserowego, wady spawalnicze mogą nadal występować z powodu nieprawidłowych ustawień parametrów, zanieczyszczenia materiału lub niestabilności procesu, co prowadzi do strat materiału, częstych przeróbek i obniżenia wydajności produkcji.
W tym artykule systematycznie przeanalizujemy pięć najczęstszych wad spawania laserowego i przedstawimy jasne, praktyczne rozwiązania, które pomogą użytkownikom szybko zidentyfikować główne przyczyny, zoptymalizować parametry procesu oraz poprawić jakość spawania i wydajność produkcji.
Jakość spawania laserowego zależy od parametrów procesu, przygotowania materiału, gazu osłonowego i stanu urządzeń. Zapoznaj się z naszymi urządzeniami do spawania laserowego , aby porównać dostępne opcje sprzętu dla różnych materiałów, grubości i wymagań produkcyjnych.
Jakie są wady spawania laserowego?
Wady spawania laserowego to problemy powstające podczas procesu spawania z powodu niedopasowania parametrów procesu, stanu materiału i innych czynników, co prowadzi do nieprawidłowego formowania ściegu spoiny lub obniżenia jej wydajności. Wady te mogą wpływać na wytrzymałość spoiny, szczelność i jakość powierzchni, stanowiąc krytyczne ryzyko jakościowe, wymagające ścisłej kontroli w produkcji przemysłowej.
W rzeczywistej produkcji, do typowych wad spawania laserowego należą porowatość, pęknięcia, brak wtopienia, podtopienie i odpryski. Każda wada odpowiada specyficznym przyczynom procesu, takim jak niestabilna moc, przesunięcie ogniska lub niewystarczająca ilość gazu osłonowego, i można ją szybko usunąć poprzez optymalizację procesu.
5 najczęstszych wad spawania laserowego (przyczyny i rozwiązania)
Porowatość
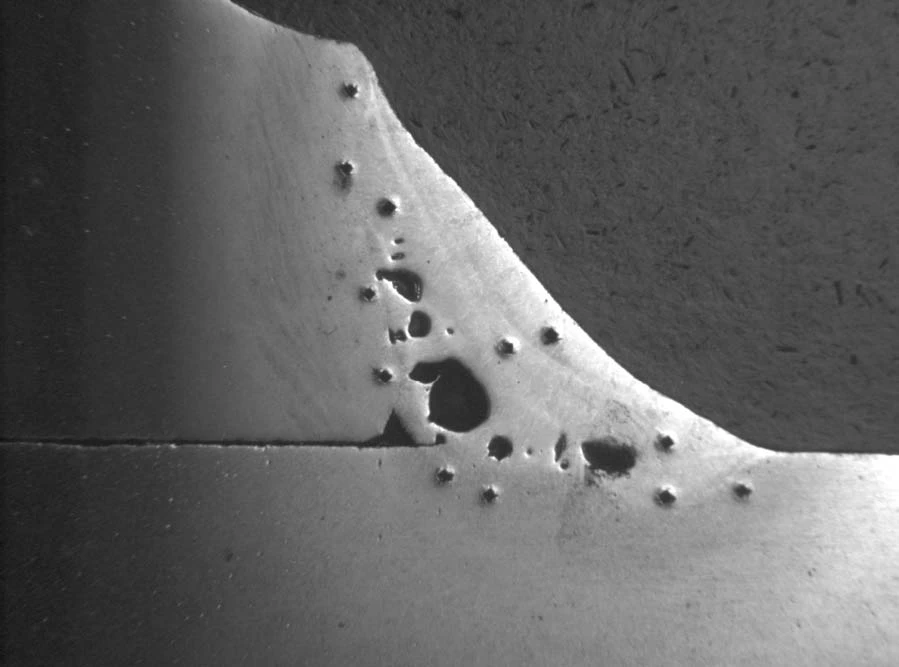
Porowatość to najczęstsza wada spawalnicza w spawaniu laserowym. Odnosi się ona przede wszystkim do mikroskopijnych otworów, które powstają wewnątrz lub na powierzchni spoiny, gdy gazy z jeziorka spawalniczego nie ulatniają się w odpowiednim czasie podczas procesu spawania. Otwory te zmniejszają wytrzymałość, szczelność i trwałość zmęczeniową spoiny.
Powstawanie porowatości jest zazwyczaj związane z następującymi kluczowymi czynnikami:
Niewłaściwa kontrola gazu osłonowego: Niewłaściwy dobór rodzaju gazu lub niestabilne natężenie przepływu może spowodować, że tlen, azot i inne gazy z powietrza przedostaną się do roztopionego materiału, powodując powstawanie pęcherzyków
Wpływ stanu i właściwości materiału: Niektóre metale (np. stopy aluminium) są wrażliwe na działanie gazów, a obecność warstw tlenków lub zanieczyszczeń na powierzchni materiału może mieć wpływ na stabilność stopionego materiału.
Niewłaściwe przygotowanie przed spawaniem: Olej, wilgoć lub pozostałości odparowują w wysokich temperaturach; jeśli gazy nie mogą swobodnie wydostać się na zewnątrz, zostają uwięzione w spoinie.
Kluczem do rozwiązania problemu porowatości jest stworzenie stabilnego i kontrolowanego środowiska spawania. Po pierwsze, należy upewnić się, że materiał jest dokładnie oczyszczony przed spawaniem, aby usunąć olej, warstwy tlenków i wilgoć. Następnie należy dobrać gaz osłonowy odpowiedni do materiału i utrzymać stałe natężenie przepływu (np. 15–25 l/min), aby zapobiec turbulencjom przepływu gazu lub niewystarczającemu pokryciu. Dodatkowo, odpowiednio dostosowując moc lasera i prędkość spawania, należy zapewnić dobrą płynność jeziorka spawalniczego, co ułatwi ulatnianie się gazu.
Cracking
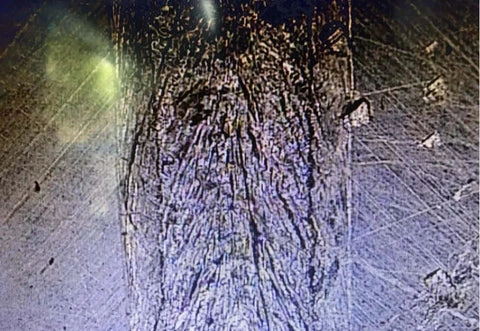
Pękanie odnosi się do powstawania pęknięć w spoinie lub strefie wpływu ciepła podczas procesu spawania lub chłodzenia. Znacznie obniża to wytrzymałość konstrukcji i jest podatne na rozprzestrzenianie się pod wpływem obciążenia lub zmęczenia. Jest to powszechne zjawisko podczas spawania stopów aluminium i stali wysokowęglowych.
Pękanie jest zazwyczaj spowodowane przez następujące czynniki:
Nadmierne naprężenie termiczne: Niewłaściwe doprowadzenie energii spawania może spowodować lokalne przegrzanie lub koncentrację naprężeń, co prowadzi do nierównomiernego skurczu materiału i zwiększa prawdopodobieństwo pęknięć. Lasery światłowodowe o fali ciągłej pomagają kontrolować procesy nagrzewania i chłodzenia, zapobiegając w ten sposób powstawaniu pęknięć.
Właściwości materiału: Stal wysokowęglowa i niektóre stopy są z natury wrażliwe na pękanie pod wpływem ciepła i mają tendencję do pękania podczas spawania.
Kontrola pęknięć opiera się przede wszystkim na regulacji dopływu ciepła i procesu chłodzenia. Prawidłowe podgrzanie materiału lub zmniejszenie szybkości chłodzenia może zminimalizować koncentrację naprężeń. Kluczowe jest dostosowanie parametrów procesu do różnych materiałów, odpowiednie dopasowanie mocy lasera do prędkości spawania, unikanie nadmiernego dopływu energii oraz poprawa stabilności spoiny.
W rzeczywistej produkcji stosowanie standardowych metod rozwiązywania problemów ze spawarkami laserowymi może ograniczyć występowanie wad, takich jak pęknięcia, i zwiększyć niezawodność spawania.
Podcięcie
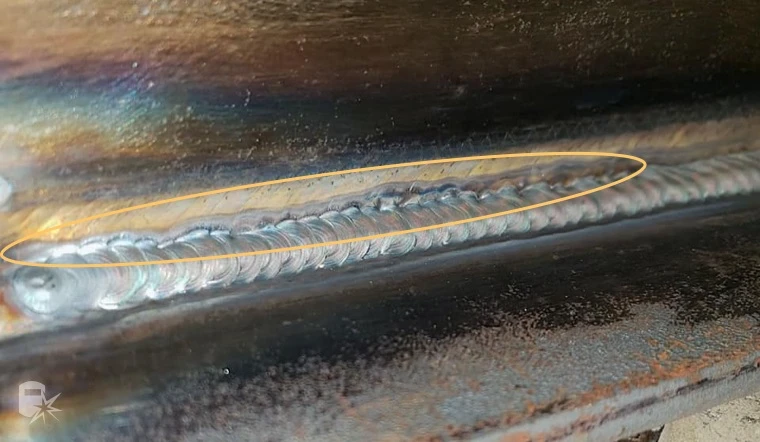
Podtopienie to częsta wada spawania laserowego, charakteryzująca się rowkiem lub miejscowym przerzedzeniem na krawędzi spoiny. Wada ta zmniejsza efektywny przekrój poprzeczny, prowadząc do koncentracji naprężeń w punktach nośnych i obniżając wytrzymałość oraz odporność zmęczeniową spawanej konstrukcji.
Podcięcie jest zazwyczaj związane z parametrami procesu i kontrolą kształtu:
Nadmiernie duża prędkość spawania: Roztopiony materiał nie może na czas powrócić i wypełnić krawędzi, co powoduje powstawanie wgnieceń na krawędziach.
Wysokie zużycie energii lub mocy: Metal na krawędziach spoiny ulega nadmiernemu stopieniu lub erozji, tworząc „podtopienie”.
Niewystarczające wypełnienie i stabilność: Niewłaściwe podawanie drutu lub wahania w jeziorku stopionego metalu wpływają na ciągłość profilu ściegu spoiny
Aby zminimalizować podtopienie, jeziorko spawalnicze musi być stabilne i mieć wystarczającą pojemność wypełnienia. Odpowiednie zmniejszenie prędkości spawania zapewnia czas na przetopienie, a prawidłowe ustawienia parametrów procesu pomagają zapobiegać przepaleniu krawędzi. Ponadto, szybkie podawanie drutu w razie potrzeby i utrzymanie stabilności poprawiają przejście spoiny, co przekłada się na gładszą i bardziej ciągłą krawędź spoiny.
Brak Fuzji
Brak przetopu odnosi się do sytuacji, w której podczas spawania laserowego nie powstaje efektywne połączenie metalurgiczne między metalem spoiny a materiałem bazowym lub gdy wiele warstw spoiny nie łączy się całkowicie. Chociaż wygląd powierzchni może być normalny, w spoinie występują obszary nie przetopione. Osłabia to ogólną wytrzymałość połączenia, narażając je na rozwarstwienie, a nawet pękanie pod wpływem obciążenia, drgań lub zmęczenia.
Zbyt niska moc lasera uniemożliwia całkowite stopienie materiału; podobnie, źle ustawiony punkt ogniskowy uniemożliwia koncentrację energii w efektywnej strefie stopienia, utrudniając prawidłowe rozprężanie się jeziorka stopowego. Ponadto, nadmierna prędkość spawania skraca czas oddziaływania ciepła, uniemożliwiając odpowiednie zwilżenie i połączenie jeziorka stopowego z metalem bazowym. Co więcej, szczeliny montażowe lub nierówne powierzchnie przedmiotu spawanego mogą dodatkowo zmniejszyć skuteczność stopienia, prowadząc do miejscowego słabego połączenia.
Podczas faktycznego debugowania wielu użytkowników błędnie przypisuje brak fuzji niewystarczającemu zasilaniu, ale problem często leży w odchyleniu położenia ogniska.
Regulacja położenia ogniska może zwiększyć efektywną głębokość wtopienia. Jednocześnie zwiększenie mocy lasera i zmniejszenie prędkości spawania zapewnia jeziorku stopowego wystarczająco dużo czasu na dokończenie procesu rozprowadzania i zwilżania. W przypadku złych warunków montażu, konieczne jest dokładniejsze ustawienie lub wprowadzenie odpowiedniego podawania drutu, aby zapewnić bardziej ciągły ścieg spoiny i zminimalizować występowanie obszarów niespawanych.
Rozprysk
Odpryski to zjawisko występujące w spawaniu laserowym , w którym stopiony metal jest wyrzucany z dużą prędkością ze strefy spawania, tworząc drobne cząstki metalu na powierzchni lub wokół przedmiotu obrabianego. Chociaż zjawisko to niekoniecznie wpływa bezpośrednio na wytrzymałość wewnętrzną spoiny, pogarsza jakość powierzchni oraz zwiększa koszty czyszczenia i obróbki końcowej.
Występowanie odprysków jest zazwyczaj związane ze stabilnością kąpieli i kontrolą energii:
Nadmierne zużycie mocy lub energii: Gwałtowny wzrost temperatury w danym miejscu powoduje gwałtowne parowanie metalu, co zwiększa prawdopodobieństwo powstawania rozprysków przypominających odrzutowce.
Niestabilność jeziorka stopionego metalu (oscylacja typu dziurka od klucza): Zwiększone oscylacje jeziorka stopionego metalu podczas spawania mogą powodować wypychanie metalu ze strefy spawania i tworzenie się cząstek.
Zaburzenia w przepływie gazu osłonowego: Nierównomierny lub nieprawidłowo ukierunkowany przepływ gazu może zaburzyć stabilność jeziorka stopionego metalu, zwiększyć turbulencje na powierzchni i nasilić odpryski.
Redukcja odprysków polega przede wszystkim na utrzymaniu stabilnego i kontrolowanego jeziorka spawalniczego. Odpowiednie zmniejszenie gęstości energii zapobiega nadmiernemu wrzeniu jeziorka i minimalizuje wyrzut metalu. Jednocześnie optymalizacja parametrów spawania pomaga ustabilizować „dziurkę od klucza”. W przypadku osłony gazowej, zapewnienie równomiernego przepływu gazu na obszarze spoiny zmniejsza wpływ zakłóceń zewnętrznych na jeziorko spawalnicze i poprawia jakość powierzchni spoiny.
Odpowiednie dostosowanie procesu rozwiązywania problemów ze spawarką laserową umożliwia skuteczną kontrolę wad spawania laserem światłowodowym, co przekłada się na poprawę jakości wyglądu gotowego produktu.
Tabela porównawcza wad spawania laserowego
Podczas spawania laserem światłowodowym, różne rodzaje wad spawalniczych często odpowiadają różnym mechanizmom powstawania i punktom wrażliwym na proces. Porównując ich lokalizację, przyczyny i wpływ na jakość spoiny, można szybko zidentyfikować źródło problemu, zwiększając tym samym efektywność rozwiązywania problemów podczas spawania laserowego.
| Typ wady | Lokalizacja | Główna przyczyna | Wpływ na wydajność spawania | Materiały wrażliwe | Wrażliwość procesu |
|---|---|---|---|---|---|
| Porowatość | Wokół powierzchni spoiny | Gaz uwięziony w stopionym jeziorze | Zmniejsza wytrzymałość, uszczelnienie i trwałość zmęczeniową | Stal nierdzewna, stopy aluminium | Gaz osłonowy i stan powierzchni |
| Cracking | Metal spoiny / strefa wpływu ciepła | Naprężenie cieplne podczas chłodzenia | Ryzyko awarii konstrukcyjnej, rozprzestrzenianie się pęknięć | Stal wysokowęglowa, stopy aluminium | Szybkość chłodzenia i skład materiału |
| Podcięcie | Stopa spoiny (krawędź spoiny) | Nadmierna energia lub niewystarczające wypełnienie krawędzi | Przerzedzenie przekroju, koncentracja naprężeń na krawędziach | Cienkie blachy, szybkie spawy | Dopasowanie prędkości i mocy spawania |
| Brak Fuzji | Interfejs spoiny z metalem bazowym | Niewystarczające wprowadzenie lub penetracja energii | Słabe wiązanie, zmniejszona nośność | Grube blachy, spawanie wielowarstwowe | Moc, pozycja skupienia i prędkość |
| Rozprysk | Wokół powierzchni spoiny | Niestabilny roztopiony zbiornik lub fluktuacja otworu klucza | Zanieczyszczenie powierzchni, wyższe koszty czyszczenia | Różne metale | Wewnętrzne pory spoiny/powierzchni |
Jak zidentyfikować każdą wadę spawania laserowego
Podczas rzeczywistego procesu spawania różne wady spawania laserowego mogą wydawać się podobne, ale ich przyczyny i sposoby ich usunięcia są zupełnie inne. Błędna identyfikacja wady może skutkować błędnymi korektami, co może prowadzić do nawrotów lub nawet pogorszenia problemu. Dlatego tak ważne jest dokładne określenie rodzaju wady.
Porowatość: Objawia się punktowymi lub przypominającymi plaster miodu pustkami w spoinie, które zazwyczaj trudno wykryć bezpośrednio na powierzchni i wymagają nacięcia lub badań nieniszczących w celu potwierdzenia. Jest ona zasadniczo spowodowana nieusuwaniem gazów z jeziorka spawalniczego na czas i często jest związana z niestabilnością gazu osłonowego lub zanieczyszczeniem powierzchni materiału. Jest to typowa wewnętrzna wada spawania laserowego.
Pęknięcia: Zazwyczaj pojawiają się jako liniowe pęknięcia w spoinie lub strefie wpływu ciepła i mogą rozciągać się wzdłuż kierunku naprężenia. Czasami towarzyszą im lekkie przebarwienia lub mikrostrukturalne rozwarstwienia. Wada ta jest często związana z nierównomiernym uwalnianiem naprężeń cieplnych lub podatnością materiału na pękanie cieplne i występuje częściej w stali wysokowęglowej i stopach aluminium.
Podtopienie: Objawia się ciągłymi wgłębieniami lub miejscowym „pocienieniem” na krawędziach spoiny, z anomaliami na brzegu spoiny widocznymi gołym okiem. Charakteryzuje się niepełnym uformowaniem ściegu spoiny, zazwyczaj spowodowanym zbyt dużym dopływem ciepła lub nadmierną prędkością spawania, co uniemożliwia wypełnienie krawędzi spoiny na czas.
Brak stopienia: Chociaż powierzchnia może wydawać się normalna, istnieją obszary wewnątrz, w których metal spoiny nie zespoił się całkowicie z materiałem bazowym; zazwyczaj wymaga to sprawdzenia przekroju poprzecznego w celu potwierdzenia. Wada ta często występuje w warunkach niedostatecznej energii, przesunięcia ogniska lub podczas spawania grubych blach i jest uważana za wadę spawania laserowego o wysokim ryzyku strukturalnym.
Odpryski: Charakteryzują się drobnymi cząsteczkami metalu przylegającymi do obszaru wokół spoiny. Jest to widoczna z zewnątrz wada, którą zazwyczaj można zidentyfikować bez badania. Jej powstawanie jest związane z niestabilnym jeziorkiem stopowym lub lokalnymi wahaniami energii, które mogą być spowodowane nieprawidłowymi ustawieniami parametrów.
Porównując opisane powyżej cechy, można szybciej rozróżniać różne rodzaje wad spawania laserowego. Pomaga to uniknąć błędnej diagnozy podczas rozwiązywania problemów, a tym samym zwiększyć efektywność regulacji procesu i stabilność spawania.
Jak rozwiązywać problemy ze spawarką laserową
W rzeczywistej produkcji wady spawania laserowego rzadko są spowodowane pojedynczym czynnikiem; raczej wynikają z połączenia czynników takich jak stan sprzętu, parametry procesu i właściwości materiału. Dlatego podczas rozwiązywania problemów ze spawarką laserową konieczne jest przeprowadzenie systematycznej, krok po kroku analizy.
Sprawdź parametry lasera
Moc lasera, prędkość spawania i położenie ogniska bezpośrednio determinują profil energii wejściowej i są głównymi czynnikami wpływającymi na jakość spoiny. Niedostateczna moc może prowadzić do braku wtopienia, a nadmierna – do powstawania odprysków lub podtopień. Parametry te należy dostosować do grubości materiału i wymagań procesu.
Obserwuj zachowanie się basenu stopionego
Stabilne jeziorko stopu ma kluczowe znaczenie dla zapobiegania większości wad spawania laserowego. Jeśli jeziorko stopu ulega znacznym wahaniom lub „dziurka od klucza” jest niestabilna, zazwyczaj wskazuje to na nierównomierny rozkład energii lub nieprawidłowe ustawienia parametrów, wymagające jednoczesnej regulacji mocy i prędkości.
Sprawdź materiał i stan powierzchni
Olej, warstwy tlenków lub wilgoć na powierzchni materiału bezpośrednio wpływają na stabilność jeziorka stopowego i zwiększają ryzyko porowatości lub braku przetopu. Ponadto, różne materiały charakteryzują się różną wrażliwością na dopływ ciepła, dlatego należy podjąć odpowiednie środki w celu ograniczenia tych efektów.
Ocena systemu gazu osłonowego
Rodzaj, natężenie przepływu i stabilność pokrycia gazem osłonowym wpływają na skuteczność odizolowania jeziorka stopionego metalu od otaczającego powietrza. Niestabilny przepływ gazu lub niewystarczające pokrycie mogą łatwo prowadzić do problemów, takich jak porowatość i odpryski. Dlatego konieczna jest poprawa jakości gazu osłonowego poprzez stosowanie gazu o wysokiej czystości i utrzymanie ciągłego i równomiernego przepływu.
Jeśli wady spawalnicze utrzymują się po regulacji parametrów i gazu, należy sprawdzić głowicę spawalniczą, elementy optyczne, układ chłodzenia i podajnik drutu. Zapoznaj się z naszym poradnikiem dotyczącym konserwacji spawarek laserowych światłowodowych, aby poznać procedury rutynowych przeglądów i konserwacji.
Sprawdzanie stanu operacyjnego sprzętu
Stabilność mocy lasera, czystość ścieżki optycznej oraz stan techniczny systemu podawania drutu wpływają na końcową jakość spoiny. W przypadku awarii lub znacznych wahań parametrów pracy urządzenia do spawania laserem światłowodowym , mogą wystąpić okresowe wyłączenia i inne problemy, nawet przy prawidłowo ustawionych parametrach.
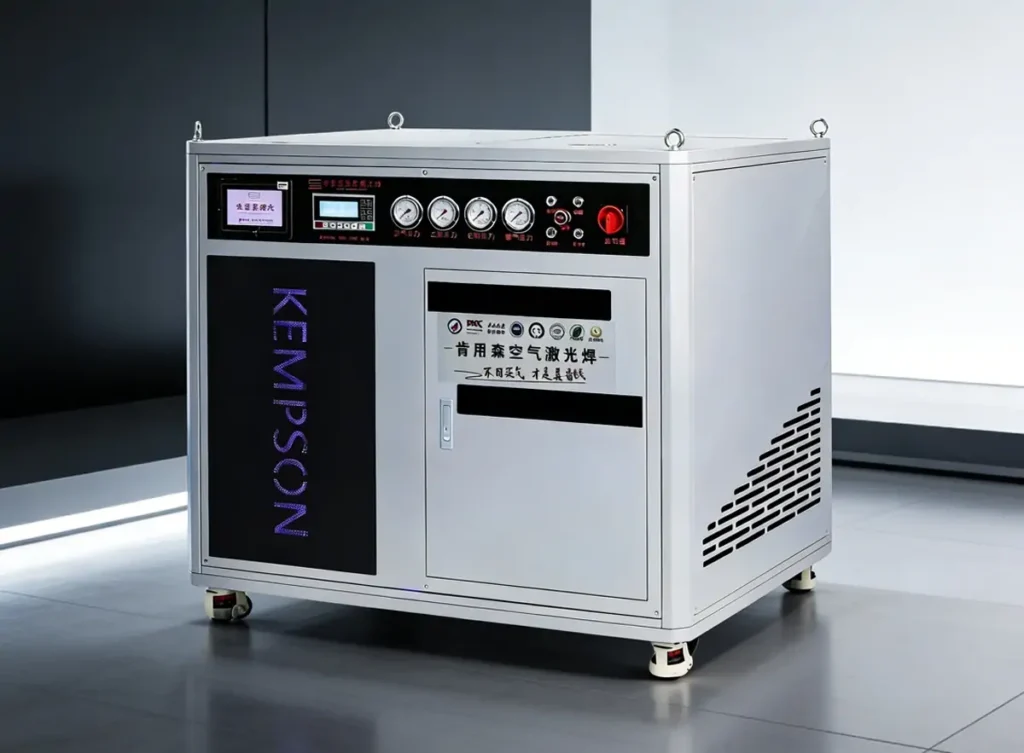
Dlatego konieczne jest wybranie wydajnych ręcznych lub automatycznych spawarek laserowych oraz regularne kontrole i konserwacja sprzętu laserowego w celu poprawy stabilności procesu. Aby dowiedzieć się więcej o tym, jak kontrolować i konserwować spawarkę laserową, zapoznaj się z tym artykułem: Konserwacja spawarki laserowej światłowodowej: Maksymalizacja żywotności urządzenia.
W przypadku utrzymującej się niestabilności wyjścia, odchylenia ogniska lub nierównomiernego formowania spoiny, należy sprawdzić głowicę spawalniczą i jej materiały eksploatacyjne. Przeczytaj nasz poradnik dotyczący problemów z głowicą spawalniczą laserową i rozwiązywania problemów, aby poznać typowe usterki i metody kontroli.
Prawdziwe studium przypadku
Klient specjalizujący się w produkcji stali nierdzewnej napotkał na znaczną porowatość podczas spawania. Po wprowadzeniu chłodzonej powietrzem spawarki laserowej Kempson o mocy 2000 W , klient zoptymalizował przepływ gazu osłonowego i parametry spawania. Wbudowany w spawarkę system generowania gazu stanowił część rozwiązania, a zgłoszone wyniki wykazały ponad 80% redukcję porowatości.
Wniosek
Korygowanie wad spawania laserowego wymaga dokładnego zrozumienia parametrów procesu, stanu materiałów, gazu osłonowego i stanu urządzeń. Regularne kontrole i odpowiednia konfiguracja urządzeń są niezbędne dla uzyskania stabilnych wyników spawania.
Jeśli rozważasz zakup sprzętu do swojej linii produkcyjnej, zapoznaj się z naszymi rozwiązaniami w zakresie maszyn do spawania laserem światłowodowym lub skontaktuj się z zespołem KEMPSON , podając informacje na temat rodzaju materiału, jego grubości, konstrukcji połączeń i wymagań produkcyjnych.
FAQ
Skąd mam wiedzieć, czy parametry spawania laserowego są prawidłowe?
Można to określić, obserwując stabilność jeziorka spawalniczego i kształt ściegu spoiny. Jeśli ścieg spoiny jest ciągły i nie wykazuje widocznych odprysków ani podtopień, zazwyczaj oznacza to, że parametry są dobrze dobrane. Jeśli wady spawania laserowego występują często, konieczna będzie ponowna regulacja mocy, prędkości i położenia ogniska.
Jaki jest najszybszy sposób rozwiązywania problemów ze spawarką laserową?
Rozwiązywanie problemów w kolejności uwzględniającej parametry, materiały, gaz i sprzęt. Większość problemów ze spawaniem laserowym wynika z niedopasowania mocy lub prędkości, a następnie zanieczyszczenia materiału lub stanu sprzętu.
Dlaczego wady spawania laserowego pojawiają się nawet w przypadku nowych maszyn?
Nawet w przypadku nowego sprzętu, wady spawania laserowego mogą nadal występować, jeśli ustawienia parametrów są nieracjonalne, powierzchnia materiału nie jest czysta lub gaz osłonowy jest niestabilny. Wydajność sprzętu to podstawa, ale kluczem jest optymalizacja procesu. Aby wybrać sprzęt, porównaj nasze ręczne spawarki laserowe, biorąc pod uwagę grubość materiału, konstrukcję złącza, prędkość spawania i wymagania produkcyjne.
Jak skutecznie zmniejszyć porowatość podczas spawania laserowego?
Kluczem jest kontrola parametrów gazu i materiału. Poprawa czystości i stabilności gazu osłonowego, przy jednoczesnym zapewnieniu odpowiedniego czyszczenia przed spawaniem, może zwiększyć skuteczność redukcji porowatości.
Które materiały są bardziej podatne na pęknięcia powstałe w wyniku spawania laserowego?
Stopy aluminium i stal wysokowęglowa są bardziej podatne na pękanie, co jest związane z rozszerzalnością cieplną materiałów i naprężeniami powstającymi podczas kurczenia się podczas chłodzenia.
Czy automatyzacja może zmniejszyć liczbę wad spawania laserowego światłowodowego?
Tak. Zautomatyzowane urządzenia do spawania laserowego mogą poprawić stabilność i powtarzalność parametrów, zmniejszając tym samym liczbę wad spawania laserem światłowodowym, co daje szczególnie zauważalne rezultaty w produkcji masowej.
Czy rodzaj gazu osłonowego ma wpływ na jakość spawania laserowego?
Tak. Różne materiały wymagają różnych rodzajów gazu (takich jak argon, azot itp.), a wybór gazu i natężenia przepływu bezpośrednio wpływa na stabilność jeziorka stopionego metalu.







