



Źródło lasera światłowodowego
Źródło dostarcza energię laserową. Moc i kompatybilność należy dobrać do materiału, grubości ścianki, obciążenia produkcyjnego i wymaganej jakości krawędzi. Sama wyższa moc nie gwarantuje lepszego wykończenia elementu.
Laserowa maszyna do cięcia rur metalowych łączy w sobie laser światłowodowy, sterowanie CNC i zacisk obrotowy, aby wycinać końce rur, otwory, rowki i kontury. KEMPSON oferuje opcje konfiguracji dla rur okrągłych, kwadratowych, prostokątnych i wybranych kształtów niestandardowych. Wybór odpowiedniego systemu zależy od materiału, wymiarów przekroju, grubości ścianki, długości rury oraz wymagań dotyczących gotowego elementu.
Wybierz laserową wycinarkę rur metalowych, dostosowaną do Twoich konkretnych części produkcyjnych. Prześlij rysunki i specyfikacje rur, aby omówić moc lasera, pojemność uchwytu, podawanie i rozładowywanie. Standardowe konfiguracje i opcje personalizacji można ocenić pod kątem wymaganej wydajności i warunków warsztatowych.
System cięcia rur CNC może łączyć kilka operacji w jednym, zaprogramowanym procesie. Pozwala to ograniczyć liczbę etapów cięcia i wiercenia odpowiednich części, podczas gdy precyzyjne otwory, gwinty i krytyczne powierzchnie styku mogą nadal wymagać dodatkowej obróbki. Przed oszacowaniem oszczędności należy potwierdzić cały przebieg procesu.
Przed wyborem laserowej maszyny do cięcia rur metalowych należy dokładnie określić stan magazynowy. Rury okrągłe wymagają podania średnicy zewnętrznej; profile kwadratowe – wymiaru boku; profile prostokątne – szerokości i wysokości. Wszystkie wymagają podania grubości ścianki, długości i masy. Profile owalne i inne profile specjalne wymagają osobnej oceny zgodności.
| Przetwarzanie elementu | Podstawa wyboru |
|---|---|
| Rury okrągłe | Średnica zewnętrzna, grubość ścianki, prostoliniowość i chwyt uchwytu |
| Rury kwadratowe | Wymiar boku, promień narożnika, grubość ścianki i orientacja |
| Rury prostokątne | Szerokość i wysokość, prześwit podpory, skręt sekcji i chwyt |
| Profile specjalne | Przegląd rysunków, zgodność szczęk i obsługa oprogramowania |
| Długość i waga kolby | Skok podawania, podpory, ładowność i przestrzeń rozładunkowa |
Nominalny zakres obróbki nie zapewnia takiej samej wydajności cięcia dla każdego materiału lub profilu. Oceń materiał o długich lub cienkościennych ściankach pod kątem ugięcia, śladów po zaciskach i odkształceń. Zapytaj, ile resztek materiału musi pozostać w uchwycie i jak zagnieżdżanie wpływa na użyteczną wydajność materiału.
Dostarczone specyfikacje opisują wybrane konfiguracje, a nie jedną, uniwersalną maszynę. Poniższe wartości stanowią punkt wyjścia przy składaniu zapytania ofertowego na konkretny model laserowego urządzenia do cięcia rur metalowych.
| Parametr | Wymagane informacje referencyjne i weryfikacja |
|---|---|
| moc lasera | 1500 W, 2000 W lub 3000 W; potwierdź wybraną konfigurację |
| Średnica zewnętrzna rury okrągłej | Podane odniesienie: 10 do 120 mm; sprawdź ograniczenia uchwytu i modelu |
| Wymiar boku rury kwadratowej | Odniesienie wymienione: 10 do 100 mm; sprawdź podstawę pomiaru i granice ściany |
| Długość magazynowa | Referencje wymienione: do 6200 mm; sprawdź warunki załadunku i przetwarzania |
| Cięcie grubości ścianki | Ustalić według gatunku materiału, mocy lasera, gazu i jakości próbki |
| Obciążenie rury | Potwierdź dopuszczalną masę magazynową i sposób podparcia dla wybranego modelu |
| Szybkość i dokładność | Uzyskaj oddzielne dane dotyczące ruchu osi, szybkości cięcia, pozycjonowania i gotowych części |
| Obsługa automatyczna | Potwierdź zgodność profilu, przygotowanie zapasów, załadunek i rozładunek |
Nie porównuj maszyn, używając tylko jednej prędkości nagłówkowej. Prędkość przesuwu osi różni się od posuwu skrawania i żadna z nich nie pozwala przewidzieć liczby części na godzinę. Dokładność pozycjonowania różni się również od tolerancji wymiarowej uzyskanej dla gotowego elementu. Poproś o podanie metody testowania i warunków pomiaru dla każdej podanej wartości.
Laserowa maszyna do cięcia rur metalowych jest przydatna, gdy element łączy w sobie wiele cech cięcia lub wymaga częstych zmian konstrukcyjnych. Piła taśmowa może okazać się ekonomiczna w przypadku prostych prac związanych z cięciem na wymiar. Porównaj cały proces, zamiast zakładać, że jedna metoda jest zawsze szybsza lub tańsza.
| Czynnik wyboru | Cięcie rur laserem | Piła taśmowa | Piła i wiercenie |
|---|---|---|---|
| Typowe operacje | Profile końcowe, otwory, szczeliny i kontury | Głównie cięte na długość | Cięcia wzdłużne i otwory zlokalizowane oddzielnie |
| Złożona geometria | Programowalny w granicach systemu | Ograniczony | Może wymagać osprzętu i wielu konfiguracji |
| Przełączenie | Konfiguracja programu, szczęk i procesu | Konfiguracja ostrza i kolby | Piła, wiertarka i konfiguracja osprzętu |
| Praca dodatkowa | Może pozostać w celu uzyskania precyzyjnych funkcji lub wykończenia | Często potrzebne do otworów i konturów | Zależy od funkcji i tolerancji |
| Najlepsza podstawa oceny | Jakość gotowych części i koszt pełnego cyklu | Proste wymagania dotyczące cięcia | Całkowity nakład pracy związany z obróbką i obsługą |

Ta konfiguracja laserowej maszyny do cięcia rur metalowych wykorzystuje pozycjonowanie CNC i uchwyt obrotowy do powtarzalnej obróbki kompatybilnych profili rurowych. Nadaje się do mieszanych prac produkcyjnych, takich jak produkcja ram, regałów i elementów mebli. Dostępne moce referencyjne w podanych specyfikacjach to 1500 W, 2000 W i 3000 W; sprawdź dostępność dla wybranego modelu.

W przypadku rur okrągłych należy ocenić średnicę zewnętrzną, grubość ścianki, prostoliniowość i masę rury. Laserowa maszyna do cięcia rur metalowych z odpowiednim uchwytem narzędziowym może wykonywać proste cięcia, otwory, szczeliny i przecinające się kontury. Należy sprawdzić położenie otworów i ustawienie obrotowe na reprezentatywnej próbce, szczególnie w przypadku, gdy części muszą pasować do zespołu spawanego.
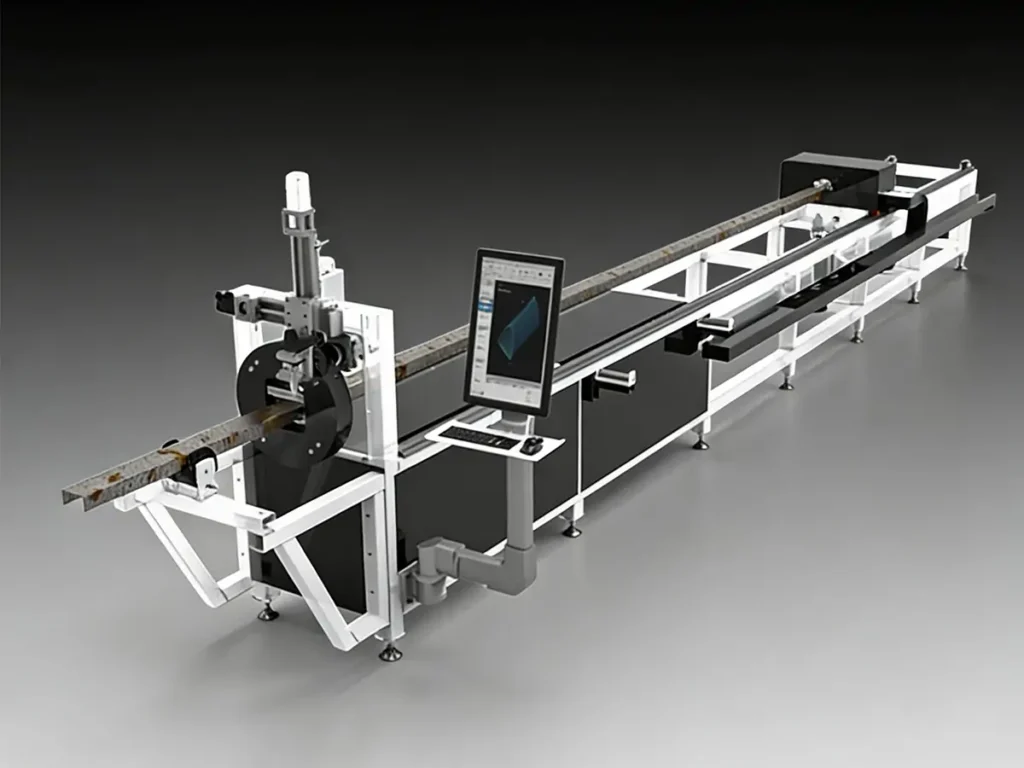
Profile kwadratowe i prostokątne wymagają kompatybilnych szczęk, odpowiedniego podparcia i kontroli orientacji przekroju. To zastosowanie laserowego cięcia rur metalowych jest powszechne w produkcji ram meblowych i konstrukcji. Zaokrąglone narożniki, spoiny i skręcenie przekroju mogą wpływać na stabilność zacisku i położenie elementu; należy je uwzględnić w przeglądzie próbek.

W przypadku produkcji powtarzalnej należy ocenić cały cykl pracy laserowej maszyny do cięcia rur metalowych: załadunek, orientację, podawanie, cięcie, rozładunek i sortowanie. Opcjonalna automatyczna obsługa może ograniczyć ręczną interwencję, ale wydajność zależy od geometrii elementu, długości materiału i ruchu materiału, a także od prędkości cięcia laserowego.
Laserowa maszyna do cięcia rur metalowych konwertuje rysunek elementu na program CNC, pozycjonuje rurę i koordynuje ruch liniowy i obrotowy z głowicą tnącą. Laser topi materiał, a odpowiedni przepływ gazu wspomagającego usuwa stopiony materiał z przecięcia.
Aby uzyskać szczegółowe informacje, przeczytaj, czym jest laserowa maszyna do cięcia rur i jak działa.
Obejrzyj poniżej demonstrację cięcia rur metodą KEMPSON. Przed porównaniem wydajności sprawdź materiał, wymiary przekroju, ustawienia i wyniki pomiarów próbek.

Źródło dostarcza energię laserową. Moc i kompatybilność należy dobrać do materiału, grubości ścianki, obciążenia produkcyjnego i wymaganej jakości krawędzi. Sama wyższa moc nie gwarantuje lepszego wykończenia elementu.
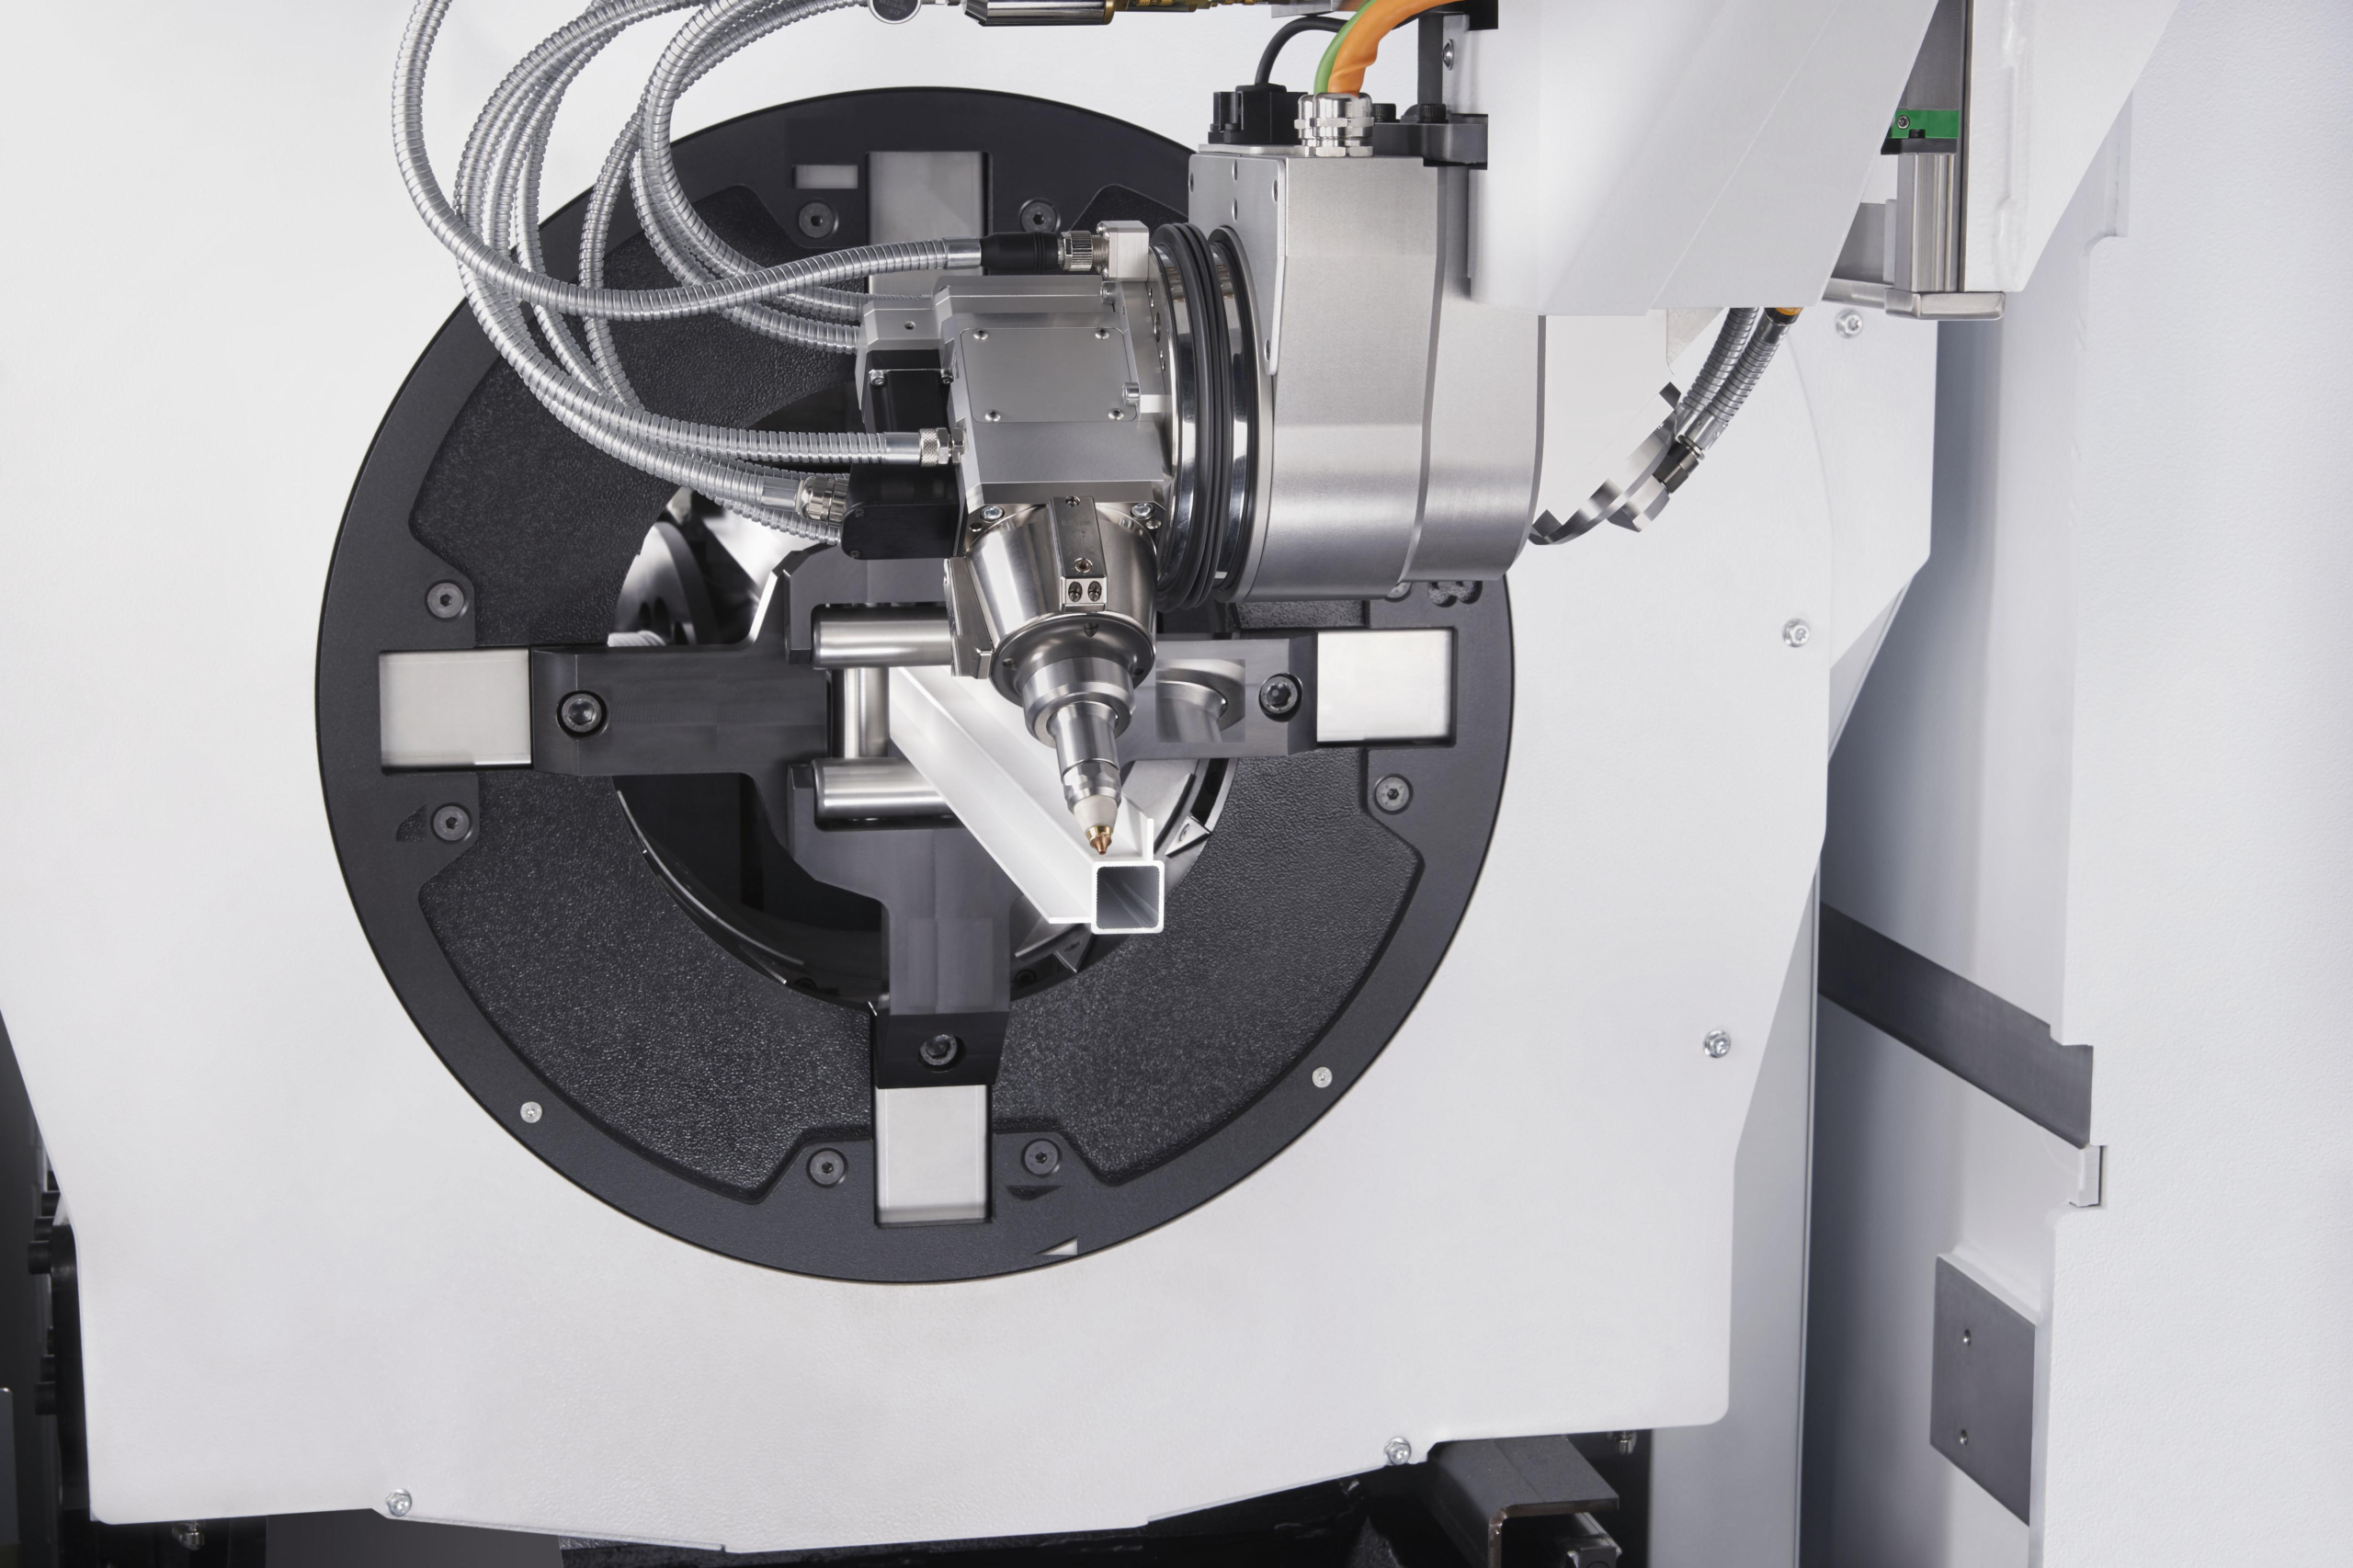
Głowica skupia wiązkę i dostarcza gaz wspomagający. Czujniki wysokości, stan dyszy, ustawienia ostrości i ochrona przed kolizjami wpływają na stabilność procesu. Cięcie ukośne lub inne funkcje wieloosiowe wymagają wyraźnego potwierdzenia obsługi sprzętowej i programowej.

Kontroler koordynuje ruch i program cięcia. Potwierdź formaty rysunków, zagnieżdżanie rur, obsługę profili, szkolenie operatora i licencje na oprogramowanie. Sprawdź, jak system radzi sobie ze zmianami między różnymi rozmiarami rur.

Uchwyt zaciska i obraca materiał. Oceń ruch szczęk, długość uchwytu, obciążenie rury, siłę zacisku i pozycje podpór. Cienkie ścianki lub długie, niepodparte odcinki mogą wymagać dodatkowych środków w celu ograniczenia odkształceń.
Obsługa może być ręczna, wspomagana lub zautomatyzowana. Sprawdź separację pakietów, orientację profilu, podparcie gotowych części i usuwanie resztek. Różne sekcje mogą wymagać zmian w konfiguracji zamiast nieprzerwanego przebiegu o mieszanym profilu.

Określ wydajność chłodzenia i warunki pracy lasera i głowicy tnącej. Sprawdź limity temperatury otoczenia, jakość wody, dostęp do punktów serwisowych oraz wymagania elektryczne w odniesieniu do wybranej konfiguracji.
Zaplanuj odciąg w miejscu cięcia wraz z doprowadzeniem gazu, sprężonego powietrza (jeśli jest wymagane), zasilaniem i dostępem do punktów serwisowych. Środki ochrony przeciwpożarowej i filtracji zależą od obrabianego materiału i konstrukcji urządzenia. Przed instalacją sprawdź zabezpieczenia lasera i procedury obsługi.
Skonsultuj się z ekspertem



Firma Kempson może pochwalić się niezależnym zespołem badawczo-rozwojowym oraz zespołem doświadczonych inżynierów, którzy skupiają się na rozwoju najnowocześniejszej technologii spawania laserowego i są zobowiązani do dostarczania wydajnych i ekonomicznych rozwiązań dostosowanych do różnych zastosowań przemysłowych.

Posiadając ponad 30 patentów, wszystkie nasze urządzenia posiadają certyfikaty CE, ISO i FDA. Oferujemy 3-letnią gwarancję, bezpłatne testy spawalnicze oraz dożywotnie wsparcie posprzedażowe, aby zapewnić długotrwałą niezawodność.

Wspieramy kompleksową współpracę OEM/ODM, zapewniając spersonalizowane usługi, takie jak projektowanie systemów, integracja sprzętu i oprogramowania, opracowywanie specjalnych akcesoriów i dostosowywanie logo marki, precyzyjnie dostosowane do różnych rynków i scenariuszy zastosowań.

Oferujemy bezpłatne usługi testowania próbek spawalniczych: wystarczy, że prześlesz nam swoje materiały lub wymagania dotyczące procesu, a my przeprowadzimy testy spawalnicze, nagramy filmy instruktażowe i odeślemy Ci próbki fizyczne, dostarczając obiektywnych i rzetelnych informacji dotyczących zakupu.
Stal węglowa i stal nierdzewna to powszechne zastosowania. Aluminium i inne metale wymagają potwierdzenia zgodności źródła, mocy, gazu, grubości i wymaganej jakości krawędzi. Zamiast zakładać, że jedno ustawienie obejmuje wszystkie metale, poproś o próbę dla konkretnego materiału.
Laserowa maszyna do cięcia rur metalowych może obrabiać profile okrągłe, kwadratowe, prostokątne i wybrane profile specjalne, jeśli jej szczęki, wsporniki, oprogramowanie i obszar roboczy są kompatybilne. Przed złożeniem zamówienia należy sprawdzić dokładne wymagania dotyczące profilu i orientacji.
Wybór mocy zależy od materiału, grubości ścianki, geometrii elementu, docelowej prędkości posuwu i kryteriów jakości. Porównaj przykładowe części i cały cykl produkcyjny; sama moc nie decyduje o wydajności ani dokładności.
Maksymalna średnica laserowej wycinarki rur metalowych zależy od wybranego uchwytu i modelu. Sprawdź minimalne wymiary uchwytu, grubość ścianki, masę materiału i nośność podpór, a także maksymalną średnicę zewnętrzną.
Kompatybilne systemy CNC umożliwiają wycinanie zaprogramowanych otworów i rowków. Minimalny praktyczny rozmiar elementu zależy od materiału, grubości ścianki, optyki i ustawień procesu. Precyzyjne otwory, otwory gwintowane i powierzchnie krytyczne mogą nadal wymagać obróbki.
Rozmiary mieszczące się w zakresie znamionowym można przetwarzać po niezbędnych modyfikacjach programu, szczęk, podpór i procesu. Nie oznacza to automatycznej produkcji o mieszanych rozmiarach lub profilach bez interwencji. Należy potwierdzić proponowaną kolejność załadunku z dostawcą.
Automatyczne ładowanie zależy od konfiguracji. Sprawdź zgodność profili i długości, separację wiązek, kontrolę orientacji, ochronę powierzchni, sposób rozładunku oraz sposób postępowania z krótkimi resztkami.
Aby określić specyfikację laserowej maszyny do cięcia rur metalowych, należy dostarczyć rysunki, gatunek materiału, profil i wymiary rury, grubość ścianki, długość i wagę materiału, wymagane tolerancje, wielkość produkcji oraz dostępne media. Należy również uwzględnić kryteria akceptacji próbek oraz pożądany poziom automatyzacji.
Szukasz laserowej maszyny do cięcia rur metalowych?
Prześlij firmie KEMPSON swoje rysunki i wymagania produkcyjne, aby omówić konfigurację laserowego urządzenia do cięcia rur metalowych. Poproś o próbne cięcie, wyniki pomiarów oraz wycenę obejmującą cały pakiet urządzeń i wymagania instalacyjne.


