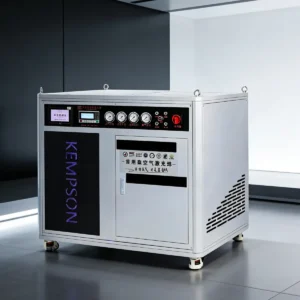
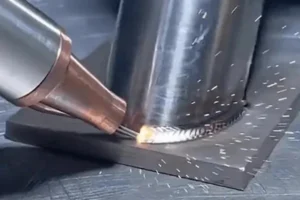
W produkcji przemysłowej spawanie łukowe i spawanie laserowe to dwa popularne procesy. Spawanie łukowe charakteryzuje się niskimi nakładami na sprzęt i szerokim zakresem zastosowań, natomiast spawanie laserowe oferuje korzyści w zakresie wydajności, precyzji i automatyzacji. Ponieważ te dwie metody sprawdzają się w różnych scenariuszach, ważne jest, aby dobrać odpowiedni sprzęt laserowy do wymagań produkcyjnych.
W tym artykule przeanalizujemy spawanie łukowe i spawanie laserowe z perspektywy zasad, zalet i wad, zastosowań oraz kosztów, wyjaśniając zakresy ich zastosowań, aby pomóc firmom wybrać najodpowiedniejsze rozwiązanie spawalnicze.
Czym jest spawanie łukowe?
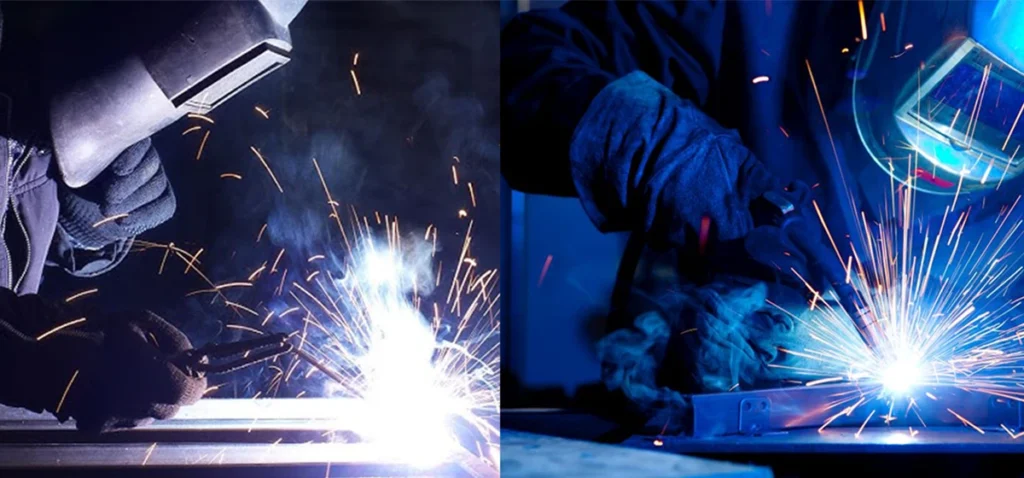
Spawanie łukowe to proces łączenia metali, który polega na przekształcaniu energii elektrycznej w energię cieplną poprzez wytworzenie stabilnego łuku elektrycznego między elektrodą a elementem spawanym, co powoduje nagrzanie i lokalne stopienie łączonego materiału. Stopiony metal tworzy jeziorko spawalnicze, które stopniowo krzepnie w miarę przesuwania się łuku, tworząc ostatecznie ścieg spoiny łączący materiały. Dzięki wysokiej temperaturze łuku metal może zostać szybko stopiony. Metoda ta nadaje się do szerokiego zakresu materiałów i grubości i jest szeroko stosowana w produkcji przemysłowej.
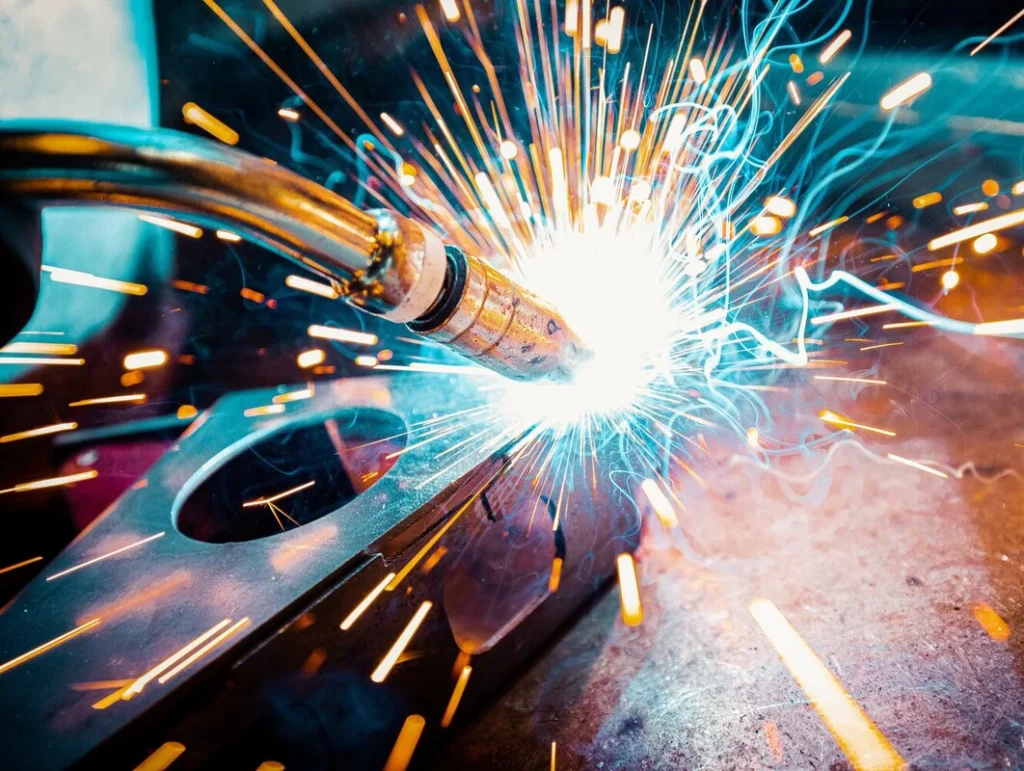
Podczas procesu spawania materiał dodatkowy jest dostarczany za pomocą drutu spawalniczego lub elektrod, a gaz osłonowy lub topnik izolują spoinę od atmosfery, zapobiegając utlenianiu i porowatości. Prąd, napięcie i prędkość spawania bezpośrednio wpływają na głębokość wtopienia i formowanie ściegu spoiny, co czyni je kluczowymi parametrami kontroli jakości spoiny.
Typowe procesy spawalnicze
Spawanie łukowe można podzielić na następujące rodzaje, w zależności od metody podawania drutu i mechanizmów osłonowych:
Spawanie MIG (spawanie łukowe elektrodą otuloną, GMAW): Proces ten wykorzystuje ciągłe podawanie drutu w połączeniu z gazem osłonowym, co zapewnia wysoką wydajność i sprawia, że nadaje się do produkcji masowej oraz do wytwarzania blach o średniej i cienkiej grubości.
Spawanie TIG (spawanie elektrodą wolframową w osłonie gazów obojętnych, GTAW): Metoda ta wykorzystuje nietopliwą elektrodę, co zapewnia stabilne formowanie ściegu spoiny i wysoką jakość spoin. Jest powszechnie stosowana do precyzyjnego spawania materiałów takich jak stal nierdzewna i stopy aluminium.
Spawanie łukiem elektrycznym (SMAW): elektrodą jest pręt spawalniczy. Sprzęt jest prosty i oferuje dużą elastyczność w różnych warunkach, dzięki czemu nadaje się do prac budowlanych i konserwacyjnych na zewnątrz.
Spawanie łukiem krytym (SAW): Spawanie odbywa się pod warstwą topnika, a łuk jest niewidoczny. Zapewnia głębokie wtopienie i nadaje się do ciągłego spawania grubych blach oraz długich spoin.
Zalety spawania łukowego
Spawanie łukowe oferuje liczne zalety, dzięki czemu jest popularnym wyborem w różnych branżach. Oto jego główne zalety:
Niski koszt: Sprzęt ma prostą konstrukcję i nie wymaga skomplikowanych systemów pomocniczych, co przekłada się na niższe ogólne koszty zakupu i utrzymania. Nadaje się do szybkiego wdrożenia w małych i średnich fabrykach.
Szeroki zakres zastosowań: Urządzenie niezawodnie spawa popularne metale, takie jak stal węglowa, stal nierdzewna, stal stopowa i aluminium. Wykazuje również wysoką adaptowalność do warunków zewnętrznych; ręczne spawanie łukowe elektrodą otuloną (SMAW) można wykonywać w wietrznych i zapylonych warunkach, a także bez gazu osłonowego.
Wysoka zdolność spawania grubych konstrukcji płytowych: Dzięki spawaniu wielowarstwowemu lub połączeniu różnych technik łukowych można uzyskać znaczne głębokości wtopienia, co czyni je odpowiednimi do wytwarzania blach o średniej i grubej grubości (6 mm i więcej) oraz ciężkich elementów konstrukcyjnych.
Dostępne różne pozycje spawania: Spawanie łukowe można wykonywać w różnych pozycjach — płaskiej, poziomej, pionowej i nad głową — w zależności od potrzeb, elastycznie dostosowując się do różnych warunków na miejscu.
Wady spawania łukowego
Duża strefa wpływu ciepła (HAZ): Ze względu na wysokie temperatury łuku i rozproszone ciepło dopływowe istnieje prawdopodobieństwo utworzenia się szerokiej strefy wpływu ciepła (HAZ), co może prowadzić do odkształceń, wypaczeń lub zwiększenia naprężeń szczątkowych w przedmiotach obrabianych o małej grubości.
Wysokie wymagania kwalifikacyjne: Procesy takie jak TIG i MIG wymagają wykwalifikowanych operatorów, którzy potrafią kontrolować prąd, długość łuku i prędkość podawania drutu; nowicjusze często mają trudności z szybkim uzyskaniem spójnej jakości spoiny.
Wysokie ryzyko dla bezpieczeństwa: Łuk generuje wysokie temperatury i promieniowanie, które mogą spowodować uszkodzenia oczu lub skóry. Płonący topnik lub topienie metali warstwowych wytwarza toksyczne opary, które stanowią zagrożenie dla spawaczy i środowiska.
Obszerna obróbka po spawaniu: Spoiny często wykazują odpryski, zgorzelinę lub nierównomierne uformowanie, co zazwyczaj wymaga szlifowania, czyszczenia lub wtórnej obróbki i jest trudne do zintegrowania w zautomatyzowanych systemach.
Stosunkowo niska prędkość spawania: Metody takie jak TIG czy ręczne spawanie łukowe są zazwyczaj powolne i wymagają znacznego czasu na wypełnienie spoiny. W przypadku grubszych elementów spawanych, uzyskanie pełnego wtopienia może wymagać wielu warstw, co zwiększa koszty spawania.
Zastosowania spawania łukowego
Spawanie łukowe ma szeroki zakres zastosowań i jest powszechnie stosowane w obróbce metali, produkcji mechanicznej i konserwacji budynków. Oto jego główne zastosowania:
- Obróbka i wytwarzanie metali: Używane do spawania konstrukcji stalowych, elementów mechanicznych i różnych ram metalowych, takich jak konstrukcje fabryczne i wsporniki urządzeń.
- Ciężki sprzęt i maszyny inżynieryjne: powszechnie stosowane w produkcji elementów konstrukcyjnych koparek, dźwigów i sprzętu górniczego, ze względu na ich wysoką zdolność penetracji.
- Budownictwo i infrastruktura: Stosowany w projektach inżynieryjnych, takich jak budowa mostów, budynków o konstrukcji stalowej i podpór rurociągów, gdyż doskonale sprawdza się w warunkach budowy na miejscu.
- Rurociągi i zbiorniki ciśnieniowe: Stosowane w przemyśle naftowym i chemicznym do łączenia rurociągów i spawania zbiorników ciśnieniowych, szczególnie w sytuacjach wymagających dużej wytrzymałości spoiny.
- Operacje naprawcze i konserwacyjne: Przydatne przy naprawach sprzętu, wzmacnianiu konstrukcji i awaryjnych naprawach na miejscu, szczególnie gdy obrabianego przedmiotu nie można przenosić.
Czym jest spawanie laserowe?
Spawanie laserowe to precyzyjny proces spawania, w którym do łączenia materiałów wykorzystuje się wiązkę laserową o wysokiej gęstości energii. Po skupieniu wiązka laserowa generuje niezwykle wysoką energię (o gęstości mocy do 10⁵–10⁷ W/cm²), powodując miejscowe stopienie lub nawet odparowanie metalu w niezwykle krótkim czasie. W rezultacie powstaje jeziorko stopionego metalu, które szybko krzepnie, tworząc gęstą spoinę. Dzięki skoncentrowanemu dopływowi ciepła, strefa wpływu ciepła jest niewielka, a odkształcenia spoiny zminimalizowane, co czyni spawanie laserowe idealnym rozwiązaniem do zastosowań wymagających wysokiej precyzji. Czym jest spawanie laserowe i jak działa? – Kompleksowy przewodnik
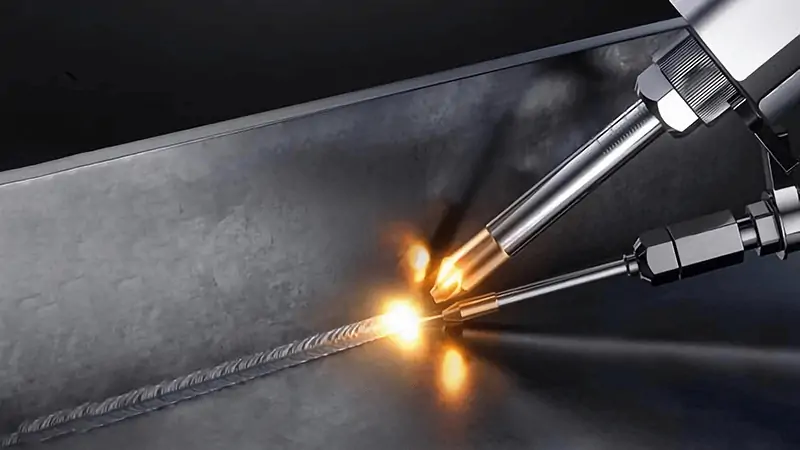
Podczas procesu spawania moc wyjściowa lasera, położenie ogniska i prędkość spawania wpływają na głębokość wtopienia i jakość spoiny. W zależności od wymagań, można wybrać proces z podawaniem drutu lub bez, a w celu zminimalizowania utleniania stosuje się gazy osłonowe (takie jak argon lub azot).
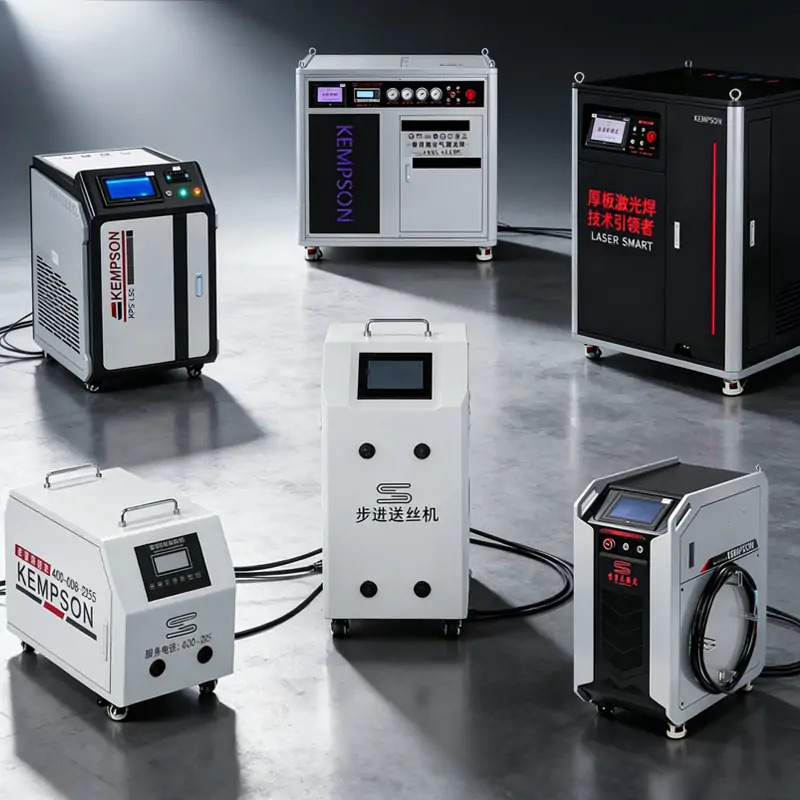
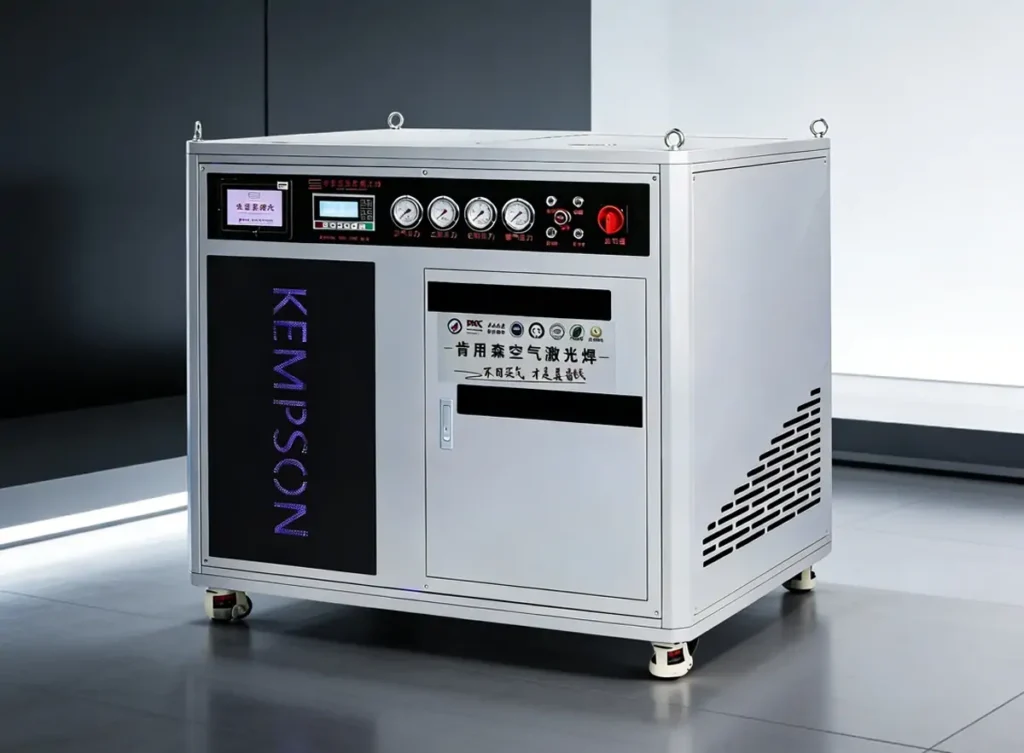
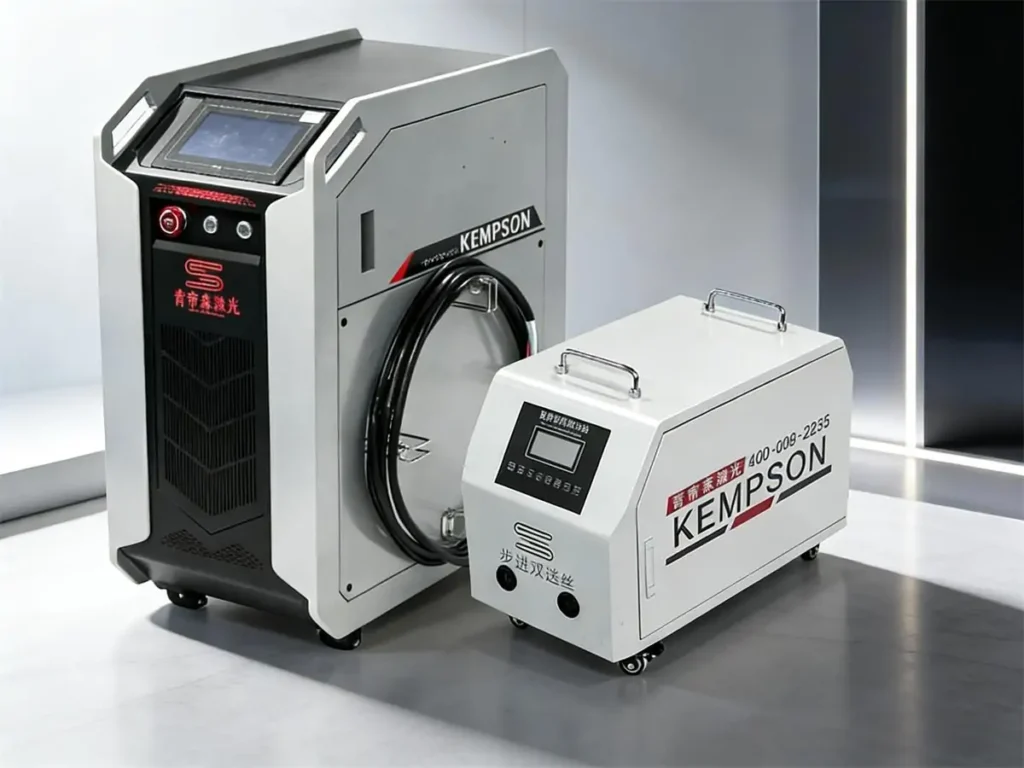
Najpopularniejszym wyposażeniem są przede wszystkim urządzenia do spawania laserem światłowodowym , które nadają się do materiałów takich jak stal nierdzewna, stal węglowa i stopy aluminium. Są szeroko stosowane w zautomatyzowanych liniach produkcyjnych i precyzyjnej produkcji.
Typowe rodzaje spawania laserowego
W zależności od rodzaju źródła lasera i metody aplikacji, typowe procesy spawania laserowego można podzielić na następujące kategorie:
Spawanie laserem światłowodowym: Obecnie najpopularniejsze rozwiązanie, charakteryzujące się wysoką sprawnością konwersji elektrooptycznej (około 30–40%) i doskonałą jakością wiązki. Nadaje się do spawania z dużą prędkością i zautomatyzowanych linii produkcyjnych, jest szeroko stosowane w obróbce stali nierdzewnej, stali węglowej i stopów aluminium.
Spawanie laserowe CO₂: Często stosowane we wczesnym okresie, zapewniało wysoki współczynnik absorpcji dla materiałów niemetalowych. Jednak ze względu na duże rozmiary urządzenia i wysokie koszty konserwacji, jest stopniowo zastępowane laserami światłowodowymi.
Ręczne spawanie laserowe: Oferuje elastyczność działania i nadaje się do produkcji małoseryjnej i średnioseryjnej oraz do prac na miejscu. Prędkość spawania jest zazwyczaj 2–5 razy większa niż w przypadku tradycyjnych metod spawania, co czyni ją idealną do cienkich i średniej grubości blach.
Automatyczne spawanie laserowe: W połączeniu z robotami lub platformami ruchowymi metoda ta umożliwia precyzyjne spawanie wsadowe i nadaje się do standaryzowanej produkcji w takich branżach jak motoryzacja i elektronika.
Spawanie laserowe metodą oscylacyjną: Metoda ta, poprzez oscylację głowicy spawalniczej, zwiększa szerokość spoiny (do 2–8 mm) i poprawia dopasowanie szczeliny. Jest powszechnie stosowana do stopów aluminium i elementów obrabianych o większych szczelinach montażowych.
Zalety spawania laserowego
Wysoka prędkość spawania, odpowiednia do produkcji zautomatyzowanej: Skoncentrowana energia lasera umożliwia szybkie nagrzewanie i chłodzenie, a prędkość spawania jest zazwyczaj 2–5 razy większa niż w przypadku tradycyjnego spawania łukowego. Urządzenie można również łatwo zintegrować z robotami i systemami CNC, co umożliwia stabilną produkcję wsadową i poprawia ogólną wydajność produkcji.
Wysoka precyzja, minimalna strefa wpływu ciepła: plamka lasera jest niezwykle mała (około 0.2–0.6 mm średnicy), co powoduje koncentrację ciepła i tworzy wąską strefę wpływu ciepła, która skutecznie redukuje odkształcenia i naprężenia szczątkowe.
Wysokiej jakości spoiny, mniejsza liczba etapów obróbki końcowej: Bezkontaktowy proces spawania eliminuje bezpośredni kontakt fizyczny między głowicą spawalniczą a elementem spawanym, co pozwala na uzyskanie estetycznych spoin, które są czyste, gładkie i wytwarzają minimalną ilość odprysków, zmniejszając tym samym potrzebę późniejszego szlifowania i czyszczenia.
Wysoka kompatybilność materiałowa: Urządzenie niezawodnie spawa takie materiały jak stal nierdzewna, stal węglowa i stopy aluminium, a także obsługuje szeroki zakres zastosowań, od cienkich blach do płyt o średniej grubości (0.5–10 mm), spełniając wymogi nowoczesnej precyzyjnej produkcji i produkcji wielobranżowej.
Wady spawania laserowego
Wysokie koszty sprzętu: Całkowita inwestycja w sprzęt do spawania laserowego (lasery światłowodowe, systemy chłodzenia i systemy optyczne) jest wysoka i wymaga znacznych początkowych nakładów kapitałowych. Dzięki temu nadaje się on do scenariuszy produkcji na dużą skalę lub o wysokiej wartości dodanej.
Wysoka precyzja montażu: Rozmiar plamki lasera jest niewielki (około 0.2–0.6 mm), co sprawia, że jest on wrażliwy na szczeliny między elementami obrabianymi. Nadmierne błędy montażowe mogą mieć wpływ na formowanie ściegu spoiny, co wymusza zastosowanie oscylacyjnego spawania laserowego w celu zwiększenia dokładności obróbki.
Ograniczone możliwości spawania grubych blach: W przypadku zastosowań obejmujących blachy grubsze niż 8–12 mm wydajność spawania jednowarstwowego spada, co zwykle wymaga stosowania procesów wielowarstwowych lub hybrydowych.
Surowe wymogi bezpieczeństwa: Lasery to wiązki o dużej energii (klasa 4), co powoduje konieczność stosowania ścisłych środków ochronnych (takich jak okulary ochronne i odzież ochronna), aby zapobiec obrażeniom operatorów.
Zastosowania spawania laserowego
Spawanie laserowe jest powszechnie stosowane w wielu gałęziach przemysłu, szczególnie w produkcji zautomatyzowanej i obróbce precyzyjnej.
- Produkcja samochodów: Stosowane do spawania konstrukcji nadwozi, podstaw akumulatorów i komponentów, przy prędkościach spawania sięgających 1–5 m/min, co sprawia, że metoda ta nadaje się do zautomatyzowanej produkcji wielkoseryjnej.
- Obróbka stali nierdzewnej i metali: Stosowana do spawania szafek, naczyń kuchennych, rur i cienkich blach. Umożliwia wykonywanie precyzyjnych spoin z minimalnymi odkształceniami, co redukuje konieczność późniejszego szlifowania.
- Elektronika i produkcja precyzyjna: stosowana do małych elementów konstrukcyjnych, takich jak podzespoły elektroniczne i obudowy precyzyjnych urządzeń, zapewniająca wysoką precyzję, duże prędkości i minimalne strefy wpływu ciepła.
- Nowy przemysł energetyczny: wykorzystywany do spawania akumulatorów, urządzeń do magazynowania energii i złączy, gdzie wymagana jest wysoka stabilność i szczelność.
- Produkcja sprzętu i urządzeń gospodarstwa domowego: Nadaje się do obróbki drzwi, okien, obudów urządzeń i metalowych elementów dekoracyjnych, zwiększając jakość estetyczną i wydajność produkcji.
- Produkcja biżuterii i zegarków: Idealne do naprawy i produkcji skomplikowanych części biżuterii i zegarków, projektowania skomplikowanych wzorów oraz montażu małych komponentów.
Spawanie łukowe a spawanie laserowe: kluczowe różnice
Poniższe porównanie spawania łukowego i laserowego obejmuje takie aspekty, jak źródła energii, parametry procesu, kontrola jakości i koszty:
| Pozycja porównawcza | Spawanie łukowe | Spawanie laserowe |
|---|---|---|
| Źródło energii | Wyładowanie łuku elektrycznego | Skupiona wiązka lasera |
| Precyzja spawania | Niższa precyzja, podatność na błędy | Wysoka precyzja, idealna do małych i złożonych części |
| Szybkość spawania | Wolniej (ręcznie), ok. 0.2–1.0 m/min | Szybciej, około 3–5× spawanie łukowe |
| Strefa wpływu ciepła | Szeroki (ok. ≥2–5 mm) | Wąskie (ok. 0.5–2 mm) |
| Kontrola zniekształceń | Wyższe ryzyko odkształceń i naprężeń szczątkowych | Zmniejszone wprowadzanie ciepła, minimalne odkształcenia |
| Sposób obsługi | Głównie ręczne | Obsługuje urządzenia przenośne i automatyzację |
| Wygląd spoiny | Odpryski i żużel, nierówne szwy | Gładkie, czyste spoiny bez żużlu |
| Grubość materiału | Nadaje się do wszystkich grubości, szczególnie >6 mm | Najlepiej nadaje się do materiałów średnio-cienkich (0.5–8 mm) |
| Bezpieczeństwo | Wysoka temperatura, promieniowanie i opary | Wymaga ochrony, ale większej kontroli |
| Zastosowania | Proste spawanie małych partii | Produkcja złożona, precyzyjna i masowa |
| Kompatybilność automatyki | Wymaga dodatkowej integracji | Łatwa integracja z robotami i liniami produkcyjnymi |
| Przetwarzanie końcowe | Wymaga szlifowania i czyszczenia | Wymagana jest minimalna lub żadna obróbka końcowa |
| Wyposażenie | Prosty, niedrogi sprzęt | Wyższe koszty, łatwość automatyzacji |
| Całkowity koszt | Niski koszt sprzętu, wysoki koszt pracy | Wyższy koszt początkowy, niższy koszt długoterminowy |
Spawanie laserowe lepiej sprawdza się w przypadku produkcji o wysokiej precyzji, wysokiej wydajności i automatyzacji, natomiast spawanie łukowe sprawdza się w przypadku zastosowań o niskim budżecie i elastyczności.
Spawanie łukowe a spawanie laserowe: złożoność projektów spawalniczych
Spawanie łukowe doskonale nadaje się do ciężkich, przemysłowych zadań spawalniczych, obejmujących proste i duże konstrukcje, takie jak konstrukcje stalowe, podpory urządzeń i ogólna obróbka metali. Koncentruje się ono przede wszystkim na wytrzymałości połączeń i możliwości adaptacji na miejscu, przy stosunkowo ograniczonych wymaganiach dotyczących precyzji spawania, co czyni je odpowiednim do spawania blach o średniej i dużej grubości oraz elementów obrabianych z większymi szczelinami montażowymi.
W praktyce spawanie łukowe sprawdza się w warunkach zewnętrznych i trudnych, a także w różnych pozycjach spawania. Pozwala ono na uzyskanie złożonych połączeń poprzez spawanie wielowarstwowe i regulację parametrów, ale w dużej mierze wymaga doświadczenia i umiejętności manualnych, co czyni je powszechnie stosowanym w budownictwie, pracach konserwacyjnych i podstawowej produkcji.
Tradycyjne spawanie łukowe, takie jak MIG lub TIG, w dużej mierze opiera się na ciągłym dopływie gazu osłonowego, który chroni elektrodę i jeziorko spawalnicze przed zanieczyszczeniami atmosferycznymi. Przechodząc na nowszą technologię, często pojawia się pytanie: czy spawarki laserowe również potrzebują gazu ? Odpowiedź brzmi: tak. Chociaż spawanie laserowe wykorzystuje silnie skupioną wiązkę światła zamiast fizycznej elektrody, nadal wymaga dodatkowych gazów osłonowych, takich jak argon lub azot. Gaz ten jest kluczowy dla zapobiegania utlenianiu stopionego metalu i ochrony optyki lasera przed odpryskami, co oznacza, że zarządzanie gazem pozostaje ważnym czynnikiem przy porównywaniu konfiguracji operacyjnych obu metod.
Natomiast spawanie laserowe nadaje się do projektów o złożonych konstrukcjach i wysokich wymaganiach dotyczących precyzji, takich jak zespoły z cienkich blach, części precyzyjne i produkty produkowane masowo. Skupiona wiązka lasera umożliwia kontrolowanie strefy wpływu ciepła i ilości ciepła doprowadzonego, zapobiegając odkształceniom termicznym i wadom spawalniczym spowodowanym długotrwałym działaniem ciepła. Dzięki temu spawanie laserowe lepiej odpowiada współczesnym potrzebom produkcyjnym.
Spawanie łukowe a spawanie laserowe: kompatybilność materiałów
Różne procesy spawalnicze różnią się zakresem stosowanych materiałów i wydajnością obróbki. Poniższa tabela przedstawia kompatybilność spawania łukowego i laserowego z popularnymi materiałami metalowymi:
| Rodzaj materiału | Spawanie łukowe | Spawanie laserowe |
|---|---|---|
| Stal węglowa | Szerokie zastosowanie, stabilne spawanie | Stabilne tworzenie spoin, idealne do produkcji masowej |
| Stal nierdzewna | Stabilne spawanie, wymaga kontroli dopływu ciepła | Precyzyjne spoiny z minimalnym utlenianiem |
| Stop aluminium | Wymaga wysokich umiejętności, podatny na porowatość | Poprawiona stabilność dzięki spawaniu wahadłowemu |
| Stali ocynkowanej | Podatny na porowatość, wymaga polerowania | Wady można ograniczyć dzięki kontroli parametrów |
| Różne metale | Trudne, często wymaga specjalnych procesów lub materiałów wypełniających | Możliwość łączenia różnych metali, wymaga precyzyjnej kontroli |
| Cienka blacha (≤3 mm) | Wysokie nagrzewanie, ryzyko przepalenia lub odkształcenia | Stabilne spawanie wymaga kontroli dopływu ciepła |
| Płyta średniogruba (≥6 mm) | Uzyskano poprzez spawanie wielowarstwowe | Wymaga procesów wielowarstwowych lub systemów o dużej mocy |
Studium przypadku: Producent specjalizujący się w chłodnicach samochodowych stanął przed wyzwaniem spawania żeberek ze stopu aluminium do ramy ze stali węglowej, co wiązało się ze spawaniem różnych metali. Podczas stosowania tradycyjnego spawania metodą TIG napotkano problemy, takie jak niewystarczająca wytrzymałość spoin i nieszczelności, co skutkowało dużą liczbą poprawek i niespójną jakością. Po wprowadzeniu przenośnej, chłodzonej cieczą spawarki laserowej Kempson o mocy 1500 W do cienkich blach , rezultaty przerosły oczekiwania, znacząco poprawiając zarówno jakość spoin, jak i wydajność produkcji.
Spawanie łukowe a spawanie laserowe: kompleksowa analiza kosztów
Biorąc pod uwagę całkowitą inwestycję i długoterminowe użytkowanie, różnice w kosztach między spawaniem łukowym a spawaniem laserowym odzwierciedlają się przede wszystkim w kosztach inwestycji w sprzęt, kosztach operacyjnych i ogólnej wydajności produkcji:
Koszty inwestycji w sprzęt: Sprzęt do spawania łukowego ma prostą konstrukcję i wymaga niższych początkowych nakładów inwestycyjnych, dzięki czemu nadaje się do podstawowych konfiguracji produkcyjnych; urządzenia do spawania laserowego obejmują źródła lasera, systemy optyczne i systemy chłodzenia, co przekłada się na wyższą ogólną inwestycję i sprawia, że nadają się do dużych i zautomatyzowanych linii produkcyjnych.
Koszty eksploatacji i materiałów eksploatacyjnych: Spawanie łukowe wiąże się z wyższymi kosztami materiałów spawalniczych, elektrod i robocizny. Spawanie laserowe zużywa głównie energię elektryczną i niewielką ilość gazu osłonowego, a zapotrzebowanie na materiały eksploatacyjne jest minimalne.
Koszty pracy: Spawanie łukowe wymaga dużej liczby operatorów, a wykwalifikowani pracownicy mają znaczący wpływ na proces. Spawanie laserowe można łatwiej zintegrować ze sprzętem zautomatyzowanym, co zmniejsza potrzebę ręcznej ingerencji.
Koszty obróbki końcowej: Spawanie łukowe zazwyczaj wymaga szlifowania, czyszczenia lub ponownej obróbki po spawaniu; spawanie laserowe zapewnia stabilne profile ściegu spoiny, co przekłada się na stosunkowo mniejszą liczbę etapów obróbki końcowej.
Całkowity koszt długoterminowy (ROI): Spawanie łukowe nadaje się do scenariuszy wymagających niskich nakładów inwestycyjnych, ale charakteryzuje się wysokimi kosztami jednostkowymi przy produkcji wielkoseryjnej; spawanie laserowe wymaga większych nakładów początkowych, ale lepiej nadaje się do osiągania stabilnych struktur kosztów jednostkowych przy produkcji o dużej przepustowości.
Ogólnie rzecz biorąc, spawanie łukowe ma niższe koszty początkowe, ale wyższe długoterminowe koszty pracy i obróbki, podczas gdy spawanie laserowe wymaga większych nakładów inwestycyjnych, ale oferuje lepszą długoterminową efektywność ekonomiczną w przypadku zautomatyzowanej i masowej produkcji.
Studia przypadku: Producent urządzeń ochrony środowiska, specjalizujący się w systemach oczyszczania ścieków, borykał się z wysokimi kosztami pracy i materiałów eksploatacyjnych, a także niską wydajnością produkcji przy użyciu tradycyjnego sprzętu do spawania łukowego. Po wprowadzeniu chłodzonej cieczą przemysłowej spawarki laserowej Kempson 3500, firma poprawiła ogólną wydajność produkcji, zmniejszyła liczbę poprawek i uzyskała estetyczne, szerokie spoiny bez problemów z przegrzewaniem, co przełożyło się na wysoki poziom zadowolenia klientów.
Jak wybrać: spawanie łukowe czy spawanie laserowe
W zastosowaniach praktycznych wybór odpowiedniej metody spawania zależy od wielu czynników, które należy kompleksowo rozważyć.
Spawanie łukowe: Stosowane w takich zastosowaniach, jak produkcja elementów konstrukcyjnych, konserwacja sprzętu i prace budowlane na miejscu, szczególnie do spawania blach o średniej i dużej grubości lub w środowiskach produkcyjnych, gdzie inwestycja w sprzęt jest kluczowym czynnikiem. Oferuje dużą elastyczność w dostosowaniu do warunków pracy i jest szeroko stosowane w procesach niestandardowych lub na zewnątrz.
Wybór spawania laserowego: Nadaje się do produkcji masowej, obróbki cienkich blach i wytwarzania podzespołów o wysokiej precyzji, szczególnie w sektorach przemysłowych, w których wymagana jest wysoka jakość spoin, minimalne zniekształcenia i zautomatyzowana produkcja wsadowa.
Podsumowując, spawanie łukowe jest wszechstronne i elastyczne, natomiast spawanie laserowe idealnie nadaje się do zaspokajania potrzeb standaryzowanej i wysoko wydajnej produkcji.
Użytkownicy mogą wybrać najbardziej odpowiedni sprzęt, biorąc pod uwagę jego charakterystykę i specyficzne potrzeby. Oczywiście oba rozwiązania mają swoje zalety i wady, a ponadto można je łączyć, stosując hybrydowe spawanie laserowo-łukowe, aby sprostać wymaganiom produkcyjnym.
FAQ
Spawanie łukowe czy spawanie laserowe: Które jest lepsze do produkcji masowej?
Spawanie laserowe lepiej nadaje się do produkcji masowej, ponieważ łatwo integruje się z urządzeniami zautomatyzowanymi, oferuje stabilny cykl spawania i wymaga mniej etapów obróbki końcowej. Spawanie łukowe natomiast wymaga w większym stopniu pracy ręcznej i lepiej nadaje się do produkcji małoseryjnej lub niestandardowej.
Czy spawanie laserowe może całkowicie zastąpić spawanie łukowe?
Nie, nie może go całkowicie zastąpić. Spawanie laserowe nadaje się do cienkich blach, precyzyjnych części i zautomatyzowanych linii produkcyjnych, natomiast spawanie łukowe pozostaje niezastąpione w konstrukcjach z grubych blach, budownictwie na zewnątrz i pracach konserwacyjnych.
Która metoda spawania jest bardziej odpowiednia do spawania stopów aluminium?
Obie metody można stosować do stopów aluminium, ale spawanie laserowe w połączeniu z techniką skanowania zapewnia większą stabilność spawania cienkich blach ze stopów aluminium. Spawanie łukowe wymaga natomiast większych umiejętności operatora i jest podatne na problemy z porowatością.
Jakie czynniki zazwyczaj decydują o okresie zwrotu nakładów na spawanie laserowe?
Zależy to przede wszystkim od wielkości produkcji, kosztów pracy i wymagań dotyczących obróbki końcowej. W scenariuszach ciągłej produkcji wsadowej z wysokim wykorzystaniem sprzętu okres zwrotu będzie krótszy.
Dlaczego spawanie łukowe jest nadal powszechnie stosowane do konstrukcji z grubych płyt?
Spawanie łukowe zapewnia głębokie wtopienie, umożliwiając wykonywanie połączeń grubych blach poprzez wielokrotne przetłoczenia. Wymaga niewielkiego sprzętu i zapewnia większą elastyczność w ciężkich konstrukcjach i projektach budowlanych.
Jakie są wymagania środowiskowe dla spawania laserowego?
Wymaga stabilnego zasilania, czystego środowiska optycznego i środków bezpieczeństwa. Dodatkowo, aby zapewnić jakość spoiny, wymagany jest pewien poziom precyzji montażu elementów spawanych.
Jakie są różnice w kosztach konserwacji pomiędzy spawaniem łukowym i spawaniem laserowym?
Spawanie łukowe wiąże się przede wszystkim ze zużyciem materiałów spawalniczych i robocizną związaną z konserwacją, podczas gdy spawanie laserowe koncentruje się głównie na konserwacji układów optycznych i chłodzących. Chociaż codzienne zużycie materiałów eksploatacyjnych jest minimalne, wymagania techniczne są wyższe.