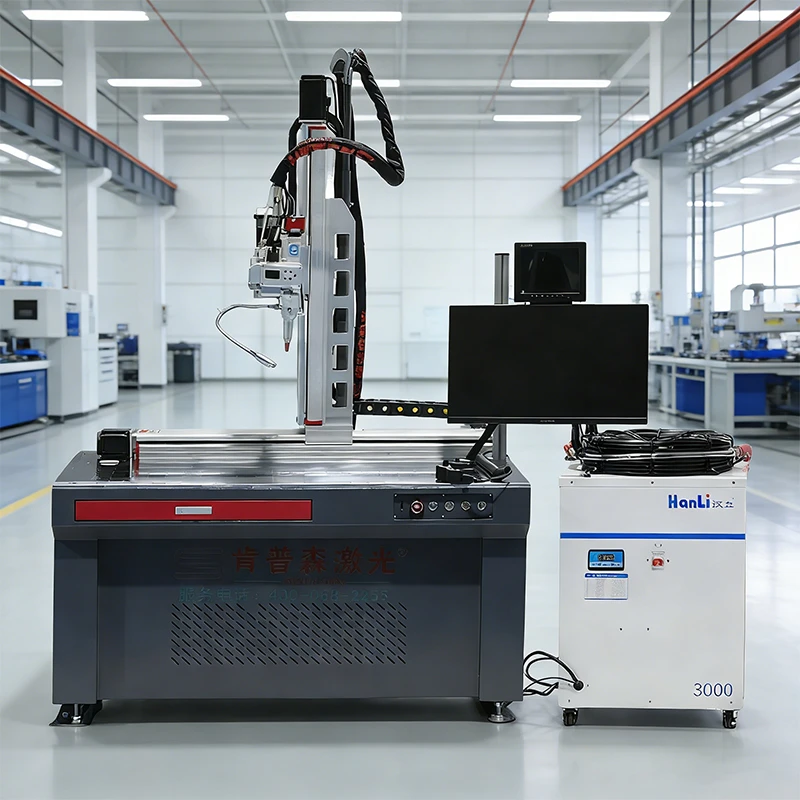
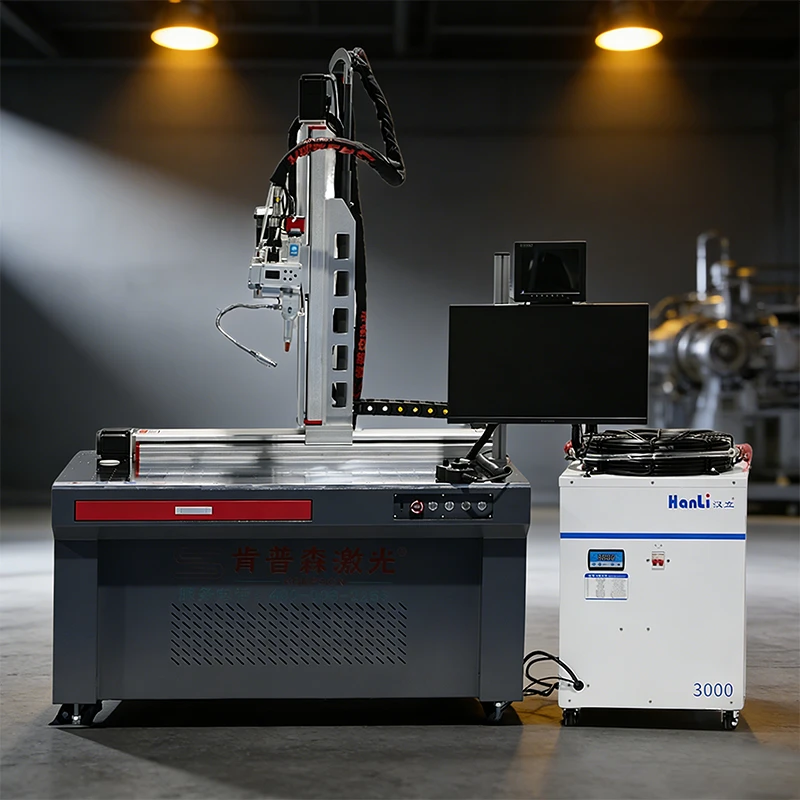
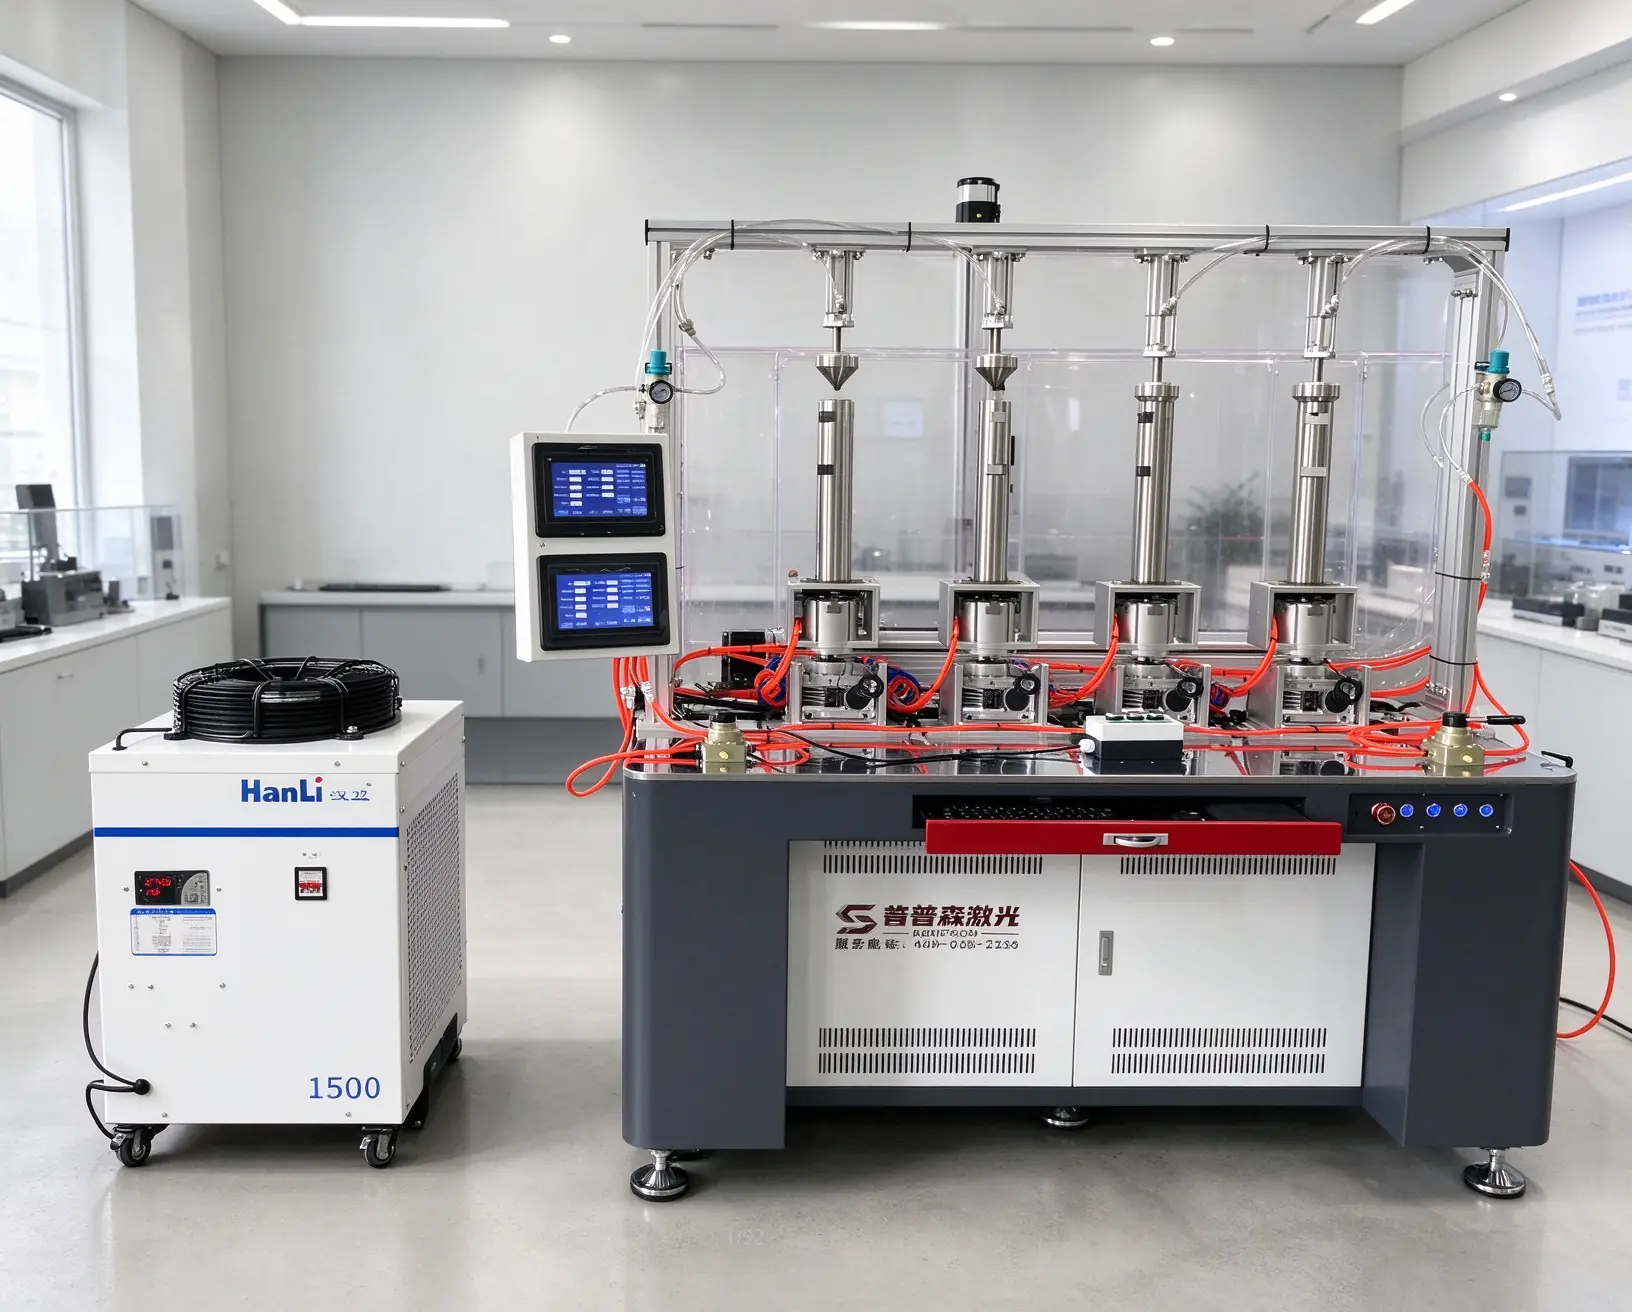
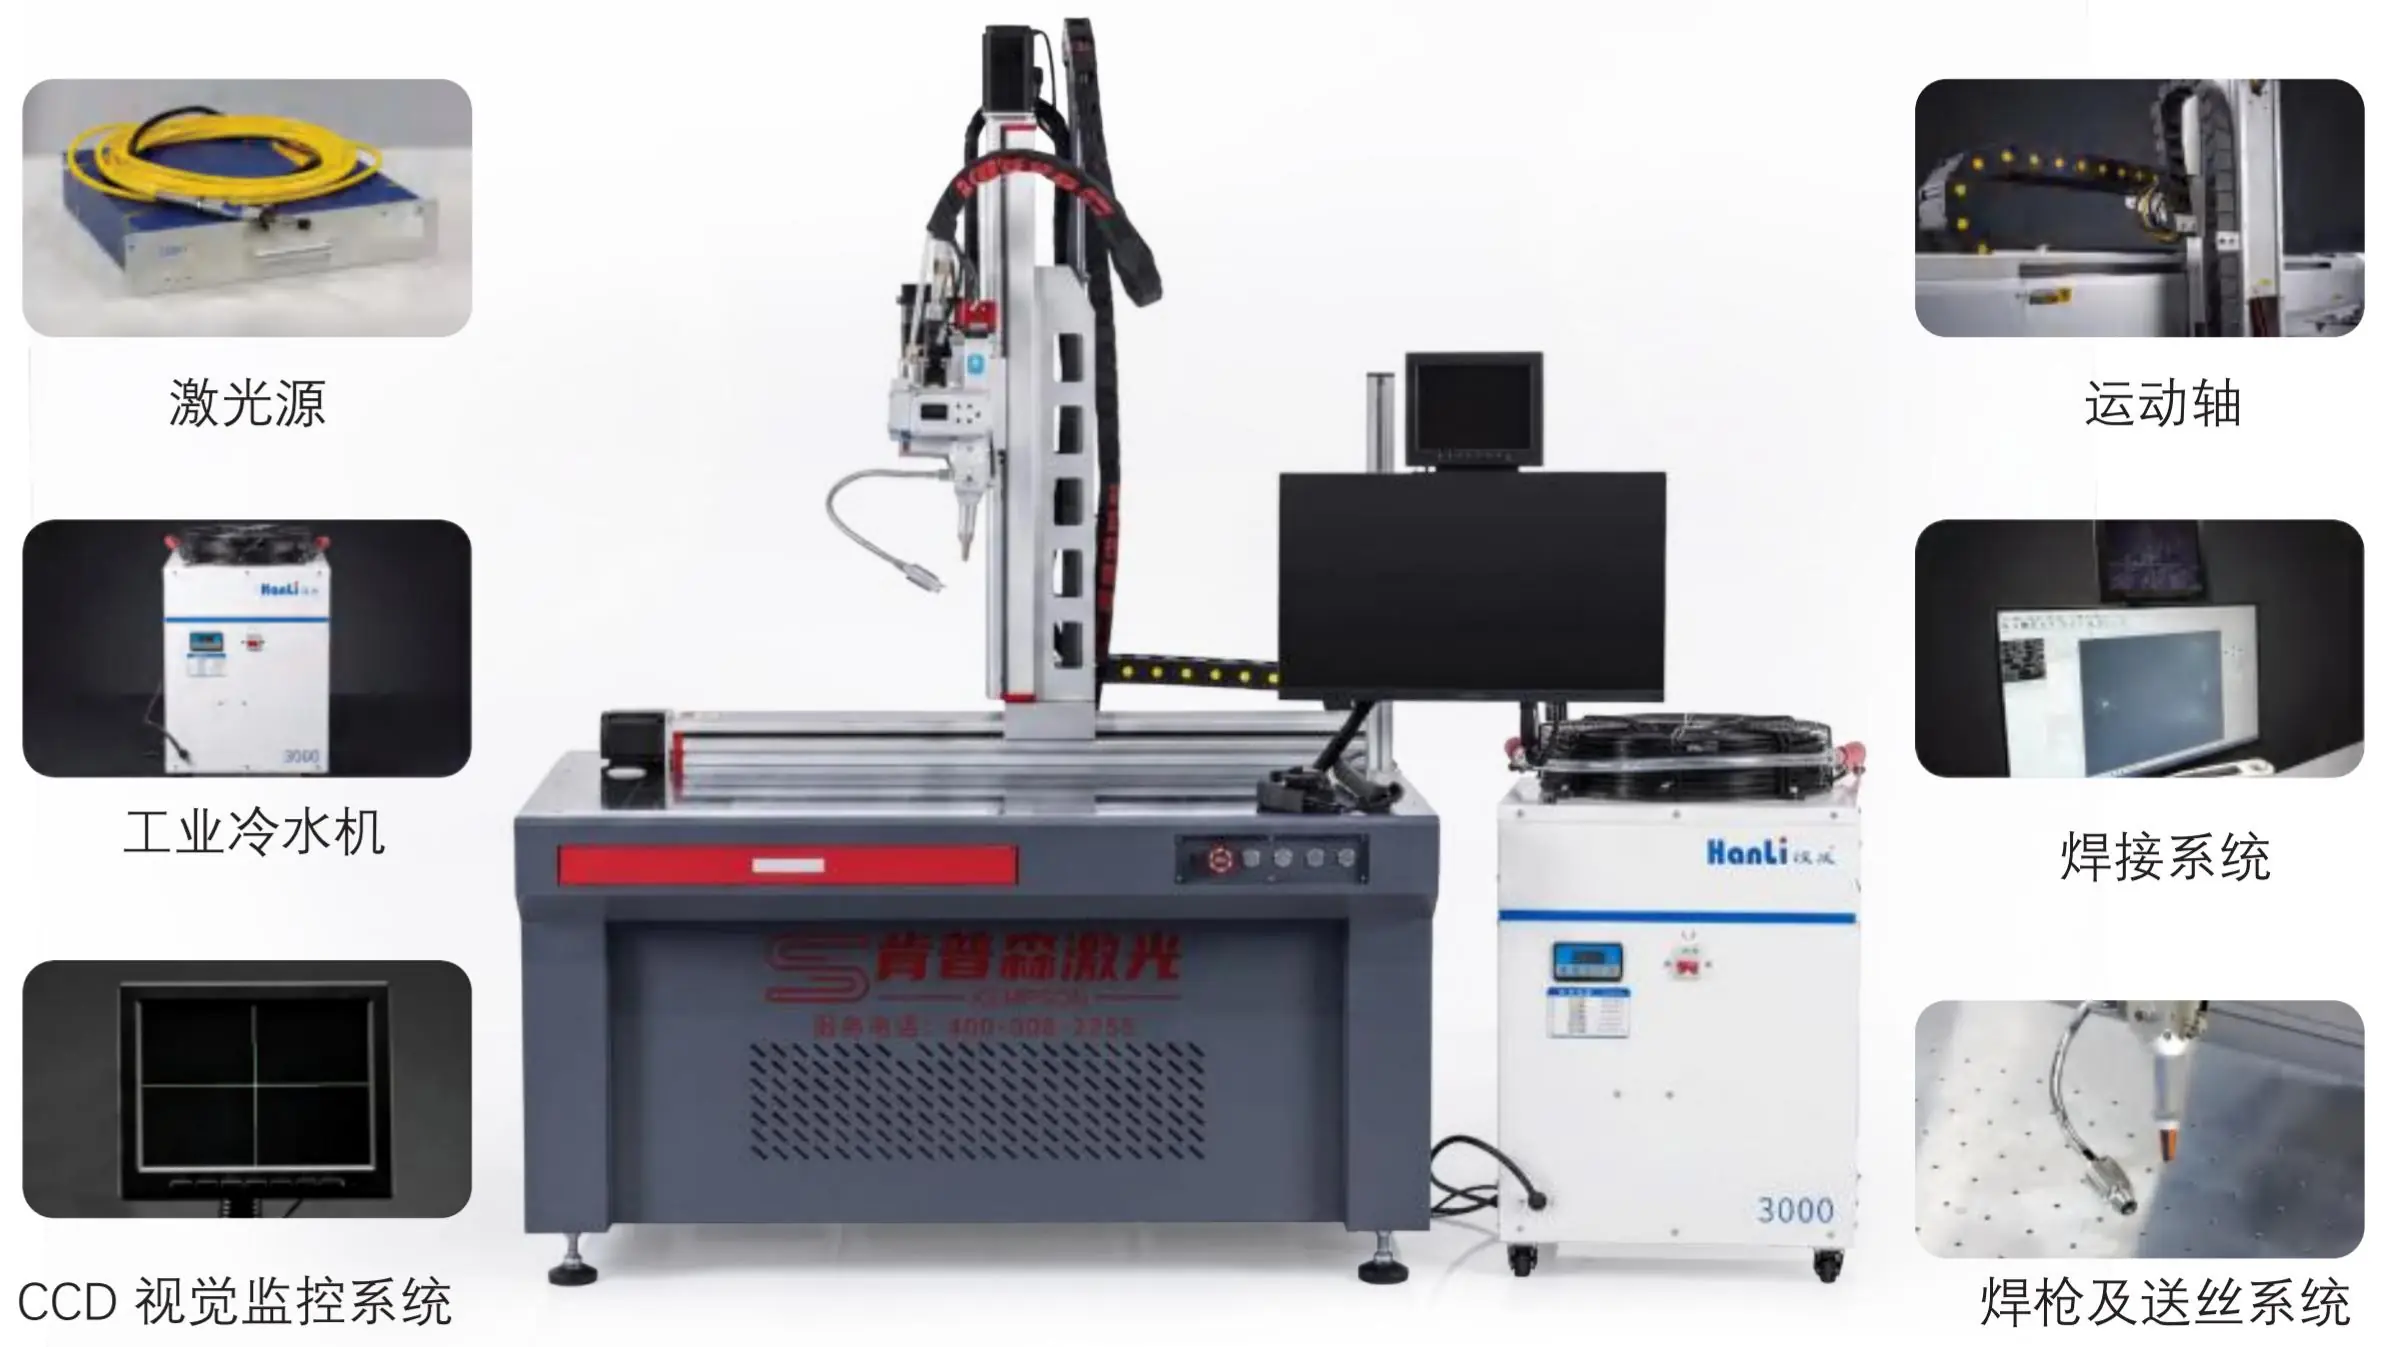
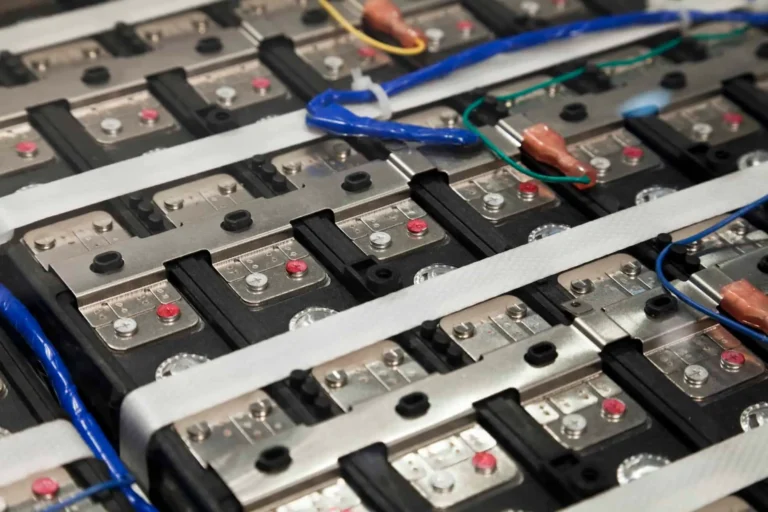
Автоматизированный лазерный сварочный аппарат сочетает в себе лазерный источник с запрограммированным перемещением луча или заготовки для получения заданных траекторий сварки. Компания KEMPSON предлагает платформы с осями XYZ, системы гальванометрического сканирования, портальные станки и многоосевые конфигурации для производства прецизионных деталей, компонентов батарей и узлов жидкостного охлаждения.
Выбор системы зависит от типа соединения, материала, доступа к сварному шву и производственных целей. Мощность лазера сама по себе не гарантирует качество сварки или выходной мощности. Приспособления, допуски детали, время нагрузки и требования к контролю также определяют, подходит ли предлагаемое оборудование для конкретного применения.
Компания KEMPSON предлагает стандартные модели и конфигурации для конкретных проектов OEM/ODM. Для проведения анализа применения, получения образцов сварочных работ и коммерческого предложения с учетом специфики вашей конфигурации, отправьте чертежи заготовки, марки материалов, требования к соединению и производственные цели.

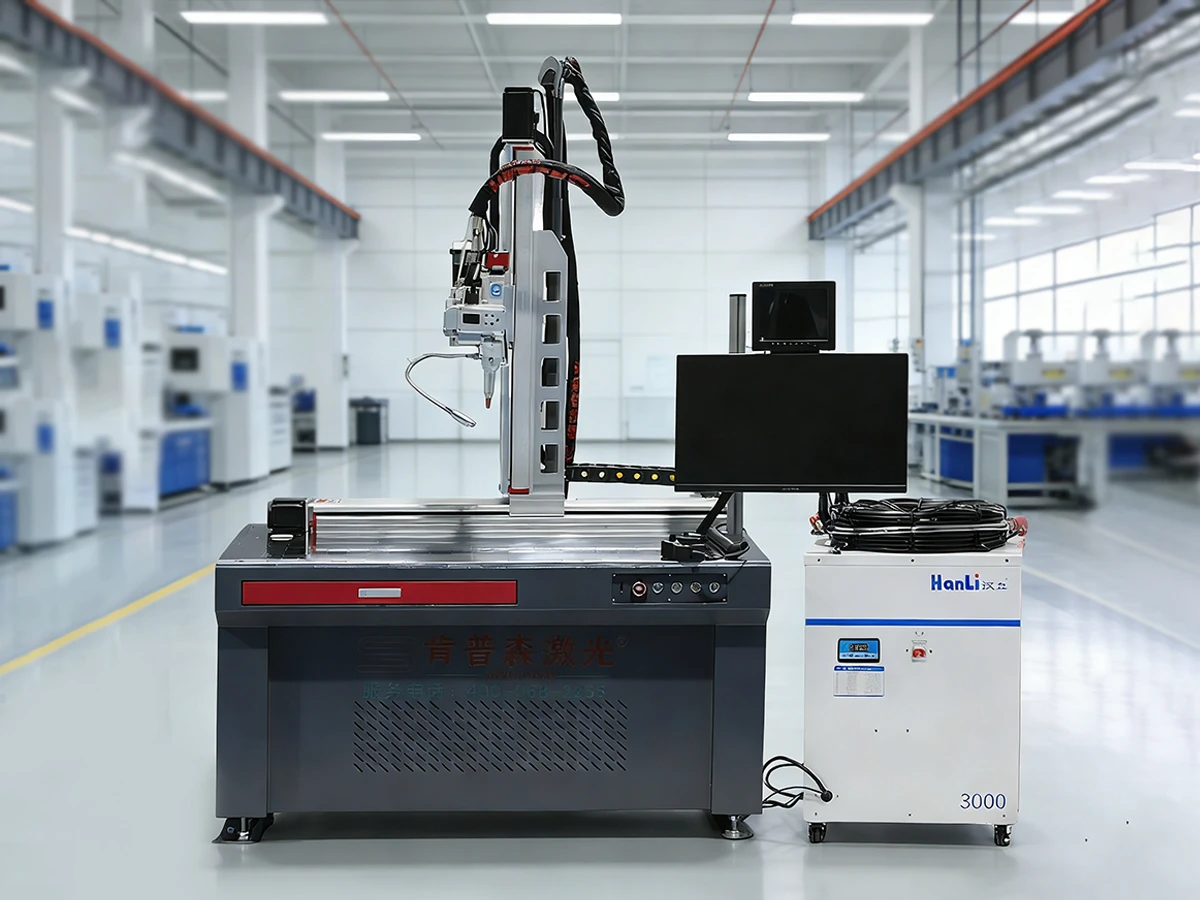
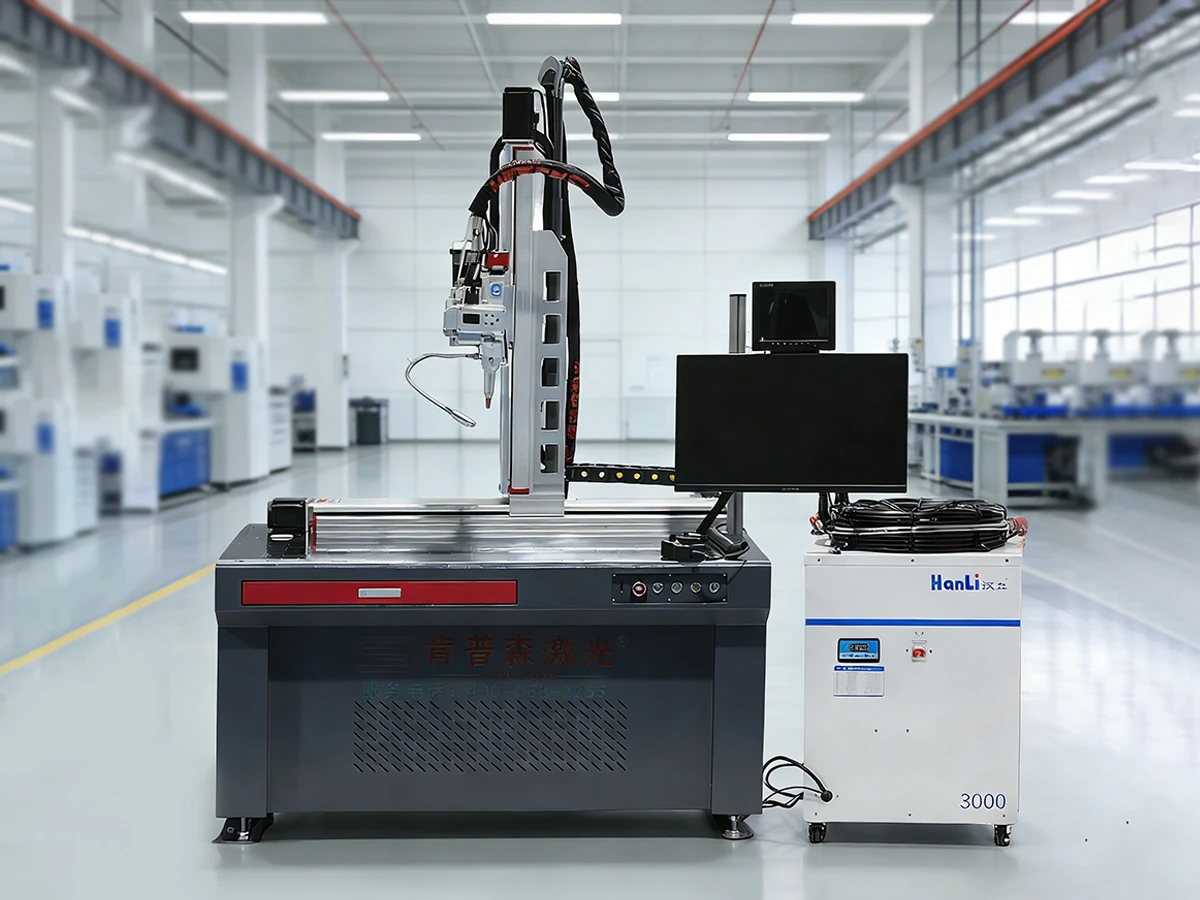
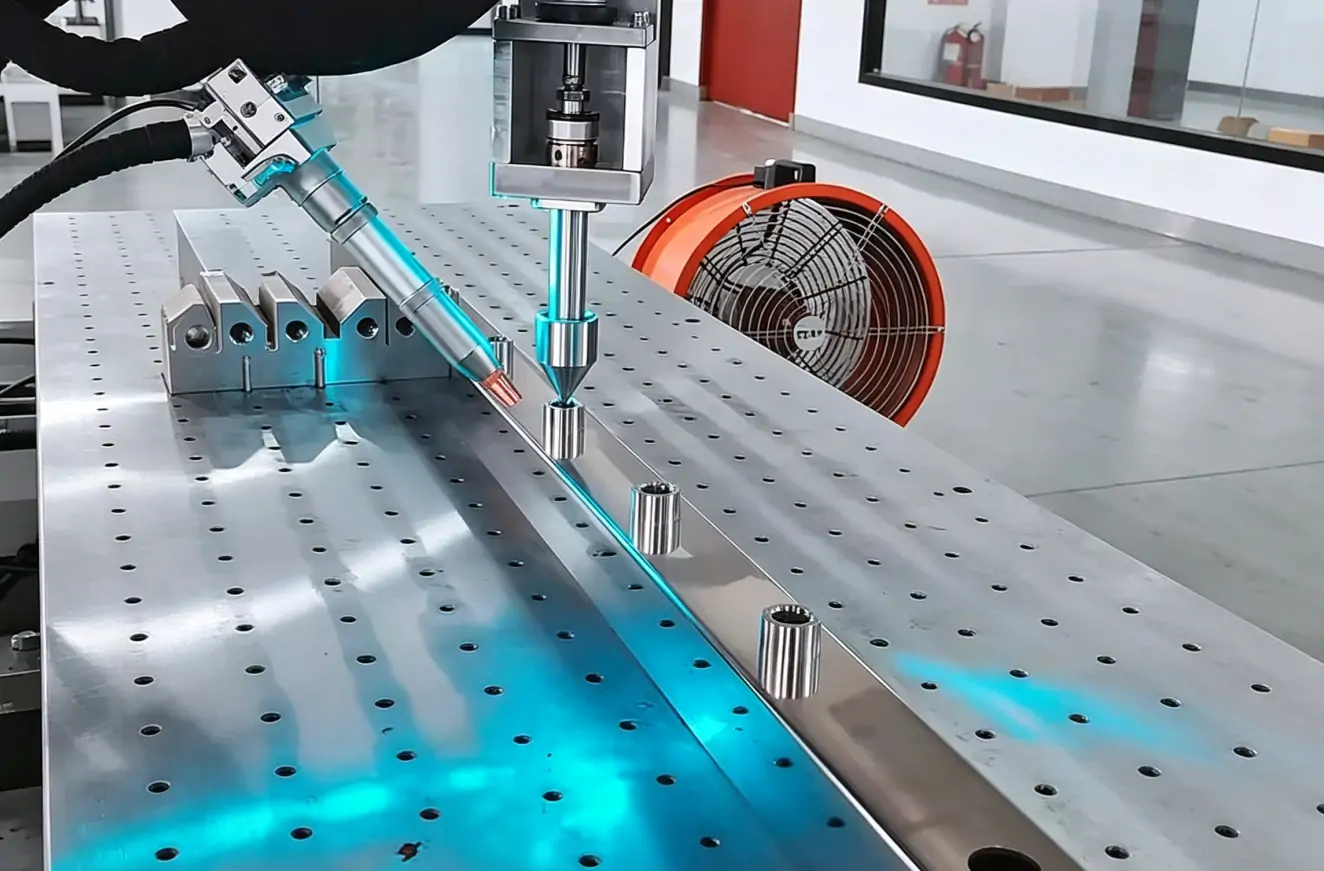
Указанный в описании автоматический лазерный сварочный аппарат мощностью 1000 Вт использует позиционирование по осям XYZ для обработки заготовок малого и среднего размера. Потенциальные области применения включают электронные корпуса, детали из нержавеющей стали и прецизионную фурнитуру с доступными и повторяемыми траекториями сварки.
Точность позиционирования описывает работу системы перемещения в заданных условиях испытаний. Она не гарантирует точность сварного шва, повторяемость, проплавление или допуски готовой детали. Подтвердите ход оси, полезную нагрузку, зазор между зажимом и деталью, а также метод проверки точности в документации к модели.

Система гальванометра направляет луч с помощью сканирующих зеркал, чтобы он следовал запрограммированным шаблонам в пределах заданного поля сканирования. Эта автоматическая конфигурация лазерного сварочного аппарата может использоваться для сварки контактов аккумуляторов и других небольших соединений, когда расход материала, размер пятна и подводимая энергия соответствуют поставленной задаче.
Укажите материал выступа, покрытие, толщину, перекрытие и доступ к соединению. Подтвердите тип источника лазера, поле сканирования, фокусное расположение и необходимую платформу перемещения. Оцените весь производственный цикл; скорость сканирования луча сама по себе не определяет производительность.

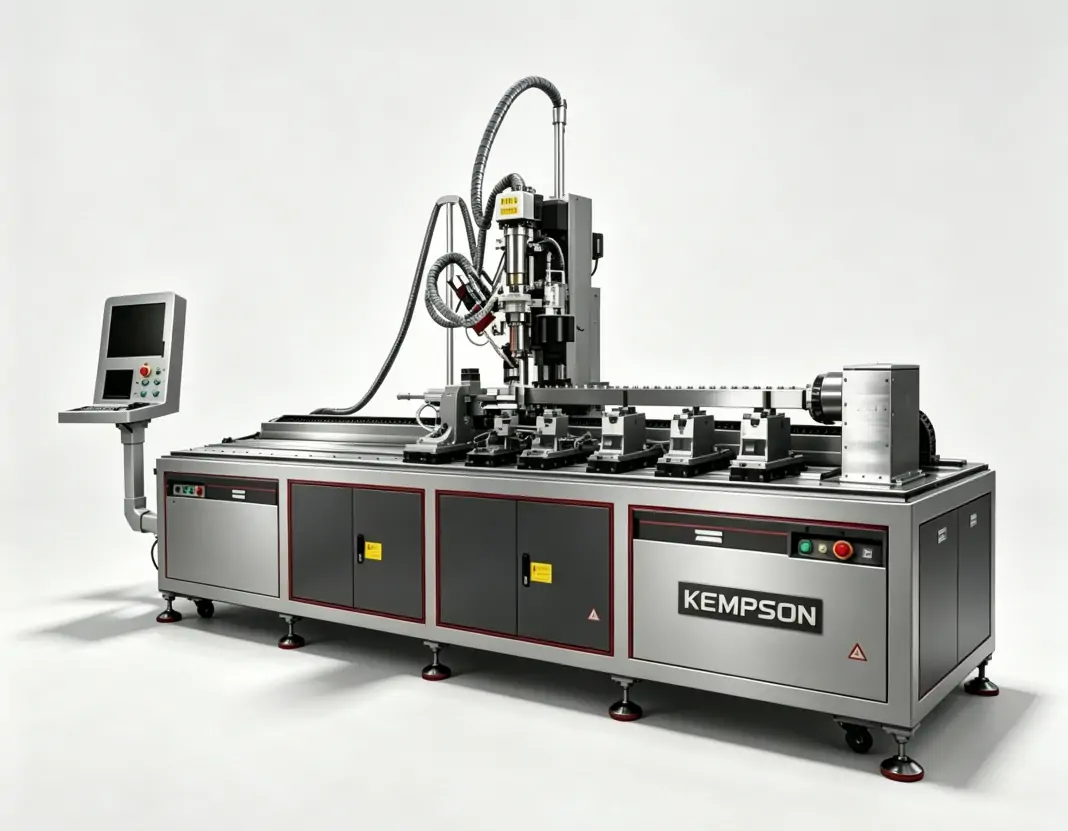
Представленный на продажу автоматический портальный лазерный сварочный аппарат имеет варианты лазерной мощности 1500 Вт, 2000 Вт и 3000 Вт. Портальная конструкция обеспечивает доступ к рабочей зоне для компонентов батарей и более крупных узлов.
Подтвердите допустимый ход, полезную нагрузку, ускорение, размер приспособления и зазор сварочной головки. Нагрузка на заготовку, время стабилизации, контроль качества и переналадка могут ограничивать производительность, даже если сам сварочный путь быстрый. Выбирайте источник и оптику на основе испытаний на реальном сварном шве, а не только по номинальной мощности.
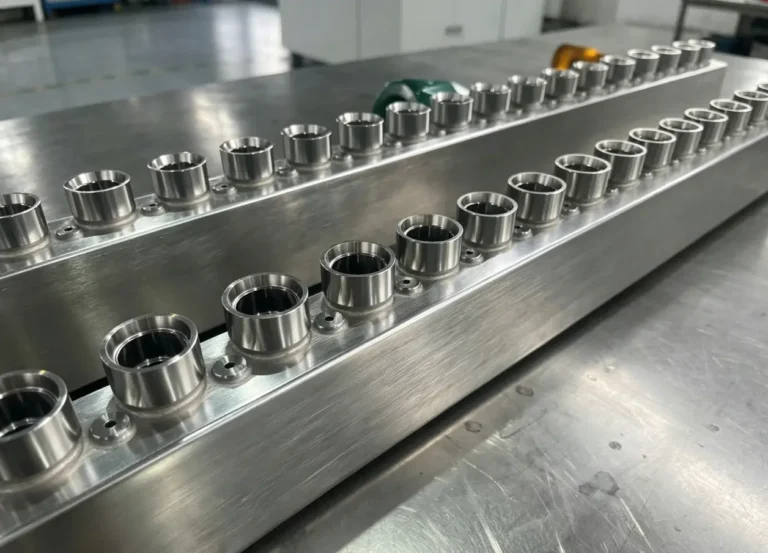
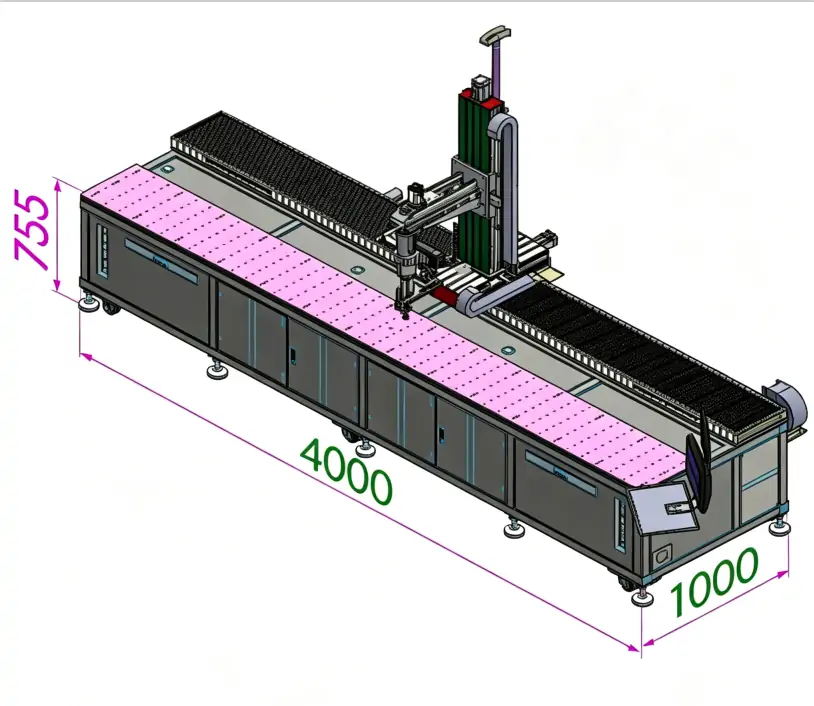
Автоматический лазерный сварочный аппарат для водяных коллекторов имеет пятиосевой механизм, лазерную мощность 1500–3000 Вт, рабочую зону 4000 × 1000 мм и систему управления сваркой с ЧПУ Syntec. Сравните эти характеристики с выбранной моделью и ценовым предложением.
Области применения могут включать коллекторы и системы охлаждения из нержавеющей стали, алюминиевых сплавов или медных сплавов. Для каждого материала и соединения требуется собственная оценка технологического процесса. Возможность пятиосевой обработки не гарантирует доступа ко всем швам; необходимо подтвердить расположение осей, ход вращения, зазор при столкновении, приспособления и эффективную зону сварки.
| Конфигурация | Указанный выходной сигнал лазера | Проверки на соответствие требованиям и отбор |
|---|---|---|
| Платформа по осям XYZ | 1000 Вт | Позиционирование по осям XYZ; заявленная точность ±0.015 мм для указанной платформы; подтвердите перемещение и полезную нагрузку. |
| система крепления батареи Galvo | Зависит от модели | Проведите сканирование луча в пределах заданного поля; подтвердите источник, оптику, размер пятна и подвижную платформу. |
| Портальная аккумуляторная система | 1500W / 2000W / 3000W | Перемещение портала; подтверждение допустимой рабочей зоны, зазора между приспособлением и оборудованием, а также времени полного цикла. |
| система водяного коллектора | 1500–3000 Вт | Указана пятиосевая система управления, рабочая зона 4000 × 1000 мм и система ЧПУ Syntec; проверьте конфигурацию проекта. |
Это параметры, зависящие от конфигурации, а не универсальные ограничения для всех автоматических лазерных сварочных аппаратов. Выходную мощность лазера следует подтверждать отдельно от общего потребления электроэнергии. В коммерческом предложении укажите напряжение, фазу, частоту, потребность в охлаждении, требования к защитному газу и условия установки на объекте.


Компания KEMPSON оценивает возможности индивидуальной настройки оборудования с учетом чертежей, траекторий сварки, производственных целей и условий на объекте. В число опций могут входить мощность лазера, ход осей, размеры рабочего стола, специальные приспособления, поворотные механизмы, визуальное позиционирование, загрузочное оборудование, мониторинг и интерфейсы для производственной линии.
Подтвердите каждый параметр в технической спецификации оборудования. Система визуального позиционирования не обеспечивает автоматическое отслеживание шва или коррекцию сварного шва с обратной связью. Для функций мониторинга также необходимы определенные сигналы, пределы обнаружения, действия по срабатыванию сигнализации и требования к хранению данных. Уточните, какие функции являются стандартными, дополнительными или зависят от разработки приложения.
Перед заказом автоматического лазерного сварочного аппарата необходимо согласовать заводские и производственные приемочные испытания с использованием репрезентативных образцов. Следует зафиксировать критерии качества сварки, количество образцов, время цикла, условия эксплуатации и необходимую документацию. В договоре необходимо определить требования к обучению персонала, обязанности по установке, требования к техническому обслуживанию, объем гарантии и техническую поддержку.
Для автоматической лазерной сварки требуется оценка безопасности всей установленной системы. Правильно спроектированная и проверенная конструкция с интегрированным защитным кожухом и блокировками может снизить доступное лазерное облучение; классификация источника лазерного излучения сама по себе не описывает готовую рабочую зону. Необходимо учитывать вопросы контроля доступа, локализации лазерного луча, вытяжки дымовых газов, аварийных остановок и процедур технического обслуживания в соответствии с применимыми местными требованиями.
Обсудите ваши чертежи и требования к приемке с компанией KEMPSON.
Проконсультируйтесь с экспертом
Компания Kempson располагает независимой командой разработчиков и группой ведущих инженеров, специализирующихся на разработке передовых технологий лазерной сварки и стремящихся предоставлять высокоэффективные и экономически выгодные индивидуальные решения для различных промышленных применений.

Благодаря более чем 30 патентам, все наши станки сертифицированы по стандартам CE, ISO и FDA. Мы предлагаем 3-летнюю гарантию, бесплатные пробные сварочные работы и пожизненную послепродажную поддержку для обеспечения долгосрочной надежности.

Мы поддерживаем всестороннее сотрудничество OEM/ODM, предоставляя персонализированные услуги, такие как проектирование систем, интеграция аппаратного и программного обеспечения, разработка специальных аксессуаров и персонализация логотипа бренда, точно адаптированные к различным рынкам и сценариям применения.

Мы предлагаем бесплатные услуги по испытанию сварочных материалов на прочность: просто пришлите нам ваши материалы или укажите требования к технологическому процессу, и мы проведем испытания сварки, запишем видео процесса и вернем вам физические образцы, предоставив объективную и достоверную информацию для закупки.
Автоматизированный лазерный сварочный аппарат использует запрограммированное перемещение или управление лучом для следования заданным траекториям сварки. Однако соответствие сварного шва требованиям к детали по-прежнему определяется приспособлениями, подгонкой материала, настройками процесса и контролем качества.
Системы XYZ перемещают головку или заготовку вдоль трех линейных осей. Системы гальванометрии направляют луч через зеркала в пределах поля сканирования. В некоторых установках сканирование луча сочетается с позиционирующей платформой для увеличения общей рабочей зоны.
Портал описывает опорную подвижную конструкцию; пятиосевой механизм описывает конфигурацию осей. Эти термины не являются взаимоисключающими. Подтвердите фактические линейные и вращательные оси, их перемещение, а также является ли движение индексированным или одновременным.
Выберите автоматический лазерный сварочный аппарат, исходя из требований к материалу и типу свариваемого соединения, подтвержденных испытаниями образцов. В список входят конфигурации с платформой XYZ мощностью 1000 Вт и варианты с портальной системой и коллектором мощностью от 1500 до 3000 Вт. Мощность гальванометра и тип источника необходимо уточнять отдельно; мощность сама по себе не определяет производительность.
В подходящих конфигурациях можно приваривать контакты, разъемы и другие детали батареи. Подтвердите состав материалов, источник, оптику, приспособления, пределы теплового воздействия, электрические характеристики и требования к проверке в соответствии с согласованным планом испытаний.
Подходящий автоматический лазерный сварочный аппарат может использоваться для сварки крупных соединений, если доступ, материал, приспособления и технологический процесс совместимы. Необходимо подтвердить полезную рабочую зону и перемещение по осям, а затем проверить требуемую герметичность и механические характеристики на соответствующих деталях.
В число вариантов проекта могут входить источник сигнала, рабочий стол, перемещение по осям, зажимные приспособления, поворотные механизмы, системы машинного зрения, загрузка, мониторинг и интерфейсы. Запросите объем работ, который разделяет стандартное оборудование от дополнительной интеграции и разработки приложений.
Предоставьте чертежи, марки материалов, толщины, детали соединения, критерии приемки сварного шва, целевую производительность, полные требования к времени цикла, метод загрузки и инженерные коммуникации на объекте. Запросите рекомендации по выбору автоматического лазерного сварочного аппарата с примерами тестовых испытаний и подробным описанием необходимого оборудования.
Обсудите вашу задачу по сварке.
Отправьте в компанию KEMPSON ваши чертежи и производственные требования для обсуждения конфигурации автоматизированного лазерного сварочного аппарата, проведения испытаний образцов и составления сметы проекта. В окончательном предложении должны быть указаны оборудование, приспособления, интеграция, приемочные испытания и поддержка, включенные в стоимость.